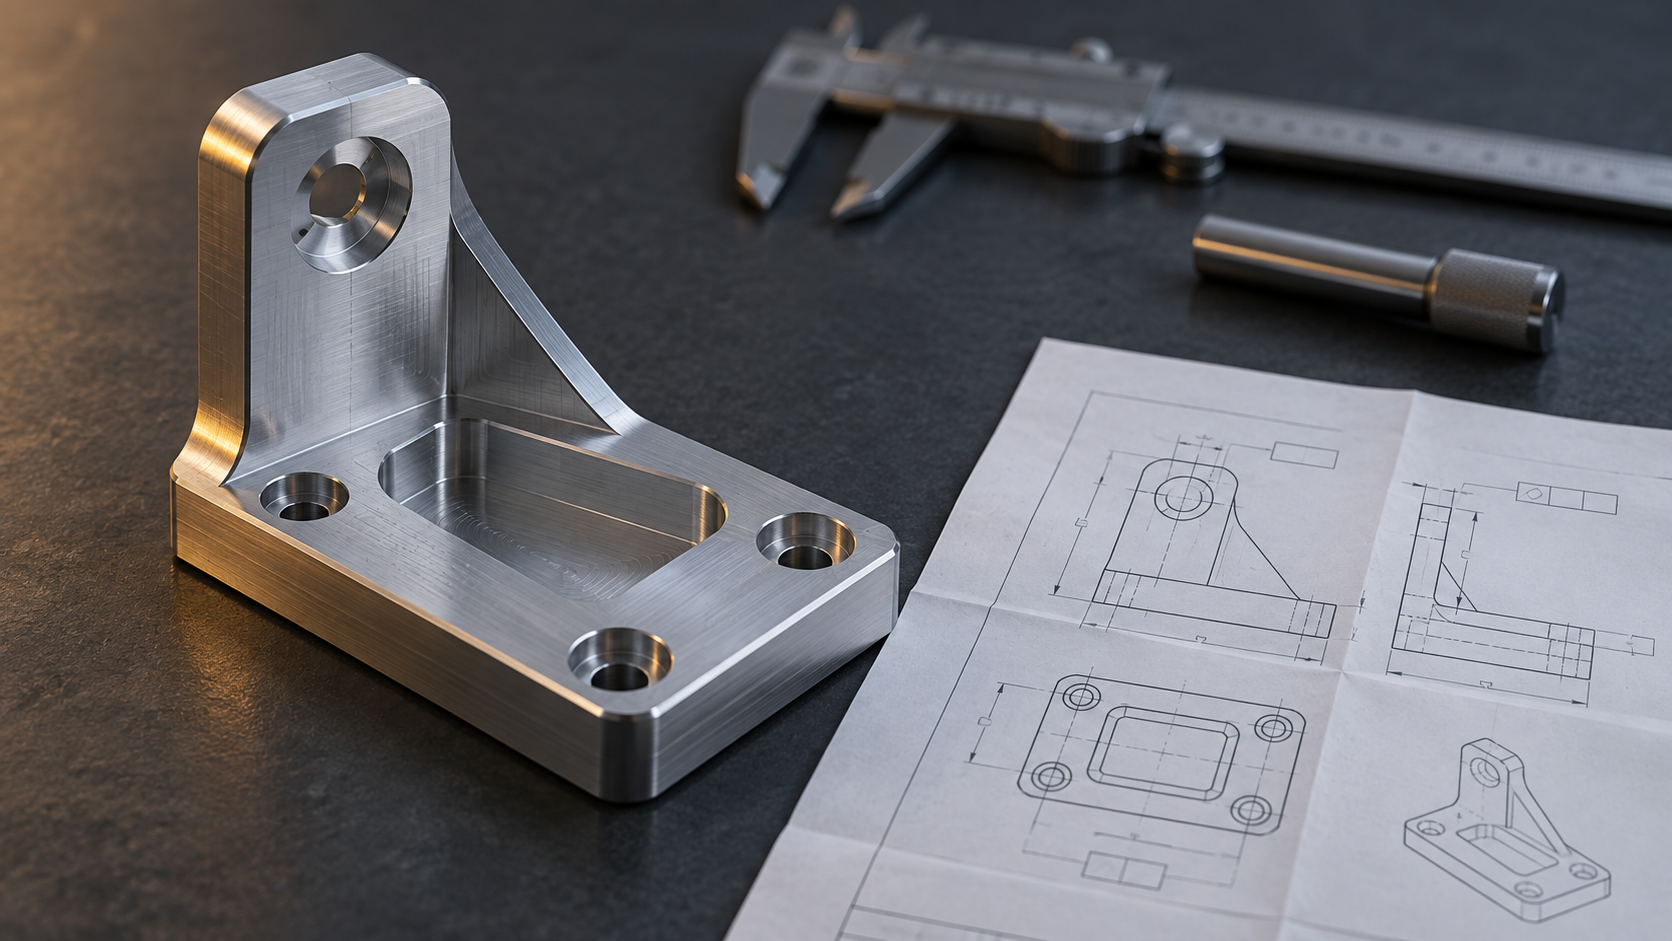
まず1枚のブラケット図を見る:同じ部品、3種類の指示、3種類の結果
6061-T6アルミニウム合金製の取付ブラケット図があり、ロット200個、外形約120×80×25 mm、特徴はそれほど複雑ではないと仮定します:底面は取付面、2つの皿穴、1か所の深さ12 mmのフライス加工ポケット、ポケット底面はモーターマウントと密着します。同じ幾何形状でも、描き方が異なれば現場と品質管理の動作も異なります。
方案A:外形の基本寸法のみを記入し、表題欄に「指示なき公差はGB/T 1804-mによる」と記載。方案B:Aに加えて「重要寸法 ±0.05」と一文を追加。方案C:底面を基準Aとし、2つの皿穴を基準B、Cとし、取付面に平面度、穴位置に位置度、ポケット底面に平行度、嵌合穴にH7を記入。
3つの描き方の幾何形状は完全に同じですが、見積りとリスクは異なります。Aは最も手間がかかりませんが、現場はどこを保証しどこを緩めてよいか分からず、全体をやや厳しい工程で作るしかなく、段取り回数と検査工数が増えます。Bは一見折衷案ですが、問題は「重要寸法」が定義されていないことです——現場は自分の解釈で選び、品質管理は自分の解釈で判定し、手直しの紛争はしばしばここで起こります。Cは事前確認に時間がかかりますが、加工、検査、検収が同じ基準体系を持ち、後々の揉め事が少なくなります。
本記事では図面要求そのものだけを扱います:基準、公差、材料状態、粗さ、検査口径。具体的な価格や納期は約束しません——それらは数量、生産計画、実際の加工ルートに依存し、図面ごとに確認が必要です。
基準と基準体系:図面要求の第一順位
あの6061-T6ブラケットに戻ります。方案Aは外形寸法と全体公差のみを記入し、現場は素材外形で芯出しし、ポケットをフライスした後、2つの皿穴を適当にドリルで開けます。品質管理はノギスで穴間距離を測り、0.08 mmの偏差を測定して合格と判定——しかしモーターマウントに取り付けると、穴位置が合いません。争点は公差の大小ではなく、双方が使っている基準がそもそも同じではないことにあります。
これが基準を第一順位に置くべき理由です:基準が確定していなければ、公差の数字がどんなに立派でも単なる言い分の相違にすぎません。設計基準は機能的に部品がどの面で位置決めされるか;工程基準は現場が段取り時にどの面で芯出しするか;検査基準は品質管理が部品をどこに置いて測定するか。三者が一致しないと、同じロットの部品で2種類の判定が生じ、手直しと揉め事のコストは公差を数行多く記入するよりはるかに高くなります。
ブラケット図の基準をどう落とすか
一般的な方法は:底面を主基準Aとする(これはモーターマウントと密着する機能面、フライス加工時の段取り面、三次元測定器の設置面を兼ね、三者が統一される);2つのピン穴をそれぞれ第二基準B、第三基準Cとし、穴間距離と角度を拘束する。こう記入すれば、位置度、平行度、直角度はすべて同じ基準体系に紐づき、現場と品質管理は同じ一文を読むことになります。
- 基準は機能面を選ぶべきで、適当に大きな平面を選ぶのではない。非機能面を基準にすると、組立時に基準自体がずれていることに気づき、記入した意味がなくなります。
- 基準は重複拘束してはならない。同じ方向を2つの基準で同時に固定すると過拘束を生み、実際の加工では同時に満たせません。
- 基準は段取り面とできるだけ一致させる。設計基準と工程基準が離れるほど芯出し誤差が大きくなり、治具による補償に依存します。
- 基準を変えたら検査方案も同時に変える。図面の版は上がったが検査治具が追随していないのは、初品を廃棄判定するよくある原因です。
最も問題が起きやすいのは第二と第三条を同時に踏むことです:外形側面を基準にする一方、現場は実際には底面と2つの工程穴で段取りする。このような図面は見積り段階では問題が見えず、初品で初めて露呈します——サプライヤーは専用治具を追加するか、自社基準で加工し、品質管理に図面基準で再測定させ、結果は必ず合いません。図面上で基準体系を明確に記すことは、見積り差を収束させる第一歩であり、CNC 加工を一度で正しく行えるかの前提でもあります。
寸法公差と幾何公差:どれを厳しくすべきか、厳しくしてもコストが増えるだけなのはどれか
ブラケット図で最も犯しやすい誤りは、図面全体を一律に±0.05と記入することです。この数字は一見堅実に見えますが、実際にはすべてのコストを刃先に押し付けています:現場は非嵌合外形の±0.05を保つために切削パラメータを下げ、送りを増やし、頻繁に工具補正し;品質管理は合格判定のためにすべての寸法を三次元測定器で点測定し、検査工数が加工より長くなることもあります。しかし本当に±0.05が必要なのは、多くの場合2つの嵌合穴と1つの取付面だけです。
判断ロジックは簡単です:まずこの寸法が拘束するのは機能か外形かを問う。嵌合、案内、シール、組立互換性を拘束するものは厳しくする理由があります;外観輪郭や非接触面だけを拘束するものは、厳しくしても加工難度をコストに変えるだけで、機能的には一銭の利益もありません。もう一つより重要なのは:幾何公差で明確に言える関係を、一連の線形寸法チェーンで積み上げないことです。穴間距離を位置度で記入すれば、加工も検査も基準から直接偏差を計算できます;±0.05で2つの穴の座標をそれぞれ記入すると、同じ穴位置偏差が2つのチェーンで重畳し、判定口径はかえって曖昧になります。位置度をMMC(最大実体要求)で記入すれば、穴とピンに嵌合余裕を残せ、現場も検査治具も楽になります。
| 嵌合穴 / 軸受部 | H7嵌合穴は一般的にIT7級;軸受部は通常軸径に応じて嵌合を選定 | リーマ加工または精密中ぐりが必要で、検査はプラグゲージ/内径ダイヤルゲージに変更し、単品工数が増加 | 回転しない、案内しない通し穴はIT9~IT10あるいはそれ以上に緩められる |
| 取付面の平面度 | 中小部品では一般的に0.02~0.05 mm;精密フライスならさらに厳しく可能 | 精密フライスまたは研削が必要で、段取りは変形防止が必要、検査は定盤とすきまゲージまたは三次元測定器を使用 | 弾性ワッシャーやシール剤で補償できる場合は、0.1 mm程度まで緩められる |
| 穴間距離の位置度 | 一般的に φ0.1~φ0.2 mm(データム基準) | 1回の段取りまたは専用治具での保証が必要。検査は位置度ゲージまたは三次元測定機 | 嵌合にすきまがあり、調整可能な構造の場合は φ0.3 mm 以上に緩和可能 |
| 非嵌合外形 | 通常 ±0.2~±0.5 mm で十分 | ±0.05 に厳しくしても送りと検査が増えるだけで、機能上の利点はない | 外形が組立に関与せず、接触しない場合はそのまま緩和 |
| ねじ下穴 | ねじ規格に応じて表で確認。位置度は通常緩和される | 下穴位置を厳しくするとねじ有効径と干渉し、割に合わない | ねじが締結のみで位置決めでない場合、下穴の位置度は明らかに緩和できる |
| 面取り/バリ取り | 通常 0.5×45° または「鋭利なエッジを除去」と指示 | 面取り寸法を過剰に指示すると、現場は成形バイトを使わざるを得ず、工具交換が増える | 組立導入角でない場合は「バリ取り」のみとし、具体的な寸法は指示しない |
ブラケット図に戻ろう。2つの皿穴の位置度を φ0.1 に、取付面の平面度を 0.03 に厳しくするのは妥当だ。しかしキャビティ外形や底板輪郭まで ±0.05 に押さえるのは、典型的な「一律適用」である。組立側にすきまがあり調整可能なら、穴間距離を φ0.3 に緩和したほうがむしろ安定する——余裕は検査治具にも、現場が1回の段取りで保証できる空間にも与えられる。どの段階を戻すべきか?図面に「重要寸法 ±0.05」とだけ書かれ、どれが重要で、データムがどこにあり、どう測定するかが示されなければ、見積もりは最も保守的な経路でしか算出できず、最終的に負担するのは設計側である。
材料、状態、熱処理:明確に書かないと材料が変わったり工程が変わる
あのブラケット図に戻ろう。図面の材料欄には一語だけ書かれていた:アルミニウム合金。この一語だけで、調達は 6061-T6 を発注するかもしれないし、6063 や 7075 を発注するかもしれない。現場は最悪のケースで工程を組み、切削パラメータを保守的に抑えるため、見積もりは自然と上がる。部品が戻ってきて陽極酸化をして初めて、材料状態が違うことに気づき、色ムラが出て、ロット全体をやり直すことになる。
牌号と状態は必ず一緒に書かなければならない。6061-T6 と 6061-O は、切削性能も変形挙動も後処理結果も異なる2つの材料である。状態が不明確なら、材料選定権をサプライヤに委ねることになり、サプライヤは最も入手しやすく最もトラブルが少ないものを選ぶだけで、それがあなたの求めるものとは限らない。
材料欄が少なくとも答えるべき4つの質問
- 牌号と状態:6061-T6、304、17-4PH(溶体化+時効)のような完全な識別を書き、「ステンレス」「アルミニウム合金」とは書かない。
- 代替可否:同等代替を許容する場合は、代替牌号と代替後に再確認が必要な項目を明記する。許容しない場合は明記して固定する。
- 熱処理要求:硬度範囲、時効温度、応力除去工程、および熱処理が粗加工の前か後か。
- 応力除去の要否:キャビティ部品、長い片持ち、薄肉部品では、明記しなければ粗加工後の変形が精加工代を直接食いつぶす。
熱処理と精加工の順序は、このブラケット図で最も見落とされやすい一行である。図面に「調質処理」とだけ書かれ、工程上の位置が書かれていなければ、現場は精加工の後に熱処理を行うかもしれず、硬度は上がるが寸法も狂う。一般的な方法は、粗加工で取り代を残す→応力除去/熱処理→半精→精加工である。ただし、どれだけ残すか、いつ行うかは、図面に明記がなければ工程に確認すべきで、勝手に決めてはならない。
| 「アルミニウム合金」 | 在庫に応じて 6061 または 6063 を選定 | 陽極酸化の色差、硬度不足、切削パラメータの不整合 |
| 「6061」状態なし | T4 または O 状態で来る可能性 | 精加工後の変形、平面度公差超過 |
| 「ステンレス」 | 304 または 303 で来る可能性 | 303 は硫黄を含み、溶接性と耐食性が異なり、嵌合面の寿命に差が出る |
| 「熱処理:調質」工程位置なし | 現場が順序を独自に決定 | 熱処理後の寸法ドリフト、精加工代不足 |
材料の状態は、後続の表面処理が実施可能かどうかにも影響します。6061-T6は陽極酸化後の色が比較的安定しており、銅含有量の高い7075は酸化後に暗くなります。304と303では耐食性の挙動が異なります。図面で材料・状態・表面処理を一連のチェーンとして明確に記載しておけば、サプライヤーは見積段階でこれらの決定を代行する必要がなくなります。
表面粗さ、バリ取り、外観要求:最も記載漏れしやすい3行
ブラケット図に戻ります。キャビティ底面はモーターマウントと密着する取付面で、2つの皿穴はM5ねじ用、外輪郭は非機能面です。設計者は図面全体に「Ra1.6」と一行だけ記載しました。現場は最も保守的な解釈で、外輪郭を含むすべての面をRa1.6で切削しました。結果:切削時間が延び、工具消耗が増え、しかも外輪郭の粗さは外観や組立に何ら寄与しません。これが典型的な「一行の粗さ指示が、部品全体のコスト上昇を招く」例です。
粗さは機能面ごとに段階分けして記載すべきで、図面全体で一つの値にしてはいけません。業界でよくある方法は:シール面や摺動嵌合面はRa0.8~Ra1.6、一般的な取付密着面はRa1.6~Ra3.2、非嵌合の外形や非機能面はRa6.3~Ra12.5で十分です。これらは参考範囲であり、具体的には図面の機能要求と現場の実際の能力に応じて確認してください。図面に記載がない場合、加工側は通常経済的な粗さで実施しますが、この「デフォルト値」は各社の解釈が異なり、検収時にトラブルになりやすいです。
バリ取りと面取り:記載しなければデフォルトで「対応しない」
図面にバリ取りの記載がないことは、バリ取りが不要という意味ではありません——しかし加工側は「要求なし」として処理する可能性があります。結果は具体的です:皿穴のエッジのバリが組立時に嵌合面を傷つける、ねじ口のバリがねじ込みに影響する、後続のめっき時にバリ部分にピンホールができる。ブラケット図には少なくとも以下を記載すべきです:すべての鋭角エッジのバリ取り(「鋭角エッジの面取り」または面取りC0.3~C0.5の注記で可)、ねじ入口の面取り、キャビティコーナー部に残留バリを許容しないこと。
外観要求:機能欠陥と外観欠陥を区別する
「傷なし」といった表現は検査できず、実行も不可能です。区別すべきは:機能に影響する欠陥(割れ、欠肉、嵌合面の圧痕)——許容しない;純粋な外観欠陥(非機能面の軽微な切削痕、色差)——許容または限度見本による判定。ブラケット図の外輪郭が露出する場合、「非機能面は加工模様を許容するが、深さ0.2mmを超える打痕は許容しない」と記載できます。こうすれば品質検査に根拠があり、現場も見えない切削痕一つで部品全体を廃棄することがなくなります。
| 部位 | 推奨記載 | 記載漏れの結果 |
|---|---|---|
| モーターマウント取付面 | Ra1.6、平面度は別途注記 | 密着不良、振動、組立隙間 |
| 皿穴テーパ面 | Ra3.2、バリ取り | ねじ皿頭の密着不良、傷 |
| 外輪郭非機能面 | Ra6.3または記載なし | 図面全体Ra1.6により無駄な加工工数 |
| ねじ入口 | 面取りC0.5、バリ取り | ねじ込み困難、めっきピンホール |
検査基準と初品:図面は「どう合格と判定するか」に答えられる必要がある
ブラケット図に戻ります。品質検査は部品を三次元測定機に載せ、図面のA基準(底面)で座標系を構築し、穴間距離の位置度0.12を測定しました。現場はピン穴で芯出ししてクランプし、自社測定では0.06でした。どちらもうそをついておらず、基準が異なるのです。このような紛争は加工精度の問題ではなく、図面が「どの基準で、どの方法で判定するか」を明確に記載していないことが原因です。
重要寸法は測定方法を指定する必要がある
図面が公差のみを記載し測定基準を記載しないことは、判定権をサプライヤーに委ねることに等しいです。よくある方法は寸法の種類で分担することです:嵌合穴やピン穴といった機能寸法は、ピンゲージ/プラグゲージまたは三次元測定機で測定すると記載;取付面の平面度は三次元測定機のスキャンまたは定盤上でのダイヤルゲージ;ねじはねじゲージ;外形輪郭は投影機またはスキャン比較。業界でよくある方法は、重要寸法を図面上で「検査項目」欄に別掲することですが、具体的にどの寸法をどの測定具で測るかは、図面に注記がない場合は工程に確認し、現場が最も厳しい方法で測定するだろうとデフォルトで考えてはいけません。
全数検査、抜取検査、初品、3段階を分けて記載する
200個のブラケットで、すべての寸法を全数検査すると、検査工数が加工工数を超える可能性があり、そのコストは最終的に見積に反映されます。合理的な段階分け:嵌合寸法と幾何公差は全数検査または高比率の抜取検査;非機能外形、面取り、バリ取りは初品プラス抜取検査;材料状態と熱処理はミルシートで確認。初品報告書には以下を含めるべきです:三次元測定機の実測値と図面の公称値・公差との対照、基準構築の説明、重要寸法の測定具リスト、外観とバリ取りの確認、材料/熱処理の証明。初品が合格しないうちに量産加工すると、手直しコストはライン停止して確認するよりはるかに高くつきます。
| 基準構築 | A基準(底面)の芯出し方法、ピン穴位置決め | 図面基準と一致 |
| 位置度 | 2つのピン穴のA/B/Cに対する実測値 | 図面公差帯と対照 |
| 平面度 | 取り付け面のスキャンまたはダイヤルゲージ測定データ | 図面要求との照合 |
| 嵌合穴 | ピンゲージ/プラグゲージの通り止まり | 通しゲージが通り、止めゲージが通らない |
| 外観とバリ取り | エッジ、穴口、ねじ口 | 鋭利なエッジなし、めっきピンホールリスクなし |
| 材料と熱処理 | グレード、状態、ミルシート | 図面表記と一致 |
このセクションも、サプライヤーの見積差の主な要因です。同じ図面でも、A社は三次元測定機で全数検査として見積もり、B社はノギスで抜き取り検査として見積もります。価格差は加工能力ではなく、検査の基準から生じることがあります。見積前に検査要求を明記しておくことは、後から「その時言っていなかった」と争うよりはるかに有効です。
あのブラケット図に戻ります:3つの指示方案の結果比較と意思決定
前の5節の判断基準を、あの6061-T6ブラケット図に当てはめてみます。A方案は外形総寸法と大まかな公差枠だけを示しています。B方案は「重要寸法」をいくつか選んで±0.05を付けています。C方案はデータム体系、位置度、平面度、粗さを面ごとに指示しています。同じ幾何形状でも、3つの描き方は見積、廃棄、検査、コミュニケーションの4次元で、幾何そのものよりはるかに大きな差を生みます。以下は同一ロット200個、同一クランプ条件での定性的な比較であり、数値は判断の方向性を示すもので、保証ではありません。
| 見積の不確実性 | 高:サプライヤーが最悪条件で余裕を見るため、見積のばらつきが大きい | 中:重要寸法は推測され、非重要面は依然として曖昧 | 低:図面から工数と検査治具を見積もれ、見積基準が統一される |
| 廃棄と手直しのリスク | 高:加工放行後に嵌合面の不合格が判明する | 中:クランプ面と測定基準が一致せず、判定が繰り返される | 低:基準が統一され、公差外れは工程まで遡及できる |
| 検査工数 | 表面は低く実際は高い:紛争時に全寸法の追加測定が必要 | 中:重要寸法は三次元測定機が必要で、非重要面でも議論になる | 初期は高く全体は低い:検査治具を一度で揃え、抜き取りで済む |
| コミュニケーション回数 | 多い:材料状態、粗さ、バリ取りまで問い合わせが必要 | 中:位置度と平面度の基準が繰り返し問題になる | 少ない:図面がほとんどの疑問に自ら答える |
| 適用場面 | 単品、非嵌合、社内試し組み | プロトタイプ、機能検証前 | 量産、嵌合と組立要求がある場合 |
推奨する収束方案は、無条件にCを選ぶことではなく、「Cを骨格とし、非機能面の過剰な指示を削除する」ことです。具体的には、底面A、2つのピン穴B/Cは保持します。モーター台の嵌合面には平面度と位置度を指示します。型腔の底面と側面には輪郭寸法と緩和した公差帯のみを与えます。非嵌合の外形には一般公差を与え、「GB/T 1804-mまたは同等級の未注公差による」と注記します。これにより重要寸法は完全に、非重要面は明確に緩和され、検査リソースは実際に組立に影響する数か所に集中します。
図面レビューチェックリスト:見積前に自分で一度確認する
前の6節の内容を、チェックできる1枚のリストに圧縮します。使い方は簡単です。見積前に自分で一度確認し、欠けている項目を補います。補えない項目こそ、現場が必ずあなたに聞いてくる項目です。
- 基準:主基準は実際のクランプ面に対応していますか?検査基準と設計基準は一致していますか?
- 公差配分:各嵌め合い寸法に嵌め合いの種類(すきま/しまり/中間)が明記されていますか?一律の公差を避けていますか?
- 材料状態:牌号+状態は完全ですか(例:6061-T6、304、17-4PH 溶体化時効)?代替は許可されていますか?
- 熱処理と応力除去:工程順序は明記されていますか(粗加工→応力除去→仕上げ加工)?
- 粗さ:機能面は面ごとに Ra を指示していますか?未指示面のデフォルト値は説明されていますか?
- バリ取りと面取り:鋭いエッジは面取りまたはバリ取りを明確に要求していますか?
- ねじ:ねじの規格、深さ、下穴の要求は明確ですか?
- 検査の口径:重要寸法の測定方法や引用規格は明記されていますか?
- 版と変更:図番、版番号、変更履歴は完全ですか?
- 単位と投影角:mm/inch は統一されていますか?第一角か第三角投影かは明示されていますか?
- 隠れ線の曖昧さ:断面図は内部構造を十分に表現していますか?矛盾するビューはありませんか?
- 非機能面の緩和:非嵌め合い面は緩和可能な公差や粗さが明確に指示されていますか?
このチェックリストは CNC フライス/旋削部品を対象としています。板金部品ではさらに展開係数、曲げ半径と K ファクター、バリの方向を確認する必要があります。3D プリント部品では壁厚、サポート面、積層方向と異方性を確認します。射出成形部品では抜き勾配、肉厚の均一性、ゲート位置とヒケのリスクを確認します。CNC のチェックリストをそのまま他の工法に当てはめないでください。
よくある差し戻し理由を発生頻度順に並べると:材料状態の欠落、重要嵌め合い寸法に公差なし、基準とクランプ面の矛盾、粗さが図面全体で1つの値のみ、バリ取り要求が空白、版番号とファイル名の不一致。上位3つで差し戻し量のほぼ半分を占めます。
よくある質問
以下のいくつかの質問は、見積もり前に最もよく突っ込まれ、図面上で最も落とし穴になりやすい箇所です。回答はブラケット図のような CNC 部品を前提としています。工法を変える場合は再判断が必要です。
図面に公差が記載されていない場合、現場は何を基準に加工しますか?
多くの現場は指示なき公差表に従って実施します。業界でよくあるやり方は、線形寸法に中精度等級(GB/T 1804-m の類)を採用することですが、どの等級を取るか、寸法によって区分するかは、各社のデフォルト値が統一されていません。つまり「記載なし」は「適当に加工してよい」ではなく、「サプライヤーに任せる」という意味です。機能面、嵌め合い穴、取付面といった箇所は、自分で明確に指示する方が、相手に推測させるより望ましいです。見積もり前に重要寸法に公差がないと判明した場合、通常は確認のため差し戻されます。
位置度を MMC で指示すると、加工と検査にどんな実際的な影響がありますか?
最大実体要求(MMC)は、穴の実寸法が最大実体から外れた分だけ追加公差を得られるようにするもので、本質的には加工余量を位置誤差に振り向けることです。現場にとっては、穴径を公差帯の大きい側に作れば位置度を満たしやすくなります。品質検査にとっては、機能ゲージ(ピンゲージ、位置度ゲージ)で逐点の三次元測定を代替でき、検査工数が明らかに減ります。前提として、図面に MMC 記号が明記され、機能的にこの補償が本当に許容されることです。組立関係が厳格で補償が許されない場面では使わないでください。
「アルミニウム合金」や「ステンレス」とだけ書いて見積もりできますか?
見積もりは可能ですが、出てくる価格と納期の不確実性は非常に大きくなります。牌号、状態、熱処理、代替可否は、切削パラメータ、工具選定、変形制御、応力除去の要否を直接左右します。6061-T6 と 6061-O の加工特性は明らかに異なります。304 と 17-4PH では工具摩耗と熱処理順序もまったく異なります。図面にこれらの情報がない場合、サプライヤーは最も保守的な仮定で見積もるか、先に確認に来るかのどちらかです。タイトル欄または技術要求に牌号+状態を完全に記載し、代替ルールを明記することを推奨します。
表面粗さを図面全体で Ra1.6 と1つ書くのはありですか?
技術的には可能ですが、コストが高くなりがちです。シール面や摺動嵌め合い面は Ra0.8 あるいはそれ以上に細かく必要かもしれませんが、大部分の非機能外形面は Ra3.2 かそれより粗くても十分です。図面全体を Ra1.6 に統一するのは、すべての面を細かい要求で走らせることになり、加工時間が増え、コストが上がります。よくあるやり方は、機能面ごとに等級を分けて指示し、非機能面は明確に緩和するか「未指示 Ra3.2」と書くことです。具体的な等級分けは図面の機能と現場の能力に応じて確認し、他人の数値をそのまま流用しないでください。
初品報告にはどの項目を含めるべきですか?
少なくとも以下を網羅します:図面上の公差付き寸法と幾何公差項目すべて、重要嵌め合い寸法、材料牌号と状態の証明、熱処理記録(あれば)、表面処理と粗さの抜き取り測定結果、および測定に用いた基準と測定具の説明。測定基準は図面基準と一致していなければならず、一致しない場合は報告内で変換方法を説明します。どの寸法を全数検査し、どれを抜き取り検査するかは、図面または注文で事前に取り決めておくのが望ましく、そうしないと初品が通っても量産で問題が出たときに揉めやすくなります。
Key takeaways
- まず基準を定めてから寸法を記入:設計基準、工程基準、検査基準はできるだけ統一する。そうでなければ、同じ1枚の図面が現場と品質管理の手元で2種類の部品になってしまいます。
- 公差は厳しければよいわけではない:工具と段取りで自然に保証できる寸法は個別に厳しくしない。組立や機能が本当に依存する寸法だけを厳しくし、検査治具を組み合わせる価値があります。
- 図面は3つのことを必ず答えなければならない:材料と状態、重要寸法の検査口径、非重要面の処理方法(バリ取り、面取り、表面状態)。1つ欠けると見積りや初品段階で確認の往復が発生します。
- 幾何公差は等価な寸法チェーンの積み上げより優先する:同軸、直角度、位置度はGD&Tで表現する方が、複数の線形寸法と注記を並べるより曖昧さが生じにくい。
- 「要求しない」ことを明記するのも同じくらい重要:非嵌合面、非シール面、非外観面は公差を明確に緩めることで、加工と検査のコストを直接下げられます。



