1枚のブラケット図面で、なぜ2社が3倍の差額を出したのか
先週、200×80 のアルミブラケット図面を出して見積もりを取ったところ、返ってきた数字が興味深いものでした。1社は CNC フライス加工で単価 480 元、もう1社は 3D プリントで単価 160 元。顧客は2枚の見積書を持って、2社目は手抜きをしているのかと尋ねてきました。
図面をめくれば分かります。部品には2か所の Ø8H7 のピン穴、1つの Ra1.6 のシール取付面があり、残りは接続リブと肉抜き溝です。図面には「アルミ部品」としか書かれておらず、機能面の要求もロット数も書かれていません。CNC の会社は嵌合面基準で作り、段取り2回、ボーリングと精密フライスで工数を抑えられません。3D プリントの会社は外観部品基準で作り、一体成形し、後処理はサポート面の研磨だけでした。どちらも間違っていません。間違っているのは、図面が「どこが機能面か」と「何個必要か」を明確にしていないことです。
この種の差額は、サプライヤーがぼったくっているのではなく、工法ルートの違いによるコスト構造の差です。CNC のコストの大半は段取り、工具、工数にあります。3D プリントのコストの大半は材料体積、サポート、後処理にあります。同じ形状でも、2つの道を通れば価格は2〜3倍違い、納品品質もまったく異なります。
したがって選定は「どちらが安いか」から始めるのではなく、「どの面を必ず保つか、何個必要か、どの材料か」から逆算します。以下の5つの判断基準を順に確認すれば、基本的にどの道を選ぶべきか、あるいはハイブリッドルートを選ぶべきかを特定できます。
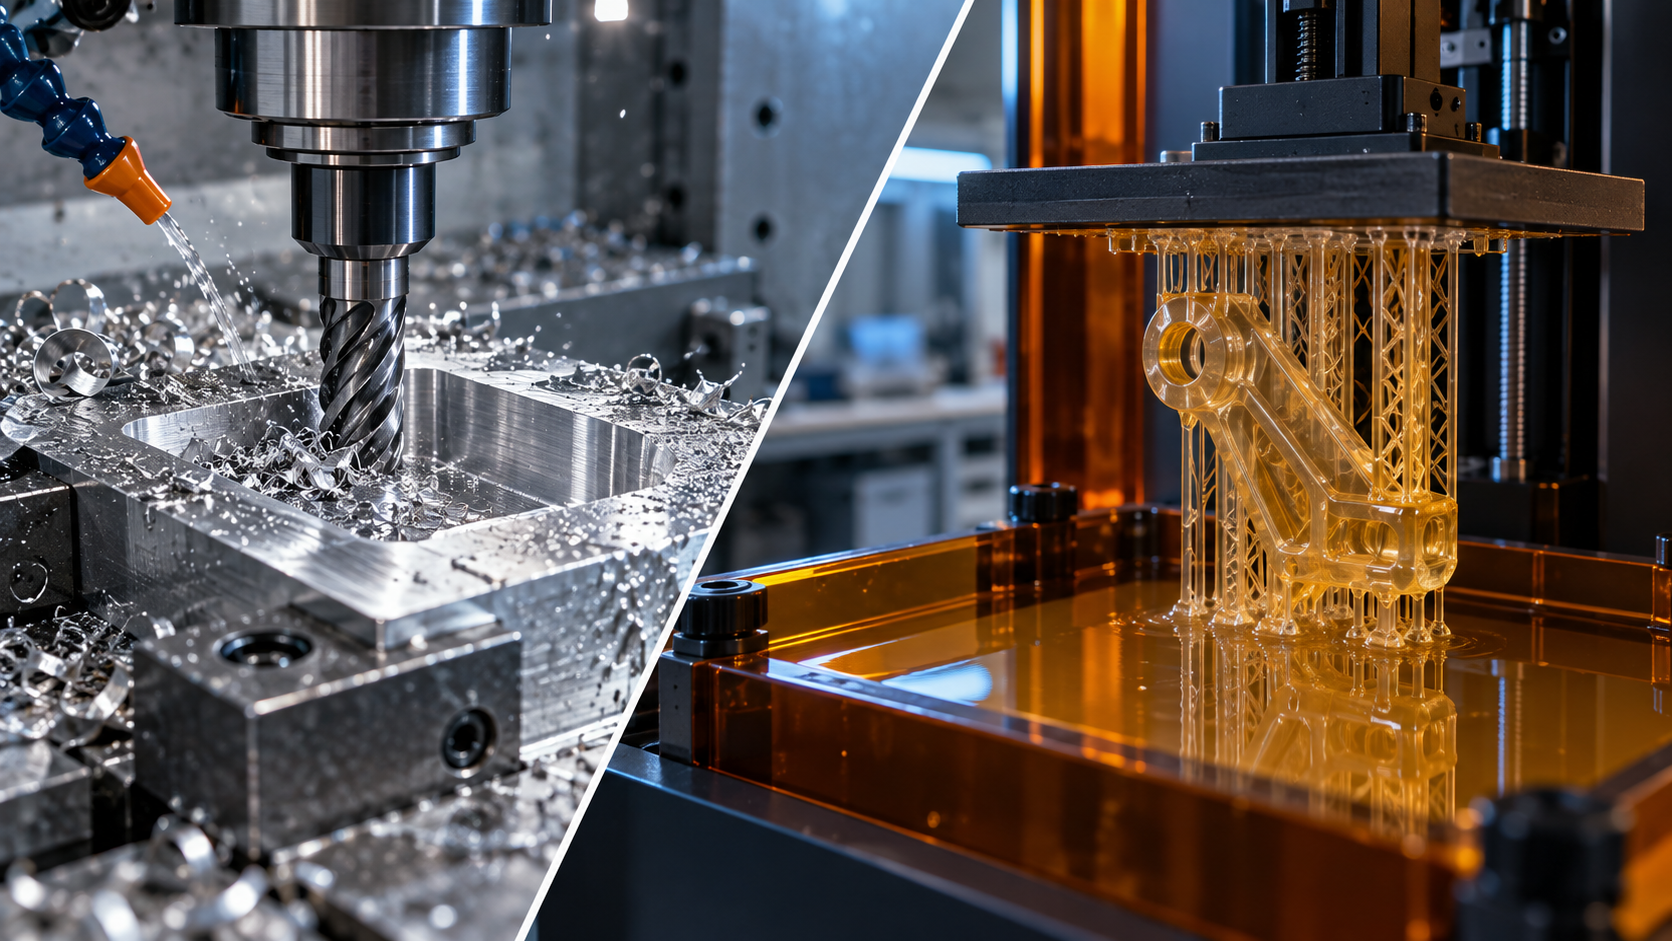
除去加工と付加加工:まず原理の違いを理解してから選定を語る
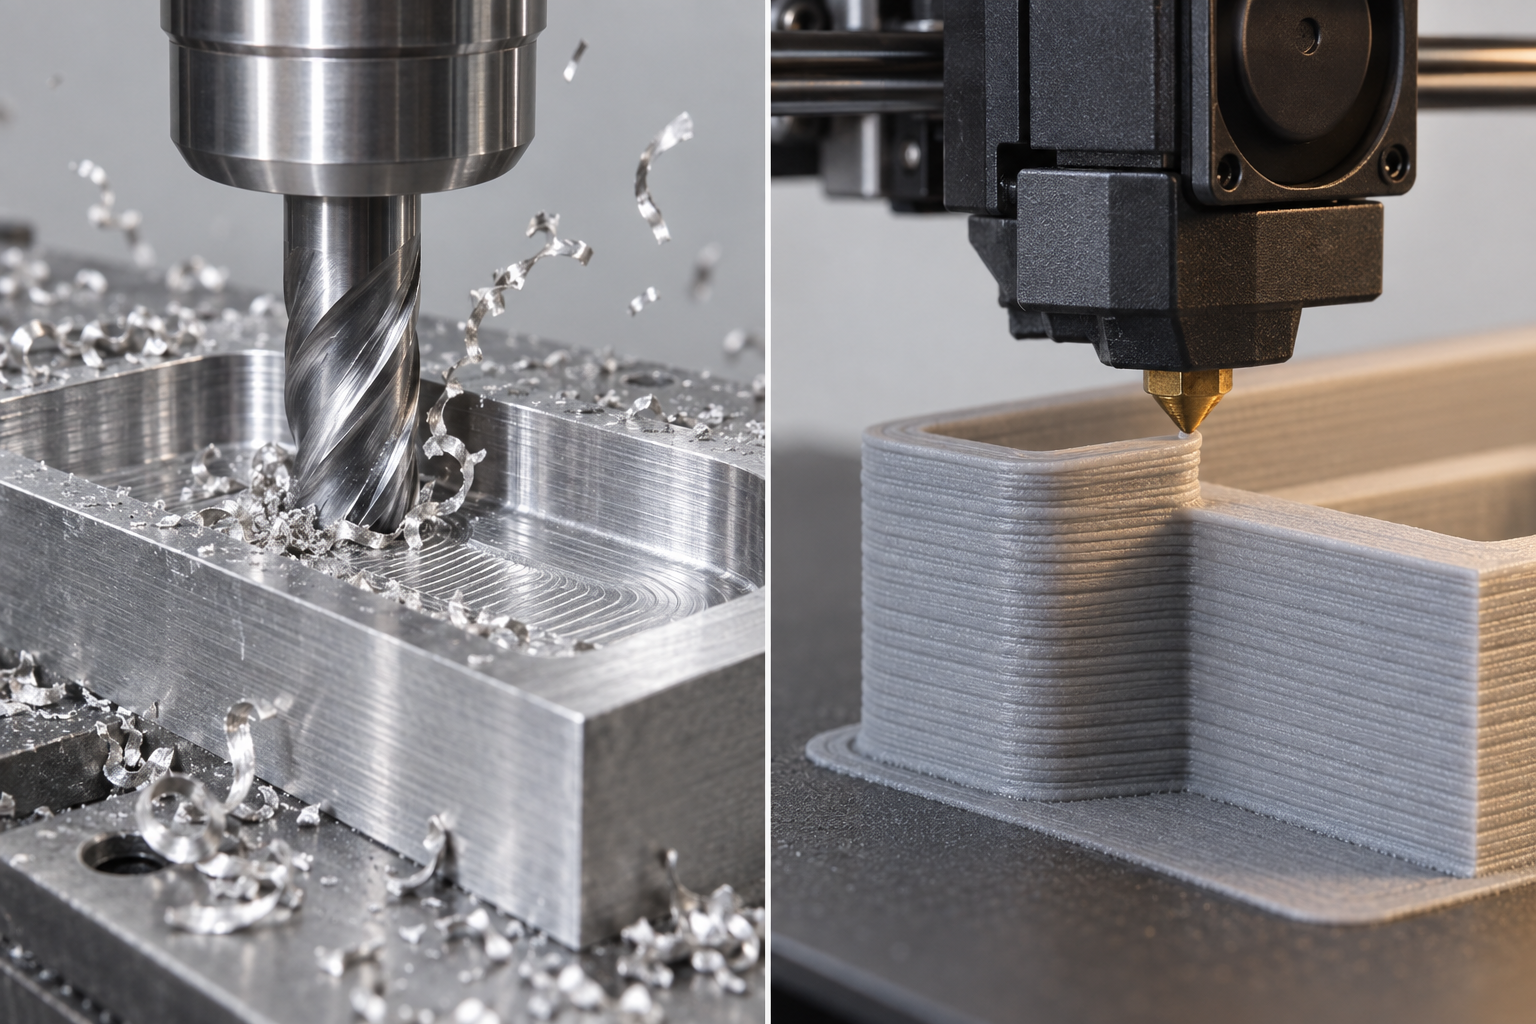
同じブラケット図面でも、CNC の見積書には「ブランク 6061-T6、3軸フライス加工、バリ取り」と書かれ、3D プリントの見積書には「SLS ナイロン、粉除去、サンドブラスト」と書かれています。どちらも外形は作れますが、内部応力、表面テクスチャ、穴壁の平滑度はまったく異なります。選定は価格比べではなく、物理プロセスの比較です。工具が材料を除去するのか、それとも材料を層ごとに積み上げるのか。この違いが後続のすべての判断基準を決めます。
CNC は除去加工です。工具が一体のブランクから切りくずを削り取り、材料除去率、切削力、段取り剛性が、どれだけ深く、速く、薄く切削できるかを直接決めます。3D プリントは付加加工です。レーザーやノズルが材料を層ごとに積み重ね、各層の厚さは通常 0.02〜0.2 mm の間です(工法により異なるため、装置ごとに確認が必要)。層間の結合強度は母材本体より低いことが多いです。前者は工具干渉とクランプに制限され、後者はサポート構造と熱履歴に制限されます。
設計自由度:アンダーカット、内部流路、ラティスはどちらが作れるか
CNC は工具が入り込めない閉じた内部空洞も、深さと幅の比が大きすぎる狭い溝も作れません。3D プリントは幾何形状の制約をほとんど受けず、内部流路、ラティス、一体ヒンジも一度に成形できます。ただしプリント品にはサポートが必要で、オーバーハング角は一般に 45° 以内に抑えることが推奨されます。そうでなければ底面の粗さが明らかに悪化します。図面に交差穴や内部冷却チャネルがある場合、まず自問してください。CNC で両端から突き合わせて穴あけできるか?できるなら CNC、できないなら付加加工を検討します。
材料と残留応力:異方性 vs 圧延方向
CNC は圧延または鍛造ブランクを使い、材料は緻密で等方性が良く、金属牌号の選択肢も多いです(アルミ合金、ステンレス、チタン、銅、エンジニアリングプラスチック)。3D プリントのプラスチック部品は異方性を示します。XY 方向の強度は通常 Z 方向より高く、層間が薄弱面です。金属プリント(DMLS)は緻密度を非常に高くできますが、熱応力で反りが生じやすく、基板予熱や後熱処理が必要です。部品が交番荷重や衝撃を受ける場合、CNC を優先するか、プリント後に緻密化処理を行います。
| 設計自由度 | 工具の到達性と段取りに制限され、アンダーカットは分割工程または組立が必要 | 幾何制約をほとんど受けず、内部流路、ラティスを一体成形可能 |
| 材料 | 金属牌号が多く、プラスチックは板材/棒材が中心で性能が一貫 | プラスチックは異方性、金属プリントは後処理が必要で牌号は比較的少ない |
| 寸法精度 | 一般的に ±0.02〜±0.1 mm、特徴と段取りにより異なる | 一般的に ±0.1〜±0.3 mm、または装置の公称値に依存し確認が必要 |
| 表面品質 | Ra 0.8〜3.2 μm が一般的、精密加工でさらに低減可能 | 層の筋が明瞭で、Ra はサンドブラスト/研磨で改善が必要なことが多い |
| ロット適用 | 1個から大量生産まで可能、大量生産でプログラミングコストを薄くできる | 1個から数十個が経済的、ロットが大きいと単価低下が遅い |
| コスト驱动 | プログラミング、段取り、工具、材料除去量 | 機時、サポート、後処理、材料利用率 |
注意:上の表の公差と表面粗さは業界でよく見られる参考値であり、どの工場の保証値でもありません。実際にどこまで達成できるかは、特徴寸法、段取り方法、ツールパス、検査具によって決まります。図面に ±0.05 以下が指定されている場合は、まず基準と検査手段を確認してから、工法を検討してください。
判断基準1:機能面と公差帯が工法の下限を決める
図面で最も見落とされやすいのは、「どの面が実際に機能するか」です。嵌合面、シール溝、摺動ガイド、荷重を受ける穴——これらの面の公差帯と表面粗さが工法の下限を直接規定します。3D プリント(FDM/SLS/MJF)では、造形方向の寸法偏差は一般に ±0.3~0.5 mm/100 mm、層間の段差 Ra はしばしば 12~25 μm です。一方、CNC の精密フライス加工による嵌合面は、業界の標準で ±0.02~0.05 mm に抑えられ、精密研削ならさらに厳しくできます。図面が全体公差を一つだけ指定し、機能面を区別していないと、見積もりも工法もずれてしまいます。
判断方法は簡単です。図面上の面を三つに分類します——嵌合/シール/摺動/荷重は必ず CNC で加工し、外観面はプリント後に研磨可能、非重要サポート面はプリントのままで問題ありません。よくある誤りは、部品全体を ±0.05 と指定してしまい、その結果 3D プリントでは作れず、CNC では法外に高くなることです。正しい方法は、機能面にのみ公差を厳しくし、それ以外は一般公差(例:GB/T 1804-m)で通すことです。
公差帯と検査手段の対応関係
公差を指定する前に、まず問いかけてください:この公差は何で測るのか?ノギスの分解能は 0.02 mm で、±0.05 の測定はすでにぎりぎりです。±0.02 以下はマイクロメータ、三次元測定機、または光学スキャンに頼る必要があります。工場に対応する検査具がなければ、指定しても無意味です。さらに見えにくい落とし穴は基準です。図面に位置度が指定されているのに基準面が指定されていなければ、CNC の段取り時に推測するしかありません。プリント品はなおさらです——層間の結合面は本質的に異方性があり、基準面を間違えると穴位置の偏差が倍になります。
| 公差要求(典型) | CNC 達成可否 | 3D プリント達成可否 | 推奨検査手段 |
|---|---|---|---|
| ±0.1 mm 以上 | 容易、通常のフライス加工で可 | FDM/SLS は大半で可、収縮管理が必要 | ノギス |
| ±0.05 mm | 通常の精密フライス、安定した段取りが必要 | SLA/MJF の一部面のみ可、後処理が必要 | マイクロメータ/ハイトゲージ |
| ±0.02 mm | 精密フライス+基準の精密修正、恒温または補正が必要 | 通常不可、プリント後に CNC で精密仕上げする場合を除く | 三次元測定機/マイクロメータ |
| ±0.01 mm 以下 | 研削/研磨、専用検査具が必要 | 不可 | 三次元測定機/光学スキャン |
この表の使用ルール:まず機能面の公差がどの行に該当するかを見て、それから工法ルートを決めます。±0.02 以下に該当する場合は、CNC を優先的に検討します。部品形状が複雑で CNC の段取りが難しい場合は、「3D プリント素材 + CNC で機能面を精密仕上げ」というハイブリッドルートを評価します。注意:表中の数値は業界でよく見られる参考値であり、どの工場の保証値でもありません。見積もり前に、サプライヤの設備と検査具があなたの公差帯をカバーできるか必ず確認してください。
最後に注意:図面に「嵌合面 Ra 0.8」とあるのに加工記号がなく、または「穴位置 ±0.05」とあるのに基準がない場合は、すぐに発注しないでください——このような情報の欠落は後々のトラブルの主な原因です。機能面を囲み、公差帯を明確に示してこそ、工法選択に根拠が生まれます。
判断基準2:ロットと幾何学的複雑さがコスト曲線を決める
単価曲線は線形ではありません。同じ図面でも、1 個と 500 個ではコスト構造が全く異なります。3D プリントのコストはほぼ材料と機時で、段取りとプログラミングはほぼゼロです。CNC のコストは、プログラミング、治具、ツールセット、初品検査といった「固定費」が大部分を占め、単品の材料費はむしろ二次的です。したがって工法選定の判断では、まずロットを問い、次に幾何形状を問います。
ロットの分水嶺:数十個以内はプリントが優位、数百個以上で単純形状は CNC が逆転
業界でよく見られるのは:1~50 個では、3D プリント(特に SLS/MJF のプラスチック部品や DMLS の金属部品)は治具と工具を省略でき、単品コストがより平準化されます。50~200 個は移行領域で、部品の幾何形状と材料によります——単純な回転体や板物部品なら、CNC はソフトジョーや真空チャックで加工でき、単価はプリントを下回り始めます。200 個以上では、単純形状の CNC が通常明らかに安くなります。固定費が薄まり、プリントの機時と材料費はほとんど下がらないからです。これは硬い境界ではなく、図面が複雑で材料がプリントしにくいほど、分水嶺はプリント側に移動します。
幾何学的複雑さがコスト曲線の形状に与える影響を無視しないでください。CNC のコストは、特徴の数、アンダーカット、深いポケット、薄肉によって急速に上昇します——面が一つ増えるごとに段取りか工具交換が増え、5 軸は段取りを減らせますが機時費も高くなります。3D プリントのコストは複雑さにほとんど敏感ではありません。内部流路、ラティス、一体型ヒンジ、コンフォーマル冷却チャネルなどは、CNC では作れないか、部品を分割して溶接後に再加工する必要がありますが、積層造形ではスライスが数層増えるだけです。したがって、部品に「積層造形でしか作れない」特徴がある場合、ロットの分水嶺は無効になり、直接プリントまたはハイブリッドルートを選びます。
| シナリオ | 3Dプリント | CNC | 判断 |
|---|---|---|---|
| 1~50個、単純形状 | 段取り省略、単価低い | プログラミング+治具のコストを分散できず、単価高い | 嵌合面がなければプリント優先 |
| 1~50個、複雑形状(内部流路/ラティス) | 唯一の実現可能な方法 | 分割が必要、または製作不可 | 直接プリント、機能面は余肉を残して後から精密加工 |
| 50~200個、単純形状 | 単価は同等かやや高い | 固定費の分散が始まる | 価格比較の上でCNCを選択、材料の一貫性に注意 |
| 200個以上、単純形状 | 機械時間+材料費は下がらず、単価高い | 分散により単価低い | CNCを主軸、材料がプリントしか対応できない場合を除く |
| 任意ロット、アンダーカット/深いポケットを含む | 一体成形、追加コストなし | 5軸または複数回の段取りが必要、コストが急増 | ハイブリッドを検討:プリント素材+CNC精密加工 |
陥りやすい罠:『ロットが大きい』をそのまま『CNCが安い』と同一視すること。部品が薄肉、変形しやすい、複数回の段取りが必要な場合、CNCの不良率と補助工数がロットの利点を食いつぶす可能性がある。逆に、プリント品に大量の後処理(サポート除去、研磨、含浸、熱処理)が必要なら、単品コストも上がる。コスト計算時にはサプライヤーに確認すべき:見積もりに後処理、初品検査、治具費用が含まれているか。
形状の複雑さがCNCで分割が必要なレベルに達している場合、またはロットが移行領域にあり判断に迷う場合は、図面を両方の工法に同時に提出して比較できる。 AI対話見積もり でロット、材料、重要公差を明記すれば、通常は3Dを1枚送るだけより早く比較可能な判断根拠が得られる。
判断基準3:材料と後処理が使用可否を決める
前の2つの判断基準をクリアしても、図面が実現できるとは限らない——材料グレードと後処理はしばしば見積もり後に問題が露呈する。CNCは6061、7075、304、316L、POM、PEEKなどのグレードに対応でき、同一グレードはロット間で性能が一貫している。3Dプリントプラスチック(PLA、ABS、PETG、ナイロン、レジン)には異方性があり、層間強度はXY方向より低いことが多く、ナイロン部品は吸湿後に寸法がドリフトする。金属プリント(DMLS)は316L、Ti64、AlSi10Mgを出力できるが、緻密度、残留応力、サポート除去が最終性能に影響する。材料選定前にまず問う:この部品は何で破壊されるか?層間剥離なら、プリント品は方向を変えるかCNCに切り替える。
金属とプラスチックの実現性の違い
CNC金属部品は鍛造品に近い性能を持ち、荷重支持、シール、摺動嵌合に適している。3Dプリントプラスチック部品は筐体、治具、非荷重構造により適している。金属プリントは複雑な流路や軽量化ラティスを補えるが、表面粗さ、内部応力、ねじ強度は通常CNCに劣る。部品にアルマイト、めっき、熱処理が必要な場合は、まずプロセスウィンドウを確認する——プリント品は熱処理で変形する可能性があり、余肉を残すか後加工に変更する必要がある。
| 項目 | CNC加工 | 3Dプリント(プラスチック/金属) |
|---|---|---|
| 材料グレード | 金属/プラスチックのグレードが多く、ロット間で一貫 | プラスチックは限定的、金属プリントのグレードは少ない |
| 異方性 | 等方性(圧延方向を除く) | 層間強度が低く、Z方向が弱い |
| 後処理 | バリ取り、熱処理、表面処理が成熟 | サポート除去、研磨、ブラスト、後硬化 |
| 機能面 | そのまま嵌合面として使用可能 | 通常は余量を残して後加工が必要 |
| 吸湿/経年劣化 | 金属は安定、プラスチックは選定が必要 | ナイロンは吸湿、樹脂は紫外線劣化 |
後処理はオプションではなく、機能の一部
サポート除去で残る段差、ブラストの均一性、後硬化の時間は、いずれも寸法と外観を変える。図面に「表面欠陥なし」とだけ記載すると、サプライヤーは経験で対応するしかない。図面には、機能面の Ra 要求、サポート痕の許容可否、熱処理状態(例:T6)、着色やめっきの要否を明記することを推奨する。判断に迷う場合は、まず小ロットで試作検証し、その後で後処理仕様を確定する。
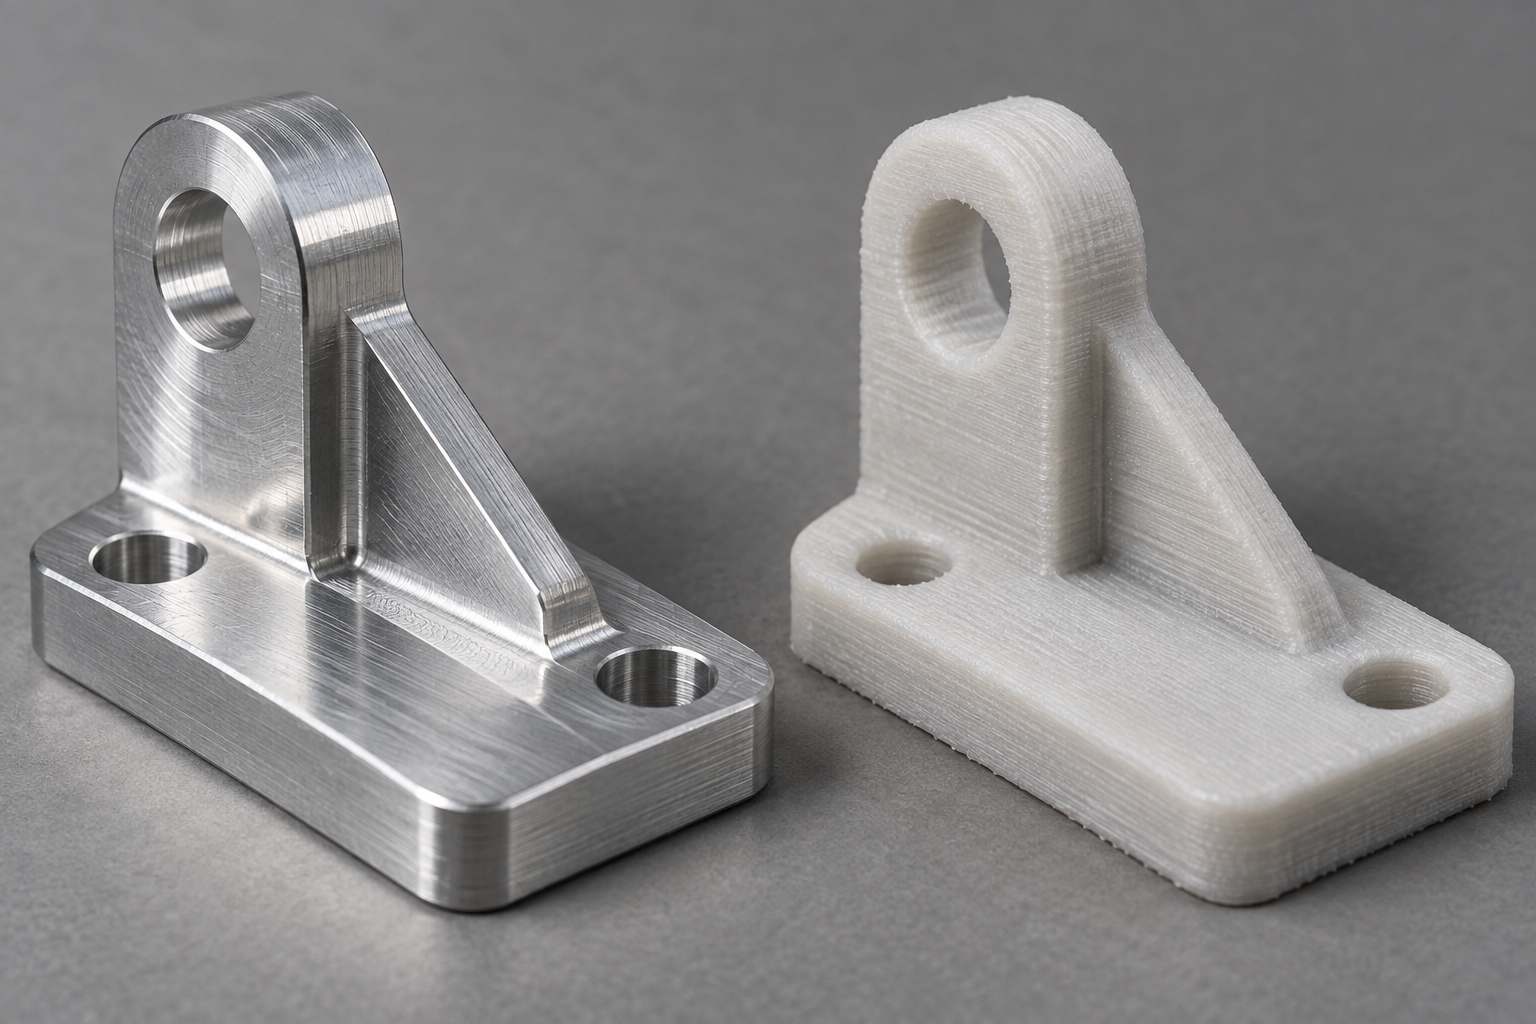
ハイブリッドルート:3D プリント素材+CNC 精密加工の段取り方法
部品によっては、単一工法ではどちらも中途半端になる。例えば、内部にコンフォーマル冷却流路を備えた射出成形用金型インサート:全体を CNC フライス加工すると、流路を複数ブロックに分割して溶接する必要があり、シール面が多く、リードタイムが長くなる。全体を金属プリントすると、流路は一体成形できるが、嵌合面やシール面の粗さ・寸法精度が組立要求に達しない。このような場合、ハイブリッドルート——素材をプリントし、機能面を CNC 精密加工——の方が、単一工法に固執するより割安なことが多い。
工程順序:先にプリント、後に精密加工
小事例:流路付き金型インサート
部品外形 80×60×40 mm、材料 1.2709 金型鋼、内部コンフォーマル流路直径 6 mm、流路は表面から最短 4 mm。嵌合面は平面度 0.02 mm、シール溝幅 3 mm、公差 ±0.02 mm が要求される。
段取り:金属プリントで全体素材を一体成形し、外形と流路を一度に成形;嵌合面、シール溝、エジェクタピン穴は片側 0.5 mm の余量を残す;プリント後に応力除去焼鈍;CNC でまず底面と 2 つの基準側面をフライス加工し、反転して嵌合面を精密フライス、シール溝を精密フライス、エジェクタピン穴を穿孔。流路は加工せず、プリントままの表面を保持——流路内壁の粗さは冷却効率に影響するが、通常は鏡面は不要で、プリント状態で許容できる;流路に Ra 1.6 以下が要求される場合は、砥粒流研磨や電解研磨を追加する必要があり、これは後処理であり、CNC では解決できない。
ここでの重要な判断は:どの面が必ず CNC を必要とし、どの面がプリントままを保持できるかである。嵌合面、シール面、摺動面、荷重支持面は精密加工が必須;流路、点陣、内部空洞など工具が入らない特徴は、プリント状態が最終状態となる。余量をどれだけ残すかは、プリント工法の寸法偏差と表面粗さに依存する——少なすぎると、精密加工で積層痕や反りを取り切れない;多すぎると、切削時間が増え、薄肉部品は切削力で変形する可能性もある。業界で一般的な方法は片側 0.3~0.8 mm だが、最終的にはプリント装置の能力と部品剛性に応じて確認する必要がある。
ハイブリッドルートが適する場面には実は境界がある:内部特徴が複雑で CNC では加工できず、同時に外部に少数の高精度機能面がある場合である。内部特徴が CNC でも可能な場合(例えばストレート穴、単純なキャビティ)、あるいは外部機能面の精度要求が高くない場合(プリント状態で満たせる)、ハイブリッドルートは余分な工程の積み重ねになる。判断順序は:まず機能面の公差がプリント状態で満たせるかを見て、満たせれば単一工法;満たせなければ、次に内部特徴が CNC で可能かを見て、可能なら単一工法 CNC;両方とも行き詰まった場合にのみ、ハイブリッドを検討する。この順序により、「先進的」という理由だけで余分な 2 工程のコストを払うことを避けられる。
故障モードと検査:工法を誤ると現場でどうなるか
工法を誤っても、見積書上で直ちに露呈するわけではなく、組立ラインで露呈する。以下では、故障現象、根本原因、検出手段、購買/エンジニアリングのアクションの 4 列で展開し、図面上の公差、基準、ロットに直接対応させる。
| 故障現象 | よくある根本原因 | 検出手段 | 購買/エンジニアリングのアクション |
|---|---|---|---|
| プリント部品の層間割れ | Z 方向強度が低い、プリント配向が受力方向と垂直、後硬化不足 | 目視+三次元測定で重要寸法を測定;必要に応じて引張/せん断の抜き取り検査 | 受入検査に配向確認を追加;サプライヤーにプリント方向図を提出させる |
| プリント部品の反り | 熱応力、大きな平面にサポートなし、冷却不均一 | シックネスゲージで平面度測定、3D スキャンで CAD と比較 | サプライヤーに初品スキャン報告を要求;大きな平面は CNC に変更またはリブを追加 |
| 穴位置の偏差 | プリント収縮の異方性、孔径 3 mm 未満でより顕著 | ノギス/プラグゲージ+三次元測定の抜き取り検査 | 図面に孔径公差を記載;重要穴は余量を残してリーマ加工 |
| CNC 薄肉変形 | クランプ力が過大、切削熱、肉厚1mm未満 | マイクロメータで肉厚測定、三次元測定機で平面度測定 | サプライヤーに軟爪/真空吸盤の使用を要求;粗加工と精密加工を分離 |
| CNCクランプによる圧痕 | 硬爪で精密加工面を直接クランプ | 目視+表面粗さ計 | 図面に非クランプ面を明記;サプライヤーに銅板/ナイロンパッドの使用を要求 |
検査手段と図面公差の対応関係
すべての寸法が三次元測定機を使う価値があるわけではない。ノギスは±0.1 mm級、マイクロメータは±0.01 mmまで測定でき、三次元測定機と3Dスキャンでなければ±0.02 mm以内の嵌合寸法を安定的にカバーできない。図面に厳しい公差が指定されていても、基準と検査具の定義がなければ、サプライヤーは独自の解釈で測定するしかなく、結果として「合格」と「不合格」がそれぞれ言い分を通すことになる。業界でよくあるやり方は、重要な嵌合寸法に基準A/B/Cを指定し、検査方法を明記すること;非機能寸法には一般公差を与えれば十分である。
調達への示唆:受入検査とサプライヤー能力の確認
工法を選ぶ前に、まずサプライヤーが検査できるかどうかを確認する。プリント品なら後硬化炉があるか、スキャンレポートを提供できるかを確認する;CNC品なら三次元測定機があるか、初品の全寸法測定ができるかを確認する。受入検査では外形だけを測定せず、嵌合穴、取付面、ねじ下穴を必須検査項目に挙げる。数十個を超えるロットでは、サプライヤーに初品レポートと重要寸法のSPCデータを要求する。そうしなければ、後工程の組立干渉は自分で手直しするしかない。
もし不具合がすでに発生しているなら、すぐに工法を変えようとしないこと。3Dスキャンで実物とCADを比較し、寸法公差超過なのか幾何公差超過なのかを特定する;次にクランプ記録と印刷パラメータを確認する。多くの「工法がダメ」というケースの根本原因は、基準が統一されていないか、後処理が1工程抜けていることである。検査データを取り戻すことは、再見積もりよりも役に立つ。
よくある質問(FAQ)
以下のいくつかの質問は、図面レビューや見積もりのやり取りで最も頻繁に登場するものである。回答にはいずれも前提があるので、結論をそのまま流用する前に自分の部品と照らし合わせること。
1個だけ作る場合、CNCと3Dプリントのどちらを選ぶべきか?
まず機能面を見る。嵌合、シール、摺動、荷重を受ける面があり、公差帯が±0.05 mm以内ならCNC;純粋な外観検証、組立干渉チェック、構造手板なら3Dプリントの方が速い。単品CNCのコストは主にプログラミングとクランプにあり、材料にはない。したがって形状が単純で機能面が少ないほど、CNC単品のコストパフォーマンスはプリントに近づく。逆に内部流路、点陣、深いアンダーカットのような形状は、CNCでは作れないか、分割して後で組み立てる必要があり、この場合はプリントが唯一の解である。
金属部品は直接3Dプリントできるか?
できるが、材種と後処理次第である。金属積層(例:DMLS)はステンレス、アルミ、チタンなどに対応し、複雑な流路や軽量化構造に適する;ただしプリントままの表面は粗く、サポート残留があり、嵌合面は通常CNC精密加工が必要である。部品が荷重部品や疲労環境にある場合は、プリント方向、熱処理、緻密度検査も確認すべきで、材料牌だけを見て発注してはならない。具体的に対応可能な材種は3Dプリント能力ページで確認すること。
図面の公差はどのくらい厳しく指定するのが妥当か?
公差は厳しければよいというものではなく、コストと検査のハードルを直接押し上げる。業界でよくあるやり方は、非機能面は一般公差(例:±0.1~±0.2 mm)で指定する;嵌合面は実際の嵌合性質に応じてH7/g6のような嵌合公差を与える;位置決め、シール、軸受部のみ±0.02 mm級まで厳しくする。±0.05 mm以下を指定する場合は、まず基準が一意か、検査具が十分かを確認すること——対応する検査具のない公差は、現場では推測に頼るしかなく、検収時に揉めやすい。
3Dプリント素材+CNC精密加工は、必ず高くなるのか?
必ずしもそうではなく、部品形状とロット数による。複雑な内部空洞、コンフォーマル冷却、軽量化点陣のような構造は、一体CNCでは無垢材から削り出すため材料除去量が多く、工具摩耗が速く、ハイブリッドルートの方がむしろ安い;しかし形状が単純でロット数が大きい部品では、プリント素材を精密加工するのは工程が1つ増え、クランプも1回増えるため、通常は割に合わない。判断のポイントは、CNCで除去する材料体積の割合が、工具と工数に耐えられないほど高いかどうかである。
サプライヤーが本当にこの図面を加工できるか、どう確認するか?
「できますか」とだけ聞かず、3つのことを聞く:どの設備を使うか、どうクランプするか、どう検査するか。相手に見積もりの中で、工法ルート、重要公差に対応する検査手段(ノギス、三次元測定機、3Dスキャンのいずれか)、および後処理内容を明記させること。もし相手の機能面や基準に関する回答が曖昧であったり、通常能力を明らかに超える公差を提示しながら検査方案を説明しない場合は、慎重になるべきである。必要ならまず初品を作り、3Dスキャンで実測と数模を比較してから、量産するかどうかを決めること。
Key takeaways
- まず機能面を見る:嵌合、シール、摺動、荷重を受ける面は、CNC または 3D プリント後の精密加工を優先する。純粋な外観部品やスペーサーだけが直接プリントを検討できる。
- 公差は厳しければ厳しいほど良いわけではない:図面に ±0.05 以下が指定されている場合、まず基準と検査手段を確認する。そうでなければ公差はコストを押し上げるだけで検査できない。
- ロット数が分水嶺:1個から数十個なら、3D プリントは段取りと工具コストを省ける。数百個以上で形状が単純なら、CNC や射出成形の単価が逆転する。
- 金属部品はデフォルトでプリントしない:CNC で作れる金属構造部品は、納期と材料の一貫性が通常より管理しやすい。金属プリントは軽量化や内部流路など、形状制約がある場合にのみ割安になる。
- ハイブリッドルートは工程を組む必要がある:3D プリントのブランク + CNC による機能面の精密加工は、形状が複雑で重要面の要求が高い部品に適するが、加工代と基準を必ず確保する。



