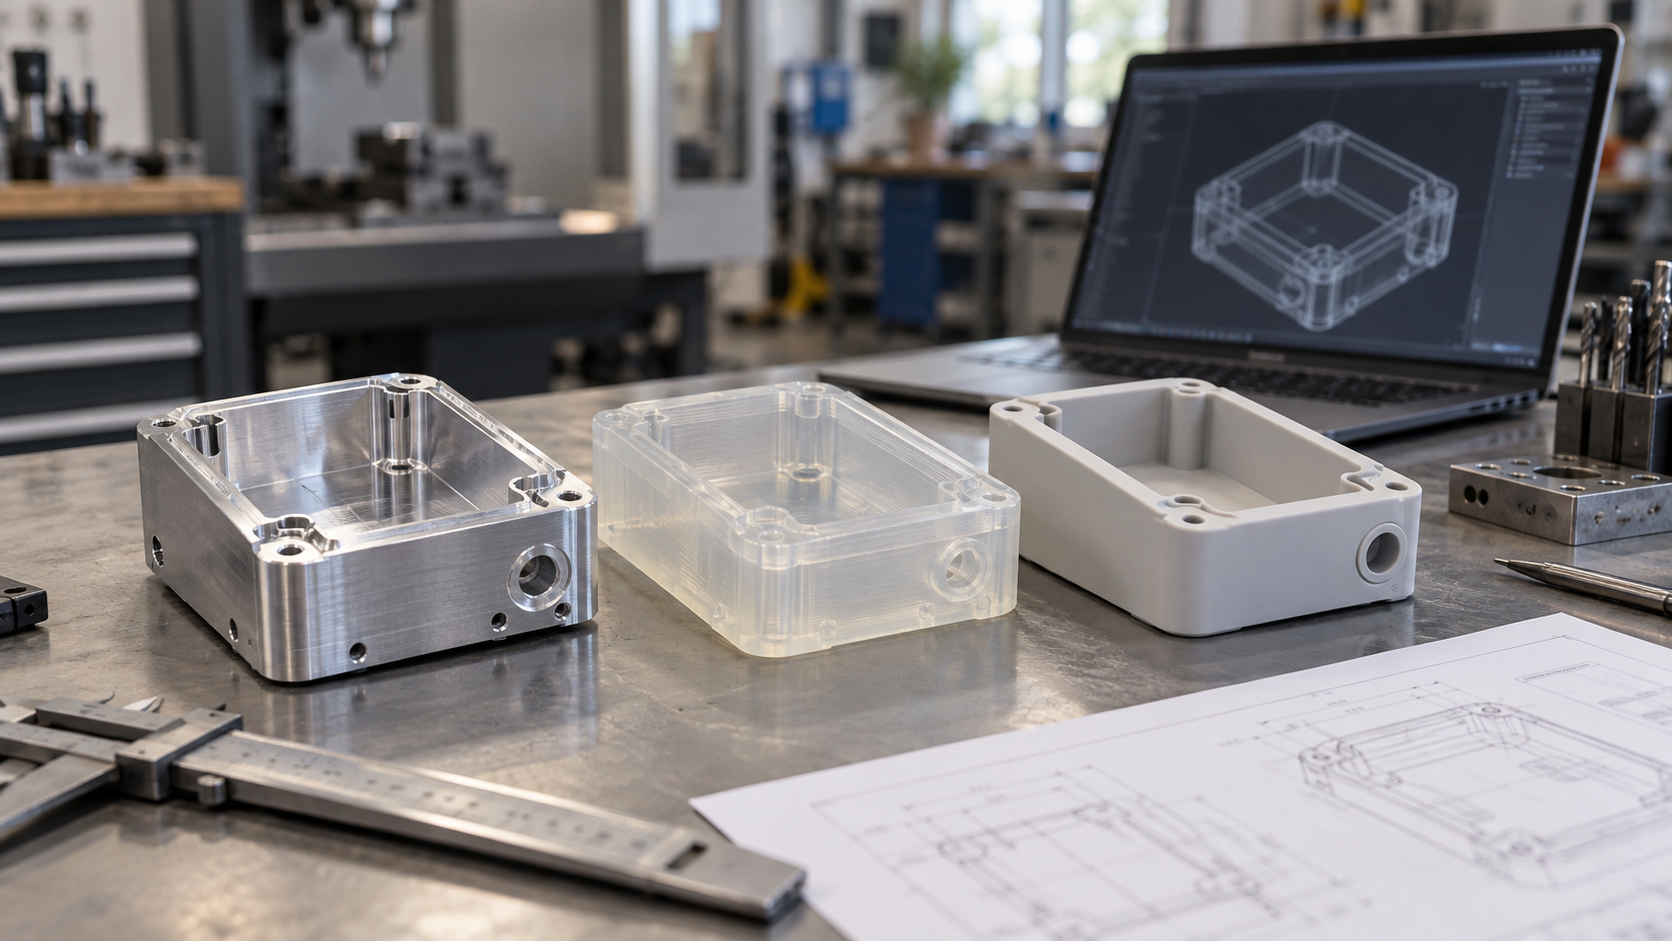
まず手板が答えるべき問題を問い、その後で工法を検討する
同じ図面を3社のサプライヤーに渡すと、まったく異なる3通りのやり方が返ってくることがあります。問題はサプライヤーではなく、多くの場合、要求そのものが明確でないことにあります。この手板は一体何に答えるべきなのでしょうか?
よくある3つの目的は、対応する工法の道筋が大きく異なります。組立検証は穴位置、嵌合面、ねじ、構造強度に関心があり、通常はCNC加工寄りです。外観評価は曲面、パーティングライン、表面質感、配色に関心があり、3Dプリントや手板注型がより適しています。小ロット試作は数量、単品コスト、後続の量産工法の間でトレードオフが必要で、真空注型や板金のほうが実際の納品状態に近いことが多いです。
推奨する意思決定の順序は、まず問題を決める → 次に工法を決める → 最後に材料と表面処理を決めるです。順序が逆になると、「本来検証できない問題を誤った工法で検証する」という事態が起こりやすくなります。例えば、プリント品で射出成形品の組立感覚を評価したり、CNC品で量産射出成形の外観を判断したりするケースです。
本記事で扱うのは工法選択の判断ロジックであり、具体的な公差数値、認証、納期の約束には触れません。これらは図面と用途に応じて、エンジニアチームと項目ごとに確認する必要があります。
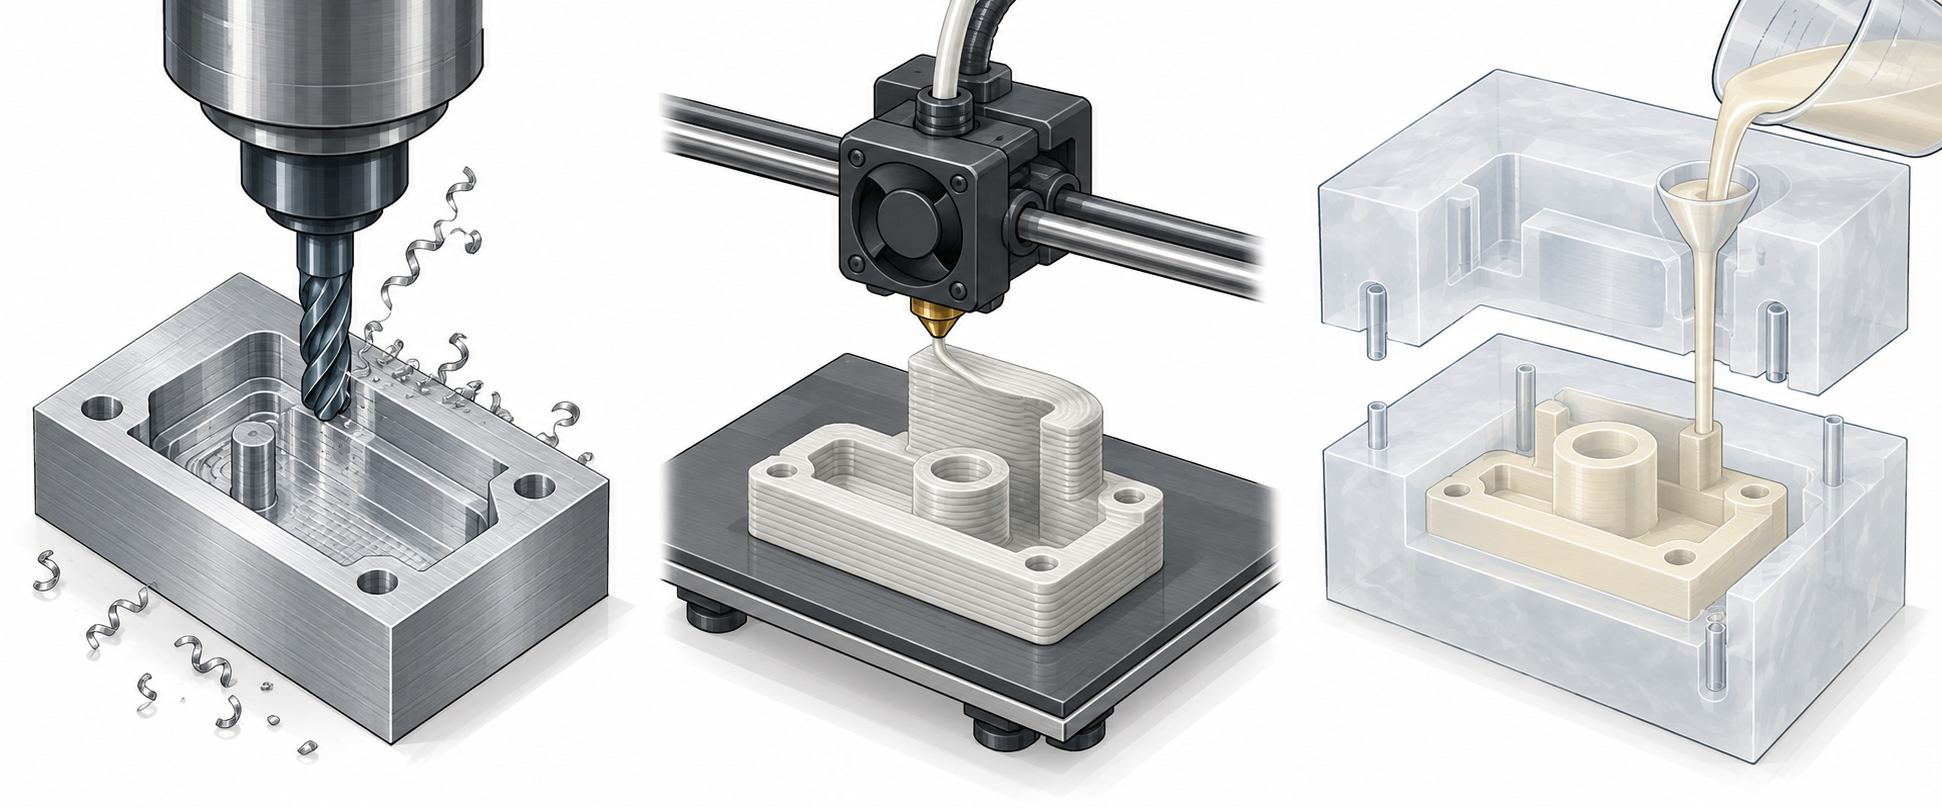
CNC、3Dプリント、真空注型:3つの主流手板工法の境界
手板工法に「最良」はなく、「現在の問題に最も適合するもの」があるだけです。以下では3つの主流な道筋に分けて解説し、それぞれに判断の一文を添えます。図面レビュー会議で素早く方向性を定めるのに役立ててください。
CNC加工:嵌合、ねじ、強度が必要なら優先的に検討
CNC加工は金属やプラスチックの塊から材料を削り出して成形し、構造部品、組立部品、実際のねじや嵌合面が必要な部品に適しています。アルミニウム合金やステンレスなどの金属部品、POM、ABS、PCなどのプラスチック部品は、最終使用状態に近い部品を直接加工でき、構造強度の検証や組立干渉のチェックに使えます。
いつ優先的に選ぶか:部品に明確な嵌合寸法があり、タップ加工やナットの圧入が必要で、落下や負荷テストを行う場合、あるいは後続の小ロットでも機械加工の道筋をそのまま使う予定の場合、CNC手板の情報量は最大です。限界は、複雑な内部空洞、深く狭い溝、極薄肉構造の加工が制限され、材料利用率が低く、単品コストが比較的高いことです。
3Dプリント:幾何形状が複雑で反復が頻繁なら、まず動かす
3Dプリントは積層造形で、デジタルモデルから直接成形し、迅速なプロトタイプや小ロット試作に適しています。内部流路、中空格子、一体化した異形構造など、CNCが苦手とする幾何形状は、プリントなら一度に成形できることが多く、図面変更後の再出力も速く、多段階の反復に適しています。
いつ優先的に選ぶか:設計がまだ急速に変化しており、外形と組立関係を検証する必要があり、部品の幾何形状が複雑で絶対強度への要求が極端でない場合、プリントは最も効率的な出発点です。限界は層間結合と異方性にあり、荷重を受ける部品、精密な嵌合面、タップ加工が必要な穴位置は、通常、加工余量を確保するかCNCによる後処理に切り替える必要があります。
手板注型(真空注型):外観部品の小ロット、数量が中間に位置する場合に使う
手板注型は、まずCNCや3Dプリントで原型マスターモデルを作り、次にシリコーン金型を反転成形し、真空注型で小ロット部品を複製します。その価値は表面質感と配色にあります。射出成形品に近い外観面を作ることができ、色や硬さも調整できるため、外観評価、市場サンプル提供、小ロット試作に適しています。
いつ優先的に選ぶか:数量が単品試作を超えているが、鋼鉄金型を開く量産レベルにはまだ達しておらず、部品の主な要求が外観、手触り、配色である場合、注型は一般的な選択です。限界は、シリコーン金型の寿命が限られ、寸法安定性が射出成形に劣り、構造荷重部品は通常、最終検証にこれを使いません。
板金部品の手板はロジックがやや異なる
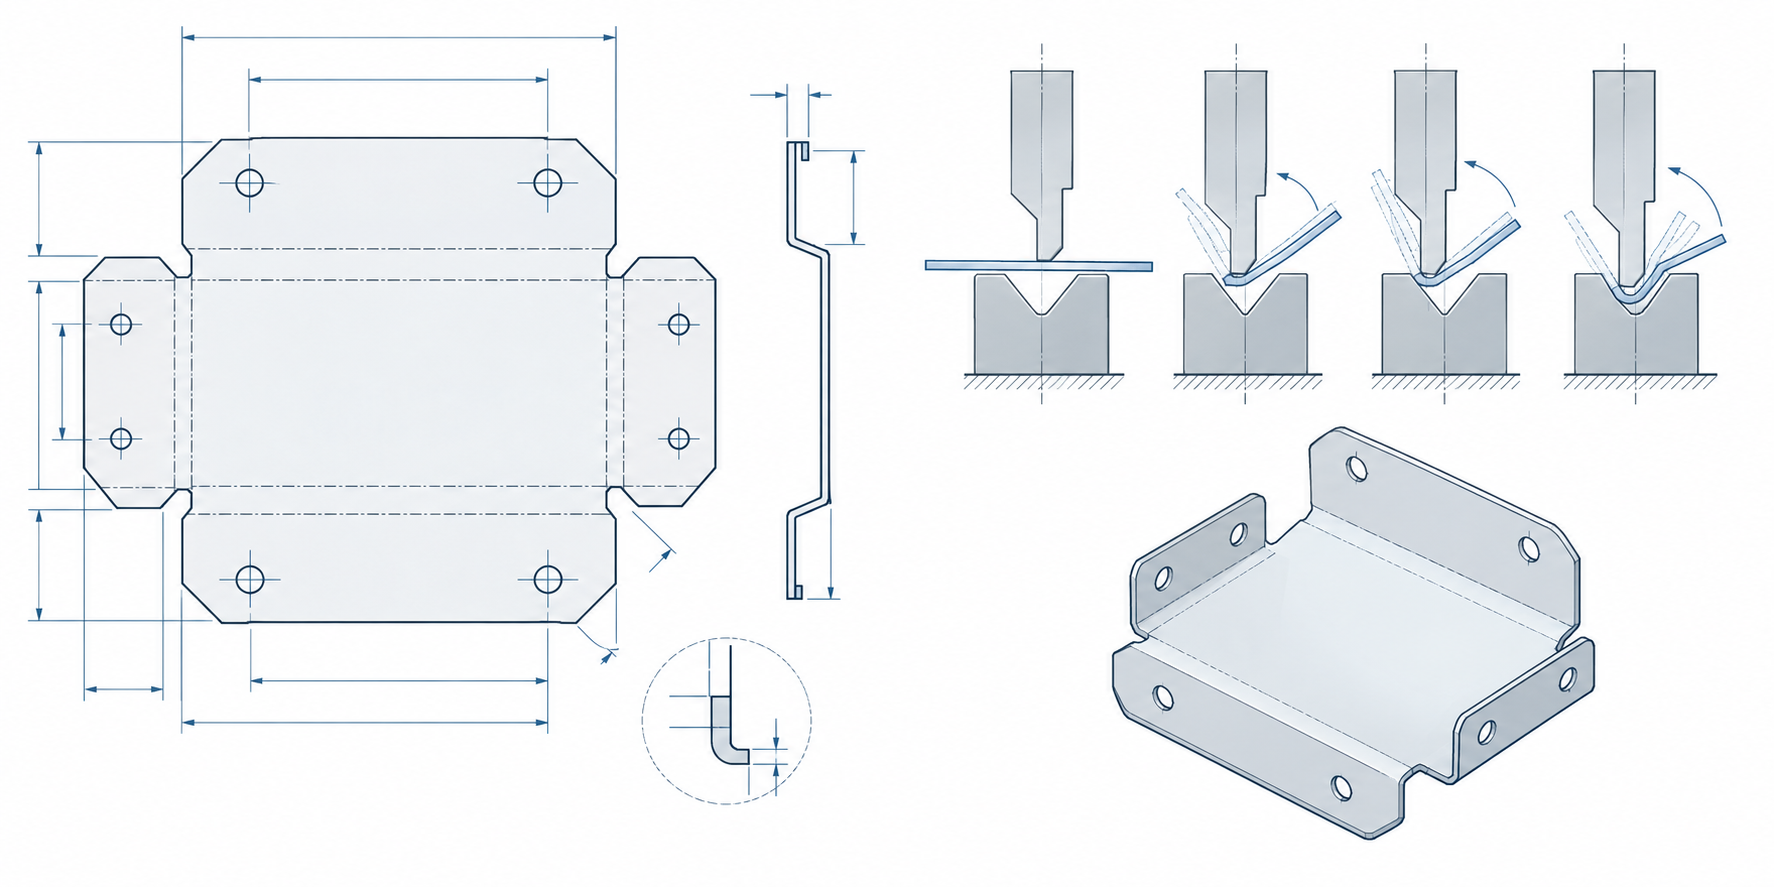
筐体、ブラケット、取付板といった部品は板金の道筋をたどり、手板の注目点は機械加工部品とはまったく異なります。CNC手板は嵌合面と穴位置の精度を見ますが、板金手板は曲げ展開、曲げ順序、組立基準を見ます——展開図の計算を誤ると、曲げた部品が組み付かず、問題は加工ではなく図面そのものにあることが多いです。
エンジニアは試作前に、展開図、曲げ順序、基準穴を明確に確認することをお勧めします。特に複数の曲げが互いに干渉する部位は重要です。溶接部品では、溶接変形が穴位置に与える影響や、後続の表面処理(塗装、酸化、ヘアライン)が組立隙間を変えないかも考慮する必要があります。これらの要因は単品手板の段階で露見するため、量産まで待って修正するよりはるかに割に合います。
調達側は次の一言を問うべきです。後続の小ロットでも同じ工法を踏襲するか。手板がレーザー切断と曲げで、量産はプレス金型を開く予定なら、手板の穴位置とエッジ状態は組立検証の参考にしかならず、量産品の検収基準として直接使うことはできません。板金の能力と工法の境界は板金加工能力ページを参照し、具体的な展開と曲げ方案はエンジニアと確認することをお勧めします。
見積前にこれらを明確に伝えれば、往復を1回減らせる
手板見積が何度も修正になるのは、多くの場合、サプライヤーの計算が遅いからではなく、要求そのものがすり合っていないからです。以下を問い合わせ時に一度に明確に伝えれば、通常は1回分の確認を省けます。
- 用途:組立検証、外観評価、小ロット試作のいずれかで、工法の方向性が直接決まります。
- 材料の意向:最終材料に近づける必要があるか、それとも形状検証が主か。
- 重要寸法と外観面:どの嵌合面、穴位置、ねじを保証する必要があり、どの面が外観面か。
- 数量と後続の連携:単品、数点、数十点のいずれか、後続で射出成形や板金小ロットに移行するか。
図面以外に、「この部品で最も恐れている問題は何か」を一言添えると、エンジニア側がそれに基づいて工法の取捨を判断できます。材料が不明な場合は、まず材料ライブラリを参照してから相談してください。
よくある質問(FAQ)
以下の質問は手板レビュー会議で最も頻繁に登場します。答えは工法そのものではなく用途によって決まります。
手板は必ず最終量産材料を使わなければならないのか?
必ずしもそうとは限りません。目的が組立検証と構造干渉チェックであれば、加工や印刷が容易な代替材料で迅速に反復できます。外観評価、耐熱性、化学的適合性が関わる場合は、最終材料にできるだけ近づけることをお勧めします。具体的には、まずエンジニアリング部門と重要な性能項目を確認してください。
外観部品は3Dプリントと真空注型のどちらを選ぶべきですか?
単品または少量で、形状が複雑な場合は、3Dプリントの反復がより迅速です。複数個で一貫した外観品質と配色が必要な場合は、通常、手板用真空注型の方が適しています。どちらも後処理で表面を改善できますが、最終的には評価基準に基づきます。
CNC手板はそのまま小ロット納品に使えますか?
数量が多くなく、構造が切削に適している場合、CNC部品は試し組みや小ロット使用に直接使えます。ただし、その後射出成形に移行する場合は、量産工程に基づいて構造と金型の実現可能性を再評価する必要があります。
板金手板は金型を開ける必要がありますか?
ほとんどの板金手板はレーザー切断、曲げ、溶接で完成し、通常はプレス金型を開ける必要はありません。量産でプレスを採用することが確認され、数量が相当な場合にのみ、金型投資を評価する必要があります。
早見表:問題を工法に対応させる
| 手板が答えるべき問題 | 優先的に検討する工法 | 主に何を見るか | 陥りやすい落とし穴 |
|---|---|---|---|
| 組み立てられるか、嵌合は合っているか | CNC加工 | 穴位置、嵌合面、ねじ、構造強度 | プリント品で射出成形品の組立感覚を評価する |
| 外観と構造が合理的か、反復が速いか | 3Dプリント | 曲面の流れ、干渉、組立スペース | プリント品の表面状態を最終外観とみなす |
| 外観が似ているか、色と質感は合っているか | 真空注型(手板用真空注型) | 外観面、パーティングライン、配色、硬軟度 | 数量が少なすぎると単品コストが高くなる |
| 小ロット試し組み、市場サンプル送付 | 真空注型 / 小ロットCNC | 数量、単品コスト、量産工程との接続 | 手板工法と量産工法が一致せず、検収基準がずれる |
| 曲げ、穴位置、溶接が可能か | 板金試作 | 曲げ展開、曲げ順序、基準穴、溶接変形 | 展開図の計算ミス、問題は加工ではなく図面にある |
よくある3つの誤判定と、その事前回避方法

Key takeaways
- まず手板が答えるべき問題を決める:組み付けられるか、見た目が似ているか、小ロットに対応できるか。その後で工法を決める。
- CNCは寸法と嵌合の検証に適し、3Dプリントは迅速な反復に適し、真空注型は外観部品の小ロットに適する。
- 板金部品の手板は考え方が異なり、重点は曲げ展開、穴位置、溶接変形にある。
- 手板工法と量産工法が乖離している場合、手板は組立と外形の参考にしかならず、量産の検収基準にはできない。
- 見積前に用途、材料の意向、重要寸法、外観面、数量を明確に伝えれば、往復のやり取りを大幅に減らせる。



