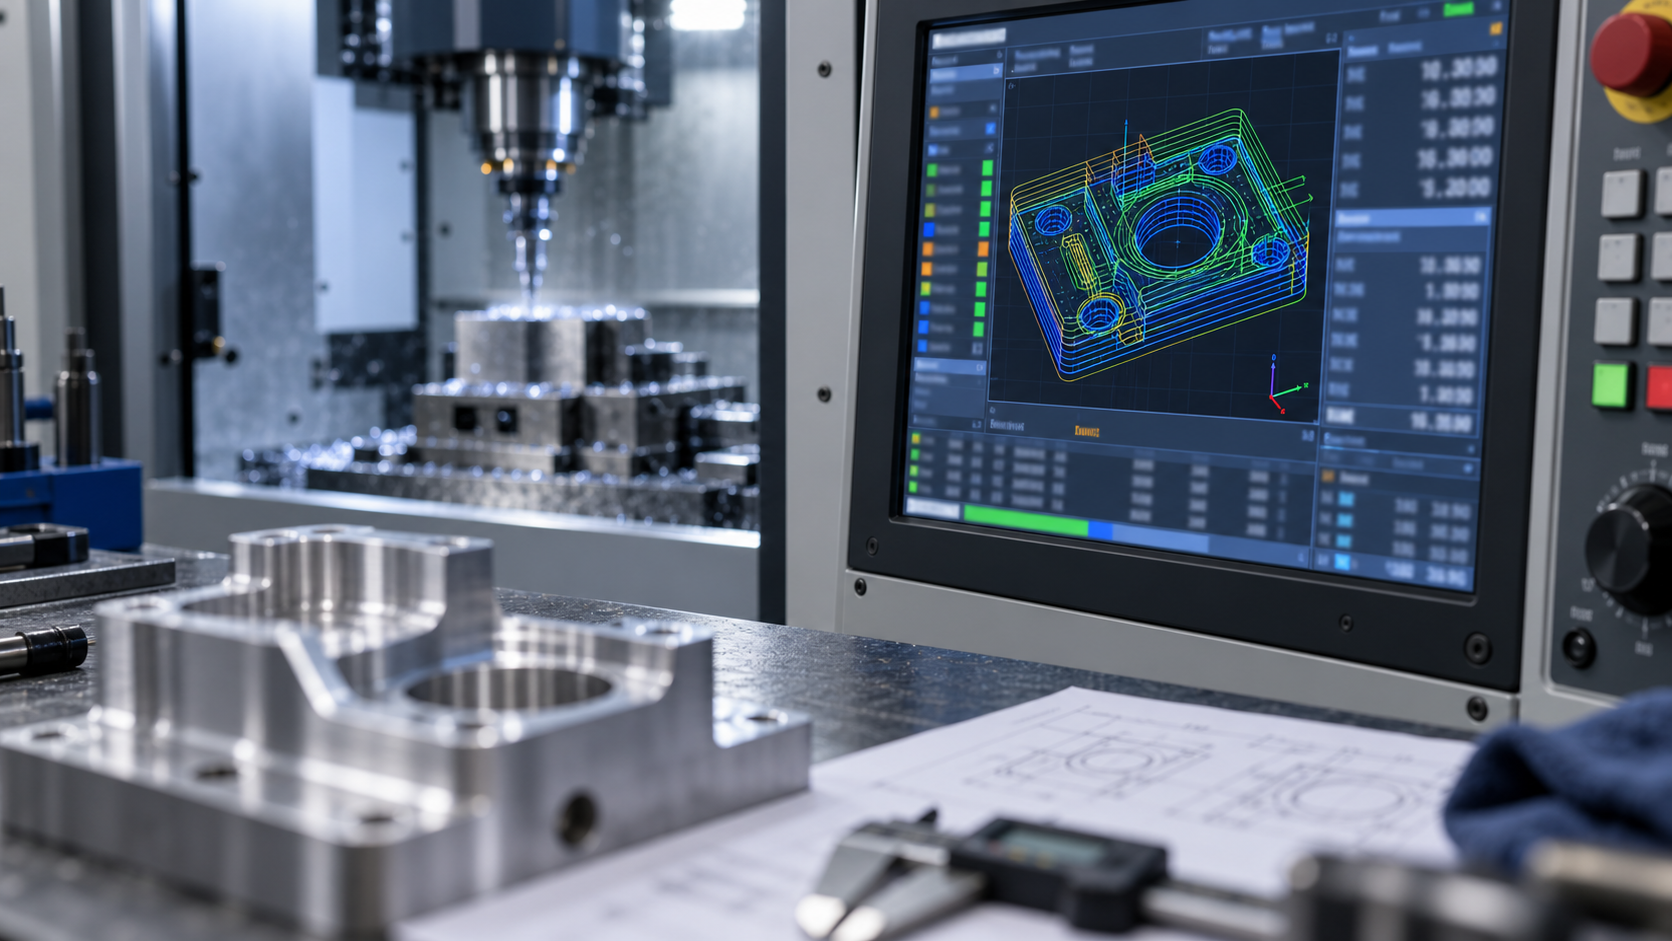
1 枚の図面が工場に入ると、なぜプログラミング方法で意見が分かれるのか
同じ部品図が工場に届くと、よく 3 つの処理方法が現れます。ベテランが機械の操作パネルで直接数行の G コードを手書きする、プログラマーが CAM ソフトウェアでツールパスを生成しポストプロセッサで出力する、既存のプログラムを入手してまずポストプロセッサを修正してから機械に投入する、というものです。意見が分かれる根源は、「CNC プログラミング言語」が 1 つの言語ではなく、階層化されたツールチェーンだからです。最下層は工作機械が実行できる G コード、中間層はマクロプログラムとパラメータ化ロジック、上層は CAM のツールパスとポストプロセッサ設定です。各層が解決する問題は異なり、層を選び間違えると簡単な作業を複雑にしたり、複雑な作業を危険にしたりします。
判断ロジックは 3 つの次元で進められます。部品の複雑さは CAM の介入が必要かを決め、ロット数とバリエーション数はマクロプログラムやパラメータ化テンプレートへの投資に値するかを決め、保守性はコードを誰に向けて書くか——当番のオペレーターか、3 か月後に引き継ぐ人か——を決めます。本記事はこの流れに沿って層ごとに分解し、具体的な部品で実行可能な選択ができるよう支援します。漠然と「手書きかソフトウェアか」と言うのではありません。
G コード:工作機械が実際に実行する低レベル言語
フロントエンドで CAM、マクロプログラム、手書きのいずれを使っても、最終的に工作機械のコントローラへ送られるのは 1 つの G コードです。それは複数のプログラムブロックで構成され、各ブロックには通常、準備機能(G 指令)、補助機能(M 指令)、座標語(X/Y/Z など)、送り(F)、主軸回転数(S)などのフィールドが含まれます。コントローラはブロック順に解釈し、サーボ軸、主軸、冷却、工具交換などの動作を駆動します。この層を理解することは、現場トラブルシューティングの共通言語を習得することに等しいです。
座標系と運動指令:位置決めの基準
G コードの座標は突然現れるものではなく、機械座標系、ワーク座標系、工具長補正によって共同で定義されます。早送り位置決め、直線補間、円弧補間はそれぞれ異なる運動方式に対応し、円弧には平面選択と半径または中心パラメータも必要です。ワークゼロ点の設定ミスや補正番号の呼び出しミスは、ツールパス全体をずらします。この種の問題はシミュレーションでは露見しないこともありますが、初品では過切削や衝突として直接現れます。
送り、主軸、補助機能:切削条件の担い手
送り速度、主軸回転数、クーラントのオンオフ、工具交換、プログラム停止などは、それぞれ F、S、M 指令で制御されます。これらは切削が安定するかを決めます。送りと回転数が合わなければ、軽ければ表面品質の低下や工具摩耗の加速、重ければ欠けやびびり振動につながります。M 指令はプログラム終了や主軸停止などの安全動作も担い、順序を誤ると工作機械が誤った状態で運動を続ける可能性があります。
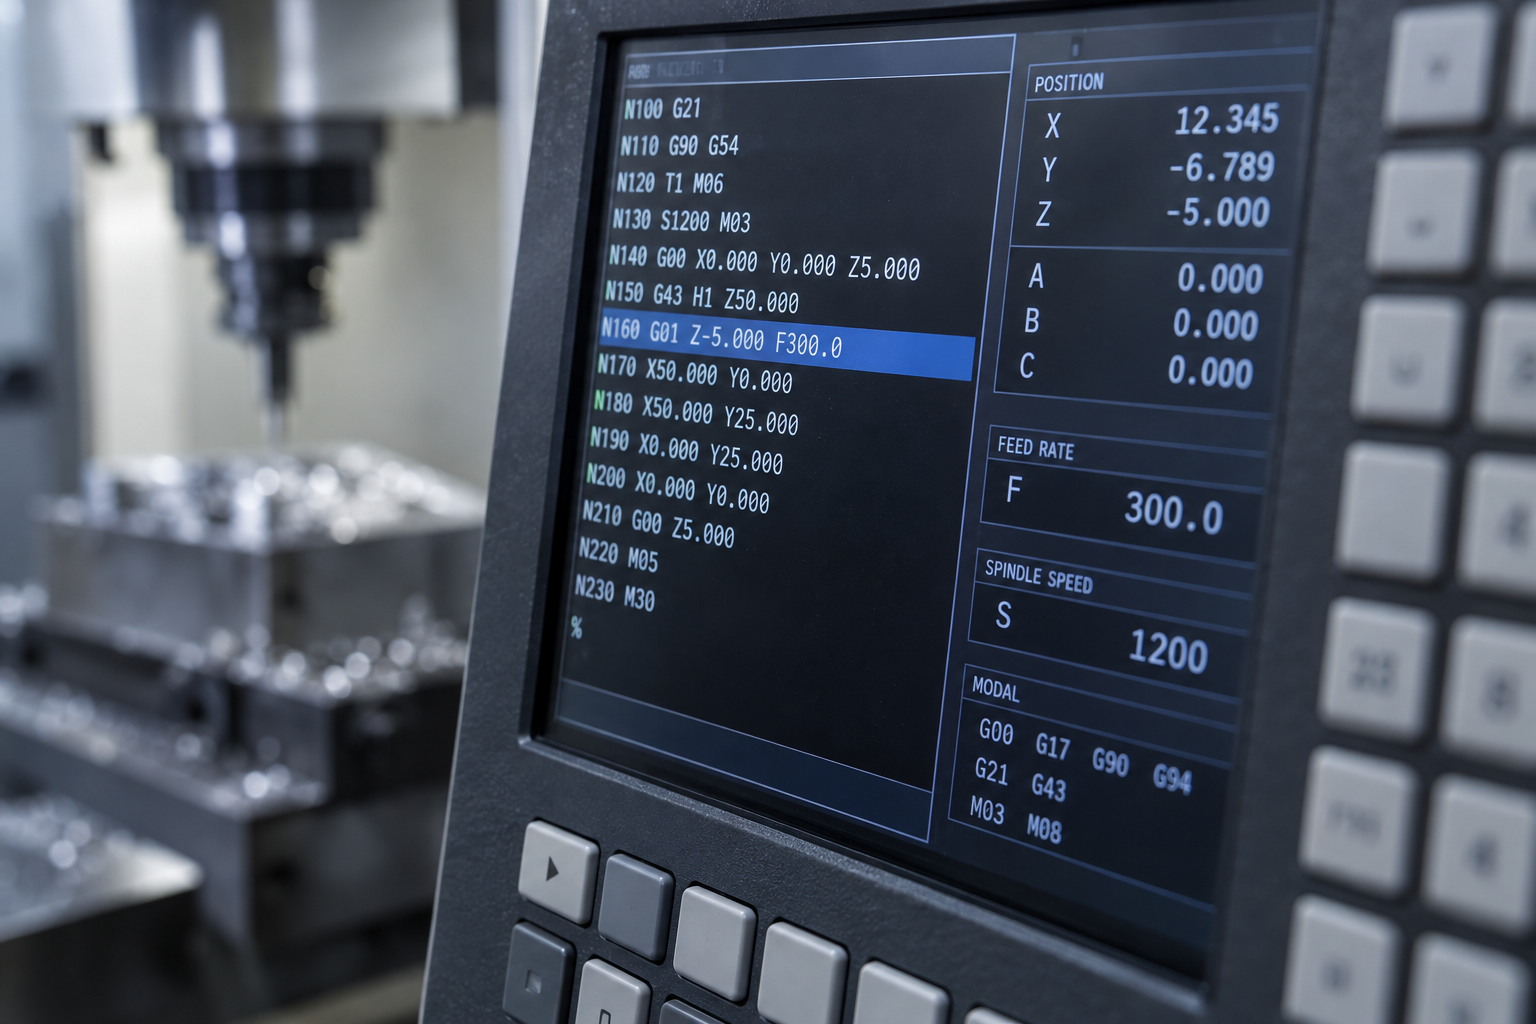
エンジニアにとって G コードを読める価値は 3 つあります。現場アラーム時にプログラムブロックの問題か機械状態の問題かを素早く判断すること、CAM を再実行せずに安全高さ、退刀経路、一時停止点を微調整すること、そして機械投入前に空運転や単段実行で重要ブロックを検証することです。これらの動作はシミュレーションを代替しませんが、最後の 1 メートルで高コストなミスを防げます。具体的な加工能力の限界を確認する必要がある場合は、CNC 加工能力を参照してください。
マクロプログラムとパラメータ化プログラミング:いつ使う価値があるか
マクロプログラム(変数プログラミング)は、寸法、ループ回数、工具補正ロジックを代入可能な変数として書き、すべての座標ブロックを固定値で書くのではありません。それが解決する核心的な問題は、同じ種類の部品が繰り返し現れるが、寸法や特徴の数が変わることです。典型的な場面は 3 つあります。シリーズ部品(同じ構造で長さや孔径が異なる)、固定サイクル(穴あけ配列、ポケットの層別加工)、ファミリー部品(フランジ、継手、ブラケット)です。
マクロプログラムを使う価値があるかを判断するには、チェックリストを確認します。
1)ロット数が十分大きいか、バリエーションが十分多く、1 回の作成で複数回の呼び出しをカバーできるか。
2)部品が幾何ロジックを共有し、パラメータだけが異なるか。
3)現場オペレーターが変数を読み、パラメータを変更し、初品検証を行う能力を持つか。
4)バージョン管理があり、「1 か所を直して広範囲を誤る」ことを避けられるか。
手書き G コードと比べ、マクロプログラムは初期投入が大きいですが、可読性と保守性は命名とコメント次第です。変数名に #1、#2 のような裸の番号を使うと、3 か月後には作者自身も推測し直す必要があります。意味のあるコメントとグループ化によって、後任者が安心して修正できます。エラーリスクもパラメータ境界に集中します。変数の代入ミスやループ条件の逆書きは、多くの場合アラームではなく、直接の過切削や衝突になります。そのためマクロプログラムの稼働前には、シミュレーションや空運転でパラメータの組み合わせを検証し、その後初品試切削に入ることを推奨します。ロットが小さくバリエーションが少ない場合、手書きや CAM で直接プログラムを出す方が通常は簡単です。
CAM プログラミングとポストプロセッサ:ツールパスから工作機械への最後の一歩
CAM が解決するのは「どう工具を動かすか」であり、ポストプロセッサが解決するのは「工作機械が理解できるか」です。多くの現場問題はツールパスの計算ミスではなく、ポストプロセッサがツールパスを対象システムが認識しない指令形式に翻訳することです。CAM が出力するのは中立なツールパスデータであり、ポストプロセッサがそれを特定の CNC システムで実行可能な G コードに変換します。工作機械の変更、システムの変更、コントローラバージョンのアップグレードは、以前は動いていたプログラムにアラームや動作異常を引き起こす可能性があります。
ポストプロセッサは一度設定すれば永久に有効ではない
ポストプロセッサファイルは通常、工作機械の運動構造、制御システム、常用サイクル形式に紐づきます。同じ工作機械で主軸付属品を交換したり、第 4 軸を追加したり、制御システムソフトウェアをアップグレードした後は、既存の円弧出力方式、工具交換指令、冷却指令を再確認する必要があるかもしれません。ポストプロセッサの変更をバージョン管理に含め、各修正が対応する工作機械とシステムを記録し、「前回は使えたのに今回は使えない」原因が追えない事態を避けることを推奨します。
シミュレーションと初品試切削は省略できない
ソフトウェアシミュレーションはツールパスの衝突、過切削、空送りを発見できますが、初品試切削を完全に代替することはできません。シミュレーション内の治具モデル、素材余肉、実際のクランプ状態にはしばしば偏差があります。安全な方法は、まずシミュレーションでツールパスのロジックを確認し、次に単段、送り低減、または工具を上げた空運転で重要動作を検証し、最後に通常切削に入ることです。初品確認後に量産実行することで、衝突や量産廃棄のリスクを大幅に低減できます。
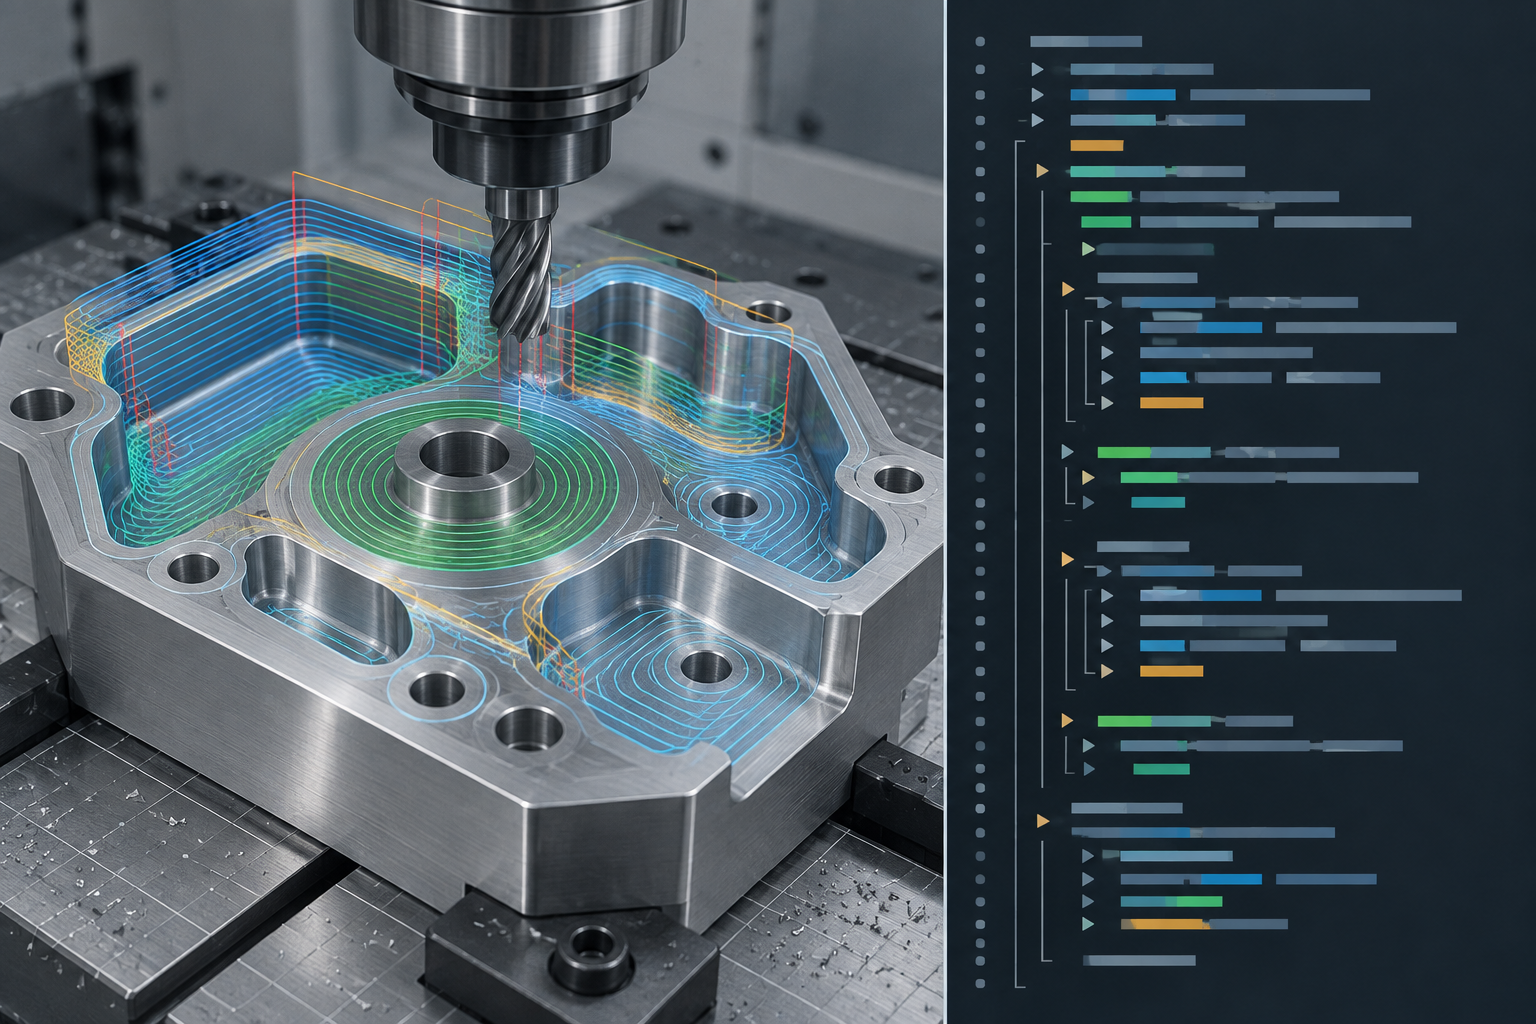
部品構造が複雑で、多軸連動や高い表面品質が必要な場合、プログラミングとポストプロセッサの能力限界が製造可能性に直接影響します。ミリング、旋削の適用範囲についてはCNC 加工能力を参照し、どの特徴にツールパス戦略の調整や工程分割が必要かを判断してください。
旋削、ミリング、多軸:プログラミング言語の相違点
旋削とミリングは G コード体系を共有しますが、指令の重点は異なります。旋盤は G71/G70 などの複合サイクルを核心とし、プログラミングロジックは回転体輪郭と端面を中心に展開し、X 軸は通常半径ではなく直径を表します。この点は手動修正時に非常に誤りやすいです。ミリングは G41/G42 工具半径補正と G43 長さ補正に依存し、サブプログラムや座標系回転を組み合わせて、平面輪郭とポケットを処理します。
部品が 4 軸、5 軸連動になると、違いはもはや「指令の書き方」ではなく、工具軸ベクトルとポストプロセッサ能力です。多軸ツールパスは CAM が工具先端点と工具軸方向を計算する必要があり、ポストプロセッサは RTCP(工具先端追従)または回転軸角度を正しく出力しなければなりません。ポストプロセッサが特定の工作機械の運動構造に合わせてカスタマイズされていない場合、シミュレーションは通っても実際の切削で過切削や衝突が起こる可能性があります。そのため複雑な曲面、インペラ、異形ポケット類の部品は、ほぼすべて手書きコードではなくソフトウェアプログラミングに依存します。
- 旋削:複合サイクル、直径プログラミング、ねじ切りと溝入れサイクルは高頻度指令です。
- 3 軸ミリング:半径補正、サブプログラム、座標系変換がプログラミング効率を決めます。
- 多軸:工具軸の制御とポストプロセッサのカスタマイズが成否の鍵であり、手動プログラミングはほぼ不可能です。
よくあるプログラミング障害とトラブルシューティングの論理
プログラムの暴走、寸法の公差外れ、工作機械のアラームが発生すると、現場ではまずツールパスを疑いがちです。しかし経験上、問題の根本原因はCAMが生成した軌跡そのものではなく、ポストプロセッサの変換、工作機械のパラメータ、または段取りの状態にあることがよくあります。層別にトラブルシューティングすることで、ツールパスの再計算を繰り返して時間を浪費するのを避けられます。
層別トラブルシューティングの順序
- ツールパス層:取り代、進入・退出、過切削/切削不足が、コードのエラーではなく戦略設定に起因するかどうかを確認します。
- ポストプロセッサ層:円弧出力形式、座標モード、工具交換と主軸指令が現在のシステムに一致しているかを確認します。
- 工作機械パラメータ層:工具補正、ワーク座標系、送りオーバーライド、主軸状態を照合し、操作パネルの誤設定を排除します。
- 段取り層:基準面、クランプによる変形、工具の実際の突出し長さを確認し、物理的な偏差を排除します。
| 現象 | 優先的に疑う層 | 迅速な検証 |
|---|---|---|
| 局部的な過切削 | ツールパス/ポストプロセッサ | 空運転またはシミュレーションで取り代設定を比較 |
| ワーク全体の寸法ドリフト | 工作機械パラメータ/段取り | 基準と工具補正値を再測定 |
| 工具交換時の衝突 | ポストプロセッサ/工作機械パラメータ | 工具交換点と安全高さを確認 |
| システムアラーム | ポストプロセッサ | 円弧と座標指令の形式を照合 |
トラブルシューティングの際はまず変数を固定します。一度に一つの層だけを変更し、変更後は初品で検証します。工作機械を替えた後にコードがエラーを出す場合は、ツールパスではなくポストプロセッサを優先的に疑い、再出力してシミュレーションする方が、コードを一行ずつ修正するよりも通常は信頼できます。
よくある質問(FAQ)
以下の質問は、プログラマー、工程エンジニア、購買担当がCNCプログラミング方案をレビューする際に最もよく提起する疑問です。回答は判断の論理のみを示し、具体的な公差、認証、納期を約束するものではありません。
手書きのGコードとCAMプログラミングは、結局どちらを選ぶべきですか?
部品の複雑さとロット数によります。単純な回転体、単品の修正加工、現場での即席の刃先修正は手書きの方が速いです。曲面、多面、多軸、または繰り返し反復が必要な部品では、CAMのツールパス生成とシミュレーションの方が制御しやすいです。多くの工場では両者を併用しています。CAMで本体プログラムを出力し、現場で手書きによる微調整を行います。
ポストプロセッサは自分で書く必要がありますか?
必ずしもそうではありません。一般的なシステムには通常、既製のポストプロセッサが利用可能ですが、システムや工作機械を替えたり、特殊な固定サイクルを使用する場合は、修正や場合によっては書き直しが必要になることがよくあります。ポストプロセッサは検証が必要な資産として扱うことをお勧めします。まず空運転またはシミュレーションで確認し、その後初品の試し削りを行います。
マクロプログラムは習得が難しいですか?投資する価値はありますか?
基本的な変数と条件判断は難しくありませんが、保守と引き継ぎが難しいです。シリーズ品、ファミリー部品、固定サイクルでは効果が明らかです。単品や変種が少ない仕事では、マクロプログラムはかえってデバッグコストを増やします。判断基準はロット数、変種の数、オペレーターのスキルです。
プログラミングエラーによる廃棄の責任はどう計算しますか?
契約とプロセスの取り決めによります。堅実な方法は、プログラミング、レビュー、初品確認の各段階の責任を明確にし、プログラムのバージョンと試し削りの記録を保管することです。量産投入前に初品確認を行うことで、通常はロット全体の廃棄リスクを大幅に低減できます。
工作機械を替えた後、元のコードはそのまま使えますか?
通常はそのまま流用できません。制御システム、ストローク、工具マガジン、座標定義が異なるため、ポストプロセッサを再設定して検証する必要があります。たとえシステムが同じでも、まず空運転、次に初品の試し削りを行い、問題がないことを確認してから量産することをお勧めします。
Key takeaways
- G コードは工作機械が直接実行できる低レベル言語であり、CAM はそれを生成するツールにすぎません。G コードを理解することは現場の問題切り分けに役立ちます。
- 単純な部品、金型修正、単品の補修には手書きまたはマクロプログラムが適しており、複雑な曲面や多工程の部品には CAM プログラミングがより適しています。
- ポストプロセッサは CAM ツールパスを安全に機械へ投入できるかを決めるため、機械やシステムを変更する際はポストプロセッサを再検証する必要があります。
- マクロプログラムはパラメータ化されたシリーズ部品や固定サイクルに適していますが、可読性と保守コストのバランスを考慮する必要があります。
- プログラミングの問題は寸法公差外れ、過切削、アラームとして現れることが多く、切り分け時にはまずツールパス、ポストプロセッサ、機械パラメータのどの問題かを区別すべきです。



