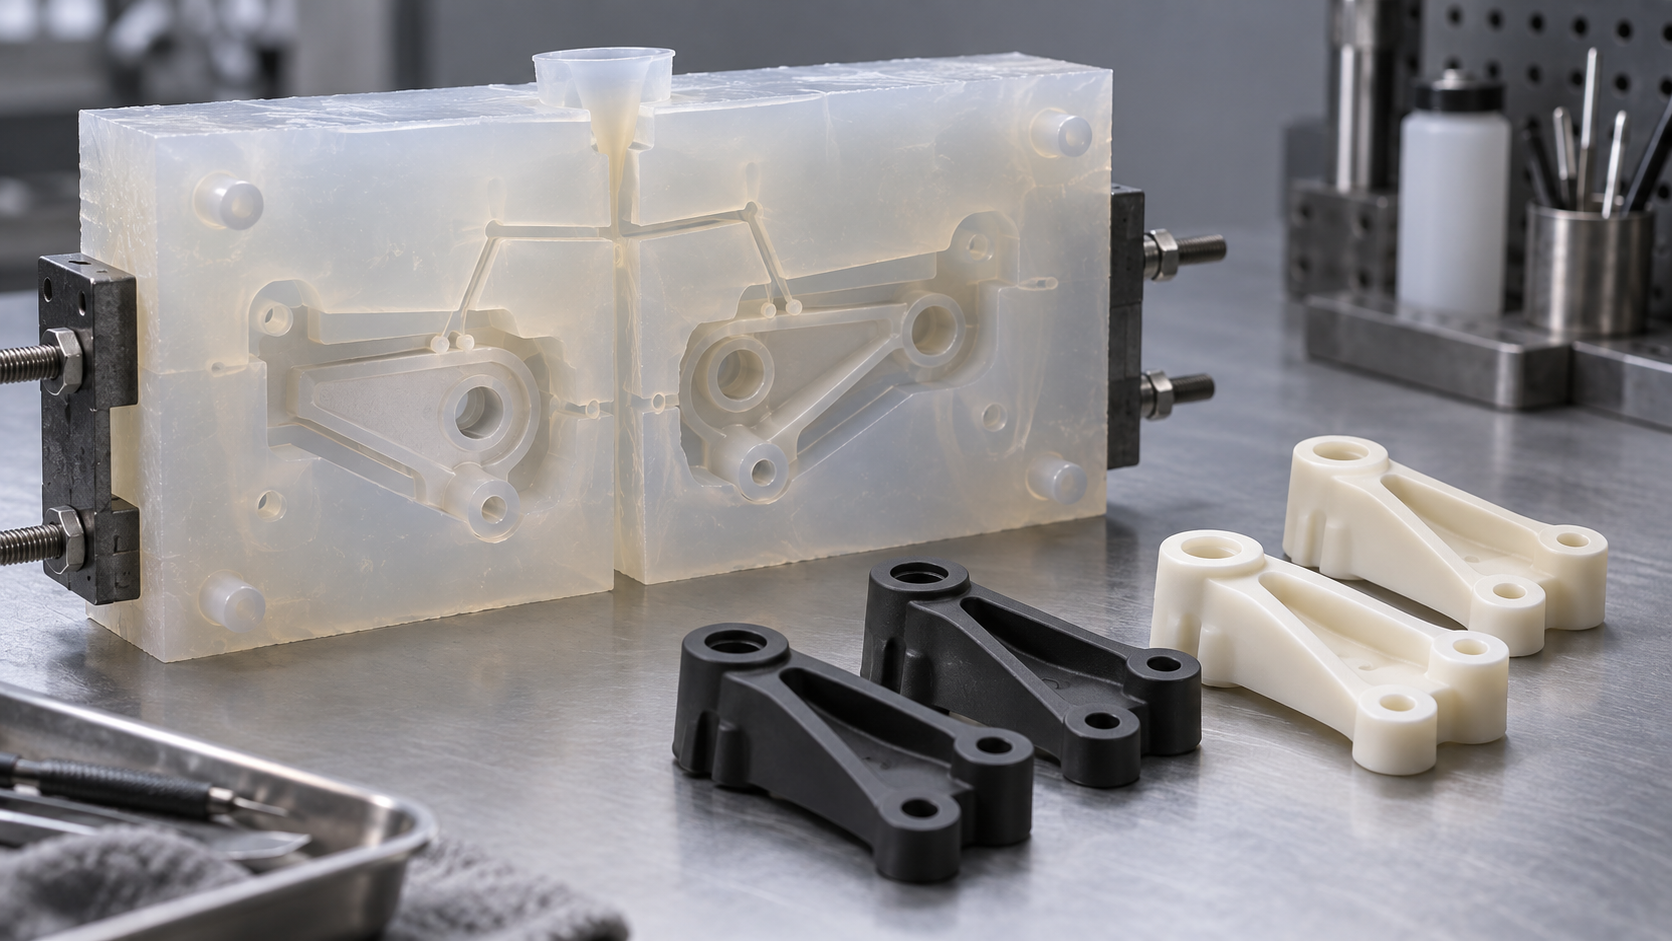
1つのマスターパターンから、なぜ数十個の外観部品を複製できるのか
顧客の手元にはすでにCNC加工または3Dプリントで作られたマスターパターンがあり、構造検証は通過している。次に必要なのは、外観と質感が量産品に近い試作品を数十個——組立検証、顧客へのサンプル提供、または小ロット試販売に使用する。この時点で射出成形用鋼製金型を開くのは割に合わず、直接3Dプリントでは表面と質感の要求を満たせない。真空鋳造(手板複模)はまさにこの領域に位置する。シリコーン型でマスターパターンを包み、真空条件下でポリウレタンまたは類似樹脂を注型し、マスターパターンの表面形状、テクスチャ、寸法特徴を各複製部品に転写する。
複製されるのはマスターパターンの表面と形状であり、マスターパターンの材料ではない。マスターパターンにあるものは複製部品にもある。研磨痕、切削痕、積層痕、パーティングラインは、シリコーン型によって忠実に転写される。したがってこのプロセスの上限は、ほぼマスターパターンが完成した瞬間に決まっている。シリコーン型自体は弾性があり、ある程度のアンダーカットや軽微な抜き勾配不足に対応できるが、これは免罪符ではない。抜き勾配が不十分で、パーティングの選択を誤れば、複製部品は裂けたり変形したりする。
位置づけとしては、ラピッドプロトタイプと射出成形の中間にあたる。3Dプリントよりも量産品に近い外観と質感を持ち、射出成形よりも柔軟で、数十個規模の小ロット試作に適している。これを理解して初めて、以降の工程チェーンと欠陥ロジックに足場ができる。
工程チェーン:マスターパターンから複製部品までの6ステップ
真空鋳造(手板複模)の中核ロジックはシリコーン型でマスターパターンを複製することである。チェーン全体は6ステップに分解でき、各ステップに対応するDFM判断点がある。どのステップでも手を抜けば、欠陥は後続ステップで増幅される。
マスターパターンの準備と表面処理
マスターパターンは通常、CNC加工品または3Dプリント品から得られる。まず表面を検査する。研磨不足の切削痕や積層痕は、シリコーンによって各複製部品に忠実に転写される。その後、清掃と離型処理を行い、抜き方向を確認する。マスターパターンにアンダーカットや垂直壁があると、シリコーン型の開型時に裂けやすく、複製部品も引っ張られて変形する。このステップが複製部品の表面上限を決める。
パーティングとゲート設計
パーティングラインは非外観面または稜線に配置し、大きな平面を横切らないようにする。ゲート位置も同様で、非外観面に向けることで、流動先端が最後に外観面へ到達し、フローマークやエア噛みを減らせる。ゲートが小さすぎると補縮を制限し、大きすぎると後処理で目立つ痕跡を残す。パーティングとゲートは、シリコーン型段階で最も時間をかけて検討すべき2つの決定である。
シリコーン型の注型、開型、真空注型
シリコーンを配合比で混合し、マスターパターンを包むように注型する。硬化後に切り開いて型を取り出し、パーティング面を備えた軟質型腔を形成する。その後、真空環境下で樹脂を注型する。真空脱泡は、混合時に巻き込まれた気泡を除去する、気泡欠陥を減らすための鍵となる動作である。注型完了後、材料の要求に従って硬化させ、脱型、ゲート除去、バリ取り、表面処理を行う。
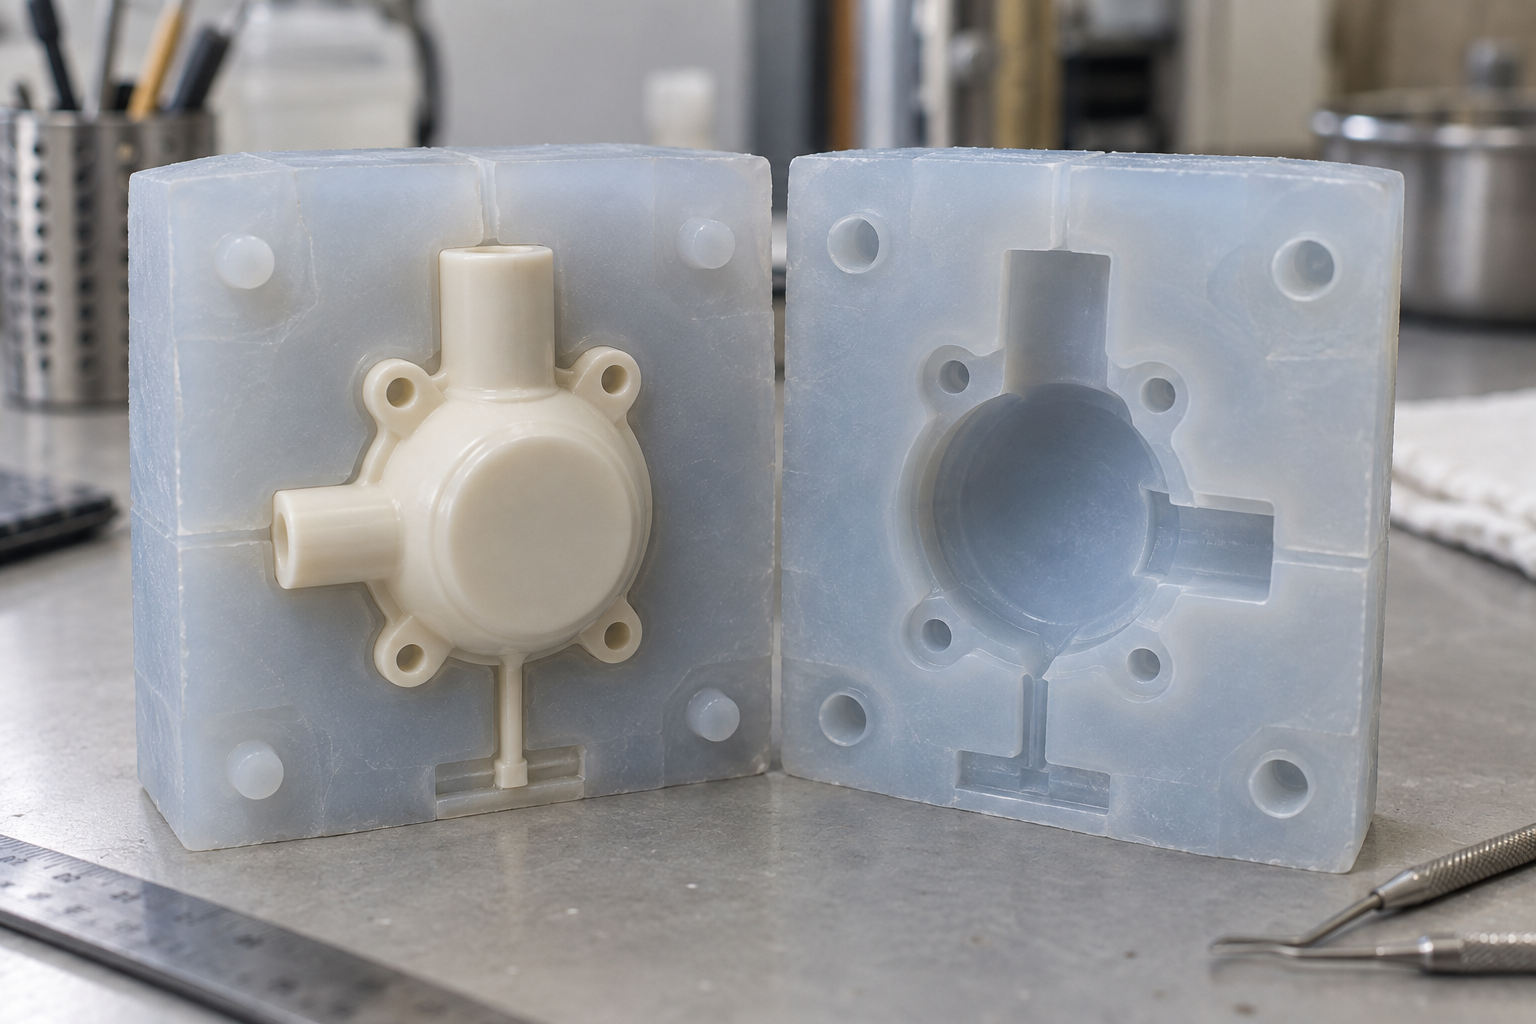
6ステップを終えて初めて、1つの複製部品が成立する。成否を本当に決めるのは設備ではなく、マスターパターンの品質と、パーティング・ゲートという2つの事前判断である。これらを一度誤れば、後続の全工程は補修しかできない。
マスターパターンが上限を決める:表面、抜き勾配、パーティング
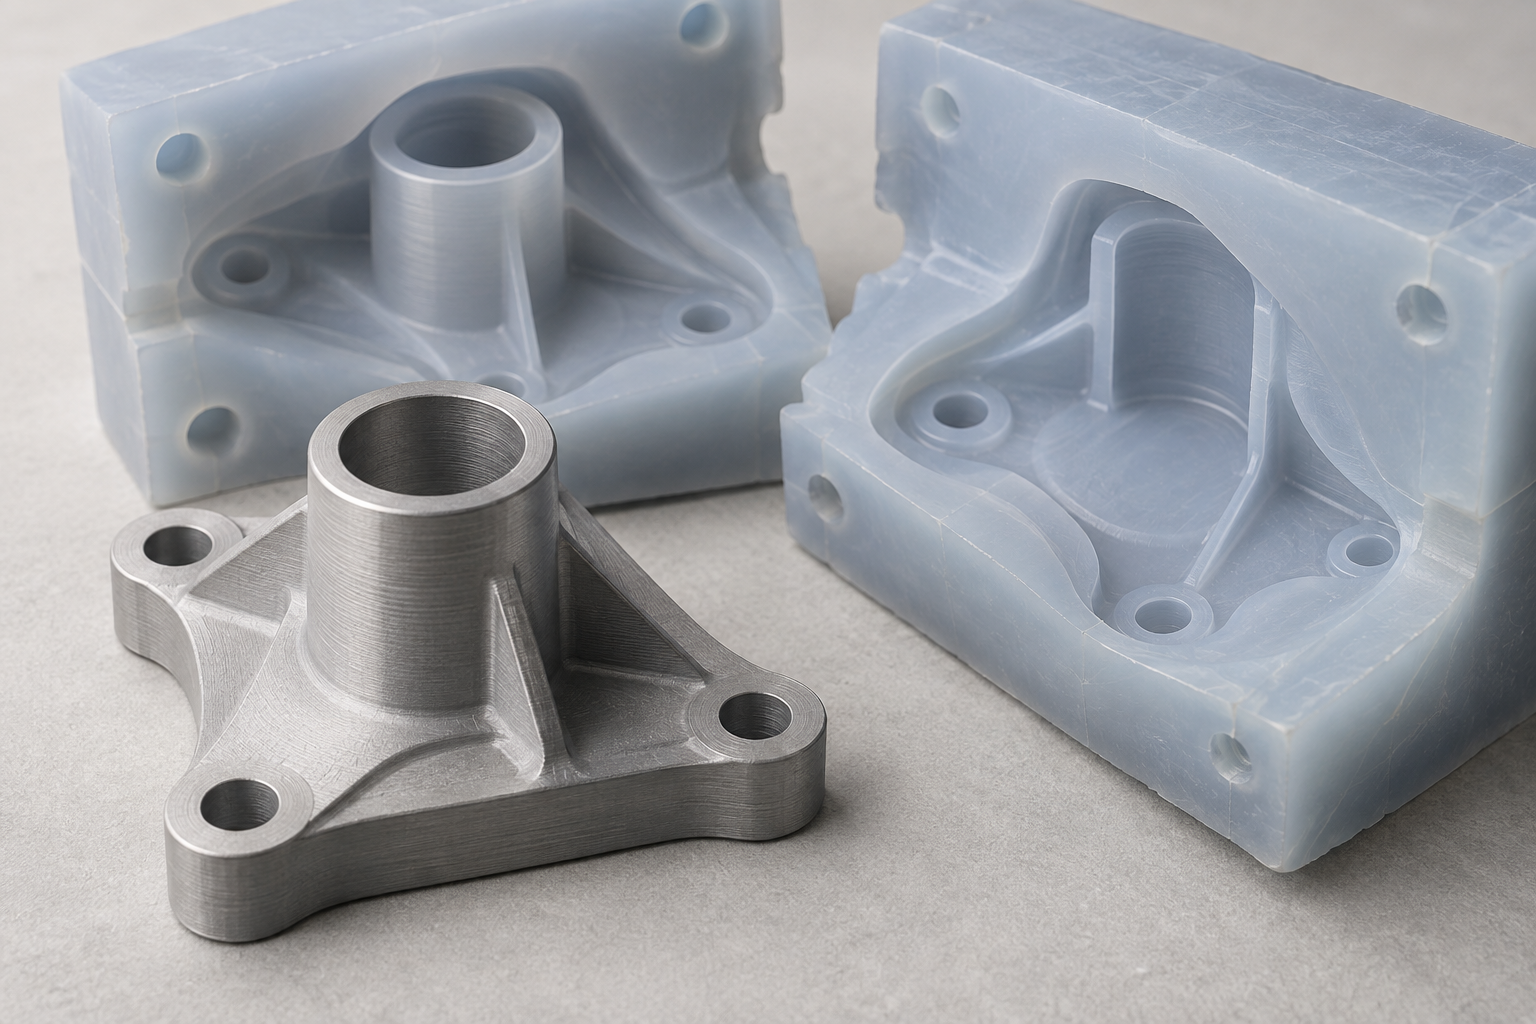
真空鋳造の複製部品は、本質的にシリコーン型内腔の「翻版」である。そしてシリコーン型の内腔は、完全にマスターパターンによって決まる。したがって非常に素朴な結論になる。マスターパターンが良ければ、複製部品は安定する。マスターパターン上の一本一本の切削痕、一箇所ごとの研磨痕、一本一本のパーティングラインは、そのまま(あるいは拡大されて)数十個の複製部品に現れる。マスターパターン段階で節約した時間は、通常、後処理段階で倍返しになる。
表面テクスチャと研磨がどのように複製されるか
シリコーンはマスターパターン表面の微細な起伏に密着するため、マスターパターンの粗さがほぼそのまま複製部品の粗さになる。マットや型しぼの効果を得たいなら、マスターパターン自体に対応するテクスチャを施す必要がある。高光沢面を得たいなら、マスターパターンを十分に細かく研磨する必要があり、そうでなければ複製部品は「曇って斑になる」。注意すべきは、シリコーンが極細の研磨痕もある程度複製できることである。マスターパターン上で肉眼では判別しにくい傷も、複製部品では光の角度によって目立つことがある。したがって外観面では通常、マスターパターンの研磨方向を一致させ、交差研磨による乱れた筋を残さないことが推奨される。
抜き勾配不足の代償:裂けと変形
シリコーン型は弾性体であり、脱型時には伸張によってアンダーカットを逃がすが、だからといって垂直壁を自由に作れるわけではない。抜き勾配が不足すると、脱型抵抗が局所に集中し、シリコーン型の裂けや、複製部品の変形、白化を招きやすい。深いキャビティ、細長い柱、密集したリブは特に敏感である。工学的には通常、マスターパターンに脱型方向へ合理的な抜き勾配を与えることが求められ、アンダーカット構造は分割インサートへの変更やパーティングの調整を検討する。マスターパターンの尖った角も面取りすることが推奨され、脱型に有利であり、複製部品の応力集中も減らす。
パーティングラインをどこに置けば外観面を損なわないか
パーティングラインはシリコーン型の合わせ目の継ぎ目であり、必然的に複製部品に痕跡を残す。原則は簡単である。パーティングラインを非外観面、稜線、または構造の境界に置く。外観面が連続曲面の場合、パーティングラインはできるだけ稜線やコーナーに沿わせ、大きな平面を横切らないようにする。マスターパターン設計段階でパーティング位置を予測し、必要に応じてマスターパターンに位置決め段差やパーティング段差を設け、合わせをより正確にし、バリを減らす。パーティングを一度誤れば、後は人手による修正に頼るしかなく、一貫性は明らかに低下する。
マスターパターン材料が複製部品表面に与える影響
欠陥マップ:気泡、ひけ、パーティングライン、色差
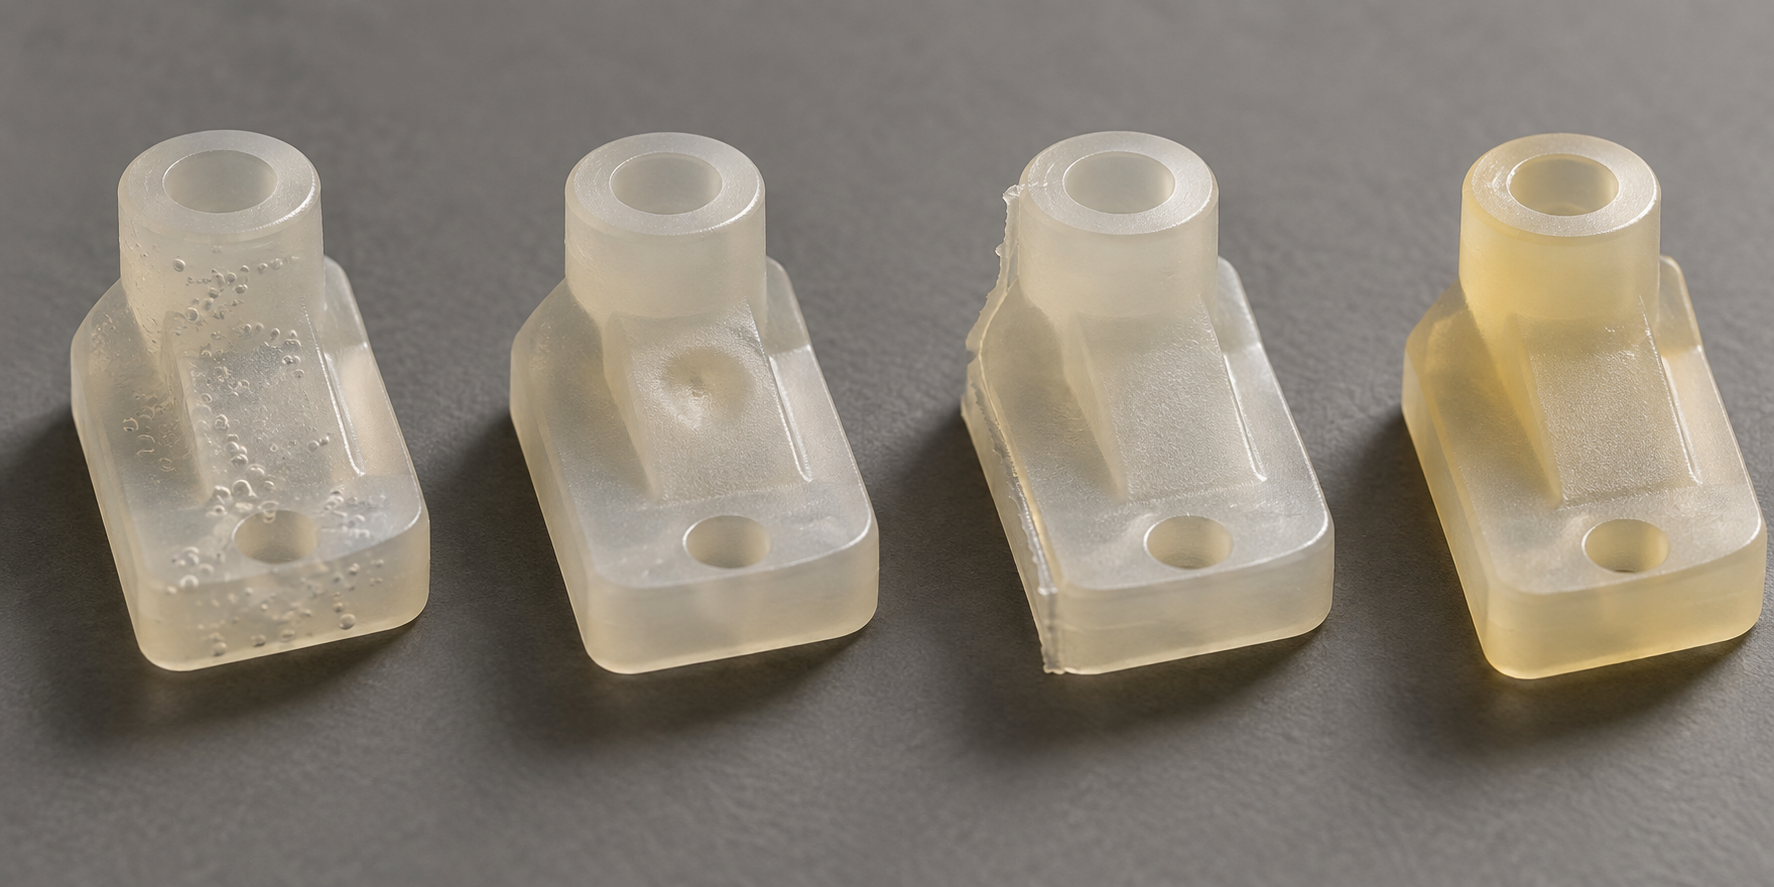
真空注型の欠陥はしばしばランダムに現れるものではなく、それぞれが工程チェーン上の追跡可能なある段階に対応している。頻出する問題を「現象—原因—対策」で分解するほうが、漠然と「品質に注意」と言うよりはるかに役立つ。
気泡:脱泡とゲートの向き
気泡は二種類に分かれる。一つは樹脂内部に残った未排出の気泡、もう一つは注型時に巻き込まれた空気である。前者はシリコーン型への注型前の真空脱泡が十分かどうか、そして樹脂混合後の静置時間が足りているかどうかにかかっている。後者はゲート位置と注型速度に直接関係する。ゲートが外観面に正対していると、気泡やフローマークがそのまま可視領域に残るため、通常はゲートを非外観面や後加工可能なエッジに配置する。厚肉部で排気経路の設計が不十分だと、気泡が隅に集まりやすいので、金型設計の段階で排気経路を確保しておく必要がある。
ひけ:肉厚と補縮
ひけは肉厚が急変する箇所に現れる。厚肉部が冷却収縮するとき、表層はすでに固化しており、内部の収縮が表面を引き込んで窪みを作る。真空注型の複製部品の肉厚は通常マスターモデルで決まるため、ひけの制御はマスターモデルの設計から始める。肉厚をできるだけ均一にし、厚肉部と薄肉部の間は漸変させて移行し、孤立した厚肉ブロックを避ける。ゲート位置も厚肉部をゲートに近づけて補縮しやすくする。マスターモデル自体の肉厚が不均一であれば、複製部品はほぼ必ずひけを再現する。この点はマスターモデルのレビュー段階で指摘すべきである。
パーティングラインと色差
パーティングラインはシリコーン型の合わせ面の必然的な産物である。どこに現れるかは分割方案によって決まる。エッジや非外観面に来れば後加工量は少なく、曲面の中央に来れば加工痕を完全に消すのは難しい。合わせ面の密着が悪いとバリも発生し、型開き後に一つずつバリ取りが必要になる。色差は主にロット差と混料の不均一から生じる。同一ロットの樹脂、同一の混料比率、同一の硬化条件が、色差を抑える基本前提である。複数個を複製するときは同一ロットで注型し、異なるロットの混用を避けることを勧める。色の一致性が厳しく求められる場合は、発注時に色見本や色番を明確にし、再現可能な範囲を工芸側と確認すべきである。
いつ選ぶべきか:CNC、3Dプリント、射出成形との境界
真空注型のスイートスポットは明確である。数個から数十個で、量産品に近い外観と質感が必要で、同一のマスターモデルで複数の材料を素早く切り替えたい場合である。CNCの単品より後処理時間が短く、3Dプリントより表面が射出成形品に近く、鋼製金型による射出成形よりはるかに敷居が低い。判断するときはまず三つの問いを立てる。数量はどの範囲に入るか、外観面の要求はどれほど高いか、材料は複数回の試作調整が必要か。
数量と構造の複雑さが優先順位を決める
外観、質感、多材料試作
プロジェクトでシボ、マット、軟質ゴムの質感が必要な場合、または同一形状で数種類の樹脂や色番を比較したい場合、真空注型のシリコーン型は繰り返し使用でき、材料交換コストが低い。部品が荷重支持や精密嵌合を主とする場合は、CNCの寸法安定性のほうが直接的である。実際のプロジェクトでよくある組み合わせは、CNCでマスターモデルと重要嵌合部品を作り、真空注型で外観サンプルを出し、両者を並行して検証するというものである。
よくある質問(FAQ)
以下は、調達とエンジニアリングが真空注型(手板複製)を評価する際に最もよく提起する質問である。回答は工芸の論理に基づいており、具体的な数値は部品とサプライヤーの能力に照らして確認する必要がある。
真空注型と射出成形は結局何が違うのか?
真空注型はシリコーン型を使い、数十個以内の小ロットに適し、金型コストが低く期間も短いが、複製部品の性能は通常射出成形品より低い。射出成形は鋼製金型を使い、大批量に適し、単品コストが低く一致性も良いが、金型投入が高い。選択はロットと外観・性能への要求によって決まる。
一組のシリコーン型で何個作れるのか?
シリコーン型の寿命はマスターモデルの複雑さ、材料、操作の影響を受け、通常は数十個を複製できるが、具体的な数量はサプライヤーに確認する必要がある。これを超えると金型が摩耗して細部が失われる可能性があるため、射出成形の評価を勧める。
複製部品の性能は射出成形品と同等か?
通常は同等ではない。真空注型材料は硬化後の力学性能が一般に同種の射出成形材料より低く、ロット間で差が生じることもある。部品に構造支持や耐熱要求がある場合は、エンジニアと材料選択を検討するか、射出成形への切り替えを勧める。
表面テクスチャと研磨効果は複製できるか?
シリコーン型はマスターモデルの表面テクスチャと研磨を比較的よく複製できるが、微細なテクスチャは複製回数の増加とともに減衰する可能性がある。マスターモデルの表面処理品質が複製部品の外観を直接決めるため、マスターモデルは最終外観要求に従って製作することを勧める。
真空注型品はどのように検収するのか?
検収では通常、外観(気泡、ひけ、パーティングライン、色差)、寸法、組立に注目する。発注前にサプライヤーと検収基準とサンプリング方法を明確にし、必要に応じて3Dスキャンで比較することを勧める。
Key takeaways
- 真空鋳造の中核資産はシリコーン型であり、マスターパターンの表面品質はほぼ1対1で各複製部品に転写される。
- その経済的領域は通常数十個のオーダーに位置する。少なすぎれば3Dプリントに劣り、多すぎれば鋼製金型による射出成形に劣る。
- 気泡、ひけ、パーティングライン、色差は4大高頻度欠陥であり、その多くはマスターパターンとゲート設計の段階で予防できる。
- 複製部品は射出成形品に近い外観と質感を実現できるが、力学特性と長期的な一貫性は量産射出成形品と同等ではない。
- 検収前に、外観面、組立基準、材料の質感の3項目をまず確定し、その後に寸法とロット一貫性を議論する。



