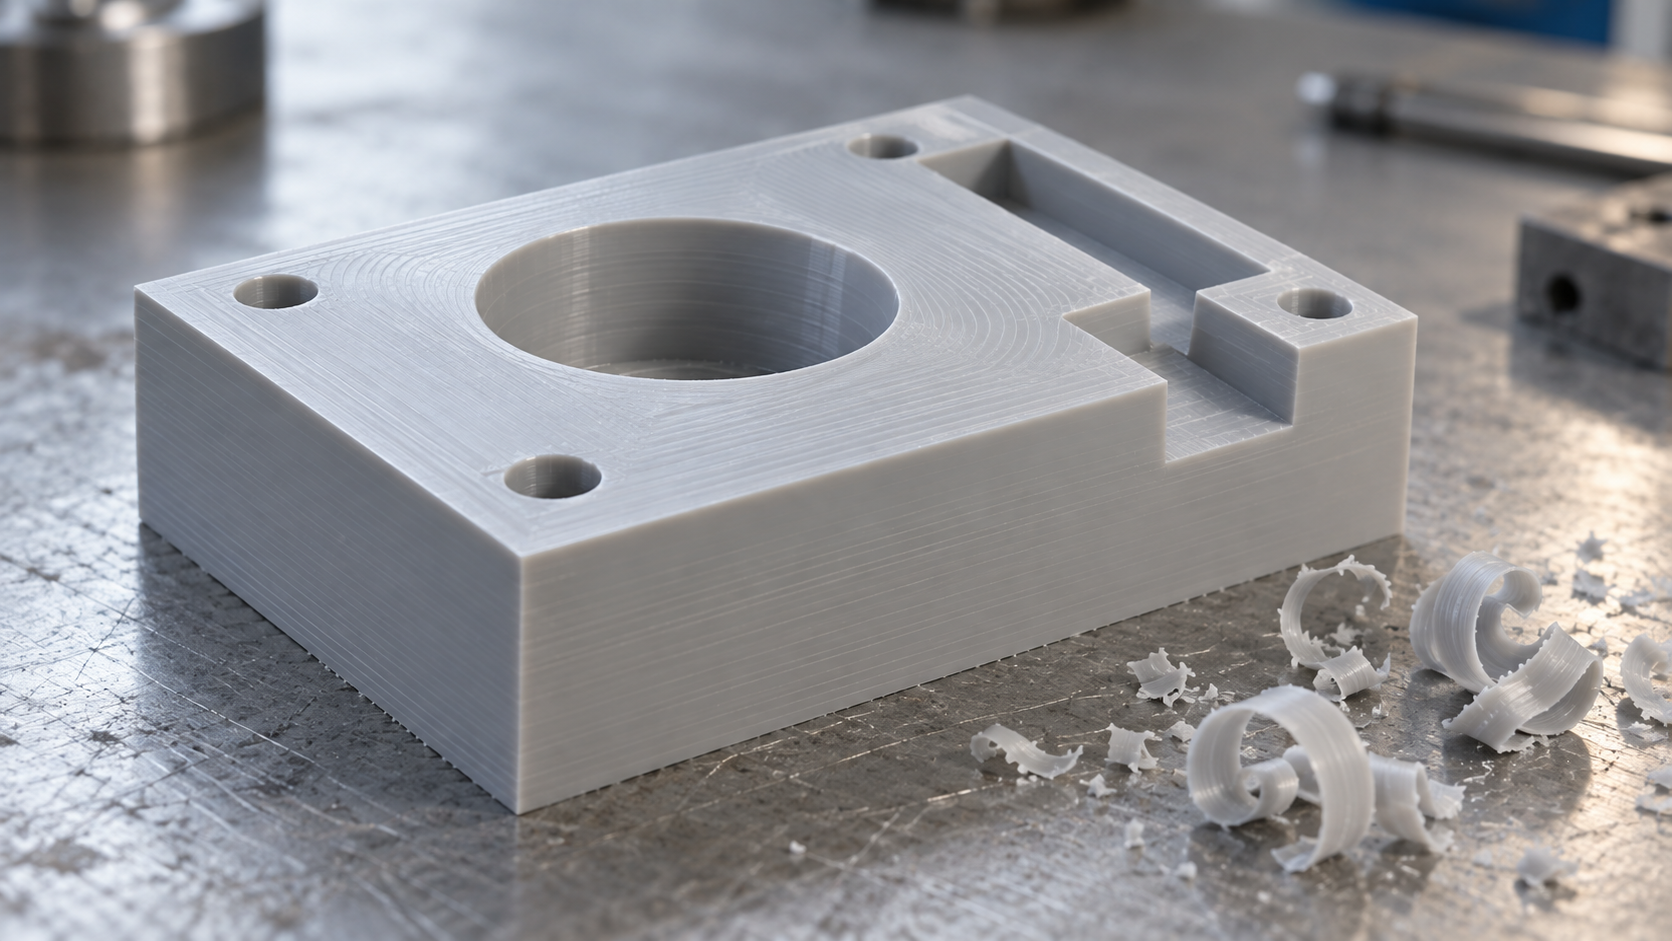
一枚のPVC板が返品された後:材料問題か加工問題かをまず見分ける
工場でよく見る光景です。PVC板を加工して組立ラインに送ると、品質検査でエッジの黄変、部分的な溶け縁や糸引き、一部の穴位置の寸法不一致が発見されます。購買の第一反応は「このロットのPVC板はダメだ」で、サプライヤーに材料交換を要求します。しかし同じロットの板材を別の設備、別の刃物で再度切削すると、問題はしばしば消えます。これは返品の根本原因が必ずしも材料自体にあるわけではないことを示しています。
PVCの加工挙動は、配合体系、切削熱、工芸選択の三つが共同で作用した結果であり、一つのグレードだけで決まるものではありません。同じ板材でも、鈍い刃で高回転で切ると焦げ、鋭利な刃物と適切な切り屑排出を組み合わせればきれいな断面が得られます。軟質と硬質PVCの差も、二つの金属グレード間の差よりはるかに大きいです。したがって本記事の主線は明確です。まず「材料問題」と「加工問題」を分け、それから工芸の選び方を論じます。
エンジニアリング材料としてのPVCの真の位置づけ
工場ではPVCは「安価な代替品」と見なされがちですが、実際には明確な適用境界があります。強みはいくつかの方向に集中しています。原料コストが低く、酸アルカリやほとんどの無機化学媒体に対して安定し、電気絶縁性が良く、溶剤接着も熱風溶接も可能で、難燃配合は電気・建築分野でよく見られます。これらの特性により、PVCは化学設備の保護板、電制ボックス内張り、水処理部品、展示・構造検証部品で長く地位を占めています。
弱点も同様に明確です。PVCの熱変形温度は高くなく、熱源や摩擦熱に近いと軟化しやすいです。長期に持続荷重を受けるとクリープ、つまり徐々に変形します。耐候性と耐溶剤性は配合に大きく依存し、可塑剤含有量、安定剤体系、難燃剤添加の有無によって、同じ「PVC」でも全く異なる挙動を示します。したがって選材時は「PVC」とだけ書かず、具体的な板材、棒材、またはペレットのグレードまで落とし込む必要があります。
板材・棒材と射出成形ペレットは同じ結論ではない
機械加工用のPVC板材と棒材は、通常すでに成形・安定化された半成品であり、切削時は切り屑排出、切削熱、クランプ変形に注目します。射出成形用のPVCペレットは溶融、流動、冷却収縮を経るため、流動性、熱安定性、金型排気に注目します。両者の配合志向、加工ウィンドウ、検収重点は異なります。板材の切削経験で射出成形品の性能を推測したり、その逆も、誤った結論を導きやすいです。工芸判断の前に、手元の材料がどちらかを確認してから、パラメータと検収を論じます。
CNCでのPVC加工:刃物、切り屑排出、切削熱の実践ロジック
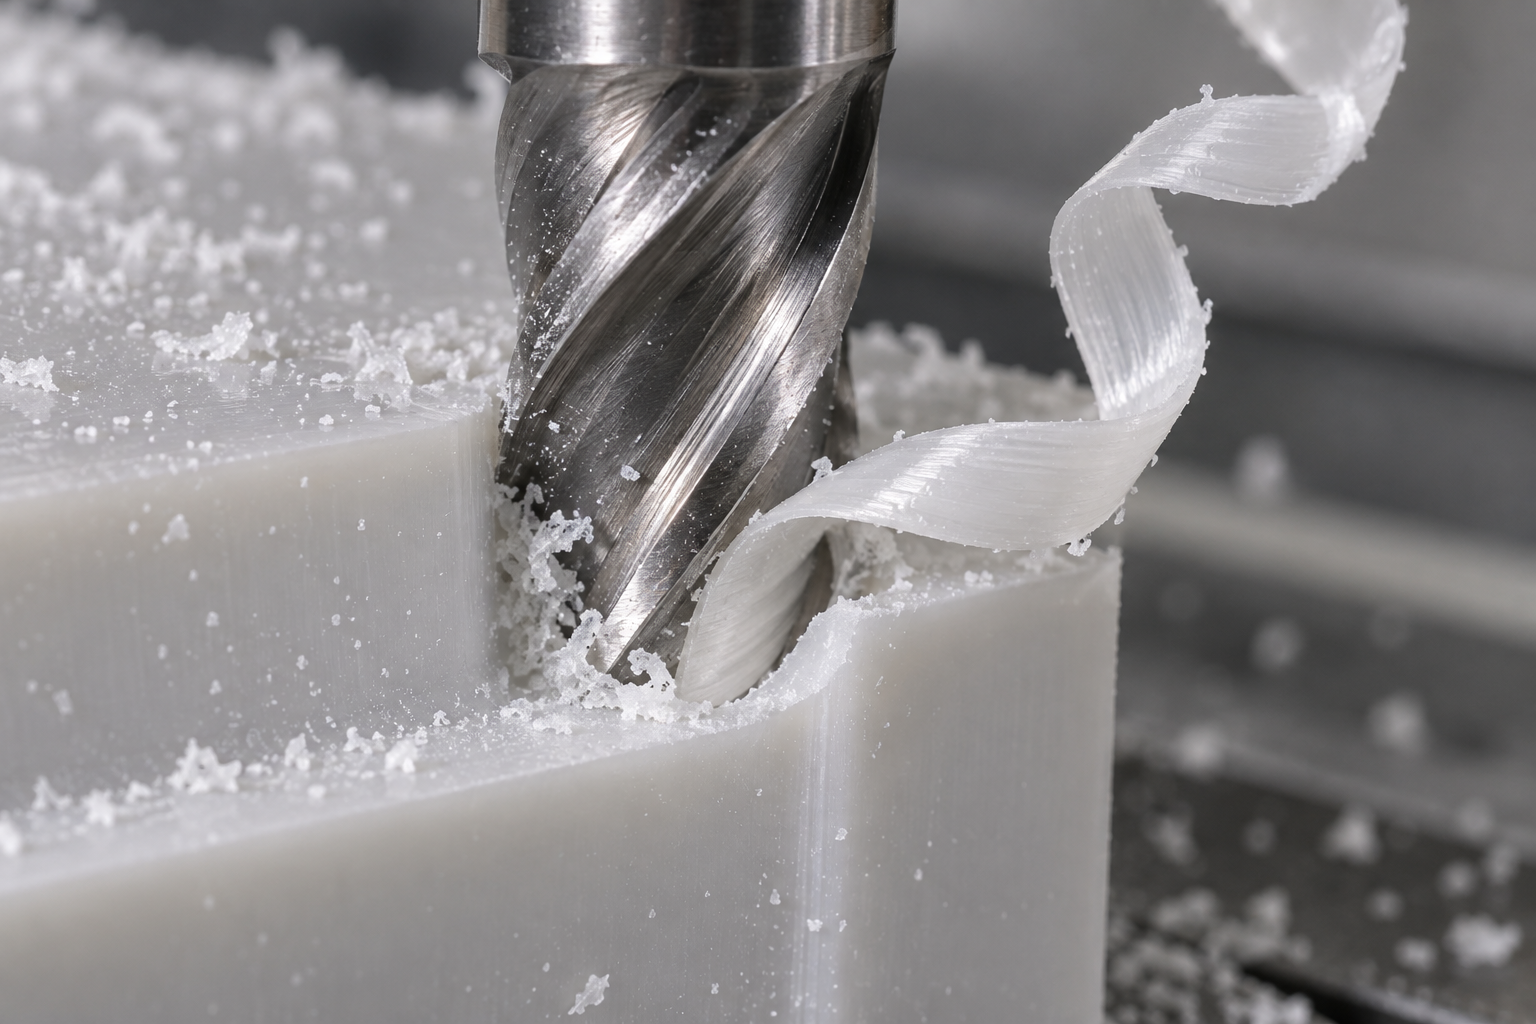
PVCはCNCでは難削材ではありませんが、切削熱に特に敏感です。軟質や可塑化配合は特に刃に粘着しやすく、刃先に急速に構成刃先が堆積し、もともと鋭利な刃口を鈍い円弧に変え、切った面は光り、粘り、寸法も漂い始めます。現場で最も信頼できる判断は、まずパラメータを変えることではなく、まず切り屑を見ることです。理想状態は連続だが折れやすい棒状または短い巻き屑で、色は母材に近いです。切り屑が軟らかく、糸を引き、刃にこびりつくなら、熱が蓄積している証拠で、単位時間当たりの発熱を下げる必要があります。
戦略としては、PVCは鋭利な刃物と大きな切込み、適度な一歯送りの組み合わせがより適しており、切り屑に熱を運ばせます。高回転・小切込みで同じ領域を繰り返し摩擦するのは避けます。切り屑排出は円滑でなければならず、切り屑が溝で二次切削されると局部温度が急速に上昇します。冷却方式では、圧縮空気は大量の切削液よりしばしば清潔で、切り屑形態の観察も容易です。液冷が必要な場合、一部の配合は切削液中の成分に敏感で、表面白化や応力割れを引き起こす可能性があるため、まず小サンプルで検証することを勧めます。
黄変と溶け縁の成因
エッジの黄変と部分的な溶け縁はほぼすべて熱損傷であり、材料自体の変色ではありません。よくある原因は三つです。刃物鈍化後の摩擦熱、送りが遅すぎて刃先が同じ位置に留まること、そしてクランプ力が大きすぎてワークと刃物の間に余分な摩擦が生じることです。薄肉部品は治具で押し変形し、緩めると戻り、「寸法が合わない」として現れます。バリ取りは鋭利なスクレーパーや細歯やすりで一方向に仕上げることを勧め、高速砥石でエッジを再度焼き黄ばませるのを避けます。研磨が必要な場合は低回転、軽圧力で分割して行います。
手板と小ロット:PVCはCNC、真空注型、射出成形のどれを選ぶべきか
PVC部品の手板では、経路選択が材料自体よりも結果に影響することが多いです。三つの道にはそれぞれ境界があります。CNC板材加工は単品と構造検証に適し、実材料の手触りと組立フィードバックを直接得られます。真空注型(手板注型)は一つの母型で複数の外観部品を複製し、小ロット試作や展示用試作機に適します。射出成形こそが真の量産ですが、金型が必要で、初期投資と期間がより高くなります。判断基準は簡単です。何個必要か、構造を変えるか、外観要求がどれほど高いか。
| 経路 | 適合シーン | PVC適合要点 |
|---|---|---|
| CNC加工 | 単品、構造検証、組立試装 | 板材・棒材を直接切削、切削熱とクランプ変形に注意 |
| 真空注型 | 小ロット外観部品、複数個の一致複製 | 母型の表面品質が複製部品の外観を決め、注型材とPVC性能は完全には同等でない |
| 射出成形 | 量産、統一性能とコスト薄減が必要 | 金型が必要、PVCペレット体系は板材と異なり、収縮と配合はエンジニアと確認が必要 |
注意が必要なのは、真空注型の複製部品は通常、注型用樹脂システムを使用しており、その耐薬品性や難燃性はPVC板材と一致するとは限らないという点です。部品が最終的に酸やアルカリに接触する場合や、難燃認証が必要な場合は、複製部品がPVC本体を代替できると勝手に決めつけず、使用環境を事前にエンジニアに伝えてください。外観と組立の検証だけであれば、複製部品で十分です。長期的な荷重や化学接触が関わる場合は、CNCを直接使うか、他の材料を評価する方が安全です。
PVC部品の検収とよくある故障モード
PVC部品を検収する際は、まず加工熱損傷と材料固有の欠陥を分けて判定してください。そうしないと誤って返品しやすくなります。外観では、黄変、溶け際、傷を重点的に確認します。黄変と溶け際は通常、切削熱が最も高い領域に集中しており、加工側の問題です。一方、原料自体の色差、異物点、内部気孔はランダムに分布し、工具経路とは無関係です。寸法面では、PVC部品は加工後に残留応力の解放により緩やかにドリフトする可能性があるため、恒温環境で一定時間放置してから重要寸法を再測定することを推奨します。下线直後に判定しないでください。
組立工程では2点に注意してください。1つ目はねじ強度です。PVCは軟らかいため、繰り返しの分解・組立や過剰な締め付けでねじ山が滑りやすくなります。必要に応じて金属インサートに変更するか、ねじのかみ合い長さを増やしてください。2つ目は接着です。PVCの接着前には接合面を清掃し研磨して、離型剤や油汚れを除去する必要があります。溶剤型接着剤の効果は配合によって大きく異なるため、まず小サンプルで検証してから量産施工することを推奨します。これらをチェックリストにしておく方が、後から「材料の問題か」と議論するより効果的です。
よくある質問(FAQ)
以下のいくつかの質問は、PVCの選材から検収までで最もよく聞かれる点をほぼ網羅しています。回答はできるだけ判断ロジックを示し、絶対的な数値は示しません。PVCの挙動は具体的な配合と加工条件に大きく依存するため、判断に迷う場合はエンジニアと一緒に確認することを推奨します。
PVCはCNC加工できますか?
できます。PVC板材や棒材はCNCフライス加工、旋削、穴あけで実際に使用されていますが、その切削挙動は「軟らかく粘る」傾向があり、刃物に付着しやすく、切りくず排出が不良になりやすいです。重要なのは、鋭利な工具を使い、切削熱を制御し、切りくずを適時に排出することであり、金属の切削パラメータをそのまま適用することではありません。加工前に板材の配合タイプを確認することを推奨します。配合によって差異が顕著です。
PVCは加工後にエッジが黄変するのはなぜですか?
多くの場合、切削熱の蓄積による局所的な熱損傷であり、材料自体が不合格というわけではありません。送りが遅すぎる、工具が鈍くなる、同じ位置で繰り返し摩擦することが、切りくずや刃先付近の温度を上昇させ、黄ばみや溶け際を生じさせます。まず切りくずの形態と工具摩耗を確認し、パラメータを調整するか工具を交換するかを決める方が、通常は材料をすぐに替えるより効果的です。
PVCの試作品は真空注型できますか?
真空注型(試作複製)自体は、1つのマスターモデルから複数の外観部品を複製するのに適していますが、複製には通常ポリウレタン系材料が使われ、PVCとは同じシステムではありません。目標が「PVC材質の試作品」であるなら、より直接的な方法はPVC板材をCNC加工することです。小ロットの外観部品だけが必要なら、複製で代替することを検討できます。具体的にはエンジニアの評価によります。
機械加工用のPVCと射出成形用のPVCは同じものですか?
いいえ。機械加工で使うのはすでに成形された板材や棒材で、射出成形で使うのはペレットであり、両者の配合、添加剤、加工履歴は異なり、機械的・熱的挙動を直接互いに当てはめることはできません。あるグレードが板材で良好に機能しても、対応する射出成形用ペレットが射出成形品でも同じ結論になるとは限りません。
PVC部品は長期使用で変形しますか?
可能性はあります。PVCの熱変形温度はそれほど高くなく、長期荷重下ではクリープ傾向があり、温度、荷重、支持方法が結果に影響します。部品が長期的に荷重を受ける場合や比較的高温環境にある場合は、選材段階で使用条件を明確に伝え、必要に応じて材料変更や構造調整を検討することを推奨します。後から補修するのではなく。
Key takeaways
- PVCの強みはコスト、耐薬品性、接着性であり、弱点は熱感受性、切り屑の刃粘着、長期的な寸法安定性です。選型は価格ではなく用途で決めるべきです。
- CNCでのPVC加工の鍵は刃物の鋭利さ、切り屑排出、切削熱の制御にあり、黄変、溶け縁、バリの多くは材料自体ではなく摩擦熱に起因します。
- 手板段階ではPVC板材の加工や真空注型のどちらでも量産外観に近い部品を迅速に得られますが、真空注型は小ロット複製に適し、単品検証はCNCの方が直接的です。
- 射出成形PVCと機械加工PVCは別の配合体系であり、機械加工品の検証合格は射出成形品の性能一致を意味しないため、それぞれ確認が必要です。
- PVC部品の検収では、外観、寸法、組立を分けて判定し、まず加工熱損傷かどうかを確認してから、公差と廃棄を論じます。



