ドローン部品加工で寸法精度だけを見てはいけない理由
ドローン部品は薄ければよいわけではなく、すべての寸法を極限精度にする必要もありません。モーターマウント、アームジョイント、ブラケットは、軽量化、剛性、振動、衝撃、発熱、繰り返し組立という制約を同時に受けます。ドローン部品加工の核心は、機能に真に影響する部位へ公差を配分することであり、図面全体に一律で厳しい公差を適用することではありません。
機能基準がドローン部品加工の公差を決める
モーターマウントを例にすると、モーター取付面には安定した密着性が必要であり、取付穴の位置関係はモーターの位置決めに影響します。ベアリングシートでは、穴径、同軸関係、および取付基準との関連性に注目する必要があります。これらの形状に偏差があると、組立後にローターの振れ、局部的な荷重、振動の増幅が発生する可能性があります。アームジョイントでは、通常、穴位置、接合面、荷重を受ける断面が重点となり、単一の外形寸法だけを見てはなりません。まず基準と荷重経路を確定し、そのうえで位置度、平面度、または関連する嵌合要件が必要な寸法を決定します。
多くの一般的なCNC形状の寸法公差は、約±0.02—±0.10ミリメートルの範囲に収まる場合がありますが、これは加工難易度を判断するための目安にすぎません。実際の結果は、部品寸法、材料、工具、クランプ、加工順序、検査方法によって異なります。重要な嵌合に一般的な範囲を適用して図面要件の代わりにすることはできません。また、機能に関係しない外観面に、理由なく極端に厳しい公差を指定することも適切ではありません。これにより、加工コストと変形リスクを抑えながら、ベアリングシート、位置決め穴、シール面、取付面など、飛行安定性と組立信頼性に実際に影響する部位へ検査リソースを集中できます。
CNC加工に適したドローン部品とは
ドローン部品加工は、小ロット、多品種、多数の取付インターフェースを伴う開発場面でよく利用されます。CNCは、金属やエンジニアリングプラスチックの平面、キャビティ、穴位置、ねじ、曲面の加工に適していますが、工法の選択は、単に高い精度を追求するのではなく、荷重と組立の関係を中心に行う必要があります。モーターマウントでは、まずモーター取付面、ベアリングシート、位置決め穴の基準関係を確定します。アームジョイントでは、穴位置、断面剛性、疲労荷重を同時に確認する必要があります。
| 部品 | 主なリスク | 適した工法 | 設計上の注意点 |
|---|---|---|---|
| モーターマウント | 取付面の平面度不足、ベアリングハウジングとモーター穴パターンの位置関係のずれ | フライス加工、穴あけ、精密中ぐり | 基準、平面度、穴位置の要件を明確にし、機能を持たない外観面に極端に厳しい公差を設定しない |
| アーム接続部品 | 穴位置の累積誤差、薄肉部の変形、応力集中 | 3軸または多軸フライス加工、穴あけ・タップ加工 | 連続した荷重支持断面を確保し、治具用に平行な支持面を設け、必要に応じて段取り回数を減らす |
| ジンバルブラケット | 質量分布の偏り、剛性不足、回転軸の嵌合不安定 | フライス加工、旋削、仕上げ加工 | 肉抜き部では肉厚、補強リブ、動バランスを両立させ、回転軸穴および嵌合面の要件を個別に定義する |
| ペイロードベイ筐体 | シール面の変形、放熱不足、インターフェースの位置ずれ | フライス加工、穴あけ・タップ加工、局部仕上げ加工 | シール面、コネクターインターフェース、放熱面には明確な基準を設定し、内腔は工具が到達できるようにする |
| 着陸装置 | 着地時の衝撃、局部的な亀裂、組立時の緩み | フライス加工、旋削、または板金成形 | 荷重経路に応じてフィレットと補強構造を配置し、単純に薄肉化して軽量化することに頼ってはならない |
| コネクタハウジング | 微細穴の詰まり、ねじバリ、嵌合位置決めのずれ | 精密フライス加工、穴あけ、タッピング | 穴径とねじを優先的に標準化し、有効長さ、穴口の面取り、および嵌合基準を確認する |
5軸加工は、傾斜面、複雑な曲面、または多面の取り付け形状を持つアーム接続部やジンバル支持部において、反転加工や基準変換を減らせる可能性があります。ただし、工具の到達性、治具の安定性、検査上の問題を自動的に解決するものではありません。最終的な方案は、材料、数量、構造剛性、図面要求によって決まります。
ドローン部品加工で一般的なCNC工程の使い分け
ドローン部品の加工では、「精度が高いほどよい」という基準だけで工程を選ぶべきではありません。まず部品の幾何学的特徴、荷重方向、組立基準、検査性を確認し、そのうえでフライス加工、旋削、または多軸加工の方案を決定します。
| 工程 | 主に対応する幾何学的特徴 | 代表的な部品 | 設計および加工上の制約 |
|---|---|---|---|
| 3軸または多軸フライス加工 | 平面、キャビティ、リブ、段差、取り付け面 | モーターマウント、アーム接続部、ジンバルブラケット | 深いキャビティ、薄肉部、内側コーナーでは、工具径、工具長さ、切りくず排出スペースを考慮する必要がある |
| 旋削 | シャフト、スリーブ、円筒インターフェース、回転面 | 回転軸、軸受スリーブ、円形接続部品 | 軸方向の基準、嵌合関係、およびクランプ位置を明確にする必要がある |
| ドリル加工とタップ加工 | 接続穴、位置決め穴、ねじ穴 | アーム接続部品、ハウジング、コネクタハウジング | 穴ピッチ、穴深さ、ねじ有効長さ、穴口のバリは、組立に直接影響する |
| 五軸加工 | 傾斜面、複雑曲面、多面取り付けフィーチャ | 荷重取付座、複雑なアームジョイント | 反転加工や基準変換を減らせる可能性がありますが、工具の到達性、治具、検査方法については引き続き確認が必要です |
五軸加工は「自動的に高精度が得られる」ことを示すものではありません。多方向の穴位置や連続曲面に対しては、再クランプや芯出しの回数を減らせる可能性があります。一方、部品自体を標準工具と安定した基準で加工できる場合は、三軸または多軸フライス加工のほうが、工程計画、検査、再現性の面で容易なこともあります。工法の選択は、材料、数量、肉厚、素材の状態にも左右されます。
ドローン部品加工の後処理で前工程の不具合を隠すことはできない
バリ取りでは、位置決め穴、ねじ穴、シール面、嵌合面を重点的に確認し、外観から見えるエッジだけを処理してはいけません。表面処理の前に、穴径、穴位置、平面度、組立基準が図面要求を満たしていることを確認する必要があります。アルマイト処理などの表面処理によって表面状態が変化する可能性があるため、具体的な皮膜、色、機能要件については、図面およびプロジェクト仕様書を基準とします。ドローンCNC部品の工程チェーンは、最終的に寸法検査と実際の組立検証によって完結させる必要があります。
ドローン部品加工におけるDFM設計チェックポイント
ドローン部品加工のDFMレビューで重要なのは、すべての寸法を厳しくすることではなく、工具、治具、検査方法が部品の機能を支えられるかを確認することです。レビューは、肉厚、穴位置、内角、基準、段取り順序から始め、そのうえで厳しい公差が必要な面を決定します。
まず薄肉部、内角、工具の到達性を確認する
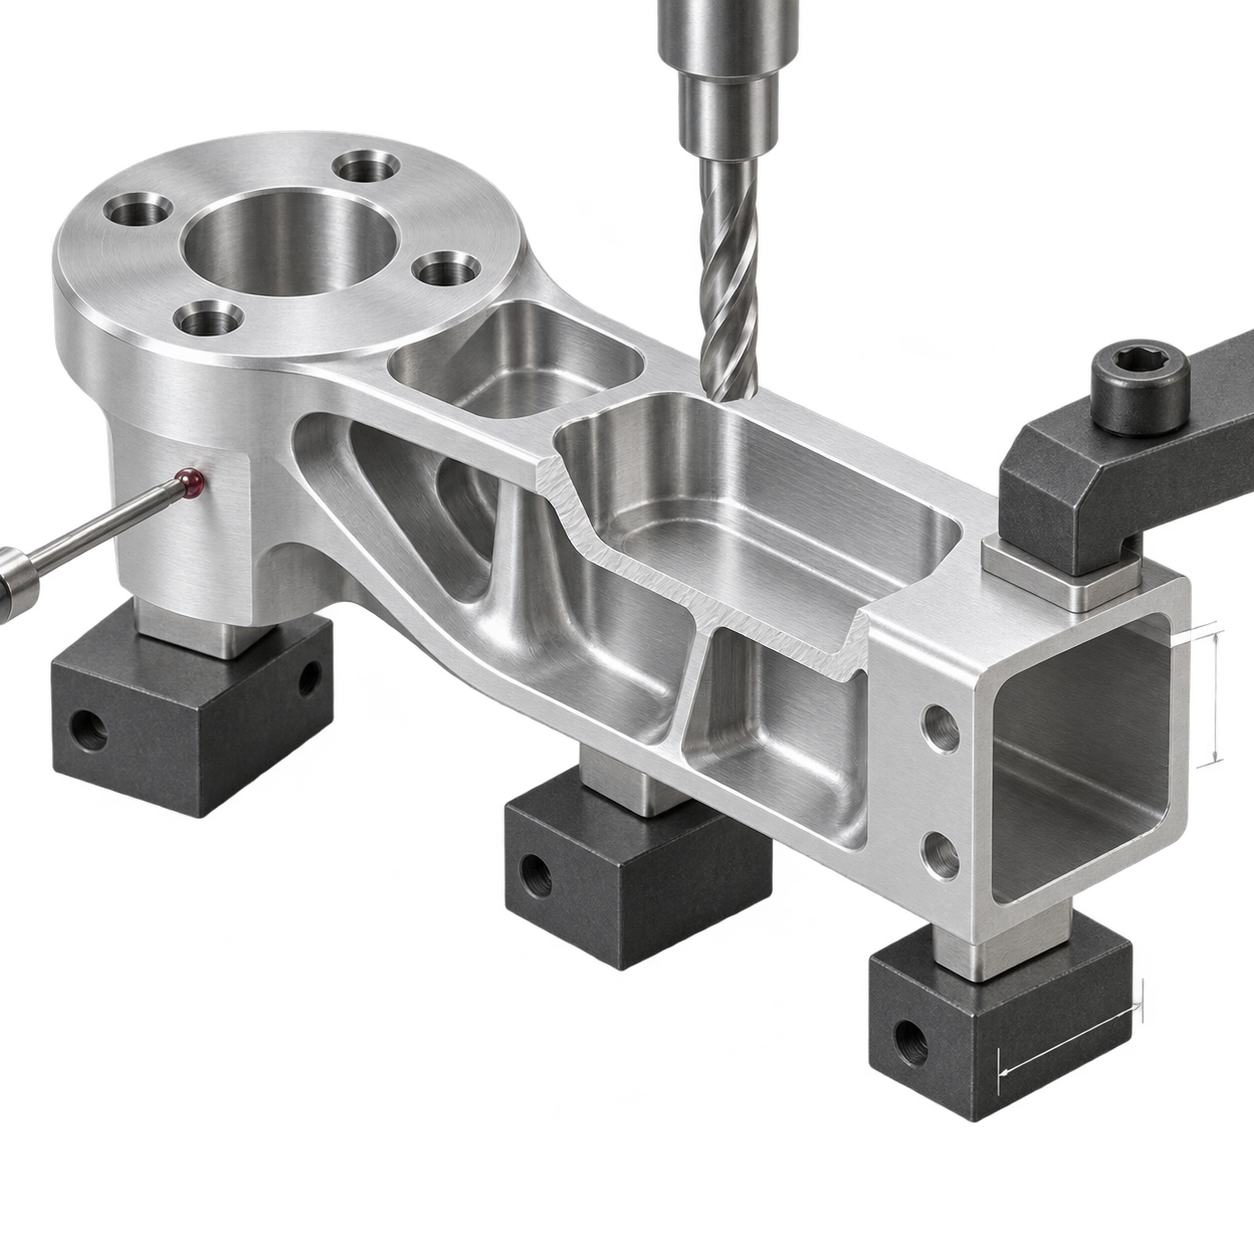
薄肉構造は、クランプ力や切削力の作用によって変形しやすくなります。モーター座やアームジョイントに薄肉部がある場合は、平行なクランプ面や補助支持を追加するか、荒加工と仕上げ加工の順序を調整し、一度に最終肉厚まで加工することを避けます。深穴についても、工具剛性、切りくず排出、冷却条件を確認する必要があります。内腔の直角は通常、円柱状の工具では直接加工できないため、工具の進入スペースを確保するか、加工可能な内角Rに変更します。構造上それができない場合は、分割または組立部品への変更を検討します。
穴径、公差、基準を実行可能な要求として記載する
接続穴、位置決め穴、ねじ穴、軸受座には、単独の寸法を1つ記載するだけでは不十分です。図面には、穴ピッチ、位置関係、基準、ねじ有効長さを明記する必要があります。標準穴径を採用できる場合は、できるだけ規格外の小径穴や、深すぎる細穴を避けます。シール面、取付面、軸受嵌合面については、それぞれ機能要件を定義し、重要でない外観面には一般公差を適用できます。すべての面に極めて厳しい公差を適用して、加工および検査の負担を増やすことは避けるべきです。
| よくある誤り | 起こり得る結果 | 改善策 |
|---|---|---|
| 薄肉部に支持面がない | クランプ後に寸法が戻り、組立時に隙間や干渉が発生する | クランプ領域を広げ、ソフトサポートを使用し、重要面は後工程の精密加工用に残す |
| 内部空間に工具の進退スペースがない | 工具が干渉し、残材を除去できず、実際の形状がモデルから外れる | 加工可能なRを大きくし、工具経路を開放するか、構造を分割する |
| すべての表面に極めて厳しい公差を指定する | 加工時間と検査項目が増える一方で、機能面でない部分の仕上がりは改善できない | 公差を位置決め穴、軸受座、シール面、取付面に集中させる |
最後に、段取り回数を確認します。平行なクランプ面、明確な主基準、そして反転回数の削減は、基準変換誤差の低減に役立ちます。複雑な多面部品では、多軸加工を検討できますが、治具による遮蔽、工具の到達性、後工程での検査方法についても確認が必要です。DFMの結論は、3Dモデルのレビュー記録だけにとどめず、2D図面に反映する必要があります。
ドローン部品加工におけるアルミニウム合金、チタン合金、エンジニアリングプラスチックの選び方
ドローン部品の加工材料を選定する際は、「航空グレード」や材料強度の順位だけを見てはいけません。まず、部品が荷重を受けるか、熱源に接触するか、絶縁が必要かを確認し、重量、剛性、耐食性、加工性の優先順位を決める必要があります。同じ材料をモーターマウント、ジンバルブラケット、コネクタハウジングに使用しても、結果は大きく異なる可能性があります。
アルミニウム合金は軽量化構造に適しているが、剛性と放熱に注意する
アルミニウム合金は、密度が低く切削加工性に優れ、肉抜き、リブ、局部的な肉厚化によって軽量化できるため、モーターマウント、アーム接続部品、ブラケット、ペイロード収納部のハウジングなどに広く使用されます。材料選定時には、取付面の剛性、ねじの耐久性、腐食環境、表面処理の要件も確認する必要があります。薄肉アルミニウム部品に支持面が不足していると、クランプや切削中に変形する可能性があります。また、アルマイト処理などは寸法、穴口、嵌合関係に影響する場合があるため、処理状態を図面に記載する必要があります。
チタン合金とエンジニアリングプラスチックは機能に応じて選択する
チタン合金は、高荷重の接続部品、耐食部品、または限られたスペースで高強度が求められる構造に適する場合がありますが、切削負荷、放熱、工具摩耗、クランプの安定性を個別に評価する必要があり、強度の表示だけで判断してはいけません。一方、エンジニアリングプラスチックは、絶縁部品、軽量ハウジング、カバー、主要な荷重を受けない部品に適しています。材料を選定する前に、温度、吸湿、クリープ、衝撃特性、ねじの繰り返し組立寿命を確認する必要があります。ドローン部品の加工では、材料グレード、熱処理状態、素材形状を、実際の荷重および検査要件と併せて確認してください。
軽量ドローン部品の加工で変形と振動を制御する方法
軽量化とは、単純に壁厚を薄くしたり、材料をくり抜いたりすることではありません。肉抜き、薄肉化、トポロジー最適化は局部剛性を低下させるため、ドローン部品は切削、クランプ、飛行中の振動によって変形しやすくなります。また、リブのコーナーが急激であったり、断面が急変したりすると、応力集中が生じる可能性があります。設計時には連続した荷重伝達経路を確保し、壁厚と補強リブの移行部を適切に設計するとともに、治具用に平行で安定した支持面を確保する必要があります。
ドローン部品加工における材料・工具・クランプの連動
加工方案では、材料、工具、切削条件、冷却・切りくず排出、治具を一連の工程チェーンとして考慮する必要があります。薄肉アルミニウム合金部品では切削力とクランプ力を制御し、深いポケット形状では工具剛性、進入スペース、切りくず排出経路を確認します。エンジニアリングプラスチックでは、熱の蓄積と局部的な溶融にも注意が必要です。アーム接続部品や軽量ブラケットでは、まず大部分の余肉を粗加工で除去し、その後に半仕上げ加工と仕上げ加工を行うことで、一度に材料を除去しすぎて残留応力が解放されたり、構造が戻ったりすることを防げます。治具は部品を固定するだけでなく、加工後に支持を失う薄弱部を押さえないようにする必要があります。
工具経路も振動に影響します。切削負荷をできるだけ安定させ、急激な方向変更、長い突き出し、支持のない領域での連続切削を減らす必要があります。加工完了後は、部品重量が減少したかどうかだけでなく、取付面の平面度、穴位置の関係、重要な基準も確認します。必要に応じて、実際の組立状態でモーターマウント、接続部品、ブラケットに干渉、緩み、偏荷重が生じていないかを検証します。軽量化は、剛性、組立性、振動特性を損なわない場合にのみ、真に有効なドローン部品加工方案となります。
ドローンCNC部品の検査、納品、資料準備の方法
ドローン部品加工の納品では、部品が「完成した」かどうかだけでなく、設計基準に従って組み立てられ、安定して動作できるかを確認する必要があります。次の順序で一連の工程を構築することを推奨します。図面と3Dモデルのレビュー→材料と素材の確認→段取りと基準の計画→荒加工→中仕上げ/仕上げ加工→バリ取りと表面処理→寸法および組立検査。初期段階で基準が明確に定義されていないと、個々の寸法が合格していても、モーターの偏心、アームの穴位置ずれ、筐体のシール不良などが発生する可能性があります。
- [object Object]
- [object Object]
- [object Object]
見積もりまたは試作の前に、少なくとも3Dモデル、2D図面、材料および熱処理要件、重要寸法と基準、表面処理、数量、使用条件、組立関係、検査報告書の要件を準備してください。部品がモーターマウント、ジンバルブラケット、アーム接続部品に該当する場合は、隣接部品との位置決め面、穴系、荷重を受ける接続部も明示する必要があります。これにより加工エンジニアは、外形だけを基に工程を見積もるのではなく、見積もり前に工具の到達性、段取り方法、検査方法を判断できます。
ドローン部品加工でよくある問題
ドローン部品加工の工程、公差、材料選定は、部品の機能、荷重のかかり方、組立関係、実際の検査方法に立ち返って検討する必要があります。以下では、よくある4つのエンジニアリング上の判断について説明します。
ドローン部品の加工にはすべて5軸加工が必要ですか?
必要ありません。平面、キャビティ、取付穴、一般的なリブ板は、構造に応じて3軸またはその他の適切なフライス加工で対応できます。5軸加工は、傾斜面、複雑な曲面、多面にわたる取付形状に適しており、形状条件が合えば反転や基準変換を減らせる可能性があります。ただし、工具の到達性、治具の安定性、部品寸法、検査方法を総合的に判断する必要があります。
軽量化した薄肉ドローン部品の加工変形を防ぐには?
単に肉厚を薄くするだけでは不十分です。設計時には適切な肉厚と補強リブの滑らかなつなぎを確保し、断面の急激な変化を避け、治具用の支持面を確保する必要があります。工程面では、荒加工、中仕上げ加工、仕上げ加工の順序を適切に設定し、切削力、締付力、切りくずの排出、熱を管理します。加工後には、平面度、穴位置、組立状態も確認します。実際の方案は、材料、構造、段取り方法によって異なります。
一般的なCNC公差の範囲で、モーターマウントや軸受ハウジングのはめあい公差を代替できますか?
できません。一般的なCNC形状の寸法公差は約±0.02—±0.10ミリメートルの範囲となる場合がありますが、実際の結果は寸法、材料、工具、段取り、検査方法の影響を受けます。モーター取付面、軸受ハウジング、位置決め穴、シール面などの重要形状については、図面上で基準、はめあい、位置関係、必要な幾何公差を明確にし、一般的な公差範囲で代替してはなりません。
ドローン部品加工の資料を提出する際、最も漏れやすい項目は何ですか?
よくある漏れには、重要基準、機能寸法、材料または熱処理要件、表面処理、ねじの有効長さ、組立関係、検査報告書の要件などがあります。提出前には、3Dモデルと2D図面を同時に準備し、数量、用途、重要な穴位置、シール面または摺動面の要件を明記してください。部品が軽量化された薄肉構造の場合は、加工側が段取りと変形リスクを事前に評価できるよう、クランプ禁止区域または支持可能な位置も説明する必要があります。
Key takeaways
- ドローン部品は薄ければよいわけではなく、すべての寸法に極限公差が必要なわけでもありません。機能基準と荷重経路が精度配分を決定します。
- モーターマウントでは取付面、ベアリングシート、同軸関係に注目し、アームジョイントでは穴位置、基準変換、疲労に強い構造を重視します。ハウジングでは、シール性、放熱性、インターフェースがより重要になります。
- 5軸加工は多面形状や複雑曲面に適しており、適切な幾何条件であれば、反転や再芯出しの回数を減らせる可能性があります。ただし、自動的に精度が保証されるわけではありません。
- DFMレビューは、標準穴径、内角の隅R、工具の到達性、クランプ面、薄肉変形、重要公差に落とし込む必要があり、「構造を最適化する」にとどめてはなりません。
- 納品資料には、3Dモデル、2D図面、材料および表面処理の要件、主要基準、数量、用途、検査項目を含める必要があります。



