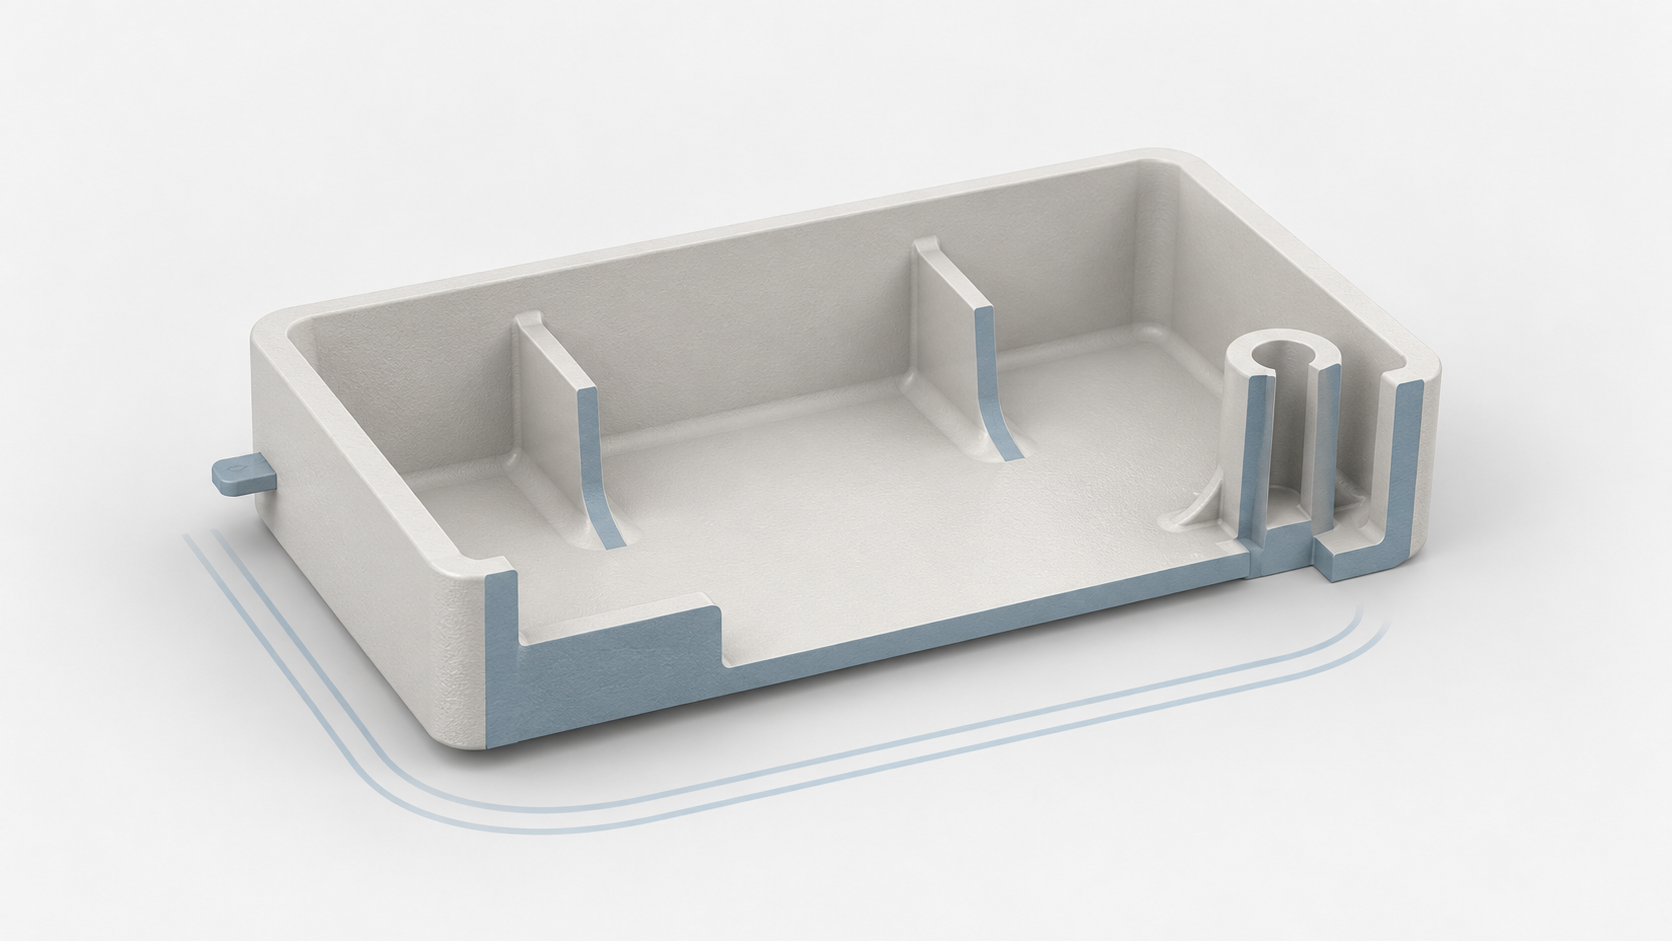
射出成形品にヒケ、ひけ跡、反りが発生する理由:局部的な厚肉部から不均一な冷却まで
あるエンジニアリングプラスチック製ハウジングを試作成形したところ、外観面にひけ跡が現れ、組立面の平面度が規格外となり、ブラケットと嵌合部品に引っ掛かりが発生した。現場ではまず保圧を高めることを試みがちだが、必ずしも有効とは限らない。根本原因が肉厚の不均一、リブ根元の材料だまり、ボス底部に形成された厚肉部、または金型冷却の不均衡である場合、射出成形条件を単純に調整しても欠陥の現れ方が変わるだけで、収縮差そのものを解消することはできない。
エンジニアリングプラスチック射出成形品のヒケは、通常、厚肉部から始まる
プラスチック溶融樹脂は充填後、徐々に冷却・収縮する。厚い断面の内部は放熱が遅く、保圧も遠端まで継続的に伝わりにくいため、冷却後の体積収縮がより顕著になる。外観面の裏側にあるリブ、ねじボス、リブの交差部、急激に厚くなる接続部は、ひけ跡の重点確認箇所である。主壁をそのまま厚くすると、材料使用量、冷却時間、局部的な収縮が増加する可能性がある。リブやボスを適切に薄肉化し、中空化または段階的な肉厚移行を採用する方が、厚肉部の管理には有利な場合が多い。
射出成形品の反りは収縮差によって生じ、成形機の条件だけが原因ではない
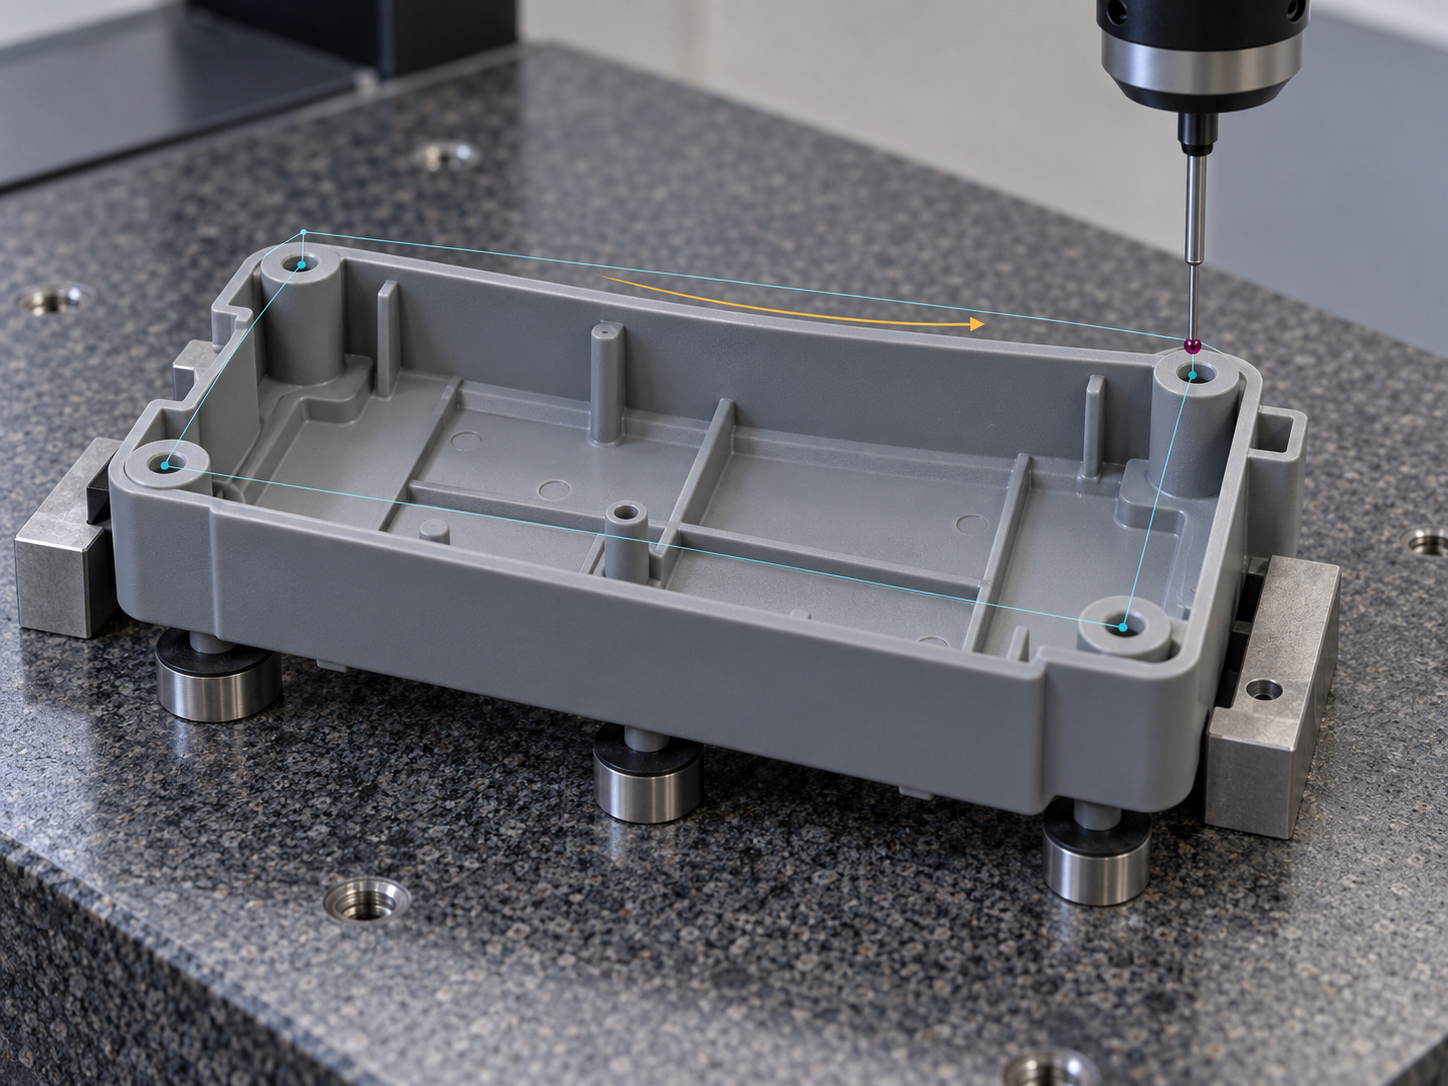
部品の各領域で冷却速度、材料配向、収縮量が異なると、内部残留応力が離型後に解放され、曲がり、ねじれ、組立面の変形として現れる。ガラス繊維強化エンジニアリングプラスチックでは、流動方向に沿って異方性が生じる場合もある。調査の順序は固定すべきである。まず幾何形状と局部的な厚肉部を確認し、次に材料グレードと収縮データを照合する。その後、ゲート位置、冷却レイアウト、保圧条件のウィンドウを確認し、最後に平面度や重要寸法の測定基準、および実際の組立要件を確認する。モールドフロー解析は方案の比較に役立つが、最終的には試作成形品と寸法検査による検証が必要である。

エンジニアリングプラスチック射出成形品の肉厚の決め方:均一性、流動長、機能強度のバランス
肉厚は、エンジニアリングプラスチック射出成形品のDFMにおける最初の構造判断項目である。一部の熱可塑性射出成形品では、約1.2~3 mmを初期確認範囲とできるが、これは一般的な制限値ではない。樹脂グレード、流動長、部品寸法、充填圧力、機能荷重によって適正値は変化する。図面レビューでは、まず公称肉厚Tを明示し、そのうえで肉厚の急変、長い流動経路、重要な組立面を個別に確認する。
| 設計上の着眼点 | 経験則に基づく初期判断 | 確認が必要なリスク |
|---|---|---|
| 公称肉厚 | 一部の熱可塑性樹脂部品では、まず約 1.2–3 mm を目安に確認する | 材料の流動性、流動長、ショートショットおよび充填圧力 |
| 肉厚の変化部 | できるだけ段階的に変化させ、すべての領域を完全に同じ厚さにすることを目指さない | 厚肉部の冷却遅れ、材料使用量の増加、およびヒケ |
| 機能上必要な肉厚の増加 | 中空化、局所的な支持、またはリブの追加を優先的に検討する | リブの根元、ボスの底部、交差部に局所的な厚肉部が形成される |
射出成形品の肉厚設計では、完全な均一化ではなく、収縮差を抑えることが重要である
厚肉部は通常、冷却が遅く、流動距離や固化層の変化に伴って保圧効果も低下する可能性があり、最終的にヒケ、寸法偏差、または局所的な変形として現れます。一方、薄肉部や長い流動経路では充填圧力が高まり、ショートショット、ウェルドライン、または充填不均一のリスクが増加する可能性があります。したがって、「均一肉厚」とは、各機能領域を同じ厚さにすることではなく、材料の質量分布と冷却条件をできるだけ均衡させることを意味します。荷重を受ける箇所では、背面支持、中空構造、段階的な肉厚変化によって強度を確保し、面全体を単純に厚くする方法は避けるべきです。
エンジニアリングプラスチック射出成形品の図面には、T、基準、および組立要件を記載する
DFM記録には、T、局所的な厚肉部の位置、肉厚の変化方法、および材料グレードを明記し、外観面、シール面、摺動面、重要な組立面を区別します。特定の領域で肉厚を増やす必要がある場合は、許容されるヒケの位置、寸法基準、平面度または隙間の要件も併せて記載します。これにより、サプライヤーは肉厚設計をゲート、冷却、検査方法と一体で評価でき、試作後に保圧を増やして対処するだけの対応を避けられます。

ヒケを発生させずに剛性を高めるためのリブとボスの設計方法
| リブ厚さ | 約 0.5–0.6T;一部の設計では約 0.75T まで緩和可能 | リブ根元のヒケ、冷却ムラ、外観面の変形 |
| リブの高さ | まずは約 2.5T を目安に確認可能 | 高すぎると、充填性、離型性、剛性向上効果が変化する |
| ボスの肉厚 | まずは主壁厚の約 60%以内を目安に確認可能 | ボス底部の肉厚部、ヒケ、突き出し変形 |
エンジニアリングプラスチック射出成形品におけるリブの剛性とヒケのバランス
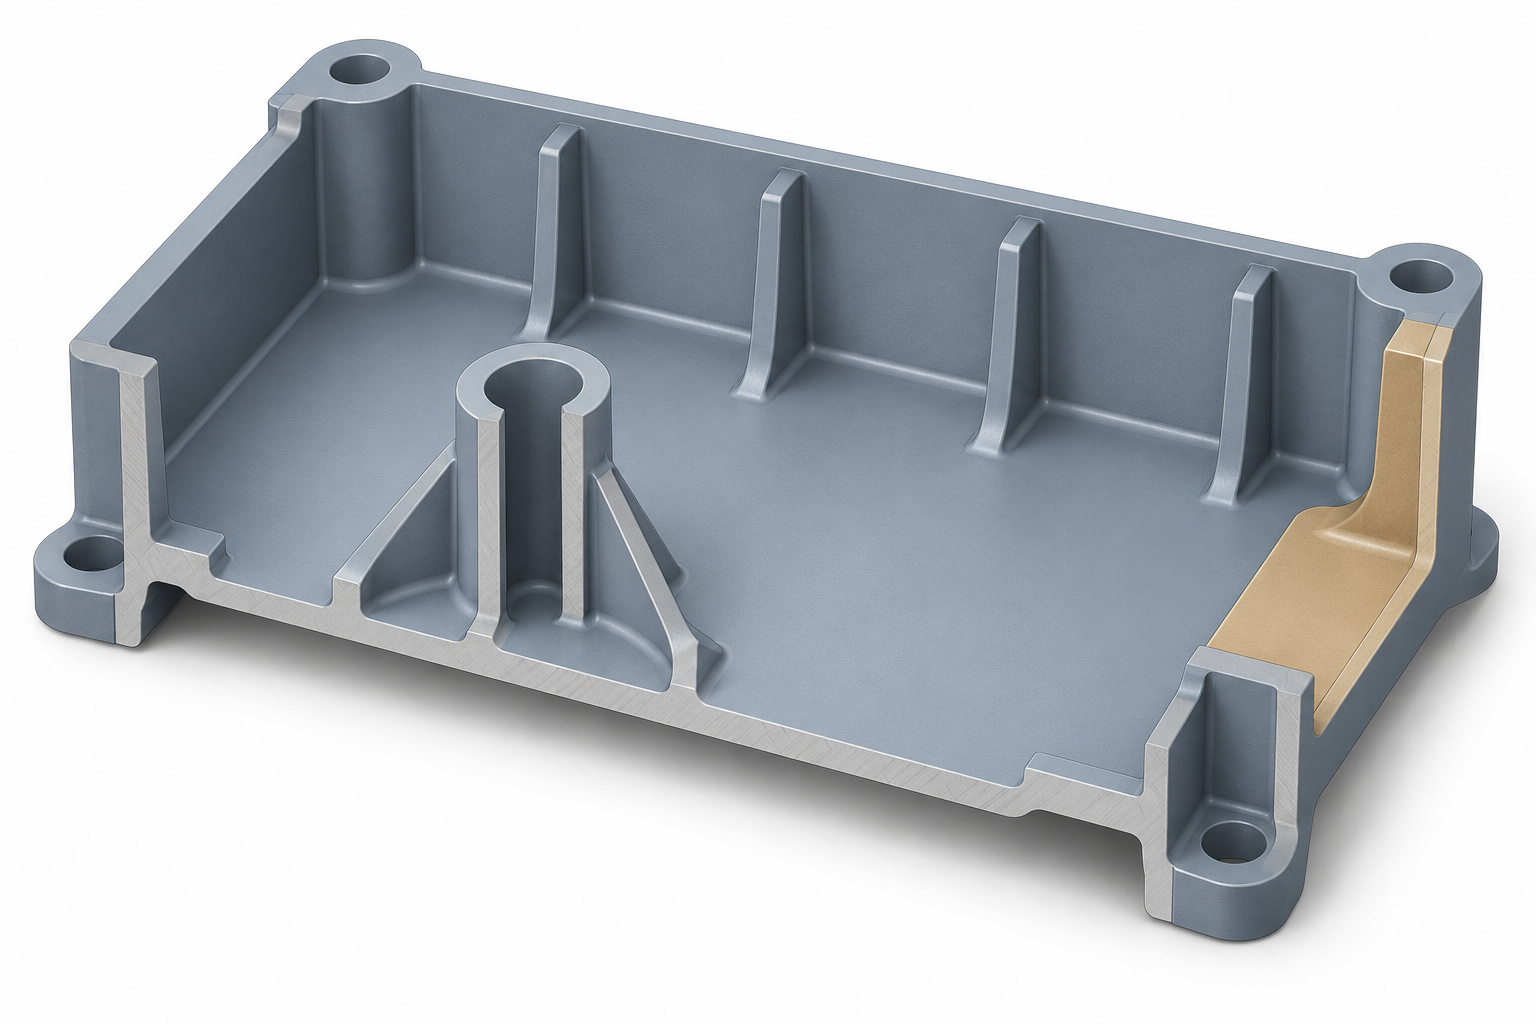
抜き勾配、フィレット、パーティングライン:射出成形 DFM ではまず離型を解決し、外観と寸法はその後に検討する
エンジニアリングプラスチック射出成形品は冷却時に収縮し、内壁がコアに密着することがあります。抜き勾配が不足すると、突き出し力が増加し、表面に引きずり跡、白化、またはエジェクタピン跡が生じやすくなります。深刻な場合には、コアや金型の損傷リスクも高まります。そのため、抜き勾配は射出成形 DFM の段階で決定し、金型開きの直前に対処するのではなく、早期に検討する必要があります。
一般的なテクスチャのない側壁では、まず約 0.5°–2° を経験的な初期確認値として使用できます。深いキャビティ、閉鎖面、収縮が比較的大きい材料、またはテクスチャ面では、約 3°–5° が必要になる場合があります。最終的には、抜き方向、テクスチャ深さ、材料、外観要求、金型構造を組み合わせて確認します。抜き勾配を大きくすると通常は離型力の低減に有効ですが、外観の境界、組付けすきま、または有効寸法に影響する可能性もあるため、部品の機能を考慮せずに一律に大きくしてはなりません。
射出成形 DFM における肉厚変化を抑えるフィレットの管理方法
フィレットは外観を改善するだけでなく、鋭角部の応力集中を低減し、溶融樹脂の流れの方向転換を助け、壁厚の急激な変化による局部的な肉溜まりを抑制します。内側フィレットは、隣接する公称壁厚を T として、約 0.5T 以上の方向から初期確認できます。これはあくまで経験的な初期値であり、壁厚、流動性、金型加工、荷重条件を踏まえて確認する必要があります。リブ根元、ボス底部、筐体の内外側コーナーは重点的に確認し、フィレットが小さすぎて充填や応力のリスクが生じることも、大きすぎて新たな肉厚部が形成されることも避けます。
パーティングライン、突き出し位置、射出成形品の外観面を一体で評価する
パーティングラインは、主要な外観面、シール面、重要な組付け面をできるだけ避けて配置します。エジェクタピンは、十分な剛性があり、突き出し力に耐えられる位置に配置します。設計レビューでは、離型方向、スライドまたは傾斜コアの要否、エジェクタピン跡を許容できる領域、さらにテクスチャ方向によって抜き勾配の要求が変わるかどうかを同時に確認します。筐体に引っ掛かりや組付け時のかじりが発生する場合は、まず抜き勾配、パーティング、突き出しの基準を確認し、その後に成形条件の調整が必要かどうかを判断します。
ゲート、ランナー、冷却レイアウトが射出成形品の収縮と反りに与える影響
エンジニアリングプラスチック射出成形品では、ゲートは単なる金型上の細部ではなく、充填経路、保圧の有効性、材料配向、収縮分布に影響する DFM 上の重要な設計判断です。ゲートを肉厚部の近くに配置すると、その領域の収縮補償が改善される可能性がありますが、ゲート付近の肉溜まり、外観不良、残留応力が増加することもあります。一方、ゲートを肉厚部から離す場合は、長い流動経路の末端における圧力損失とヒケのリスクを確認する必要があります。ゲート位置は、重要な荷重面、組付け面、目立つ外観面も避け、ゲート残りとその除去方法をあらかじめ確認します。
射出成形 DFM では、まず充填パターンを比較してからゲート位置を決める
多点ゲート方案は「充填できるかどうか」だけで判断してはならず、各フローフロントが均衡しているか、ウェルドラインが弱い領域に位置していないか、またガラス繊維強化材料の配向が寸法差を拡大しないかも確認する必要があります。同一部品については、異なるゲート方案を用いて充填、保圧、収縮の傾向を比較できますが、樹脂流動解析の結果は、試作成形品、重要寸法、実際の組み付けによる確認が必要です。
冷却の不均衡は射出成形品の反りを拡大する
厚肉部、リブの根元、ボスの底部、リブの交差部では冷却が遅くなります。コア、キャビティ、または各領域の冷却条件が均一でない場合、部品の両側が異なる速度で収縮し、最終的に反り、平面度不良、または組み付け時の引っ掛かりとして現れます。調査は以下の順序で行います:
- まず肉厚、局部的な厚肉部、肉厚の急変を確認し、問題が形状の肉厚分布に起因していないかを確認します。
- 次に、材料グレード、強化率、サプライヤーの収縮データを照合し、材料条件から切り離した一律の補正値は使用しません。
- 続いて、ゲート、ランナー、冷却回路、保圧条件の範囲を比較し、充填バランス、冷却温度差、収縮補充経路に注目します。
- 最後に、検査基準、平面度の測定方法、組み付け条件を明確にし、不統一な基準で反りを判定しないようにします。
非晶性・半結晶性、強化・未強化材料:材料差を射出成形 DFM に反映する方法
エンジニアリングプラスチック射出成形品の材料選定では、強度、耐熱性、価格だけを見てはなりません。非晶性材料と半結晶性材料では、収縮挙動、寸法安定性、耐薬品性、溶融樹脂の流動特性が異なる場合があります。同じ種類の材料でも樹脂グレードを変更すると、ゲート方向、保圧条件の範囲、重要公差を再評価する必要が生じることがあります。射出成形 DFM では、材料を金型製作後に確認する購買情報ではなく、構造と成形プロセスの一部として扱う必要があります。
エンジニアリングプラスチック射出成形品の材料データは、一律の収縮率で代用できない
収縮は、樹脂グレード、成形方向、フィラー比率、ゲート位置、保圧、冷却条件の影響を受けます。具体的な樹脂グレード、強化率、サプライヤーのデータがない場合、単一の収縮補正値をそのまま適用することは適切ではありません。DFM記録には少なくとも、樹脂グレード、未強化または強化の状態、ガラス繊維比率、推奨成形条件範囲、さらに収縮データの出典と適用方向を記載する必要があります。
強化エンジニアリングプラスチック射出成形品では、繊維配向と異方性を確認する
ガラス繊維強化材料は通常、剛性と寸法安定性を向上させますが、繊維が流動方向に沿って配向するため、方向によって収縮と剛性に差が生じます。ゲート設定が不適切な場合、外観面、長辺、または組み付け基準に変形、模様の変化、寸法ずれが発生する可能性があります。そのため、材料変更または強化率調整後は、ゲート方向、流動長さ、反りの傾向、重要な組み付け寸法を再確認し、試作成形品と実測によって検証する必要があります。

樹脂流動解析、試作成形、寸法検査による射出成形品の反りリスクの検証方法
樹脂流動解析は金型製作前にリスクの優先順位を付けるのに適していますが、射出成形品の「反りゼロ」を保証するボタンではありません。ゲート方案を比較し、充填、保圧、冷却の差異を観察し、収縮が集中する可能性のある領域を示すことができます。ガラス繊維強化エンジニアリングプラスチックを使用する場合は、繊維配向によって生じる可能性のある異方性にも注目する必要があります。解析結果は設計判断に役立てるべきです。肉厚や局部的な厚肉部を調整するのか、それともゲート、冷却回路、抜き方向を変更するのかを判断します。
射出成形品の反りリスクは、試作成形と寸法検査で再確認する
試作成形品は図面の基準に従って測定する必要があり、外観だけで判断してはなりません。少なくとも重要寸法、平面度、穴位置、外観面、実際の組み付けすき間を再確認します。ハウジングやブラケットについては、ねじボス、位置決めピン、相手部品に引っ掛かりがないかも確認します。測定方法、基準、環境条件、部品の設置状態は結果に影響するため、検査記録に明確に記載する必要があります。同じ位置が異なる成形ロットで継続的にずれる場合は、特定の成形条件だけを過度に調整するのではなく、材料、ゲート、冷却、保圧条件の範囲を改めて確認します。
モールドフロー解析と射出成形品の受入検査要件を追跡可能な記録としてまとめる
DFMの出力には、材料グレードおよび強化材比率、重要寸法の公差、平面度または組立クリアランス、検査基準および測定方法を記録し、ゲート、エジェクターピン跡、許容されるヒケの領域を明示する必要があります。材料、ゲート位置、金型冷却、または重要構造に変更が生じた場合は、どの解析および寸法について再確認が必要かを改めて判断します。これにより、「反りの可能性」を検証可能なエンジニアリングリスクに変換でき、試作成形後の口頭での議論にとどめずに済みます。
金型開き前のエンジニアリングプラスチック射出成形品DFMチェックリスト
エンジニアリングプラスチック射出成形品のDFM結論は、会議での口頭確認だけにとどめるべきではありません。金型開き前に、材料、構造、外観、寸法、検証条件を追跡可能な記録として整理し、どの項目が確認済みで、どの項目が金型メーカーまたは材料サプライヤーによる再確認を必要としているかを明確にします。
まず材料と構造のデータを確定する
- 樹脂の具体的なグレード、強化材の種類および比率を記録します。材料変更後は、収縮、反り、流動方向、重要公差を再評価します。
- 図面または3Dモデル上で、公称肉厚T、局部的な厚肉部、肉厚変化部、リブおよびボスの寸法を明示します。リブ厚、リブ根元の隅R、リブ間隔、ボス底部を重点的に確認し、平均肉厚だけを見て判断してはいけません。
- 抜き方向、テクスチャ深さ、パーティングライン、スライドまたは傾斜リフターの要否を確認し、エジェクターピンの許容位置を事前に明示します。抜き勾配不足は、コアへの抱き付き、引きずり傷、突き出し変形の原因となる可能性があります。
- 外観面、重要な組立面、基準、寸法公差、平面度またはクリアランスの要件、ならびにヒケ、ウェルドライン、ゲート跡、エジェクターピン跡の許容領域を明記します。
ゲート、ロット数、検証方法をDFMに記載する
ゲート方案は、充填経路、外観要件、荷重、組立領域を踏まえて確認し、ゲートの除去方法および残留物の許容位置を明記します。見積依頼資料には、目標ロット数、重要寸法の検査方法、平面度測定の基準、サンプルの組立条件、許容される欠陥範囲も含める必要があります。モールドフロー解析は、ゲート、保圧、冷却方案の比較に使用できますが、最終的には試作成形品、寸法検査、実際の組立検証を基準とします。
よくある質問
エンジニアリングプラスチック射出成形品のヒケ、反り、組立偏差は、通常、構造、材料、金型、検査条件を組み合わせて判断する必要があります。以下では、肉厚、リブ、材料配向、DFM検証における一般的な判断について解説します。
肉厚が厚いほど、エンジニアリングプラスチック射出成形品の強度は高くなりますか?
必ずしもそうとは限りません。肉厚を増やすと局部的な耐荷重能力が向上する可能性がありますが、材料使用量、冷却時間、厚肉部の収縮も増加し、ヒケや反りが発生することがあります。通常は、均一な主壁厚、リブ、隅R、適切な支持によって剛性を確保したうえで、材料グレード、荷重、組立要件を併せて確認します。
リブ厚を主壁厚と直接同じにしてはいけないのはなぜですか?
リブ厚を主壁厚と同じにすると、リブ根元に局部的な厚肉部が形成されやすく、冷却が遅れ、外観面にヒケが生じる可能性があります。また、収縮差によって反りが増大することもあります。まずは隣接する主壁厚Tの約0.5–0.6Tを目安に確認します。一部の設計では緩和できますが、リブ根元、交差部、隅R、冷却レイアウトを必ず再確認してください。
反りは設計上の問題ですか、それとも射出成形条件の問題ですか?
どちらも可能性がありますが、まず構造と材料を確認する必要があります。肉厚の不均一、ボスやリブ根元の肉だまり、ゲート位置、半結晶性材料の収縮、ガラス繊維の配向などが、収縮差を引き起こす可能性があります。保圧、冷却、金型温度の適正範囲も結果に影響します。確認時は、まず形状と材料を確認し、次にゲート、冷却、成形条件を確認し、最後に寸法および組立てによって検証します。
ガラス繊維強化エンジニアリングプラスチックでは、なぜゲート方向をより重視する必要があるのでしょうか?
ガラス繊維は溶融樹脂の流動に伴って配向するため、流動方向と垂直方向では収縮率や剛性が異なる場合があります。そのため、ゲート位置、流動経路、複数ゲートのバランスが、反り、重要寸法、外観に影響します。DFMでは、具体的な材料グレードと強化材の含有率を記録し、材料メーカーまたは金型サプライヤーに、対応する収縮および配向の見解を提示してもらう必要があります。
流動解析がない場合、金型製作前に収縮および反りのリスクをどのようにスクリーニングすればよいでしょうか?
まず3Dモデルと図面上に、公称肉厚T、肉厚の急変部、リブ根元、ボス底部、交差リブ、外観面、重要な組立て面を記載します。次に、材料グレード、ゲート方向、抜き勾配、冷却の実現可能性を確認します。平面度、寸法公差、ヒケを許容する領域、ゲートおよびエジェクタピン跡の位置をDFM記録に明記し、試作金型品、重要寸法、実際の組立てによって再確認します。
Key takeaways
- 肉厚設計は射出成形におけるヒケと反りを防ぐための第一の管理ポイントだが、最終的な範囲は材料グレード、流動長、機能要件を踏まえて確認する必要がある。
- リブとボスは、厚さ、隅R、間隔、適切な接続を管理して剛性を高めるべきであり、局部的な肉厚増加で構造設計を単純に代替してはならない。
- 抜き勾配、ゲート、冷却レイアウトは金型製作前に決定する必要がある。そうしなければ、離型力、流動配向、冷却の不均衡によって寸法リスクが増大する可能性がある。
- モールドフロー解析は方案の比較とリスクの優先順位付けに適しているが、試作成形、重要寸法の検査、平面度検査、実際の組立検証に代わるものではない。
- DFMおよび見積依頼資料には、材料グレード、外観面、重要基準、公差、ゲートおよびエジェクタピン跡の許容位置、ならびに欠陥の判定方法を明確に記載する必要がある。



