まず0.005mmが何を意味するのかをはっきり見る
0.005mmを単独で図面に書いても、それはただの数字にすぎない。現場に置けば、それは一連の条件が同時に成立した結果である。まずいくつかの桁の換算をしよう。髪の毛の直径はおよそ0.05~0.08mmであり、つまり0.005mmは髪の毛の直径の約10分の1である。普通のA4用紙の厚さは約0.1mmで、0.005mmはその20分の1である。人間の目が最良の条件下で識別できる隙間はおよそ0.02mmの桁であるため、この公差はすでに肉眼判断の範囲を超えており、測定器と測定戦略に依存しなければならない。
さらに重要なのは、0.005mmが一般的な環境変数と同じ桁にあることだ。アルミニウムの熱膨張係数は約23×10⁻⁶/℃で、長さ100mmのアルミ部品が1℃温度変化すると、寸法は約0.0023mm変化する。2℃変化すれば、すでに0.005mmに近づく。鋼の熱膨張係数は約11~12×10⁻⁶/℃で、同じ長さでは1℃で約0.0011mmの変化をもたらす。これはつまり、工場の温度が一日のうちに数度変動すれば、部品寸法自体がドリフトしており、加工も測定も影響を受けるということだ。
なぜそれが単機の問題ではなくシステム問題なのか
多くの人はまず「高精度な工作機械を探す」と考える。工作機械の幾何精度は確かに参入条件だが、それは理論上の能力上限を決めるにすぎない。部品が安定して0.005mm以内に収まるかどうかを実際に決めるのは、以下のチェーン上の各環の誤差の累積である。図面定義が明確か、工程ルートが合理的か、クランプが変形を導入しないか、切削熱と主軸熱伸びが制御されているか、環境温度と振動が安定しているか、測定システム自体の不確かさが十分小さいか。どれか一環でも制御を失えば、最終寸法はウィンドウから外れてしまう。
もう一つ見落とされがちな事実がある。測定自体にも不確かさがあるということだ。測定器の分解能は測定能力に等しくなく、温度、測定力、クランプ方法、作業者の手技がすべて誤差に寄与する。測定の不確かさが公差帯と同じ桁にあるなら、「測定して合格」は「本当に合格」を意味しない。したがって、0.005mmの加工は本質的に制御されたシステムであり、ある設備の単点的な性能ではない。
以降の内容はこのチェーンに沿って展開する。図面の指示と基準体系から、工作機械と工具、熱と振動、クランプと工程ルート、そして測定のクローズドループと現場のトラブルシューティングまで。各節は同じ問いを中心にする——どの変数を識別し、定量化し、制御しなければならないか。具体的な部品の実現可能性を評価する必要がある場合は、まずAI対話見積もりで図面をアップロードし、エンジニア側にまず製造可能性の判断を一巡してもらうことができる。
図面段階:公差をどう指示するかが、後で作れるかどうかを決める
多くの公差超過の紛争は、工作機械上ではなく図面上で起こる。指示が曖昧な図面は、本来設計側が負うべき判断を、知らず知らずのうちに現場へ転嫁する。作業者は経験だけを頼りに、どの面が基準か、どこが嵌合面か、どの寸法を本当に守る必要があるかを推測するしかない。0.005mmという桁になると、推測を誤った代償は直接、廃棄に拡大される。
基準体系:まず「どこから測るか」を決め、それから「どれだけ正確に作るか」を語る
ミクロン級部品の最初の問題は加工ではなく、基準の一貫性である。設計基準、加工基準、測定基準が同じチェーン上になければ、公差をどれだけ厳しくしても紙の上の数字にすぎない。一般的な方法は、面積が十分大きく、剛性が十分良い面を主基準として選び、素材面や薄肉エッジを基準にしないことだ——これらの面自体が締付力と残留応力によって変形する。
より実用的な判断は、重要寸法を明確な公差チェーンとして書き、機能面から出発して定位面まで段階的に指示することであり、複数のビューに単辺公差を散発的に与えることではない。チェーンが明確になれば、現場はどの寸法を一度のクランプで保証しなければならないか、どれを分割工程で完成できるかを知る。
GD&Tは装飾ではない:検査具と測定方案を決める
幾何公差(平面度、平行度、同軸度、位置度)はミクロン級部品では寸法公差よりも重要なことが多く、それは機能関係を記述するからである。位置度を指示する際、基準と最大実体要求を同時に与えれば、検査側は機能検査具で迅速に判定できる。逆に、孤立した寸法公差だけを書けば、測定側は逐点でダイヤルゲージを当てるしかなく、効率が低く紛争も多い。
注意すべきは、GD&Tの指示は測定能力と一致しなければならないことだ。図面がある幾何公差を要求しても、工場に対応する測定手段や基準の確立方法がなければ、その要求は検証できない。製造可能性レビュー(DFM)のこの段階での価値は、まさに「測定できるか」と「作れるか」を前もって一緒にテーブルに載せることにある。
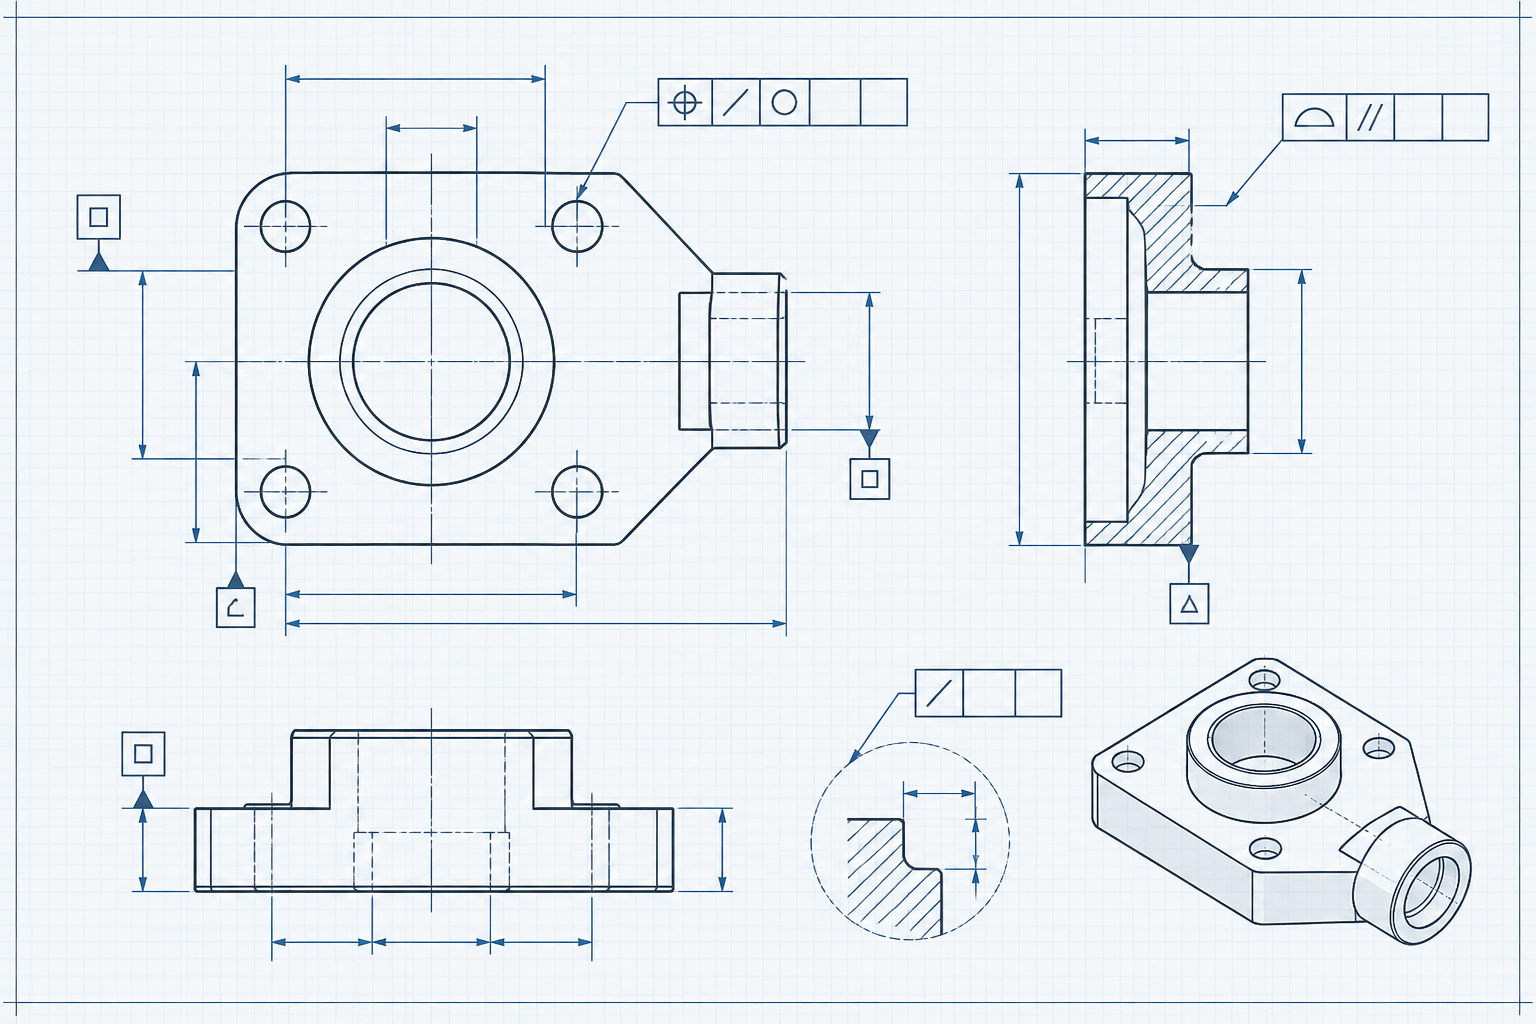
図面情報が完全で基準が明確であれば、その後の工程討論に意味がある。精密嵌合が必要な部品については、まずCNC加工能力で対応可能な加工範囲を把握し、どの特徴を後続の精密加工に残すかを決めるとよい。
工作機械と工具:能力は出発点であり、答えではない
多くの見積依頼書には「設備要求:輸入高精度工作機械」と書かれている。この言葉自体は間違っていないが、問題を単純化している。高い位置決め精度を標榜するマシニングセンタでも、恒温工場に置き、適切な工具を使い、材料に詳しい人がプログラミングすれば、確かにミクロン級の結果を出しやすい。しかし同じ工作機械でも、工具の振れが大きすぎたり、切削パラメータが攻撃的すぎたり、冷却が不十分であれば、同じように安定して公差を外す。設備能力が決めるのは「理論上の上限」であり、工程戦略が決めるのは「実際の着地点」である。
工作機械の幾何精度と熱安定性
工作機械の幾何精度には、ガイドの直線度、各軸の直角度、主軸の回転精度などが含まれる。これらの誤差は単品加工では覆い隠されることが多いが、バッチまたは長周期の切削ではドリフトとして現れる。さらに重要なのは熱態精度である。主軸が連続運転すると温度上昇が軸方向の伸びを引き起こし、送りねじも熱を受けて実際のリードが変化する。0.005mmの桁の目標では、冷機のまま粗加工を始め、精密加工前に熱平衡を取らないことは、よくある失敗の出発点である。堅実な方法は、工作機械を予想回転数でしばらく空運転し、熱変形が安定してから精密加工工程に入ることだ。
工具の振れ、摩耗、切削力
工具は工作物に直接接触する環であり、その状態は工作機械の銘板よりも注目に値する。ホルダと主軸の嵌合面に異物があれば、またはコレットの把持位置が正しくなければ、半径方向の振れが拡大する。振れが大きくなれば、実際の切れ刃の切込み深さが不均一になり、寸法と表面品質が同時に影響を受ける。工具摩耗は漸進的なプロセスである。逃げ面摩耗は切削力を上昇させ、薄肉部品はそれによって弾性たわみを生じ、離した後に寸法が戻る。精度に敏感な特徴では、通常、精密加工前に工具摩耗状態を確認し、必要なら新品に交換するか、単独で一刀通す必要がある。
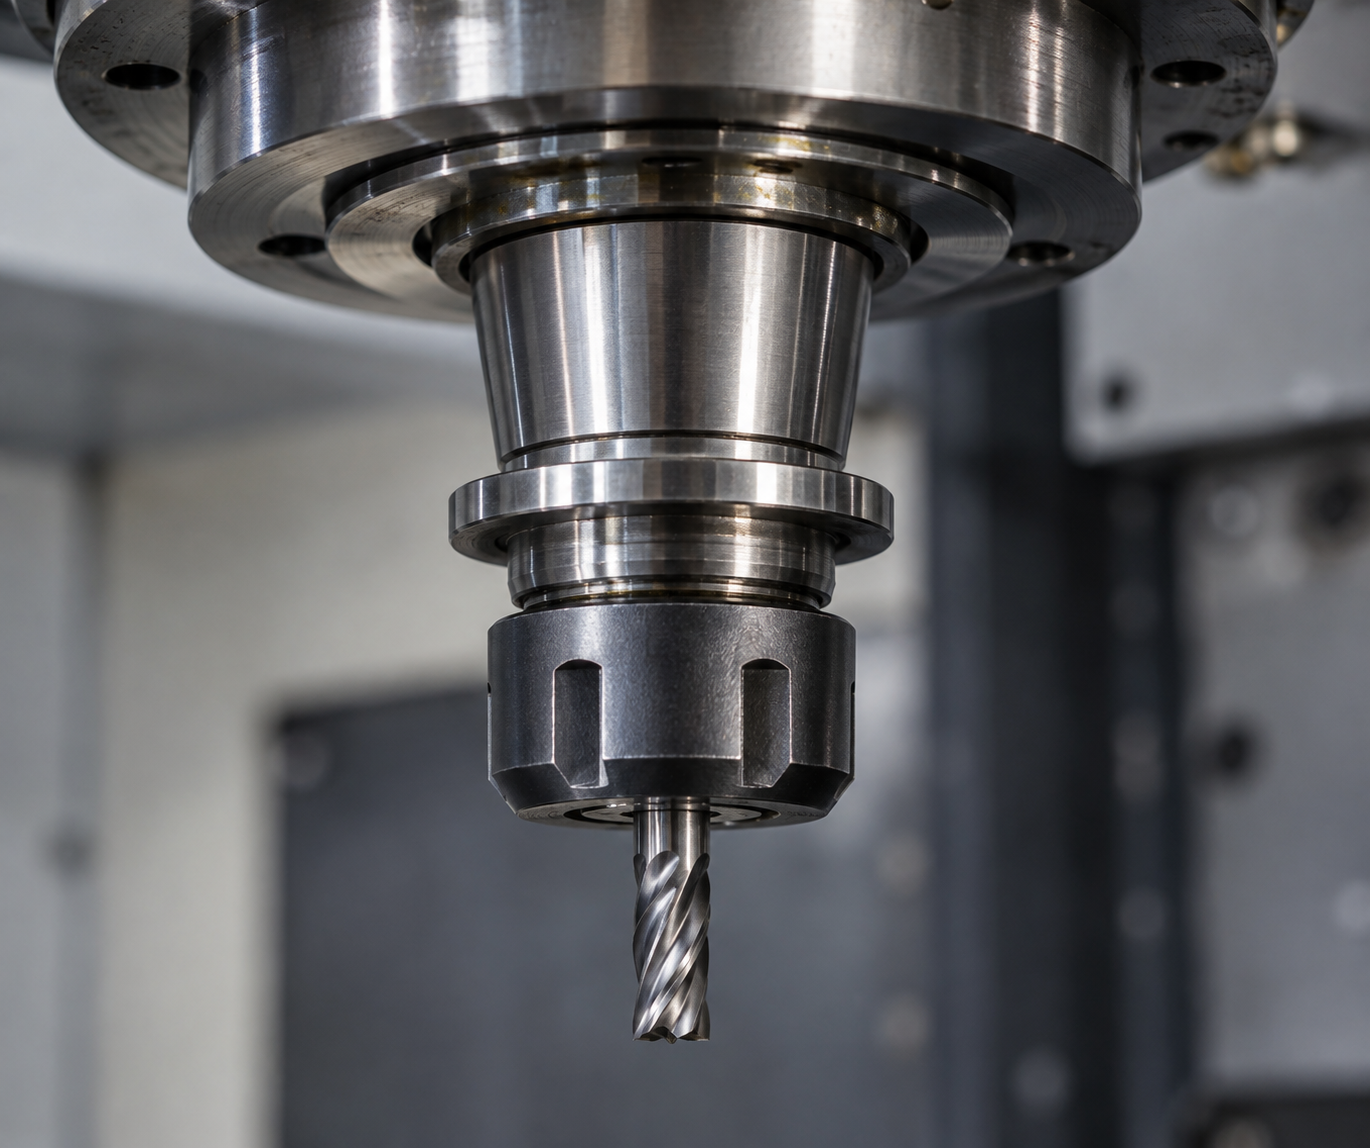
したがって、設備リストは「可能性があるか」にしか答えられず、「このバッチを安定して作れるか」には答えられない。本当に確認すべきは、工作機械が良好な保守状態にあるか、熱平衡プロセスがあるか、工具管理が規範的か、プログラミング戦略が精度のために余裕を残しているかである。これらは設備型番には書かれないが、結果を直接決める。精度に敏感なプロジェクトを評価しているなら、まず図面と重要特徴をエンジニアチームに送って製造可能性の判断を行い、それから工程ルートを決めるべきであり、先に設備型番を固定するのではない。
熱と振動:マイクロメートル加工で最も見落とされやすい変数
多くの工場でこんな場面があります。朝の初品は合格、昼の再検査では公差外れ、午後に再測定すると元に戻る。オペレータはプログラムを変えず、工具も交換せず、工作機械もアラームを出していない——変わったのは環境だけです。公差帯がわずか0.005mmのとき、熱と振動はもはや「背景ノイズ」ではなく、寸法形成に直接関与する入力変数です。それらを外乱として「我慢する」より、工程パラメータとして「管理する」べきです。
温度:工場の空気から主軸の伸びまで
熱が寸法に与える影響は、簡単な関係で見積もれます:ΔL = α · L · ΔT。鋼の線膨張係数はおよそ11~12×10⁻⁶/℃のオーダーで、つまり100mmの鋼部品は温度が5℃変化すると、長さ方向に約5~6μmのドリフトが生じます——すでに0.005mmと同じオーダーです。アルミの係数はさらに高く、温度により敏感です。これはつまり、工場の温度が1日のうちに数度変動するなら、「工作機械の精度が足りるか」を議論すること自体に意味がないということです。
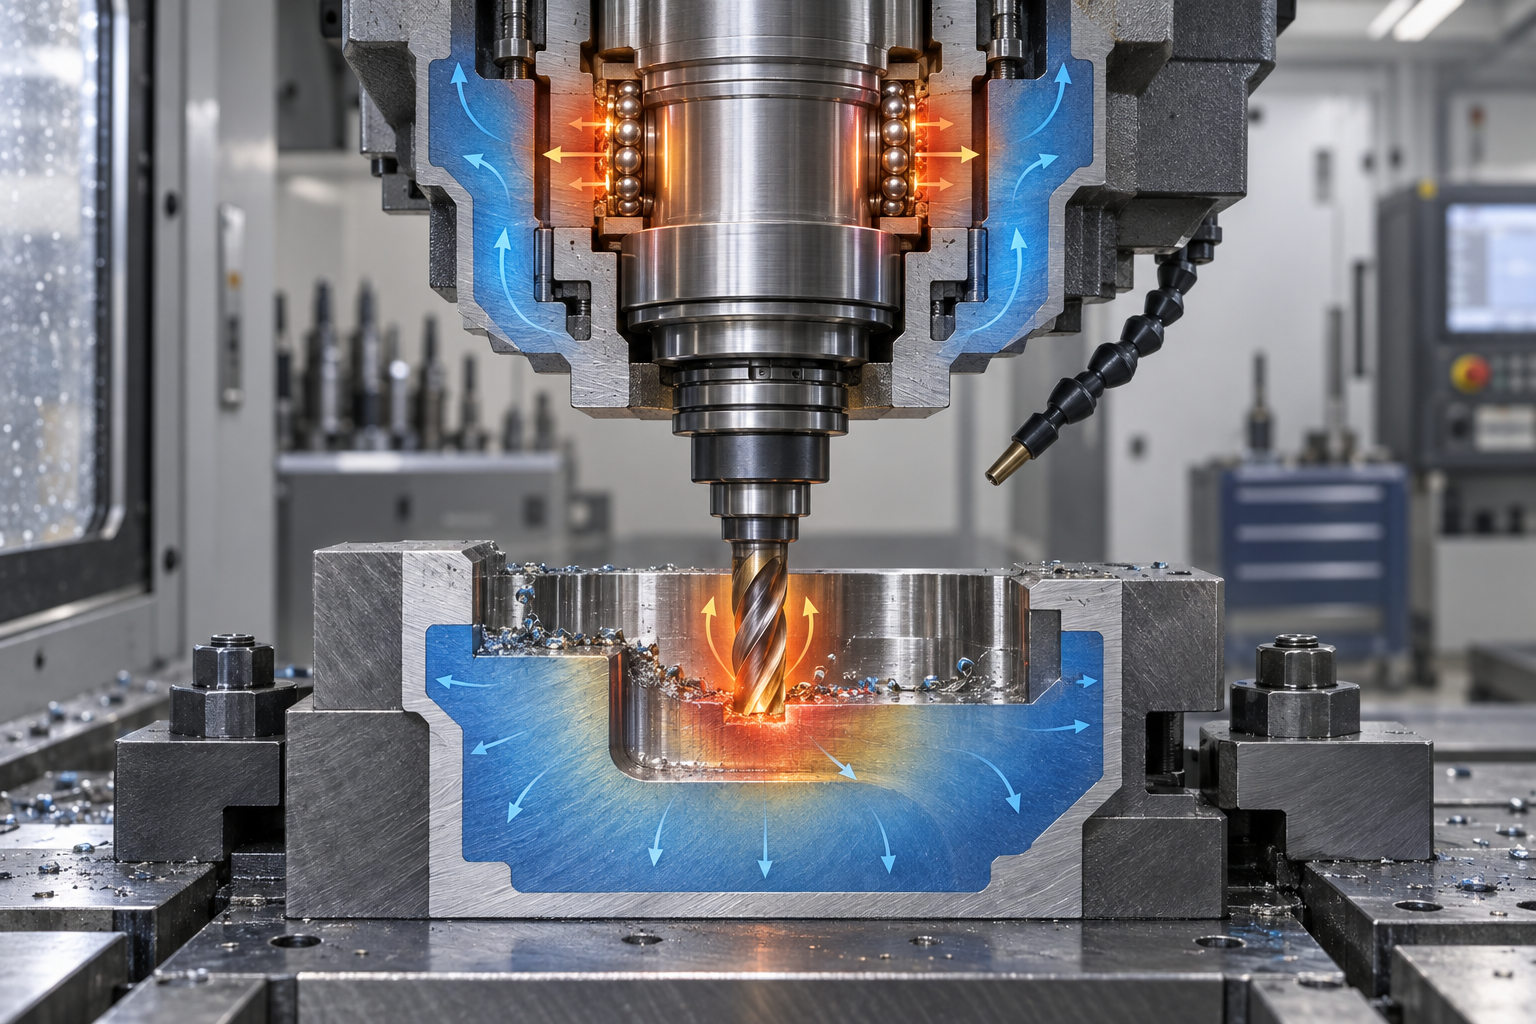
熱源は環境空気だけではありません。主軸が連続運転すると発熱しZ軸方向に伸び、ボールねじやガイドレールも摩擦で昇温します。切削領域自体が大量の熱を発生させ、クーラントの流れが局所的な急冷をもたらします。これらの熱源の時定数は異なります。環境温度は時間単位で変化し、主軸の熱伸びは最初の数十分で急速に変化する可能性があり、切削熱はほぼ瞬時です。その結果、部品は異なる時点で異なる熱状態に「凍結」されます。
- 恒温と熱平衡:マイクロメートル級のタスクでは、加工前に工作機械とワークを熱平衡に到達させることが、より高価な設備を求めるよりもはるかに効果的なことが多いです。電源投入後に一定時間空運転してから刃合わせするのが、最も低コストな熱安定化手段です。
- 熱入力を減らす:切削パラメータと冷却方法を適切に選び、長時間の重負荷切削でワークや主軸に熱を蓄積させないようにします。
- 測定も温度管理を:測定器とワークの温度差が大きすぎると、測定結果自体がドリフトします。詳細は後述の測定クローズドループの部分を参照してください。
振動:基礎から刃先までの伝達チェーン
振動が精度に与える影響には2つの現れ方があります。1つは表面にびびりマークが出たり、真円度が悪化したりするもの。もう1つはより隠微で、工具とワークの間の相対位置が毎回転ごとにわずかに異なり、最終的に寸法のばらつきとして現れます。振動源は隣のプレス機、クレーン、フォークリフトから来ることもあれば、工作機械自身の不釣り合いや工具の突出し長さの過大から来ることもあります。
工学的な対処の考え方は層別に処理することです:防振(工作機械の防振パッド、独立基礎、衝撃設備から離す)、剛性(工具の突出しを短く、より剛性の高いホルダを選ぶ、細長い棒状部品を減らす)、工程(回転数を調整してびびり領域を避ける、切込みと送りを制御する)。この3つの中で、工程調整はハードウェアを変える必要がないため、最も早く効果が出ることが多いです。
なお、熱と振動が単独で現れることはほとんどありません。切削熱は材料の局所剛性を変え、振動は工具摩耗を促進し、摩耗は逆に切削力と熱を増大させます。これらは連成系であるため、現場調査で一度に1つの変数だけを変えて完全に解決できると期待すべきではありません——しかし毎回1つの変数だけを変えることが、主因を見つける最短経路であることに変わりはありません。安定したマイクロメートル級の結果が必要な部品では、初品が公差外れになってから後追いするのではなく、工程審査の段階で温度管理、クランプ剛性、測定環境を一緒に議論に含めることをお勧めします。ある構造がCNCルートに適しているか不明な場合は、まずCNC加工能力ページで適用範囲を確認してから、工程方案を決めるとよいでしょう。
クランプと工程ルート:加工中に部品を安定させる
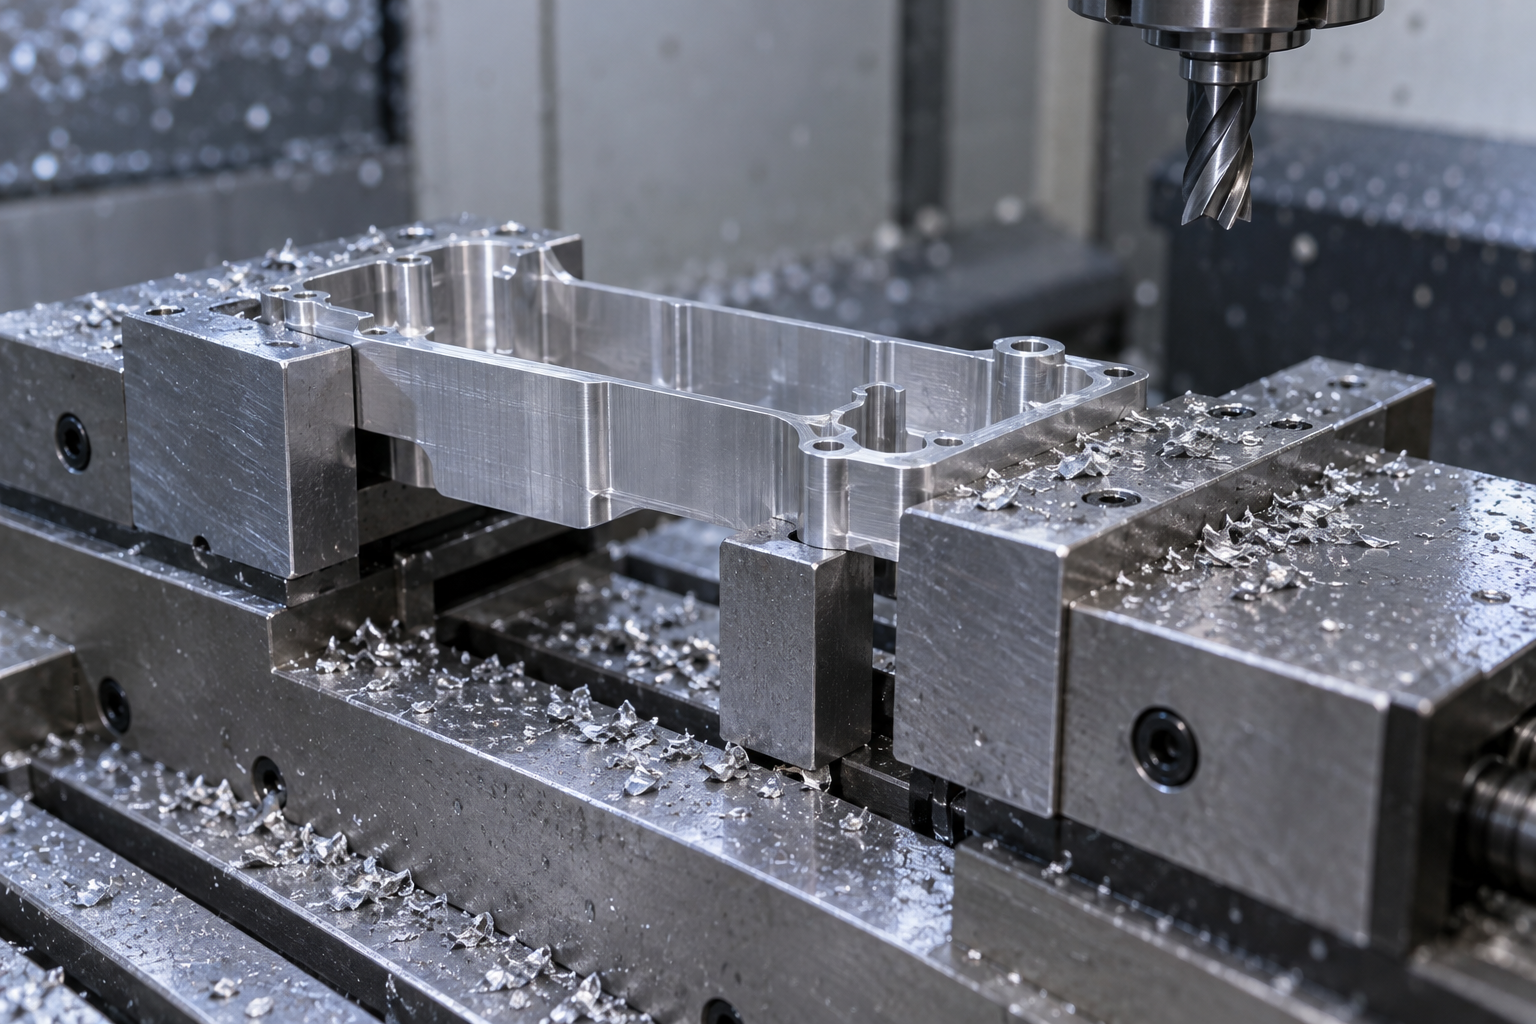
多くのマイクロメートル級の公差外れは、工作機械が「作れない」のではなく、部品がクランプ、切削、解放という3つの動作の間で繰り返し押し動かされることによるものです。クランプ力が薄肉を曲げ、工具が通過すると材料がスプリングバックし、チャックを緩めると部品はまた別の形状に戻ります。測定時に見える寸法は、実は「自由状態」と「クランプ状態」の間の差です。0.005mmレベルの結果を安定して出すには、工程ルートとクランプ戦略が、より高価な工作機械に替えることよりも重要なことが多いです。
基準統一:工程間で部品に「座標系を変えさせない」
図面の設計基準、工程基準、測定基準がそれぞれ異なることを言っていると、公差チェーンは各工程で1回ずつ拡大されます。実行可能な方法は、できるだけ3者を一致させることです。最初の工程で再利用可能な位置決め面や工程ボスを加工し、後続の工程はすべてそれを基準とし、毎回再芯出ししないようにします。多面加工が必要な部品では、できるだけ多くの特徴を1回のクランプで完成させることを優先し、反転回数を減らします——反転するたびに、位置決め誤差とクランプ変形が1回ずつ追加されます。
柔軟なクランプと支持:力を集中させず分散させる
薄肉部品、細長軸、フレーム状部品が最も苦手とするのは、点接触式の硬いクランプです。工学的に一般的な考え方には、ソフトジョーや専用倣い治具で接触面積を増やす、真空吸着、ワックス固定、低融点合金充填で均一な支持を提供する、細長い部品にはセンターレストや補助支持を追加して突出しを短縮する、などがあります。クランプ力の方向も検討に値します——できるだけクランプ力を剛性の高い領域に作用させ、加工対象の薄肉壁に直接押し付けないようにします。必要に応じて軽くクランプし、粗加工後に追加クランプする「段階的クランプ」で、変形を制御可能にできます。
応力除去と工程順序:変形を前もって解放する
素材内部の残留応力や、粗加工で生じた切削応力は、精加工時やクランプを緩めた後に解放されます。一般的な対処は、粗加工と精加工の間に応力除去工程を設ける(自然時効や応力除去処理など、具体的な方法はエンジニアと確認が必要)、精加工では小さな切込みで複数回の走査を行い、一度に取り代をすべて削り取らない、材料を対称に除去して応力解放をできるだけ平衡させる、などです。精度要求の高い部品では、精加工をほぼ恒温の環境で行い、加工後に安定時間を置いてから測定することもあります。
工程ルート自体も一種の「精度配分」です。最も重要な寸法を最後の最も安定した工程で完成させ、前の各工程は取り代を均一に残すことだけを担当します。こうすれば途中で小さな変動が生じても、最終公差を直接食いつぶすことはありません。あなたの部品について具体的には、図面と重要寸法をエンジニアに提出して評価を依頼し、クランプ方案と工程順序が適合しているか確認してから、専用治具が必要かどうかを決めるとよいでしょう。
測定クローズドループ:信頼できる測定がなければ、再現可能な精度はない
現場で最も危険な言葉は「測ったけど問題ない」です。問題は、何で測ったのか、どの温度で測ったのか、図面が本当に要求している要素を測ったのか、という点にあります。公差帯がわずか0.005mmのとき、測定自体もマイクロメートル級の工程問題になります——測定器の指示誤差、プローブの接触力、ワークの熱状態、さらには操作者がプローブを握る手の温度まで、最終的な読み取り値に入り込みます。言い換えれば、測定不確かさは公差帯より明らかに小さくなければならないのです。そうでなければ、ノイズで合否を判断しているだけです。
測定器の選択:まず不確かさ、次に分解能
多くの人は測定器を選ぶとき分解能だけを見ます。0.001mmのデジタルマイクロメータは0.01mmのノギスより「正確」に見えますが、分解能は表示能力にすぎず、測定能力を表すものではありません。測定器が十分かどうかを判断するには、その測定不確かさが公差帯の妥当な比率に収まっているかを見る必要があります——工学的によく言われる経験則は、測定器の不確かさが公差帯に占める比率は小さいほどよいというもので、具体的な比率は思いつきで決めず、品質エンジニアと確認すべきです。
- 外径/厚さ類:デジタルマイクロメータ、レバーマイクロメータ。規則的な円筒や平板に適しますが、測定子の平面度と測定力の一貫性に注意が必要です。
- 内径/穴類:内径マイクロメータ、空気マイクロメータ、プラグゲージ。空気マイクロメータは穴径と真円度に敏感で、バッチ比較に適しますが、標準器による校正が必要です。
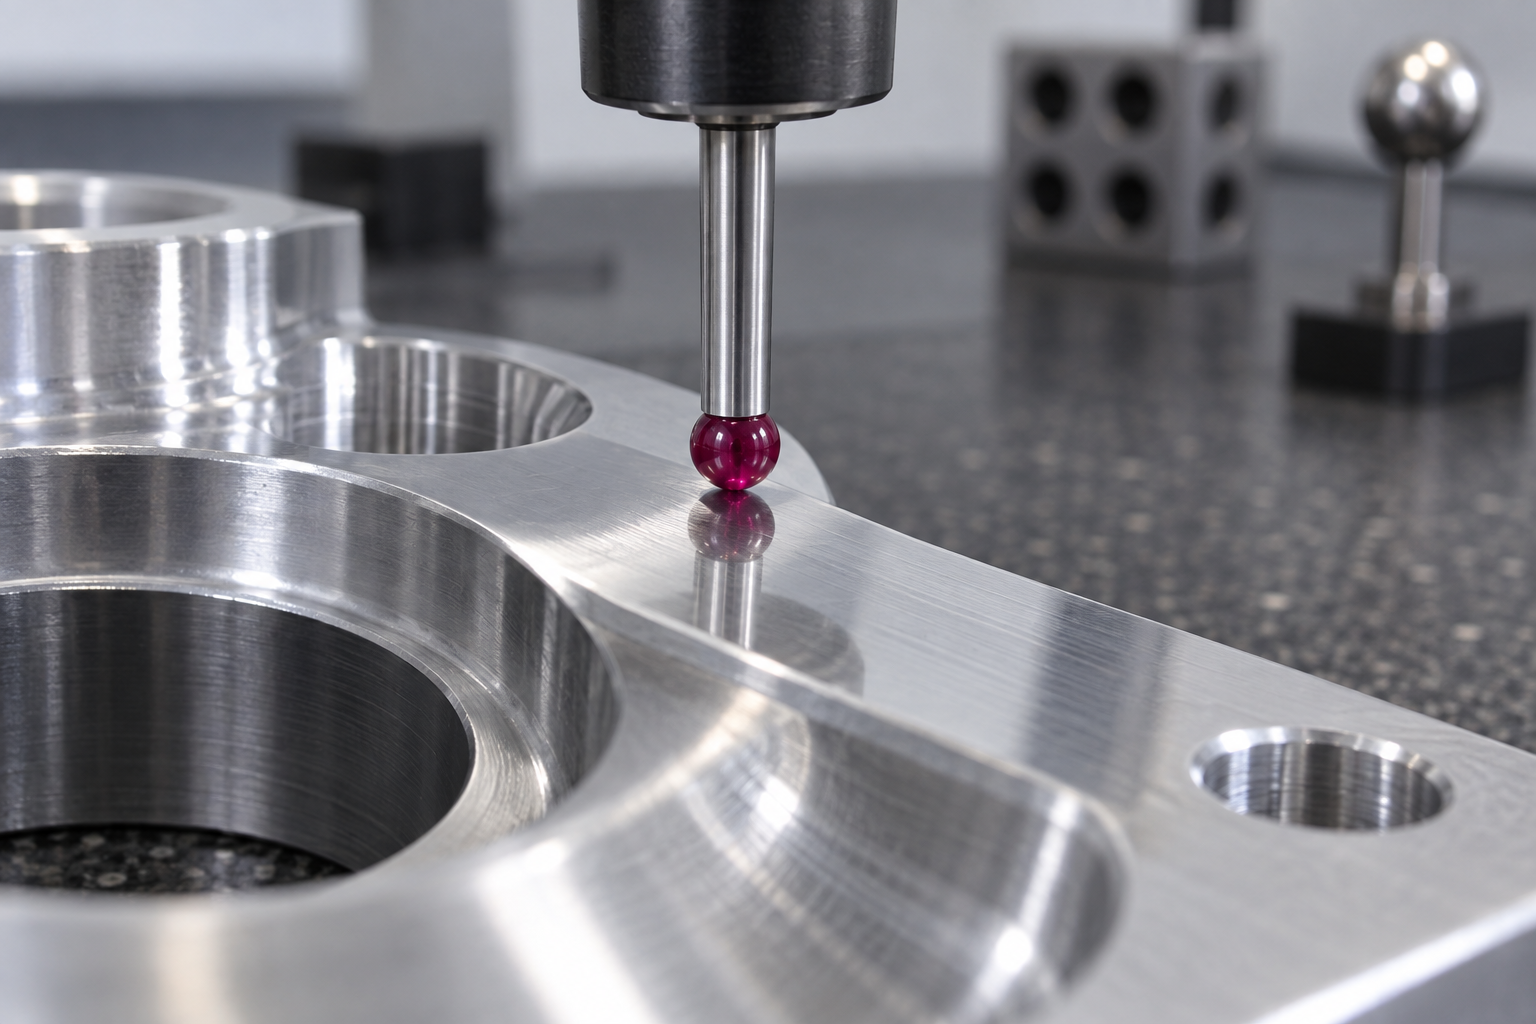
- 形状と位置:真円度測定機、三次元測定機(CMM)、画像測定機。GD&Tの同軸度、位置度、輪郭度は、基本的にこの種の設備に頼るしかありません。
- 表面と微細:粗さ計、輪郭形状測定機。表面異常が工具問題か工程パラメータ問題かを判断するために使います。
- 迅速比較:専用ゲージ、通止めゲージ。生産ラインのタクトに適しますが、「帯内かどうか」にしか答えられず、「なぜ偏ったか」には答えられません。
よくある誤解は、汎用測定器でGD&T要素を測ろうとすることです。ノギスでは同軸度は測れず、マイクロメータでは位置度は測れません。図面にデータム体系が指定されているなら、測定方案はデータムと一致していなければならず、そうでなければデータがどんなにきれいでも意味がありません。
測定環境:温度は隠れた第三の変数
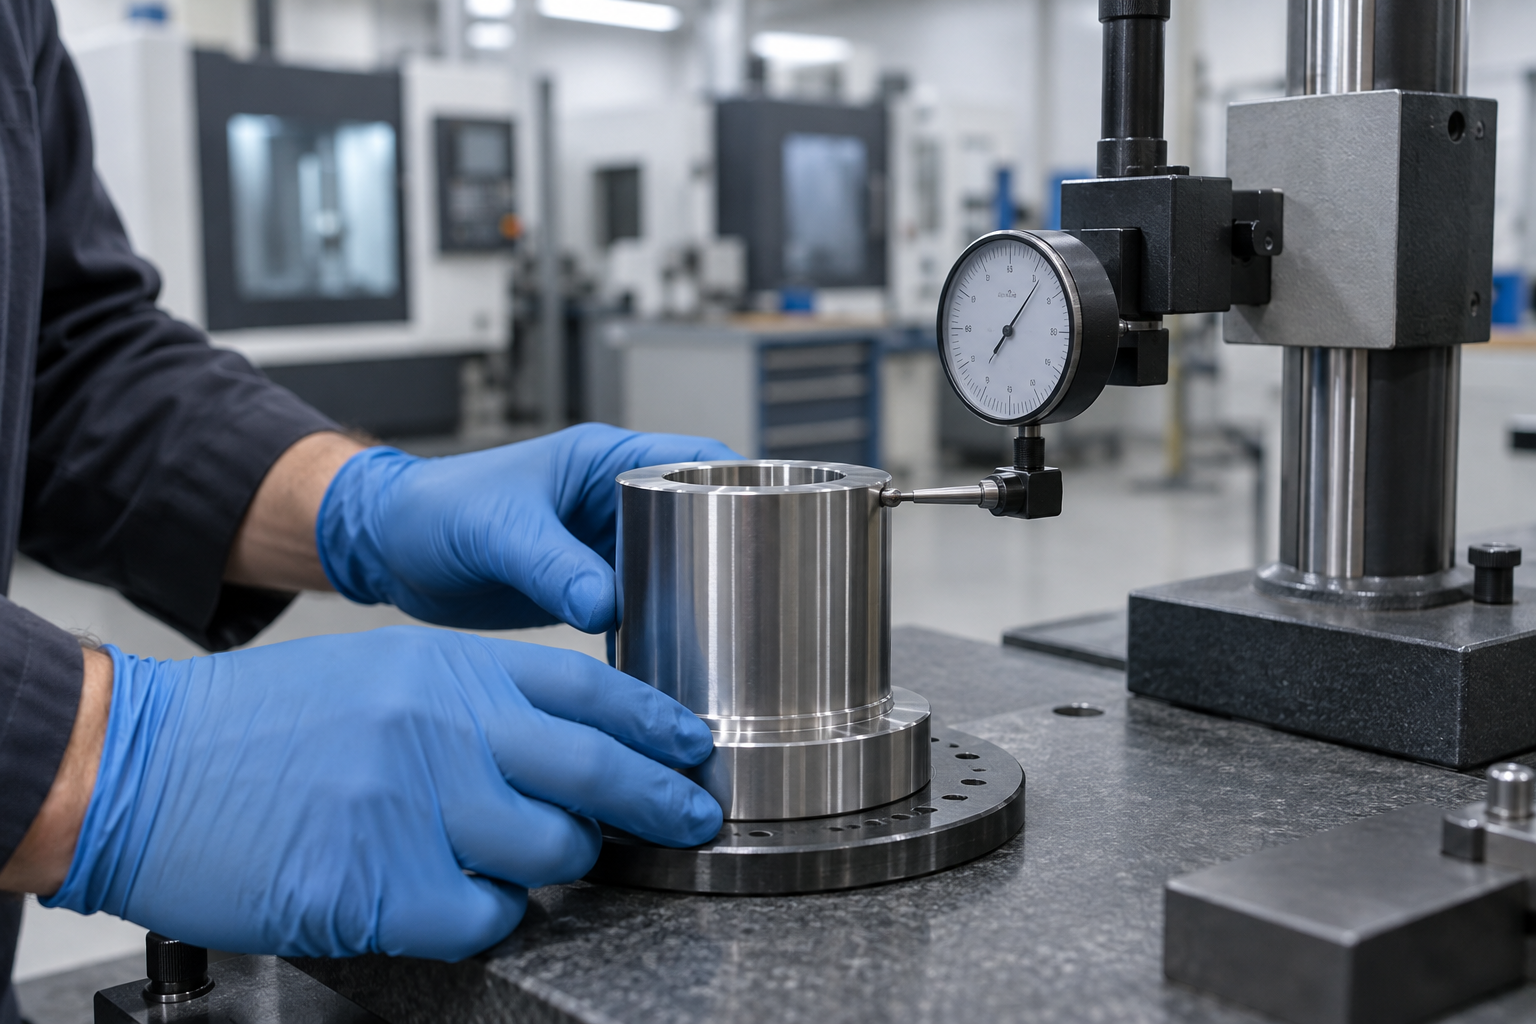
鋼材の線膨張係数はおよそ 10⁻⁵/℃ のオーダーであり、これは温度が 1℃ 変化するごとに、長さ 100mm の鋼部品の寸法が約 1μm 前後変化することを意味します。0.005mm の公差帯にとって、この量はもはや無視できません。そのため高精度測定では通常、管理された温度下で行うことが求められ、かつワーク、測定具、環境の三者温度が一致してから読み取る必要があります——工作機械から下ろしたばかりで切削熱を帯びた部品は、直接測定すると大きく出やすく、冷却後に「縮んで」戻るため、「加工は合格、再検査で公差外」という古典的な矛盾が生じます。
実際の運用では、一般的な方法として、測定前に部品を測定室で一定時間等温させる、測定領域を手で長時間握らない、測定具とワークを同じ環境に置く、温度に敏感な重要寸法は測定時の温度を記録する、などが挙げられます。これらの動作はコストをほとんど増やしませんが、誤判定率を大幅に下げることができます。
データから工程へ:測定結果を逆に反映してパラメータを修正する
測定のクローズドループの価値は「合否を判定する」ことではなく、偏差を実行可能な修正量に変えることにあります。あるロットの部品寸法が系統的に大きい場合、考えられる方向には工具摩耗補正、熱伸び補正、送りと切込みの調整、クランプ解放後の戻り量の予測などがあります。重要なのは「ランダムな変動」と「系統的な偏移」を区別することです。前者は工程能力と安定性で解決すべきであり、後者こそがパラメータ補償に適しています。
最後に一つの現実を受け入れる必要があります:測定のクローズドループは一度きりの動作ではなく、継続的なプロセスであるということです。同じ工作機械、同じ治具でも、季節や材料ロットが異なれば挙動が異なることがあります。測定データ、環境条件、工程パラメータを関連付けて蓄積することが、0.005mm を「時々達成できる」から「安定して達成できる」に変える鍵です。
よくある故障モードと調査順序
マイクロメートル級の加工で問題が起きたとき、最も避けるべきは「まずパラメータを調整する」ことです。同じロットの部品で寸法ドリフトが発生する場合、原因は工作機械の熱状態、クランプ解放、工具摩耗、あるいは測定システム自体に潜んでいる可能性があります。現場での調査の価値は、最短経路で変数の範囲を一つか二つに絞り込むことにあり、工作機械、工具、プログラム、測定具をすべて一からやり直すことではありません。以下は「まず測定を排除し、次にクランプを排除し、最後に工作機械と工程を疑う」という順序で展開します。この順序の論理は——部品の納品端に近い工程ほど、先に検証されやすく、また人為的に見落とされやすいということです。
寸法公差外:まず「測り間違いではないか」を問う
寸法公差外の第一容疑者は、多くの場合工作機械ではなく測定です。測定具が校正有効期内にあるか、測定子が清潔か、部品温度が測定具と一致しているか、測定力が薄肉部品の弾性変形を引き起こしていないか——これらはすべて読み取り値を真値から逸脱させます。特に穴径と薄肉寸法では、接触式測定具の測定力によって読み取り値が「合格に見える」ものの、組立時に嵌まらないことがあります。まず同じ部品、同じ位置で複数回繰り返し測定し、再現性を観察することを推奨します。再現性が悪ければ、まず測定システムを解決し、それから加工について論じます。
測定が信頼できるなら、次に公差外が系統的な偏移かランダムなばらつきかを見ます。系統的な偏移は通常、工具補正、熱ドリフト、基準変換の誤りを指し示します。ランダムなばらつきは、クランプ剛性不足、工具摩耗、切り屑の干渉である可能性が高いです。両者に対応する調査動作はまったく異なり、混ぜて処理すると試行錯誤を繰り返すだけです。
真円度と円筒度の不良:主軸、工具からクランプまで層ごとに排除する
真円度不良は旋削と中ぐり工程でよく見られます。調査順序としては、まず部品がクランプで変形していないか確認し(薄肉スリーブ類の部品では特に顕著)、次に工具が摩耗しているか刃先に構成刃先が付着していないかを検査し、最後に主軸の回転精度を疑います。真円度誤差が明らかな周期的な波紋を示す場合、多くの場合主軸または送り系の振動周波数と関連しています。誤差が楕円や三葉形であれば、クランプ力の分布不均一や材料の内部応力解放である可能性が高いです。波形の特徴を区別することが、やみくもに工具を交換するよりも効果的です。
表面異常:びびり、バリ、焼けの迅速な判断
表面に規則的なびびりが現れたら、まず工具の突出しが長すぎないか、ホルダと主軸テーパ面が清潔か、切削パラメータがびびり感受性領域に入っていないかを確認します。表面にバリやめくれが現れたら、多くは工具の鈍化、送り過大、材料の靭性と関連しています。表面の焼けや変色は、切削熱の蓄積、冷却不足、周速過大を指し示します。これら三種類の現象はマイクロメートル級の要求ではしばしば同時に寸法に影響するため、外観だけを見つめず、重要寸法を同時に再測定し、「表面の問題」なのか「寸法問題の表象」なのかを判断してください。
- 第一ステップ:測定システムを検証する。繰り返し測定、測定具の交換、測定者の交代を行い、読み取り値自体が信頼できるか確認します。
- 第二ステップ:クランプと解放を確認する。治具を緩めた後に再測定し、クランプ変形や応力戻りが存在するか判断します。
- 第三ステップ:熱状態を確認する。工作機械が十分に予熱されているか、作業場温度が安定しているか、連続加工中に寸法が一方向にドリフトしていないか。
- 第四ステップ:工具とプログラムを確認する。工具摩耗、工具補正設定、基準変換、走査経路が期待どおりか。
- 第五ステップ:工作機械の幾何精度に戻る。最初の四ステップをすべて排除した後、主軸、ガイド、送り系の状態を評価します。
この順序の核心は低コストで高確率の原因を先に排除することです。現場で最も犯しやすい誤りは、公差外を見るや否やプログラム補正を調整し、その結果系統的な偏移をランダム誤差の中に「補償」してしまい、次のロットの部品がかえって不安定になることです。問題が同じ特徴に繰り返し現れる場合は、調査プロセスを記録し、再利用可能な判断経路を形成することを推奨します。具体的な工程能力と検査手段に関わる場合は、まずエンジニアリングチームと確認してから、工程ルートを調整する必要があるか判断してください。
よくある質問(FAQ)
以下は 0.005mm 級の加工に関して最もよく聞かれる質問です。回答は判断ロジックとエンジニアリングの方向性のみを示し、具体的な公差、納期、価格を約束するものではありません——これらは部品構造、材料、数量と結びつけて、エンジニアリングチームと項目ごとに確認する必要があります。
図面に 0.005mm と記載されている場合、すべての寸法をこの精度で作る必要がありますか?
いいえ。0.005mm は通常、少数の重要な嵌合寸法にのみ適用すべきであり、その他の寸法は機能に応じて合理的な公差を与えれば十分です。図面全体に一律に記載すると、コストとリスクが倍増します。なぜなら、すべての寸法が恒温、低速送り、複数回測定のリソースを占有することになるからです。
レビュー時に項目ごとに確認することを推奨します:この寸法が公差外になると組立や機能に影響するか?影響しないなら緩和します。予算を性能を本当に左右する少数の寸法に集中させる方が、全面的に厳しくするよりも割に合います。
どの材料が 0.005mm を達成しやすく、どれがほぼ現実的でないですか?
寸法安定性の良い金属(一般的なアルミニウム合金、一部のステンレスなど)は、管理された条件下でこのオーダーに比較的近づきやすいです。プラスチック、特に吸湿性や熱膨張係数の大きい材料は、寸法が環境によって変化し、0.005mm を達成し維持する難易度は明らかに高くなります。軟質で変形しやすい材料は、クランプと測定の段階で誤差を持ち込みます。
材料選定時には二つの問いを同時に立てる必要があります:加工できるか、そして測定と組立環境で維持できるか。具体的な材料が要件を満たせるかは、材料ライブラリで確認した上でエンジニアリングと相談することを推奨します。
コストは主にどこにかかりますか?なぜ精度を少し上げると価格が大きく上がるのですか?
コストの大部分は通常、切削そのものではなく、恒温環境、低速精加工、専用クランプ、応力除去工程、繰り返し測定にかかります。精度を一段階厳しくするごとに、合格率が下がり、手直しと検査時間が増え、これらが単価に積み重なります。
したがって、より効果的なコスト削減方法は単価を押さえることではなく、高精度が必要な特徴の数を減らし、非重要公差を緩和し、クランプ回数を統合することです。図面をアップロードすると、AI 対話見積で迅速に規模感を把握できます。
部品が本当に 0.005mm を達成したか、工作機械の言い分だけに頼らずにどう確認しますか?
設備の仕様ではなく、測定のクローズドループによります。適切な測定具(三次元測定機、高精度測定器など)を選び、管理された温度下で測定し、測定不確かさを評価する必要があります——測定自体の不確かさが公差帯に近ければ、結論は信頼できません。
さらに重要なのは、測定データを工程にフィードバックすることです:どのロットが偏移したか、どれだけ偏移したか、どう補償するか。このクローズドループがなければ、精度は再現できません。必要に応じて3D スキャンを組み合わせて全体形状を再確認できます。
小ロットと大ロットでは、0.005mm を達成する難易度は同じですか?
同じではありません。小ロットは単品の調整と人手による補償で高精度に近づけますが、一貫性は作業者に依存します。大ロットは工程が長時間安定していることを要求し、熱ドリフトや工具摩耗が蓄積するため、プロセス管理と定期校正によって維持する必要があります。
したがって同じ図面でも、数量が異なれば工程ルートとリスクポイントも異なります。ロットを拡大する前に、まず小ロットで検証し、工程ウィンドウが十分に広いか確認することを推奨します。
Key takeaways
- 0.005mmはシステム精度であり、単機の精度ではない:工作機械、工具、クランプ、温度、測定を同時に制御しなければならない。
- 公差の指示方法が成否を決める:基準が不明確、公差チェーンの累積、測定基準のない図面では、どんなに良い設備でも安定して作れない。
- 熱はミクロン級加工における最大の目に見えない変数であり、恒温、熱平衡、オンライン補償は工作機械を交換するよりも効果的なことが多い。
- クランプ変形は過小評価されがち:薄肉部品、細長部品の締付力と支持方法が、最終寸法がどちら側に落ちるかを直接決める。
- 測定のクローズドループがなければ精度はない:測定器の能力、測定環境、データフィードバックが安定した再現の前提である。



