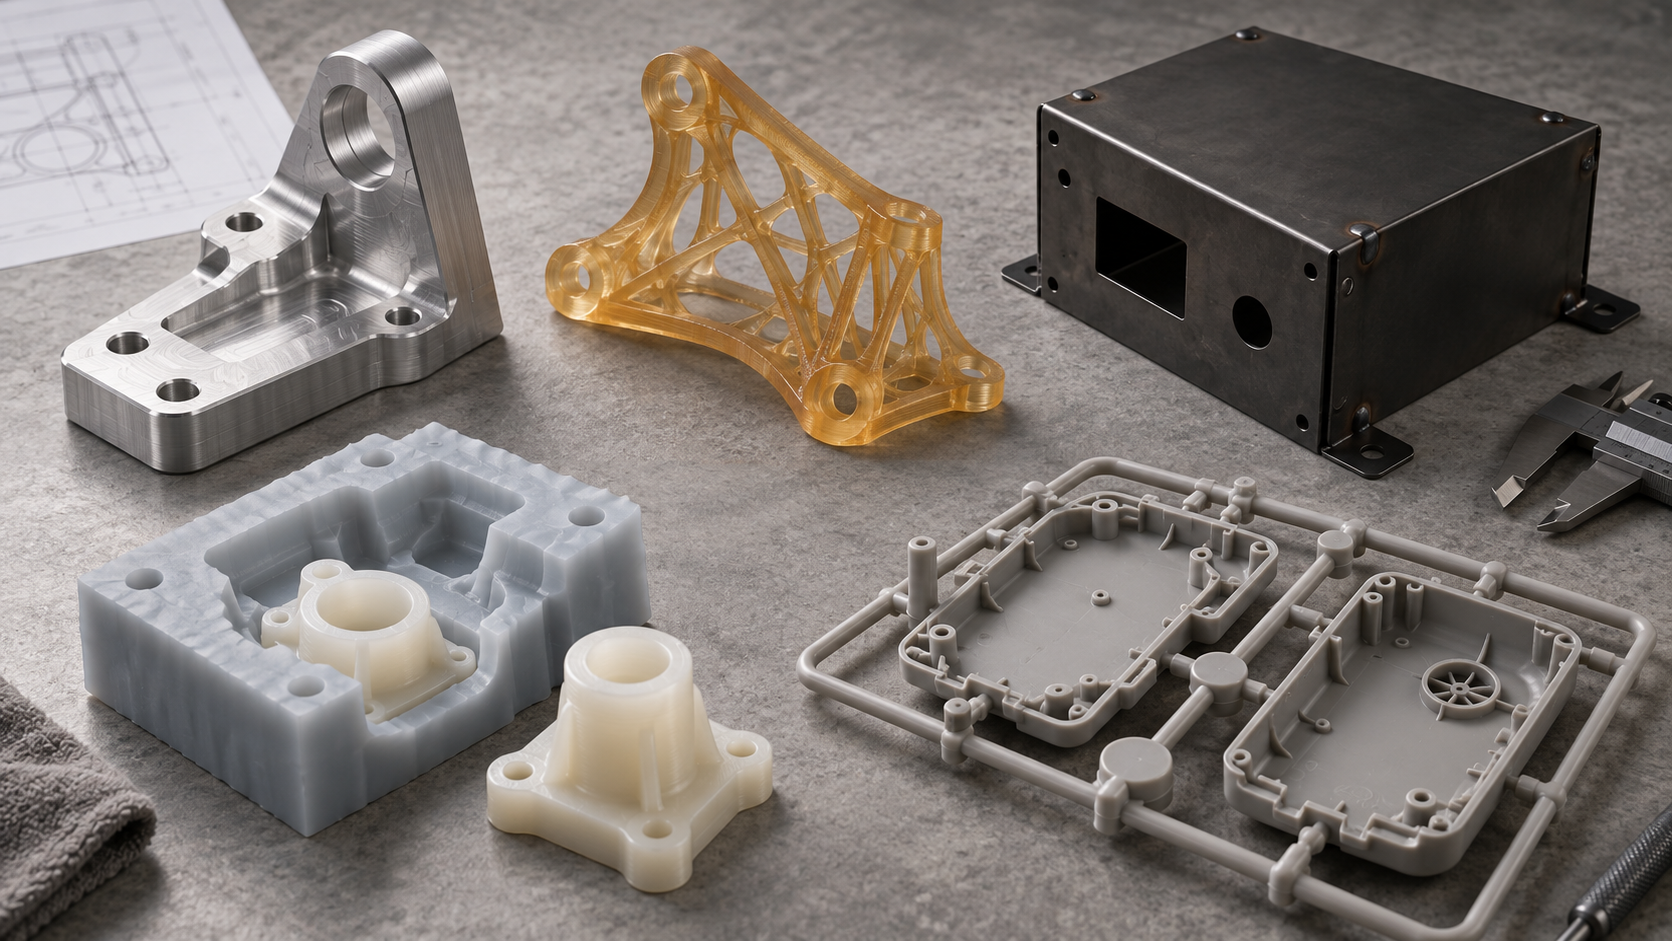
まず故障時の影響を問い、次にプロセスを問う
同じ図面を2社のサプライヤーに送ると、返ってくる提案がまったく逆になることがあります。一方は「この部品はCNCで削り出すのが最も安定する」と言い、もう一方は「簡易金型で手板複模を作った方が割安だ」と言います。どちらも間違いではありませんが、彼らが前提としている故障時の影響が異なります。前者はこれが荷重を受ける構造部品で、壊れると装置全体が停止すると仮定し、後者はこれが外観検証用部品で、取り付けて写真を数枚撮ったら外すと仮定しています。プロセス判断の第一歩は、プロセス一覧をめくることではなく、まず問うことです。この部品が壊れたら、何が起こるのか?
この問いを分解すると、通常は4つの次元に落ち着きます。第一に、機能面はどこか——嵌合面、シール面、ガイド面、歯の噛み合い面。これらの位置の寸法と表面品質が機能を直接決定し、プロセスは部品全体に均等に力を注ぐのではなく、これらを優先的に保証しなければなりません。第二に、荷重の性質——静的荷重、繰り返し荷重、衝撃、あるいは純粋な装飾か。荷重経路上の材料の連続性(繊維方向、層間結合、溶接部)が、一部のプロセスを直接排除します。第三に、安全に関わるか——故障が人身や重大な財産に関わる場合、判断は直ちに、探傷可能でトレーサブル、材料が緻密な路線に傾き、「まず作ってから考える」ではなくなります。第四に、外観部品か内部部品か——外観等級が後処理と表面均一性の重みを決め、内部部品は予算を寸法安定性に回せます。
これら4つの次元は正確に数値化する必要はありませんが、まず順序づけしなければなりません。例えば内部ブラケットで、荷重が静的、安全非関連であれば、「作れるかどうか」と「単位コスト」が「表面がどれだけ美しいか」より優先されます。逆に、携帯機器の外殻で、外観等級が高く組立面が多い場合、表面均一性と嵌合精度が単品コストを上回ります。順序が異なれば、候補プロセスのリストはまったく変わります。
構造上の特徴がまず一部のプロセスを排除する
機能と故障時の影響は「何を必ず達成すべきか」を決めますが、構造上の特徴はしばしば「どのプロセスがそもそも不可能か」を直接決めます。多くのプロセス論争が繰り返されるのは、双方が構造上すでに実行不可能な案を議論しているからです。エンジニアリング上より効率的な方法は、まず構造上の特徴を一通り確認し、明らかに不適合なプロセスを消し、残った候補の中でコスト、精度、納期を比較することです。
どの構造上の特徴が最もプロセスを詰まらせるか
薄肉、深いキャビティ、内側の直角、閉じた空洞、広い薄板、細長い片持ち、精密ねじと嵌合面。これらの特徴は、プロセスの「許容度」が大きく異なります。例えば深いキャビティと内側の直角は、除去加工では工具の到達性と剛性の課題を意味し、付加加工ではサポートと粉体除去の難題を意味します。閉じた空洞は射出成形ではほとんど離型できませんが、付加加工では分割や犠牲材料によって実現できる場合があります。判断するときは「このプロセスでできるか」ではなく、「この特徴をこのプロセスで実現するにはどのような代償が必要か」を問うべきです。
| 構造上の特徴 | CNC加工 | 3Dプリント | 板金加工 | 手板複模 | 射出成形 |
|---|---|---|---|---|---|
| 薄肉(大スパン) | クランプと切削力で変形しやすく、工程凸台やサポートが必要 | 比較的対応しやすいが、薄すぎると反りやすい | 曲げのスプリングバックと圧痕の管理が必要 | 注湯収縮で変形しやすい | 充填と保圧が困難で、ショートショットになりやすい |
| 深いキャビティ / 深い溝 | 工具の長径比に制限され、工程分割や放電加工が必要 | サポートと粉体除去が必要で、内表面品質が制限される | 適用外 | シリコーン金型の離型が困難 | スライドやインサートが必要で、金型が複雑 |
| 内側の直角 | 面取り用工具または放電加工が必要、フィレットの方が経済的 | 成形可能だが、内角に応力集中が生じる | 該当なし | 成形可能、フィレットの方が流動性に有利 | インサートまたはスライドが必要、なければ離型不可 |
| 密閉空洞 | 分割加工後に組立が必要 | 一体成形可能、パウダー除去または溶解サポートが必要 | 溶接組立が必要 | 分割注湯後に接着が必要 | 一体離型はほぼ不可能 |
| 大面積薄板 | びびりやすい、真空吸着または専用治具が必要 | 反りやすい、矯正が必要 | 曲げと溶接が一般的な経路 | 平面度の確保が難しい | 流動経路が長く、反りリスクが高い |
| 細長い片持ち | 剛性が低く、補助支持が必要 | 比較的容易だが、方向性が強度に影響 | 該当なし | 破断しやすい | 充填末端でショートショットが発生しやすい |
| 精密ねじ/嵌合面 | 加工可能、クランプと測定の管理が必要 | ねじ精度は限定的、後工程のタップ加工が通常必要 | タップとリベットで一般的な嵌合に対応可能 | ねじの強度と精度は限定的 | ねじインサートまたは後加工が必要 |
まず構造を変えるか、まず工法を変えるか
判断ロジックは二つに単純化できる。構造的特徴が機能と強く関連する場合(例えば嵌合面、シール面、荷重経路)、構造を優先的に維持し、工法を変更する。構造的特徴が単なる設計習慣や外観上の好みである場合(例えば内側の直角、密閉空洞、薄すぎる肉厚)、構造を優先的に微調整し、より経済的な工法を維持する。実務では、内側の直角をフィレットに変え、密閉空洞を分割+シールに変え、薄肉を厚くするかリブを追加する方が、無理に高価な工法を選ぶよりも往々にして割安である。
注意すべきは、構造の製造可能性は一度の判断で確定できるものではないという点である。同じ部品でも、試作段階では深い空洞の問題をアディティブ製造で回避できるが、量産段階では射出成形やダイカストの離型ロジックに戻って再設計しなければならない。したがって構造レビューは工法段階と結び付けるのが望ましい。まず現在の段階の目標(機能検証、組立検証、量産実現性の検証のいずれか)を確認し、その上でどの構造的特徴を妥協できるかを決める。ある種の特徴の製造可能性に確信が持てない場合は、図面と使用シーンを併せてエンジニアリング評価に提出する方が、自己判断で推測するよりも通常は信頼できる。
数量が分水嶺:単品から量産への工法移行
構造をクリアし、材料も筋が通ったなら、次に最も見落とされやすく、しかしコスト構造を最も大きく変える制約は数量である。同じ図面でも、1個作るのと5000個作るのでは、合理的な工法は往々にして全く異なる。理由はどの工法が「より高度」かではなく、各工法のコスト構成が異なるからである。あるものはコストを単品の加工時間に押し付け、あるものはコストを一度きりの金型・治具への投入に押し付ける。
これを理解するには、簡単なコスト曲線で考えるとよい。総コストはおおよそ次のように書ける:
総コスト ≈ 一度きりの投入(金型/治具/プログラミング/初品検証) + 単品コスト × 数量
CNCと3Dプリントは一度きりの投入がほとんどないが、単品コストが高い。射出成形と板金金型は一度きりの投入が高いが、単品コストが低い。二本の線が交差する位置が、工法移行の臨界点である。数量が大きいほど、単品コストを下げるために先行投入する価値がある。
単品と試作:機能検証を優先
この段階の目標は通常「安さ」ではなく、できるだけ早く、組めて、測定できて、修正できる実物を手に入れることである。CNC加工は実際の材料特性、嵌合面、ねじ、または荷重を受ける構造が必要な部品に適している。3Dプリントは形状が複雑なもの、内部流路、軽量化トポロジー構造、または1~2日で複数バージョンを反復したい場合に適している。両者はしばしば併用される。外観と組立の検証には3Dプリント、重要な荷重支持部品にはCNCを使う。
小ロット:手板複製型とCNCの取捨選択
数量が数十個、百個程度に増えると、純粋なCNCの単品工数が割高に感じられ始め、一方で射出成形金型を開くのは割に合わない。このとき手板複製型(真空注型)がしばしば視野に入る。1個のマスターモデルからシリコン型を起こし、そこに注型して複数個を作る。外観部品、筐体、構造が比較的単純で材料特性への要求が極端でない部品に適している。部品に厳密な嵌合、荷重支持、または金属材料の要求がある場合は、CNCを続ける方がむしろ堅実である。判断の鍵は、このロットは「見る」ためのものか、それとも「使う」ためのものかである。
中ロットから安定量産へ:金型が回収し始める
需要が安定し、設計が凍結され、数量が継続的に拡大する段階になると、射出成形や板金金型の固定費が薄まり、単品コストの優位性が初めて現れます。板金部品は曲げ、プレス、溶接の組み合わせで、シャーシ、ブラケット、パネルといった板材をベースにした構造に適しています。射出成形はプラスチック筐体や機能部品に適しています。ここで注意したいのは、一度金型を開けてしまうと、設計変更のコストが明らかに上がるということです。そのため量産前には、構造、材料、後処理をすべて確認しておくべきで、作りながら変更するのは避けるべきです。
| 数量帯 | 典型的な傾向 | 主なコスト要因 | 注意点 |
|---|---|---|---|
| 単品 / 試作 | CNC、3Dプリント | 単品加工時間、プログラミング | 測定・組立が可能であることを優先 |
| 小ロット | 手板複製、CNC | マスターモデルとシリコーン型、単品工数 | 外観部品か機能部品かを確認 |
| 中ロット | CNC、板金、簡易治具 | 治具投資と単品のバランス | 設計が凍結済みか |
| 安定量産 | 射出成形、板金金型 | 金型償却、単品タクト | 設計変更コストが高い |
強調したいのは、数量帯の間に厳密な境界はなく、部品の複雑さ、材料、精度要求、後処理によって決まるということです。実際のプロジェクトでより一般的なのは段階的な移行です。試作は3DプリントやCNC、小ロットは手板複製やCNC、量産は射出成形や板金金型に切り替え、各段階で前段階の検証結論を保持します。これにより初期リスクを抑えつつ、後期の投資により根拠を持たせられます。
材料と後処理:過小評価されがちな第二の制約
構造は問題なく、数量も合っているのに、工法の提案が却下される——問題はしばしば材料と後処理の層にあります。構造のように一目で見えるものではありませんが、しばしば決定的です。材料要件は一部の工法を直接排除し、後処理要件はすでに選ばれた工法をさらにふるいにかけます。多くの手戻りは、作れないからではなく、途中まで進めてから材料や表面処理が追いつかないと気づくために起こります。
材料要件が逆に工法の範囲を狭める仕組み
材料要件をいくつかの次元に分解して見ると、判断がはるかに明確になります:
- 温度と耐薬品性:長期高温や油、溶剤、酸・アルカリに接触する部品では、一般樹脂や一部のプラスチックは排除され、金属や高性能エンジニアリングプラスチックへ移行することが多くなります。この場合、3Dプリントと射出成形で選べる材料範囲は明らかに狭まります。
- 透明性と外観:透光や高い外観等級が求められる部品は、工法の表面成形能力への要求が高くなります。CNCでも透明部品は作れますが、カッターマークと研磨コストを事前に評価する必要があります。射出成形では金型の研磨等級が外観を直接左右します。
- 食品接触と難燃:こうした要件は通常、特定の材料コンプライアンス体系に対応し、すべての工法が対応できるわけではありません。工法を選ぶ前に、材料側に対応する選択肢があるかを確認すべきで、後から補うのでは遅すぎます。
- エラストマーと軟質ゴム:硬度、反発、またはインサート成形が必要な部品では、手板複製と射出成形がより一般的です。純粋なCNCでの軟質ゴム切削は、クランプと変形の面で不利になります。
言い換えれば、材料は工法を選んだ後に選ぶのではなく、工法と同時に収束させます。参考として材料ライブラリと材料ガイドで先に範囲を絞り、それから工法に戻るのがよいでしょう。
後処理は工法選定時に併せて考慮する必要がある
後処理には表面処理(アルマイト、ブラスト、めっき、塗装)、熱処理、シルク印刷とレーザー彫刻、そして組立が含まれます。それらが工法選択に与える影響は三つあります:
- 工法が適合するか:一部の表面処理は基材と成形方式に要件があり、3Dプリント品は積層痕と空隙のため、高等級の外観処理には通常追加の研磨が必要です。板金部品の曲げや溶接部は、塗装後に痕跡が現れることがあります。
- 寸法が安定するか:熱処理、塗装、めっきはいずれも寸法や変形の変化をもたらす可能性があります。重要な嵌合面を後から加工する場合、工法の順序を組み直す必要があります。
- 組立が可能か:複数部品の組立製品では、単品の工法がどれほど良くても、組立基準が統一されていなければ全体は公差を外れます。組立関係は工法選定の入力として扱うべきで、締めの作業ではありません。
実用的な方法は、工法レビューの時点で後処理リストを列挙し、「この工法が対応できるか」を項目ごとに確認することです。対応できなければ、工法を変えるか後処理方案を変えるかで、早く決めるほどコストは小さくなります。板金筐体と塗装、シルク印刷の組み合わせに関わる場合は、まず板金能力を参照し、プラスチック部品の外観と金型研磨に関わる場合は、射出成形能力を参考にしてください。
再利用可能な判断フローチャート
前のいくつかの節では、故障の結果、構造特徴、数量、材料と後処理という四つの観点から工法選択を分解しました。実際の業務では、この四つの観点は並列ではなく、順序のある選別ファネルです。各層を通過するごとに候補工法は減り、最後に残ったものだけが見積もりと試作に値する選択肢となります。順序を固定することで、「先に工法を考え、後から理由を探す」というよくある誤りを避けられます。
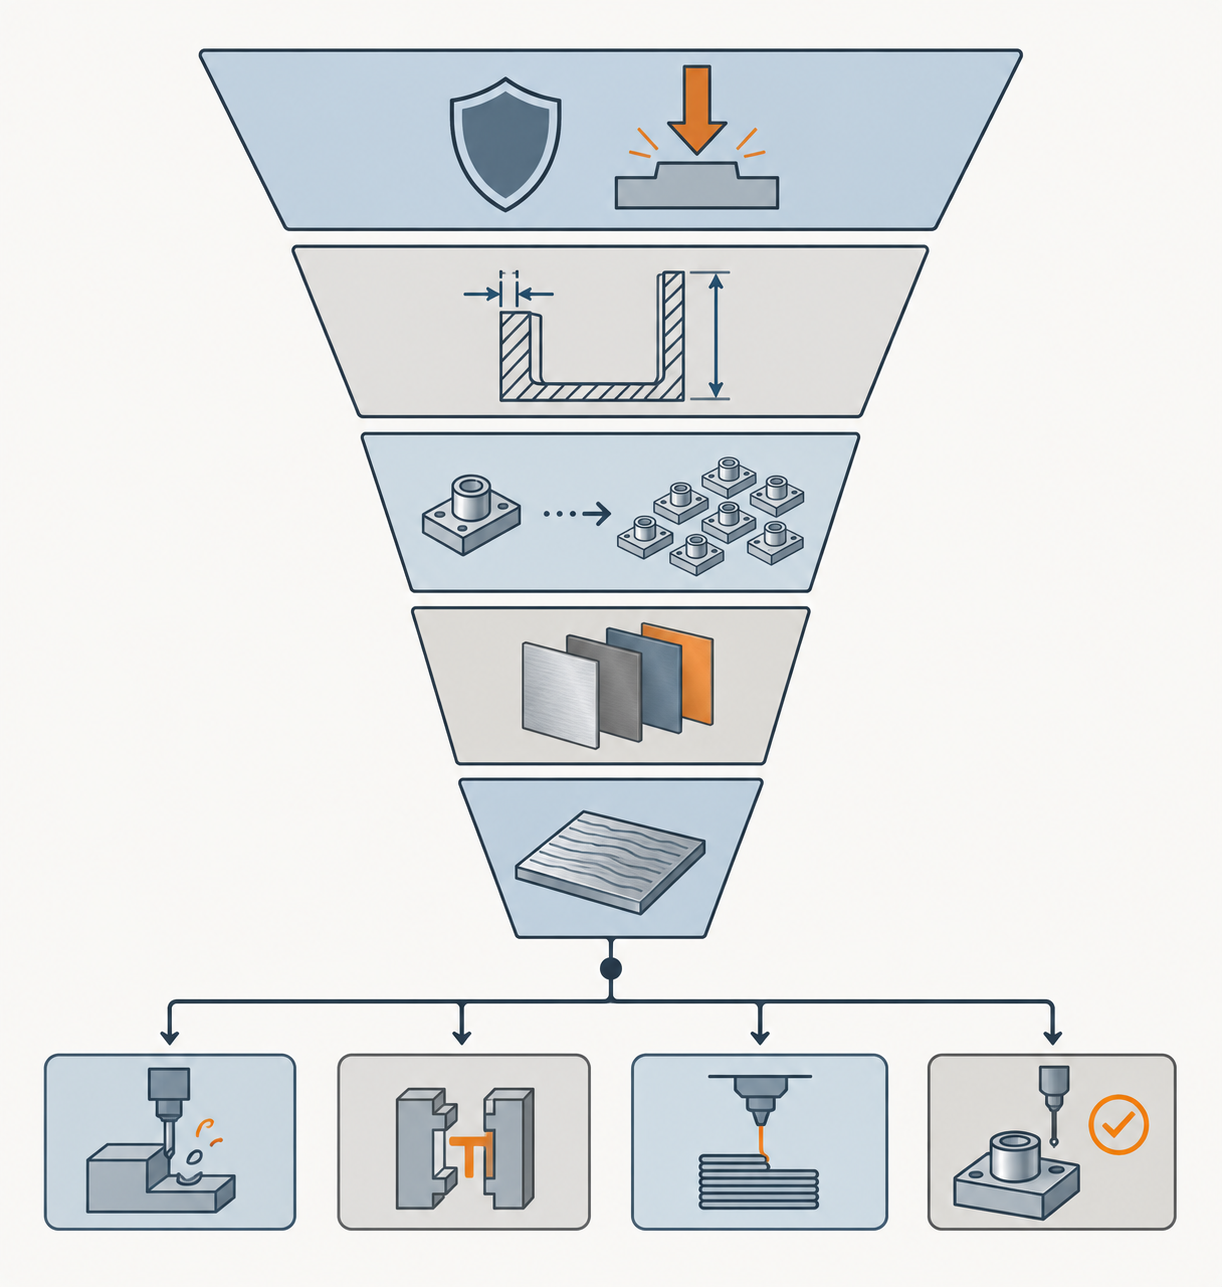
第一層:機能と故障の結果
まず三つの質問をします:この部品が故障するとどのような結果をもたらすか?それは静荷重、疲労、衝撃、それとも純粋な組立位置決めを受けるのか?安全、密封、法規に関連する属性はあるか?故障の結果が重大なら、工法選択はコスト優先ではなく「検査可能、追跡可能、材料が緻密」な方向に傾けるべきです。逆に、純粋な外観部品や内部支持部品なら、工法の自由度ははるかに大きくなります。
第二層から第四層:構造、数量、材料
構造層が排除するのは「作れない」または「作るのに極めて高いコストがかかる」工法で、例えば閉じた空洞、深く狭い溝、大面積の薄肉などです。数量層が決めるのは治具投資を薄めて割に合うかどうかで、単品と小ロットは通常CNC、3Dプリント、手板複製に落ち着き、安定量産になって初めて射出成形と板金金型の出番となります。材料層は逆に範囲を狭めます:高温、透明、難燃、エラストマーなどの要件では、選べる工法ルートは少数だけになることがよくあります。これら三層の順序は入れ替え可能ですが、構造変更が治具方案を直接変えるため、構造を先に、数量を後にすることが推奨されます。
第5層:後処理と検証方法
最後の層はしばしば飛ばされますが、最も手戻りを引き起こしやすい部分です。表面処理、熱処理、塗装、シルク印刷、組立はいずれも新たな寸法変化や外観リスクをもたらす可能性があり、前工程のプロセスを制限することもあります。同時に検証方法も明確にする必要があります。初品の全寸法検査に頼るのか、機能テストに頼るのか、それともスキャン比較に頼るのか。検証方法が一度確定すれば、工芸提案の収束速度は明らかに速くなります。
- 機能と失效の結果:失效するとどうなる?荷重の種類は?安全に関係するか?
- 構造特徴:薄肉、深いキャビティ、内角、閉じた空洞、細長い片持ち梁はあるか?
- 数量と段階:単品、小ロット、中ロット、それとも安定した量産か?今後改版されるか?
- 材料要件:温度、化学、透明、難燃、エラストマーなどのハードな制約は何か?
- 後処理と検証:どのような表面処理と熱処理が必要か?何で合格を確認するか?
よくある誤判:お金を節約するように見えて、実際にはより高くつく選び方
工芸判断を誤るのは、しばしば工芸を理解していないからではなく、単価だけを見て、総コストを見ていないからです。以下のようないくつかの誤判は見積段階で非常に一般的であり、識別シグナルも非常に典型的です。
誤判一:3Dプリントで荷重部品を作る
誤判二:CNCで大量の簡単な部品を作る
識別シグナル:部品構造が簡単で、複雑な曲面がなく、数量が数千個以上に達しているのに、依然としてCNCを使っている。この場合、単品加工時間が繰り返し消費され、金型や治具の初期投資はすでに薄まっています。より合理的な経路は 射出成形 や板金金型を評価することです。構造が本当に金型に適さない場合、多工位クランプや専用治具で単品工数を圧縮することを検討します。
誤判三:射出成形で数十個を作る
識別シグナル:数量が数十個しかないのに、「最終的に射出成形を使う」という理由で早めに金型を開いてしまう。金型の初期投資はこの数量帯ではほとんど薄まらず、設計変更があれば直接金型修正コストになります。より合理的な経路は、まず ラピッドプロトタイピング や 3D プリント で構造と組立を検証し、小ロットは CNC や手板複模で移行し、設計が凍結し数量が安定してから金型を開くことです。
誤判四:後処理を無視して手戻りを招く
識別シグナル:見積時に成形工程だけを計算し、塗装、シルク印刷、熱処理、バリ取り、洗浄、組立はすべて後で話し合う。結果として成形品はできたが、表面状態、色ロット、または組立基準の不一致で手戻りになる。より合理的な方法は、工芸を選ぶ時点で後処理チェーンも一緒に評価することです。ある表面処理は寸法を変え、ある熱処理は変形をもたらすため、これらはすべて工芸ルートに余裕を残す必要があります。
誤判五:外観部品を内部部品として作る
識別シグナル:部品が最終的にユーザーに見られるのに、内部構造部品の基準で工芸と表面処理を選んでしまう。外観部品はパーティングライン、ゲート位置、切削痕の方向、色差に敏感で、工芸を間違えると大量の研磨と補漆でしか救えず、コストはかえって高くなります。より合理的な経路は:外観面の等級を別途定義し、必要なら外観部品と構造部品を2つの部品に分け、それぞれに最適な工芸を使うことです。
見積前に準備すべきこと:工芸判断をより速く収束させる
工芸判断の正確さは、大部分がサプライヤーがどれだけ強いかではなく、あなたが提供する情報がどれだけ完全かによって決まります。同じ図面でも、付随する情報が異なれば、得られる提案は「CNCを推奨」から「まず構造を変更してから金型を開くことを推奨」に変わるかもしれません。見積前の準備は手続きではなく、判断に必要な制約条件を一度に明確に伝えることです。
必ず伝えるべき6種類の情報
- 機能と使用環境:部品が担う機能、荷重を受けるか、運動嵌合か、高温や化学物質に接触するか。これが材料と工芸の下限を決めます。
- 重要寸法と基準:どの寸法が本当に組立と機能に影響するか、基準面はどこか。重要寸法を明確に表示することは、全図に密に公差を記すより有用です。
- 外観等級:外観部品か内部部品か、可視面はどれか、切削痕、層痕、サポート痕を受け入れられるか。外観要件は一部の工芸を直接排除します。
- 組立関係:どの部品と嵌合するか、嵌合性質は隙間、遷移、それともしまりばめか、ねじ、スナップ、シール面があるか。
- 数量と段階:現在は検証段階か量産段階か、予想総量とバッチリズム。数量帯が工芸移行のタイミングを決めます。
- 後処理と検証方法:表面処理、熱処理、塗装、シルク印刷、組立が必要か;許容される検証方法は寸法抜き取り検査、機能試装、それともスキャン比較か。
情報の完全度が提案の質にどう影響するか
情報が欠けている場合、エンジニア側は最も保守的な仮定で提案するしかありません——通常は不確実性をカバーするため、より高価な工芸やより厳しい公差を意味します。逆に、情報が完全であれば、エンジニア側は「この特徴は緩和できる」「この面は精密加工不要」と積極的に指摘でき、機能を満たす前提でコストを抑えられます。言い換えれば、提供する情報が実際の使用シーンに近いほど、工芸提案は最適解に近づき、最も安全な解ではなくなります。
まだ完全な3Dモデルがない場合でも、スケッチ、重要寸法の説明、機能記述でコミュニケーションを開始できます。エンジニア側はそれに基づいて初期の工芸方向を示し、モデルが揃った後に詳細化します。重要なのは、まず機能、数量、外観の3項目を明確にすることです。これらが工芸選別に最も大きな影響を与えます。
まず各工芸の能力境界を理解する必要がある場合は、製造能力総覧 を確認してから、どの情報を重点的に補足するかを決められます。
よくある質問(FAQ)
以下のいくつかの質問は、エンジニアと購買が工芸判断段階で最もよく詰まる点をほぼカバーしています。回答はできるだけ判断ロジックを示し、結論の数字は示しません——具体的な部品については、依然として図面と使用条件を組み合わせて確認する必要があります。
同じ部品を、異なる段階で異なる工法で作ることはできますか?
できますし、よくあることです。試作段階では3DプリントやCNCで構造と組み付けを素早く検証し、小ロット試作では手板複模に切り替え、安定量産では射出成形や板金金型に移行する、というのが典型的な工法移行の道筋です。注意すべきは、工法を変えると材料、表面状態、一部の寸法基準が変わりやすいことです。検証段階で重要な嵌合面と外観面を明確にしておかないと、量産時に初めて組み付かないことに気づきます。
手元に3Dモデルがなく、図面か実物しかない場合、工法を判断できますか?
方向性のある判断はできますが、精度には限界があります。2次元図面からは構造的特徴、重要寸法、材料要件が読み取れ、実物があれば3Dスキャンによるリバースモデリングを行ってから工法評価に進めます。3次元データがない場合、深いキャビティ、内部流路、自由曲面といった特徴は過小評価されやすいため、まずモデルを整えてから工法を決めることをお勧めします。そうしないと、見積もりと実際の加工にずれが生じやすくなります。
小ロットでは結局CNCと手板複模のどちらを選ぶべきですか?
構造と数量によります。構造が簡単で、材料が金属やエンジニアリングプラスチック中心、数量が数十個以内なら、CNCのほうが通常は直接的で、設計変更にも柔軟に対応できます。構造が複雑で、薄肉や細かいテクスチャがあり、射出成形に近い外観が必要で、数量が数十から数百個の間なら、手板複模の単位コスト曲線のほうが有利なことが多いです。両者を併用してもよく、強度部品はCNC、外観部品は複模にするといった方法もあります。
外観要求が高い場合、工法上何に注意すべきですか?
まず外観等級と見える面を明確にしてから工法を選びます。射出成形品はパーティングラインとゲート位置、CNC品はカッターマークの方向とクランプ痕、3Dプリント品は積層痕とサポート残り、板金品は曲げRと溶接・研磨を確認します。外観部品は通常、塗装、シルク印刷、ヘアラインなどの後処理も必要で、これらの工程は部品ができてから追加するのではなく、工法選定時にまとめて考慮すべきです。
工法提案と最終見積もりが一致しない場合、どうすればよいですか?
まず差異がどこから来ているかを確認します。数量区分が変わったのか、後処理の項目が漏れているのか、それとも見積もり前に構造がまた変更されたのかです。工法提案は通常、図面に基づく初期判断であり、正式な見積もりでは治具、材料歩留まり、検査要件を再計算します。差異点を一つずつ突き合わせ、必要ならエンジニアと見積担当者に重要特徴を一緒に確認してもらうほうが、値段を何度も比較するより効果的です。
Key takeaways
- プロセス選択の最初の問いは「どのプロセスが良いか」ではなく、「この部品が故障するとどのような影響が出るか」です。機能と故障時の影響が、精度と材料の下限を決めます。
- 構造上の特徴は、材料よりもプロセスを決定づけることがよくあります。薄肉、深いキャビティ、内側の直角、閉じた空洞、広い平面は、それぞれ一部のプロセスを排除します。
- 数量は分かれ目です。単品と試作はCNCと3Dプリントを優先し、小ロットは手板複模を検討でき、安定した量産になって初めて射出成形や板金金型の出番となります。
- 見積もり前に、機能面、基準、重要寸法、外観要件、使用環境、組立関係を明確に伝えることが、価格比較を繰り返すよりも総コストを下げます。
- 「最適なプロセス」は存在せず、「現在の制約下で最も悪くない選択」があるだけです。同じ部品が異なる段階で異なるプロセスを使うのは正常であり、よくあることです。



