なぜあなたの製品はいつも金型に「噛みつかれる」のか:抜き勾配の本質と代償
現場で最もよく聞く言葉は「また粘着した」です。エジェクタピンが動かない、製品が白化する、表面に傷が付く、さらには突き抜ける——これらの現象の背後には、十中八九、射出成形品の抜き勾配が不足していることがあります。抜き勾配は図面に描いても描かなくてもよい装飾的な角度ではなく、製品と金型の間の「別れの合意」です。型開きの瞬間、部品は離型方向に沿ってキャビティとコアからきれいに離れ、後を引かず、傷跡を残しません。
プラスチックが冷却収縮するとき、コアに対して抱き付き力が発生します。勾配がなければ、この抱き付き力はすべて摩擦力に変わります。さらに高光沢面間に形成される真空吸着が加わり、離型抵抗は急激に上昇します。業界の経験では、勾配なしの設計の離型力は正常な勾配より数倍高くなる可能性があり、金型のガイドポスト、スライド、突出し機構の摩耗が加速し、金型寿命が明らかに低下します。生産ラインに反映すると、良品率が8割を下回る可能性があり、金型修正、停止、選別のコストが利益を食いつぶします。射出成形品の抜き勾配をどう決めるかは、したがって「ほどほどでよい」という選択肢ではなく、この金型が注文を最後まで安定して生産できるかを決める前提条件です。
勾配なしまたは勾配不足の代償はどこに現れるか
代償は3層に分かれます。第1層は製品外観:突き白、引っかき傷、曇り斑、部分的な光沢で、高光沢品や透明品は特に敏感です。第2層は金型:コアの引っかき、スライドの噛み傷、エジェクタピンの曲がりや折損で、修理周期が短くなります。第3層はプロセスウィンドウ:離型のために突出し力を大きくし、突出し速度を下げ、冷却を延長せざるを得ず、成形サイクルが長くなっても良率が戻るとは限りません。これら3層の代償はしばしば連鎖し、最初は「少しきつい」だけでも、数万ショット後には金型の大修理になります。
万能な勾配はなく、適合する勾配だけがある
「抜き勾配は結局何度付けるのか」と聞く人がいますが、この問いに単一の答えはありません。同じ1°の勾配でも、POM歯車では十分かもしれませんが、型しぼ模様付きのABS外装では粘着します。材料の摩擦係数、壁深さ、表面テクスチャ、外観等級、寸法精度要求が答えを変えます。通常、抜き勾配は1°~3°が推奨され、テクスチャなし側壁は最小0.5°を下回らず、テクスチャ付き側壁はテクスチャ深さに応じて追加します。これらは業界で一般的な範囲であり、具体的な部品は図面と材料に基づいて確認する必要があります。
勾配を「最後に一律で1度追加する」というやり方は、しばしば試作段階で集中的に問題が噴出します。より確実な考え方は、DFMレビュー段階で離型方向、パーティングライン、材料、テクスチャを一緒に検討し、射出成形品の抜き勾配が設計の源流から根拠を持つようにすることであり、粘着してから金型を修正するのを待つことではありません。
射出成形品の抜き勾配の決め方:4ステップ意思決定法
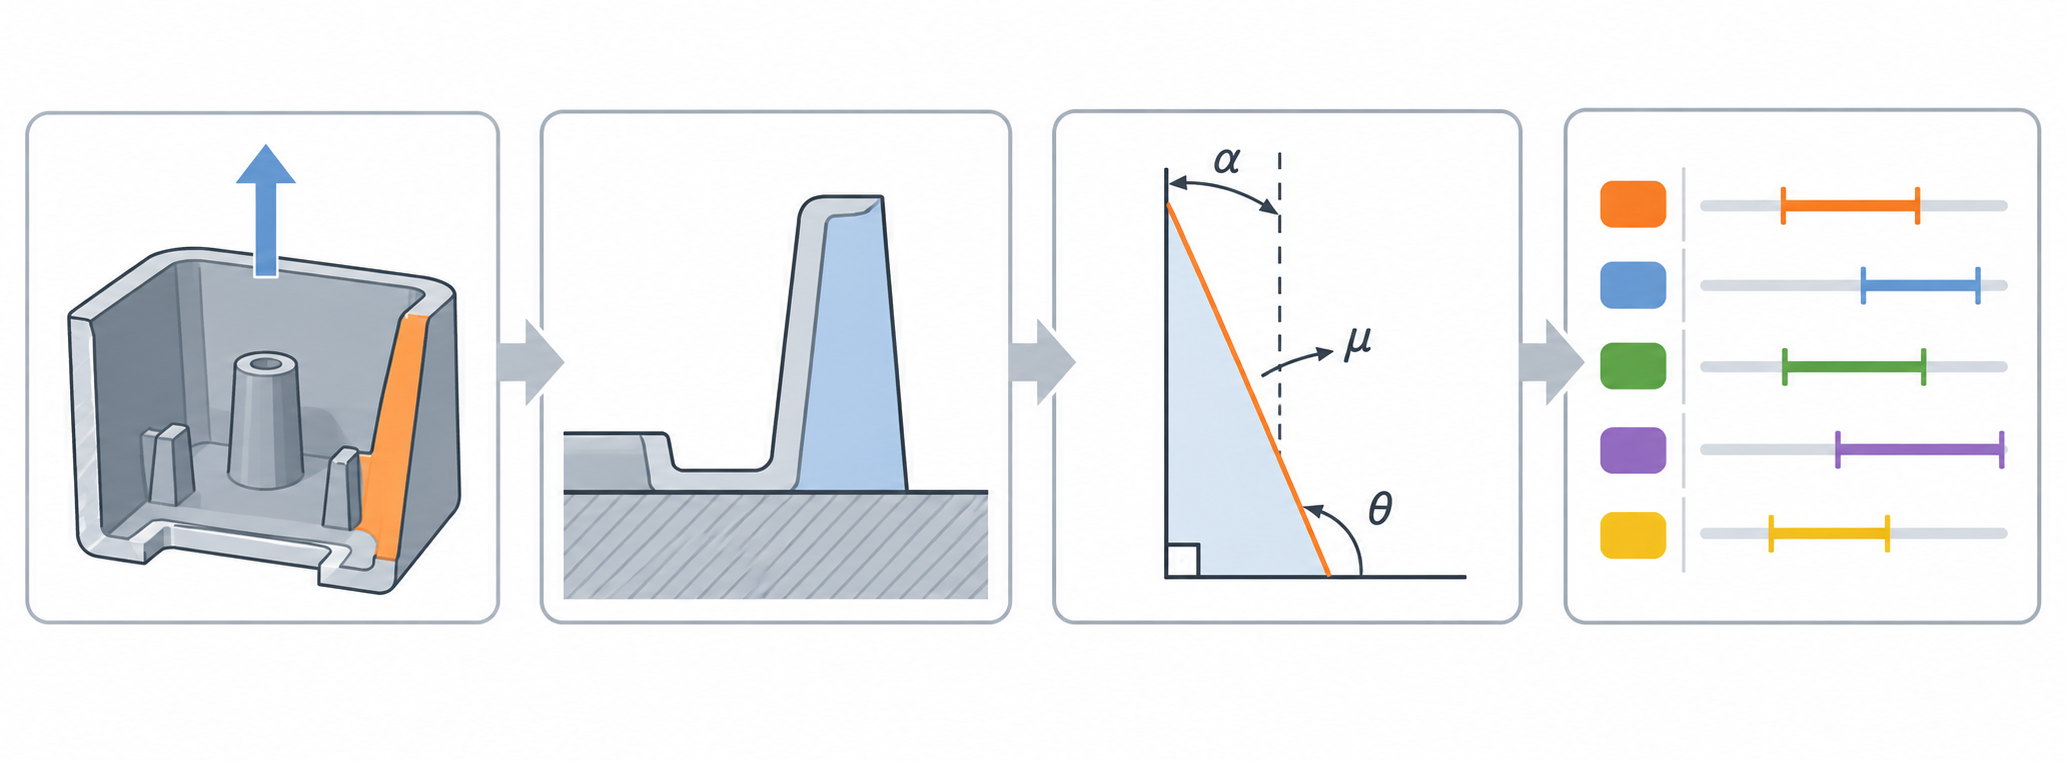
業界でよくあるやり方は、先に勾配を決めてから構造を描くというものですが、本当に堅実な順序は逆です。まず離型方向を決め、次に基準面を選び、その後最小勾配を見積もり、最後に材料と工法に応じて補正します。この4ステップは複雑なソフトウェアを必要とせず、1枚のスケッチで検討できます。以下では各ステップごとに優先ルールとチェック項目を示すので、描きながら確認できます。
Step 1 離型方向を決める:精度要求の低い面を探す
離型方向は、部品がどの軸に沿って金型から離れるかを決め、どの面に勾配を付けられるか、どの面がアンダーカットになるかも決めます。優先ルールはただ一つです。寸法精度の要求が最も低い面を、離型方向上の移動面として選ぶ。精度要求の高い嵌合面や外観面は、できるだけパーティングライン付近に置き、離型ストロークの長い距離に載せないようにします。
チェックリスト:製品上に離型方向と平行な面はありますか?これらの面は勾配を付けるか、構造を変更する必要があります。サイドコアやリフトが必要なアンダーカット形状はありますか?アンダーカットの位置は、後続のスライドやリフトの勾配設計を決めます。型開き後に部品は可動側に残りますか、固定側に残りますか?これは突き出し機構と収縮変形の方向に影響します。このステップを誤ると、後の3ステップは穴埋め作業になります。
Step 2 基準面を選ぶ:面積が大きく、構造が安定し、パーティング面とできるだけ平行
基準面は勾配の起点です。経験的には面積が大きく、構造が安定した面を優先し、できるだけパーティング面と平行にします。そうすれば抜き勾配後に最大寸法がパーティングラインに近づき、収縮と突き出しがより均一になります。基準面を薄肉部や浮いた構造に選ぶと、勾配を付けることでかえって寸法チェーンがずれます。
チェックリスト:基準面はパーティング面付近にありますか?段差パーティング面の場合、shut-off 領域には別途勾配を付ける必要があり、主基準と混在させてはいけません。基準面からパーティング面までの距離により、勾配が大きな寸法偏差を生むことはありませんか?もし生むなら、基準面をパーティングラインに近い側へ移すことを検討します。基準面は離型方向と垂直ですか?垂直でない場合は、2方向の勾配に分けて個別に指示する必要があります。
Step 3 最小勾配を見積もる:公式は出発点にすぎない
最小勾配はよく次の関係で見積もられます:α_min = arctan(μ / cosθ)。μ はプラスチックと金型鋼の間の摩擦係数、θ は表面粗さ補償角で、業界経験では 0.5°~1° を取ります。この公式の物理的意味は非常に直接的です。摩擦係数が大きいほど、表面が粗いほど、必要な勾配は大きくなります。ただし公式は、表面が滑らかで、テクスチャがなく、真空吸着もないことを前提としており、実際の射出成形品がこれほど理想的であることはほとんどありません。
したがって公式で算出した値は下限の参考にとどめ、最終的な角度は材料収縮、テクスチャ深さ、突き出し方式も見て決めます。チェックリスト:摩擦係数の値は実際の材料に合っていますか?粗さ補償角は金型表面の実際の加工状態をカバーしていますか?形状深さは公式の適用範囲を超えていませんか?深さが約 50 mm を超える場合、通常は公式の結果にさらに 0.5°~1° を加えます。算出後は、次のステップの材料表でクロスチェックします。
Step 4 材料と工法に適合させる:表で補正し、公式だけを信じない
同じ 1° の勾配でも、PP はスムーズに離型できる一方、PC の透明部品は白化することがあります。材料の収縮率、剛性、表面エネルギーがすべて離型抵抗に影響します。業界でよくある片側勾配の範囲:ABS は約 1°~1.5°(高光沢面は ≥2° を推奨)、PP は約 0.5°~1°(ガラス繊維入りでは約 1.5° に増加)、PC は約 1.5°~2°(透明部品は両面の勾配を一致させる必要あり)、TPE は約 2°~3°、POM は約 0.5°~1°。これらは判断の出発点であり、保証値ではありません。
工法側でも補正が必要です。表面にテクスチャがある場合はテクスチャ深さに応じて勾配を加えます。突き出し面積が小さい深いキャビティ部品では勾配を適度に大きくします。高速射出の薄肉部品では勾配をやや小さくできますが、突き出し速度を合わせる必要があります。チェックリスト:材料表の推奨値は現在の壁深をカバーしていますか?テクスチャ深さは 0.1 mm ごとに約 0.4° を加えるルールで補足されていますか?突き出し方式(エジェクタピン、押し板、ガスアシスト)は勾配と合っていますか?4ステップの結果を重ね合わせ、最大値を設計勾配として採用し、さらに試作調整用に少し余裕を残します。
離型方向と抜き勾配方向の基準の選び方
射出成形品の抜き勾配の決め方で、最初のステップは角度を描くことではなく、まず離型方向と基準面を決めることです。方向を間違えると、後続のすべての勾配が逆方向になり、金型を開いた瞬間に傷が付きます。方向が決まり、基準面を選べば、勾配に参照ができます。
抜き勾配方向は金型の頂部を向き、部品は金型から遠ざかる方向へ抜ける
業界で一般的な方法は、抜き勾配の方向を金型の上部に向けることです。型開き時に部品は金型から離れる方向へ抜け、可動側に残るため、突き出しが容易になります。判断方法は直感的です。中空の箱を例にすると、正しい抜き勾配は開口部の上部が底部よりやや広い状態です。上部が広く底部が狭いからこそ、箱はコアからすんなり抜けます。逆に上窄下広にすると、部品はコアに「噛み込まれ」、突き出し時に白化や突き破りが発生します。
離型方向の選択には優先ルールが一つあります。寸法精度の要求が低い面を離型方向として選ぶことです。抜き勾配は寸法を変化させるため、その変化を公差の緩い方向に留め、重要な嵌合寸法はできるだけ勾配補正を避けます。同時にアンダーカットを避ける必要があります。アンダーカットのある領域は勾配では解決できず、スライドや斜め突き出しに任せなければなりません。
基準面は面積が大きく、構造が安定し、できるだけパーティング面と平行なものを選ぶ
基準面は勾配をどの線から計算し始めるかを決めます。経験上、面積が大きく、構造が安定し、できるだけパーティング面と平行な面を優先して選びます。パーティングラインを基準とし、より大きな寸法をパーティングラインに近づけることで、勾配による寸法変化がパーティングラインから遠い側に集中し、パーティング面付近の嵌合寸法への影響を最小限に抑えられます。基準面を小さなボスや薄肉部に選ぶと、勾配によってその薄肉部がさらに薄くなり、かえって新たなひけや変形のリスクを生みます。
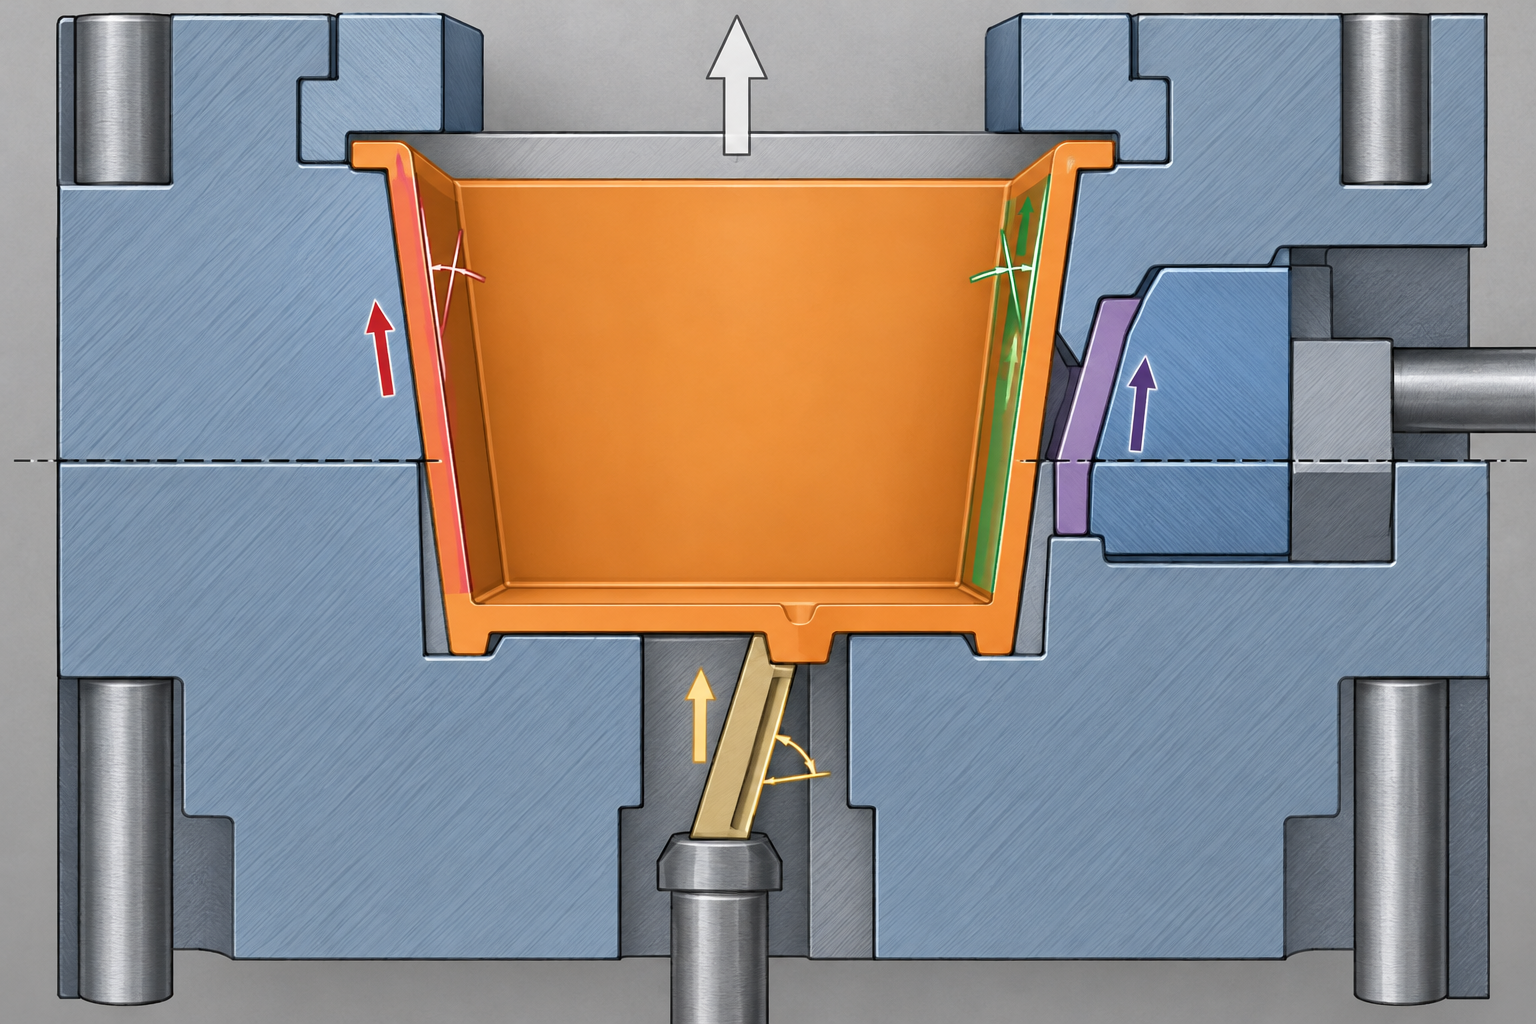
4種類の抜き勾配を区別する:キャビティ、コア、スライド、斜め突き出し
方向と基準が決まったら、抜き勾配は部位ごとに4種類に分けられ、それぞれの受力と方向が異なります。
- キャビティ抜き勾配:外面側で、通常はパーティング面に向かって絞り、部品を凹型から抜けさせます。
- コア抜き勾配:内面側で、方向はキャビティと逆にし、部品を凸型から抜けさせます。内孔が深い場合、この部分は特に重要で、深孔に勾配がないと非常に傷が付きやすくなります。
- スライド抜き勾配:側方抽芯部で、方向はスライドの運動方向に沿わせ、抽芯時に製品側壁を引きずらないようにします。
- 斜め突き出し抜き勾配:斜め突き出しの突き出し方向における勾配で、斜め突き出しの運動方向と一致させる必要があり、そうでなければ突き出しの瞬間に傷が付きます。
4種類の角度に共通する原則は、方向はパーティングラインを基準とし、より大きな寸法をパーティングラインに近づけることです。どの面がキャビティに属し、どの面がコアに属するかは、勾配を描き始める前に図面上で明確にしておく必要があります。キャビティとコアの勾配方向は逆であり、もし逆に表示すると、部品は両側から同時に噛み込まれ、離型力が倍増します。
方向と基準が一度確定すれば、その後の勾配見積もり、材料選択、テクスチャ補正に安定した参照が得られます。もしこれらがまだ揺らいでいるなら、角度を急いで調整せず、まずモデルに戻って離型方向を確認し、それから先へ進んでください。
最小勾配の見積もり:公式、摩擦力、真空吸着力
前述で離型方向と基準面を確定したので、次に射出成形品の抜き勾配をどう決めるかを具体的な数値に落とし込みます。工学ではまず公式で下限を見積もり、その後、材料、テクスチャ、深さで補正します。公式が与えるのは出発点であり、終点ではありません。
摩擦力の公式は勾配が何に抵抗しているかを教える
離型時、成形品側壁と金型鋼の間に摩擦力が発生し、方向は突き出し方向と逆になります。簡略化して表すと f = μ × Fn × cosα です。μ はプラスチックと金型鋼の摩擦係数、Fn は側壁が金型に及ぼす垂直抗力(収縮による抱き付き力に由来)、α は抜き勾配です。勾配 α が大きくなると cosα が小さくなり、摩擦力もそれに伴って低下します。これが抜き勾配の最も直接的な機能です。側壁の接触を「面摩擦」から「くさび状の分離」に変えるのです。
逆に見ると、勾配がゼロの場合、cosα = 1 となり摩擦力が最大になり、突き出しの瞬間に白化、傷、さらには金型への粘着が起こる可能性があります。業界の経験では、勾配のない側の離型力は 1°~2° の勾配がある場合より数倍高くなることがあり、具体的な倍数は材料の収縮率と表面粗さに依存し、一概には言えません。
α_min = arctan(μ / cosθ) の物理的意味
よく使われる推定式は α_min = arctan(μ / cosθ) です。μ はプラスチックと金型鋼の摩擦係数を取り、θ は粗さ補償角で、業界では通常 0.5°~1° を取り、表面の微細な凹凸、離型剤の残留、金型摩耗を補償するために用います。この式の意味は、摩擦が大きいほど必要な最小勾配が大きくなり、表面が粗いほど補償角が大きくなるということです。
算出された α_min はあくまで理論上の下限です。実際の図面作成時には通常 0.5°~1° の安全余裕を上乗せします。これは、式が真空吸着力、テクスチャ面の微細な噛み合い、突き出しの偏荷重を考慮していないためです。これを「これより低くしてはならない」というチェックラインとして扱い、最終設計値とはしないでください。
高光面の真空吸着力:目に見えない離型抵抗
高光面や鏡面の金型では、成形品とキャビティが非常に密着し、離型の瞬間に両者の間に局部的な真空が形成され、追加の吸着抵抗が生じます。この力は f = μ × Fn × cosα には含まれませんが、透明部品や高光部品の白化(引き伸ばし白)の主因となることがよくあります。ここでの勾配の役割は、空気が入り込む経路を確保して真空を破壊することです。勾配が不足すると、真空吸着力が摩擦力そのものを上回る可能性があります。
そのため、高光面では通常、勾配を 2° 以上にし、適切な突き出し速度を組み合わせることが推奨されます。速度が速すぎると、成形品が金型から離れる間もなく真空吸着力が集中的に解放され、白化しやすくなります。速度を遅くすると、空気が浸入する時間ができ、離型がより安定します。
特徴深さと最小勾配の経験的対照
側壁が深いほど、同じ角度でも離型ストロークが長くなり、摩擦の蓄積が顕著になるため、必要な勾配も相応に大きくする必要があります。以下は業界でよく見られる経験的な対照の一組で、元データはヤード・ポンド法であり、ここではメートル法に換算し、経験値であることを明記しています:
| 特徴深さ | 推奨最小勾配 | 説明 |
|---|---|---|
| 約 6 mm | 0.5° | 浅い側壁、離型抵抗が小さい |
| 約 13 mm | 1° | 一般的な筐体側壁の起点 |
| 約 19~38 mm | 1°~2° | 深さと材料収縮に応じて調整 |
| 約 50 mm | 2° | 深いキャビティでは摩擦を補償するためにより大きな勾配が必要 |
この数値はあくまで出発点です。同じ50 mmの深さでも、PPは収縮が大きく抱き締め力が強いため、2°以上が必要になることがあります。ABSは収縮が小さいため、1.5°で足りる場合もあります。最終的には材料推奨表とテクスチャ補償ルールに戻って確認する必要があります。
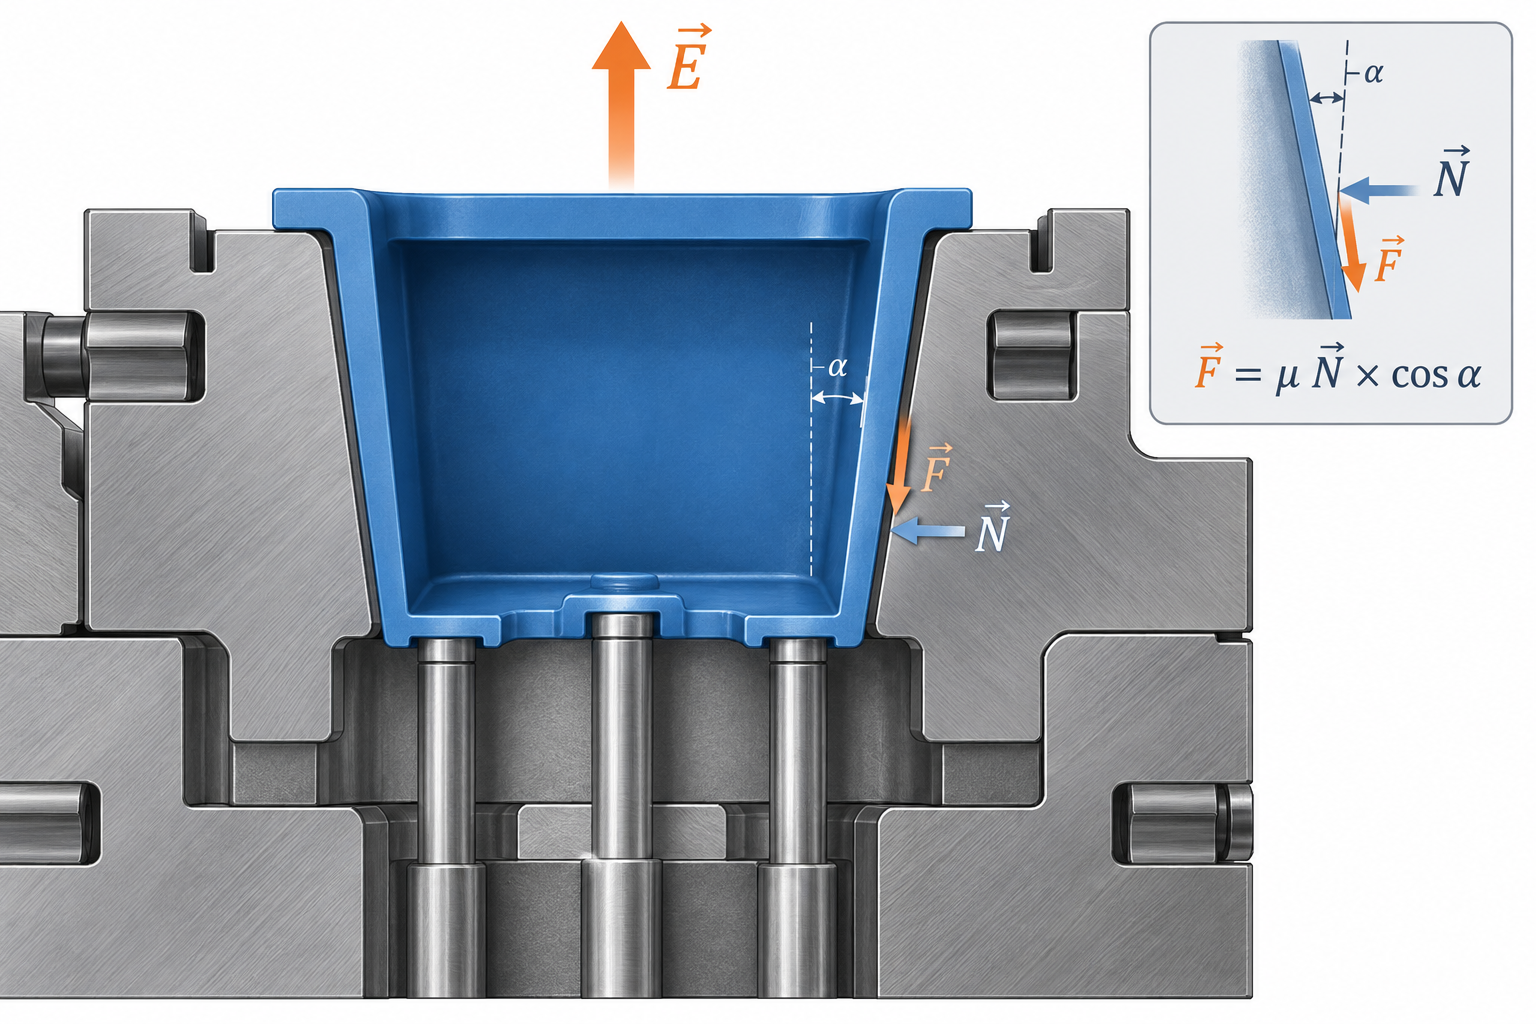
まとめると:式は下限を計算し、深さ表は参考を与え、真空吸着力とテクスチャでさらに上方修正します。射出成形品の抜き勾配をどう決めるかは、決して一つの数値を調べれば済むものではなく、摩擦、吸着、材料、幾何形状を一緒に計算に入れるものです。
材料とテクスチャ:異なるプラスチックの推奨抜き勾配早見表
最初の4ステップは方向性、基準、物理的な下限を示します。具体的な部品になると、さらに実用的な問いに答える必要があります:このプラスチック、この表面には、結局何度を与えるのか。答えは式の中ではなく、材料の収縮率、摩擦係数、テクスチャ深さの組み合わせの中にあります。業界で一般的な方法は、まず材料の基準値を調べ、次にテクスチャと外観要件に応じて項目ごとに加算していくことです。
材料別の基準を調べる:異なるプラスチックの推奨片側勾配
以下の数値は業界で典型的な推奨範囲(片側角度、度)であり、見積もりやDFM段階での迅速な判断に用いるもので、当社の保証値ではありません。最終的には図面指示と金型メーカーのレビューに従います。同じ材料でも、銘柄や流動方向が異なれば、離型性にも差が出ます。
| 材料タイプ | 推奨片側勾配 | 特殊要件 |
|---|---|---|
| ABS | 1°~1.5° | 高光沢面は≥2°を推奨;真空吸着を避ける |
| PP | 0.5°~1° | ガラス繊維添加時は約1.5°に増加;収縮が大きく、金型に付着しやすい |
| PC | 1.5°~2° | 透明部品は両面の勾配を一致させ、光学歪みを防ぐ必要がある |
| TPE | 2°~3° | 軟質材料は変形しやすく、突き出し前に十分な離型が必要 |
| POM | 0.5°~1° | 自己潤滑性があり摩擦は低いが、テクスチャ面には依然として勾配を追加する必要がある |
表の中で最も見落とされやすいのは、PCの「両面勾配の一致」です。透明部品は両側の光の屈折が肉厚変化に極めて敏感で、片側1.5°、もう片側1°の場合、長い流動過程で肉厚差が増幅され、視覚的にはフローマークや虹模様として現れます。TPEの2°~3°も保守的というわけではなく、軟質ゴムは突き出し時に引き伸ばされたり破れたりしやすく、勾配が不足するとエジェクタピンで押した瞬間に変形するためです。
テクスチャ面の暗黙のルール:深さ0.1mmごとに約0.4°を追加
シボ、皮シボ、格子シボは直接金型を「噛み」ます。業界の経験則:テクスチャのある側壁では、テクスチャ深さ0.1mmごとに約0.4°の勾配を追加する。同等の言い方をすれば、深さ0.025mmごとに約0.25°を追加します。テクスチャが深いほど、離型方向の微視的なアンダーカットが増え、抜き勾配はこれらのアンダーカットに逃げ空間を与える役割を果たします。
テクスチャ深さと勾配を切り離して考えると、代償は明白です。勾配が不足すると離型力が数倍に増加する可能性があり、突き出しの瞬間に部品表面がテクスチャで引っかかれて光沢痕が生じ、深刻な場合はテクスチャ面全体が引っ張られて損傷し、金型も停止してシボを修正する必要があります。テクスチャ深さがエッチング段階で確定してしまうと、後から勾配を変更するには鋼材の変更、電極の変更が必要となり、コストは設計段階で半度余分に与えるよりはるかに高くなります。
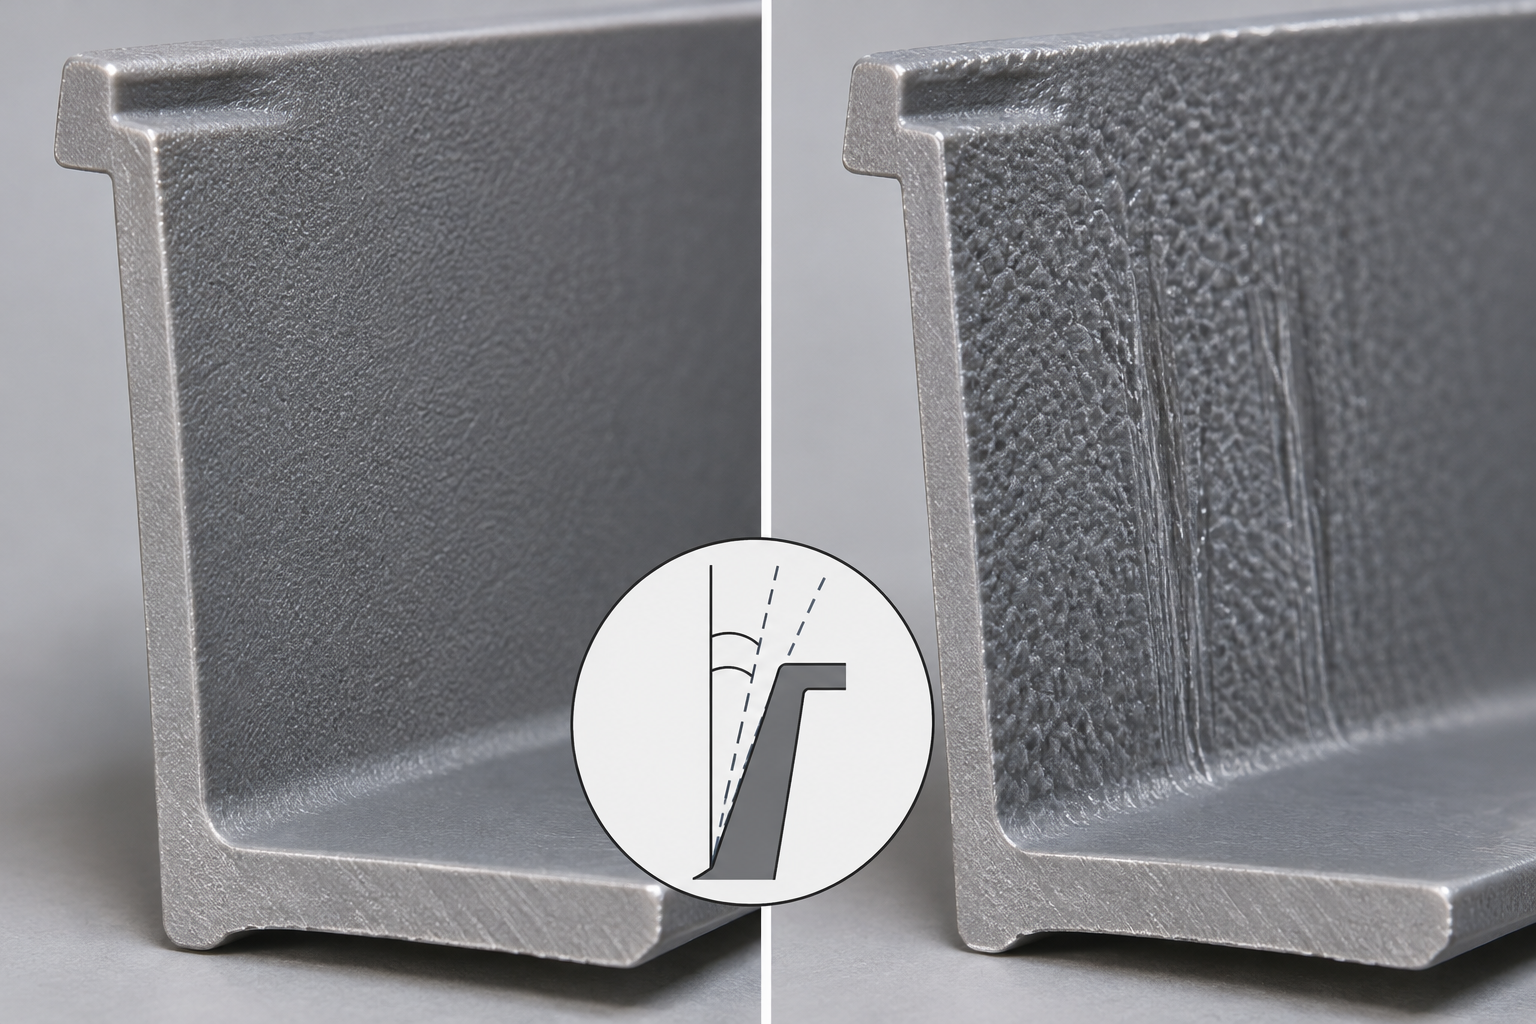
実際の作業順序の推奨:まず材料表に従って基準勾配を与え、次にテクスチャ深さに応じて加算し、最後に外観要件で校核します。高光沢面はABSの≥2°で処理し、マットまたは皮シボ面は基準にさらに0.4°~0.8°を追加します。DFM段階のレビューを行っている場合、この表に直接照らし合わせて各側壁の勾配をマークでき、金型が戻ってから修正するのを待つ必要はありません。具体的なモデルで確認する必要がある場合は、3DモデルをアップロードしてDFMフィードバックを取得できます。
実戦事例:格子シボの金型粘着と透明ランプカバーの白化の救済
これまでのセクションでは、抜き勾配の判断ロジックを方向、基準、公式、材料表に分解しました。しかし現場の問題は章立て通りには現れません。ある金型は試し打ちに成功したのに、量産3ヶ月後に突然粘着し始める。ある透明部品は数百ショット問題なかったのに、材料のロットを変えたら白化が発生する。以下の2つの事例は問題—分析—解決—成果の4段構成で進めます。数値は公開事例の経験値であり、どの工場の保証指標でもなく、自分の部品が同じような落とし穴に嵌まっていないか判断するために使ってください。
事例1:自動車インストルメントパネルの格子シボ部品、0.8°の勾配ではなぜ量産に耐えられないのか
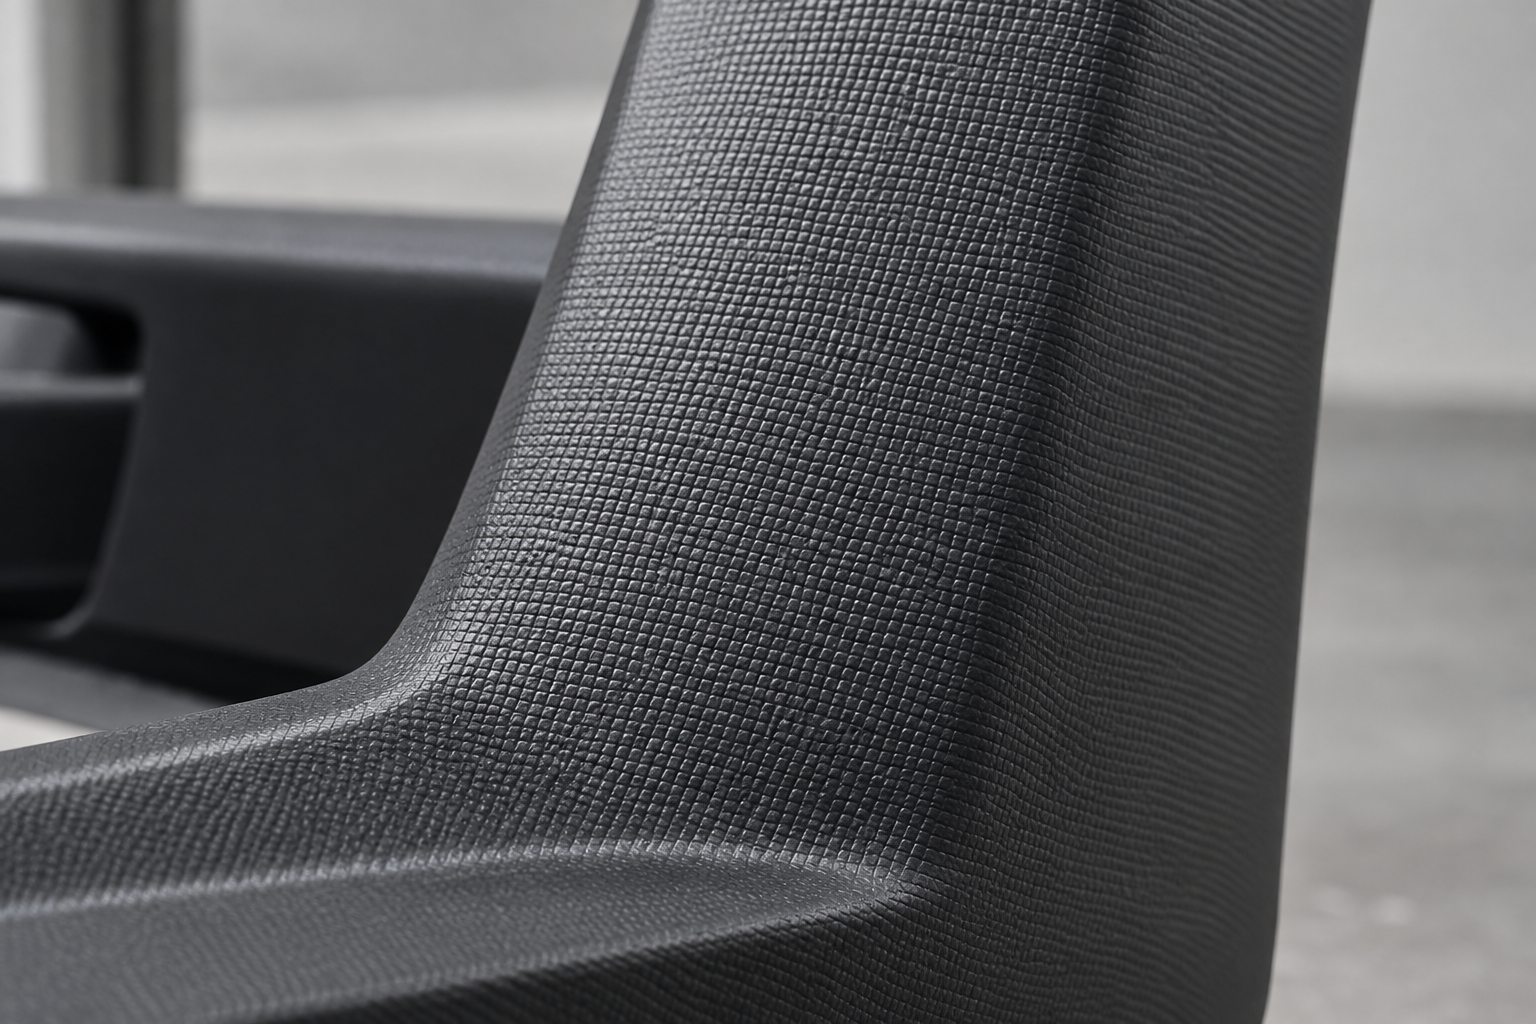
問題。ある自動車インストルメントパネル装飾部品は、表面に模擬格子シボがあり、側壁の初期抜き勾配は経験に基づいて0.8°に設定されていました。試し打ち段階ではどうにか成形できましたが、量産立ち上げ後に良品率が約65%まで低下し、主な欠陥は格子シボの一部が金型に「噛まれて」引っ張られた損傷と、突き出し時の部分的な白化でした。金型温度が少し高いか保圧がやや大きいと、粘着の割合が明らかに上昇しました。
分析。0.8°という値は側壁深さだけを見ればそれほど不合理ではありません。問題はテクスチャにありました。格子シボは側壁に多数の微細な機械的噛み合い面を形成し、離型時の摩擦力は単なる平面摩擦ではなく、テクスチャのエッジによる局所的な抵抗も含まれます。勾配が小さいほど、テクスチャが深いほど、離型抵抗は急速に増加します。金型エンジニアが振り返ったところ、実際に有効な離型面積は理論側壁面積よりはるかに小さく、実際の力はテクスチャの凸部に集中し、突き出しの瞬間に局所応力が材料の降伏点を超えるため、引っ張り損傷と白化が同時に発生していました。
解決。二つの動作を同時に行い、勾配を増やすだけにしない。第一に、側壁の抜き勾配を 0.8° から 1.5° に増やし、型開きの瞬間にテクスチャ面がまず微小な分離傾向を生じるようにして、噛み込みを減らす。第二に、テクスチャ深さを約 2mm から約 1.5mm に減らし、個々のテクスチャユニットの高さを下げることで、離型時の機械的抵抗も下げる。同時に突き出し速度を適度に遅くし、衝撃的な突き出しで局所応力が増幅されるのを避ける。
成果。事例記録によれば、調整後は良品率が約 95% まで回復し、突き出し力は約 40% 低下した。ここで覚えておくべきなのは「1.5°」という数字そのものではなく、テクスチャ部品は勾配を増やすだけで無理に押し通すことはできないという点である。勾配とテクスチャ深さは連動して調整すべきパラメータの組であり、テクスチャに手を付けず勾配だけを増やしても、改善幅は往々にして限定的である。
事例二:透明PCランプカバーの白化(拉白)、勾配を1°から2°へ増やし減速も追加
問題。透明 PC ランプカバーで、外観要求が高い。側壁の抜き勾配は初期設計で 1°。試し打ち時に突き出し位置付近で放射状の白化(拉白)が発生し、目視でも確認でき、光学検査で不合格と判定された。不思議なことに、同じ金型で不透明 PC 品を成形すると問題はほとんど見えない——白化が色に隠れていた。
分析。透明品の「白化」の本質は、突き出し瞬間に局所応力が材料の降伏強度を超え、クレーズや微小亀裂が生じ、光が散乱して白く見えることである。1° の勾配は PC で使えないわけではないが、PC は溶融強度が高くせん断に敏感で、さらに高光沢面は真空吸着を形成しやすく、離型抵抗が一般品より大きい。突き出し速度 50mm/s はやや速く、勾配がもともと余裕のない状況にさらに一撃の衝撃を加えることになる。
解決。勾配を 1° から 2° に増やし、離型により余裕のある分離行程を確保する。突き出し速度を 50mm/s から 20mm/s に下げ、応力が一瞬に集中するのではなく、解放される時間を持てるようにする。透明品ではさらに、両側の勾配をできるだけ一致させ、片側の不均一な受力による反りや偏った白化を避けることが求められる。
成果。事例の経験によれば、白化は消え、外観判定に合格した。この事例は勾配と突き出しパラメータが一組の組み合わせであることを示している。勾配は幾何学的余裕を与え、突き出し速度は時間的余裕を与える。勾配だけ増やして減速しない、あるいは減速だけして勾配を増やさない場合、いずれも問題を解決するのではなく抑え込んでいるだけかもしれない。
二つの事例の共通点:抜き勾配はシステムパラメータであり、孤立した数字ではない
二つの事例を並べて見ると、法則は明瞭である。第一に、テクスチャと透明外観は離型難易度を著しく変えるため、同じ勾配でも異なる表面要求の下では挙動が全く異なる。第二に、勾配、テクスチャ深さ、突き出し速度、金型温度は相互に影響する変数の組であり、一つを変えれば往々にして別の一つも連動して変える必要がある。第三に、事例にある 1.5°、2°、95%、40% はすべて特定の部品、特定の材料、特定の金型における経験値であり、そのままあなたの図面に持ち込むことはできない。本当に転用可能なのは判断方法である。まず離型抵抗がどこに集中しているかを特定し、それから勾配を増やすのか、テクスチャを減らすのか、突き出しを調整するのかを決める。
もし手元に類似部品があり勾配の値で悩んでいるなら、3D モデルと外観要求をまとめて金型側に渡し、一度離型解析を行ってもらう方が、図面上で数字を何度も推測するよりはるかに速い。具体的な部品で抜き勾配を評価する必要がある場合は、モデルを 今すぐ見積もり の入口にアップロードし、外観とテクスチャの要求を備考に記載すれば、DFM フィードバックが勾配を合理的な範囲に定める助けになる。
特殊な場面での勾配限界を超える課題:テクスチャ、ゼロ勾配、側方スライドコア
テクスチャ面:勾配はテクスチャ深さに応じて積み上げるものであり、一つの数値を取るのではない
ゼロ勾配の禁断領域:精密歯車、光学レンズはどう生き残るか
- 強制離型:離型行程を材料の弾性変形に委ねる。薄肉で靭性の良い材料(PP、一部の TPE など)に適するが、突き出し力と突き出し速度は別途計算する必要があり、そうでなければ白化や突き出し白化が生じる。
- 犠牲構造:ゼロ勾配面を後加工可能な量に収め、離型後に二次修正で寸法に合わせる。コストは高いが信頼性は高い。
- 分割またはパーティング変更:その特徴をスライド、リフター、独立インサートに移し、本体は通常の勾配で離型させる。
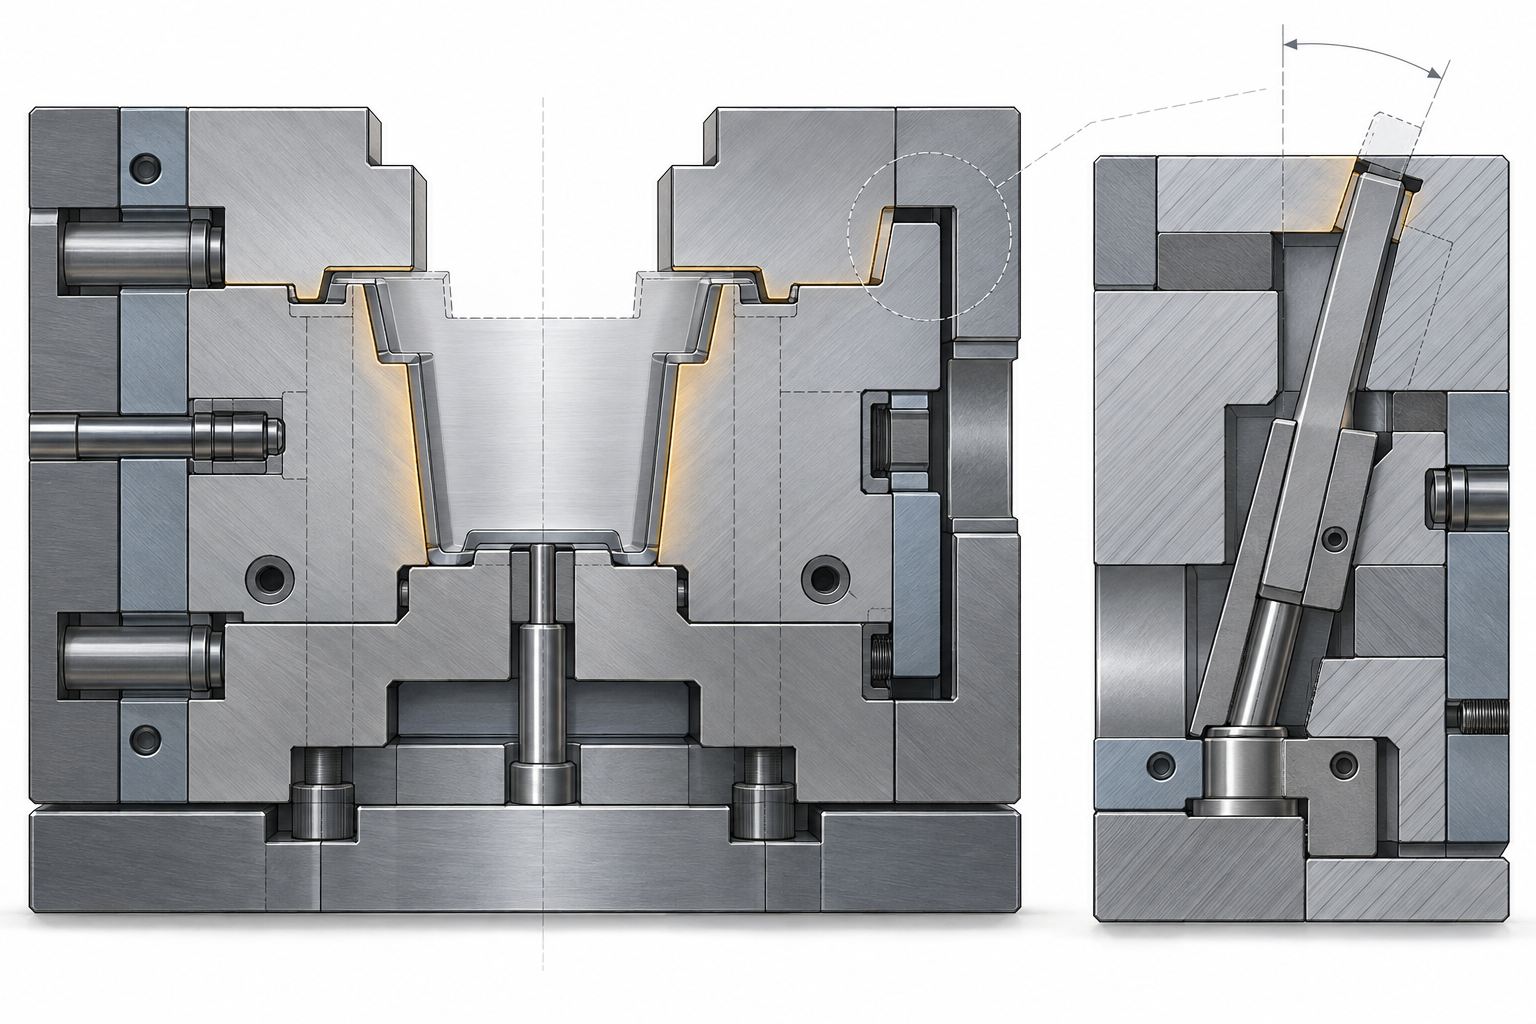
側方抽芯とリフター:角度上限とshut-off領域の厳しい制約
抜き勾配は誰が決めるべきか:構造エンジニアか金型エンジニアか
よくある質問(FAQ)
以下は射出成形品の抜き勾配の決め方に関する頻出の追问である。回答は本文の四段階意思決定法、材料・テクスチャ早見表、事例経験に基づくが、具体的な数値は部品図面と金型方案に照らして確認する必要がある。
抜き勾配は大きければ大きいほどよいのか?
そうではない。勾配を大きくすると離型抵抗は下がるが、合わせ面の寸法や外観も変わる。通常は業界で一般的な1°~3°の範囲で値を取ることが推奨され、テクスチャなしの側壁は最小0.5°まで可能で、テクスチャありの側壁はテクスチャ深さに応じて追加する。勾配が必要値以上になると、組立面に目視できるテーパーが生じたり、肉厚変化が公差帯を超えたりする。まず材料と深さに応じて十分な最小値を取り、さらに0.5°程度の安全余裕を残すのがより堅実な方法である。
抜き勾配を付けると寸法が公差を外れるのか?
外れるが、制御は可能である。勾配は本質的に離型方向に沿って徐々に変化する寸法であり、パーティングラインに近い端は大きく、遠い端は小さくなる。図面では通常、合わせ寸法をパーティングラインに近い側に記入するか、「パーティングライン位置の寸法を基準とする」と注記する。部品に厳しい組立隙間要求がある場合は、DFM段階で基準面を明示し、金型エンジニアが勾配方向と公差帯を整合させることを勧める。後から金型修正で無理に合わせるのではなく。
透明部品はなぜ勾配をより大きくするのか?
透明部品は表面欠陥に敏感である。勾配が不足すると、突き出し瞬間の局所応力が白化、シルバーストリーク、曇りを残し、これらは透明PCやPMMAで特に顕著である。本文の事例では透明PCランプシェードを1°から2°に増やし、同時に突き出し速度を50mm/sから20mm/sに下げて、白化が消えた。さらに透明部品は光の屈折による歪みを避けるため、両面の勾配を一致させることがしばしば要求される。具体的な角度は肉厚とゲート位置による。
公式で算出した最小勾配をそのまま図面に描けるのか?
式 α_min=arctan(μ/cosθ) が与えるのは理論上の下限であり、最終値ではありません。これは摩擦係数と粗さ補償角(業界では通常 0.5°~1° を取る)のみを考慮しており、テクスチャ、真空吸着力、材料収縮差、および突き出し方式は含まれていません。実際に図面を描く際は、通常、式の結果にテクスチャ付加角を加算し、さらに材料推奨表と照合して丸めます。式は出発点とし、材料表と深さ表を最終的な根拠とすることをお勧めします。
テクスチャ部品の勾配が足りない場合、後から补救できますか?
どの程度の差かによります。差が 0.2°~0.3° だけであれば、テクスチャ深さを減らす、突き出し速度を調整する、または離型剤を追加することで一時的に緩和できる場合がありますが、これは安定した方案ではありません。差が大きい場合は、通常、金型を修正して再放電するか、テクスチャを変更する必要があり、コストは明らかに増加します。より確実な方法は、金型を開く前に「テクスチャ深さ 0.1mm ごとに約 0.4° を追加で確保する」というルールに従って勾配をあらかじめ確保し、DFM フィードバックでテクスチャ深さと勾配の対応関係を確認することです。
Key takeaways
- 抜き勾配は離型方向、基準面、最小勾配の見積もり、材料とテクスチャの補正の4ステップで決定し、まず方向を決めてから角度を付けます。
- 業界では一般的に片側勾配は1°~3°に収まり、テクスチャなしの側壁は最小約0.5°です。側壁が深いほど、テクスチャが粗いほど、必要な勾配は大きくなります。
- テクスチャ面では通常、テクスチャ深さ0.1mmごとに約0.4°を追加します。段差パーティング面(shut-off領域)は通常7°以上が推奨され、5°が下限と見なされます。
- 勾配が不足すると離型力が増大し、引っかき傷や真空吸着が悪化します。透明部品、高光沢面、ガラス繊維入り材料は特に勾配に敏感です。
- 斜めスライドの角度は業界では通常12°以内に抑えて自鎖を避けます。勾配ゼロの領域は強制離型や構造上の譲歩で対応する必要があります。



