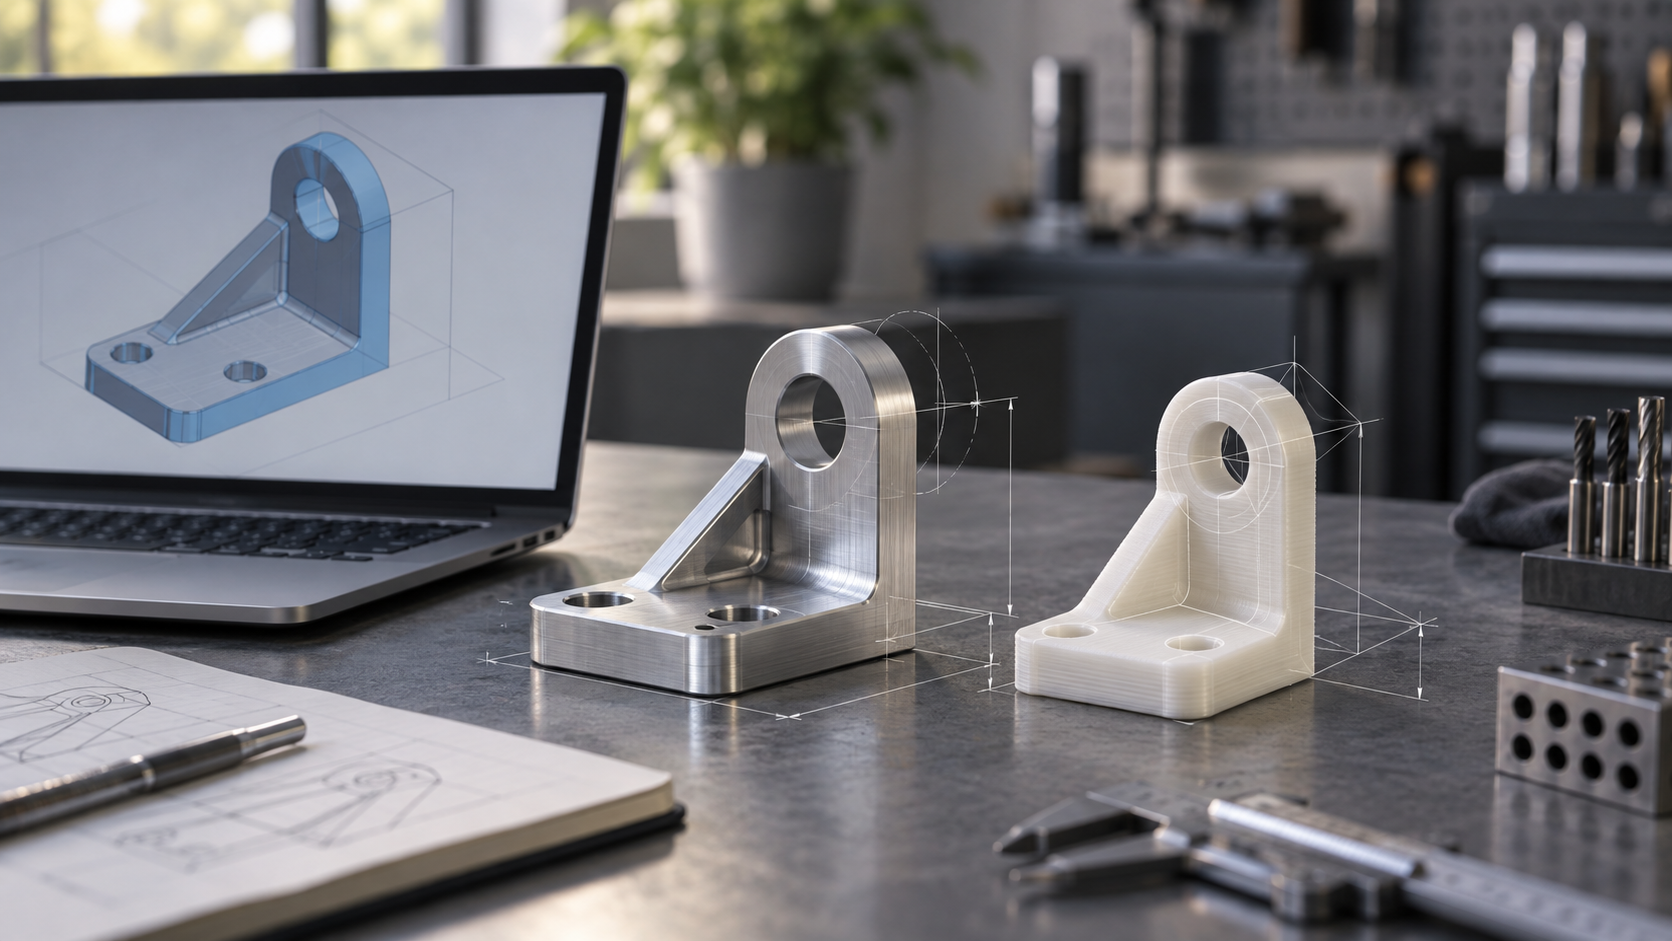
図面をアップロードした後、成否を本当に左右するのはどのステップか
買い手がSTEPファイルをアップロード欄にドラッグすると、数秒後に画面に価格と納期が表示されます。流れはもう終わったように見えますが、本当のエンジニアリング判断はここから始まります。オンラインプラットフォームが短縮するのは、見積もり依頼と待ち時間であり、製造そのものの判断量ではありません。よくあるのは、図面に重要な嵌合寸法が指示されているのに、基準が示されておらず、検査方法も取り決められていないケースです。見積もりシステムは既定の前提条件で価格を出し、工場は独自の解釈で加工し、納品後に組立関係が合わないと気づきます。
成否を決めるのは通常、工作機械の精度ではなく、三つの前段工程です。DFMレビューが実際に行われたか、工程ルートが数量に合っているか、検査の取り決めが発注前に明確に書かれているか。この三つのどれか一つでも飛ばされると、後工程の手直しコストは何倍にも膨らみます。
オンライン化の価値は、標準部品の見積もりを数日から数分に短縮し、エンジニアリング資源を本当に判断が必要な場所に集中させることにあります。したがって、より実務的な方法は、図面情報を補完し、重要寸法と受け入れ基準を明記してから、システムに見積もりを出させることです。見積もりが速いことは判断が速いことを意味しません。判断を判断すべき人に委ねることが、オンライン製造の真の効率源です。
オンライン見積もりは結局何を見積もっているのか:単価より前提条件が重要
同じ図面で、Aプラットフォームは180、Bプラットフォームは260と見積もったとします。多くの人はまず「Bはぼったくっている」と考えます。しかし二つの見積書を並べて見ると、差は利益率ではなく見積もりの前提条件にあることが多いのです。一方は素材重量で材料を計算し、もう一方は完成品の正味重量で計算する。一方は普通公差を既定とし、もう一方は重要寸法の追加検査工数を算入している。一方は表面処理を含まず、もう一方はアルマイト処理を含んでいる。単価は結果にすぎず、前提条件こそが原因です。
オンライン見積もりは通常、いくつかの要素で構成されます。材料費(グレード、規格、ロス)、加工工数(段取り回数、工具経路、工具交換)、表面処理と後処理、検査要件、そして数量別の段階価格です。どれか一つでも簡略化または省略されると、価格は「安く見える」のです。
発注前に項目ごとに確認する価値のあるチェックリスト
- 材料グレードが明記されているか:「アルミ」「ステンレス」とだけ書くのは、選択権を工場に委ねるのと同じで、最終品はあなたが思っていたものではないかもしれません。
- 公差が算入されているか:図面に重要寸法が指示されている場合、見積もりに対応する加工費と検査費が反映されているか。
- 表面処理が含まれているか:ブラスト、アルマイト、めっき、塗装が単価内か別計上か。
- 検査要件が明確か:全数検査、抜き取り検査、外観確認のみかで、工数に直接影響します。
- 数量別の段階価格:1個、10個、100個の単価曲線は、段取りとプログラミングのコストが薄まる度合いを反映します。
これらの項目を揃えてから価格を比較してこそ意味があります。そうでなければ、あなたが比較しているのは二つの工場の能力ではなく、前提条件の異なる二つの見積もりです。前提条件が明確な見積もりを素早く得るには、オンライン見積もり入口から始め、材料、公差、表面処理を一度に明確に伝えてください。
工程ルートの選び方:試作から量産への移行ロジック
同じ図面でも、異なる工法で作ると、コスト、外観、組立性能がまったく異なることがあります。工法選びは「最も先進的」なものを選ぶのではなく、現在の数量、構造特徴、検証段階に合ったものを選ぶことです。判断の順序は通常、まず数量を見て、次に構造を見て、最後に材料と外観要件を見ます。
数量別の層別:検証、移行、量産
1個から数十個では、重点は「実物を手に入れて設計を検証する」ことにあり、3DプリントとCNC加工のどちらも対応できます。前者はより速く形状自由度が高く、後者は寸法安定性と表面品質で最終品に近づきます。数十個から数百個では、構造が固まっているが金型予算がまだ承認されていない場合、ラピッドプロトタイピングと真空注型(シリコン型複製)の組み合わせが一般的な移行手段で、シリコン型で小ロットを複製し、材料特性は射出成形品に近くなります。プラスチック部品の量産段階になって初めて、射出成形が単価で優位性を発揮しますが、前提として構造、抜き勾配、ゲート位置がレビュー済みである必要があります。
構造別の振り分け:筐体、ブラケット、精密部品
板物、曲げ物、シャーシやラックなど薄板主体の構造は、板金加工の方が直接的で、プレス、曲げ、溶接の組み合わせで筐体やブラケットのニーズをカバーできます。合わせ面、穴系の位置精度、ねじ接続が必要な金属・プラスチック部品は、通常CNCに任せます。一つの製品には往々にしてこの二種類の部品が同時に存在し、工法を分けて選び、組立基準を取り決める方が、無理に一つの工法ですべての部品を作るより割に合います。
| 工法 | 典型的な適用場面 | 切り替え時期 |
|---|---|---|
| 3Dプリント | ラピッドプロトタイピング、小ロット試作、複雑形状の検証 | 構造が固まり、より高い寸法安定性や表面品質が必要になったとき |
| CNC加工 | 金属とプラスチックの精密部品、嵌合面と穴系 | 量産数が増え、1個あたりの工数比率が高すぎる場合は他の工法を検討 |
| 板金加工 | 筐体、ブラケット、フレームなどの薄板構造 | 一体成型が必要な場合や、より高い外観要求がある場合は再評価 |
| 手板複製(シリコーン型) | 小ロットのつなぎ、射出成形材料に近い特性 | 金型予算が確保でき、金型コストを薄められる量産数になったら射出成形へ移行 |
| 射出成形 | 量産プラスチック部品 | 構造が未確定、または量産数が少なすぎる場合は早期の金型製作は不適切 |
切り替えのタイミングに一律の数字はなく、金型コスト、単価、上市スケジュールの三者のバランスで決まります。堅実な方法は、構造確定前に快速工法で反復し、確定後に量産工法を評価することです。検証段階で金型に投資するのは避けましょう。
DFM レビュー:オンラインフローで最も省略されやすい工程
オンライン見積もりが速いのは、システムが幾何形状と体積だけを読み取るからです。しかし、ある部品を安定して作れるかどうかは、幾何以外の制約にかかっています。工具が入り込めるか、プラスチックが離型できるか、板金の曲げで工具が干渉しないか。これらの判断を完全に自動化するのは難しく、通常はエンジニアの介入が必要です。DFM レビューを省略しても問題は消えず、見積もり段階から加工段階へ先送りされ、コストはより高くなります。
機械加工部品:まず工具が到達できるかを見る
CNC 加工で最も典型的な DFM 問題は工具の到達性です。深いポケット、狭い溝、内側の直角、底面のコーナー処理は、いずれも工具径と突出長を制限します。工具の突出が長いほど剛性が低下し、表面品質と寸法安定性の確保が難しくなります。レビューでは通常、キャビティ深さと開口幅の比率、溝幅が一般的な工具径より小さいか、内角にコーナーRを追加できるか、ねじ穴の下穴と面取りが工具経路と干渉しないかを確認します。肉厚が薄すぎると、クランプや切削力で変形します。こうした問題は見積もり段階では見えず、機械にかけてから露呈します。
板金と射出成形:それぞれのハード制約
板金部品では、曲げ半径と板厚の関係、曲げ線付近に穴や切り欠きがないか、穴から曲げエッジまでの距離が十分かを確認します。そうでなければ曲げ時に変形します。射出成形部品では、抜き勾配、肉厚の均一性、リブと主壁の厚み比、ゲート位置が目に見える痕跡を残さないかを確認します。これらのルールは絶対的な数値ではなく、材料と構造によって変わる経験的な判断であり、具体的な部品に基づいて検討する必要があります。
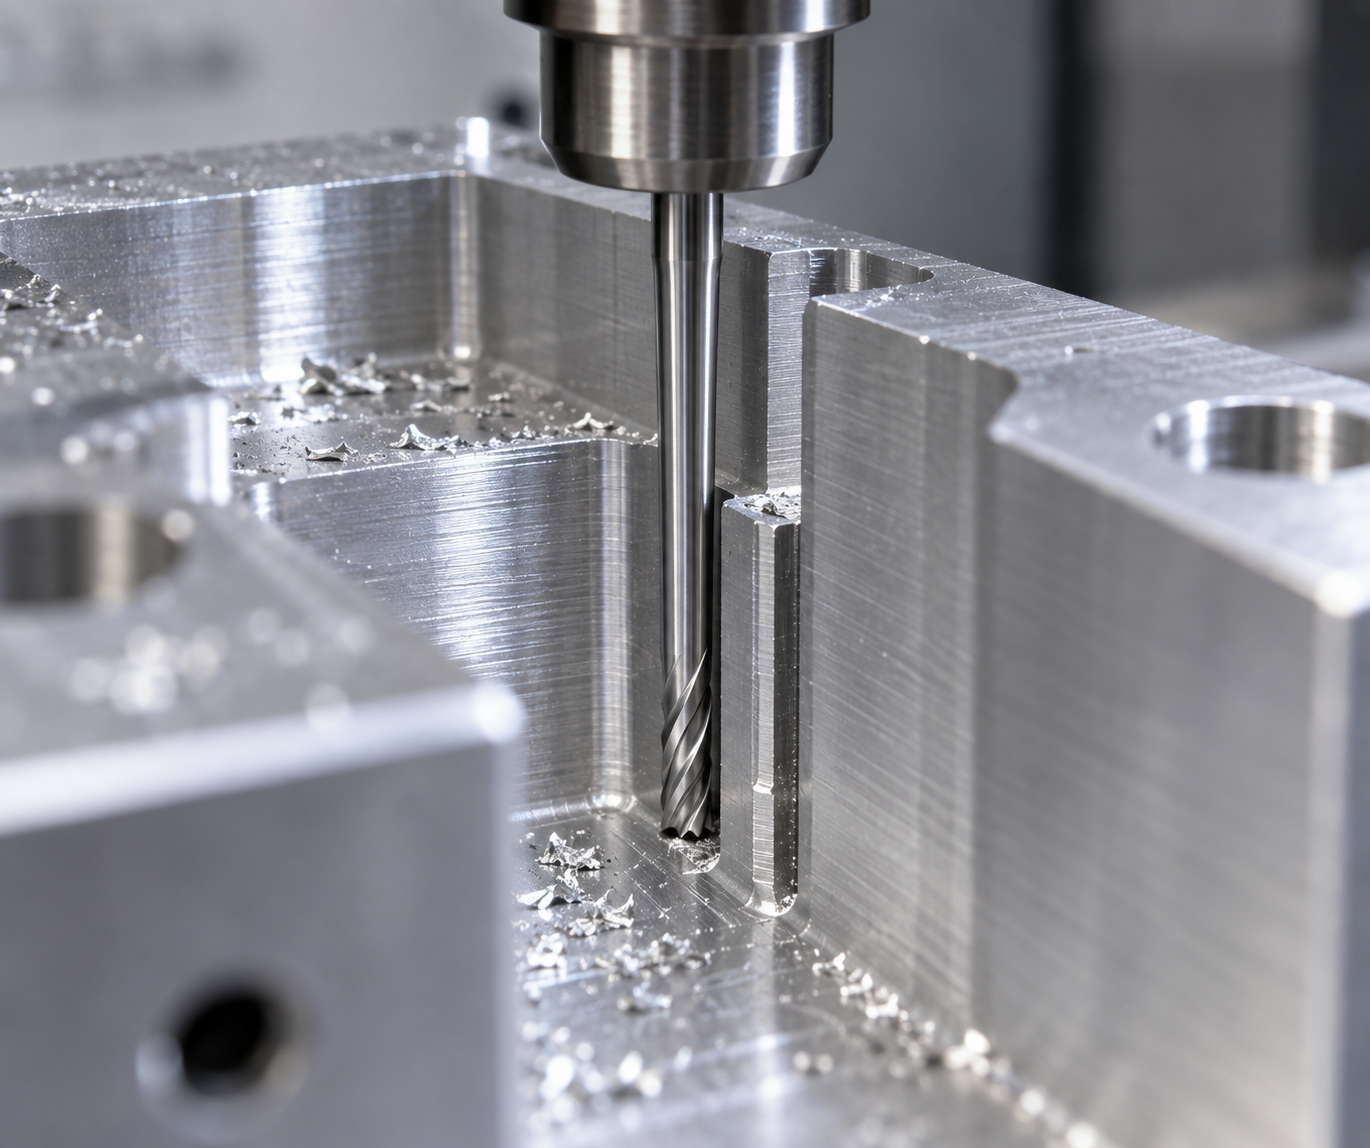
実務的な方法は、図面をアップロードした後、重要な嵌合面、組立関係、荷重部位を明確に注記し、エンジニアがレビューで的確に判断できるようにすることです。構造自体に明らかなリスクがある場合、加工後の手直しを待つより、レビュー段階で形状を調整するか部品を分割する方が良いでしょう。この工程にかかる時間は、通常、手直しよりもはるかに安価です。
初品確認と検査:合格基準は発注前に取り決める
オンライン発注で最も見落とされやすいのは、「合格」を明確に定義することです。図面に「3D モデル通りに加工」とだけ書かれている場合、サプライヤーと買い手が同じ文言をまったく異なる意味で理解する可能性があります。モデルに注記のない面取り、バリ、工具痕、組立面の密着度は、問題とみなされるのか? 品物が届いてから議論すると、手直し、作り直し、遅延のコストは双方で分担するしかなく、こうした紛争はほぼすべて発注前に検査基準を決めていなかったことに起因します。
初品確認(FAI)の役割は、量産投入前に基準を「実物化」することです。それは単なる寸法報告書ではなく、図面上の抽象的な要求を具体的な部品に落とし込み、基準、重要寸法、外観基準について双方の合意を得るものです。小ロットや単品の場合、初品がそのまま納品品となることが多く、その場合は事後対応ではなく、着手前に確認する必要があります。
検査の論理:まず基準を定め、それから寸法を語る
検査の第一歩は寸法を測ることではなく、基準を確認することです。同じ穴位置でも、どの面を基準に測定するかで結果が異なる範囲に収まることがあります。図面には基準面、基準軸、または組立関係を明確にすべきです。特に複数部品が嵌合する構造では重要です。重要寸法とは通常、組立、機能、外観に影響する寸法を指し、その他の寸法は一般要求として扱えます。どの寸法を重要とするかは、加工側に決めさせるのではなく、買い手が実際の用途に基づいて判断する必要があります。
外観基準も事前に明確にすべきです。CNC 加工では工具痕が残り、3D プリントでは積層痕が残り、板金曲げではスプリングバックの痕跡が残ります。これらは工法固有の特徴であり、欠陥ではありません。外観面に特定の要求がある場合は、どの面が見えるか、どのような処理(研磨、ブラスト、アルマイトなど)を許容するかを指定すべきで、「表面平滑」と漠然と書くべきではありません。曖昧な注記の代償は、コストを後工程の選別、手直し、さらには廃棄に転嫁することになることが多いです。
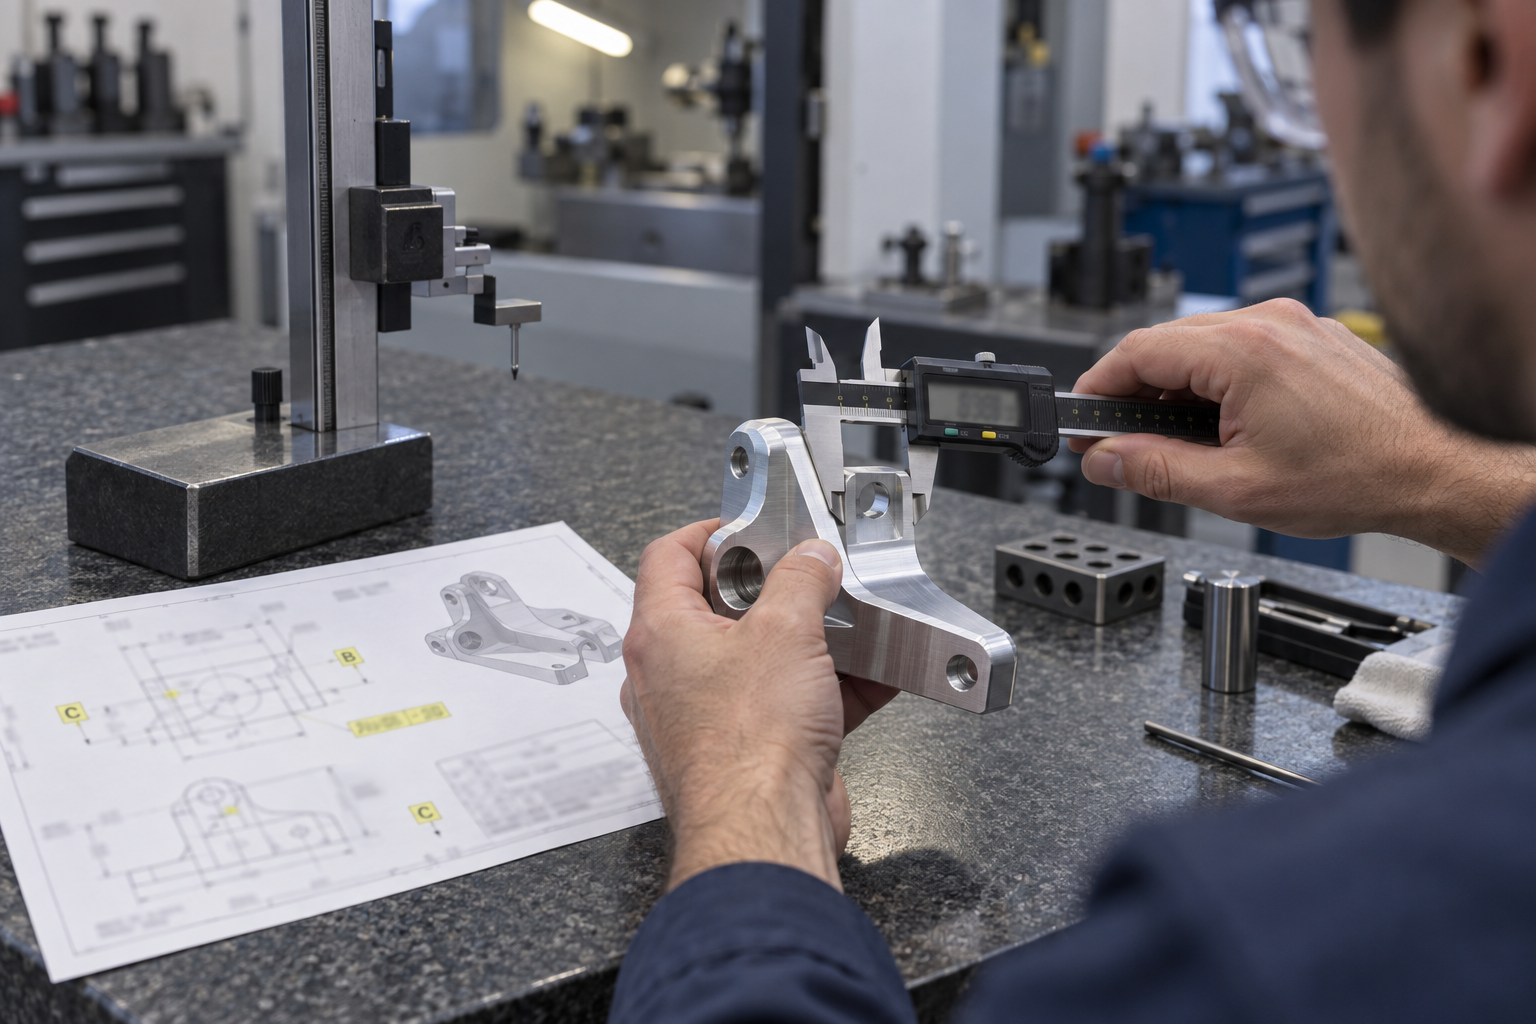
オンラインフローで検査要求を取り決める最も現実的な方法は、発注備考または図面注記に三つのことを明記することです。どの寸法が重要か、何を基準とするか、外観面はどこか。構造が複雑な場合や組立公差チェーンが関わる場合は、手動でのやり取りに切り替え、検査方案も併せて確認することをお勧めします。具体的な部品の検査と加工方案を評価する必要がある場合は、AI 対話見積もり から図面を提出し、見積もり段階で合格基準をすり合わせましょう。
どの工程はオンラインで完結でき、どれはエンジニアとのやり取りに戻すべきか
オンラインフローを自動ラインと理解するのは、多くの購買担当者が最も陥りやすい罠です。より正確に言えば、オンラインシステムは情報が完全で判断の余地が小さいタスクの処理に長けており、判断の余地が大きくなった時点で、決定権をエンジニアに戻す必要があります。この境界線が、「注文を送信」すべきか「エンジニアに連絡」すべきかを決めます。
オンラインで完結するのに適したケース
- 図面情報が完全:3D モデルと 2D 注記が一致し、材料、表面処理、数量が明確に記載されている。
- 構造が標準的:板物、軸物、ブラケット、筐体などで、通常の工具到達性を超える深いポケットや狭い溝がない。
- 工法が成熟:CNC 加工、3D プリント、板金曲げなどの標準的な経路で、パラメータ空間が限られている。
- 合格基準が明確:重要寸法、基準、外観要求が図面または検査説明に記載されている。
エンジニアとのやり取りを推奨するケース
- 組立公差チェーン:複数部品間に嵌合関係があり、単品の合格が組立の合格を意味しない。
- 非標準構造または特殊材料:加工性、代替案、工法の実現可能性を確認する必要がある。
- 複雑な表面処理と後工程:複数の工程のつなぎ、マスキング要件、または外観グレードの判定が関わります。
- ロットとコストに敏感:工程切り替えのタイミングを評価する必要があり、単品ごとのロジックで見積もるべきではありません。
よくある質問(FAQ)
以下の質問は、ほぼ毎回の見積もりで尋ねられます。回答はできるだけ判断のロジックを示すようにし、正確に見えて実際には具体的な図面に依存する数字は示しません。
オンライン見積もりで出た価格は正確ですか?
構造が明確で、材料と公差の指定が完全な部品であれば、オンライン見積もりは通常、最終的な精算価格に近くなります。誤差は主に三つのケースから生じます:図面に重要公差や表面処理が記載されていない、工程判断が必要な深いポケットや狭い溝がある、そしてロットの変化により工数が再見積もりされる場合です。オンライン見積もりは意思決定の参考とし、同時にその見積もりの範囲にどの工程と検査項目が含まれるかを確認することをおすすめします。
図面をアップロードする際はどのような形式が必要ですか?
三次元モデルは STEP または IGES を優先し、二次元図面は PDF を提供してください。両方を同時に出すのが最も確実です——モデルは形状を定義し、図面は公差、基準、外観要件を定義します。二次元図のみの場合、複雑な曲面部品では認識のずれが生じやすいため、まずエンジニアに確認してから発注することをおすすめします。
小ロットでは結局 CNC、3D プリント、真空注型のどれを選ぶべきですか?
三つの点で判断します:材料、精度の要求、数量です。金属部品や高い寸法一致性が求められる樹脂部品は通常 CNC 加工で対応します。構造検証やラピッドプロトタイプには 3D プリントが適しています。数十個程度のロットで、外観が射出成形に近い樹脂部品は手板用の真空注型を検討できます。数量がさらに増え、材料が射出成形に適している場合は、金型の製作を評価します。具体的な取捨選択は図面とエンジニアとの相談を踏まえて判断することをおすすめします。
なぜ納期に差が出るのですか?
納期は材料の手配、工程ルートの長さ、表面処理、検査の各段階によって決まります。同じ図面でも、材料を変えたり、表面処理を追加したり、検査要件を高めたりすると、生産スケジュールが変わります。オンラインシステムが示す時間は通常、一般的なケースでの見積もりであり、特殊な材料や複雑な後処理の場合は、エンジニアが確認した時間を優先してください。
商品を受け取って寸法のずれを見つけたらどうすればよいですか?
まず、測定方法と基準が図面と一致しているかを確認してください——多くのトラブルは測定の取り方の違いから生じます。加工のずれであると確認できた場合は、部品、検査報告書、図面の版を保管し、早急に担当者に連絡して、ずれの位置と組立への影響の程度を説明してください。フィードバックが早いほど、修理か、作り直しか、後続ロットの調整かを判断しやすくなります。
Key takeaways
- オンラインプラットフォームが本当に短縮するのは、見積もりと生産スケジュール調整の待ち時間であり、エンジニアリング判断そのものではありません。DFMレビューは依然として歩留まりを左右する重要な工程です。
- 工法の選択は、数量、構造の複雑さ、材料によって決まります。試作段階ではCNCと3Dプリントがよく使われ、小ロットへの移行期には真空注型が使え、量産では射出成形や板金に切り替わります。
- オンライン見積もりの差は、しばしば前提条件の違いから生じます。材料グレード、表面処理、公差指示、検査要件が価格に含まれているかどうかは、単価そのものよりも確認する価値があります。
- 図面情報が完全であるほど(基準、重要寸法、組立関係)、オンラインの流れはスムーズになります。曖昧な指示は、後工程の手直しややり取りにコストを移すことになります。
- 初品確認と検査のロジックは、発注前に取り決めておくべきであり、納品後に受け入れ基準の不一致に気づくのでは遅すぎます。



