無酸素銅材料とは:酸素含有量、純度および一般的な牌号の理解
コネクタ、バスバー、リード線および放熱部品で電流や熱を安定して伝える必要がある場合、無酸素銅材料が候補に挙げられることがよくあります。一部の高真空電子機器、送信管、ガラス—金属封着関連部品でも、銅材中の酸素や不純物の管理が重視されます。その価値は「最高強度」にあるのではなく、低酸素・高純度と導電性・熱伝導性の組み合わせにあります。
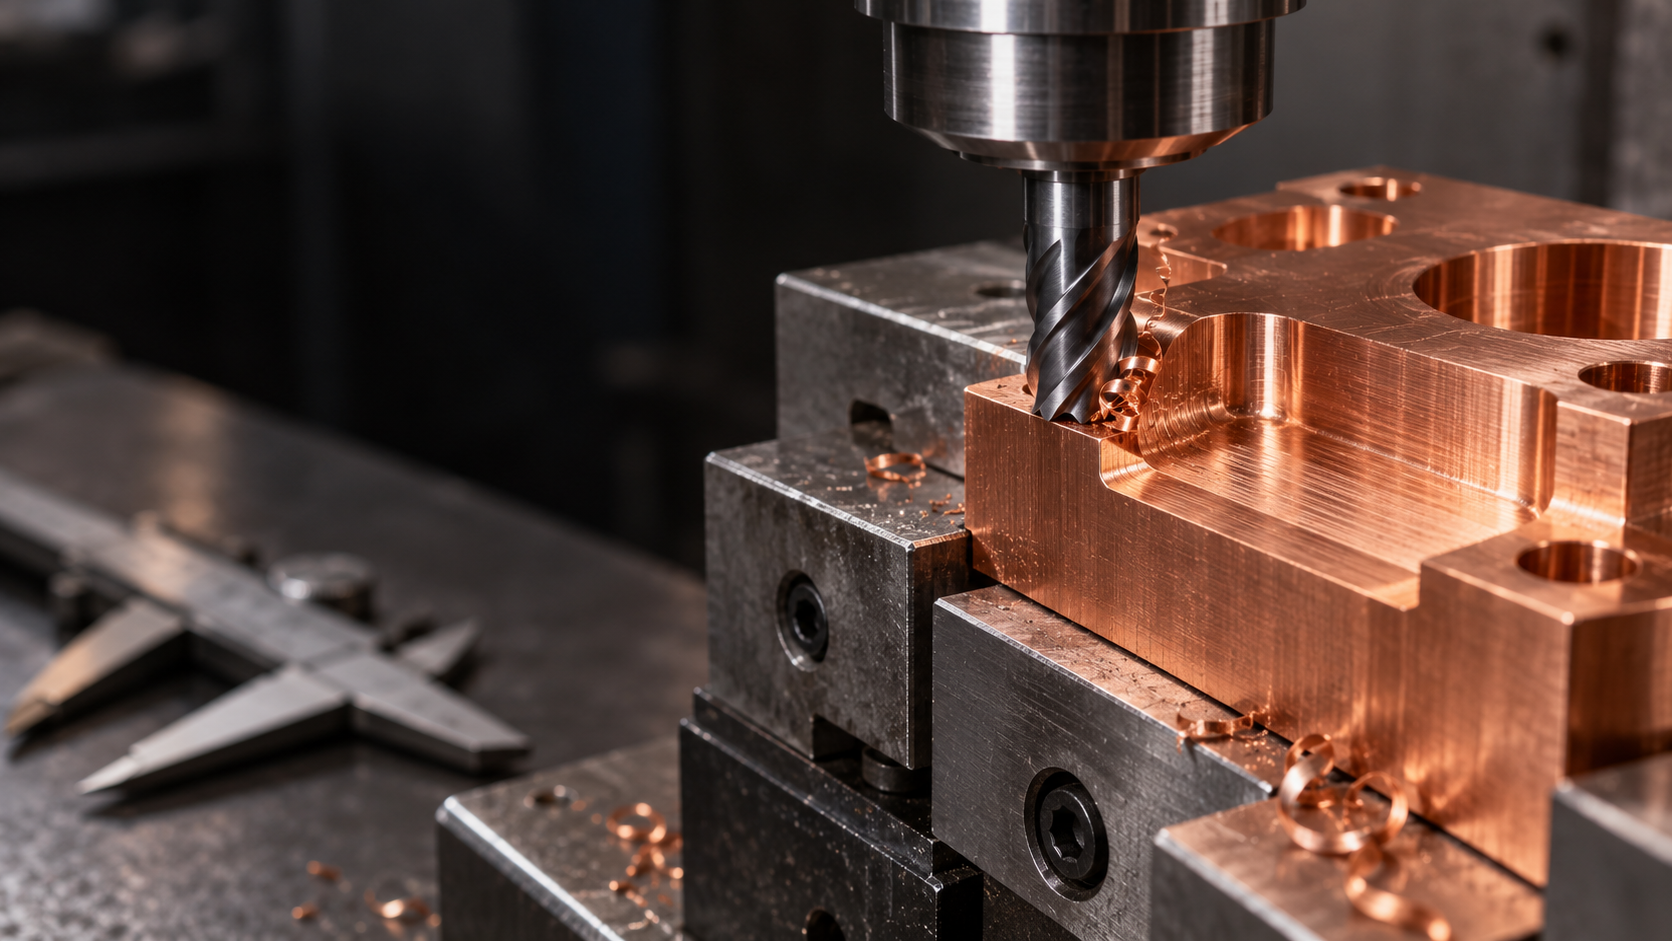
ただし、機能部品に適していることと、加工しやすいことは同義ではありません。無酸素銅は一般に軟らかく延性が高いため、CNC加工時に工具への溶着、切りくずの絡み、穴開口部のバリ、表面の引っかき傷などが発生する可能性があります。材料名は出発点にすぎず、牌号、供給状態および部品構造によって実際の加工特性は変化します。
酸素含有量と純度:まず材料の範囲を確認する
関連資料では、無酸素銅を酸素含有量が約0.003%以下、銅純度が約99.95%を超える高純度銅のカテゴリーとして説明することがあります。ただし、これらの数値をすべての無酸素銅に共通する統一指標とみなすことはできません。酸素含有量、不純物の上限値および導電率は、適用規格、具体的な牌号および材料証明書に基づいて確認する必要があります。「無酸素」とは、材料が酸素を絶対に含まないという意味ではなく、酸素含有量が厳格に管理されていることを指します。
C10100とC10200:単純な同義語ではなく識別の入口として扱う
エンジニアリング資料では、C10100(OFE)やC10200(OF)といった表示がよく見られます。これらは無酸素銅材料を選定する際の識別の入口として利用できますが、すべてのタフピッチ銅、純銅またはその他の銅牌号と直接同一視することはできません。発注前には、少なくとも以下の情報を確認してください:
- 牌号、適用規格およびサプライヤーの材料証明書;
- 焼鈍材や冷間加工材などの供給状態、およびそれに対応する硬さ;
- 導電率、熱伝導性の要求および部品の実際の機能;
- 板材、棒材、管材または特注の素材形状、および後工程の加工代。
部品に導電性、熱伝導性、高真空適合性、または気密シールの嵌合が同時に求められる場合は、「無酸素銅材料」とだけ記載するのではなく、材料証明、表面清浄度、検査項目を図面または調達要件に明記してください。
無酸素銅材料が部品加工に適している理由:導電性、熱伝導性、高真空要件
無酸素銅材料の価値は、まず強度ではなく機能にあります。低酸素・高純度という特性は、高い導電性と良好な熱伝導性の維持に有利なため、コネクタ、バスバー、リード線類の部品、ならびにヒートシンクや熱交換部品によく使用されます。一部の高真空電子機器、電子管、ガラス—金属シール関連部品でも、無酸素銅の材料純度、低酸素特性、表面清浄度が重視されます。
導電部品に無酸素銅材料を使用する場合:まず電流経路と接触界面を確認する
コネクタ、バスバー、リード線類の部品では、通常、導電経路の損失を低減し、端子、穴位置、または重ね合わせ面の接触要件を満たすために無酸素銅材料を選択します。加工時は外形が成形されているかだけでなく、穴口のバリ、溝端部の引っかき傷、接触面の平面状態も確認する必要があります。バリは組立隙間に影響する可能性があり、残留切りくずや表面汚染は接触界面を変化させる可能性があります。図面には、重要な接触領域、寸法公差、バリ取り、清浄度の要件を明確に記載し、「無酸素銅」とだけ表示しないようにしてください。
放熱部品に無酸素銅材料を使用する場合:材料名よりも熱伝導経路が重要
ヒートシンクや熱交換部品では、熱源からフィン、底板、または流体接触面へ熱がどのように伝わるかが重要です。無酸素銅材料は高い熱伝導性の要件を満たせますが、薄肉、深溝、大面積の平面では、反り、変形、接触不良のリスクも生じます。設計時には不要な極薄構造を減らし、工具の進入、切りくずの排出、後工程のバリ取りのための空間を確保してください。加工後には、平面度、溝形状の連続性、嵌合部品との接触状態も確認する必要があります。熱伝導性が良好でも、部品が本来十分な剛性や耐摩耗性を備えているとは限りません。
高真空関連の無酸素銅部品:純度と清浄度を必ず併せて確認する
高真空電子機器、電子管、またはガラス—金属シール関連部品では、材料規格は出発点にすぎません。加工油、残留切りくず、表面の引っかき傷、不適切な洗浄はいずれも、その後の組立や使用環境に影響を及ぼす可能性があります。そのため、材料証明書、加工残留物の管理、洗浄工程、梱包方法を併せて確認する必要があります。無酸素銅材料がこの種の用途に適しているからといって、一般的な加工部品が自動的に高真空またはシール要件を満たすわけではありません。最終的な判定は、具体的な材質規格、部品構造、表面状態、検査仕様に基づいて行う必要があります。
無酸素銅の CNC 加工における難しさ:凝着、切りくず排出、バリ、寸法安定性
無酸素銅は導電、熱伝導、一部の高真空関連部品に適していますが、切削しやすいとは限りません。無酸素銅材料は一般に軟らかく延性が高いため、切削時に材料が凝着しやすい傾向があります。工具刃先に構成刃先が形成されると、切りくずが工具やワークに絡み付き、切りくず排出の詰まり、表面の引っかき傷、寸法変動を引き起こす可能性があります。加工前には工具を鋭利な状態に保ち、銅材に適した工具形状を採用してください。切削条件は材質規格、供給状態、機械剛性、工具の状態に応じて検証する必要があり、一定の速度や送りをそのまま適用するのは適切ではありません。
無酸素銅材料における凝着、切りくず排出、表面品質
無酸素銅の連続切りくずは、深溝、止まり穴、狭いキャビティ内に堆積しやすくなります。クーラントの供給、エアフローの方向、工具のチップポケットは、構造に合わせる必要があります。必要に応じて深溝を段階的に加工し、一度に深く切り込まないようにしてください。加工面に引きずり跡、光沢斑、局所的な引き裂きが見られる場合は、単純に送りを上げるのではなく、まず工具の鋭利さ、切りくずの凝着、固定の安定性を確認してください。穴口、溝端部、外周形状にも返りバリが生じやすいため、設計時には不要な極小のRを避け、バリ取りのための作業空間を確保してください。
無酸素銅加工における薄肉変形と寸法安定性
薄肉部品、細長い部品、大面積の平面は、無酸素銅の CNC 加工で特に影響を受けやすい構造です。クランプ力によって局所的な変形が生じる可能性があり、切削熱と材料の熱膨張によって加工中に寸法が変動することもあります。さらに、ワークを解放した後に、スプリングバックや平面度の変化が発生する場合があります。より安定した方法は、突き出し量を短くし、ワークに密着する支持と適切なクランプ力を使用し、荒加工、半仕上げ加工、仕上げ加工を分けることです。荒加工で主要な加工代を先に除去し、ワークの温度と応力状態が安定してから重要寸法を仕上げます。重要な穴間距離、平面度、嵌合寸法については、段階的に検査を実施し、必要に応じてクランプを解除した後に再測定してください。
- [object Object]
- [object Object]
- [object Object]
- [object Object]
無酸素銅部品に適した加工方法:フライス加工、旋削加工、成形加工の選び方
無酸素銅部品の加工工程は、まず構造と機能を確認し、次に生産数量を考慮します。CNCフライス加工は、コネクタハウジング、バスバーの輪郭、放熱溝、異形ブロックなどに適しており、1回の段取りで平面、穴位置、溝形状、局部輪郭まで加工できます。CNC旋削加工は、軸対称の継手、リング部品、スリーブ、中心穴付き部品により適しています。無酸素銅は軟らかく延性が高いため、工程の選択を誤ると、問題は「切削できるかどうか」ではなく、バリ、変形、工具への溶着、重要寸法を安定して管理できるかどうかに現れます。
無酸素銅材料のフライス加工と旋削加工を構造に応じて選ぶ方法
無酸素銅材料をフライス加工する場合、深い溝、小径穴、狭いリブが同時に工具の突き出し量、切りくず排出、バリ取りの難易度を高めます。薄肉スリーブやリング部品を旋削する場合は、クランプ力と切削熱によって、真円度、肉厚、端面寸法が変化する可能性があります。外観が厳しく要求される面では、工具の切れ味、工具痕の方向、切りくずによる加工済み表面の傷にも注意が必要です。そのため、設計段階では安定して支持できない薄板を避け、不必要に小さい隅Rを減らし、工具の進入と二次バリ取りのためのスペースを確保する必要があります。
無酸素銅部品で成形加工を検討するタイミング
冷間押出しなどの成形工程は、通常、断面と形状が比較的単純で、生産数量が安定している部品に適しています。複雑な穴や溝、異形外周、高精度が必要な局部構造には、後工程としてCNC加工が必要になることが多くあります。金型のパーティング、離型、材料流動の制御が難しい場合は、機械加工に変更するか、工程を再分割する必要が生じることもあります。成形加工だからといって、すべての複雑な構造がより経済的になるわけではありません。
- [object Object]
- [object Object]
- [object Object]
電子・電気部品および放熱部品における無酸素銅材料の用途判断
無酸素銅材料の用途は、「純銅」や「高導電性」というラベルだけでなく、部品の機能を起点に判断する必要があります。コネクタ、バスバー、リード類の部品では、通常、電流伝送、接触界面、組立安定性が重視されます。加工時には、穴や溝の位置、接触面の平面度、穴口や外周にバリが残っていないかを重点的に確認します。バリは組立時の干渉を引き起こすだけでなく、接触状態を変化させる可能性があります。めっきなどの表面処理が必要な接触部品については、処理後の寸法および界面の変化もあらかじめ見込む必要があります。
無酸素銅材料をヒートシンクおよび熱交換部品に使用する場合
ヒートシンクや熱交換部品に無酸素銅を選ぶ際の核心は、材料の硬さを追求することではなく、連続的で安定した熱流経路を形成することです。加工図面には、基準平面、溝形状の連続性、平面度、相手部品との接触領域を明確に記載する必要があります。薄肉フィン、深い溝、密集した流路は、クランプ力、切削熱、工具による切りくず排出不良によって反りが発生しやすくなります。工程上は、適切なクランプ、余肉の段階的な除去、クランプ解除後の再測定によってリスクを管理できます。溝底の引っかき傷や残留バリも、洗浄性、密着性、後工程の組立に影響します。
高真空およびシール関連部品に無酸素銅材料を使用する場合
一部の高真空電子機器、送信管、ガラス—金属シール関連部品では、無酸素銅の低酸素特性と材料純度が重視されます。ただし、一般的な無酸素銅部品が自動的に高真空適合品になるわけではありません。この種の部品では、材料証明書、加工残留物、表面状態、洗浄工程、包装方法も確認する必要があり、シール面については傷、バリ、局部的な圧痕を個別に確認します。部品が高い耐摩耗性、高荷重性能、長期摩擦機能を担う場合は、無酸素銅の軟らかさが制約となる可能性があるため、銅合金やその他の材料と改めて比較する必要があります。
無酸素銅部品の表面処理と品質検査:機能要件を図面に反映する
表面処理は、無酸素銅部品に必須の工程ではありません。めっき、研磨、サンドブラスト、化学処理のいずれを行うかは、接触抵抗、耐食性、シール性、外観、組立要件によって決定します。電気接触面では、酸化膜と界面状態の管理が必要になる場合があります。シール面では、平面度、傷、残留物が重視されます。外観面では、処理後の色差、ピット、寸法変化を避ける必要があります。
処理工程によって、重要寸法、表面粗さ、界面性能が変化します。めっき層は穴径、嵌合すきま、接触寸法に影響し、研磨によってエッジ形状が変わる可能性があります。サンドブラストや化学処理によって、粒子や残留物が発生することもあります。そのため、表面処理の名称、処理範囲、重要寸法の再測定、受入状態は、図面または検査要求に直接記載する必要があり、購買備考欄に「表面処理」とだけ記載してはなりません。
無酸素銅材料の加工後検査における重点項目
- 材質記号、供給状態、および材料証明書を照合する。「無酸素銅」だけでは、C10100、C10200などの具体的な材料要件を代替できません。
- 重要寸法、公差、平面度、穴・溝の状態および組立基準を確認し、特に穴口、溝端部、外周輪郭のバリを重点的に確認する。
- 表面の引っかき傷、圧痕、変色、めっき欠陥および処理残留物を確認する。導電または熱伝導機能部品については、図面に従って該当する性能も確認する。
- 薄肉無酸素銅部品は、クランプを緩め、表面処理を完了した後に再測定し、クランプによる変形や熱状態による寸法判定の誤りを避ける。
高真空またはシール関連部品では、清浄度を材料や寸法と同等に明確化する必要がある。加工油、研磨材、研磨ペースト、指紋、包装粒子はいずれも後工程での使用に影響を及ぼす可能性がある。洗浄工程、乾燥方法、接触材料、包装時の清浄要求および検査方法を確認する必要がある。一般的な無酸素銅部品は、洗浄しただけで自動的に高真空適合品となるわけではない。最終受入検査では、材質記号、加工寸法、表面状態、機能指標、清浄度を一連の管理として確認する必要がある。
無酸素銅材料の加工でよくある問題
無酸素銅材料の選定と加工では、材料名だけを見てはならない。材質記号、供給状態、部品構造、機能要件、検査方案を併せて確認する必要がある。
C10100とC10200の無酸素銅はどのように照合すべきか?
C10100(一般的な表示:OFE)とC10200(一般的な表示:OF)は、技術上の識別の入口として利用できるが、名称だけで発注してはならない。材料証明書、適用規格、酸素含有量または純度の基準範囲、供給状態、硬さ、導電率を照合し、これらの指標が部品の機能要件を満たしているか確認する必要がある。
無酸素銅材料はなぜ工具に付着し、バリが発生しやすいのか?
無酸素銅は一般に軟らかく延性が高いため、切削時に材料が工具へ付着し、切りくずも絡まりやすい。これにより、穴口、溝端部、外周輪郭にバリが発生しやすくなる。加工工程では工具の切れ味を維持し、切りくず排出と冷却を改善するとともに、部品構造に応じて切削条件を調整する必要がある。一般鋼材の加工条件をそのまま適用してはならない。
薄肉無酸素銅製放熱部品の変形リスクを低減するには?
まず、不要な薄肉部や深すぎる溝構造を減らし、次にクランプ力、工具の突き出し量、加工順序、余肉配分を検討する。荒加工後には安定化と再測定の工程を設け、仕上げ加工時には片側の余肉を集中して除去しないようにする。最終寸法は、クランプを解除した後の検査結果を基準とする。
表面処理と清浄度はいつ図面に記載する必要があるか?
部品が電気接触、シール、耐食性、外観または高真空関連の用途に関わる場合、表面処理、粗さ、残留物、清浄度を図面または受入要件に明確に記載する必要がある。めっき、研磨、サンドブラスト、化学処理は寸法や界面性能を変化させる可能性があるため、処理前後に重要寸法を再確認する必要がある。
Key takeaways
- 無酸素銅材料の中核的な価値は、低酸素・高純度による導電性、熱伝導性および一部の高真空適合性にあり、高強度や切削性の高さにあるわけではありません。
- C10100/OFE、C10200/OFは材料選定の入口として扱うにとどめ、最終的には材料証明書、供給状態、硬さおよび導電率の要求を確認する必要があります。
- 無酸素銅をCNC加工する際は、工具の切れ味、切りくずの排出、クランプ剛性、薄肉構造および加工温度を同時に管理する必要があります。
- コネクタ、バスバー、ヒートシンクおよび高真空関連部品では設計上の重点が異なるため、業界名だけで材料の適否を判断することはできません。
- 表面処理、清浄度および最終検査は、接触抵抗、シール性、外観ならびに組立要件に応じて個別に定義する必要があります。



