
なぜPLAはFDM機能プロトタイプの初期検証に適しているのか?
PLA製のプロトタイプは室温では問題なく組み立てられても、熱源の近くに置いたり、継続的に荷重を受けたりすると、穴位置が徐々に変化することがあります。この現象が示すのは、PLAは多くの機能プロトタイプの初期検証には適していますが、長期使用に適しているとは限らないということです。検証対象が外観、組み立て隙間、低荷重操作、または治具のコンセプトであれば、PLAは通常、迅速な反復に適した選択肢です。一方、部品に長期的な荷重、繰り返し衝撃、高温環境への耐性が必要な場合は、材料を改めて評価すべきです。
PLA機能プロトタイプの材料特性:印刷しやすいが、柔軟性には限界がある
エンジニアリング上の材料選定という観点では、PLAの代表的な特性は、印刷難度が低く、収縮や反りが通常小さく、強度は中程度で、柔軟性が低いことです。一部のフィラメントガイドでは、代表的な加工条件としてノズル温度190–230°C、ヒートベッド温度35–55°C程度が示されていますが、実際の温度は使用するフィラメントのデータシート、色の配合、装置のパラメータに基づいて設定してください。反りが少ないことは、外形や組み立て基準を維持するのに役立ち、設計の反復で複数のバージョンを迅速に印刷するのに適しています。しかし、柔軟性が低いことは、スナップフィット、薄肉、ねじ、繰り返し分解・組み立てを行う構造で、破断や角の欠けが発生しやすいことも意味します。
PLAで検証できること、代替できないことは?
したがって、PLA機能プロトタイプはまず、具体的な検証作業に役立てるべきです。外観の比率を確認し、組み立て関係を点検し、低荷重操作時の感触を確認し、あるいは治具のコンセプトで部品を位置決めできるかを検証します。干渉、穴位置の誤り、操作スペースの不足を発見するのには役立ちますが、最終部品が長期的な荷重に耐えられることを自動的に証明するものではありません。特に、荷重方向と印刷方向が一致しない場合、層間結合、肉厚、充填方法のすべてが結果を変化させます。印刷を依頼する前に、図面または注記へ荷重、使用温度、接触時間、重要寸法を明記し、「印刷しやすい」ことを「すべてのエンジニアリング用途に適している」と誤解しないようにしてください。
FDMによるPLAの成形メカニズムは、機能プロトタイプの性能にどのような影響を与えるのか?
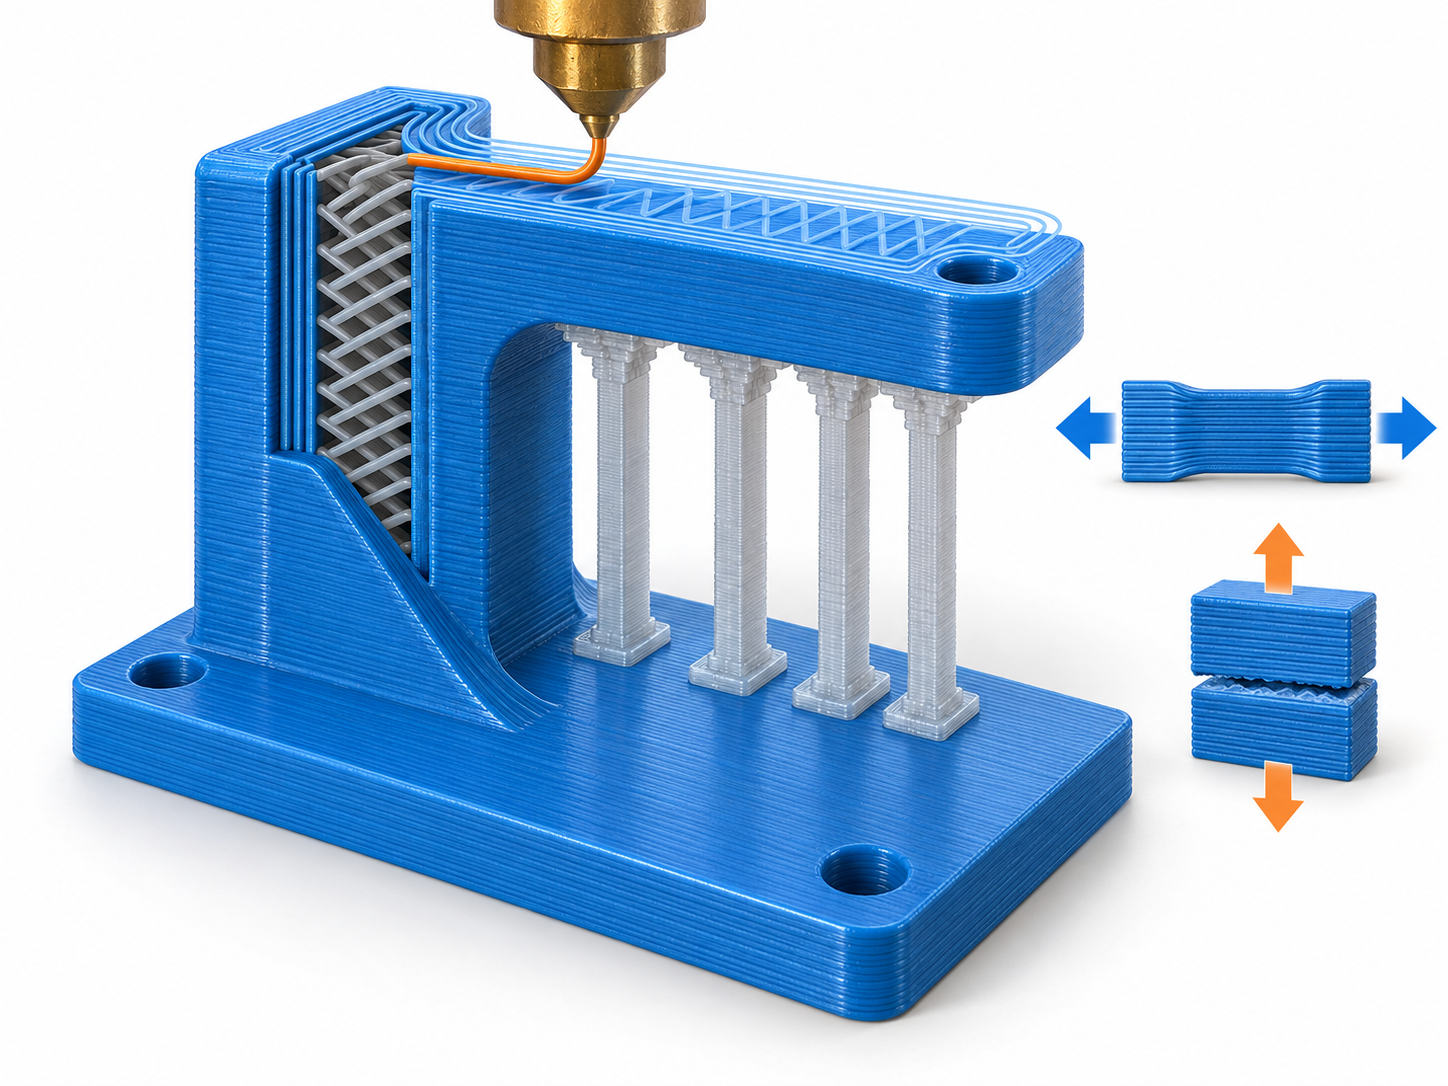
PLA機能プロトタイプを使用できるかどうかを判断する際は、材料名だけでなく、部品がどのように印刷されたかも確認する必要があります。FDMでは通常、まずCADモデルをスライスしてノズルの移動経路を生成します。フィラメントはノズル内で溶融し、経路に沿って1層ずつ堆積され、層を積み重ねて部品を形成します。オーバーハング、穴、複雑な曲面の下側などに自立性が不足する場合は、サポート構造を追加する必要があります。この工程により、FDM部品は均質な射出成形品とは異なるものになります。
PLA機能プロトタイプの層間結合と荷重方向
同一層のXY平面内では、溶融したフィラメントは通常、連続した経路を形成できます。一方、Z方向は隣接する層同士の結合に依存します。そのため、引張力、曲げ力、締め付け力が主に層間に作用する場合、強度や破断リスクはXY方向の場合と異なる可能性があります。印刷方向、積層ピッチ、壁数、充填方法、冷却条件のすべてが実際の性能を変化させます。薄肉部品は壁数が不足すると軟化する可能性があり、長い片持ち部は垂れ下がりやすく、荷重を受ける穴は変形することがあります。また、ねじは層間剥離や局所的な材料不足によって機能しなくなる可能性があります。
部品の特徴から逆算するPLAプリント方案
たとえば、同じPLA製ブラケットでも、平置きでプリントする場合と縦置きでプリントする場合では、曲げ挙動が異なる可能性があります。穴の軸線がZ方向と平行である場合、穴壁のパス、サポートの必要性、層間結合も組み立て結果に影響します。機能試作を設計する際は、まず検証したい対象が外観、組み付けクリアランス、低荷重での操作性なのか、それとも耐荷重性や長期耐久性なのかを明確にし、そのうえでプリント方向と構造パラメータを決定する必要があります。層紋、サポート跡、局所的な寸法偏差は偶発的な欠陥ではなく、FDMによる逐層成形のプロセス上の結果です。プリントしやすい材料は試作のハードルを下げるだけであり、荷重方向や検証項目の分析に取って代わるものではありません。
PLA機能試作品のFDM寸法精度に影響する要因とは?
PLAは収縮率と反りが小さいため、全体形状の維持には有利ですが、すべての局所的な特徴で同じ寸法結果が得られるわけではありません。FDMでは、まずCADモデルをスライスし、その後ノズルがパスに沿って溶融材料を押し出し、層ごとに堆積させます。ノズル径、積層高さ、押出流量、冷却状態は、エッジ、コーナー、薄肉部における材料の実際の堆積状態を変化させます。
穴径は、偏差が生じやすい代表的な箇所です。内壁のパスは限られた空間内で方向転換する必要があるため、溶融材料が穴の内側へわずかに広がることがあります。水平穴では、ブリッジ、サポート、層紋の影響も受けます。薄肉部は、完全な押出ラインを収容できないため、厚くなったり薄くなったりする場合があります。また、オーバーハングや長い片持ち部では、垂れ、振動によるリップル、サポート取り外し後の局所的な損傷が生じやすくなります。プリント方向を変えると、穴の真円度、長辺の平面度、荷重を受けた後の寸法安定性も変化する可能性があります。
| 特徴 | 主なリスク | 推奨される検証方法 |
|---|---|---|
| 穴と軸穴の嵌合 | 内壁のパス、収縮、方向によって穴径が小さくなったり真円度が低下したりする | 初品で穴径を測定し、実際の軸またはプラグゲージで試し嵌めする |
| 薄肉部とスロット | ノズル幅、流量、冷却によって肉厚に偏差が生じる | 肉厚を測定し、組み付けおよび着脱試験を行う |
| オーバーハングとサポート面 | 垂れ、層紋、サポート取り外し時の損傷が輪郭に影響する | 重要面を確認し、必要に応じて方向を調整して再測定する |
| 長辺と基準面 | 反り、層間収縮、またはプラットフォームへの付着の不均一による変形 | 平面度と端点間距離を測定し、組立基準を確認する |
したがって、FDMの寸法精度は、材料名や外観だけを見るのではなく、形状ごとに管理すべきです。図面では、重要寸法、組立寸法、非重要な外形を区別するのが望ましいでしょう。穴径、はめあい隙間、基準面については、印刷前に合否判定方法を明確にしておく必要があります。一方、一般的な曲面や機能に関係しない外観については、より緩やかな判定基準を採用できます。表面が整って見えることは、成形状態が良好であることを示すにすぎず、ノギス、マイクロメータ、栓ゲージ、または専用検具による測定の代わりにはなりません。
FDMでPLAを印刷すると、どの程度の寸法精度を実現できるか?合否判定方法はどのように設定するか?
「PLAは寸法安定性に優れている」からといって、すべての形状が同じ公差を達成できるわけではありません。FDM部品は、溶融したフィラメントを層ごとに積層して形成されるため、ノズル径、積層ピッチ、押出流量、印刷方向、冷却、収縮、サポートの除去が最終寸法に影響します。業界資料でよく見られる約±0.2 mmという値は、あくまで大まかな目安にすぎません。実際の結果は、装置、部品寸法、形状、工程設定にも左右され、すべてのPLA部品に対する保証値にはなりません。
重要寸法と非重要な外形をまず区別する
印刷前に、図面または検査要求に重要な穴径、軸穴のはめあい、組立隙間、基準面、平面度を明記する必要があります。外観曲面や組立に関係しない領域には、比較的緩やかな要求を適用できます。一方、荷重を受ける穴、位置決めピン穴、ねじを締め込む位置については、個別に確認すべきです。穴径は、内壁の経路、隅部での材料の堆積、冷却収縮によって小さくなる可能性があります。また、薄肉部、長辺、オーバーハング部も局所的な変形が生じやすい箇所です。スライスパラメータを調整する前に、組立結果を実際に左右する寸法がどれかを明確にしてください。
試験片と初品でPLAの合否判定基準を確立する
はめあいが求められるPLA機能試作部品では、穴、軸、薄肉部、基準面を含む試験片を先に印刷するか、初品で補正方向を確認することを推奨します。測定時には、形状に応じてノギス、マイクロメータ、栓ゲージ、または専用検具を選択し、穴径、軸穴のはめあい、隣接部品間の隙間、ねじの締め込み状態、平面度を記録します。組立検証では、無理に圧入する必要があるか、干渉が発生しているか、また数回の分解・組立後にはめあいが変化するかも記録してください。重要寸法を安定して要求値内に収められない場合は、スライスパラメータの変更だけを続けるのではなく、CNC加工などの工程を検討すべきです。
| 検査対象 | 推奨方法 |
|---|---|
| 重要な穴径と軸穴 | 栓ゲージ、ノギス、またはマイクロメータで測定し、実際に組み付けてはめあいを確認する |
| 組立隙間 | 隣接部品間の隙間を測定し、局所的な干渉がないかも確認する |
| 基準面と平面度 | 安定して設置した状態で測定し、必要に応じて専用検具を使用する |
| 外観および非重要な曲面 | 輪郭、積層痕、サポート痕を確認する。ただし、重要寸法の合否判定に代えることはできない |
PLAの耐熱限界は、温度・荷重・時間によってどのように決まるか?
PLA機能プロトタイプが室温で正常に組み立てられるからといって、長期間にわたり熱源の近くで使用できるとは限りません。資料によると、標準PLAの0.45 MPa荷重下における熱変形温度は約50°Cです。この数値は特定の試験条件に基づくものであり、リスクの目安にすぎません。すべてのPLAグレード、印刷方向、荷重条件に共通する連続使用上限とみなすことはできません。
PLAの軟化、熱変形、溶融は同じ現象ではない
部品は融点近くまで加熱されなければ破損しない、というわけではありません。温度が上昇するとPLAの剛性が低下する可能性があり、さらに持続的な静荷重がかかるとクリープが発生し、穴位置が徐々にずれたり、締結力が低下したり、平面が反ったりすることがあります。無荷重で短時間だけ熱源に接触する場合、リスクは通常、締め付け状態が継続する場合より低くなります。室温での短期的な組み立てでは嵌合寸法を重点的に検証し、熱源の近く、自動車内での直射日光への曝露、または周期的な高温環境では、温度、荷重、曝露時間を同時に考慮する必要があります。
PLA機能プロトタイプの熱的な使用限界はどのように検証すべきか?
検証時には環境温度だけでなく、使用したフィラメントの具体的なグレード、充填率、壁厚、印刷方向、荷重位置も記録する必要があります。持続的に締め付ける部品、荷重を支えるブラケット、発熱部品の近くで使用するプロトタイプについては、実際の温度と荷重を想定した短時間試験を先に実施し、その後、穴径、平面度、嵌合すきま、締結力の変化を確認します。長期荷重、繰り返し熱サイクル、高温安定性が機能要件に含まれる場合、標準PLAを最終選定材料の第一候補とすべきではありません。PETG、ABS、ナイロン、PCなどの候補材料による比較試験に移行してください。
どのようなPLA機能プロトタイプの用途で、材料変更を優先的に検討すべきか?
PLA機能プロトタイプの材料変更のタイミングは、材料強度の順位だけでなく、部品がどのように破損するかを見て判断すべきです。プロトタイプを持続的な高温、自動車内での直射日光、衝撃荷重、繰り返しのスナップフィット、長期的な締め付け、高摩擦による摩耗、化学媒体との接触下で使用する場合、標準PLAは通常、第一選択には適しません。反りが少なく印刷しやすいことは、構造の迅速な検証には役立ちますが、部品が長期荷重、耐衝撃性、耐環境性を備えていることを意味するものではありません。
低衝撃の検証からPETG機能プロトタイプへ移行する
主な問題がスナップフィットの破損しやすさ、組み立て・分解回数の増加、または部品がより大きな衝撃に耐える必要性である場合、PLA機能プロトタイプの次の候補としてPETGを評価できます。PETGは一般にPLAよりも衝撃靭性と耐久性を重視できますが、吸湿しやすく、乾燥、押出制御、表面成形に対する要求が高くなります。材料変更後は、従来の壁厚、印刷方向、寸法補正をそのまま適用せず、実際の組立部品を用いて再検証するのが望ましいです。
高温、屋外、エンジニアリング用途の荷重にはFDM材料の選定を改めて定義する必要がある
機能プロトタイプを屋外で使用する場合はASAを評価できます。靭性、耐薬品性、長期荷重が重視される場合は、さらにナイロンを評価できます。より高い温度安定性が必要な場合は、ABSやPCなどの方向性を検討できます。これらはPLAの単純な「上位版」ではなく、より厳格な乾燥、密閉された印刷環境、反りの制御、サポート戦略など、新たな加工条件を伴います。材料を切り替える前に、温度、荷重の継続時間、衝撃頻度、摩耗形態、検収寸法を同時に確認し、試作部品の試験によって判断してください。
- [object Object]
- [object Object]
- [object Object]
PLA、PETG、エンジニアリンググレードFDM材料の選定をどのように判断するか?
PLA機能プロトタイプの材料選定は、「強度」という1つの指標だけで判断することはできません。まず検証目標を明確にし、そのうえで温度、荷重の継続時間、衝撃、耐久性、寸法安定性、印刷難易度、数量を総合的に判断する必要があります。低温、低衝撃、短期的な外観確認や組み立て検証であれば、通常はPLAを優先的に検討できます。より高い衝撃靭性と耐久性が必要な場合はPETGを評価し、より高い温度、屋外曝露、長期的なエンジニアリング用途の荷重に関わる場合は、ABS、ASA、ナイロン、PCをさらに評価し、具体的なグレードのデータと試作部品の試験を基準としてください。
| 検証条件 | 優先的に検討 | エンジニアリング上の判断 |
|---|---|---|
| 室温、短期、低荷重で、主な目的が外観または組み立ての確認である場合 | PLA | 寸法安定性と印刷のしやすさは一般に有利ですが、孔径と嵌合隙間は必ず確認する必要があります |
| 衝撃、繰り返しの分解・組み立て、または長期間の使用がある場合 | PETGまたはその他の靭性材料 | 吸湿、印刷制御、層間結合に注意し、材料名だけで比較してはいけません |
| 高温、屋外耐候性、継続的な荷重、または耐摩耗性が求められる場合 | ABS、ASA、ナイロン、PCなど | 耐熱性、耐候性、耐薬品性、設備条件に基づいて再検証する必要があります |
PLA機能試作の印刷前後の確認
印刷前に、まずフィラメントの技術データシート、乾燥状態、保管状態を確認し、荷重方向、肉厚、充填方法、重要寸法を確定します。印刷後は、表面が完全かどうかだけを確認するのではなく、孔径、基準面、嵌合隙間、必要に応じて平面度を測定し、その後、実際の組み立て、ねじの締め込み、またはスナップフィットの分解・組み立て試験を行います。部品が熱源に接触する場合は、実際の温度、荷重、継続時間に基づいて短時間の検証も行う必要があります。試験中に孔位置の変化、クランプ力の低下、または層間割れが発生した場合は、まず構造や方向の問題なのか、それともPLAの温度・靭性の限界がすでに適用範囲外なのかを判断します。
- 低温、低衝撃、短期検証:PLAを優先的に評価します。
- 衝撃および耐久性の要求が高まる場合:PETGを評価し、フィラメントの状態を確認します。
- 高温、屋外、または長期荷重:エンジニアリンググレードのFDM材料と印刷設備の条件を再評価します。
- 重要寸法を初品測定で安定して確認できない場合:スライサーの補正だけに頼らず、工程を再評価します。
PLA機能試作の材料選定に関するよくある質問
PLA機能試作は、低温、低衝撃、短期検証に適していますが、組み立て治具、精密な孔位置、または熱環境での使用では、材料名だけで判断してはいけません。印刷方向、肉厚、荷重、温度、継続時間を併せて確認し、重要寸法について初品測定を行う必要があります。
PLAは組み立て治具に使用できますか?
室温、低荷重、短期の位置決め、または組み立てコンセプトの検証には使用できますが、長時間の締め付け、荷重支持、または繰り返し衝撃を受ける治具にそのまま使用することは推奨されません。主な荷重が連続した外壁と、より強い層間方向にかかるようにし、実際の組み立て、締め付け時間、分解・組み立て回数によって検証する必要があります。
PLAで印刷した孔がCAD寸法より小さくなる可能性があるのはなぜですか?
内孔は、ノズル径、押出量、積層高さ、印刷方向、冷却、孔壁のパスの影響を受けます。低収縮であっても、すべての孔径が自動的に再現されるわけではありません。初品で孔径を測定し、必要に応じて試験孔の配列によって寸法補正を決定してください。統一公差をそのまま適用するべきではありません。
PLA試作品は車内に置けるか?
室温での組み付け結果だけで判断することは推奨しません。自動車内で直射日光にさらされると高温になり、部品が同時に締め付け力や継続的な荷重を受ける場合、軟化、クリープ、穴位置の変化、反りが生じる可能性があります。無荷重での短時間の展示と長期的な取り付けでは使用条件が異なるため、実際の温度と荷重に基づいて検証してください。
PLAからPETGに切り替えるタイミングは?
機能試作で、より高い衝撃靭性、繰り返し分解・組み立てへの対応、またはより長い耐久性が必要になった場合は、PETGを評価できます。主な課題が高温、屋外耐候性、またはエンジニアリング用途の荷重性能である場合は、ABS、ASA、ナイロン、PCも比較してください。材料を切り替えた後は、吸湿、反り、印刷方向、重要寸法について改めて確認する必要があります。
Key takeaways
- PLAの主な利点は、反りが少なく、印刷しやすく、迅速に反復できることです。そのため、外観、組み立て、低リスクの機能検証に適しています。
- FDMの寸法精度は材料だけで決まるものではありません。ノズル、積層ピッチ、印刷方向、穴径、薄肉、サポート、後処理のすべてが検査結果に影響します。
- PLAの熱限界は、温度、荷重、時間を同時に考慮する必要があります。約50°Cという熱変形データは、特定の試験条件下における参考値にすぎません。
- 繰り返し使用するスナップフィット、衝撃、長時間の締め付け、高温、屋外での使用では、PETG、ABS、ASA、ナイロン、PCなどの材料を改めて評価する必要があります。
- 量産印刷の前に、重要寸法、印刷方向、実際の使用条件を確定し、初品の測定と、組み立て・温度・荷重試験によって方案を検証してください。



