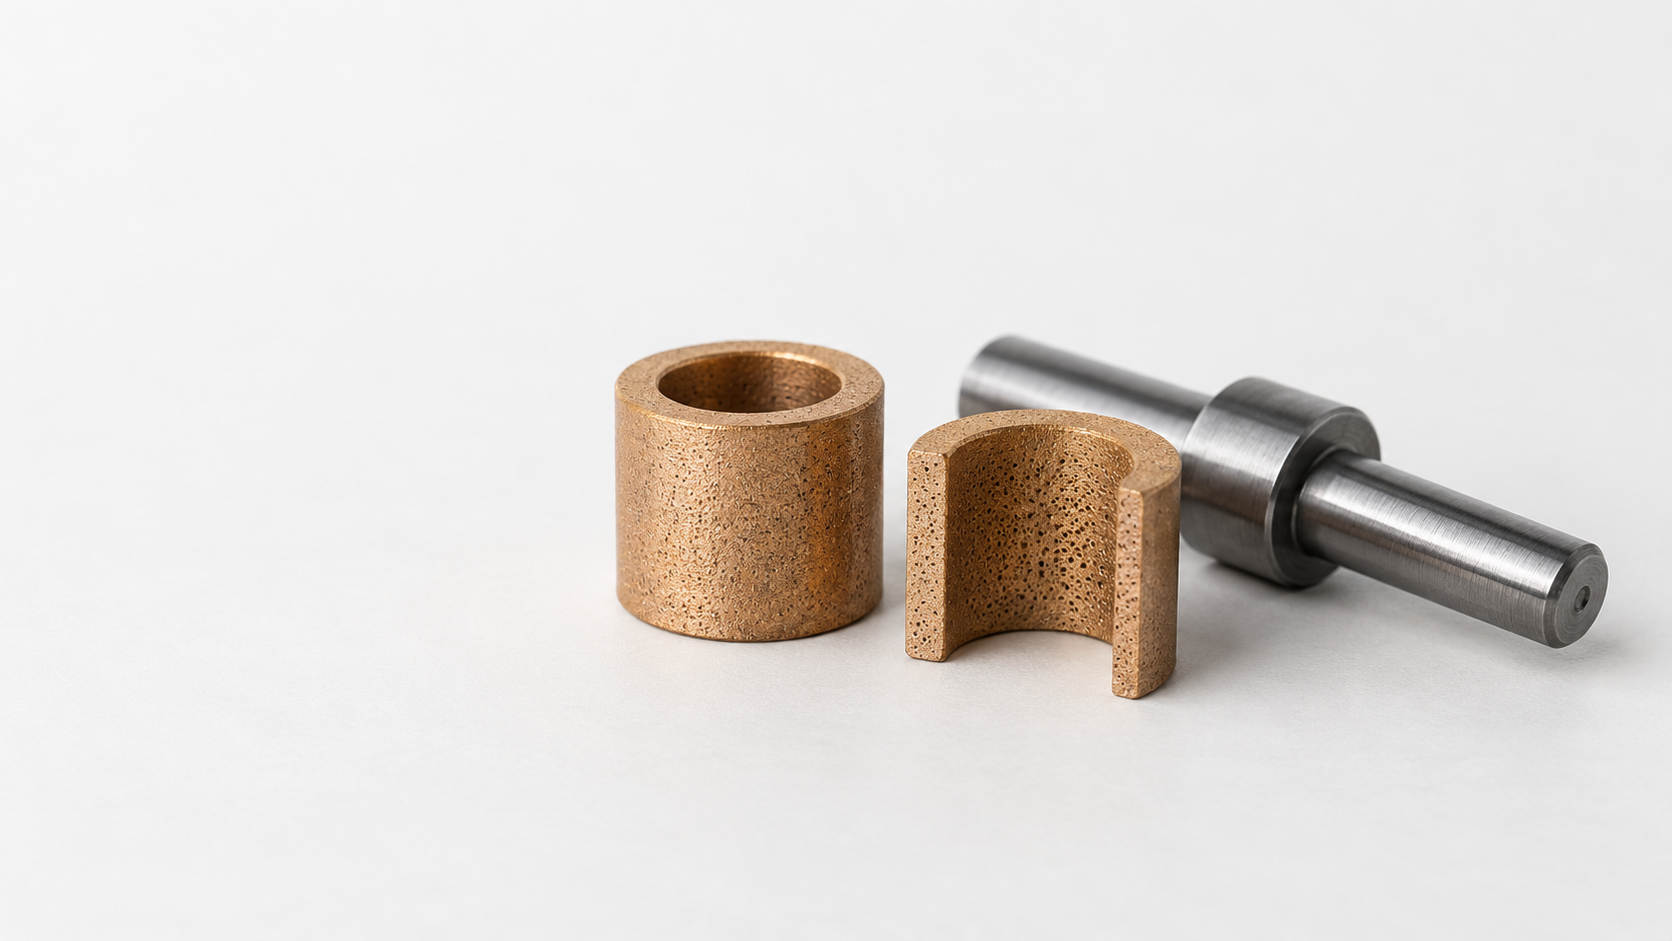
小型モーター用粉末冶金含油軸受で選定ミスマッチが生じる理由
よくあるプロジェクト上の問題として、軸受の内径・外径検査には合格しているにもかかわらず、モーターに組み付けると起動抵抗が大きい、運転時の騒音が増加する、あるいは寿命のばらつきが大きいといったケースがあります。この場合、原因は単一の寸法にあるとは限らず、「材料グレードの選定を誤った」と単純に結論づけることもできません。小型モーター用粉末冶金含油軸受は、取り付ければ永久にメンテナンスフリーになる部品ではありません。その性能は、材料系、連通気孔、含浸油の仕様、軸と軸受のはめあいすきま、焼結後の寸法安定性によって決まります。
含油軸受の作動状態は、複数の変数が相互に作用した結果です。同じ小型モーターでも、低騒音・高速のファン、低速・高負荷のアクチュエーター、高温環境で間欠運転する機器では、耐荷重性、摩擦、起動トルク、潤滑油の保持性能に対する要求が異なります。銅系材料は耐食性や低騒音性能を優先して評価する場合に適している可能性があり、鉄系または銅鉄系材料は剛性、耐荷重性、衝撃特性を重点的に確認する必要がある場合があります。しかし、材料名称そのものがサンプルによる検証に取って代わることはありません。
気孔構造も、多ければよいというものではありません。連通気孔は潤滑油を蓄え、運転中に軸と軸受の界面へ油を供給する条件を整えます。一方、気孔を過度に増やすと、圧環強度、耐摩耗性、寸法保持能力が低下する可能性があります。焼結収縮の不均一、サイジング不足、内径の過度なバリ取り、さらにハウジングへの圧入後の変形も、実際のすきまや運転時の騒音を変化させる可能性があります。そのため、以下では材料、気孔率、含浸油システム、寸法管理について項目ごとに検討し、それぞれの判断に対応して、サプライヤーが提供すべきデータと検査方法を示します。
小型モーター用含油軸受の作動原理:気孔が油を蓄え、供給する仕組み
粉末冶金含油軸受は、「取り付ければ永遠に手入れ不要」な部品ではありません。その作動性能は、成形と焼結によって形成される連通気孔、含浸された潤滑油、軸と軸受の間のすきま、実際の回転数、温度、荷重に左右されます。寸法が規格内であることは幾何学的条件を満たしていることを示すにすぎず、起動トルク、騒音、寿命がモーターの要求を満たすことを単独で証明するものではありません。
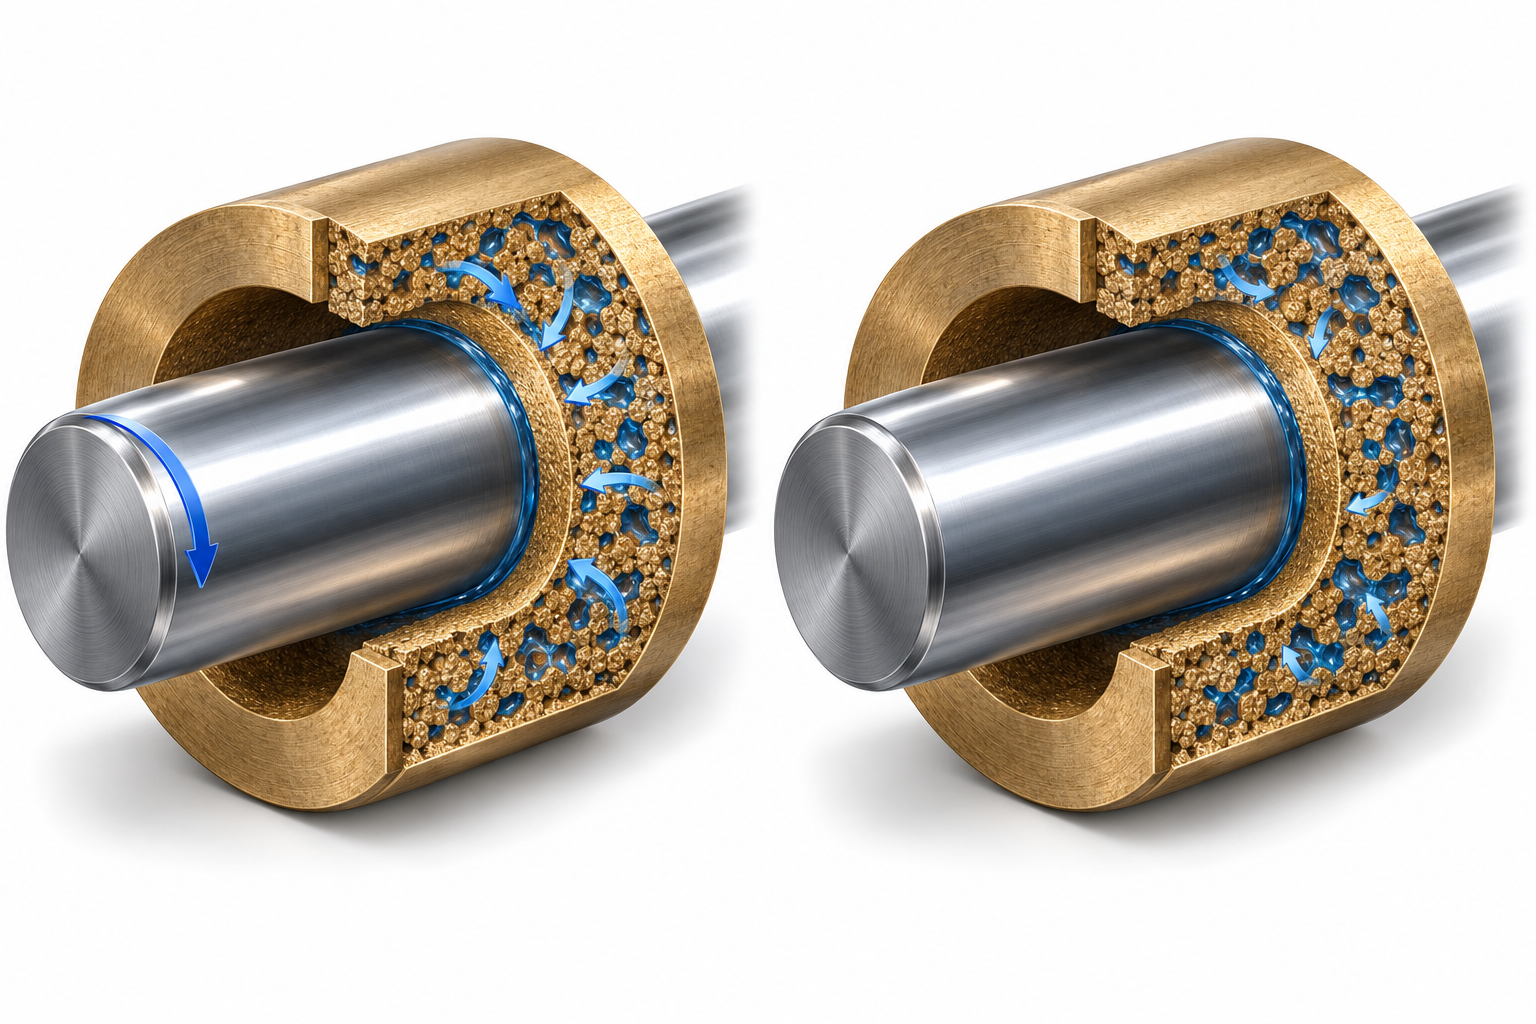
運転時:連通気孔がすべり界面に油を供給する
製造時には、まず金属粉末を剛性金型内で圧縮成形し、その後、母材の融点未満の温度で制御焼結を行います。粒子間は完全には緻密化されないため、相互に連結した微細な気孔が形成されます。含油後、これらの気孔が潤滑油の貯蔵空間になります。モーターの運転中、軸と軸受が相対運動すると、界面の温度、圧力、毛細管作用によって油の一部がすべり面へ移動し、金属同士の直接接触を低減します。
ここでいう「油の供給」は、あらゆる使用条件で完全かつ安定した油膜が形成されることを意味しません。気孔の連通性、気孔径分布、油の粘度、軸表面の状態、はめあいすきまによって、油の移動速度は変化します。高速小型モーターでは、起動時および連続運転時の油の補給能力が重視される場合があります。一方、低速または高荷重の機構では、気孔が過剰になることで耐荷重性や寸法保持性が低下することも同時に防止する必要があります。
停止時:油は気孔に戻る可能性があるが、これを根拠にメンテナンスフリーを保証することはできない
停止後、軸受温度と界面圧力は徐々に低下し、一部の潤滑油は毛細管作用と温度変化の影響を受けて、再び気孔内に戻る可能性があります。この「運転時の給油、停止時の吸い戻し」という循環は、含油システムの使用期間延長に役立ちますが、実際の効果は、油の揮発性と酸化安定性、作業サイクル、周囲温度、汚染物質の影響も受けます。そのため、サプライヤーは気孔率、開気孔または連通気孔、含油率の定義および試験方法を明示し、材料名を一つ提示するだけでなく、含油状態での検証データを提供すべきです。
材料の選び方:銅基、鉄基、銅鉄基含油軸受の使用条件に応じた選択
小型モーター用の粉末冶金含油軸受は、材料名だけで選定してはいけません。まず、最高回転数と常用回転数、ラジアル荷重およびアキシアル荷重、始動頻度、連続または間欠運転、周囲温度、湿気や腐食、騒音目標を明確にし、そのうえで軸材質、軸表面状態、はめあいすきま、潤滑油を組み合わせて材料系を確認します。同じ小型モーターでも、低騒音高速ファンと低速高荷重アクチュエーターでは、材料の選択がまったく異なる場合があります。
銅基含油軸受:騒音、速度、環境適応性を優先して評価
銅基システムは通常、小型高速で運転騒音に敏感な用途、または湿気や腐食のリスクがある用途において、優先的に評価対象とすることができます。静粛性が高いかどうかは、気孔構造、軸の表面状態、すきま、油の粘度、組立時の同軸度にも左右されるため、「銅基」を低騒音と直接同一視することはできません。見積もりを依頼する際は、サプライヤーに材料組成系、焼結密度または気孔率の定義、推奨回転数と荷重の限界を明示させ、同一の軸材質およびはめあい条件における始動トルク、騒音または寿命の検証方法を提示させるべきです。
鉄基・銅鉄基含油軸受:荷重支持、剛性、衝撃条件を確認
鉄基または銅鉄基システムは、ラジアル荷重が比較的大きい機構、より高い支持剛性が必要な機構、または周期的な衝撃が存在する機構を重点的に評価できます。ただし、荷重支持能力が高い可能性があるからといって、すべてのモーターで耐久性が高いとは限りません。密度分布、有効な連通気孔、軸と軸受の硬さの組み合わせ、潤滑油の供給、使用温度によって結果は変わります。低速重荷重では通常、荷重支持と寸法維持をより重視し、高速軽荷重では、摩擦発熱、補給油能力、始動抵抗も同時に確認する必要があります。
| 材料系 | 優先的に評価するのに適した使用条件 | 注意すべき問題 | サプライヤーが提供すべきデータ |
|---|---|---|---|
| 銅基 | 高速、小型、低騒音または高湿度環境 | 材料名だけでは騒音と寿命を判断できない | 組成系、気孔の定義、油種、回転数および騒音の検証条件 |
| 鉄基 | 比較的大きなラジアル荷重、剛性または衝撃への対応が必要な場合 | 気孔、軸表面、潤滑不足により摩耗が生じる可能性がある | 密度、荷重境界、はめあいすき間および寿命試験条件 |
| 銅鉄基 | 荷重、摩擦およびコストの間で妥協点を見いだす必要がある | 配合比や焼結状態による差が大きい | 具体的な配合比、焼結状態、寸法変化および試作品の試験データ |
したがって、材料評価は軸、ハウジングおよび潤滑油と併せて行うべきであり、先に「銅基」または「鉄基」を指定してから、それに適合する使用条件を探すべきではありません。図面または見積依頼書には、少なくとも回転速度、荷重、温度、軸材質と表面状態、はめあい方式および検証サイクルを明記し、サプライヤーには同一の境界条件で材料案を比較させる必要があります。
焼結軸受の気孔率は高ければよいわけではない:油保持性と強度のバランス
小型モーター用の粉末冶金含油軸受では、気孔率が油保持性、給油性、荷重支持力および寸法保持性に同時に影響します。より多くの連通気孔は潤滑油の浸入に有利であり、運転中に軸—軸受のすべり界面へ潤滑油を補給しやすくします。しかし、気孔率をむやみに高めると、圧入時のリング強度、耐摩耗性および焼結後の寸法安定性が低下する可能性があります。工学的な目標は「気孔率が高ければ高いほどよい」ということではなく、気孔構造を回転速度、荷重、温度および寿命要件に適合させることです。
小型モーター用含油軸受では気孔率と含油率を区別する必要がある
見積依頼時には、総気孔率、開気孔率、連通気孔、気孔径分布、焼結密度および含油率を同一の指標として扱わないでください。総気孔率は材料内部の空隙の割合を示し、連通気孔は潤滑油が移動できるかどうかにより近い指標です。一方、含油率は気孔容積、気孔径構造および含油工程によって決まります。資料には約10%—40%という幅広い含油率の記載が見られるほか、一部の焼結青銅製品資料では、連通気孔率の例として約18%—25%が示されています。これらの数値は材料系および試験定義の影響を受けるため、小型モーターの標準仕様として直接適用することはできません。サプライヤーは、測定方法、試験片の状態、および結果が体積比か質量比かを併せて説明する必要があります。
気孔構造は回転速度、荷重および寸法安定性に従わせる必要がある
高速・軽荷重のファンモーターでは、通常、低騒音、連続的な給油性および始動特性がより重視されます。一方、低速・重荷重、または衝撃が生じるアクチュエーターでは、圧入時のリング強度、変形抵抗および耐摩耗寿命を優先して確認する必要があります。最終的な目標は、固定された気孔率を当てはめるのではなく、実際のPV条件、作動サイクル、環境温度および寿命試験によって決定すべきです。気孔が多すぎると、ハウジングに圧入した後に変形しやすくなり、内径の縮小、すき間の変化または運転騒音の変動を招く可能性もあります。
一部の特許では、ゾーンごとの密度設計が提案されています。外層の荷重支持領域には高密度・低気孔率を、内層の摩擦領域には低密度・高気孔率を採用し、支持力と給油性を両立させる設計です。これは評価可能な設計思想の一つであり、すべての標準的な粉末冶金含油軸受がこの構造を採用していることを意味するものではありません。評価時には、サプライヤーに気孔分布、焼結密度、含油状態での寸法、および目標回転速度と荷重における摩耗、温度上昇ならびに始動試験の条件を提示させる必要があります。
圧粉から含油まで:粉末冶金含油軸受の寸法安定性制御
粉末冶金含油軸受の寸法安定性は、完成品の内径が公差範囲内に収まっているかどうかだけで決まるものではありません。圧粉時の密度分布、焼結収縮と変形、サイジング後の真円度、さらに含油およびハウジングへの圧入後の内径変化が、モーター軸の運転すき間を変化させる可能性があります。サプライヤーは、最終寸法の検査報告書を1部提出するだけでなく、工程チェーンに沿ってデータを提供する必要があります。
圧粉成形と焼結:まず収縮の一貫性を管理する
圧粉成形は、金型キャビティ内における粉末の密度分布を決定します。密度差が大きい場合、焼結後の収縮が不均一になる可能性があり、内径・外径の変化、端面の変形または真円度のばらつきとして現れます。見積依頼時には、圧粉方向、重要寸法の位置、およびサプライヤーが成形体の一貫性をどのように監視しているかを確認する必要があります。焼結によって、成形体は連通気孔を有する構造になりますが、同時に材料収縮も生じます。具体的な収縮量は、材料系、部品寸法および焼結曲線から離れて事前設定することはできず、試作品または工程データによって確認する必要があります。
サイジングとバリ取り:内径を確保すると同時に給油経路も維持する
寸法サイジングは通常、焼結後の内径・外径、真円度または局部的な変形を修正し、軸受を目標のはめあい寸法に仕上げるために使用されます。サイジング代、サイジング方向およびサイジング後の寸法変化を確認する必要があり、サイジングを単純な切削加工と捉えてはなりません。内径のバリ取りまたは後加工も同様に慎重に行う必要があります。過度な加工は内孔の開気孔を塞いだり破壊したりし、潤滑油がすべり界面へ移動する経路を変える可能性があります。追加工が必要な場合は、加工領域、バリの限度および給油への影響を検証項目に含める必要があります。
含油と組立:含油状態で寸法を再測定する
含油完了後、軸受について乾燥状態の寸法を唯一の判定基準としてそのまま適用すべきではありません。油液の状態、洗浄残留物および測定方法が結果に影響する可能性があるため、内径、外径、真円度および必要に応じて同軸度を再測定し、測定状態を記録する必要があります。モーターのハウジングに組み込んだ後は、圧入による変形、軸受座穴の公差および軸—軸受間のすき間も確認する必要があります。小型モーターでは、寸法安定性を最終的に始動トルク、騒音、温度上昇および寿命試験と併せて評価すべきです。サプライヤーは少なくとも、圧粉—焼結—サイジング—含油の工程、主要な検具、および含油状態での検査条件を説明する必要があります。
小型モーターの含油軸受に使用する潤滑油と図面の見積依頼パラメータの確認方法
小型モーターの含油軸受に使用する潤滑油は、使用条件から切り離して単独で選定することはできません。見積依頼の前に、使用温度、通常回転数と最高回転数、ラジアル荷重/アキシアル荷重、始動頻度、連続運転または間欠運転のサイクル、目標寿命、および低温始動の要件を整理しておく必要があります。油の粘度と低温流動性は始動トルクに影響し、蒸発特性と酸化安定性は温度上昇、騒音、長期的な給油性能に影響します。軸受がプラスチック部品やエラストマーの近くに配置される場合は、油との適合性も確認してください。
小型モーター用含油軸受の見積依頼チェックリスト
図面には内径と外径だけを記載すべきではありません。サプライヤーには、以下の項目について一つずつ回答を求めることを推奨します。
- 材料体系または材質記号、ならびに焼結密度、総気孔率、連通気孔の定義および試験方法;
- サイジング工程、内径・外径公差、真円度および同軸度の検査方法。乾燥状態と含油状態のどちらで測定するかを明記すること;
- 含浸油の種類、含油工程、含油状態における寸法変化。気孔率の説明を含油率で代用しないこと;
- はめあい方式、軸材質、軸表面粗さおよび硬さの要件。ハウジングに圧入した後、内径を再測定する必要があるかどうかを明記すること;
- 清浄度、包装・保護仕様、ならびにサンプルの寿命試験における回転数、荷重、温度、サイクルおよび判定基準。
発注前に固定すべき6種類の入力情報
エンジニアリング、品質管理、調達の各部門は、少なくとも同一文書内で以下の6種類の入力情報を確定しておく必要があります:使用条件、材料体系、気孔および含油の定義、軸—軸受のはめあい、寸法および幾何公差の検査、サンプル検証条件。このうち、寸法安定性については、焼結後、サイジング後、含油後、圧入組立後の4つの状態を対象とする必要があります。サプライヤーが「標準含油軸受」とだけ回答する場合、または定義のない気孔率の数値を1つだけ提示する場合は、まず試験方法と適用範囲を明確にしてから、図面を承認するかどうかを判断してください。
FAQ:小型モーター用粉末冶金含油軸受に関するよくある質問
小型モーター用粉末冶金含油軸受の判断は、材料名や1つの寸法公差だけで行うことはできません。以下の質問は、図面レビュー、サンプル検証、サプライヤーへの見積依頼の際に、さらに確認するのに適しています。
含油率は粉末冶金含油軸受の気孔率と同じですか?
同じではありません。気孔率は材料中に占める気孔の割合を示し、含油率は含油後の油の含有量を示します。また、総気孔率、開気孔率、連通気孔率、含油率は試験方法の影響も受けるため、サプライヤーは定義と測定条件を併せて説明する必要があります。
銅基含油軸受は、必ず鉄基軸受より静かですか?
必ずしもそうとは限りません。騒音は、回転数、荷重、軸表面の状態、はめあいすきま、気孔構造、潤滑油の影響も受けます。銅基は低騒音用途や耐食性が求められる用途で優先的に評価できますが、サンプルの運転試験とサプライヤーのデータによって確認する必要があります。
粉末冶金含油軸受の内径は追加工できますか?
追加工やバリ取りが必要になる場合はありますが、慎重な評価が必要です。内径加工によって開放気孔が損なわれたり、給油経路が変化したり、真円度に影響したりする可能性があります。加工が必須の場合は、加工代、工具・加工方法、清浄度要件を明確にし、寸法と運転性能を再測定してください。
含油後も軸受の寸法を再測定する必要がありますか?
重要寸法を再測定することを推奨します。含油状態、洗浄処理、温度、およびその後のハウジングへの圧入は、実際の内径、外径、または嵌合関係に影響を及ぼす可能性があります。図面または検査計画には、含油状態における寸法要求と測定条件を明確に規定する必要があります。
サプライヤーが気孔率の試験方法を提示していませんが、そのまま仕様を確定してもよいでしょうか?
一つのパーセンテージだけを根拠に仕様を確定することは推奨しません。全気孔率または連通気孔率の定義、サンプリング位置、試験方法、焼結密度、含油状態を明示するよう求め、回転数、荷重、温度、および寿命試験の結果を踏まえて評価する必要があります。
Key takeaways
- 含油軸受はまず、回転数、荷重、温度、起動頻度、軸材質に基づいて使用条件を定義し、その後に銅系、鉄系、銅鉄系のいずれかを選定します。
- 気孔率は高ければよいというものではなく、連通気孔、気孔径分布、焼結密度、実際の含油率を同時に確認する必要があります。
- 成形、焼結、サイジング、バリ取り、含油後の再測定は、いずれも内径・外径、真円度、すきま、圧入組立の安定性に影響します。
- 潤滑油の選定では粘度だけを見るのではなく、低温起動性、蒸発特性、酸化安定性に加え、モーターの樹脂部品やエラストマーとの適合性も確認する必要があります。
- 見積依頼書には、材料系、重要公差、はめあい関係、軸表面状態、油種の制限、検査方法、サンプルの寿命試験条件を明記する必要があります。



