一言で結論:この受注移行の波は、まず図面審査の関門で止まる
高端精密部品の受注を取れるかどうかの判断基準は、設備リストに5軸機が何台書かれているかではなく、見積前に図面を読み解き、不確定項目を明示できているかにある。図面審査が不十分な見積は、本質的に不確実な賭けだ——薄肉が変形しないことに賭け、深腔に工具が届くことに賭け、注記のあの粗さの一文を誰も本気にしないことに賭ける。賭けに負ければ、納期、手直し、検査基準のすべてを再交渉することになる。
このルールには成立する境界がある。図面情報が完全で、材料が標準的で、ロットが安定し、公差注記が機能と一致しているなら、直接見積する方が効率的であり、項目ごとの明確化はむしろテンポを遅らせる。それが機能しない場面は非常に集中している:薄肉が約0.8 mm未満、特徴が約2.5 mm未満、深腔の深さと幅の比が大きい、厳しい公差と非機能面が混在して注記されている、注記が欠落または曖昧——こうした場合は先に明確化してから見積することで、後に続くチェーン全体の手直しコストを節約できる。
これを業界背景に置くとより明確になる。公開業界報告の口径(智研咨詢、中商情報網、2024–2025年)によれば、世界の精密部品製造市場は約1800–2000億ドル規模、中国の精密機器市場は2024年約8988億元、2025年予測約9437.4億元;民生用電子機器の精密構造部品およびモジュールは約660–700億ドル規模で、うちスマートフォン用途が約64%を占める。これらは報告口径の統計と予測であり、いずれかの工場の生産能力の約束ではない。これらが示すのは:受注量は存在するが、受注は単価だけを見る方向から、検証可能なエンジニアリング能力を見る方向へ移っているということ——そしてエンジニアリング能力の最初の関門が、図面審査である。
以下では「注記—結果—改善方法」のリズムで進め、種類ごとに分解して見ていく。まず目立たないが最も高くつく種類の注記から始める。
1枚の図で最も高くつくのは、しばしば寸法ではなく、あの注記の一文だ
見積書に価格差が現れると、購買の第一反応は「この会社は高い」だ。しかし2枚の見積を分解して見ると、主寸法の公差は完全に同じで、違うのは表題欄の「すべての鋭いエッジは面取りしバリ取りする」という一文、あるいはある嵌合面の横に書かれた「Ra0.4」だ。この2行は部品の機能を変えないが、段取り回数、工具経路、手作業の仕上げ工数、検査項目を直接変える。業界でよくあるのは:同じ図でも注記の解釈が異なれば、見積が1ランク差が出て、納期もそれに伴って変わる。だから図面審査の第一歩は寸法を測ることではなく、注記を1条ずつ読み上げ、「この一文は結局どこまでの要求なのか」と問うことだ。
注記が一行の文字から一筆のコストになる仕組み
「面取りしバリ取りする」は無害に聞こえるが、加工に落とすと場合分けが必要だ:手に引っかかるバリを除去するだけなら、通常のバリ取り工具や振動研磨でよい;エッジの丸みが一様で、手作業の痕跡を許さないなら、成形工具や専用工程が必要になり、検査でも丸み半径を見る。同様に、「嵌合面 Ra0.4」はより小さな送り、より鋭利な工具、場合によっては追加の精密フライスまたは研削を意味し、段取り剛性が不足すればびびりが生じ、逆にパラメータを下げて加工時間が長くなる。これらは主寸法の変化ではないが、すべてコストに入る。
判断ルールは簡単だ:「寸法」ではなく「状態」を記述する注記はすべて、見積前に測定可能な口径に落とし込む必要がある。書けなければ、書く;書けたとして実現できるかは、エンジニアリングと工場が一緒に確認する。
| すべての鋭いエッジは面取りしバリ取りする | 手作業/研磨工程が増える;丸みの一様性が制御しにくい;検査は外観判断基準 | バリ取り範囲、手作業の痕跡を許すか、丸みに半径を与えるか |
| 嵌合面 Ra0.4 / Ra0.8 | 精密フライスまたは研削が必要で、送りが低下し、工具要求が高く、工程が増える可能性 | どの面が嵌合面か、粗さをどの方法で評価するか、緩和可能か |
| 図示なき公差は GB/T 1804-m による | 一般輪郭公差帯は広く、通常コストに影響しない | 図示なき公差等級を確認し、重要寸法との混同を避ける |
| 熱処理後精密加工 | 硬態切削または研削で、工具摩耗が大きく、段取り要求が高い | 硬度範囲、熱処理と加工の順序 |
| 表面アルマイト/黒染め | 外注工程と搬送が増え、色と膜厚にロット差がある | 膜厚、色見本、特定面をマスキングするか |
この表の役割は暗記することではなく、テンプレートとして使うことだ:図を受け取ったら、まず注記欄と表題欄をざっと見て、表に当てはまるものはすべて1条ずつ見積明確化チェックリストに書き込む。主寸法は通常一目でわかるが、見積を何度も修正させるのは、誰も細かく見ないこうした文であることが多い。
公差注記:機能別に等級分けし、1つの ±0.005 で部品全体のコストを押し上げない
図面で最も金がかかりやすいのは主寸法ではなく、機能根拠のない厳しい公差の連なりだ。同じアルミ部品で、嵌合面を±0.01 mm、その他の輪郭を±0.1 mmと注記するのと、図面全体を一律±0.005 mmと注記するのは、工程上別物だ:前者は1回の段取り、通常の工具経路で対応できる;後者はしばしば段取り基準の追加、送りの低下、仕上げ代の確保が必要で、検査もカードゲージから三次元測定機へ格上げされる。業界でよくあるのは機能別に3段階で注記する方法であり、図面全体を一律にすることではない。
3段階の公差帯をどう分けるか
| 部位/機能 | 一般的な公差帯 | 工芸的意味 | 指示・注記の推奨 |
|---|---|---|---|
| 嵌合面、位置決め穴、軸受部 | ±0.005~±0.02 mm | 段取り基準と工具摩耗の管理が必要で、仕上げ加工や研削が必要になる場合がある | 保持するが、嵌合相手と基準を明記する |
| 一般輪郭、外形、段差 | ±0.01~0.05 mm(通常の精密CNCでよく見られる範囲) | 1回の段取りで対応可能で、標準的な能力に属する | 組立の必要性に応じて与え、無理に厳しくしない |
| 非機能面、逃げ溝、内腔底面 | ±0.1~±0.3 mm または指示なき公差 | 嵌合チェーンに入らないため、緩和すれば段取りと検査を省ける | 指示なき公差で一括して説明し、箇所ごとの注記を避ける |
厳しく指示するとどうなるか、いつ厳しくしても保てないか
非機能面を±0.005 mmまで厳しくすると、直接的な結果として、段取り回数の増加、切削パラメータを保守的にせざるを得なくなること、検査頻度の上昇が起こる。見積価格の差は多くの場合これら3項目から生じるのであって、材料単価ではない。逆に、厳しく指示しても、薄肉部品(肉厚約0.8 mm未満)、長い突き出し構造、熱処理後に仕上げ加工する部品では、厳しい公差帯に安定して収められるとは限らない——変形と残留応力が余肉を食いつぶす。このような場合は見積前に工場と確認すべきである。公差を緩和するのか、構造を変更するのか、それとも応力除去や分割工程加工を追加するのかを。
具体的なアクション:まず機能面を洗い出す。嵌合チェーン上の寸法にのみ厳しい公差を与える。非機能面は指示なき公差で統一する。薄肉部と深いポケットには個別に注記し、許容される工芸処理を明記する。図面に基準が明確に書かれていない場合は、積極的に設計に問い合わせ、工場が推測してくれると勝手に決めないこと。
薄肉、微小形状、深いポケット:見積前にまずDFMを行う3つの形状
見積書の単価差が大きいのは、多くの場合設備の価格差ではなく、これら3種類の形状が図面上で識別されていないことによる。業界でよく行われる方法は、いずれか1つに該当した時点で、まずDFMレポートを出し、その後で価格を提示するというものである。業界の通例によれば、薄肉が約0.8 mm未満、形状寸法が約2.5 mm未満の場合は通常レビューが必要となる。具体的なしきい値は材料と構造によって変わるため、確認は図面と工場の工芸判断を基準とする。
見積前のDFMチェックリスト(順番に進める)
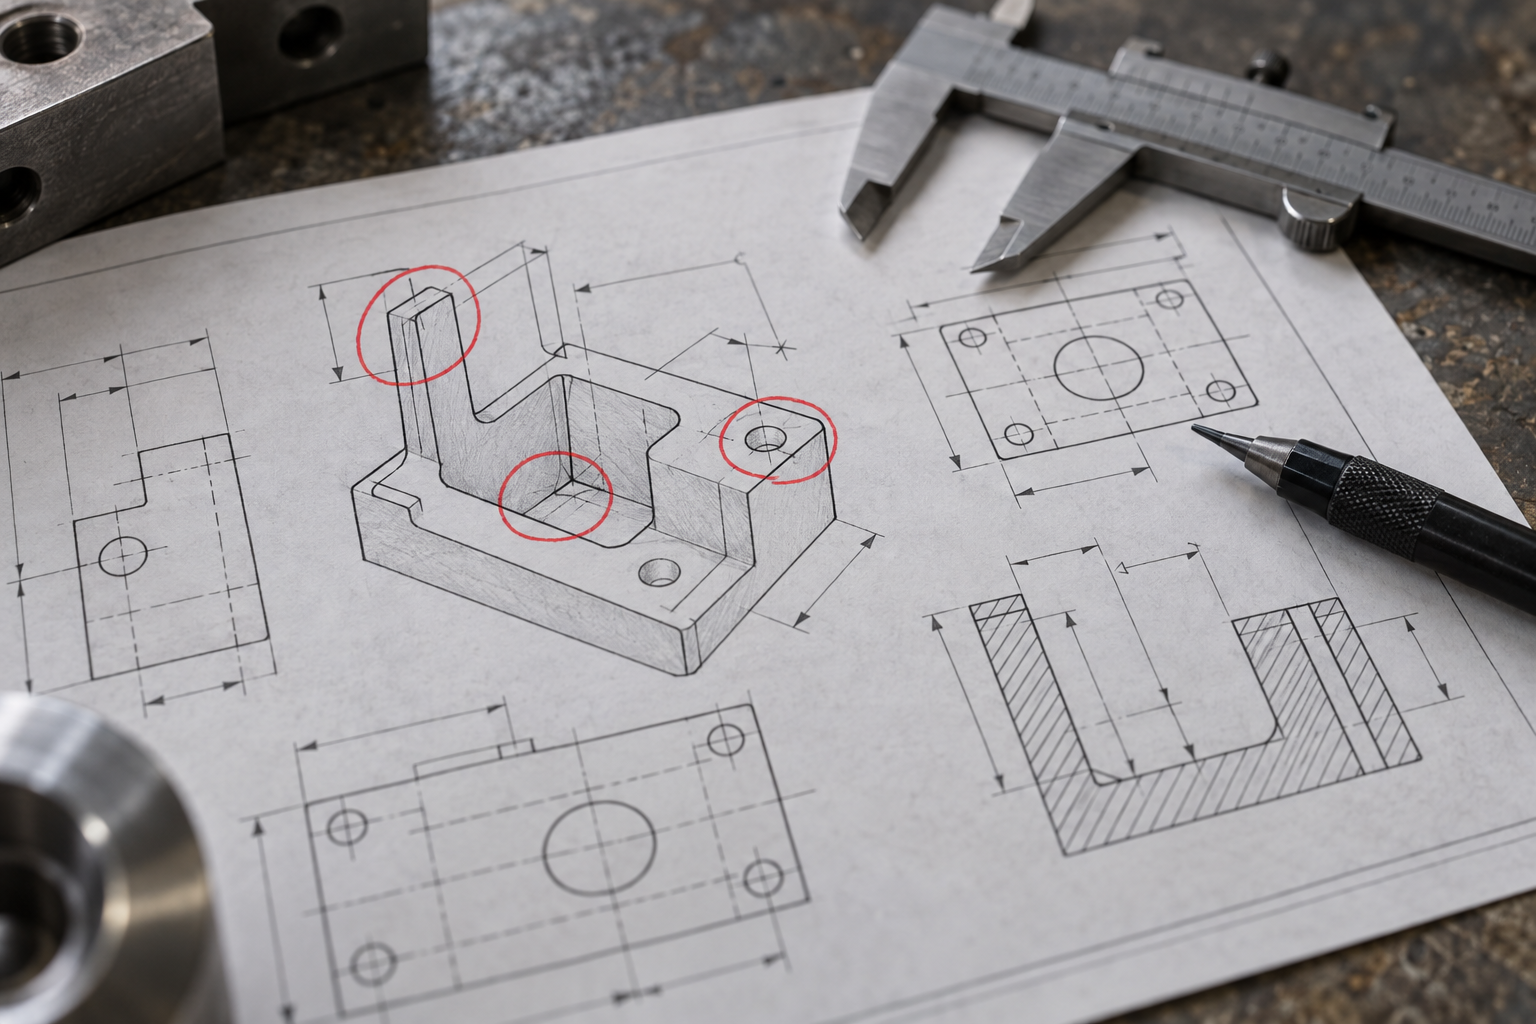
DFMの前置はもはや「見積の添付資料」から「製造可能性のゲート」へと変わった。多くの注文では、まずDFMの結論を見てから見積を出すかどうかを決める。ただし注意すべきは、DFM能力は検証可能でなければならず、相手ができると言うだけではいけないという点である。レポートに工具方案、段取り回数、検査方法を明確に書くよう求めることができ、「問題ない」の一言で済ませてはいけない。
あるブラケット部品のウォークスルー:問い合わせから検収基準のすり合わせまで
実際の自動化設備ブラケットの図面を1枚使って一通りたどる方が、10条の原則を語るより役に立つ。図面の要点:2つの位置決め穴に±0.01、側壁厚0.6 mm、1箇所の内腔の深さと幅の比が約3:1、嵌合面にRa0.8、材料6061-T6、ロット200個。この図面をそのまま送って見積を取ると、返ってくる見積は倍違うことがある——差は段取り回数と検査基準にあり、主要寸法にはない。
見積前に明確にすべき4つのこと
- ±0.01の位置決め穴:組立位置決めなのか、単なる工芸基準なのか?位置決めであれば、検査は三次元測定機か通止ゲージか。穴径公差帯と位置度は分けて指示し、寸法公差を1つだけ与えないこと。
- 0.6 mmの薄肉:精密フライス加工時にクランプ力で変形する。工芸ボスを残すか、分割工程加工に変更するかを確認する必要がある。そうでなければクランプを緩めた後の戻りで公差を外れる。
- 3:1の深いポケット:通常のエンドミルでは長径比がこのレベルになるとびびりが発生する。サプライヤに延長工具があるか、またはRを変更できるか、層ごとの送りにできるかを確認する必要がある。
- Ra0.8の嵌合面:シール面か、通常の密着面か?前者は省略できないが、後者はRa1.6あるいはRa3.2まで緩和でき、精密フライス加工の工数を1工程省ける。
どこを変更し、段取りが何回から何回に減ったか
明確化後に3箇所の注記を変更:非機能面の公差を±0.05から±0.1に緩和。深いポケットのコーナーにR2を追加し、工具の到達方向を明記。表題欄に「嵌合面Ra0.8、その他Ra3.2、鋭いエッジは0.3面取り」と一文を追加。変更後、段取りは4回から2回に減少(正面1回、反転1回)。単品工数が下がり、検査項目は全寸法から重要寸法リスト+初品三次元測定に変更。検査基準も同時に取り決め:位置決め穴と嵌合面は三次元測定機、その他はスナップゲージを使用。
検収と検査基準:図面に明確に書かれていなければ、手直しは双方の水掛け論になる
同じ穴でも、三次元測定機で測るとφ10.012、通止ゲージを通すと「通端は通るが止端は入らない」、スナップゲージで挟むと「きつい」となる。3つの方法で3つの結論、どれが正しい?すべて正しい——図面にどれを使うかが明確に書かれている前提であれば。図面に検査基準が書かれていなければ、判定権を運に委ねるようなもので、ロットが始まればすぐに水掛け論になる。
寸法をどう測るかが、合格かどうかを決める
一般的な方法:嵌合穴、位置決め穴、基準面は三次元測定機または画像測定機で測り、初品レポートを出す。ねじ、通し穴は通止ゲージを使用。ロットの外径はスナップゲージで抜き取り検査。しかし同じ寸法でも方法を変えると、結果は数マイクロメートルから十数マイクロメートル異なることがある——三次元測定機が測るのは単点座標であり、通止ゲージが測るのは作用寸法で、形状誤差を含む。したがって図面には、重要寸法リスト+検査方法+抜き取りか全数検査かを指示する必要がある。指示がなければ、工場は自分の習慣で測り、購買は自分の習慣で検収し、検収書上で2つの数値が合わず、手直し費用は誰の負担になるのか?
| 特徴 | 一般的な方法 | 見積前に取り決めること |
|---|---|---|
| 位置決め穴/嵌合穴 | 三次元測定機、画像測定機 | 初品報告書を出すか、何点測るか |
| ねじ | 通止めゲージ | ゲージの等級、抜き取り検査の割合 |
| 量産外径 | スナップゲージ/マイクロメータ | サンプリング数、判定の上下限 |
| 薄肉輪郭 | 画像測定機+三次元測定機の組み合わせ | 測定点の位置、変形量を含むか |
| 粗さ嵌合面 | 粗さ計による抜き取り検査 | Ra値、どの箇所を測るか |
調達側が最も陥りやすい落とし穴:単価だけを比べ、段取り方案と検査基準を比べないこと。A社は80元で2回段取り、三次元測定機による全数検査;B社は65元で4回段取り、スナップゲージによる抜き取り検査——Bの単価は低いが、量産の一致性リスクはすべて組立ラインに転嫁される。本当に比較可能な総コスト=単価+段取り回数による工数+検査工数+潜在的な手直し。
見積前の明確化チェックリスト:1枚の表をエンジニアリングに渡せば使える
前の各節の散在する点を1枚の表にまとめ、調達がエンジニアリングに送り、エンジニアリングが工場に返せば、1回で合意できる。これは儀礼的な提案ではなく、「見積の差異」と「検収の揉め事」を事前に解消するツールである。以下の表は6つの次元で列挙し、各項目に「明確化しないとどうなるか」を明記している。
| 次元 | 何を明確化するか | 明確化しない場合の結果 |
|---|---|---|
| 寸法/公差 | どの面が嵌合面で、どの面が非機能面か;厳しい公差を緩和できるか | 部品全体が最も厳しい等級で見積もられ、コストが不当に高くなる;または工場が経験で加工し、検収で不合格となる |
| 材料と状態 | 牌号、熱処理/応力除去、入荷状態(板/棒/鍛造品) | 材料を代替すると硬さ、切削性、変形量がすべて変わり、寸法がドリフトする |
| 表面と注記 | 粗さの具体的な面、バリ取り範囲、陽極酸化/不動態化/ブラストが必要か | 注記の一言で段取りが1回増えたり手作業の仕上げが増えたりし、見積と納期が変わる |
| 検査方法 | 重要寸法に三次元測定機、画像測定機、スナップゲージのどれを使うか;初品報告書が必要か | 同一の部品でも測定具が違えば判定が異なり、手直しの責任がはっきりしない |
| ロットと梱包 | 単品・小ロット・量産。傷防止梱包や分箱标识の要否 | ロットの一貫性要求が明記されておらず、初品合格がロット合格を意味しない |
| 設計変更の可否 | 薄肉・深腔・内側の鋭角部で面取りや肉厚の微調整が可能か | 工場が変更をためらい、多数回の段取りで無理に加工するため、コストもリスクも上がる |
使い方は簡単です。購買が左の2列を記入し、エンジニアが3列目を確認し、工場が引用書で項目ごとに回答します。表内のいずれかの行に「確認待ち」と書かれていれば、その見積は確定価格ではなく概算値と見なすべきです。
よくある質問
以下は見積段階で最もよく質問され、最も間違えやすい項目です。回答には納期の約束も精度の保証もなく、判断の道筋とエンジニアに確認すべき項目だけがあります。
図面に±0.005 mmと記載があれば、必ず加工できますか?
一概には言えません。業界一般の精密CNCの一般的な公差帯は約±0.01~0.05 mmで、具体的には形状・材料・段取りに依存します。±0.005 mmはより厳しい区分であり、安定して保証できるかは、その寸法の位置、基準が統一されているか、複数回の段取りが必要か、そして工場の検査手段で再現できるかによります。正しい方法は、その寸法の機能要求を明確に書き、工場が評価した上で保証可能な公差帯を提示することであり、先に厳しく指定してから履行を求めることではありません。
薄肉0.6 mmは加工できますか?
薄肉が約0.8 mmを下回る場合は、通常まずDFMレビューが必要です(業界一般の目安)。0.6 mmは加工できないわけではなく、肉高さ、材料、浮き状態かどうか、補強リブの有無、段取り時に変形しないかによります。図面に許容される補強構造や工程ボスを明記し、工場が提案する一時サポート案を受け入れることを推奨します。最終的に安定して加工できるかは試作で検証すべきで、図面だけで結論は出せません。
嵌合面にRa0.4と記載がありますが、追加費用はかかりますか?
通常はコストに影響します。なぜなら、より遅い送り、より細い工具、または追加の仕上げ工程を意味することが多く、検査もカードゲージから粗さ計や画像測定器に格上げされる可能性があるからです。まずこの面に本当にRa0.4が必要かを確認してください。外観面だけであればRa1.6やRa3.2で十分なことが多く、シール面や摺動嵌合面であれば維持する価値があります。機能を明確にすることが、数字を直接指定するよりコストを抑えられます。
見積にはどのくらいかかりますか?先に1個試作して検証できますか?
見積時間は図面の完全度と確認の回数によります。情報が完全で材料が一般的なら通常は早く、薄肉・深腔・厳しい公差の累積・非標準ねじが関与する場合はまずDFMレビューが必要で時間が延びます。単品検証はCNCでも3Dプリントでも一般的な方法で、段取り方案や重要寸法の確認に適していますが、単品合格はロット一貫性を意味せず、ロット前にはサンプリングと検査基準を確認する必要があります。具体的な時間は実際の見積回答を基準としてください。
図面に検査方法が書かれていない場合、検収は何に基づきますか?
これは手直しのトラブルが多発する点です。同一部品を三次元測定機、画像測定器、カードゲージで測ると結果が異なることがあります。見積段階で、どの寸法が重要か、どの装置で測るか、サンプリングか全数検査か、初品報告書が必要かを取り決めるべきです。図面に書かれていない場合は、注文確定時に検査基準の説明を補い、双方が署名して、検収時に言い分が食い違うのを避けることを推奨します。
Key takeaways
- 公差は機能別に等級分けして注記する:嵌合面、位置決め面のみ厳しい公差を書き、その他は一般公差とする。そうしなければ、最も厳しい箇所でコストが計算される。
- 薄肉が約0.8 mm未満、特徴が約2.5 mm未満の場合、まずDFMレビューを行ってから見積する。そうしなければ、変形や工具折損が加工問題ではなく手直し問題になる。
- 深腔、内側の尖った角、非標準ねじといった特徴は、まず図面上で工具が到達できる方向を明示する。明示できなければ、設計がまだ固まっていない証拠であり、見積は条件付きにしかならない。
- 粗さ、バリ取り、面取り、熱処理後加工といった注記は、検査工数と段取り回数を決める。単価よりも総コストの差を大きく広げる。
- 見積依頼時には、重要寸法の検査方法(三次元測定機、画像測定機、カードゲージ、通止ゲージ)を図面または添付説明に記載し、検収基準の不一致を避ける。



