一度の割れから始める:なぜ「熱処理なし」が問題になるのか
現場で最も頭を悩ませる手戻りは、寸法公差外れではなく、部品が組立後または使用からしばらくして突然割れることです。かつて CNC 加工された鋼製コネクタのロットがあり、図面寸法はすべて合格で、組立時もスムーズに圧入できましたが、装置に搭載して数週間後、応力集中する隅肉部に微細な亀裂が現れました。工程記録を追跡して初めて分かったのは、素材は鍛造品で、粗加工後に直接精加工し、中間に応力除去焼鈍も最終焼戻し工程もなかったことです。部品は「形状は正しくできていた」ものの、「状態は正しくできていなかった」のです。
このような問題の根源は、熱処理は装飾的な工程ではなく、材料性能と寸法安定性を制御する手段であることにあります。それは材料内部の顕微鏡組織、残留応力の分布、そして硬さと靭性のバランスを決定します。重要な熱処理が欠けると、部品は硬さは十分でも脆かったり、寸法は短期的には合格でも長期的にドリフトしたり、あるいは交番荷重下で早期に破壊したりする可能性があります。
多くのエンジニアは材料記号と加工精度に注意を向ける習慣があり、熱処理は「サプライヤーが自分で処理するもの」と考えがちです。しかし材料記号は成分範囲を規定するだけで、実際の使用性能を決めるのは成分に熱処理状態を加えたものです。同じ記号の鋼でも、焼鈍状態と焼入れ焼戻し状態の性能差は、異なる二つの記号間の差よりも大きいことがあります。
したがって「どの材料に熱処理が必要か」という問いは、金属/非金属で分けるだけでは不十分で、三つの判断基準に立ち返る必要があります:材料が相変態や析出によって目標性能を得るか、加工プロセスが解放すべき残留応力を導入したか、使用条件が硬さ、靭性、または寸法安定性を要求するか。以下の内容では材料体系に沿って順に展開し、まず共通言語を確立し、次に鋼、アルミニウム、チタン・銅、エンジニアリングプラスチックについて議論し、最後に図面指示とサプライヤーとのコミュニケーションに落とし込みます。
熱処理は結局何を変えているのか:組織、応力、性能
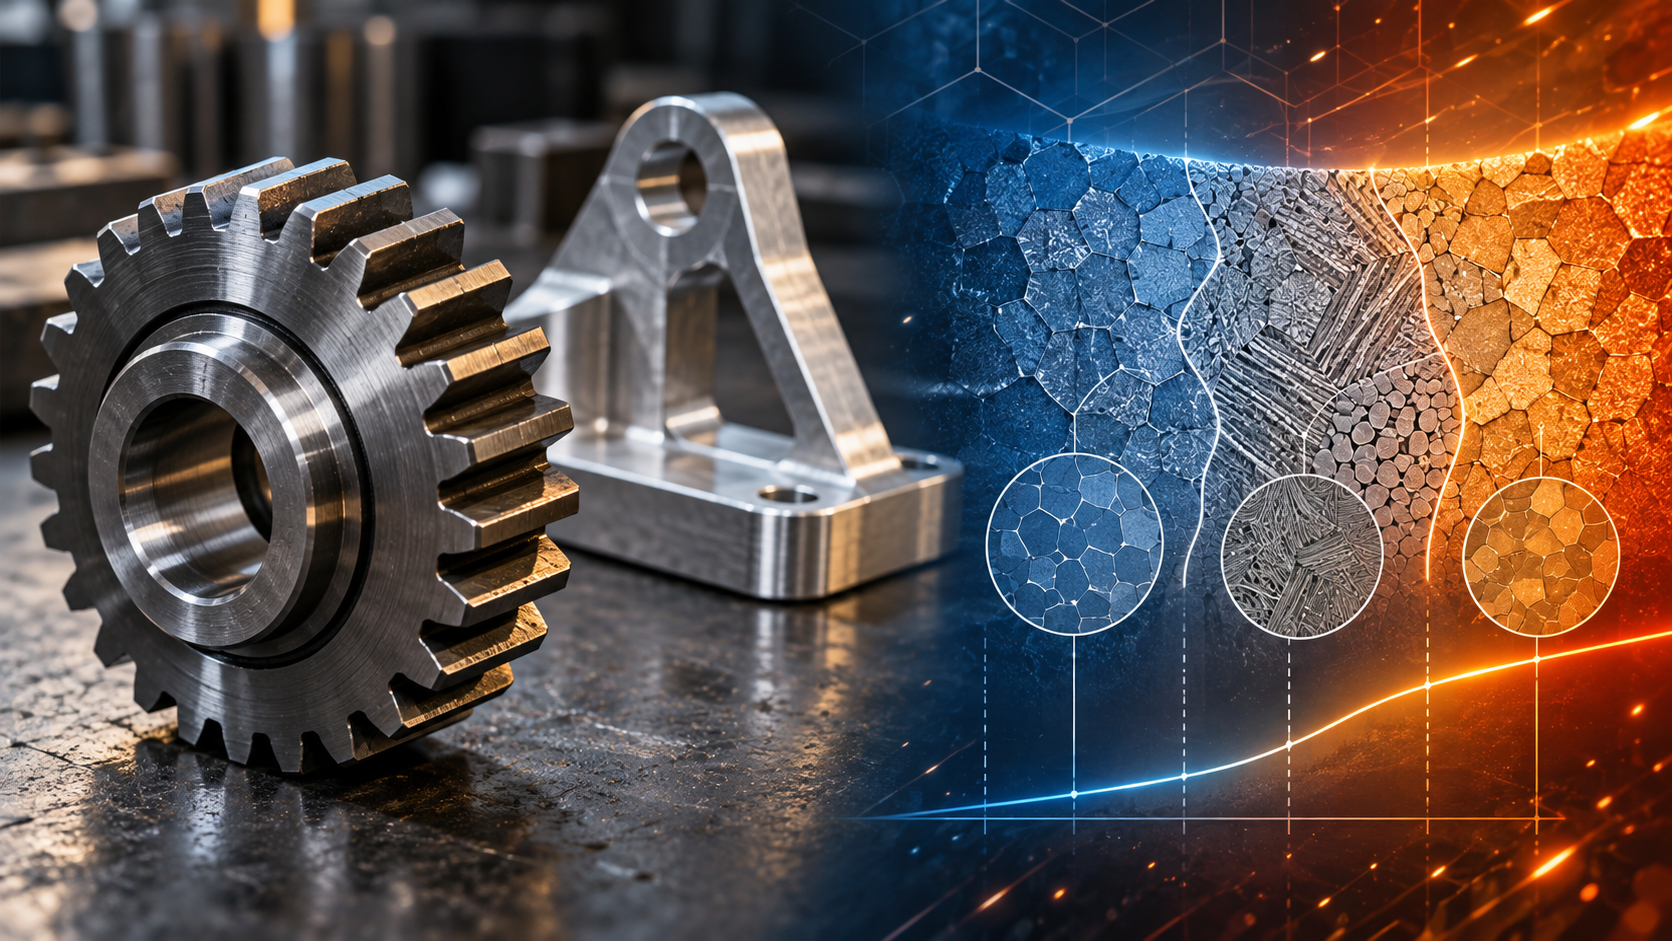
多くの人は熱処理を「部品を赤くなるまで焼いてから冷やす」と理解していますが、これは操作を述べているだけで目的を述べていません。実際に変えられるのは材料内部の三つのことです:顕微鏡組織、残留応力、硬さと靭性のバランス。この三層を理解して初めて、ある部品に熱処理が必要かどうか、そしてどの種類が必要かを判断できます。
第一層:顕微鏡組織——性能を決める基盤構造
金属の性能は化学成分だけで決まるものではありません。同じ 45 鋼でも、徐冷と急冷後では内部の結晶粒径や相組成が全く異なり、巨視的には「一方はやすりで削れるが、他方は削れない」という形で現れます。加熱は原子に拡散能力を与え、保持は組織を均質化し、冷却は最終的な相変態経路を決める鍵です。速く冷やすと硬く脆い相が得られやすく、遅く冷やすと軟らかく靭い相が得られます。いわゆる焼入れ、焼ならし、焼鈍の本質的な違いは、加熱温度と冷却速度の組み合わせにあります。
結晶粒径も同様に重要です。結晶粒が粗大な材料は、強度と靭性がともに不十分なことが通常です。適切な加熱と冷却サイクルによって結晶粒を微細化すれば、成分を変えずに複数の性能を同時に改善できます。これが、鍛造後や鋳造後に焼ならしや焼鈍をしばしば組み込む理由でもあります——軟化のためだけでなく、組織を「整える」ためです。
第二層:残留応力——目に見えない変形の源
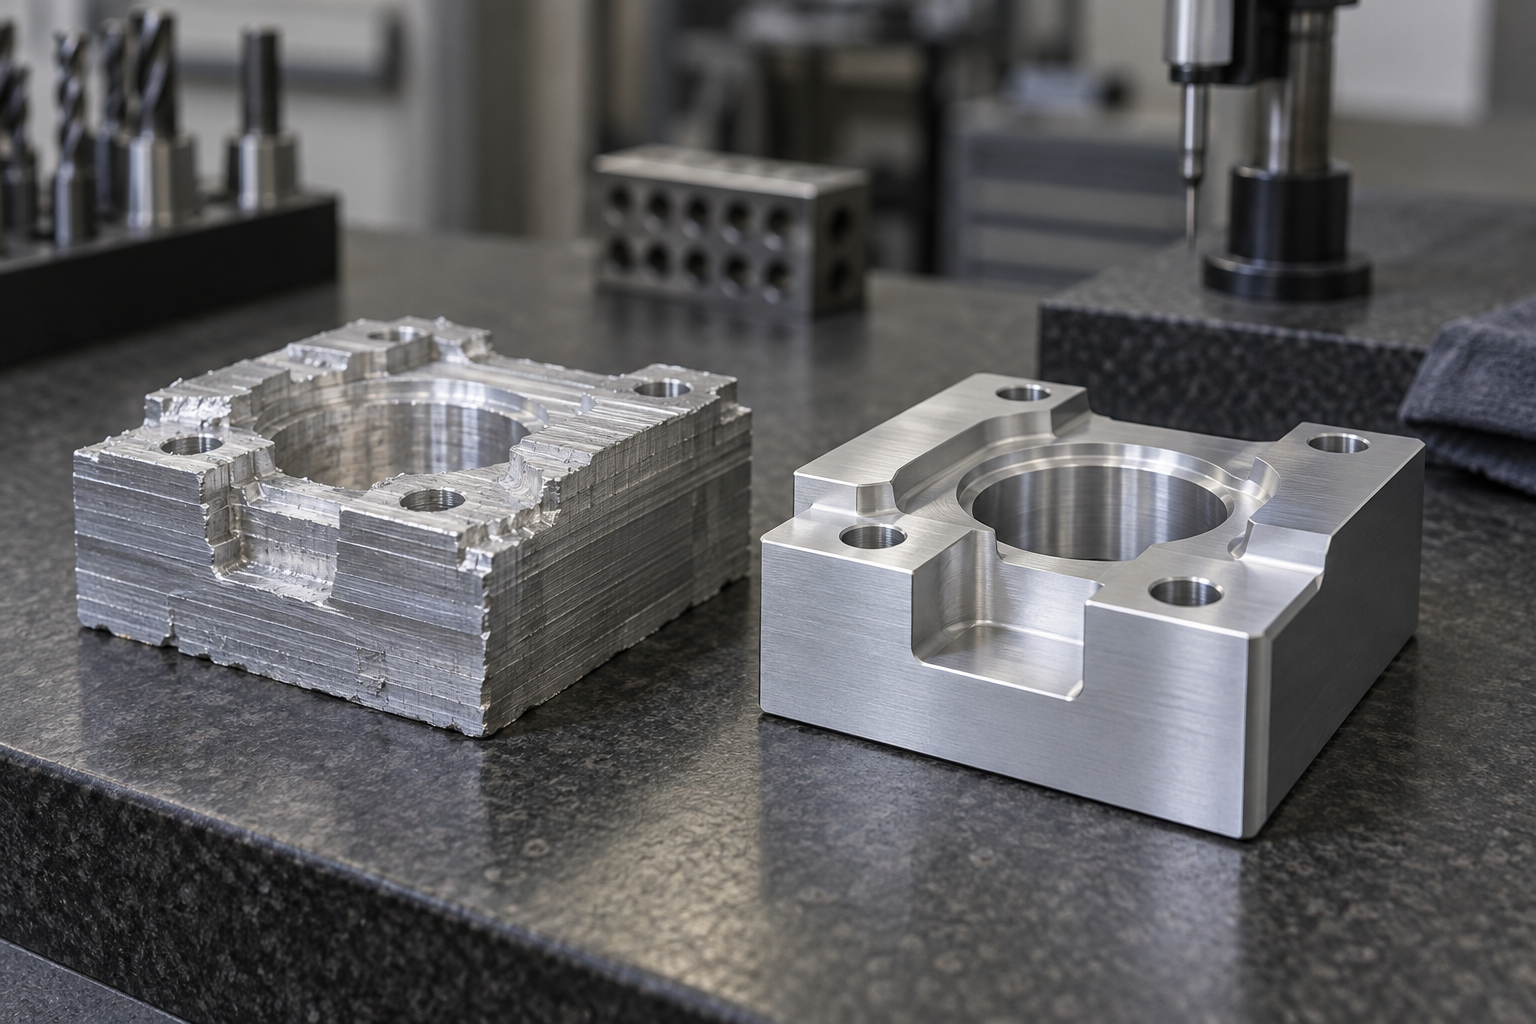
部品は鋳造、鍛造、溶接、切削、さらには矯正の過程で、内部に応力を残します。これらの応力は部品内で一時的に平衡していますが、後続の加工で一部の材料が除去されると平衡が破られ、部品は反ります。CNC 加工でよくある「粗加工後に一晩置くと変形する」は、多くが工作機械の問題ではなく、素材内の残留応力の解放です。
応力除去焼鈍の役割は、比較的低い温度で材料に十分な応力緩和を起こさせつつ、硬さを著しく変えないことです。性能向上は求めず、寸法安定のみを求めます。精密部品にとっては、この工程の価値は硬さを高めることよりも大きいことがよくあります。
第三層:硬さと靭性——必ずトレードオフとなる指標
「硬さは高いほど良い」は素人の判断です。硬さが高いことは通常、耐摩耗性や耐圧性を意味しますが、靭性は低下し、切欠き感受性が高まり、衝撃下で脆性破断しやすくなります。焼入れ後に焼戻しをしなければ、部品は見事に硬くても、組立時の打撃で割れることがあります。焼戻しの意義は、硬さの一部を犠牲にして、使用可能な靭性を取り戻すことです。
| 熱処理の種類 | 主な目的 | 硬さへの影響 | 典型的な適用場面 |
|---|---|---|---|
| 焼鈍 | 軟化、均質化、切削性の改善 | 低下 | 鋳物、鍛造素材、高炭素鋼の加工前 |
| 焼ならし | 結晶粒の微細化、組織の均一化 | やや調整 | 中・低炭素鋼の予備処理 |
| 焼入れ | 高硬度・高耐摩耗性を得る | 著しく向上 | 刃具、金型、耐摩耗部品 |
| 焼戻し | 靭性の調整、組織の安定化 | 低下(制御可能) | 焼入れ後は必ず行う |
| 応力除去焼鈍 | 残留応力の解放、寸法の安定化 | ほぼ変わらない | 精密部品、溶接部品、粗加工後 |

この三層を並べて見れば、同じ鋼種の材料でも熱処理状態によって性能が大きく異なる理由が理解できる。図面に「45鋼」とだけ書くのでは不十分で、サプライヤがデフォルトで用意するのは焼鈍材、焼ならし材、調質材のいずれかかもしれず、加工性も使用時の挙動も変わってくる。以降、材料別に議論する際には、この三つの次元——組織、応力、硬さと靭性のバランス——に繰り返し立ち返ることになる。
鋼と合金鋼:最も典型的で最も複雑な熱処理対象
五金工場では、鋼部品は素材から完成品までほぼ必ず熱処理を避けて通れない。理由は単純で、鋼の機械的性質は化学成分だけで決まるのではなく、顕微鏡組織によって決まるからだ。同じ炉の45鋼でも、焼鈍状態ではやすやすと旋削できるほど軟らかいが、焼入れと低温焼戻しを施せばやすりが滑るほどの硬さになる——違いはすべて熱処理にある。だから図面に「45鋼」とだけ書いて状態を指定しなければ、加工側と熱処理工場の間に大きな解釈の余地が生まれ、これが多くの寸法問題や割れ問題の源になる。
焼鈍、焼ならし、焼入れ、焼戻し:それぞれ何を解決するか
焼鈍の主な目的は軟化と均質化である。鍛造品、鋳造品、冷間引抜材の内部には偏析や加工硬化がしばしば存在し、そのまま切削すると工具摩耗が速く、表面品質も悪くなるが、焼鈍後は被削性が明らかに改善する。焼ならしは主に結晶粒を微細化し、後続の焼入れに備えるため、あるいは低炭素鋼の最終熱処理として用いられる。焼入れは硬さと強度を追求するが、焼入れ状態は内部応力が大きく脆性も高いため、ほぼ必ず焼戻しと組み合わせて使う。焼戻しとは、焼入れで得た硬く脆い組織を、強度と靭性の許容できるバランス点に調整することであり、いわゆる「調質」とは焼入れと高温焼戻しの組み合わせである。
もう一つ見落とされがちな工程がある:応力除去焼鈍である。これは硬さを変えず、加工や溶接による残留応力だけを解放する。長径比の大きい軸、薄肉スリーブ、溶接フレームなどでは、粗加工後に応力除去せずにそのまま精加工すると、その後の放置や使用中に徐々に変形し、組立時に初めて穴位置が合わないと気づくことになる。こうした問題は精密部品で特に多く、工程ルートにおいて粗加工と精加工の間に応力除去工程を挿入するかどうかを明確にすることを勧める。

炭素鋼、合金鋼、ステンレス鋼:要求の違いはどこにあるか
低炭素鋼は強度が低く塑性が良いため、通常は焼入れ強化を必要とせず、焼ならしや応力除去が中心となる。中高炭素鋼は焼入れと焼戻しによって耐摩耗性や弾性を得ることが多く、例えば歯車、軸、ばね類の部品がそうである。合金鋼はクロム、モリブデン、ニッケルなどを添加すると焼入れ性が向上し、断面の大きい部品でも焼入れが可能になるが、プロセスウィンドウはより敏感で、加熱と冷却速度の制御により高い要求が課される。
ステンレス鋼の場合はさらに複雑である。オーステナイト系ステンレス鋼(304系など)は一般に焼入れでは硬化せず、冷間加工によってのみ強化され、熱処理は主に溶体化処理と応力除去に用いられる。マルテンサイト系ステンレス鋼は焼入れ硬化が可能で、刃物や耐摩耗部品によく使われる。析出硬化系ステンレス鋼は時効析出によって強化される。したがって「ステンレス鋼に熱処理が必要か」に一律の答えはなく、具体的な鋼種と使用要件を見る必要がある。
表面硬化:浸炭と窒化はいつ検討されるか
部品に「表面は硬く、心部は靭性がある」ことが求められる場合、浸炭や窒化といった表面処理が検討される。浸炭は低炭素鋼や低炭素合金鋼に適し、処理後は表面が高炭素で心部は靭性を保ち、摩耗と衝撃の両方を受ける歯車やピン軸などの部品によく用いられる。窒化は比較的低温で変形が小さく、すでに精加工済みで後から研削したくない部品に適するが、通常はサイクルがより長い。どちらも寸法と表面状態に微妙な変化をもたらすため、研削代を残すかどうか、精加工の前と後のどちらに配置するかは、熱処理工場と確認する必要がある。
アルミニウム合金:溶体化と時効、そして「自然時効」の落とし穴
アルミニウム合金の熱処理の論理は鋼とはまったく異なる。鋼は相変態(オーステナイトからマルテンサイトへの変態)で硬化するが、アルミニウム合金は溶体化+時効析出による。簡単に言えば、合金元素を高温でアルミニウム基体に溶かし込み、その後急速冷却して過飽和固溶体の中に「凍結」させ、さらに時効によってこれらの元素を微細で分散した相として析出させ、転位をピン止めして強度を高める。時効がなければ、溶体化状態のアルミニウム合金は実は軟らかく、寸法も不安定である。
6061と7075:状態記号の裏にある違い
図面でよく見る6061-T6や7075-T6の「T6」は、溶体化と人工時効の状態記号である。T6は材料が出荷時点ですでに熱処理を完了し、その鋼種の常用される高強度域にあることを意味する。一方T4は通常、溶体化後の自然時効であり、強度はT6より低いが塑性は良く、後で成形や曲げが必要な部品に適する。O状態は焼鈍状態で、最も軟らかく加工性は最良だが強度は最低である。
ここに踏みやすい落とし穴がある:T6のアルミ板を曲げると、曲げ部で割れる可能性が高い。T6の延性は限られているからだ。この場合は、T4状態に変えて曲げた後に時効するか、曲げ前に局部焼鈍を行うかのいずれかである。曲げられるかどうか、曲げ半径をいくつにするかは、経験で無理に決めず、材料サプライヤに確認するのが最善である。
応力除去:粗加工後に「ひと休み」させる理由
アルミニウム合金部品の加工変形は、多くの場合、工具や工作機械の問題ではなく、素材内部の残留応力が切削過程で解放されることによる。圧延や押出で作られたアルミ板やアルミ棒は、内部応力分布が均一ではない。片側の材料を一刀で削り取ると応力のバランスが崩れ、部品は反ったりねじれたりする。
精度要求の高いアルミ部品では、一般的な方法は次のとおり:粗加工で余肉を残す → 応力除去(熱処理による応力除去でも、自然放置で応力を緩やかに解放させるのでもよい)→ 最終寸法まで精加工する。こうすることで変形を「前倒し」して精加工前に起こし、部品がほぼ完成品に近づいてから初めて露呈するのを避けられる。
自然時効による寸法ドリフトのリスク
一部のアルミニウム合金は、溶体化後にすぐ人工時効せず、室温で「自然時効」させる。この過程は数日あるいはそれ以上続くことがあり、強度は徐々に上昇するが、寸法も緩やかに変化する。自然時効がまだ安定していない段階で最終寸法まで精加工すると、数週間後に部品が公差を外れる可能性がある。
したがって寸法安定性の要求が高いアルミ部品では、通常は人工時効(T6など)の材料を優先して選ぶか、加工前に素材がすでに時効を完了し状態が安定していることを確認する。「アルミ部品は数日置けば問題ない」と仮定してはならない——この仮定は精密な場面でしばしば問題を引き起こす。
チタン合金、銅合金、その他の金属:用途に応じて選択
鋼やアルミニウム以外では、チタン合金、銅合金、マグネシウム合金などの材料の熱処理要件は、しばしばより「シーンを選ぶ」ものになります。これらは炭素鋼のように比較的汎用的な焼なまし—焼入れ—焼戻しの経路を持たず、具体的な牌号、加工履歴、使用条件に高度に依存します。鋼の経験をそのままこれらの材料に当てはめると、軽ければ性能が基準に達せず、重ければ新たな割れや変形のリスクを招きます。
チタン合金:応力除去焼なましと溶体化時効の二本の主線
チタン合金はCNC加工で非常によく見られ、特に高い比強度や耐食性が求められる場面で使われます。最もよく言及される二種類の熱処理は応力除去焼なましと溶体化時効です。応力除去焼なましの目的は非常に直接的で、粗加工後に材料内部に蓄積した残留応力を、もし解放しなければ、仕上げ加工やその後の使用中に反りを引き起こす可能性があります。薄肉、細長、または大面積で余肉を除去するチタン部品では、工学上通常、粗加工と仕上げ加工の間に一度応力除去を入れるかどうかが議論されます。
溶体化時効は、熱処理強化可能なチタン合金牌号に用いられ、組織変態を通じて強度を高めます。しかしここには重要な前提があります:すべてのチタン合金が時効強化できるわけではありません。純チタンおよび一部のα型合金は主に焼なましと加工硬化に依存し、α+β型またはβ型合金のみが溶体化時効に関与する可能性があります。具体的に適用できるか、温度と時間をどう設定するかは、牌号と材料サプライヤーの技術データに基づく必要があり、経験で当てはめることはできません。チタン合金は温度と雰囲気にも比較的敏感で、熱処理プロセスは通常制御された環境で行う必要があり、この点は熱処理工場と明確に確認すべきです。
銅合金:応力除去焼なましと時効強化が併存
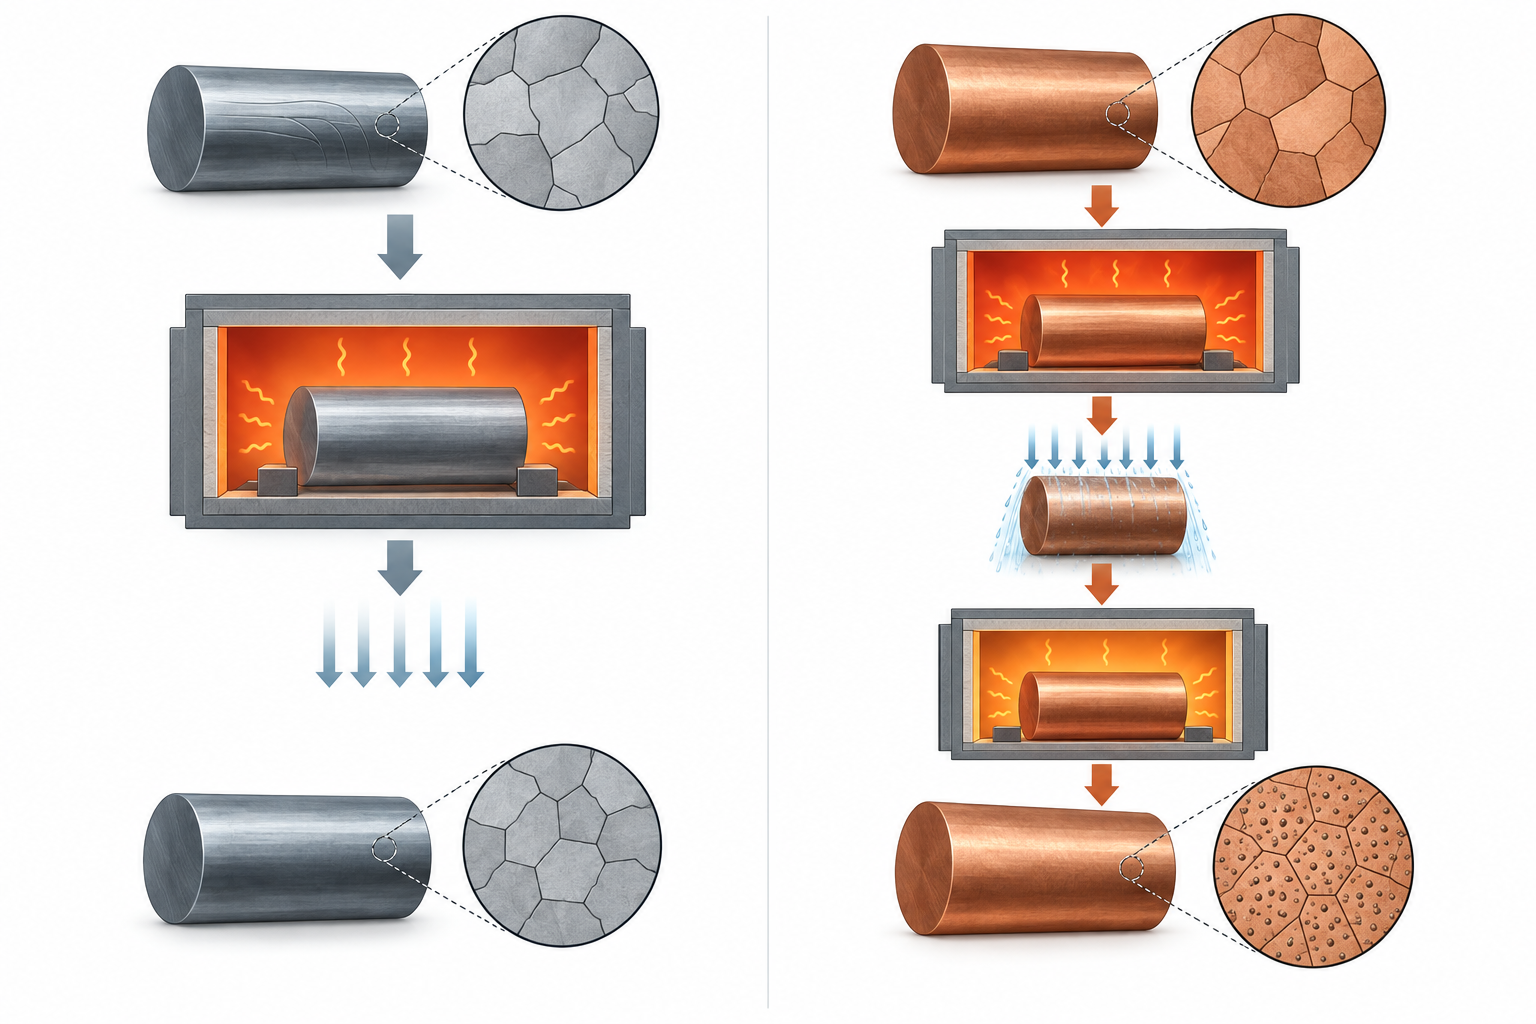
銅合金の熱処理ロジックは二つに分かれます。第一は応力除去焼なましで、冷間加工または大量の切削を経た銅部品に適用されます。銅は熱伝導が良く塑性が高いですが、冷間加工硬化後の残留応力も同様に寸法不安定を引き起こし、特に導電、熱伝導、またはシールが要求される部品では、応力除去焼なましが性能の回復と安定に役立ちます。第二は時効強化で、主にベリリウム銅、一部のクロムジルコニウム銅など時効強化可能な合金を対象とし、溶体化と時効を通じて強度と導電性のバランスを得ます。
注意すべきは、銅合金の牌号体系が膨大で、黄銅、青銅、白銅、ベリリウム銅の熱処理挙動が大きく異なることです。ある牌号は焼なまし軟化を主とし、あるものは時効硬化に頼り、一概には論じられません。材料選定段階で「熱処理が必要か、熱処理後に導電率や強度がどう変化するか」を判断に組み込むべきで、加工が終わってから工程を追加するのではありません。
マグネシウム合金とその他の金属:より具体的な使用条件に依存
マグネシウム合金は密度が低く、軽量化構造に応用されますが、その熱処理も同様に応力除去焼なましと一部牌号の溶体化時効が主で、温度と雰囲気の制御要求が高く、操作ウィンドウは比較的狭いです。ニッケル基合金、超合金などについては、熱処理がしばしば性能実現の中核环节であり、プロセスパラメータは材料規格と専門熱処理工場が共同で決定すべきです。
全体原則は:チタン、銅、マグネシウムなどの材料の熱処理に鋼の経験を当てはめることはできません。熱処理が必要かどうかを判断するには、三つの問いに戻るべきです——部品が大量の切削や冷間加工を経ているか、使用が特定の強度や導電・熱伝導性能を要求するか、寸法安定性が重要か。答えが明確になった後、材料サプライヤーと熱処理工場とプロセス経路を確認し、先に加工してから補救するのではありません。
エンジニアリングプラスチックにも「熱処理」が必要ですか?
金属部品の熱処理は金属組織学に支えられていますが、プラスチックの側ではよく一言で済まされます:「プラスチックに熱処理は不要」。この言葉は普通のPP、ABSではおおむね成り立ちますが、PEEK、PPS、PA、POMといったエンジニアリングプラスチック、特に射出成形品や3Dプリント品になると状況が変わります。プラスチックの「熱処理」は焼入れ焼戻しではなく、焼なましと調湿です——目的はただ一つ:成形過程で無理に凍結された内部応力と不完全な結晶を解放することです。
射出成形時、溶融体は高圧下で急速に充填され、表層が先に冷え、芯部が後に冷え、分子鎖は規則的に配列する間もなく凍結され、内部に明らかな配向と残留応力が形成されます。3Dプリントはさらに極端です:フィラメントまたは粉末が層ごとに積み重なり、層と層の間で「加熱—急冷」を繰り返し経験し、層間応力と結晶化度の不均一はほぼ必然です。部品は下線時には寸法が合格でも、数日放置したり高温工况に入ると徐々に反り、割れが生じ、根源はしばしばここにあります。
焼なましと調湿:プラスチック版の「応力除去」
焼なましの方法は、プラスチック部品をオーブンに入れ、材料のガラス転移温度付近または以下で一定時間保温し、その後ゆっくり降温します。保温により分子鎖が活動能力を得て、再配列し、応力を解放し、半結晶性プラスチック(PEEK、PPS、PAなど)の結晶化度もそれに伴い向上し、寸法安定性と耐薬品性がより良くなります。調湿は主にPA(ナイロン)を対象とします:乾燥状態では硬く脆く、吸湿後は靭性が上がり寸法も変化するため、しばしば吸湿を制御して安定状態に達し、部品が顧客現場で「自分で吸水する」のを待つのではありません。
注意が必要なのは、プラスチックの熱処理ウィンドウは金属よりはるかに狭いことです。温度が低すぎると応力解放が不十分;温度が高すぎるか保温が長すぎると、部品が軟化して崩壊、変色、さらには分解する可能性があります。異なる牌号、異なる肉厚、異なる充填比率(ガラス繊維、炭素繊維)に対応するプロセスはすべて異なり、通常は材料サプライヤーに推奨条件を確認し、試験片で寸法と力学挙動を検証する必要があり、金属の経験をそのまま持ち込むことはできません。
プラスチック部品に焼なましが必要かどうかを判断するには、三つの問いを問うことができます:部品は長期間高温または湿潤工况にあるか?厳格な寸法安定性要求(嵌合面、シール面など)があるか?成形後に遅延反りや割れが観察されるか?一つでも「はい」なら、焼なましまたは調湿をプロセス経路に組み込む価値があります。射出成形品については、金型と保圧パラメータからまず内部応力を減らすこともでき、熱処理は補完手段であり万能薬ではありません。部品がその後CNC仕上げ加工を要する場合、焼なましは通常粗加工の後、仕上げ加工の前に配置し、加工応力と成形応力の重畳を避けます。
図面とコミュニケーション:熱処理要求をどう明確に書くか
熱処理で最も問題が起きやすい場所は、しばしば炉ではなく図面です。多くの図面は「材料:45鋼」とだけ書き、硬度要求もなく、どの工程の後に熱処理するかも説明していません。サプライヤーは経験で推測するしかなく、結果として硬度が不足したり、熱処理後に部品が変形して公差を超え、最後に手直しでもめます。要求を明確に書くことは、本質的にリスクを図面段階に前倒しすることです。
図面には少なくともこの四つを明確に書くべきです
- 熱処理の種類:応力除去焼なまし、調質、焼入れ焼戻し、または浸炭、窒化などの表面処理か。種類が異なれば、後続の加工経路は全く異なります。
- 目標硬度範囲:単点値ではなく区間を示し、検査位置(表面か芯部か)を明記します。硬度は熱処理の最も直接的な検収指標です。
- 重要寸法と加工順序:どの寸法が熱処理後の仕上げ加工で保証されるか、どれが熱処理前に完成できるか。焼入れ品は通常余肉を残し、熱処理後に研削または精密フライス加工します。
- 矯正が許容されるか:細長い軸、薄肉部品は熱処理後に曲がりやすく、矯正が許容されるか、矯正後に再度応力除去が必要かは、図面または技術協定に明記すべきです。
部品に明確な力学性能要求、例えば引張強度や衝撃靭性がある場合、性能指標を直接标注し、熱処理工場にプロセスを選択させることもできます。ただし注意すべきは、性能指標と硬度指標は時に完全には対応せず、両方を書くか、どちらを基準にするかを明確にするのが最善です。
サプライヤーとコミュニケーションする際、これらを確認すると回り道を減らせます
発注前に、サプライヤーと材料の納入状態(焼なまし状態、焼ならし状態、または予硬状態か)、熱処理をどの段階で行うか、熱処理後にCNC仕上げ加工があるかを確認することをお勧めします。熱処理を粗加工の後、仕上げ加工の前に配置する場合、仕上げ加工に十分な余肉を残し、熱処理変形が基準に与える影響を考慮する必要があります。寸法安定性要求が高い部品では、粗加工後に一度応力除去焼なましを配置し、その後仕上げ加工するのが一般的な方法です。
また、熱処理と後続加工はしばしば異なるサプライヤーに分かれます。図面に要求を明確に書き、調達時に誰が熱処理を担当し、誰が検査を担当するかを明確にすることで、「加工側は熱処理側がちゃんとやっていないと言い、熱処理側は図面に明確に書いていないと言う」循環を避けられます。精密嵌合に関わる部品では、技術協定で硬度検査方法とサンプリング比率を約定することをお勧めします。
よくある質問(FAQ)
熱処理について、エンジニアと調達が最もよく悩むのは「やるかどうか」ではなく、「どの程度まで、どの順序で、どう検収するか」です。以下のいくつかの質問は実際の見積もりや図面レビューで出現頻度が最も高く、回答はできるだけ判断ロジックを示し、固定パラメータを当てはめるものではありません。
すべての金属部品に熱処理が必要ですか?
いいえ。熱処理が必要かどうかは材料系、使用条件、加工経路に依存します。低炭素鋼の普通構造部品、一部のアルミ形材ブラケット、多くの銅合金接続部品は、受力が穏やかで寸法要求が厳しくない場合、直接使用できます。本当に熱処理を真剣に評価する必要があるのは、通常、交番荷重を受け、耐摩耗性が要求され、長期的な寸法安定性が要求され、または加工過程で明らかな残留応力が蓄積された部品です。判断の起点は「金属」という大分類ではなく、「この部品が失效するとどうなるか」です。
熱処理の後でも精密加工はできますか?
できますが、順序を事前に計画する必要があります。一般的な方法は、粗加工で余肉を残し、熱処理を行い、その後で精密加工を行うというもので、これにより熱処理による変形を最終寸法から除外できます。部品がすでに高い硬度まで熱処理されている場合、後続の切削はより困難になり、工具摩耗と表面品質を再評価する必要があります。逆に、先に精密加工をしてから熱処理を行う場合は、寸法がずれるリスクを受け入れ、必要に応じて矯正や研削で補修しなければなりません。具体的な余肉と工程の段取りは、加工業者と熱処理業者と一緒に確認することをお勧めします。
硬度は高ければ高いほど良いのですか?
いいえ。硬度が高くなると通常は靭性が低下し、硬度が高すぎると部品は衝撃や応力集中の箇所で割れやすくなります。工学では硬度と靭性のバランスが求められます。耐摩耗面には高い硬度が必要で、衝撃を受ける全体構造には靭性を残す必要があるため、焼戻しによって調整するのが一般的です。図面に単一の数値ではなく硬度範囲が記載されているのは、熱処理業者に合理的な工程余裕を残すためです。
サプライヤーの熱処理が適切に行われているかはどう判断しますか?
三つの観点から確認できます。第一に、熱処理報告書や硬度検査記録の提出を求め、実際の結果が図面の範囲内にあることを確認します。第二に、重要な寸法を熱処理の前後でそれぞれ測定し、変形量が許容範囲かどうかを観察します。第三に、初回または初品の段階で破壊抽検や金属組織観察を行います(条件が許せば)。長期的に取引するサプライヤーにとっては、単発の報告書よりも安定した工程規律の方が説得力があります。具体的な検収方法は、発注前に技術協定に明記すべきです。
プラスチック部品で言う「熱処理」は金属と同じものですか?
いいえ。プラスチックのアニーリングや調湿処理の目的は、射出成形や印刷の過程で凍結された内部応力を解放し、寸法を安定させ、時には結晶化度を高めることでもあり、金属のような相変態強化は伴いません。その温度範囲は通常より狭く、処理を誤ると変形や性能低下を招く可能性があります。したがって、プラスチック部品の「熱処理」は材料サプライヤーの推奨工程に一層依存し、金属の経験をそのまま当てはめることはできません。
Key takeaways
- 熱処理の核心的な目的は「硬くすること」ではなく、材料の内部組織と残留応力を制御可能な状態に導き、強度、靭性、寸法安定性、加工性を同時に満たすことです。
- 鋼、アルミニウム合金、チタン合金、銅合金、および一部のエンジニアリングプラスチックは熱処理が必要になることがありますが、その条件は異なります。加工性のため、最終性能のため、寸法安定性のためなどです。
- 焼鈍、焼入れ、焼戻し、溶体化、時効、応力除去焼鈍は異なる目標に対する異なる手段であり、混用したり省略したりすると、割れ、変形、性能不足を直接引き起こします。
- 図面に「熱処理」とだけ書くのは通常不十分であり、目標硬さ範囲、重要な機械的性質、熱処理の種類、および後工程の精密加工による修正を許容するかどうかを明記すべきです。
- 熱処理は CNC 加工、3D プリンティング、板金、射出成形などの工程の生産順序と強く関連しており、早い段階でエンジニアリング側と確認するほど、手戻りや廃却を避けられます。



