ある重ね合わせ誤差バジェットから始める
半導体工場において、リソグラフィ工程で最も恐れられるのは、ある層のパターンが十分に細かく描けないことではなく、この層と前の層が正確に合わないことです。二つの層のパターン間の相対的なずれは、業界では重ね合わせ誤差と呼ばれます。これには総バジェットがあり、このバジェットは思いつきで決められるものではなく、デバイス構造、電気的特性、最終歩留まりから逆算されます。バジェットが一旦決まると、いくつかの項目に分解されます:リソグラフィ装置自体の位置決め誤差、マスクステージの同期誤差、ウェハステージの移動誤差、シリコンウェハ自体の変形、そしてこれらの部品を支える機械部品がもたらす幾何偏差です。
重要なのは、このバジェットが一つの全体であることです。分解された各項目にはごく小さな取り分しか割り当てられず、いずれかの項目が超過すると、他の項目の余地を直接食いつぶし、最終的に歩留まり低下として現れます。したがって、設計者がある部品を「非常に正確に」作る必要があると言うとき、それは通常、主観的に高精度を好んでいるのではなく、上流のシステムバジェットによって迫られた結果です。部品の精度指標は、本質的にシステム誤差配分の下流の産物です。
この点を理解することは、加工や調達に携わる人にとって重要です。なぜなら、それは次のことを意味するからです:システムの文脈を離れて「この部品は数マイクロメートルで」と語ることは、しばしば無意味です。同じ部品でも、短行程機構に取り付ける場合と長行程機構に取り付ける場合では、要求がまったく異なる可能性があります。本当に明確にすべきなのは:それがシステム内でどのような機能を担い、誤差がどのように伝達され、どの面が機能面なのかということです。これらの問いへの答えこそが、加工方案と検査方案を決定します。
以下の主線が全文を貫きます:半導体部品の精度要求は導き出せるものであり、業界の習慣や美的嗜好ではありません。導出の起点は誤差バジェットであり、導出の過程は誤差がどのように重なり、環境がどのように干渉し、指標がどのように組み合わされるかに関わり、最後に工程選択と検査・検収に落ち着きます。この連鎖を貫通すれば、多くの一見厳しすぎる要求は議論可能、協議可能なものとなり、ただ受動的に受け入れるだけではなくなります。
誤差はどのように加算されるのか:加算ロジックと増幅効果
半導体装置において、ある部品自体の寸法偏差が単独で成否を決めることはほとんどありません。本当に成否を決めるのは:この偏差が装置全体に入った後、どの誤差と重なり、どの機構によって増幅され、最終的にウェハ上でどれだけの位置ずれになるかです。したがって精度要求は決して「この部品は見た目に非常に正確でなければならない」ではなく、「この部品はどれだけの誤差を寄与することが許されるか」です。この点を理解して初めて、なぜある部品は極限まで要求され、あるものは逆に緩和できるのかが理解できます。
誤差バジェットの加算構造
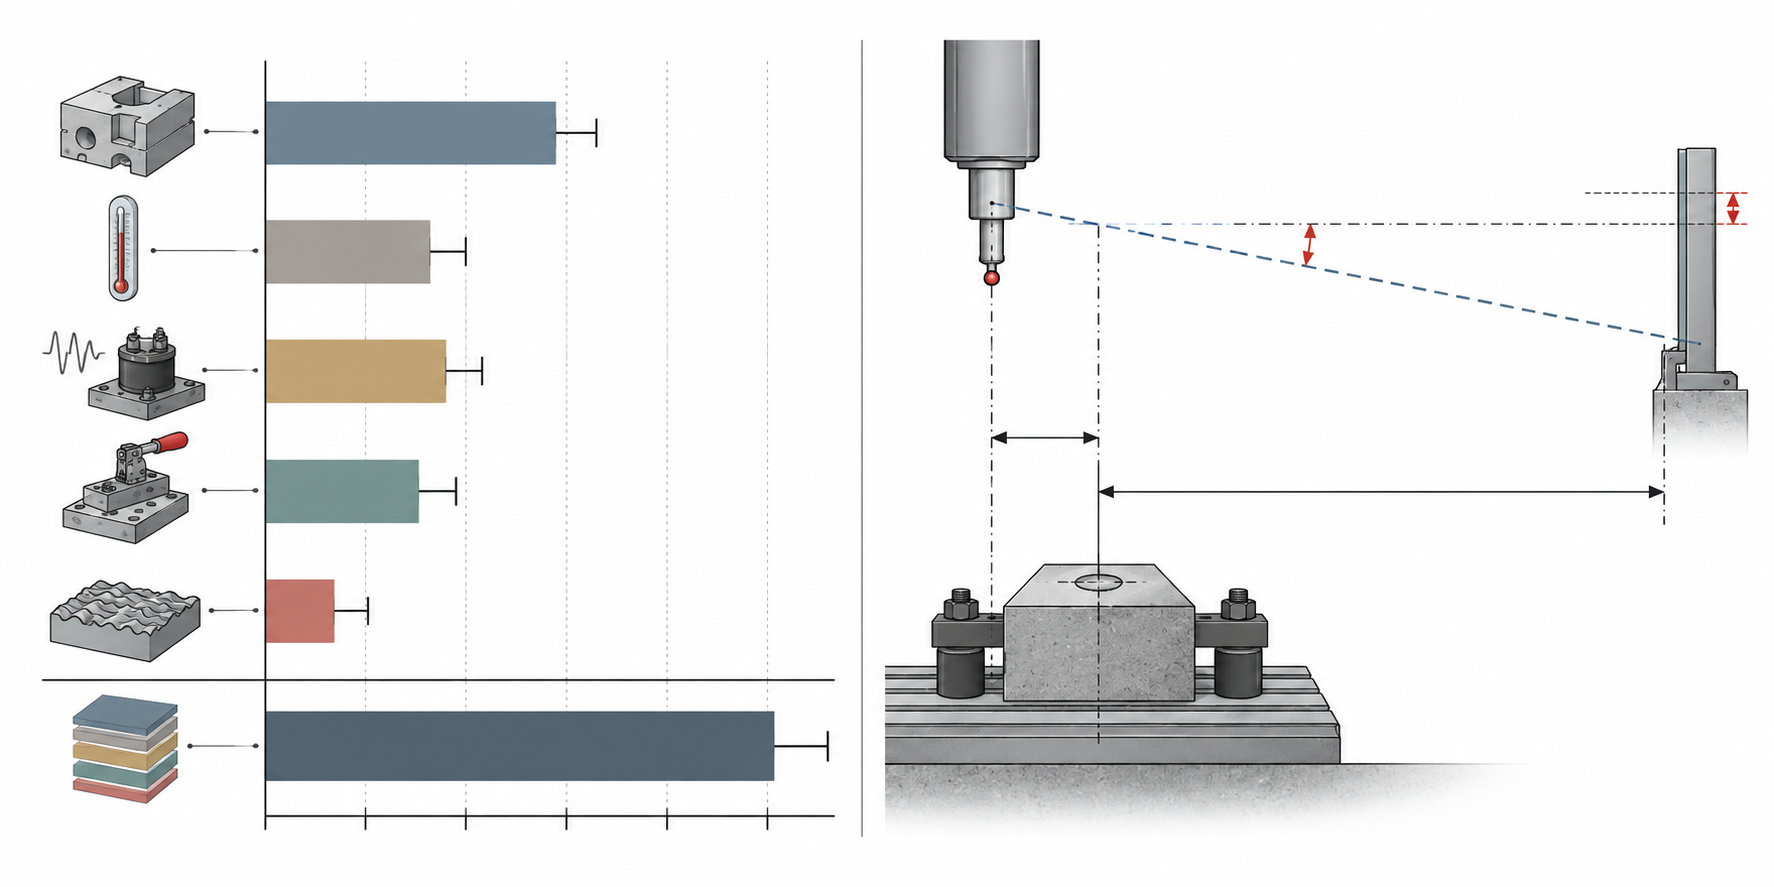
装置全体の誤差バジェットを分解して見ると、通常いくつかの種類の来源が含まれます:静的幾何誤差(ガイドレールの直線度、取付面の平面度、穴位置偏差)、熱変形(温度勾配による膨張とドリフト)、振動と動的応答(構造剛性、減衰、駆動反力)、クランピングと繰り返し位置決め誤差(各組立またはウェハ交換後の位置一致性)、そして表面形状がもたらす接触と測定の偏差です。これらは互いに独立ではありませんが、バジェット段階では通常まず最悪ケースで加算します:
総誤差 ≈ 静的幾何誤差 + 熱ドリフト + 動的誤差 + クランピング繰り返し性 + 表面形状寄与
この式は定性的ですが、一つの重要な事実を示しています:各項目が同じ一つのバジェットを奪い合っているということです。熱ドリフトが大きな部分を占めれば、機械加工に残される公差は厳しくせざるを得ません;逆に、構造設計と温調がうまくできていれば、機械部品はむしろ緩和できます。これが、サプライヤーがしばしば「まずこの部品が装置全体でどのような機能を担うのかを明確に説明せよ」と要求され、「どこまでできるか」を直接聞かれない理由でもあります。
アッベ誤差と余弦誤差:小さな偏差がどのように増幅されるか
増幅効果には主に二種類あります。第一はアッベ誤差です:測定軸線と運動軸線が一致せず、オフセット距離が存在するとき、角度偏差はこの距離によって増幅されます。オフセットが大きいほど、同じ角偏が末端で生む変位は大きくなります。第二は余弦誤差です:運動方向と理想方向に微小な夾角が存在するとき、実際の変位と理想の変位の間は余弦関係で短縮され、夾角が大きいほど位置偏差が顕著になります。
これら二つのメカニズムは、なぜ「小さな部品上の微小な偏差」が長行程機構の末端で増幅されるのかを説明します。ある取付面の微小な傾きは、短行程ではほとんど見えませんが、長いアームや長いガイドレールを伝わった後では、末端の位置ずれがすでにバジェットを超えている可能性があります。したがって、半導体装置の重要部品はしばしば「寸法が最も作りにくい」のではなく、「角度と基準の関係が最も安定させにくい」のです。
実際の業務では、エンジニアリング側は通常、バジェットを機能面ごとに配分します:どの面がアライメントを決め、どの面が支持だけを決め、どの面が気流や清浄だけに影響するか。機能面は優先的に厳しくし、非機能面は緩和を許容します。この結果、同じ装置内でも部品ごとに精度要求が大きく異なることがあり、すべての部品が最高精度に寄せるわけではありません。このような判断を具体的な工程パスに落とし込む必要がある場合は、CNC 加工能力 の適用範囲から照合を始めるとよいでしょう。
真空、熱、清浄:ゲームのルールを変える三つの環境制約
多くの部品は常圧の工場では問題なく測定できても、半導体装置に組み込むと「変形」します。問題はしばしば加工自体になく、環境が元の寸法公差の問題を、材料、表面、長期安定性の問題として再定義することにあります。真空、熱、清浄という三つの制約は、ほぼ同時に同じ部品に作用し、いずれか一つが無視されれば、それまでの精度作業がすべて無駄になりかねません。
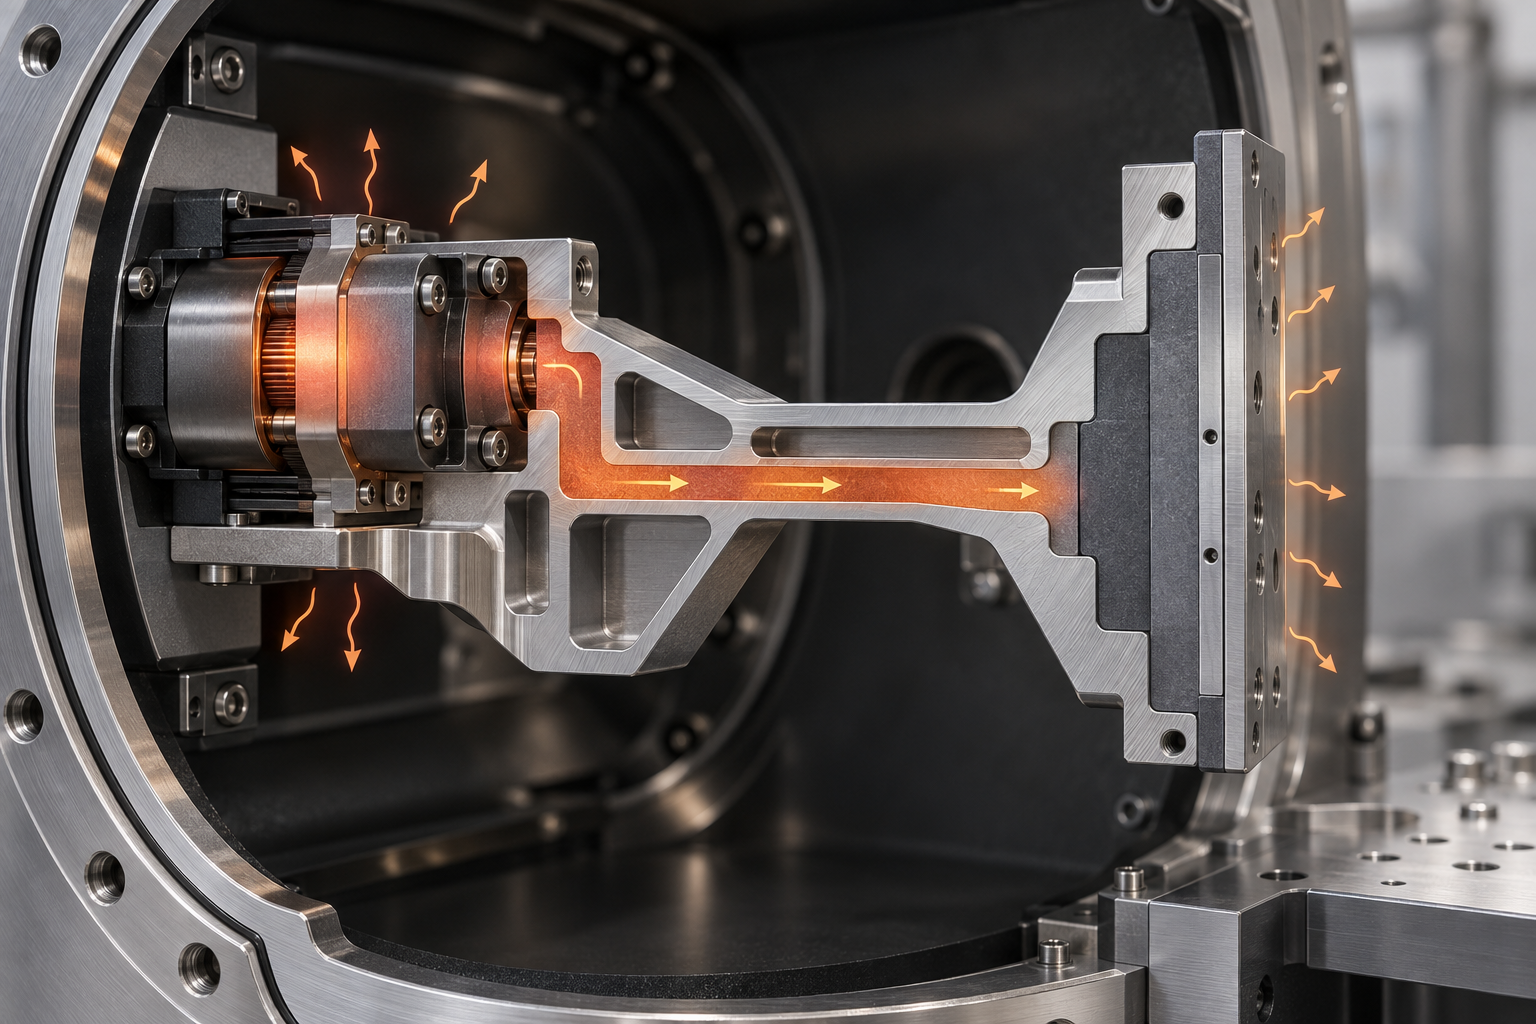
真空中には対流がなく、放熱は伝導と輻射だけに頼る
常圧では、運動部品やモーターが生じる熱の大部分は空気の対流によって運び去られます。真空に入ると、対流という経路がほぼ消え、熱は固体伝導と輻射によってしか放出できません。結果として:同じ発熱量でも、真空中ではより高い局所温度上昇として現れ、温度上昇は直接熱膨張変位に変換されます。
これが部品に意味することは:熱管理設計を構造部品自体に前倒しする必要があるということです。例えば、発熱源と重要な機能面の間の伝熱経路を短く、太くする;変位に敏感な部位には低膨張材料を用いる;組立レベルで熱補償の余地を残し、「十分に正確に加工すれば」温度ドリフトに耐えられると期待しないことです。熱ドリフトは系統的誤差であり、寸法公差を厳しくするだけでは解消できません。
真空対応性:材料と潤滑が再選別される
真空環境は材料に追加要求を課します。通常のグリースは揮発する可能性があり、揮発物は光学面やウェハ表面に再付着します;一部のプラスチックや接着剤は持続的にアウトガスを出し、チャンバーを汚染します。したがって真空側の部品は通常、材料と潤滑方案を再選択する必要があり、一般的な方法は乾膜潤滑、固体潤滑、または自己潤滑材料を直接採用し、揮発性成分を含むシールや接着を避けることです。
これは過小評価されがちな連鎖反応をもたらします:材料を変えれば、加工性と熱膨張係数もそれに伴って変わるということです。もともとアルミニウム合金で設計した嵌合は、低膨張材料に変えると、切削特性、残留応力、寸法安定性を再評価しなければなりません。材料選択はしたがって調達段階の締めくくり動作ではなく、精度チェーンの起点です。具体的な材料と潤滑の適合は、図面レビュー段階でエンジニアリング側と確認することを推奨します。
清浄度:パーティクル、アウトガス、表面処理の厳しい制約
クリーン度の要求が高い場面では、粒子そのものが欠陥源となります。部品表面のバリ、切削残留物、めっきの剥離、ねじ部の切粉などは、いずれも汚染源となり得ます。したがって表面処理は、外観や防食だけの問題ではなく、クリーン度管理の一部です。バリ取り、不動態化、洗浄、包装方法は、一体的に取り決める必要があります。
ガス放出は、どちらかといえば材料と表面状態に強く関係します。多孔質表面、粗い表面、残留油膜は、いずれもガス放出リスクを高めます。これはつまり、表面粗さはここでは嵌合や摩擦の指標であるだけでなく、クリーン度の指標でもあるということです。図面に寸法公差しか記載せず、表面状態や清浄要求を取り決めていない場合、サプライヤーはどこまで仕上げるべきか判断しにくく、最終検査で意見の相違が生じやすくなります。
精度は一つの数字ではない:寸法、幾何公差、表面、安定性
調達とエンジニアリングの間で最もよくある誤解は、「精度」を表に記入できる単一の数字と見なすことです。図面に ±0.01 mm と書けば、サプライヤーが価格を提示し、双方とも話が通じたと思い込みます。しかし、部品が装置に組み込めるかどうか、真空の中で一回のメンテナンスサイクルを耐えられるかどうかを実際に決めるのは、その一つの数字ではなく、互いに制約し合う指標の組です。すなわち、寸法公差、幾何公差、表面粗さ、残留応力、そしてこれらの量が時間、温度、組立力の作用下でどれだけ安定しているかです。
現場でよくある例を挙げます。アルミ製の支持ブロックで、寸法はすべて公差内に収まり、検査報告書も立派ですが、機構に組み付けた後、嵌合面の密着が不良で、ボルトを締め付けると部品に目視では分からない反りが発生しました。問題は寸法ではなく、平面度と基準定義にあります。寸法公差が管理するのは「二点間の距離が正しいかどうか」であり、幾何公差が管理するのは「この面が依然として一つの面であるかどうか」です。前者が合格でも後者が公差外なら、組立はやはり失敗します。
四種類の指標がそれぞれ何を管理しているか
- 寸法公差:長さ、穴径、溝幅などの特徴の公称偏差を管理します。最も測定しやすく、最も過度に注目されやすいものです。
- 幾何公差:平面度、平行度、直角度、同軸度、位置度などを管理します。組立時に部品を正しく位置決めできるかを決め、しばしば寸法よりも重要です。
- 表面粗さと形状:シール、摩擦、ガス放出、清浄難易度、光学/接触性能に影響します。同じ Ra 値の表面でも、加工テクスチャの方向が異なれば、機能性能がまったく異なることがあります。
- 残留応力と長期安定性:切削、溶接、熱処理、または積層造形に由来する内部応力は、後続の加工や使用中に徐々に解放され、部品が「自ら変形する」原因になります。この種の問題は納入時には検出できず、使用から数か月後に露呈します。
これら四つをまとめて見ると、一つの法則が見えてきます。寸法は最も満たしやすく、最も誤判定されやすい項目です。多くの手戻りや現場故障の根本原因は、幾何公差、表面、または安定性にあり、ただ「寸法合格」の報告書に覆い隠されているだけです。
基準と機能面は、公差の厳格化よりも先に議論する価値がある
組立に問題が生じると、最初の反応はたいてい「公差をもう少し厳しくしよう」です。しかし多くの場合、より有効なのは先に二つの問いに答えることです。この部品の機能面はどれか?基準はどう定義されているか?
図面に基準が明記されていなければ、加工側は自分で段取りと測定の基準を選ぶしかありません。加工基準、測定基準、組立基準の三者が一致しない場合、各寸法が公差内であっても組立は失敗し得ます。逆に、基準が明確で機能面がはっきりしていれば、多くの非機能寸法は実際には緩和でき、コストは下がり、組立性能はむしろ安定します。
これが、見積りと DFM の段階で、エンジニアリング側が公差の数字を直接議論するよりも、「この面は密着面か逃げ面か」「この穴は位置決め穴か通し穴か」を議論したがる理由です。位置決め穴の位置度と嵌合面の平面度は、通常、投資する価値があります。逃げ面や外輪郭は、しばしば適度に緩和できます。精度の予算を機能面に使うことは、全面的に厳しくするよりも合理的な戦略です。
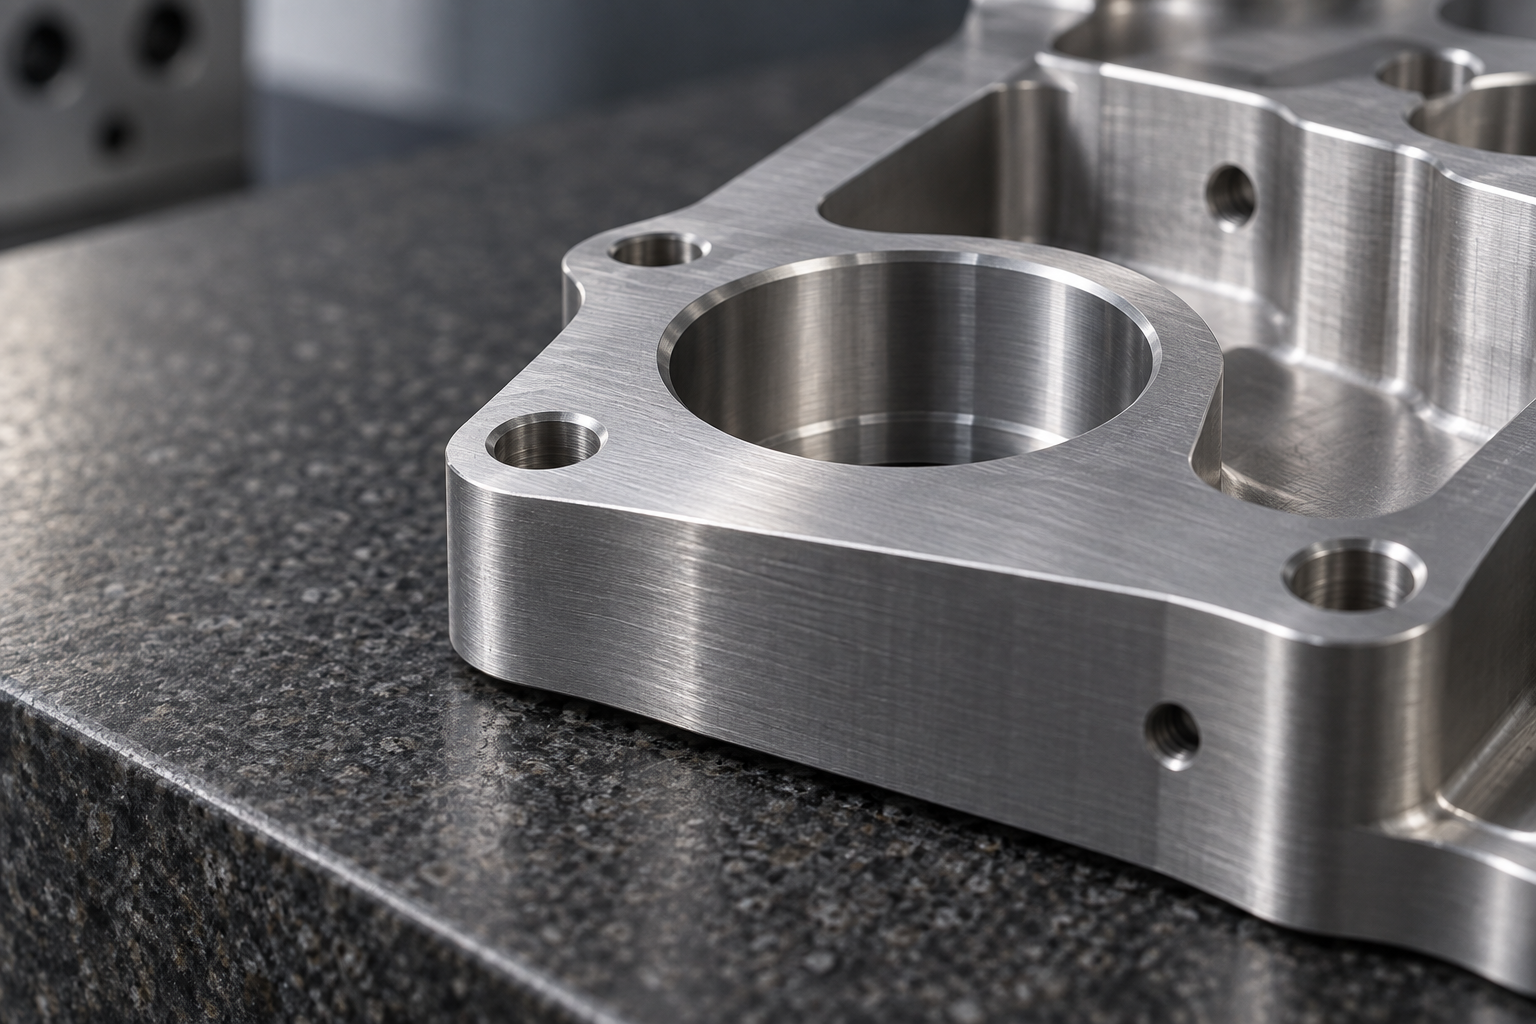
したがって、「この部品の精度要求はどのくらいか」と問われたとき、より正確な答えは一組の制約であるべきです。どの面が機能面か、基準をどう設定するか、表面状態がガス放出やシールに影響するか、部品が組立と使用中にどのような温度と荷重を経験するか。これらを明確にすれば、精度要求は導出可能で、検証可能で、協議可能な結果となり、思いつきの数字ではなくなります。
工程の選び方:CNC、板金、複製モールド、積層造形の境界
精度要求が導出された後、次の問いは「どこが最も正確に作れるか」ではなく、「この部品はどの工程ルートで作るべきか」です。半導体装置内の部品は幅広く、荷重を受ける構造部品もあれば、真空チャンバーのフランジ、ガス経路内の流路ブロック、装置外装やケーブルダクトのブラケットもあります。これらの部品を同じ工程に押し込むのは、通常、高コストで不合理です。
ルートを決めるのは精度の数字ではなく機能面
ルートを判断するときは、まず三つの問いを立てます。どの面が位置決めと嵌合に関与するか?部品はどのような荷重と温度を受けるか?後でどう組み立て、どう分解するか?位置決めに関与する嵌合面、シール面、ガイド取付面は、通常、幾何関係と表面品質を保証するためにCNC 加工が必要です。一方、遮蔽、支持、配線のみの役割を果たす板金部品は、板金加工の曲げ溶接の方が経済的で、軽量化や後期の変更も容易です。
小ロットの移行段階は、もう一つの典型的な場面です。装置がまだ検証中で、構造がまだ変更される可能性がある場合、この段階で手板複製モールド(真空注型)を使って外観部品や非荷重部品を数十個作れば、鋼製金型を開かずに量産に近い質感の部品を得られます。構造が凍結し、量産規模が上がったら、射出成形を検討します。逆に、部品内部に複雑な流路、点陣軽量化構造、または一体化トポロジ形状がある場合、従来の減材では加工が難しく、3D プリントの方がむしろ直接的な経路です。
| 部品特徴 | 優先ルート | 主な理由 |
|---|---|---|
| 精密嵌合面、ガイド座、シールフランジ | CNC 加工 | 幾何関係が制御可能で、表面品質がシールと嵌合に適する |
| 装置外装、ケーブルダクト、取付ブラケット | 板金加工 | 曲げ溶接の効率が高く、軽量化と改版が容易 |
| 検証段階の小ロット外観部品 | 手板複製モールド | 鋼製金型不要、量産に近い質感、改版コストが低い |
| 複雑な流路、軽量化一体構造 | 3Dプリント | 減材では成形が難しい内部特徴を一度に成形可能 |
| 構造が確定した後の量産プラスチック部品 | 射出成形 | 単品コストはロット数とともに低下し、一貫性が安定 |
注意が必要なのは、工法の境界は絶対ではないという点です。一つの部品はしばしば複数のルートを組み合わせる必要があります。本体はCNC加工で嵌合面を出し、外罩は板金、内部流路ブロックは積層造形、最後にまとめて組み立てる。成否を本当に決めるのは基準をどう伝えるかです——各工法がそれぞれ基準を定義すれば、組立時に誤差が累積します。図面段階で統一した組立基準と主要機能面を決めておけば、各工法は自分の担当範囲を守るだけで、全体が収束します。

検査と検収:本当に基準を満たしていることをどう証明するか
加工完了は部品が基準を満たしたことを意味しません。半導体製造装置では、部品が合格かどうかは、組立後、真空と熱サイクル中、装置のライフサイクル全体にわたって機能要求を継続的に満たせるかどうかで決まります。検査の任務は部品に「合格」ラベルを貼ることではなく、再現可能な方法で証明することです:その寸法、形状・位置、表面、安定性が設計意図の許容範囲内にあること。問題は、多くのプロジェクトが検査を最後まで後回しにし、その結果、一部の特徴がそもそも測定不能であったり、測定結果が組立挙動と一致しないことに気づく点です。
検査方案は加工前に決める
実用的な原則は、検査方案と加工方案を同時にレビューすることです。理由は明白です——基準をどう定めるか、段取りをどう組むか、プローブや光学系がその面に到達できるかは、いずれも工法ルートに影響を与えます。ある機能面が最終状態で三次元測定プローブに触れられないなら、段取り順序を変えるか、工程中間に検査を組み込むか、非接触の光学スキャンで補う必要があります。部品が完成してから「どう測るか」を議論すると、しばしば妥協するしかなく、検証不能な納品を受け入れざるを得なくなります。
検査方案は少なくとも3つのことを明確にすべきです:どの特徴を測るか、どの手段を使うか、どの基準で判定するか。寸法公差は接触式測定で逐点確認できます。形状・位置公差(平面度、平行度、同軸度)は基準系の確立により依存します。表面粗さと清浄度は別個の計器とプロセスが必要です。これら3種類を一度の測定に混ぜると、一見完全でも実際には追跡不能なデータが得られやすくなります。
いくつかの手段をどう組み合わせて使うか
- 三次元測定(CMM):主要寸法と形状・位置公差の定量的確認に適し、特に基準が明確でプローブが到達可能な特徴に適します。その価値は単点の読み取りではなく、追跡可能な座標データにあります。
- 光学スキャンと3Dスキャン:自由曲面、複雑な輪郭、リバースエンジニアリングの場面に適します。全体の偏差分布を迅速に示し、変形傾向の判断を助けますが、基準に位置合わせした後でなければ検収判定には使えません。
- 表面粗さと形状測定:シール面、摺動面、光学関連表面の機能挙動は、寸法だけでなく表面形状によって決まることが多いです。粗さとうねりは測定点と方向を別途取り決める必要があります。
- 清浄度とガス放出検証:真空またはクリーン環境向けの部品では、粒子残留と材料ガス放出がシステム挙動に影響します。この種の検証は通常、後から洗浄すれば済む話ではなく、工法と材料選択とともに議論する必要があります。

初品とロット一貫性
初品検査が答えるのは「この工法ルートで合格品を作れるか」であり、ロット検査が答えるのは「後続の每一件が安定しているか」です。両者は互いに代替できません。初品が合格でもロットがドリフトする場合、通常は工法ウィンドウが狭すぎる、工具摩耗、熱状態の変化、または段取りの再現性不足を意味します。逆に初品が不合格なら、ロット一貫性を議論する意味はありません。
検収の観点では、主要特徴を等級分けすることを勧めます:組立と機能に影響する主要特徴は逐品または取り決めた頻度で検査し、一般特徴はサンプリングと工程能力の観察を用い、非機能特徴は図面と工法文書に従います。これによりリスクを抑えつつ、重要でない寸法に検査コストを積み上げることを避けられます。具体的な抜取比率と判定規則は、部品用途、ロット数、双方の取り決めに応じて決める必要があり、通常は出荷直前にその場で決めるのではなく、見積と工法レビューの段階で明確にしておくべきです。
よくある質問(FAQ)
以下の質問は、実際の見積依頼と図面レビューで最もよく現れる相違点から来ています。回答はできるだけ判断ロジックを示し、そのまま流用できる数値は示しません——具体的な数値はあなたのシステム誤差予算と組立関係によって決まるべきだからです。
これらの高精度要求はそもそもどこから来るのか?設計者が意図的に厳しくしているのか?
多くの場合、そうではありません。精度要求は通常、システムレベルの誤差予算から逆算されます:装置全体がある位置合わせや位置決め能力を達成する必要があり、予算がいくつかの項目に分解され、構造部品に割り当てられた分が図面公差になります。ですからある寸法が「そこまで厳しくする必要はない」と感じたとき、正しいやり方は予算表に戻り、この項目がどれだけ占めているか、他の环节で吸収できるかを見ることであり、直接緩めることではありません。逆に、サプライヤーが「できない」と言った場合も、どの誤差項目が超過しているのかを明確に尋ねるべきです。
半導体関連の部品はすべて最高精度で作る必要があるのか?
いいえ。本当に厳密に管理する必要があるのは、位置決め、アライメント、伝熱、またはシールに関与する機能面、およびそれらの基準関係です。外装、ブラケット、配線固定具、非機能の装飾面は通常、一般的な精密加工で処理できます。精度予算を少数の主要特徴に集中して使うことは、図面全体を一律に厳しくするよりも経済的で、ロット一貫性も確保しやすいことが多いです。レビュー時には、どの面が機能面で、どれが単なる構造面かを明確に示すことを勧めます。
真空環境は材料と表面処理にどのような追加要求があるか?
真空下では対流放熱がほぼ無効になり、熱はより伝導と放射に依存し、熱ドリフトは予測しにくくなります。同時に材料ガス放出はチャンバーを汚染し、光学部品やセンサ部品に影響します。したがって材料選定時にはガス放出特性、潤滑方式が真空対応かどうかに注意し、表面処理も粒子脱落や揮発物放出の有無を考慮する必要があります。これらはエンジニアとサプライヤーが共同で確認すべき事項であり、具体的な牌号と処理方法はデータシートだけで判断せず、試作段階で実際の使用条件により検証することを勧めます。
図面上でサプライヤーと公差をどう伝えれば、揉めにくいか?
3つのことを明確に書くことを勧めます:第一に基準系、どの面が主要基準で、機能面と基準の関係を明確にする。第二に主要寸法と一般寸法の区別、図面全体を一律に注記することを避ける。第三に検収方法、どの検査手段で合格を判定するかを説明する。一部の寸法が単なる参考であれば、それも注記すべきです。コミュニケーション時には「この公差はどの機能を保証するためか」を直接議論でき、サプライヤーはそれに基づいてより合理的な加工と段取り方案を提案できることが多いです。
検査方法はいつ取り決めるべきですか?加工が終わってからでもよいですか?
お勧めしません。検査方案は加工前に確定するのが最適です。なぜなら、それは段取り方法、基準設定、さらには工程ルートにも影響するからです。例えば、三次元測定が必要な特徴は、段取り時にプローブの到達性を考慮する必要があります。スキャン比較が必要な曲面では、位置合わせ可能な基準特徴を保持する必要があります。初品確認とロット抜き取り検査の基準も事前に取り決めておくべきです。そうしないと、「加工は合格だが検収で不合格」という紛争が生じやすくなります。具体的な検査項目と判定基準は、エンジニアリングと品質保証と共同で確認することをお勧めします。
Key takeaways
- 半導体部品の精度要求は誤差バジェットの加算から生じる:アライメント、熱、振動、クランピング、表面状態がそれぞれ一部を寄与し、最終的に重ね合わされて増幅される。
- 真空環境は放熱と潤滑のロジックを変え、熱ドリフトはしばしば静的幾何誤差よりも制御が難しい。
- パーティクルとアウトガスの要求は、注目を寸法公差から表面処理、清浄度、材料選択へと移す。
- 精度は単一の数値ではなく、「寸法+形状・位置+表面+清浄度+安定性」の組み合わせ指標であり、検査方法とセットで定義しなければならない。
- オンデマンド製造では、まず機能面と基準を明確にし、それから公差の厳格化を議論する方が、やみくもに全体精度を上げるよりも通常は効果的である。



