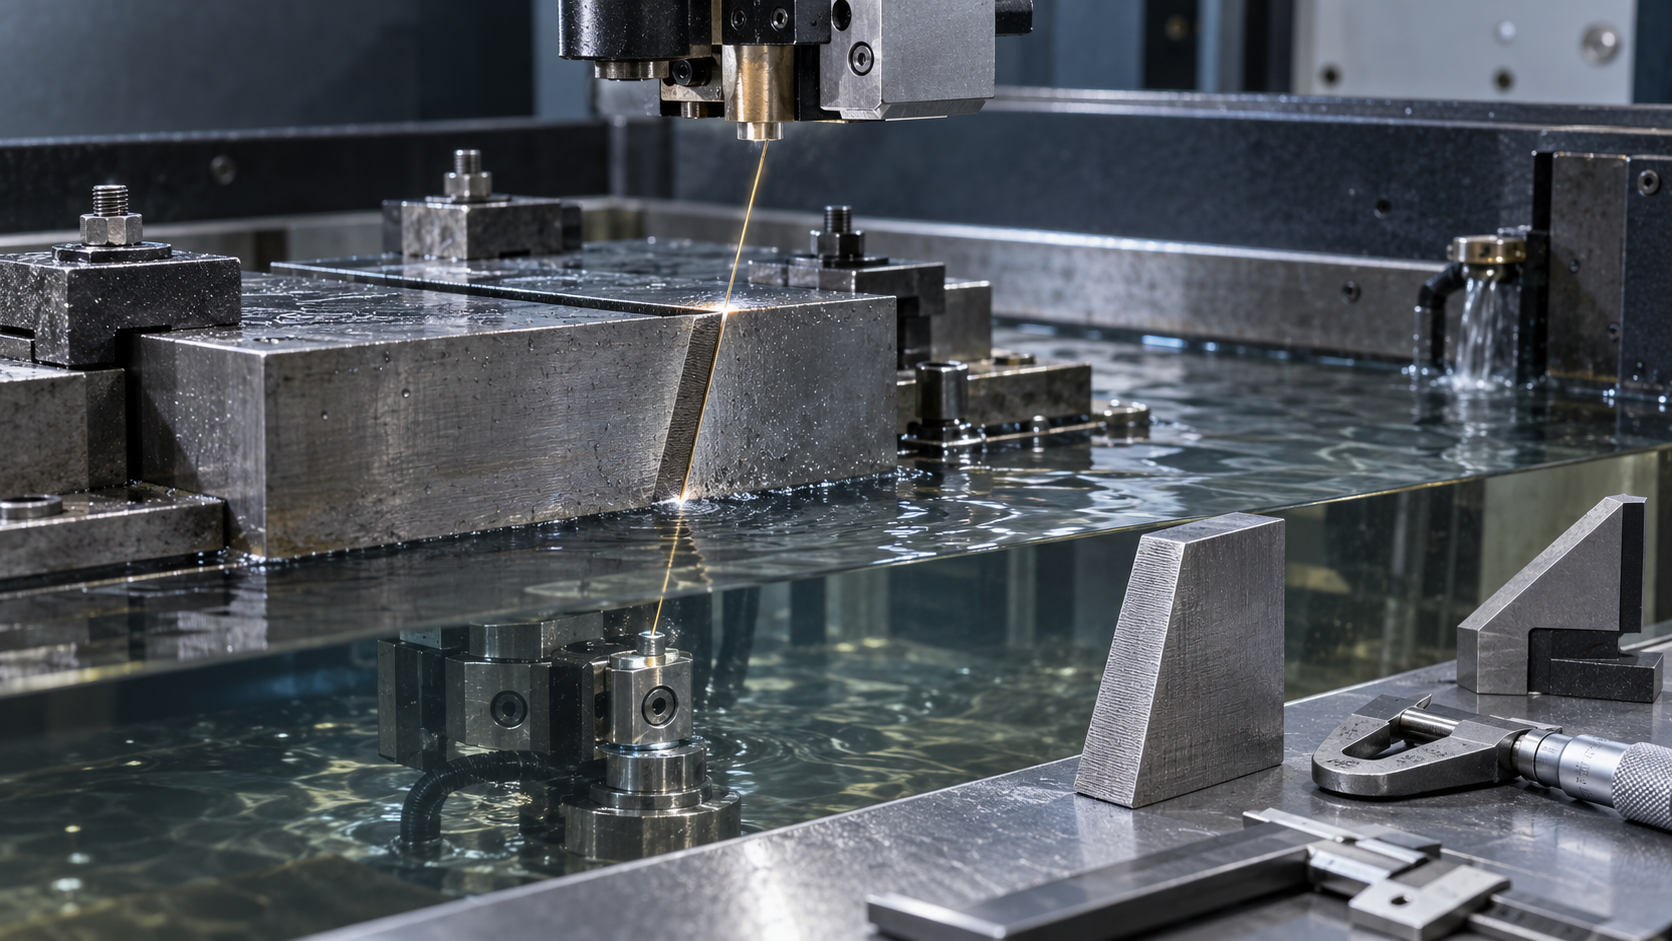
ワイヤ放電加工のテーパ加工における幾何学原理:上側・下側ガイドノズルとプログラム軌跡面の役割
片側テーパ角を 4° に設定したにもかかわらず、試し切り後の測定値が 3.95° だったとしても、必ずしもプログラムの角度入力ミスとは限りません。まず、3つの位置を区別する必要があります。プログラム軌跡面、下側ガイドノズル平面、上側ガイドノズル平面です。ストレート切削では、これらの高さの違いは見落とされがちですが、ワイヤ放電加工のテーパ加工では、これらが電極ワイヤの実際の経路を共同で決定します。
電極ワイヤを、上下2つのガイドノズルを結ぶ斜線としてイメージできます。通常、下側ガイドノズルを X、Y 方向の基準とし、上側ガイドノズルは U、V 軸によって横方向のずれを生じさせ、電極ワイヤをワークに対して傾斜させます。一般に、U/V の移動量が大きいほどテーパも大きくなります。ただし、ずれ量をどの座標面に対応させるか、正負方向をどのように定義するかは、使用する工作機械の制御システムに従う必要があります。
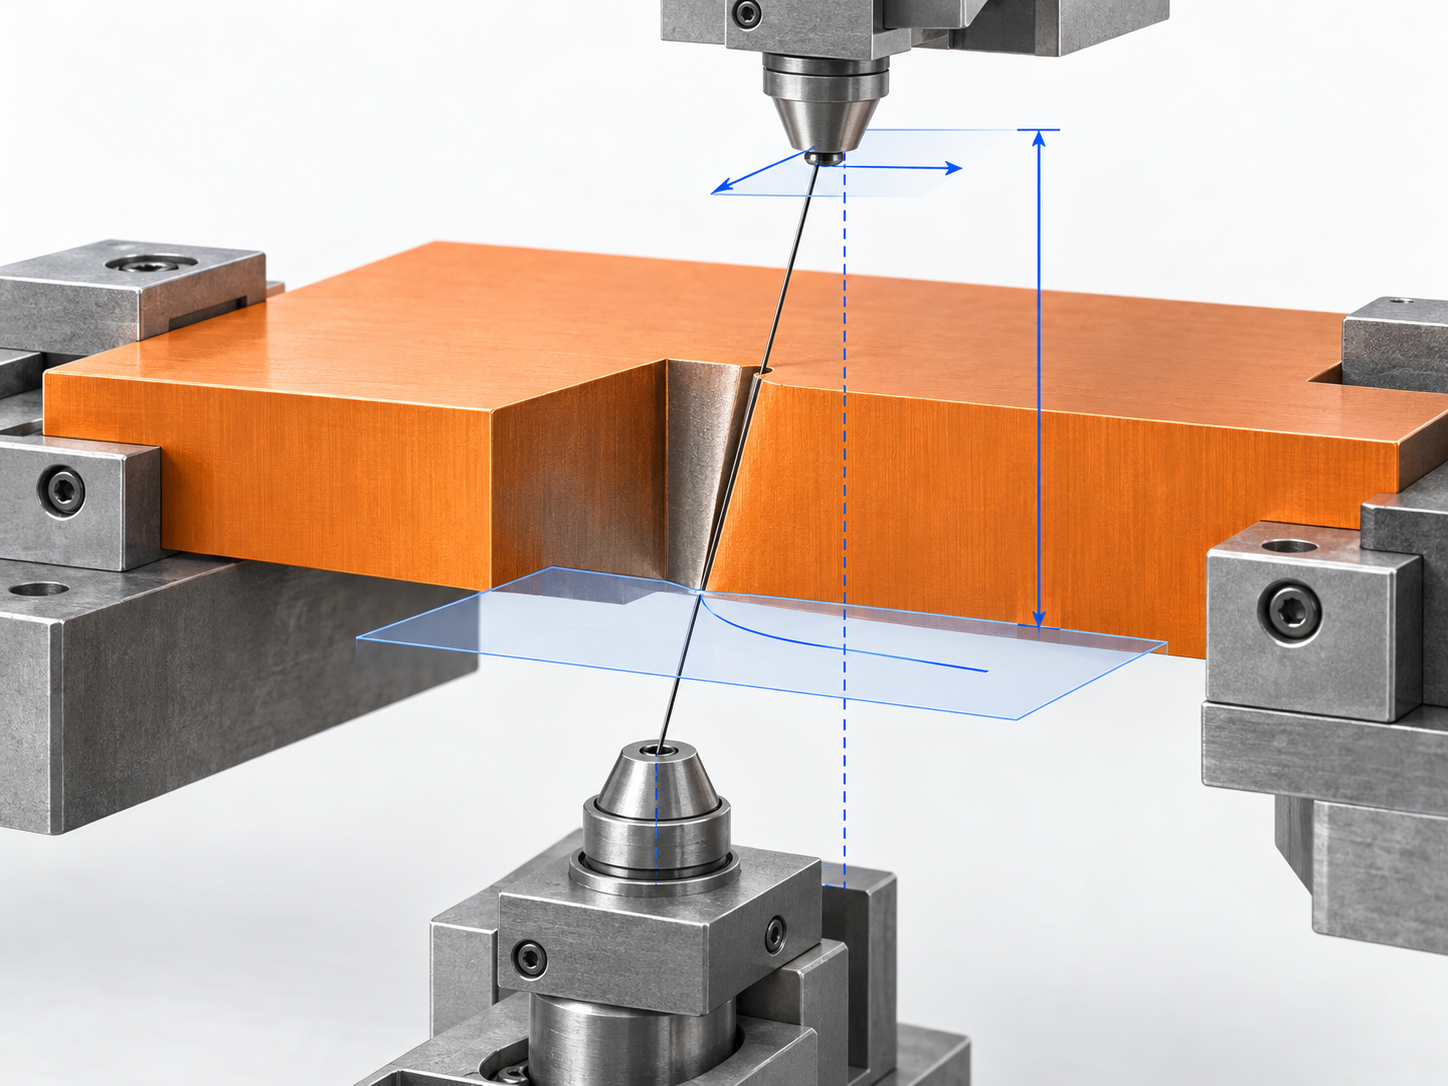
したがって、テーパ加工の難しさは単に角度を入力することではなく、異なる高さの平面間における座標補正を対応づけることにあります。後続の試し切りでは、まず実際のテーパを測定し、その後にプログラム面の寸法を調整します。通常は、先に ZSD で角度を補正し、その後 ZID で寸法を補正します。パラメータ名やアルゴリズムは、すべてのワイヤ放電加工機に共通するものではありません。工作機械の取扱説明書を確認せずに、数値をそのまま流用してはなりません。
ワイヤ放電加工のテーパで角度偏差と寸法偏差が生じる理由
片側テーパ角を 4° に設定したにもかかわらず、試し切り後の測定値が 3.95° だったとします。同時に、プログラム面の指定寸法が 6.000 mm であるのに、実測値が 5.978 mm しかない場合もあります。このような偏差は、必ずしもプログラムの計算ミスによるものではありません。角度の定義、測定基準、座標の高さ、設備状態が個別に確認されていないことが、一般的な原因です。ワイヤ放電加工のテーパ加工では、少なくともプログラム軌跡面、下側ガイドノズル平面、上側ガイドノズル平面の3つを区別する必要があります。異なる平面間の高さの差は、電極ワイヤの横方向のずれとワーク輪郭に直接影響します。
まず片側テーパ角と測定面を確認する
図面上の 4° が片側テーパ角なのか、それとも上下両側のなす角なのかを、まず確認する必要があります。測定時には、凸ダイか凹ダイか、ワークのどちら側を測定するのか、また寸法が上面、下面、プログラム軌跡面のいずれに属するのかも明記してください。全テーパ角を片側角と取り違えたり、測定高さとプログラム高さが異なったりすると、三角関数の計算が正しくても、補正方向が逆になる可能性があります。
ZSD、ZID、そして設備状態が結果に共同で影響する
一部のCNCワイヤ放電加工機の制御システムでは、ZSDはテーパに関連する高さやオフセットの関係を表したり補正したりするために使用され、ZIDはプログラム面の寸法や高さ差の計算に関与する場合があります。Z0は、一般に座標基準に関連します。ただし、これらの名称、正負方向、アルゴリズムは、特定の制御装置から切り離してそのまま適用することはできません。ワークの実際の厚さ、上部ワイヤガイドノズルからテーブル面までの高さ、ワイヤの垂直度、張力、フラッシング、放電の安定性などにより、設定角度と実測角度には差が生じます。
したがって、トラブルシューティングでは、3.95°と表示されたからといって、すぐに ZSD を変更してはいけません。まず、偏差が安定しているか、上下の高さにおける輪郭が一致しているかを確認し、ワイヤガイドシステムと電極ワイヤの状態を点検します。設備が基本的に安定していることを確認した後、問題を2つの作業に分けます。まず実際のテーパを補正し、その後プログラム面の寸法を補正します。これにより、誤差が幾何学的パラメータに起因するのか、それとも機械および放電条件に起因するのかを判別できます。
ワイヤ放電テーパ加工前の準備:基準出し、垂直度の校正、ワイヤガイドシステムの点検
ワイヤ放電テーパ加工の試し切りデータは、設備の状態が安定している場合にのみ補正に利用できます。開始前に、ワークが確実にクランプされ、基準面がテーブルに密着していることを確認し、ワークに反りや傾きがないか、またはクランプ力による変形が生じていないかを点検します。続いて基準出しを行い、プログラム原点、ワイヤ通し位置、実際の加工面を照合します。これにより、原点や測定面の誤差をテーパパラメータの誤りと誤判定することを防ぎます。
ワイヤ放電テーパ加工では、まず電極ワイヤの垂直度を校正する
設備に備わっている校正方法に従って、電極ワイヤの垂直度を確認します。ワイヤ自体がすでに傾いている場合、プログラムで設定した U/V オフセットが正しくても、上下の輪郭に異なる方向の寸法誤差が生じる可能性があります。さらに、上下のワイヤガイドまたはワイヤガイドノズルが同軸上にあるかを確認し、摩耗、汚れ、緩み、取り付け状態を点検します。必要に応じて異常のある部品を清掃または交換しますが、ワイヤガイドシステムの状態が不明なまま、急いで ZSD や ZID を変更してはいけません。
電極ワイヤの選定も、加工形状に適合させる必要があります。一般に細い電極ワイヤは、小さな内コーナーRや狭い溝に有利ですが、切断の安定性、加工速度、ワーク厚さへの適応性とのバランスを取る必要があり、最小溝幅だけを基準にワイヤを選定してはいけません。クランプ、基準出し、垂直度、ワイヤガイドシステムの点検を終えた後、測定しやすい標準凸形状を切断します。得られた角度とプログラム面の寸法が、その後のパラメータ補正に適したデータとなります。
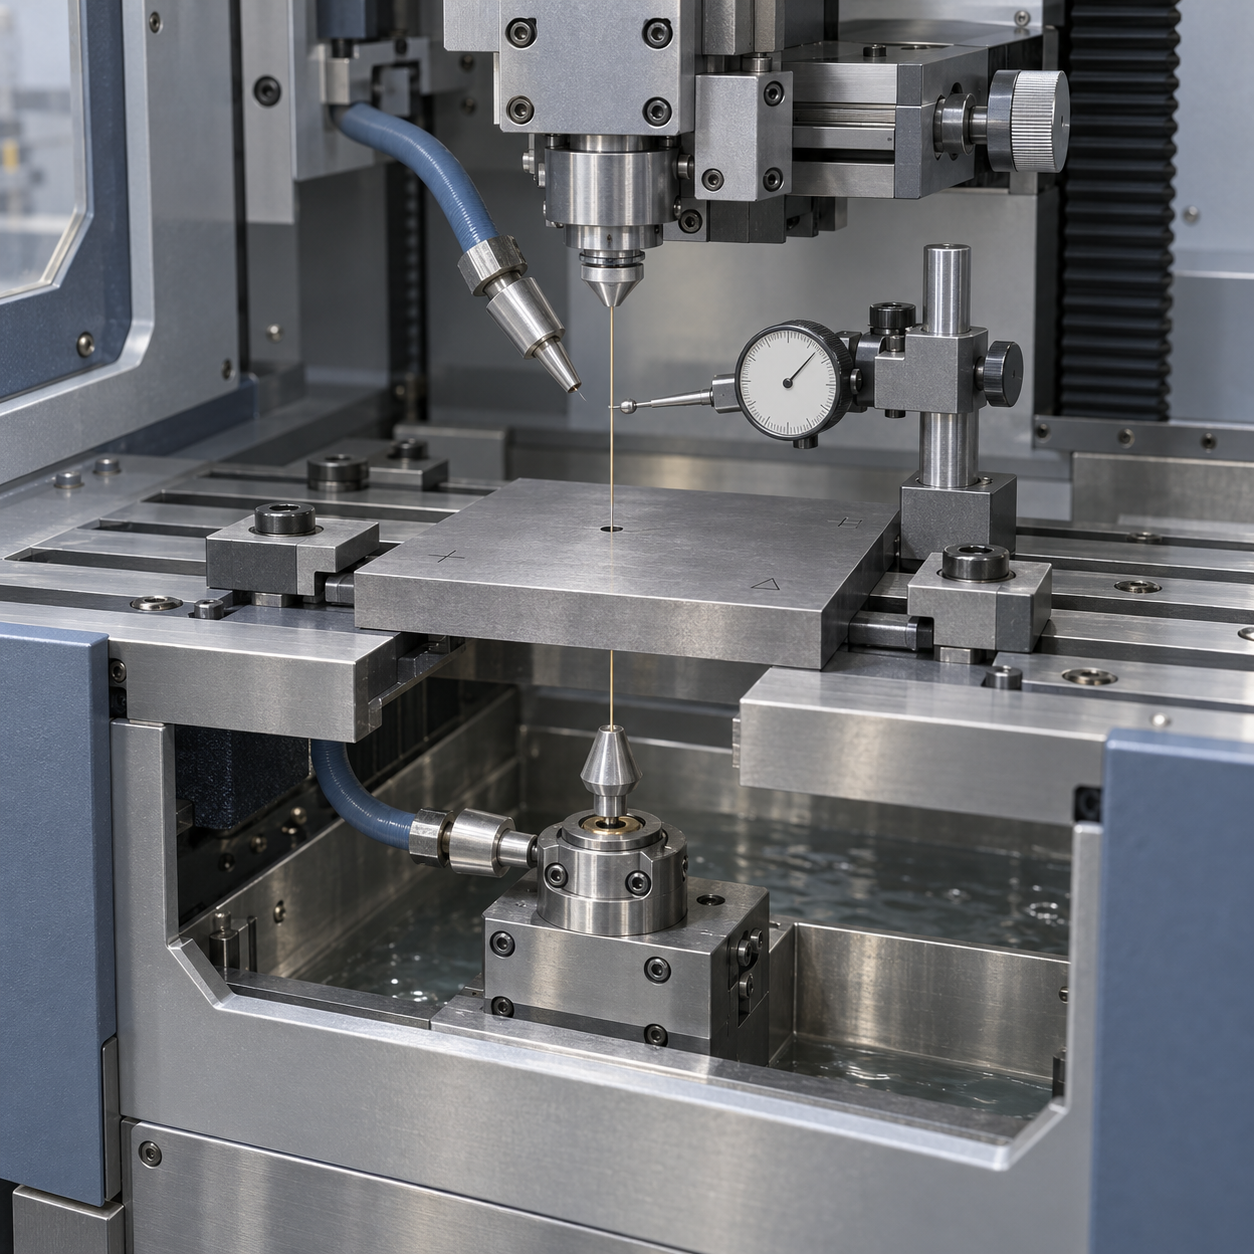
ワイヤ放電テーパ補正の基本手順:まず ZSD で角度を補正し、次に ZID でプログラム面の寸法を補正する
ワイヤ放電テーパの補正では、最初から複数のパラメータを同時に変更してはいけません。より確実な方法は、形状が単純で測定基準が明確な標準凸形状を試し切りし、理論上の片側テーパ、実測テーパ、理論上のプログラム面寸法、実測寸法をそれぞれ記録することです。これにより、偏差が角度に起因するのか、プログラム面の寸法に起因するのかを判断できます。
まず ZSD で実際のテーパを補正する
実測テーパが目標値と一致しない場合は、まず ZSD を調整し、電極ワイヤの傾斜を目標範囲に戻します。設定角度と実測角度の差は、現在のテーパ方向、測定面、制御システムにおける正負の定義を踏まえて判断する必要があり、パラメータ名から「増加」または「減少」の方向を推測するだけでは不十分です。毎回小幅に調整し、再切断した後に角度を再測定します。
次に ZID でプログラム面の寸法を補正する
実測角度が目標に近づいたら、プログラム軌跡面上の寸法を確認します。角度が適正でも寸法に偏差が残る場合は、ZID でプログラム面の寸法を補正します。ただし、ZID はシステム内の高さ関係の計算に関与する可能性があり、調整後に上下の座標条件が変化する場合があります。制御システムで全体の高さを一定に保つ必要がある場合、通常は ZSD に逆方向の補正を加える必要もあります。具体的な関係は、必ず工作機械の取扱説明書で確認してください。
ワイヤ放電テーパ補正の公式と計算例:実測値から調整量を逆算する
ワイヤ放電テーパを計算する前に、角度の定義を確認します。以下の β は片側テーパ角を指し、上下輪郭のなす角ではありません。測定時には、凸形状または凹形状の向き、測定高さ、寸法がどのプログラム軌跡面に属するかも確認する必要があります。ある高さ差を c = ZID × tanβ で表す場合、β は角度単位で入力し、c と ZID には同じ長さ単位を使用しなければなりません。ただし、ZID は制御システムによって有効高さや座標関係が異なる場合があります。ZSD、ZID、Z0 の名称と正負方向は、工作機械の取扱説明書から切り離してそのまま適用してはいけません。
ワイヤ放電テーパ補正では、まず角度を確認し、次にプログラム面の寸法を確認する
例えば、ワークの厚さが約30.08 mm、理論上の片側テーパ角が4°、プログラム面の寸法が6.000 mmであるとします。試し切り後に測定したテーパが約3.95°、プログラム面の寸法が約5.978 mmだったとします。この場合、2つのパラメータを同時に大幅変更してはいけません。まず理論角度と実測角度を比較し、ZSDでテーパを補正します。実測角度が小さい場合、通常は有効な横方向オフセットが不足していることを意味しますが、具体的な増減方向は、現在のテーパ方向と制御装置の定義を踏まえて確認する必要があります。工作機械における公式の意味は、高さ差とワイヤガイドシステムの横方向オフセットを関連付けることであり、すべての設備に共通する入力値を直接示すものではありません。
ワイヤ放電テーパ補正後の再切断による検証
調整後は、同じ段取り、ワイヤ通し方向、測定基準で再測定する必要があります。角度は改善したもののプログラム面の寸法が再びずれた場合は、まずZIDとZSDの連成関係を確認します。再切削結果のばらつきが大きい場合は、まず電極ワイヤの垂直度、ワイヤガイドの芯出し、張力、フラッシング状態を点検します。上記のデータは「測定—計算—修正—再切削」という方法を示すための例にすぎず、汎用的な設定値ではありません。
上下異形および上が円形・下が角形のワイヤ放電加工テーパ加工:まず輪郭と干渉を確認
一般的な単一テーパは通常、1つの連続した角度で表せますが、上下異形、上が円形・下が角形、または上面を基準にプログラムする部品はそうとは限りません。この場合、ワイヤ放電加工のテーパ加工で制御する対象は、単に「1本の電極ワイヤを傾ける」ことではなく、上側輪郭、下側輪郭、および各高さにおける軌跡を同時に制御することです。一般的な単一テーパの公式を、すべての異形部品にそのまま適用することはできません。
ワイヤ放電加工のテーパ加工では、まず上下輪郭とプログラム面を確認
プログラミング前に図面に戻り、上側輪郭、下側輪郭、ワーク厚さ、および寸法指示が対応するプログラム面を確認します。また、角度が片側テーパなのか全テーパなのか、部品がパンチなのかダイなのかも明確にします。そうしないと、測定方向と修正方向が逆になる可能性があります。制御システムが上下異形プログラミングに対応している場合は、その定義に従って輪郭、基準高さ、ワイヤ通し経路をそれぞれ入力し、テーパ角度だけを変更してはいけません。
空運転をシミュレーションし、ワイヤ放電加工のテーパ加工経路の干渉を確認
本放電の前に空運転のシミュレーションを実行し、上下輪郭の投影関係を確認するとともに、電極ワイヤがコーナー、狭い溝、内 R 部で連続しているかを観察します。特に、電極ワイヤとワーク、治具、上下のワイヤガイド部品との干渉を確認し、ワイヤ通し位置とワイヤ退避経路も確認します。上面と下面では経路が正しいように見えても、中間高さでワイヤが接触・干渉する場合は、通常、高さ基準、輪郭の対応関係、または制御システムの補間定義を再確認する必要があります。問題がないことを確認してから試し切りを行い、測定時には実際の測定面も記録して、幾何誤差をZSD/ZIDパラメータの誤差と誤判定しないようにします。
ワイヤ放電加工のテーパ加工で精度不良、断線、または表面が不安定な場合に、まず確認すべき加工要因
ワイヤ放電加工のテーパ加工で角度偏差が発生しても、すぐにZSDまたはZIDを変更してはいけません。同じプログラムで測定する角度が毎回異なる場合や、テーパがワークの高さ方向で変化する場合、問題は幾何パラメータそのものではなく、ワイヤガイドシステム、垂直度、または放電状態に起因している可能性があります。正しい手順は、まず設備状態を点検し、その後、安定した試し切りデータを用いてパラメータを修正することです。
ワイヤ放電加工のテーパ加工では、まずワイヤガイドシステムと電極ワイヤの垂直度を確認
ワイヤ放電加工のテーパ加工では、放電要因とパラメータ誤差を切り分ける
放電エネルギーを高くすると、通常は除去率の向上に有利ですが、表面が粗くなり、放電が不安定になる可能性があります。低いエネルギーは通常、表面品質に有利ですが、切削速度を犠牲にする可能性があります。具体的な設定は、材料、厚さ、機種を組み合わせて検証する必要があり、他の設備のパラメータをそのまま流用してはいけません。明らかな故障を除外した後、標準試し切りをもう一度行い、理論角度、実測角度、理論プログラム面寸法、実測寸法、元のZSD、元のZID、修正方向、再切削結果を記録します。再切削後に誤差が収束すれば、修正方向が有効だったことを示します。角度と寸法が同時に変動する場合は、複数のパラメータを一度に大幅変更するのではなく、機械系と放電状態を引き続き確認します。
ワイヤ放電加工のテーパ加工でよくある問題
ワイヤ放電加工のテーパ加工の修正は、特定の工作機械、制御システム、測定基準を離れて行うことはできません。ここでは、ZSD、ZID、試し切りによる修正、および上下異形加工に関するよくある疑問にまとめて回答します。
ZSDとZIDはすべてのワイヤ放電加工機に適用できますか?
必ずしもそうではありません。ZSDとZIDは、本稿でテーパと高さの関係を説明するために使用しているパラメータ名であり、具体的な意味、正負方向、計算方法は工作機械や制御システムによって異なる場合があります。実際にプログラミングする前に設備マニュアルを確認し、他機種の数値をそのまま流用しないでください。
角度修正とプログラム面寸法の修正を同時に行えますか?
一度に両方を大幅に変更することは推奨しません。通常は、まず試し切りとZSDによって実測テーパを目標値に近づけ、その後、ZIDでプログラム面の寸法を修正します。ZIDの調整によって高さ関係が変わる場合は、制御システムの定義に基づいてZSDを逆方向に補正し、最後に再切削して確認します。
片側テーパを4°に設定したところ、実測値が3.95°しかありません。まず何を確認すべきですか?
まず、測定しているのが片側角度なのか全テーパなのかを確認し、測定高さ、プログラム面、パンチまたはダイの方向を照合します。次に、電極ワイヤの垂直度、上下ワイヤガイドの芯出し、張力、フラッシング、放電の安定性を確認します。設備状態に問題がなければ、単一変数の原則に従ってZSDを修正します。
上下で形状が異なる場合や、上が円形で下が角形の場合、通常のテーパー公式をそのまま適用できますか?
通常、そのまま適用することはできません。まず、上側・下側の輪郭、プログラミング面、ワークの厚さ、ワイヤ通過経路、および制御システムが対応しているプログラミング方式を確認し、そのうえで空運転をシミュレーションして、ワーク、治具、ワイヤガイド部品との干渉を確認する必要があります。標準的な単一テーパー公式は、特定の幾何学的関係における参考値としてのみ使用できます。
Key takeaways
- ワイヤ放電加工のテーパは、本質的には上下のガイドノズル間で電極ワイヤに横方向のずれが生じる現象であり、U/V 軸の移動量と有効高さによって傾斜の程度が決まります。
- プログラム軌跡面、下側ガイドノズル平面、上側ガイドノズル平面は、それぞれ分けて理解する必要があります。ストレート切削の座標関係をそのままテーパ加工に適用してはなりません。
- 現場での補正は、「実際のテーパを先に補正し、その後でプログラム面の寸法を補正する」順序に従うのが適切です。また、ZSD と ZID の相互関係にも注意が必要です。
- パラメータを調整する前に、電極ワイヤの垂直度、ガイドの芯出し、張力、フラッシング、放電の安定性を確認してください。設備状態の問題を、幾何学パラメータの誤りと誤認しないためです。



