Die Prozessabschnitte eines Aktivkohle-Drehofens bestimmen die Betriebsbedingungen der Komponenten
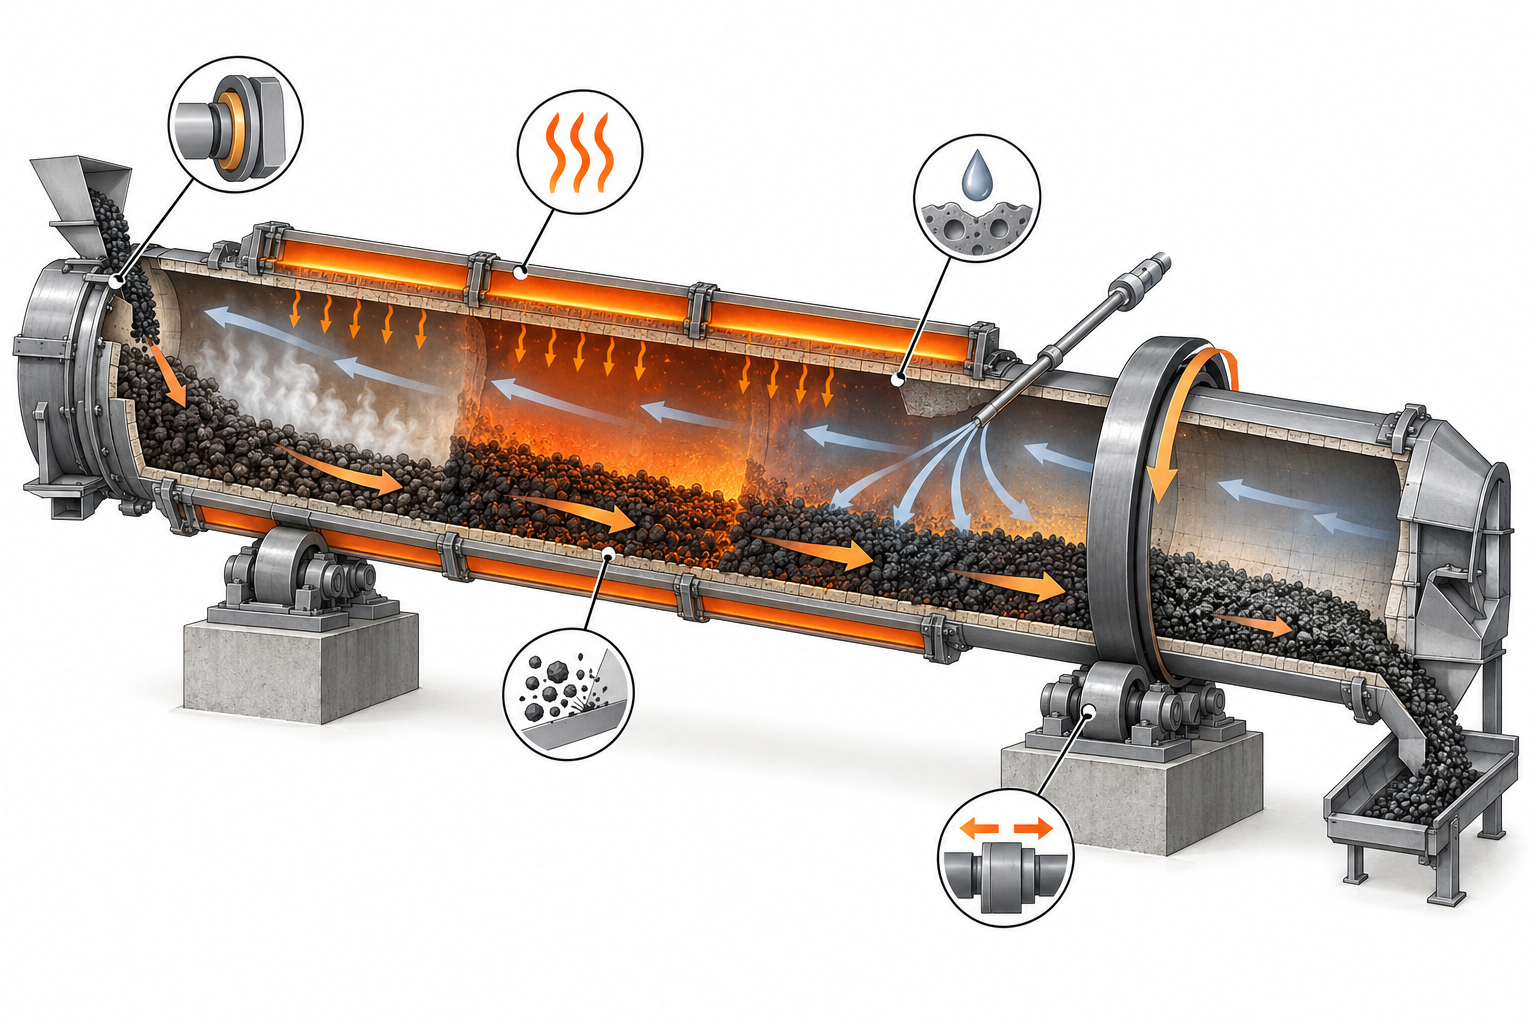
Die Herstellung von Aktivkohle ist keine einstufige Hochtemperaturbehandlung. Das Rohmaterial wird üblicherweise zunächst getrocknet, anschließend entgast und karbonisiert und danach in einer Dampf- oder Kohlendioxidatmosphäre aktiviert; einige Verfahren umfassen außerdem eine Kühlung und eine erneute Aktivierung. Temperatur, Verweilzeit, Atmosphäre und Materialzustand unterscheiden sich in jeder Phase, sodass sich auch die Risiken für Ofenmantel, Auskleidung, Hubleisten, Dichtungen und Antriebskomponenten verändern.
Als Beispiel für typische Bereiche aus den Unterlagen liegt die Karbonisierung bei etwa 343–538°C, die Aktivierung bei etwa 954–1,010°C; diese Werte dienen nur als Referenz für die verfahrenstechnische Beurteilung und sind keine Auslegungswerte für alle Aktivkohle-Drehöfen. Der tatsächliche Temperaturverlauf hängt außerdem von den Rohstoffen wie Kohle, Kokosnussschalen oder Biomasse sowie von Korngröße, Feuchtegehalt, Aschegehalt und der angestrebten Porenstruktur ab. In der Aktivierungszone müssen neben der hohen Temperatur auch Dampf oder Kohlendioxid, thermische Zyklen und die Atmosphärenregelung berücksichtigt werden.
Daher sollte für Komponenten von Drehöfen nicht zunächst eine allgemeine Liste hitzebeständiger Stahlsorten erstellt und anschließend deren Verwendung rückwärts abgeleitet werden. Ein robusterer Ablauf ist: Zuerst werden Temperaturverlauf und Atmosphäre jeder Heizzone festgelegt, anschließend die Bereiche mit Heißseite, Materialkontakt und Tragfunktion unterschieden und schließlich Werkstoff, Auskleidung, Verbindungsart und Bearbeitungstoleranzen anhand der Ausfallmechanismen bestimmt. In der anschließenden Designprüfung sind thermische Verformung, Partikelerosion, korrosive Medien, Dichtungsleckage und die Ausrichtung im heißen Zustand getrennt zu überprüfen. Die Auswahl sollte entlang der Kette „Prozessbedingungen – Ausfallmechanismus – Fertigungskonzept“ erfolgen.
Indirekte und direkte Beheizung: Wie die Atmosphärengrenze eines Aktivkohle-Drehofens ausgelegt wird
Bei indirekter Beheizung des Aktivkohle-Drehofens findet die Verbrennung außerhalb des Ofenmantels in einer Feuerung oder einem Heizmantel statt; die Wärme wird durch die Ofenwand auf das Material übertragen. Verbrennungsflammen und Rauchgase gelangen nicht direkt in den Materialraum. Dies erleichtert die Aufrechterhaltung einer sauerstoffarmen oder kontrollierten Atmosphäre und verringert das Risiko einer direkten Oxidation des kohlenstoffhaltigen Materials. Dabei übernimmt die Innenwand des Ofenmantels die Funktion der Wärmeübertragung und der Atmosphärengrenze, während die Außenseite hohen Wärmeströmen und thermischen Zyklen ausgesetzt ist.
Die thermische Grenzfläche des Ofenmantels eines Aktivkohle-Drehofens
Bei direkter Beheizung verändern Verbrennungsrauchgase, Sauerstoffgehalt und flüchtige Bestandteile des Materials gemeinsam die Atmosphäre im Ofenraum; auch die Korrosion und der Thermoschock, denen Ofenmantel, Auskleidung und Dichtungen ausgesetzt sind, unterscheiden sich. Daher darf der Werkstoff des Drehofenmantels nicht ausschließlich nach der höchsten Temperatur im Ofen ausgewählt werden. Zunächst sind die Art der Wärmequelle, der Temperaturverlauf, die Zusammensetzung der Atmosphäre und die Verweilzeit festzulegen. Anschließend sind die Bereiche mit Heißseite, Materialkontakt und Tragfunktion zu unterscheiden sowie Wärmeausdehnung, Schweißverzug und Rundheit zu überprüfen.
Aktivierungsdampf, Gasanschlüsse sowie Abdichtungen an Ofenkopf und Ofenende
Bei der Einleitung von Dampf oder Kohlendioxid während der Aktivierungsphase können eine ungleichmäßige Gasverteilung, undichte Anschlüsse oder eine thermische Verformung des Mantels lokale Schwankungen der Atmosphäre verursachen. Die Abdichtungen an Ofenkopf und Ofenende sollten gemeinsam mit Rundlauf, Montagespielen und der thermisch bedingten Verschiebung des Gehäuses ausgelegt werden, anstatt lediglich die Temperaturbeständigkeit des Dichtungsmaterials zu prüfen. In der technischen Prüfung sollten mindestens die Position der Gasanschlüsse, die Dichtungsspiele, mögliche rotatorische Interferenzen, die thermischen Ausdehnungsreserven sowie das Verfahren zur Leckageprüfung nach der Montage kontrolliert werden.
Mantel und Auskleidung des Drehrohrofens: Wie lassen sich Temperaturbeständigkeit, thermische Verformung und Schweißfertigung ausbalancieren?
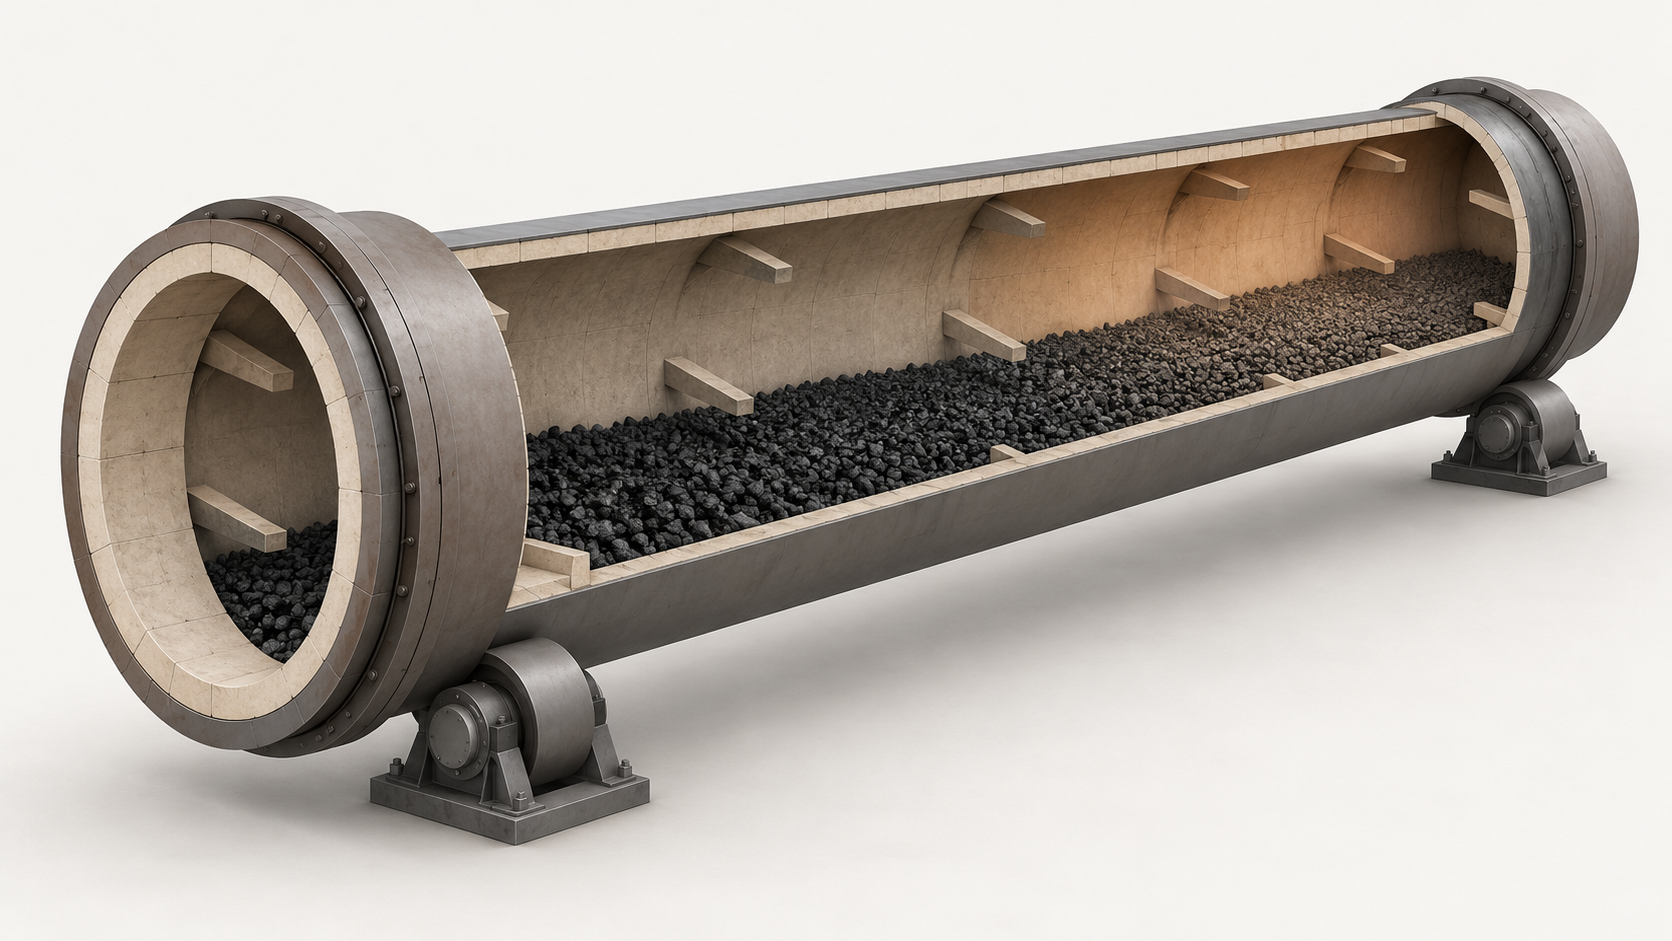
In einem Aktivkohle-Drehrohrofen übernimmt der Mantel gleichzeitig drei Aufgaben: Wärmeübertragung, Lastaufnahme und Aufrechterhaltung der Atmosphärengrenze. Die Temperaturverläufe in Karbonisierungs- und Aktivierungszone sowie die Dampf- oder Kohlendioxidatmosphäre, flüchtigen Bestandteile und Partikelabtrag unterscheiden sich voneinander. Daher kann nicht einfach anhand der höchsten Ofentemperatur eine einheitliche Stahlsorte festgelegt werden. Werkstoff und Konstruktion sollten zunächst auf Grundlage thermischer Berechnungen, einer Analyse des Prozessmediums und der Ascheanteile des Rohmaterials festgelegt werden; anschließend sind heiße Oberfläche, Materialkontaktfläche und tragende Fläche getrennt zu betrachten.
Thermische Verformung und Schweißkontrolle des Mantels eines Aktivkohle-Drehrohrofens
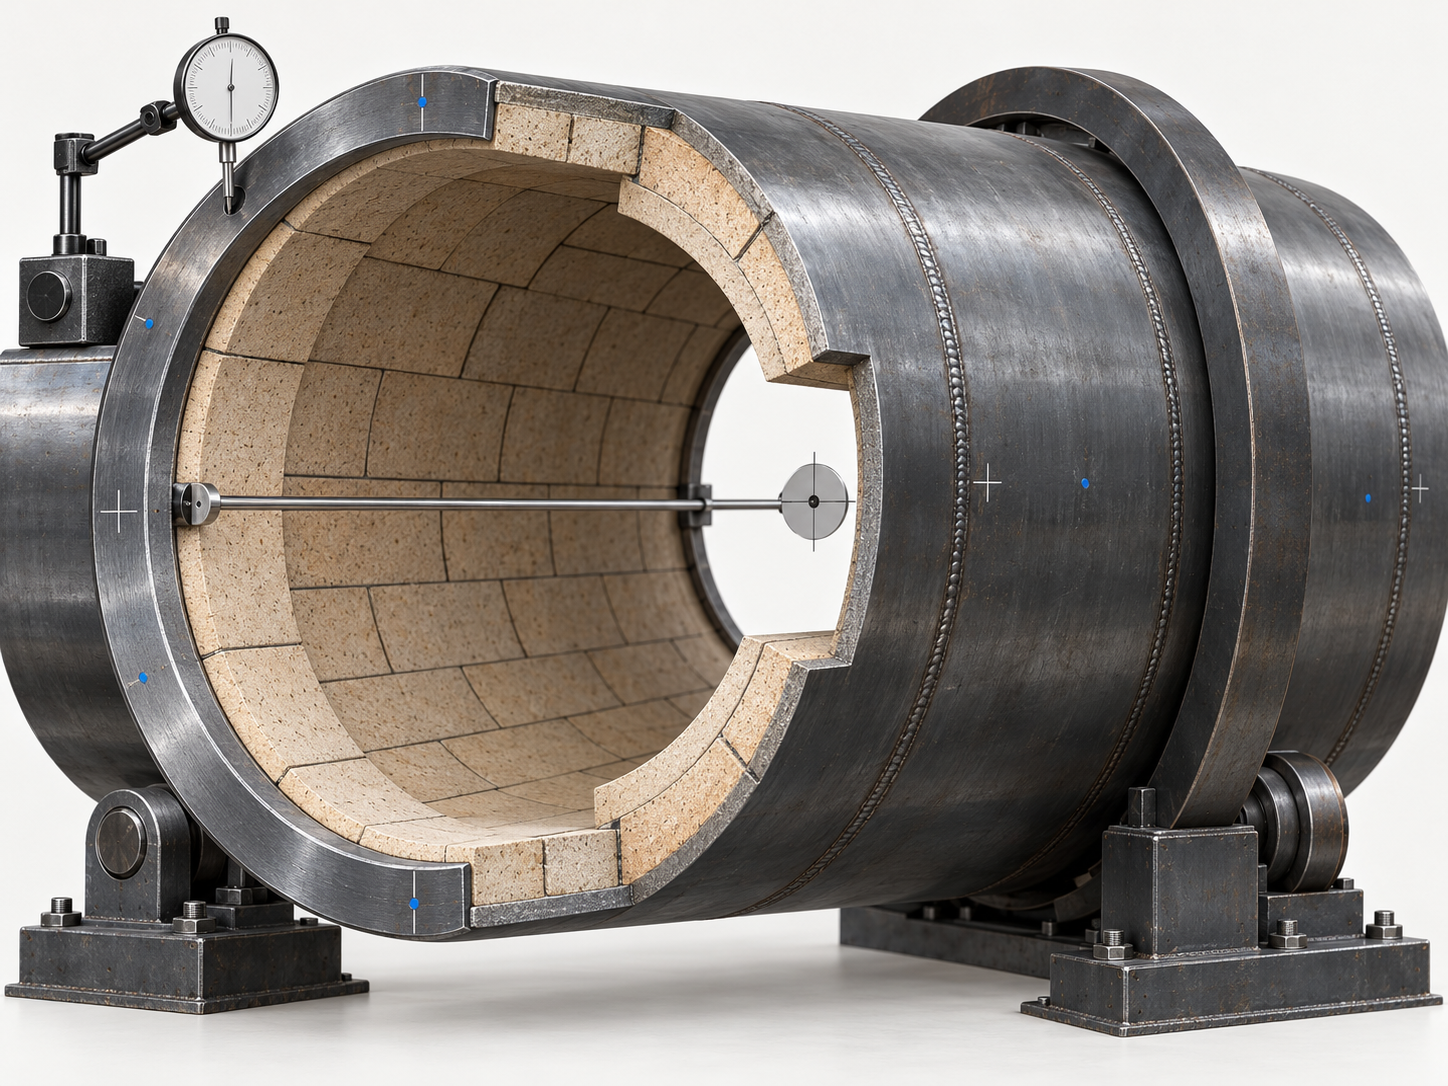
Bei ungleichmäßiger Erwärmung des Mantels oder häufigem An- und Abfahren können leicht Ovalisierung, axiale Ausdehnung und thermische Ermüdung der Schweißnähte auftreten. Während der Fertigung sollten die Reihenfolge der abschnittsweisen Schweißarbeiten, die Spann- und Bezugsflächen sowie das Verfahren zur Korrektur nach dem Schweißen eindeutig festgelegt werden, damit sich Schweißschrumpfungen nicht an Flanschen, Laufreifen oder Dichtungsmontageflächen aufaddieren. Bei der Abnahme darf nicht nur der Außendurchmesser im kalten Zustand gemessen werden; zusätzlich sind Rundheit, Koaxialität, Planlauf und die Lagetoleranz wichtiger Anschlüsse zu prüfen. Für Schweißnähte ist abhängig vom Risiko ein Prüfplan für Aussehen, Abmessungen und erforderliche zerstörungsfreie Prüfungen festzulegen.
Befestigung und Ausdehnungsspiele der Auskleidung eines Aktivkohle-Drehrohrofens
Die Auskleidung dient hauptsächlich der Wärmedämmung, dem Schutz der Mantelwand und der Aufnahme örtlichen Verschleißes. Ihre Dicke, Segmentierung, Verankerung und thermischen Ausdehnungsspiele dürfen jedoch nicht unabhängig vom Temperaturfeld im heißen Zustand festgelegt werden. Eine übermäßige Dicke kann Gewicht und Antriebslast erhöhen, während unzureichende Spiele nach dem Aufheizen zu Druckbeanspruchung, Rissbildung oder Ablösung führen können. In den Beschaffungsunterlagen sollten zugleich die Grundlage für die Auswahl des Auskleidungsmaterials, die Art der Befestigungselemente, austauschbare Einheiten, Wartungsöffnungen und Montagebezüge angegeben werden. Abschließend sind die Abmessungen im kalten Zustand und die erwarteten Spiele im heißen Zustand zu überprüfen, damit Mantel, Auskleidung und Dichtungssystem nicht zwar jeweils für sich den Anforderungen entsprechen, aber nicht zusammenarbeiten können.
Hubleisten, Ein- und Austragsschnecken sowie Auskleidungsplatten: Auswahl von Verschleißteilen für Aktivkohle-Drehrohröfen
Hubleisten drehen sich gemeinsam mit dem Mantel, heben das Material an und verteilen es in der Nähe des Gasstroms oder der heißen Wand. Dadurch verbessern sie Wärmeübertragung, Durchmischung und Verweilzeitverteilung. Sie sind jedoch nicht lediglich Verschleißteile: Höhe, Abstand, Montagewinkel und Kantenform der Hubleisten beeinflussen gleichzeitig den Materialdurchsatz, lokale Ablagerungen und die Belastung der Heizzone. Wenn sich Korngröße, Feuchtegehalt, Ascheanteil und Härte des Aktivkohle-Rohmaterials ändern, verändern sich auch die Risiken durch Abrasion, Stoß, Anhaftung und Materialverstopfung.
Bei der Verschleißauslegung von Hubleisten für Aktivkohle-Drehrohröfen muss der Austauschweg berücksichtigt werden
Bei der Auslegung sollten zunächst Materialkontaktflächen, kraftübertragende Verbindungsflächen und thermisch beeinflusste Bereiche unterschieden werden. Danach sind geeignete verschleißbeständige Werkstoffe sowie deren Schweiß- oder Gießverfahren festzulegen. Die Entscheidung sollte nicht allein nach dem Grundsatz „je höher die Härte, desto besser“ getroffen werden; zu harte Werkstoffe können Sprödbruch, Schweißrestspannungen oder die Schwierigkeit einer Reparatur vor Ort erhöhen. Hubleisten, Schneckenblätter und Auskleidungsplatten sollten als austauschbare Module ausgeführt werden. Dabei sind ein eindeutiges Verschleißmaß, verrundete Übergänge und eine gegen Lösen gesicherte Befestigung vorzusehen, und es muss sichergestellt sein, dass Wartungswerkzeuge Zugang haben.
- Bei der Eintragsschnecke sind insbesondere der Abstand zwischen Schneckenblatt und Gehäuse, die Wellendurchbiegung, Materialbrücken und Materialablagerungen am Eintrag zu prüfen.
- Am Austragsende sind insbesondere der Abrieb durch heiße Partikel, der Aufprall des fallenden Materials, die Überlappungsrichtung der Auskleidungsplatten und die Austauschbezüge zu prüfen.
- Bei der Abnahme sind die Dicke, Einbaulage und der Befestigungszustand der kritischen Bauteile zu messen. Bei geschweißten Bauteilen sind das Aussehen der Schweißnähte, Verformungen und die Zugänglichkeit zu beachten; bei Gussteilen sind Werkstoff, Wärmebehandlungszustand und Unterlagen zur Prüfung auf Gussfehler abzugleichen.
In den Anfrageunterlagen sollten Korngröße, Feuchtegehalt, Ascheanteil, Durchsatz, Drehzahl und Wartungsweise des Rohmaterials eindeutig angegeben werden. Nur wenn diese Betriebsbedingungen zusammen mit den Verschleißstellen, Modulabmessungen und der Methode zur Bestimmung der Austauschintervalle an den Lieferanten übergeben werden, sind die Angebote für verschleißbeständige Auskleidungsplatten und Hubleisten vergleichbar.
Laufreifen, Tragrollen, Lager und Zahnkranz: Tragende und antriebstechnische Komponenten dürfen nicht nur anhand der Ofentemperatur betrachtet werden
Laufreifen, Tragrollen, Lager und Zahnkranz eines Aktivkohle-Drehrohrofens befinden sich üblicherweise außerhalb des Mantels. Sie sind nicht unmittelbar der höchsten Temperatur in der Aktivierungszone ausgesetzt, müssen jedoch dauerhaft das Eigengewicht des Mantels, die Materiallast, die Rotationslast sowie die durch die thermische Ausdehnung verursachten Änderungen der Ausrichtung aufnehmen. Daher dürfen tragende und antriebstechnische Komponenten nicht einfach anhand hitzebeständiger Werkstoffe für das Ofeninnere ausgelegt werden, und die Werkstoffsorte darf nicht allein auf Grundlage der Ofentemperatur gewählt werden. Werkstoff, Wärmebehandlung und Konstruktionsabmessungen sind unter Berücksichtigung von Last, Drehzahl, Kontaktbreite, Umgebungstemperatur, Schmierbedingungen und Wartungsweise festzulegen.
Wärmeausdehnung beeinflusst zunächst die Ausrichtung und anschließend die Kontaktspannung
Nach dem Erwärmen dehnt sich der Ofenkörper axial und radial aus. Sind die Passung zwischen Laufringen und Ofenkörper, die Position der Stützrollen oder die Einstellung der Schubrollen nicht korrekt, kann es zu einer einseitigen Belastung der Laufflächen, lokalem Kontakt, ungewöhnlichem Verschleiß und einem Anstieg der Lagertemperatur kommen. Bei der Konstruktionsprüfung sollten die Montagebezugspunkte im kalten Zustand getrennt von den Arbeitspositionen im warmen Zustand überprüft werden. Dabei sind die Kontaktbreite zwischen Laufringen und Stützrollen, der Neigungswinkel der Stützrollen, die Kontrolle des axialen Spiels und das Spiel im warmen Zustand zu bestätigen. Auch beim Zahnkranz ist ein ungleichmäßiger Zahneingriff infolge einer Verformung des Ofenkörpers oder von Montageabweichungen zu vermeiden, da sich andernfalls Schwingungen und Grübchenbildung an den Zahnflanken beschleunigen.
Schwerpunkte bei Fertigung und Abnahme der Antriebskomponenten eines Aktivkohle-Drehrohrofens
- Laufringe, Stützrollen und Zahnkranz: Laufflächen, Zahnflankenfehler, Härte bzw. Wärmebehandlungszustand sowie Rundlauf und Planlauf überprüfen.
- Ofenkörper und Antriebskomponenten: Koaxialität, Montagebezugspunkte, Kontaktbild und Spiel im warmen Zustand prüfen; die Prüfung darf sich nicht nur auf die Maße einzelner Bauteile beschränken.
- Lager und Schmierung: Prüfverfahren für die Einbaugenauigkeit der Lagergehäuse, die Schmiermethode, den Dichtungszustand und den Temperaturanstieg im Betrieb eindeutig festlegen.
- Lieferung vor Ort: Aufzeichnungen über die Ausrichtungseinstellung, Prüfprotokolle zum Zahneingriff sowie gegebenenfalls Daten zum dynamischen Auswuchten oder zum rotierenden Probebetrieb bereitstellen.
Die konkreten Toleranzen und Prüfgrenzwerte sind anhand der Abmessungen der Anlage, der Lastberechnung, der Drehzahl und der Lieferantenzeichnungen festzulegen. Beschaffungsunterlagen, die lediglich „hochtemperaturbeständiger Laufring“ oder „verschleißfester Zahnkranz“ vorgeben, reichen in der Regel nicht aus, um vergleichbare Angebote zu erhalten. Zusätzlich sind die Ausrichtung im warmen Zustand, der Kontaktzustand sowie die Verfahren für Montage und Abnahme eindeutig zu beschreiben.
Dichtungen am Ofenkopf und Ofenende sowie Anschlüsse für Aktivierungsgas: Leckagerisiken in prüfbare Kriterien überführen
Die Dichtung eines Aktivkohle-Drehrohrofens dient nicht lediglich dem Staubschutz. Ofenkopf, Ofenende, Aufgabeöffnung, Austragsöffnung sowie die Anschlüsse für Dampf oder Kohlendioxid haben jeweils die Aufgabe, den Zutritt von Luft zu verhindern, den Austritt heißer Rauchgase zu begrenzen und die Aktivierungsatmosphäre aufrechtzuerhalten. Nach einem Dichtungsausfall können gleichzeitig Gasleckagen, Schwankungen des Sauerstoffgehalts, erhöhte Wärmeverluste und eine instabile Porenstruktur des Produkts auftreten. Daher ist die Dichtungskonstruktion gemeinsam mit der thermischen Verformung des Ofenkörpers, dem Rundlauf und der Auslegung der Gasleitungen zu prüfen.
Die Dichtungsstruktur des Aktivkohle-Drehrohrofens muss an Bewegungs- und Temperaturgrenzen angepasst sein
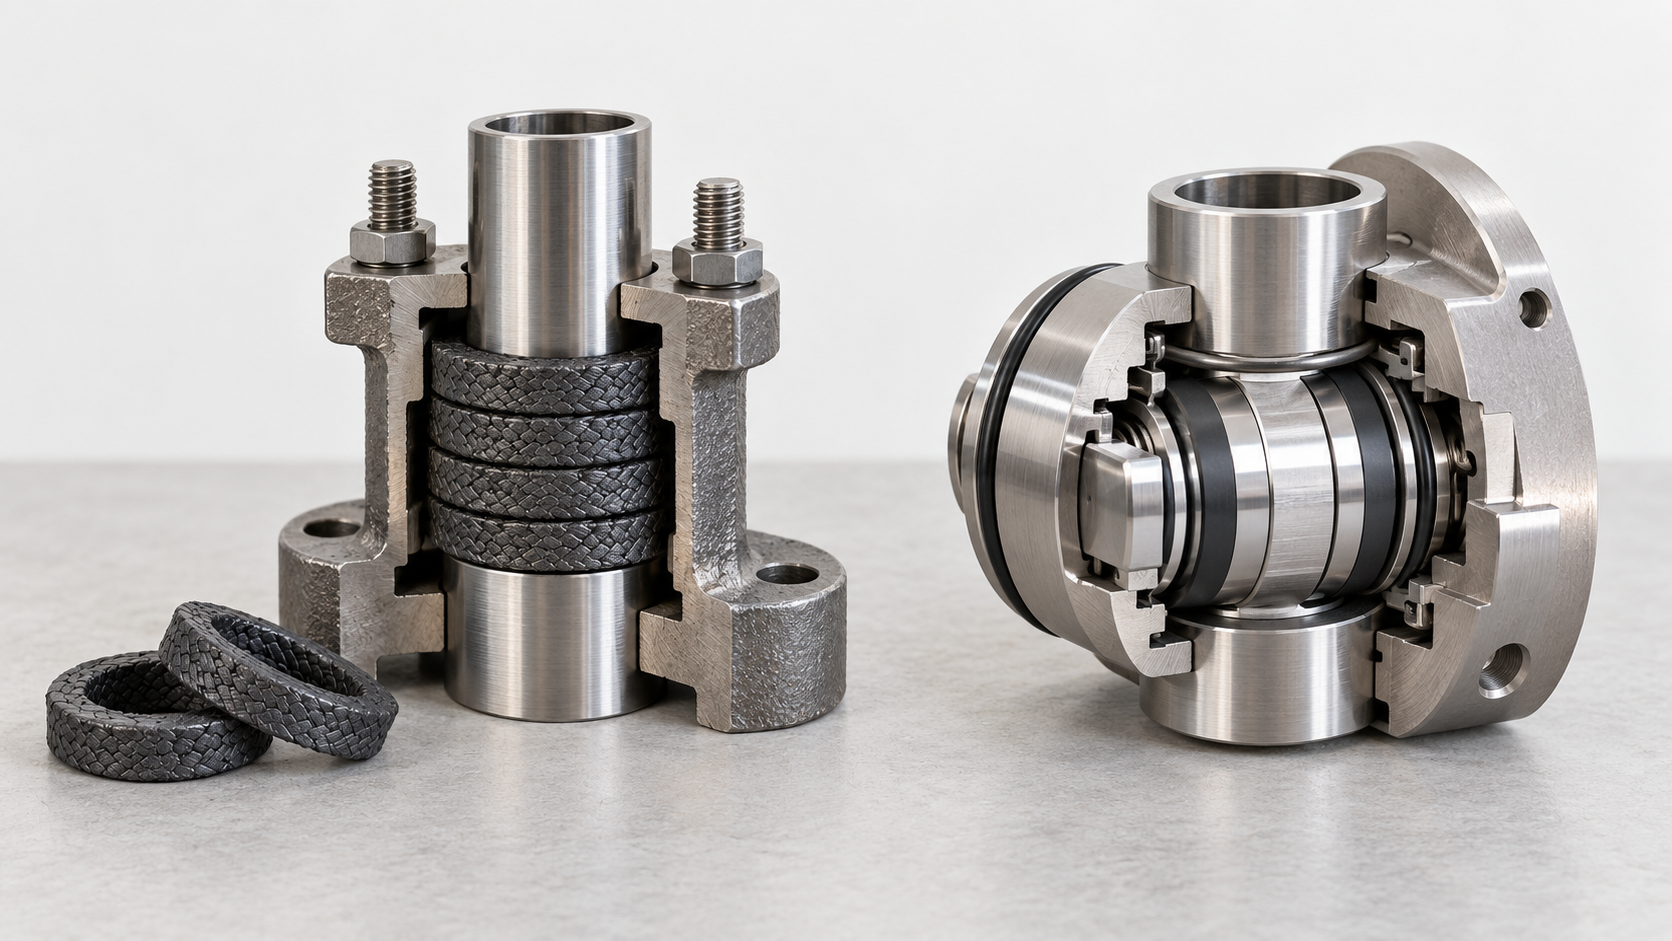
Eine Labyrinthkonstruktion eignet sich zur Verringerung von direktem Kontakt und Reibung, reagiert jedoch empfindlich auf Montage-spiele, Konzentrizität und Staubablagerungen. Kontaktdichtungen können eine unmittelbarere Barriere bilden, erfordern jedoch die Prüfung der Temperaturbeständigkeit, des Verschleißes und der Anpresskraft der Dichtungselemente. Für Bereiche mit hohen Temperaturen, hohem Staubaufkommen oder deutlich ausgeprägtem Rundlauf im warmen Zustand kann eine kombinierte Konstruktion erforderlich sein. Die konkrete Ausführung darf nicht allein anhand der Werkstoffbezeichnung festgelegt werden, sondern muss auch die Positionsänderung des Ofenkörpers im warmen Zustand, den Wartungsraum und die Vorgehensweise beim Austausch der Dichtungselemente berücksichtigen.
Bei Anschlüssen für Aktivierungsgas und bei der Dichtungsabnahme ist der Systemzustand zu berücksichtigen
Die Anschlüsse für Dampf oder Kohlendioxid dürfen keine starre Verbindung bilden, die die Verschiebung des Ofenkörpers unmittelbar aufnehmen muss. Außerdem sind die Montagebezugspunkte von Flanschen, Kompensationsstücken, Abstützungen und Gasverteilung zu überprüfen. Bei Beschaffung und Abnahme sollten nicht nur die Nachweise für die Dichtungswerkstoffe geprüft werden; vielmehr sind die folgenden Punkte in denselben Prüfplan aufzunehmen:
- Prüfung des Montage-spiels im kalten und warmen Zustand, des Planlaufs sowie auf Behinderungen bei der Rotation;
- Koaxialität von Dichtungsgehäuse und Ofenkörper, Befestigungsart und Richtung der Wärmeausdehnung;
- Anschlusszustand, Abstützung und Dichtheitsprüfung der Dampf- oder Kohlendioxidleitungen;
- Austauschgrenzen nach Verschleiß der Dichtungselemente, Zugänglichkeit für Wartungsarbeiten sowie Verfahren zur Nachmessung vor Ort.
Die endgültige Abnahme muss unter Einbeziehung der lastfreien Rotation, des Betriebs im warmen Zustand und der Betriebsbedingungen der Gasleitungen erfolgen, anstatt die Systemprüfung durch ein einzelnes statisches Maß zu ersetzen. In den Zeichnungen sind Spiel, Rundlauf, Bezugsflächen und zulässige Einstellmöglichkeiten eindeutig festzulegen. Solange die Prozessatmosphäre oder das Temperaturprofil noch nicht festgelegt sind, dürfen Dichtungsstruktur und Werkstoffe nur als Varianten betrachtet werden; die endgültige Festlegung muss nach einer Berechnung für den warmen Zustand, einer Medienanalyse oder Versuchen erfolgen.
Von der Werkstoffauswahl bis zur Fertigungsabnahme: Was in den Anfrageunterlagen für Aktivkohle-Produktionsanlagen eindeutig festgelegt werden sollte
Bei der Anfrage für Produktionsanlagen für Aktivkohle reicht es nicht aus, lediglich „hitzebeständiger Stahlmantel“ oder „verschleißfeste Auskleidung“ zu schreiben. In den Beschaffungsunterlagen sollten zunächst Rohstoffart, Korngröße, Feuchtigkeitsgehalt, Aschegehalt, Durchsatz, Drehzahl und Verweilzeit festgelegt werden. Zusätzlich sind Temperaturkurven für die Karbonisierung oder Aktivierung, die Gaszusammensetzung, der Dampf- oder Kohlendioxidverbrauch, korrosive Medien sowie die Instandhaltungsmethode anzugeben. Ohne diese Randbedingungen können verschiedene Lieferanten Wanddicke, Innenauskleidung, Mitnehmerleisten und Dichtungen völlig unterschiedlich auslegen, sodass die Angebote nicht unmittelbar vergleichbar sind.
Zeichnungen und technische Vereinbarungen sollten nach dem Risiko der jeweiligen Bauteile gegliedert werden. Für den Mantel und die Schweißkonstruktionen sind insbesondere Werkstoffnachweise, Schweiß- oder Gießverfahren, Wärmebehandlungszustand, zerstörungsfreie Prüfung der Schweißnähte, Rundlauf, Koaxialität und das thermische Ausdehnungsspiel zu bestätigen. Für Mitnehmerleisten, Auskleidungen und Schnecken sind Verschleißzugabe, Befestigungsart, austauschbare Module und Instandhaltungsbezugspunkte eindeutig festzulegen. Für Laufringe, Tragrollen und Zahnkränze sind außerdem Kontaktbreite, Rundlauf in radialer und axialer Richtung, Zustand der Zahnflanken, Ausrichtanforderungen und das Spiel im heißen Zustand anzugeben. Bei rotierenden Bauteilen müssen zudem die Anforderungen an die Wuchtgüte oder die Vor-Ort-Ausrichtung eindeutig definiert werden.
- Betriebsbedingungen und Konstruktionsdaten: Rohstoffart, Korngröße, Feuchtigkeitsgehalt, Aschegehalt, Durchsatz, Drehzahl, Verweilzeit, Temperaturkurven der einzelnen Zonen, Gaszusammensetzung sowie Dampf- oder Kohlendioxidverbrauch.
- Fertigungs- und Qualitätsunterlagen: Werkstoffnachweise, Unterlagen zum Schweiß- oder Gießverfahren, Wärmebehandlungsprotokolle, Berichte über die zerstörungsfreie Prüfung wichtiger Schweißnähte sowie Messprotokolle zu Rundlauf des Mantels, Koaxialität, Position der Flansche und Rundlauf von Laufringen und Zahnkränzen.
- Abnahme von Montage und Betrieb: Ausdehnungsspiel der Innenauskleidung, Montagebezugspunkte für Mitnehmerleisten und Auskleidungen, Kontaktzustand zwischen Laufringen und Tragrollen, Zahneingriff, Dichtungsspiel, Drehinterferenzen, Leckage der Gasleitungen sowie erforderliche Protokolle zur Ausrichtung im heißen Zustand oder zum Probebetrieb.
In den Anfrageunterlagen sollten außerdem garantierte Auslegungswerte, Fertigungstoleranzen und Messwerte vor Ort unterschieden werden. Dadurch wird vermieden, dass zulässige Werkstofftemperatur, Wanddicke oder Lebensdauer als von den Betriebsbedingungen losgelöste Festwerte formuliert werden. Bei einem Aktivkohle-Drehrohrofen ist es in der Regel wirksamer, zunächst die Betriebsgrenzen vorzulegen und anschließend Werkstoffe, Konstruktion und Prüfkonzept festzulegen, als zuerst eine bestimmte Werkstoffgüte vorzugeben. So lassen sich Nacharbeiten und Streitigkeiten bei der Abnahme besser reduzieren.
Häufige Fragen zur Auswahl von Bauteilen für Aktivkohle-Drehrohröfen
Werkstoffe und Konstruktion eines Aktivkohle-Drehrohrofens dürfen nicht allein anhand eines einzelnen Temperaturwerts beurteilt werden. Prozessatmosphäre, Partikelabrasion, Belastungen, thermische Verformung, Schweiß- oder Gießverfahren sowie der Montagezustand vor Ort sollten in ein und demselben Konstruktions- und Abnahmedokument berücksichtigt werden.
Kann die Aktivierungstemperatur die Werkstoffgüte eines Aktivkohle-Drehrohrofens direkt bestimmen?
Nein. Die Aktivierungstemperatur ist nur ein Ausgangspunkt. Zusätzlich müssen die Dampf- oder Kohlendioxidatmosphäre, der Sauerstoffgehalt, der Anteil flüchtiger Bestandteile, der Aschegehalt, die thermischen Zyklen, die Materialabrasion und die Art der Bauteilbelastung geprüft werden. Mantel, Innenauskleidung, Mitnehmerleisten, Dichtungen und Antriebskomponenten sind unterschiedlichen Ausfallmechanismen ausgesetzt. Die Werkstoffgüte sollte daher anhand thermischer Berechnungen, einer Medienanalyse, des Schweiß- oder Gießverfahrens sowie der Lieferantendaten festgelegt werden.
Ist eine verschleißfeste Auskleidung eines Aktivkohle-Drehrohrofens umso besser, je härter sie ist?
Nicht unbedingt. Eine höhere Härte kann den Abrasivverschleiß verringern, aber auch die Gefahr von Sprödbruch, Abplatzungen durch Stöße, Schwierigkeiten beim Schweißen oder höhere Austauschkosten erhöhen. Unter Berücksichtigung von Korngröße, Härte, Aschegehalt, Feuchtigkeitsgehalt, Haftneigung und Stoßbelastung des Rohstoffs sind Auskleidungsdicke, Befestigungsart, Übergangsradien, Verschleißzugabe und Austauschbezugspunkte festzulegen.
Können die Mäntel direkt und indirekt beheizter Aktivkohle-Drehrohröfen universell eingesetzt werden?
In der Regel können sie nicht ohne Weiteres als universell einsetzbar betrachtet werden. Bei der indirekten Beheizung wird die Wärme von einer äußeren Verbrennung durch die Mantelwand übertragen, während das Material von den Verbrennungsprodukten getrennt bleibt. Bei der direkten Beheizung muss der Innenraum zusätzlich Änderungen von Rauchgas, Sauerstoffgehalt und lokalen Wärmestromdichten standhalten. Die Auslegungsgrenzen von Wärmeflächen, Dichtungen, Gasanschlüssen, thermischer Ausdehnung und Schweißnähten unterscheiden sich bei beiden Bauarten und müssen für den jeweiligen Prozess erneut überprüft werden.
Welche Prüfunterlagen dürfen beim Einkauf von Bauteilen für Anlagen zur Aktivkohleherstellung nicht fehlen?
Mindestens müssen Werkstoffnachweise, Schweiß- oder Gießverfahren, Wärmebehandlungszustand, das Prüfkonzept für die zerstörungsfreie Prüfung wichtiger Schweißnähte sowie Ergebnisse zu Rundlauf, Koaxialität und radialem beziehungsweise axialem Rundlauf eindeutig festgelegt werden. Bei Laufringen, Tragrollen und Zahnkränzen sind außerdem Kontaktzustand, Ausrichtung und Montagebezugspunkte zu bestätigen. Bei Dichtungen müssen Montage- und Drehspiel, mögliche Drehinterferenzen sowie das Verfahren zur Leckageprüfung festgelegt werden. Die konkreten Anforderungen sollten nach dem Risiko des jeweiligen Bauteils gegliedert werden.
Key takeaways
- Bei der Werkstoffauswahl für Aktivkohle-Drehöfen sollten zunächst Temperaturverlauf, Atmosphäre, Korngröße und Feuchtegehalt des Rohmaterials festgelegt und anschließend die Bereiche mit Heißseite, Materialkontakt und Tragfunktion unterschieden werden.
- Der Ofenmantel übernimmt gleichzeitig die Funktionen der Wärmeübertragung, Lastaufnahme und Atmosphärenabgrenzung. Daher müssen thermische Verformung, Schweißverzug, Rundheit, Koaxialität und Schweißnahtprüfung gleichermaßen berücksichtigt werden.
- Die Verschleißschutzlösung für Hubleisten, Auskleidung sowie Beschickungs- und Austragsteile ist unter Berücksichtigung der Materialhärte, des Aschegehalts, der Partikelerosion und der Möglichkeiten zum Austausch vor Ort festzulegen.
- Laufringe, Tragrollen, Lager und Zahnkränze werden hauptsächlich durch Lasten, Kontaktspannungen, Ausrichtung und Wärmeausdehnung beeinflusst und dürfen nicht ausschließlich nach der höchsten Temperatur im Ofen ausgewählt werden.
- Die Beschaffungsunterlagen sollten die Betriebsgrenzen, Werkstoffnachweise, Fertigungsverfahren, Maß- und Formlagetoleranzen, die zerstörungsfreie Prüfung sowie die Bezugspunkte für die Montage vor Ort eindeutig festlegen.