Warum CNC-Stellantriebe Trapezgewindespindeln wählen: Selbsthemmung, Wirkungsgrad und Positionierspiel im Zielkonflikt
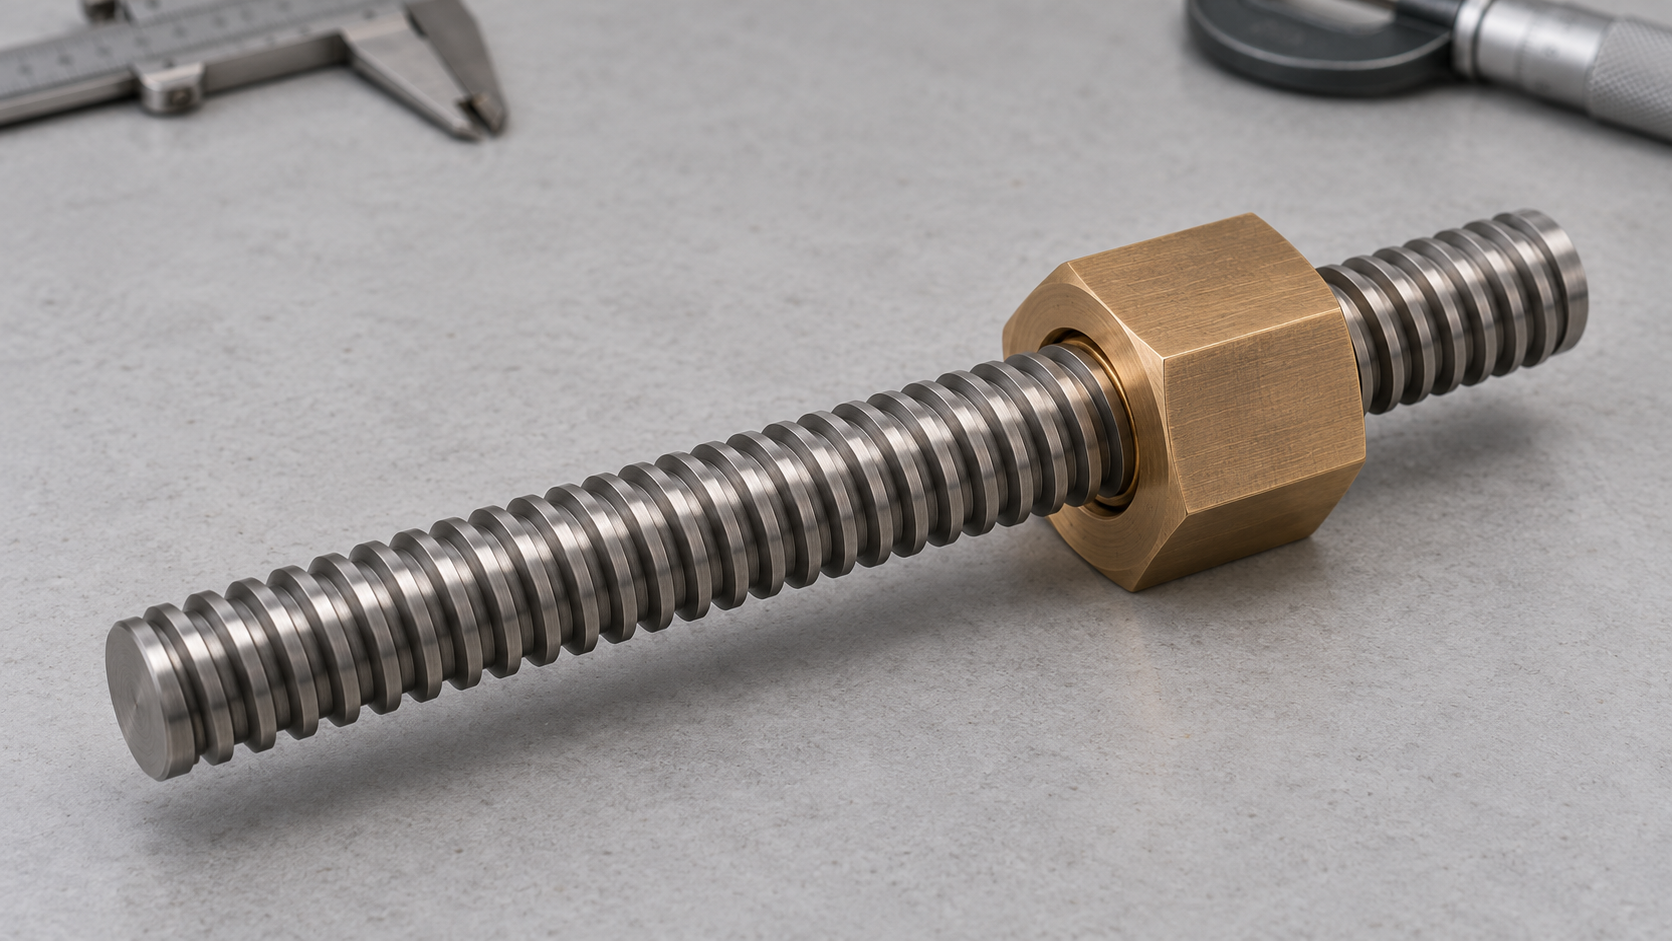
Dieselbe Gewindespindel muss die Last bewegen, die Position halten und zugleich die Anforderungen an Positionierung und Lebensdauer eines CNC-Stellantriebs erfüllen. Bei der Auslegung lassen sich Selbsthemmung, Wirkungsgrad, Geschwindigkeit und Genauigkeit daher oft nicht gleichzeitig maximieren. Die Wahl einer Trapezgewindespindel ist im Kern ein technischer Kompromiss unter den Bedingungen von Einsatz und Kosten: Sie eignet sich in der Regel besser für niedrige Geschwindigkeiten, intermittierenden Betrieb und Antriebe, bei denen das Halten der Position nach einem Stromausfall erforderlich ist. „Trapezgewinde“ bedeutet jedoch nicht automatisch sichere Selbsthemmung und kann weder eine Bremse noch eine Haltevorrichtung ersetzen.
Hub- und Spannantriebe für niedrige Geschwindigkeiten: Zuerst Lastrichtung und Verhalten bei Stromausfall betrachten
Bei Hub-, Spann- oder Schiebeantrieben mit niedriger Geschwindigkeit liegen die Schwerpunkte der Auslegung normalerweise auf der Axiallast, der Lastrichtung, dem Arbeitszyklus und dem Haltezustand nach einem Stromausfall. Eine kleinere Steigung kann die Tendenz zum Rücktrieb verringern, doch das tatsächliche Ergebnis wird auch von Steigungswinkel, Schmierung, Werkstoffpaarung, Verschleiß, Schwingungen und Stoßbelastungen beeinflusst. Bei vertikalen Lasten oder Antrieben, die die Sicherheit von Personen betreffen, sollten zusätzlich mechanische Bremsen, Verriegelungsstifte oder andere redundante Haltemaßnahmen bewertet werden. Bei der Beschaffung oder Zeichnungserstellung sollte nicht nur „Selbsthemmung erforderlich“ angegeben werden. Stattdessen sind Lastrichtung, Bedingungen für das statische Halten und die Validierungsmethode eindeutig festzulegen.
Hochgeschwindigkeits-Schlitten für wiederholte Positionierung: Wirkungsgrad, Wärmeentwicklung und Axialspiel haben Priorität
Bei Hochgeschwindigkeits-Schlitten für wiederholte Positionierung stehen dagegen die Lineargeschwindigkeit, Drehzahl, Antriebsmoment, Wärmeentwicklung, Umkehrspiel und Wiederholgenauigkeit im Vordergrund. Die Gleitreibung einer Trapezgewindespindel beeinflusst Wirkungsgrad und Lebensdauer. Eine vorgespannte Mutter kann zwar das Axialspiel verringern, jedoch zugleich die Reibung und die Belastung des Motors erhöhen. Wenn der Antrieb eine hohe Dynamik, geringes Spiel und einen höheren Betriebswirkungsgrad erfordert, sollte eine Kugelgewindespindel als Vergleichslösung betrachtet werden. Dabei sind Gewindespindel, Motor, Führungselemente, Kupplung und Rückmeldesystem gemeinsam zu bewerten. Dass Lehren- oder Bauteilmaße innerhalb der Toleranz liegen, bedeutet nicht, dass der montierte Stellantrieb die angestrebte Positionierleistung erreicht.
Welche Parameter bei der Auswahl einer Trapezgewindespindel zu prüfen sind: Last, Geschwindigkeit, Lebensdauer und Mutternpaarung
Die Auswahl einer Trapezgewindespindel sollte mit den Einsatzbedingungen beginnen und nicht damit, aus einem Katalogmodell anhand des Nenndurchmessers auszuwählen. Mindestens müssen Axiallast und deren Richtung, der nutzbare Hub, die angestrebte Lineargeschwindigkeit, der Arbeitszyklus, Umgebungstemperatur und Verunreinigungen, das zulässige Axialspiel, die Anforderungen an Positionierung oder Wiederholgenauigkeit sowie die Frage geklärt werden, ob die Position nach einem Stromausfall gehalten werden muss. Die Tragfähigkeit darf nicht losgelöst von Steigung, Drehzahl und Lebensdauerbedingungen angegeben werden. Dieselbe Gewindespindel kann bei langsamem intermittierendem Betrieb und bei kontinuierlichem Hochgeschwindigkeitsbetrieb eine völlig unterschiedliche Wärmeentwicklung, unterschiedlichen Verschleiß und ein völlig anderes Antriebsmoment aufweisen.
Bei der Auswahl einer Trapezgewindespindel zuerst die Einsatzbedingungen als Spezifikation festlegen
| Parameter | Einheit oder Feld | Bei der Auswahl zu bestätigen |
|---|---|---|
| Axiallast | N, Lastrichtung | Arbeitslast, Spitzenlast und das Vorhandensein einer vertikalen Last |
| Geschwindigkeit und Hub | mm/s, mm | Effektiver Hub, Hin- und Herbewegungsfrequenz, Beschleunigung und Verzögerung sowie Einschaltdauer |
| Genauigkeitsanforderungen | mm, Winkel oder Klasse | Positioniergenauigkeit, Wiederholgenauigkeit, zulässiges Spiel und Steigungsfehler |
| Lebensdauerbedingungen | Zyklenzahl oder Betriebsstrecke | Schmierintervalle, Umgebungskontamination, Temperatur und Wartungsmethode |
| Mutterpaarung | Material, Spiel, Vorspannung | Reibung, Verschleiß, Drehmoment, Wärmeentwicklung und Austauschbedingungen |
Das Material der Mutter und die Schmiermethode sollten gemeinsam mit dem Material der Spindel, der Last und den Umgebungsbedingungen bewertet werden. Muttern aus technischen Kunststoffen können für bestimmte Anwendungen mit niedriger Geschwindigkeit und geringem Geräuschpegel geeignet sein, während bei Metallmuttern insbesondere Verschleiß, Schmierung und Passungsspiel überprüft werden müssen. Vorspannmuttern können dazu beitragen, das Axialspiel zu verringern, erhöhen jedoch Reibung, Antriebsbelastung und Wärmeentwicklung. „Vorspannung“ darf daher nicht einfach als Genauigkeitsgarantie angegeben werden. In Bestellungen oder Zeichnungen sollten Last, Geschwindigkeit, Lebensdauerannahmen, Muttermaterial, Schmierbedingungen und Abnahmespiel jeweils separat angegeben werden, um die pauschale Angabe „hochpräzise Trapezgewindespindel“ zu vermeiden.
Wie Steigung, Gewindesteigung und Drehrichtung die Geschwindigkeit und das Rücktriebsrisiko bei Trapezgewindespindeln beeinflussen
Zuerst Gewindesteigung und Steigung unterscheiden, dann Geschwindigkeit und Rücktriebsrisiko beurteilen. Die Gewindesteigung ist der axiale Abstand zwischen entsprechenden Punkten benachbarter Gewindegänge; die Steigung ist der theoretische axiale Weg, den die Mutter nach einer Umdrehung der Spindel zurücklegt. Bei eingängigen Trapezgewinden entspricht die Steigung der Gewindesteigung; bei mehrgängigen Gewinden entspricht die Steigung der Gewindesteigung multipliziert mit der Gangzahl. Wenn in einer Zeichnung oder Anfrage nur „Gewindesteigung“ und nicht die Steigung angegeben wird, kann dies zu einer falschen Einschätzung von Lineargeschwindigkeit, Auflösung und Motorauswahl führen.
Wie die Steigung die Lineargeschwindigkeit, Auflösung und Antriebsanforderungen verändert
Unter idealen Bedingungen, bei denen Schlupf und elastische Verformung vernachlässigt werden, lässt sich die Lineargeschwindigkeit nach Lineargeschwindigkeit = Drehzahl × Steigung abschätzen. Mit zunehmender Steigung steigt bei gleicher Drehzahl die Bewegungsgeschwindigkeit, gleichzeitig ist jedoch der der jeweiligen Umdrehung entsprechende Weg größer, sodass die Steuerungsauflösung in der Regel abnimmt und sich Laständerungen möglicherweise stärker auf den Positionierfehler auswirken. Bei kleinerer Steigung benötigt die Spindel eine höhere Drehzahl, um dieselbe Geschwindigkeit zu erreichen. Gleichzeitig müssen Reibung, Wärmeentwicklung und Wirkungsgrad unter Berücksichtigung von Mutternwerkstoff, Schmierung und Arbeitszyklus bewertet werden. Daher sollten bei langsamen Hub- oder Spannmechanismen zunächst Haltevermögen und Antriebsmoment geprüft werden. Bei schnelllaufenden Positionierschlitten mit wiederholten Bewegungen sind dagegen insbesondere Drehzahl, Wirkungsgrad, Temperaturanstieg und axiales Spiel zu prüfen und mit einer Kugelgewindespindellösung zu vergleichen.
Wie Drehrichtung und Steigungswinkel das Rücktriebsrisiko beeinflussen
Rechts- oder Linksgewinde bestimmen hauptsächlich die Bewegungsrichtung und die Montagekompatibilität; sie allein sagen nichts über die Selbsthemmung aus. Der Steigungswinkel verändert sich mit zunehmender Steigung. Zusammen mit den Reibungsbedingungen beeinflusst er, ob eine Last die Spindel möglicherweise rückwärts antreiben kann. In der Praxis wird als erste Einschätzung häufig der „Vergleich von Steigungswinkel und Reibungsbedingungen“ herangezogen. Schmierzustand, Werkstoffpaarung, Verschleiß, Vibrationen, Stöße und Lastrichtung können das tatsächliche Ergebnis jedoch verändern. Ein Trapezgewinde ist nicht automatisch selbsthemmend und damit sicher. Bei vertikalen Lasten sowie bei Mechanismen, die bei Stromausfall halten müssen oder die Personensicherheit betreffen, sind mechanische Bremsen, Haltevorrichtungen oder andere redundante Maßnahmen separat zu bewerten. In den Spezifikationen sollten gleichzeitig Gewindesteigung, Vorschub pro Umdrehung, Gangzahl, Drehrichtung, Drehzahl und Lastrichtung angegeben werden. Außerdem sollte der Lieferant die Bedingungen für die Rücktriebsprüfung bestätigen.
Bearbeitungsverfahren für Trapezgewindespindeln: Auswahl zwischen Drehen, Fräsen, Schleifen und Läppen
Die Auswahl des Verfahrens sollte gemeinsam anhand von Losgröße, Werkstoffzustand und Zeichnungstoleranzen getroffen werden. Eine „Trapezgewindespindel“ folgt nicht zwangsläufig einem einzigen Bearbeitungsweg: Bei Einzelteilen oder Kleinserien sollte zunächst CNC-Drehen bewertet werden. Wenn Abmessungen, Werkstoff oder Spannbedingungen Einschränkungen darstellen, kommt Gewindefräsen infrage. Für höhere Genauigkeiten oder nach dem Härten bearbeitete Spindelwellen ist das Gewindeschleifen zu prüfen. Läppen dient hauptsächlich der Anpassung und der Verbesserung des Kontaktzustands; die Bezeichnung des Bearbeitungsverfahrens kann jedoch keine Angaben zu Steigung, Gewindeprofil oder Flankendurchmessertoleranz ersetzen.
Drehen von Trapezgewindespindeln: Bei Kleinserien zuerst Werkzeug und Gleichmäßigkeit des Vorschubs prüfen
CNC-Drehen eignet sich für Einzelteile und Kleinserien. Ein Formstahl kann das Gewindeprofil direkt erzeugen, doch Werkzeugsteifigkeit, Schneidkantenfestigkeit und Spanabfuhr beeinflussen die Qualität des Gewindegrunds. Bei großen Zerspanungsquerschnitten beim Trapezgewindeschneiden empfiehlt sich eine schichtweise Bearbeitung, um Vibrationen, Überhitzung oder Ausbrüche der Schneidkante durch einen einmaligen Zustellvorgang zu vermeiden. Vor der Fertigbearbeitung sollten Außendurchmesser, Freistich und nutzbare Gewindelänge überprüft werden, damit der Gewindegrund nicht übermäßig bearbeitet wird. Bei mehreren Durchgängen müssen außerdem dieselbe Vorschub-Referenz und dieselben Werkzeugkorrekturen beibehalten werden; andernfalls können ein asymmetrisches Gewindeprofil oder eine uneinheitliche Passung entstehen. Bei der Beschaffung sollte der Lieferant Angaben zur Werkzeugform, zum Bearbeitungsbezug und zur Prüfmethode der kritischen Abmessungen machen.
Gewindefräsen, -schleifen und Läppen von Trapezgewindespindeln: Bewertung nach Genauigkeit und Werkstoffzustand
Gewindefräsen eignet sich für bestimmte Durchmesser, Werkstoffe oder Maschinenbedingungen. Der Werkzeugweg ist flexibel, doch die Spannsteifigkeit und die Rundlaufkontrolle der Spindelwelle beeinflussen unmittelbar die Gleichmäßigkeit von Steigung und Gewindeprofil. Bei Serienfertigung können spezielle Gewindebearbeitungslösungen geprüft werden, um Taktzeit und Wiederholbarkeit zu verbessern. Gewindeschleifen wird in der Regel bei höheren Genauigkeitsanforderungen oder bei gehärteten Werkstücken eingesetzt. Dabei sind Abrichten der Schleifscheibe, Schleifbrand, thermische Verformung und Bearbeitungskosten zu berücksichtigen. Durch Läppen lässt sich der lokale Kontaktzustand anpassen, allerdings kann sich dadurch das Passungsspiel verändern. Ohne klar definierte Abtragsmengen und ein Verfahren zur Endprüfung sollte Läppen nicht pauschal als Maßnahme zur „Genauigkeitssteigerung“ eingesetzt werden. Bei Kleinserien ist vor allem die Stabilität des Drehens zu bewerten, bei Serienbauteilen die Gleichmäßigkeit spezieller Bearbeitungsverfahren. Bei Präzisionsteilen sollten vor der Anfrage die Schleiffähigkeiten, der Wärmebehandlungszustand und das Prüfkonzept für die Steigung bestätigt werden.
Wie Werkstoffe, Schmierung und Vorspannung von Spindelwelle und Mutter das axiale Spiel beeinflussen
Bei einer Trapezgewindespindel darf nicht nur die Spindelwelle betrachtet werden; Werkstoff der Mutter, Schmierverfahren und Vorspannungszustand müssen als zusammengehörige Paarungsbedingungen bestätigt werden. Bei einer Kombination aus Metallspindel und Mutter aus technischem Kunststoff stehen in der Regel Reibung, Verschleiß, Temperatur und Verunreinigungen im Vordergrund. Bei Metallmuttern sind zusätzlich Werkstoffhärte, Oberflächenzustand, Fähigkeit zur Schmierstoffhaltung und das Risiko des Fressens zu prüfen. Unterschiedliche Werkstoffkombinationen verändern Antriebsmoment, Wirkungsgrad, Wärmeentwicklung im Leerlauf und die Geschwindigkeit, mit der sich das axiale Spiel verändert.
| Prüfpunkt | Zu bestätigende Bedingungen | Auswirkungen auf den Aktuator |
|---|---|---|
| Werkstoff und Oberfläche der Spindelwelle | Werkstoff, Wärme- oder Oberflächenbehandlung, Korrosionsbeständigkeit und Härte | Beeinflusst Verschleiß, Reibung und Maßstabilität |
| Werkstoff der Mutter | Technische Kunststoffe, Acetal oder metallische Werkstoffe – mit oder ohne innere Schmierung | Beeinflusst Tragfähigkeit, Temperaturanstieg, Geräuschentwicklung und Lebensdauer |
| Schmierbedingungen | Schmierstofftyp, Nachschmierintervalle, Temperatur und Staubumgebung | Beeinflusst Reibungskoeffizient, Wirkungsgrad und Rücktriebverhalten |
| Art der Vorspannung | Spiel bei Einzelmutter, Vorspannung bei Doppelmutter oder einstellbare Ausführung | Reduziert das axiale Spiel, erhöht jedoch Reibung und Antriebsbelastung |
Eine vorgespannte Mutter kann das Spiel zwischen den Gewindeflanken verringern, sodass der Leerhub bei Richtungsumkehr kleiner wird. Dies eignet sich für Aktuatoren mit hohen Anforderungen an die Positionierwiederholgenauigkeit. Die Vorspannkraft sollte jedoch nicht möglichst hoch gewählt werden. Eine zu hohe Vorspannung erhöht das Anlauf- und Betriebsdrehmoment, steigert die Wärmeentwicklung und kann den Verschleiß der Gewindeflanken beschleunigen. Bei Muttern aus technischen Kunststoffen müssen außerdem Temperaturänderungen, Materialkriechen und eine Veränderung des Spiels unter langfristiger Belastung berücksichtigt werden. Bei der Auslegung sollten das zulässige Axialspiel, das Antriebsdrehmoment und der Arbeitszyklus gemeinsam in der Spezifikation festgelegt werden.
Angaben aus Lieferantenunterlagen können nur als Beispiele für konkrete Produkte dienen. Manche Kataloge verwenden beispielsweise Spindelwellen aus Edelstahl 303 sowie innen geschmiertes Acetal oder andere technische Thermoplastmuttern und geben einen Wirkungsgradbereich von etwa 35 % bis 85 % an. Diese Werte hängen von Steigung, Last, Drehzahl, Schmierung und Lebensdauerbedingungen ab und dürfen nicht als allgemeingültige Kennwerte für alle Trapezgewindespindeln betrachtet werden. Bei der Beschaffung sollte der Lieferant Angaben zur Werkstoffpaarung, zum Schmierzustand, zur Definition der Vorspannung und zu den Prüfbedingungen machen, anstatt lediglich „geringes Spiel“ oder „hoher Wirkungsgrad“ einzutragen.
Prüfung von Trapezgewindespindeln: Steigungsgenauigkeit, Flankendurchmesser, Drei-Draht-Messung und Lehren
Bei der Prüfung von Trapezgewindespindeln darf nicht nur der Außendurchmesser oder eine Gut-/Ausschusslehre betrachtet werden. Es wird empfohlen, die Prüfung in den Stufen „Maße – Gewindefunktion – Montagebewegung“ durchzuführen. Dieser Abschnitt behandelt vor allem die ersten beiden Stufen: Zunächst werden die Bauteilmaße und die geometrische Genauigkeit bestätigt, anschließend werden Gewindeprofil sowie die tatsächliche Paarung von Spindel und Mutter geprüft.
Maße und Steigungsgenauigkeit von Trapezgewindespindeln
Bei den üblichen Maßen sollten Außendurchmesser, nutzbare Gewindelänge, Wellenendmaße, Absätze, Passfedernuten und Lagerstellen geprüft werden. Zu den geometrischen Merkmalen gehören außerdem die Geradheit der Spindel, die Koaxialität der Wellenenden zur Bezugsachse sowie die Positionen von Gewindeanfang und -ende. Die Gewindesteigung ist der axiale Abstand zwischen entsprechenden Punkten benachbarter Gewindegänge; die Ganghöhe ist dagegen der axiale Vorschub bei einer Umdrehung des Gewindes. Bei mehrgängigen Gewinden dürfen diese beiden Größen nicht verwechselt werden. Für die Steigungsgenauigkeit müssen Messlänge, Messrichtung, Bezugsposition und zulässige Abweichung eindeutig festgelegt werden; die Angabe „hohe Präzision“ allein reicht nicht aus.
Flankendurchmesser von Trapezgewindespindeln: Drei-Draht-Messung und Prüfung der Paarung
Der Flankendurchmesser eines Außengewindes kann indirekt mit der Drei-Draht-Methode gemessen werden: Drei Drähte gleichen Durchmessers werden jeweils in die gegenüberliegenden Gewindelücken eingelegt, anschließend wird mit einem Außenmikrometer das Maß über den Drähten M gemessen. Der Flankendurchmesser wird dann anhand des zutreffenden Flankenwinkels, der Gewindesteigung, des Drahtdurchmessers und der Korrekturbeziehungen berechnet. In einigen Unterlagen wird bei einem Flankenwinkel von 30° ein Zusammenhang von etwa 0,518p zur Erläuterung des Prinzips der Drahtauswahl angegeben; dieser vereinfachte Wert kann jedoch nicht unmittelbar als Freigabeformel für alle Trapezgewinde verwendet werden. Drahtdurchmesser, Messkraft, Kalibrierzustand des Mikrometers, Messposition und Berechnungsformel sollten gemäß der zutreffenden Norm oder dem einschlägigen Messverfahren überprüft werden.
Mit Gewinde-Gut-/Ausschusslehren oder einer konformen Mutter können Gewindeprofil und Funktionspaarung geprüft werden. Eine bestandene Paarungsprüfung bedeutet jedoch nicht, dass auch Steigungsgenauigkeit, Geradheit und Koaxialität der Wellenenden gewährleistet sind. GB/T 8124-2004 behandelt hauptsächlich die technischen Bedingungen für Trapezgewindelehren und deckt nicht automatisch alle Maße und Bewegungseigenschaften der Spindel selbst ab. Im Prüfbericht sollten Messverfahren, Identifikationsnummern der Messmittel, Messpositionen und Entscheidungsgrundlagen getrennt dokumentiert werden.
Von der Bauteilprüfung zur Abnahme des Aktuators: Koaxialität, Leerlaufdrehmoment und Umkehrspiel
Ein einwandfreies Einzelteil einer Trapezgewindespindel bedeutet nicht, dass die komplette Antriebseinheit einwandfrei ist. Bei der Montageabnahme sind Spindel, Stützlager, Kupplung, Muttergehäuse und Führungselemente als eine Bewegungskette zu prüfen. Eine unzureichende Koaxialität am Wellenende, ein schräg ausgerichteter Lagersitz oder eine nicht fluchtende Kupplungsmontage können den Rundlauf der Spindel in periodische Reibung, ein erhöhtes Leerlaufdrehmoment und Blockierungen über den gesamten Hub umwandeln. Vor der Montage sind zunächst die Anforderungen an die Abmessungen der Wellenenden, die Bezugssysteme sowie den Rundlauf oder die Koaxialität zu bestätigen; nach der Montage ist anschließend eine manuelle Prüfung bei niedriger Geschwindigkeit oder im Tippbetrieb durchzuführen.
Prüfung der Bewegungsleistung nach der Montage einer Trapezgewindespindel
Es wird empfohlen, die Prüfung stufenweise im Leerlauf, bei niedriger Geschwindigkeit und unter der vorgeschriebenen Last durchzuführen, anstatt die Beurteilung ausschließlich mit einer Gewindelehre vorzunehmen. Es ist zu dokumentieren, ob während des gesamten Hubs Klemmstellen, ungewöhnliche Geräusche oder lokale sprunghafte Drehmomentänderungen auftreten; außerdem sind Leerlaufdrehmoment, Axialspiel, Umkehrspiel und das Verhalten bei der Wiederholpositionierung zu messen. Im Prüfprotokoll sind Messbezug, Hubposition, Geschwindigkeit, Lastrichtung, Umgebungstemperatur und Bedingungen für den Temperaturanstieg anzugeben; die Bewertungswerte müssen aus der Zeichnung, den Projektabnahmeunterlagen oder einer bestätigten Lieferantenspezifikation stammen. Ein leichtgängiges Zusammenspiel von Mutter und Spindel kann lediglich belegen, dass die grundlegende Funktion des lokalen Gewindes in Ordnung ist, und ersetzt nicht die Überprüfung der Positionierleistung nach der Montage.
- Koaxialität und Montage-Rundlauf zwischen Wellenende, Lager und Kupplung;
- Klemmstellen, Rundlaufabweichung und ungewöhnliche Geräusche bei manueller Bewegung oder Betrieb mit niedriger Geschwindigkeit;
- Leerlaufdrehmoment, Zustand des Betriebs über den gesamten Hub und Umkehrspiel;
- Positionier- oder Wiederholpositionierprüfung unter der vorgeschriebenen Last, erforderlichenfalls mit erneuter Messung des Temperaturanstiegs.
Beschaffungs- und Zeichnungs-Checkliste für Trapezgewindespindeln: Anforderungen als abnahmefähige Spezifikationen formulieren
Bei der Beschaffung oder Anfrage sollten Sie nicht lediglich „Trapezgewindespindel“, „hohe Präzision“ oder „selbsthemmend“ angeben. Eine Trapezgewindespindel muss in herstellbare, messbare und abnahmefähige Merkmale aufgeschlüsselt werden; andernfalls kann der Lieferant selbst bei Lieferung eines maßgleichen Bauteils Abweichungen bei Steigung, Spiel, Mutterpaarung und Montageverhalten verursachen.
Welche Parameter von Trapezgewindespindeln müssen in Zeichnungen und Anfragen eindeutig festgelegt werden
- Gewindedefinition: Anwendbare Norm oder Bezeichnung, Nenndurchmesser, Gewindesteigung, Vorschub, Gangzahl und Drehrichtung angeben; bei mehrgängigen Gewinden sind insbesondere Gewindesteigung und Vorschub getrennt und eindeutig zu spezifizieren.
- Bewegungsbereich: Nutzhub, nutzbare Gewindelänge, Endenbearbeitung, Wellenschultern, Keilnuten, Montagebezüge sowie Anforderungen an die Koaxialität der Wellenenden angeben.
- Werkstoffe und Paarung: Werkstoff der Spindel, Wärme- oder Oberflächenbehandlung, Werkstoff der Mutter, Schmiermethode, Kennnummer der Paarungsmutter sowie die Verwendung einer Vorspannkonstruktion angeben.
- Genauigkeit und Spiel: Steigungsgenauigkeit oder Steigungsfehler über die gesamte Länge, Messlänge, Geradheit, Anforderungen an den mittleren Gewindedurchmesser und zulässiges Axialspiel angeben; „geringes Spiel“ darf nicht als Ersatz für einen Zahlenwert oder ein Prüfverfahren verwendet werden.
- Abnahmeverfahren: Prüfung von Außendurchmesser und Abmessungen der Wellenenden, Gewinde-Gut-/Ausschusslehre oder Paarungsprüfung, Steigungsmessung, Anwendbarkeit der Drei-Draht-Messung sowie die Aufzeichnung von Leerlaufdrehmoment, Umkehrspiel und Betrieb über den gesamten Hub nach der Montage festlegen.
Die Angaben des Lieferantenkatalogs zu Steigungsgenauigkeit, Geradheit, Wirkungsgrad und Lastdaten müssen einzeln hinsichtlich Einheiten, Messlänge, Steigungsspezifikation, Drehzahl, Last und Lebensdauerannahmen überprüft werden. Die Bedingungen aus unterschiedlichen Produktunterlagen dürfen nicht unmittelbar miteinander kombiniert werden. Einer Anfrage oder Zeichnung für eine Trapezgewindespindel sollten außerdem Axiallast, Lastrichtung, Geschwindigkeit, Arbeitszyklus, Umgebungsbedingungen, Anforderungen an die Lastaufnahme bei Stromausfall sowie das Konzept für zugehörigen Motor, Führung und Rückmeldung beigefügt werden. Nur so lassen sich die Maßabnahme des Bauteils und die Leistungsabnahme der Antriebseinheit voneinander unterscheiden und spätere Nacharbeiten reduzieren.
Häufige Fragen
Die abschließende Beurteilung einer Trapezgewindespindel darf nicht allein anhand der Gewindebezeichnung erfolgen. Last, Vorschub, Spiel, Werkstoff, Schmierung, Bearbeitungsverfahren und Bedingungen für die Montageabnahme sollten gemeinsam in der Zeichnung oder den Anfrageunterlagen festgelegt werden.
Besitzen Trapezgewindespindeln zwangsläufig eine Selbsthemmung?
Nicht unbedingt. Die Selbsthemmung hängt vom Steigungswinkel, den Reibungsbedingungen, der Schmierung, der Werkstoffpaarung, dem Verschleiß sowie Vibrationen und Stößen ab. Bei vertikalen Lasten oder Mechanismen, bei denen die Sicherheit von Personen betroffen ist, sollte man sich nicht allein auf die Selbsthemmung der Trapezgewindespindel verlassen, sondern eine mechanische Bremse oder andere Haltemaßnahmen prüfen.
Worin unterscheiden sich Gewindesteigung und Steigungsmaß bei der Auswahl einer Trapezgewindespindel?
Die Gewindesteigung ist der axiale Abstand zwischen benachbarten Gewindegängen. Bei eingängigen Gewinden entspricht das Steigungsmaß der Gewindesteigung; bei mehrgängigen Gewinden entspricht das Steigungsmaß der Gewindesteigung multipliziert mit der Gangzahl. Das Steigungsmaß beeinflusst die Lineargeschwindigkeit, die Auflösung, das Antriebsmoment und das Risiko des Rücktriebs.
Kann die Dreidrahtmessung direkt als Grundlage für die Freigabe einer Trapezgewindespindel dienen?
Das Dreidrahtverfahren kann zur indirekten Messung des Flankendurchmessers eines Außengewindes verwendet werden. Drahtdurchmesser, Flankenwinkel, Messkraft, Kalibrierung der Messmittel und rechnerische Korrekturen müssen jedoch an die jeweilige Norm angepasst sein. Es ersetzt nicht die Prüfung von Steigung, Gewindeprofil, Geradheit, Passung und Bewegungsverhalten im montierten Zustand.
Welche Anforderungen müssen in einer Zeichnung mindestens angegeben werden, wenn eine Trapezgewindespindel beschafft wird?
Mindestens sollten Gewindebezeichnung, Nennmaß, Gewindesteigung, Steigungsmaß, Gangzahl, Drehrichtung, nutzbare Länge, Ausführung der Wellenenden, Werkstoff und Wärmebehandlung, Werkstoff der Mutter, Schmierung, Vorspannmethode, Steigungsgenauigkeit oder Steigungsfehler, Geradheit, Passungsspiel sowie das Abnahmeverfahren eindeutig angegeben werden.
Key takeaways
- Die Auswahl einer Trapezgewindespindel ist im Wesentlichen ein Kompromiss zwischen Selbsthemmung, Wirkungsgrad, Geschwindigkeit, Genauigkeit und Kosten und darf nicht losgelöst von Motor, Führung und Rückmeldesystem beurteilt werden.
- Gewindesteigung und Steigungsweg sind nicht dasselbe. Bei mehrgängigen Gewinden entspricht der Steigungsweg der Gewindesteigung multipliziert mit der Gangzahl. Der Steigungsweg beeinflusst unmittelbar die Lineargeschwindigkeit, das Antriebsmoment und das Rücktriebsrisiko.
- Die Zeichnung sollte die Gewindebezeichnung, den Steigungsweg, die Gangzahl, die Drehrichtung, die nutzbare Länge, das Material, die Mutterpaarung, den Steigungsfehler und das Prüfverfahren eindeutig festlegen, anstatt lediglich „Trapezgewindespindel“ anzugeben.
- Die Prüfung sollte Maße, Gewindefunktion und Bewegungsverhalten im montierten Zustand abdecken. Das Drei-Draht-Verfahren kann zur Messung des Flankendurchmessers eines Außengewindes eingesetzt werden; Formel und Messdrähte müssen jedoch anhand der jeweils geltenden Norm und der messtechnischen Vorschriften bestätigt werden.
- Bei langsam laufenden Hub- oder Spannmechanismen darf die mögliche Selbsthemmung einer Trapezgewindespindel nicht als einzige Sicherheitsbremse betrachtet werden. Bei vertikalen Lasten, Stoßbelastungen und Gefährdungen von Personen sind zusätzliche Halte- oder Bremsmaßnahmen erforderlich.