
5軸同時フライス加工と3+2加工の違いとは?まず部品の形状特性に応じてモードを選択する
同じ部品に斜め穴、深いポケット、連続曲面が含まれている場合、3軸加工では、干渉を避けるために何度も反転したり、長い工具や専用治具を使用したりする必要が生じることがあります。5軸同時フライス加工では工具のアプローチ方向を変更できますが、必ずしも1回のセットで加工を完了できるわけではなく、プログラムが自動的に干渉を回避することを意味するものでもありません。まず判断すべきなのは、対象領域に適切な方向からアプローチできるか、ツールホルダーと治具に十分なクリアランスがあるか、回転軸が使用可能なストローク範囲内にあるか、そして最終的な表面テクスチャが要求を満たすかどうかです。
3+2加工では通常、ワークまたは工具を回転・傾斜させて固定姿勢にした後、3軸方式で切削します。斜面、斜め穴、複数の側面を持つ部品の加工に適しており、一部の反転工程を減らし、工具のアプローチ角度を改善することが主な目的です。4+1加工では、一部の工程で1つの回転軸を連続運動に参加させますが、すべての切削動作を5軸で同期制御するわけではありません。同期5軸加工では、切削中に工具位置と工具軸方向を継続的に調整するため、接触角を維持しながら工具軸を滑らかに変化させる必要があるブレード、連続自由曲面、深く狭い通路などの形状に適しています。
| 加工モード | 主な加工目的 | より適した形状特性 | 主なリスク |
|---|---|---|---|
| 3+2割出し | 加工姿勢を変更した後、固定姿勢で切削 | 斜め穴、傾斜壁、多面部品 | 再位置決め、姿勢変換、治具干渉 |
| 4+1加工 | 特定のパスに一部の回転軸を参加させる | 規則性のある溝、側壁、または回転形状 | 可動範囲とポストプロセッサの適合不足 |
| 同時5軸加工 | 切削中に位置と工具軸を連続的に変更する | インペラ、複雑な自由曲面、狭い通路 | 衝突、オーバートラベル、工具軸の急変、表面テクスチャの不安定化 |
したがって、5軸加工モードの選択では、設備の軸数だけを見ることはできません。曲面の変化が連続している場合、工具を常に傾ける必要がある場合、または3軸加工では長すぎる工具を使用することになる場合は、同時5軸加工の方が有効なことがあります。一方、部品が複数方向の平面、穴、または側壁だけで構成されている場合は、3+2割出し加工で十分なことが多くあります。工程レビューでは、曲面の連続性、工具軸の到達性、干渉リスク、検収時の表面テクスチャを同じチェックリストにまとめ、そのうえでどのパスを採用するかを決定すべきです。

複雑な曲面加工の第一歩:5軸工具軸の到達性を確認する
5軸同時制御ミーリングにおける工具軸の到達性は、「工具先端が曲面に届く」だけでは不十分です。工具の接触点が目標位置に到達した後も、工具ホルダーがワーク、治具、または回転テーブルに接触しないか、工具の突出し量が長すぎないか、回転軸に十分なストロークと適切な動作速度があるかを確認する必要があります。深いキャビティ、斜め穴、連続曲面では、加工システム全体が安定した姿勢で加工領域に近づけるかどうかを検証することが本質です。
5軸工具軸の到達性は工具先端から工作機械の包絡まで確認する
プログラミング前には、「接触点—工具軸方向—工具ホルダーと治具—工作機械の動作」の順に段階的な確認を行えます。まず、対象の曲面が隣接する壁面に遮られていないかを確認し、次に工具軸の傾斜角が連続的に変化しているかを観察します。傾斜角が急に変化すると、有効切削長が変わり、振動、削り残し、または目立つ表面テクスチャが生じる可能性があります。その後、工具ホルダー、治具、ワーク、回転部品を同じ確認範囲に含めます。CADモデル上で工具先端が到達できることだけでは、実際に固定した後も加工可能であるとは証明できません。

5軸同時制御ミーリングのプログラミング前チェックリスト
- 工具径、刃長、総突出し量、工具ホルダーの外形が、対象領域のクリアランス要件を満たしているか確認する。
- 工具軸の傾斜角、振れ方向、接触点の変化を確認し、姿勢が大きく急変したり、局所的な接触が不安定になったりするのを避ける。
- 回転テーブルまたは傾斜ヘッドの使用可能なストローク、限界位置、移動速度、およびポストプロセッサの出力方式を確認する。
- 実際の治具、素材、ワークの向きを干渉チェックに含め、切りくず排出、測定、工具交換のためのスペースを確保する。
ワークの遮蔽を越えるために非常に長い工具を使用しなければならない場合は、工具の突き出し量を直接増やすのではなく、まず、ワークの取り付け方向を変更できるか、3+2割出しを採用できるか、加工領域を分割できるかを評価する。五軸同時制御ミーリングが改善するのは工具のアプローチ方向であり、剛性、取り付け、プログラム検証に取って代わるものではない。最終案についても、全機械シミュレーションで衝突、干渉、オーバートラベルを確認し、その後、初品の結果と照合して工具軸経路が安定しているかを確認する必要がある。
複雑な曲面形状に対して、粗加工、残り代加工、仕上げ加工をどのように適合させるか?
五軸同時制御ミーリングでは、1つのツールパスで部品全体を加工することはできない。粗加工の目的は、材料を安定して除去し、管理可能な余肉を残すことである。残り代加工は、前工程の工具が届かなかった領域を処理し、仕上げ加工では工具の接触点、工具軸の変化、ピックフィード、最終的な表面テクスチャを制御する。工程順序は「粗加工—仕上げ加工」という名称に沿ってテンプレートを適用するのではなく、幾何学的特徴によって決定すべきである。
深いポケットや狭い通路では、まず工具の突き出し量を抑える
深いポケットや狭い通路では、通常、まず層状に材料を除去し、切込み深さと局所負荷を段階的に低減する。工具の突き出しが長いほど剛性が低下し、びびり、工具の逃げ、残留のリスクが高まる。そのため、まず工具軸方向を変更することで、より短い工具を対象領域へ接近させられるかを確認する。粗加工段階では、素材の除去量、一定負荷、残り代を重点的に確認する。残り代加工では、コーナー、ポケット底、側壁との境界を対象に追加切削を行い、仕上げ工具で大量の材料を除去することを避ける。
インペラ、傾斜壁、自由曲面の五軸加工戦略
インペラやインペラディスクの難しさは、ブレード間の隙間、ハブとの接続部、スプリッタ付近における残留材料の分布にある。ツールパスは材料除去と工具ホルダの回避を両立させる必要があり、工具先端が到達しているかだけを確認すればよいわけではない。傾斜壁は、形状が連続しており条件が適している場合、工具の側刃による加工を検討できる。これにより、層ごとの走査で生じるテクスチャを低減できる。ただし、側刃の接触長さ、工具剛性、壁面公差については、試し切削または初品データによる確認が必要である。自由曲面の仕上げ加工では、工具軸の変化を滑らかに保ち、ピックフィードを適切に設定するとともに、曲率が急変する箇所で残留、削り過ぎ、または目立つ工具痕が発生していないかを確認する必要がある。
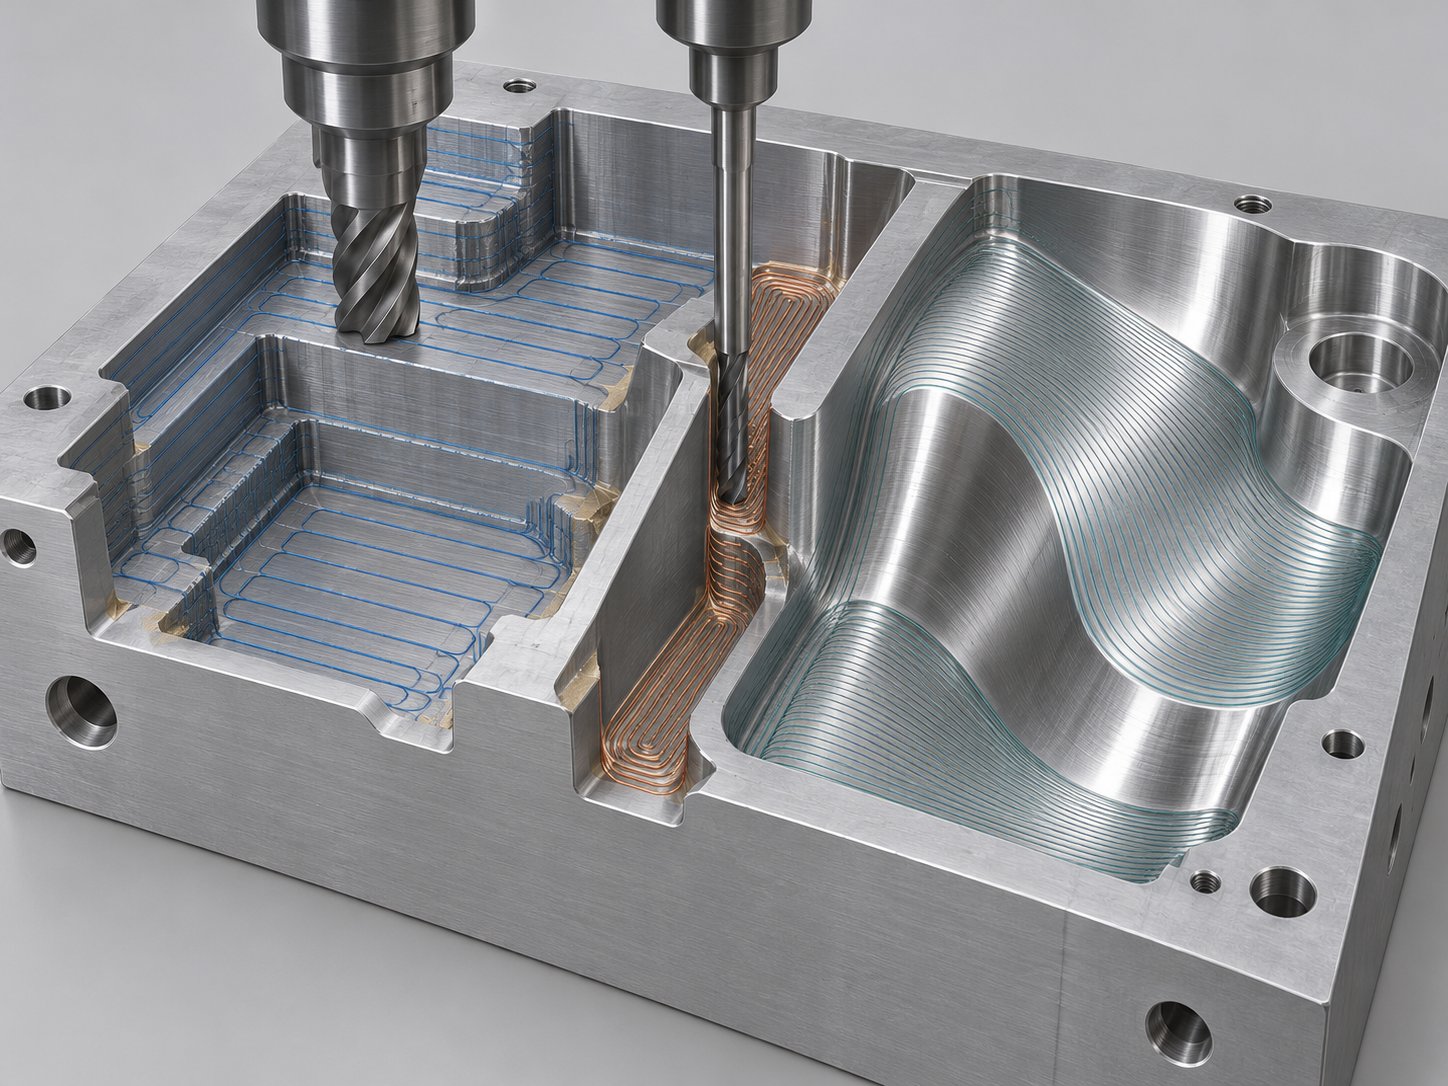
したがって、五軸加工工程では、粗加工の残り代、残り代加工の領域、仕上げ加工の検査面をそれぞれ記録すべきである。粗加工では除去の安定性、残り代加工では到達性と残留、仕上げ加工では輪郭、表面テクスチャ、工具軸の連続性を評価する。3者の評価指標は異なるため、最終寸法の結果だけからツールパスの妥当性を逆算してはならない。
五軸ツールパスシミュレーションで確認すべきこと:衝突、オーバートラベル、回転軸の異常
五軸ツールパスシミュレーションは、ツールパスを一度再生するだけのものではなく、五軸同時制御ミーリングプログラムが実際の工作機械、治具、工具システムで安全に稼働できるかを検証するものである。シミュレーションの前に、現場と一致する工作機械のキネマティクスモデルを構築し、素材、ワーク、治具、工具、工具ホルダを取り込む必要がある。回転テーブル、傾斜ヘッド、または治具の詳細がモデルに欠けている場合、画面上で「加工可能」に見えても、実際の加工が可能であることを意味しない。
五軸ツールパスシミュレーションの確認順序
確認は近い箇所から遠い箇所へ進める順序で行う。まず、工具の切れ刃とワークの接触が連続しているか、削り過ぎ、加工漏れ、異常な残留が発生していないかを確認する。次に、工具ホルダ、治具、回転テーブル、傾斜ヘッドの間隔を確認する。その後、回転軸の位置、有効ストローク、限界領域を観察し、オーバートラベル、限界への接近時に生じる急激な回転、回転軸の反転動作に特に注意する。
回転軸の異常とポストプロセッサの出力も検証する必要がある
安全距離に問題がないからといって、プログラムがすでに安定しているとは限りません。シミュレーションでは、短い線分が密集する領域、工具軸の傾きが急激に変化する箇所、回転軸の異常な高速動作、頻繁な逆転、さらに工作機械の加減速の変化も確認する必要があります。これらの動作は、振動、表面テクスチャの不均一、局所的な一時停止を引き起こす可能性があります。深いポケットや連続曲面では、特に干渉を避けるために工具軸が突然偏向していないかを確認し、工具先端が衝突していなくても、有効な切削状態が不安定になる事態を防ぐ必要があります。
最後に、シミュレーションで使用したポストプロセッサが実際の工作機械の制御システムと一致していることを必ず確認し、座標系、工具長補正、回転軸の正負方向、プログラムの出力形式を照合します。工作機械全体のシミュレーションは、衝突やオーバートラベルのリスクを低減することはできますが、初品の試し削りに代わるものではありません。初品については、実際のワークの固定、芯出し、工具状態、切削音を組み合わせて検証し、その後、寸法と表面品質の結果に基づいてツールパスのパラメータを修正する必要があります。
1回の段取りで五軸加工の寸法品質を保証できるか?基準設定から初品検査まで
1回の段取りで加工すれば、基準の移し替えや再位置決めに伴うリスクの一部を低減できますが、五軸加工の寸法品質が自動的に保証されるわけではありません。加工前に、主基準、重要な穴位置、曲面輪郭、相互位置関係を明確にしたうえで、段取り方法、芯出し方法、検査基準を決定する必要があります。部品に深いポケット、傾斜面、連続曲面がある場合は、工具軸が到達できることを確保すると同時に、治具が測定領域を遮らないようにする必要があります。
五軸加工では基準設定と芯出しがツールパスに先行する
段取りが1回少ないからといって、誤差の種類が1つ減るわけではありません。工作機械の熱ドリフト、回転軸の位置決め誤差、工具摩耗、材料変形、プロービングによる芯出し誤差のいずれも、最終寸法を変化させる可能性があります。重要な穴、取付面、輪郭面については、図面上で基準の優先順位を明記し、荒加工、半仕上げ加工、仕上げ加工で追跡可能な位置決め関係を使用できるようにします。必要に応じて適切な取り代を残し、変形や測定誤差によって、最終寸法まで一度に加工した後の修正が不可能になる事態を避けます。
工程担当者は、プロービングまたは芯出しの方法が実際の工作機械のキネマティクスと適合していることも確認する必要があります。部品を複数回に分けて段取りする必要がある場合は、各段取りの位置決め面、割り出し関係、再測定方法を記録し、プログラム内で座標系を変更するだけにしてはいけません。これにより、寸法偏差が発生した際に、問題の原因が段取り、工具、工作機械、材料のいずれにあるのかを判断できます。
寸法、輪郭、表面品質は分けて検収する
五軸加工の検査では、「寸法合格」と一言だけ記載すべきではありません。線寸法や穴径については、図面に応じて専用ゲージまたは三次元測定機による検査を選択できます。穴位置や取付面間の位置関係は、統一された基準をもとに評価する必要があります。自由曲面では、輪郭偏差、局所的な削り残し、工具痕の方向に注目します。複雑な曲面には、三次元測定機によるスキャンまたは接触式測定を使用できますが、測定プログラムでは設計モデルと一致する基準、座標系、評価領域を使用し、アライメント方法の違いによって比較できない結果が生じることを避けなければなりません。

初品検査では、重要寸法、輪郭度、位置関係、表面状態を同時に確認し、その結果を加工基準と対応付ける必要があります。検査報告書には、測定方法、基準体系、必要な環境条件または段取り条件も記載します。加工方案、芯出し記録、検査結果が相互に追跡可能になって初めて、五軸加工が本当に安定しているかを判断できます。「1回の段取り」を品質保証と誤認してはなりません。
五軸加工サプライヤーへの正確な見積依頼方法:図面、工程、検収情報のチェックリスト
見積依頼の際は、「五軸設備があるか」だけを尋ねてはいけません。複雑な曲面部品では、結果に実際に影響するのは、設備のキネマティクス形式、加工可能範囲、工具軸の到達性、段取り方法、プログラム検証、検査方法です。サプライヤーは、3+2割り出し、4+1、同時五軸のどれを採用すべきかを判断するために、まず部品の幾何学的特徴と検収基準を把握する必要があり、単に軸数だけで請け負うべきではありません。
五軸加工の見積依頼資料:まず幾何形状と検収要件を明確に伝える
図面を送付する際は、三次元モデル、二次元図面、材料規格、素材状態、熱処理および表面処理の要件、予定数量、重要な基準、段取り上の制約も同時に提供する必要があります。図面では、線寸法、穴位置関係、曲面輪郭度、角度、肉厚、表面粗さを区別して記載し、単に「高精度」といった曖昧な表現だけにしてはいけません。侵入禁止領域、外観面、工具痕の方向、後工程での組立基準がある場合も、図面または技術協議書に明記します。
サプライヤーに五軸ツールパスと段取り検証について確認する
- 3+2加工と同時五軸加工のどちらを採用する予定ですか?どの領域で複数回の段取りが必要になり、再段取り後はどのように基準を移し替えますか?
- 実際の工作機械、回転テーブルまたは揺動ヘッド、治具、ツールホルダー、素材に基づいて、工作機械全体のシミュレーションを構築しますか?衝突、干渉、軸のオーバートラベル、異常回転をどのように確認しますか?
- 深いポケット、傾斜穴、連続曲面において、工具軸が到達できない、工具の突き出しが長すぎる、接触点が不安定になる、表面テクスチャが急変するといったリスクはありますか?
- 初品の芯出しと検査はどのように行うべきか。重要寸法、曲面輪郭、位置関係および検査報告書には、それぞれどの基準と方法を採用するのか。
さらに、異常寸法のフィードバック方法について、サプライヤーに説明を求めるべきです。例えば、初品で曲面の取り代、穴位置、または組立基準の偏差が見つかった場合、誰が原因を確認するのか、工具経路や段取りの調整が必要かどうか、また修正後にどのように再検証するのかを明確にします。購買側は、すべてのプログラミング詳細の開示を求める必要はありませんが、受入検査に直接関係する工程上の判断と検証記録を入手すべきです。最終的に比較すべきなのは「5軸設備があるか」ではなく、工具軸の到達性、加工リスク、寸法品質の管理を、同一の納入方案に落とし込めるかどうかです。
FAQ:5軸同時制御フライス加工は、必ず3軸加工より複雑部品に適しているのか。
5軸同時制御フライス加工が適しているかどうかを判断する際、設備の軸数だけを見てはいけません。部品の形状特性に立ち返り、工具軸の到達性、ツールホルダーと治具のクリアランス、回転軸のストローク、曲面の連続性、および最終検査の基準を確認する必要があります。FAQの結論は、具体的な図面、工作機械の運動学、初品データを組み合わせて確認すべきです。
5軸同時制御フライス加工は、必ず3軸加工より複雑部品に適しているのか。
必ずしもそうとは限りません。深いポケット、斜め穴、多面形状、または連続した自由曲面には5軸加工が適している可能性がありますが、部品を適切な3+2割出し加工で加工できる場合は、3軸または3+2の方が経済的で安定することもあります。重要なのは、到達性、段取り回数、干渉リスク、検査要件を比較することです。
3+2加工で十分なのはどのような場合で、同時5軸加工が必要なのはどのような場合か。
加工面を固定方向ごとにグループ化でき、各姿勢で工具を連続的に首振りする必要がない場合は、通常、3+2で十分な可能性があります。ブレードの連続曲面、狭い通路、または干渉を回避するために工具軸を継続的に調整する必要がある領域では、同時5軸加工が必要になる可能性が高くなります。
複雑な曲面を5軸加工すれば、必ず高精度が得られるのか。
そうとは限りません。5軸加工が改善するのは工具の接近方向と幾何学的な到達性であり、寸法結果は材料変形、工具摩耗、工作機械の熱状態、回転軸誤差、ポストプロセッサ、検査方法などの影響も受けます。シミュレーション、初品加工、適切な曲面検査によって検証する必要があります。
1回の段取りで寸法検査を代替できるのか。
できません。再段取りを減らすことで、基準移転や繰返し位置決めのリスクを低減できる可能性はありますが、芯出し誤差、熱ドリフト、工具偏差をなくすことはできません。重要寸法、位置関係、曲面輪郭、表面品質については、図面基準に従って個別に受入検査を行う必要があります。
購買側は、サプライヤーが本当に5軸加工能力を備えているかをどのように判断すべきか。
5軸設備の有無だけを尋ねてはいけません。3+2加工と同時5軸加工のどちらを採用するのか、工作機械の運動学と加工可能範囲、ツールホルダーと治具の干渉をどのように検証するのか、工作機械全体のシミュレーションを実施するのか、また初品および検査報告書を図面基準にどのように対応付けるのかについて、説明を求めるべきです。
Key takeaways
- 5軸同時加工の本質的な価値は、工具のアプローチ方向と幾何学的な到達性を改善することであり、自動的に高い精度が得られることではありません。
- 3+2割出しは固定姿勢での加工に適しており、連続曲面や干渉が生じやすい領域では、同期5軸加工が必要になる可能性が高くなります。
- 工具軸の到達性は、工具、ツールホルダー、治具、回転軸のストローク、工作機械の可動範囲、ポストプロセッサを同時に確認する必要があります。
- 粗加工、残材加工、仕上げ加工では、工具の接触方式、取り代、表面テクスチャをそれぞれ個別に計画する必要があります。
- 寸法管理は基準、ワークのセット方法、検査方案から始め、見積もり段階でサプライヤーにシミュレーションと初品検証の方法を説明するよう求める必要があります。



