
6061-T6鍛造ホイールはそれぞれ何を意味するのか:合金、鍛造、熱処理状態
図面に「6061-T6 forged wheel」と記載されていれば、このアルミ合金鍛造ホイールが耐久試験に合格できることを証明できるのでしょうか。それだけでは不十分です。この表記は、それぞれ3つの問いに答えるものです。6061はどの種類のアルミ合金を採用しているかを示し、鍛造は素材がどのような塑性成形を受けたかを示し、T6は材料が特定の熱処理状態にあることを示します。これはホイール全体の性能適合証明ではありません。
6061合金の合金番号が示すもの
6061はAl-Mg-Si系の熱処理強化合金であり、通常、強度、耐食性、加工性のバランスに優れています。ただし、合金番号は材料証明に代わるものではありません。エンジニアリング審査では、合金規格、供給状態、炉批番号に加え、実際の素材が図面および購買仕様と一致しているかを確認する必要があります。断面の違い、変形量、処理ロットによって、最終性能が影響を受ける可能性もあります。
T6は鍛造等級ではない
T6は通常、溶体化処理、焼入れ、人工時効を施した後の熱処理状態を指し、鍛造品質を示すものでも、統一された特定の強度値を意味するものでもありません。サプライヤーは、熱処理炉および工程の記録を提出し、硬さ、必要な機械的性質の検証、重要寸法の再測定と組み合わせて、状態が確実に管理されていることを証明する必要があります。鍛造成形によって材料の緻密性とファイバーフローの状態は改善されますが、充填不足、折れ込み、割れ、局部的な薄肉化、または後工程での過剰な機械加工によって、ホイール全体の性能が低下する可能性は依然としてあります。
したがって、アルミ合金鍛造ホイールの軽量化は、材料ラベルだけで判断することはできません。スポーク断面、リム肉厚、取付面剛性、動的バランス、衝撃荷重、疲労荷重を設計入力に含める必要があります。最終的な結論は、図面、対象車種の荷重スペクトル、適用規格または顧客仕様に基づく検査および耐久試験の結果を基準とすべきです。
アルミ合金鍛造ホイールの素材から鍛造ブランクまで:成形で管理すべきリスク
アルミ合金鍛造ホイールの成形は、アルミ材を単純に押しつぶしてリムにすることではありません。管理された温度と変形経路の下で、リム、スポーク、接続遷移部を材料で充填する必要があります。通常、工程チェーンは適格な素材の準備から始まり、予備成形、金型鍛造、トリミング、鍛造後検査を経て、その後の熱処理およびCNC加工へ移行します。低圧鋳造ホイールとは異なるため、溶解、精錬、鋳物のX線検査工程をそのまま適用すべきではありません。
素材と予備成形品:まず材料状態と変形分布を安定させる
素材の合金牌号、供給状態、炉批追跡性および初期寸法を、まず確認する必要があります。加熱、搬送、金型への投入間の温度変化は、材料の流動性と金型充填に影響します。予備成形素材の体積配分も、外観だけで判断してはなりません。スポークの分岐部、リム端部、スポーク—リム移行部で材料が不足すると、後工程で充填不足、局部的な肉厚減少、または機械加工代不足が発生する可能性があります。
金型充填と鍛造後検査:欠陥リスクを素材段階に残さない
鍛造圧力は大きければよいというものではなく、温度範囲、金型キャビティ、変形分布および材料流動の適合性が重要です。充填が制御されていないと、折れ込み、割れ、局部過熱、または鍛流線の中断が発生する可能性があります。これらの欠陥は後工程の旋削で覆い隠されたとしても、スポーク移行部で疲労亀裂の起点となる可能性があります。加工代が大きすぎると切削量が増加し、加工代が不均一だと肉厚、振れおよび動バランスのリスクにつながります。
納入時のレビューでは、鍛造工程パラメータの記録、初品素材の寸法および重要断面の検査結果の提示を求め、欠陥の種類、構造および顧客仕様に基づいて、適用する鍛造品の非破壊検査を選定する必要があります。重要なのは「鍛造済み」であることだけを証明することではなく、スポーク、リムおよびその移行部が、加工可能で、追跡可能かつ後続の耐久性検証に適した素材状態になっていることを証明することです。
T6熱処理は鍛造ホイールの強度、硬度、変形にどのような影響を与えるか
6061-T6の「T6」は熱処理状態を示すものであり、鍛造等級ではありません。アルミニウム合金製の鍛造ホイールでは、熱処理は通常、溶体化処理、焼入れおよび人工時効で構成されます。溶体化処理によって合金元素を固溶体に固溶させ、焼入れによって過飽和状態を保持し、その後、人工時効による析出強化によって強度と硬度を向上させます。最終的な効果は牌号の接尾辞だけから推定することはできず、炉次、断面位置および機械的性質の記録も併せて確認する必要があります。
6061-T6鍛造ホイールの熱処理管理ポイント
6061は焼入れ工程の影響を受けやすい材料です。炉内温度の均一性、装入数量、部品間隔、支持方法、ならびに炉から取り出して焼入れするまでの移送時間は、ロット内の硬度差やホイールの変形を生じさせる可能性があります。冷却が不均一な場合、取付面、リムまたはスポーク部で寸法が変動することがあります。時効が不足または過剰になると、強度、硬度および延性もプロジェクト要求から外れる可能性があります。
鍛造ホイールの熱処理に必要な品質証拠
- 工程記録:熱処理の炉次、装入数量および部品ロットを照合し、溶体化処理、焼入れおよび人工時効の工程が管理されていることを確認するとともに、炉内温度曲線、炉内温度均一性または設備校正記録を保管します。
- 状態の検証:図面、材料規格またはプロジェクト仕様に従って硬度を検査し、必要に応じて引張強さ、降伏強さおよび伸びなどの機械的性質の結果を提出します。サンプリング位置と試験片の代表性を明確にする必要があります。
- 変形と再測定:熱処理後に取付面、センターボア、リム振れ、重要肉厚およびその他の影響を受ける寸法を再測定し、規格外品の隔離、矯正または手直し後の再検査結果を記録します。
したがって、サプライヤーが「6061-T6」というラベルを提出しただけでは、熱処理の証明を完了したことにはなりません。炉次記録、硬度結果、寸法再測定および適用される機械的性質報告書を、同一ロットの鍛造ホイールに関連付ける必要があります。具体的な温度、保持時間および判定値は、材料規格、ホイール図面およびプロジェクト仕様に従うものとします。
鍛造ホイールのCNC機械加工:基準、PCD穴、リム振れおよびバリ取り
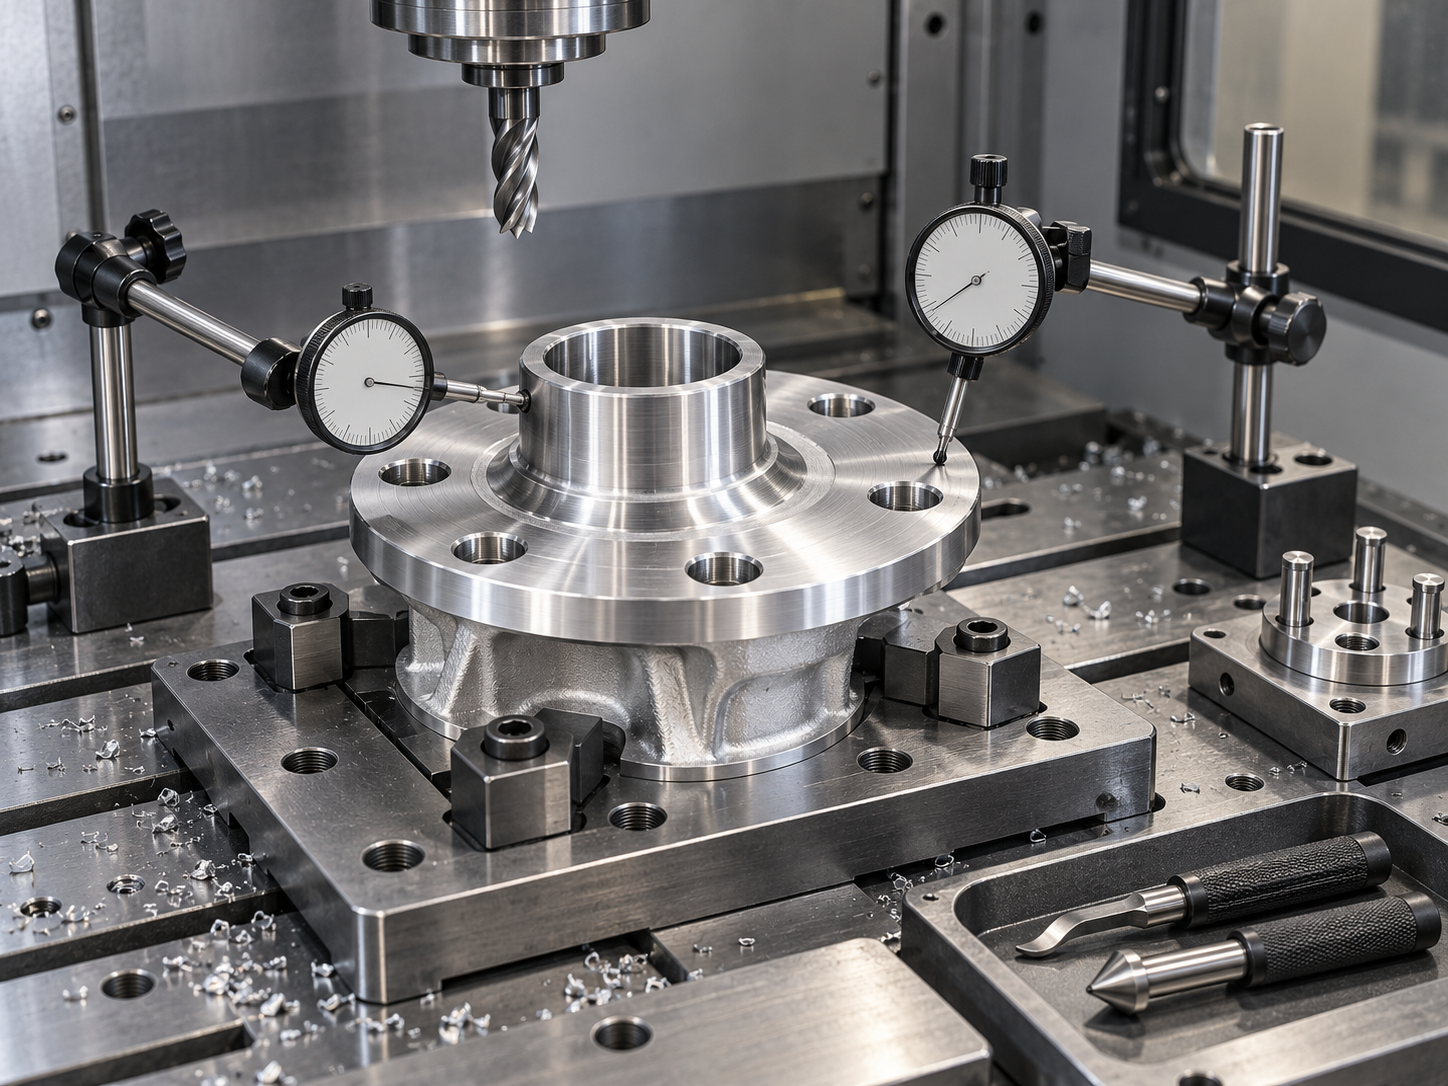
鍛造ホイールがCNC機械加工工程に入った後の目標は、単に「より精密に加工する」ことではありません。鍛造品の基準を安定して、取付面、センターボア、PCDボルト穴およびリム回転面の寸法関係へ変換することが目標です。通常は、まずリムと取付面を旋削し、次にセンターボア、PCD穴およびバルブ穴を加工し、その後、仕上げ加工、バリ取り、洗浄および再測定を行います。各工程で使用する位置決め面、クランプ位置および検査基準を明確にする必要があります。
鍛造ホイールのCNC機械加工における基準連鎖とクランプ変形
取付面が安定して位置決めされていない場合、その後のセンターボアおよびPCD穴の加工でこの面を基準として使用すると、穴位置ずれ、端面振れまたはリムの円周振れが発生する可能性があります。薄肉のリムやスポーク部では、クランプ力、切削力または加工代の不均一によって局部変形が生じることもあります。工具摩耗は、穴径、端面平面度および表面粗さにも影響するため、初品、工具交換後およびロット最終品について、図面要求に従って再測定を行う必要があります。
- 旋削:取付面、リム回転面、端面振れおよび重要肉厚の加工代を確認します。
- 穴あけと仕上げ加工:センターボア径、PCD穴位置、穴径、穴口の状態およびバルブ穴の方向を照合します。
- バリ取りと洗浄:スポーク—リム移行部、穴口および裏面段差を重点的に処理し、組付け干渉、塗装残留物または局部的な応力集中を防止します。
品質の証拠は、寸法報告書、専用ゲージ、三次元測定機などの測定記録に基づくべきであり、「CNCにより高精度を保証」とだけ記載するものではありません。リム振れ、取付面振れ、PCD位置、重要な肉厚は、同一の基準体系に関連付ける必要があります。また、洗浄後には、穴内部、キャビティ、スポークの遷移部に切りくずや液体残留物がないことも確認してください。
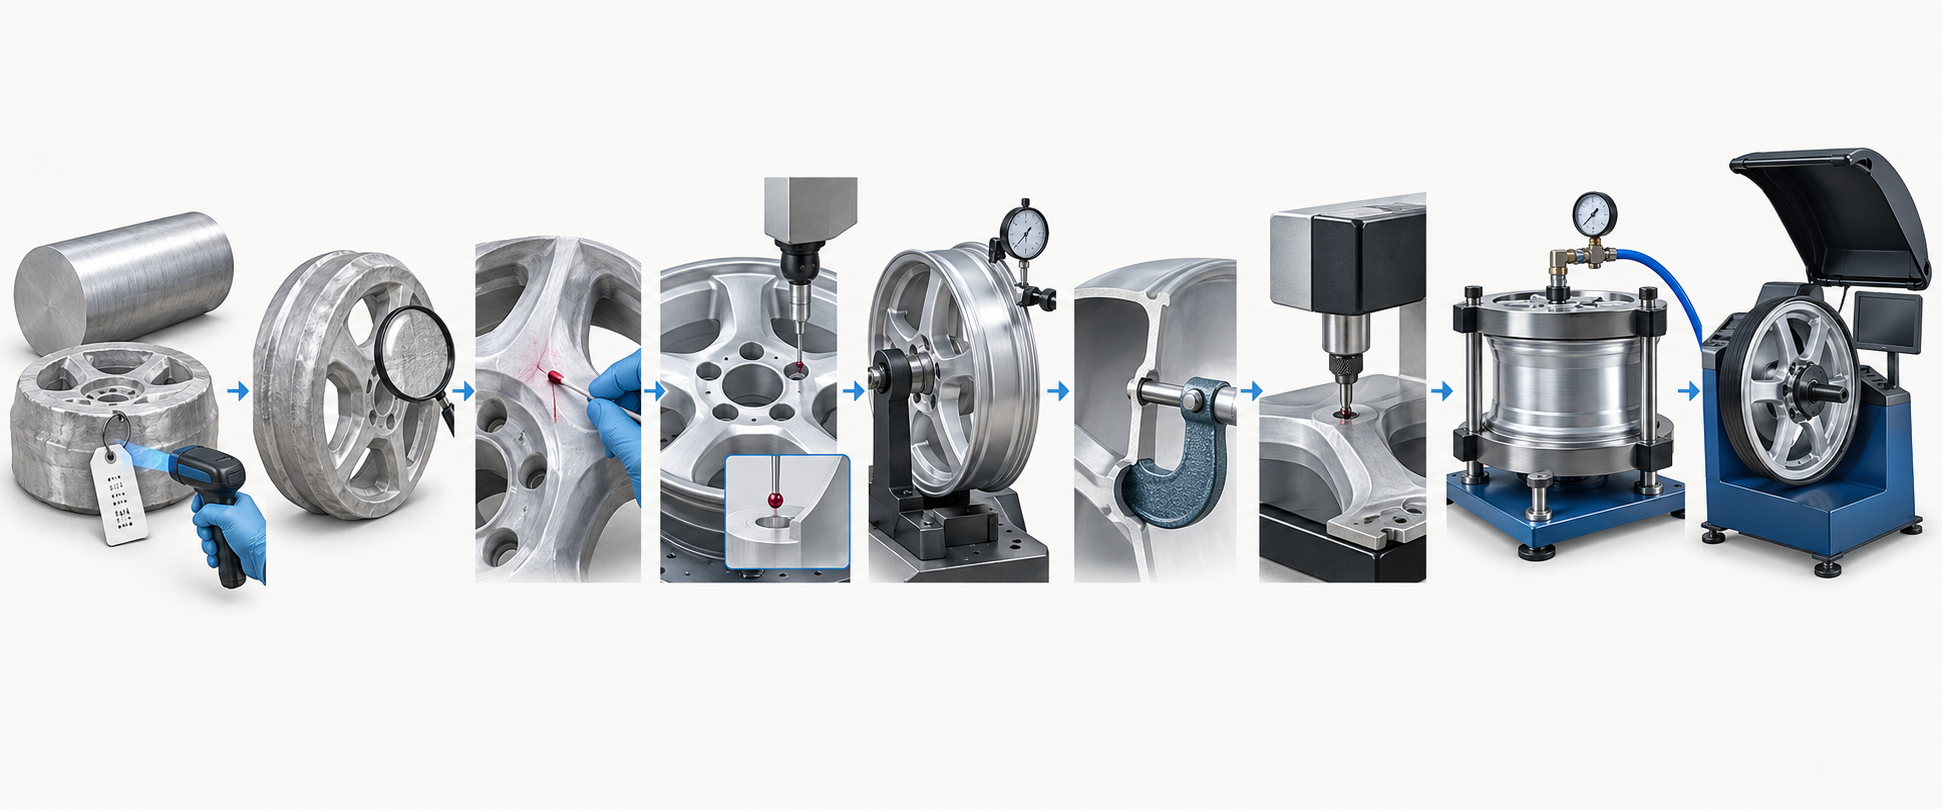
アルミニウム合金鍛造ホイールハブに必要な寸法・非破壊・機能検査
アルミニウム合金鍛造ホイールハブの検査は、外観だけを確認することも、「6061-T6」というラベル1枚でホイール全体の品質証拠に代えることもできません。検査の順序は、材料の炉批、鍛造品、熱処理、CNC機械加工、完成品の機能へと段階的に追跡関係を構築する必要があります。各検査では、次の3つの問いに答えられなければなりません。どこで不具合が発生する可能性があるか、どの方法で発見するか、管理済みであることをどの記録で証明するか。
| 検査工程 | 主なリスク | 品質証拠 |
|---|---|---|
| 材料および鍛造品 | 炉批の混同、折れ込み、亀裂、表面欠陥 | 材料証明書、炉批追跡記録、外観検査および適用される非破壊検査の記録 |
| 寸法および機械加工 | 取付面振れ、PCD穴位置の偏差、センターボアの偏心、肉厚不足、バリ | 重要寸法報告書、ゲージまたは測定記録、リムの円周振れおよび端面振れの結果 |
| 完成品の機能 | 気密性不良、回転アンバランス、組立時の干渉 | 気密性検査、動バランス測定結果、最終出荷判定記録 |
非破壊検査方法は、鍛造品の構造、欠陥の種類、図面、顧客仕様に基づいて選定する必要があります。鍛造ホイールハブでは、通常、鍛造後の表面および内部の連続性が重点となります。低圧鋳造ホイールハブで一般的なX線検査工程を、すべての鍛造ホイールハブに適用できる標準的な答えとみなしてはなりません。スポークとリムの遷移部、穴周辺、または肉厚が変化する箇所にリスクがある場合は、検査範囲と判定基準を明確にしてください。
アルミニウム合金鍛造ホイールハブの寸法検査と機能検査は相互に代替できない
取付面、センターボア、PCD穴位置は、同一の基準チェーン上で評価し、リム振れ、重要な肉厚、バルブ穴位置の検査も組み合わせる必要があります。外観が合格していても、気密性が合格しているとは限りません。静的な寸法が合格していても、回転状態での動バランスが合格しているとは限りません。熱処理後の硬度は状態確認の一部にすぎず、炉次記録、寸法の再測定、さらに適用される材料規格またはプロジェクト仕様と組み合わせて確認する必要があります。
有限要素ホットスポットから耐久試験まで:高強度アルミニウム合金ホイールハブの検証方法
アルミニウム合金鍛造ホイールハブは、静的強度計算を一度行うだけでは不十分です。車両走行時、ホイールハブは制動および発進トルク、旋回時の横荷重、さらに凹凸路面からの衝撃荷重を同時に受けます。検証では、設計荷重、有限要素ホットスポット、試験項目、故障判定を一連のエビデンスチェーンとして結び付ける必要があります。
まずアルミニウム合金鍛造ホイールハブの有限要素ホットスポットを確認する
有限要素解析には、材料記号の強度値を当てはめるだけでなく、対象車種の荷重スペクトル、タイヤおよび取付境界条件、材料状態、実際のホイールハブ形状を入力する必要があります。スポークの二股分岐部のコーナー、スポークとリムの遷移部、取付ディスクおよびボルト穴周辺では、通常、応力集中、局所変形、疲労損傷を重点的に確認します。ある研究では、亀裂が最初にスポーク内部の二股分岐コーナー接続部に発生しました。これは、外観が完全であることだけでは構造上のホットスポット検査の代替にならないことを示しています。
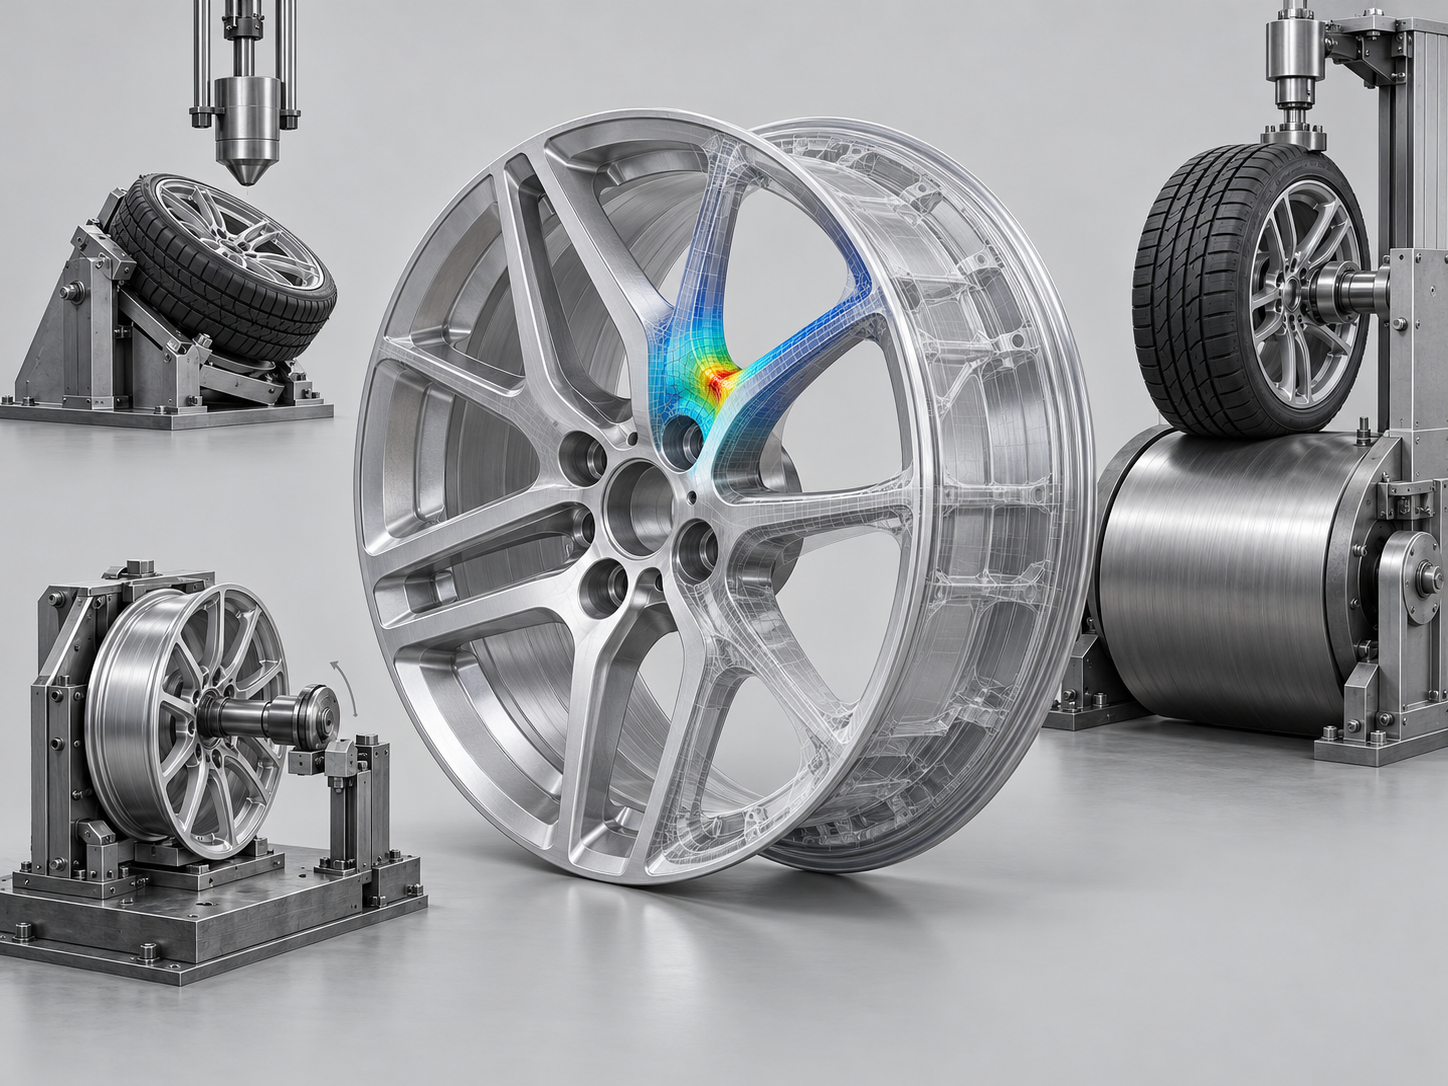
アルミニウム合金鍛造ホイールハブの耐久試験によるクローズドループ検証
検証項目は通常、衝撃、曲げ疲労、転動疲労を網羅し、試験前後に亀裂、破断、永久変形、気密性、動的バランスを確認する必要があります。ある研究事例では、最低250,000回転、最大定格荷重8095 N、強化係数1.33、計算曲げモーメント3450 N·mを採用し、有限要素解析で最大応力121.0 MPaが得られました。これらの数値はその研究対象にのみ適用されるものであり、すべてのホイールハブの受入基準として直接使用することはできません。プロジェクトでは、対象車種、適用法規または顧客仕様に基づき、荷重、サイクル数、判定条件を確認する必要があります。
- 試験前の寸法、振れ、気密性、動的バランスの状態を記録する。
- 試験後に、スポークの二股分岐コーナー、リム遷移部、ボルト穴周辺の亀裂と永久変形を再確認する。
- 有限要素解析で予測したホットスポットと実際の破損位置を照合し、必要に応じて荷重、形状、材料状態をさかのぼって確認する。
アルミニウム合金鍛造ホイールハブを調達する際、サプライヤーから取得すべき資料
図面に「6061-T6 forged wheel」と記載されていても、アルミニウム合金鍛造ホイールハブ全体に受入可能な品質エビデンスが備わっていることを意味するわけではありません。調達審査では、資料をプロジェクト入力、製造工程、納入検証の3グループに分け、版数、適用規格、ロットとの対応関係を一項目ずつ照合する必要があります。
- プロジェクト入力:管理対象図面と版数、材料記号および材料状態、ホイールハブ寸法と重要公差、対象車種の荷重スペクトル、適用法規または顧客仕様を確認します。設計変更が発生した場合は、審査および承認記録まで追跡できなければなりません。
- 製造工程:素材または材料のヒートロット証明書、鍛造工程および初品記録、重要工程パラメータ、熱処理炉次および曲線、装入および焼入れ記録を取得します。資料は汎用工程カードを1枚提出するだけでなく、具体的な部品ロットに対応していなければなりません。
- 納入検証:重要寸法報告書、取付面およびリムの振れ、PCD穴位置、センターボア、肉厚の結果に加え、適用される非破壊検査、硬度、機械的性質の記録を要求します。完成品については、気密性、動的バランス、耐久試験の根拠および報告書も提出させる必要があります。
初品受入れ時には、不適合品をどのように隔離するか、どの欠陥を手直し可能とするか、手直し後にどの再検査が必要か、さらに材料、金型、熱処理、機械加工の変更について事前通知が必要かどうかも明確にします。アルミニウム合金鍛造ホイールハブに関して、真に完全な納入パッケージは、材料ヒートロット—鍛造成形—T6熱処理—CNC加工—最終検査—耐久検証を一貫した追跡可能なチェーンとして結び付け、「6061-T6」というラベルだけで性能を判断することを防ぐものでなければなりません。
アルミニウム合金鍛造ホイールハブの工程と検証に関するよくある質問
アルミニウム合金鍛造ホイールの性能は、単一の材料表示や外観だけで判断することはできません。以下では、6061-T6、熱処理、CNC加工、機能検査、耐久性検証の境界について重点的に説明します。
6061-T6であれば、鍛造ホイールの性能は合格といえますか?
そうとは限りません。6061はAl-Mg-Si系合金を、T6は溶体化処理、焼入れ、人工時効によって形成された熱処理状態を示します。一方、「鍛造」は成形工程を表します。材料の溶解炉ロット証明、鍛造および熱処理記録、硬さまたは機械的性質、寸法、非破壊検査、ならびにホイール全体の耐久試験結果を確認する必要があります。
鍛造ホイールでも、なぜ機械加工や熱処理による変形に注意する必要がありますか?
鍛造成形によって、その後のリスクがなくなるわけではありません。熱処理における焼入れ、炉への装入方法、支持方法によって変形が生じる可能性があります。また、CNC加工におけるクランプ、基準の変更、薄肉部の加工代も、取付面、センターボア、PCD穴位置、リム振れに影響します。そのため、熱処理後の再測定結果と重要寸法報告書を併せて判断する必要があります。
どの検査は相互に代替できませんか?
外観、寸法、非破壊検査、硬さ、気密性、動バランス、耐久試験は、それぞれ異なる問題に答えるものであり、相互に代替することはできません。例えば、静的寸法に合格していても内部または表面欠陥がないとは限らず、気密性に合格していても、スポークが曲げ疲労試験や衝撃試験に合格できるとは限りません。
研究で示された25万回転、8095 Nなどの数値を、そのまま受入基準として使用できますか?
そのまま適用することはできません。25万回転、8095 N、3450 N·m、121.0 MPaは、特定の研究対象および試験設定における数値であり、すべてのアルミニウム合金鍛造ホイールの要求事項に一般化することはできません。プロジェクトでは、図面、対象車種の荷重スペクトル、適用法規、材料規格、顧客仕様に基づき、荷重、サイクル数、判定条件を決定する必要があります。
Key takeaways
- 6061はアルミ合金系統を、T6は熱処理状態を示しますが、いずれも単独でホイールの鍛造品質と耐久性を証明するものではありません。
- 鍛造成形の核心は、単により大きな成形圧力を追求することではなく、温度範囲、金型充填、変形分布、スポークの遷移部、欠陥管理にあります。
- T6熱処理では、溶体化処理、焼入れ、人工時効の記録、炉内温度の均一性、変形管理に加え、硬さおよび機械的性質の結果を同時に確認する必要があります。
- CNC機械加工では、取付面、センターボア、PCD穴、リム振れ、重要肉厚の間に基準チェーンを構築し、バリ取り、洗浄、寸法検査の結果を記録する必要があります。
- 衝撃、曲げ疲労、回転疲労、気密性、動的バランスについて、有限要素解析で特定されたホットスポットおよび実際の破損位置との間に検証のクローズドループを形成する必要があります。



