
板金溶接ボスでは、なぜ変形、焼け落ち、位置ずれが起こりやすいのか?
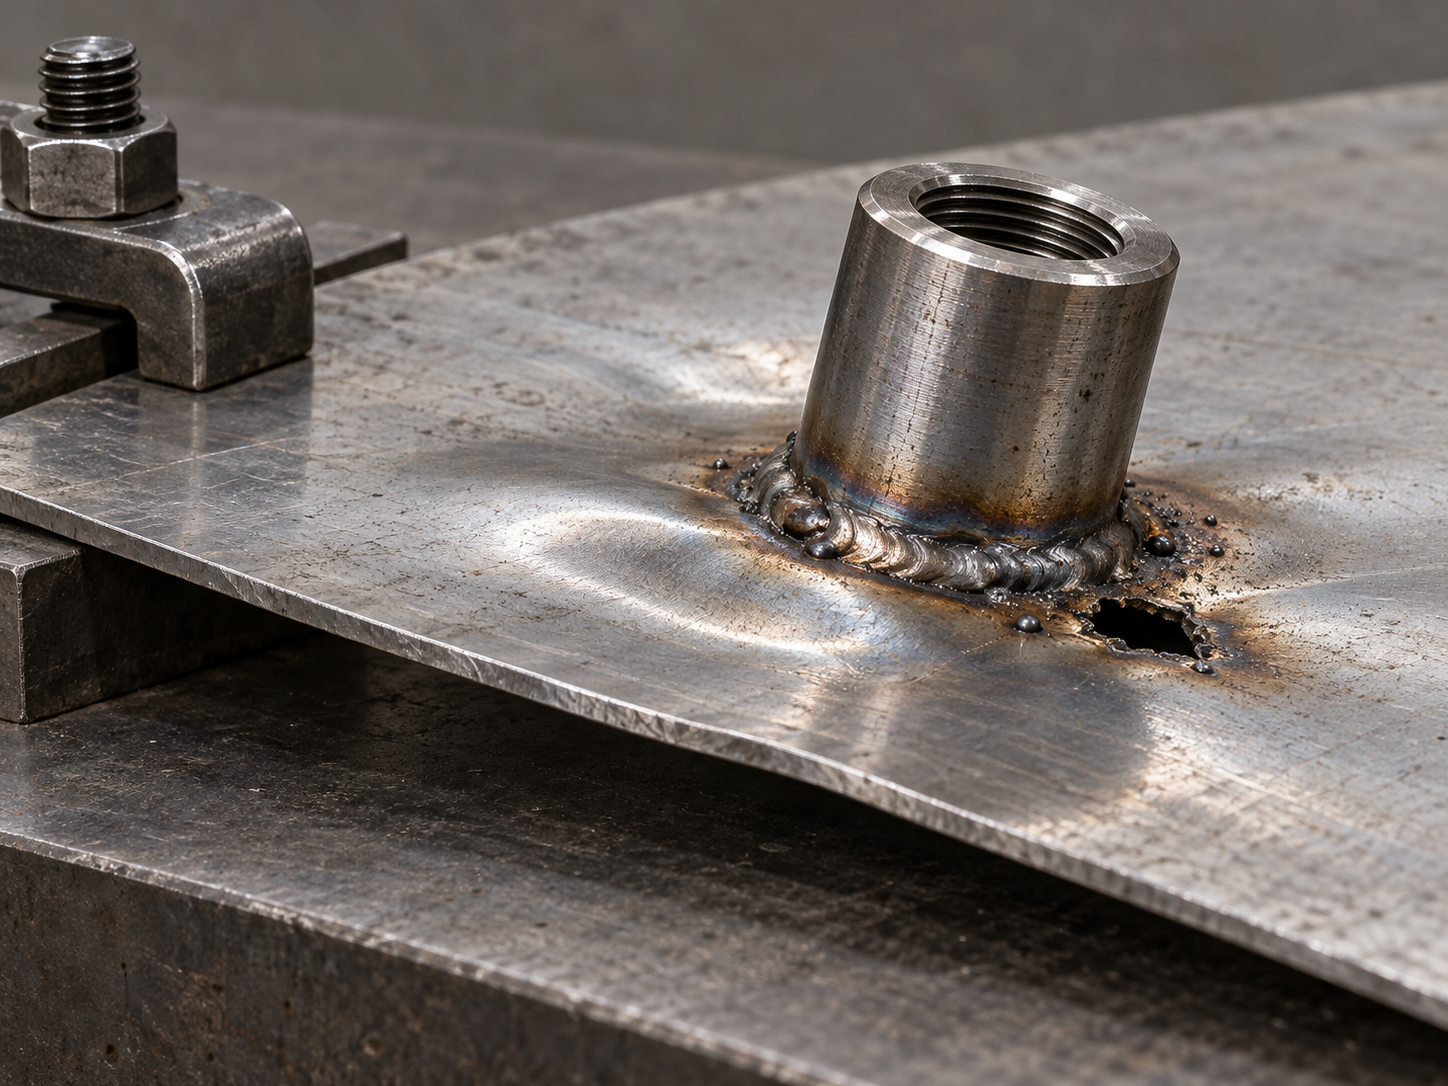
板金溶接ボスは、ボルトの取り付け、支持、位置決め、局部的なかさ上げによく使用されます。一見すると、板面にボスを固定するだけに見えますが、実際には位置精度、接合強度、組立機能を同時に担っています。薄板への入熱が過大になると、溶接後に収縮や反りが発生し、ボスが垂直状態から傾くこともあります。また、熱が集中すると焼け落ちが生じ、溶接部やその周辺の板面に穴が開く場合があります。ボスがずれると、締結部品を取り付けられなくなる可能性があります。さらに、溶接部に十分な溶込みがない場合や、割れ、気孔がある場合は、緩みや破損につながるおそれがあります。
問題は通常、単一の溶接パラメータだけが原因で発生するわけではありません。ボス底部の接触状態、板厚、材料によって許容できる入熱が決まり、治具と仮付け方法によって溶接中に位置を維持できるかどうかが決まります。また、溶接部へのアクセス性は、ビード形成、清掃、検査にも影響します。設計段階でボスの高さだけを示し、方向、基準、荷重条件、受入方法を明記していない場合、サプライヤーが外観上合格する溶接部を完成させても、組み付けできない部品を納入する可能性があります。そのため、板金溶接ボスは、構造設計、工法選定、変形制御から溶接後検査までを一貫して計画し、手直しの段階まで責任を先送りしてはなりません。
溶接ボスの構造設計:まず荷重条件、溶接部へのアクセス性、検査スペースを明確にする
板金溶接ボスの設計では、ボスを板面に配置できるかどうかだけを見てはいけません。まず、ボスが担うのが位置決め、支持、ねじ取り付け、引抜き、せん断、偏心荷重のいずれであるかを明確にします。荷重の方向が異なれば、ボスと母板の接触状態、接合周長、局部的な板面剛性、溶接部の配置も変わります。位置決め用のボスでは位置安定性がより重視される場合があります。一方、締結部品の荷重を受けるボスでは、溶接継手が実際の荷重を伝達できるかを重点的に確認する必要があり、外観だけで強度を判断してはなりません。
板金溶接ボスの設計では、溶接トーチと治具のための通路を確保する
図面段階で、溶接トーチまたはトーチヘッドが溶接部に近づけるか、治具で母板を押さえながらボスの方向を維持できるか、溶接後にスパッタを清掃し、溶接部を観察し、検査具を配置するスペースがあるかを確認する必要があります。ボスが曲げ端部、深い凹部、その他の障害物の近くにある場合、トーチ姿勢や電極スペースが制限され、実際に使用できる溶接経路は3Dモデルに表示される空間より少なくなる可能性があります。また、溶接部は、観察や清掃ができない場所、または組立後に完全に隠れてしまう場所への配置をできるだけ避ける必要があります。
溶接ボスの寸法と耐荷重パラメータは、使用条件を離れて一律に適用してはならない
ボスの直径、高さ、板厚、溶接脚長または接続形式は、材料、荷重、設置スペース、製造方法およびプロジェクト規格を踏まえて確認する必要があります。薄板の局部剛性が不足している場合、単に溶接サイズを大きくするだけでは、板面の変形や引裂きの問題を解決できないばかりか、入熱と収縮を増加させる可能性があります。2D図面にはボスの位置、方向、機能基準および重要寸法を記載し、3Dモデルで組付け干渉を確認することを推奨します。荷重を受ける重要構造については、試作段階で実際の荷重方向と一致する検証も実施すべきです。具体的なパラメータは、設計計算、工程認定またはサプライヤーによる試作溶接の結果に基づいて決定してください。
MIG、TIG、レーザー、抵抗溶接のうち、板金の溶接ボスに適した工法はどれですか?
板金の溶接ボスに決まった「第一選択の工法」はありません。材料、板厚、ボス形状、溶接部へのアクセス性、外観面および生産量によって選択は変わります。工法名だけで試作溶接の代わりにはなりません。最終的な条件は、プロジェクト規格、治具条件およびサプライヤーの工程確認と合わせて決定する必要があります。
板金の溶接ボスの工法をどのように比較するか
- MIG溶接:一般的な板材の接合で、効率性と経済性が重視される場合に通常適しています。設備と生産サイクルも比較的合わせやすい工法です。ただし、ボス周辺のスペースが狭い場合は、溶接トーチの角度、スパッタ、入熱および溶接部の連続性を重点的に確認する必要があります。
- TIG溶接:アークと溶融池を細かく制御でき、一部のアルミニウムおよびその他の非鉄金属の用途に適しています。また、外観要求の高い溶接部にも対応しやすい工法です。一方、速度は比較的遅く、作業の安定性と表面の清浄度により敏感です。
- レーザー溶接:熱影響部と変形の可能性が通常小さく、位置精度または外観要求の高い構造に適しています。ただし、ボスと板面の密着状態、接合部の隙間、表面状態、治具剛性および設備条件の影響をより受けやすいため、「入熱が小さい」という理由だけで選定することはできません。
- 抵抗スポット溶接:電極を配置でき、継手の重ね関係が明確で、ロット間の一貫性が高く求められる構造に適しています。設計時には電極が溶接点に到達できるかを必ず確認し、実際の引抜き、せん断または偏心荷重に基づいてスポット溶接の配置を検証してください。スポット溶接の試験結果を、すべての使用条件における耐荷重基準としてそのまま扱うことはできません。
例えば、薄い炭素鋼製ボスでは、MIG溶接における焼け落ち、スパッタおよび溶接後の収縮がより重要になる可能性があります。一方、ステンレス鋼またはアルミニウム製ボスでは、表面状態、熱伝導特性、シールド条件および外観要求も考慮する必要があります。見積依頼前に、サプライヤーへ材料と板厚、ボスの位置、溶接トーチまたは電極のアクセス性、外観面、生産量および検査項目を確認してもらい、試作溶接によって溶接ビードの形成状態、ボスのずれおよび組付け結果を確認してください。
薄板の溶接ボスで入熱と溶接変形をどのように管理するか?
薄板の溶接ボスを現場で管理する際は、いきなり溶接を開始するのではなく、まず位置を安定させます。治具、位置決めピンまたは専用ストッパーでボスを固定し、高さ、方向および基準位置を確認してから仮付けします。仮付け完了後は再度確認し、ボスがずれたまま連続溶接によって固定されてしまうことを避けます。治具は収縮方向を拘束すると同時に、溶接トーチ、清掃工具および測定具を操作するためのスペースを確保する必要があります。
溶接ボスの溶接順序と入熱
本溶接では、継手形式に応じて対称、間隔を空けた溶接、または短い溶接を分割して行うリズムを採用し、薄板の同一箇所を長時間集中加熱しないようにします。溶接パスが多く、溶接時間が長いほど、金属の収縮と板面の反りのリスクは通常高くなります。そのため、構造および工程の確認の代わりに、単純に溶接部を増やすべきではありません。各区間の溶接が完了するたびに、材料と工程に応じて自然冷却を行い、その後ボスの位置と板面の状態を確認します。
焼け落ち、収縮、ボスのずれをどのように調査するか?
- 焼け落ちまたは局部的なくぼみ:まず板厚、ボスと母板の密着隙間、入熱および溶接トーチの滞留時間を確認し、連続溶接が長すぎたことや、局部を繰り返し補修溶接したことによる過熱がないかを確認します。補修前には、穴の大きさおよび周囲の母材の減肉状態を評価し、複数回の補修溶接によって熱影響部をさらに拡大させないようにします。
- 板面の収縮または反り:溶接長、溶接順序、治具による拘束および冷却のタイミングを重点的に確認します。ボス周囲の溶接部の分布が非対称であったり、治具が薄板を支持できなかったりすると、溶接後の収縮力によって板面が変形する可能性があります。まず変形が組付け基準に影響するかを確認し、そのうえで矯正、補修または廃棄処理のいずれを採用するか判断します。
- ボスの位置ずれまたは傾き:位置決めピン、ストッパーおよび仮付けが確実であるかを確認し、溶接前後の高さ、中心位置、垂直度または方向を再確認します。仮付け後に再測定を行っていなかった場合や、溶接トーチのアクセスが制限されて片側の入熱が過大になった場合、連続溶接中にボスが引っ張られてずれやすくなります。補修後は必ず寸法および組付けを再検査してください。
具体的な電流、速度、層間の作業リズムおよび予熱の要否は、材料、板厚、ボス形状およびプロジェクト仕様を踏まえ、試作溶接または工程認定によって確認する必要があります。溶接後は少なくともボスの重要位置と組付け方向を再測定してください。図面または機能要求を超える変形が見つかった場合は、まず矯正可能かを判断してから補修を決定し、溶接部の外観だけを根拠に合格判定してはなりません。
板金の溶接ボスにおける一般的な欠陥:気孔、未溶込み、余盛過大および焼け落ち
溶接ボスの外観が合格であっても、継手が耐荷重および組付け要求を満たしているとは限りません。欠陥の調査では、溶接部、母材の熱影響部、ボスの位置および実際の機能を同時に確認し、欠陥の位置を記録してください。表面の色や溶接部の大きさだけで品質を判断することは避けます。
- 気孔:溶接部の表面または断面に空洞が生じる状態です。一般的な原因として、母材、ボスまたは溶接材料の表面に油汚れや水分があること、シールドガスの被覆不足、溶接中の気流による干渉などが挙げられます。まず継手を清掃し、シールド状態を確認したうえで、試験溶接による確認を行います。重要な継手を外観だけで合格判定してはなりません。
- 未溶込み:ルート部に有効な溶融結合が形成されていない状態で、継手隙間、ルート部の成形、入熱または溶接トーチの角度に起因する可能性があります。ボスと板面の密着状態、溶接トーチの到達性、ビードの連続性を確認し、必要に応じてプロジェクトの要求に従い、断面または荷重による検証を行います。
- 余盛過大、アンダーカット:溶接部の盛り上がりが著しい、または溶接部の端部に溝状の切れ込みが生じる状態で、通常は移動速度、アーク制御、溶加材量が適合していないことに起因します。余盛が大きいからといって必ずしも強度が高いとは限らず、組立性や応力分布に影響する可能性もあります。図面の外観要求、測定器具および検査治具を組み合わせて確認してください。
- 焼け抜け:薄板では、穴、局部的な陥没、または溶接部付近の著しい板厚減少として現れることが多く、通常は入熱過大、滞留時間過長、または隙間過大に起因します。発生した場合は、補修によって熱影響部がさらに拡大しないかを評価し、板面の変形とボス位置を再測定してください。
- 割れとボスのずれ:割れが発生した場合は直ちに隔離し、材料、溶接のリズム、収縮拘束などの原因を究明してください。ボスの傾きや位置ずれについては、治具、仮付け、溶接順序をさかのぼって確認します。補修後は外観を再溶接するだけでなく、重要寸法、方向および組立機能を再確認する必要があります。
溶接ボスの品質検査方法:外観、寸法、組立および耐荷重検証
溶接ボスの受入判定は、溶接部が平滑かどうかだけで判断できません。外観と溶接部、位置と寸法、組立機能、耐荷重検証の階層に分けて検査し、それぞれ異なる故障リスクに対応することを推奨します。具体的な受入しきい値は、図面、プロジェクト規格および検証計画に基づくものとし、溶接脚長、変形または耐荷重の一律な数値を適用してはなりません。
溶接ボスの外観および溶接部の品質検査
まず、溶接部の連続性、成形状態、余盛、アンダーカット、気孔、割れ、焼け抜け、未融合などを確認し、併せてスラグ、スパッタおよび溶接後の清掃が外観要求を満たしていることを確認します。気孔は、母材または溶接材料の清浄度、シールド状態に関係する可能性があります。余盛過大、アンダーカット、成形の不均一については、アーク制御、移動速度、溶加材量を組み合わせて原因を調査します。薄板の穴や局部的な陥没は、通常、入熱過大を示します。外観検査で異常が見つかった場合は、その欠陥がボスの位置、板面の強度および後工程の組立に影響するかどうかも確認してください。
溶接ボスの寸法、組立および耐荷重検証
寸法検査は組立基準を起点とし、ボスの位置、高さ、直角度または方向を測定するとともに、溶接後の板面変形を再測定します。重要寸法は、構造に応じて測定器具、専用検査治具または3次元スキャンで確認し、目視だけでずれを判断してはなりません。その後、ボルト、締結部品、嵌合部品または位置決め部品を用いて機能組立を行い、干渉、緩み、挿入不能、締付け不足がないかを確認します。
ボスが引抜き、せん断または偏心荷重を受ける場合は、必要に応じて荷重試験または破壊検証を実施します。試験方向、クランプ方法および境界条件は、実際の使用条件にできるだけ近づけてください。スポット溶接継手の引張せん断結果を、すべての溶接ボスに共通する受入値として直接適用することはできません。検査報告書では、重要寸法、外観欠陥および機能結果を区別して記載し、サプライヤーの補修後に再測定しやすくする必要があります。
板金溶接サプライヤーに渡す図面および受入要求事項のチェックリスト
溶接ボスを見積依頼または発注する際、位置だけを示した2次元図面を1枚送るだけでは不十分です。サプライヤーには少なくとも、材料規格、板厚、表面状態、ボスの位置と方向、およびボスが位置決め、支持、ボルト取付けのいずれを担うのか、または引抜き、せん断、偏心荷重を受けるのかを伝える必要があります。3次元モデルがある場合は、2次元図面と基準を一致させ、重要な組立面を明確にしてください。
溶接部の要求は、プロジェクトで採用する溶接記号、溶接形式または寸法要求で表現し、「しっかり溶接」「全周溶接」のような受入判定できない記述で代用しないでください。図面には、外観面、許容される板面変形、ボスの位置および方向の要求、ならびに溶接後に清掃が必要な区域も記載してください。具体的な溶接脚長、溶接点の配置または連続溶接の要求は、材料、板厚、荷重および工程認定を踏まえて確認し、一律の数値を適用してはなりません。
- 重要寸法:ボスの位置、高さ、直角度、方向および組立基準との関係。
- 外観要求:溶接部の連続性、余盛、アンダーカット、気孔、焼け抜け、スラグの清掃および外観面の制限。
- 機能検証:ボルト、締結部品、嵌合部品または位置決め部品による実際の組立。耐荷重が重要な場合は、引抜き、せん断またはその他の検証方法を明記する。
- 検査計画:重要寸法、外観項目および機能検証について、それぞれどの測定器具、検査治具または試験を使用するかを明確にし、抜取検査か全数検査かを明記する。
- 異常処理:補修の可否、補修後に再測定が必要な寸法、不合格品の隔離および再検査方法を規定する。
購買書類には、荷重方向、境界条件および受入判定の根拠も併せて記載することが望まれます。これにより、「溶接部の外観は合格に見えるが、ボスを組み付けられない、または耐荷重が不足している」といった紛争を防止できます。溶接後の再測定では、溶接部表面だけでなく、ボスの位置、方向および実際の機能も確認してください。
FAQ:溶接ボスは必ず連続溶接が必要ですか?スポット溶接やレーザー溶接は使用できますか?溶接後に再測定は必要ですか?
溶接ボスの溶接方法は、荷重、シール性、アクセス性、図面要求を切り離して一律に決められるものではありません。連続溶接、スポット溶接、レーザー溶接のいずれを採用する場合も、材料、板厚、ボス形状、ロット数量、治具条件を踏まえて確認し、溶接後の再測定によって位置および組付け機能を検証する必要があります。
溶接ボスには必ず連続溶接を採用する必要がありますか?
必ずしもそうではありません。ボスが明確な引抜き荷重、せん断荷重、偏心荷重を受ける場合、または接合部にシール性が必要な場合は、実際の荷重状態と図面要求に基づいて溶接形状を決定する必要があります。非密封で荷重が比較的分散している構造では、断続溶接やその他の接合方法のほうが適している場合があります。ただし、溶接部の数と配置については、強度、アクセス性、変形制御を総合的に考慮する必要があり、「溶接箇所が多いほど強固である」という理由だけで判断してはなりません。
溶接ボスにスポット溶接や抵抗溶接を使用できますか?
候補工法として使用できますが、その前提として、ワークに電極が十分に接近できるスペースがあり、溶接点の配置が実際の荷重経路をカバーできる必要があります。ボスの密着状態、溶接点の位置、板厚の組合せ、ロット間の均一性に注意が必要です。また、スポット溶接試験の引張せん断結果だけで、実際の使用条件における引抜き荷重または偏心荷重の検証を直接代替することはできません。
レーザー溶接は、すべての板金製溶接ボスに適していますか?
一概に適しているとはいえません。レーザー溶接は通常、継手隙間、ボスと板面の密着状態、表面清浄度、反射特性、治具の安定性に対して比較的敏感です。採用前に、溶接部へのアクセス性、クランプ方法、外観要求および材料適合性を確認し、試し溶接によって溶込み、焼け抜け、位置ずれや変形を確認する必要があります。
溶接ボスは溶接後に再測定が必要ですか?
少なくとも、ボスの位置、高さ、方向または垂直度、およびボルト、締結部品、嵌合部品との組付け機能を再測定することを推奨します。ボスが重要な荷重を負担する場合は、プロジェクトの要求に基づき、引抜き、せん断、その他の荷重検証も実施する必要があります。再測定項目と判定しきい値は図面または検査計画に明記し、溶接部の外観だけで合格判定してはなりません。
Key takeaways
- まず、ボスが担うのが位置決め、支持、ねじ取り付け、引抜き、せん断、偏心荷重のいずれであるかを明確にし、そのうえで継手形式と検証方法を決定します。
- 溶接部、溶接トーチ、治具、清掃工具、検査具は構造設計段階で同時に検討する必要があり、生産現場で後から対処することはできません。
- 薄板に溶接するボスの主なリスクには、焼け落ち、収縮、反り、位置ずれがあります。治具、仮付け、溶接順序、試験溶接が主な制御手段です。
- MIG、TIG、レーザー溶接、抵抗溶接の選択は、材料、板厚、ボス形状、アクセス性、外観要求、ロット数量によって決まります。工法名だけではパラメータの確認に代えることはできません。
- 受入検査では、外観、重要寸法、組立機能、耐荷重検証を区別する必要があります。具体的な寸法、隅肉サイズ、変形許容値、検査割合は、図面およびプロジェクト基準に従って確認してください。



