ねじ加工方法には何がある?まず切削と成形に分けて考える
ねじ加工方法には、条件を無視した「最適解」はありません。選定前に、まず内ねじか外ねじかを確認し、次にねじ形状、ピッチ、ねじれ方向、条数、ねじ公差を確認します。そのうえで、部品が中心軸まわりに回転するか、材料が切りくずを分断しやすいか、構造が薄肉または長い突き出しになっているか、さらにクランプ、切りくず排出、工作機械の能力が適合しているかを判断します。
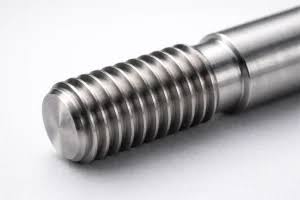
加工原理から見ると、一般的な方法は2つのグループに分けられます。旋削、フライス加工、タップ加工、ダイス加工、研削、旋風ミーリングは切削加工に分類され、工具または砥具で材料を除去してねじ形状を形成します。一方、転造と押出しは塑性成形に分類され、ローラーまたは金型によって素材を変形させます。タップ加工は通常、内ねじ穴を対象とし、ダイス加工は通常、外ねじを対象としますが、外ねじには旋削やフライス加工などの工法も使用できます。
| 方法 | 代表的な対象 | 主な利点 | 主な制約 |
|---|---|---|---|
| ねじ切り旋削 | 回転軸部品、スリーブ部品 | ねじ形状への対応範囲が広い | 安定した回転と同期送りが必要 |
| ねじ切りフライス加工 | 非回転部品、薄肉部品、大径ねじ | 切削力が比較的小さく、切りくずを分断しやすい | フライス加工設備とプログラミングに依存 |
| タップ加工/ダイス加工 | めねじ穴/おねじ | 工程が直接的で、一般的な規格に多く用いられる | トルク、切りくずの排出、切りくずの噛み込みを管理する必要がある |
| 転造/押出し | 塑性成形に適した量産部品 | 余肉を切削してねじ山形状を形成するものではない | 材料、素材、設備による制約を受ける |
| 研削/旋風ミーリング | 仕上げ加工部品/細長いねじ | 特殊な仕上げ加工や細長い部品の用途に対応 | 専用設備と工程条件が必要 |
したがって、「ねじ加工方法にはどのようなものがあるか」という問いへの回答は出発点にすぎません。実際の工程判断では、ねじの対象、部品形状、材料、ロット数、検査要件を総合的に比較する必要があります。回転軸部品ではまず旋削を、非回転構造や薄肉構造ではフライス加工を、一般的なめねじ穴ではタップ加工を検討できます。一方、転造や押出しについては、材料の塑性と成形設備が適用可能かを先に確認しなければなりません。
ねじ切り旋削:回転工作物に適した一般的なねじ加工方法
ねじ切り旋削は、工作物の回転を基本とするねじ加工方法です。軸、スリーブ、フランジなどの回転部品を旋盤に取り付けると、工作物は主軸中心を軸に回転します。工具は、ねじピッチと主軸回転数に同期を保ちながら軸方向へ段階的に送り、規定のねじ山形状を切削します。工具の交換、送り量、切削経路を調整することで、通常はおねじだけでなく、めねじや異なるねじ山形状のねじも加工できます。
ねじ切りの適用場面
部品を回転中心の周りに安定して位置決めでき、ねじ軸線が主軸方向と一致している場合、ねじ切りは通常、比較的容易に工程計画を立てられます。単品または小ロットの回転部品に適しており、図面に応じてピッチ、ねじ方向、条数、ねじ山形状を調整しやすいのも利点です。めねじを加工する場合は、下穴径、穴深さ、さらに工具の進入・退出スペースを確認する必要があります。おねじでは、端部に十分な逃げ溝または安全に退出できる位置があるかを確認してください。
ねじ切りのクランプ方法と制約
ねじ切りの結果は工具だけでなく、クランプ剛性、主軸同期、材料の切りくず分断性、刃先の状態、切削条件にも左右されます。長い突き出しや薄肉部品は、切削力によって振動や変形が生じやすく、深穴のめねじでは切りくず排出や冷却が困難になる場合があります。このような構造では、クランプ方法、工具の突き出し長さ、逃げ溝、加工順序を再評価する必要があります。最終的な工程は、ねじ公差、表面要求、ねじゲージなどの検査方法を併せて確認する必要があり、「ねじ切り」という方法名だけから一定の精度を推定することはできません。
ねじ切りフライス加工:薄肉、長い突き出し、非回転部品に適した選択肢
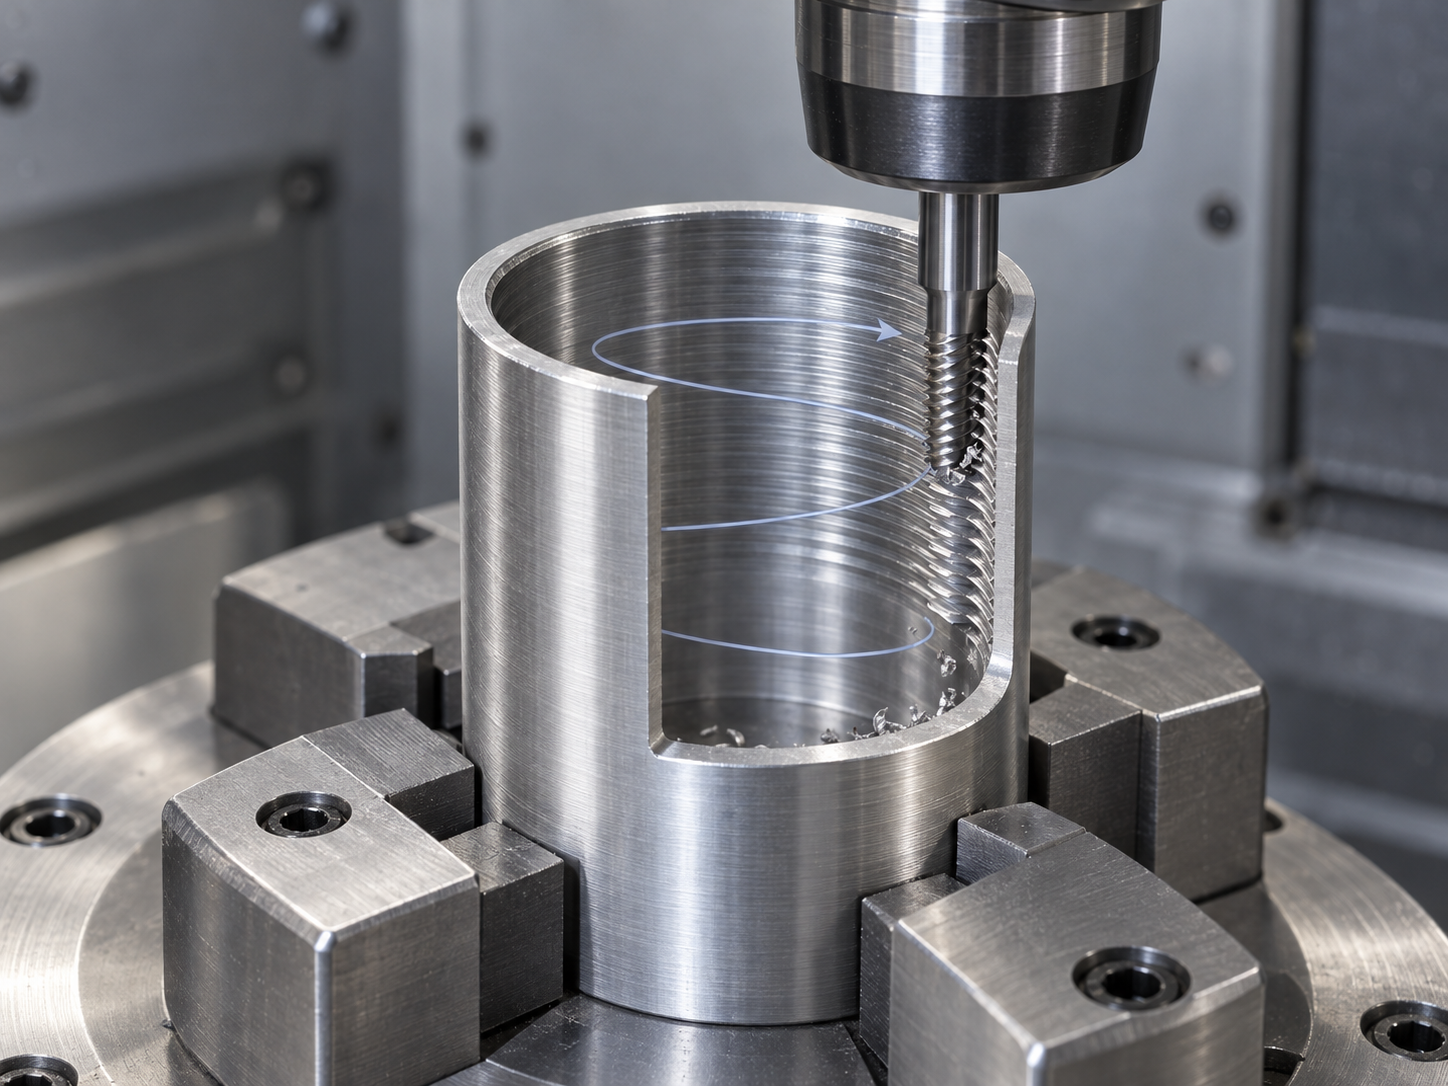
ねじ切りフライス加工は、フライス工具のヘリカル補間運動によって、ねじ山形状を段階的に形成します。工具は円周方向に移動しながら、ピッチに応じて軸方向に送り込まれるため、めねじとおねじの両方を加工できます。ワークが自身の中心軸を中心に回転する必要がないため、非回転部品に適しています。また、回転部品でも、回転中心から外れた位置にねじを加工できます。
ねじ切りフライス加工はどのような部品に適していますか?
部品に薄肉部、長い突き出し、大径ねじがある場合、または旋盤に安定してクランプすることが難しい場合、ねじ切りフライス加工は通常、検討する価値があります。フライス工具による切削は断続的に行われるため、切削力が比較的小さく、切りくず排出や変形の制御も連続切削より容易に処理できることがあります。長い突き出し構造では特に重要ですが、実際の効果は材料、工具、切削条件、クランプ剛性に左右されます。
ねじ切りフライス加工の設備とプログラミング上の制約
ねじ切りフライス加工には、適切な補間機能を備えたフライス加工設備と、ねじ寸法に適合した工具径および有効切削長さが必要です。プログラム内のヘリカル軌跡、進入・退出経路、工具補正は信頼性の高いものでなければならず、クランプによって切削力でワークが移動しないようにする必要があります。「フライス加工」という言葉だけを根拠に一定の精度や効率を保証することはできません。最終的には、図面公差、工具構成、検査要件に基づいて工程を確認する必要があります。
タップ加工とダイス加工:めねじとおねじの一般的な加工方法
ねじ加工方法の中で、タップ加工は通常、めねじの加工に使用され、ダイス加工は通常、おねじの加工に使用されます。タップ加工では、タップをあらかじめ加工した下穴に進入させ、切れ刃で材料を段階的に除去してねじ山形状を形成します。ダイス加工では、ダイスまたは専用のねじ切り工具を使用し、円柱外周面に沿ってねじを切り出します。どちらも切削加工に分類されますが、加工対象、切りくずの排出経路、故障リスクは異なります。
ねじ加工方法におけるタップ加工の選択
タップ加工は、多くの小径で一般的なめねじ穴に適しており、部品は回転部品でも非回転部品でも構いません。工程の確認では、ねじの呼び寸法だけでなく、下穴径、ピッチ、穴深さ、ねじの種類も照合する必要があります。貫通穴は通常、止まり穴よりも切りくずを排出しやすくなります。止まり穴では、タップの有効長さ、切りくずを収容するスペース、切りくずの排出経路に注意が必要です。材料の切りくず分断性、潤滑条件、タップの種類、設備のトルク制御は、切りくずのかみ込み、ねじ山の乱れ、タップ折損のリスクに影響します。
ねじ加工方法におけるダイス加工の適用範囲
ダイス加工は、外周面のおねじに広く使用され、構造が単純で工具を進入させやすく、位置決めしやすい部品に適しています。加工前に、外径、端部の面取り、クランプ状態を適切に整えておく必要があります。そうしないと、ダイスを導入しにくくなったり、開始位置でねじが乱れたりする可能性があります。ダイス加工はおねじの唯一の方法ではありません。軸状の回転部品にはねじ切りを使用でき、非回転部品や特殊形状には、ねじ切りフライス加工などの工程を検討できます。最終的な選択は、ねじ公差、材料、ロット数、工作機械の能力、検査要件を併せて判断する必要があります。
転造と押出し:材料を切除しないねじ成形方法
転造と押出しは、ねじ切り、ねじ切りフライス加工、タップ加工とは異なります。これらは刃先で余肉を切除するのではなく、ローラー、金型、または成形工具を用いて、素材を圧力によって塑性変形させ、ねじ山形状を徐々に形成します。したがって、ここでいうねじ加工方法は「切削」ではなく、「成形」と理解する必要があります。
転造と押出しの適用条件
この種のねじ加工方法では、まず材料が適切な塑性を有していることが求められます。素材径または下穴寸法、表面状態、ねじ山形状、ピッチ、成形代は、ローラーや金型と適合していなければなりません。設備剛性、ガイド、クランプ方法も、ねじ山が完全に形成されるかどうかに影響します。連続生産や部品仕様が安定している場合、転造や押出しを量産成形の選択肢として検討できますが、具体的な結果については、試作品とねじ検査による確認が必要です。
成形加工は、すべての材料や構造に適しているわけではありません。脆性材料、複雑な内ねじ、特殊なねじ山形状、または厳しい公差が求められる部品では、旋削、フライス加工、タップ加工、専用の仕上げ加工などを検討したほうがよい場合があります。また、「切りくずが出ない」という理由だけで、転造や押出しが必ず速く、安価であり、あるいは必ず高強度・長寿命をもたらすと判断することもできません。これらの判断は、材料、素材、金型、設備、生産数量、検査要件によって異なります。
研削とねじ旋盤フライス加工はどのような場面に適しているか?
ねじ研削は精密仕上げや特殊な公差に適している
ねじ研削は通常、ねじの精密仕上げや特殊な精度が求められる場面で用いられます。砥石をらせん状の軌跡に沿って動かし、少量の材料を除去することで、ねじ山形状、ピッチ、表面品質を制御できます。ただし、条件を問わず旋削やフライス加工に代替できる万能な方法ではありません。実際の適用性は、ワーク材料、砥石の種類、ドレッシング状態、工作機械の剛性、クランプ方法、図面公差などによって決まります。内ねじ・外ねじの構造、逃げ空間、検査要件も、工程設計に影響します。ねじが嵌合面となる場合は、表面が滑らかかどうかだけでなく、ねじゲージまたは図面で規定された検査方法によって結果を確認する必要があります。
ねじ旋盤フライス加工は細長いねじ部品に適している
ねじ旋盤フライス加工は、ねじ部品などの細長い部品によく用いられます。工具をワークの周囲で専用の切削運動をさせることで、適切な条件下では1回の送りで多くの加工代を除去でき、切削の繰り返しによる曲がりのリスクを低減できます。通常の旋削ではたわみ、振動、切りくず排出不良が起こりやすい構造に、特に適しています。
旋盤フライス加工には、対応する専用工作機械または工具配置が必要です。ワークの支持、クランプ剛性、工具位置、切りくず排出経路をあらかじめ確認しなければなりません。これは通常のねじフライス加工の別称ではなく、「1回の送り」だけを根拠に、一定の加工能率や精度を推定することもできません。ねじ加工方法を選定する際は、細長い部品の変形リスクと設備条件を併せて評価する必要があります。
ねじ加工方法の選び方:6つの条件で順に判断
ねじ加工方法には、条件を度外視した「最適解」はありません。実際の選定では、6つの問いに沿って検討できます。まず内ねじか外ねじかを確認し、次に部品が中心軸周りに回転するかどうかを判断します。その後、ねじ山形状、ピッチ、ねじれ方向、条数、寸法、ねじ公差を確認し、最後に材料、生産数量、クランプ方法、設備能力を踏まえて加工方法を絞り込みます。これにより、「旋削、フライス加工、タップ加工」といった名称だけで判断することを避けられます。
- ねじの対象を見る:一般的な内ねじ穴ではタップ加工を検討でき、外ねじではダイス加工、旋削、フライス加工、その他の専用加工方法を比較できます。
- 部品の状態を見る:回転軸部品では通常、ねじ切り旋削を優先的に検討します。非回転部品、薄肉部品、大径部品、または長い突き出し構造では、ねじフライス加工を評価できます。
- 材料と構造を見る:材料の切りくず分断性、塑性、穴深さ、肉厚、突き出し長さは、切りくず排出、工具負荷、変形リスクに影響します。
- 生産数量と設備を見る:量産では、転造や押出しなどの成形方法を比較できます。細長いねじ部品では、対応する工作機械、工具、クランプ条件が整っていることを前提に、ねじ旋盤フライス加工を検討できます。
- 検査要件を見る:加工方法は加工動作だけでなく、図面公差、ねじゲージ、通り止まりゲージ、その他の検査方法も確認する必要があります。必要に応じて初品の結果を基にパラメータを調整します。
例えば、回転軸部品では旋削から検討を始め、一般的な内ねじ穴ではタップ加工を判断の起点とし、非回転の薄肉部品ではフライス加工を検討できます。細長いねじ部品では、旋盤フライス加工の条件を確認します。最終的には、ねじ仕様、材料、工具、工作機械、検査要件を総合して、ねじ加工方法を決定する必要があります。
ねじ加工方法に関するよくある質問
ねじ加工方法の選定では、加工速度や設備名称だけでなく、内ねじ・外ねじの別、部品が回転するかどうか、材料の切りくず分断性、ピッチ、公差、生産数量などを総合的に判断する必要があります。以下では、特に混同されやすい事項について説明します。
タップ加工とねじ切り旋削の違いは?
タップ加工は通常、タップを使用して内ねじ穴を加工する方法で、多くの一般的な小径ねじに適しています。ねじ切り旋削は、工具を同期送りしてねじ山形状を形成する方法で、主に回転するワークに用いられ、内ねじ・外ねじのどちらも加工できます。具体的な方法は、穴形状、材料、ねじ公差、設備条件によって決まります。
非回転部品でもねじ加工は可能ですか?
可能です。ねじ切りフライス加工は非回転部品に適しており、薄肉部品、長いオーバーハング、大径部品、または旋盤でのチャッキングが難しいワークにも使用できます。加工設備、工具サイズ、プログラミング、固定方法が適合しているかを確認する必要があります。
転造は必ず切削より優れているのですか?
必ずしもそうとは限りません。転造は材料の塑性変形を利用するため、適用性は材料、素材寸法、ねじ山形状、ロット数量、設備に左右されます。脆性材料、複雑な内ねじ、または特殊な公差の場合は、切削の方が適している可能性があります。強度、コスト、効率は、具体的な条件を離れて判断することはできません。
ねじ加工方法を選択する前に、図面にはどのような情報を明確に記載する必要がありますか?
少なくとも、内ねじまたは外ねじ、ねじ山形状、ピッチ、ねじの方向、条数、寸法、公差、有効長さ、材料を明確にする必要があります。止まり穴の場合は、下穴深さ、有効ねじ深さ、検査要件も記載し、ねじゲージやその他の検具を使用するかどうかを明示してください。
Key takeaways
- ねじ加工方法は、まず切削加工と塑性成形に分けて考える必要があり、すべての工法を単純に並列比較することはできません。
- ねじ切り旋削は主に回転するワークを対象とし、ねじフライス加工は非回転部品、薄肉部品、長い突き出し、大径の加工に適しています。
- タップ加工は通常、内ねじに使用し、ダイス加工は通常、外ねじに使用しますが、具体的な方法は穴形状、材料、ねじ形状、工具によっても異なります。
- 転造と押出しは塑性変形によってねじを形成するため、材料の塑性、素材寸法、設備条件を同時に確認する必要があります。
- 最終的な選定では、内外ねじの別、部品の回転状態、寸法と公差、材料の切りくず分断性、ロット数、クランプ方法、工作機械の能力を順に確認します。



