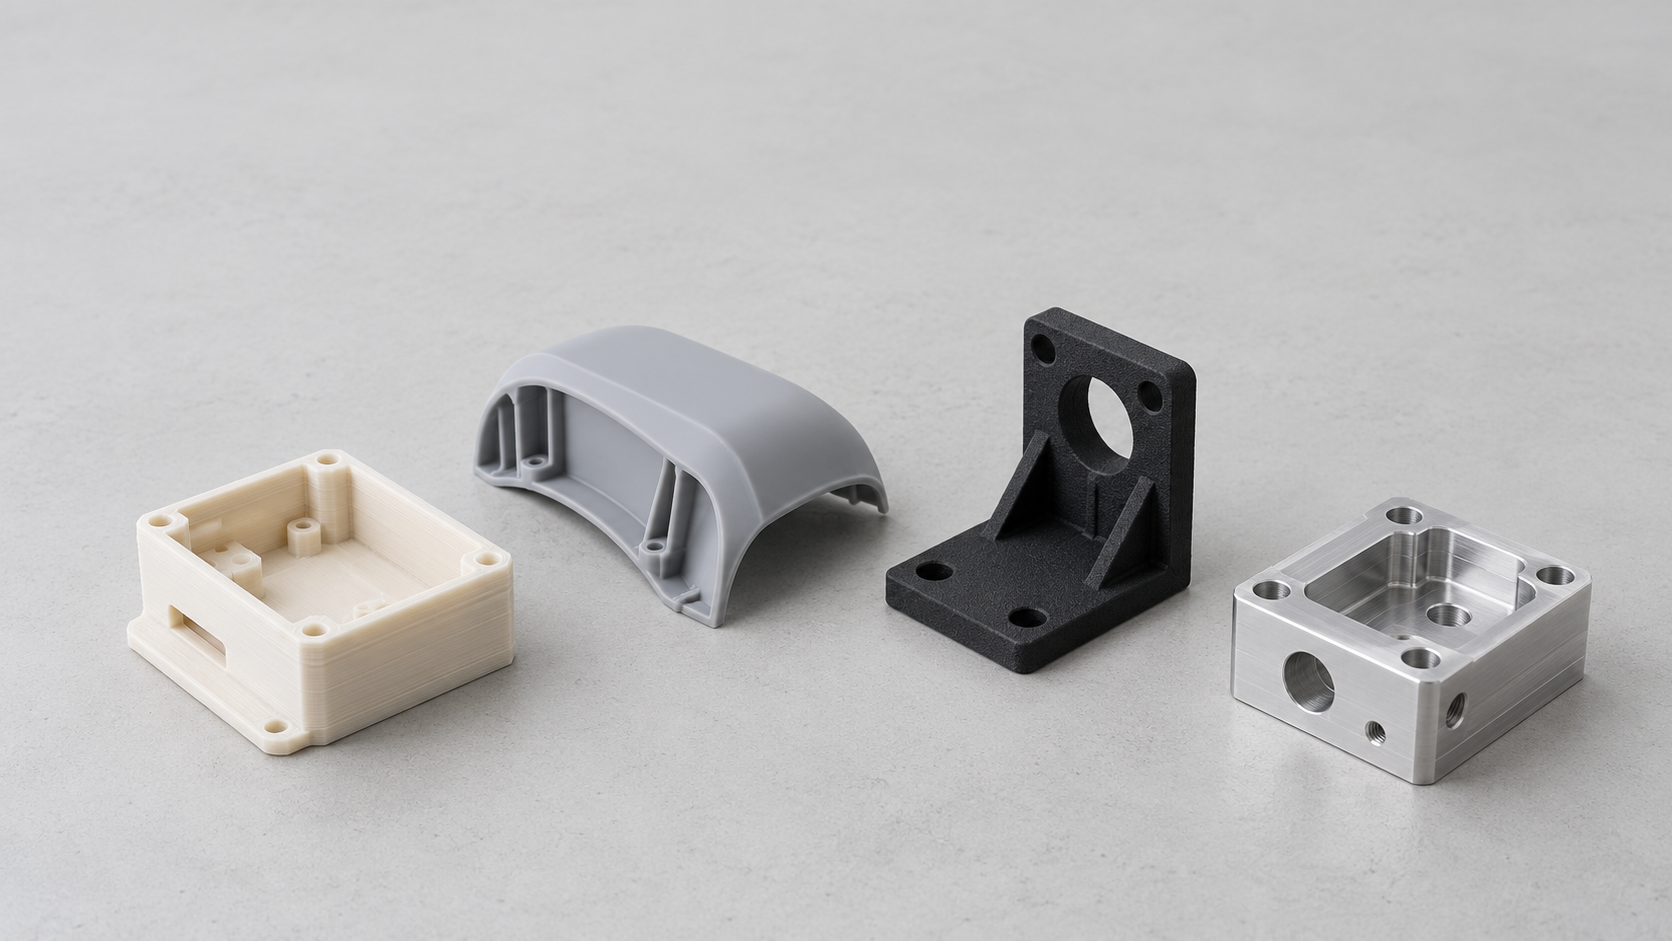
ラピッドプロトタイピング技術は単一の工法ではない:まず試作品で何を検証するかを定義する
同じCADファイルであっても、外観レビュー、スナップフィットの組立、荷重試験を行う場合、必ずしも同じ試作品工法を使うべきとは限りません。ラピッドプロトタイピング技術の価値は、モデルを素早く製作することだけではなく、適切な試作品によって明確なエンジニアリング上の課題に答えることにあります。寸法は正しいか、部品は組み立てられるか、外観やディテールは想定どおりか、それとも構造は規定の荷重や環境に耐えられるか、といった課題です。
ラピッドプロトタイピングは検証の目的に合わせて選定する
外装のプロポーション、穴位置、手触りだけを確認するのであれば、初期のラピッドプロトタイプで通常は設計レビューを十分に支援できます。微細なテクスチャ、透明効果、外観塗装を確認する場合は、表面ディテールと後処理が最優先条件になります。スナップフィット、ヒンジ、ねじ、内部流路については、材料、プリント方向、肉厚、粉末除去、またはサポート除去に注目する必要があります。荷重、耐熱性、疲労、長期的な紫外線環境が関係する場合は、試作品材料と最終量産材料の差異を個別に評価しなければなりません。
- 寸法・組立検証:基準、穴位置、公差チェーン、組立干渉を重点的に確認する。
- 外観・ディテール検証:表面、テクスチャ、透明度、サポート痕、後処理状態を重点的に確認する。
- 機能・耐久検証:材料、配置方向、荷重、温度、サイクル数、故障判定基準を記録する。
- 量産類似性検証:試作品が、後続のCNC加工、真空注型、または射出成形品の材料・工法上の特性を代表できるかを確認する。
したがって、ラピッドプロトタイピング工法を選定する際、最初の入力は検証の目的、次に材料・環境・荷重、そして最後にコストと納期です。試作品から導ける結論は、その工法条件に適合する範囲に限られ、外観試作品の結果を量産品の性能にそのまま外挿することはできません。後続のレビューでは、CADバージョン、工法材料、後処理、検査方法も保持し、試作品で発見された問題を量産設計へのインプットに変換できるようにする必要があります。
ラピッドプロトタイピング工法の選び方:検証の目的からFDM、SLA、SLS/MJFと加工方法を比較する
ラピッドプロトタイピング工法の選択は、まず試作部品で何を検証するかによって決まります。寸法と組み付けの確認なのか、外観の細部、荷重性能、または量産材料の使用感の評価なのかを明確にします。同じCADファイルでも、複数の工法による試作が必要になる場合があります。下表の層厚はあくまで代表的な目安であり、実際の結果は設備、材料、配置方向、パラメータ、後処理の影響も受けます。
| 寸法、組み付け、大型のコンセプトモデル | FDM;一般的な熱可塑性材料;層厚約100~300 μm | コストと材料の導入ハードルが低く、迅速な反復に適している | 積層痕、サポート痕、反り、層間方向性が、穴位置、スナップフィット、基準面に影響する可能性がある | 外形と初期の組み付け状態を再現できるが、通常は射出成形品の表面や強度を直接再現することはできない |
| 外観、微細形状、透明または精密なモデル | SLA;光硬化性樹脂;層厚約25~100 μm | 細部と表面品質は通常FDMより優れており、外観評価に適している | 洗浄、サポート除去、研磨、または後硬化が必要で、樹脂は脆くなりやすい | プロポーション、テクスチャー、人間工学的な触感の評価に利用できるが、熱可塑性部品の耐久性を直接推定することは適さない |
| 複雑な構造、機能性ナイロン部品、小ロット試作 | SLS/MJF;粉末ナイロン;層厚約80~150 μm | 未成形粉末がサポートとなるため、内部空間、格子構造、複雑なスナップフィットに適している | 粉末除去が必要であり、粒状表面、気孔、密度、寸法の一貫性、粉末ロットを確認する必要がある | 機能の傾向を検証する用途には比較的適しているが、射出成形ナイロン部品と同等ではない |
| 重要寸法、実際のエンジニアリング材料、またはより高い表面品質 | CNC;金属またはエンジニアリングプラスチック | 材料および局所的な寸法が、機械加工部品により近い | クランプ、工具の到達性、薄肉部、複雑な内部空間が設計上の制約となる | 機械加工による量産部品の参考性は比較的高いが、基準および検査方法と併せて検討する必要がある |
| 外観、組み立て感、または量産材料に近い材料を用いた少量の試作部品 | 真空注型;エラストマーまたはポリウレタン系の注型材料 | 少量の複製に適しており、外観と手触りを目標部品にさらに近づけることができる | マスターモデル、パーティング、抜き勾配、材料差が結果に影響する | 段階的な外観および組み立て検証に使用できるが、安定した射出成形工程の代替にはならない |
したがって、ラピッドプロトタイピングによる試作部品の価値は、「どの工法が最も優れているか」ではなく、予定している結論を検証できるかどうかにあります。実際の荷重、温度、または長期耐久性のデータが必要な場合は、材料体系、成形方向、後処理、試験条件を記録し、CNC、真空注型、射出成形など、目標工法により近い方法を検討する必要があります。
FDMによるラピッドプロトタイピングは初期の寸法・組み立て検証に適しているが、プリント方向を軽視してはならない
FDMによるラピッドプロトタイピングは、熱可塑性フィラメントを加熱・溶融し、スライスデータの経路に沿って一層ずつ積層して成形します。装置と材料の導入ハードルは一般的に低く、大型のコンセプト筐体、ブラケット、取り付け用試作部品の迅速な反復に適しています。現時点で必要なのが外形の比率、穴位置の関係、組み立てクリアランス、または手持ち時のサイズの確認だけであれば、FDMで十分な場合が多く、最初からより複雑な工法を採用する必要はありません。
ただし、FDM試作部品の結果は、プリント方向と成形パラメータに大きく左右されます。層間結合により部品には明確な異方性が生じ、Z方向の強度、スナップフィットの開閉寿命、薄肉部の曲げ耐性は、XY方向とは異なる可能性があります。サポートの除去によって、バリや局所的な欠けが残ることもあります。また、穴位置、ねじ、基準面は、組み立て前に清掃、穴加工、修正、または軽い研磨が必要になることがあります。底面の反りは、筐体の密着、シール面、測定基準に影響します。
ラピッドプロトタイピングにおけるプリント方向と組み立て基準
したがって、FDMによるラピッドプロトタイピングは、「寸法と組み立てが基本的に成立するか」という問いに答えるのに適しており、説明のない外観や荷重試験の結果を、そのまま射出成形品の性能として外挿することは適切ではありません。検証記録には少なくとも、材料、プリント方向、積層ピッチ、充填方式、サポート戦略、後処理状態を明記してください。スナップフィット、ねじ、または荷重を受ける接続部がある場合は、荷重方向とサイクル数も記録し、図面上でプリント後の仕上げ寸法と成形直後の寸法を区別する必要があります。
- コンセプト筐体と大型部品:まず比率、穴位置、組み立てクリアランス、干渉を確認する。
- 機能接続部品:まずプリント方向を確認し、そのうえで肉厚、フィレット、または試験方法を変更する必要があるか判断する。
- 外観レビュー:積層痕、サポート痕、研磨状態を明記し、FDMの表面をそのまま量産品の外観とみなさないようにする。
SLAによるラピッドプロトタイピングは外観と微細形状の検証に適している:樹脂製試作部品で確認できること
SLAによるラピッドプロトタイピングは、液状の光硬化性樹脂を材料とし、一層ずつ露光・硬化させて部品を形成します。積層痕が比較的目立つFDMと比べ、SLAは通常、微細な文字、面取り、テクスチャ、薄肉部、曲面のつなぎ目の検証に適しています。プロダクトマネージャーは筐体の比率、視覚的なディテール、人間工学的な触感を評価でき、構造エンジニアは微細なスナップフィット、ボタンの穴位置、組み立てクリアランスを先に確認できます。
SLAによるラピッドプロトタイピング試作部品で確認できること
問題が「外観のバランスは取れているか」「ディテールは明確か」「部品を筐体に収められるか」であれば、SLA試作部品は通常、有益な判断材料を提供できます。透明または半透明の樹脂は、外観コンセプトや内部レイアウトの確認にも役立ちますが、透明度や色調は最終材料と必ずしも同じではありません。サポート除去、洗浄、研磨、着色、二次硬化によって表面粗さ、エッジの状態、局所的な寸法が変化するため、試作部品の納品状態を明確に記載する必要があります。
樹脂製試作モデルを射出成形品と直接同一視することはできない
標準的な光硬化性樹脂は脆い場合があり、後硬化の程度も硬度や寸法安定性に影響します。そのため、SLA外観試作モデルでは、比率、ディテール、初期組立に関する結論を検証できますが、射出成形された熱可塑性樹脂部品の衝撃、疲労、耐熱性、長期的な紫外線耐性、サイクル寿命の性能を自動的に証明することはできません。荷重試験を行う場合は、樹脂のグレード、造形方向、後硬化条件、荷重方向、破損判定基準を記録する必要があります。試験結果を量産判断に使用する場合は、対象材料により近いCNC加工品、真空注型品、または射出成形試作部品に切り替えて確認する必要があります。
SLSおよびMJFによるラピッド成形は、どのような機能試作部品や小ロット部品に適しているか
SLSおよびMJFによるラピッド成形は、一般に、複雑な形状で一定の機械的性能が必要なナイロン製機能部品に使用されます。未成形粉末が造形中にサポートとして機能するため、複雑な内部空間、格子構造、曲がりくねった流路、可動ヒンジ、機能的なスナップフィットでは、FDMやSLAのように各オーバーハング領域にサポートを設計する必要がありません。この自由度は、組立、動作干渉、初期的な荷重性能の検証に適しており、中小ロットの試作にもよく使用されます。
SLSおよびMJFによるラピッド成形は、試作モデルの結果にどのような影響を与えるか
一般的な工程には、モデルの作成、部品配置の計画、粉末の敷設または噴射による成形、全体冷却、粉末除去、後処理が含まれます。冷却が不十分だと変形リスクが高まる可能性があります。粉末除去が不完全だと、内部流路、スナップフィットのクリアランス、組立に影響します。また、粉末表面の粒状テクスチャによって、シール面や摺動面の実際の摩擦が変化する可能性があります。SLSとMJFはいずれもナイロン製機能部品に使用できますが、具体的な密度、強度、寸法の一貫性、表面状態は、装置、材料、配置、粉末管理、後処理によって異なるため、工法名だけで判断することはできません。
ラピッド成形機能部品における粉末除去、肉厚、検査の限界
設計時には、粉末除去経路、盲穴の出口、最小肉厚、穴径、局部的な補強構造を確認する必要があります。粉末を排出できない内部空間は、成形できたとしても、納入可能な機能構造として適さない場合があります。組立検証では、穴位置、公差域、基準も明確にし、粗い表面や粉末残留を設計上の問題と誤判定しないようにします。試験記録には、材料ロット、部品の配置方向、後処理、重要寸法、荷重方向を含める必要があります。SLSまたはMJFの試作モデルは、複雑な構造や組立の検証を支援できますが、射出成形ナイロン部品と直接同一視することはできません。結論が長期疲労、耐熱性、量産時の一貫性に関わる場合は、対象とする量産材料および工法で改めて確認する必要があります。

ラピッドプロトタイピングから量産移行へ:DFM/DFAレビューで確認すべきこと
ラピッド成形の試作モデルが組立試験に合格したからといって、そのまま量産に移行できるわけではありません。3Dプリント、CNC加工、真空注型、射出成形では、材料、荷重のかかり方、成形上の制約が異なります。量産移行は、プリントファイルをそのまま生産工場に渡すのではなく、DFM/DFAレビューから始める必要があります。
ラピッド成形から量産へ移行する際に、まず確認すべき構造変更
まず、肉厚、フィレット、薄肉領域、局部的な補強リブを確認します。CNC加工は、実際のエンジニアリング材料、重要寸法、表面品質の検証に適していますが、工具径、クランプの到達性、深いキャビティ、薄肉によって構造が制限されます。複雑な内部空間では、部品分割や別の工法への変更が必要になる場合があります。射出成形に移行する場合は、抜き勾配、パーティングライン、エジェクタ位置、収縮、反りの評価も追加する必要があります。真空注型は、少量のモデルや、量産品に近い外観または材料の触感を検証するのに適していますが、同様にパーティングと離型を考慮する必要があります。
ラピッド成形の試作モデルでは、量産公差と組立レビューを代替できない
- スナップフィット、ヒンジ、ねじ、インサート、締結方法が対象工法に適しているかを確認し、プリント部品の局部的な弾性だけで判断しないようにします。
- 基準、公差連鎖、はめ合いクリアランスを改めて設定し、収縮、変形、表面処理の厚さによって組立干渉が生じないことを確認します。
- 重要寸法の測定方法、検査治具、または三次元測定機の基準を明確にします。試作モデルのファイルは、材料、工法、検査要件を含む量産図面の代替にはなりません。
レビュー完了後は、設計変更リストを作成し、初品または小ロット試作モデルを製作して検証します。CADバージョン、対象材料、工法、重要公差、組立状態、検査結果を記録することで、ラピッド成形の試作モデルから得られた結論のうち、どれを維持でき、どれを量産工法で再確認する必要があるかを判断できます。
試作モデルの検証結果を、どのように量産判断の記録にまとめるか
ラピッドプロトタイピング試作の価値は、部品を「製作できるかどうか」だけを確認することではありません。寸法、組み立て、機能試験の結果を量産へのインプットに変換することにもあります。プロジェクト開始時には、CADのバージョン、2D図面、公差、材料、検証目標を先に確定し、そのうえでどのラピッドプロトタイピング工法を使用するかを決定します。外観レビュー、スナップフィットの組み立て、荷重試験では異なる試作品が必要になる場合があり、1つのプリントデータですべての結論を代替することはできません。
サプライヤーとのコミュニケーションでは、CADと図面のバージョン、目標数量、材料および環境条件、試験荷重または温度、測定方法、合否判定基準を併せて提出することを推奨します。設計変更のたびに、対応する故障モードおよび試験結果を関連付ける必要があります。このように記録を残しておけば、どのラピッドプロトタイピング試作品がどのような結論を裏付けたのか、どのようなリスクが残っているのかを説明でき、量産図面、公差、検査計画の策定根拠にもなります。まず問題を定義し、次に工法を選択し、最後に量産移管を完了することが、追跡可能なプロジェクトプロセスです。
ラピッドプロトタイピング工法の選定に関するよくある質問
ラピッドプロトタイピング試作品でどのような結論を導けるかは、検証目標、材料、造形方向、後処理状態によって決まります。以下では、外観、荷重、実材料、サプライヤーとのコミュニケーションにおける一般的な限界について説明します。
外観試作品を荷重試験に使用できますか?
通常、これだけで量産品の耐荷重性能を直接判断することはできません。SLAによる外観試作品は、樹脂の脆性、二次硬化、サポート痕の影響を受ける可能性があります。FDM品も、造形方向、層間結合、充填方法の影響を受けます。試験が必要な場合は、材料、方向、後処理、荷重条件を事前に確認し、結果をその試作品の状態における検証結果として限定して扱う必要があります。
3DプリントからCNC加工に切り替えるべきタイミングはいつですか?
重要寸法、公差、表面品質、または実際のエンジニアリング材料が結論に直接影響する場合は、CNC加工を検討できます。CNC加工は、金属または樹脂の実材料、基準面、穴位置、組み立て嵌合の検証に適していますが、複雑な内部空間、薄肉、工具の到達性、ワークの固定方法が方案を制限する可能性があります。工法の選択には、部品形状と検査要件を引き続き組み合わせて検討する必要があります。
SLSまたはMJF品で射出成形品を直接代替できますか?
同等とみなすことはできません。SLSとMJFは通常、複雑な構造、ナイロン製の機能試作品、中小ロット部品に適していますが、粉末床方式による造形の表面テクスチャ、密度、粉末除去状態、寸法一貫性は、射出成形品の材料状態、収縮、パーティング条件とは異なります。これらは組み立てや一部の機能検証には使用できますが、耐久性、熱環境、量産時の一貫性については、目標とする射出成形工法による確認が必要です。
サプライヤーに見積もりを依頼し、DFMフィードバックを求める前に、どのような資料を準備すべきですか?
CADファイル、2D図面および重要公差、目標材料、数量、使用環境、検証項目、試験条件を提供し、外観グレード、組み立て対象、ねじまたはインサートの要件を明記することを推奨します。すでに試作品がある場合は、工法、配置方向、後処理、重要寸法、故障現象も記録してください。資料が充実しているほど、サプライヤーは肉厚、抜き勾配、パーティング、公差チェーン、検査基準について有効な提案を行いやすくなります。
Key takeaways
- ラピッドプロトタイピング技術で最初に設定すべき条件は、装置やプリント速度の単純比較ではなく、検証の目的です。
- FDMは初期段階の寸法、組立、大型コンセプトの検証に適しています。プリント方向と層間強度は必ず記録してください。
- SLAは外観や微細ディテールに適しており、SLS/MJFは複雑な構造や機能性ナイロン試作品に適しています。ただし、いずれも射出成形品の性能を自動的に再現するものではありません。
- CNC、真空注型、射出成形による試作品は、材料、表面、または組立時の感触を後続製品により近づけられますが、設計はDFM/DFAレビューも同時に受ける必要があります。
- 量産移行時には、肉厚、抜き勾配、パーティング、収縮、インサート、公差チェーン、基準、検査方法を改めて確認する必要があります。



