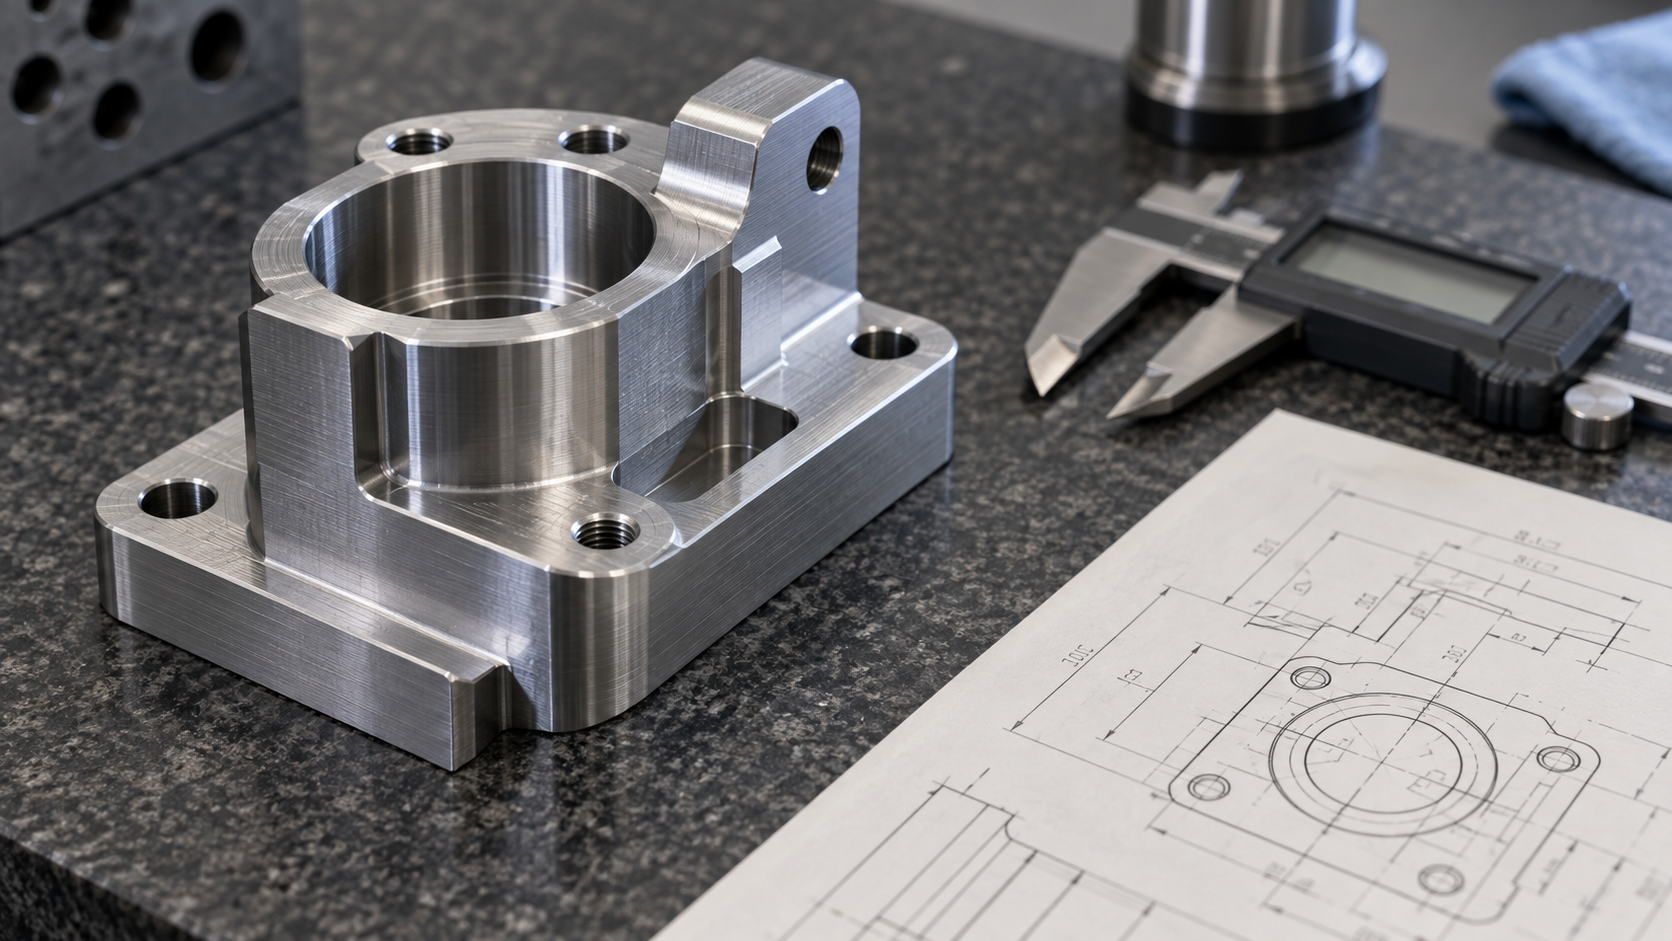
ドイツ精密加工部品の図面で、まず何を見るか
材料と熱処理の注記が後続の加工順序を決める
表面粗さの指示は加工方法に対応し、手触りだけではない
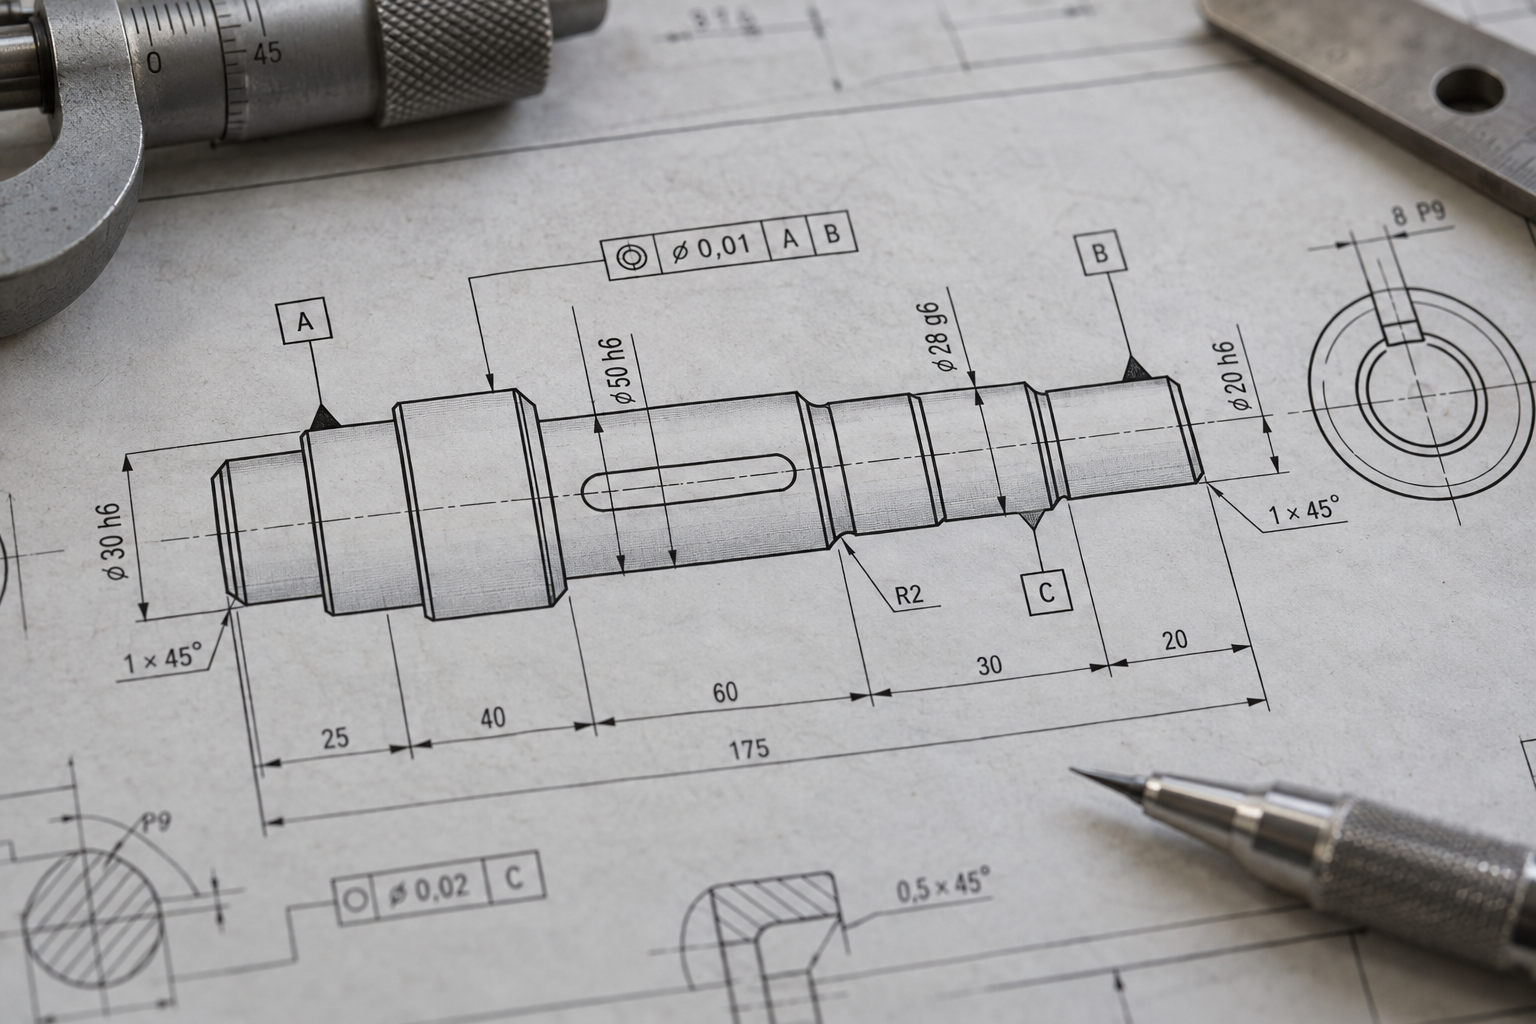
材料記号がドイツ精密加工部品の工法ルートにどう影響するか
同じドイツの図面でも、材料を6061から7075に変えたり、ステンレス304から17-4PHに変えたりすると、切削パラメータ、段取り力、バリの形態、検査のリズムがすべて変わる。材料記号は注記欄の一行ではなく、工法ルートを決める最初の分岐点である。ドイツ精密加工部品の材料注記は非常に細かく書かれることが多い:状態、熱処理、さらには棒材か板材かの供給形態——これらは工具摩耗速度と熱変形量を直接変え、ひいてはどの公差帯を安定して守れるかに影響する。
アルミニウム合金:6061と7075の切削性の違い
6061-T6はドイツ精密加工部品で最も一般的なアルミ記号で、切削性が安定し、切りくず排出が良く、薄肉部品も比較的制御しやすく、仕上げフライス後にRa 1.6以下にするのは通常難しくない。7075-T6は強度が高いが、より硬く脆く、工具摩耗が速く、送りを少し大きくすると薄肉部にびびり痕が残りやすい。同じ幾何形状でも、7075に変えると送りを下げ、回転数を上げ、さらにはより鋭い多刃フライスに替える必要があることが多い。
業界でよくある方法は:6061の薄肉部品は軟爪や真空吸着を使い、段取り力を中低レベルに抑える。7075は補助支持と対称的な材料除去により依存し、応力解放後の反りを避ける。実現可能公差については、業界では仕上げフライスの嵌合面が±0.02 mm程度まで入れることが多いが、これは約束ではない——図面に±0.01 mmとあれば、まず構造の厚薄と基準を見て、現場に確認する必要がある。
ステンレスと黄銅:熱変形とバリ形態が逆に工具を決める
304は加工硬化が顕著で、切削域に熱が集中するため、連続送りは停止送りより安全である。316はモリブデンを含み、凝着傾向がより強く、冷却方法はステンレス専用の高圧内部冷却から始めないと、穴壁の粗さが不安定になることが多い。17-4PHは溶体化状態と時効状態で切削性が大きく異なり、図面に「17-4PH」とだけ書かれ状態が書かれていなければ、見積段階でまず確認する必要がある。時効後に硬度が上がると、工具とパラメータを組み直さなければならないからである。
黄銅は切削性が極めて良いが、バリが軟らかく粘り、バリ取りは切削よりも手間がかかる。小穴や狭い溝の縁はめくれやすく、検査時にノギスで挟むと変形する。エンジニアリングプラスチックはまた別の論理である:POMは寸法が安定し切削面が平滑だが、段取り力が少し大きいと圧痕が残る。PEEKは靭性が高く耐熱性があるが、切削時に切りくず排出が悪く工具に絡みやすい。PAは吸湿後に寸法がずれるため、入荷状態と加工後の放置時間を図面段階で整合させる必要がある。
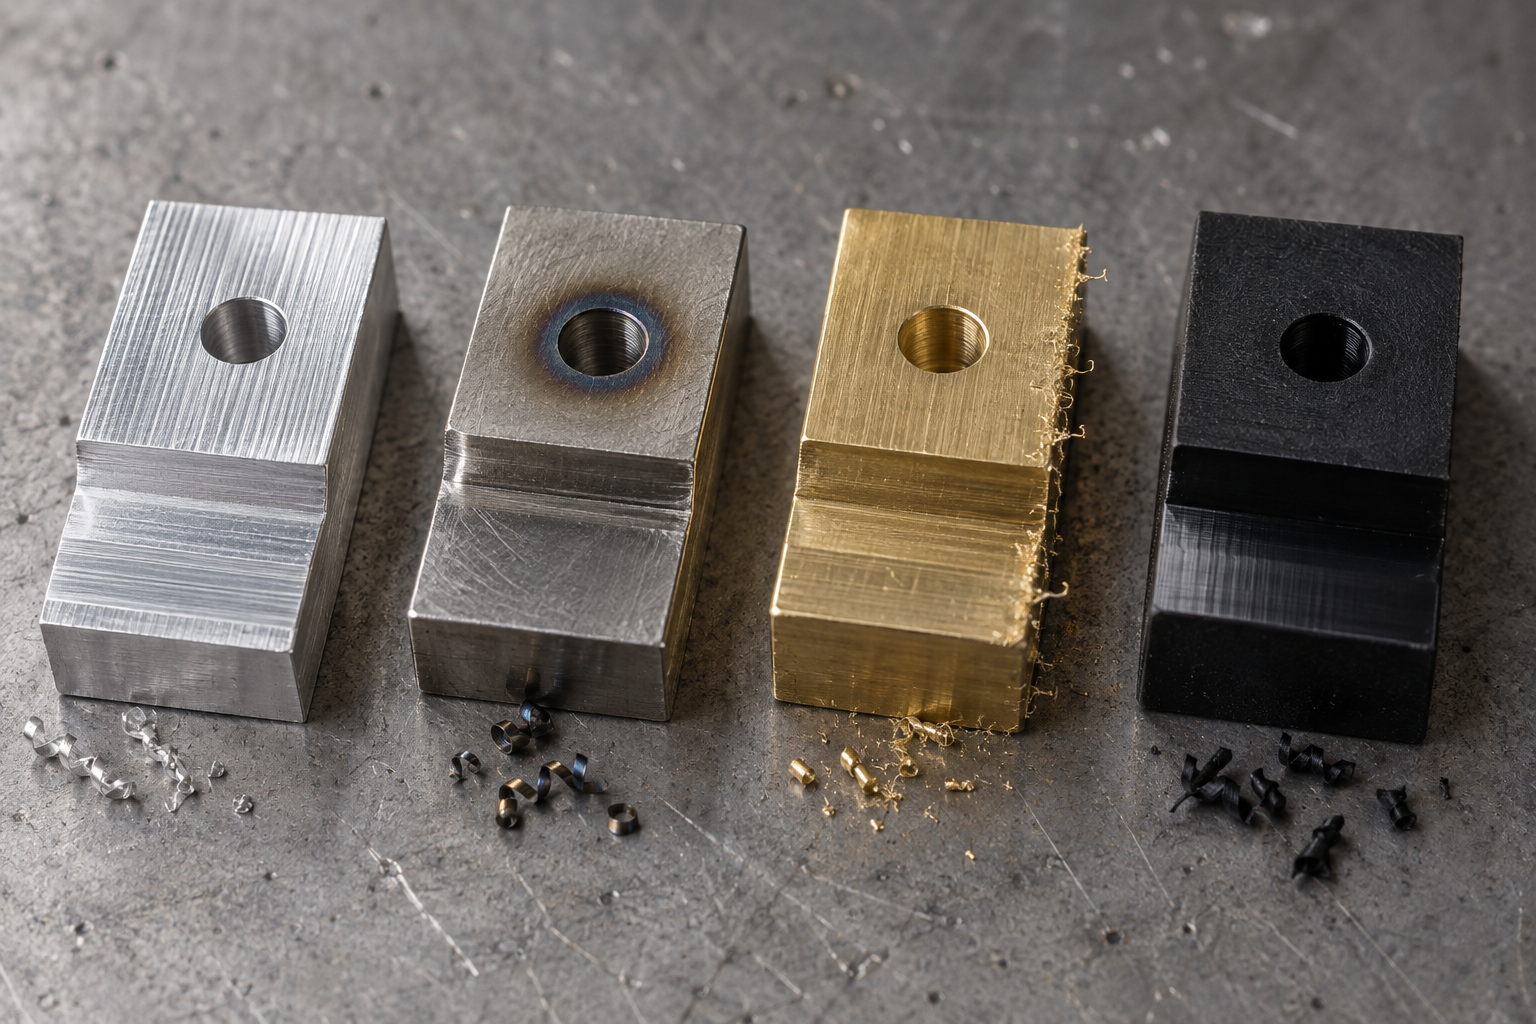
材料を変えた後に必ず再評価すべき三つのこと
第一は段取り力である。アルミ部品は圧痕を嫌い、ステンレス部品は工具逃げを嫌い、プラスチック部品はクリープを嫌う——同じ軟爪でも異なる材料では締付トルクをそのまま流用できない。第二は送りと冷却である。プラスチックと一部のステンレスは高速でより十分な切りくず排出が必要で、そうでなければ二次切削が加工面を傷つける。第三は検査方法である。黄銅とアルミの薄肉部品は接触式測定器で変形しやすく、業界では画像測定器や三次元測定機の軽接触プローブに切り替えることが多い。プラスチック部品は測定時の環境温湿度を考慮し、しばらく放置してから測る方が実寸に近い。
これらの調整は細かく見えるが、ドイツ精密加工部品の手直しの多くは工作機械の精度不足ではなく、材料が変わったのに工法ルートがそれに追随していないことによる。見積前に材料記号、状態、供給形態の三つをはっきり確認してこそ、後の段取りと検査方案に根拠が生まれる。具体的な実現可能公差と表面等級は、前回の注文のパラメータをそのまま当てはめず、図面ごとに現場と照合することを勧める。
工法選択:ドイツ精密加工部品のCNCから複製モールド、射出成形までの分岐
ドイツの顧客が見積を依頼するとき、図面に「CNCで作る」と書かれることはほとんどないが、サプライヤーが「精度が高いほどCNCを使うべき」という直感だけで見積もると、最初のロットでつまずくことが多い。本当に工法を決めるのは、ロット数、幾何的実現可能性、単品コスト曲線の三者の交点であり、精度の高低の順位ではない。同じアルミ筐体でも、単品をCNCフライスで出す方が金型射出成形より速く安いこともある。年間数万個になると、CNCの単品工数と工具損耗がコストを押し上げ、射出成形の金型償却が薄まる。ドイツ精密加工部品の選型では、最初に「この部品をいくつ作るのか」を問うのであり、「公差がどれだけ厳しいか」ではない。
単品から小ロット:CNCフライス・旋削が既定の出発点
単品、数個から数十個では、CNCフライスと旋削が通常最も安定した選択である。金型は不要で、段取り方案は個別に調整でき、材料はアルミ、ステンレスからエンジニアリングプラスチックまで直接変更できる。複雑な内腔、深い溝、多面加工は5軸または複数回の段取りで完成できる。業界でよくある判断は:ロットが数十個以内で、幾何が複雑かつ材料が多様な場合、CNCの待ち時間と単品コストは通常金型ルートより低い。ただし注意すべきは、CNCの単品コストはロット数でほとんど下がらず、20個目と1個目の工数差はごく小さいことである——これが射出成形や複製モールドとの根本的な分岐点である。
複雑な内腔と軽量化:3Dプリントの取捨
部品に内部流路、点陣軽量構造、または従来の工具が全く入らない閉鎖キャビティがある場合、3Dプリント(FDM、SLA、SLS、MJF、DMLS)は段取りと工具到達性の制約を回避できる。しかしドイツの顧客は金属プリント品について方向性をよく追及する:SLS/MJFの層間強度、DMLSのサポート除去と後処理は、最終寸法と表面に影響する。プリント品の公差帯は通常CNCより広く、嵌合する面は余量を残して再度仕上げ加工することが多い。したがって3Dプリントはドイツ精密加工部品において、CNCの精度の役割を代替するというより、「幾何を実現可能にする」役割を担うことが多い。
外観部品の小ロット:手板複製モールドの位置づけ
部品が筐体やパネルなどの外観部品で、ロットが数十から数百個、顧客が色、テクスチャ、組立感を確認したい場合、手板複製モールド(真空注型)はCNCより割安なことが多い。シリコーン型はマスターモデルの表面ディテールを複製でき、ポリウレタン材料は色や硬さを調整できる。その限界は:複製モールド品の寸法安定性は射出成形に劣り、長期使用で収縮や劣化の可能性がある。金型寿命は限られ、数十から百個注型するとシリコーン型が摩耗する。したがってこれは「小ロットで外観と組立を検証する」過渡的工法であり、量産の終着点ではない。
量産へ:射出成形と金型の評価閾値
年間使用量が数千、数万個になると、射出成形の単価優位が初めて現れる。しかし金型は一時的投資であり、金型構造、抜き勾配、肉厚均一性、ゲート位置がその後の変更余地を固定してしまう。ドイツの顧客の図面に抜き勾配がなく、肉厚差が大きい場合、射出成形前に必ずDFMフィードバックを行わなければならない。そうでなければ試作段階の金型修正コストが量産の節約分を飲み込む。業界でよくある閾値は:プラスチック部品の年間使用量が数千個以上に達し、かつ幾何が抜き勾配と均一肉厚を許容する場合、射出成形がCNCや複製モールドより経済的になる。具体的な数字は部品寸法、金型複雑度、材料によって確認すべきで、一概には言えない。
板金外装とブラケット:曲げと溶接が精度に与える影響
外装、ブラケット、取付板といった部品では、板金(レーザー切断、曲げ、溶接)はCNC一体削り出しより速いことがよくあります。しかし板金の精度の論理は異なります。曲げのスプリングバック、曲げ半径と板厚の関係、溶接の熱変形が、穴位置や平面度を図面からずらします。ドイツの図面で位置度や平面度が指定されている場合、板金部品は曲げ後に穴の二次加工が必要になるか、溶接治具で変形を制御する必要があります。板金部品を「低コストのCNC部品」として見積もるのは、ドイツの精密加工部品でよくある誤判断です。
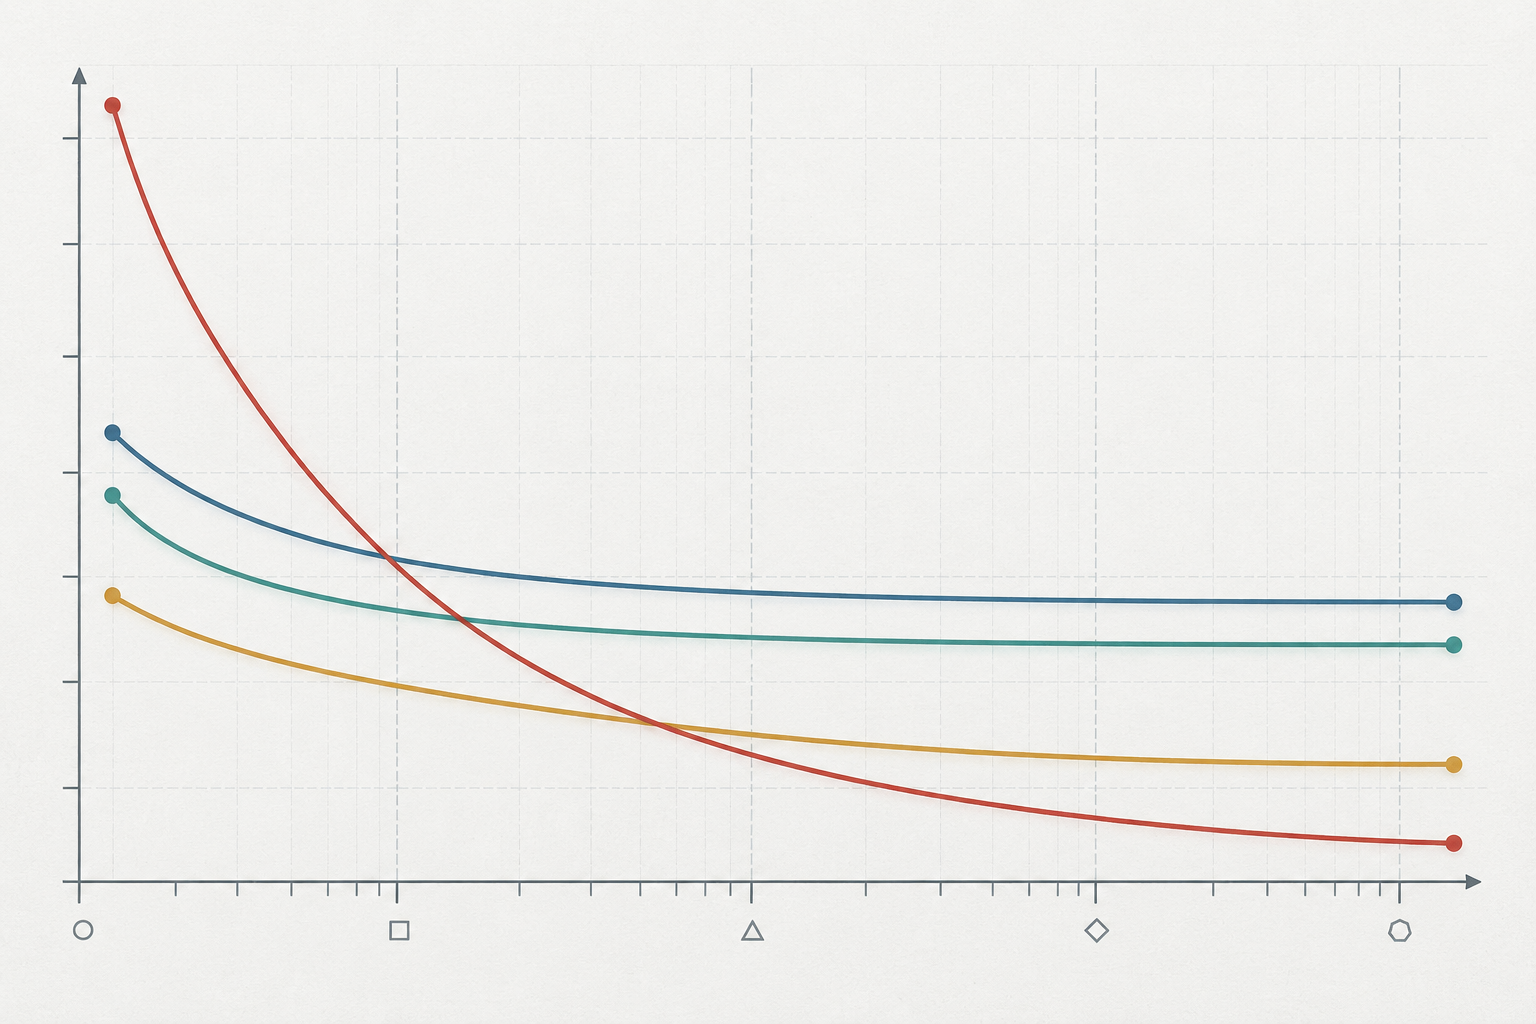
これらのルートを並べて見ると、選定は「どれが高精度か」ではなく、「目標バッチで総合コストが最も低く、幾何学的に最も実現可能なのはどれか」です。ドイツの精密加工部品の工法の分かれ目は、通常、バッチが1桁から千桁へと増えるあたりにあります。CNCは単品と小バッチを担い、複模は外観検証を担い、射出成形はバッチを受け持ち、板金は板状構造を処理し、3Dプリンティングは幾何学的な死角を補います。図面確認後は、AI対話見積でバッチ、材料、主要公差を一度に明確にし、工法判断に根拠を持たせることができます。
段取り、基準と公差チェーン:ドイツの精密加工部品の精度はどこから来るのか
図面上の公差は結果であり、段取りと基準こそが原因です。同じ工作機械、同じ工具でも、段取り方案を変えれば、実測結果が1公差等級分違うことは珍しくありません。ドイツの精密加工部品の精度に関する議論の多くは、工作機械の精度ではなく、「どうクランプするか、何を基準にするか、公差をどうつなぐか」にあります。
1回の段取りと複数回の段取り:誤差はどう累積するか
段取りが1回増えるごとに、位置決め誤差が1回導入されます。部品を裏返すと、2面目の寸法は2番目の基準に対して測定され、2つの基準間のわずかな偏差が直接総寸法に積み重なります。これが、ドイツの図面で「同一基準で加工」がよく要求される理由であり、図面上の基準記号は装飾ではなく、工程順序を拘束しているのです。
実行可能な判断基準は簡単です。まず重要寸法が何回の段取りにまたがるかを数えます。ある嵌合寸法がA面からB面に貫通している場合、1回の段取りで完了するように変更するか、工程ボスや工程穴を統一基準として設計するかを評価する必要があります。業界でよくある方法は、重要な嵌合面をできるだけ1回の段取り内で完成させ、その他の非嵌合面は工程分割を許容し、公差を適度に緩めることです。多面体部品では六面体基準変換がよく使われますが、変換するたびに累積誤差を再計算する必要があります。
薄肉部品と補助支持:変形防止は精度向上より現実的
薄肉部品の寸法ドリフトは、多くが切削からではなく、クランプ力から来ます。三爪チャックで円筒を強くクランプすると、緩めた後に楕円に戻ります。バイスで薄板をクランプすると、フライス後に緩めると反ります。ドイツの精密加工部品には、こうした筐体、カバー、ブラケットが多数あります。
対策は力を段階的に下げることです。粗加工時は軟爪や専用治具で大きな切削力を受け持ち、精加工前に軽クランプに切り替え、必要に応じて真空吸着で機械的クランプを代替し、クランプ力を均等に分布させます。内腔加工では、ワックス、低融点合金、または取り外し可能なサポートで充填し、逃げやびびりを減らせます。判断基準は、クランプを外して測定した寸法がクランプ状態と大きく異なる場合、段取り方案をやり直す必要があり、工具補正を調整し続けるべきではないということです。
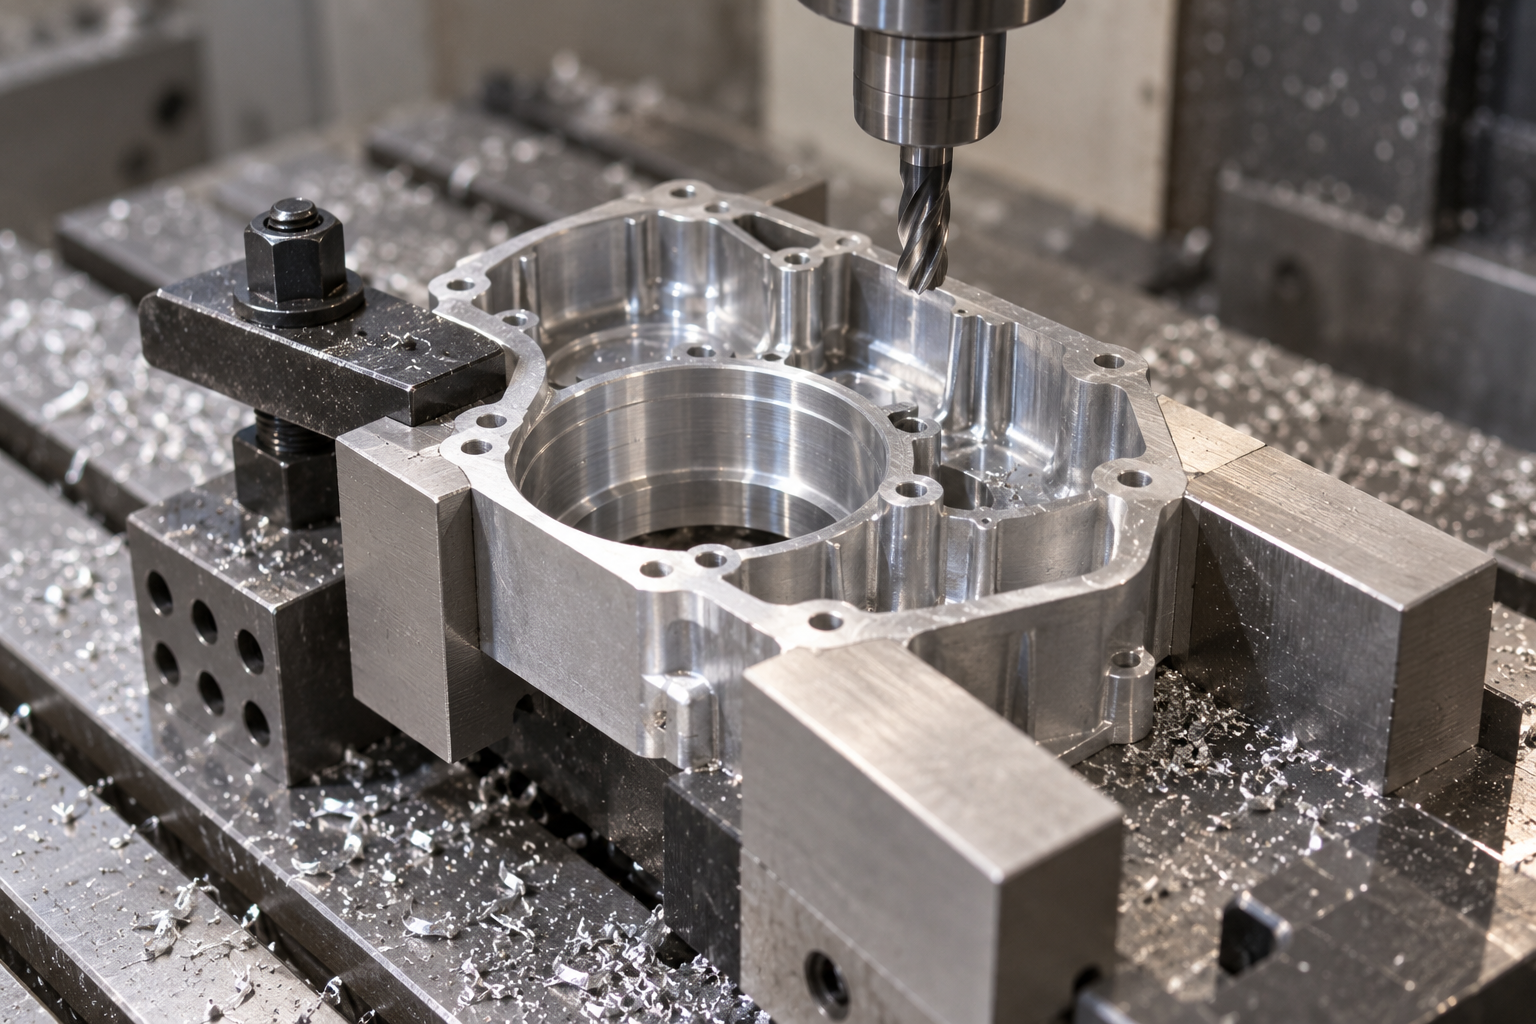
公差チェーンの重ね合わせ:単品合格は組立合格ではない
複数の部品を直列または並列に組み立てる場合、各部品の公差が重なります。3つの部品がそれぞれ±0.05 mmと指定されていると、組立後の総偏差は±0.15 mmに近づくことがあります。各単品は合格でも、組み立てると公差を超えます。これはドイツの精密加工部品の納品後によく問われる問題の一つです。
処理順序は、まず機能嵌合面(実際に組立と運動を決める表面)を識別し、次に機能別に公差帯を等級分けします。嵌合面を厳しくし、位置決め面が次に、非嵌合面は加工能力に応じて緩めます。基準統一で解決できるものは、寸法公差を厳しくして無理に押さえ込まないことです。必要に応じて閉ループ寸法を調整可能な構造に変更するか、選択嵌合、グループ組立を指定します。
| 機能嵌合面(軸穴、ガイドレール) | 厳しく、嵌合性質に応じて決定 | 1回の段取りで完了、基準統一、三次元測定機またはプラグゲージで検証 |
| 位置決め面、取付面 | 中程度 | 工程分割を許容、基準変換誤差に注意 |
| 非嵌合外形、軽量化ポケット | 緩める | 軟爪、真空吸着が使用可能、ノギスで抜き取り検査 |
| 薄肉連続輪郭 | 機能に応じて決定、まず変形を制御 | 軽クランプと補助支持、クランプ解除後に再測定 |
段取り方案と公差等級は、見積前に確認するのが最善です。重要な嵌合面、基準記号、直列寸法を明示すれば、工法と検査に共通言語が生まれます。図面に漠然と「高精度」としかない場合は、まず顧客に機能面を指定してもらいましょう。このステップで節約できるコミュニケーションは、後で機械を調整するよりはるかに大きいことがよくあります。
ドイツの精密加工部品の検査と測定具の整合
ドイツの精密加工部品の検査問題は、通常「三次元測定機を使うかどうか」ではなく、「図面上の公差枠が測定具上でどう実現されるか」です。多くの手直し票の根本原因は、工作機械が達成できなかったことではなく、検収時に双方が異なる測定具、異なる基準で同じことを言っていることです。検査方案は図面を読む段階で決めるべきで、初品が出てから何を測定するかを決めるのでは遅すぎます。
異なる特徴にどの測定具を組み合わせるか
測定具選定の基本原則は、測定具が図面の基準と公差定義を真に再現できることであり、「数字が読めればよい」ではありません。外径、厚さ、深さといった単純寸法は、ノギスとマイクロメータで十分ですが、前提として測定具の読み取り分解能が被測定公差帯より明らかに優れている必要があります。業界でよくある方法は、測定具の分解能を公差帯の10分の1前後に制御することですが、実測能力は温度、操作手法、ワークの剛性にも影響されるため、具体的な倍数は図面と現場条件により確認が必要です。穴径、ねじはプラグゲージ、リングゲージ、またはねじゲージを優先します。これらは「通/止」を判定するため、読み取り値より機能組立の結果に近いからです。
形状・位置公差は三次元測定機または画像測定機を使用します。同軸度、位置度、平行度はノギスでは測れず、基準座標系を確立してから評価する必要があります。位置度は特に注意が必要です。図面が最大実体要求(MMC)を指定している場合、三次元測定機ソフトウェアは対応する補正方式で計算する必要があり、そうでなければ算出される偏差が保守的すぎたり、緩すぎたりする可能性があります。このような注記はドイツの図面でよく見られるため、図面受領時にどの原則が使われているかを確認する価値があります。
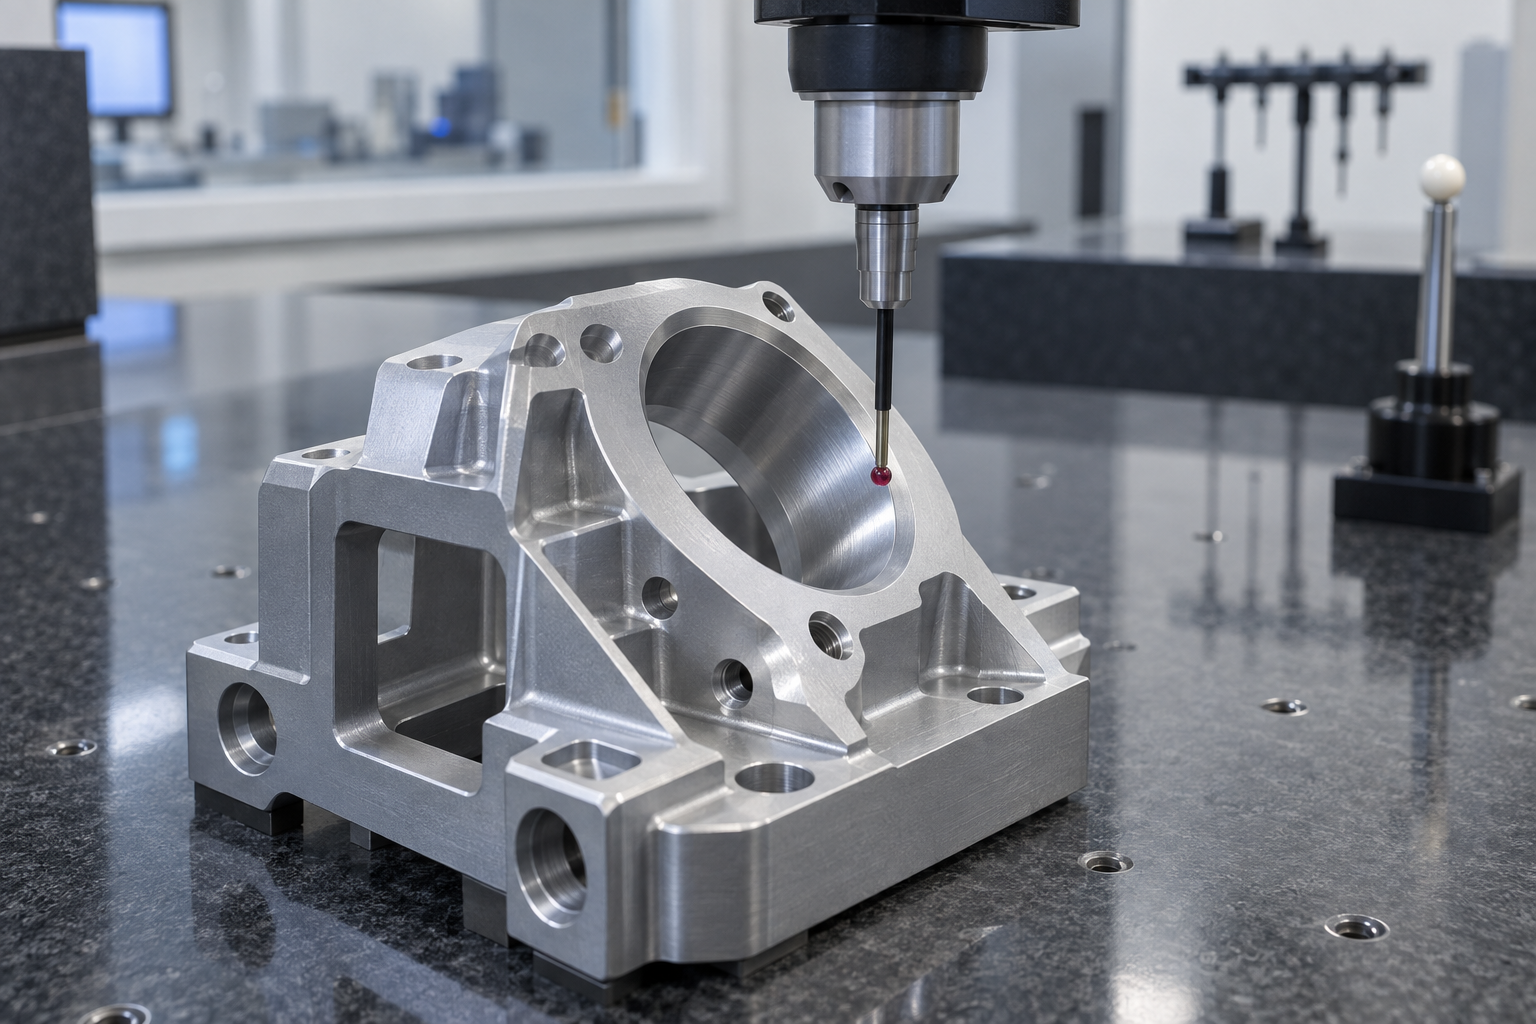
初品、抜き取り検査と3Dスキャンの役割分担
初品検査(FAI)は、図面上のすべての重要特性をカバーする必要があり、寸法だけでなく基準と形状・位置公差も含みます。初品合格後、工程抜き取り検査が監視するのはドリフトです。工具摩耗、熱変形、段取り再現性は、単品では必ずしも露呈せず、バッチが進んで初めて現れます。抜き取り頻度に普遍的な答えはなく、公差帯の幅、材料の安定性、バッチに依存し、通常は工法と顧客で取り決めます。
自由曲面、複雑な輪郭、または完全な図面がなく実物しかないドイツの精密加工部品には、3Dスキャンがより適しています。スキャンの価値は色差比較にあります。実測点群とCADを重ねて偏差分布を見ることで、点ごとの測定より速く変形領域を特定できます。ただしスキャンの精度は表面の反射、噴粉の厚さ、拼接誤差に影響されるため、最終検収判定では通常、三次元測定機または専用検査治具に戻ります。検査方案を見積前に顧客と整合できれば、その後の紛争は大幅に減ります。3Dスキャン能力と通常測定具の組み合わせ使用は、図面レビュー段階で一緒に議論できます。
表面粗さ、熱処理と応力除去:仕上げ工程の順序
ドイツの精密加工部品における寸法ドリフトの多くは、切削時に計算を間違えたからではなく、仕上げ工程の順序を間違えたことが原因です。粗加工の取り代、応力除去、精加工、熱処理、再仕上げ——これらの工程が交差すると、前の工程で合格した寸法が最終工程後に公差を外れることがあります。図面の要求を判断する際は、まずどれが最終寸法で、どれが中間状態にすぎないかを見極めましょう。
応力除去は粗加工の後、精加工の前に
鋳物、鍛造品、棒材の内部残留応力は、大量の材料を除去した後に再分布します。粗加工で大部分の取り代を削り取り、部品が「くり抜かれた」状態になった後に一度応力除去(自然時効または応力除去焼鈍)を行い、その後精加工に入ることで、その後の変形量を最小限に抑えられます。逆に、先に精加工してから応力除去を追加するのは、すでに成形された寸法を炉に入れて再シャッフルするようなものです。
細長い軸、薄肉リング、大きな平面板など剛性の低い部品は、順序に特に敏感です。取り代の配分では、精加工の取り代を大きくしすぎないことが重要です——取り代が大きいと切削力が大きくなり、応力除去後にまた削り直すことになり、逆に段取り誤差が一回増えてしまいます。
熱処理後は多くの場合、一度の精加工で修正が必要
焼入れ、時効、窒化は寸法と形状の変化をもたらします。焼入れ後は硬度が上がり切削が困難になり、同時に体積変化や反りを伴います。窒化層は薄く硬いため、通常は微量の修正研削やラップ加工のみを行います。したがって一般的な方法は、熱処理前に修正用の取り代を残すことで、熱処理後に研削、ラップ、ワイヤ放電などで重要な面を図面の公差帯に戻します。
顧客が「熱処理が最終状態」を要求する場合、図面上で熱処理後に加工しない面を明確にし、その面の寸法は熱処理結果を基準とすることを受け入れる必要があります。両者が一枚の図面に混在していると、検収時に最もトラブルになりやすいです。
Ra 表記と加工方法の対応
表面粗さは、光れば光るほど良いのではなく、機能と結びついています。業界でよく見られる対応関係は参考になります。一般フライス加工は約 Ra 3.2~1.6、精密フライス加工は約 Ra 1.6~0.8、研削は約 Ra 0.8~0.4、ラップ/研磨は Ra 0.2 以下まで可能です。数値は図面と現場の実状に基づいて確認する必要があり、材料、工具、工作機械によって達成できる上限は異なります。
もう二つ見落としやすい点があります。一つは陽極酸化、黒染め、めっき前の表面状態が外観に直接影響することです。前処理が十分に細かくないと、処理後に工具痕が拡大されます。もう一つは、シール面や摺動嵌合面はテクスチャ方向に要求があり、Ra 値だけでは不十分で、加工テクスチャ方向を明記する必要があります。
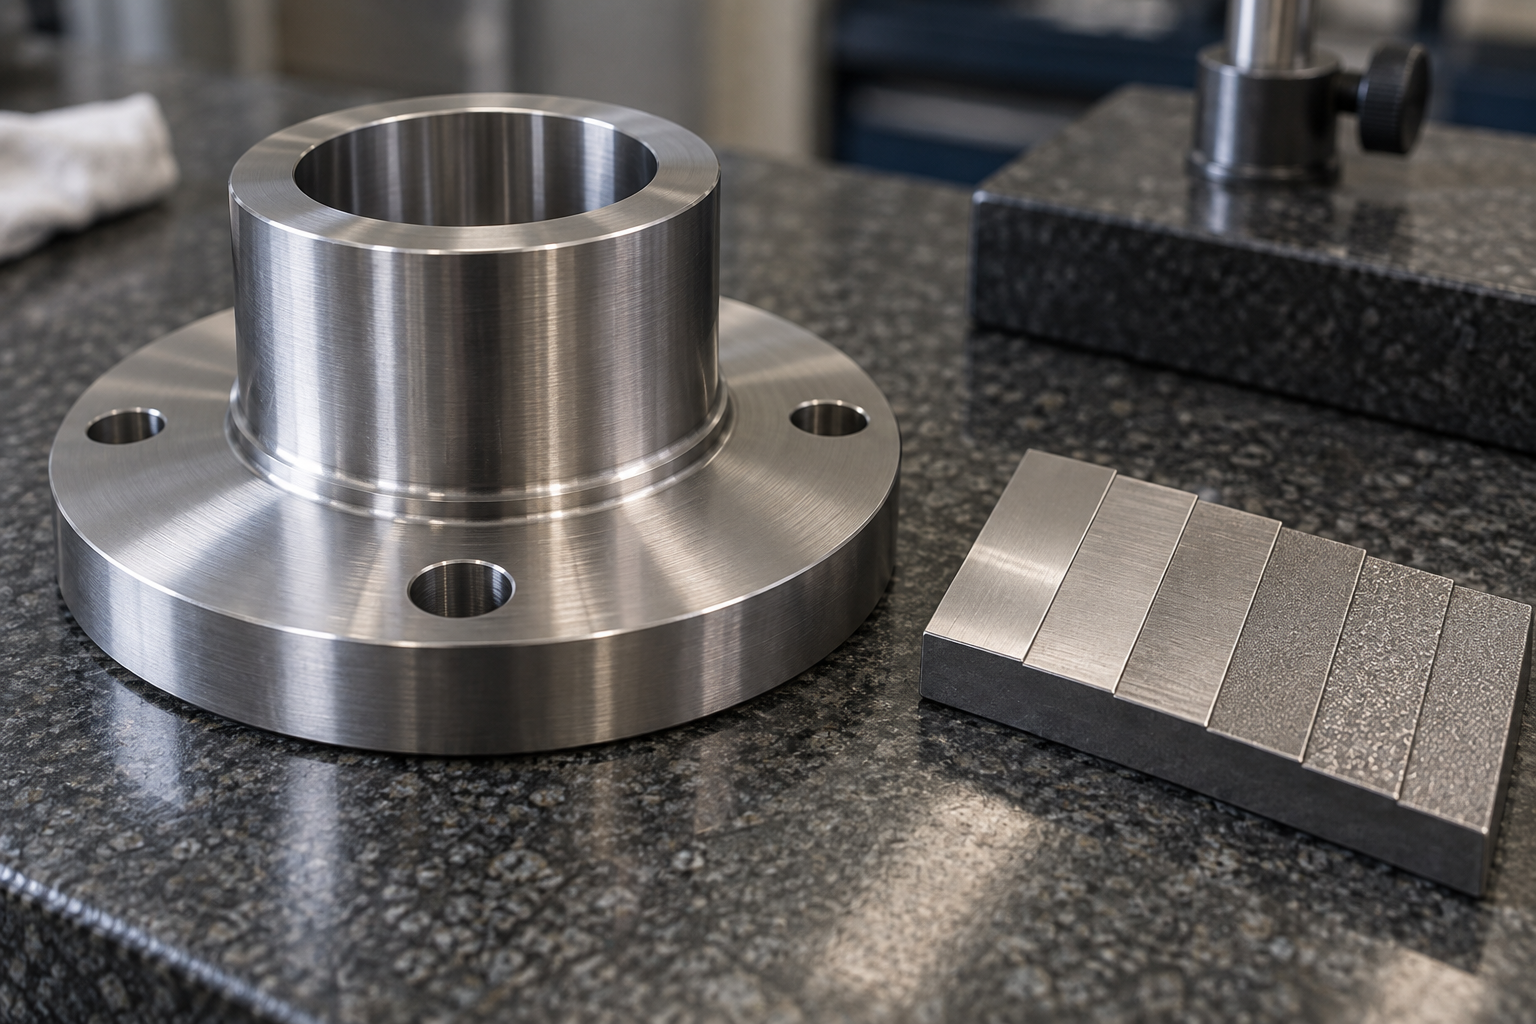
順序を一本の主線に固定します。粗加工 → 応力除去 → 半精加工 → 熱処理 → 精加工/研削 → 表面処理。各工程が次の工程のために制御可能な取り代と基準を残すことで、ドイツの精密加工部品の手直し率は明らかに低下します。
見積もり前に確認すべき図面指標とよくある手直しポイント
材料と状態:状態がなければ、工程ルートもない
重要公差と基準:機能面を先に等級分けし、非機能面は無理に厳しくしない
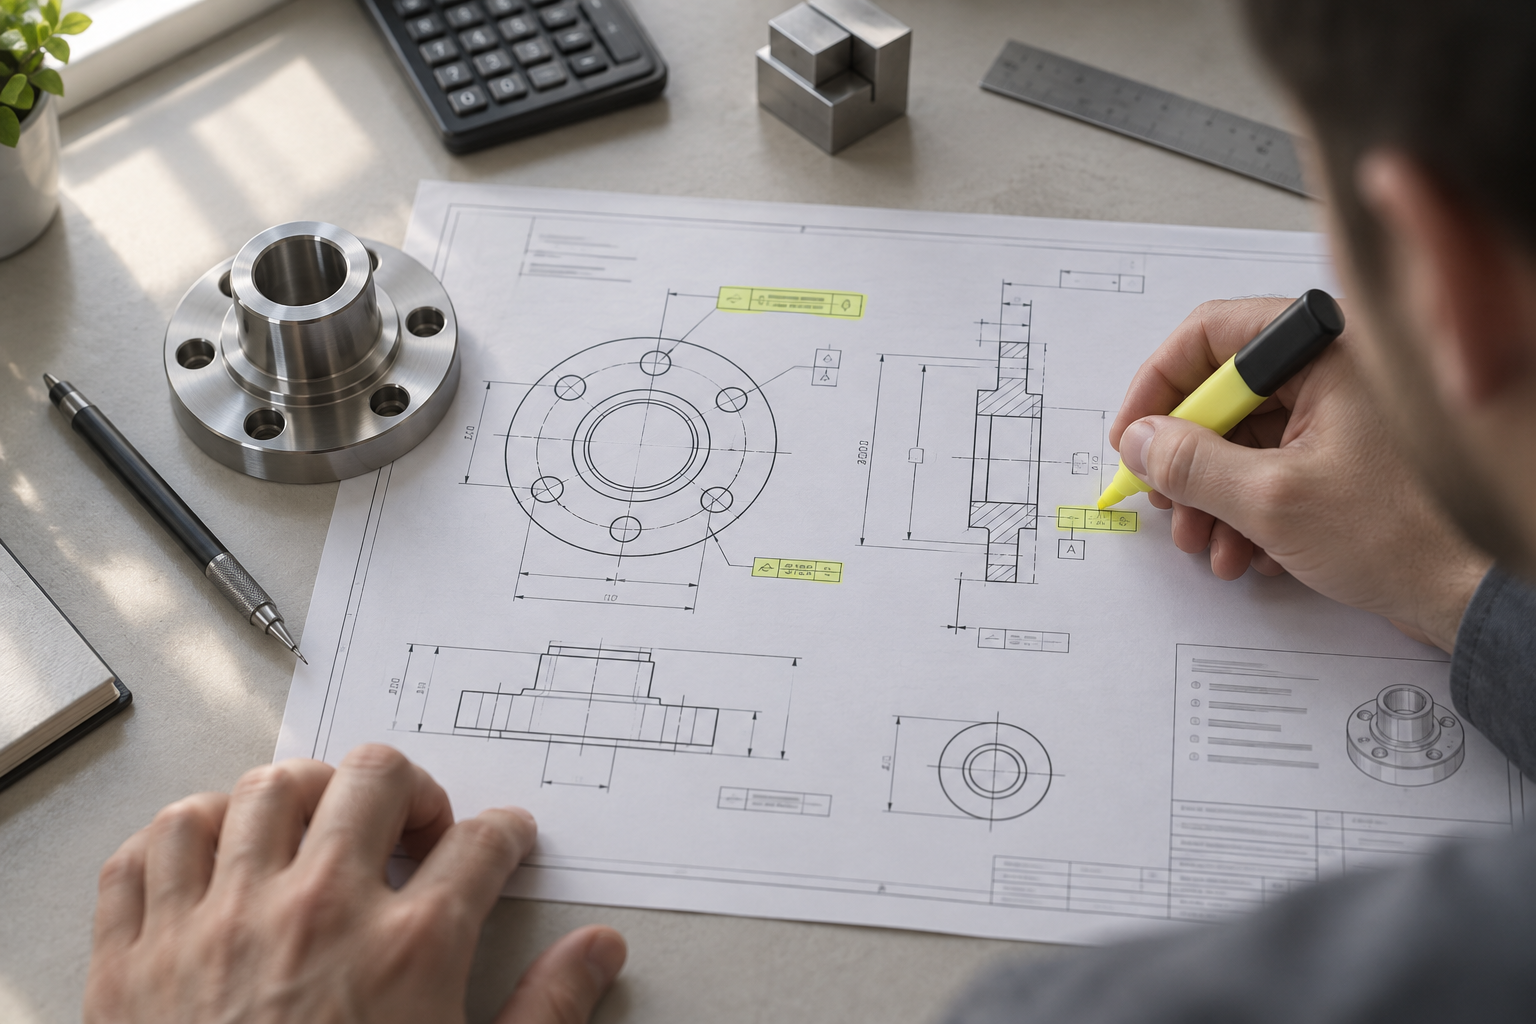
表面、熱処理、検査方法:検収基準を明記する
数量とロット:ロットが工程の分岐を決める
よくある手直しポイント:多くは仕上げと細部に発生する
- 薄肉変形:肉厚が工具径に近いと、切削力とクランプ力で部品が逃げ、精加工後に寸法が戻ります。補助支持や送り戦略の調整が必要です。
- 深腔の切りくず排出:深いポケットでは切りくずが排出されず、加工済み面を傷つけたり、工具の欠けを引き起こします。高圧クーラントや層別切りくず排出方案があるか確認します。
- ねじと穴位置のずれ:多工程の段取り後に穴位置の累積偏差が生じ、ねじ下穴とねじ山形状が合わなくなります。基準が統一されていないことが主因です。
- 酸化後の寸法変化:陽極酸化は寸法を消費し、薄肉部品では特に顕著です。嵌合要求のある表面は取り代を確保するか、酸化後に加工します。
ドイツの精密加工部品に関するよくある質問
以下の問題は、基本的に図面を読み終え、工程を決めた後に出てきます。答えは判断の境界を示すもので、約束値ではありません——具体的なあるドイツの精密加工部品については、依然として図面、公差枠、現場の実際の能力を基準とします。
ドイツ図面の表記習慣と国内でよくある描き方はどこが違う?
違いは通常、記号そのものではなく、情報密度とデフォルトの約束事にあります。ドイツ図面は基準記号、幾何公差枠、材料状態(調質、時効など)、熱処理硬度を非常に完全に記載し、寸法チェーンも加工順ではなく機能面に基づいて表記する傾向があります。国内の一部の図面は重要な嵌合寸法を口頭コミュニケーションに委ねますが、ドイツ図面は「図面が検収根拠」という傾向が強いです。
実務ではまず三つを確認します。基準が唯一でクランプで実現可能か。幾何公差枠内の基準が加工基準か(一致しなければ換算が必要)。材料状態と熱処理が表題欄に書かれているか備考に書かれているか。この三項目を読み間違えると、その後の段取りと検査もずれます。
材料をより切削しやすいグレードに変えると、検収に影響しますか?
影響します。しかも多くの場合、寸法問題ではなく性能問題です。易切削グレード(例えば鉛含有や高硫黄の快削鋼、一部の切削剤添加アルミ)に変えると、通常は切りくず排出が改善し、工具摩耗が減り、表面粗さがより安定しますが、強度、耐食性、溶接性、その後の表面処理(陽極酸化の色調、めっき密着性)が変化する可能性があります。
図面でグレードと状態が指定されている場合、置き換えは逸脱であり、顧客の書面による確認が必要です。内部試作だけであれば変更可能ですが、検収は依然として元の図面の力学および表面要求に従い、「加工しやすい」を検収緩和の理由にしてはいけません。
小ロットのドイツ精密加工部品は、直接射出成形金型を開ける価値があるか?
バッチと形状次第です。数十個から数百個なら、CNC フライス/旋盤や手板複製の方が通常は割安です。金型費と試し打ちのサイクルを省けるからです。形状に複雑な内部キャビティ、軽量化の格子、またはコンフォーマル冷却のニーズがある場合、試作段階では3Dプリントも金型を開くより速いことがよくあります。
射出成形が割に合うのは、バッチが安定していて、単品コストが金型の償却に敏感で、プラスチック部品の外観と寸法の一貫性に対する要求が明確な場合だけです。判断ポイントは、金型費を予定総量で割った額が、単品加工コストの差額より明らかに低いかどうかです。この数値は実際の見積もりで計算すべきで、感覚で判断してはいけません。
顧客が機能上の必要より厳しい公差を指定してきた場合、どうコミュニケーションを取るか?
まず、どれが機能嵌合面で、どれが単なる外形寸法なのかを区別します。公差チェーンを分解し、どの寸法が連鎖して組立隙間を決めているかを指摘し、残りは緩和できることを示します。具体的なコストで話すのが有効です。より厳しい公差は通常、より多くの段取り回数、より遅い送り、より高い検査比率を意味し、コストとリードタイムが上がります。
コミュニケーションでは「できません」と言うだけでなく、代替案を提示します。例えば全体公差を緩め、重要な嵌合部だけを厳しくする、または研削/精密フライスの工程を追加してその寸法だけを専用に保証するなどです。最終的には顧客が確認した版を基準にし、自分で図面を変更しないでください。
検査報告書には一般的にどのような内容が含まれるか?
一般的なのは、初品検査報告書と重要寸法の実測値です。番号、図面の公称値、上下偏差、実測値、使用した測定具(三次元測定機、画像測定機、マイクロメータ、プラグゲージなど)を記載します。幾何公差の項目には、基準の設定方法と測定結果を明記します。自由曲面やリバース比較の場面では、3Dスキャンのカラーマップを添付することがあります。
報告書の範囲は図面の検収基準と一致させる必要があります。図面で要求されていない項目は、通常報告書で全数測定されません。顧客が特定の形式や特定の項目を必要とする場合は、出荷後に補うのではなく、見積もり前に伝えるべきです。具体的な検査能力と報告書の形式は、プロジェクトごとに確認します。
Key takeaways
- ドイツ精密加工部品の難しさは、単一の公差数値よりも、基準、段取り、公差チェーンの全体的な組み立て方にあることが多い。
- 材料の実現可能性が工法ルートを決める:同じ図面でも材料が変われば、工具、切削パラメータ、検査方法もそれに合わせて変えなければならない。
- 公差帯を機能別に等級分けし、嵌合面だけを厳しくする方が、図面全体を厳しくするよりコストが抑えられ、安定もする。
- 検査方法は図面段階で整合させておく必要がある。測定器の能力が不足していれば、どれだけ厳しく指示しても検収できない。
- 表面粗さ、熱処理、応力除去工程には順序があり、順序を間違えると寸法がずれる。



