
自動車ペダルはどの部品で構成される?材質を一律に決められない理由
100–0 km/hの緊急制動テストで、三台の車のペダルブラケットがすべて破断し、破断瞬間のペダル力は約1612Nだった。ニュースが出た後、議論は急速に一つの二択に流れた:プラスチックか金属か?この問い自体が間違っている。実際のアッセンブリでは、プラスチックと金属が同時に存在し、しかも役割分担が明確である。
ペダルアッセンブリを分解すると、少なくとも三種類の荷重支持部品があり、それぞれの荷重経路は全く異なる:
- ペダルアーム:足で踏む力と変位を直接受け、形状が複雑で湾曲しており、量産車ではガラス繊維強化エンジニアリングプラスチックの射出成形一体成型が一般的だが、鋼板プレス溶接のものもある。
- 固定ブラケット:ペダルアームの荷重を車体のフロントフロアまたはファイアウォールに伝える。これが破断ニュースで問題になった位置である——破断したのはペダルではなくブラケットだ。ブラケットにPP+GF40(ポリプロピレン+40%ガラス繊維)を使うか鋼、アルミニウム合金を使うかが、破壊モードを直接決める。
- ピボットとリンク:回転を担い、同時に側方踏み込みによる曲げモーメントとトルクを負担する。ここは耐摩耗性、繰り返し回転への耐久性が必要なため、多くは依然として金属部品である。
したがって正しい問いは「自動車ペダルは何の材質か」ではなく、「どの部品を、どの工况で、どの工法で作るか」である。同じブラケットでも、前方踏み込みと側方踏み込みでは応力分布が異なる。同じ材料でも、-35℃と常温では靭性の挙動が異なる。材質論争の背後には、実は工法路線、生産量、コスト、検証工况の総合的な取捨選択がある——これも後の節で分解して説明する内容である。

プラスチックペダルと金属ペダルはどう選ぶ?射出成形、プレス加工、ダイカスト、CNC加工がそれぞれ適合する生産量
まず結論を先に述べる:ペダルの選材は「プラスチックが先進か鋼が信頼できるか」という立場の争いではなく、生産量、構造複雑度、コスト、重量という四つの変数の連立解である。同じ一組の自動車ペダルの中で、ペダルアームはガラス繊維強化プラスチックの射出成形、固定ブラケットは鋼板プレス加工、ピボットはアルミニウム合金ダイカストまたは切削——三つの工法が同時に存在しても矛盾しない。本当に問うべきは:この部品の年産量はどれだけか、構造はどれほど複雑か、破壊モードは何か、である。
射出成形:大批量の複雑構造部品の第一選択
量産乗用車のペダルアームと一部のブラケットにはガラス繊維強化エンジニアリングプラスチックが一般的に使われ、主流はPP+GF30/GF40またはPA(ナイロン)+ガラス繊維であり、普通の民生用プラスチックではない。理由は、射出成形がリブ、スナップ、取付穴を一度に成形でき、複数の組立工程を省き、単品コストが生産量に応じて急速に薄まるからである。代償は金型の初期投資が高いこと——業界では射出成形金型は約10万~25万元が一般的で、構造が複雑でアンダーカットが多いほど高くなる。したがって射出成形の適用境界は年産量が十分大きく、構造が十分複雑であること;生産量が上がらなければ、金型費を単品に配賦できない。業界典型のPP+GF40ブラケットの量産単品は約10~28元(構造複雑度による)、この範囲は金型費を含まず、サプライヤーにより差が大きい。
プレス加工:鋼板薄板、大量生産、構造部品が小さいブラケット類
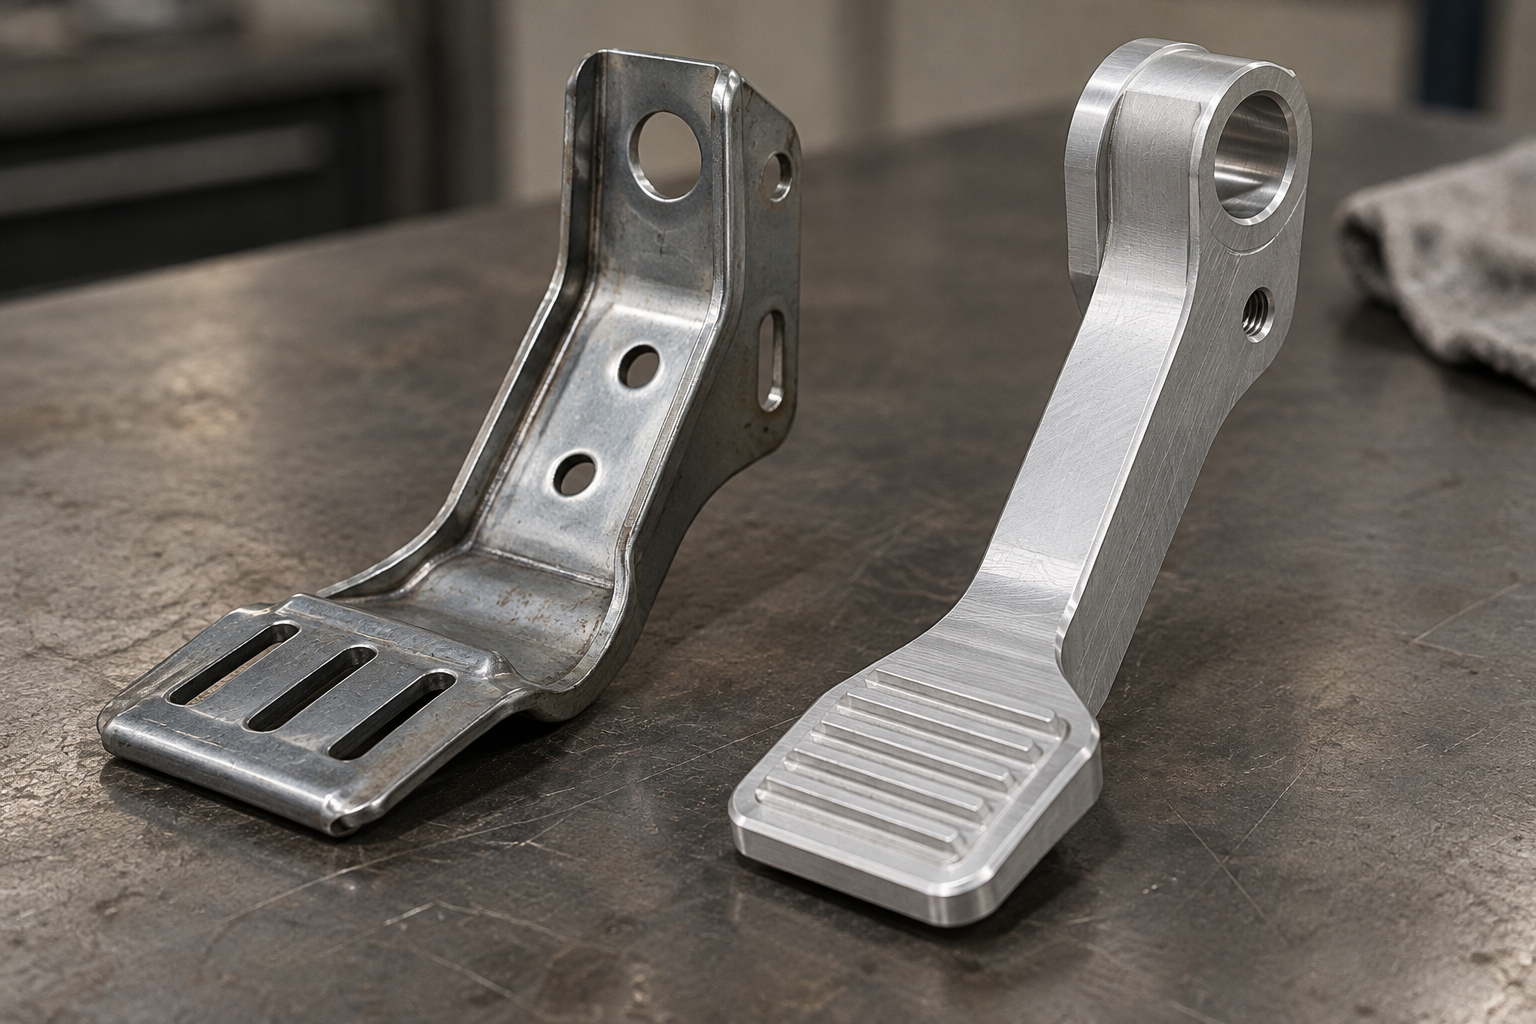
板金プレスは金属薄板の総合的な冷間変形であり、せん断、打ち抜き、曲げ、溶接、リベット締結、成形がすべて含まれる。ペダル総成の中の固定ブラケット、補強板、連結片はその典型部品である。品種が単一で、生産量が多く、構造部品が比較的小さく、まさにプレス加工の効率領域に収まる。鋼板ブラケットの支持能力は通常非常に強く、公開報道ではある車種の鋼製ペダルが3000N以上の圧力に耐えられると言及されているが、この量級はあくまで参照であり、具体的な数値は完成車メーカーの仕様と図面に準ずる。プレス部品の破損リスクは主に曲げの丸みと打ち抜きエッジの応力集中にあり、設計時には丸み半径と板厚の遷移に注目すべきであり、材料の牌号だけを見てはいけない。
ダイカストとCNC加工:軽量化の中大量生産 vs 小ロット試作
アルミニウム合金ダイカストは中大量生産、軽量化と一体成形を求めるブラケットに適しており、金型費は射出成形より高く、業界では一般的なダイカスト金型は約15万~40万元、業界典型のアルミダイカストブラケットは1個あたり約25~50元(金型費別途)。鋼より軽いが、肉厚と内部気孔の制御が難点であり、熱処理とバリ取り工程は省略できない。

板金プレスとCNC加工はペダル製造でそれぞれどのような役割を担うのか
この2つの工法を一緒に語るのは、それらが最も混同されやすいからである。どちらも金属部品を生み出し、どちらも「鋼材」と関わるが、ペダルプロジェクトにおける位置づけはまったく異なる。まず一言で判断を示す——板金プレスは量産ペダル金属部品の主力成形方式であり、CNC加工は試作品、治具、小ロット部品を補完する手段である。
板金プレス:量産ブラケットと補強板の成形主力
板金加工は金属薄板の総合的な冷間変形工法であり、せん断、打ち抜き/切断、曲げ、溶接、リベット締結、成形などを含み、プレス板金は特に品種が単一で、生産量が多く、構造部品が比較的小さい製品に適している。ペダル総成の中の固定ブラケット、補強板、連結片、取付底板はまさにこの種の部品である。利点はタクトが速く、1個あたりのコストが低く、ロットの一貫性が良いこと。代償は金型投資が高く、構造変更は金型変更に等しいことである。
プレス部品の破損モードにも独自の法則がある。破断は主に曲げの丸みと打ち抜きエッジに現れる。曲げの外側は引張で薄くなり、丸みが小さすぎると応力集中が生じる。打ち抜きエッジのバリと微小亀裂は疲労亀裂の起点となる。したがって図面上の曲げ半径、穴辺距離、バリ取り要求は、外観の問題ではなく寿命の境界である。鋼板ブラケットには公開報道で「3000N以上の圧力に耐えられる」という記述があるが、あくまで量級の参照であり、具体的な数値は完成車メーカーの仕様と図面に準ずる。
CNC加工:試作品、治具・夹具、小ロット金属ペダルアーム
CNC加工の役割は「金型を開かずに金属部品を入手できる」ことである。アルミ、鋼、ステンレス、チタンは常用材料であり、表面処理は陽極酸化、研磨、粉体塗装、めっきが選べる。ペダル試作品、検査治具、溶接治具、改造用金属ペダルアームを作る場合、図面を変えれば部品も変わり、反復のテンポが速く、これは初期段階で組立関係と人間工学的寸法を検証するのに非常に価値がある。
限界は明確に述べる必要がある。1個あたりの工数が高く、小ロット金属部品の1個あたりコストはプレスやダイカストの量産部品より明らかに高い。さらに重要なのは、CNC加工部品の繊維配向、残留応力、表面状態は量産射出成形部品やダイカスト部品と異なり、疲労挙動を直接外挿できないことである。試作品が検証するのは組立と剛性であり、量産の安全結論ではない。
ブレーキペダルの安全指標は何を見るか:ペダル力、疲労、温度、側向工况
まず結論を一言で:ペダルの安全性は一つの力の数値で支えられるものではなく、一連の工况の組み合わせです。静的ペダル力は入門項目にすぎず、数年後にブラケットが円角で折れるかどうかを本当に決めるのは、疲労、温度、側向踏み込みです。
静的ペダル力:まず量級を見て、次に部品を見る
完成車メーカーと法規はペダル総成に対して、失効してはならない力値のしきい値を規定します。公開報道では二つの量級が現れています:ある車種の緊急制動テストでブラケットが破断した瞬間のペダル力は約1612N、一方別の自動車メーカーはそのペダルが3000N以上に耐えられると公表しています。この二つの数値は直接比較できません——一つは破断時の実測荷重、もう一つは設計上の耐荷重能力であり、車種、部品、工况がすべて異なります。具体的な限界値は図面と完成車メーカーの規範に従うべきで、ニュースの数値を検収基準にしてはいけません。
疲労と温度:ガラス繊維強化プラスチックと金属では失効経路が異なる
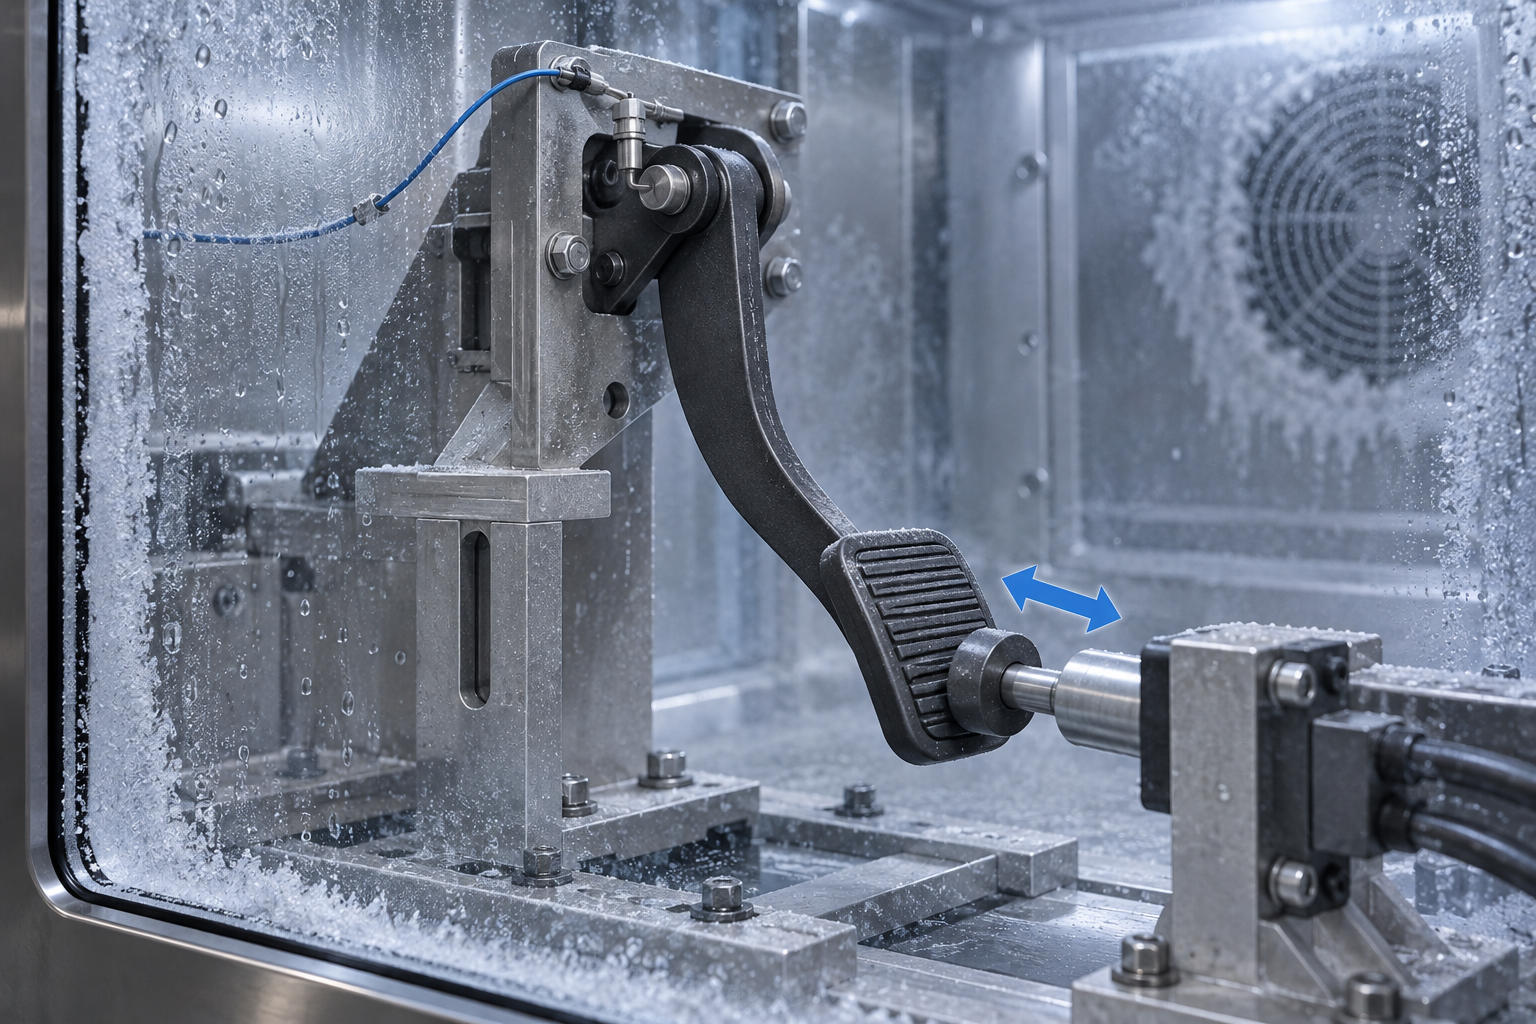
ペダルは高頻度動作部品で、1日に数十回踏むと、10年で十数万回になります。疲労寿命はサイクル数と荷重スペクトルで決まり、ブラケット根部の円角、枢軸孔壁がよく亀裂発生位置となります。温度は別途見る必要があります:検証は通常-35℃、常温、80℃などの工况をカバーします。なぜならガラス繊維強化PPやPAの低温靭性低下は鋼材より顕著で、低温脆化リスクは常温データから外挿できません。金属部品は低温での挙動がより安定していますが、溶接熱影響部と鋳物の気孔に注意が必要です。
側向工况:破断多発項目、必ず正向と一緒に検証する
足の偏った踏み込み、斜め踏み、あるいは衝突中の足位置のずれは、荷重を軸方向から側向に変えます。このとき枢軸付近は同時に曲げモーメントとトルクを受け、ブラケット根部と枢軸孔が応力集中点となります。設計上は円角を大きくする、補強リブを追加する、ガラス繊維含有量を高める、あるいは局部的に金属インサートに変更することで対応しますが、これらの手段はすべて正向と側向の両工况で同時に検証し、最も過酷な温度点まで繰り返す必要があります。静的正向力値だけを見ると、真の失効モードを見落とします。
正向踏みと側向踏みで、なぜ試験結果が大きく異なるのか
同じブラケットでも、正向踏みは合格できても、側向踏みでは折れることがあります——これは試験が偽物なのではなく、二つの工况の受力経路が根本的に異なるからです。正向踏みでは、力はペダルアームに沿ってほぼ軸方向に伝わり、固定ブラケットは主に圧縮と一方向曲げを受け、断面上の応力分布は比較的均一です。側向踏みでは、足位置がペダル端に偏ったり、斜め踏みしたり、あるいは衝突中に身体が足位置をずらすことで、荷重方向が設計経路から外れ、枢軸付近で同時に曲げモーメントとトルクを生じます。
これら二つの内力の重ね合わせは危険断面を変えます。ブラケット根部、枢軸孔周辺の円角遷移区は、もともと幾何学的な急変部であり、側向工况では応力集中係数が明らかに上昇します。ガラス繊維強化プラスチックの異方性はこの問題をさらに増幅します:射出成形時にガラス繊維は流動方向に配向し、配向に垂直な方向の強度は低く、側向荷重がちょうど弱い配向方向に落ちると、失効はより突然に訪れます。金属部品には繊維配向の問題はありませんが、溶接や鋳造欠陥はトルク下で同様に亀裂が発生しやすいです。
設計上どう側向工况に対処するか
一般的な方法はいくつかあります:ブラケット根部の遷移円角を大きくして応力集中を低減する;側向受力方向に補強リブを追加して断面慣性モーメントを上げる;ガラス繊維含有量を高める、あるいは最も危険な局部を金属インサートに変更する;枢軸と孔の嵌合隙間を最適化して付加曲げモーメントを減らす。これらの手段にはすべて代償があります——円角拡大は空間を占有し、補強リブは射出流動と反りに影響し、インサートは組立工程を増やします。どれを選ぶかは、側向荷重が完成車工况でどれだけの重みを占めるかによります。
検証時には、正向と側向をそれぞれ行う必要があり、一方向だけ測って結論を出してはいけません。より確実な方法は、複数の温度点で側向荷重を繰り返すことです——低温ではプラスチックの靭性が低下し、側向工况の失効リスクが最も高くなります。業界で一般的な検証温度は-35℃、常温、80℃などの工况をカバーします;具体的にどの点を測るか、どれだけ荷重をかけるか、何回サイクルするかは、完成車メーカーの規範と図面要求に従います。車種によって差異が大きいです。側向工况と温度を組み合わせて試験してこそ、この部品の失効境界に本当に触れたことになります。
小ロット試作でCNC加工や3Dプリントのペダルを使う場合、量産検証を直接代替できるか
ではCNC加工と3Dプリントのペダルサンプルは、何を検証できるのか
試作段階と量産段階で、それぞれ何を固定すべきか
- 試作段階:このラウンドで何を検証するか(組付け、操作性、剛性)を明記し、試作品の結果を安全報告書に書かないこと。材料グレードはまず近似でよいが、図面に「非量産工法」と注記する。
- 過渡段階:量産前に小ロットの実部品が必要で、手板複製/真空注型や小ロット射出成形を用いてよい。材料系と成形方式をできるだけ量産に近づけるが、最終射出成形品との差異は依然として明示する。
- 量産段階:工法ルート、材料グレードとガラス繊維含有率、金型状態、ゲート位置を固定する。材料変更、金型変更、ゲート変更はいずれも工法変更とみなされ、疲労データを再評価する必要がある。

よくある質問
以下のいくつかの質問は、前述の材質、工法、安全指標の分解を読んだ後で最も追问されやすい点です。
自動車のフットペダルは結局プラスチックと金属のどちらを使うべきか?
一律には決められません。ペダル総成では、ペダルアーム、固定ブラケット、ピボット/リンクが三種類の部品で、工况が異なります。量産乗用車のペダルアームと一部のブラケットにはガラス繊維強化 PP や PA の射出成形品がよく使われ、荷重を受けるピボットと一部の金属ブラケットには依然として鋼やアルミニウム合金が使われます。材料選定は、ロット、構造複雑度、コストと重量の総合解を見るものであり、先進と後進の争いではありません。
射出成形、プレス成形、ダイカスト、CNC 加工はそれぞれどのようなロットに適しているか?
射出成形は大ロットの複雑な一体構造に適し、金型費は高いが単品あたりで薄まります。プレス成形は品種が単一で生産量の多い薄板ブラケット類に適します。ダイカストはアルミニウム合金の中大ロットに適し、軽いが金型費が高いです。CNC 加工は小ロット、試作と改造に適し、金型不要で図面を変えれば部品も変わるが、単品の工数が高いです。業界で典型的な射出成形金型は約10万~25万元、ダイカスト金型は約15万~40万元で、具体的には構造とサプライヤーによります。
ブレーキペダルの安全指標は主にどの項目を見るか?
少なくとも四項目:静的ペダル力、疲労寿命、温度サイクル、正方向と側方向の踏み工况です。公開報道では1612Nと3000N以上の二つの桁が現れており、車種や部品によって差が大きいことを示しています。具体的な数値は図面と完成車メーカーの仕様によります。これらは組み合わせて検証する必要があり、静的力値だけを見ると実際の故障モードを見落とします。
なぜ側方向踏みは正方向踏みより問題が起きやすいのか?
正方向踏みでは荷重がペダルアームの軸方向に伝わり、ブラケットは主に圧縮と曲げを受けます。側方向踏み(足の偏り踏み、斜め踏み、または衝突中の足位置のずれ)では、ピボット付近で曲げモーメントとトルクが重畳し、ブラケット根部とピボット孔が応力集中点になります。設計上は通常、大きな丸み、補強リブの追加、ガラス繊維含有率の向上、または局所的な金属インサートへの変更で対応し、検証時には最も過酷な温度点で正方向と側方向の両工况を繰り返す必要があります。
小ロット試作にCNC加工や3Dプリントのペダルを使う場合、量産検証を直接代替できますか?
できません。CNC加工品と3Dプリント品は、繊維配向、内部緻密度、残留応力、表面状態が量産の射出成形品やダイカスト品と異なり、特に疲労特性は等価ではありません。試作品で組立、人間工学、初期剛性を検証することはできますが、量産の安全結論に外挿するには、量産と同一の工法と材料で検証品を作り、材料グレード、ガラス繊維含有率、金型状態を固定しなければなりません。
Key takeaways
- ペダルアッセンブリは単一素材ではない:ペダルアーム、固定ブラケット、ピボット/リンクはしばしばプラスチック、鋼材、アルミニウム合金の三つの路線に分かれる。
- 量産プラスチックブラケットの主流はガラス繊維強化PPまたはPA(ナイロン)で、ガラス繊維含有率は一般に30%~40%程度であり、普通の民生用プラスチックではない。
- 生産量が工法を決める:射出成形は大批量の複雑構造に、プレス加工は大批量の単純部品に、ダイカストはアルミニウム合金の中大批量に、CNC加工は小批量の試作と改造に適する。
- 安全指標は少なくとも四項目:静的ペダル力、疲労寿命、温度サイクル(例:-35℃/常温/80℃)、前方および側方の踏み込み工况。
- 検証サンプルの工法は量産工法と一致していなければならない——CNCや3Dプリントサンプルの疲労結果は量産射出成形品に直接外挿できない。



