
「出力できない」図面:3Dプリントが結局何を解決するのか
先週、あるブラケットの図面をレビューした:肉厚1.2 mm、内部に閉鎖流路、2つの嵌合穴に±0.05の指示。顧客は備考に「3Dプリントで」と一言書いていた。この言葉の裏には、実はよく考えられていない問題が隠れている——すべての形状が積層造形に適しているわけではなく、すべての精度がプリントで保証できるわけでもない。
3Dプリントの本質は積層造形である:三次元モデルを二次元輪郭にスライスし、一層ずつ積み重ねる。この原理が、何が得意で何が苦手かを決める。得意なのは従来の減材では作れないもの——閉鎖内部空洞、コンフォーマル冷却流路、トポロジー最適化後の異形構造、そして図面から実物への迅速な反復である。苦手なのは大量複製、等方性強度、鏡面級の嵌合面である。層と層の結合強度は通常、材料本体より低く、Z方向の引張強度はXY方向の6〜7割程度しかないことがあり、具体的な比率は工法と材料によって変わるため、実測データで判断する必要がある。
では、いつ3Dプリントが正しい選択なのか?三つの判断基準を挙げる:第一に、部品形状が複雑でCNCのクランプが困難、または工具が入り込めない;第二に、数量が少なく改版が頻繁で、金型が割に合わない;第三に、内部流路や点陣構造など従来工法では成形できない特徴が必要。逆に、部品が単純な回転体、鏡面嵌合が要求される、あるいは批量がすでに百個を超えるなら、すぐにプリントせず——CNCや射出成形の方が安く安定するかもしれない。図面の「3Dプリントで」という一言への正しい応答は、まず形状と数量を見て、それから工法を決めることである。
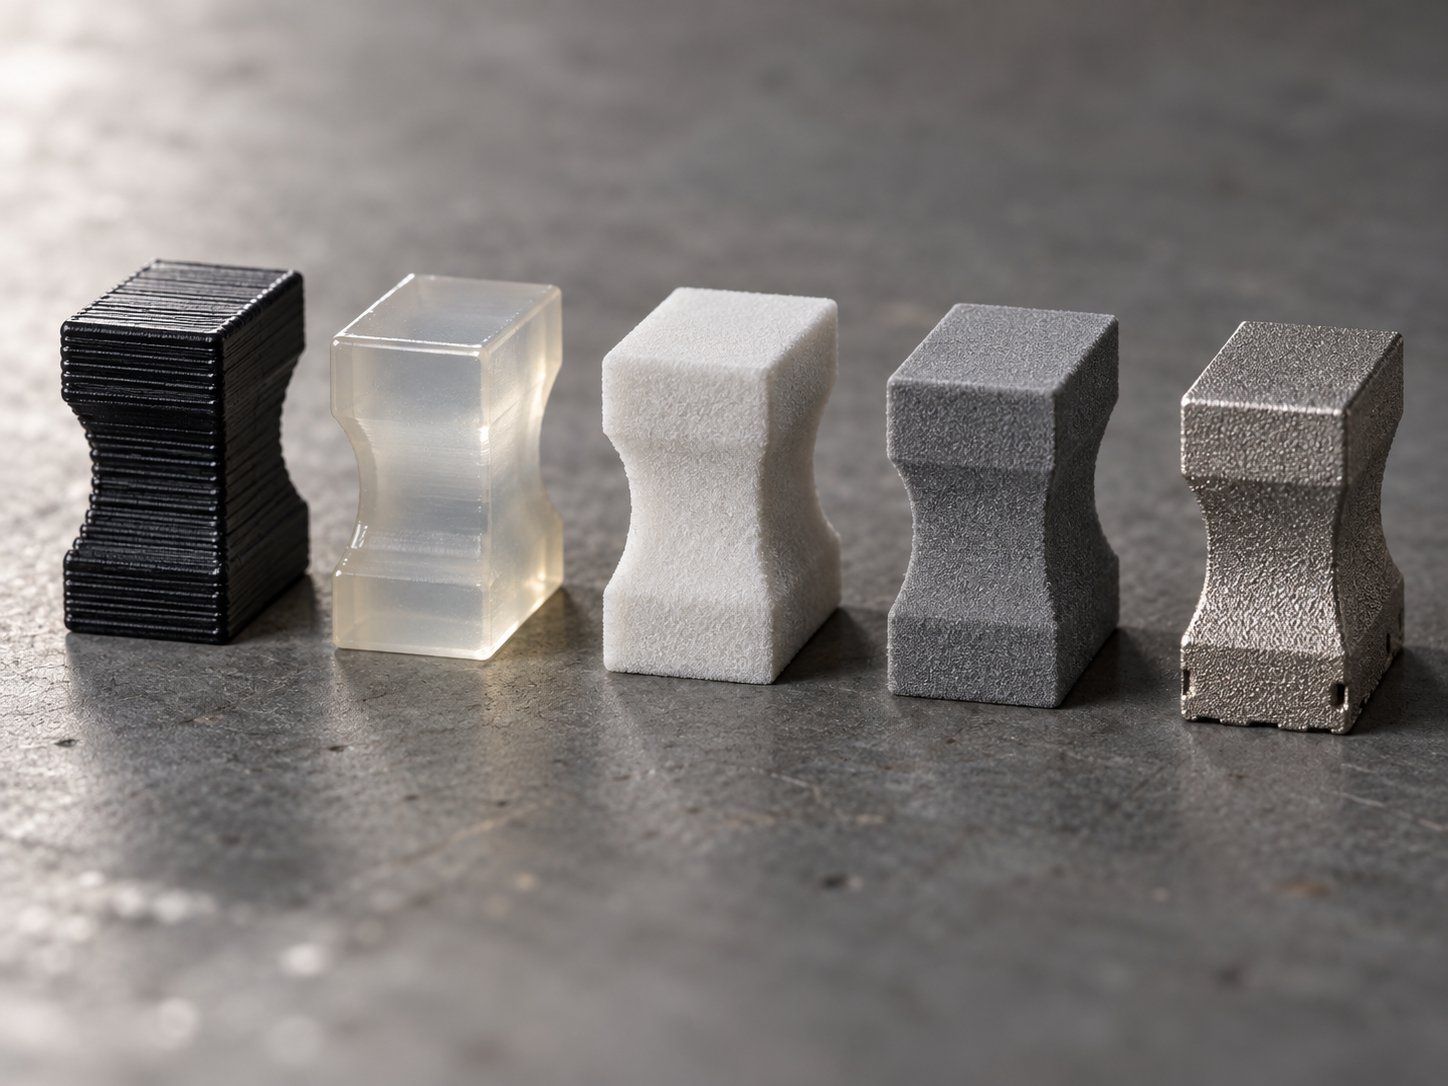
主要3Dプリント工法の比較:FDM、SLA、SLS、MJF、DMLSの選び方
選定の順序はよく逆にされる。正しい順序は、まず材料を決め、次に工法を決め、最後に精度を話すことである。図面にPA12とあれば、FDMで層厚を悩む必要はない;316Lとあれば、DMLSしかない。逆に、先に工法を選んでから材料を探すと、最後は強度や耐熱で行き詰まり手戻りになることが多い。
| FDM | PLA、ABS、PETG、PC、ナイロン | 層厚は一般に0.1〜0.3mm;寸法公差は比較的広い | 積層痕が明瞭;Z方向強度はXY方向より明らかに低い | 外観検証、治具、大型粗試作 | 体積、サポート量、プリント時間 |
| SLA | 光硬化樹脂(ABSライク、PPライク、耐熱樹脂) | 層厚は一般に0.05〜0.1mm;細部が良好 | 表面は繊細;樹脂は脆く耐候性が悪い | 外観部品、精密構造、手板 | 体積、サポート、後処理工数 |
| SLS | PA12、PA11、ガラス繊維/炭素繊維強化ナイロン | 層厚は一般に0.08〜0.12mm | 異方性はFDMより小さい;表面はやや粉っぽい | 小ロット機能部品、組立部品、スナップフィット | 粉末利用率、造形高さ |
| MJF | PA12、PA12+ガラスビーズ、TPU | 層厚は一般に0.08mm | 表面は均一;XY/Z方向の差はSLSよりやや小さい | 中小ロット機能部品、外観要求が中程度の組立部品 | 体積充填率、バッチ |
| DMLS | 316L、17-4PH、AlSi10Mg、Ti64 | 層厚は一般的に0.02~0.05mm。熱処理とサポート除去が必要 | 高緻密。表面はサンドブラストまたは機械加工が必要 | 金属製の荷重部品、コンフォーマル冷却、軽量化構造 | 金属粉末、サポート、熱処理、後加工 |
3つの迅速な判断基準
- 外形と組立干渉の検証のみ:FDMまたはSLA。SLAの方が表面は良好だが、樹脂部品を荷重部や長期屋外使用に使わないこと。
- 組立強度が必要で、数十~数百個のバッチ:SLSまたはMJF。どちらもナイロン系機能部品に適しており、MJFはバッチの一貫性が通常より安定し、SLSは材料体系がより成熟している。
- 金属の荷重、耐熱、コンフォーマル冷却:DMLS。ただし後処理コストを事前に受け入れること。サポート除去、熱処理、嵌合面の機械加工は、見積もりの半分以上を占めることが多い。
よくある誤解:SLA樹脂部品を構造部品として使い、2回組み付けると割れる。もう一つ:FDMでシール面を造形し、層の筋から直接漏れる。判断基準はただ一つ——材料が工法を決めるのであり、工法が材料を決めるのではない。図面に材料の指定がない場合は、まず用途を確認する。荷重、シール、耐熱、それとも外観のみか。そこから工法を逆算する。
図面に必ず明記すべき6つの事項:肉厚、公差、嵌合面、ねじ、サポート、後処理
3Dプリントは見積もりが安く納期も速いが、多くのプロジェクトは図面情報の不足で失敗する。モデルはソリッドだが、工法情報はモデルの中にはない。以下の6項目は、1つ欠けるだけで手戻りになり得る。
肉厚と公差:工法ごとに範囲を示し、機械加工の習慣で指示しない
最小肉厚は工法によって変わる。FDMは一般的に0.8~1.2 mm、SLAはより薄くでき、SLS/MJFは一般的に1.0 mm前後。これらは業界でよくある参考値であり、実際は装置、材料、図面で確認する。図面に「薄肉」とだけ書くのは書いていないのと同じ。公差は方向別に分ける。XY方向は通常Z方向より良く、層厚がZ方向の分解能を決める。嵌合面に±0.05と指示し、モデルが曲面の場合、まず工法が安定して達成できるかを確認し、その後で指示変更や工法変更を決める。
嵌合面、ねじ、サポート:組立基準が成否を決める
嵌合面はできるだけXY平面に置く。Z方向の層の筋はすべり嵌めを渋くする。ねじは直接造形を期待しないこと。一般的な方法は下穴を残してタップ加工するか、インサート穴を設計する。直接造形したねじは強度が低く、ねじ山形状も不完全になる。サポート接触面には粗い痕が残るため、図面でその面に許容するか否かを明記する。許容しない場合は配置を変えるか、余肉を付けて後加工する。後処理(サポート除去、研磨、サンドブラスト、染色)は寸法と外観を変え、納期にも影響するため、図面または見積依頼書に明記しなければならない。
配置方向が成否を決める:層間強度、反り、サポートの破損モード
同じモデルでも配置方向を変えると、引張強度が3割以上変わり、嵌合穴が通りゲージから入らない状態になることがある。FDM、SLA、SLS、MJFはいずれも層ごとに積み重ねるため、層と層の結合面は常に層内より弱い。プリント品を等方性材料として設計しないこと。
荷重部品:主応力をXY平面に載せる
部品が荷重を受ける場合——スナップ、治具の押さえ板、荷重を受けるブラケット——まず主応力方向を見る。部品を「寝かせて」、引張応力をXY平面に沿わせ、Z方向には圧縮応力のみを負担させるか、無負荷にする。垂直に造形した支柱は、1回曲げると層間から割れる。寝かせて造形した同じ梁は、明らかにより大きな曲げモーメントに耐えられる。この判断基準は、充填率を調整するよりはるかに有効だ。
シール部品と嵌合面:層の筋をシールラインに横切らせない
部品がシールまたは嵌合を要する場合——Oリング溝、端面シール、すべり嵌め——配置により、シール面または嵌合面を層内平面にし、層間の段差にしないこと。層の筋自体が微細な溝であり、シールラインを横切れば漏れ点になる。嵌合穴はできるだけ軸線を水平にし(穴をXY方向に沿って成形)、穴軸線がZ方向になると楕円度や層間段差が生じ、ピン軸が固着するのを避ける。
反りとサポート:大きな平面とオーバーハングの代償
大きな平面を下向きにすると、冷却収縮が不均一になり、四隅が反るのがよくある破損であり、ブリムを追加するか向きを変えることで通常は抑えられる。オーバーハング角が約45°を超える場合(業界でよくある参考値であり、具体的な工法と材料で確認が必要)、一般的にサポートが必要になる。サポート接触面には粗い痕が残るため、組立面や外観面を下向きにしないこと。サポートは無料ではない。サポートが1箇所増えれば、サポート除去工数が1工程増え、寸法の不確かさも1箇所増える。
判断順序:まず組立基準と荷重方向を決め、次に配置を決める。配置が決まらなければ、公差も後処理も絵に描いた餅だ。図面に配置要求が書かれていない場合、見積もり前にエンジニアと確認し、造形してから組み付かないと気づくのを待たないこと。
ある実例:「造形したが組み付かない」から図面を修正して再造形へ
昨年の検査治具の一批。部品は大きくない。80×60×12 mmの位置決めブロックで、上に2つのφ6H7ピン穴があり、穴軸線は元々大きな平面に垂直だった。顧客は組立検証を急ぎ、モデルのままFDMプリントに出した。手元に届くと、ピンが叩いても入らない。穴の実測は約0.15 mm小さく、無理に圧入すると抜けなくなり、Z方向の層の筋が穴壁で細いねじ山のようになり、1回ひねると噛み込んだ。
振り返ると3つの問題が重なっていた。配置で穴軸線をZ方向に置いたため、層間結合が弱く、穴径収縮も層高に沿って累積した。公差は機械加工のH7をそのまま流用し、プリントの余量を見込まなかった。工法はFDMを嵌合部品に選んだ。修正方法は直接的だ。穴軸線をXY平面に回し、穴径は片側0.1 mm残してリーマ加工する。嵌合面はSLAに変更して表面を確保する。ピン穴は直接造形ではなくインサートに変更する。第2版は一発で組み付いた。
この事例の教訓は「FDMはダメ」ではなく、順序が間違っていたことだ。まず組立基準を決め、次にプリント方向を決め、最後に工法を選ぶ。基準が決まれば、穴の配置、余量、後加工の要否に判断基準ができる。逆に先に工法を選ぶと、後はすべて後手の穴埋めになる。
検査と検収:3Dプリント品をどう測り、何を測り、どの寸法にこだわらないか
3Dプリント品の検収書で最も揉めやすい項目は、ノギスで層の筋面を測り、「なぜRa1.6ではないのか」と問うことだ。層の筋、サポート痕、段差模様は層ごとの積み重ねによる工法特徴であり、加工欠陥ではない。これを機械加工の表面粗さで判定すると、サプライヤーは手戻りするか受注を拒否するしかない。本当に厳格に管理すべきは嵌合寸法と機能面であり、外観面は「目視で明らかな欠陥がないこと」で検収すればよい。
寸法ごとに検収基準を定め、一律にしない
| 寸法タイプ | 測定具の選択 | 検収基準(作業内でよくある参考であり、図面で確認が必要) |
|---|---|---|
| 嵌合穴/軸(H7、h6) | プラグゲージ、内径マイクロメータ、三次元測定機 | 必ず固くする;FDM/SLAでは一般的に片側0.1~0.2mmの余量を残してからリーマ加工またはタップ加工を行い、直接印刷した穴は通常小さめになる |
| 取付穴の中心間距離 | ノギス、三次元測定機 | 図面公差による;Z方向の穴間距離は層間収縮の影響を受け、一般的な偏差はXY方向より大きい |
| 外観面、非嵌合面 | 目視、サンプル | Ra数値では判定しない;積層痕とサポート痕は工芸特徴であり、欠料、層間剥離、反りの有無のみを判定する |
| 薄肉、オーバーハング根部 | 目視、ノギス | 軽微な変形は許容するが、貫通亀裂は不可;組立に影響する場合は不合格と判定する |
測定器は高価であればよいというものではない。嵌合穴はプラグゲージの通止が最速で、三次元測定機は初品と紛争品に残す;ノギスで積層痕面を測ること自体に数シロの不確かさがあり、測定値は仲裁の根拠にはできない。部品にシール面や摺動嵌合面がある場合、初品は必ず三次元測定機で測定し、量産品はプラグゲージと目視で抜き取り検査する。
調達側で最もずれやすい一言:「モデルで見積もり、機械加工で検収」
見積依頼時にSTPファイルだけを渡すと、サプライヤーは体積と配置で工数を推定する;納品後に品質検査が機械加工公差表で項目ごとに測定すると、積層痕面やZ方向の穴間距離がすべて「公差外」となる。ずれを避ける方法は、見積段階で三つのことを明確に書くことである:配置方向の要求(どの面を必ず下向きまたは上向きにするか)、後処理の要求(サポート除去、研磨、ブラスト、染色、タップ加工)、検収基準(どの寸法を厳格に管理し、どれを機能検査のみとするか)。この三つを見積書に記載すれば、見積と検収が一致する。図面に基づいて迅速に価格を確認する必要がある場合は、3Dプリント見積入口から要求をまとめて提出できる。
最後の判定基準:組立でき、回転でき、密封できる寸法は厳格に管理し、見た目が十分に光沢でないだけの寸法は緩和する。検査リソースは機能面に費やす方が、積層痕に費やすよりはるかに割に合う。
3Dプリントを使うべきでない場合:境界条件と小ロットの経済性
3Dプリントは万能の鍵ではない。ロットは第一の硬い境界である:同一部品の需要が数十から数百個を超えると(具体的な閾値は部品サイズ、材料、後処理量によって変動し、品目ごとに試算が必要)、射出成形や手板複製の単品コストが逆転する。射出成形は初期に金型費を按分する必要があるが、一度薄まれば単品はプリントの数分の一になることもある;真空注型のシリコン型寿命は通常数十回で、中低ロットに適する。
第二の境界は性能要求である。層ごとの積み重ねはZ方向の結合がXY方向より弱いことを決定づける。部品が等方性強度、鏡面嵌合、長期耐候性、食品接触認証を要求する場合、3Dプリントは適用できない可能性がある——そのようなニーズはCNC、射出成形、板金に切り替えるべきである。大型のソリッド部品も割に合わない:プリント時間は体積と高さに伴って急増し、材料費と機械時間コストも同時に上昇する。
簡単な計算式:総コスト = 単品コスト × 数量 + 一時費用(金型/プログラミング/治具)。3Dプリント、CNC、複製、射出成形の四つの道をそれぞれ計算し、総コストが最も低いものを取る。数量が境界付近にある場合、まず小ロットでプリントして組立を検証し、その後金型を開くかどうかを決定する。見積時に数量段階、材料、後処理、検収基準をまとめて提示し、「モデルで見積もり、機械加工で検収」のずれを避ける。関連する工芸能力は射出成形能力とラピッドプロトタイピングのページを参照できる。
よくある質問FAQ
以下のいくつかの質問は、見積と図面レビューで最もよく聞かれるものである。回答にはすべて境界条件が付いており、あなたの部品に具体的に当てはめるには、やはり図面と実際の使用条件を見る必要がある。
3DプリントはCNC加工を代替できるか?
一概には言えない。3Dプリントは複雑な内部空洞、トポロジー最適化構造、迅速な反復検証に適する;CNCは等方性強度、鏡面嵌合面、高寸法精度の荷重部品に適する。多くのプロジェクトは組み合わせて使う:3Dプリントで手板を作り組立を検証し、CNCで最終機能部品を作る。判断基準は——部品が層間結合で荷重を受ける場合、または嵌合面が鏡面を要求する場合、CNCを優先的に検討する。
3Dプリントの精度はどの程度まで達するか?
工芸によって大きく異なる。FDMの一般的な寸法偏差は±0.3mmまたは±0.5%の大きい方で、SLA/MJFは通常より厳しく、DMLS金属部品はまた異なる。業界でよくある参考範囲は判断の出発点にしかならず、実際の精度は配置方向、収縮補償、後処理の影響を受ける。図面にはXY方向とZ方向を分けて注記し、一つの総公差だけを書いてはならない。
小ロットは何個以内なら3Dプリントが割に合うか?
固定の数字はない。一般的な経験では数十個以内なら3Dプリントがより割に合い、数百個を超えると射出成形や複製の単品コストが明らかに下がる。ただし部品の大きさ、材料、後処理量による。金型費をロットに按分して総コストを計算し、それから工芸を決定することを勧める。単品見積だけを見てはならない。
図面はどのような形式で提出すべきか?
STEPやIGESなどのソリッド形式を優先し、STLでもよいが曲面精度情報が失われる。同時に2D図面または注記ファイルを添付し、嵌合寸法、公差帯、後処理要求、検収基準を明確に書く。STLだけを渡し公差説明がなければ、工場はデフォルト工芸で作るしかなく、組み付かなくなってから変更すると時間がかかる。
後処理は寸法に影響するか?
影響する。サポート除去、研磨、ブラスト、染色、熱処理はすべて寸法や表面状態を変える可能性がある。サポート除去は接触面に痕を残し、研磨は材料を削り、熱処理は変形を引き起こす可能性がある。嵌合面がサポート接触領域に近い場合、許容される研磨量と検収基準を図面に注記しなければ、検査時に揉めやすい。
Key takeaways
- まず「この部品で何を検証するか」を決めてから工法を選ぶ:組立検証だけならFDM/SLA、荷重や耐熱が必要ならSLS/MJF/DMLSを検討し、試作工法で機能部品を代用しない。
- 図面に記載のない重要項目——荷重方向、嵌合面、ねじ、シール面——は見積時に明示しなければならない。そうでなければ既定で「外観部品」と解釈され、寸法も方向も不正確になる可能性がある。
- 3Dプリントの公差は方向別に見る必要がある:XY方向は通常Z方向(積層間)より良好で、嵌合面はできるだけXY平面に置き、Z方向はできるだけ非嵌合寸法のみを担うようにする。
- 薄肉、深溝、閉鎖内部空洞、オーバーハングは四大故障源である:構造を変更できるなら変更し、できないなら見積前にリスクを明確に記載する。
- 小ロット(数十個以内)では3Dプリントの方が金型より割安なことが多いが、数百個になり材料が固定されたら、射出成形や複製型のコストを再計算すべきである。



