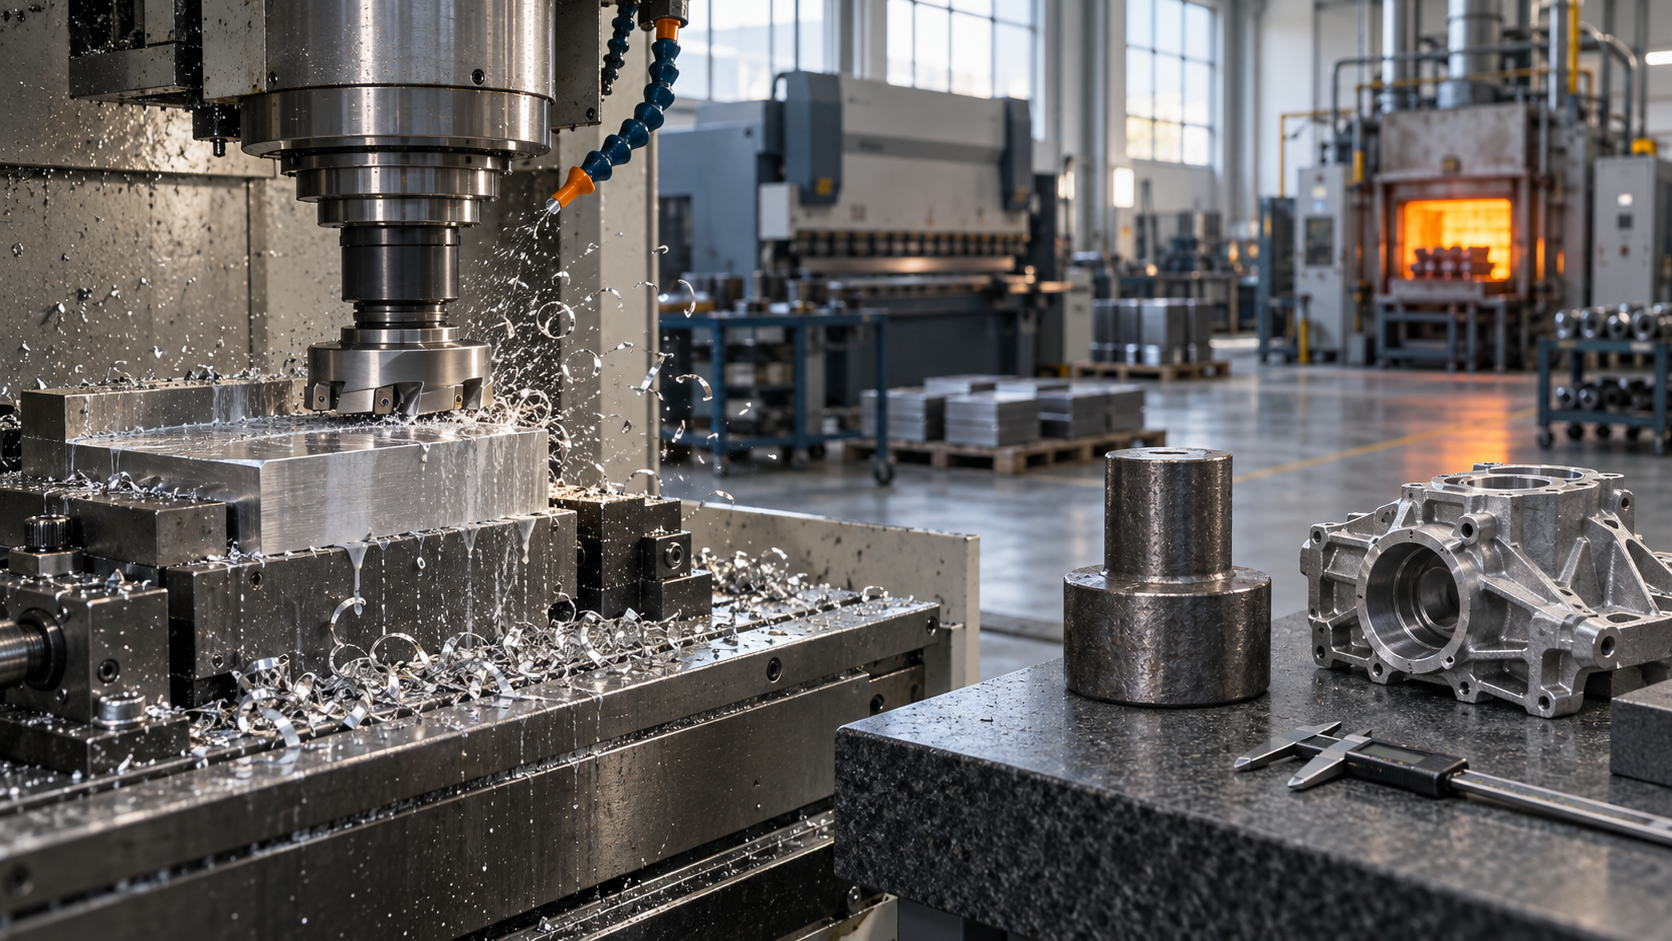
金属加工工場とは何か:まず鋳造、鍛造、CNC加工の境界を区別する
「金属加工工場」で検索すると、工場名鑑の画面、設備写真のページ、そして「CNC加工、鋳造、鍛造、板金、表面処理」と書かれたサービス一覧が大量に出てきます。本当に困るのは工場が見つからないことではなく、どの工場の能力が自分の部品に合うのか判断できないことです。同じアルミ合金の筐体でも、鋳造、鍛造、CNC加工ではコスト構造、金型投資、達成可能な寸法精度が全く異なります——工法を間違えれば、その後のあらゆる価格比較は意味を失います。
したがって最初にすべきことは「この工場は使えるか」と尋ねることではなく、「自分の部品はどの成形ロジックに属するか」を問うことです。金属加工工場の主流能力は大きく3つのラインに分かれ、それぞれの物理的境界は明確です。
鋳造:液体充填で複雑な内外形状を実現
鋳造は溶融金属を型腔に注ぎ、冷却して毛坯を得ます。その強みは形状自由度です。内部油路、異形放熱フィン、薄肉補強構造など、減材方式では長時間かけても削り出せない、あるいは削り出せない特徴を、鋳造は一度で成形します。一般的な材料にはアルミ合金、黄銅、鋳鉄、鋳鋼が含まれます。欠点は表面粗さと寸法一致性が通常機械加工に劣り、重要な嵌合面には余肉を残してから工作機械にかける必要があることです。ロットが大きいほど金型の単品償却は低くなりますが、単品や数個では金型コストが割高になります。
鍛造:圧力成形で緻密な組織と力学特性を実現
鍛造は圧力で金属ビレットを型腔に押し込みます。業界で一般的な設備圧力は百トン級から万トン級まで様々です。加熱軟化後に成形し、金属流線が部品輪郭に沿って連続的に分布し、結晶粒がより緻密になり、疲労抵抗と衝撃抵抗は通常同材料の鋳造品より優れます。代償は形状自由度の低さです——アンダーカット、深い腔、細密な内部流路は鍛造が難しく、後工程で機械加工を組み合わせることが多いです。適するのは受力部品:コンロッド、フランジ、ホイールハブ、工具ヘッド。判断シグナルは簡単です。部品が荷重を受け、疲労に耐える必要があるなら鍛造優先、外形と寸法だけを求めるなら別です。
CNC加工:減材除去で精密な寸法と一貫した公差を実現
CNC加工は一体の素材からフライス、旋盤、穴あけ、タップ、放電加工、ワイヤカットで、層ごとに材料を除去します。その核心的価値は寸法精度と表面品質です。業界の通常加工公差帯はしばしば±0.05mm程度で、高精密な場面は別途協議が必要で、具体的には構造剛性、基準、検査具によります。金型費がなく、設計変更はプログラム変更だけで済むため、試作や小ロット段階ではほぼデフォルトでCNCが選ばれます。短所はロットコストの低下が限定的なことです——各品が工作機械の工数を占有し、複雑な腔の加工時間は長く、工具消耗も高いです。
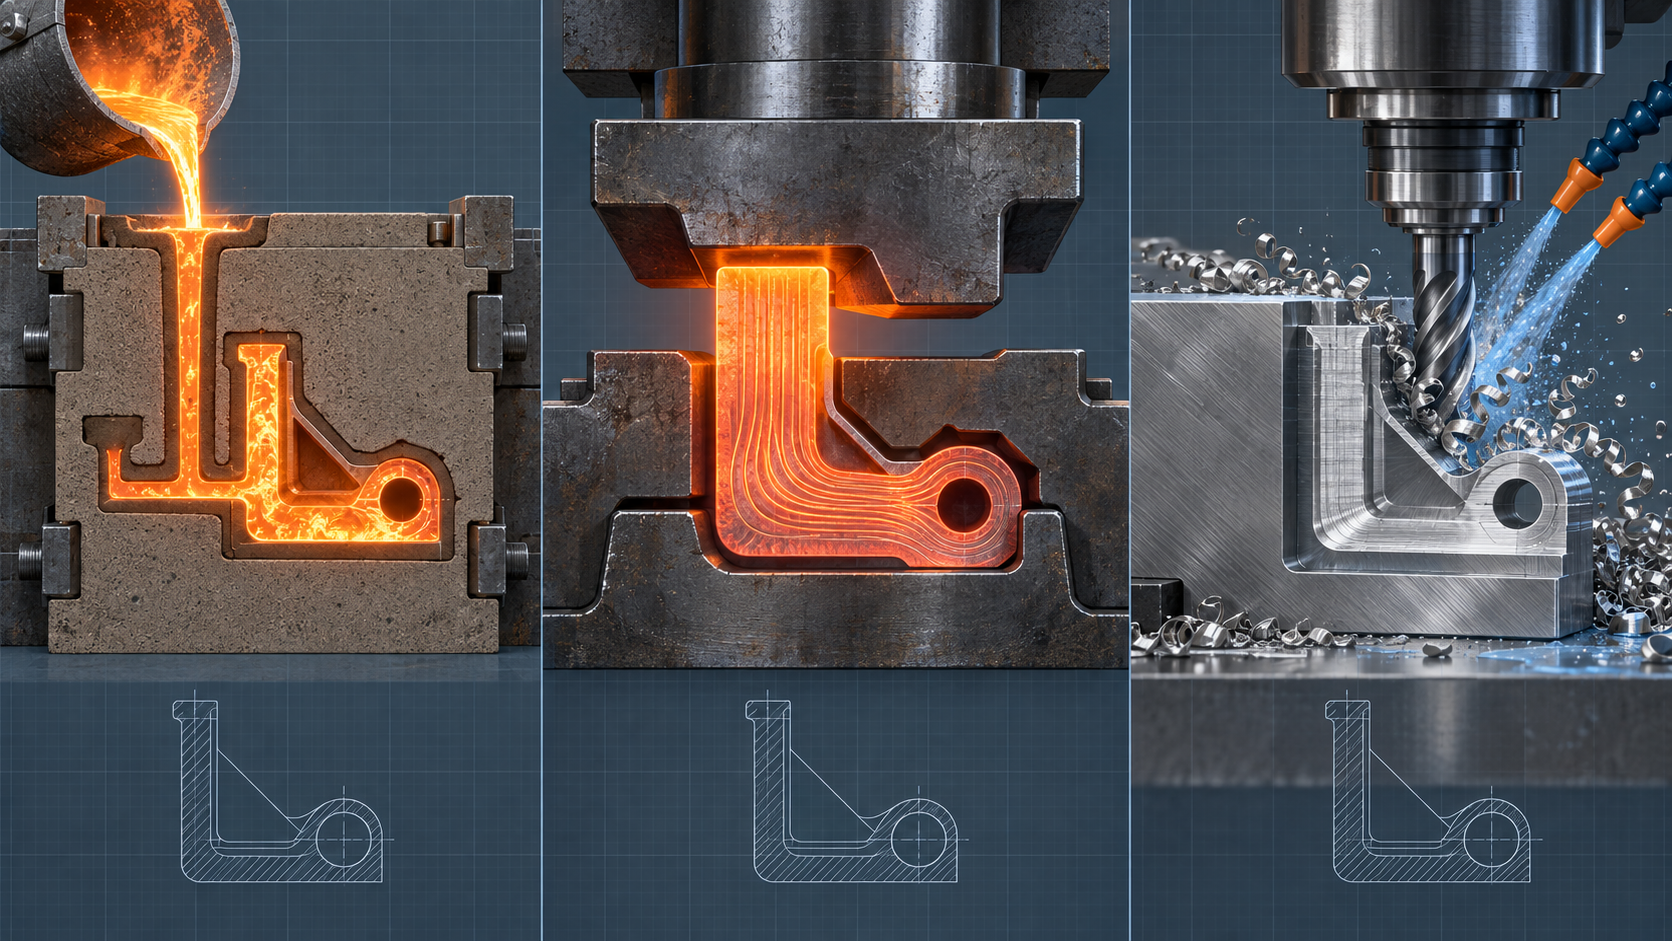
これら3つのラインを並べて見ると、1つの結論が出ます。金属加工工場は何でも精通している必要はないが、自分の部品がどのカテゴリに属するかを知らなければならない。受力構造部品なのに鋳造しか受け付けない工場を探したり、内部流路が必要な複雑な筐体を純CNC工場に問い合わせたりすると、コミュニケーションコストは見積もり前に大半が燃え尽きます。まず工法を定位し、それからサプライヤーを語る——これが評価チェックリストの第一マスです。
金属加工工場を評価する6つの軸:能力リストからデジタルサービスまで
金属加工工場を探す際に最も恐れるのは2つです。見積書が数字1つだけ、何を聞いても「できます」と答える。金属加工工場がマッチするかどうかを本当に判断できるのは、何台の設備を列挙したかではなく、6つのことを明確に説明できるかどうかです。以下では各項目に「何を聞くべきか」を示し、そのまま問い合わせメールにコピーして使えます。
1. 工法と材料の対応範囲:あなたの材料を扱ったことがあるか
鋳造、鍛造、CNC加工は3つの異なる技術路線であり、1つの金属加工工場が何でも精通している必要はありませんが、自分の部品がどのカテゴリに属するかを知る必要があります。さらに重要なのは材料経験です。6061アルミと7075アルミは切削パラメータが異なり、304ステンレスは加工硬化し、H62黄銅の薄肉部品は変形しやすいです。経験の有無は見積もりからは見えませんが、廃品率からは見えます。
何を聞くべきか:「この半年でどの牌号のアルミ、ステンレス、銅を扱いましたか?同類部品の工程表や初品報告のサンプルをいただけますか?」
2. 公差と検査能力:「できるか」だけでなく「どう証明するか」を聞く
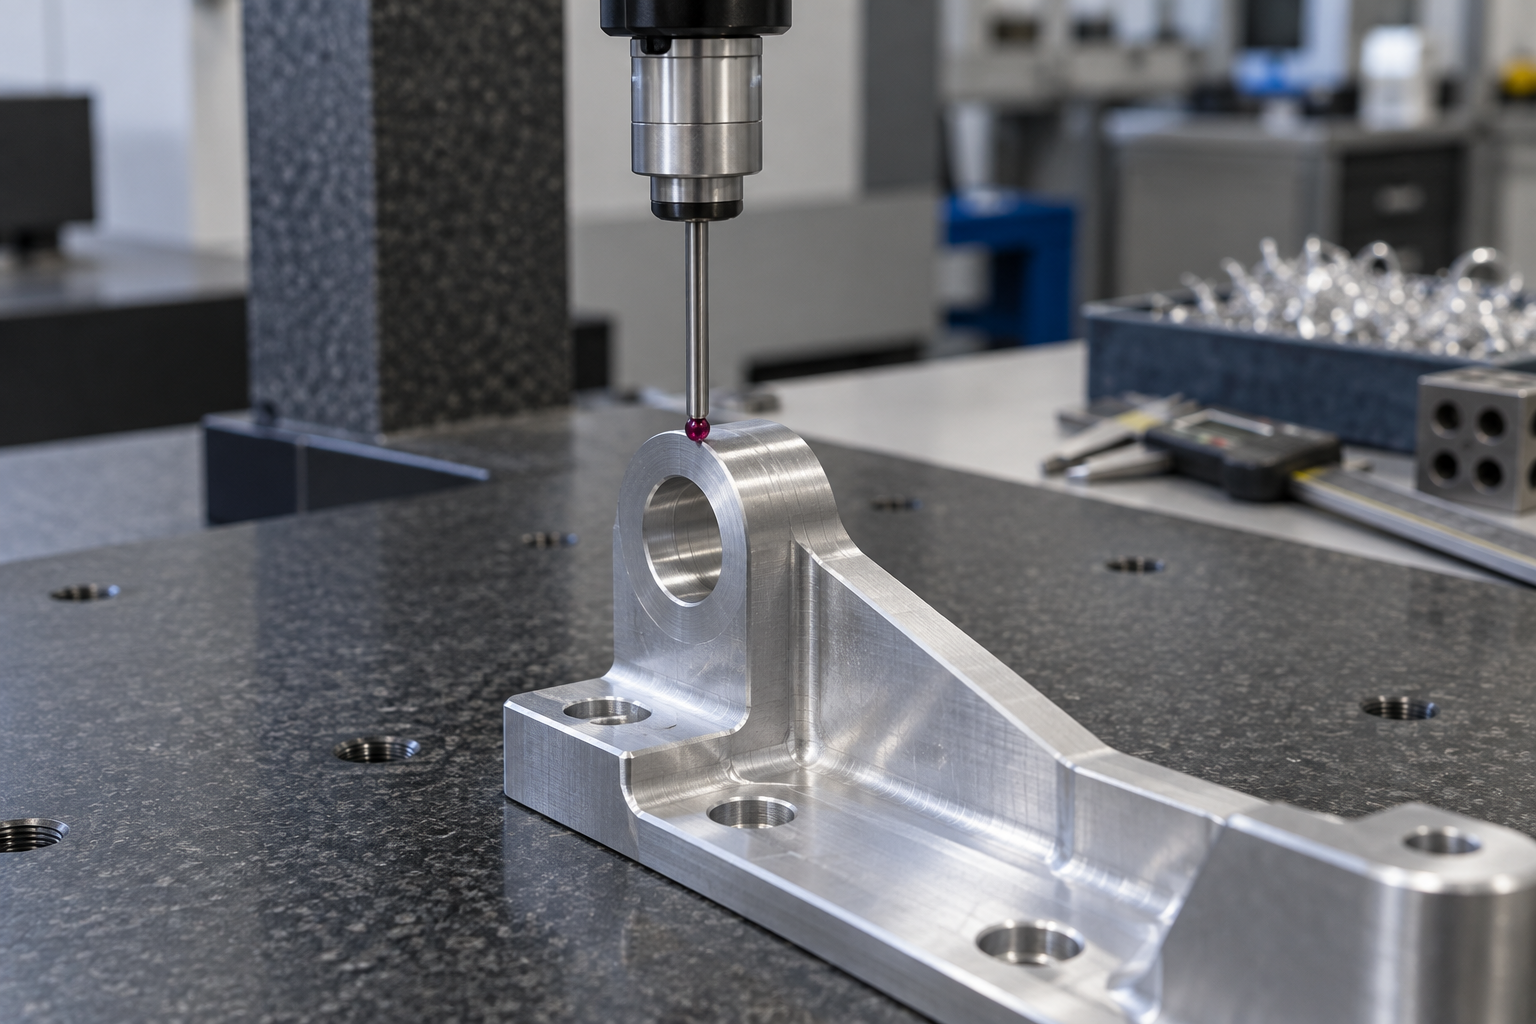
業界のCNC加工の通常公差帯はしばしば±0.05mm程度に収まり、より高い精度要求は具体的な特徴に関わり、項目ごとに確認が必要で、1つの数字を全図に当てはめることはできません。公差値よりも問題を説明できるのは検査手段です。三次元測定機かノギスか?重要寸法は全数検査か抜き取り検査か?抜き取り比率は?検査具は製品に同梱して納品されるか?
何を聞くべきか:「重要寸法は何の検査具で測りますか?初品と量産はそれぞれどう検査しますか?出荷に検査報告を添付できますか?」
3. 品質システムとトレーサビリティ:証明書の外側、プロセスを見る
品質システムの価値は証明書そのものではなく、それが日常に落とし込まれているかどうかにあります。受入材料にロット記録があるか、工具とプログラムにバージョン管理があるか、不適合品をどう隔離し再検査するか。相手が「我々は厳格です」と口頭で保証するだけで、返工件の識別方法を説明できないなら、そのシステムは飾りです。
何を聞くべきか:「不適合品はどう隔離しますか?返工件と正品は流動カード上でどう区別しますか?」
4. デジタルサービス:オンライン見積もりとDFMフィードバック速度
デジタル化の程度は、前期の試行錯誤の時間コストに直接影響します。3Dモデルをアップロードして自動で初期見積もりを出せる金属加工工場は、通常内部に構造化された工法ライブラリがあり、見積もりの口径もより一貫しています。オンライン見積もりよりも価値があるのはDFMフィードバック速度です。図面を送ってから製造可能性の意見をどれだけ早く受け取るか、意見が特定の丸みや公差帯に具体的に言及しているか。
何を聞くべきか:「図面送付後、通常どれくらいでDFMフィードバックがありますか?フィードバックはテンプレートの定型文ですか、それともこの版の図面に即したものですか?」
5. 価格の透明性:見積書に工数と材料があるか
総額だけの見積書は、後で1つの寸法を変更するだけで再交渉になる可能性があります。工数、材料、表面処理、治具費用に分解された見積もりは、変更に根拠があり、どの項目がコストを押し上げているかの判断も容易です。価格自体の高低はしばしばロット、公差、材料利用率に直接連動し、これらを切り離して単価を語るのは無意味です。
何を聞くべきか:「見積もりを材料、加工工数、治具、表面処理に分解できますか?1箇所の寸法変更はどの項目にどれくらい影響しますか?」
6. 納品信頼性:約束日だけでなく生産計画ロジックを見る
納期は部品の複雑さ、材料の手配、工場の当期生産計画に影響され、業界には確かに数十時間に短縮する特急事例も存在しますが、それは通常小物、簡単な工程、割り込みであり、デフォルトの期待にはできません。より安定した判断方法は生産計画ロジックを明確に聞くことです。急単はどう割り込むか、材料欠品はどう通知するか、異常発生時に誰が主体的に同期するか。
何を聞くべきか:「生産計画は受注順ですか、工程ボトルネック順ですか?材料入荷遅延は何日前に通知されますか?」
これら6つの軸のうち、最初の3つは部品を正しく作れるかどうかを決め、後の3つは協力が円滑かどうかを決めます。金属加工工場を評価する際は、質問を表にして項目ごとに採点する方が、パンフレットの設備リストを見るよりはるかに信頼できます。まず初期の価格帯を走らせて予算をアンカーする必要があるなら、クラシック見積もり入口からモデルを提出し、具体的な数字を持って詳細を協議できます。
材料加工の難点実戦:ステンレス、アルミ、黄銅はそれぞれどこで詰まるか
同じ工作機械、同じ工具でも、材料を変えれば廃品率が数倍になることがあります。金属加工工場を探す際、能力リストに「アルミ、銅、ステンレス、チタンすべて可能」と書いてあれば十分に聞こえますが、見積もりの高低と納期の正確さを本当に決めるのは、その工場が各材料の加工特性で失敗を経験しているかどうかです。以下では最も一般的な3つの材料について、それぞれどこで詰まるか、工具とクランプにどんな要求があるか、そしてこれらの難点が見積もりにどう反映されるかを説明します。
304ステンレス鋼:加工硬化は避けて通れない最初の関門
304ステンレス鋼の厄介さは硬度の高さではなく、加工硬化にある。切削領域で塑性変形が生じると、表層硬度は急速に上昇し、次の刃はより硬い材料を削ることになる。結果として工具摩耗が早く、切削抵抗が増大し、びびりや逃げが顕著になる——寸法は削るほどずれ、表面粗さも悪化する。
対処法は無理に押し切ることではない。業界で一般的な方法は低回転、高送り、工具を常に材料に噛ませることで、刃先が表面を繰り返し擦るのを避ける。クーラントは十分量を切削領域に正確に当て、切りくずが加工面を二次摩擦しないようにする。工具はコーティング超硬合金やサーメットがよく使われ、刃先は常に鋭利に保つ。
クランプも同様に敏感である。ステンレス鋼の薄肉部品は剛性が低く、締付力が少し大きいと楕円になり、少し小さいとびびる。経験のある工場はソフトジョー、コレット、専用治具で締付力を分散させ、標準バイスで無理に挟んだりしない。これらの準備工数はすべて見積もりに反映される。
6061アルミ:溶着と構成刃先が表面粗さを決める
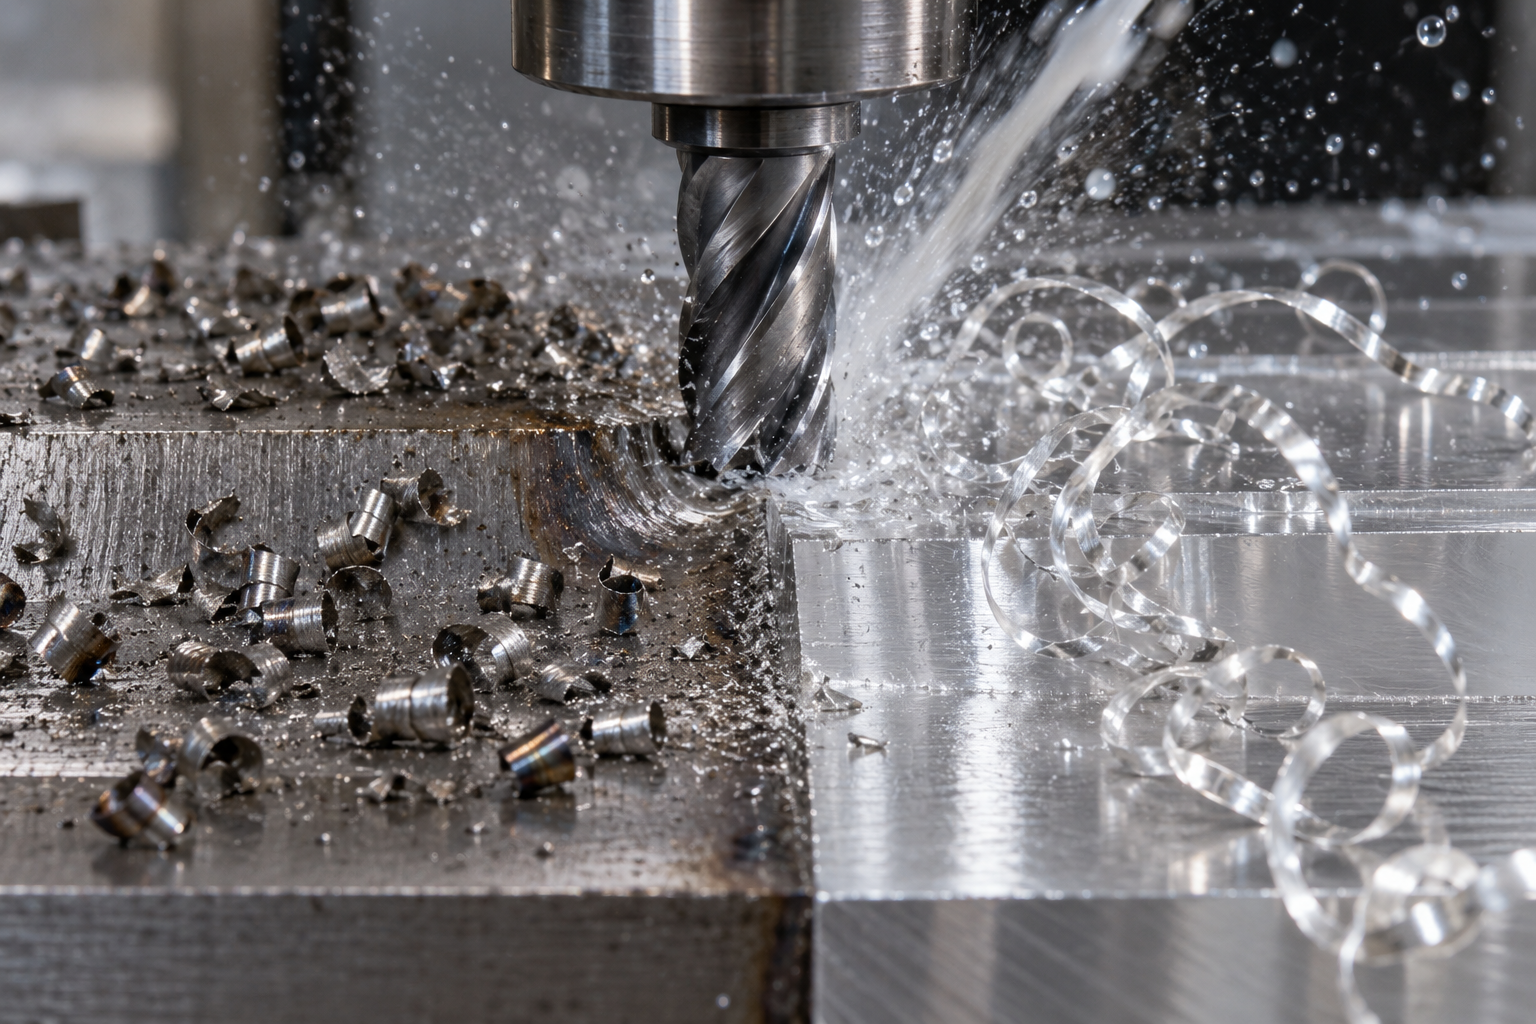
6061アルミは軟らかく熱伝導が良いため、切削は軽快だが、溶着が主な敵である。切りくずは高温高圧下で刃先に溶着して構成刃先を形成し、それが大きくなったり小さくなったりして、刃先に不規則な刃を付けたのと同じ状態になり、削り出した表面はむらになり、寸法もばらつく。
考え方は切りくずをできるだけ早く離し、刃先に留まらせないことである:高回転、大きなすくい角、鋭利で研磨された刃先、そして高圧クーラントやミストクーラントでアルミ切りくずを吹き飛ばす。回転が低いとむしろ溶着しやすく、これは鋼材の直感とは逆である。
薄肉アルミ部品では、クランプ変形が切削そのものより厄介である。アルミニウム合金は弾性率が低く、クランプ後に戻り、緩めると公差を外れる。一般的な対策は工程凸台を残す、真空チャックやワックスで固定し、加工後に除去する。こうした方案は単品工数を直接押し上げ、見積もりは厚板一枚より当然高くなる。
H62黄銅:塑性が良い反而として薄肉やクランプで変形しやすい
黄銅は切削性が良く表面も明るいため、よく「加工しやすい」材料と見なされる。問題は塑性と熱膨張にある。H62黄銅は延性が良く、薄肉部品や細長い軸は切削力と締付力で曲がったり逃げたりしやすい;加工で生じる熱でワークが膨張し、測定時は合格でも冷却すると寸法が小さくなる。
したがって黄銅部品の難しさはしばしば工具になく、工程の段取りと測定のタイミングにある。合理的な方法は粗加工と精加工を分け、時効を置くか冷却を待ってから精切削し、重要寸法は恒温条件下で測定する。クランプでは半径方向の締付より軸方向の押えを多用し、半径方向の変形を減らす。
これらの内容は購買側にとって実際的な意味がある:ある金属加工工場が黄銅部品の肉厚、公差、測定方法を自ら尋ねてくるなら、それは本当にこの種の仕事をしたことがあり、汎用パラメータで一刀を入れるだけではない証拠である。
三つの材料を並べて見ると、材料加工の難点が単一の要因で生じることはほとんどなく、多くは切削パラメータ、工具、クランプ、測定タイミングが互いに制約し合っていることがわかる。これが同じ図面でも工場によって見積もりが大きく差が出る理由である——差は工作機械ではなく、材料の挙動に対する予測と経験にある。
DFM協業:なぜ良い工場は見積もり前にあなたの図面を直し始めるのか
DFMは結局何を変えるのか:頻度の高い五つの着眼点
- 隅肉と工具半径のマッチング——内側の直角は突き合わせカッターか放電加工でしか角を清掃できず、コストも納期も上がる。内側隅肉を使うフライス半径より大きくすれば、一刀で通せる。
- 最小肉厚と抜き勾配方向——鋳物や鍛造品には抜き勾配の要求があり、薄肉位置は充填や冷却で問題が出やすい;設計段階でパーティング面を決めれば、金型を開いてから変更するよりはるかに安い。
- 基準とクランプ——部品に把持できる平面や工程凸台があるかどうかが、治具を何セット必要か、ソフトジョーを作る必要があるかを直接決める。クランプ基準のない部品は、見積もりに必ず反映される。
- 公差帯が厳しすぎないか——嵌合でない寸法まで±0.02mmに指定するのは、よくあるコスト増幅要因である。業界のCNC加工で一般的な公差帯は±0.05mm程度で、それ以上の精度は工法と検査具を評価し、図面に注記する必要性を確認する必要がある。
- 穴深さと孔径の比——深径比の大きい穴は段階ドリル、ガンドリル、放電加工が必要で、切りくず排出と偏りのリスクが高く、見積もり差の隠れた源である。
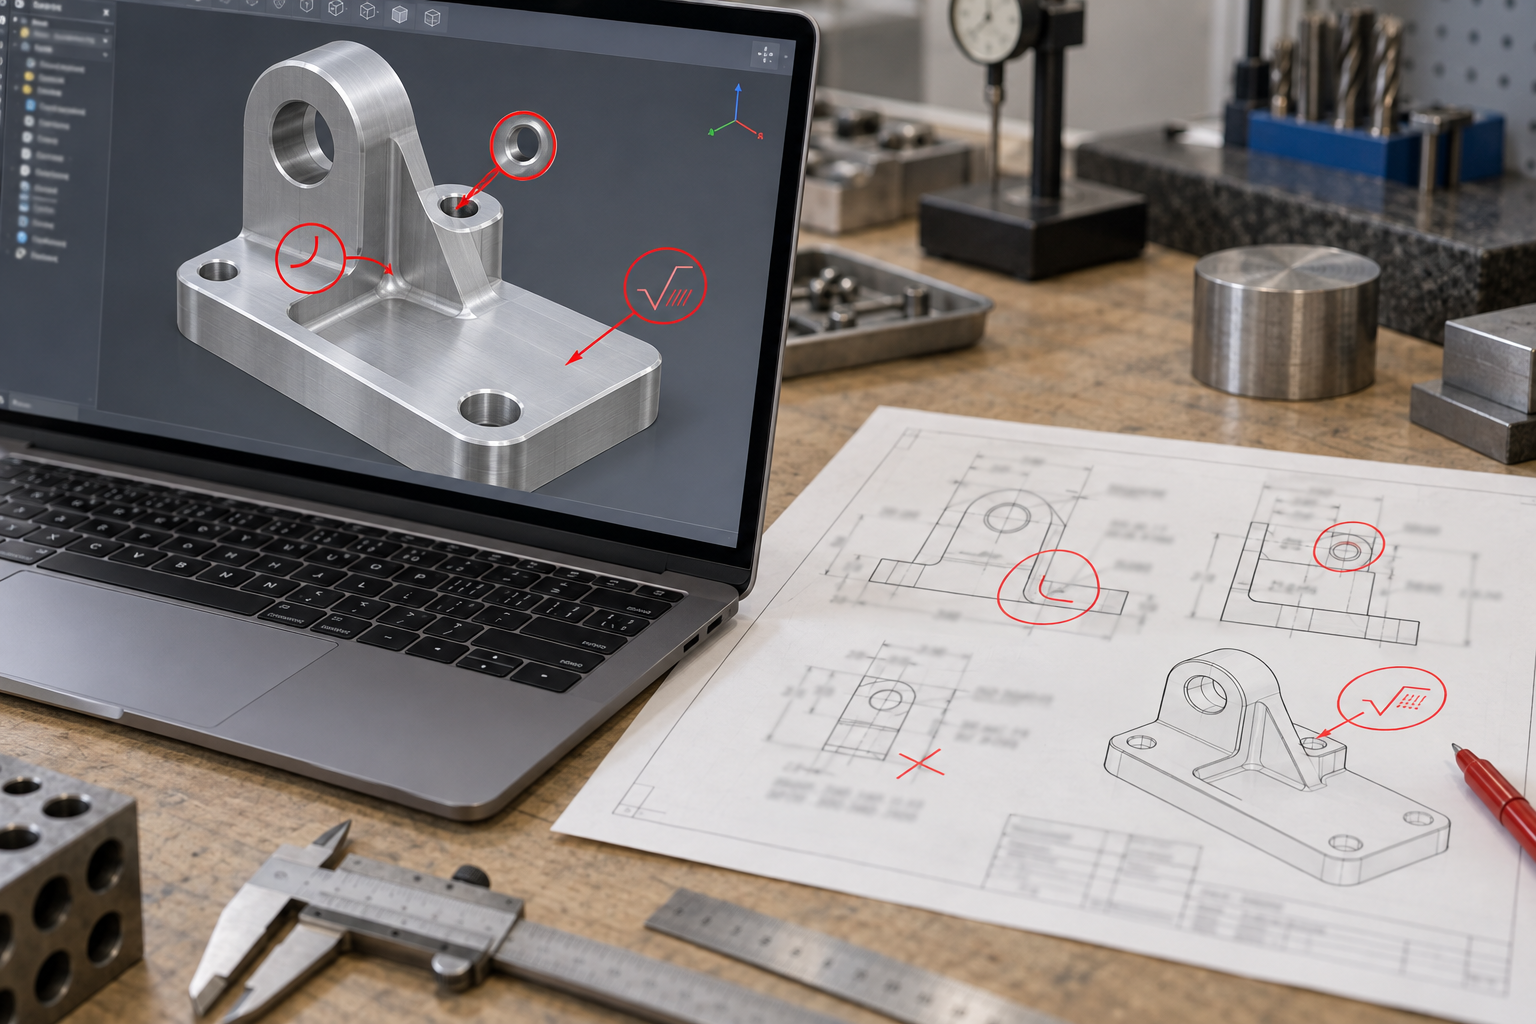
なぜDFMは契約後ではなく見積もり段階に現れるのか
DFM提案は常に正しいとは限らない、採用すべきかどうかの判断
試作から量産まで:金属加工工場の納品能力をどう検証するか
ある金属加工工場を評価するとき、本当に頭が痛いのは試作ではなく、サンプルからバッチまでの間の道のりである。サンプルは美しいが量産はお粗末、これは購買で最もよくある事故の形である。納品能力は「納期が速い」という一言ではなく、検証可能なプロセスのことである:工程文書がバッチごとに更新されるか、初品確認をどうやるか、金型と治具は誰が管理するか。このいくつかの環節を見れば、相手が円滑に移行できるかどうかはほぼ判断できる。
試作、小ロット、量産:段階ごとの工程構成の論理
試作段階で追求するのは速さであり、CNC加工と3Dプリントが主力である:CNCは直接機能部品を出し、材料は本物で公差も使える;3Dプリントは形状が複雑だが荷重が大きくない検証部品に適し、反復速度がより速い。数十から数百個の小ロットになると、一般的な方法は手板複製(真空注型)または小ロットCNC——前者はコストが低いが材料性能は射出成形に近く、外観と組立検証に適する;後者は単品コストが高いが寸法がより安定する。
量産に入ると、部品の材質が路線を決める:プラスチック部品は金型射出成形、金属部品は多くが鍛造や鋳造と機械加工の組み合わせ、あるいは直接CNCバッチフライス加工である。確認すべきは:この金属加工工場があなたの現在の段階をカバーでき、次のステップでどの工法に切り替えるべきかを明確にしているかどうかである。試作が一社、量産がやむを得ず別の一社となれば、図面と公差基準の引き継ぎがしばしば最初の亀裂となる。
移行能力の検証:初品確認、工程文書、治具管理
三つの具体的な質問をする方が、パンフレットを見るより役に立つ。
初品確認(FAI)はどうやるか?「検査しました」ではなく、どの寸法を検査し、どの検査具を使い、報告書を出すかどうかである。量産前に初品全寸法報告を行うのは金属加工工場の基本動作である;相手が口頭確認しかできないなら、後で寸法がずれたときに照合するベースラインがない。
工程文書はバッチごとに更新されるか?サンプル段階では手作業の研磨で形状を修正するかもしれないが、量産では治具による位置決めに切り替えなければならない。作業指示書がまだサンプル版のままであれば、工程が固まっていないことを示す。量産品の工程カードやクランプ方案を見せてもらうよう要求できる。
金型と治具は誰が管理するか?金属部品は鋳造金型、鍛造金型、CNC専用治具に関わる。所有権の帰属、保管方法、保守記録を確認する。治具管理が混乱している工場では、バッチ切替時の精度変動が通常最初に露呈する。
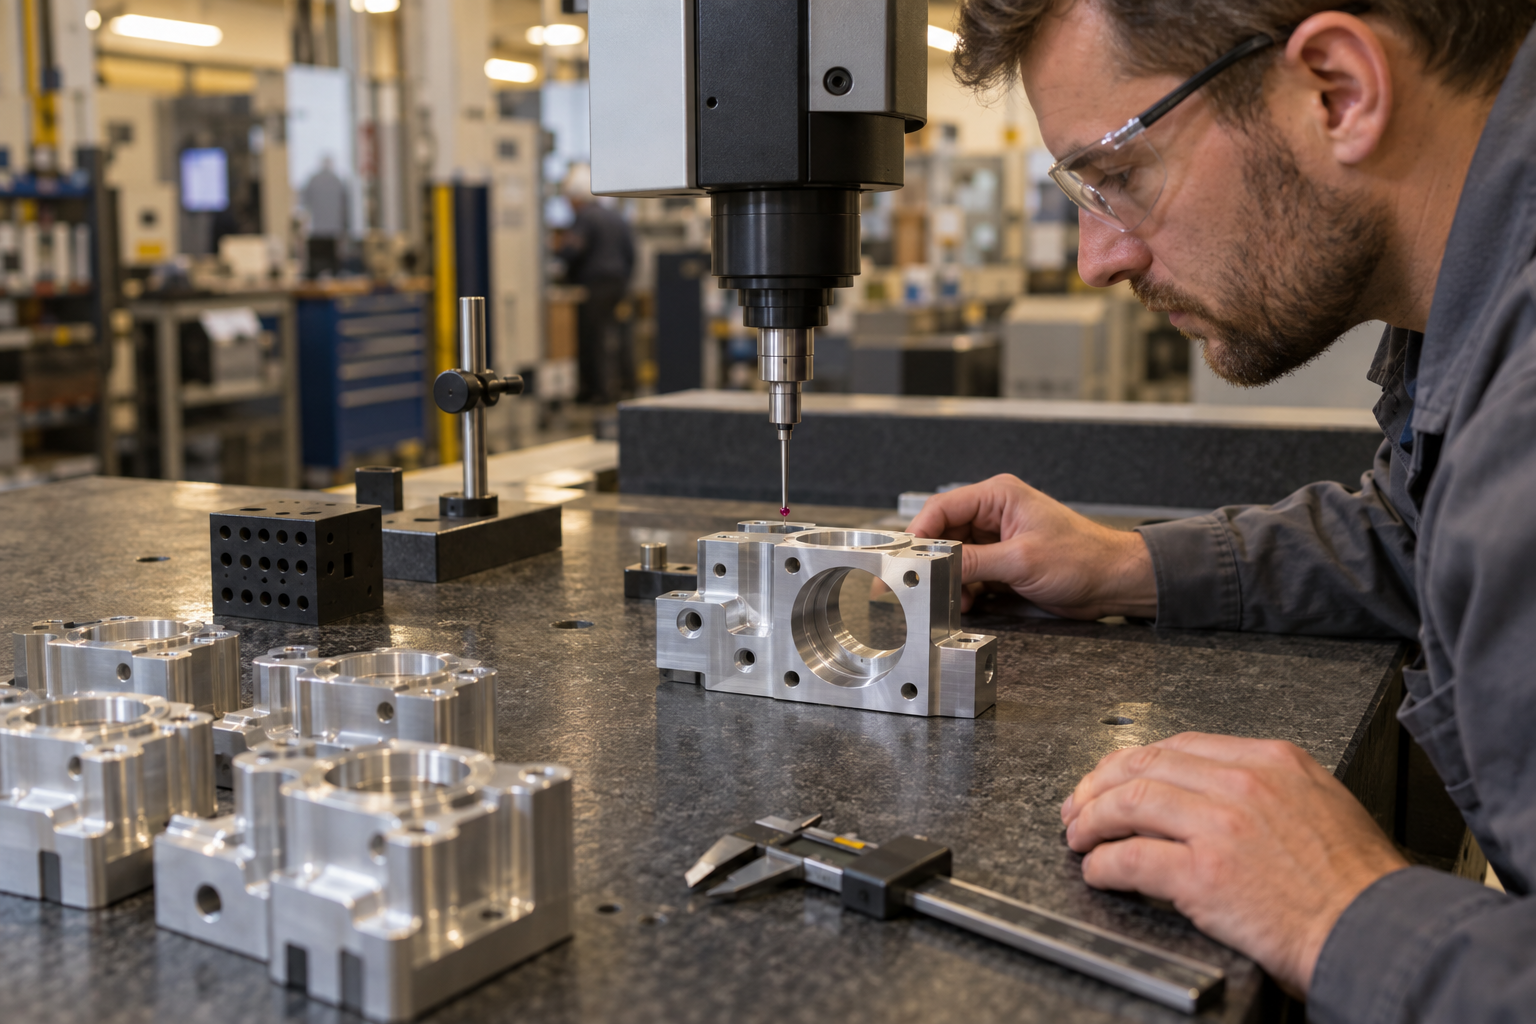
納期判断:特急案件は存在するが、デフォルトの期待にしてはならない
納期は部品の複雑さ、材料の手配、工場のスケジュールの三者が重なって影響する。業界には数十時間に短縮した特急試作の事例も確かにあり、通常は小物、標準材料、そしてたまたま生産に空きがある場合である;それをデフォルトの期待にすると、ほぼ確実に裏切られる。より信頼できる方法は明確に尋ねることである:標準的な生産サイクルはどう計算するか?特急はどのルートを通り、他の工程を押しのけるか?異常(工具折損、材料不合格)が起きたとき誰がいつ通知するか。リスクを事前に言ってくれる金属加工工場の方が、永遠に「問題ありません」と答える工場より付き合う価値がある。
見積依頼前に準備する資料リスト:金属加工工場の見積をより正確で迅速にするために
3Dモデルと2D図面がそれぞれ担う役割
重要寸法と公差:指示は控えめに、データムは統一する
- 機能寸法のみを指示:嵌合穴間距離、組立面の平面度、シール溝幅など、組み付け可否に影響する寸法。外観面や非嵌合面は一般公差で構いません。
- データムの統一:設計データム、加工データム、検査データムは、できるだけ同じ面または同じ穴群に揃えます。そうでなければ、データム変換が公差帯を食いつぶします。
- 公差帯を過度に厳しくしない:業界のCNC加工で一般的な公差帯は±0.05 mm程度です。より厳しい要求は個別に明記し、検査手段を確認してください。相手が達成できると勝手に想定しないこと。
- ねじと穴の指示を規範化:M規格、深さ、貫通穴かどうか、タップが必要かを明記し、二次確認による時間ロスを避けます。
材料、表面処理、バッチのリズム
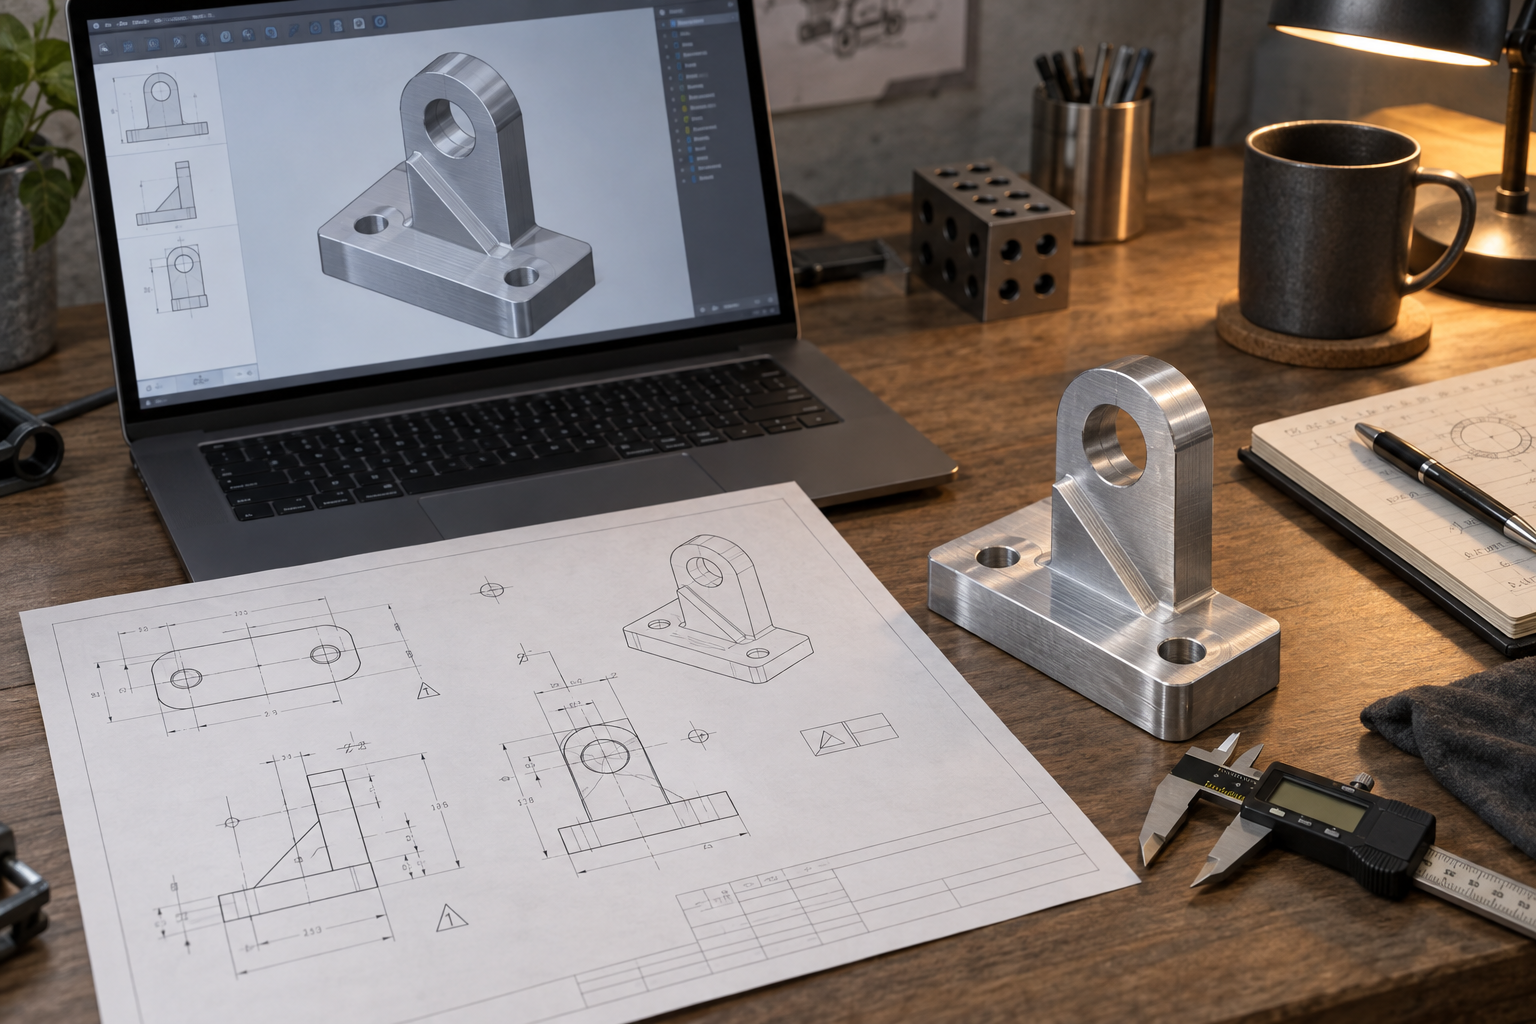
組立関係とインターフェース部品も併せて提供する
よくある誤解:設備リストと単価だけを見ると踏む落とし穴
いくつかの金属加工工場の公式サイトを見ると、よくある光景は、工場写真が九宮格に並び、横に「CNC加工センター XX台保有」と一行。この情報はサプライヤ選別にはほとんど役立ちません。設備台数は有効生産能力と等しくなく、ましてやあなたの部品が作れるか、うまく作れるかとも等しくありません。金属加工工場を探す際に本当に避けるべき誤判断の多くは、「何を見るか」という段階で起こります。
設備台数を加工能力とみなす
5軸機がそこに置かれていることと、あなたの図面の部品を安定して加工できることは別問題です。設備の背後には、治具、工具管理、プログラム作成、操作経験があります。同じCNC加工でも、ある金属加工工場が常にアルミ筐体を手がけている場合、304ステンレスの深腔部品に遭遇すると、びびりや工具摩耗がすぐにリズムを変えます。代替の判断方法:「何台あるか」ではなく、「直近3か月でどんな材料、どんな公差の部品を作ったか、初品報告や検査記録を見せられるか」と聞くこと。業界のCNC加工公差は一般に±0.05mm程度で、より精密なものは別途協議。相手が検査具と抜取比率を話題にできるかどうかは、機械の銘板より情報量があります。
単価だけを比較し、良品率と手直しコストを無視する
見積書で最も低い数字は、多くの場合、最も保守的な工程仮定に対応します。ワイヤ放電加工が高いからと高速ワイヤに替え、熱処理は省けるだけ省き、段取り方案は最も簡単なものにする。初回納品が届くと、寸法超過、表面粗さ不適合、組付穴位置の不一致。手直しと作り直しの費用は、当初節約した差額をはるかに超えています。価格を比較する際は、見積を材料、工数、表面処理、検査の項目に分解して見ます。相手が総額しか出さないなら、少なくとも「この価格にどの検査が含まれるか」を確認します。単価は結果であり、良品率と手直し率こそがコストです。
コミュニケーションの応答速度をソフト指標とみなす
見積依頼に3日返信がない、図面の質問に2回催促が必要、変更要求に誰も対応しない。これらは一見「サービス態度」に見えますが、実際は生産計画とエンジニアリング対応能力の投影です。ある金属加工工場がDFMフィードバックさえ面倒なら、量産時に問題が起きたとき、自発的な警告を期待するのはほぼ非現実的です。判断方法は直接的です。見積段階でやや曖昧な要求を投げ、相手がそのまま価格を埋めるのか、それとも基準、公差、バッチを確認しに戻ってくるのかを見ます。もう一言聞いてくれる相手は、通常エンジニアリング能力がより堅実です。
認証を万能の裏付けとみなす
認証はプロセスに規則があることを示せますが、あなたの部品を具体的にどう検査するかは示せません。ISO 9001などの体系認証と、「このバッチの重要寸法はどの検査具を使うか、全数検査か抜取検査か、検査データをくれるか」は別問題です。証明書の壁を眺めるより、検査段階を聞く方がよいです。三次元測定機かノギスか。初品報告にはどの寸法が含まれるか。超過時はどう処理するか。これらの質問に明確に答えられることは、1枚の証明書より品質管理の実力を反映します。
これらを並べて見ると、金属加工工場を評価する論理は複雑ではありません。設備リストは広さを見、見積書は透明性を見、コミュニケーションは応答を見、検査は真の品質を見ます。これは前のいくつかの節で繰り返し触れた次元が実務に落ちた姿です。まず相手があなたの質問にどう答えるかを見て、それから図面を渡すかどうかを決めます。
よくある質問(FAQ)
以下のいくつかの質問は、読者が前のいくつかの節を読んだ後に最もよく追及するものです。回答は本文ですでに述べた判断ロジックのみを対象とし、具体的な認証、固定納期、見積約束には触れません。
鋳造、鍛造、CNC加工は、結局何に基づいて選ぶべきか?
まず工場にどんな設備があるかではなく、部品の形状ロジックを見ます。内部に複雑なキャビティがあり、バッチも大きいなら、鋳造の液相充填がより適しています。受力部品で、緻密な流線組織が要求されるなら、鍛造の塑性成形がより適しています。寸法精度が高く、形状が比較的規則的で、バッチが大きくないなら、CNC加工の除去加工がより直接的です。三者はしばしば組み合わせて使われます。例えば鋳物や鍛造品でブランクを作り、CNC加工で重要な嵌合面を仕上げます。判断順序は、形状自由度 → 材料 → バッチ → 公差。4項目のうち1つが詰まれば、工程はほぼ決まります。
同じ図面で、金属加工工場によって見積がこんなに違うのはなぜか?
価格差は通常4か所から来ます。1つは工数見積の違い。段取り回数、工具消耗、専用治具が必要かどうかで各社の判断が異なります。2つは材料調達チャネルと余肉の取り方の違い。3つは検査投入の違い。汎用ノギスで抜取検査するのと三次元測定機で全数検査するのでは、コストが大きく違います。4つは生産計画ロジックの違い。割り込みと通常の生産計画では、見積がそもそも同じレンジにありません。ですから見積を手にしたら、まず「この価格にどの工程と検査が含まれるか」を聞く方が、数字を単純比較するより有用です。本文で触れた業界の一般的な公差帯は判断基準にすぎず、具体的には図面と工場の確認によります。
工場からもらったDFM提案は、必ずその通りに修正しないといけませんか?
必ずしもそうではありませんが、各項目について理由をはっきり尋ねる価値はあります。DFM提案は通常、抜き勾配の方向、最小肉厚、フィレットと工具半径の適合、基準とクランプ、公差帯が厳しすぎないかといった問題を中心にしています。提案の中には、変更しないと製造できない、あるいは歩留まりが非常に低くなるというハード制約もあります。一方で、コストを下げるための選択肢にすぎず、変更しても変更しなくても製造でき、価格が変わるだけというものもあります。合理的なやり方は、工場に各提案の影響を明示してもらうことです。製造可能性に影響するのか、コストに影響するのか、それとも外観に影響するだけなのか。価格の数字だけを返し、製造可能性に関するフィードバックを一切出さない工場は、長期的な協力のリスクが高くなります。
小ロット試作と量産で同じ金属加工工場を使えますか?
使えますし、通常はそのほうが手間が省けますが、相手が両段階の能力を連携して持っていることを確認する必要があります。試作段階ではCNCや3Dプリンティングで素早く反復することが多く、小ロットは手板複製や小ロットCNCで対応でき、量産では金型射出成形、鍛造、鋳造+機械加工に移る可能性があります。重要なのは三点です。初品確認のプロセスが標準化されているか、工程文書がロットに応じて更新されるか、金型と治具を誰が管理するか。試作と量産で工場を変える場合は、試作段階の工程パラメータ、検査データ、修正記録を必ず明確に引き継いでください。そうでなければ、量産工場はゼロから始めるのと同じです。納期は複雑さとスケジュールに影響され、業界には確かに特急の事例がありますが、それを当然の前提とすべきではありません。
Key takeaways
- 金属加工工場を評価する際は、まず工法の境界を確認します。鋳造、鍛造、CNC加工はそれぞれ適したロット、形状、公差範囲が異なるため、相手の主力工法があなたの部品タイプをカバーしているかをまず確認します。
- 材料の実戦経験は設備リストよりもはるかに識別力があります——304ステンレスの加工硬化、6061アルミの溶着、黄銅の変形は、いずれも見積もりと歩留まりに直接影響します。
- DFM連携は見積もり前に行われます。抜き勾配、肉厚、公差帯、クランプ基準を事前にすり合わせることで、後から工程を追加するよりもコストを抑えられることが多いです。
- 納期と認証は具体的な証拠に基づかせる必要があります。口頭の約束だけでなく、検査手段、初品確認プロセス、生産計画のロジックを説明してもらいましょう。



