ある穴縁のバリから始める:対称積層はなぜそれを救えなかったのか
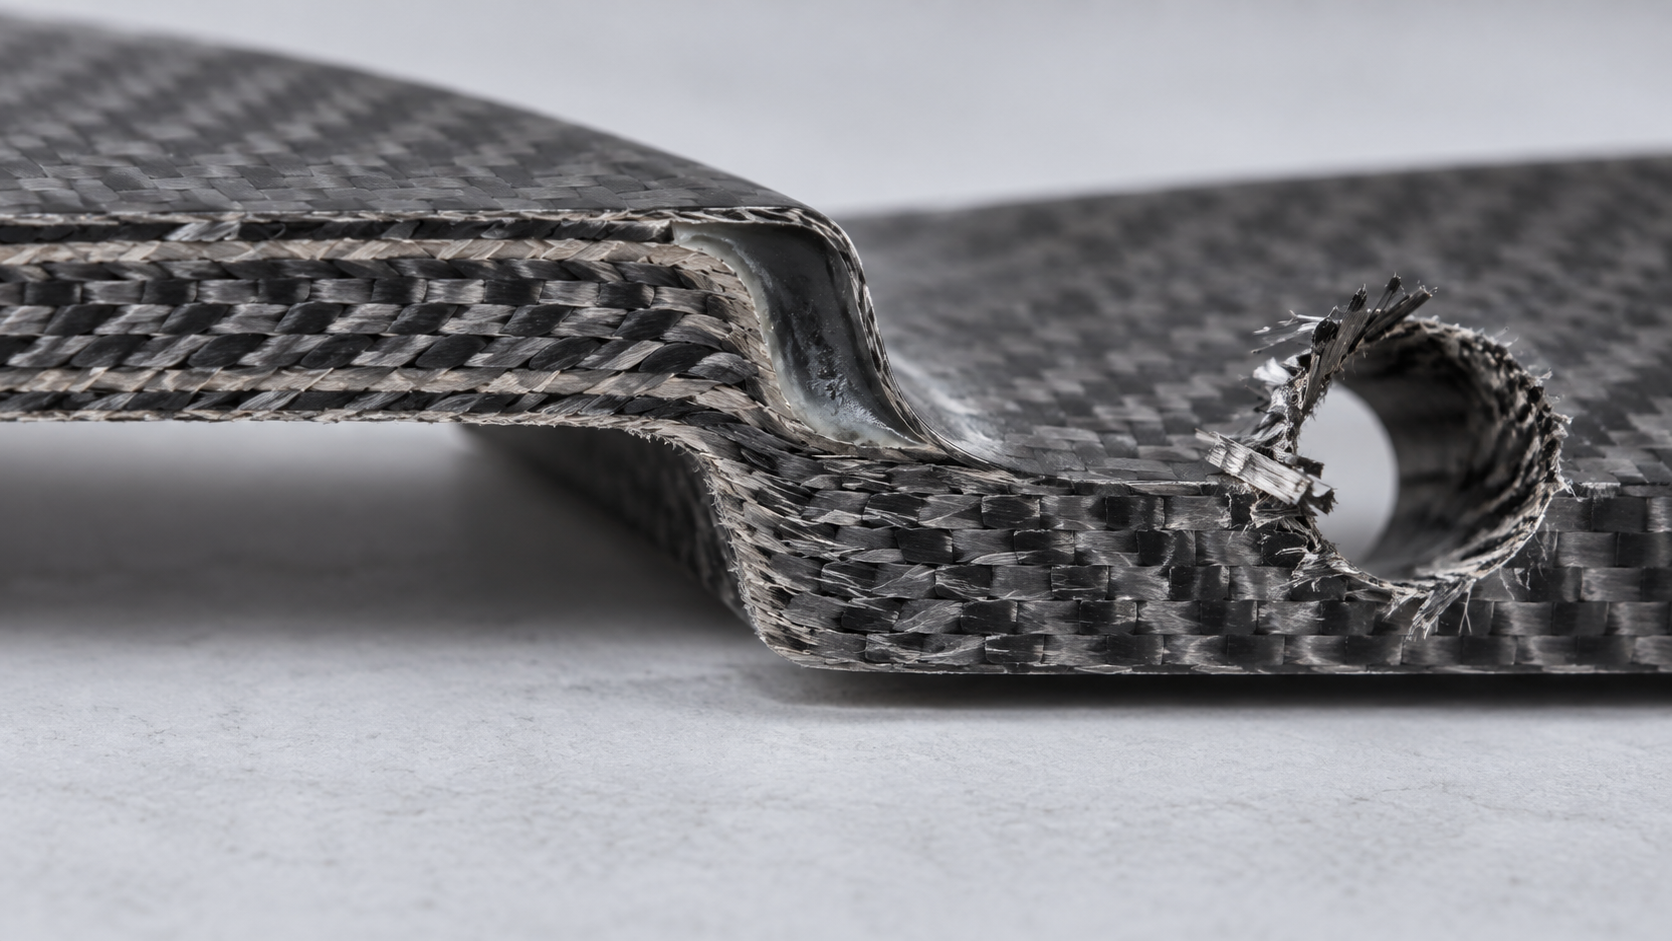
組立時にボルト穴口の周囲で繊維の欠けが見つかり、手で触ると刺さる。締結後はトルクが減衰する。分解検査では穴壁の層間剥離が見られ、単一穴の偶発ではない。図面を遡ると:積層は対称と記載されているが、穴は積層後にドリル加工され、穴縁はちょうど45°積層の境界に重なっている。従来の「対称積層なら安定」というルールはここで破綻する——対称性が管理するのは全体のカップリングであり、穴縁の繊維が工具に押し潰されることは管理できない。
- 検出シグナル:穴口のバリ、穴壁の超音波または打音の異音、締結後のトルクの繰り返し減衰は、多くが穴縁の層間剥離の進展による。
- 上流の意思決定:穴を後からドリル加工するか積層時に形成するか、工具種類と送り、穴縁の補積層の有無。
- より堅実な選択:穴が密集する領域では積層段階で穴位置を確保するか、ダイヤモンドコーティング工具で低速送りに変更する;図面には穴縁の補積層と許容される欠け範囲を明記する。
境界条件一:薄肉と遷移領域——総厚が基準を満たしても局所が割れないとは限らない
従来の経験則は:炭素繊維部品の局部肉厚は約1.5 mm以上、補強リブ根部には丸みを残せば構造的に安全というものである。このルールは均質等厚の積層板では成立するが、厚薄遷移帯に遭遇すると破綻する——総厚は基準を満たしても、亀裂はリブ根部や段差肩部から発生する。
原因は厚さそのものではなく、積層がここで連続できないことにある。厚肉域から薄肉域へ直接段差で収める場合、繊維が切断され、樹脂が層間せん断のすべてを負担する;硬化後の残留応力がこの線に集中し、組立予締めや振動下でまず層間剥離する。業界でよくある方法は遷移領域を傾斜積層にし、各層の収まりをずらすことだが、傾斜長さや層間のずらし量は積層設計と金型に依存し、図面に明記がない場合は必ず工程と確認する必要があり、経験値で直接材料を切断してはならない。
- もし遷移領域の長さが肉厚差の5~10倍未満なら、その場合は構造変更(リブ根部を広げるか段差を漸変に変更)を優先し、増厚補強に頼らない。
- もし薄肉領域が1.2 mm未満でさらに穴あけやタップ加工が必要なら、その場合は穴位置を厚肉域に移すか、金属インサート埋め込みで荷重を受けるように変更する。
- もし急峻な遷移しか残せないなら、その場合は非受力面を外観面とし、受力面は緩やかな傾斜にし、両面同時に収めないこと。
早期に発見する方法
破壊断面の金相で層間のずらしが連続しているかを直接確認できる;非破壊では打音で異音を聞くか、超音波Cスキャンを行い、平面領域ではなく遷移帯を重点的に走査する。検出シグナルは:遷移線の両側でエコーが急変する、または初品で組立穴付近に白斑(層間剥離初期)が現れることである。試作段階で1個を切断して断面を見る方が、全数完成後に手直しするよりはるかに安価である。

境界条件二:小ロットと複製——手板複製にできること、当然とみなせないこと
従来の推奨は「数十個以内ならまず手板複製」である。このルールは連続繊維の受力部品では破綻する:真空注型は短繊維またはフィラー樹脂を使用し、繊維体積率は通常積層品より低く、配向はランダムで、引張強度と層間強度は桁が違う。複製部品をオートクレーブ積層品の代替として構造検証に使うと、測定される剛性は楽観的になるか、基準を満たさない。
| 判定基準 | オートクレーブ/プレス成形積層品 | 手板複製(真空注型)品 |
|---|---|---|
| 繊維形態 | 連続繊維、積層制御可能 | 短繊維/フィラー、配向ランダム |
| 繊維体積率 | 高め、積層設計に準拠 | 通常低め、工程に確認が必要 |
| 表面と細部 | 金型と離型の影響を受ける | シリコーン型は細かいシボを再現できるが、エッジはやや鈍い |
| 寸法安定性 | 硬化収縮と積層に伴う | 樹脂の硬化収縮がより顕著で、長尺品は変形しやすい |
| 単品コストが駆動要因 | 金型+積層工数 | シリコーン型寿命+注型工数 |
レプリカ型が誤った選択となる場合
部品が荷重を受けたり、疲労がかかったり、締結具の引き抜き検証を行う場合、レプリカ品が最終品を代表できるとデフォルトで考えてはいけません——レプリカ品は外観レビュー、組立干渉チェック、市場向けサンプルに適しています。検出シグナル:レプリカ品の締結穴付近に放射状の微細なひび割れが生じる、組立時に穴位置が合わない、長尺品が数日置くと反る。これらの状況は、外観部品を構造部品として使っていることを示します。より確実な方法は:構造検証はCNCまたは積層で行い、レプリカは外観と小ロット納品のみに使うことです。
境界条件その三:面形状公差、粗さ、検査治具——同時に固定すると衝突する
一般的なやり方は、図面上で面形状公差と表面粗さを同時に指示し、両者は互いに干渉しないと暗黙に前提することです。炭素繊維積層品では、このルールはしばしば機能しません:面形状公差の要求が厳しくなるほど、表面粗さを抑えるのが難しくなり、逆に粗さを抑えるために研磨すると、面形状が外れてしまいます。
検出シグナルは直接的です——検査治具の当たり面で測ると面形状は合格だが、外観面は手触りがまだらで研磨痕がある。あるいは表面は基準を満たすが、三次元測定機で面形状を測ると公差を外れる。両方を同時に固定し、基準を与えないと、検査治具と工程がそれぞれの解釈で進め、最終的に検収段階で衝突します。
まず基準面と検査治具を定め、それから公差を配分する
- まずどの面が機能基準面(当たり、シール、組立)かを確認し、面形状公差はその面にのみ付ける。
- 次に検査治具の形式を確認する:当たり治具、三次元測定機スキャン、3Dスキャン比較のいずれかで、手段により面形状の結論に差が出る。
- そのうえで粗さを配分する:外観面と機能面を分けて指示し、機能面は面形状を優先し、外観面は研磨後に別途評価することを許容する。
- 図面に基準と検査治具の記載がない場合は、まずエンジニアに確認し、最も厳しい組み合わせで見積もることをデフォルトにしない。
業界でよくあるやり方は、面形状公差と粗さを面ごとに分けて指示し、検査手段を明確にすることです。具体的な数値は部品機能と図面に基づいて確認する必要があります。両方を同時に厳しくしなければならない場合、通常は工程ルートを変える必要がある(例えばプレス成形に変更、または後処理を追加)ことを意味し、コストと納期もそれに伴って変わります。この点は公差を決める前にオープンに話し合うべきです。
よくある質問(FAQ)
以下は炭素繊維部品の見積もりと図面作成時によく問われる境界問題です。回答にはいずれも前提があり、汎用的な約束として使わないでください。
炭素繊維部品の図面に±0.1 mmと直接書けますか?
基準と特徴によります。積層品は硬化後のスプリングバックや離型変形が公差の一部を食います。±0.1は平面上の小さな特徴では業界でよく見られますが、長スパンの面形状、穴位置、厚さ方向では緩和が必要なことが多いです。まず基準面と検査治具を定め、それから公差を配分し、図面全体を一つの公差枠で通さないでください。
手板レプリカ(真空注型)品を構造部品として使えますか?
デフォルトでは不可です。レプリカ品は短繊維充填樹脂が多く、繊維体積率と連続性がオートクレーブ積層品より低く、荷重、疲労、耐熱はいずれも一段劣ります。外観検証、組立試装、非主荷重部品には使えますが、荷重を受ける場合は積層設計に基づきプレス成形またはオートクレーブで行い、具体的には図面と工程で確認します。
穴周りの欠け、層間剥離は廃品か修理可能かどう判断しますか?
まず位置と深さを見ます:非荷重域、単層の浅い欠けは修理可能なことが多いです。荷重穴、多層の層間剥離、穴口の毛羽立ちが連続する場合は廃品寄りです。検出シグナルは穴口のバリ、打音が鈍い、超音波またはCスキャンにエコー異常があることです。判定基準は図面または検査カードに記載し、現場の口頭判断に委ねないでください。
図面に炭素繊維部品は最低何を指示すべきですか?
積層順序と方向、繊維体積率または材料グレード、基準面、主要穴位置と面形状公差、許容される表面欠陥等級、検査手段。積層情報が欠けると、見積もりも出来上がる部品も制御できません。
炭素繊維部品の寸法検査には何を使いますか?
通常は三次元測定機または3Dスキャンで基準面と穴位置を比較します。面形状はスキャン点群の偏差を見ます。内部欠陥は超音波またはCスキャンに頼り、打音法は粗いスクリーニングのみです。検査治具と基準は先にサプライヤーとすり合わせないと、データが合いません。
Key takeaways
- 対称積層は良いルールだが、薄肉+局部補強領域の遷移帯こそが層間剥離の起点である;図面には遷移領域を明記し、総厚だけを記すべきではない。
- 開孔集中領域ではまず「穴はドリル加工か、積層時に形成したものか」を問う。この二つの方法では公差とバリのリスクが全く異なる。
- 小ロット(数十個レベル)で手板複製/真空注型ルートを優先検討する場合、まず繊維体積率と表面要求を確認し、オートクレーブ成形品と同等と勝手にみなさないこと。
- 面形状公差と表面粗さを同時に厳しく指定しないこと:まず組立基準面と検査治具の方案を定め、その後どの面を緩和できるかを決める。
- 「±0.0xまで達成可能」という約束は、具体的な面、具体的な検査治具、具体的な工程ルートに落とし込まなければ、図面では検収できない。



