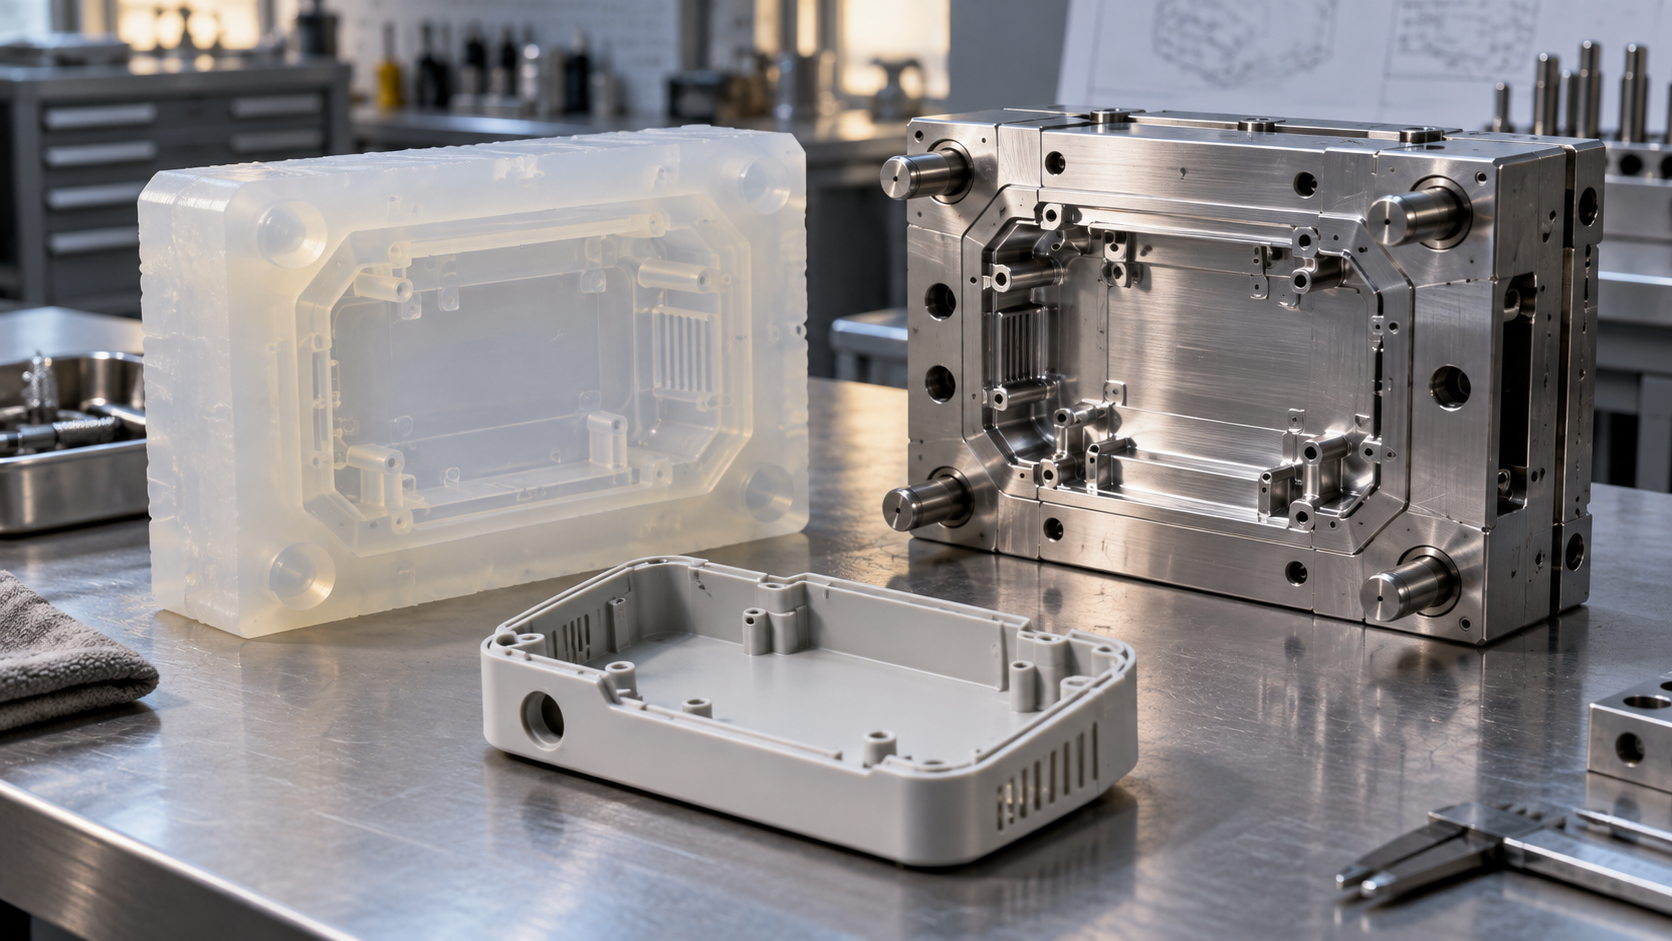
一つのシリコーン型から始める:鋳造系プロセスの分岐点
現場で最もよくある議論は、たいてい一つの外装ケースから始まる。プロダクトマネージャーが研磨済みの試作品を持ってきて、こう尋ねる。「この外装ケースを50セット作れるか?」構造エンジニアは「鋼製金型で射出成形しよう、単品が安い」と言い、プロセスエンジニアは首を振って「50セットで鋼製金型は割に合わない、まずシリコーン型で真空注型しよう」と言う。二人とも実は間違っていない——彼らが話しているのは鋳造系プロセスにおける二つの異なるルートであり、分岐点は部品そのものではなく金型の種類にある。
鋳造という言葉は一つのプロセスと見なされがちだが、実際には一連のプロセスの総称である。どのルートを取るかを決めるのは、金型にどの材料を使うか、何回転写できるか、単品コストがロットに応じてどう変化するかである。シリコーン型は柔らかく、安価で、寿命が限られ、数十個のオーダーに適している。鋼製金型は硬く、高価で、寿命が長く、金型コストを数千から数万個に分散させるのに適している。その中間に、しばしば見落とされるルートがある。CNCや3Dプリンティングで直接部品を作り、金型を経由しない方法で、数個から十数個の検証に適している。
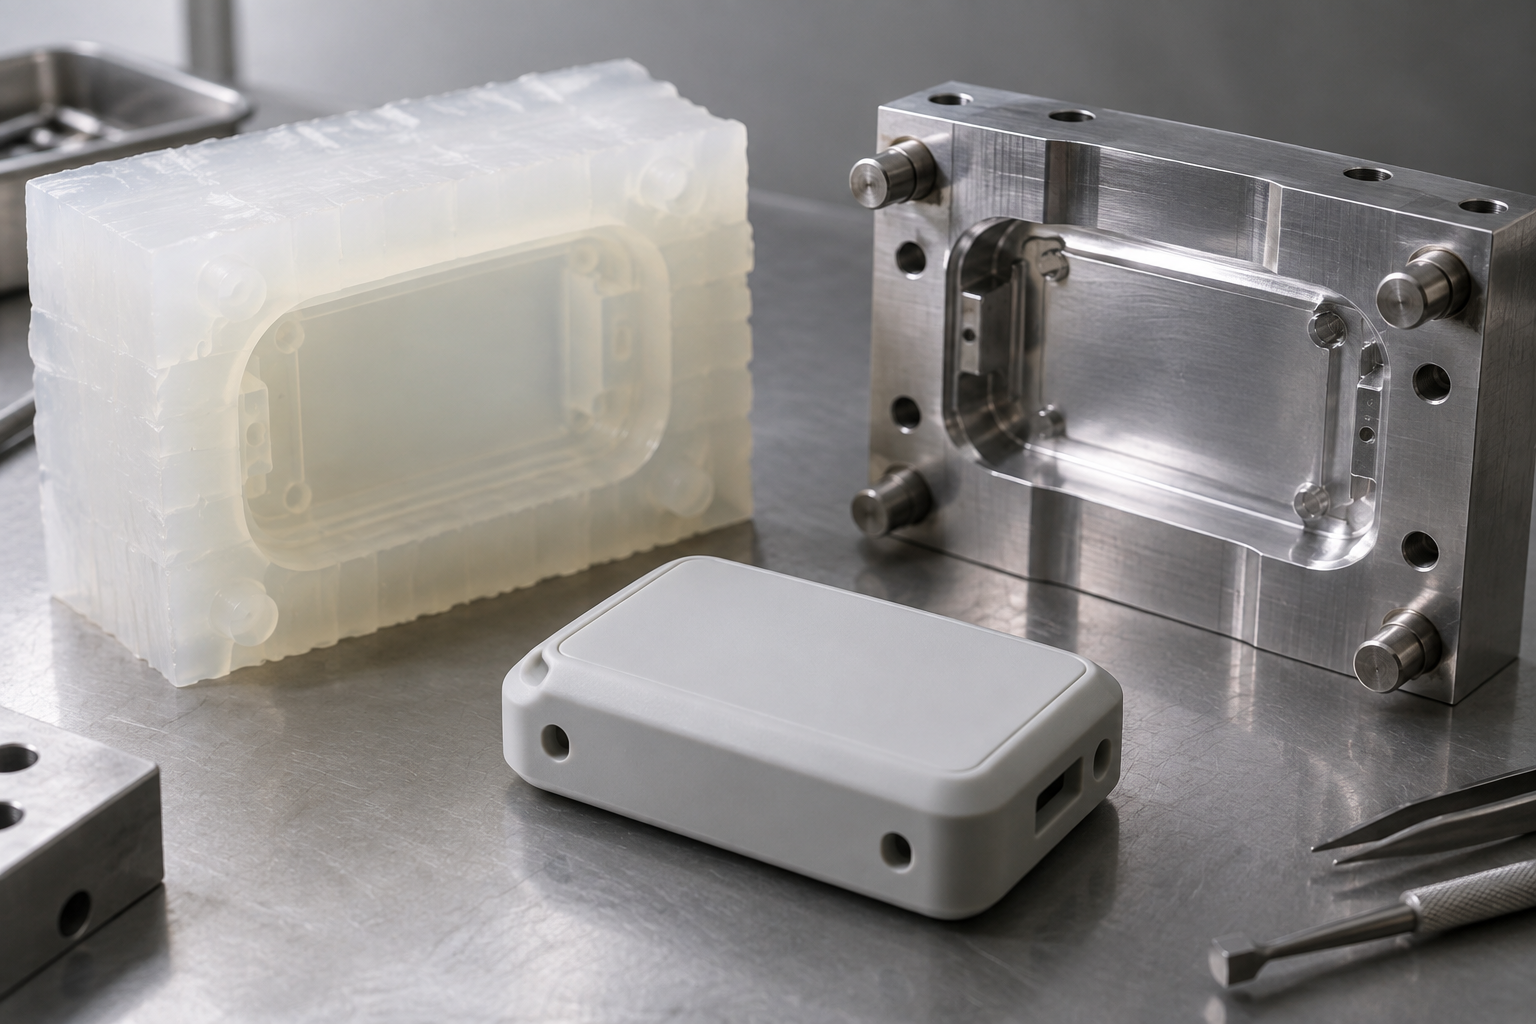
本記事で扱う範囲は、主に手板複製型(真空注型)と射出成形という二つの鋳造ルートであり、同時にそれらがCNC加工や3Dプリンティングとどう連携するかを説明する。この二つを一緒に論じる理由は、それらが同じ基盤ロジックを共有しているからである。まず金型があり、次に部品がある。金型への投資方法が、ロット、コスト、変更の柔軟性を決める。この分岐線を理解すれば、プロセス選択はもはや感覚に頼るものではなくなる。
真空注型(手板複製型):シリコーン型における小ロットのロジック
シリコーン型の寿命と複製コスト
シリコーン型は軟質金型であり、その寿命が単品コストの動向を決める。複製のたびに、シリコーンは樹脂の硬化発熱と離型時の引っ張りの影響を受け、キャビティ表面は徐々に細部を失う。したがって、同じシリコーン型から複製できる個数は通常限られており、一定回数を超えると、バリ、寸法ドリフト、表面粗さが明らかに悪化する。調達にとって、これは見積書上の「金型費」が一度きりの埋没費用ではなく、予想ロットに応じて配分すべき変数であることを意味する。ロットが大きいほど単品配分は低くなるが、ロットがシリコーン型の寿命上限に近づくと、二つ目の型を用意する必要があり、コスト曲線に段差が生じる。
真空環境が気泡を抑制する作用
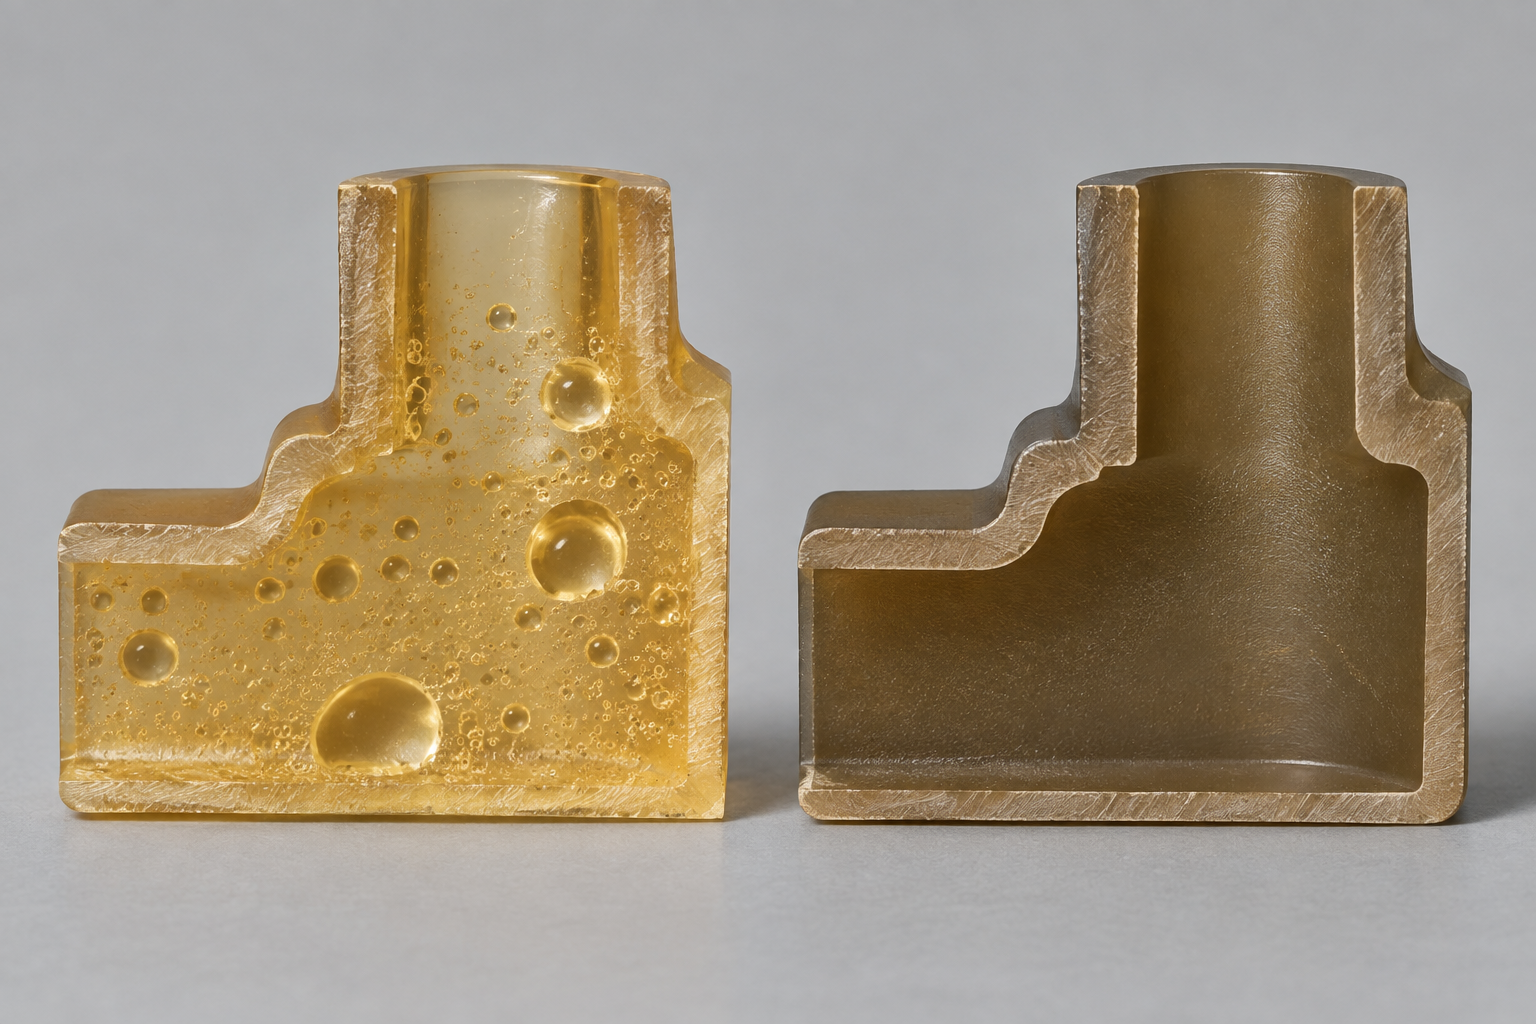
真空注型の核心的価値は気泡の制御にある。樹脂は混合およびキャビティへの注入過程で空気を巻き込む。そのまま常圧で注型すると、この空気は隅、薄肉部、深いキャビティに残りやすく、目に見える気孔や内部空洞を形成する。真空環境はキャビティと樹脂中の気体を抜き、樹脂が負圧下で細部を充填できるようにし、気泡欠陥の確率を大幅に低減する。外観部品や透明部品では、この工程はほぼ必須である。構造検証部品でも、気孔による局所的な強度変動を減らすことができる。
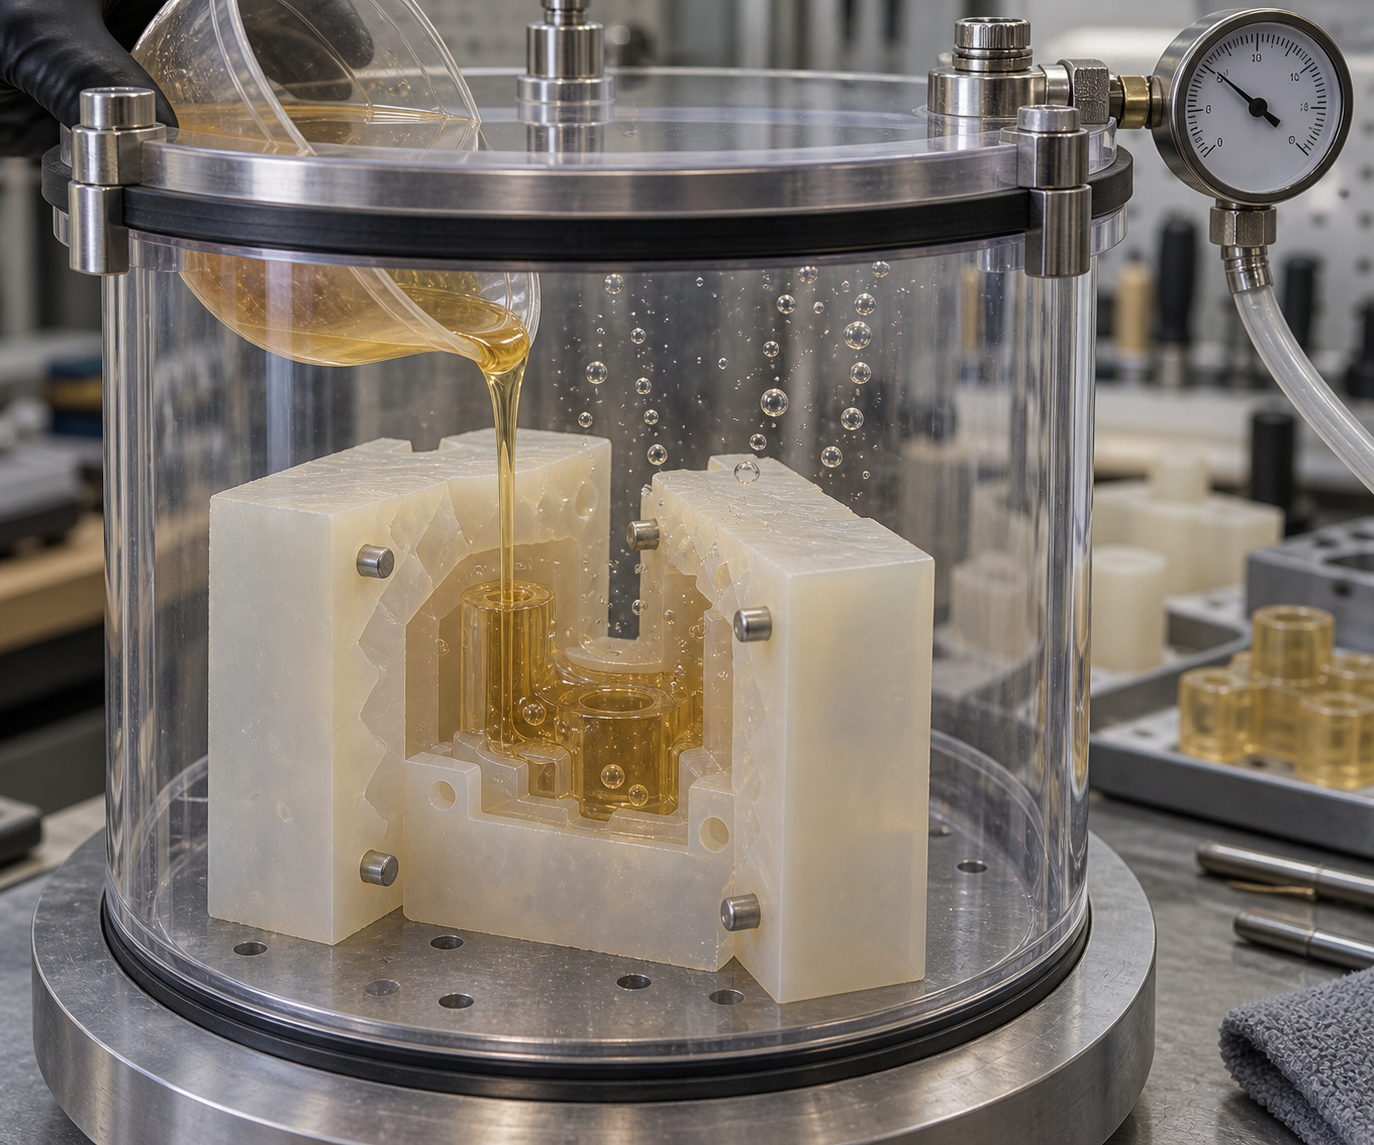
真空注型が適する場面は明確である。小ロット試作、外観検証、組み立て検証、そして射出成形品に近い外観が必要だがまだ鋼製金型を開く価値がない段階である。射出成形のような長期的な一貫性は追求せず、高荷重を受ける構造部品にも適さない。その位置づけを「軟質金型で速度と外観を得る」と捉える方が、量産プロセスと見なすよりも実態に即している。
射出成形:ロットが金型コストを薄くした後
真空注型のシリコーン型は「軟質金型」と理解できるが、射出成形は鋼製金型またはアルミ金型を使用し、「硬質金型」に属する。硬質金型は加工期間が長く、初期投資が高いが、その代わりに安定したサイクルタイムと再現可能な寸法表現が得られる。射出成形の経済性は単品加工そのものからではなく、金型コストを十分な個数に配分することから生まれる。ロットが大きいほど単品に配分される金型費は低くなり、単品コスト曲線はロットに応じて下降し、徐々に平坦化する。逆にロットが非常に小さい場合、金型費を配分できず、単品コストは真空注型やCNCより明らかに高くなる。
金型構造が射出成形品の設計境界を決める
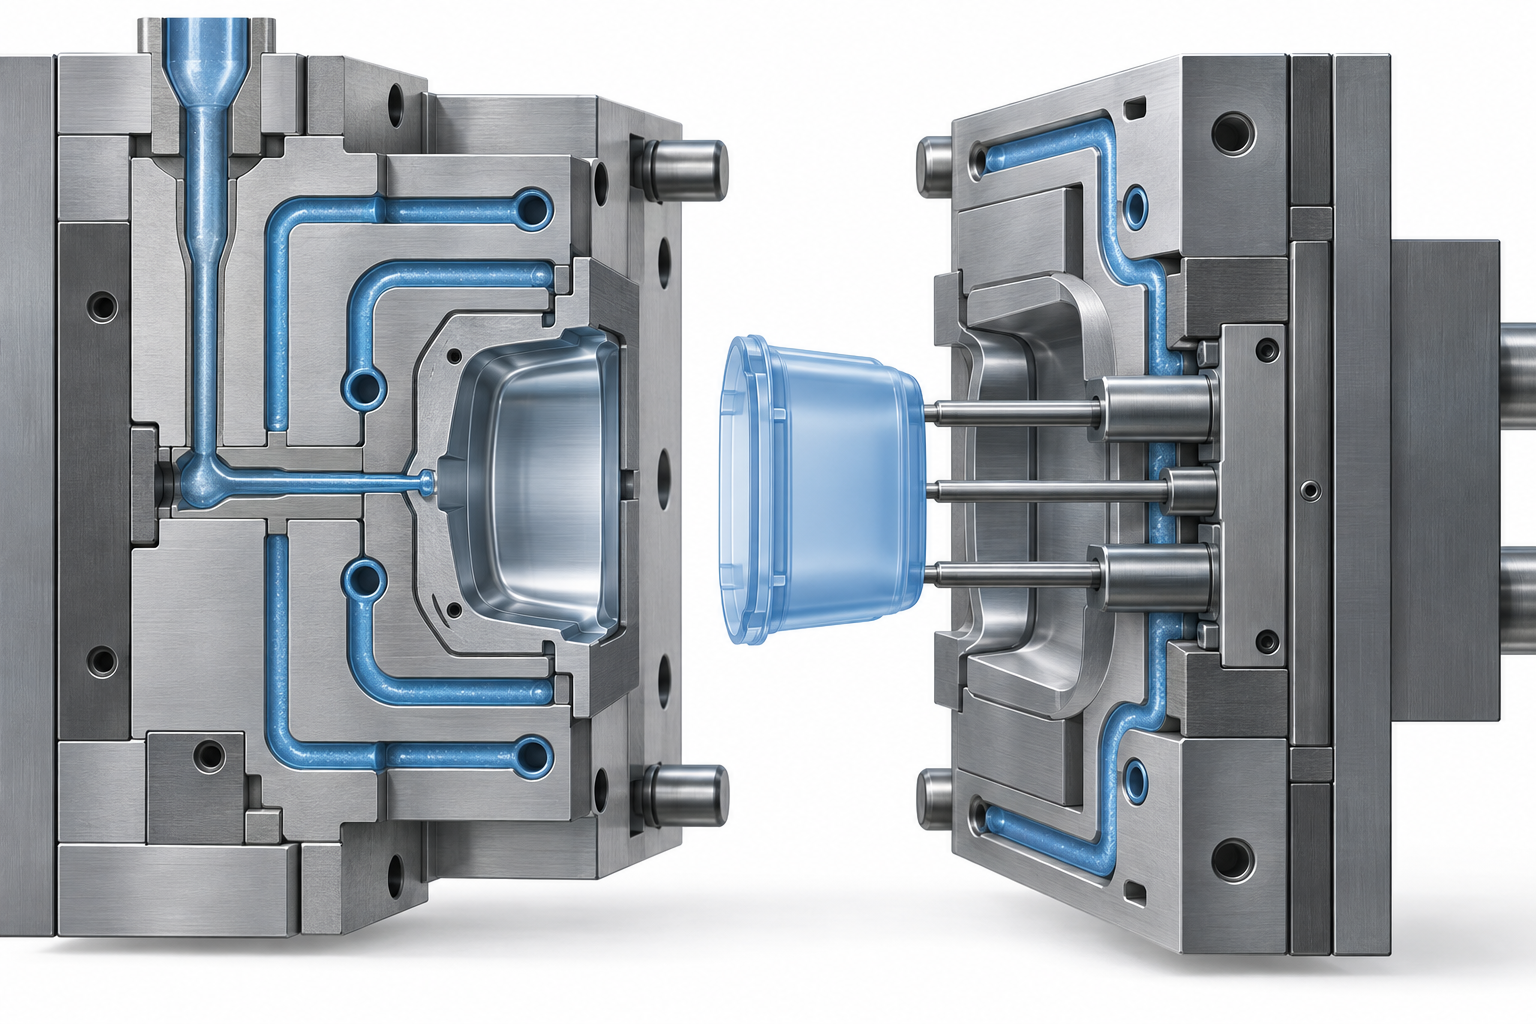
射出成形品のDFM要点は、本質的に「プラスチックがどのようにキャビティに流れ込み、どのように冷却され、どのように突き出されるか」を中心に展開される。一般的なチェック項目は次のとおりである。
- 抜き勾配:抜き勾配がないと、部品はキャビティに「噛み込まれ」、突き出し時に引っかき傷や変形が生じる。テクスチャ面には通常より大きな抜き勾配が必要である。
- 肉厚の均一性:厚さが急変する箇所はひけや内部ボイドが生じやすく、厚肉領域は冷却時間を延ばし、サイクルを遅くする。
- ゲートとランナー:ゲート位置はウェルドラインの位置と充填圧力に影響し、ランナー設計は材料利用率と色替えの難易度に影響する。
- 冷却と突き出し:冷却水路は成形サイクルと反り傾向を決める。エジェクタピンの位置は外観面や薄肉領域を避ける必要がある。
これらの設計が一度金型に組み込まれると、後からの変更はしばしば金型修正、インサート交換、さらには金型再製作を意味し、コストは図面段階での変更よりはるかに高い。そのため射出成形の前には通常、CNCや3Dプリンティングで構造と組み立てを検証し、外観面、スナップフィット、ボスなど問題が出やすい特徴を先に検証し、その後で金型設計を凍結することが推奨される。これが、射出成形がすでに検証済みでロットが明確なプラスチック部品により適し、構造を頻繁に変更している製品には適さない理由である。
鋳造品によくある欠陥と検収の考え方
鋳造系プロセスの欠陥は、ほぼすべて同じ一つの事柄に由来する。材料が金型内で流れ、冷却し、収縮する過程が完全には制御されないことである。真空注型と射出成形の欠陥の現れ方には類似点があるが、成因と観察の窓は異なる。真空注型の樹脂はシリコーン型内で重力と真空の補助により充填され、気泡やショートショットがより一般的である。射出成形の溶融体は高圧下で充填され、ひけ、ウェルドライン、バリがより典型的である。検収時に一つの面だけを見ていると、機能上の問題を外観上の問題として見逃しやすい。
五つの高頻度欠陥の成因と観察方法
| 欠陥 | 典型的な成因 | 観察方法 | 真空注型 vs 射出成形の差異 |
|---|---|---|---|
| 気孔 / 気泡 | 樹脂の脱泡が不十分、ゲート位置での巻き込み、射出成形のメルト含水または分解 | 透過光観察、断面カット、外観面の斜光 | 真空注型は真空脱泡への依存度が高い;射出成形は乾燥と背圧により関連 |
| ヒケ | 肉厚不均一、局部的な肉厚過大、保圧不足 | 手触り、斜光照射、ノギスによる厚み測定 | 射出成形のヒケはより顕著;真空注型の収縮は比較的穏やかだが厚肉部では依然発生 |
| ウェルドライン | 複数流動の合流部で温度不足、流動距離が長すぎる | 外観面の斜光、着色品の方が識別しやすい | 射出成形の典型的欠陥;真空注型では少ないが複雑構造ではフローマークが出る可能性 |
| バリ | パーティング面の嵌合不良、型締力不足、シリコーン型のパーティングライン摩耗 | 目視、シックネスゲージ、組立試装 | 射出成形のバリは金型パーティング面と圧力に関連;シリコーン型のバリはパーティングラインの繰り返し使用によるものが多い |
| 変形 | 冷却不均一、離型が早すぎる、後処理の加熱 | 定盤測定、組立面の密着確認 | 射出成形の変形は冷却水路と突き出しに関連;真空注型品は柔らかく離型後に反りやすい |
機能面、外観面、組立面で等級分けして検収
同じ鋳造品でも、領域によって検収基準は同じであるべきではない。機能面は荷重、シール、熱伝導を担い、欠陥許容度が最も低い;外観面はユーザーに直接露出し、目視と手触りが主体;組立面は寸法嵌合と密着に注目し、バリ、変形、局部的な盛り上がりが組立に影響しうる。図面や検収票にこれら三つの面をそれぞれ注記することを推奨し、製品全体に曖昧な「合格/不合格」を付けるべきではない。
- 機能面:気孔、引け巣、内部ポロシティを優先的に検査し、必要に応じて切断や非破壊検査を実施;貫通性欠陥は受け入れない。
- 外観面:標準光源下で斜光観察し、許容される欠陥の寸法と数量は外観等級の取り決めに従う。「無欠陥」のような実行不可能な基準は避ける。
- 組立面:バリ、変形、局部寸法に重点を置き、組立試装や検査治具で検証し、ノギスの単点測定だけに頼らない。
鋳造とCNC、3Dプリントのつなぎ方
実際のプロジェクトでは、鋳造が単独で登場することはほとんどない。より一般的なのは段階的なルートである:3DプリントまたはCNCで試作 → 真空注型で小ロット → 射出成形で量産。各段階は異なる問題を解決し、段階を飛ばす前提は前段階の疑問がすでに解消されていることである。
各段階で何を検証するか
- 試作段階(3Dプリント/CNC):構造が組み付けられるか、干渉が存在するか、手触りと寸法傾向が正しいかを検証する。3Dプリントは速く形状自由度が高い;CNCは材料の質感と嵌合精度で最終品に近い。
- 小ロット段階(真空注型):外観と配色を検証し、実材料での組立を検証し、小範囲の試用や展示会を支える。シリコーン型は投資が低く、数十個のオーダーに適する。
- 量産段階(射出成形):ロット一貫性と単品コストを検証する。金型投資は高いが、薄まると単品コストは著しく低下する。
中間工程をいつ飛ばせるか
構造がすでにCNC品で十分に検証され、外観要求が高くないなら、直接射出成形金型を開けることができる;内部機能部品のみで数量も非常に少ないなら、真空注型も不要かもしれず、CNC小ロットの方が直接的である。逆に、外観部品、配色部品、実材料の手触りが必要なものは、真空注型を飛ばして直接鋼金型を開けるリスクが高い——金型の修正一回のコストはシリコーン型を一巡するよりはるかに高い。
判断基準は一文に簡略化できる:次の段階でかかる費用に対して、前の段階で不確実性を許容できるレベルまで下げたか。 試作は構造を検証し、真空注型は外観と小ロットを検証し、射出成形はコストと一貫性を検証する。具体的なルートを評価する必要がある場合は、ラピッドプロトタイピング能力または射出成形能力から照合を始められる。
材料と後処理:鋳造品は構造部品として使えるか
真空注型品と射出成形品の材料選択の違いは、本質的に硬化メカニズムの違いである。真空注型は二液性ポリウレタンを使用し、A/B成分が室温または中温で反応硬化し、材料性能は配合と混合比に依存し、ロット間の変動は通常熱可塑性プラスチックより大きい。射出成形は熱可塑性ペレットを使用し、加熱溶融、冷却固化し、材料性能はサプライヤーのグレードで保証され、ロット一貫性がより良い。これはつまり:真空注型品は外観、組立、手触りの検証に適し、射出成形品こそが長期的に荷重を受ける構造部品に適する。
構造部品と外観部品の判断ロジック
鋳造品が構造部品として使えるかどうかを判断するには、まず三つの問いを立てます:受力方向是否明確、失效后果是否可接受、是否需要长期疲劳寿命。部品が主に組立応力、スナップ力、軽微な落下を受ける場合、真空注型品で通常は十分です。部品が荷重支持ブラケット、ギア、または長期間の繰り返し荷重を受ける部品である場合は、射出成形品またはCNC加工品を優先的に検討すべきです。真空注型品のよくある問題は、内部の気泡と硬化不完全な領域であり、これらの位置は荷重時に亀裂の起点となる可能性があります。そのため、構造用途の注型品では、理論強度で設計するのではなく、重要な断面に安全余裕を確保することを推奨します。
後処理:研磨、塗装、シルク印刷、組立
鋳造品の後処理には通常、バリ取り、パーティングラインの研磨、パテ埋め、塗装、シルク印刷、組立が含まれます。真空注型品のパーティングラインは射出成形品よりも目立つことが多く、シリコーン型は分割面でバリが発生しやすいため、研磨作業量が多くなります。射出成形品のバリは通常薄いですが、ゲート残りを処理する必要があります。塗装前には密着性テストを行うことを推奨します。特にポリウレタン部品の表面には離型剤が残留している可能性があり、直接塗装するとクレーターや塗膜剥がれが発生しやすくなります。シルク印刷やパッド印刷は表面の平坦度に敏感で、曲面やヒケの位置では印刷が不完全になりやすいです。組立面では、真空注型品の寸法一致性は射出成形品に劣ります。部品間に嵌合関係がある場合は、調整可能な組立余裕を確保するか、重要な嵌合寸法に二次加工を施すことを推奨します。
よくある質問(FAQ)
以下のいくつかの質問は、鋳造系プロセスが見積とレビューの段階で最もよく問われる点をほぼ網羅しています。回答はできるだけ数字を弾くのではなく、判断ロジックを示すようにしています。
真空注型と射出成形は結局どう選ぶ?
二つのことを見ます:ロット数と、今何を検証したいかです。真空注型はシリコーン型を使い、金型投資が低く、型の複製が速いため、数十個規模の小ロット試作、外観検証、組立検証に適しています。射出成形は金属金型を使い、初期投資は高いですが、単品コストはロット数に応じて薄まるため、設計が固まった後の量産に適しています。構造がまだ変わる可能性があり、外観も調整中であれば、まず真空注型で進める方が安全です。設計が凍結され、量産を待つだけなら、その時に金型を開いて射出成形を検討します。
鋳造品は構造部品として使える?
分けて考える必要があります。真空注型品と射出成形品は、材料選択、内部の緻密度、力学特性に違いがあり、荷重に耐えられるかどうかは受力方式、荷重方向、安全余裕によります。一概には言えません。外観部品、カバー、非荷重支持ブラケットは通常問題ありません。本当に荷重を受ける、または長期間荷重を受ける部品は、受力状況をエンジニアチームに伝え、CNC加工への変更や構造調整が必要かどうかを一緒に判断することを推奨します。外観部品のやり方をそのまま適用するのではなく。
金型の後期修正コストは高い?
シリコーン型の修正は通常比較的柔軟で、部分補修や型を一組作り直す代償は小さく、これが反復に適している理由でもあります。射出成形の鋼金型の修正は、キャビティ、ゲート、冷却、または突き出し構造の調整を伴い、変更が大きいほど代償が高くなり、変更によっては金型入子を再加工する必要があります。そのため、射出成形前に抜き勾配、肉厚、ゲート位置といったDFM問題を明確に確認しておくことが、後から金型を修正するよりはるかに割に合います。
小ロットはどのくらい小さければ適切?
統一的な閾値はなく、部品の大きさ、構造の複雑さ、コスト感度によります。経験的には、真空注型は数十個から数百個の範囲により向いており、射出成形はロット数が十分に大きく、金型コストを薄められるようになってから割に合います。実際の分岐点は総コスト比較で決めることを推奨します:金型投資を予想ロット数で単品に按分し、真空注型の単品コストと比べ、交差点が切り替え時期です。
鋳造品の精度と外観はどう検収する?
まず面で等級分けします:機能面、外観面、組立面それぞれに基準を定め、すべての表面を一つの要求で縛らないようにします。機能面と組立面は寸法と嵌合に注目し、外観面はヒケ、ウェルドライン、気孔、バリといった目に見える欠陥に注目します。検収前に、サプライヤーと重要寸法と外観基準を確認し、必要に応じて3Dスキャンで比較するのが最善です。具体的な公差と判定基準は、双方が確認した図面と技術協議に基づくべきであり、経験でデフォルトとするのは推奨しません。
Key takeaways
- 鋳造系プロセスの核心変数は金型である。シリコーン型は小ロットの複製に適し、鋼製金型は量産射出成形に適し、両者はコスト曲線と変更の柔軟性においてまったく異なる。
- 真空注型(手板複製型)の価値は、シリコーン型を用いて射出成形品に近い外観と質感の部品を迅速に複製できる点にあり、小ロット試作や市場検証に適している。
- 射出成形のDFMの重点は、抜き勾配、肉厚の均一性、ゲート位置、冷却にあり、これらが決めるのは量産の一貫性と単品コストであり、単品精度ではない。
- 鋳造品によくある欠陥(気孔、ひけ、ウェルドライン、変形)の多くは、充填と冷却のバランスに起因する。検収時には機能面と非機能面を分けて段階的に判断すべきである。
- 鋳造、CNC、3Dプリンティングは代替関係ではなく、ロット、材料、外観要件に応じて区分される組み合わせルートである。



