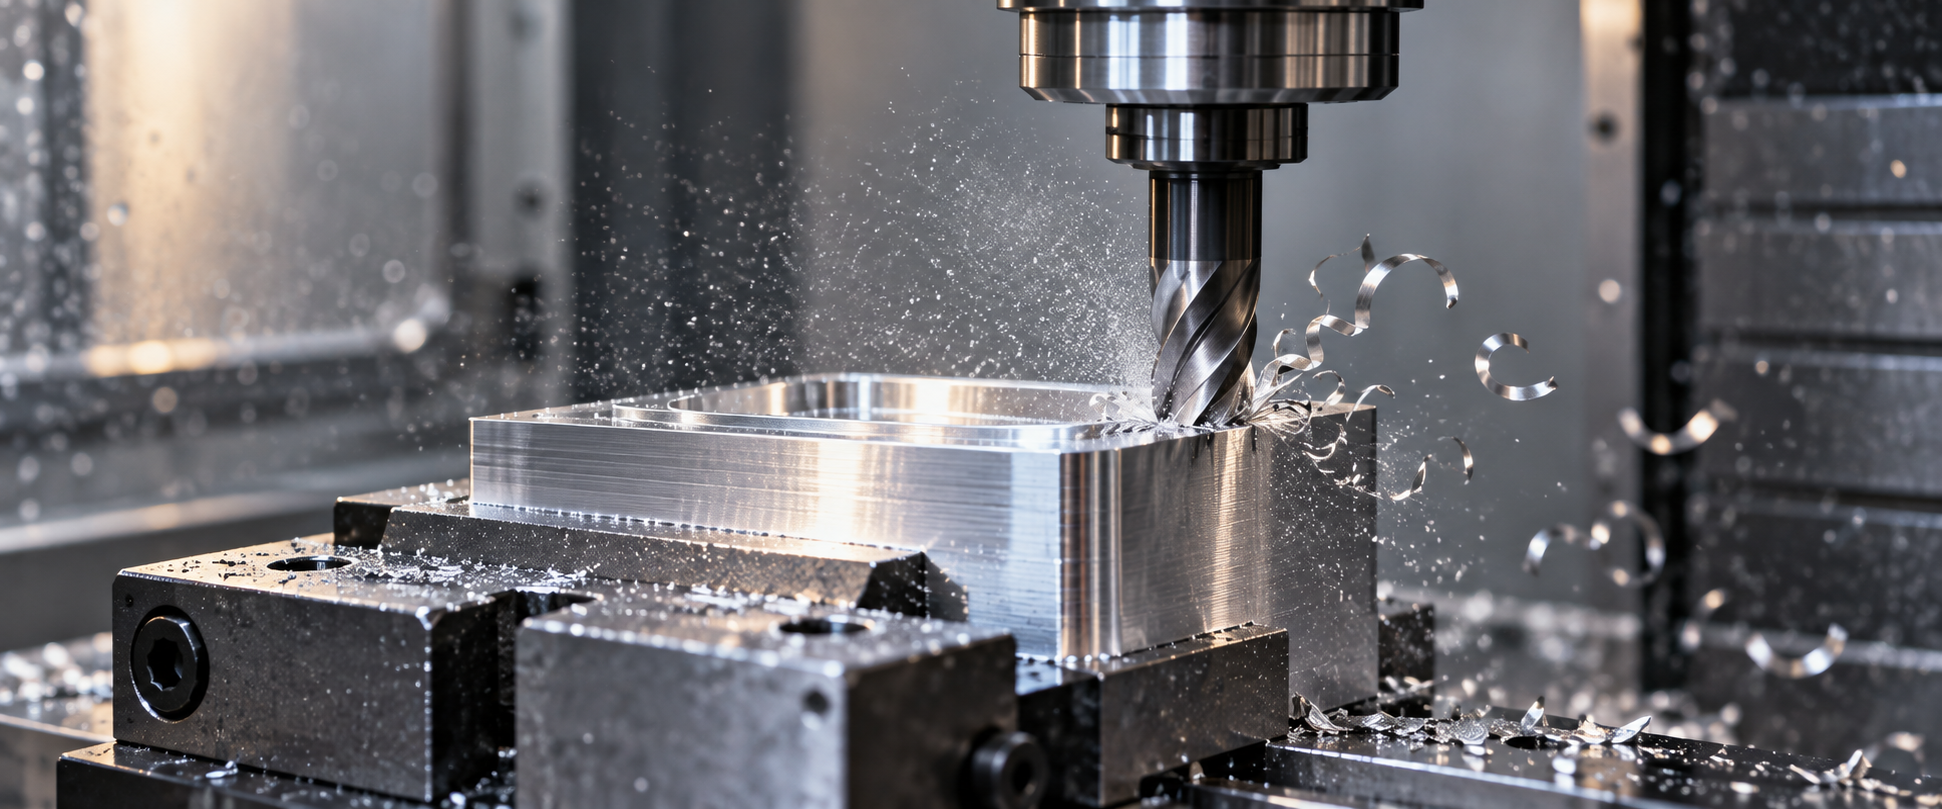
機械加工の工程の境界:まずフライス、旋盤、研削、放電加工がそれぞれ何を担うかを区別する
機械加工を「減材製造」の一言で説明しても意味がない。本当に判断すべきは、この図面の特徴をどの種類の機械加工工程に任せ、どの精度レベルまで加工すればコストが妥当になるかである。出典にある実用的なガイドの切り口は学ぶ価値がある——まず特徴の形状を分け、それから設備とパラメータを論じる。
フライス加工が担うのは非回転特徴である:平面、段差、ポケット、輪郭、穴群。立形マシニングセンタは一度の段取りで大部分の箱物や板物をカバーできる。三軸で足りるなら五軸にする必要はなく、反転による基準誤差は省いた工程よりも高くつくことが多い。旋削が担うのは回転体である:外周、端面、内径、ねじ、溝。対称部品は旋削で自然に同軸になる。研削は仕上げ加工層であり、焼入れ鋼、高い表面要求、厳しい寸法安定性が求められる部品にこそ必要で、普通の部品を研削するのは金の無駄遣いである。放電加工とワイヤ放電加工は硬い材料と幾何学的な死角を担う——隅の加工、狭い溝、焼入れ後にフライス加工しにくい型面など。ワイヤ放電加工は貫通穴や外形輪郭も切れる。穴あけ、リーマ加工、タップ加工は穴加工工程に属し、リーマ加工が与えるのは寸法精度と穴壁の品質であり、位置精度ではない。位置精度は前段の位置決めとドリルジグに頼る必要がある。
判断の順序は固定することを勧める:まず特徴の形状を見る → 次に材料の硬さを見る → 最後に精度レベルを見る。順序を逆にして、いきなり公差を提示すると、普通の部品を研削部品に追い込みやすい。業界でよくある参考値:普通のフライス加工の平面寸法はおおむね ±0.05~±0.1 mm の範囲、精密フライスや研削なら ±0.01 mm 級に達する。これらは工程選定時の判断の目安にすぎず、実際に達成できるかは図面の指示と工場の実際の設備、工具、検査治具に基づいて確認する必要がある。
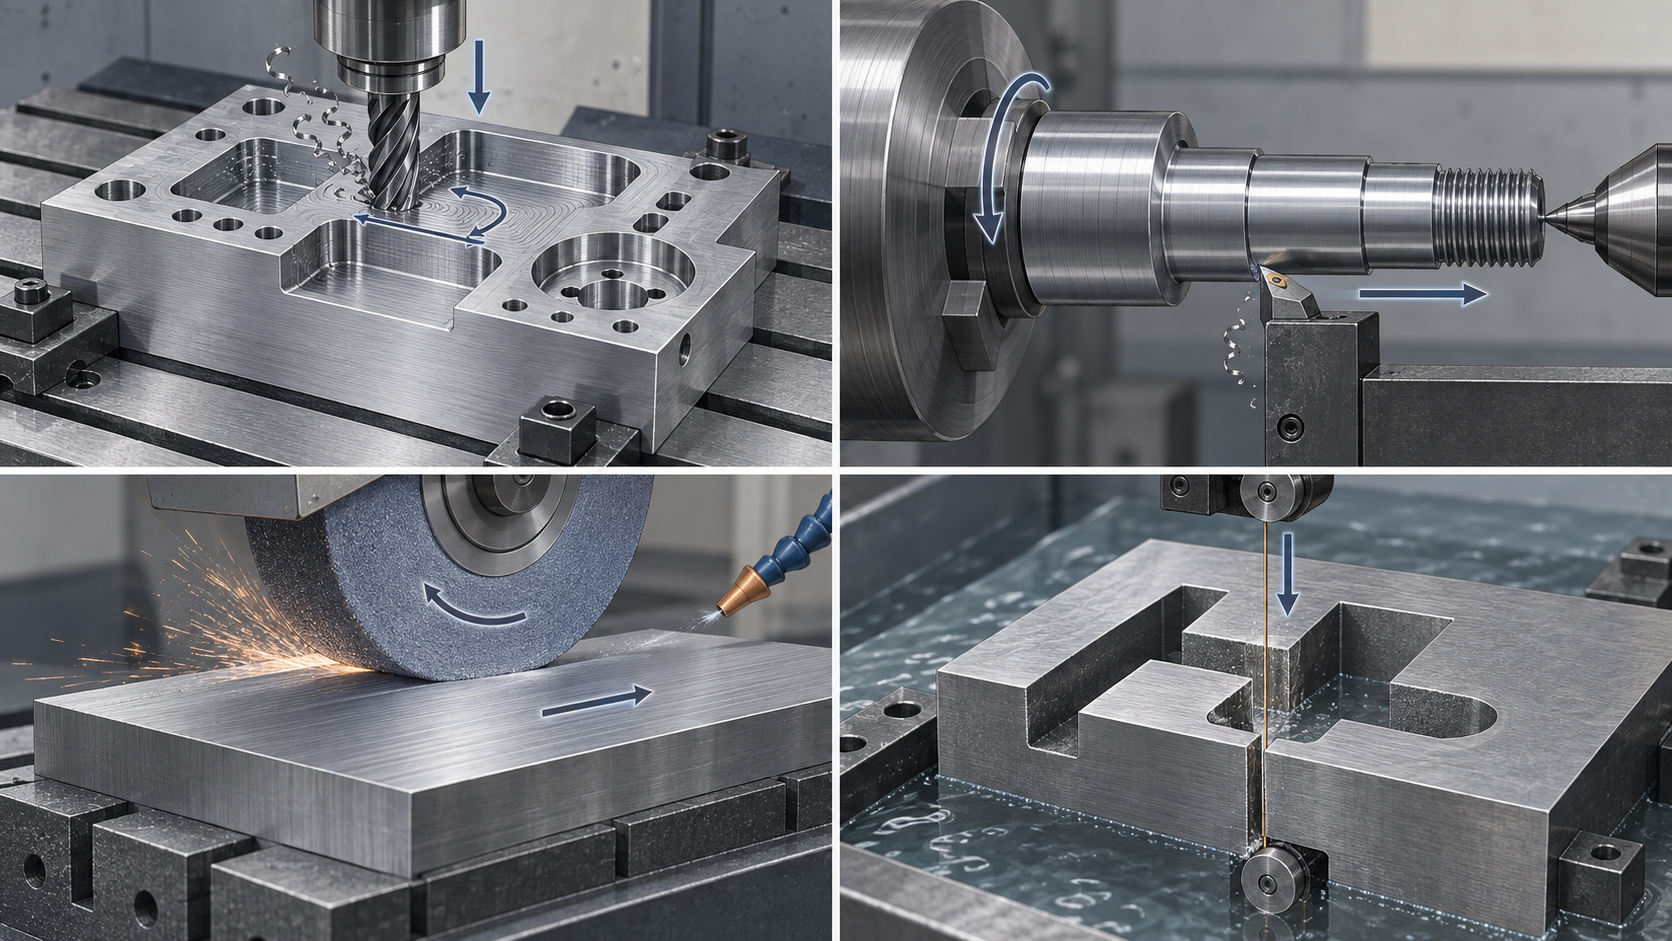
一言でまとめると:機械加工の工程選定とは、本質的に各特徴に最短で最も安定した工程チェーンを見つけることである。フライス加工で一発加工できる回転特徴以外のものは、旋削+研削に分割しないこと。隅の加工が必要な硬い材料の部品は、フライス工具が無理に耐えることを期待しないこと。まず図面上で特徴を分類して印を付け、それから公差と見積もりを論じる。この一手間は省けない。
図面を送り出す前に:機械加工で検図すべき六つの重要項目
機械加工の見積もりが極端に違うのは、多くは工場が悪徳なのではなく、図面自体が解釈の余地を残しすぎているからである。同じ図面でも、A 社は「組み付ければよい」基準で見積もり、B 社は「全数寸法検査」基準で見積もる。その差額は公差、粗さ、検査方法に落ちる。本当にコストを節約できるポイントは現場ではなく、図面を送り出す前にある。以下の六項目は、機械加工の検図で最も一つずつ確認すべき箇所である——どれも難しくはないが、どれか一つでも漏らせば、後で手直しや追加費用の理由になり得る。
基準が統一されているか、基準の衝突がないか
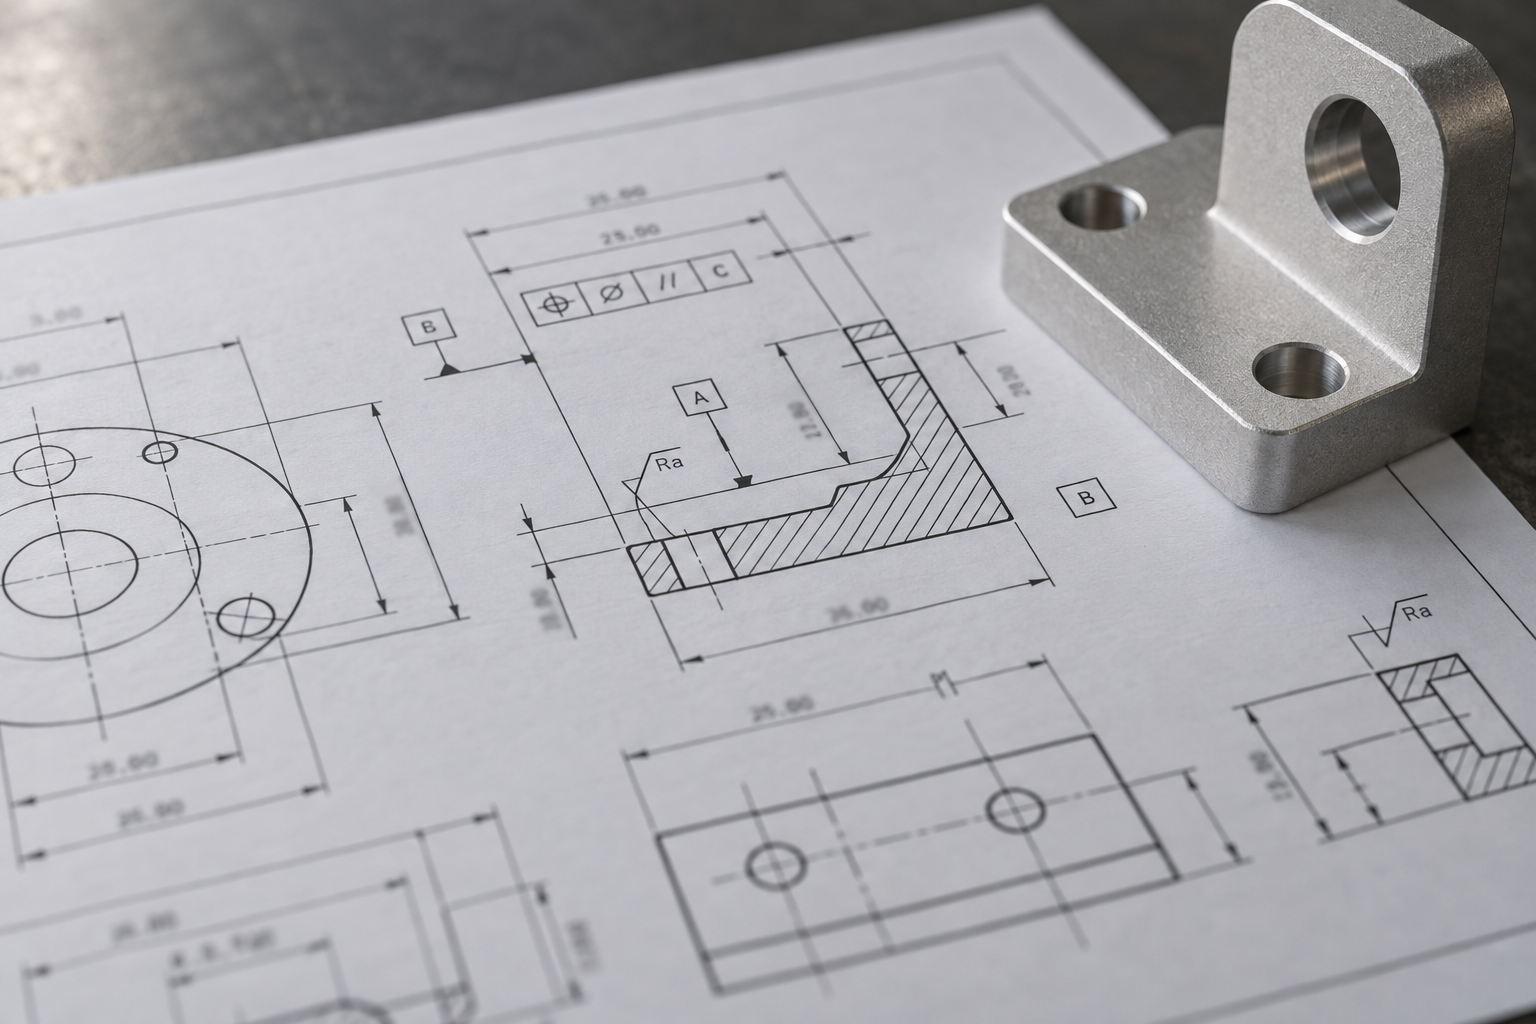
図面の基準記号を見る:設計基準、寸法を記入する起点、そして検査員に測定させたい面が、同じかどうか。よくある問題は、穴の位置度が A 面を基準としているのに、部品が組立時に B 面で密着するため、組み付けるとずれることである。図面上で確認すべきは:各幾何公差枠に明確な基準があり、かつ基準同士が矛盾しないこと。もし二つの特徴が互いに基準を指定している(A は B に対して、B は A に対して)なら、工程上統一した位置決め面を確立できず、検査も互いに矛盾する。
重要寸法が一般寸法と区別されているか
一つの図面でどの寸法にも小数二桁や幾何公差が付いていれば、重点がないのと同じである。工程担当者はどれを必ず守り、どれを緩めてよいか判断できない。図面上で確認すべきは:嵌合、運動、密封の要求がある寸法は個別に厳しくし、指示されていること。外観面や非嵌合面は一般公差(指示なき公差)でカバーすればよい。そうすれば見積もりで主次を区別でき、初品検査もどこを先に測るか分かる。
内側フィレット半径が工具の到達半径より大きいか
ポケットの内角はひとりでに直角にはならない。フライス工具は丸いので、内側フィレット半径は少なくとも工具半径以上でなければならない。そうでなければ隅はいつまでも底まで加工できず、放電加工や手作業の修正に頼るしかない。図面上で確認すべきは:各内角に R 値が記入され、その R 値がいい加減に書いた R0.5 でないこと。R を小さく指定するほど、使える工具は細くなり、剛性は悪化し、加工時間は長くなり、コストが上がる。機能的に隅の加工が不要な箇所は、R を工具の標準半径まで大きくするのが最も楽な一手である。
壁厚と深いポケットの比率が工具の突き出し能力を超えていないか
深いポケットの加工難度は深さそのものではなく、工具の突き出し長さとホルダ剛性の比にある。ポケットが深く、開口部が狭いほど、工具は細長くなり、振動とたわみが顕著になり、底面の平面度と側壁の垂直度は保ちにくい。図面上で確認すべきは:深いポケットの深さと最小開口幅の比がおおよそどの程度か、そしてポケット底面の内側フィレットを大きめにできるか。構造上どうしても深く狭くする必要があるなら、許容できるテーパや分割組立案を事前に指示する方が、後からの手直しより割に合う。
表面粗さが公差と整合し、必要な面に指示されているか
粗さは全体属性ではない。同じ部品でも、嵌合面は Ra 0.8 が必要で、非嵌合面は Ra 3.2 で十分である。もし図面全体で一律に Ra 0.8 を指示すれば、工場にすべての面で仕上げ加工工程を一回余分に踏ませるのと同じである。図面上で確認すべきは:Ra の指示が具体的な表面または明確な範囲を指し、かつ公差等級に見合っていること——きつい公差に粗い表面を組み合わせると、実際の組立でも問題が出ることが多い。業界でよくある参考値は、普通のフライス加工面が約 Ra 1.6~3.2 μm、精密フライスや研削なら Ra 0.4~0.8 μm 級に達する。具体的には図面の要求と工場の確認による。
熱処理と表面処理の寸法への影響が考慮されているか
調質、焼入れ、窒化、陽極酸化、めっきは寸法を変えたり変形を生じさせたりする。焼入れ後の変形量、酸化層の厚さ、めっき層の厚さについて、図面上で「処理後寸法」か「処理前寸法」かを明記していなければ、加工側は推測するしかない。図面上で確認すべきは:熱処理を工程ルートのどの段階に置くか(通常は粗加工の後、仕上げ加工の前)、どの寸法が熱処理後も保証される必要があるか、表面処理に厚さ補償の要求があるか。この項目を漏らすと、熱処理後の寸法不良はほぼ必然である。
この六項目を確認してから図面を送ることは、図面をより複雑に描けという意味ではなく、工場にどれを必ず守り、どれを緩めてよいかを一目で分からせることである。検図段階で二十分かけることは、後の何度もの確認、図面修正、手直しを省くことが多い。工程を進めながら見積もりを確認する必要があるなら、まず CNC 見積もり入口 で図面をアップロードして試算し、上記のチェックリストに照らして指示を修正するとよい。
段取りと基準:機械加工の精度が最もよく崩れる箇所
一度の段取りと複数回の段取り:誤差は積み重なる
基準の統一:設計、工程、検査の三基準をできるだけ一致させる
薄壁、細長、異形:クランプ力と支持方法が成否を決める

工具、切削パラメータと表面粗さ:Raは公差から自動的に得られるものではない
図面に公差が書いてあっても、表面粗さも一緒に保証されるわけではありません。公差は寸法がどの帯に入るかを管理し、Raは刃先がワーク表面に残す痕の深さを管理します。両者はまったく異なる工程で決まります。Raを決める主な要因は工具、切削パラメータ、最後の仕上げ加工戦略であり、公差はむしろ工作機械の精度、クランプ剛性、検査手段に依存します。この二つを一つの技術要求に混ぜてしまうことが、後工程の手直しの原因になることがよくあります。機械加工でよくある誤解は「公差が厳しければ表面も自然に良くなる」というものですが、実際は逆のケースの方が多く、寸法を保つために送りを極端に落とすと、かえって逃げや切りくずの溶着(構成刃先)を招き、Raが悪化します。
工具材質とワーク材質のマッチングが第一歩
超硬合金が既定の選択であり、コーティング(TiN、TiAlN、AlCrNなど)は主に耐摩耗性と耐高温性を改善し、鋼や鋳鉄の連続切削に適しています。セラミックやCBNは焼入れ鋼や超合金の硬態加工に多く使われ、高速ですが脆く、工作機械の剛性と安定した加工条件が要求されます。ダイヤモンド工具はアルミ、銅、非金属に適しますが、鉄系材料では親和性により急速に摩耗するため通常推奨されません。材質を間違えてもすぐに寸法不良として現れるのではなく、まず刃先摩耗の加速や、ロット内での寸法の緩やかなドリフトとして現れます。判断基準は、ワーク材質、硬度、断続切削かどうか、そして硬態加工が必要な熱処理余肉があるかどうかです。具体的な材質グレードは工具サプライヤーが加工条件に応じて提示すべきで、図面で指定する必要はありません。
一歯送りと刃先半径がRaの下限を決める
フライス加工面の残留高さは、理論的には刃先円弧半径と一歯送りの幾何学的関数です。送りが大きいほど残留が高くなりRaは悪化し、刃先円弧半径が大きいほど同じ送りでも残留は小さくなります。これが、精密フライスで小半径・多刃の工具に替えて一歯送りを抑える理由であり、単に回転数を上げるだけではない理由です。仕上げ加工の余肉は通常0.1~0.3 mm残します。多すぎると工具が押し込まれ、少なすぎると前工程の硬化層を除去できません。ダウンカット(順フライス)は逃げを減らし表面を改善しますが、送りねじのバックラッシが小さいことが条件です。アップカット(逆フライス)は古い工作機械では表面が安定することがありますが、工具摩耗が早くなる代償があります。
業界でよく見られる参考範囲:一般フライス加工のRaはおおよそ1.6~3.2 μm、精密フライスで0.8~1.6 μm、研削や鏡面精密フライスで0.4~0.8 μm以下も可能です。これらは目安の量級を判断するための参考値にすぎず、実際にどこまで達成できるかは工具、工作機械剛性、材料、工場の具体的な工程によります。必ず図面と工場で確認し、見積もりや約束の根拠として扱わないでください。図面がある嵌合面にRa 0.4、その他の面にRa 6.3と指定するのは情報量のあるやり方です。逆に図面全体にRa 0.8と書くと、加工コストが無駄に押し上げられます。
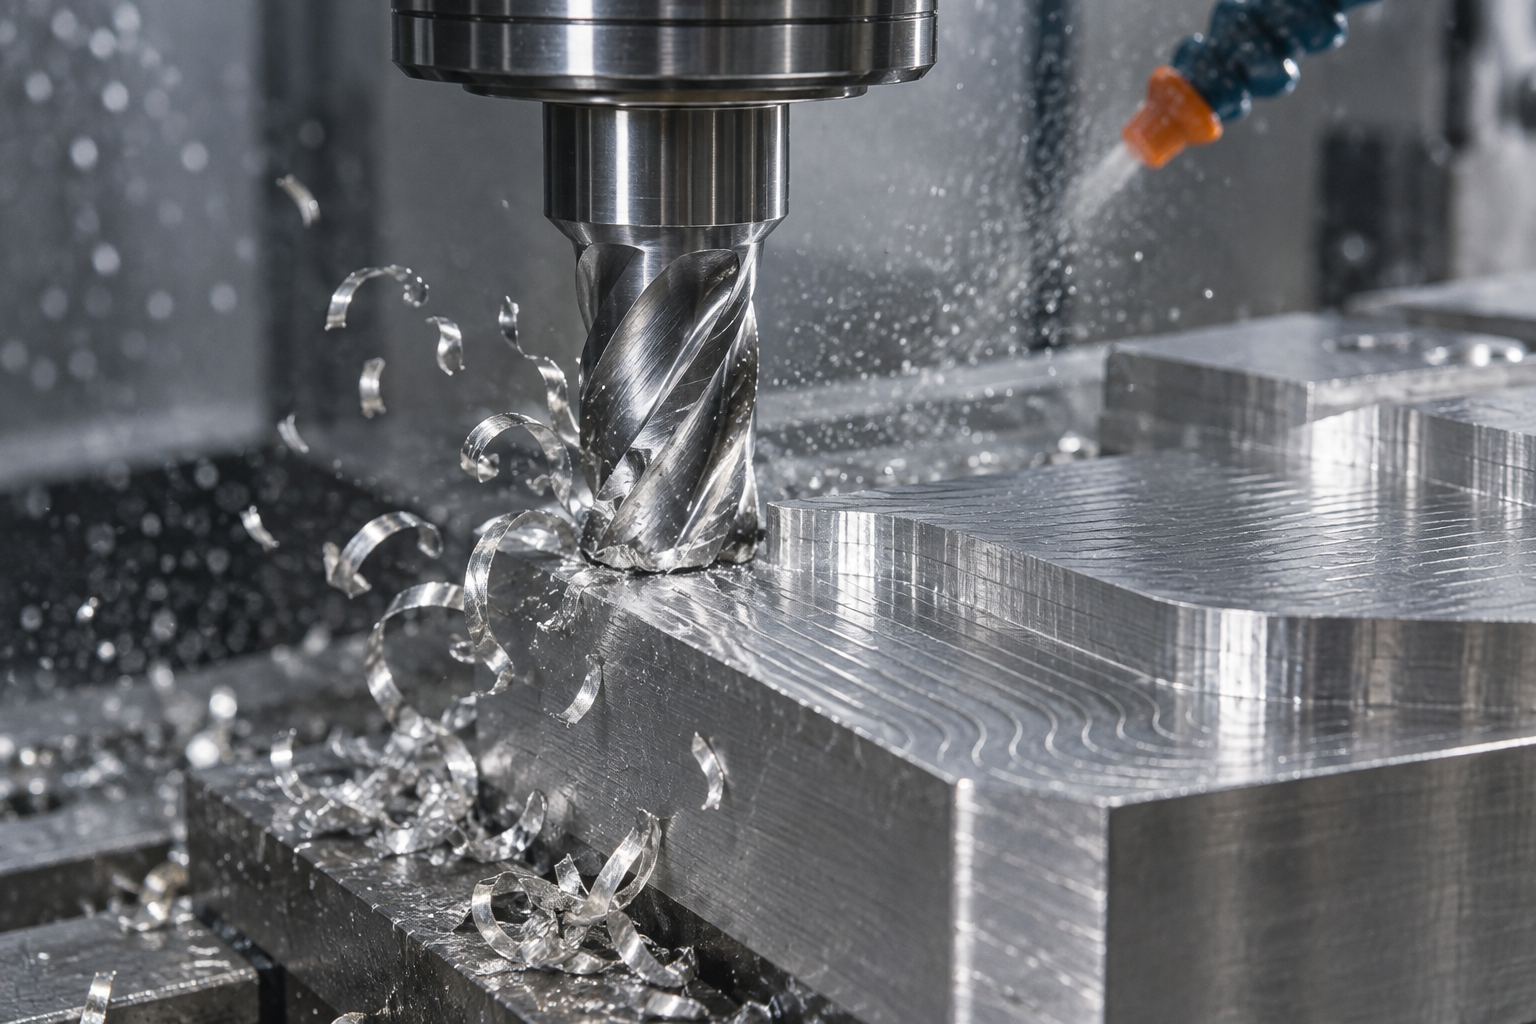
逃げ、びびり、構成刃先:Ra悪化の三つの典型的要因
逃げは工具またはワークの剛性不足から生じ、工具が切削力で押し戻され、加工面にテーパーや寸法の大きすぎが現れます。特に精密加工で顕著です。びびりは規則的な波紋として現れ、工具の突き出しが長すぎることや、回転数がシステムの固有振動数に近いことが原因で起こります。回転数を調整したり突き出しを短くする方が、工具交換より早く効果が出ることがよくあります。構成刃先は低速で塑性材料(低炭素鋼やアルミなど)を切削する際に現れ、切りくずが刃先に冷間溶着し、成長と脱落を繰り返して表面に引き裂き状のテクスチャが生じ、Raが良くなったり悪くなったりします。工具摩耗は慢性的な問題です。刃先が丸くなると切削力が上昇し、ロット内で寸法が一方向にドリフトし、初品が合格でも最終品の合格は保証できません。これら三つの問題への対策はそれぞれ、剛性の向上、共振の回避、切削速度と冷却方法の調整であり、工程側で制御可能な範囲に属し、図面をやたらと変更する必要はありません。
公差、コストと検査:機械加工の公差はどう決めれば無駄なコストを抑えられるか
コストが公差を決める:一段厳しくすると工程チェーンが何段も伸びる
公差帯、嵌合と幾何公差:寸法数字だけを見ないこと
検査手段はロットと公差に合わせる
薄壁、深腔、細長部品:機械加工で最も失敗しやすい三つの構造
前述の公差、クランプ、工具の話は、具体的な部品に落とし込むと、問題が最も多いのは三つの構造に集中します。それらは精度等級が高いからではなく、剛性が足りないのです。部品自体や工具が切削力の下で動いてしまいます。機械加工で本当に失敗するのは、しばしばこの三つです。以下、不良モード別に分解します。
薄壁部品:変形は三つの場所から来る
薄壁部品の寸法不良は、工作機械の精度不足であることは少なく、多くは変形です。原因は三つあります。切削力が壁を押しのける、クランプ力が壁を押し潰す、そして素材や粗加工が残した残留応力が、材料除去後に解放されることです。これらが重なると、精密加工時に測って正しくても、治具を緩めると戻ってしまいます。
設計で変えられること:壁厚を工具が触れただけでびびる限界まで薄くしないこと。業界ではアルミ薄壁を0.8~1.5 mm以上に抑えると加工しやすいことが多く、鋼部品はそれに応じて厚くします。具体的には図面と工場で確認してください。壁の内側に補強リブや工程ボスを残せるなら残す。非嵌合面は緩め、部品全体を同じ公差で記さないこと。
工程で補えること:粗加工と精密加工を分け、粗加工で0.3~0.5 mmの余肉を残した後に応力除去(時効または焼鈍)してから精密加工する。対称に材料を除去し、片側の連続切削を避ける。クランプ点は剛性の高い位置を選び、軟爪や充填支持で弾性変形を減らす。必要に応じてパラフィン、低融点合金、専用支持具でキャビティを支えてから精密フライスする。これらの方法は変形の除去を約束するものではなく、変形を公差帯内に抑えるだけです。
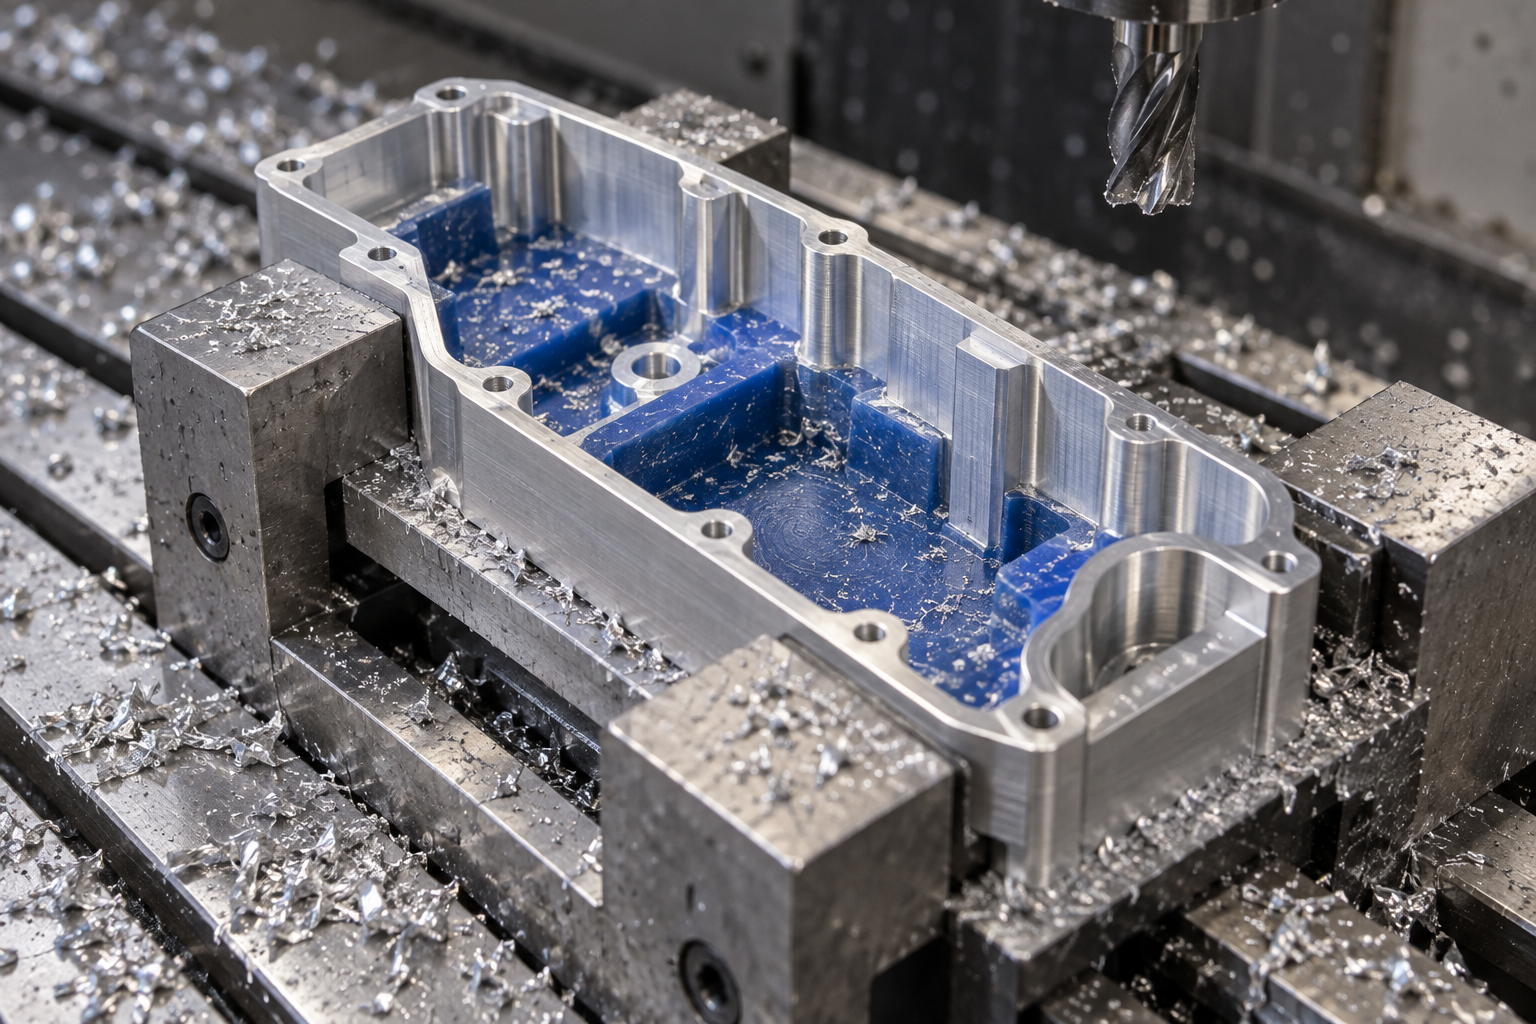
深腔と狭溝:工具が届くか、切りくずを排出できるか
深腔の問題は工作機械ではなく、工具の突き出しが長すぎると剛性が不足し、びびりや逃げが生じ、寸法と表面が同時に悪化します。狭溝は切りくず排出が困難で、切りくずが溝に詰まって二次切削となり、溝壁が傷つき、工具が欠けます。
設計で変えられること:内側の隅半径を工具の最小半径より小さくしないこと。そうしないと清掃が行き届かず、放電加工や手作業での修正しかありません。深さ径比を無理に攻めないこと。業界ではアスペクト比3~4倍以内の工具で通常のフライス加工を行うのが比較的安定しており、それより深いと工程を変える必要があります。具体的には図面と工場で確認してください。溝幅は切りくず排出の空間を残し、ちょうど工具径と同じ狭いスリットにしないこと。
工芸で補えること:層別切削、螺旋送り、高圧冷却による切りくず排出;深いポケットで縮径工具や延長ホルダを使う場合は1歯あたりの送りを下げる;狭い溝は溝幅より小さい工具に変えて2回に分けて加工するか、直接放電加工やワイヤカットを使う。隅の清角位置で精度要求が高くない場合は、半径を少し大きくしてフライス加工で一度に仕上げ、放電工程を1つ省ける。
細長い部品:びびりと振動が主な敵
細長い軸や細長いロッド状の部品は、旋削時に工作物の中央が切削力で押し曲げられ、太鼓状になる。フライス加工で細長いリブを削るとびびりが発生し、表面に波紋が出る。このような部品は公差をどれだけ厳しくしても、工芸が追いつかなければ作れない。
設計で変更できること:長径比が大きすぎる場合は、分割加工してから接続するか、組立品に変更することを検討する。中間に工程用のクランプ部やセンターレスト用のダボを残すことを許容する。工芸で補えること:旋削では倣い刃物台やセンターレストで支持する;フライス加工では分割、対称送りで張り出しを減らす;送りを下げ、回転数を上げてびびり周波数を避ける;粗加工と精加工を分け、精加工は切込みを小さく、送りを遅くする。
3種類の構造に共通する点:問題は剛性にあり、精度ではない。図面を審査するときはまず「この部品の剛性は加工に十分か」と問うことが、公差を先に変えるより役立つ。これらの構造に嵌合面やシール要求がある場合、公差と表面粗さをどう決めるかは、前述の検査治具と機能公差の考え方に沿って進められる;工芸ルートが不明な場合は、図面を送って加工可否を先に確認する方が、いきなり値引き交渉するより手間が少ない。
材料と熱処理が機械加工の工芸ルートにどう影響するか
同じ図面でも、材料を変えれば機械加工の工芸ルートは全く異なる——切削パラメータが変わるだけでなく、粗加工と精加工の区分、熱処理工程を挿入する位置、さらには最終的にフライス加工で達成できるかまで再計算が必要になる。材料を選ぶときはまず3つのことを問う:切削性はどうか、熱処理後も加工できるか、そして熱処理が粗加工で稼いだ精度を食いつぶさないか。
機械加工における4種類の常用材料の「気質」
- アルミニウム合金(6061、7075など):切削性が最も良く、回転数を高くできる。厄介な点は2つ——軟らかく、工具に粘着しやすい(構成刃先が表面を引っかく)、そして内部応力が大きく、薄肉や大面积の材料除去後に変形しやすい。そのためアルミ部品は「対称除去+粗精分離」で変形を抑えるのが一般的で、より強くクランプするのではない。
- ステンレス鋼(304、316など):加工硬化が顕著で、工具が同じ位置で摩擦し続けると表層が硬化し、次の切削がさらに難しくなる;熱伝導が悪く、熱が刃先に集中し、工具摩耗が速い。対策は連続切削を保ち、工具を「こすらせない」こと、切削液を十分に使うこと。
- チタン合金:熱伝導がさらに悪く、熱はほぼすべて工具に入り、工具が焼けやすい;化学活性が高く、低速大送りが高回転より安全。業界でよくある方法は回転数を下げ、1歯あたりの送りを大きくし、切削熱をできるだけ持ち去ること。
- 焼入れ鋼とエンジニアリングプラスチック:焼入れ鋼(HRC 50以上など)は通常のフライス加工では苦しく、硬質フライス(CBNなどの工具を使用)や研削、放電加工を使うことが多い;エンジニアリングプラスチックは逆で、熱に弱い——切削熱とクランプ力で熱変形やスプリングバックが起きるため、パラメータは「速く入って速く出る、軽くクランプ」に寄せる。
熱処理は粗加工の後、精加工の前に挿入する
機械加工のよくある質問(FAQ)
以下の質問は、基本的に図面審査と見積もりの後に最も追及されやすいものだ。回答は前述の各節の判断基準に従うが、具体的な数値は依然として図面と工場の確認を基準とする。
図面上の公差は結局どれくらい厳しくすべきか?
まず機能面と非機能面に分ける。嵌合、運動、シール要求のある寸法だけを厳しくし、それ以外は自由公差で通す。機械加工では、通常のフライス加工でよく達成できるのは±0.05~±0.1 mm、精フライスや研削なら±0.01 mm級;さらに一段厳しくすると、工芸チェーンに研削や放電加工を追加する必要があり、コストと検査時間が跳ね上がる。判断基準:ある寸法に組立関係がないのに±0.01を付けているなら、過緊の可能性が高い。具体的にどこまで可能かは、図面と工場で確認する。
Raと寸法公差は同じものか?
違う。公差は寸法がどの区間に入るかを管理し、Raは表面の微視的な起伏を管理する。±0.05 mmの寸法でも、表面はRa 3.2 μmにもRa 0.8 μmにもなり、シールや摺動が必要かどうかによる。逆に、Ra要求が低い(数値が小さい)場合は通常、精フライスや研削工程を追加することを意味するが、寸法公差がそれに伴って厳しくなるとは限らない。したがって両者は別々に指定すべきで、公差で表面を暗示してはいけない。
同じ図面なのに、なぜ機械加工の見積もりが何社もこんなに違うのか?
よくある差異は3か所から来る:段取り方案(専用治具が必要か、何回反転するか)、工芸チェーンの長短(研削や放電加工を追加するか)、検査方法(ノギスか三次元測定機か、専用検査治具が必要か)。またロットも単価に影響し、単品と小ロットでは治具の償却が全く異なる。見積もり差が大きいときは、相手がどの工芸ルートで見積もったかを先に聞く方が、数字を直接比べるより役立つ。
図面に加工工芸を書くべきか?
通常、具体的な工芸を指定する必要はなく、基準、重要寸法、公差、表面要求、熱処理を明確に書けば、工場が能力に応じてルートを選ぶ。ただし2種類の例外は注記する価値がある:1つは必ず1回の段取りで保証すべき位置関係、もう1つは熱処理後に研削できない寸法。制約を明確に書く方が、工芸名を書くより役立つ。
小ロットは機械加工を選ぶべきか、それとも3Dプリントや複製型か?
材料と精度による。金属部品、真の力学性能や嵌合精度が必要なものはCNC加工がより安定;プラスチック外観部品、数十個以内、荷重を受けないものは、3Dプリントや手板複製型の方が通常速く安い。構造が複雑でも数量が数百から数千になり、材料が射出成形級プラスチックなら、金型を検討する。統一的な答えはなく、材料、ロット、公差の3つを一緒に判断する。
Key takeaways
- 工程選定ではまず特徴の加工可否を見る:深いポケット、狭い溝、薄肉、内側フィレット半径が、フライスで一発加工できるかどうかを決めるのであって、先に公差の数値を論じるのではない。
- 公差はきつく指定すればよいというものではなく、コストは通常、基準、段取り回数、研削や放電加工が必要かどうかで決まり、呼び寸法では決まらない。
- 薄肉や細長い部品の第一のリスクは変形とびびりであり、粗加工と仕上げを分ける、対称に材料を除去する、クランプ力を制御することが、より高価な工作機械に替えるよりも有効なことが多い。
- 表面粗さと公差は別々に要求を出すべきである:Ra は工具、回転数と送り、そして仕上げ加工工程を追加するかどうかで決まり、公差に自動的に追随して満たされるものではない。
- 検査コストは公差と一緒に計画する:検査治具、三次元測定機、初品と工程内抜き取りの取捨選択が、この図面を安定して作れるかどうかを決める。



