非標準位置決めピン1ロットの3つの症状:組立現場から遡って調べる
非標準の自動化設備を想定する:図面上に位置決めピンとガイドピンが1ロットあり、材質は6061アルミニウム合金で、嵌合面は穴と組み合わせて使用する。ステーションに組み付けると3つの症状が現れる——位置決めピンの圧入がしまりばめになる、穴位置が合わない、陽極酸化後に同一ロットで色が濃淡に分かれる。この種の問題は「加工工場を変える」だけでは一度に解決しにくい。3つの症状はそれぞれ3つの段階、すなわち図面定義、工程チェーン、サプライヤーの対応方法に由来するからである。
本稿は診断順序に従って遡って調べる:まず図面が事実上の標準を完全に記載しているかを見て、次に後処理チェーンがどこで切れているかを見て、最後にサプライヤーが見積前にDFMフィードバックを出しているかを見る。各症状ごとに実行可能な確認アクションを示す。
まず標準部品と非標準部品を区別する:事実上の標準はあなたの図面である
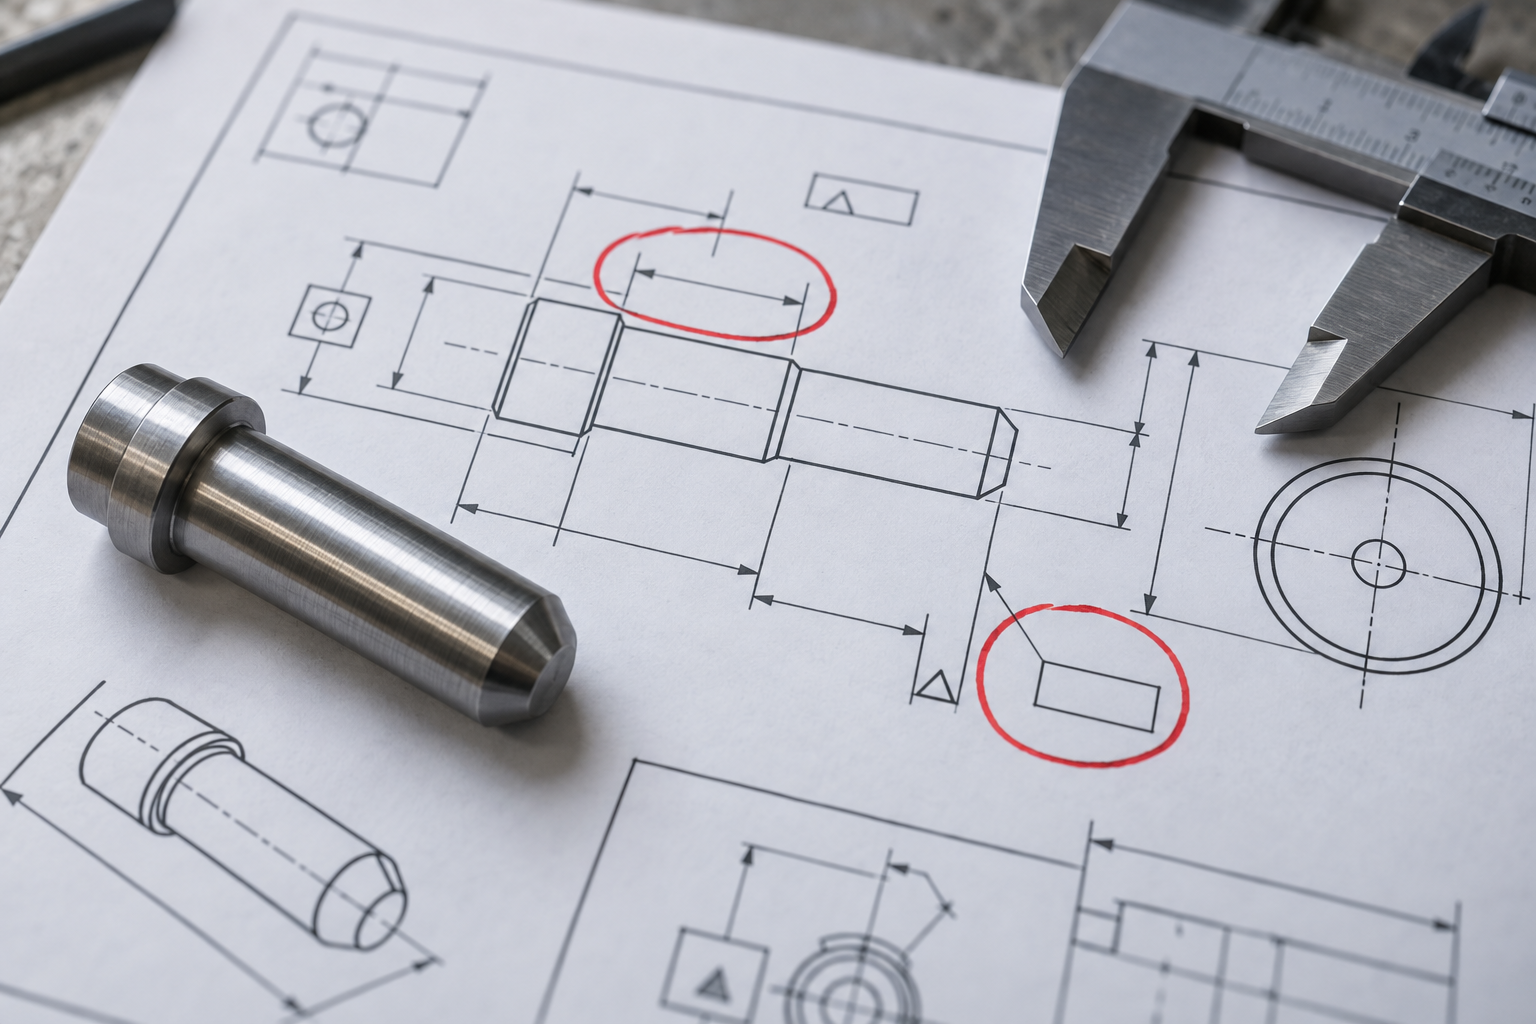
組立現場で揉める原因となる位置決めピンは、しばしば加工工場が間違えたのではなく、図面が明確に語っていないことにある。標準部品には既製の規格、既製の価格があり、ねじ部品や転がり軸受のようなものは型番で買える;非標準部品には統一分類もなく、国標が代わりに保証してくれることもない。寸法、公差帯、表面粗さ、データムはすべて顧客図面で定義する。したがって「非標準」とは標準がないことではなく、標準を図面が担うということであり、図面が1行抜ければロットが1ロット分ばらつく。
判断ルールは簡単である:図面が基本寸法のみを記入し、公差帯とデータムを記入していなければ、ロットの不一致はほぼ必然である。見積前にこの3点をエンジニアリングへ確認する——嵌合面の公差帯が書かれているか、データムが一意か、粗さがRaで記入されているか。確認できなければ、まず単価の話はしない。
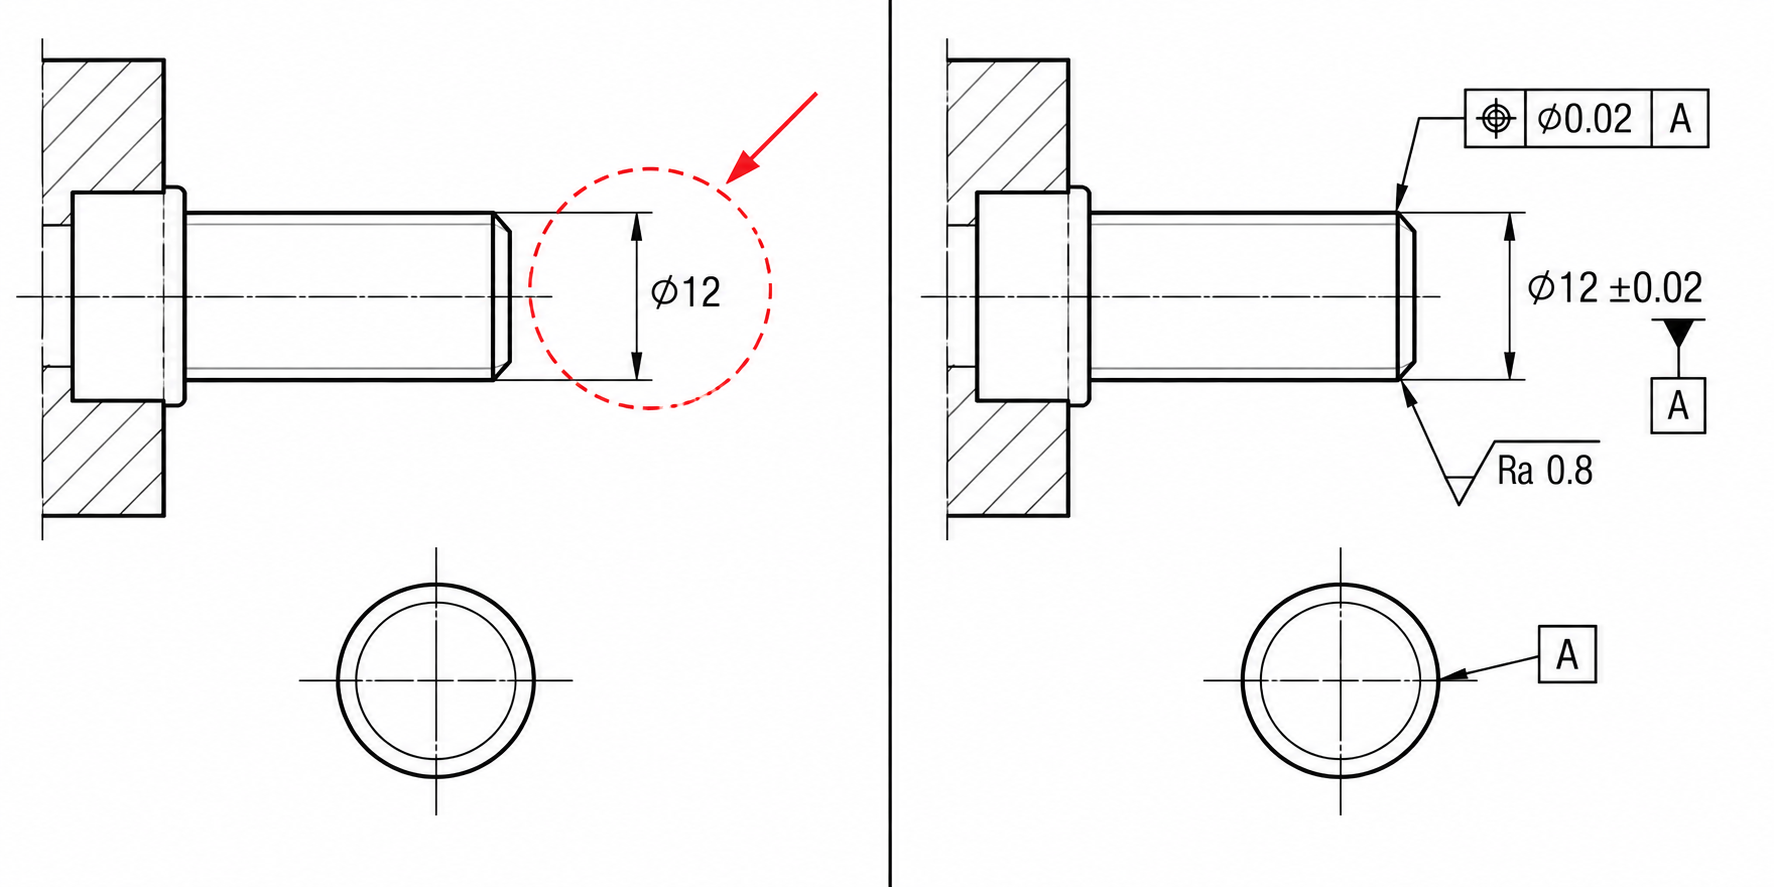
診断1:公差と表面粗さの定義欠落は、しまりばめとずれの最大の根本原因である
チェックリスト:見積前にこの4項目を確認する
- 嵌合面に公差帯が記入されているか:しまりばめはH7/p6、すきまばめはH7/g6のように、φ12だけではいけない。
- データムが一意か:位置決め面、組立面に主データムを1つ指定し、データムチェーンの衝突による穴位置ずれを避ける。
- 粗さがRaで記入されているか:嵌合面は通常Ra 1.6–0.8、非嵌合面はRa 3.2で緩めてよい;シール面は別途協議する。
- 幾何公差が記入されているか:同軸度、直角度、位置度は組立に直接影響し、欠落時はサプライヤーが経験で取り代を残すしかない。
if / then 閾値
診断2:後処理チェーンはどこで切れているか——ブラスト、酸化、めっきの順序と色差
同じロットのアルミニウム合金ガイドピンが、陽極酸化後に色差を生じ、組立時には外径が0.02 mm増えて穴に入らないことが分かった。これは酸化自体に問題があるのではなく、後処理が技術協定に書かれていないのである。
| 症状 | よくある根本原因 | 確認アクション |
|---|---|---|
| 同一ロットの色差、まだら | 基材ロットの違い、ブラスト粒度の不一致、酸化槽液の変動 | 初品色見本の確認を要求;基材の牌号とブラストの粒度を明記 |
| 膜厚不均一、局部的な絶縁 | 陽極酸化の膜厚が未指定、導電酸化と陽極酸化の混用 | 図面に膜厚範囲を指定;絶縁性の要求を明確にし、二者択一で混用しない |
| 酸化後の組立干渉 | 膜厚が嵌合隙間を占有し、図面に余裕が確保されていない | 嵌合寸法の指示時に膜層を含むか明記し、必要に応じて余裕を確保 |
工程チェーンの順序は逆にできない:金属部品は塗装前に通常ブラストを行い、プラスチック部品は多くがスプレー処理を用いる;アルミニウム合金の色替えには酸化がよく使われ、導電酸化は膜が薄く導電性があり、陽極酸化は膜が厚く絶縁性が良い——どちらかを選び間違えると、接地や絶縁に問題が生じる。後処理は技術協定に工程、順序、検収項目を明記しなければならず、そうでなければサプライヤーは慣例で行い、ロット間で一致しなくなる。初品では寸法のほか、色見本と膜厚も確認する。
検査アクション:後処理を図面に書き込む3項目
- 基材の牌号と状態を明記し、色差の責任が基材か工程かが初めて区別できる;
- 後処理の種類、膜厚範囲、嵌合寸法への影響の有無を指示する;
- 初品の色見本と膜厚検査報告書を要求し、ロット検収の基準とする。
診断三:サプライヤー評価——見積前にDFMフィードバックがあるか
同じ非標準の位置決めピンの図面を3社のサプライヤーに送る:Aは単価と納期のみ返信、Bは単価に加えて2箇所の面取り提案を添付、Cは単価を返し、基準が一意でないことを指摘し、公差帯を嵌合面に絞るよう提案し、後処理の順序を確認する。最初の2つの症状の根本原因は、しばしばこの応答の差に隠れている——単価だけ返すのは、図面の問題を機械上で解決するまで残すことに等しい。
| 評価軸 | 単価のみ返信 | 見積前にDFMフィードバックを提供 |
|---|---|---|
| DFMの前倒し | 図面を審査せず、図面どおりに見積 | 幾何簡略化と工作機械適合の提案を先に行う |
| 公差/表面粗さ | 図面を丸写しし、欠落を追及しない | 未定義箇所を指摘し基準を確認 |
| 後処理 | 機械加工費のみ見積、酸化は別途 | 自社保有または安定した外注と順序を明確化 |
| 難加工材料 | 牌号を問わず直接見積 | 加工性と工具方案を確認 |
| 品質管理 | 完成品のみ提供 | 素材から精密加工までの全工程をカバー |
DFMの核心的なアクションは3つだけ:工作機械の能力に合わせて幾何を簡略化し、材料は加工性と最終性能を両立させ、公差と粗さは機能に応じて正確に定義する。見積前にこの3つを進んで行うサプライヤーは、通常、初品段階でも図面修正に付き合ってくれる。フライス加工、旋盤加工、後処理の連携をカバーする加工能力をまず確認する必要がある場合は、CNC加工能力を参照されたい。
よくある質問
以下の質問は非標準部品の見積と検収の現場から来ており、回答は「まず図面を確認し、次に工程チェーンを確認し、最後にサプライヤーを確認する」順序で示す。そのままエンジニアリングや購買とすり合わせに使える。
非標準部品には国家規格がない場合、加工者が作ったものが合格かどうかをどう判断するのか?
合格の判断基準は国家規格ではなく、あなたの図面にある。図面に寸法公差帯、基準、幾何公差、表面粗さRaを明記すれば、検査具と検査報告書はこれらの項目に照らして確認する。図面が基本寸法のみで公差と基準を指定していない場合、ロットの不一致はほぼ必然である——これは加工者の問題ではなく、検収根拠の欠如である。見積前にまずエンジニアリングに主要な嵌合面を補完させ、それから単価を協議する。
位置決めピンの組立がしまりばめになるのは、加工が公差を外れているのか、図面が嵌合を定義していないのか?
まず3つを測定する:嵌合外径、嵌合孔径、同軸度。寸法がすべて図面公差内なのに依然としてしまりばめなら、多くは図面が片側公差のみで嵌合公差帯を指定していないか、基準が統一されていない。一般的な方法は、嵌合面、案内面は機能に応じて業界でよくある±0.01 mm程度に絞り、非嵌合面は緩める;より厳しくする必要があるかは組立機能に応じて具体的に評価すべきで、一律に厳しくするのはコストを押し上げるだけである。
アルミニウム合金部品が酸化後に色差、膜厚不均一になった場合、責任はどう区分するのか?
まず技術協議に後処理が記載されているか確認する。アルミニウム合金は酸化による色変更が一般的で、導電酸化と陽極酸化に分かれ、陽極酸化は皮膜が厚く絶縁性が良いため、両者は外観と寸法への影響が異なる。協議に処理タイプ、膜厚範囲、色見本が明記されていなければ、色差の責任追及は難しい。確認動作:初品の色見本と膜厚の確認を求め、後処理が嵌合寸法を変えるか明確にする——陽極酸化は寸法を消費するため、嵌合面には余裕を確保する必要がある。
見積前にサプライヤーが単価しか返答せず、DFMフィードバックを出さない場合、発注してもよいか?
簡単な部品なら可能だが、複雑な非標準部品はリスクが高い。DFMの核心は、幾何形状を簡素化して工作機械の能力に適合させ、材料は加工性を考慮し、公差と表面粗さを正確に定義することである。相手が鋭角、深いポケット、薄肉、難加工材料(例えば超合金、PEEK系エンジニアリングプラスチック)について何のフィードバックもない場合、工程審査が行われておらず、問題は初品になって初めて露呈する。判断ルール:見積書にDFM意見や代替案が付いているものを優先し、数字だけの場合はまず追问してから決定する。
非標準部品は必ず標準部品より高いのか?どこが高いのか?
一般的には同種の標準部品より高く、その幅度は材料、公差、ロット、後処理の複雑さに依存し、固定の倍数はない。高くなる要因は、単品のプログラミングと段取り、専用検査治具、後処理の外注、廃品リスクである。コストを抑えたいなら、まず幾何形状の簡素化と公差の等級分けを行い、精度は本当に嵌合する面にのみ加え、その他は緩和する。ロットが十分大きければ、射出成形や複製型への転換を評価するが、具体的には図面と数量に基づいて確認する必要がある。
Key takeaways
- 非標準部品の事実上の標準は顧客図面である:重要な嵌合寸法には公差帯、データム、表面粗さを必ず記入し、1つでも欠ければ見積前にエンジニアリングへ確認し、現場に推測させてはいけない。
- サプライヤー評価では、見積前にDFMフィードバックを出すかどうかをまず見る——単価だけ返して工程リスクを返さない場合、通常は後処理チェーンや初品確認も弱い。
- 嵌合面、ガイド面は機能に応じて業界で一般的な±0.01 mm程度まで厳しくすればよい;非嵌合面、外観面は緩め、節約したコストを重要寸法に回す。
- 後処理(ブラスト、酸化、めっき、シルク印刷)は技術協定に明記し、初品の色見本/膜厚確認を行う。そうしなければ組立干渉や色差が量産段階で集中的に発生する。
- 難削材は性能だけを見て被削性を見なければ、コストと納期が制御不能になる;まず素材状態、工具方案、熱処理順序を確認してから材料を決める。



