まず公差を厳しくするな:これら3種類の部品の制御不能は、多くが精度問題ではない
図面に±0.02と記し、工作機械の精度も十分なのに、部品を測定するとやはり公差外。よくある反応は公差を厳しくし、より高精度の設備に替え、さらには工作機械が校正されていないと疑うことです。しかし薄壁、深腔、長軸の3種類の部品では、制御不能は切削が始まった後に起こることが多く、工作機械の位置決め精度の問題ではありません。
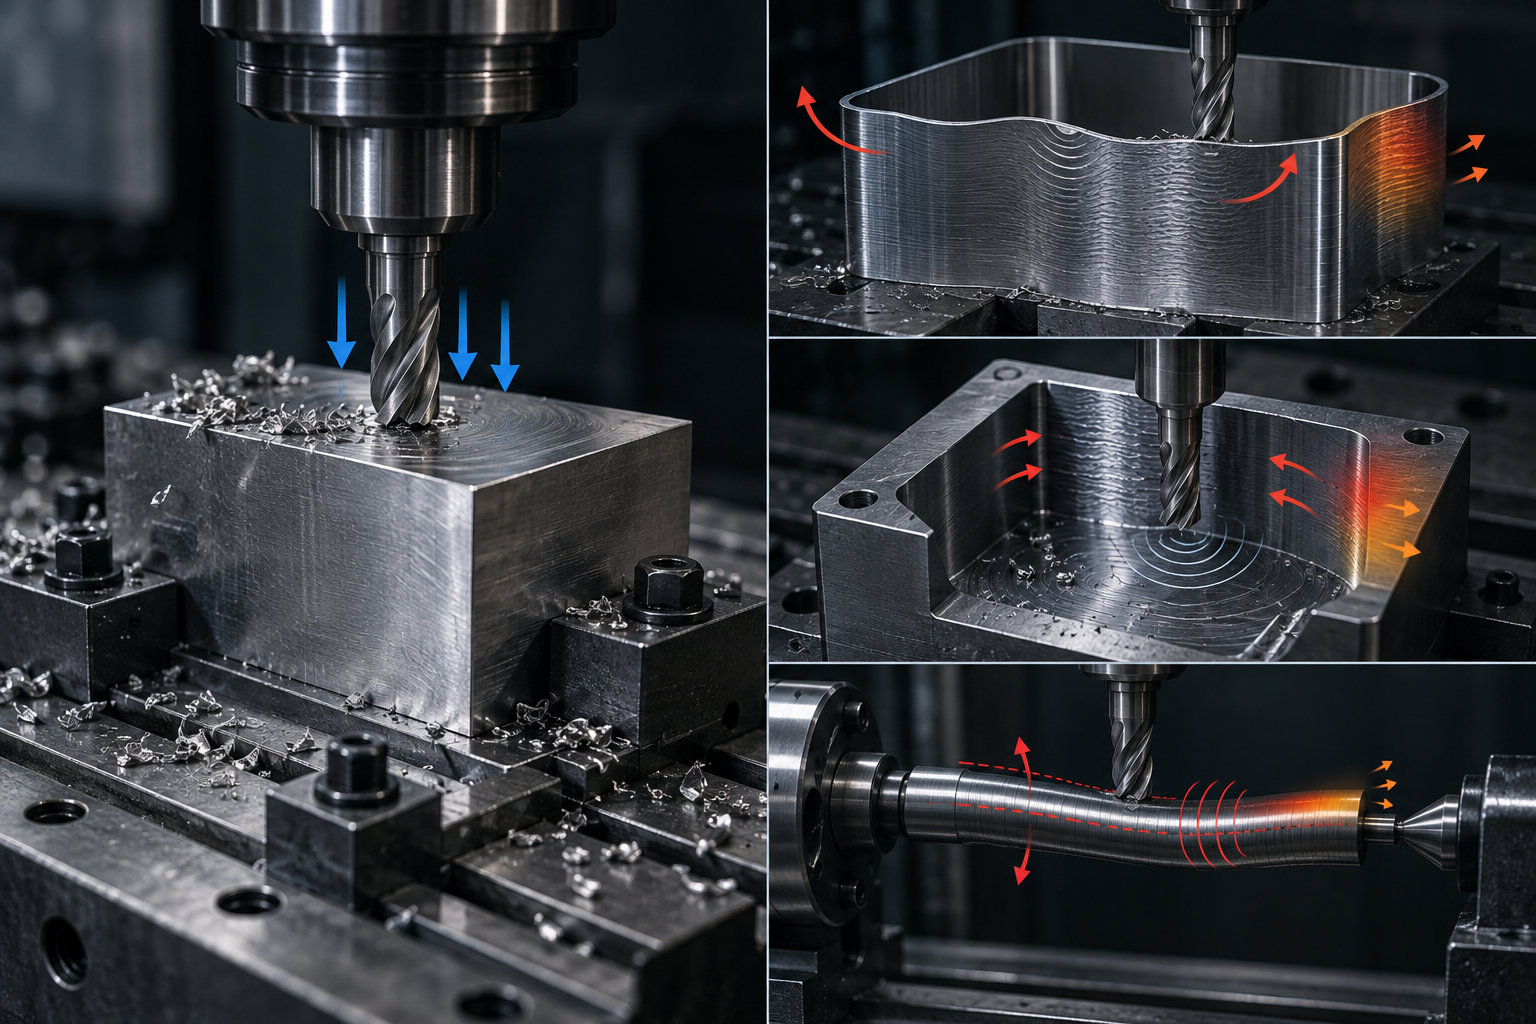
誤解一:壁厚は薄いほど材料が節約できるので、薄いほど良い
壁厚を半分にすると、材料費は確かに下がりますが、加工費はしばしば跳ね上がります。これは薄壁部品の見積もりで最もよくあるずれです:設計側が節約するのは数十グラムのアルミやプラスチックで、製造側が失うのは切削パラメータの一段分の余裕です。
実際に起こるのは別のことです。壁が薄いほど部品の剛性は低くなり、切削力、クランプ力、切削熱による変形の割合が大きくなります。業界でよくあるやり方は:壁厚を1mmから2mmに上げると、使用可能な送りと切込みはしばしば数倍に緩和され、粗加工はもはや「軽く速く」時間を稼ぐ必要がなくなります;逆に、壁厚が約1.5mmを下回ると、多くの現場は工具の逃げやビビリ痕を防ぐため能動的に送りを下げ、切込みを小さくせざるを得ず、加工時間は数倍に増えます。薄壁部品の手直し率も一般に通常の構造部品より高く——業界資料では約30%〜40%高いという程度がよく言及されますが、具体的には構造と材料によります。
材料節約は設計目標であり、加工できることが納品目標です。この二つを分けて計算してこそ、薄壁の採算は損になりません。
代替判断基準:まずH/T比を見て、次に絶対壁厚を見る
「薄いほど良い」に代わる判断基準は二層あります。第一層は絶対壁厚:金属部品では業界の一般的な推奨値は約0.8mm(絶対最小約0.5mm)、プラスチック部品では約1.5mm(絶対最小約1mm);これらは業界の典型的範囲であり、標準でも、どの工場の約束値でもありません。第二層は高厚比H/T:自由壁高と壁厚の比が10を超える場合、通常は薄壁部品として扱い、クランプと走刀戦略を事前に審査する必要があり、見積もり段階になって初めて安定して作れないと気づくべきではありません。
図面上で本当に確認すべきは三つです:壁厚が上記の参考値を下回るか、H/Tが10を超えるか、薄壁領域にリブや遷移フィレットがあるか。この三項目を図面に明確に書くことは、注文備考に「変形しないよう保証してください」と書くよりはるかに有用です。設計が本当により薄い壁を必要とする場合、よくあるやり方は局部的な増厚域や工程ボスを残し、加工後に除去することです——代償は工程が一つ増えることですが、引き換えに寸法が制御可能になります。
なお、単品試作や試作部品は薄壁への許容度が一般に量産品より高いです:量産品は一旦クランプ方案が固まると、薄壁による変形と手直しが每一品に増幅されます。したがって同じ図面でも、試作ができるからといって量産が安定するとは限りません。
誤解二:深腔は工具が十分長ければ加工できる
深腔部品の見積もりで最もよくある論争は:「この工具は十分長い、なぜ一発で底まで行けないのか?」です。工具カタログを見れば、張り出し80mmのエンドミルは確かに存在します;しかし張り出しが倍になるごとに、工具剛性はおよそ8分の1に低下します。工具を装着できることと、工具が安定して切削できることは別のことです。
実際に起こるのは:張り出しが長くなると、半径方向切削力がシャンクを押し曲げ、刃先の実際の軌跡がプログラミング経路から外れ、側壁に逃げとテーパが生じます;同時に工具の固有振動数が低下し、主軸回転数と連成してびびり振動を起こしやすく、表面に規則的なびびり痕が残ります。切込みが大きく、切りくず排出空間が狭いと、切りくずがキャビティ底部に堆積して二次切削され、切削力変動が偏りをさらに増幅します。冷却液は切削域に到達しにくく、熱は刃先と薄壁根部に集中し、加工中と冷却後で寸法が一致しません。
深腔アクセス性チェックリスト
- 内側フィレット半径 ≥ 工具半径:そうでなければシャンクはコーナーで減速や逃げを強いられ、びびり痕はフィレットに集中します。半径が大きいほど、使用可能な工具は太くなり、剛性は良くなります。
- キャビティ底部に切りくず排出通路を残す:閉じたキャビティ底部に工程穴を追加するか、底部を斜面にすれば、切りくずに出口ができます;そうでなければ高圧冷却と複数回の退刀で排出するしかありません。
- 層別戦略を工程に書き込む:軸方向層別、半径方向取り代、螺旋下刀は、「一発で底まで」よりはるかに安定し、代償は加工時間です。
- 必要なら分割構造に変更:キャビティ深さが5倍径をはるかに超え、かつロットが大きくない場合、深腔を二部品の突き合わせに分割するか、3Dプリント/鋳造ブランクに変更してから精密加工する方が、しばしば無理に削るより制御可能です。
注意すべきは、上記の閾値は業界でよくあるやり方であり、会社の約束ではありません。同じ深径比でも、材料が異なれば(アルミ vs ステンレス vs チタン)、工具コーティングや刃先が異なれば、安定域は大きく異なります。図面審査時にキャビティ深さ、フィレット、底部構造、材料を一緒に提示してこそ、戦略を調整すべきか判断できます。
誤解三:長軸は両端を支えれば旋盤で削れる
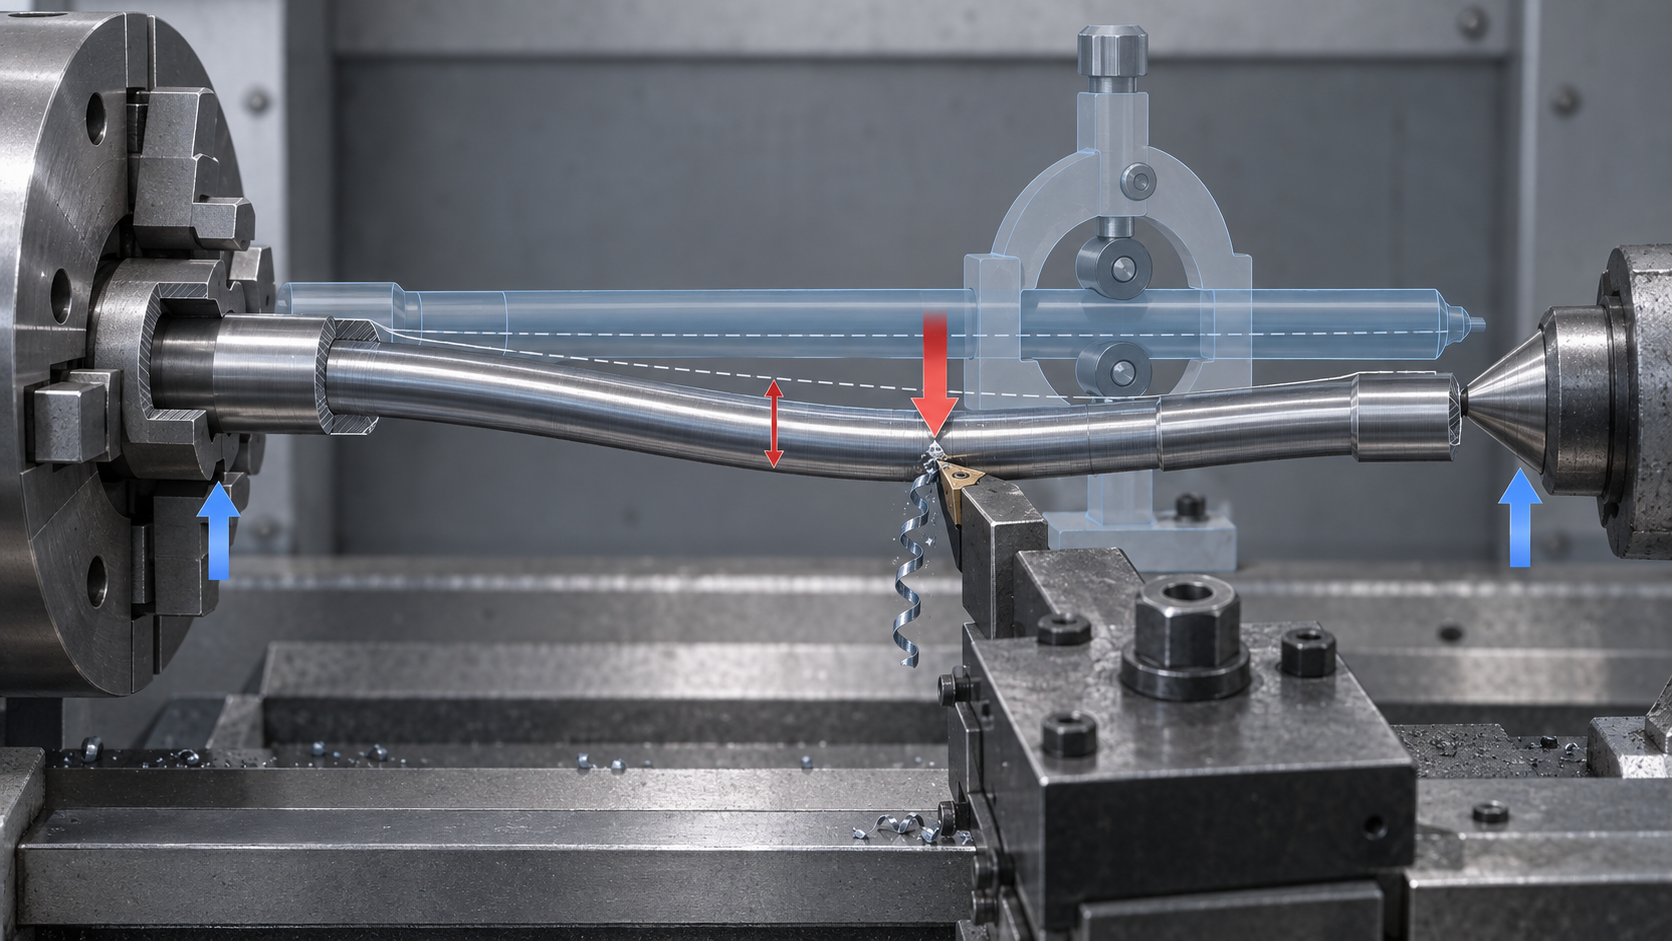
旋盤で長軸を加工する際、よくあるデフォルトのやり方は、素材の一端を三爪チャックで掴み、もう一端を心押し台のセンタで押さえ、そのまま一削りずつ進めるというものです。この方法は長径比が小さいうちは問題ありませんが、長径比が大きくなると問題が生じます。業界では一般に、長径比 L/D が 8 を超える軸部品は追加支持が必要な範疇と見なされますが、これは絶対的な基準ではなく、図面と実際の素材状態の両方を確認する必要があります。
両端支持は軸の両端を拘束するだけで、中間部は依然として宙に浮いた状態です。切削力が半径方向に工作物を押すと、軸は単純梁のように弾性曲げを生じ、刃先が実際に削り出す輪郭は理論値より大きくなります。送りが通過すると弾性が回復し、寸法はまた戻ります。その結果、中間部の直径が大きく、両端が小さくなり、太鼓型を形成します。工作物が細長いほど、この削り残しは顕著になります。同時に、切削熱で軸が伸び、心押し台センタの軸方向拘束が伸びを付加的な曲げ応力に変換し、加工中に寸法が継続的にドリフトします。振動の面では、細長軸の一次曲げ周波数が低く、主軸回転数や刃先通過周波数と結合しやすく、表面に規則的なびびり模様が現れます。これらの破綻はしばしば同時に発生し、互いに増幅し合います。
代替判断基準:いつ支持を追加すべきか
- 長径比 L/D が 8 以内:両端センタと心押し台で通常対応可能ですが、仕上げ旋削部では半径方向切込みを減らし、必要に応じて倣い刃物台で予備支持することを推奨します。
- L/D が 8~15:センタレストまたは倣い刃物台を検討し、支持点はできるだけ切削領域に近づけます。支持点の位置はキー溝やねじなどの不連続表面を避ける必要があり、そうでなければ支持が新たな振れを導入します。
- L/D が 15 を超える場合:分割加工、反転継ぎ削り、または外円研削やスイス型自動旋盤など細長軸により適した工程への変更を優先検討します。一発で旋削し切るのは最適解ではないことが多いです。
支持戦略は切削力の方向にも依存します。センタレストの三つの支持爪が、すでに旋削済みの基準面を押さえれば、半径方向変位を効果的に制限できます。しかし、素材の鋳造黒皮や鍛造酸化皮を押さえる場合、接触剛性が不安定で効果が低下します。熱伸び補償では、一般的に荒旋削後に工作物を自然冷却または低温で応力除去してから仕上げ旋削します。仕上げ旋削時には心押し台の押し付け力を適度に緩め、軸に微量の軸方向解放空間を与え、熱応力による曲げを減らします。これらは保証値ではなく、工学上よく用いられるトレードオフの方向性であり、具体的なパラメータは材料、長径比、工作機械の状態に応じて調整する必要があります。
一枚の表でわかる:誤解、実際、代替判断基準
これまで薄壁、深腔、長軸それぞれのトリガーポイントを分解してきましたが、現場でより一般的なのは、同じ誤解が三種類の部品で繰り返し現れ、破綻の現れ方だけが変わるという状況です。下の表は六つの頻出誤解を並べて比較し、図面レビュー時に一行ずつ照合できるようにしています。表内のしきい値はすべて業界で一般的な範囲であり、リスクの方向性を判断するためのもので、AGX の加工保証ではありません。具体的な数値は図面に記載し、エンジニアリングと確認する必要があります。
| 薄壁は薄いほど材料を節約できるので、薄ければ薄いほどよい | 肉厚が約 1.5mm を下回ると送りを強制的に下げざるを得ず、切削力による弾性削り残しとびびりが発生。クランプ力が少し大きいだけで楕円やエッジの崩れが生じる | 金属部品は肉厚≥0.8mm(絶対最小約 0.5mm)、プラスチック部品は≥1.5mm(絶対最小約 1mm)を推奨。H/T>10 は薄壁と見なし、事前レビューする | その肉厚が荷重を支えるか、補強リブを追加できるか、除去順序を対称にできるか |
| 深腔は工具が十分長ければ加工できる | 突出しが長くなると工具がたわみ、びびり、切りくず排出不良が発生し、冷却液が切削領域に届かず、折損リスクが上昇する | 腔深は工具直径の 3~5 倍以内で効率が良い。5 倍を超える場合は特殊工具または戦略変更が必要。腔深は XY 平面の最大寸法の 5 倍を超えないようにする | 内側コーナー半径が工具径以上か、底部に切りくず排出経路があるか、分割構造に変更できるか |
| 長軸は両端を支えれば旋盤で削れる | 長径比が大きいと削り残し、切削力による曲げ、熱伸びが寸法ドリフトを引き起こし、びびりが表面を悪化させる | 長径比>8 の場合はセンタレスト/倣い刃物台または分割加工を検討。支持点は切削領域に近づけ、荒加工と仕上げ加工を分けて段取りする | 素材の取り代が均一か、熱処理と応力除去をどの工程の後に配置するか |
| 何度も段取りしても問題ない、精度は工作機械が保証してくれる | 各段取りで新たな位置決め誤差とクランプ変形が導入され、累積で公差超過。段取り回数自体が主要なコスト項目 | 業界の典型的な重み:段取り回数が約 25~35%、加工時間 20~30%、材料 15~25%。工作機械を替えるより先に段取り面を減らすことを優先 | 工程ボスや一発段取りで重要面を完成できるか、基準が統一されているか |
| 熱処理は後工程の話で、加工が終わってから考える | 応力除去のタイミングが悪いと、仕上げ加工後に残留応力が解放され、寸法が緩やかにドリフト。薄壁部品では特に顕著 | 荒加工後、仕上げ加工前に応力除去を配置。薄壁部品は均一な取り代を残してから解放する | 材料牌号に対応する熱処理規範、中間応力除去が必要か |
| 検査は適当な基準で測ればよい | 基準と加工基準が一致せず、測定値は合格でも組立干渉が発生。不安定な部品の変形量は自由状態で初めて現れる | 検査基準を設計基準に合わせる。必要に応じて 3D スキャンで自由状態の輪郭を確認する | 重要寸法の基準定義、自由状態またはクランプ状態での検査が必要か |
制御不能の代償:段取り、加工時間、手直し
多くの人は薄肉、深いポケット、長軸の制御不能を品質管理の問題と捉える。寸法が公差を外れたら手直しし、手直しできなければ廃棄する。しかしそれはまず見積もりの問題である。同じ部品でも、制御不能かそうでないかで違うのは合格率だけではなく、段取り回数、加工時間、手直し工数——この3項目が単価に直接書き込まれる。
業界でよく見られるコストの重みはおおよそ次のとおり。段取り回数が25~35%、加工時間が20~30%、材料費が15~25%、そして深いポケット、薄肉、多面加工といった特徴の複雑さの影響の重みは約4~7%である。これは絶対的な比率ではなく、部品やロットによって大きく変動するが、順序には参考価値がある。治具と工具経路の時間は、材料よりも高くつく。
段取りが1回増えることは、段取り替えが1回増えるだけではない
薄肉部品は片側だけのクランプを嫌い、長軸部品は宙吊りを嫌い、深いポケット部品は反転後に基準が失われることを嫌う。こうした問題を避けるため、よく行われるのは軟爪の追加、抱え込みクランプの追加、加工用凸台の追加、反転回数の増加である——そのたびに新たな位置決め誤差の連鎖と新たなクランプ変形のリスクが生じる。段取り回数が増えれば見積もりも自然に上がり、しかも段取りが1回増えるごとに基準がずれる機会が1回増える。
短い事例:薄肉円筒部品はなぜクランプするほど楕円になるのか
ある薄肉円筒部品で、外周を旋削した後に三つ爪でクランプして内孔を中ぐりし、クランプを緩めて測定すると楕円が出て、何度刃物を修正しても直らなかった。原因は刃物ではなくクランプ力にある。三つ爪の片側荷重が薄肉を三角形に押し付け、切削時には「変形状態」で寸法を合わせてしまい、クランプを緩めると弾性回復して楕円になる。抱え込みクランプに変更し、クランプ力を下げ、対称に層状で除去し、クランプを緩めた後に仕上げ加工を1回残して走らせて、ようやく寸法が安定した。この種の問題の代償は、追加の軟爪治具、追加の工程、追加の検査時間である——すべて単価に計上され、無償の手直しではない。
| コスト項目 | 業界の典型的な重み | 制御不能時の変化 | 図面/見積依頼のアクション |
|---|---|---|---|
| 段取り回数 | 25~35% | 軟爪、抱え込みクランプ、加工用凸台、反転が加わり、位置決めの連鎖が長くなる | クランプ可能領域と基準を指示し、許容される加工用凸台を明確にする |
| 加工時間 | 20~30% | 薄肉では送りを下げ、深いポケットでは切込みを小さくし、長軸では支持を増やし、工具経路が倍増する | 重要寸法を指示し、非重要面は粗さを緩和する |
| 材料費 | 15~25% | 変形防止のために取り代を残し、素材を大きくし、廃材が増える | 素材の形態と取り代を確認し、無駄な厚肉化を避ける |
| 特徴の複雑さ | 4~7% | 深いポケット、薄肉、多面加工が重なり、工具経路と検査治具のコストが上がる | 分割化、面取り化、肉厚遷移化が可能か評価する |
| 手直し/廃棄 | 不良率に応じて変動 | 手直し工数、再段取り、再検査、さらには材料の再投入 | 見積依頼前に手直しを許容するか、一発合格必須かを明示する |
別の聞き方をする。「この部品はいくらか」と聞くより、「この部品の段取り回数と重要工程は何か」と聞く方がよい。答えは制御不能リスクがどこにあるかを教え、見積もりの水分がどこにあるかも教えてくれる。必要なら3Dモデルと重要寸法を AI対話見積 に渡して一度予備評価できるが、構造を変えるべきか、肉厚を増やすべきかは、依然として図面とエンジニアリングで確認する必要がある。
DFM対策リスト:図面上でまずどこを直すか
制御不能部品の手直しの根本原因は、多くが工作機械ではなく、図面段階で剛性、段取り、除去順序を明確に書いていないことにある。直す順序には意味がある。まず構造を直し、次に段取りを直し、最後に切削パラメータを直す。逆にやると、現場で試し削りを繰り返すことになり、図面を直すよりはるかにコストが高くつく。
構造優先:肉厚遷移、面取り、リブ
- 壁厚の移行:薄肉部と厚肉部の境界に勾配や段差を設け、剛性の急変による応力集中を避ける。急変部は反りの起点になりやすい。
- フィレット:内腔のフィレット半径はできるだけ工具半径以上とし、コーナー削り出しの走刀を減らすとともに、鋭角部での割れリスクを低減する。
- リブ:肉厚を増やせない場合は、増厚の代わりにリブを用いる。リブ高さと壁厚の比、リブ間隔は業界でよく用いられる手法であり、具体的な数値は部品の機能とエンジニアリングに基づいて確認する必要がある。
- 加工用ボス:段取りのために除去可能なボスや把持部を確保し、加工後に切り落とす。薄肉を直接クランプするより安定する。
段取りは次に重要:基準と除去順序
薄肉部品を片側だけでクランプすると楕円になりやすい。一般的な方法は、抱え込みクランプや真空吸着に変更し、クランプ力を周方向に均等にすることである。長軸部品ではセンターレストや移動刃物台を取り付け、支持点は変形が最大となる位置の近くに選ぶ。除去順序では、対称除去の方が片側をくり抜くより安定し、残留応力の解放がより均等になる。熱処理や応力除去工程のタイミングも図面に明記する必要がある——粗加工後、精加工前に応力除去を配置する方が、後から矯正するより経済的である。
検査基準と検証手段
図面には検査基準を指定する必要がある。そうでなければ、現場と品質管理がそれぞれ別の基準を用い、データが一致しなくなる。薄肉や深腔の部品では、3D スキャンによる全寸法比較が推奨される。ノギスによる抜き取り検査よりも、楕円や反りの傾向を発見しやすい。スキャン結果は、段取りや除去順序の調整が必要かどうかを逆算するために利用できる。検査基準やスキャン検証方法は、見積もり前にエンジニアリングと確認し、量産後に基準が達成不可能と判明する事態を避けることを推奨する。
よくある質問(FAQ)
以下のいくつかの質問は、図面レビューや見積もり前によく尋ねられるものである。回答は業界で一般的な判断基準であり、絶対的な標準ではない。あなたの部品に具体的に当てはめる場合は、依然として図面に明確に記載し、加工側に確認する必要がある。
薄肉はどのくらい薄ければ薄肉と呼ぶのか?
業界では一般に、壁厚が 2mm 未満、または高さと厚さの比 H/T が 10 を超える部品を薄肉部品に分類する。金属部品では壁厚を 0.8mm 以上(絶対最小値は約 0.5mm)、プラスチック部品では 1.5mm 以上(絶対最小値は約 1mm)とすることが推奨される。これらは典型的な範囲であり、厳格な標準ではない。推奨値を下回る場合は、段取り方法と切削パラメータを事前にレビューする必要がある。
深腔はどのくらい深ければ深いと呼ぶのか?
一般的な判断基準は、腔の深さと工具直径の比である。深さが工具径の 3~5 倍のとき効率が良い。5 倍を超えると、工具のたわみ、切りくず排出、冷却が悪化し、特殊な工具や戦略の調整が必要になる。もう一つの目安は、腔の深さをその XY 平面の最大寸法の 5 倍以下に抑えることである。実際に加工できるかどうかは、フィレット半径、底部構造、アクセス性によって決まる。
長軸部品はどう支持すれば安定するのか?
長径比が 8 を超えると、両端のセンタだけでは不十分なことが多く、通常はセンターレスト、移動刃物台、または分割加工を検討する。支持点の位置、切削力の方向、熱伸び補正をすべて工程に明記する必要がある。長径比が大きいほど、逃げやびびりのリスクが高まり、表面品質と寸法ドリフトの制御が難しくなる。
不安定な部品は検査で選別できるのか?
ある程度は可能だが、完全ではない。三次元測定機や 3D スキャンで寸法公差外れや楕円度を測定できるが、びびり痕、残留応力、段取り変形はクランプを外した後に初めて現れることが多い。検査はできるだけ自由状態を模擬し、図面に基準と測定条件を明記する必要がある。全数検査で不良品を選別するコストは、通常、段取りや除去順序で解決するより高い。
見積もり前に何を提供すべきか?
少なくとも、注記が完全な 3D モデルと 2D 図面が必要で、材料、重要寸法の公差、表面粗さ、基準を明記する。薄肉、深腔、長軸部品では、許容される段取り位置と加工用ボスも説明する必要がある。情報が完全であるほど、見積もりは実際に近くなる。不足項目が多いほど、後期の変更や手直しのリスクが高くなる。
Key takeaways
- まず剛性を判断し、それから公差を語る:H/T>10、深径比>5、長径比>8の場合、「安定してクランプできるか」を公差より前に評価する。そうでなければ公差は見積もりの摩擦にすぎない。
- 薄壁は送りを下げて「救う」ものではない:壁厚を1mmから2mmに増やすと、使用可能な切削パラメータはしばしば数倍に緩和される。優先するのは構造変更、次にクランプ変更、最後にパラメータ調整。
- 深腔の制御不能は多くが切りくず排出とツールホルダの張り出しで起こり、工具自体ではない。図面にはより厳しい公差を記すより、アクセス性を記す方が有用。
- 長軸の鍵は一度にどれだけ深く切るかではなく、支持点の位置と熱伸び補正である。両端支持、中間支持なしの長径比は事前に工程と確認すべき。
- クランプ回数、加工時間、材料利用率を見積もり前提に書き込む。制御不能品の手直しは多くがクランプと熱に由来し、材料自体ではない。



