オンデマンド製造とは何か:設計ファイルから部品までのデジタル経路
オンデマンド製造は一連の製造経路の総称である。設計ファイルをアップロードすると見積もり、審査、生産計画、加工、出荷がトリガーされ、プロセス全体が需要予測による在庫ではなく受注によって駆動される。特定の工法ではなく、CNC加工、3Dプリント、板金、手板複模、射出成形のいずれもこの経路に組み込める。
その核心的価値は設計から部品までのサイクルを短縮することにある。従来の外注では見積依頼、比較、金型製作や生産計画、照合を経て数週間かかることも珍しくない。オンデマンド製造は見積もりと工法フィードバックを図面アップロードの瞬間に前倒しし、設計反復をより速く閉ループ化する。安さは副産物であり目的ではない——同じ図面を二度三度と修正してから発注すれば、単価差よりも多くを節約できることが多い。
なぜ工法ではなく経路と呼ぶのか
オンデマンド製造を「デジタル発注の経路」と理解する方が正確である。同じ部品群でも、まず3Dプリントで組立検証し、次にCNCで機能試作を出し、最後に射出成形や手板複模で小ロット生産することがある。それらは同じフロントエンドを共有する:アップロード、見積もり、DFMフィードバック、発注、納品。工法は経路内の選択肢であり、経路そのものではない。これがオンデマンド製造がしばしば「即時見積もり」と結びつく理由でもある——見積もり速度がこの経路を実際に走らせられるかを決める。
エンジニアリングチームにとって判断基準は直接的である:反復頻度が調達プロセスの速度を上回るとき、オンデマンド製造の価値が現れる。特定の納期や価格を約束するのではなく、「アイデアから測定可能な部品まで」のフィードバックループを短縮し、設計がCAD段階で製造可能性の判断を得られるようにする。
以下では実際の発注順にこの経路をたどる:図面アップロード → 即時見積もり → DFMフィードバック → 発注・納品。途中で二つの判断ポイントを挿入する:いつ自分で作るべきか、いつオンデマンド製造に任せるか;そしてどの設計要素が見積もりと納期に直接影響するか。
ステップ1:図面をアップロードし、まずデータを明確にする
オンデマンド製造の最初の関門は工作機械ではなくデータである。遅延、見積もりの繰り返し、さらには手戻りの多くは、図面が見積もりシステムに入る前に起こる。3Dモデルと加工要件を一度に明確に提出すれば、後の3ステップに安定した基盤ができる。
ソリッド形式を優先:純粋なSTLメッシュではなくSTEP、IGES
3DプリントはSTLの受け入れ度が高いが、同じ部品を後にCNCや射出成形へ切り替える場合は、工法切替時に再モデリングを避けるためSTEP版も併せて保持することを勧める。板金部品は通常、展開図または板厚、曲げ半径の注記が必要で、曲げ後のソリッドだけでは不十分なことが多い。
図面と一緒に渡すべき5種類の情報
モデルは形状を示すだけで意図を示さない。データを一度に完全に提出すれば、見積もりはレンジから確定値になる:
- 材料牌号と状態:「アルミ合金」ではなく6061-T6、「プラスチック」ではなくPOM-Cと書く。同族材料でも被削性と価格に明らかな差がある。
- 数量とロット:単品試作と50個の小ロットでは見積もりロジックが異なる。共取りを許容するか、段取りを共有するかは数量次第である。
- 重要公差帯:組立に本当に影響する寸法だけを注記する。業界で一般的なCNC加工公差帯は約±0.025~0.125 mmで、具体的には図面注記と工場の確認による。図面全体をデフォルトで厳しくすると検査と工具コストが無駄に増える。
- 表面処理:陽極酸化、ブラスト、不動態化、めっき、またはバリ取りのみか。処理方法は工程順序と納期に影響する。
- 基準と重要特徴:どの面が組立基準か、どの穴が位置決め穴か。基準を記さなければ、段取り方案は推測するしかない。
データが不完全な場合の代償
材料や公差の注記が欠けていると、見積もり側は通常二つの選択しかない:広いレンジを出すか、情報補充のために差し戻すか。レンジ見積もりは速く見えるが、実際には発注時に再交渉となり、かえってサイクルを延ばす。より見えにくい問題はDFM審査が着手できないことだ——材料がなければ肉厚が妥当か判断できず、公差がなければ研削やワイヤ放電が必要か判断できない。図面のこのステップで省いた10分は、後で何度ものメール往復になることが多い。
図面がなく現物しかない場合は3Dスキャンによるリバースエンジニアリングが可能だが、スキャンで得たメッシュはソリッドに整理し公差注記を補って初めて後続の見積もりプロセスに入れる。ここをしっかりやればこそ、ステップ2の即時見積もりが意味を持つ。
ステップ2:即時見積もり、価格はどう算出されるか
幾何複雑度:工具が入り込めるかどうかがコストの大半を決める
公差と表面処理:帯が厳しいほど、工程が増える
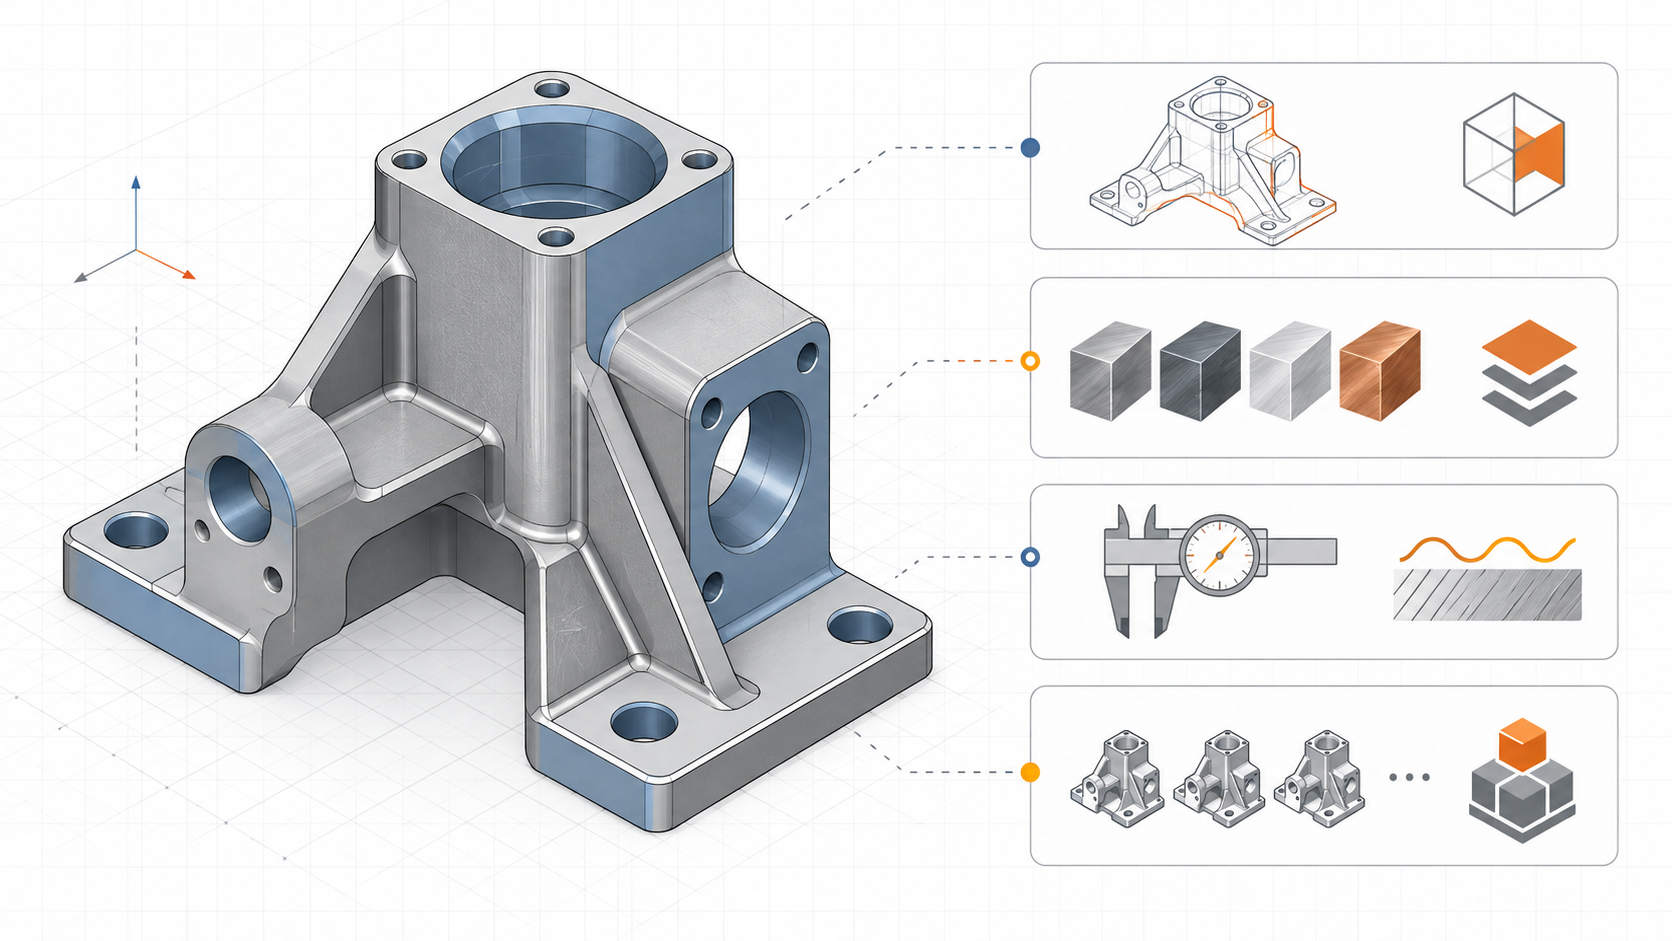
材料、ロット数、後処理:もう 3 つの価格レバー
ステップ 3:DFM フィードバック、見積もり段階でコスト問題を発見できる
オンデマンド製造のフローでは、DFM(設計のための製造)フィードバックは通常、生産計画後まで待つべきではありません。多くの工場は見積もり審査の段階で製造性チェックを 1 回行います。なぜなら、部品の総コストの大部分は CAD 段階ですでに固まっているからです——幾何形状、公差、材料が確定したら、後から圧縮できる余地は限られています。DFM フィードバックを見積もりのステップに置くことは、修正コストが最も低い窓口なのです。
なぜ見積もり段階がコスト問題を修正する最良のタイミングなのか
図面が生産計画に入ると、1 か所の公差変更は多くの場合、プログラムの再作成、工具の再準備、段取りの再調整を意味します。見積もり段階の DFM フィードバックはまだファイル上の一行の注記にすぎず、変更の代价はほぼゼロです。業界の多くの工場のエンジニアは、各見積依頼に対して製造性レビューを行い、問題を見積書に指摘します——注文を断るのではなく、どの公差、どの特徴が価格を押し上げているかを顧客に知らせるためです。
見積もり段階でよくある 4 種類の DFM 問題
- 不要に厳しい公差。嵌合に関係しない面を ±0.01 mm に指定しても、実際の組立ではまったく使いません。公差を厳しくすると加工時間が増え、多くの場合専用工具や追加の検査具も必要になり、価格は自然に上がります。業界でよくある方法は、重要な嵌合寸法を個別に指定し、それ以外は一般公差帯で処理することです。
- ポケットが深すぎる。内部ポケットの深さがポケット幅の約 4 倍を超えると、工具の突出しが長くなり、びびりやたわみのリスクが高まり、送りの低減や層別加工が必要になり、時間コストが増加します。
- 肉厚が薄すぎる。樹脂部品や薄肉金属部品の最小肉厚は、業界でよく推奨される目安は ≥0.5 mm です。薄すぎると反りや変形が起こりやすく、歩留まりが低下します。
- 特殊工具が必要なフィレット。内側フィレットの半径が小さすぎると、標準的なエンドミルでは届かず、小径工具か放電加工に切り替えるしかなく、工程とコストが 1 段階跳ね上がります。
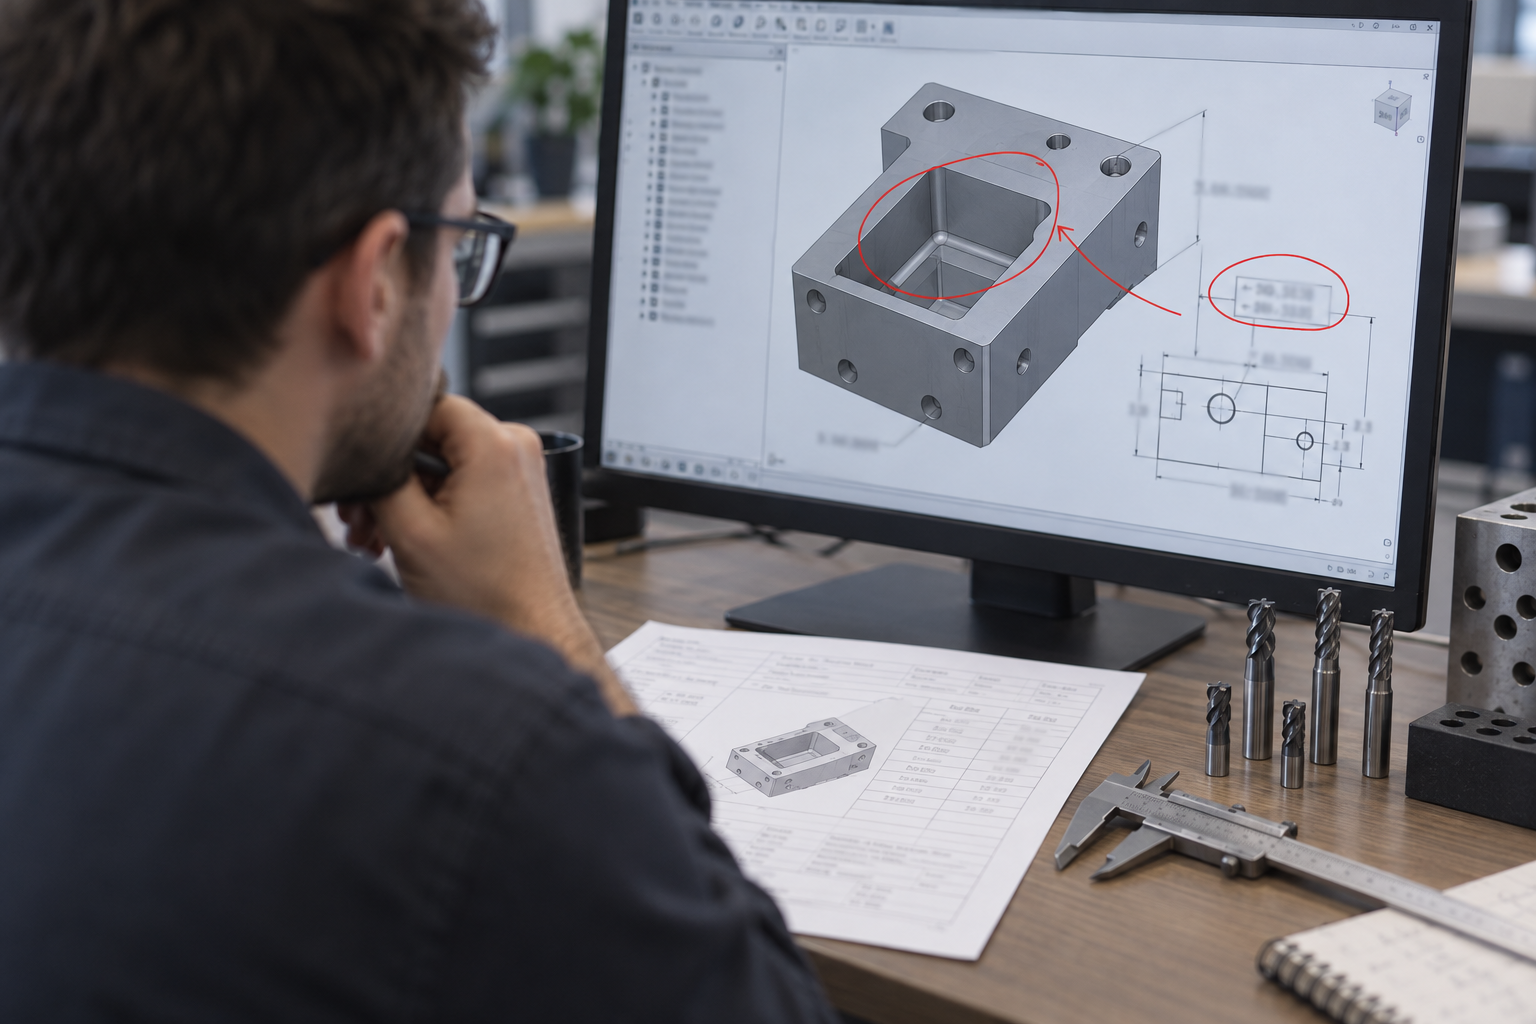
DFM フィードバックをどう反映するか:見積書から図面へのループ
DFM の注記を受け取ったら、実用的な方法は 3 つに分類して処理することです。必ず変更(変更しないと作れない、または歩留まりが低すぎる)、変更を推奨(明らかにコストを下げられる、または納期を短縮できる)、維持可能(機能上必要で、コストを負担する意思がある)。この 3 つを明確に示してから返送すれば、工場は図面を何度もやり取りして価格を再確認するのではなく、一度で正確な見積もりを出せます。
オンデマンド製造の価値はここに直接表れます。デジタル見積もりは DFM チェックを発注前に前倒しし、設計問題は部品を作り損ねてからではなく、ファイルの段階で明らかになります。変更が早いほど、節約できるのは加工費だけでなく、引き延ばされた納期も含まれます。
内製 vs 外注オンデマンド製造:どちらをいつ選ぶか
オンデマンド製造には外注だけという道ではありません。同じ部品でも、自社能力と外注プラットフォームが示す時間とコストの曲線は、しばしば桁が違います。どちらを選ぶかを判断するには、まず 1 つの前提を明確にします。内製が買うのは速度の柔軟性、外注オンデマンド製造が買うのは工程のカバレッジです。両者は代替関係ではなく、異なる頻度に対する意思決定です。
業界でよく引用される比較がその差を示します。雪かきのプロトタイプ 1 点を内製で 3D プリントすると、8 時間、数十ドルかもしれません。同じ 1 点を外注すると、数日待ち、コストは数百から数千ドルに上がります。こうした数字は部品サイズや材料で変動し、約束値ではありませんが、意思決定の分水嶺を描き出します——反復頻度が高いかどうかです。
内製がより適する部品
内製の利点は 3 点に集中します。第 1 に、当日検証:構造部品を 1 版変更し、その日にプリントし、翌日に組立台へ。フィードバックループは時間単位です。第 2 に、小物の高頻度:プリントや小型工作機械の作業範囲内のサイズで、毎週何版も出す部品は、毎回見積もり—生産計画—出荷を回すより内製の方が時間を節約できます。第 3 に、機密性や試行錯誤に敏感な設計では、中間版を外部に出さずに済みます。
代償は生産能力の上限と設備カバレッジです。内製は通常 1~2 種類の工程しかなく、金属部品、熱処理や特殊表面処理が必要な場合は内製では対応できません。設備が満負荷になると、反復速度の優位性も失われます。
外注オンデマンド製造がより適する部品
外注オンデマンド製造の強みは工程の組み合わせと材料のカバレッジです。1 つの部品で外形を CNC フライスし、筐体を板金で作り、小ロットを手板複模で出す必要がある場合、1 社のオンデマンドプラットフォームに任せる方が、3 社のサプライヤを同時に調整するより手間がかかりません。大型部品、非標準材料、たまにしか作らない部品はまさに典型的な場面です——年に 2 回しか作らない部品のために設備を追加すると、回収期間が合いません。
その代償は待ち時間です。業界でよくある納期差は、内製プリントが 1 点で数時間から 1 日、外注は速くて数日、遅ければ数週間で、工程、材料、生産計画によります。したがって外注は、毎日図面を変更している段階ではなく、反復が収束した設計により適しています。
これだけあれば判断できるチェックリスト
- 毎週複数版を修正、部品が小さい、工程は1種類だけ → 内製を優先。
- 年に1〜2回だけ、サイズが大きい、材料が特殊 → オンデマンド製造への外注を優先。
- 複数工程を連ねる必要がある(CNC + 板金 + 複模 + 射出成形)→ 外注オンデマンド製造のほうが調整コストを抑えられる。
- 設計がまだ発散中で、公差も構造も未確定 → 内製で素早く試行錯誤し、外注を急がない。
- 設計が凍結済みで、あとは納品だけ → 外注オンデマンド製造で、生産能力と材料の問題をプラットフォームに任せる。
- 機密性が高い、または中間版を外部に出しにくい → 内製で行い、量産後半で外注を検討。
- 内製設備がすでに満稼働 → 部品の大小を問わず、外注は圧力逃がし弁になる。
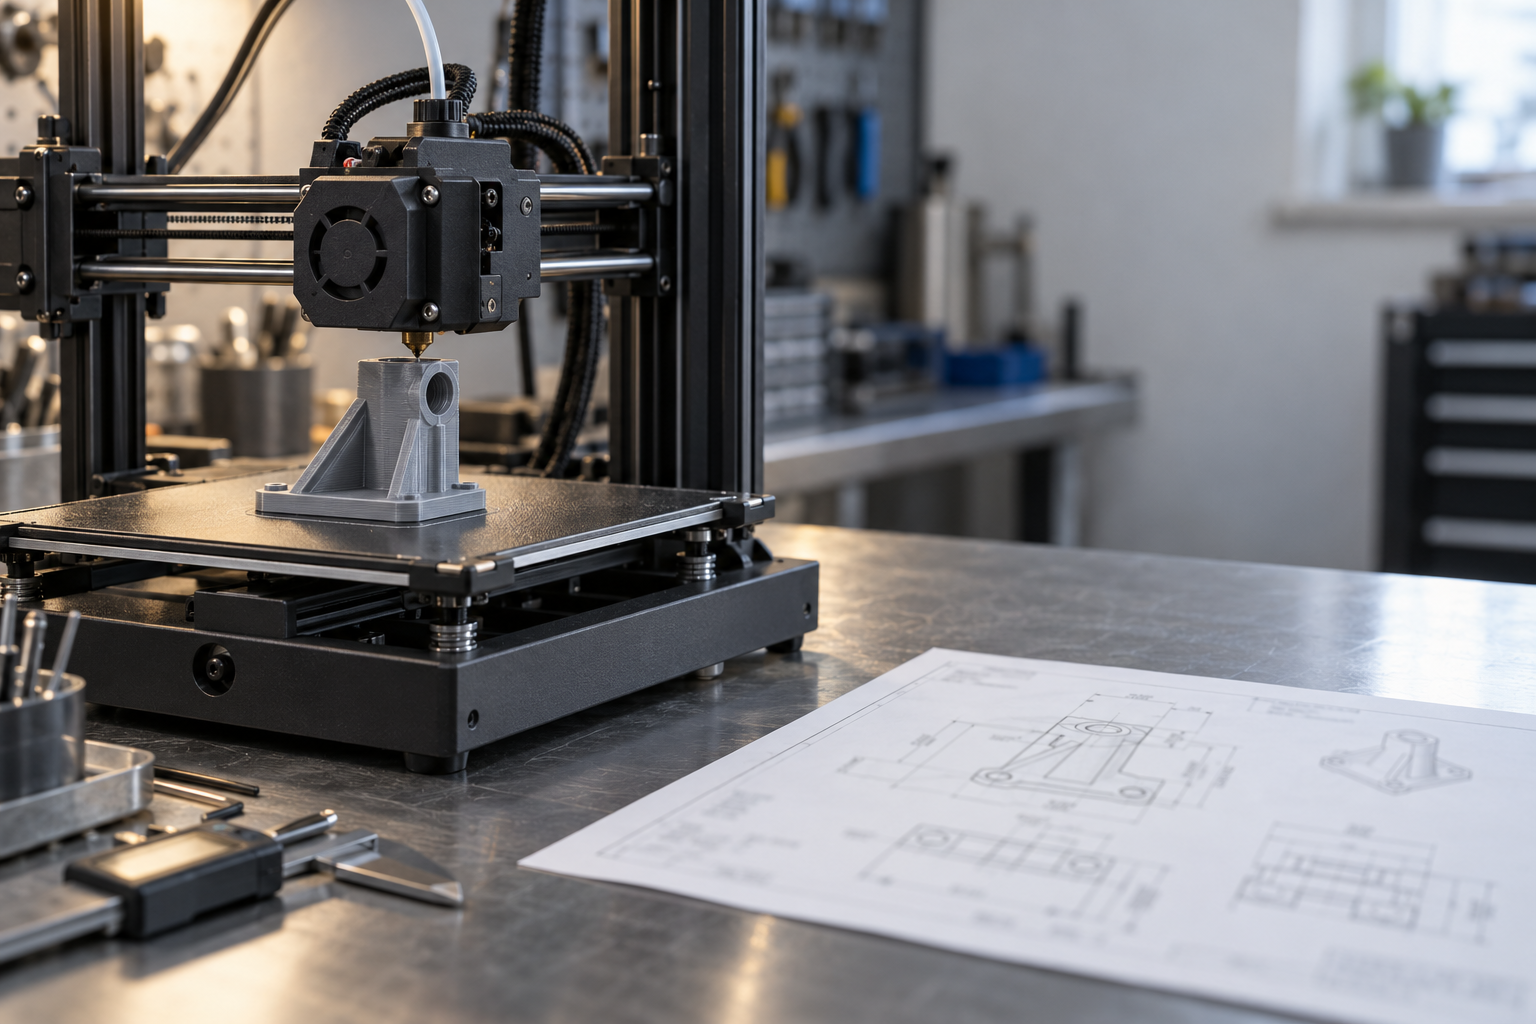
オンデマンド製造の見積もりと納期に影響する設計要素
オンデマンド製造の見積もりと納期は、8割が図面を見た瞬間に決まります。同じ工作機械、同じ材料でも、公差指示を一組変えたり、キャビティ深さを一箇所変えるだけで、見積もりが数割変わることがあります——その差額は工具、段取り、検査治具、送り時間から生じるもので、「サービス料」からではありません。以下を4つの次元に分けて解説します:形状、公差と表面処理、材料と在庫、段取りと固定具。各項目に業界でよくある参考値を示し、それがなぜコストを押し上げるのかを説明します。これらの数値は判断のアンカーであり、最終的には図面指示と加工工場の確認によります。
形状:深さと幅の比と肉厚が工具の入れるかどうかを決める
キャビティの深さと幅の比は上位に来る項目です。業界でよくあるやり方は、内部キャビティの深さをキャビティ幅の4倍以内に抑えることです。この比率を超えると、通常のエンドミルの突出しが長くなり、剛性が低下し、刃先がびびりやすくなり、表面粗さも悪化し、深刻な場合はより細い工具に交換して複数回の送りに分けるしかなく、加工時間が倍増します。最小肉厚も同様です:典型的な推奨は ≥0.5 mm で、薄肉部品はクランプ力と切削力で変形し、段取り時に強く締められず、切削時に速く送れず、納期は自然と延びます。
- キャビティ深さと幅の比:推奨 ≤4:1;それより深い場合は長い工具、低い送り、または分割インサート構造が必要
- 最小肉厚:典型 ≥0.5 mm;それより薄いと変形、逃げ、二次矯正が発生
- 内側コーナーR:工具半径が最小Rを決める;Rが小さすぎると専用工具か放電加工が必要
- 鋭角:内側の直角は直接フライス加工できないため、隅の処理方法を指示する必要があり、そうでなければ見積もりは最も保守的な方案で見積もられる
公差と表面処理:一段厳しくすると、検査治具と工程が一層増える
CNC加工の通常公差帯は、業界では ±0.025–0.125 mm の範囲に収まることが一般的です。この範囲内なら、標準工具と通常の検査治具でほぼ足ります。より小さな幅に厳しくすると、加工側がすべきことは「ゆっくり動かす」だけではありません:より高精度の工作機械、より頻繁な工具補正、時には恒温環境も必要で、検査側はノギスからマイクロメータ、三次元測定機、または専用検査治具へとアップグレードが必要です。表面粗さも同じで、Ra値を一段下げるごとに、しばしば仕上げ加工や研磨工程が追加され、納期と単価が同時に上がります。
判断方法は簡単です:図面上の公差と粗さを項目ごとに「これは嵌合に必要か、それとも習慣的な指示か」と問いかけることです。嵌合面、シール面、軸受部は必要なら厳しく;非嵌合の外形面や内腔底面は、一〜二段緩めても通常は組立に影響せず、検査治具一式と工程一つを省けます。コストの多くは工場で生まれるのではなく、CAD段階ですでに指示に書き込まれています。
材料と在庫:常用グレードと非標準グレードの納期差は材料手配にある
材料が納期に与える影響は主に材料手配の段階にあります。アルミニウム合金6061、7075、ステンレス304、316、およびPOM、ABS、ナイロンといった常用エンジニアリングプラスチックは、通常は常備在庫で、手配が速いです。特殊グレード、特殊状態(特定の熱処理状態やプリハード状態など)、大断面鍛造品、または輸入板材に変えると、材料待ちになり、納期は数日から1〜2週間あるいはそれ以上になり、さらに最小発注量が単品あたりの按分コストを押し上げます。材料選定では「力学性能が十分」と「現物入手可能」を一緒に天秤にかけるほうが、性能パラメータだけを見るより現実的です。
| キャビティ深さと幅の比 | 深さ ≤ 幅の4倍 | 工具突出しが長く剛性が低いため、送りを下げるか細い工具に交換が必要で、工数が増加 |
| 最小肉厚 | 典型 ≥0.5 mm | 薄肉はクランプと切削力で変形し、軽切削、複数回の段取りが必要 |
| 通常公差帯 | ±0.025–0.125 mm | より厳しくすると高精度工作機械、工具補正、専用検査治具、恒温が必要 |
| 表面粗さ | 機能別に段階分けして指示 | 一段下げるごとに仕上げ加工や研磨工程の追加が必要になることが多い |
| 材料グレード | 常用の現物グレードを優先 | 非標準品番は材料待ちが必要で、最小ロットとコスト按分が増加する |
| クランプ基準 | クランプ可能な基準面を指示する | 基準がない場合は専用治具が必要となり、初品のリードタイムとコストが増加する |
クランプと固定装置:基準が不明確な場合、見積もりは最も保守的な推定しかできない
図面に使用可能なクランプ基準があるかどうかが、専用治具を作る必要があるかどうかを直接左右する。平坦な基準面、合理的な工程ボス、または非重要面にクランプ代を残すことが許されていれば、加工側は標準バイスやソフトジョーでクランプできる。逆に、異形薄肉部品や、5面加工が必要で基準がない部品は、専用治具を設計する必要があり、初品のリードタイムに治具の設計・製作時間が加算される。多面加工は繰り返し位置決め誤差ももたらし、クランプが1回増えるごとに累積誤差と工数が増加する。設計段階で工程ボスや基準穴を1~2個設けておけば、クランプ工程のコストは通常大幅に抑えられる。
オンデマンド製造のサプライチェーン変動における役割
オンデマンド製造が本当に必要とされる瞬間は、通常時ではないことが多い。平年であれば、外注金型一式、一度の量産射出成形、一批のCNC部品は、納期が予測可能で、購買は四半期ごとに生産計画を立てればよい。しかし上流材料の供給が途絶えたり、単一サプライヤーの生産能力が圧迫されたり、ある部品が突然設計変更で作り直しになったりすると、従来の「この会社の復旧を待つ」という経路は急速にボトルネックになる。オンデマンド製造の価値はここでこそ現れる。それは特定の固定生産ラインではなく、すでに存在する生産能力ネットワークであり、どこに空きがあり、誰の材料が揃い、誰の工法が適合するかによって、注文はそちらへ流れる。
これは前述の4ステップのワークフローと同じ事柄の裏表である。図面をアップロードし、即時見積もり、DFMフィードバック、発注・受領がリードタイムを短縮できる前提は、需要が分割され、単一工場のスケジュールに縛られることなく、異なる生産能力へルーティングできることにある。業界では製造能力をスケジュール可能なリソースとして扱う試みがすでにある。例えばPalantirとDivergentの国防製造分野での協業は、設計、工法、生産能力データを連携させ、必要なときに部品を迅速に利用可能な工作機械へ落とし込む方向である——ここでは業界トレンドとして一言触れるのみで、いずれかのオンデマンド製造プラットフォームの具体的な能力を代表するものではない。
変動期に本当に試されるのは切り替えコストであり、単価ではない
サプライチェーン中断時、最も高くつくのは部品自体の値上がりではなく、サプライヤー切り替えに伴う隠れたコストである。DFM審査のやり直し、初品の再検証、検査治具と工程パラメータの再確認などである。オンデマンド製造モデルは、その一部の作業を見積もりとDFM段階に前倒しする。図面と公差要求はアップロード時に構造化されるため、別の生産能力へ移す際の移行コストは比較的低い。これが、変動環境下で「図面データが完全か、公差指示が明確か」を、設計部門内部の事柄ではなく、サプライチェーン強靭性の一つとして管理する価値がある理由である。
もう一つの現実は、生産能力ネットワークは無限の生産能力を意味しないということである。非標準材料、超大型部品、専用治具を必要とする工法は、受けられるサプライヤーがそもそも少なく、オンデマンド製造はマッチング過程を速くするだけで、生産能力を無から生み出すわけではない。したがってより堅実な方法は、重要部品には検証済みの代替経路を確保し、平時から小ロットで試し発注しておくことである。そうすれば変動時に迅速に切り替えられる。具体的な納期と受付範囲は、依然として図面とその時点の生産能力状況に応じて注文ごとに確認する必要があり、どのプラットフォームも図面から切り離した固定の約束はしない。
よくあるDFMエラーとそのコスト影響
前のいくつかの節ではオンデマンド製造ワークフローで「どう通すか」を述べたが、この節では視点を変える。どの設計行為が見積書と納期を直接悪化させるかである。DFMエラーは「作れない」ことは少なく、「高くつく、遅くなる、歩留まりが不安定」が多い。以下ではエラー種別ごとに分け、それぞれ典型的な結果と最適化の方向を示す。
公差が厳しすぎる:最もよくある隠れたコスト増幅要因
±0.01 mmと±0.05 mmの指示は、図面上では数字一つ分の違いだが、現場では工具、クランプ回数、検査治具、加工時間の違いになる。業界でよくあるCNC加工の公差帯は±0.025~0.125 mmの範囲で、これを超えると通常はより遅い送り、より頻繁な測定、さらにはより高精度な工作機械への変更が必要になる。結果として単価は上がり、納期は延びる。もし組立にそこまで厳しい精度が不要なら、その費用は無駄になる。
最適化の方向:組立や機能に本当に影響する寸法にのみ公差を厳しくし、それ以外はデフォルト公差帯で済ませる。図面上では基準と重要寸法を明記し、図面全体を一律に厳しくしない。
肉厚不均一と深すぎるキャビティ:工具にも材料にも厳しい
肉厚の急変は冷却時や切削時に応力集中を生じ、薄肉部はびびりや変形が起きやすく、厚肉部は引け巣が生じる可能性がある。業界でよくある推奨は、最小肉厚を0.5 mm以上とし、できるだけ均一に遷移させることである。深すぎるキャビティも同様に厄介である。深さと幅の比が約4:1を超えると、工具の張り出しが長くなり、剛性が低下し、表面粗さと寸法安定性が悪化する。長い工具や分割加工が必要になることが多く、コストがそれに伴って上昇する。
最適化の方向:深いキャビティを加工可能な段差に分割するか、非機能面に工程穴を開ける。肉厚は丸みで遷移させ、直角の急変を避ける。
重要基準の未指示、抜き勾配の無視、材料選定ミス
基準を指示しないと、検査時に統一した参照がなく、初品と量産品がそれぞれ別々に測定され、紛争と手直しはここから生じる。射出成形品で抜き勾配を無視すると、離型時に表面が引っ張られ、歩留まりが低下し、深刻な場合は金型の補修も必要になる。材料選定ミスはさらに見えにくい。切削しにくい番号や特殊な熱処理が必要な材料を選ぶと、加工性と後処理のリードタイムが延び、見積もりは自然に上がる。
最適化の方向:図面上に主要基準と重要寸法を指示する。射出成形品は離型方向に1°~2°の抜き勾配を設ける(具体的には工場の確認による)。材料は標準在庫番号を優先し、特殊な性能要求は事前に工場へ加工性を確認する。
| エラー | 典型的な結果 | 最適化の方向 |
|---|---|---|
| 公差が厳しすぎる | 単価上昇、納期延長、検査治具コスト増加 | 重要寸法のみ厳しくし、それ以外はデフォルト公差帯 |
| 肉厚不均一 | びびり、変形、引け巣、歩留まり低下 | 最小肉厚≥0.5 mm、丸みで遷移 |
| キャビティが深すぎる | 工具張り出し大、表面不良、分割加工が必要 | 深さと幅の比を約4:1以内に抑える、または段差に分割 |
| 基準未指示 | 検査紛争、手直し、ロット間の不一致 | 主要な基準と重要寸法を明確化 |
| 抜き勾配を無視 | 離型時の引っかき傷、歩留まり低下、金型の手直し | 離型方向に沿って1°~2°の抜き勾配を設ける |
| 材料の選定ミス | 加工性が悪い、後処理期間が長い、見積もりが高くなる | 標準グレードを優先し、特殊な要件は事前に確認する |
これらの誤りの共通点は、すべてCAD段階で発生しているのに、見積もりや生産計画の段階になって初めて表面化することです。DFMチェックを図面作成時に前倒しすれば、見積もりが戻ってから修正するよりもはるかに手間が省けます。
よくある質問
以下は、オンデマンド製造の4ステップワークフロー、見積もり、DFM判断に関するよくある質問です。回答は業界の一般的な慣行に基づいており、具体的には図面の指示と工場の確認を優先します。
オンデマンド製造と従来の外注加工では、本質的な違いはどこにありますか?
違いは工法ではなく、トリガーの方式とデータ経路にあります。従来の外注は通常、見積依頼、メールの往復、人手による価格査定、生産計画の確認を経る必要があります。オンデマンド製造は、図面のアップロード、見積もり、DFMフィードバック、発注を同じデジタル経路に置くため、見積もり段階で製造可能性に関する意見を得られます。圧縮されるのは設計から部品までのサイクルであり、単に単価を下げることではありません。
図面をアップロードする際、STLメッシュファイルだけでも可能ですか?
推奨しません。STLは三角面のみで、ソリッド形状や公差の意味を持たないため、見積もり側が穴位置、基準、嵌合面を判断するのは困難です。CNC、板金、射出成形といった除去加工や成形工法では、通常STEP、IGES、またはネイティブCADのソリッド形式が必要で、材料、数量、公差帯、表面処理を併せて明確に指示する必要があります。そうでなければ、見積もりは範囲提示になるか、補充を求めて差し戻されるだけです。
即時見積もりで算出された価格が、最終的な成約価格と一致しないことがあるのはなぜですか?
即時見積もりは形状、材料、公差、ロット、後処理に基づいて概算しますが、特殊な工具、追加の段取り、検査治具、二次加工が必要な細部に遭遇すると価格は調整されます。業界の一般的な慣行は、見積もり後にDFMフィードバックを添付し、コストに影響する点を列挙し、修正を確認したうえで価格を確定する方法です。公差と表面処理を漏れなく指示すれば、このようなずれを減らせます。
内製と外注のオンデマンド製造は、どちらを選ぶべきか素早く判断するには?
3つの変数を見ます。反復頻度、部品サイズ、材料が標準的かどうかです。高頻度で反復する小物は、内製の3Dプリントなら当日に検証でき、速度面の優位性が明らかです。たまに少量、大型部品、非標準材料、または複数工法の組み合わせが必要な場合は、外注のオンデマンド製造のほうが割安です。業界でよくある比較では、内製プリントは1個あたり数時間から1日、外注は数日から数週間かかり、具体的には工法と生産計画によります。
DFMフィードバックでは通常どのような問題が指摘されますか?
よくあるものとしては、公差が厳しすぎる、キャビティの深さと幅の比が4:1を超えている、肉厚が0.5 mm未満、隅肉に特殊な工具が必要、重要基準が未指示、抜き勾配の無視などです。これらの問題の多くはCAD段階でコストが決まっており、生産計画後よりも見積もり段階で修正するほうがはるかに代償が小さくなります。フィードバックを受け取ったら、まず機能要件を確認し、そのうえでどの公差を緩和できるかを決めます。
Key takeaways
- オンデマンド製造の核心的価値は、設計から部品までのサイクルを短縮することにあり、見積もりはプロセスの中間にある一节点にすぎず、終点ではない。
- 見積もり段階でのDFMフィードバックは、事後の手戻りよりもコストを抑えられることが多い。かなりの部分のコストはCAD段階ですでに確定しているからだ。
- 内製は高頻度で反復する小物に適し、オンデマンド製造の外注はたまに少量、大型部品、または特殊材料に適している。
- 深さと幅の比、最小肉厚、公差帯といった設計要素は見積もりと納期に直接影響し、通常は見積もり段階で見えてくる。



