まずこの三つを決める:精密コネクタ射出成形の量産境界
このメモは発注前にいる人に向けたものだ。精密コネクタの射出成形量産は、サンプル用の金型を一套開けて図面どおりに単価を見積もれば終わる話ではない。プロジェクトが円滑に進むかどうかを本当に決めるのは、三つの境界である:
- 端子ピッチと肉厚。0.5 mmピッチ以下のファインピッチコネクタでは、端子間の樹脂壁はしばしば0.15~0.25 mm程度まで薄くなり、樹脂部が薄く流動長が長いため、充填にもウェルドラインの強度にも影響する。ピッチが小さいほど、金型と射出成形の許容誤差の余地は狭くなる。
- 年間使用量と量産のリズム。年間数万個と数百万個では、金型のキャビティ取り、ランナーバランス、ホットランナーを使うかどうか、インサートの自動埋め込みを行うかどうかが、まったく異なる二つの方案になる。購買は明確な年間使用量と月次の変動範囲を持ってから金型を検討すべきだ。
- 材料と公差の組み合わせ。LCP、PA9T、PA46、PBTといった高温エンジニアリングプラスチックは、収縮率、異方性、吸湿性の差が小さくない。同じ図面でも材料を変えれば、重要寸法の金型補正値を計算し直す必要がある。公差は単独で決まるものではなく、材料、ゲート位置、金型温度と結びついて決まる。
発注前に自問すべき三つのこと:端子の最小樹脂壁はどれくらいか?年間使用量とピーク月使用量はどれくらいか?重要寸法公差のうち、本当に機能に関わるのはどれか?この三つに答えられなければ、後の金型方案も見積もりも浮ついたものになる。
このメモは受注処理の順序に沿って進む:まず材料と公差の取捨の順序を述べ、次に金型方案が前もって何を解決してくれるかを見て、それから検収でどのデータを取得すべきか、量産段階で何のシグナルを守るか、見積前に必ず確認すべきことを述べる。業界で一般的な目安は示すが、いずれも判断の参考にすぎず、最終的には図面とサプライヤーの確認による。
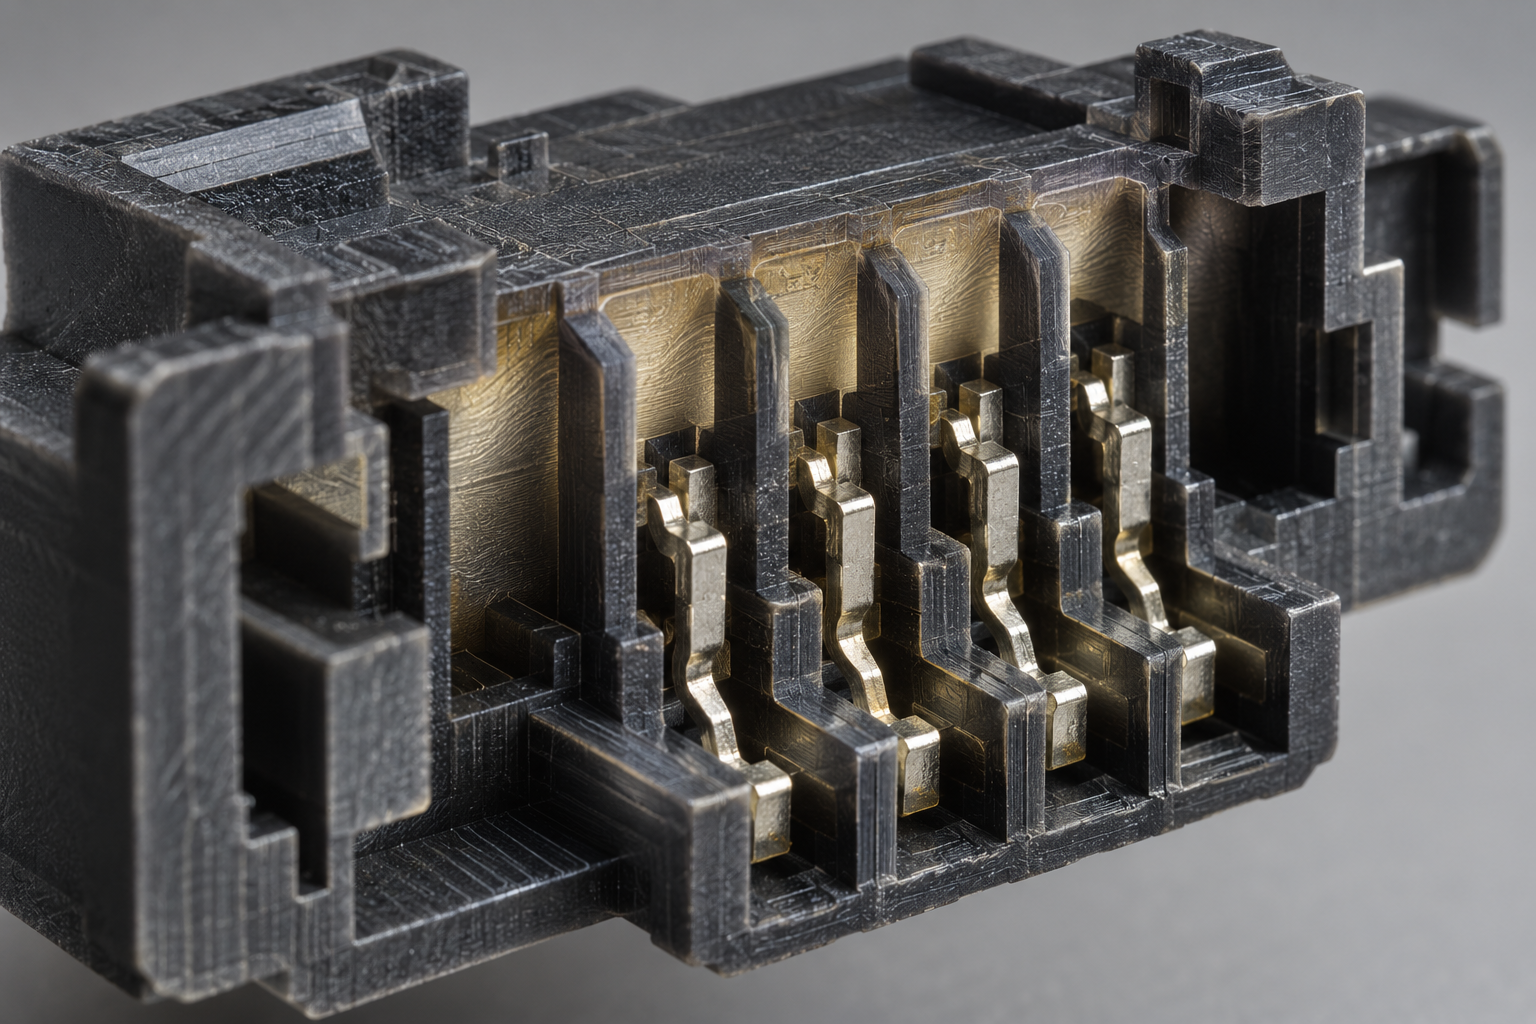
材料を先に選ぶか、公差を先に決めるか:精密コネクタ射出成形の取捨の順序
受注処理で最もよくある手戻りは、金型を壊したことではなく、公差の配分が終わらないうちに材料を契約してしまうことだ。あるいは逆に、耐温性で材料を選んだのに、公差は前のコネクタからそのまま流用してしまうことである。精密コネクタ射出成形の量産では、材料と公差は結びついた一対の意思決定であり、順序を誤れば、後から射出成形側で努力しても取り返せない。
材料:収縮率、異方性、吸湿、まずこの三つをテーブルに載せる
コネクタでよく使われるのは高温エンジニアリングプラスチック:LCP、PA9T、PA46、PBT(ガラス繊維/鉱物充填を含む)などである。これを選ぶのは主にリフローはんだを通過するためだが、同じ一つの特性が購買が注視すべき三つの帰結を引き出す。
- 収縮率:充填材の収縮率は通常異方性であり、流動方向と垂直方向でかなり異なる。キャビティ寸法は材料+ゲート方案と一緒に計算するしかなく、材料データシート上の単一点の値をそのまま当てはめることはできない。
- 異方性:ファインピッチ(0.4 mm以下)コネクタの端子位置決め柱、薄肉隔壁では、方向差がそのまま穴位置のずれや反りとして現れる。
- 吸湿:PA系は吸湿後に寸法と剛性が変化する。量産品が長期保管や湿熱環境に関わる場合、寸法判定は約定した状態(乾燥状態/調湿状態)で行う必要があり、そうでなければ受入と出荷で言い分が食い違う。
公差を先に配分する:金型保証+射出成形保証、すべてを射出成形に押し付けない
業界で一般的なやり方は、重要寸法の公差を二段に分ける:金型が保証できる一段(キャビティ寸法、インサート位置決め、パーティング面の嵌合)と、射出成形工法が保証できる一段(収縮変動、保圧、金型温度による寸法ドリフト)である。図面上の重要寸法公差が±0.05 mm以内に定められているのに、その全段を射出成形側に書いてしまえば、試作時に何度調整しても収まらなくなる。
購買メモで最も実用的な一条:まずどの寸法が本当に端子保持力と挿抜に影響するかを確認する。これらが「管理寸法」であり、その他は一般公差でよい。業界で一般的なコネクタ樹脂部品の重要寸法公差は、しばしば±0.05~±0.10 mmの範囲に収まり、ファインピッチ・高精度品ではさらに厳しくなる。この範囲は判断の参考にすぎず、約束ではない——具体的には図面、用途、サプライヤーの能力に応じて項目ごとに確認し、技術協定に書き込む。
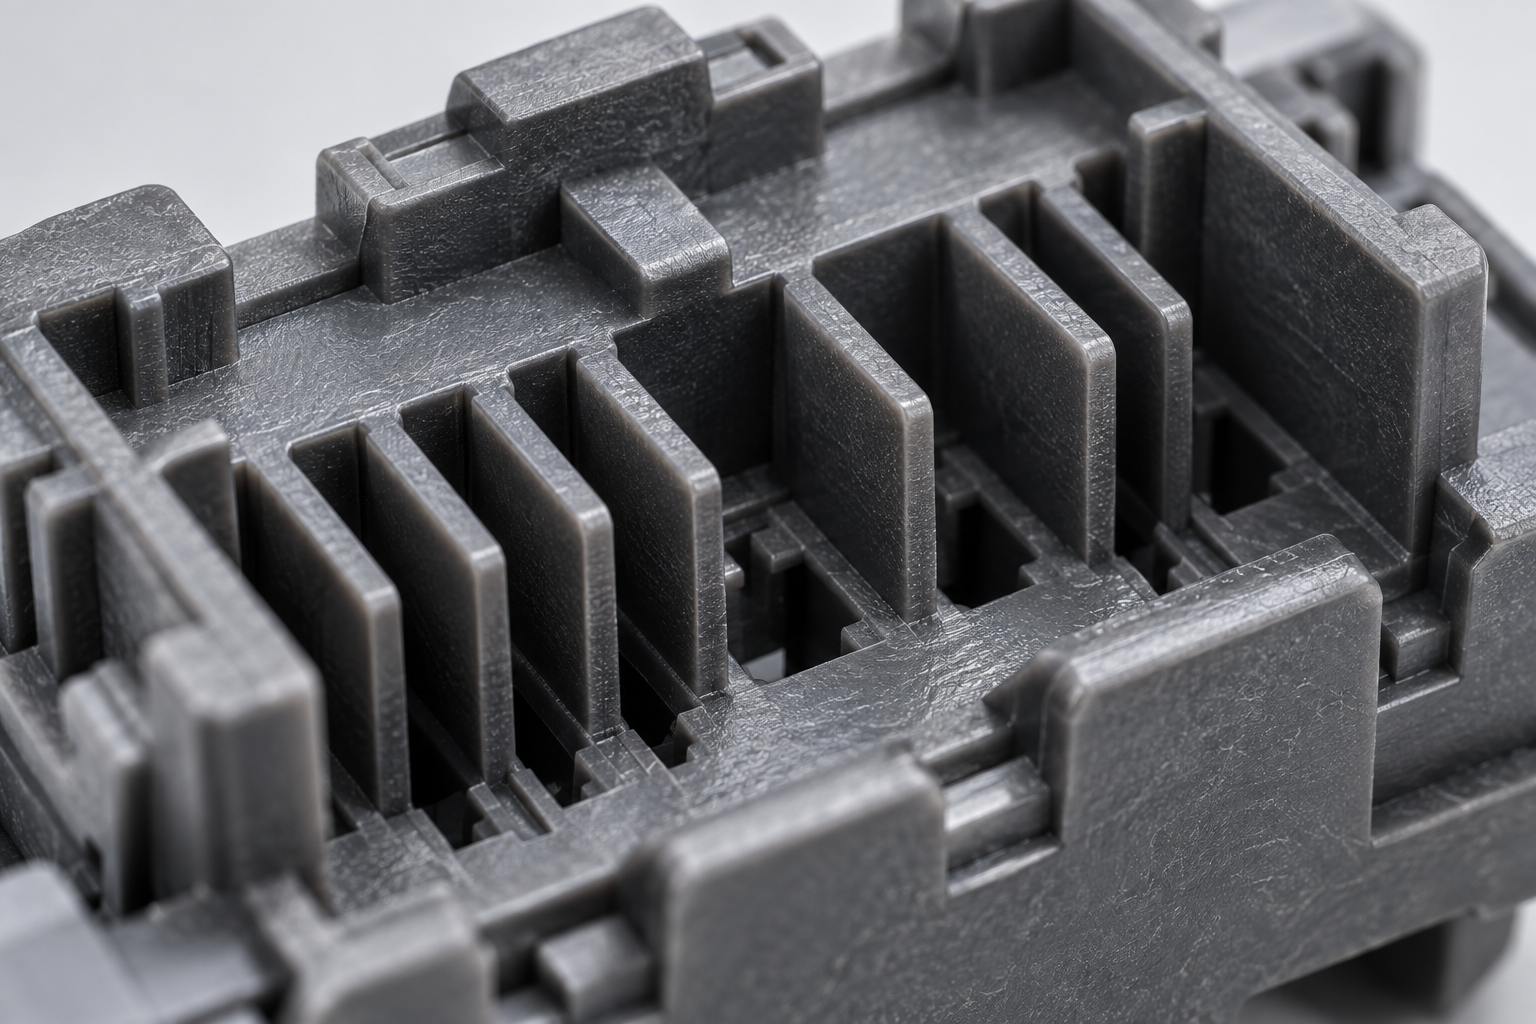
もう一つよく見落とされる点:抜き勾配と肉厚。薄肉品を充填するには、金型温度と射出速度を高くする必要があり、これが収縮変動を増幅する。肉厚が不均一だと、厚い部分にヒケ、薄い部分にショートショットが残る。これらはDFM段階で見るべきであり、試作になってから構造を改めて修正するのは避けたい。まだ工法ルートを選定中なら、まず射出成形能力とラピッドプロトタイピングの適用境界を照合し、試作段階ではCNCや3Dプリントで端子位置決めを検証し、量産で金型を開く方が、いきなり金型で試行錯誤するより多くの場合に省コストである。
ゲート、インサート、パーティング面:金型方案が前もって解決してくれる問題
購買メモを作る際、金型方案のこの部分が最も飛ばされやすい——図面からはゲートがどこにあるか、パーティング面がどう通るかが見えないからだ。しかしコネクタの量産で問題が起きるとき、七割以上がこの三つに関係している。金型契約の前に以下を明確に確認すれば、後からサプライヤーを追いかけて調整するよりはるかに楽である。
ゲート位置がウェルドラインの落ちる場所を決める:ファインピッチコネクタが最も恐れるこの線
精密コネクタ射出成形の樹脂部品は通常、薄く、長く、端子ピッチが小さい。メルトがゲートから末端まで進むと、穴、ピン、端子溝に遭遇して分流し再合流し、合流部にウェルドラインが形成される。ウェルドラインの強度と外観は本体より劣り、それがちょうどスナップ爪の根元やファインピッチ壁の中央に重なると、組立時に折ると割れる。
したがってゲート位置は金型職人の私事ではない。合理的なやり方は、ウェルドラインを非受力・非外観面に追いやることであり、必要に応じてオーバーフロー井を追加したり金型温度を調整してウェルドラインを目立たなくする。業界で一般的なやり方は:ファインピッチコネクタはサイドゲートまたはピンゲートを優先し、位置は端子配列に応じて決め、金型加工の都合で決めない。これはDFMレビュー時にゲートの模式図を見る必要があり、口頭確認だけではいけない。
インサート位置決めの再現性:インサートコネクタの追加リスク
金属端子やシールド板を伴うコネクタはインサート成形(insert molding)に属する。金属部品の位置決めは金型内のピンや治具に依存し、射出時には高圧のメルトが金属部品を押しやるため、支持が不十分だと端子がずれたり反ったりする。この段階の検収の重点は、単一サンプルの良し悪しではなく、繰り返し位置決め精度である——連続50ショットで、端子の位置度の変動がどれくらいか。
業界のインサート成形で一般的なやり方を参考にすると:金属部品はまずプレス成形してから金型に入れて被覆し、金型上には金属部品の公差吸収量を確保する。購買メモに一言記す:インサート位置決めの連続サンプリングデータを要求し、一枚のきれいな初品だけを見ないこと。

パーティングライン、抜き勾配、多腔バランス:一貫性と外観の見えないハードル
パーティングラインがどこにあるかで、バリがどの面に出るかが決まる。コネクタの嵌合面やラッチ面は通常バリが許されないため、パーティングラインはこれらの領域を避けるか、バリを非嵌合面に追い出してから修正する。抜き勾配も同様で、勾配がなければ離型時に引っ張られ、外観面に白化が生じる。業界でよく用いられる目安は、外観面の抜き勾配が0.5°~1°、機能面はより小さくできるが、実際は図面と材料の収縮率に基づいて確認する。
多腔金型ではランナーバランスも見る必要がある。キャビティ数が増えるほど、各キャビティの充填を一致させるのが難しくなり、寸法のばらつきが大きくなる。購買メモに一行記しておく:サプライヤーに多腔一貫性のサンプリング(例えば初品、中間ショット、最終品を比較して重要寸法を確認)を求めること。最も良いキャビティのデータだけを出させてはいけない。
この3つを合わせると一言になる:金型方案はサプライヤー内部の事ではなく、その後の量産フォローで毎日火消しをしなければならないかどうかを直接左右する。金型契約前に、ゲート模式図、インサートの位置決め方式、パーティングラインとキャビティ数の配置を入手しておくことは、後から誰の責任かを議論するよりはるかに役立つ。射出成形能力に関わる詳細は、射出成形能力ページで工芸範囲を確認してから先に進むとよい。
金型検収:購買が受け取るべきデータはどれで、サンプル品だけを見てはいけない
精密コネクタ射出成形の金型検収で最もよくある落とし穴は、サプライヤーがサンプル品を一山送ってきて、組付け感触が良ければ購買がサインしてしまうことだ。量産立ち上げになって端子ピッチがばらつき始め、インサートの高さが不揃いになり、その時点で責任を追及しても遅い。サンプル品は「この金型がその日に打てた」ことしか証明できず、「半年後に別のショットでも打てる」ことは証明できない。購買が検収段階で取るべきはデータであり、感触ではない。
初品全寸法報告:まず基準を合わせ、次に寸法を合わせる
初品全寸法報告(FAI)は検収の最低限の文書である。要点は「全」にあるのではなく、寸法基準が図面と一致していることにある。コネクタ樹脂部品は通常、端子穴中心、ラッチ面、またはパーティングラインを基準とする。サプライヤーが自社の治具基準で測定していれば、数字がどれだけ美しくても使えない。報告書を見る第一眼:基準記号が図面の指示と対応しているか。第二眼:重要寸法が漏れていないか。業界でよく行われる方法は、重要寸法(端子ピッチ、嵌合面の嵌合寸法、インサート露出高さ)を別途重要寸法表にまとめ、実測値と公差帯の余裕を添付することだ。具体的な項目は下発図面と用途に基づいて確認し、「すべて合格」といった曖昧な結論を受け入れてはいけない。
能力データと多腔一貫性:単腔サンプルで多腔金型を誤魔化してはいけない
金型が1モールド4腔、8腔であれば、検収ではキャビティ間の差異データを見る必要がある。通常の方法は、各キャビティから数個取り、同じ重要寸法群を測定し、各キャビティの平均値と範囲を比較する。業界でよく用いられる検収基準は、重要寸法の工程能力指数Cpkが1.33以上であれば比較的安定、1.0~1.33は注視が必要な状態、1.0未満は基本的に量産をリリースできない。この数値は判断のハードルであり、約束ではない。実際は図面の公差帯幅と用途で決める。キャビティ間の範囲が公差帯の4分の1を超える場合は、後工程の選別に頼るのではなく、ランナーバランスと金型温度の均一性を追及すべきだ。
インサート位置決めの再現性と工芸ウィンドウの記録
金属端子やシールド板を備えたインサートコネクタでは、検収にインサート位置決め再現性データをもう一枚追加する:連続20~30ショットを抽出し、インサートの露出高さと位置ずれを測定し、変動範囲を見る。インサートが押し込まれていない、金型内でメルトに押し流されるといった問題は、サンプル段階では見えにくく、量産時に集中して発生する。同時に、試作時の工芸ウィンドウ記録——シリンダ温度、金型温度、保圧圧力と時間、射出速度の上下限——を入手する。この記録は将来量産で問題が起きたときの調査の出発点であり、この金型の「ウィンドウが広いか狭いか」を判断する根拠でもある。ウィンドウが狭い金型は、材料のロットが変わったりショットが変わったりするだけで不良が出る可能性があり、購買は事前に知っておく必要がある。
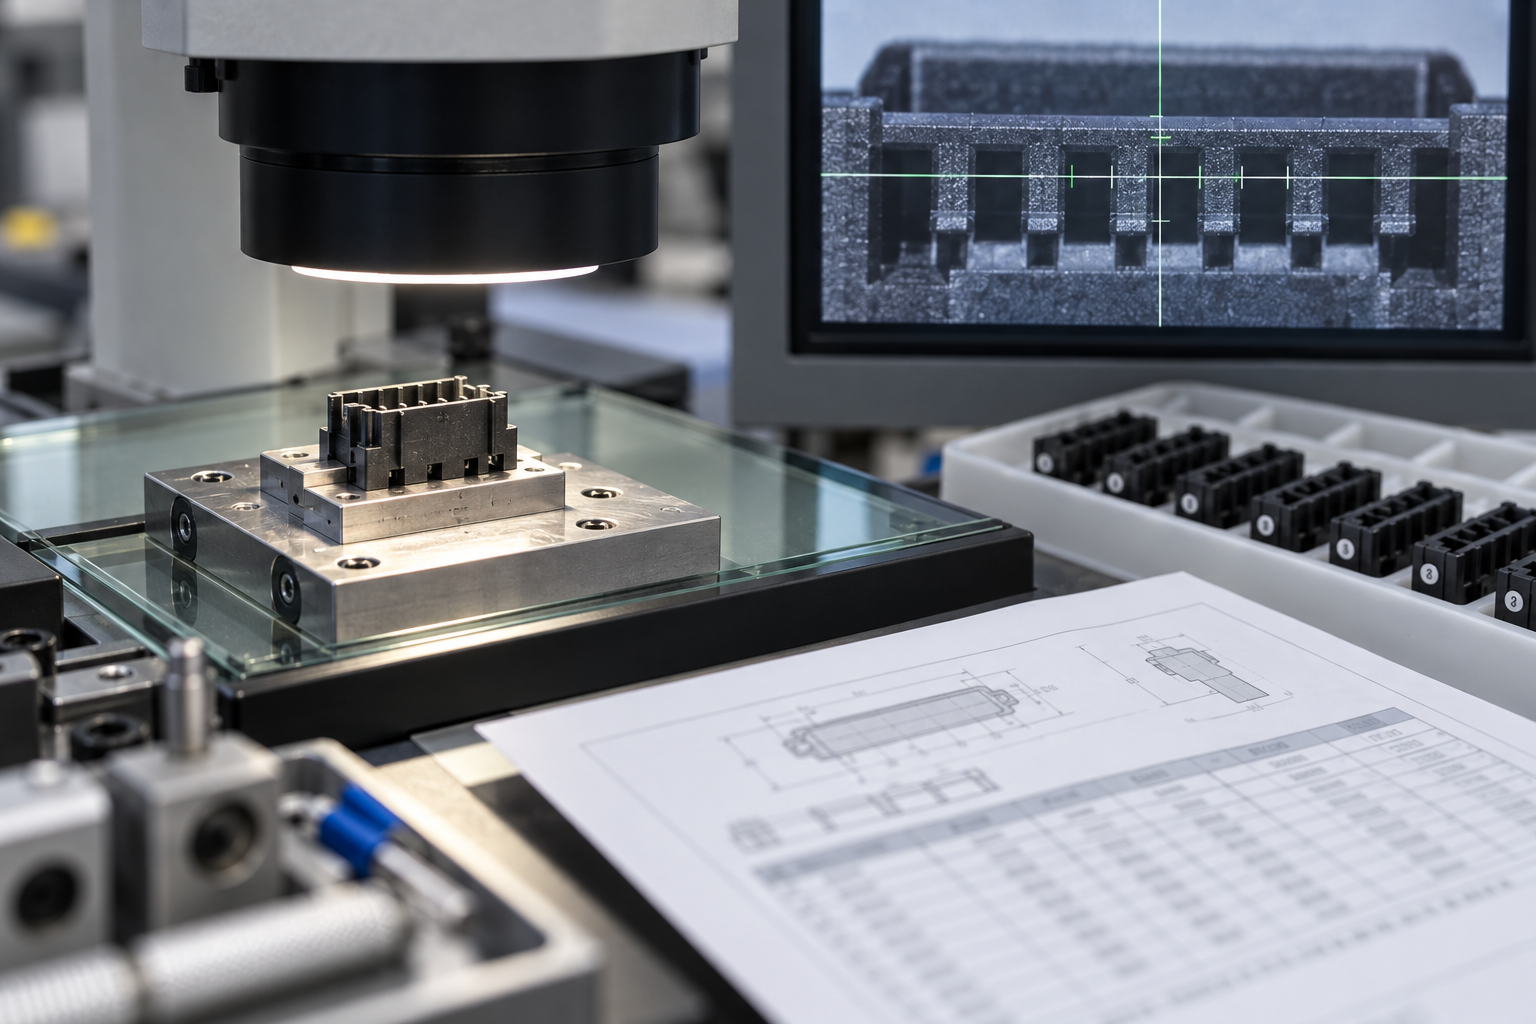
検収合格は手を緩めてよいという意味ではない。購買はこれらのデータを保管する:FAI報告書、重要寸法能力データ、多腔一貫性サンプリング、インサート位置決め再現性、試作工芸ウィンドウ。これらは同時に、その後の量産抜き取り検査の比較ベースラインでもある——ベースラインがなければ、生産ラインで寸法ドリフトが発生したとき、それが金型摩耗なのか、材料ロット変更なのか、工芸のずれなのかを誰も判断できない。
量産段階:安定性は何で守るか、どの信号がライン停止を示すか
精密コネクタ射出成形の量産で本当のリスクは、最初のロットではなく300番目のロットにある。初品合格は金型方案が理にかなっていることしか証明できない。量産段階で証明すべきは、同じパラメータが材料ロット、金型温度変動、設備摩耗の下でも再現できることだ。購買が注視すべきは「今日合格」ではなく、「明日も合格するか」である。
工芸ウィンドウは固定化すべきで、毎回調整し直すものではない
試作段階で定めたシリンダ温度、金型温度、保圧圧力と保圧時間、射出速度、冷却時間は、量産の基準である。量産段階で許される調整はウィンドウ内の小幅な微調整に限定すべきであり、材料交換やシフト交代のたびに再摸索してはいけない。サプライヤーにこれらのパラメータを工芸カードに記載して保管させ、材料ロット変更時には初品確認を行うよう求める。材料乾燥はしばしば見落とされる——LCP、PA9Tといった材料は吸湿すると、ショートショット、シルバーストリーク、寸法ドリフトが同時に現れる。乾燥温度と時間を固定し記録する必要がある。
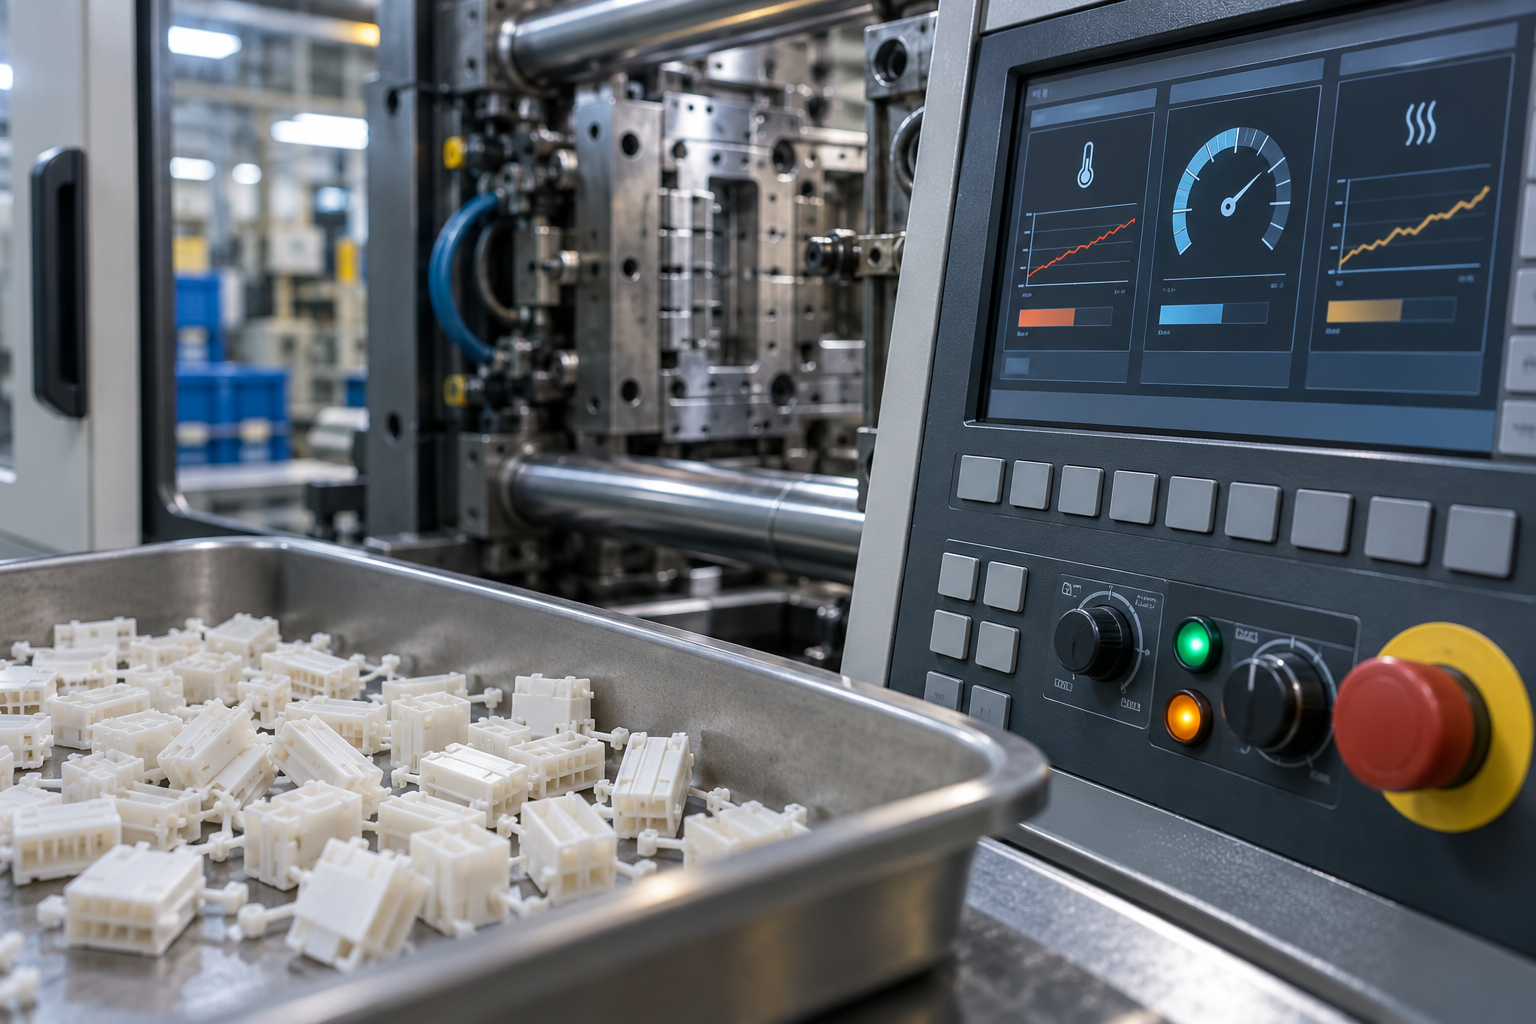
不良モードの現場判断基準:ショートショット、バリ、反り、ヒケ
量産時には問題を素早く見極める必要がある。ショートショットは通常、射出不足、材料温度が低い、または排気不良を示す。バリは型締力不足、パーティングライン摩耗、または保圧過高に関係することが多い。反りはしばしば金型温度不均一、冷却アンバランス、またはゲート位置による配向応力が原因である。ヒケは厚肉部や保圧補縮不足に集中する。これらの判断は方向性を示すもので、現場では具体的な構造と照らし合わせて確認する必要がある。
- 重要寸法の連続偏移:同じキャビティが連続数ショットで同じ方向に公差を外れる場合、まず金型温度と保圧がドリフトしていないか確認し、直接金型を修正してはいけない。
- インサート位置決め再現性の悪化:端子やシールド板の樹脂部品内での位置分布がばらつき始めたら、多くはインサート位置決めピンの摩耗かロボットの配置偏差である。
- ロット間の外観差異:ロットごとの色差、光沢、ウェルドラインが明らかに異なる場合、通常は材料ロットまたは乾燥状態の変化を示し、金型自体ではない。
- 多腔一貫性の低下:異なるキャビティ間の寸法差が拡大したら、ランナーバランスまたは局所的な冷却異常を示す。
以上の信号が現れた場合、合理的な対応はまずラインを止めて工芸パラメータと検査治具の基準が一致しているか確認し、次に材料、設備、金型のどれが問題かを判断することだ。サンプル品と工芸記録を持って追及する方が、後から議論するより効果的である。抜き取り検査の頻度は通常、量産のリズムと重要寸法の数に基づいて決め、重要寸法には専用治具を配し、基準自体が不安定な寸法をノギスで測ることを避ける。
抜き取り検査と検査治具:基準が合ってこそ、データに意味がある
量産管理で最もよくある失敗は、抜き取り検査報告と図面基準が合っていないことだ。コネクタ樹脂部品の重要寸法は通常、端子基準面または取付面を基準とする。検査治具が外形で位置決めしていれば、測定されたずれは単なる治具誤差かもしれない。購買は発注前に検査治具方案を確認し、量産段階ではサプライヤーに同じ基準でデータを出させるよう求める。3Dスキャンは初品や異常品の再確認に適しており、日常の抜き取り検査を代替しないが、寸法問題か基準問題かを素早く判断できる。
コスト、リードタイム、見積前に必ず聞くチェックリスト
購買が最もよく踏む落とし穴は、図面がまだ不完全なうちに単価を最低まで叩くことだ。精密コネクタ射出成形の見積は、本質的に一連の境界条件を一つの数値に折り込むことである:金型構造、キャビティ数、インサート方式、材料グレード、公差帯、検査手段、包装形態。あなたがそのうちの一つに圧力をかければ、サプライヤーは別のところで取り返す——キャビティ数を減らす、グレードを変える、検査を省く、検査治具を簡略化する。後から量産時に、その代償は手直し、ライン停止、選別という形で現れ、当初節約した単価より高いことが多い。
したがって見積前にすべきは値切りではなく、条件を明確にすることだ。以下のチェックリストはそのまま見積依頼メールに貼り付け、項目ごとに記入できる。
見積前必問チェックリスト:7項目を埋めてから価格交渉
- 年間使用量とロットリズム:年間どれだけ使い、何ロットに分け、各ロットどれだけか。この項目はキャビティ数の取捨を直接決める——年間10万個のリズムと5千個の試作では金型方案が同じではない。
- 重要寸法と公差帯:図面上でどれが重要寸法か、公差はいくらか、基準はどう記すか。全体公差を一つ与えるだけでなく、金型保証区分と射出保証区分を分けて協議する。
- 外観基準:ウェルドラインの位置が許容されるか、可視面はどこか、ヒケとフローマークの判断基準は何か。外観基準が明確でなければ、サンプル品は永遠に「もう少し直せる」。
- 材料グレードと等級:「耐熱プラスチック」と書かず、具体的なグレードを書く。グレードが変われば、収縮率、金型温度、乾燥条件がすべて変わり、金型寸法もそれに伴って変わる。
- インサート形式:端子はインサート成形、後挿入、またはオーバーモールドか。インサート公差は誰が保証するか。インサートコネクタの位置決め再現性は別途項目立てする。
- 認証とトレーサビリティ要件:材質証明、ロットトレーサビリティ、初品報告書の保管が必要かどうか。トレーサビリティ要件がある生産ラインでは、検査工数と記録コストを报价に算入する必要がある。
- 検査治具と納入形態:専用検査治具が必要か、誰が費用を負担するか;バラ、テーピング、トレイのいずれか。納入形態は後工程と包装コストに影響する。
コストは結局何によって決まるのか
影響の大きい順に:金型の複雑さ(パーティング面、スライド、インサート位置決め機構)>キャビティ数とランナーバランス>材料グレード(ガラス繊維/鉱物充填の高温エンジニアリングプラスチックは汎用材より高価で、金型摩耗も大きい)>公差と検査密度>納入形態。キャビティ数は諸刃の剣:キャビティ数を増やすと単品あたりの材料費と機械時間コストは下がるが、ランナーバランス、多キャビティ一貫性、金型メンテナンスの難易度は同時に上がる。精密コネクタ射出成形では、多キャビティ一貫性を守れなければ、節約した機械時間は選別と廃棄で返ってくる。
業界で一般的な見積構造は「金型費+単品価格+検査治具/初品費」で、試作成形とプロセスウィンドウ記録を別項目にする場合もある。見積を入手したら、まずこれらの項目が分けてあるかを見て、次に単品価格に何回の抜き取り検査が含まれるか、包装を含むかを確認する。曖昧な見積書は、後で追加費用が発生することが多い。
よくある質問(FAQ)
以下は受注時に最もよく聞かれ、見積段階で最も曖昧にされやすい点である。回答は本記事前半の判断に基づき、具体的な数値はすべて図面とサプライヤー確認結果を基準とする。
精密コネクタ射出成形の公差と材料は、どちらを先に決めるべきか?
先に公差帯の配分を決め、次に材料を決める。公差は「金型保証+射出保証」の二段の和であり、材料の収縮率、異方性、吸湿がその一段を直接食いつぶすからである。業界で一般的な方法は:まず図面用途に応じて重要寸法公差を金型側と射出側に分解し、次に収縮とリフロー耐性を満たせるエンジニアリングプラスチック(LCP、PA9T、PBT、PA46など)を選び、最後に試作成形データで埋め戻す。通常のコネクタ成形品の重要寸法は±0.05~±0.10 mmの範囲が多く、ファインピッチ品はさらに厳しい——これは判断の参考であり、約束ではない。必ず図面と用途に基づいて確認すること。
金型検収時、購買はサンプル品だけを見るのではなく、どのデータを入手すべきか?
少なくとも四種類:初品全寸法報告(基準の説明を含み、基準は検査治具と一致させる)、重要寸法の能力データ(単点合格ではなく、分布と変動)、多キャビティ一貫性サンプリング(多キャビティ金型では必須、キャビティ間のずれを確認)、および試作成形のプロセスウィンドウ記録(金型温度、保圧、射出速度の使用可能範囲)。インサートコネクタの場合は、インサート位置決め再現性データも追加する。サンプル品の合格はその瞬間の合格を示すだけで、これらのデータが量産で守れるかどうかを示す。
量産後に寸法がドリフトし始めたら、まずどこを調べるか?
影響範囲の大きい順に:まず材料ロットと乾燥状態(材料交換、回収材比率の変化、乾燥不足はいずれも収縮を変える)、次に金型温度と保圧ウィンドウが現場で生産量を追うために動かされていないか、そしてインサート位置決めと金型摩耗を調べる。現場の判断基準としては、ショートショット、バリ、反り、ヒケが寸法不良より先に現れることが多い。重要寸法が連続数ショットで一方向にずれる、またはインサート位置決めが公差を外れる場合は、抜き取り検査を厳しくして耐えるのではなく、ラインを停止して再確認すべきである。
金属端子付きインサートコネクタは、なぜ見積が通常より高くなるのか?
高いのは位置決めとタクトであり、プラスチック自体ではない。インサートは型閉じ前に正確に投入し、再現性のある位置決めを維持する必要があり、金型には専用の位置決め構造がしばしば必要で、投入と取り出しがタクトに影響し、廃品リスクもインサートのずれと被覆不良に集中する。したがってインサートコネクタは位置決め再現性を個別に評価すべきであり、見積時にはインサートの受入公差、供給方式、検査要件も併せて明記すべきである。そうしなければ単価を下げても、後工程の手直しコストで補填される。
精密コネクタ射出成形の見積をサプライヤーに依頼する場合、どの情報を提供すべきか?
Key takeaways
- 精密コネクタ射出成形の成否は、ほとんどが金型を開く前に決まる:材料の収縮率、公差帯の配分、ゲートとインサートの方式は、後からの調整よりも量産の一貫性を大きく左右する。
- 端子ピッチが小さいほど、公差配分は金型とインサートの精度に傾けるべきであり、いたずらにキャビティ寸法を厳しくするのではない——まずどの寸法が金型で保証され、どれが射出成形で保証されるのかを区別する。
- 金型検収はサンプルの全寸法だけを見てはいけない:初品報告書、重要寸法のCpk/能力データ、インサート位置決めの再現性、多キャビティの一貫性データを取得する必要がある。
- 量産安定性は三つのことにかかっている:材料ロットと乾燥記録、金型温度と保圧の窓の固定、抜取検査方案と検査治具を図面基準に合わせること。
- 見積前に年間使用量、公差の重要項目、外観判定基準、認証とトレーサビリティ要件を一度に明確に伝えれば、後の二回分の手戻りを省ける。



