金属半凝固成形と液状ダイカスト:薄肉アルミ合金部品が恩恵を受ける可能性がある理由
精密薄肉アルミ合金部品にとって、金属半凝固成形の価値は単に「流れやすくなる」ことだけではありません。半凝固スラリーには一定の体積率で球状の初晶固相が含まれており、その流動状態は完全な液相金属とは異なります。充填は通常より安定し、飛散や巻き込みの傾向を低減できる可能性があります。また、より低い充填温度によって、金型への熱衝撃を緩和できる場合もあります。凝固過程で液相収縮が抑えられ、組織が微細かつ均一になれば、寸法安定性やニアネット成形性も改善する可能性があります。
ただし、これは無欠陥の工法ではありません。スラリー調製後の温度、固相形態、保持方法、移送方法は、定量注湯と薄肉末端部の充填に直接影響します。金型のガス抜きが不十分であれば、気孔や充填不良が発生する可能性があります。合流部ではコールドシャットが生じる場合があり、肉厚の急変や局所的な熱集中部では、引け巣やひけ穴が発生する可能性もあります。したがって、半凝固成形の利点は、スラリー調製、搬送、ガス抜き、射出、凝固制御と併せて評価する必要があり、部品が「薄肉」であるかどうかだけで判断してはなりません。
既存の研究では、半凝固スラリーについて、流動安定性、一部の巻き込みリスク、補縮挙動、金型熱負荷の面で、工学的な可能性が示されています。しかし、すべての精密薄肉部品に適用できる汎用的な最小肉厚、寸法公差、気孔率、量産歩留まりを導き出すには不十分です。プロジェクトの判断は、部品構造、内部品質要件、後工程の機械加工や熱処理、生産数量、さらにスラリーを安定して調製・移送できるかという点に立ち返るべきです。以降は、充填・凝固シミュレーションと試作金型によって、薄肉末端部、合流部、局所的な厚肉部を重点的に確認する必要があります。
レオロジー成形とチクソ成形の選び方:スラリーの調製、保持、搬送
金属半凝固成形の工法選定では、部品が薄肉かどうかだけでなく、スラリーを調製してから金型に投入するまで安定した状態を維持できるかどうかも考慮する必要があります。レオロジー成形は通常、金属スラリーを調製した後、直接移送して成形します。工程は比較的短いものの、スラリーの保持、搬送距離、温度の均一性、定量注湯に対する要求が高くなります。移送中にスラリーの温度低下、固相偏析、流動状態の変化が生じると、薄肉末端部で充填不足が発生する可能性があります。
チクソ成形は、予備成形素材または半凝固素材を再加熱して成形する工程を中心とします。高温スラリーを長距離搬送する必要性を低減できますが、再加熱後の組織、固相分布、流動状態、ロット間安定性を確認する必要があります。長い薄肉部、複数の分岐、重要なシール面を有するアルミ合金部品では、エンジニアリングレビューにおいて、2つの工程について装填、加熱、移送、充填の各ウィンドウを個別に比較すべきです。「薄肉」であることを、半凝固成形に適していることと直接同一視してはなりません。
TBRおよびFCRスラリー調製装置:文献事例が工程判断に与える影響
文献に記載されたTBR円錐バケット式装置は、連続冷却と機械的せん断によって初晶デンドライトを徐々に破砕し、より丸みを帯びた微細な形態へと近づけます。一方、FCR強制対流式装置は、らせん状の撹拌によって循環流を形成し、羽根の形状、回転数、撹拌時間によってせん断状態を調整します。密閉環境と保護ガス雰囲気は、ガス吸収と酸化の傾向を低減するのに役立ちます。ここで重要なのは装置名そのものではなく、冷却、せん断、雰囲気がスラリー粘度と搬送安定性にどのように影響するかです。
TBRのスラリー調製時間が8秒未満であるといったデータは、特定の文献に記載された装置事例であり、すべての半凝固装置に適用できる一般的な指標ではありません。実際の選定では、スラリー保持時間、移送経路、定量誤差、金型投入温度、連続生産時のロット変動も検証する必要があります。これらの条件を安定して管理できない場合は、チクソ成形または別の成形工法の方が、再現性のある製造ウィンドウを構築しやすい可能性があります。
半固体スラリーが薄肉充填、巻き込みガス、凝固補縮に与える影響
金属半固体成形の要点は、単にアルミニウム合金を「流れやすくする」ことではなく、充填および凝固段階における金属のレオロジー挙動を変えることにあります。スラリーには一定割合の球状初晶固相が含まれるため、見かけ粘度は通常、液状金属より高くなります。その結果、流動がより安定し、激しい飛散や湯面の巻き込みが生じる傾向を抑えられる可能性があります。したがって、薄肉で長い流動経路、コーナー部、合流部におけるガスの巻き込みや酸化膜の巻き込みリスクは抑制が期待できますが、これは気孔や充填不良が発生しないことを意味するものではありません。
薄肉終端部と合流部は、依然として半固体充填のリスク箇所
薄肉終端部では、まず温度低下と早期凝固が問題になります。スラリー温度、固相形態、または射出条件が適合していない場合、鋳込み不足、コールドシャット、または接合不良が発生する可能性があります。複数の金属流が、孔部、リブ部、または閉鎖キャビティの手前で合流する際に、ガスの排出経路が不足していると、内部気孔が形成されることもあります。半固体スラリーの比較的高い粘度は安定した流動に寄与する一方、流路断面、排気通路、注湯の連続性に対する要求を高めます。
凝固段階では、半固体金属は液相収縮が相対的に小さく、微細で比較的均一な組織により補縮条件の改善と、局部的な引け巣や引け巣状欠陥の抑制が期待できます。しかし、局部的な厚肉部、孤立したボス、肉厚の急変部は、依然として遅れて凝固するホットスポットになる可能性があります。補縮経路が早期に閉塞すると、欠陥は残存します。最終的な結果は、固相率、スラリー温度、注湯方法、金型の排気、充填速度、凝固順序によって決まり、「半固体」という工法名だけで判断することはできません。
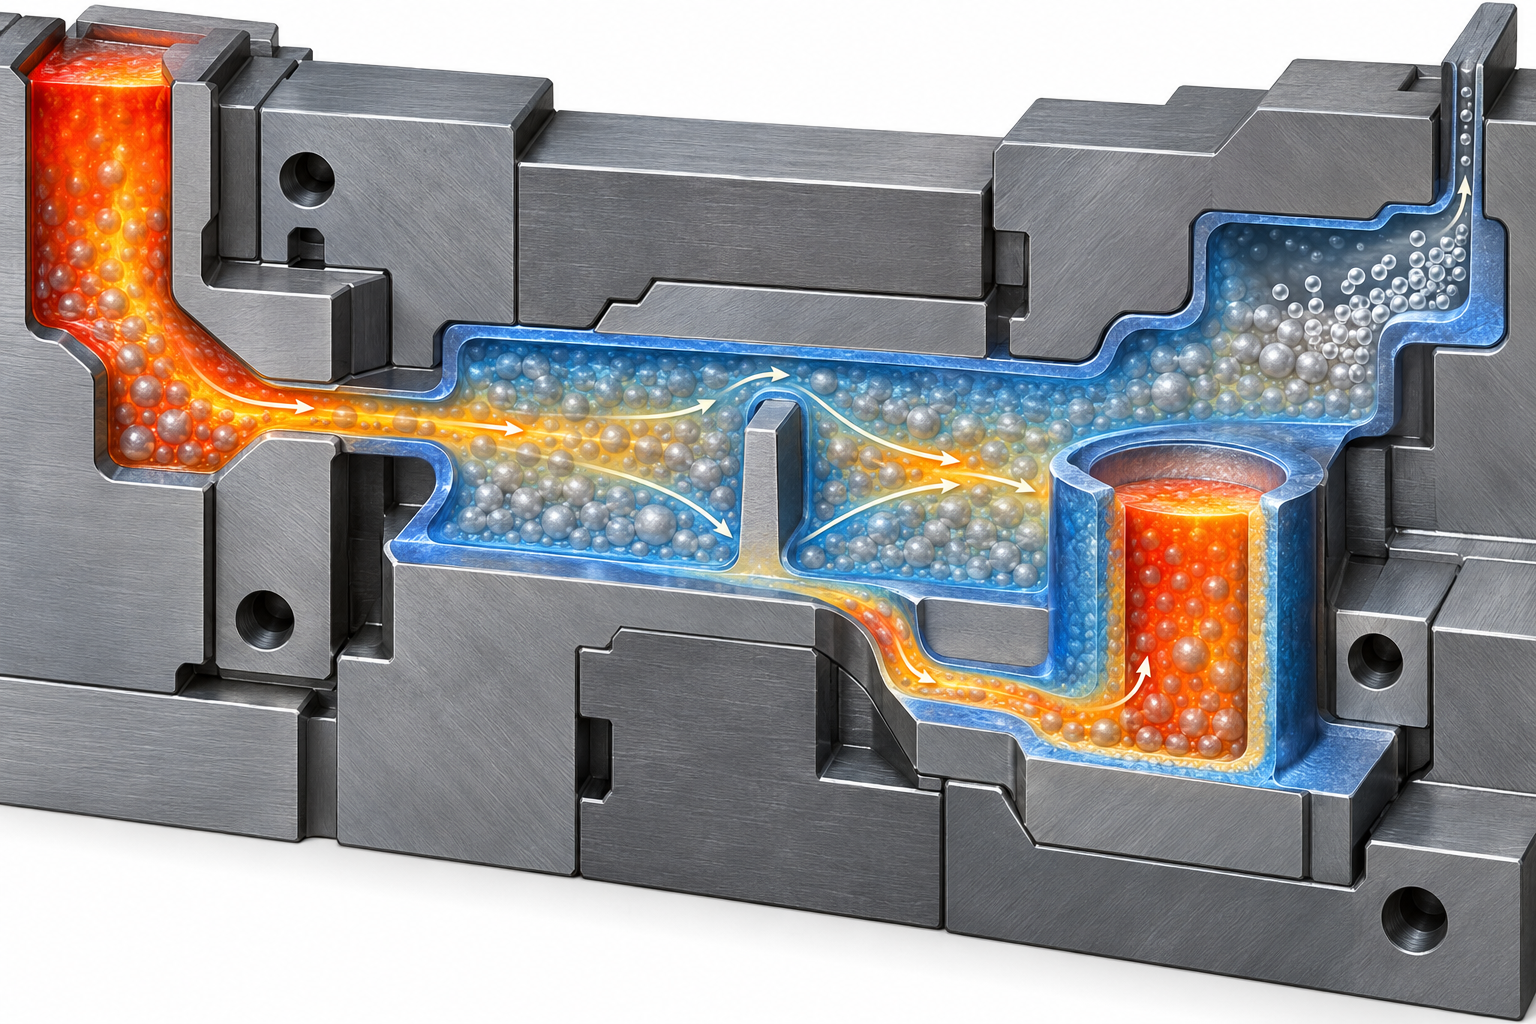
したがって、検証時には、薄肉終端部の充填時間、合流部における接合リスク、閉鎖キャビティ内のガス滞留、厚肉節点の凝固順序、補縮経路を同時に確認する必要があります。充填・凝固シミュレーションはリスク判断の材料にすぎず、試作金型後の寸法検査および適切な内部欠陥検査による確認が必要です。名目上の工法だけを比較したり、射出パラメータを1つだけ調整したりするだけでは、最終品質を説明するには不十分な場合が通常です。
アルミニウム合金の半固体成形における一般的な欠陥:スラリー製造から凝固までの管理チェーン
半固体成形の欠陥管理は、射出段階だけを見ていては不十分です。スラリー製造時の冷却、せん断、保護雰囲気は、初晶固相の形態を変えるだけでなく、酸化膜やガス吸収のリスクにも影響します。球状で微細、かつ分布が安定した固相は、スラリーの安定した搬送に有利です。温度、せん断、または保温状態が変動すると、スラリー粘度や流動の連続性が変化し、その後の薄肉充填可能範囲も狭くなる可能性があります。
保持および搬送段階では、時間、温度、固相分布を管理し、局部的な早期凝固や定量注湯の不安定化を防ぐ必要があります。流路の連続性、オーバーフロー位置、排気通路が不十分だと、充填不良、気孔、または合流部での接合不良につながる可能性があります。特に閉鎖キャビティや薄肉終端部では、ガスの滞留と終端部の充填不足を確認する必要があります。凝固段階では、厚肉節点、孤立したホットスポット、補縮距離に注目すべきです。液相収縮が小さくなることは、引け巣状欠陥や引け巣が発生しないことを意味しません。局部的な凝固順序が不適切な場合、内部欠陥が形成される可能性があります。
したがって、射出速度を単独で高めたり、特定の温度パラメータを1つだけ変更したりしても、通常、複数段階にまたがる問題は解決できません。技術検証では、スラリー製造記録、搬送状態、充填シミュレーション、試作金型の結果を関連付け、薄肉終端部、合流部、厚肉部を重点的に再確認する必要があります。受入検査では外観だけを確認せず、重要寸法の検査を組み合わせ、部品の要求に応じて断面検査、CT、その他適切な内部品質検査方法を選択してください。具体的な欠陥レベルと判定基準は、図面および品質協定で確認する必要があります。
薄肉アルミニウム合金部品のDFM設計:肉厚の移行、R形状、排気スペース
金属半固体成形のDFMレビューでは、部品を「薄く作れるか」だけでなく、スラリーを連続的に充填できるか、ガスを排出できるか、局部的な熱を適切に放散できるかも判断する必要があります。設計初期レビューでは、まず肉厚分布を確認し、急激な薄肉化、急激な厚肉化、孤立した厚肉節点をできるだけ減らします。薄肉部がボス、リブ、または取付座に直接つながる場合は、段階的な肉厚変化を採用し、R形状によって応力集中と局部的な滞留を緩和します。具体的な最小肉厚は、合金、部品寸法、金型構造、成形パラメータを離れて一律に適用することはできず、シミュレーションと試作金型によって確認する必要があります。
金属半固体成形における肉厚と補強構造
補強リブは、薄肉表面に単純に積み重ねるべきではありません。厚すぎるリブ根元、閉鎖されたボス、深いキャビティは局部的なホットスポットになりやすく、引け巣状欠陥、引け巣、充填の不連続性のリスクを高めます。リブは荷重方向に合わせて配置し、離型、排気、後工程の機械加工に必要なスペースを確保する必要があります。孔部、シール面、基準面もあらかじめ明示し、接合線や内部欠陥が最終的に機能領域に位置しないようにします。
流路、オーバーフロー、排気、離型のためのスペースを確保する
外観上の薄肉化を追求する際も、流路、オーバーフロー溝、排気通路の配置スペースを圧縮してはなりません。薄肉終端部、合流部、閉鎖キャビティは重点排気領域とし、充填シミュレーションでガスの滞留と早期凝固の位置を確認します。離型方向、パーティングライン、エジェクタ位置は、孔部、リブ、外観面にも影響します。後工程でCNC加工が必要な場合は、加工基準と加工代も同時に定義し、加工後に引け巣状欠陥、気孔、寸法不安定が露呈するのを防ぎます。肉厚、公差、加工代は、最終的に図面レビュー、試作金型データ、寸法検査および内部品質検査の結果に基づいて確認する必要があります。
充填・凝固シミュレーションと試作金型による検証:半固体成形の実現可能性を確認する方法
半固体成形が特定の薄肉アルミニウム合金部品に適しているかどうかは、スラリーの名称や部品の外観だけで判断できません。まず、3Dモデル、湯道系、金型の排気方案を充填・凝固シミュレーションに取り込み、薄肉終端部で充填不足が発生していないか、複数の流れが合流する箇所で不利な接合が形成されていないか、局部的な厚肉部が遅れて凝固し、有効な補縮が不足していないかを重点的に確認します。閉鎖キャビティ、深いリブの根元、孤立したボスも、通常、高リスク領域としてリストアップする必要があります。
半固体成形シミュレーションでは、どの工程変数を検証すべきか
シミュレーションでは、最終的に充填できたかどうかだけを比較すべきではありません。スラリーの調製、保持、移送条件の変化が連続性に及ぼす影響も比較する必要があります。スラリー温度、固相分布、注湯位置、流路断面、オーバーフローおよびガス抜き位置は、いずれも充填順序とガスの集積位置を変化させます。シミュレーション結果は実際の金型構造と組み合わせて判断すべきであり、ソフトウェアの予測をそのまま寸法、公差、または気孔レベルの保証として扱ってはなりません。
半固体成形の試作金型では外観だけを見てはならない
試作金型の段階では、図面に基づいて検査順序を設定する必要があります。まず基準関係、重要な穴位置、平面度、シール面、機械加工代を確認し、その後、薄肉領域および合流部の内部品質を検査します。ブローホールや引け巣などの欠陥は、適用可能な断面検査、CT、その他の内部検査方法を組み合わせて判定する必要があります。合格基準は、部品の機能とプロジェクト要件に基づいて決定します。部品に熱処理、溶接、またはCNC精密加工を施す場合、検証用サンプルも最終状態で評価すべきです。
A356の研究事例では、約285 g、325 gの部品、約2 kgのスラリー供給量、1分以内の成形サイクルが示されたことがあります。しかし、これらのデータは特定の実験条件におけるものであり、一般的な生産能力やプロジェクトのタクトとして使用することはできません。最終的には、シミュレーション、試作金型での寸法、内部欠陥、機能評価の結果に基づき、プロジェクトを量産導入可能、要最適化、または別の成形プロセスへの変更として判断します。
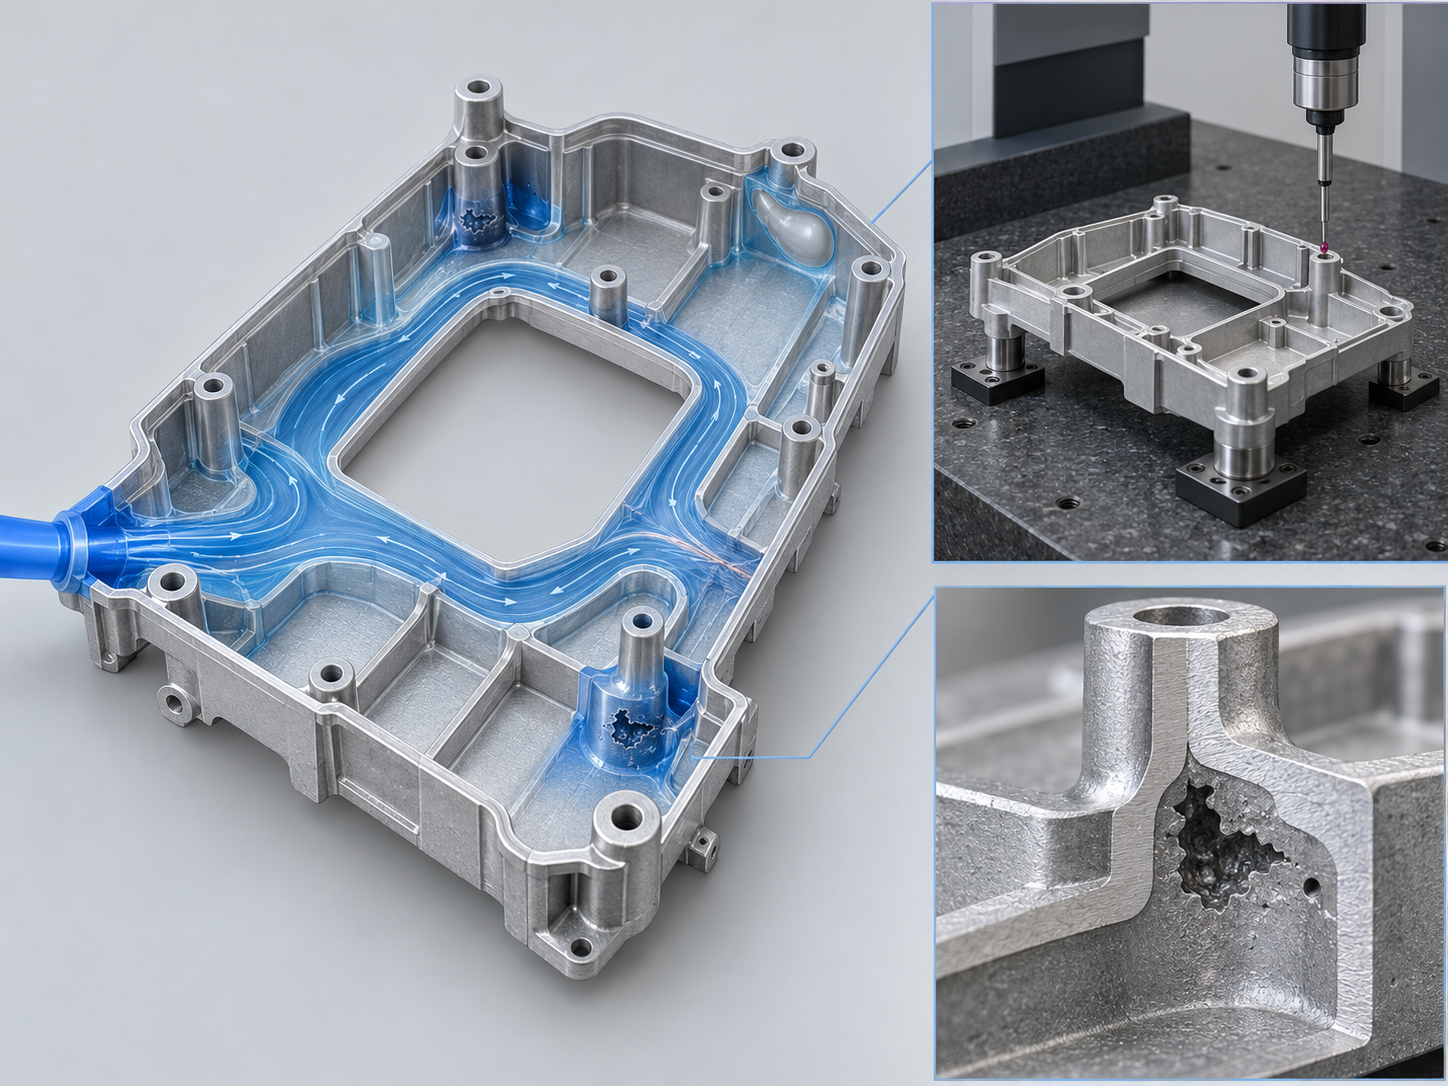
金属半固体成形プロジェクト導入前のエンジニアリング評価チェックリスト
金属半固体成形は、部品が「薄い」という理由だけで採用を決定すべきではありません。プロジェクト開始時には、まずその部品が本当にニアネットシェイプ成形を必要としているか、また液状ダイカスト、CNC加工、その他のアルミニウム合金成形プロセスで、より簡単な工程によって要求を満たせるかを判断します。半固体成形の価値は通常、内部気孔、寸法安定性、後工程での加工量、構造の複雑さと総合的に関係します。
- [object Object]
- [object Object]
- [object Object]
- [object Object]
最終的な判断は、シミュレーション、試作金型、検査データに基づいて行うべきです。特に、薄肉部の末端で充填不足が発生していないか、合流部で不利なウェルドが形成されていないか、厚肉の節部に引け巣や引け穴のリスクがないかを確認し、寸法検査および適用可能な内部品質検査と組み合わせて結果を確認します。スラリーの調製、移送、またはガス抜き条件を安定して満たせない場合は、液状ダイカスト、CNC加工、その他のプロセスに変更する方が安全な可能性があります。具体的な肉厚、公差、気孔レベル、ロット規模の限界は、部品と設備の条件を踏まえて確認する必要があり、一般的な基準値をそのまま適用してはなりません。
金属半固体成形とアルミニウム合金薄肉部品に関するよくある質問
金属半固体成形が特定の薄肉アルミニウム合金部品に適しているかどうかは、肉厚だけで判断できません。スラリーの調製・移送条件、金型のガス抜き、内部品質要件、後工程の機械加工や熱処理、さらに生産量と検査計画を総合的に評価する必要があります。以下の質問は、プロジェクトレビュー時の簡易チェックとして活用できます。
半固体成形は、すべての薄肉アルミニウム合金部品に適していますか?
一概に適しているとはいえません。長い流動経路を持つ薄肉部品、複雑な合流部、閉鎖空間、または高い内部気孔品質が求められる部品は、より安定した充填と小さい液相収縮によるメリットを受けられる可能性があります。ただし、充填・凝固シミュレーション、試作金型、内部品質検査による確認が必要です。
レオロジー成形とチクソ成形の主な違いは何ですか?
レオロジー成形では通常、スラリーを調製した後、そのまま保持、移送し、定量注湯します。工程が短い一方で、スラリー温度、固相分布、搬送安定性に対する要求はより厳しくなります。チクソ成形では通常、予備成形されたビレットまたはスラリーを再加熱する工程が含まれ、工程の組織化方法も異なります。そのため、再加熱後の流動性とロット間の一貫性を個別に検証する必要があります。
半固体成形でガス孔や引け巣を完全に防ぐことはできますか?
できません。半固体スラリーは、巻き込みガス、酸化、収縮欠陥の一部のリスクを低減できる可能性がありますが、スラリー調製時の保護、移送時のガス巻き込み、金型のガス抜き、局部的な厚肉部、凝固時の補縮制御が不適切な場合には、ガス孔、充填不良、コールドシャット、引け巣、または引け孔が発生する可能性があります。
DFM段階で最初に提供すべき資料は何ですか?
まず、3Dモデル、材料規格、重要な肉厚と公差、シール面および穴位置の要求、内部品質等級、年間需要、後工程のCNC加工または熱処理の要件、ならびに許容可能な検査方法をご提供いただくことをお勧めします。これらの資料は、半固体成形とその他のアルミニウム合金製造方法を比較するうえで役立ちます。
Key takeaways
- 半凝固スラリーには球状または球状に近い初晶固相が含まれるため、充填は通常より安定し、液相収縮も相対的に小さくなりますが、スラリーの調製、移送、定量注湯にはより高い制御精度が求められます。
- レオロジー成形は工程が比較的短い一方、スラリー調製後の保持、搬送、迅速な定量注湯により大きく依存します。チクソ成形では、予備成形素材または再加熱後の組織と温度の均一性を重点的に評価する必要があります。
- 気孔、充填不良、コールドシャット、引け巣、ひけ穴は依然として発生する可能性があります。欠陥管理では、スラリー調製時の保護、金型のガス抜き、充填経路、凝固時の補縮、局所的な熱集中部まで網羅しなければなりません。
- 薄肉、肉厚の急変、孤立したボス、不適切な合流は工程リスクを増大させます。DFM段階では、肉厚の遷移、R、流路、オーバーフロー、ガス抜き、離型、機械加工基準を同時に確認する必要があります。
- 現時点の資料では、汎用的な最小肉厚、公差、固相率、気孔率の基準値を設定するには不十分です。最終判断は、充填・凝固シミュレーション、試作金型、寸法検査、内部品質検証に基づいて行うべきです。



