深圳3D打印の現場感:なぜここで試作を製造にできるのか
工芸選定はまず機能から:FDM、SLA、SLS、MJF、DMLSがそれぞれ何を解決するか
深圳3D打印で最も陥りやすい罠は、価格ではなく、間違った工芸で間違ったことを検証することです。外観部品をFDMでプリントして外観を見ると、積層痕とサポート痕が表面品質の判断を誤らせます。荷重支持ブラケットをSLAレジンでプリントして実機に取り付けると、数週間後にクリープや割れが発生し、失われるのは装置全体の組立ウィンドウです。工芸選定の第一歩は「どの機械か」ではなく、「この版で何を検証するか」を問うことです。
検証目的を4つに分解すれば、工芸はほぼ決まります。外観検証は曲面の遷移、パーティングライン、手触りを見るもので、SLAとMJFは射出成形品に近い表面を出しやすいです。組立検証は穴位置、スナップ、干渉を見るもので、寸法安定性が表面より重要です。機能と耐熱検証は力、温度、繰り返し組立に耐える必要があり、材料グレードが上限を決めます。金属支持部品になって初めてDMLSか直接CNCへの切り替えが検討されます。方向が間違っていれば、後処理をどれだけ細かくしても補えません。
- FDM(熱溶解積層):材料が安く、寸法を大きくでき、強度の方向性が顕著です。構造手板、治具、大型筐体の組立検証に適しています。表面には積層痕があり、嵌合面には通常余量を残すか後加工が必要です。
- SLA/DLP(光造形):表面が繊細で、最小特徴を的確に再現でき、外観部品、精密構造、透明またはゴム様部品に適しています。しかしレジン部品は長期暴露で劣化、吸湿し、高温に耐えず、最終的な支持部品には適しません。
- SLS(レーザー焼結ナイロン):サポート不要、異方性がFDMより小さく、靭性が良く、機能テスト部品、小ロット構造部品、スナップや可動構造に適しています。表面はマット感があり、寸法が大きい部品は反りリスクがあります。
- MJF(マルチジェットフュージョン):SLSに近いナイロン部品路線で、ロット一貫性が良く、数十から数百個の小ロット機能部品に適しています。細部はSLAよりやや粗いですが、耐久性はより高いです。
- DMLS(金属レーザー溶融):ステンレス、アルミ合金、チタン合金などの金属部品で、トポロジー最適化構造、コンフォーマル冷却、複雑な内部流路に適しています。コストと後処理(サポート除去、熱処理、嵌合面の精密加工)の比率が高く、重要な嵌合面は通常CNCで仕上げが必要です。
配置方向と異方性:同じ図面、二つの結果
深圳3D打印の見積書にはほとんど表れないことがあります:同じモデルでも配置方向が異なれば、強度と精度は二つの部品になります。FDMとSLAは層ごとに積み重ねるため、層間結合強度は通常層内より低く、Z方向の引張強度は業界ではXY方向の6〜7割以下になることもあり、具体的には材料とパラメータに依存し、発注時の材料データで確認する必要があります。したがって、引張や曲げを受ける方向を積層方向と一致させないでください。配置はサポート接触面、段差痕の位置、反り傾向も変えます——大きな平面を底に貼ると反りやすく、斜めに置くと緩和されますが嵌合面品質を犠牲にします。
これは、重要な嵌合面にしばしば「余量を残して後加工」が要求される理由でもあります。プリント段階で基準と外形を作り、穴、軸受部、シール面をCNC精密加工に残すのは、深圳3D打印とCNCの一般的な組み合わせであり、試作速度と組立精度を同時に手に入れる方法です。いつ直接CNCや板金に切り替えるか?判断は直接的です:この版で強度、疲労、ネジの繰り返し脱着、または厳密な寸法チェーンを測るなら、プリントは過渡に過ぎず、直接CNCや板金の方が簡単です。形状と組立関係を素早く確認するだけなら、プリントの方が明らかに速いです。

深圳3D打印の公差と嵌合:何がプリントでき、何に余量を残す必要があるか
穴、ネジ、薄肉:深圳3D打印で最も過小評価されやすい3つの特徴
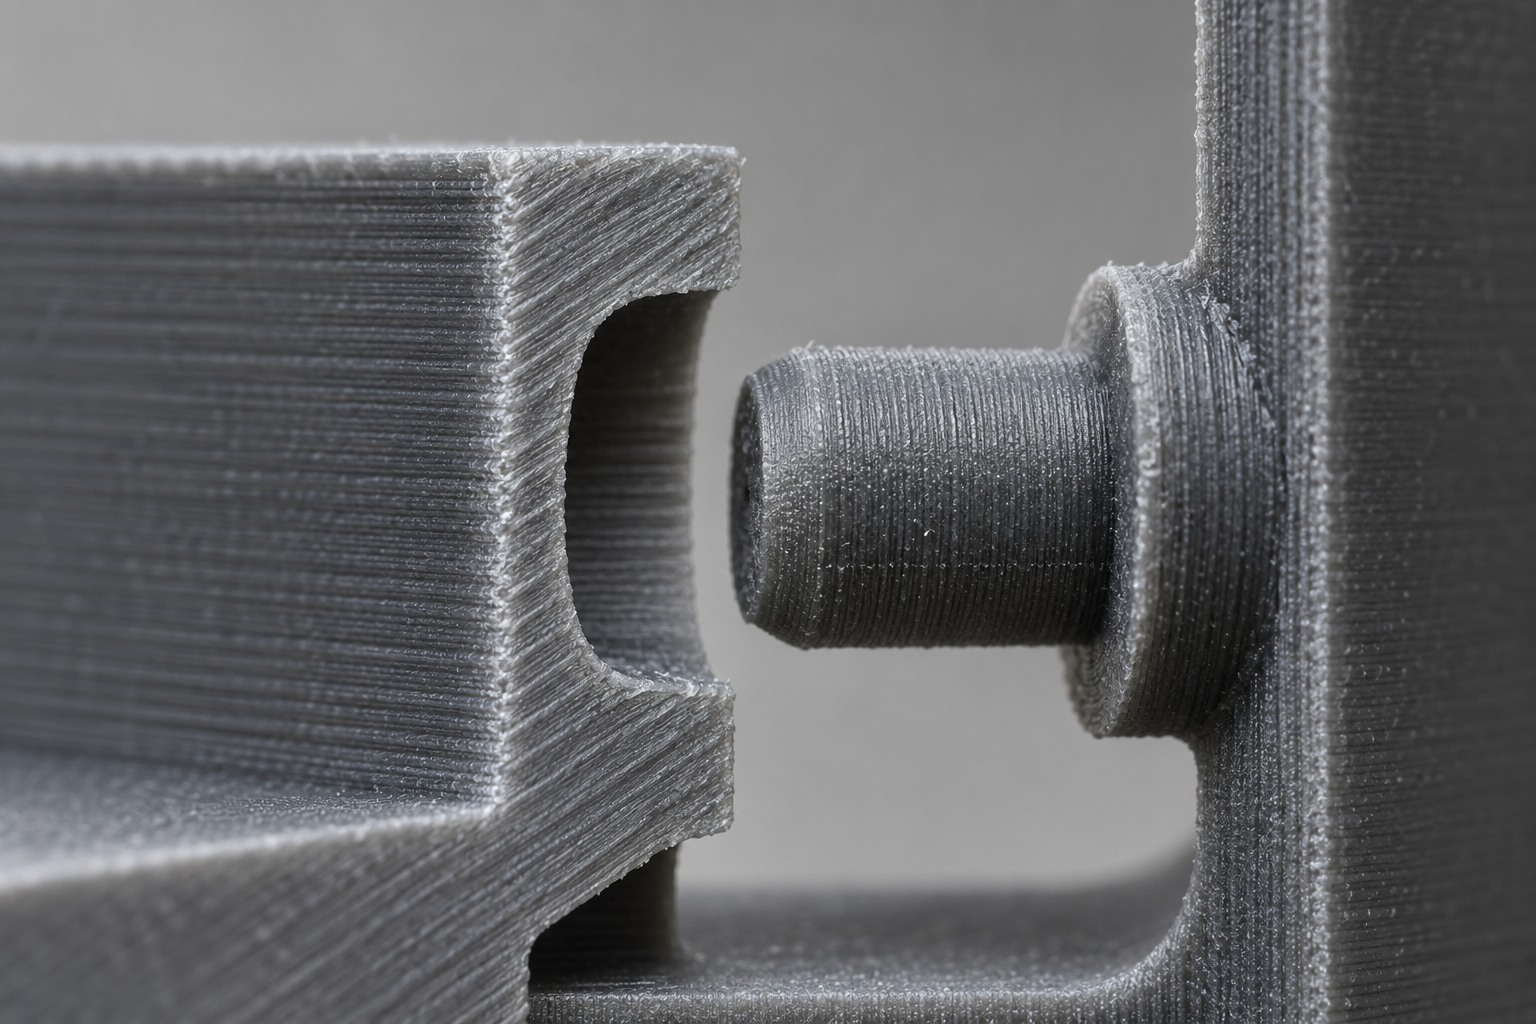
STLから完成品へ:ファイル、段取り、後処理のこの3ステップが最も過小評価されやすい
データ準備:メッシュ修復、肉厚と最小特徴
サポートと配置:印刷方向が強度と表面を決める

後処理:サポート除去、研磨、染色、めっきが公差をどう変えるか
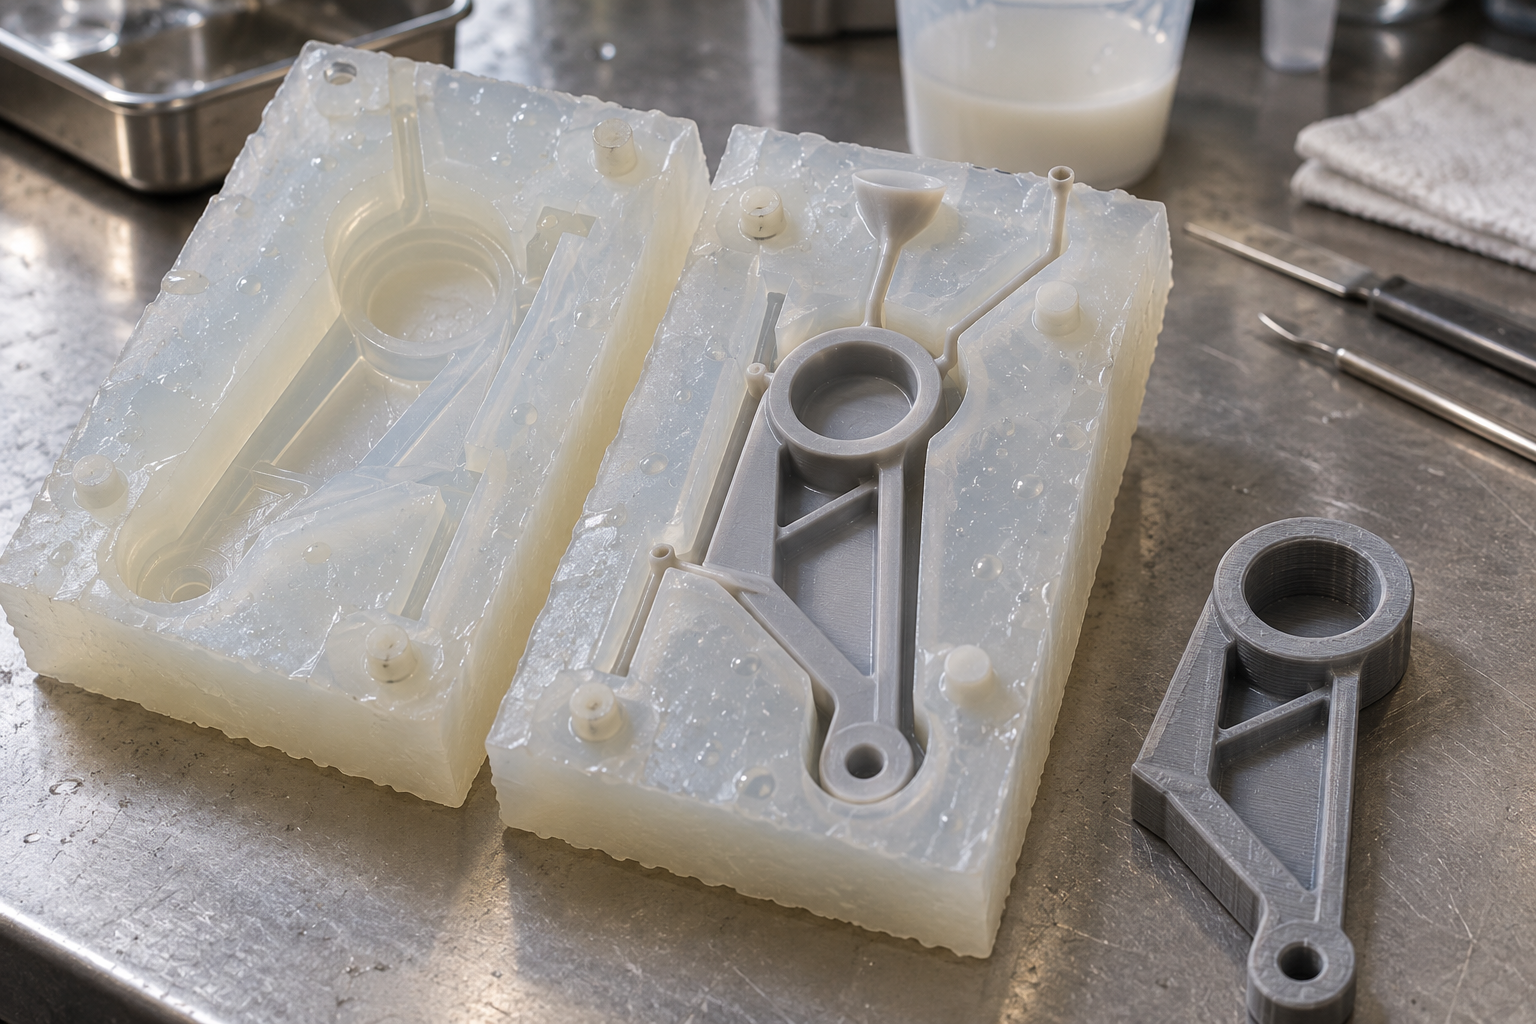
小ロットのつなぎ方:真空注型複製と簡易金型の移行ロジック
複製は何個まで持つか、どの材料を注型できるか
金型を開く前に凍結すべき特徴
- 抜き勾配:射出成形品には抜き勾配が必須で、なければ離型時に引っかき傷や白化が生じます。複製品は緩和できますが、射出成形前に戻す必要があります。
- 肉厚:射出成形は肉厚を均一に制御する必要があり、厚い部分はひけ、薄い部分はショートショットになります。複製は肉厚の許容度が射出成形より高いですが、無視してよいわけではありません。
- ゲート位置とエジェクタピン位置:ゲート痕とピン跡は完成品表面に残るため、外観部品は事前にどの面に置くか決める必要があります。
- 外観面とパーティングライン:パーティングラインの位置が決まれば、外観検収基準もそれに伴って決まります。
- 重要な嵌合寸法:穴、軸、スナップの公差帯は、金型を開く前に実物または複製品で検証し、図面で推測してはいけません。
検収と検査:深圳の3Dプリント品をどう合格と判定するか
プリント品を装置から取り出しただけでは「成形」であり、「合格」ではありません。深圳の3Dプリントサービスで最も問題が起きやすいステップは、「写真で問題なさそう」を検収通過と見なすことです。外観写真では層紋や反りは見えても、穴位置が0.2mmずれている、組立基準面が紙やすりで斜めに削られていることは見えません。合格の判定は、発注時に基準、検査具、判定項目を明確に書く必要があります。
まず基準を定め、それから測定を語る
図面に幾何公差が記載されていても、加工側がどの面を基準にするか知っているわけではありません。プリント品の表面には段差やサポート痕があり、適当な面を基準にすると、測定データはばらつきます。実行可能な方法は、図面でA/B/C基準を指定し、モデル上にサポートの影響を受けない平坦な領域を残して、ダイヤルゲージやスキャンのアライメントの基準点とすることです。この取り決めがなければ、三次元測定機や3Dスキャンのデータは「ある姿勢での形状」にすぎず、判定意義を持ちません。
重要寸法でグレード分けし、一律にしない
寸法を3種類に分けてから検査方法を決める方が、「すべて図面通りに検査」より現実的です。
- 嵌合重要寸法(穴径、軸位置、取付面間隔):これらは検査具や測定具で実測することを推奨。穴径はプラグゲージ/ピンゲージ、軸位置はノギスと標準部品で対挿入。プリント品の穴口はバリや収縮があり、ノギスの読みは楽観的になりがちです。
- 輪郭と外形:3Dスキャンでモデルと比較。スキャンレポートは偏差カラーマップと最大偏差領域を見るのであり、単点の数字ではありません。業界でよくある方法は、スキャン結果と元のSTL/STEPを重ね、カラーバンドを必要に応じて設定し、超過点がどの機能面にあるかを見ることです。
- 外観面:どの面がA面かを明確に定義し、どの程度の粒子、サポート痕が外観面に許容されるかを定義。この判定は対照サンプルや写真基準に頼り、「だいたい合っている」感覚には頼りません。

初品確認とサンプリング
深圳の3Dプリントは単批次の数量が多くないことがよくありますが、「小さい」は初品を省けることを意味しません。初品確認で確認すべきは、基準が使用可能か、重要寸法が図面要求内か、後処理(サポート除去、研磨、染色、塗装)後の外観と寸法がまだ基準を満たすかです。初品が通れば、以降のロットは重要寸法と外観をサンプリング検査します。サンプリング頻度はあなたの組立リスクと個数で決まり、普遍的な数字はありません。加工側と双方が実行できる方案を約束できます。注意すべきは、めっき、塗装などの後処理は寸法と表面状態を変えるため、検収状態は「後処理前」か「後処理後」かを明記する必要があります。
検査能力自体もサプライヤー選定の項目です。3Dスキャンとリバース検査のようなサービスは、「組み付かない」という議論を、対照可能な偏差レポートに変えることに価値があります。図面と検査要求を一緒に渡せば、判定に根拠が生まれ、3Dプリント見積入口から直接、検査具、公差、検収項目を一緒に明確にすることもできます。
よくある失敗とDFMチェックリスト:プリント品が組み付かない6つの真実の原因
深圳の3Dプリント試作はテンポが速く、一つの事実を覆い隠しがちです。速いことは組み付くことを意味しません。当社は顧客から返品されたプリント品の一批を再確認しましたが、問題はほぼ同じ数か所に集中していました。装置の精度不足ではなく、設計意図と製造制約が整合していないのです。以下の6つの失敗原因を、現場での出現頻度順に並べ、それぞれに直接実行できるDFMアクションを添えます。
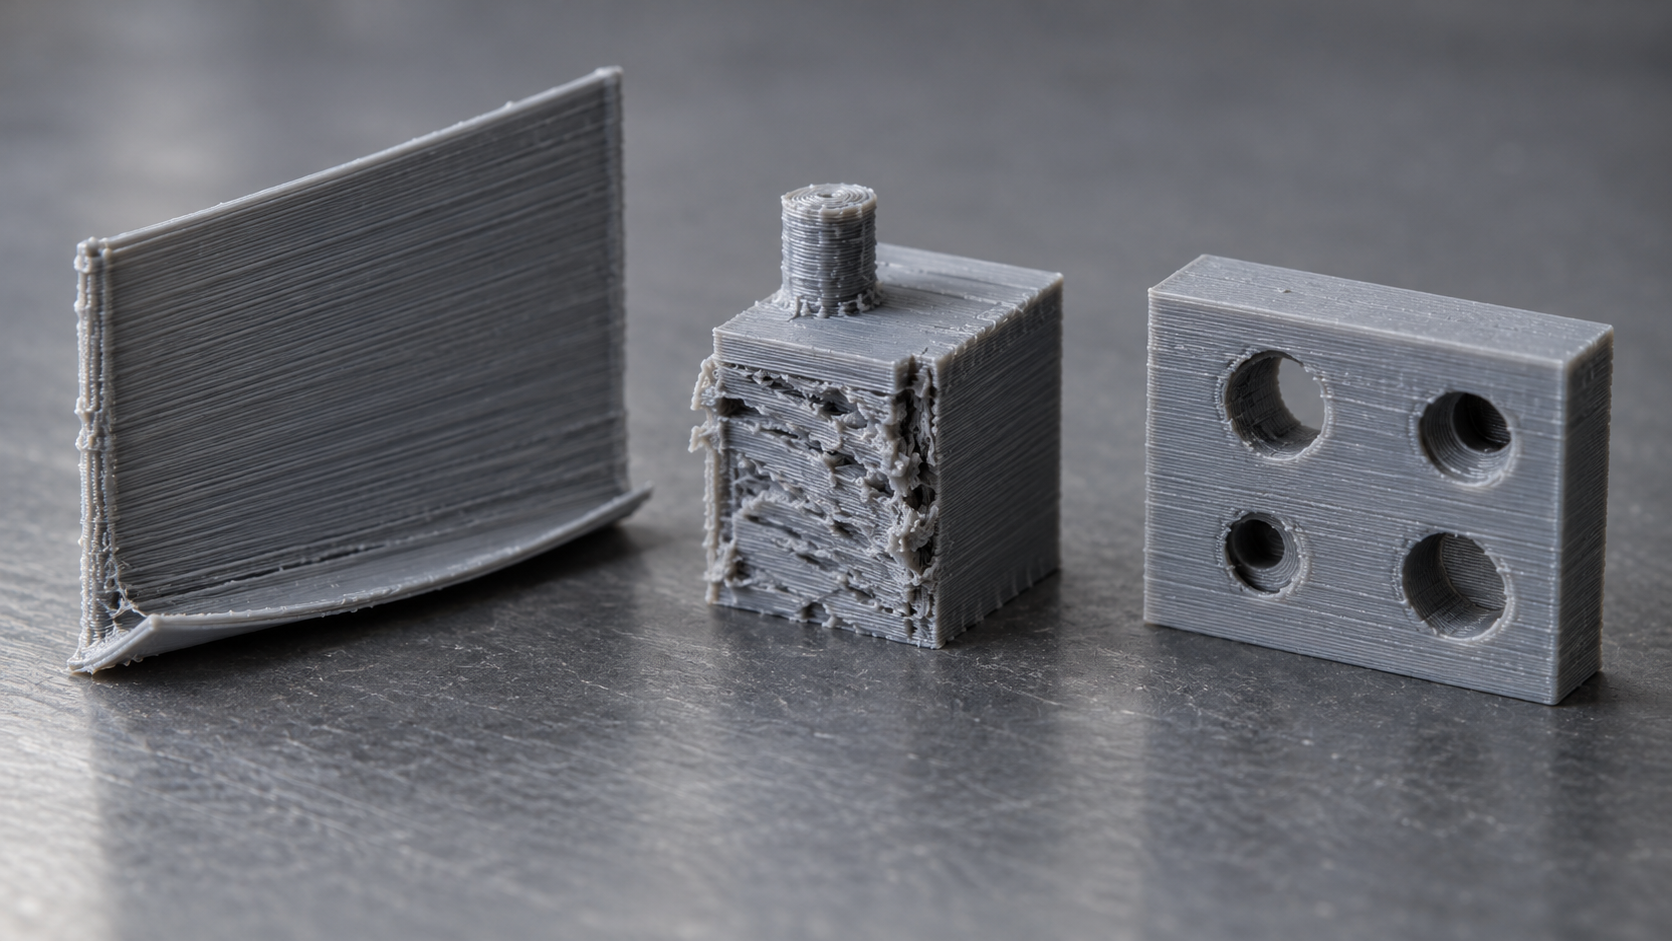
- 反りと収縮変形。大面積の薄肉部品、長尺部品、結晶性材料で最も顕著で、底面のエッジから先に板から離れる。DFMアクション:フィレットを大きくし、大面積の等肉厚平底を避け、反り方向にリブを追加するか配置を変更し、必要に応じて収縮のより小さい工法に切り替える。
- 穴位置のずれ。穴は印刷部品で最も脆弱な特徴であり、収縮と積層の積み重なりにより実際の穴径が0.1~0.2mm小さくなるのは業界でよく見られる現象である。DFMアクション:組立穴に余裕を確保し、重要な位置決め穴は後加工(ドリル/リーマ)に変更するか、「組立に合わせて現場合わせ」と指示する。
- サポート痕と接触面の粗さ。サポートを剥がした後に凸点、段差、ざらついた面が残り、外観部品では特に致命的である。DFMアクション:外観面を上向きに配置し、サポートを嵌合面やシール面から避け、必要な場合は接触面の粗さを指定しその状態で検収する。
- 層間強度の不足。FDMおよび一部の樹脂部品はZ方向の強度がXY方向より明らかに低く、引張方向がちょうど層をまたぐ場合、試験時に層に沿って割れる。DFMアクション:受力方向を特定し、配置を調整して層線を主受力から避けるか、機能検証はCNC/射出成形に切り替える。
- 後処理による変形。研磨、染色、塗装、めっきはいずれも寸法をさらに0.数ミリドリフトさせる可能性があり、熱処理系の後処理ではより顕著である。DFMアクション:後処理を公差チェーンに組み込み、検収基準を素材状態ではなく完成品状態で定義する。
- 組立干渉。複数部品の相互嵌合で、単品はすべて合格なのに組み立てると干渉する場合、基準が統一されていないか公差がそれぞれ累積していることが多い。DFMアクション:統一基準と嵌合チェーンを構築し、重要な嵌合面にCNC加工余量を残し、まず初品の組立検証を行う。
発注前のセルフチェック五問
上記六項目を、そのまま問いかけられる五つの質問に圧縮した。深圳3Dプリントの発注前に一通り確認すれば、ほとんどの手戻りを防げる:
- この部品は何を検証するのか?外形、組立、それとも受力——これが工法と検収基準を決める。外観部品の基準で機能部品を検収しないこと。
- 重要な寸法はどれか?嵌合面と基準を明示し、その他の寸法は緩めて、製造側が最もコストの低い経路を選べるようにする。
- 受力方向と層線の関係は明確か?不明確なら、まず配置案を確認し、いきなり印刷を始めない。
- 後処理が嵌合面に影響しないか?影響するなら、後処理を公差チェーンと検収状態に書き込む。
- 誰が、どの状態で検収するのか?検査治具、スキャン比較、実物組立を約束し、写真だけで放行しない。
この六つの原因のうち、実際に設計を変更する必要があるのは多くても二、三項目で、残りは配置、余量、検収の基準で解決できる。判断できない場合は、部品の用途、重要寸法、受力方向をまとめて敏捷智造深圳科技有限公司にお伝えください。まず工法とDFMの提案を行い、その後で見積もりを相談します——印刷してから組み付かないと気づくより、はるかに割に合います。まず能力の範囲を確認したい場合は、3Dプリント能力とラピッドプロトタイピングをご覧ください。
深圳3Dプリントに関するよくある質問
以下は、本文の工法判断、公差嵌合、小ロットのつなぎ、検収ロジックに関するよくある追加質問です。回答は照合できる判断基準であり、約束ではありません。具体的な数値は図面、材料ロット、最終完成品の状態を基準にしてください。
深圳3Dプリントのいくつかの工法は、結局どの順序で選ぶのか?
まず部品が何を検証するかを問う。外形と手触りだけを見るならSLAまたはMJFで十分。ねじを締める、スナップ、しまりばめならSLS/MJFまたは直接CNCを優先。耐熱、受力、機能テストならDMLS金属またはCNCへの切り替えを検討する。順序は機能 → 組立 → 外観であり、先に機械を選ぶのではない。同じ部品で外観と組立の両方が必要な場合、一般的な方法は外観部品を印刷し、嵌合面に余量を残してCNCで精密仕上げする。
3Dプリントの公差はどのくらい出せるのか?軸穴嵌合の余量はどれくらい残すのか?
印刷公差は単一値ではなく範囲であり、層厚、配置方向、材料収縮、後処理の影響を共に受ける。業界でよくある方法は:非嵌合面は印刷の生公差で検収し、軸穴嵌合は片側0.1~0.3mmを工法と寸法に応じて調整し、重要な嵌合面は0.3~0.5mmの加工余量を残してCNCに回す。これらは判断の参考であり、会社の保証値ではない——嵌合要求は図面に記入し、エンジニアが確認した上で決定してください。
数十個から数百個の小ロットは、深圳3Dプリントで直接対応できるのか?
可能だが、段階を分ける必要がある。数十個はSLS/MJFまたはSLAで直接印刷し、金型を省く。百個以上で材料が最終プラスチックに近い場合、シリコーン型真空注型(手板複製)の方が通常は割安。さらに数量が増え、材料と表面要求が量産に近づけば、簡易型または正式な射出成形を評価すべき。複製前に抜き勾配、肉厚、ゲート位置を凍結しなければ、構造を一度変えることは型一式を作り直すことに等しい。
後処理は寸法を変えるのか?検収はどの状態で行うのか?
変わる。サポート除去、研磨、染色、塗装、めっきはいずれも表面粗さを変え、一部の工法では軽微な寸法変化ももたらす。したがって検収基準は完成品状態で定義すべきであり、加工直後の素材ではない。図面または検査票に後処理方法と検収基準を明記し、重要寸法は後処理後に再測定し、外観合格なのに組み付かない事態を避けることを推奨する。
深圳3Dプリント部品はどう合格と判定するのか、写真だけでよいのか?
よくない。写真では外観しか見えず、組立は寸法に依存する。一般的な方法は:初品は三次元測定機または3Dスキャンで数模と比較し、重要寸法と形状・位置を確認する。外観部品は約定した表面等級と色差で判定する。ロット品はサンプリング方案で重要寸法を再検査する。基準、検査治具、判定基準は発注前に明確に書いておくのが最善で、手戻りを減らせる。
Key takeaways
- 深圳の3Dプリントの競争力は機械の台数ではなく、材料、公差帯、段取り、検査を一度に整合させるエンジニアリング判断にあります。
- 選定はまず機能を見る:外観検証は表面と積層痕、組立検証は公差と嵌合、機能検証は異方性と耐熱性を見る。
- プリント公差は単一値ではなく、層厚、配置方向、収縮、後処理の影響を共に受けます。重要な嵌合面には加工代を残すか、CNCに切り替える必要があります。
- 小ロット段階では真空注型複製や簡易金型でつなぎ、設計を覆すことなく射出成形へスムーズに移行できます。
- 検収は基準、検査具、サンプリング方法を明確に記載しなければ、同じ図面でもサプライヤーが変わると紛争が生じます。



