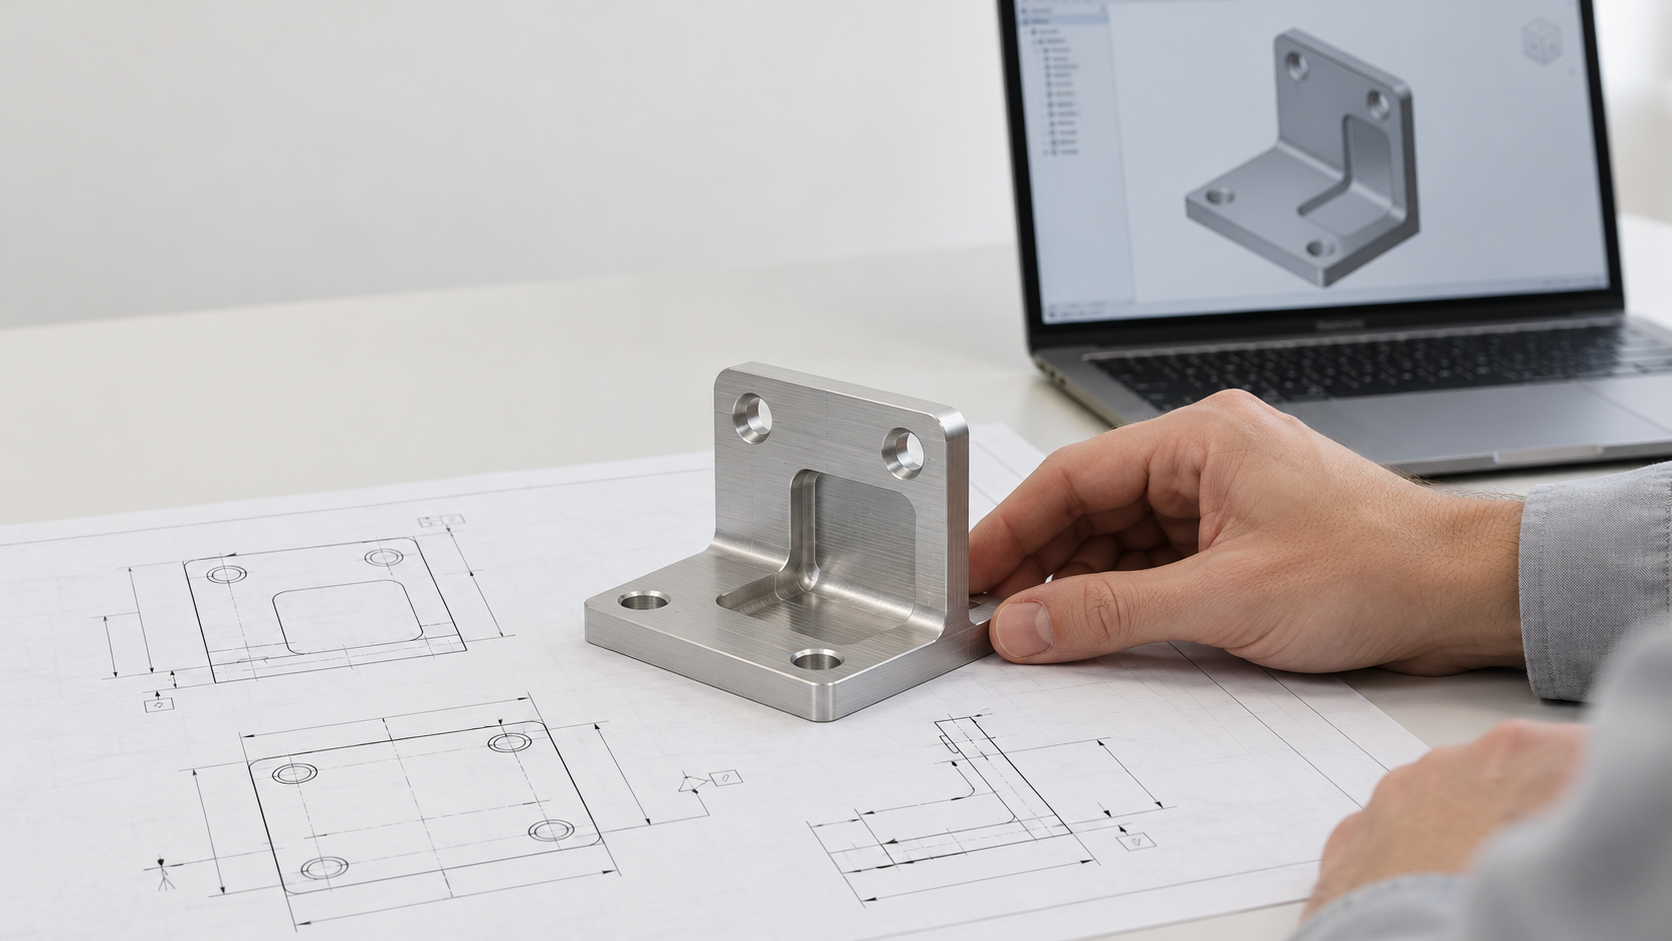
なぜ小ロット金属部品の短納期加工はいつも「速くならない」のか
プロジェクトでは少量の金属ブラケット、ブッシュ、または取付台だけが必要で、組立検証もできるだけ早く行いたいとします。しかし、図面に深いキャビティ、標準外の穴、複数の厳しい公差、完全な検査報告書の要求が同時に含まれている場合、サプライヤーがなかなか確定見積もりを提示できないのは、必ずしも工作機械のスケジュールが遅いからではありません。より一般的な原因は、部品をどのように加工するか、どの寸法を必ず満たす必要があるか、納品時にどのように検査するかが、まだ明確に定義されていないことです。
小ロット金属部品の短納期加工における納期は、通常、見積もり待ち、エンジニアリング確認待ち、加工スケジュール待ち、後処理待ち、検査承認待ちという5つの待ち時間で構成されます。3Dモデルが不足していたり、材料の状態が不明だったりすると、見積もり確認が何度も繰り返されます。薄肉、深く狭いキャビティ、接近しにくい加工面は、特殊工具、治具、試し加工を必要とする可能性があります。アルマイト、めっき、熱処理を外注する場合、遅延は加工後に発生します。重要寸法、抜取検査のルール、報告書の書式を事前に合意していなければ、部品が完成しても承認できない場合があります。
短納期加工では、まず不確実性を減らし、その後に切削時間を短縮する
したがって、短納期加工とは単純に各工程を速く進めることではなく、工程間のやり取りを減らすことです。調達またはエンジニアリングチームは、使用可能なCADデータ、完全な2D図面、材料の材質記号と状態、数量、表面処理、納入時期、重要基準、検査要件をまず提出する必要があります。サプライヤーは、見積もり前に工具の到達性、治具リスク、材料または後処理の対応可否をフィードバックする必要があります。DFMレビューによって「安定して加工できるか」を確認し、リスクに応じた検査計画によって「完成後にどのように確認するか」を定めます。両者を前倒しすることで、初めて見積もり、製造、受入の待ち時間を同時に短縮できます。
短納期加工のRFQ:まず完全な小ロットCNC見積もり依頼パッケージを準備する
小ロット金属部品を短納期で加工する場合、サプライヤーが最初に判断すべきなのは「加工できるか」ではなく、材料、数量、形状の特徴、受入条件が明確に定義されているかどうかです。資料が不足していると、確認のやり取りに時間が費やされ、見積もり、製造スケジュール、検査のすべてが中断を余儀なくされる可能性があります。
短納期加工の見積もり依頼パッケージにはどのような書類を含めるべきか
- 3D CADモデル:開くことができ、単位とバージョンを識別できるモデルを提供し、サプライヤーから部分的な変更提案を受け入れるかどうかを明記します。
- 2Dエンジニアリング図面:材料の材質記号と状態、単位、一般公差、重要基準、ねじ、表面粗さ、バリ取り要件を記載します。モデルだけでは、これらの受入情報を代替できません。
- 数量とロット:試作品、初回試作ロット、または繰り返し生産する小ロットのいずれかを明記してください。数量の変化は、段取り、工具の準備、工程計画に影響します。
- 表面処理:アルマイト、めっき、パッシベーション、サンドブラスト、その他の後処理の種類に加え、色、膜厚、外観の検収要件を明確にしてください。後処理によって外注先での待ち時間が発生する場合があります。
- 納入と検査:納入先、目標納期、梱包要件、重要寸法の一覧、および初品検査報告書、寸法検査報告書、材料証明書などの書類が必要かどうかを提示してください。
材料は単に「アルミニウム」や「ステンレス鋼」と記載するだけでは不十分です。具体的な材質記号、調質、許容可能な代替材料は、調達、切削条件、変形リスク、後工程の表面処理に影響します。材料が未確定の場合は、サプライヤーに推測させるのではなく、RFQに確認事項として個別に記載してください。
機能要件と加工上の提案を分ける
図面では、軸径、位置決め穴、取付面、相互位置度など、組立、位置決め、動作に直接影響する寸法関係を明確にしてください。一般的な外形寸法については、図面で規定した普通公差に従えばよいでしょう。図面全体に厳しい公差を指定したり、「精密加工」という表現で具体的な数値の代わりにしたりしないでください。サプライヤーは、工具の到達性、加工基準、材料の代替、表面処理についてDFM提案を行えますが、最終的な機能寸法、基準、検収基準は設計側が確認する必要があります。このように準備したRFQこそが、迅速な加工に真に役立ち、不確実性を生産や納入の段階まで先送りすることを防ぎます。
CNC DFMチェックリスト:薄肉、深いキャビティ、穴形状が迅速加工を遅らせる仕組み
小ロットの金属部品を迅速に加工する場合、薄肉、深く狭いキャビティ、接近しにくい加工面によって工程が遅れることがあります。問題は必ずしも切削速度にあるのではなく、工具の到達性、固定の安定性、後工程の検査を管理できるかどうかにあります。サプライヤーがCNC DFMレビューを行う際は、モデルをソフトウェアに読み込めるかだけでなく、「加工できるか、どのように固定するか、どのように測定するか」を項目ごとに確認すべきです。
加工速度より先に工具の到達性と形状の向きを確認する
深く狭いキャビティ、小さな内R、側面穴の加工には、長い工具や複数回の段取りが必要になる場合があります。突き出しの長い工具は、振動、たわみ、寸法変動が生じやすくなります。また、形状の向きを変更した後に再位置決めが必要になると、基準変換誤差も増加します。機能上許容できる場合は、内Rを大きくし、不要なキャビティの深さを減らすか、重要な穴や基準面を、1回の段取りで加工しやすい向きに配置してください。
薄肉、深穴、ねじは事前にリスクを定義する
薄肉部品は、切削力、締付け力、熱の作用によって変形する可能性があります。深穴では、切りくず排出、工具の振れ、穴径の安定性が問題になる場合があります。標準外の穴径は専用工具や追加工程を必要とし、長すぎるねじは、タップ加工、バリ取り、測定をより複雑にする可能性があります。すべての材料や設備に適用できる固定的なしきい値はないため、材料、素材の状態、工具、設備を踏まえて、サプライヤーに実現可能な範囲を確認してもらう必要があります。
- 薄肉:最小肉厚、クランプ位置、許容変形量を確認してください。機能上許容できる場合は、支持を追加するか、適切に肉厚を増やしてください。
- 穴とねじ:一般的な穴径とねじ規格を優先して採用し、有効深さ、貫通穴または止まり穴の要件を明記してください。
- 固定基準:平坦で位置決め可能な基準面を設け、重要面間の位置関係を明確にしてください。
- 迅速加工の見積依頼:特殊工具、二次段取り、専用検具が必要かどうか、またこれらの工程が見積金額と納期に含まれるかどうかを事前に確認してください。
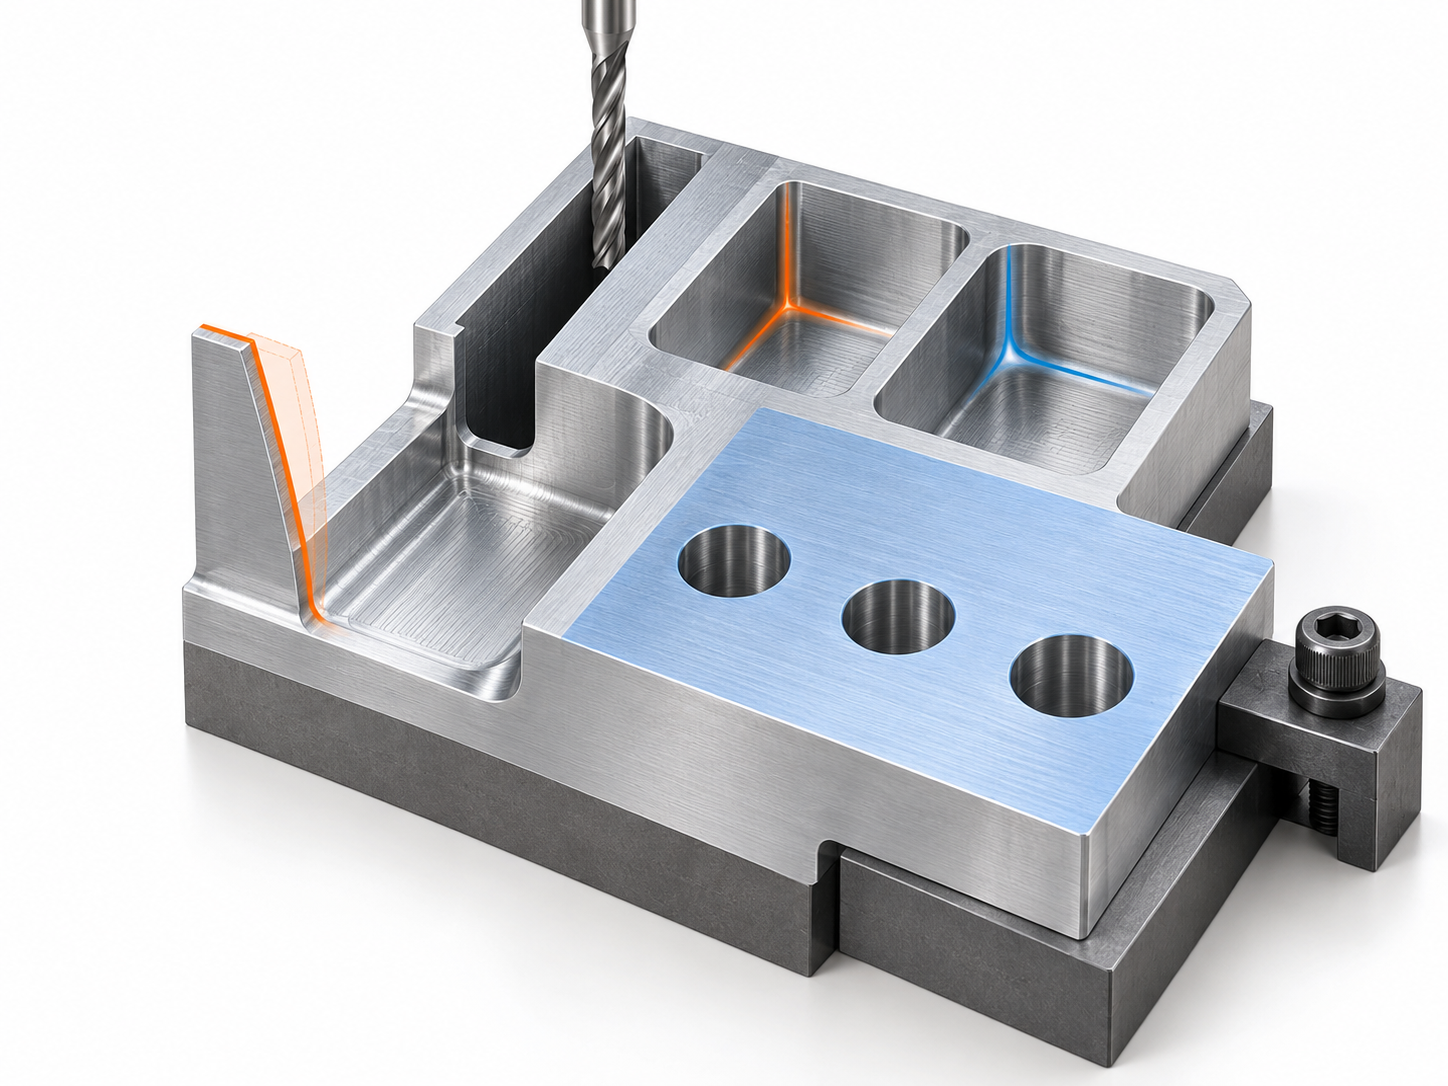
迅速加工では図面全体に厳しい公差を指定しない:まず機能上重要な寸法を区分する
迅速加工とは、公差をなくしたり検査を減らしたりすることではなく、実際に機能へ影響する寸法にリソースを集中させることです。機能上の嵌合寸法、組立基準、位置決め穴、インターフェース寸法には、重要な公差と測定基準を明確に記載してください。外観に関する要件については、寸法、バリ、表面粗さ、後処理状態を区別する必要があります。その他の重要でない寸法には、妥当な普通公差を適用できますが、最終的には図面、材料、工程、サプライヤーとの確認結果を基準としてください。
基準の定義が不明確であったり、位置度、平面度、同軸度などの幾何公差同士が相互に矛盾していたりすると、サプライヤーは固定方法や測定方法について何度も確認する必要が生じ、検査結果の整合が取れなくなる可能性もあります。見積依頼時には、重要形状の検収優先順位、使用する検具、報告書の形式も併せて説明してください。これは品質要件を下げることではなく、CNC迅速加工を機能上のリスクに基づいて加工と初品検査に振り向け、納入後の争議を減らすためのものです。
高速加工では、すべての寸法に厳しい公差を指定すべきですか?
推奨しません。厳しい公差は、嵌合、位置決め、シール、動作などの機能上必要な箇所に適用すべきです。一般的な非重要寸法には、合理的な一般公差を適用して不要な加工管理や測定の負担を減らせますが、図面の確認やサプライヤーによる工程確認の代わりにはなりません。
重要寸法の初品検査はどのように計画すべきですか?
組立や機能に影響する嵌合寸法、位置決め穴、軸径、平面度、位置度などの特性を優先的に検査します。検査方法は公差と幾何形状に適合させ、マイクロメータ、高さ測定機、専用ゲージ、または三次元測定機などを使用できます。すべての寸法を同じ設備で測定する必要はありません。
表面粗さの要求は高速加工の納期に影響しますか?
影響します。過度に厳しい粗さ要求は、仕上げ加工、工具管理、測定工程を増やす可能性があり、後処理によってさらに待ち時間が発生する場合もあります。シール、摺動、組立、外観上の明確な必要性がある箇所にのみ指定し、見積依頼時に受入検査方法を確認してください。
図面に一般公差が明記されていない場合、どのような問題が起こりますか?
サプライヤーごとに異なるデフォルト解釈が採用され、見積、加工、受入基準が一致しなくなる可能性があります。RFQには、一般公差、重要基準、測定条件、報告要件を明記してください。特定の規格を採用する場合は、規格名だけを記載するのではなく、その適用範囲を確認する必要があります。
材料と工程経路が金属部品の高速加工納期をどのように変えるか
少量金属部品の高速加工には、材料別の一律な速度ランキングはありません。納期はまず、適切な材質記号、材質状態、寸法仕様の材料が入手できるかどうかで決まり、切削時間はその次に影響します。アルミニウム合金、鋼、ステンレス鋼、黄銅では加工性が異なります。同じ材料でも、棒材、板材、ニアネットシェイプの素材では、材料準備やクランプ方法が異なります。見積依頼時には、材料の供給元、材質状態、代替材質の可否、材料証明が受入要件に含まれるかどうかを同時に確認してください。
高速加工の納期は、まず材料、素材、後処理を確認する
表面処理は、加工完了後の待ち時間の原因になることがよくあります。アルマイト、めっき、不動態化処理、熱処理、塗装などは外注が必要になる場合があり、寸法、色、硬度、外観の受入検査にも影響します。特急対応を依頼する前に、材料在庫、後処理業者、輸送の各段階、検査リソースが適合しているかを確認してください。サプライヤーのページにある「3~7日」や「24~48時間」という表示は、特定の材料、数量、形状、スケジュール条件における例にすぎず、業界全体の保証として直接受け取ることはできません。
高速加工の工程経路は、フィーチャーへのアクセス性で決まる
3軸、4軸、5軸だからといって、加工速度に一定の優劣があるわけではありません。部品の大部分のフィーチャーを一方向から加工できる場合は、3軸加工機と適切な治具の組み合わせがより直接的な場合があります。一方、複数の側面で位置関係を維持する必要がある場合は、4軸または5軸加工により再クランプを減らせる可能性があります。回転体も必ずしも旋削だけで済むとは限りません。端面穴、キー溝、偏心面、側面ねじなどには、動力工具や旋削後の二次フライス加工が必要になる場合があります。クランプが1回増えるごとに基準を再設定する必要があり、位置決め誤差、芯出し、スケジュール上の待ち時間を伴います。
- [object Object]
- [object Object]
- [object Object]
- [object Object]
旋削、フライス加工、二次加工:部品形状が高速加工の工程経路を決める
少量金属部品の高速加工では、外観が円柱状に見えるからといって、工程が単純とは限りません。単純なシャフトカラーであれば、通常は回転体として旋削工程を組めます。しかし、深穴、内ねじ、偏心穴、キー溝、端面の平面、交差穴などが追加されると、動力工具、二次フライス加工、または再クランプが必要になる場合があります。納期の差は、単回の切削時間よりも、工具の到達性、基準の変換、後工程の検査が工程経路に組み込まれているかどうかによって生じることが多いのです。
迅速加工における旋削部品:回転形状と二次形状をまず区別する
部品が主に外径、内径、端面、環状溝で構成されている場合、旋削の方が通常は直接的です。RFQには、軸径、穴径、同軸度の要求、およびどの端面や段差を組立基準とするかを明記してください。深穴や細長穴については、穴深さと穴径の比率、切りくず排出条件、測定方法をさらに確認する必要があります。内ねじには下穴、有効ねじ長さ、ねじ規格も関係するため、モデル内にらせん曲面を一部残すだけで、規格を明記しないことは避けてください。
部品にキー溝、側面穴、平面、偏心形状が必要な場合、サプライヤーは動力工具を備えた旋削・ミーリング複合加工を採用することもあれば、まず素材を旋削してから二次フライス加工を行うこともあります。どちらの工程も固定的な正解ではなく、数量、材料、形状の方向、設備のスケジュール、クランプ方法を確認することが重要です。機能上許容される場合は、側面穴の方向を統一し、偏心形状を減らす、または重要面を同一基準で加工できるようにすることで、通常は工程確認の削減につながります。
フライス加工部品の迅速加工:基準と許容される二次クランプを明確にする
取付ベース、フランジ、多面に穴位置を持つ部品では、迅速加工に実際に影響するのは、3軸、4軸、5軸という名称の選択ではなく、工具が形状に近づけるかどうか、また多方向の位置決めが必要かどうかです。深いポケット、交差穴、隠れた側面は、クランプ回数を増やす可能性があります。位置を変更するたびに、基準変換、治具干渉、相互位置関係への対応が必要です。図面では、どの穴、平面、軸線に位置度または垂直度を維持する必要があるか、またどの非機能面を加工面として使用できるかを明確にしてください。
RFQでは、次の点を直接確認できます。重要寸法は1回のクランプで加工できるか。二次クランプが必要な場合、サプライヤーはどの基準で再位置決めするか。どの面に取り代を残す必要があるか、またはクランプ領域を設ける必要があるか。形状の方向を変更し、適切な加工基準を追加し、または不要な隠れた加工面を見える面に変更できる場合、機能上許容される限り、単に「特急対応」を要求するよりも、迅速加工の工程を短縮できることがよくあります。最終的な工程は、材料、数量、治具、設備スケジュールを組み合わせて確認する必要があります。
金属部品の検査を前倒しする:初品検査で迅速加工のリスクを管理する
納期が厳しい場合でも、迅速加工は検査を省略して数時間を捻出する方法であってはなりません。より確実な方法は、まず受入対象、測定方法、合格判定条件を明確に記載し、そのうえで寸法リスクに応じて初品検査またはロット抜取検査を計画することです。これにより、加工完了後に基準、報告書の形式、表面仕様の不一致によって発生する待ち時間を削減できます。
迅速加工でまず確認すべき測定寸法
組立に直接関係する軸径、穴径、位置決め穴の位置、嵌合長さ、平面度、位置度は、通常、初品測定の対象に含めるべきです。これらの形状が管理されていなければ、部品は外観上合格していても取り付けられない可能性があります。重要寸法を全数検査するかどうかは、数量、機能上のリスク、図面要求、双方の合意によって決まります。一般的な外形寸法や重要でない面取りは、要求が明確であれば合意したロット抜取検査を適用できますが、図面に記載された特殊な受入要求を抜取検査で代替することはできません。
迅速加工の測定工具と報告書は公差に適合させる
ノギスは一般寸法の迅速な確認に適しており、マイクロメータは軸径や厚さなどの寸法を精密に測定するのに適しています。ハイトゲージ、専用検具、三次元測定機は、基準、位置度、平面度、形状への到達性に応じて選択してください。すべての部品に三次元測定機の報告書が必要なわけではなく、工具の精度と測定方法は公差域に適合していなければなりません。見積依頼時には、報告書に実測値、呼び値、公差、測定基準、検査日、部品番号が含まれるかを事前に確認してください。
- 初品の範囲:測定が必要な重要寸法、基準、サンプル数量を明確にする。
- ロット規則:抜取検査の割合または数量、および不合格時に検査範囲を拡大するかどうかを明記する。
- 外観と後処理:バリ、傷、表面粗さ、色、皮膜、またはアルマイト状態の判定方法を記録する。
- 異常処理:公差外れ品の隔離、手直し、または特採の承認者を事前に定め、部品完成後に再び判断を待つ事態を避ける。
小ロットの金属部品では、納品前に追加するのではなく、RFQの段階で検査要求も同時に送付することを推奨します。重要寸法、抜取規則、報告書の内容がすでに決まっていれば、サプライヤーは測定を加工工程に組み込めます。迅速加工で本当に短縮すべきなのは、品質判断を犠牲にすることではなく、確認と手直しの待ち時間です。
FAQ:迅速加工、小ロットCNC、初品検査をどのように判断するか
迅速加工の判断は、切削時間だけでなく、部品形状、材料、数量、機能上のリスク、受入合意を組み合わせて行う必要があります。以下の質問は、工程経路とRFQ条件を確認するために使用できます。
小ロットの金属部品を迅速加工する場合、必ず5軸加工が必要ですか?
必ずしも必要ではありません。3軸または4軸の設備で主要な形状を加工でき、適切なクランプによって加工を完了できる場合、速度だけを追求して5軸を選ぶ必要はありません。5軸の価値は通常、クランプ回数の削減、工具到達性の改善、多方向の複雑な形状への対応にあります。材料、数量、スケジュールを組み合わせて確認する必要があります。
特急の迅速加工プロジェクトでは、DFMレビューを省略できますか?
推奨しません。特急対応の場合こそ、DFMレビューを省略するのではなく、短縮すべきです。薄肉、深く狭いキャビティ、規格外の穴径、クランプしにくい基準面などの問題が加工後に初めて発覚すると、手戻りや再スケジュールが発生し、かえって納期を遅らせる可能性があります。
すべての小ロット部品に全寸法の三次元測定機(CMM)レポートが必要ですか?
一律に必要というわけではありません。重要な組立寸法、位置度、またはリスクの高い基準については、初品測定または全数検査を実施できます。一般寸法については、双方の合意に基づく抜取検査で対応可能です。測定工具は、公差、形状、受入要件に適合するものを選定する必要があり、ノギス、マイクロメータ、高さ測定器、ゲージ、または三次元測定機のいずれも使用できる場合があります。
迅速加工のRFQが、見積もりに必要な条件を満たしているかどうかは、どのように判断できますか?
少なくとも、使用可能な3Dモデル、完全な2D図面、材料の材質記号と状態、数量、表面処理、重要な基準および公差、ねじ仕様、検査レポートの要否、納入予定日を提示する必要があります。これらの情報が不足している場合、サプライヤーは通常、加工工程、材料、受入方法、または後処理の手配について追加確認を行う必要があります。
Key takeaways
- 短納期加工の納期は、見積もり、エンジニアリング上の確認、加工、後処理、検査という複数の待ち時間によって決まります。
- 完全な3Dモデル、2D図面、材料、数量、表面処理、受入要件は、効果的なCNC加工見積もり依頼の基礎です。
- 薄肉、深く狭いキャビティ、小さな内角、深穴、標準外の穴径、クランプが難しい基準面は、工具、治具、振動に関するリスクを高める可能性があります。
- 厳しい公差は、機能上重要な寸法、組立基準、インターフェース位置に集中させ、重要でない寸法には合理的な一般公差を適用できます。
- 検査計画は見積もり段階で決定する必要があります。重要な組立寸法は初品確認または全数検査とし、一般寸法は合意した方法に従ってロット抜取検査を実施できます。



