Warum die Werkstatt nicht mit der Fertigung beginnen kann, wenn in der Zeichnung nur „3D-Druck“ steht
Letzte Woche wurde eine Halterungszeichnung geprüft; im Materialfeld stand „3D-Druck, Material beliebig“, das Genauigkeitsfeld war leer, das Feld für die Nachbearbeitung war leer. Dieselbe Zeichnung wurde an drei Lieferanten geschickt, die Angebote reichten von 80 Yuan bis 800 Yuan, die Lieferzeiten von 2 Tagen bis 10 Tagen. Der Einkauf kam mit drei Angeboten und fragte: Welches ist denn nun angemessen?
Das Problem liegt nicht darin, dass die Lieferanten willkürlich bepreisen, sondern darin, dass die Zeichnung keine Informationen für ein Angebot liefert. 3D-Druck ist eine Verfahrensfamilie, kein einzelnes Verfahren. FDM, SLA, SLS, MJF und DMLS unterscheiden sich erheblich bei Material, Genauigkeit, Anisotropie und Nachbearbeitung, sodass Angebot und Lieferzeit naturgemäß nicht konvergieren können.
Konkret fehlen vier Angaben: Materialfamilie (bestimmt den nutzbaren Verfahrensbereich), Genauigkeitsanforderung (bestimmt Schichtdicke und Geräteklasse), Stückzahl (bestimmt, ob sich Werkzeugbau oder Abformen lohnt) und Nachbearbeitung (bestimmt Oberflächenqualität und Maßstabilität). Sind diese vier nicht festgelegt, kann der Lieferant nur auf die konservativste oder billigste Weise raten, und das Ergebnis passt oft nicht zur Konstruktionsabsicht.
Dieser Artikel gibt eine Entscheidungsreihenfolge vor: Zuerst werden anhand der Materialfamilie ungeeignete Verfahren ausgeschlossen, dann wird anhand der Kraftrichtung entschieden, ob die Anisotropie kritisch ist, danach werden Genauigkeit und Bearbeitungszugabe festgelegt und schließlich wird anhand der Stückzahl der Kostenwendepunkt berechnet. Jeder Schritt enthält Kriterien und typische Versagensmodi, damit Sie bei der Zeichnungsprüfung direkt vergleichen können.
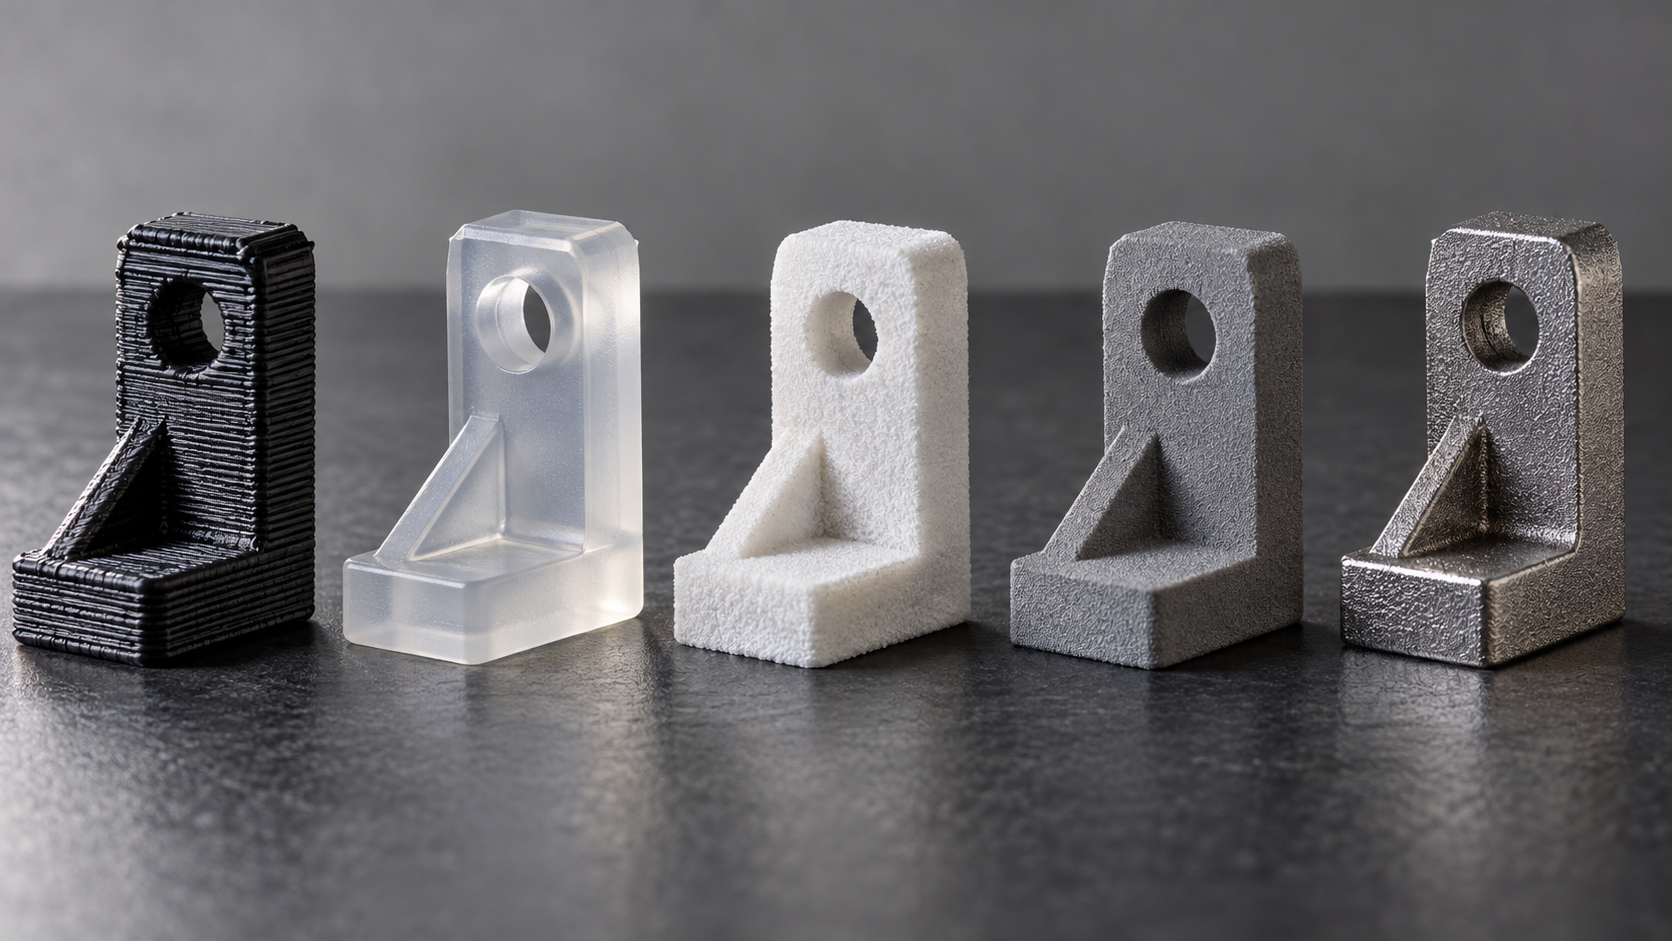
Fünf gängige 3D-Druckverfahren: Material, Genauigkeit und typische Anwendungen im Vergleich
Der Satz, den man in der Werkstatt am wenigsten hören will, ist „Dieses Teil kann einfach per 3D-Druck gemacht werden“. Drucken ist eine Verfahrensfamilie, kein einzelnes Verfahren. FDM, SLA, SLS, MJF und DMLS sind bei Material, Genauigkeit, Anisotropie und Nachbearbeitung völlig verschiedene Wege. Wird das falsche Verfahren gewählt, ist im besten Fall die Oberflächenrauheit nicht ausreichend, im schlimmsten Fall reißt das Teil unter Last, sobald es in ein Gerät eingebaut wird. Die folgende Tabelle grenzt zunächst die fünf Verfahrensarten klar ab, danach werden die Kriterien einzeln erläutert.
| Verfahren | Materialbereich | Typische Schichtdicke | Übliche Maßtoleranz | Grad der Anisotropie | Typische Anwendung |
|---|---|---|---|---|---|
| FDM | PLA, ABS, PETG, TPU, PC, Nylon | 0,1–0,3 mm | ±0,3 mm oder ±0,3 % (der größere Wert gilt) | Hoch, Festigkeit in Z-Richtung oft 50 %–80 % der XY-Richtung | Große Gehäuse, Vorrichtungen und Spannmittel, Konzeptnachweis |
| SLA | Fotopolymerharz (Standard, zäh, temperaturbeständig, transparent) | 0,05–0,1 mm | ±0,1 mm | Mittel bis hoch, Festigkeit in Z-Richtung etwa 60 %–90 % der XY-Richtung | Designvalidierung, feine Strukturen, transparente Teile |
| SLS | Nylon PA12, PA11, TPU, glasfaserverstärktes Nylon | 0,08–0,15 mm | ±0,3 mm | Relativ gering, Festigkeit in Z-Richtung etwa 80 %–95 % der XY-Richtung | Komplexe Strukturen, Funktionsprototypen, Endteile in kleinen Serien |
| MJF | Nylon PA12, PA11, TPU | 0,08–0,1 mm | ±0,3 mm | Niedriger, vergleichbar mit SLS | Endteile mit komplexen Strukturen und hohen Anforderungen an die Serienkonsistenz |
| DMLS | Edelstahl, Aluminiumlegierung, Titanlegierung, Kobalt-Chrom-Legierung, Nickelbasislegierung | 0,02–0,05 mm | ±0,1 mm | Mittel bis niedrig, aber eine Wärmebehandlung zum Abbau von Eigenspannungen ist erforderlich | Metallfunktionsteile, Leichtbaustrukturen, Formen mit konturnaher Kühlung |
Die Werte in der Tabelle sind branchenübliche Referenzbereiche und keine zugesicherten Werte eines bestimmten Herstellers. Die tatsächlichen Toleranzen hängen von der Bauteilgeometrie, der Druckorientierung, der Materialcharge und der Nachbearbeitung ab und müssen vor der Bestellung anhand der Zeichnung mit dem Lieferanten abgestimmt werden.
FDM: Groß und günstig, aber die Z-Richtung ist die Schwachstelle
Die Vorteile von FDM liegen in Größe und Kosten. Ein industrieller FDM-Drucker kann Teile über 600 mm fertigen, das Material wird pro Gramm berechnet, und ein Gehäusehalter kann nur einige Dutzend Yuan kosten. Die Schwachstelle ist jedoch die Schichthaftung: Die Zugfestigkeit in Z-Richtung beträgt üblicherweise nur 50 %–80 % derjenigen in XY-Richtung. Wenn das Bauteil Zug- oder Stoßbelastungen senkrecht zur Druckebene ausgesetzt ist, ist FDM keine gute Wahl. Außerdem weist die FDM-Oberfläche Schichtlinien auf, sodass Sichtteile geschliffen oder nachbearbeitet werden müssen.
SLA: Feine Optik, aber begrenzte Temperatur- und Dauerbeständigkeit
SLA härtet Harz mit einem Laser aus, die Schichtdicke kann 0,05 mm erreichen, und die Oberflächenrauheit Ra liegt üblicherweise bei 1,6–3,2 μm, was für optische Validierung und feine Strukturen geeignet ist. Die Wärmeformbeständigkeit von Standardharz liegt jedoch üblicherweise nur bei 60–80 °C; an einem wärmeabgebenden Gerät wird es weich. Temperaturbeständiges Harz kann über 120 °C erreichen, ist aber in Zähigkeit und Langzeitstabilität weiterhin schlechter als Nylon. Für transparente Teile, feine Texturen und kleine, detailreiche Bauteile sollte SLA gewählt werden.
SLS und MJF: Keine Stützen erforderlich, geeignet für komplexe Strukturen
SLS und MJF sind Pulverbettverfahren; beim Drucken stützt das umgebende Pulver das Bauteil auf natürliche Weise, sodass keine zusätzlichen Stützstrukturen erforderlich sind. Das bedeutet, dass Ausleger, innere Kanäle und verschachtelte Strukturen gedruckt werden können, ohne Spuren der Stützentfernung. Die SLS-Oberfläche ist eher rau und fühlt sich wie feines Schleifpapier an; MJF ist auf Basis von SLS feiner in der Oberfläche und konsistenter in der Serie und eignet sich für Endteile in kleinen Serien von 20–200 Stück. Beide verwenden nylonartige Materialien, deren Zähigkeit und Chemikalienbeständigkeit besser sind als die von Photopolymerharzen.
DMLS: Metallfunktionsteile, aber die Nachbearbeitung darf nicht entfallen
DMLS schmilzt Metallpulver mit einem Laser und formt direkt Edelstahl, Aluminiumlegierungen, Titanlegierungen usw. Es eignet sich für Formen mit konturnaher Kühlung, Leichtbauhalterungen und topologisch optimierte Strukturen. Der Druckzustand kann jedoch nicht direkt verwendet werden: Stützen müssen entfernt, Eigenspannungen durch Wärmebehandlung abgebaut, Passflächen mechanisch bearbeitet und manchmal eine HIP-Verdichtung durchgeführt werden. Diese Nachbearbeitung kostet Lieferzeit und Geld. Wenn das Bauteil nur bei Raumtemperatur belastet wird und die Genauigkeitsanforderungen nicht hoch sind, kann DMLS möglicherweise unwirtschaftlicher als CNC sein.
Erster Schnitt der Auswahl: Ausschluss nach Materialfamilie, nicht nach Genauigkeit
Der häufigste Grund für Nacharbeit auf Angeboten ist nicht unzureichende Genauigkeit, sondern die falsche Materialwahl. Ich habe einmal ein Sensorgehäuse gesehen, in dessen Zeichnung „3D-Druck, ABS“ stand; der Ingenieur wählte aufgrund der optischen Genauigkeit SLA-Photopolymerharz, und nachdem das Musterbauteil zwei Wochen am Gerät gelaufen war, wurde es weich. Beim Abnehmen und Nachmessen waren alle Bohrungspositionen verschoben. Das Problem lag nicht am Druck, sondern daran, dass die Wärmebeständigkeit des Materials nur bei etwa 60 °C lag, während die Temperatur im Geräteraum dauerhaft über 80 °C betrug. Sobald die Auswahlreihenfolge umgekehrt wird – zuerst Genauigkeit, dann Material – treten solche Ausfälle fast zwangsläufig auf.
Die richtige Ausschlussreihenfolge ist: Zuerst anhand der Materialfamilie die nicht machbaren Verfahren ausschließen, dann unter den verbleibenden Verfahren Genauigkeit, Stückzahl und Nachbearbeitung vergleichen. Die Materialfamilie ist eine harte Einschränkung, die Genauigkeit eine weiche – bei unzureichender Genauigkeit kann man die Maschine wechseln, die Schichtdicke ändern oder Aufmaß für die Nachbearbeitung lassen; bei unzureichender Wärmebeständigkeit oder fehlenden mechanischen Eigenschaften des Materials kann die Nachbearbeitung das nicht retten.
Materialfamilie → Zuordnung verfügbarer Verfahren
| Materialanforderung | Auszuschließende Verfahren | Machbare Verfahren | Wichtige Bestätigungspunkte |
|---|---|---|---|
| Metallische mechanische Eigenschaften / Temperaturbeständigkeit >150 °C | FDM, SLA, SLS, MJF | DMLS (Metall-Laserschmelzen) | Werkstofftyp, Wärmebehandlungszustand, Dichte, Konzept zur Stützentfernung |
| Transparente oder hochglänzende Optik | FDM, SLS, MJF (ohne Nachbearbeitung) | SLA (transparentes/hochglänzendes Harz), MJF mit Nachbearbeitung | Lichtdurchlässigkeit, Polierverfahren, Vergilbungsbeständigkeit |
| Flexibel / elastisch | SLA-Hartkunstharz, DMLS | TPU-basiertes FDM, SLS (teilweise elastisches Pulver) | Shore-Härte, Rückprallelastizität, Zwischenschichtfestigkeit |
| Lebensmittelkontakt / Biokompatibilität | Universelles FDM, universelles SLA-Harz | Verfahren, bei denen die Zertifizierung des konkreten Materials geprüft werden muss | Materialzertifizierung statt Verfahrenszertifizierung, Bestätigung pro Typ |
| Normale Strukturteile / Vorrichtungen und Spannmittel | — | FDM, SLS, MJF alle möglich | Kraftrichtung, Stückzahl, Oberflächenanforderungen |
Diese Tabelle wird verwendet, indem man von der ersten Spalte nach unten filtert, nicht indem man von der Genauigkeitsspalte nach oben auswählt. Wenn ein Teil beispielsweise eine Temperaturbeständigkeit von über 150 °C erfordert, scheiden die vier Kunststoffverfahren direkt aus, und man muss nicht mehr abwägen, welches von FDM und SLA die höhere Genauigkeit hat – dieser Schritt ist dann bereits bedeutungslos.
Vier häufige Fehleinschätzungen
- „Temperaturbeständigkeit“ als „Kurzzeittemperaturbeständigkeit“ verwenden. Die Wärmeformbeständigkeitstemperatur in Materialdatenblättern ist oft ein Wert unter niedriger Last; nach der Montage unter Vorspannung und bei Dauerwärme kann der Erweichungspunkt früher eintreten. Eine Reserve von 20–30 °C ist gängige Praxis.
- „Lebensmittelkontakt“ als Verfahrenseigenschaft betrachten. Es gibt nicht so etwas wie „SLS ist lebensmittelecht“; nur konkrete Pulvertypen haben die entsprechenden Zertifizierungen bestanden. Wenn in der Zeichnung kein Typ angegeben ist, muss dies mit der Konstruktion abgeklärt werden, es darf nicht angenommen werden.
- SLA-Harz für langfristig belastete Teile verwenden. Fotopolymerharz ist nach dem Aushärten spröde und hat eine schlechte Kriechbeständigkeit; es kann innerhalb weniger Wochen relaxieren. Für belastete Teile bevorzugt SLS/MJF verwenden oder auf spanende Bearbeitung umstellen.
- Metall benötigen, aber „metallisch wirkendes“ Harz wählen. Galvanisieren und Lackieren ändern nur das Aussehen, nicht die mechanischen Eigenschaften. Wenn Tragfähigkeit, Leitfähigkeit und Hochtemperaturbeständigkeit gefordert sind, führt nur DMLS zum Ziel.
Erst nachdem die Materialfamilie festgelegt wurde, ist es sinnvoll, die verbleibenden Verfahren nach Genauigkeit und Stückzahl zu vergleichen. Der nächste Schritt ist die Betrachtung der Kraftrichtung – dies ist der Ausfallpunkt, der Druckteile von spanend bearbeiteten Teilen unterscheidet und in Zeichnungen am leichtesten übersehen wird. Wenn zunächst Materialtyp und Verfahrensmachbarkeit geklärt werden müssen, können Sie im 3D-Druck-Angebotseingang die Materialfamilien Punkt für Punkt abgleichen oder die Typbeschreibungen in der Materialbibliothek heranziehen.
Anisotropie und Kraftrichtung: das am leichtesten übersehene Versagensmuster bei Druckteilen
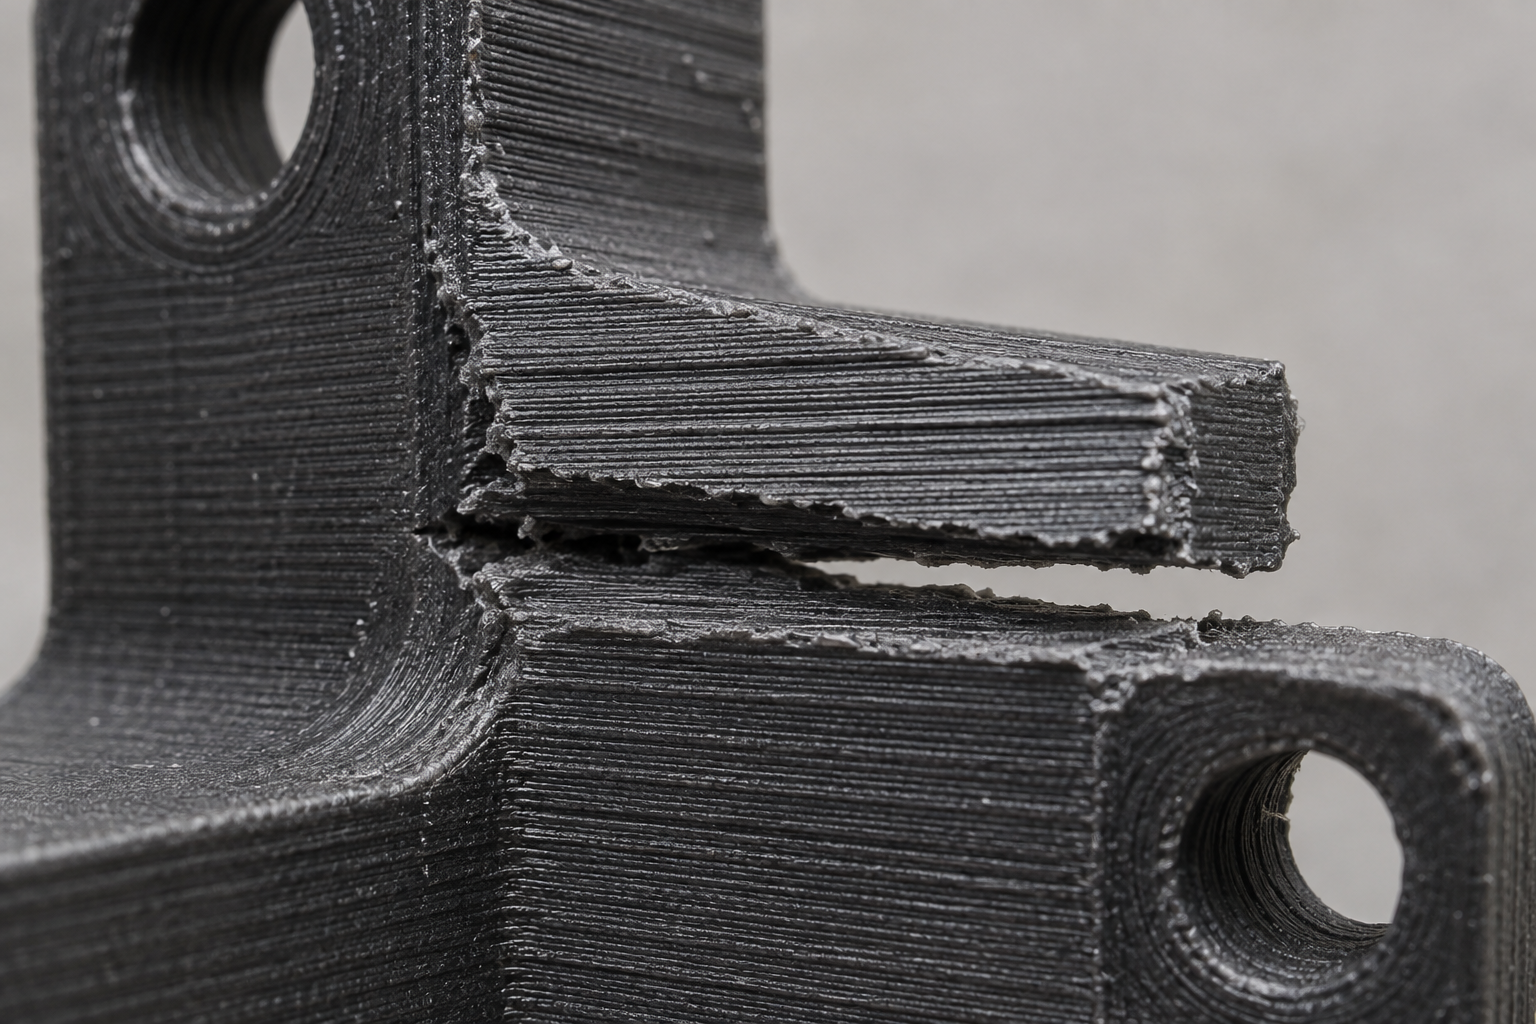
Bei einer Charge FDM-gedruckter Sensorhalterungen aus ABS im letzten Jahr waren Form und Bohrungen in Ordnung; beim Montieren mit M4-Schrauben brachen zwei von drei Teilen. Die Bruchflächen waren eben und verliefen entlang der Zwischenschichtgrenzflächen – kein Materialfehler, sondern die Kraftrichtung lag genau senkrecht zur Druckebene. Die Hauptspannung der Halterung stammte aus der Schraubenvorspannung, verlief entlang der Z-Achse, und die Zwischenschichthaftfestigkeit bei FDM beträgt üblicherweise nur 50 %–80 % der XY-Richtung (branchenüblicher Bereich, laut Materialdatenblatt zu bestätigen). In der Zeichnung war keine Druckrichtung angegeben, die Werkstatt druckte in der Ausrichtung mit der geringsten Stützstruktur, und die Richtung mit der geringsten Festigkeit traf genau auf die Kraftrichtung.
Dies ist kein Einzelfall. Anisotropie ist einer der grundlegendsten Unterschiede zwischen Druckteilen und spanend bearbeiteten Teilen: Spanend bearbeitete Teile (Schmiedeteile, Stangenmaterial) haben weitgehend isotrope mechanische Eigenschaften, während Druckteile entlang der Schichtrichtung naturgemäß schwächer sind. Wenn bei der Auswahl die Hauptspannungsrichtung nicht mit der Druckrichtung ausgerichtet wird, sind alle späteren Diskussionen über Genauigkeit und Aussehen bedeutungslos.
Grad der Anisotropie je Verfahren: welches ist empfindlich, welches nicht
| Verfahren | Grad der Anisotropie | Zugfestigkeit in Z-Richtung relativ zu XY (branchenüblich) | Ursache der Empfindlichkeit |
|---|---|---|---|
| FDM | Hoch | ca. 50 %–80 % | Zwischenschichten haften durch Heißschmelzkleben, die Grenzfläche ist die Schwachstelle |
| SLA/DLP | Mittel bis hoch | ca. 60 %–90 % | Unterschiedlicher Aushärtungsgrad zwischen den Schichten, Nachhärtung kann verbessern |
| SLS | Niedrig | ca. 80 %–95 % | Zwischenschichtverschmelzung beim Pulversintern relativ vollständig |
| MJF | Niedrig | ca. 80 %–95 % | Ähnlich wie SLS, bessere Chargenkonsistenz |
| DMLS | Mittel | ca. 70 %–90 % (je nach Wärmebehandlung) | Schmelzbad-Erstarrung mit Richtungsabhängigkeit, nach Wärmebehandlung nahezu isotrop |
Am meisten Beachtung in der Tabelle verdient FDM: Viele drucken Funktionsteile mit FDM, schätzen deren Festigkeit aber wie bei Spritzgussteilen ein – das Ergebnis ist, dass das Teil beim Anschrauben an eine Maschine sofort reißt. Die Anisotropie von SLA ist geringer als bei FDM, aber das Harz selbst ist spröde und neigt unter Schlagbelastung ebenfalls zu Rissen entlang der Schichtgrenzen. SLS und MJF weisen eine geringere Anisotropie auf und eignen sich für Strukturteile mit unklarer Kraftrichtung oder komplexer Geometrie, doch die Oberfläche ist eher rau, und Passflächen müssen weiterhin nachbearbeitet werden. DMLS druckt Metallteile; die Anisotropie lässt sich durch Wärmebehandlung verbessern, doch die Wärmebehandlung selbst verursacht Verzug, sodass Aufmaß eingeplant werden muss.
Konstruktionsregel: Hauptspannung parallel zur Druckebene ausrichten
Es gibt nur ein Kernkriterium: Die Hauptspannungsrichtung des Bauteils sollte möglichst parallel zur Druckebene (d. h. senkrecht zur Schichtstapelrichtung) verlaufen. Ist dies nicht möglich, in folgender Reihenfolge anpassen:
Abschließender Hinweis: Die Anisotropiedaten stammen aus Materialdatenblättern und Messungen; unterschiedliche Geräte, Schichtdicken und Füllgrade beeinflussen die Ergebnisse. Wenn das Bauteil sicherheitsrelevant ist oder Lasten trägt, nicht nur nach Erfahrung schätzen, sondern beim Lieferanten einen Zugversuchsbericht in Z-Richtung für dasselbe Material anfordern oder direkt ein Musterteil zur Verifikation fertigen.
Genauigkeit, Passung und Nachbearbeitung: Was der Druck erreichen kann und wo Aufmaß nötig ist
Beim Zusammenbau stellt man fest, dass die Wellen-Bohrungs-Passung zu locker ist oder ein Gewinde beim Anziehen sofort durchdreht – solche Probleme sind bei Druckteilen sehr häufig. Die Ursache liegt oft nicht am Drucker, sondern daran, dass die Zeichnung das Druckteil wie ein spanend bearbeitetes Teil bemaßt. Die Quellen von Maßabweichungen beim Druck unterscheiden sich völlig von denen bei der Zerspanung: Die Schichtdicke bestimmt die Stufen in Z-Richtung, Materialschrumpfung und Wärmeverzug bestimmen die globale Maßdrift, und das Entfernen von Stützen hinterlässt Spuren auf der Oberfläche. Wer diese drei Punkte versteht, kann beurteilen, welche Merkmale direkt gedruckt werden können und welche Aufmaß und Nachbearbeitung erfordern.
Typische Toleranzbänder der einzelnen Verfahren: erst die Größenordnung prüfen, dann über die Eignung sprechen
Die in der Branche üblichen Referenzwerte sind wie folgt, doch bei derselben Maschine können Materialwechsel und geänderte Ausrichtung die Ergebnisse um den Faktor zwei verändern. Diese Zahlen dienen nur der Einschätzung, ob ein Verfahren grob ausreicht, und sind keine Abnahmegrundlage – konkrete Toleranzen müssen anhand von Zeichnung und Material mit dem Lieferanten geklärt werden.
| Verfahren | Übliche Maßtoleranz in der Branche | Schichtdickenbereich | Hauptsächliche Fehlerquellen |
|---|---|---|---|
| FDM | ca. ±0,3 mm oder ±0,3 % (der größere Wert gilt) | 0,1–0,3 mm | Schichtstufen, Materialschrumpfung, Düsenbahnkompensation |
| SLA/DLP | ca. ±0,1 mm (kleine Teile), bei großen Teilen mit der Größe zunehmend | 0,05–0,1 mm | Harzschrumpfung, Verzug bei der Nachhärtung, Stützspuren |
| SLS | ca. ±0,3 mm oder ±0,3 % | 0,08–0,12 mm | Schrumpfung beim Pulversintern, ungleichmäßiges Temperaturfeld |
| MJF | ca. ±0,3 mm oder ±0,3 % | 0,08 mm | Ähnlich wie SLS, Chargenkonsistenz etwas besser |
| DMLS/SLM | ca. ±0,1 mm (Kleinteile), erst nach Wärmebehandlung stabil | 0,02–0,05 mm | Wärmespannungen, Stützentfernung, Verzug durch Wärmebehandlung |
Passflächen, Gewinde, Lagerstellen: nicht direkt drucken
Direkt gedruckte Passflächen können Anforderungen wie H7/h6 praktisch nie erfüllen. Üblich ist: an den Passstellen 0,2–0,4 mm Aufmaß vorsehen und nach dem Drucken reiben, Gewinde schneiden oder CNC-feinbearbeiten. Das Aufmaß hängt von der Verfahrensgenauigkeit ab – bei FDM größer, bei SLA/DMLS kleiner, aber in keinem Fall ist eine Montage ohne Aufmaß zu empfehlen.
- Wellen-Bohrungs-Passflächen: 0,2–0,4 mm Aufmaß vorsehen, nach dem Drucken reiben oder ausbohren. Bei FDM-Teilen 0,4 mm, bei SLA-Teilen 0,2 mm empfehlenswert.
- Gewindebohrungen: Innengewinde nicht direkt drucken. Kernloch vorsehen und nach dem Drucken Gewinde schneiden. Gewinde unter M3 haben auf Druckteilen eine geringe Erfolgsrate; besser auf Einschmelzmuttern oder selbstschneidende Schrauben umsteigen.
- Lagerstellen: müssen nachbearbeitet werden. Oberflächenrauheit und Rundheit von Druckteilen erfüllen die Anforderungen für das Einpressen von Lagern nicht; Aufmaß vorsehen und danach drehen oder schleifen.
- Dichtflächen: O-Ring-Nuten nach dem Drucken feinbearbeiten oder dieses Merkmal per CNC fertigen. Druck-Schichtlinien führen zum Versagen der Dichtung.
- Passstiftbohrungen: mit Aufmaß vorsehen und reiben; bei Durchmessertoleranzen innerhalb ±0,02 mm besser CNC statt Drucken einsetzen.
- Sichtflächen: können direkt gedruckt werden, aber die Oberflächenbehandlung (Schleifen, Lackieren, Dampfglätten usw.) muss vereinbart und die visuellen Abnahmekriterien müssen festgelegt werden.
Eine praktische Faustregel: Wenn ein Merkmal am spanend gefertigten Teil Feinstdrehen, Feinfräsen oder Schleifen erfordert, dann erfordert es am Druckteil ebenso eine Nachbearbeitung. Der Vorteil des Druckens liegt in der schnellen Formgebung komplexer Geometrien, nicht im Ersatz der Feinbearbeitung. Die Kombination von Drucken und Nachbearbeitung ist wirtschaftlicher, als die Druckgenauigkeit mit Gewalt zu erhöhen.
Wenn ein Teil sowohl komplexe Druckmerkmale als auch präzise Passflächen enthält, kann ein Hybridverfahren sinnvoll sein: das Ganze per CNC fertigen oder einen Rohling drucken und die kritischen Flächen per CNC feinbearbeiten. Die konkrete Abwägung hängt von Bauteilgröße, Stückzahl und Kosten ab; im KI-Dialog-Angebot können Sie die Merkmale beschreiben und Verfahrensempfehlungen erhalten.
Stückzahl und Kostenwendepunkt: Wann sollte man das Verfahren wechseln
Letzte Woche fragte ein Kunde aus der Industriecontroller-Branche mit derselben Gehäusezeichnung: erst 30 Stück für die Pilotproduktion drucken, später eventuell 3000 Stück – wie soll das Verfahren geplant werden? Im Angebot kostet 3D-Druck 180 Yuan pro Stück, Spritzguss 12 Yuan pro Stück, aber die Formkosten betragen 48.000 Yuan. Gerechnet: 30 Stück Druck kosten 5400 Yuan, Spritzguss mit umgelegten Formkosten 48.000 plus 360 Yuan – der Unterschied ist offensichtlich. Doch das eigentliche Problem ist nicht der Stückpreis, sondern die unterschiedliche Kostenstruktur: Beim Drucken gibt es keine Formkosten, die Stückkosten sinken mit der Stückzahl kaum; beim Spritzguss gibt es einmalige Formkosten, die Stückkosten werden mit steigender Stückzahl verdünnt. Der Wendepunkt liegt nahe am Schnittpunkt der beiden Kostenkurven.
Wie man den Break-even schätzt: eine grobe, aber brauchbare Methode
Sei Cp die Stückkosten beim Drucken, Ci die Stückkosten beim Spritzguss, M die Formkosten und N die Stückzahl. Gesamtkosten Drucken = Cp × N; Gesamtkosten Spritzguss = M + Ci × N. Gleichsetzen ergibt N* = M / (Cp − Ci). Mit dem obigen Beispiel: N* = 48000 / (180 − 12) ≈ 286 Stück. Das heißt: unter etwa 286 Stück ist Drucken günstiger; darüber beginnt Spritzguss, sich zu lohnen. Diese Methode vernachlässigt Mengenrabatte beim Drucken, Formlebensdauer beim Spritzguss und Nachbearbeitungslohn, reicht aber als erster Überschlag. Bei der konkreten Angebotserstellung setzt man die Staffelpreise des Lieferanten ein, und der Wendepunkt verschiebt sich in Richtung 100–200 Stück.
Eine gängige Branchenerfahrung: Bei Strukturteilen unter 50–100 Stück ist Drucken meist günstiger als Formenbau; bei 200–500 Stück beginnen Spritzguss oder Vakuumguss Vorteile zu bieten; über 1000 Stück ist Spritzguss praktisch die einzig vernünftige Wahl. Das ist aber kein eisernes Gesetz – je größer das Teil und je teurer die Form, desto höher der Wendepunkt; je kleiner das Teil und je einfacher die Form, desto niedriger der Wendepunkt. Man muss mit konkreten Angeboten rechnen, nicht aus dem Bauch heraus entscheiden.
Die Position des Vakuumgusses: der Zwischenbereich von 20–200 Stück
Beim Vakuumgießen (Handmuster-Abformung) wird mit Silikonformen abgeformt; die Formkosten sind weit niedriger als bei Stahlformen, die Stückkosten liegen zwischen Drucken und Spritzguss. Im Bereich von 20–200 Stück ist es oft günstiger als Drucken, und Oberflächenqualität sowie Materialauswahl kommen Spritzgussteilen näher – man kann eine ABS-, PC- oder PP-ähnliche Haptik erzielen und auch einfärben. Geeignet für Pilotproduktion, Kleinserienmarktstart, Messe-Prototypen. Nachteile: begrenzte Lebensdauer der Silikonform (meist einige Dutzend bis einige Hundert Zyklen), Maßgenauigkeit und Chargenkonsistenz schlechter als beim Stahlform-Spritzguss, komplexe Hinterschnitte erfordern Teilung.
| Stückzahlbereich | Empfohlenes Verfahren | Begründung und Risiken | Hinweise |
|---|---|---|---|
| 1–20 Stück | 3D-Druck (FDM/SLA/SLS/MJF) | Keine Formkosten, Nullkosten bei Zeichnungsänderung, kurze Lieferzeit | Anisotropie, Oberflächentextur, Temperaturbeständigkeit des Materials prüfen |
| 20–200 Stück | Vakuumguss (Handmuster-Abformung) oder SLS/MJF | Beim Vakuumguss Oberfläche und Material näher am Spritzguss; Drucken eignet sich für komplexe Strukturen | Begrenzte Lebensdauer der Silikonform; Vakuumguss erfordert Teilung und Entformungsschrägen |
| 200–1000 Stück | Spritzguss (Einfachform/Aluminiumform) oder Hybrid aus Vakuumguss + CNC | Die Werkzeugkosten beginnen sich zu amortisieren; Aluminiumformen eignen sich für kleine bis mittlere Stückzahlen | Die Lebensdauer von Aluminiumformen liegt üblicherweise bei mehreren Zehntausend Zyklen; Stahlformen eignen sich für lange Serien |
| >1000 Stück | Spritzguss (Stahlform) | Niedrigste Stückkosten, gute Konsistenz | Hohe Werkzeugkosten, hohe Kosten bei Konstruktionsänderungen, Design muss eingefroren werden |
Wenn das Bauteil ein metallisches Funktionsteil ist, gilt eine andere Logik: DMLS hat keine Werkzeugkosten, aber teure Einzelstücke. Bei Stückzahlen im Bereich von einigen Hundert kann CNC-Bearbeitung oder Gießen wirtschaftlicher sein. Der Wendepunkt für den Metall-3D-Druck kommt üblicherweise früher als bei Kunststoff, weil die Stückkosten beim Metalldruck hoch sind und die Nachbearbeitung (Wärmebehandlung, Stützentfernung, Feinbearbeitung) den größten Anteil ausmacht.
Empfohlene Entscheidungsreihenfolge: Klären Sie zuerst, ob das Bauteil geändert werden darf. Wenn das Design noch iteriert wird, validieren Sie auch bei einer Stückzahl von 300 zunächst mit Drucken oder Vakuumguss und öffnen Sie die Form erst, wenn das Design eingefroren ist. Wenn das Design eingefroren ist und die Stückzahl 200 übersteigt, holen Sie direkt Spritzgussangebote zum Vergleich ein. Der Vakuumguss für Prototypen eignet sich für den Zwischenzustand „Design im Wesentlichen eingefroren, aber noch keine Stahlform gewünscht“. Wenn Sie unsicher sind, legen Sie die drei Angebote für 3D-Druck, Vakuumguss und Spritzguss zusammen und rechnen Sie die Gesamtkosten durch – der Wendepunkt zeigt sich von selbst.
Prüfung und Abnahme: Wie man Druckteile misst, beurteilt und mit dem Lieferanten vereinbart
Streitigkeiten bei der Abnahme von Druckteilen entstehen zu 80 % an der Bezugsbasis. Bearbeitete Teile haben eine eindeutige Spannfläche; setzt man die Tastspitze des Koordinatenmessgeräts an, ist das Koordinatensystem definiert. Bei Druckteilen gibt es das nicht – bei FDM-Teilen ist die Unterseite Stützmaterialrest, bei SLS-Teilen ist die Oberfläche eine raue Pulversinterfläche, und DMLS-Teile haben noch die Grundplatte. Wie soll der Prüfer da eine Bezugsbasis festlegen? Wenn es in der Zeichnung nicht steht, legt der Lieferant sie nach seinen Gewohnheiten fest, und Sie messen nach den Montageanforderungen – die Daten stimmen nicht überein, und schon kommt die Rückgabemeldung.
Festlegung der Bezugsbasis: Muss in der Zeichnung verbindlich festgeschrieben werden
Übliche Vorgehensweise: In der Zeichnung wird eine Fertigungsbezugsfläche festgelegt – üblicherweise die Kontaktfläche zur Druckplattform oder ein speziell konstruierter Fertigungsansatz. Vor der Koordinatenmessung ist zu prüfen, ob diese Fläche am Druckteil vollständig ist und ob sie durch die Nachbearbeitung beschädigt wurde. Wenn die Plattformfläche mit Schleifpapier bearbeitet wurde, ist die Bezugsbasis verloren. Dann muss entweder neu vereinbart werden, die Bezugsbasis über andere Merkmale festzulegen, oder es ist bereits in der Angebotsphase zu fordern, dass der Lieferant den Fertigungsansatz beibehält und erst nach der Abnahme entfernt.
Bei kritischen Passmaßen ist in der Zeichnung neben der Toleranz auch die Messmethode zu vereinbaren. Zum Beispiel bei Bohrungsdurchmessern: Wird mit einer Grenzlehre oder mit einem Koordinatenmessgerät gemessen? Bei der Grenzlehre geht die Gutseite durch und die Ausschussseite nicht – die Beurteilung ist einfach; das Koordinatenmessgerät misst die Rundheit, die Daten sehen gut aus, aber die Montage kann trotzdem wegen Übermaß scheitern. Wenn beide nicht übereinstimmen, gilt die Montagefunktion, nicht die Messdaten.
Abnahmevereinbarungen für Sichtteile und Funktionsteile
| Teiletyp | Abnahmepunkt | Empfohlene Vereinbarung | Häufige Fallen |
|---|---|---|---|
| Sichtteil | Oberflächenrauheit, Schichtlinien, Farbabweichung | Musterteil oder visuelles Grenzmuster bereitstellen, Beleuchtungsbedingungen vereinbaren | Schichtlinienrichtung ist zwischen Chargen uneinheitlich, nach dem Zusammenbau deutliche Farbabweichung |
| Funktionsteil | Dichte, Schichthaftfestigkeit | Schnittprüfung oder Lasttest vereinbaren, bei Bedarf CT | Nur optisch abgenommen, nach der Montage Rissbildung entlang der Schichten |
| Passungsteil | Spiel bei Bohrungs-Wellen-Passung | Messposition und Messmittel vereinbaren, Bearbeitungszugabe vorsehen | Direkt gedruckt, nach Toleranzaddition passt es nicht hinein |
Bei Funktionsteilen, die Sicherheit oder Last betreffen, darf man sich nicht nur auf die Maßabnahme verlassen. Branchenüblich ist: Aus derselben Charge ein Teil entnehmen und einen zerstörenden Schnitt durchführen, um zu prüfen, ob zwischen den Schichten unverschmolzene Bereiche oder Poren vorhanden sind; oder einen Lasttest durchführen, bis zum 1,5-Fachen der Auslegungslast belasten, eine Zeit lang halten und prüfen, ob Risse entstehen. Diese Tests müssen in die Bestellung aufgenommen werden, sonst führt der Lieferant standardmäßig nur eine stichprobenartige Maßprüfung durch.
Vereinbarungen auf Beschaffungsebene: Fünf Dinge müssen im Angebot klar stehen
Die vier Wörter „3D-Druck“ können nicht als Abnahmegrundlage dienen. Im Angebot und in der Bestellung müssen mindestens angegeben werden:
- Verfahren: FDM, SLA, SLS, MJF oder DMLS – die Abnahmekriterien unterscheiden sich je nach Verfahren vollständig.
- Materialgüte: Nicht nur „Harz“ oder „Nylon“ angeben, sondern die konkrete Güte, z. B. PA12, Fotopolymerharz der 9000er-Serie.
- Schichthöhe: Bei 0,1 mm und 0,2 mm Schichthöhe unterscheiden sich Oberflächenqualität und Festigkeit in Z-Richtung deutlich.
- Druckrichtung: Das Verhältnis zwischen Hauptspannungsrichtung und Schichtrichtung muss in der Zeichnung oder Bestellung angegeben werden.
- Nachbearbeitung: Stützentfernung, Schleifen, Sandstrahlen, Wärmebehandlung, Färben – jeder Punkt beeinflusst das Abnahmeergebnis.
Wenn diese fünf Punkte nicht angegeben werden, kann der Lieferant bei der Abnahme sagen „so ist 3D-Druck eben“, und Sie können kaum widersprechen. Sind sie klar angegeben, handeln beide Seiten nach derselben technischen Vereinbarung, und der Streit ist mindestens halbiert.
Wenn das Bauteil später montiert werden soll, empfiehlt es sich, direkt in der Zeichnung zu vermerken: „Kritische Passmaße mit Zugabe, nach der Bearbeitung nachmessen“. So weiß der Lieferant, dass dies nicht die Endmaße sind, und Sie behalten die letzte Genauigkeitskontrolle vor der Montage in eigener Hand. Wenn Sie ein Angebot benötigen, geben Sie Verfahren, Material, Schichthöhe, Druckrichtung und Nachbearbeitung klar an, damit das Angebot konvergiert – KI-Dialog-Angebot kann Ihnen helfen, diese Parameter in einem Durchgang auszufüllen und Rückfragen zu reduzieren.
Häufige Fragen (FAQ)
Die folgenden Fragen tauchen fast bei jeder Prüfung auf. Die Antworten geben Entscheidungsgrundlagen, keine zugesicherten Werte; konkrete Toleranzen, Materialgüten und Nachbearbeitungsanforderungen gelten gemäß Zeichnung und schriftlicher Bestätigung des Lieferanten.
Wie wählt man zwischen FDM und SLA?
Schauen Sie zuerst auf den Verwendungszweck, nicht auf die Präzision. Für Strukturfestigkeit, große Gehäuse und Vorrichtungen wählen Sie FDM; für Designverifikation, transparente Teile, feine Texturen und Montagedemonstrationen wählen Sie SLA. Kriterium: Die Festigkeit von FDM in Z-Richtung beträgt üblicherweise nur 50–80 % der XY-Richtung (branchenüblich, anhand des Materialdatenblatts zu bestätigen); lasttragende Teile müssen richtig ausgerichtet werden. SLA-Harz ist nur begrenzt temperaturbeständig; die Dauerbetriebstemperatur sollte im Allgemeinen 60–80 °C nicht überschreiten, da es an hitzeerzeugenden Geräten weich wird. Bei beiden Verfahren sollten Passflächen nicht direkt gedruckt werden; lassen Sie Aufmaß und bearbeiten Sie sie anschließend fein.
Können gedruckte Teile direkt mit Gewinde versehen werden?
Es wird nicht empfohlen, direkt in gedruckte Löcher Gewinde zu schneiden. Die Gewindeprofile von FDM und SLA haben eine geringe Festigkeit und überdrehen nach einigen Einschraubvorgängen; SLS/MJF ist etwas besser, aber die Dichte der Lochwand und die Maßkonsistenz reichen immer noch nicht aus, um Vorspannkräfte aufzunehmen. Übliche Vorgehensweise: Das gedruckte Kernloch mit 0,2–0,4 mm Aufmaß versehen und dann Gewinde schneiden oder Gewindeeinsätze (eingeschmolzene Kupfermuttern) einsetzen. Für lasttragende Gewindelöcher vorzugsweise Einsätze verwenden oder auf Durchgangsloch mit Mutter umstellen. Wenn direkt Gewinde geschnitten werden muss, SLS/MJF wählen, Wandstärke erhöhen, Anzugsdrehmoment reduzieren und dies in der Zeichnung angeben.
Müssen DMLS-Teile wärmebehandelt werden?
In den meisten Fällen ja. Der DMLS-Prozess beinhaltet schnelles Schmelzen und Erstarren sowie Eigenspannungen; bei direkter Verwendung kann es zu Verformung oder Rissen kommen. Eine übliche Nachbearbeitungskette ist: Abtrennen von Bauplatte und Stützen → Spannungsarmglühen → (je nach Material) Lösungsglühen + Auslagern oder heißisostatisches Pressen → Feinbearbeitung der Passflächen. Das konkrete Verfahren hängt von der Materialsorte ab (z. B. Edelstahl, Aluminiumlegierung, Titanlegierung, Werkzeugstahl unterscheiden sich jeweils) und muss gemäß Materialnorm oder Prozessdokumentation des Lieferanten ausgeführt werden; es lässt sich nicht pauschal festlegen. Bei Teilen mit Anforderungen an die mechanischen Eigenschaften sollten mit dem Ofen mitlaufende Probestäbe oder Prüfungen derselben Charge vereinbart werden.
Kann die Druckgenauigkeit ±0,05 mm erreichen?
Die Maßtoleranz des gesamten Teils ist üblicherweise nicht erreichbar. Branchenübliche Werte: FDM etwa ±0,3 mm oder ±0,3 % (der größere Wert gilt), SLA etwa ±0,1 mm, SLS/MJF etwa ±0,3 %, DMLS etwa ±0,1 mm (jeweils gemäß Zeichnung, Material und Druckrichtung zu bestätigen). ±0,05 mm ist im Allgemeinen nur bei einzelnen kleinen Merkmalen und nach Nachbearbeitung möglich, und es müssen Messmethode und Bezug vereinbart werden. Bei kritischen Passmaßen sollte man nicht darauf vertrauen, dass sie direkt gedruckt werden; Aufmaß lassen und CNC-Feinbearbeitung ist zuverlässiger.
Ab welcher Stückzahl sollte man vom Drucken auf Spritzgießen umstellen?
Es gibt keine feste Zahl; sie hängt von Teilegröße, Material und Werkzeugkomplexität ab. Vereinfachte Beurteilung: 3D-Druck hat keine Werkzeugkosten, aber hohe Stückkosten; Spritzgießen hat Werkzeugkosten, aber niedrige Stückkosten. Der branchenübliche Wendepunkt liegt grob bei 50–100 Stück, bei kleinen Teilen kann er niedriger, bei großen oder anspruchsvollen Teilen höher liegen. Im Bereich von 20–200 Stück ist Handmuster-Abformung (Vakuumgießen) manchmal wirtschaftlicher als Drucken, und Oberfläche sowie Material ähneln stärker Spritzgussteilen. Letztlich gilt der Vergleich tatsächlicher Angebote und Gesamtkosten; vergleichen Sie nicht nur den Stückpreis.
Key takeaways
- Erst die Materialfamilie festlegen, dann das Verfahren: Metallteile schließen Polymerverfahren direkt aus, Kunststoffteile mit Temperaturbeständigkeit >120 °C sollten nicht mit Standard-SLA-Harz gefertigt werden.
- Die Kraftrichtung entscheidet über Erfolg oder Misserfolg: Die Festigkeit in Z-Richtung ist bei FDM und SLA deutlich geringer als in XY-Richtung; die Hauptspannungsrichtung sollte die Schichtgrenzen möglichst meiden.
- Passflächen und Gewinde nicht direkt aus dem Druck erwarten: 0,2–0,4 mm Aufmaß vorsehen und mit Reiben, Gewindeschneiden oder Nachbearbeitung sicherstellen.
- Bei Stückzahlen über etwa 50–100 Stück die Gesamtkosten für Spritzguss oder Vakuumguss neu berechnen; der Preisvorteil des Drucks verschwindet dann.
- Vor der Abnahme zuerst die Bezüge festlegen: Gedruckte Teile haben keine bearbeitete Bezugsfläche; vor der Koordinatenmessung müssen Aufspannung und Bezugsbildung vereinbart werden.



