Warum eine „empfohlene Wandstärkentabelle“ ein Projekt über das Budget treiben kann
Letztes Jahr gab es ein Projekt für ein Sensorgehäuse. Der Konstrukteur gab in der Zeichnung für die Seitenwände einheitlich 1,0 mm an, mit der Begründung: „Die im Internet gefundene minimale Wandstärke ist eben 1 mm.“ Beim Entnehmen des SLA-Erstmusters rissen zwei Seitenwände an der Stützenwurzel auf; beim Wechsel zu SLS traten an der Montagefläche wieder lokale Einfallstellen auf, die Ebenheit lag außerhalb der Toleranz, und beim Zusammenbau ließ sich nichts fest zusammendrücken. Das Problem lag nicht in der Zahl 1,0 mm selbst, sondern darin, dass sie als isolierte, prozessübergreifend übertragbare Größe behandelt wurde.
Die Wandstärke ist nie ein reines Geometrieproblem, sondern eine Funktion der Wärmehistorie und des Werkzeugwegs. Dieselbe 1,0-mm-Wand muss bei SLA die Ablösekraft jeder Schicht aushalten, bei SLS auf die Abkühlung des Pulverbettes warten, bei DMLS die Erstarrungsschrumpfspannung aufnehmen und bei FDM zusätzlich die Randbedingungen von Düsendurchmesser und Extrusionslinienbreite berücksichtigen. Ändert sich der Prozess, ändert sich der begrenzende Faktor, und damit auch der Wandstärkenbereich, der noch trägt.
Noch unangenehmer sind die Kosten. Ist die Wand zu dünn, steigen Ausschussquote und Nachbearbeitungszeit; ist sie zu dick, steigen Materialverbrauch, Druckzeit und Kühlzyklus gemeinsam, und bei Spritzgussteilen kommt noch eine längere Nachdruckphase hinzu. In der Angebotsphase rechnet das niemand für einen durch; erst in der DVT stellt man fest, dass die Konstruktion geändert werden muss, und dann wurden Werkzeug oder Vorrichtung bereits bearbeitet – die Nacharbeitskosten bleiben an einem selbst hängen.
Deshalb darf die Reihenfolge nicht umgekehrt werden: Erst den Prozess festlegen, dann die Wandstärke, zuletzt Übergänge und Prüfung. Im Folgenden wird zuerst eine prozessübergreifende Basistabelle gegeben, dann werden die Versagensmechanismen aufgeschlüsselt, und schließlich werden umsetzbare Modellierungsregeln und Prüfpunkte daraus abgeleitet.
Prozessübergreifende Wandstärken-Basiswerte: Minimum, Empfehlung, Obergrenze und dominierender begrenzender Faktor
Die Wandstärke ist keine isolierte Größe, die man einfach aus einer Tabelle abschreiben kann. Steht in derselben Zeichnung 1,2 mm, kann ein SLA-Teil beim Entnehmen entlang der Schichten aufreißen, ein DMLS-Teil durch Erstarrungsspannung verziehen und ein Spritzgussteil Einfallstellen oder unvollständige Füllung zeigen. Der Grund dafür ist, dass die Wandstärkengrenzen jeder Technologie aus unterschiedlichen physikalischen Mechanismen stammen: FDM wird durch Düsengeometrie und Werkzeugweg begrenzt, SLA durch Ablösekraft und Harzviskosität, SLS/MJF durch Wärmeakkumulation und Pulverschmelzfenster, DMLS durch Erstarrungsschrumpfspannung und Vakuumguss sowie Spritzguss durch Entformung und Fließfront.
Daher ist das richtige Vorgehen: zuerst den Prozess festlegen, dann die Wandstärke, zuletzt Übergänge und Prüfung. Die folgende Tabelle gibt branchenübliche Referenzbereiche an, um schnell eine Beurteilungsbasis zu schaffen, sie ist jedoch kein Garantiewert eines Anbieters. Die tatsächlich erreichbare Wandstärke hängt von Gerätemodell, Materialgüte, Druckorientierung, Stützenstrategie und Nachbearbeitung ab und muss vor der Angebotsabgabe Punkt für Punkt mit dem Anbieter geklärt werden.
| Prozess | Minimale Wandstärke (Referenz) | Empfohlene Wandstärke (Referenz) | Obergrenze (Referenz) | Dominierender begrenzender Faktor |
|---|---|---|---|---|
| FDM | ≥ Düsendurchmesser × 2 (üblich 0,8–1,0 mm) | 1,2–2,5 mm (ganzzahliges Vielfaches des Düsendurchmessers) | Keine harte Obergrenze, aber >6 mm neigt zu Wärmestau im Kern | Düsengeometrie, Werkzeugweg, Schichthaftung |
| SLA/DLP | 0,4–0,6 mm (kleine Teile) | 0,8–2,0 mm | >5 mm innere Spannungsrisse und Schrumpfung deutlich | Ablösekraft, Harzviskosität, Nachhärtungsschwund |
| SLS | 0,7–1,0 mm | 1,5–3,0 mm | >8 mm Wärmeakkumulation führt zu ungeschmolzenem Kern | Pulverschmelzfenster, Wärmeakkumulation, Kühlgradient |
| MJF | 0,5–0,8 mm | 1,2–2,5 mm | >6 mm lokales Einfallrisiko | Wärmeakkumulation, Flussmittelverteilung, Orientierung |
| DMLS/SLM | 0,3–0,5 mm (einfache Formen) | 0,8–2,0 mm | >10 mm Verzug durch Erstarrungsspannung | Erstarrungsschwindungsspannung, Stützen und Wärmegradient |
| Vakuumguss | 0,8–1,2 mm | 2,0–4,0 mm | >10 mm Lunker und Blasen | Entformung, Harzfluss, Aushärtungswärme |
| Spritzguss | 0,6–1,0 mm (je nach Material) | 1,5–3,5 mm | >5 mm Einfallstellen und stark verlängerte Kühlzeit | Fließfront, Nachdruck, Entformung und Kühlung |
Beim Lesen der Tabelle sind drei Punkte zu beachten: Erstens bezieht sich die minimale Wandstärke in der Regel auf die lokale Formbarkeit und nicht auf die strukturelle Zuverlässigkeit; zweitens ist der empfohlene Bereich ein Kompromiss zwischen Festigkeit, Maßstabilität und Kosten; drittens wird die Obergrenze oft leichter übersehen als die Untergrenze – die durch dicke Wände verursachte Wärmestauung im Kern, Einfallstellen und Verzug zeigen sich erst in der Montagephase. Wenn ein Bauteil sowohl dünnwandige als auch dickwandige Bereiche aufweist, ist ein abrupter Wandstärkenübergang gefährlicher als der Absolutwert; darauf wird weiter unten gesondert eingegangen.
Was passiert, wenn es zu dünn ist, und was, wenn es zu dick ist: Versagensmechanismen nach Verfahren
Die Wandstärke ist keine isolierte Dimension; sie bestimmt die Wärmehistorie und den Werkzeugweg. Wird dieselbe Zeichnung mit einem anderen Verfahren gefertigt, ändert sich auch das Versagensmodell. Im Folgenden wird dies entlang von vier gängigen Routen aufgeschlüsselt, wobei jeder Abschnitt auf ein in CAD anklickbares Merkmal zurückführt.
SLA/DLP: Dünne Wände versagen durch Abzugskräfte, dicke Wände durch Nachhärtungsschwindung
Bei der Photopolymerisation muss jede Schicht von der Trennfolie „abgerissen“ werden. Bei dünnen Platten unter 0,6 mm kann die Zugkraft im Moment des Ablösens ausreichen, um Ränder aufzurollen oder einzureißen, insbesondere bei Auslegerstrukturen. Zu prüfende Merkmale: freitragende dünne Platten, schlanke Rippen, scharfe Ecken. Umgekehrt kann bei massiven Blöcken mit einer Wandstärke von mehr als etwa 4 mm das innere Harz nicht vollständig aushärten; in der Nachhärtungsphase kommt es zu ungleichmäßiger Schwindung, und die Ebenheit beginnt zu driften. Zu prüfende Merkmale: massive Bossen, große Querschnittsflansche. An solchen Stellen empfiehlt es sich, auszuhöhlen und Entlüftungsöffnungen vorzusehen, statt durch Verdickung die Festigkeit zu sichern.
SLS/MJF: Dünne Wände versagen durch unzureichende Wärmeakkumulation, dicke Wände durch Wärmestau im Kern
Das Pulverbett wird durch die Wärmezone gesintert; dünne Wände kühlen zu schnell ab, die Schichten können nicht rechtzeitig verschmelzen, und beim Entnehmen brechen sie sofort delaminierend auseinander; bei säulen- oder plattenförmigen Merkmalen unter etwa 0,8 mm ist dies besonders ausgeprägt. Dicke Wände sind das Gegenteil: Die Wärme staut sich im Kern und kann nicht abgeführt werden; nach dem Abkühlen entstehen lokale Einfallstellen und die Maße fallen zu klein aus. Zu prüfende Merkmale: Stufen mit abruptem Dick-Dünn-Übergang, geschlossene dicke Blöcke. In der Branche ist es üblich, dicke Blöcke als Schale mit Pulverentleerungsöffnungen auszuführen und die Wandstärke im Bereich von 2–3 mm zu halten; das hängt jedoch vom Material und der Anlage ab und muss mit dem Lieferanten abgestimmt werden.
SLM/DMLS: Dünne Wände versagen durch Erstarrungsspannung, dicke Wände durch Verzug infolge Eigenspannung
Das Metallschmelzbad erstarrt schnell; dünne Wände haben wenig Zwang und werden beim Abkühlen leicht verbogen; Metallplatten unter etwa 0,4 mm verformen sich beim Entnehmen und Entfernen der Stützen häufig. Bei dicken Wänden hingegen ist die Temperaturdifferenz zwischen den Schichten groß, die Eigenspannung konzentriert sich, und langgestreckte dickwandige Teile verziehen sich in Längsrichtung. Zu prüfende Merkmale: lange dünne Platten, großflächige dicke Platten. Gegenmaßnahmen sind üblicherweise eine geänderte Orientierung, zusätzliche Stützen oder die Aufteilung dicker Wände in dünnwandige Strukturen mit Verstärkungsrippen.
FDM: Dünne Wände versagen durch die Düsengeometrie, dicke Wände durch Wärmestau
Die Breite der FDM-Außenwand ist durch den Düsendurchmesser begrenzt; wenn die Wandstärke kein ganzzahliges Vielfaches des Düsendurchmessers ist, fügt die Slicing-Software einen dünnen Streifen hinzu, und die Festigkeit sinkt abrupt. Wandstärken unterhalb des Düsendurchmessers (üblich 0,4 mm) lassen sich grundsätzlich nicht mit stabilem Profil drucken. Bei dicken Wänden hingegen fährt die Düse wiederholt über denselben Bereich, die Wärme staut sich, die Oberfläche wird runzelig und die Maße weiten sich aus. Zu prüfende Merkmale: Wandstärken, die keine ganzzahligen Vielfachen sind, zusammenhängende massive Bereiche. Die Außenwand als ganzzahliges Vielfaches des Düsendurchmessers auszuführen ist wirksamer als eine Erhöhung der Füllrate.
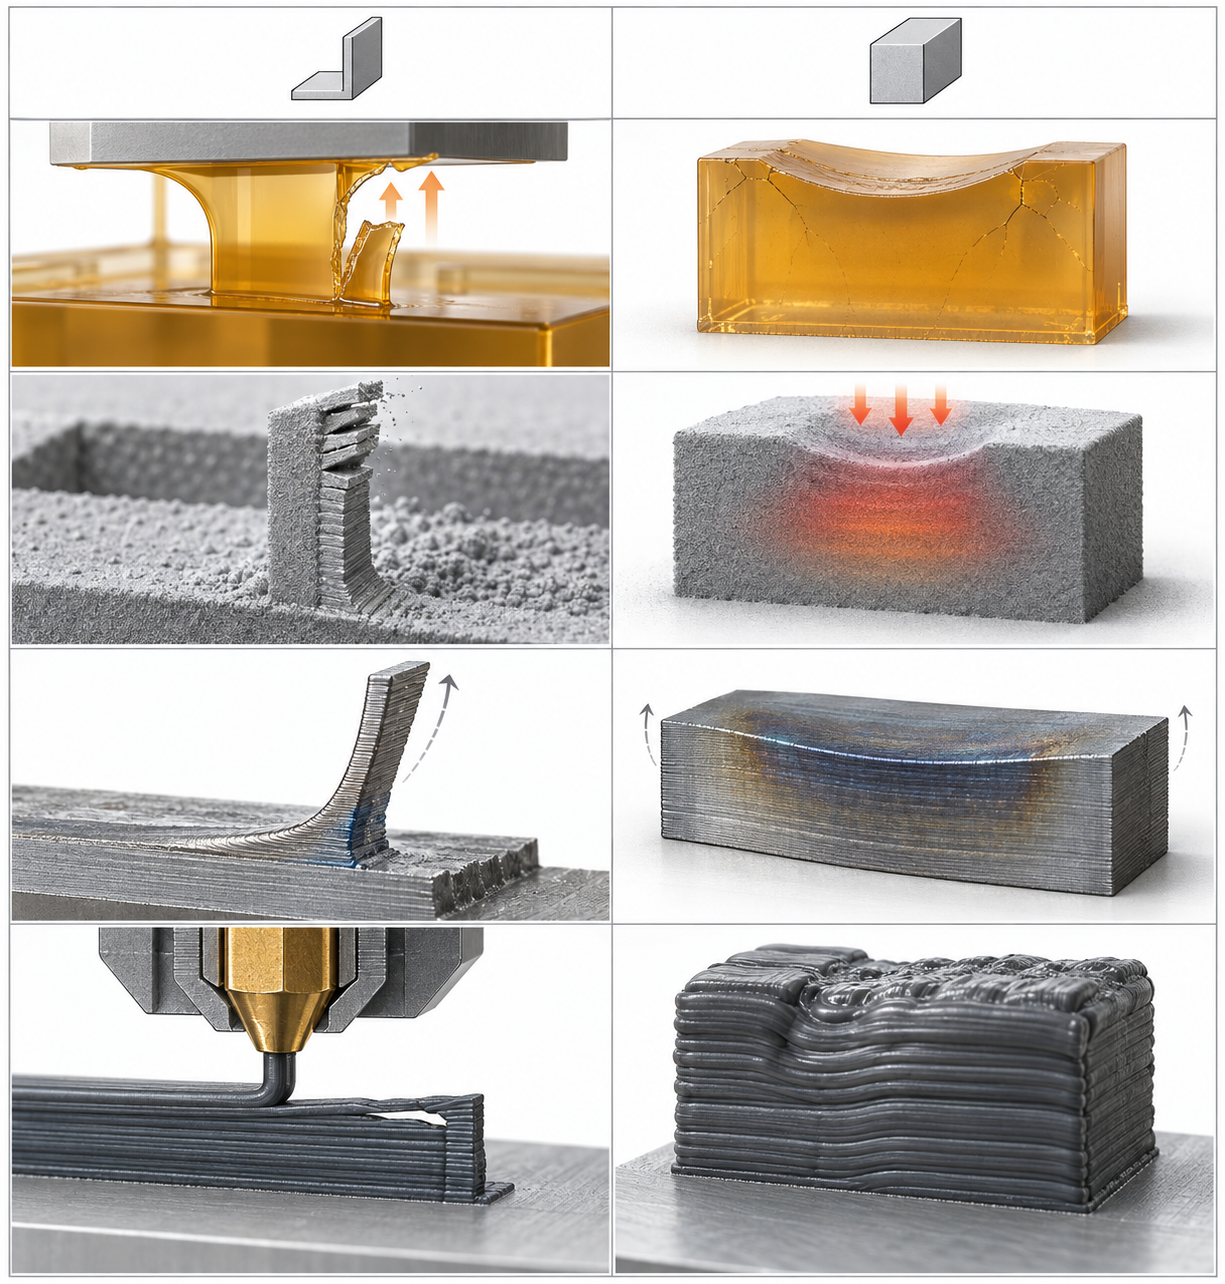
Merken Sie sich diese vier Versagensgruppen in einem Satz: Dünne Wände fürchten Kraft, dicke Wände fürchten Wärme. Fragen Sie bei der Zeichnungsprüfung zuerst: „Ist dieses Merkmal dünn oder dick?“ und dann: „Fürchtet dieses Verfahren Kraft oder Wärme?“ – so ergibt sich die Richtung.
Umsetzbare Modellierungsregeln: ganzzahlige Vielfache des Düsendurchmessers, Übergangsverhältnisse, Innenradien
Nachdem die Wandstärke festgelegt ist, entscheiden in der Zeichnung tatsächlich drei Dinge über den Erfolg: wie groß die Wandstärke gewählt wird, wie zwischen dick und dünn übergegangen wird und wie Ecken ausgeführt werden. Diese drei Dinge in der Modellierungsphase zu ändern kostet nahezu nichts; sie erst nach dem Erstmuster zu ändern bedeutet eine Neuplanung der Produktion. Die folgenden vier Regeln lassen sich direkt in Ihrem CAD anwenden.
Ein Fall, der schiefging: vollständige Nachbetrachtung von der Zeichnung bis zur Erstmusterprüfung
Korrekturmaßnahmen: drei Änderungen, ohne Mehrkosten
- Übergang hinzufügen: Die Stufe von 1,2 auf 4 mm in einen konischen Übergang ändern, wobei die Länge des Übergangsabschnitts mindestens das Dreifache der Dicken differenz betragen sollte (also ≥8,4 mm), um den Wärmegradienten zu glätten.
- Orientierung ändern: Die Montagefläche um 90° drehen, sodass sie nicht mehr großflächig auf dem Boden des Pulverbettes aufliegt, um Wärmeakkumulation am Boden und Stützkontakt zu reduzieren.
- Lokal ausdünnen: Den dicken Bereich zu einer 2 mm Wand mit Verstärkungsrippen aushöhlen, um das Dickenverhältnis unter 2:1 zu drücken.
Ausnahmen und Grenzen: Elastomere, Metalle, transparente Teile, Mikrofluidik
Die Wandstärkenregeln der vorherigen Abschnitte gelten standardmäßig für starre Kunststoffe, übliche Orientierung und Nutzung bei Raumtemperatur. Sobald der Werkstoff auf ein Elastomer wechselt oder das Teil lichtdurchlässig sein, durchströmt werden oder hohen Temperaturen standhalten muss, kann dieselbe Zahlenreihe Ihnen zum Verhängnis werden. Dieser Abschnitt erklärt, in welchen Szenarien die vorherigen Empfehlungen nicht gelten und in welche Richtung korrigiert werden sollte.
Elastomere: Wandstärke erhöhen, nicht verringern
Bei Elastomeren wie TPU und TPE können dünnwandige Teile während des Druckens durch Eigengewicht und Mitziehen der Düse knicken und sich beim Entnehmen durch Ziehen verformen. Die Erfahrung zur „Mindestwandstärke“ starrer Kunststoffe muss hier nach oben angepasst werden: In der Branche ist es üblich, die Mindestwandstärke von Elastomeren mit dem 1,5- bis 2-fachen starrer Teile anzusetzen, abhängig von der Shore-Härte – je weicher, desto dicker. Aber auch nicht unbegrenzt verdicken, denn bei dicken Elastomerwänden können sich innerlich unverschmolzene Bereiche oder Blasen bilden, und die bleibende Verformung unter Druck wird schlechter. Wenn ein Teil sowohl weich als auch dünn sein muss, wechselt man üblicherweise zu Vakuumguss oder passt die Struktur an (Rippen, Querschnitt ändern), statt es einfach zu drucken.
Metall-DMLS: Dünnwände sind durch Erstarrungsspannungen begrenzt
Bei dünnen Wänden im metallischen Pulverbett schmelzen liegt die Begrenzung nicht an der Düse, sondern an den Erstarrungsschrumpfspannungen. Wenn die Wandstärke unter etwa 0,4–0,6 mm liegt (abhängig von Legierung und Orientierung), kann es während des Druckens zu Verzug oder sogar Rissen kommen, weil die dünne Wand beim Abkühlen und Schrumpfen jeder Schmelzbadschicht nicht genügend Querschnittssteifigkeit hat, um den Zugspannungen zu widerstehen. Bei dicken Wänden ist es umgekehrt: Die Wärme staut sich im Kern, was zu Kugelbildung, Porosität und Eigenspannungen führen kann. Die Wandstärkenauslegung von Metallteilen muss sowohl die Druckorientierung als auch die spätere Entfernung der Stützen berücksichtigen – dünne Wände in der Nähe von Stützflächen können beim Entfernen der Stützen einreißen. Wenn ein Teil zwingend dünnwandig aus Metall sein muss, wird üblicherweise empfohlen, das Design in eine Rippenstruktur zu ändern und „dünne Wand“ in „dünne Wand + Verstärkungsrippen“ umzuwandeln, statt einfach die Dicke zu reduzieren.
Transparente Teile und Mikrofluidik: Dick und dünn haben ihren Preis
Bei transparenten Teilen (SLA-transparentes Harz, PC-Typen) werden bei zu großer Wandstärke innere Eigenspannungen und Schichtlinien im Durchlicht verstärkt sichtbar, was trüb und mit Fließspuren erscheint. Für Lichtdurchlässigkeit wird die Wandstärke üblicherweise auf 2–3 mm begrenzt und mit Nachbearbeitung kombiniert (Schleifen, Polieren, transparenter Lack). Bei Mikrofluidik-Chips ist es umgekehrt: Die Wandstärke der Kanalwände darf nicht zu dünn sein, sonst verformen sich die Kanäle unter Druck und ändern den Strömungswiderstand; aber zu dicke Wände beeinträchtigen wiederum die optische Detektion. Üblich ist, die Wandstärke der Kanalwände mit dem 1- bis 2-fachen der Kanalbreite anzusetzen und in der Zeichnung die Toleranzen der Kanalabmessungen und Oberflächenrauheitsanforderungen anzugeben, statt nur eine Wandstärkenzahl zu schreiben.
In einem Satz: Wandstärkenregeln sind eine Funktion von Prozess und Werkstoff, keine universelle Konstante. Bei Wechsel von Werkstoff, Prozess oder Nachbearbeitung muss neu geprüft werden. Wenn Sie unsicher sind, schreiben Sie Verwendungszweck, Belastung, Lichtdurchlässigkeits- oder Dichtheitsanforderungen in die Anfrage, damit der Prozessanbieter eine gezielte Wandstärkenempfehlung geben kann – das ist viel einfacher, als selbst im CAD zu raten.
Prüfung, Beschaffung und Toleranzen: Wie Wandstärke messen, wie Toleranzen angeben
Bei der Erstmusterprüfung ist die Wandstärke oft der streitanfälligste Punkt. Mit der Schieblehre gemessen zeigt sie 1,18 mm, die Zeichnung gibt 1,2±0,1 an, scheinbar in Ordnung; aber die Montagefläche ist um 0,3 mm verzogen, die ganze Charge ist Ausschuss. Das Problem liegt nicht an der Schieblehre, sondern daran, dass Messbezug und Toleranzzuweisung nicht auf die Funktion abgestimmt sind. Dünnwandige Teile werden durch Einspannkraft, Temperatur und Nachbearbeitung beeinflusst; der Kontaktdruck der Schieblehre kann bei elastischen Teilen den Messwert um 0,05–0,15 mm zu klein ausfallen lassen. In der Branche ist üblich: Bei starren Kunststoffteilen Schieblehre oder Bügelmessschraube verwenden, Messpunkte abseits von Anguss, Schweißnaht und Stützresten; bei Elastomeren oder dünnwandigen gekrümmten Teilen auf berührungslose Verfahren (Bildmessgerät, Laserscan) oder CT wechseln, um Kontaktverformung zu vermeiden. CT kann in einem Durchgang eine Wandstärkenverteilungskarte liefern und eignet sich zur Überprüfung von Übergangsbereichen und Innenräumen, ist aber teuer und langsam und wird üblicherweise nur für Erstmuster oder strittige Teile eingesetzt.
Messbezug und Logik der Toleranzerweiterung
Bevor Sie in der Zeichnung eine Wandstärkentoleranz angeben, fragen Sie sich: Ist diese Dicke ein Funktionsmaß oder ein Referenzmaß? Wenn die Wandstärke nur die Steifigkeit beeinflusst und nicht die Montage, kann die Toleranz auf ±10 % oder breiter gesetzt werden; wenn die Wandstärke das Übermaß von Clips oder den Kanalquerschnitt bestimmt, muss sie auf ±0,05–0,1 mm eingeengt werden. Bei dünnwandigen Teilen (Wandstärke unter 1,5 mm) wird keine symmetrische Toleranz empfohlen, da die Dickenabweichung beim Drucken oder Spritzgießen üblicherweise einseitig zu dünn ausfällt – Materialschwindung, ungleichmäßige Kühlung und Düsenbahnkompensation lassen den Istwert kleiner als den Nennwert werden. Praktischer ist eine einseitige Untergrenze: Nennmaß 1,2 mm, Angabe „mindestens 1,1 mm“, Obergrenze nicht kontrolliert, damit der Lieferant nicht zur Erreichung der Obergrenze verdickt und Verzug verursacht. Als Messbezug vorzugsweise die Montagefläche oder Positionierbohrung wählen, nicht die Druckplattformfläche – letztere ist durch Stützreste und Erstschichtkompression beeinträchtigt und schlecht wiederholbar.
Informationsliste, die bei der Anfrage beigefügt werden muss
Wenn Wandstärkenprobleme in der Angebotsphase nicht klar geschrieben werden, gibt es in der Serienfertigung sicher Nacharbeit. Bei der Anfrage an den Lieferanten sollten mindestens die folgenden Informationen beigefügt werden, sonst kann die Gegenseite nur mit Standardwandstärke kalkulieren und später bei Zeichnungsänderung den Preis erhöhen:
- Prozess und Werkstoff: FDM/SLA/SLS/MJF/DMLS oder Spritzguss, Werkstoffmarke oder äquivalente Marke. Dieselbe Wandstärke ist bei verschiedenen Prozessen völlig unterschiedlich fertigbar.
- Druck-/Formorientierung: In der Zeichnung die Bezugsfläche markieren oder Isotropie verlangen, sonst legt der Lieferant das Teil in eine stützsparende Richtung, und die Festigkeit dünner Wände kann nur 60 % des Nennwerts betragen.
- Kritische Wandstärken und Toleranzen: Funktionale Wandstärke und Referenzwandstärke markieren, Messbezug angeben und ob einseitige Ausdünnung zulässig ist.
- Anforderungen an die Nachbearbeitung: Stützenentfernung, Sandstrahlen, spanende Bearbeitung, Polieren, Glühen. Sandstrahlen kann Außenwände abtragen, Spannen bei der spanenden Bearbeitung kann verformen – all das vor der Kalkulation angeben.
- Abnahmeverfahren: Stichprobenprüfung mit Schieblehre, CT-Vollprüfung oder Montageverifikation. Das Abnahmeverfahren bestimmt direkt das Prozessfenster und den Preis des Lieferanten.
Auf der Beschaffungsseite gibt es noch einen oft übersehenen Punkt: Der Preis für dünnwandige Teile sollte nicht nach Volumen berechnet werden. Wenn die Wandstärke von 2 mm auf 1 mm reduziert wird, spart man die Hälfte des Materials, aber Druckzeit, Stützmenge und Ausschussquote steigen oft, der Stückpreis kann sogar steigen statt zu fallen. Wenn der Lieferant nur nach Gramm kalkuliert, werden dünnwandige Teile leicht zu niedrig angeboten und später über „Toleranzüberschreitung“ ausgeglichen. Stabiler ist es, einen Stückpreis mit angegebenem Wandstärken-Abnahmekriterium zu verlangen und Prüfmethoden und Toleranzen in den Auftragsanhang aufzunehmen. Für einen schnellen Vergleich der Wandstärken-Fertigbarkeit und Preise verschiedener Prozesse können Sie den 3D-Druck-Angebotseingang oder das klassische Angebot nutzen und Zeichnung, Orientierung und Toleranzanforderungen zusammen hochladen, um Rückfragen zu reduzieren.
Häufige Fragen (FAQ)
Die folgenden Fragen werden fast bei jeder Zeichnungsprüfung gestellt. Die Antworten hängen von Anlage, Werkstoff und Orientierung ab; hier wird die Beurteilungsgrundlage genannt, keine zugesicherten Werte.
Kann die Füllrate die Wandstärke ersetzen? Wenn ich die Füllung auf 80 % setze, muss ich mich dann nicht mehr um die Wandstärke kümmern?
Nein. Biege- und Zugbelastungen werden hauptsächlich von den Außenwänden getragen; die Füllung beeinflusst nur die innere Stützung und die Drucksteifigkeit. Wenn die Außenwand zu dünn ist, reißt das Teil selbst bei 100 % Füllung beim Entnehmen, Montieren oder Herunterfallen entlang der Schichtgrenzen. Üblich ist, zuerst die Außenwanddicke in den vom Prozess empfohlenen Bereich zu bringen und dann mit der Füllrate Steifigkeit und Gewicht einzustellen; umgekehrt verbraucht man oft Material, ohne das Festigkeitsproblem zu lösen.
Welche Risiken birgt eine Wandstärke über der Obergrenze? Ist dicker nicht stabiler?
Nicht unbedingt. Dicke Wände stauen bei SLS/MJF die Wärme, was zu langsamer Kernabkühlung, lokalen Einfallstellen und Verzug führt; bei SLA erhöhen sie die Ablösekraft, was beim Entnehmen leicht zum Reißen führt; bei DMLS konzentrieren sich an abrupten Dickenübergängen die Erstarrungsspannungen, was zu Rissen führen kann. Dicke Wände erhöhen zudem Material- und Zeitkosten. Wenn die Struktur Steifigkeit benötigt, vorzugsweise Rippen, Hüllen oder Querschnittsänderungen statt blindes Verdicken.
Wie lässt sich die Wandstärkengleichmäßigkeit sicherstellen? Was muss in der Zeichnung angegeben werden?
Zuerst das Dickenverhältnis kontrollieren; empfohlen wird, dass der Dickenunterschied benachbarter Bereiche 3:1 nicht überschreitet und die Länge des Übergangsabschnitts mindestens das Dreifache des Dickenunterschieds beträgt. In der Zeichnung sollten neben der Nennwandstärke die Ebenheit oder Passmaße der kritischen Montageflächen angegeben und Orientierung sowie Nachbearbeitungsanforderungen erläutert werden. Die Gleichmäßigkeit wird letztlich durch die Erstmusterprüfung bestätigt, üblicherweise mit Schieblehre, Ultraschall-Dickenmessung oder CT; für dünnwandige Bereiche muss der Messbezug klar angegeben werden, sonst passen die Daten nicht zusammen.
Kann dieselbe Zeichnung gleichzeitig mit FDM, SLA und SLS gedruckt werden?
Die Geometrie kann gemeinsam genutzt werden, die Wandstärke nicht einfach übernommen werden. FDM ist durch den Düsendurchmesser begrenzt, die Außenwand sollte ein ganzzahliges Vielfaches des Düsendurchmessers sein; SLA ist durch die Ablösekraft begrenzt, die Untergrenze der Wandstärke ist strenger; SLS braucht keine Stützen, aber die Wärmeakkumulation ist deutlich, die Obergrenze der Wandstärke ist empfindlicher. Bei prozessübergreifender Kalkulation sollten Prozess, Werkstoff und Orientierung jeweils angegeben werden, damit der Lieferant nach seinen eigenen Regeln bewertet, statt eine Wandstärke für alles zu verwenden.
Wie werden Dünnwandteile kalkuliert? Warum unterscheiden sich verschiedene Lieferanten so stark?
Preisunterschiede bei Dünnwandteilen entstehen meist an drei Stellen: Arbeitszeit für Stützen und Nachbearbeitung, Ausschussrate, Prüfanforderungen. Wenn die Wandstärke nahe an der Prozessuntergrenze liegt, steigen die Wahrscheinlichkeit von Bruch beim Entnehmen und von Nacharbeit, und Lieferanten kalkulieren dieses Risiko in den Preis ein. Bei der Anfrage sollten Verfahren, Material, Orientierung, kritische Maße und Prüfmethode angegeben werden, damit Angebote vergleichbar sind. Konkrete Preise und Lieferzeiten richten sich nach der Bewertung des Lieferanten; hier werden keine zugesicherten Werte genannt.
Key takeaways
- Erst den Prozess festlegen, dann die Wandstärke: Bei derselben Zeichnung kann die minimale Wandstärke je nach Prozess um das 2- bis 3-Fache abweichen; die Wandstärke muss immer zusammen mit dem Prozess geprüft werden.
- Bei dünnen Wänden auf Ablösung und Beulen achten, bei dicken Wänden auf Wärmekern und Einfallstellen: Ist sie zu dünn, zuerst Stützen und Entnahmeorientierung prüfen; ist sie zu dick, zuerst Wärmeakkumulation und Nachbearbeitung prüfen.
- Wandstärkenübergänge sind gefährlicher als die absolute Wandstärke: Stufen und plötzliche Sprünge sind Bruchstellen für Spannung und Abkühlrate; die Länge des Übergangsabschnitts sollte mindestens das 3-Fache der Dicken differenz betragen.
- Bei FDM die Außenwand als ganzzahliges Vielfaches des Düsendurchmessers auslegen; mehr Schalen sind wirtschaftlicher als mehr Füllung; Elastomere und transparente Teile müssen nach der entgegengesetzten Regel dicker ausgelegt werden.
- Beim Erstmuster zuerst die Wandstärkengleichmäßigkeit und die kritischen Querschnitte messen, dann über Maßtoleranzen sprechen; bei dünnwandigen Teilen sollten die Toleranzen erweitert und die Messbezüge angegeben werden.



