Die Ursachen von Präzisionsproblemen beim Nylonspritzguss: Wasseraufnahme, Kristallisation und Schwindung
Hohe Präzision und hohe Qualität beim Spritzgießen von Nylon bedeuten im Kern, mit drei Dingen zu ringen: Wasseraufnahme, Kristallisation und Schwindung. Diese drei sind keine unabhängigen Variablen – der Feuchtigkeitsgehalt verändert Viskosität der Schmelze und Kristallisationsverhalten, die Werkzeugtemperatur bestimmt die Kristallinität, und die Kristallinität bestimmt wiederum Schwindung und Maßstabilität. Gerät ein Glied außer Kontrolle, driften Maßtoleranzen und Aussehen.
Die entscheidenden Variablen für die Präzision beim Nylonspritzguss lassen sich in einer kurzen Liste zusammenfassen: Feuchtigkeitsgehalt des Rohmaterials, Zylindertemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Umschaltpunkt und Nachdruckkurve, Kühlzeit und Gleichmäßigkeit der Kühlung. Jede Variable hat ein nutzbares Fenster; außerhalb des Fensters entstehen Fehler.
- Wasseraufnahme: PA6 und PA66 nehmen in der Luft kontinuierlich Feuchtigkeit auf. Wird ohne ausreichende Trocknung gespritzt, verdampft das Wasser in der Schmelze im Kompressionsbereich der Schnecke und erzeugt direkt Silberstreifen, Blasen und Maßschwankungen.
- Kristallisation: Nylon ist ein teilkristallines Polymer. Hohe Werkzeugtemperatur bedeutet hohe Kristallinität, große aber stabile Schwindung; niedrige Werkzeugtemperatur bedeutet geringe Kristallinität, kleine Schwindung, aber steigendes Risiko für Nachschwindung und Verzug.
- Schwindung: Die Schwindung von Nylon ist von Natur aus relativ groß und ändert sich mit Wanddicke, Glasfaserorientierung und Angusslage; Präzision lässt sich nicht allein durch Kompensation mit einem einzigen Schwindungswert lösen.
Qualität lässt sich nicht nur durch Einstellen der Maschine „auffangen“, sondern muss auch durch Prüfung belegt werden: Maße des Erstmusters, Verzugsgrad und Prozessfähigkeit kritischer Maße sind die Grundlage für die Beurteilung, ob der Prozess stabil ist. Hohe Präzision beim Spritzgießen von Nylon beruht letztlich auf einem reproduzierbaren Parameterfenster plus einer rückverfolgbaren Prüfung, nicht auf einem einzelnen „optimalen Parametersatz“.
Materialtrocknung und Feuchtigkeitskontrolle: die erste Hürde beim Nylonspritzguss
Nylon (PA6, PA66, PA46, PA12) trägt Amidgruppen an der Molekülkette; diese polaren Gruppen haben eine Affinität zu Wassermolekülen. Dass das Granulat Feuchtigkeit aus der Luft aufnimmt, ist der Ausgangspunkt aller Schwierigkeiten in diesem Schritt. Ohne ausreichende Trocknung in den Zylinder zu gehen, bedeutet, das Wasser direkt in die Formhöhle einzuspritzen.
Die Beurteilung ist eindeutig: Um beim Spritzgießen von Nylon hohe Präzision und hohe Qualität zu gewährleisten, muss der Feuchtigkeitsgehalt zuerst gesenkt werden. Bei unzureichender Trocknung wird die Schmelze im Schneckenzylinder hydrolytisch abgebaut; Molekulargewicht sinkt, Viskosität sinkt, und die Maße driften. Das Oberflächenphänomen sind Silberstreifen und Blasen, das Maßphänomen sind Abweichungen zwischen Chargen.
Warum die Maße instabil werden, wenn Nylon nicht ausreichend getrocknet wird
Wasser verdampft bei der hohen Temperatur im Zylinder. Ein Teil gelangt mit der Schmelze in die Formhöhle und bildet Blasen und Silberfäden; ein anderer Teil fördert die Hydrolyse und spaltet die langen Ketten. Ändert sich die Molekulargewichtsverteilung, ist bei gleichem Nachdruck und gleicher Kühlzeit die Schwindung anders.
Maßschwankungen sind daher oft kein Werkzeugproblem und kein Spritzgießmaschinenproblem, sondern ein Problem des Trocknerzustands. Trocknungstemperatur, Trocknungszeit, Taupunkt und Materialschichthöhe – lässt eine dieser vier Variablen nach, sinkt die Maßwiederholbarkeit.
Wie die Trocknungsparameter zu wählen sind: Temperatur, Zeit, Taupunkt
Übliche Trocknungsbereiche in der Branche: PA6/PA66 Trocknungstemperatur etwa 80–100 ℃, Zeit 4–6 h; PA46 hat einen höheren Schmelzpunkt, die Trocknungstemperatur kann 100–120 ℃ erreichen, die Zeit verlängert sich entsprechend. Dies ist eine betriebliche Referenz; konkret ist sie anhand der Trocknungskurve des Granulatherstellers und der Luftfeuchtigkeit in der Werkstatt zu bestätigen.
Ein Trockenlufttrockner ist zuverlässiger als eine Heißlufttrocknung; der Taupunkt sollte üblicherweise unter −20 ℃ liegen. Ist die Materialschicht zu dick, verteilt sich die Heißluft ungleichmäßig und die innere Schicht bleibt feucht. Getrocknetes Material sollte versiegelt und warm gehalten werden; an der Luft beginnt es schon nach einigen zehn Minuten wieder Feuchtigkeit aufzunehmen.
| PA6 | 80–100 ℃ | 4–6 h | ≤0.10% |
| PA66 | 80–100 ℃ | 4–6 h | ≤0.10% |
| PA46 | 100–120 ℃ | 4–8 h | ≤0,05 % |
| PA12 | 70–80 °C | 3–4 h | ≤0,10 % |
| glasfaserverstärktes PA66 | 90–110 °C | 4–8 h | ≤0,08 % |
Der Feuchtigkeitsgehalt in der Tabelle ist der Zielwert vor dem Einfüllen in den Zylinder. Glasfaserverstärkte Granulate haben eine rauere Oberfläche und nehmen schneller Feuchtigkeit auf, daher muss die Trocknungszeit ausreichend bemessen sein. Der Feuchtigkeitsgehalt kann mit einem Feuchtigkeitsmessgerät stichprobenartig geprüft werden; die Probenahme am Austritt des Trockners ist am direktesten.

Die Trocknung als festen Ablauf statt als Zustandsprüfung zu behandeln, ist der häufigste Fehler beim Nylon-Spritzgießen. Hohe Präzision und hohe Qualität lassen sich nicht durch Nachjustieren der Maschine ausgleichen – sie werden bereits beim Trocknen zu einem Großteil festgelegt.
Werkzeugtemperatur und Kristallinität: der Regelknopf für die Schwindung beim Nylon-Spritzgießen
Nylon ist ein teilkristalliner Kunststoff. Nachdem die Schmelze in die Formkavität gelangt ist, ordnen sich die Molekülketten zu kristallinen Bereichen um; wie vollständig dieser Prozess abläuft, wird durch die Abkühlgeschwindigkeit bestimmt, und diese wiederum direkt durch die Werkzeugtemperatur gesteuert. Bei hoher Werkzeugtemperatur wachsen die kristallinen Bereiche vollständig aus, die Schwindung ist größer, aber von Charge zu Charge stabil; bei niedriger Werkzeugtemperatur sind die kristallinen Bereiche unvollständig, die Schwindung ist kleiner, aber die Unterschiede zwischen verschiedenen Positionen sind groß, und Verzug sowie Maßdrift treten auf. Wenn man beim Nylon-Spritzgießen über Präzision spricht, kommt man an der Werkzeugtemperatur nicht vorbei.
Dies ist auch die Wasserscheide in der Prozessstrategie zwischen Nylon und nichtkristallinen Kunststoffen wie ABS und PC. Bei nichtkristallinen Kunststoffen beeinflusst die Werkzeugtemperatur hauptsächlich die Oberfläche und das Fließverhalten, der Einfluss auf die Schwindung ist relativ moderat; bei Nylon verändert die Werkzeugtemperatur direkt die Kristallinität und damit die Schwindung, die Steifigkeit und das Nachschwindungsverhalten. Bei ein und demselben Werkzeug kann eine Änderung der Werkzeugtemperatur von 60 °C auf 90 °C die Formmaße um einige Promille verändern – für hochpräzise Teile ist das bereits ein Unterschied um Größenordnungen.
Übliche Werkzeugtemperaturbereiche für PA6 und PA66
In der Branche übliche Referenzwerte für die Werkzeugtemperatur: PA6 etwa 80–100 °C, PA66 etwa 90–110 °C; bei glasfaserverstärkten Materialien wird üblicherweise die Obergrenze des Bereichs gewählt, da Glasfasern die Fließfähigkeit verringern und die Schmelzeviskosität erhöhen; eine hohe Werkzeugtemperatur unterstützt die Füllung und verringert die durch Glasfaserorientierung verursachte anisotrope Schwindung. Dünnwandige Teile und Teile mit langem Fließweg neigen ebenfalls zu hoher Werkzeugtemperatur. Dies sind allgemeine Prozessbeurteilungen, keine garantierten Werte; die empfohlene Werkzeugtemperatur für eine konkrete Type ist den Datenblättern des Materiallieferanten zu entnehmen und mit den Ergebnissen der Musterung abzugleichen.
| Werkzeugtemperaturstrategie | Kristallinität | Schwindung | Maßstabilität | Typische Abwägung |
|---|---|---|---|---|
| Hohe Werkzeugtemperatur (Obergrenze des Bereichs) | hoch, vollständig | größer | chargenstabil, geringe Nachschwindung | lange Zykluszeit, gute Oberflächenglanz, hoher Energieverbrauch |
| Niedrige Werkzeugtemperatur (Untergrenze des Bereichs) | niedrig, unvollständig | kleiner | große Positionsunterschiede, neigt zu Verzug | kurze Zykluszeit, aber hohes Risiko der Maßdrift |
Einfluss der Werkzeugtemperatur auf Oberflächenqualität und Nachschwindung
Bei zu niedriger Werkzeugtemperatur erstarrt die Schmelze beim Kontakt mit der kalten Formwand schnell, und an der Oberfläche bildet sich eine „Haut“ mit niedriger Kristallinität. Diese Haut ist nicht völlig nachteilig: Sie macht die Oberfläche glänzender und kratzfester, doch wenn der Kern beim weiteren Abkühlen schwindet, schließt die Schwindungsdifferenz zwischen Haut und Kern Spannungen im Teil ein. Nach dem Entformen werden die Spannungen abgebaut, und das Teil verformt sich allmählich – das ist die sogenannte Nachschwindung. Wenn hochpräzise Nylonteile erst einige Tage vor der Montage gemessen werden, ist es gut möglich, dass die gemessenen Werte nicht mehr denen direkt nach der Entnahme aus der Maschine entsprechen.
Um die Nachschwindung zu beherrschen, gibt es zwei Ansätze: Erstens die Werkzeugtemperatur zu erhöhen, damit die Kristallisation weitestgehend in der Form abgeschlossen wird; zweitens eine Temperung durchzuführen, um die Nachschwindung vorzeitig freizusetzen. Temperatur und Dauer der Temperung richten sich nach Materialtype und Wanddicke des Teils und liegen üblicherweise unter der Wärmeformbeständigkeitstemperatur des Materials. Bei Teilen mit engen Maßtoleranzen sollte man zunächst mit dem Kunden die Messbezüge und den Messzeitpunkt klären und dann entscheiden, ob eine Temperung erforderlich ist – sonst passen Prozess und Prüfung nicht zusammen.
Werkzeugtemperatur-Regelkreis und Gleichmäßigkeit
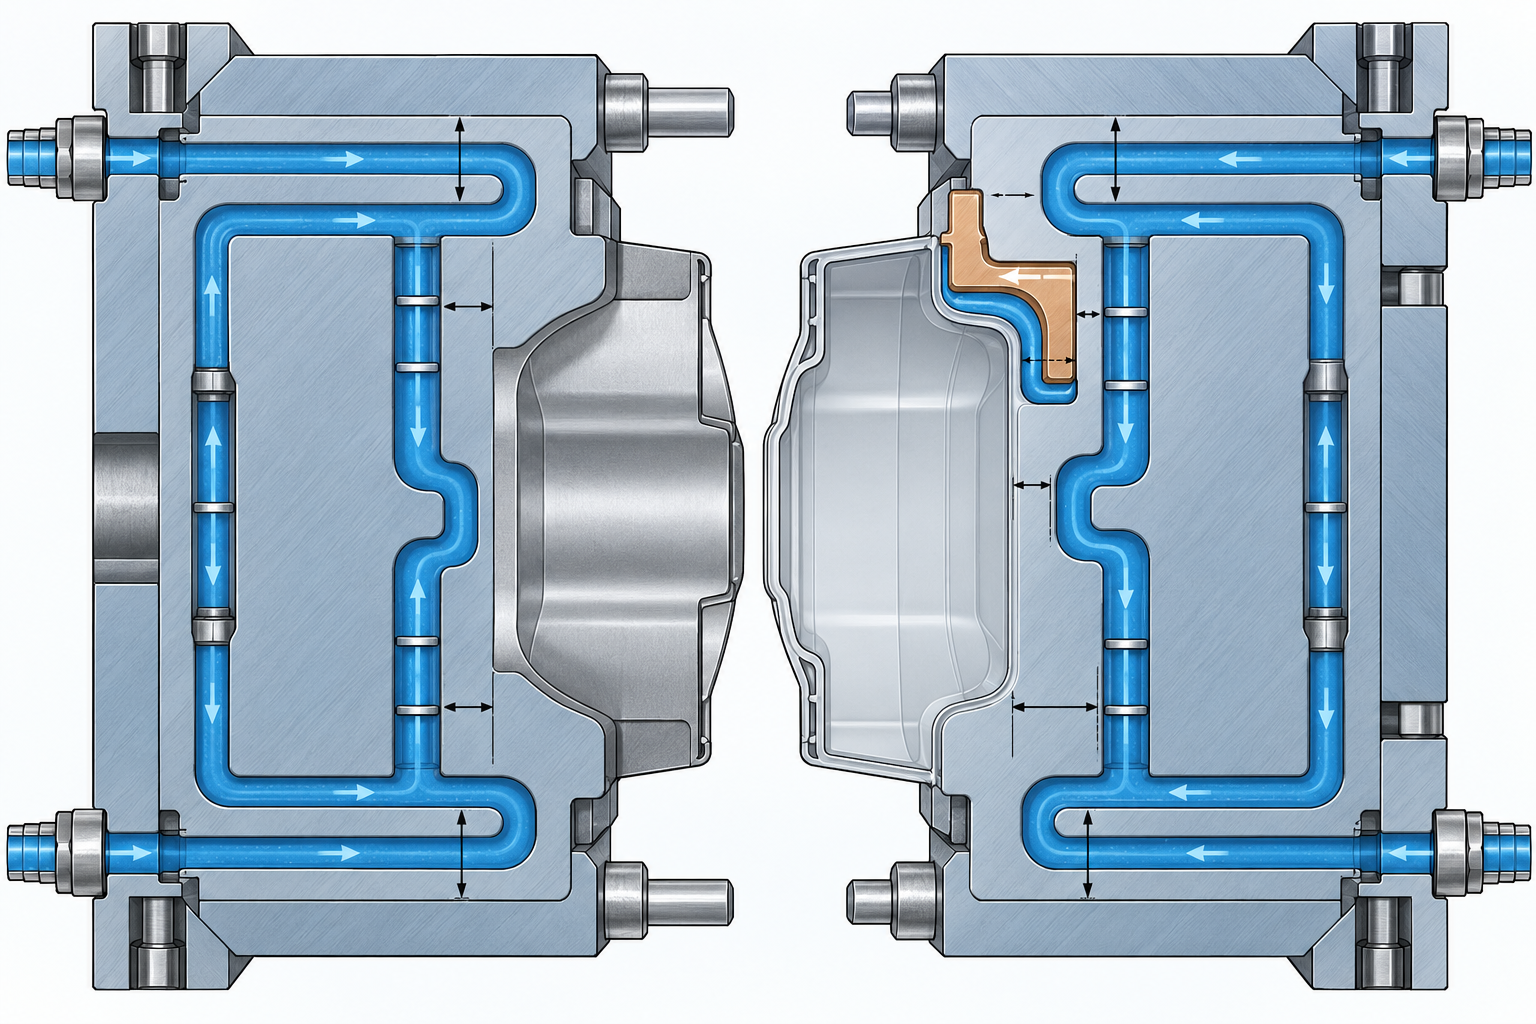
Bei der Werkzeugtemperatur geht es nicht nur darum, „wie viel Grad eingestellt werden“, sondern vielmehr darum, „ob die Oberfläche der Formkavität an allen Punkten dieselbe Temperatur hat“. Ist die Temperaturdifferenz zwischen beweglicher und fester Formhälfte zu groß, schwinden die beiden Seiten des Teils unterschiedlich, was sich direkt als Verzug zeigt. Bei der Auswahl des Temperiergeräts sind Durchfluss und Temperiergenauigkeit zu beachten; die Kanalanordnung muss ausreichende Strömungsgeschwindigkeit in der Nähe der Formkavität und ausgewogene Kreisläufe gewährleisten. Mehrpunkt-Temperaturmessung oder Temperatursensoren in der Form können helfen, die tatsächliche Temperaturverteilung im Werkzeug zu beurteilen, statt nur dem Anzeigewert des Temperiergeräts zu vertrauen.
Um vor Ort zu beurteilen, ob die Werkzeugtemperatur passt, prüft man zuerst das Aussehen und den Dimensionstrend des ersten Teils: Wenn bei derselben Formfüllung die Maße an verschiedenen Positionen deutlich voneinander abweichen oder bei mehreren aufeinanderfolgenden Formfüllungen die Maße einseitig driften, liegt es meist an ungleichmäßiger Werkzeugtemperatur oder instabiler Temperaturregelung. Zuerst die Werkzeugtemperatur stabilisieren, dann Nachdruck und Geschwindigkeit einstellen – die Reihenfolge darf nicht vertauscht werden.
Einspritzgeschwindigkeit und Nachdruckkurve: Der Schlüssel zur Maßwiederholbarkeit beim Nylon-Spritzgießen
Ob die Maße beim Nylon-Spritzgießen wiederholbar sind, hängt oft nicht davon ab, wie gut das Werkzeug gefertigt ist, sondern davon, ob die Kurve in diesem Abschnitt stabil ist. Die vier Variablen Geschwindigkeit, Umschaltpunkt, Nachdruck und Nachdruckzeit beeinflussen sich gegenseitig – stellt man eine ein, verändern sich drei.
Einspritzgeschwindigkeit: Abwägung zwischen Scherung und Orientierung
Die Nylonschmelze hat eine niedrige Viskosität und gute Fließfähigkeit – das ist ein Vorteil und zugleich ein Problem. Ist die Geschwindigkeit zu niedrig, kühlt die Front ab und die Füllung ist unzureichend; ist sie zu hoch, steigt die Scherrate am Anguss stark an, die Molekülorientierung wird deutlich und die Richtungsabhängigkeit der Schwindung wird verstärkt.
In der Branche ist mehrstufiges Einspritzen üblich: niedrige Geschwindigkeit beim Durchlaufen des Angusses, um Spritzmarkierungen und lokale Überhitzung zu vermeiden; mittlere bis hohe Geschwindigkeit im Mittelabschnitt, um die Füllung zu gewährleisten; Geschwindigkeitsreduzierung im Endabschnitt, um Grat zu verringern. Für die konkreten Geschwindigkeitswerte gibt es keine allgemeingültige Antwort – sie hängen von Wanddicke, Fließwegverhältnis und Angussgröße ab; gemäß Zeichnung und Formversuch bestätigen.
Wie der Umschaltpunkt auf Nachdruck festgelegt wird
Am idealsten liegt der Umschaltpunkt in dem Moment, in dem „das Formnest gerade gefüllt ist und der Nachdruck noch nicht begonnen hat“, doch in der Praxis ist das schwer genau zu treffen. Üblicherweise gibt es drei Beurteilungsmethoden: Wegumschaltung, Druckumschaltung und Zeitumschaltung. Die Wegumschaltung hat die beste Wiederholbarkeit, die Druckumschaltung reagiert empfindlicher auf Viskositätsschwankungen.
- Wegumschaltung: Auslösung über die Schneckenposition, stabil, aber die geeignete Position muss zuerst ermittelt werden.
- Druckumschaltung: Umschaltung, sobald der Formnestdruck den Sollwert erreicht, geeignet für dünnwandige, hochpräzise Teile, aber empfindlich gegenüber Materialtemperatur.
- Zeitumschaltung: einfach, aber stark von Schwankungen des Materialflusses beeinflusst, nicht empfohlen für Teile mit hohen Anforderungen an die Maßwiederholbarkeit.
Nachdruck und Nachdruckzeit: Die Stellschrauben für Einfallstellen und Maße
Der Nachdruck gleicht das Volumen aus, das durch die Kühlschwindung verloren geht. Ist der Druck zu niedrig, entstehen Einfallstellen und die Maße sind zu klein; ist der Druck zu hoch, sind die inneren Spannungen groß, die Maße federn nach dem Entformen zurück und das Gratrisiko steigt. Üblicherweise beginnt man bei 50 %–70 % des Fülldrucks und erhöht schrittweise, bis die Einfallstellen gerade verschwunden sind.
Die Nachdruckzeit muss ausreichen, bis der Anguss eingefroren ist. Wird der Druck abgebaut, bevor der Anguss gefroren ist, fließt das Material im Formnest zurück und die Maße geraten außer Kontrolle. Beurteilungsmethode: Wägeverfahren – wenn sich das Gewicht des Formteils bei verlängerter Nachdruckzeit nicht mehr erhöht, ist der Anguss gefroren. Nylon kristallisiert schnell, die Angusserstarrungszeit ist kürzer als bei amorphen Kunststoffen, doch der konkrete Wert muss dennoch gemessen werden.
Praktikable Einstellreihenfolge: Zuerst die Geschwindigkeitskurve sauber einstellen, dann den Umschaltpunkt festlegen, anschließend den Nachdruck einstellen, bis die Einfallstellen verschwunden sind, und zuletzt die Nachdruckzeit verlängern, bis das Gewicht stabil ist. Nach jedem Einstellschritt 5–10 Formfüllungen abwarten und dann beproben; nicht sofort nach der Änderung urteilen.

Kühlung und Verzug: Woher die Verformung von Nylon-Spritzgussteilen kommt
Verzug zeigt sich erst am Ende der Kühlphase, ist aber oft schon in der Füllphase festgelegt. Nylon kristallisiert nachträglich deutlich und schwindet auch nach dem Entformen weiter, daher darf man zur Beurteilung des Verzugs nicht nur den Moment des Auswerfens betrachten, sondern muss die Maßdrift 24 Stunden oder sogar länger nach dem Entformen prüfen. Ungleichmäßige Kühlung, Wanddickenunterschiede, Angusslage und Faserorientierung sind die vier Hauptursachen. Der Kern der Kontrolle besteht nicht darin, die Kühlung so lang wie möglich zu ziehen, sondern die Kühlgeschwindigkeit an allen Stellen des Formteils möglichst gleichmäßig zu machen.
Wie die Kühlzeit festgelegt wird: nach der dicksten Wand, nicht nach der mittleren Wanddicke
Die Kühlzeit hängt vom Wärmeabfuhrweg an der dicksten Stelle des Formteils ab. Eine in der Branche übliche Erfahrung ist: Bei jeder Zunahme der Wanddicke um 1 mm wächst die erforderliche Kühlzeit ungefähr im quadratischen Verhältnis, daher stehen 3 mm Wanddicke und 1,5 mm Wanddicke nicht im Verhältnis zwei zu eins, sondern nahezu vier zu eins. Nach Gefühl „auswerfen, wenn es sich nicht mehr heiß anfühlt“ ist ein häufiger Ausgangspunkt für Verzug und Maßabweichungen. Sinnvoll ist es, die Kühlzeit zunächst anhand der dicksten Wand abzuschätzen und sie dann an die tatsächliche Steifigkeit beim Auswerfen anzupassen – wird zu früh ausgeworfen, ist der dünnwandige Bereich bereits geschrumpft und formstabil, während der dickwandige Bereich noch weich ist, und nach dem Entformen entsteht zwangsläufig eine Verbiegung.
Werkzeugkanalauslegung: Die Werkzeugtemperatur auf beiden Seiten nachvollziehbar machen
Eine Temperaturdifferenz zwischen beweglicher und fester Werkzeughälfte führt direkt zu großer Schwindung auf der einen und kleiner Schwindung auf der anderen Seite, und das Formteil verbiegt sich zur langsamer abkühlenden Seite. Bei der Kanalauslegung sollten die Kanäle auf Formnest- und Formkernseite möglichst symmetrisch und mit gleichem Abstand zur Formfläche angeordnet werden, und Überhitzung nahe dem Anguss sowie Unterkühlung weit vom Anguss entfernt sollten vermieden werden. Punkte, Tauchrohre und Berylliumkupfer-Einsätze können die lokale Wärmeabfuhr verbessern, aber die Voraussetzung ist, dass der Werkzeugtemperatur-Regelkreis selbst stabil läuft. Nylon-Spritzgussteile reagieren empfindlicher auf Werkzeugtemperaturschwankungen als amorphe Kunststoffe; schwankt die Werkzeugtemperatur um 5–10 °C, kann bereits eine Änderung des Schwindungsmaßes sichtbar werden.
Wanddickenunterschiede und Angusslage: Strukturelle Ursachen des Verzugs
An Stellen mit plötzlichen Wanddickenänderungen kühlt der dicke Bereich langsam ab und hat großen Schwindungsspielraum, während der dünne Bereich zuerst formstabil wird; an der Übergangsstelle entstehen innere Spannungen. In der DFM-Phase ist es deutlich einfacher, die Wanddickendifferenz innerhalb von 25 % zu halten und stufenförmige Übergänge durch allmähliche Übergänge zu ersetzen, als später die Maschine nachzujustieren. Auch die Angusslage ist entscheidend: Nahe dem Anguss ist der Druck hoch und die Orientierung stark, am vom Anguss entfernten Ende ist die Schwindung groß, und das Formteil neigt zu einer „Bananenform“. Bei glasfaserverstärktem Nylon ist dies besonders ausgeprägt; die Schwindungsunterschiede zwischen Fließrichtung und senkrechter Richtung können ein Mehrfaches betragen. Der Anguss sollte eine möglichst ausgewogene Strömung bewirken und einen einseitig langen Fließweg vermeiden.
- Die Kühlzeit vorrangig anhand der dicksten Wand abschätzen und vor dem Auswerfen sicherstellen, dass der dicke Bereich ausreichend steif ist.
- Die Kanäle der beweglichen und festen Werkzeughälfte möglichst symmetrisch auslegen und die Werkzeugtemperaturschwankung in einem stabil fahrbaren Bereich halten.
- Die Wanddickendifferenz innerhalb von 25 % halten und allmähliche Übergänge statt Stufen verwenden.
- Bei glasfaserverstärktem Material auf die Fließorientierung achten und bei der Angussanordnung eine ausgewogene Strömung anstreben.
- Die Verzugsbeurteilung erst 24 Stunden nach dem Entformen nachmessen, nicht direkt nach dem Auswerfen.
Wenn das Formteil bereits formstabil ist und die Maße nur noch durch Nachbearbeitung oder Tempern stabilisiert werden können, dann zeigt das, dass die Kriterien der Kühlphase in der frühen Phase nicht standgehalten haben. Nur wenn die Kühlung als überprüfbare Prozessvariable behandelt wird und nicht als passiver Schritt des „Wartens, bis es abkühlt“, gibt es eine Grundlage für die Maßkonsistenz beim Nylon-Spritzgießen.
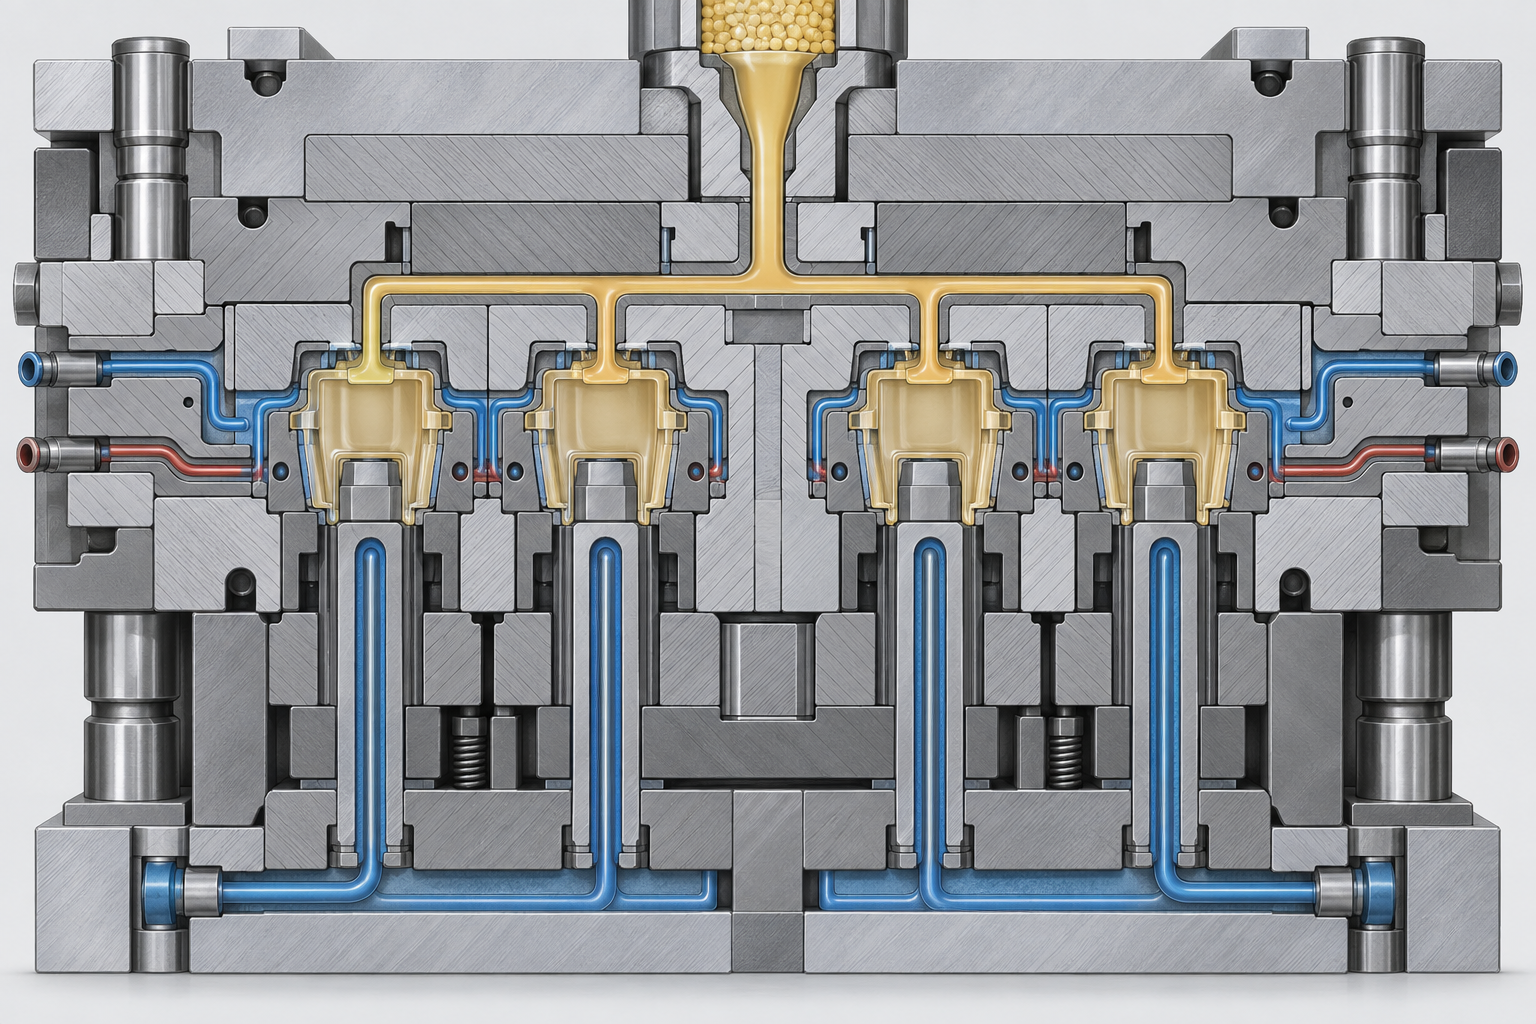
Werkzeugkonstruktion und Entlüftung: Die grundlegenden Bedingungen für hohe Präzision und Qualität beim Nylon-Spritzgießen
Angusslage und ausgewogene Fließwege
Der Zusammenhang zwischen Entlüftung sowie Verbrennungen und Blasen
Konstruktionsmerkmale von Temperierkreisläufen
Prüfung und Prozesskontrolle: Wie die Qualität von Nylon-Spritzguss nachgewiesen wird
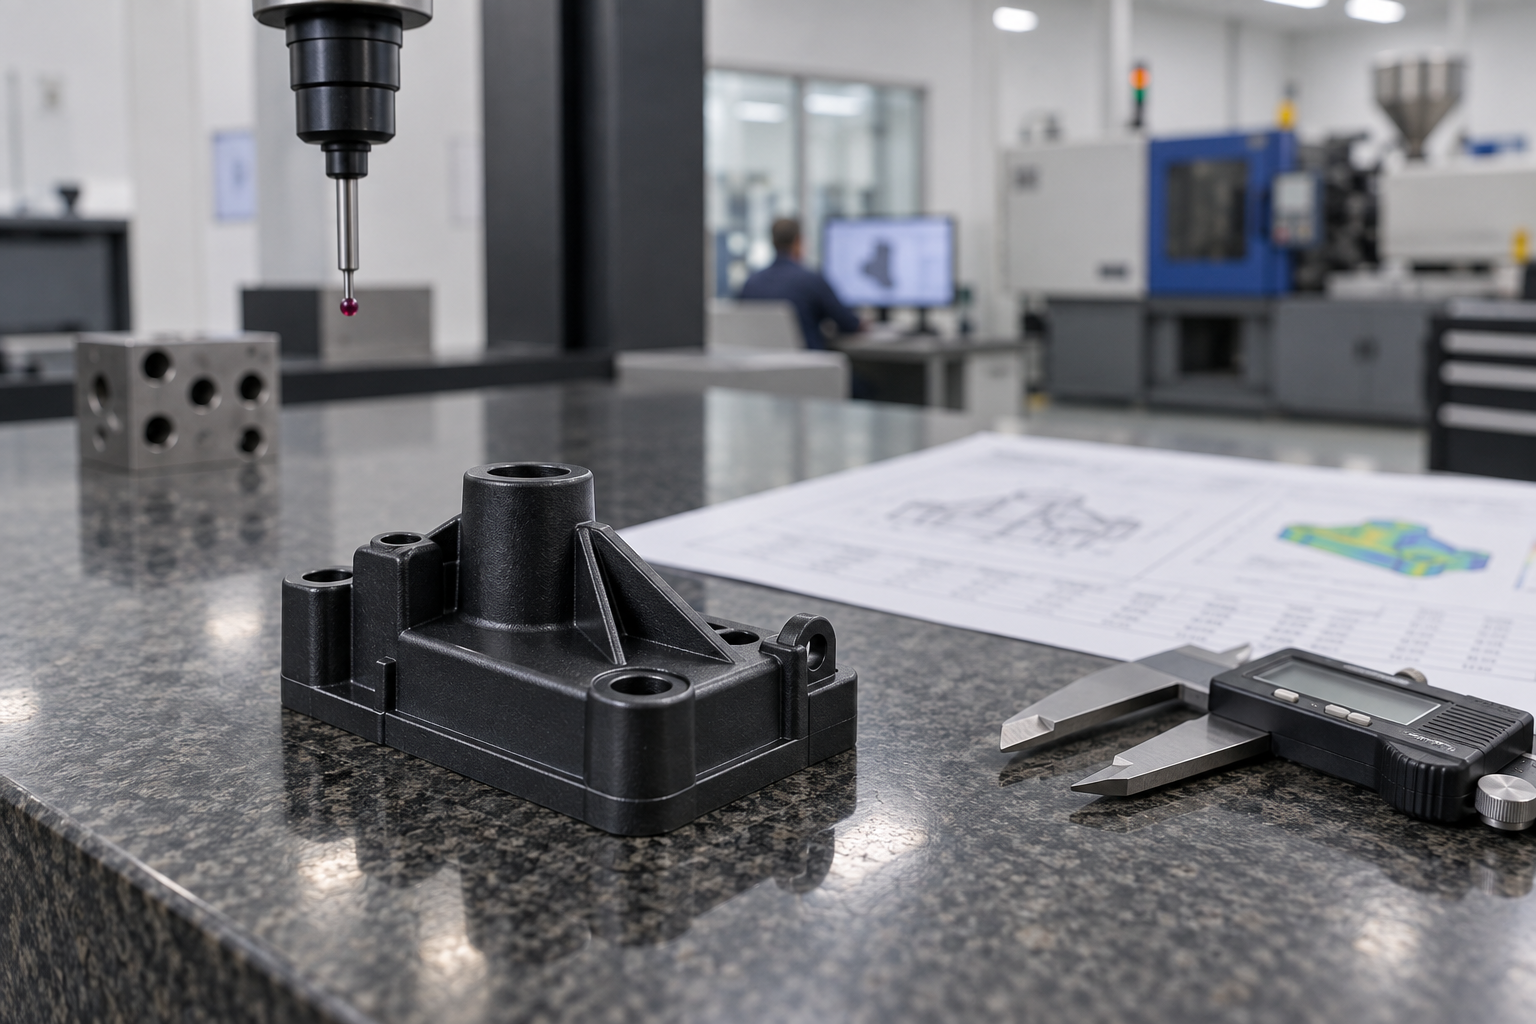
Erstmusterprüfung: Prozessparameter und Maße in Beziehung setzen
- Kritische Maße: In der Zeichnung angegebene Passmaße haben Vorrang, vollständiger Maßbericht nach Bedarf.
- Verzugsgrad: Ebenheit oder Verformungsbetrag der Bezugsfläche, mit Koordinatenmessgerät oder Richtplatte und Fühlerlehre.
- Aussehen: Einfallstellen, Grat, Silberstreifen, Bindenaht, Beurteilung nach Grenzmuster.
Prozessfähigkeitsindex: Die Stabilität des Nylon-Spritzgusses betrachten
Rückverfolgbarkeit: Prüfergebnisse müssen auf Parameter zurückführbar sein
Schnellübersicht häufiger Fehler: Fehler – Ursache – Gegenmaßnahme beim Nylon-Spritzguss
In den vorherigen Abschnitten wurden die Variablen einzeln erläutert; in der Praxis wirklich nützlich ist es, vom Phänomen auf die Variable zurückzuschließen. Die folgende Tabelle ist nach „Was sieht man – was prüft man zuerst – wie geht man vor“ geordnet und eignet sich zum Abgleich beim Einstellen der Maschine. Die Parameter in der Tabelle sind branchenübliche Referenzbereiche; maßgeblich sind Zeichnung, Material und Versuchsergebnisse.
| Fehlerphänomen | Häufige Ursache | Vorrangige Gegenmaßnahme |
|---|---|---|
| Silberstreifen, matte Oberfläche | Material nicht ausreichend getrocknet, Feuchtegehalt zu hoch; Massetemperatur zu hoch und Zersetzung | Trocknungstemperatur und -zeit erneut prüfen, Materialtrichter abdichten; Massetemperatur senken, Verweilzeit verkürzen |
| Blasen, innere Hohlräume | Feuchtigkeit oder Gas nicht abgeführt; Nachdruck unzureichend; Wandstärke zu dick | Trocknung und Entlüftung verstärken; Nachdruckdruck und -zeit erhöhen; mit der Konstruktion eine Verringerung der dicken Wand abstimmen |
| Einfallstellen, Vertiefungen | Umschaltung auf Nachdruck zu früh; Anguss erstarrt zu früh; lokale Wandstärke zu groß | Umschaltpunkt verzögern, Nachdruck erhöhen; Anguss vergrößern oder Angusslage ändern; Wandstärkenübergang optimieren |
| Grat, Materialüberlauf | Einspritzgeschwindigkeit zu hoch, Druck zu hoch; Schließkraft unzureichend; Trennebene verschlissen | Geschwindigkeit und Druck messen und senken; Schließkraft prüfen; Trennebene und Tiefe der Entlüftungsnuten kontrollieren |
| Verzug, Verformung | Ungleichmäßige Kühlung; große Temperaturdifferenz zwischen beiden Seiten; Angusslage verursacht ungleichmäßige Orientierung | Kühlkanäle ausbalancieren, Werkzeugtemperaturdifferenz verringern; Angusslage und -anzahl anpassen; Kühlzeit verlängern |
| Maßabweichung außerhalb der Toleranz, Chargenschwankungen | Schwankungen der Werkzeugtemperatur; instabiler Nachdruck; Änderung des Feuchtigkeitsgehalts des Materials | Werkzeugtemperatur und Nachdruckkurve fixieren; Feuchtigkeitsgehalt jeder Charge nachmessen; Erstmuster und Stichproben im Prozess nutzen, um Drift einzudämmen |
Die am leichtesten zu übersehende Zeile in der Tabelle ist „Maßabweichung außerhalb der Toleranz“. Sie hat oft nicht eine einzige Ursache, sondern ist das Ergebnis einer leichten Drift der beiden Kurven Werkzeugtemperatur und Nachdruck zwischen den Chargen. Daher empfiehlt sich für die Fehlersuche vor Ort eine feste Reihenfolge: zuerst den Zustand des Materials bestätigen (Trocknung, Feuchtigkeitsgehalt), dann prüfen, ob die Werkzeugtemperatur stabil ist, und erst zuletzt die Einspritz- und Nachdruckparameter anfassen. Bei umgekehrter Reihenfolge wird leicht ein bereits eingestelltes Fenster wieder durcheinandergebracht.
Der Wert der Schnellübersicht von Fehlern liegt darin, die Lokalisierungszeit zu verkürzen, nicht darin, eine systematische Regelung zu ersetzen. Dasselbe Phänomen kann mehrere Ursachen haben; man sollte zuerst die Variable mit den geringsten Kosten und dem kleinsten Einflussbereich ändern, jeweils nur eine Sache auf einmal und dokumentiert, nur so lässt sich Erfahrung in ein wiederverwendbares Prozessfenster überführen.
Häufige Fragen
Die folgenden Fragen drehen sich alle um die oben genannten Kriterien – hohe Präzision und hohe Qualität beim Nylon-Spritzgießen müssen letztlich auf Trocknung, Werkzeugtemperatur, Nachdruck, Kühlung und Prüfung zurückgeführt werden und nicht auf den Satz „Wir arbeiten sehr präzise“.
Die Maße von Nylon-Spritzgussteilen sind ständig instabil – welche Variablen sollte man zuerst prüfen?
In der oben genannten Reihenfolge prüfen: Feuchtigkeitsgehalt, Werkzeugtemperatur, Umschaltpunkt auf Nachdruck, Gleichmäßigkeit der Kühlung. Nach Wasseraufnahme ändern sich sowohl die Schmelzeviskosität als auch die tatsächliche Schwindung von Nylon; bei unzureichender Trocknung driften die mit demselben Parametersatz erzielten Maße. Schwankungen der Werkzeugtemperatur führen zu uneinheitlichem Kristallisationsgrad, und die Schwindung ändert sich entsprechend. Wird der Nachdruck zu früh oder zu spät umgeschaltet, sind die Dichten nahe dem Anguss und am entfernten Ende unterschiedlich, und die Maßwiederholbarkeit leidet. Es wird empfohlen, zuerst Trocknungsprotokolle und gemessene Werkzeugtemperaturwerte zu bestätigen und erst dann die Nachdruckkurve anzufassen, nicht sofort die Einspritzgeschwindigkeit zu ändern.
Ist eine höhere oder niedrigere Werkzeugtemperatur günstiger für die Präzision beim Nylon-Spritzgießen?
Es gibt keine absolute Antwort; sie hängt von Wanddicke, Fließlänge und davon ab, ob man Maßstabilität oder Oberfläche will. Bei hoher Werkzeugtemperatur ist die Kristallisation vollständiger, die Schwindung größer, aber zwischen den Chargen gleichmäßiger, und der Oberflächenglanz ist besser; bei niedriger Werkzeugtemperatur ist die Kühlung schnell und der Zyklus kurz, aber unzureichende Kristallisation erhöht das Risiko von Nachschwindung und Verzug. Bei PA6 und PA66 liegt der übliche Werkzeugtemperaturbereich bei etwa 80–100 ℃, bei glasfaserverstärkten Materialien oft noch höher; maßgeblich sind die Empfehlungen des Materiallieferanten und die Ergebnisse der Musterung. Entscheidend ist, dass die Werkzeugtemperatur stabil ist, nicht ob sie hoch oder niedrig ist.
Wie legt man die Nachdruckkurve beim Nylon-Spritzgießen sinnvoll fest?
Zuerst den Umschaltpunkt auf Nachdruck bestimmen, üblicherweise über Einspritzdruck oder Position; ein Umschalten bei etwa 95 % Formfüllung ist verbreitet. Nach dem Umschalten wird der Nachdruck in der Regel auf 50 %–70 % des Einspritzdrucks gesetzt und dann anhand von Einfallstellen und Maßen angepasst. Die Nachdruckzeit muss das Erstarren des Angusses abdecken; nach dem Erstarren des Angusses ist weiterer Nachdruck sinnlos und verlängert nur den Zyklus. Die Beurteilung ist ganz direkt: das Teil wiegen; ist das Gewicht stabil, ist die Nachspeisung ausreichend; steigt das Gewicht noch, ist die Nachdruckzeit zu kurz. Diese Logik ist bei Nylon besonders wichtig, weil seine Schwindung größer ist als bei gewöhnlichen Kunststoffen.
Ist Verzug bei Nylon-Spritzgussteilen ein Kühlproblem oder ein Werkzeugproblem?
Meistens trifft beides zu. Ungleichmäßige Kühlung führt zu unterschiedlicher Schwindung auf beiden Seiten des Teils, besonders an Stellen mit großen Wanddickenunterschieden; eine schlechte Angusslage und unausgewogene Angusskanäle führen zu uneinheitlicher Füllorientierung, und der Verzug folgt. Die oben genannten Punkte Kühlkanalauslegung, Werkzeugtemperatur-Regelkreise und Angusslage müssen gemeinsam betrachtet werden. Vor Ort kann man zuerst die Werkzeugtemperatur an verschiedenen Stellen der Formnester messen, um zu sehen, wie groß die Temperaturdifferenz ist, und dann entscheiden, ob Kühlkanäle geändert oder der Prozess angepasst wird. Auch für den Verzug selbst muss es eine eindeutige Messbezugsbasis geben, sonst lässt sich „verzogen oder nicht“ nicht klären.
Kann hohe Präzision und hohe Qualität beim Nylon-Spritzgießen durch Prüfung abgesichert werden?
Prüfung ist Nachweis, nicht Abhilfe. Erstmusterprüfung, Maßmessung, Verzugsgrad und Überwachung des Prozessfähigkeitsindex können zeigen, ob der Prozess stabil ist, aber ob er stabil ist, entscheiden die Prozessparameter. Die oben betonten Punkte Trocknung, Werkzeugtemperatur, Nachdruck und Kühlung verleihen dem Prozess die Fähigkeit; die Prüfung bestätigt, dass diese Fähigkeit noch vorhanden ist. Ist der Cpk niedrig, sollte man zuerst zu den Prozessparametern zurückgehen und die Ursache suchen, statt sich auf 100%-Prüfung zum Aussortieren von Teilen zu verlassen. Auch die Rückverfolgbarkeit muss mitgehen: Charge, Trocknungsprotokoll, Werkzeugtemperaturkurve und Prüfdaten müssen zusammenpassen, dann lässt sich ein Problem gut lokalisieren.
Key takeaways
- Die häufigste Ursache für Maßschwankungen bei Nylon ist die Wasseraufnahme: Wird das Material nicht getrocknet, treten Silberstreifen, Blasen und Maßdrift gemeinsam auf.
- Die Werkzeugtemperatur bestimmt Kristallinität und Schwindung – hohe Werkzeugtemperatur bedeutet große, aber stabile Schwindung, niedrige Werkzeugtemperatur begünstigt Verzug; beides erfordert einen Kompromiss.
- Umschaltpunkt, Nachdruckhöhe und Nachdruckzeit bestimmen gemeinsam Einfallstellen und Maßwiederholbarkeit; allein der Druck reicht nicht aus.
- Ungleichmäßige Kühlung führt zu Schwindungsunterschieden; die Kanalauslegung ist wirksamer als eine verlängerte Kühlzeit.
- Erstmusterprüfung plus Prozessfähigkeitsüberwachung zeigen, ob eine Charge wirklich stabil ist, statt nur ein einzelnes Teil als gut zu beurteilen.



