Warum Halbleiterbauteile schwierig sind: Zuerst klären, zu welcher Kategorie sie gehören
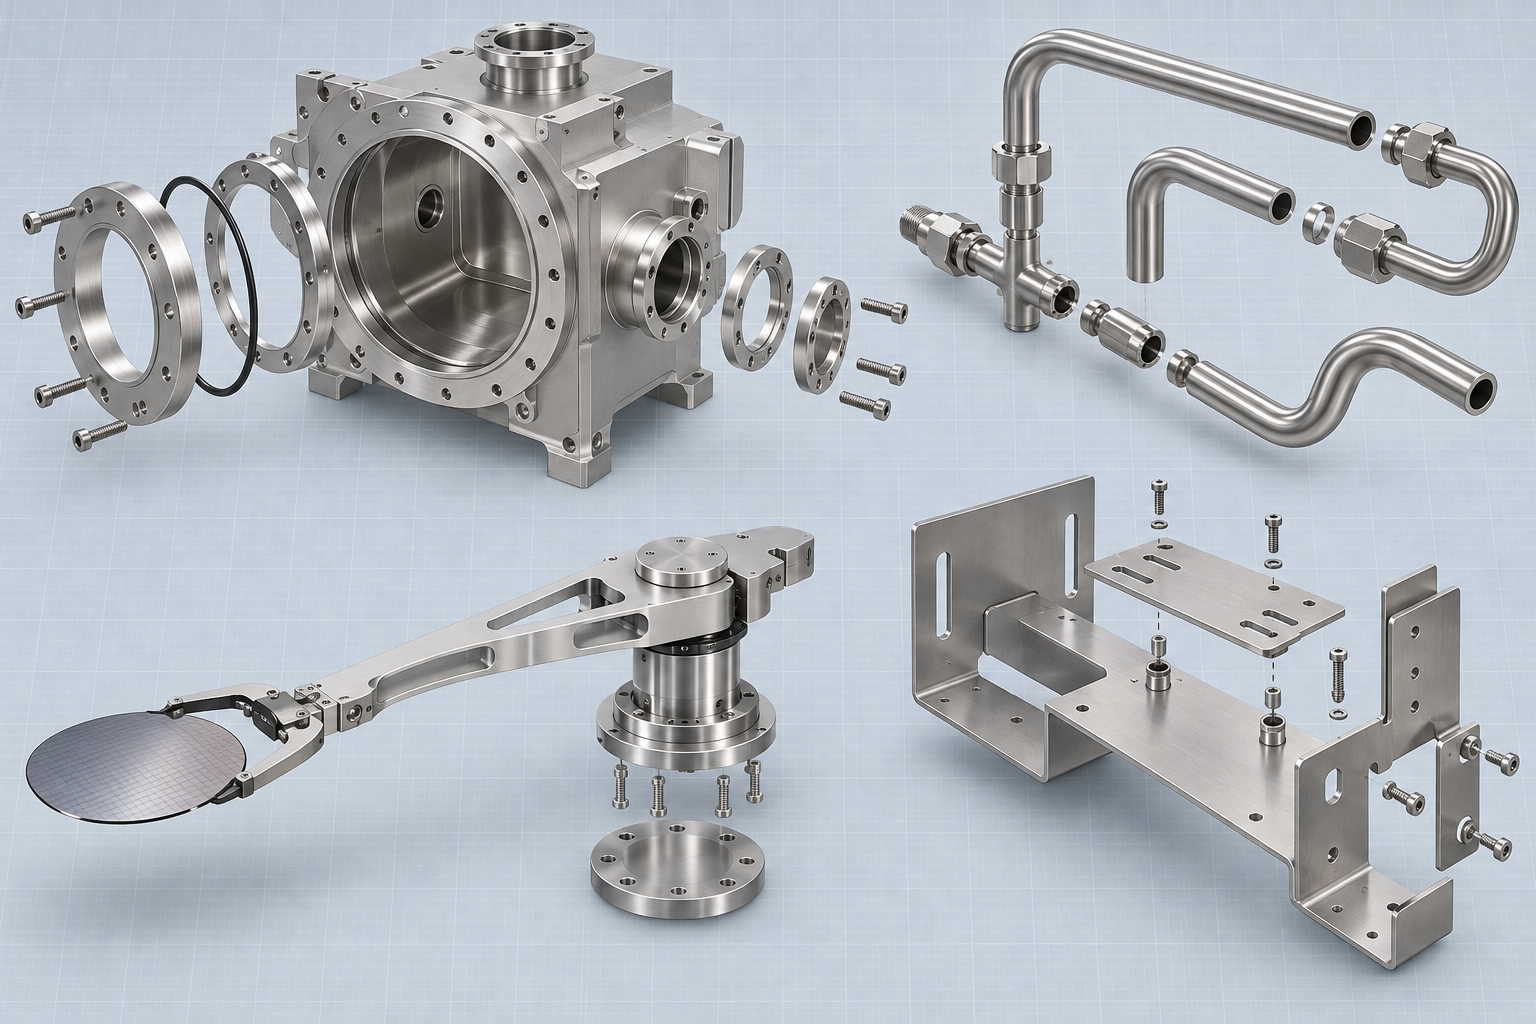
Wenn das Wort „Halbleiter“ in einer Bestellung auftaucht, kann das sehr Unterschiedliches bedeuten. Was an Zerspanungs-, Blech-, Vakuumguss- und Spritzgussarbeitsplätzen landet, ist meist nicht der Wafer selbst, sondern ein Ring von Hardware um den Wafer herum: Kammern von Front-End-Anlagen, Gasleitungsbauteile, Vakuumflansche und Dichtflächen, Wafer-Transfersysteme und Halterungen, Strukturen und Vorrichtungen im Reinraumumfeld sowie Metallteile rund um Verpackungsformen und Leadframes. Dieser Artikel behandelt die Fertigbarkeit dieser Bauteile – wie man Zeichnungen erstellt, wie man Material auswählt, wie man Toleranzen verteilt, wie man prüft – und nicht das Chipdesign oder den Waferprozess selbst.
Erst die Kategorien trennen, dann werden die Schwierigkeiten sichtbar. Bei Kammern und Flanschen sind Dichtflächen und Vakuumintegrität entscheidend; ein einziger Kratzer kann zum Ausschuss führen. Transfer- und Halterungsbauteile müssen leicht, steif und thermisch ausdehnungskontrolliert sein; dünnwandige und auskragende Strukturen sind die Regel. Leitungsbauteile sind durch die Bearbeitbarkeit des Innenraums begrenzt; tiefe Hohlräume und Kreuzbohrungen lassen sich schwer vollständig polieren. Strukturen und Vorrichtungen im Reinraumumfeld werden oft wie gewöhnliche Blechteile behandelt, doch Partikelabrieb und Reinigungsrückstände verursachen ebenfalls Probleme. Auf derselben Zeichnung steht „Halbleiter“, doch die Prozessroute kann völlig unterschiedlich sein.
Die Reihenfolge der Beurteilung sollte festgelegt werden: zuerst die Funktion des Bauteils bestätigen (Vakuum, Korrosionsbeständigkeit, Wärmeleitung oder Isolierung), dann das Material festlegen, erst danach Prozess und Toleranz. Bei umgekehrter Reihenfolge kommt es dazu, dass mit schwer bearbeitbarem Material eine eigentlich unnötige Genauigkeit erzwungen wird oder umgekehrt mit gewöhnlichen Toleranzen eine Dichtfläche gefordert wird. Die folgenden Abschnitte sind nach dieser Reihenfolge gegliedert.
Materialrealisierbarkeit: Bei Halbleiterbauteilen zuerst prüfen, ob das Material bearbeitbar ist
Bei der Materialauswahl für Halbleiteranlagenbauteile beginnen viele mit der Frage „welches Material hat die besten Eigenschaften“, was in der DFM-Phase leicht schiefgeht. Sinnvoller ist die umgekehrte Reihenfolge: zuerst die funktionalen Grenzen, dann das Material, dann den Prozess und erst zuletzt die Toleranzzahlen. Wenn eine Zeichnung 6061 durch 17-4PH ersetzt, ist das funktional vielleicht korrosionsbeständiger, doch auf der Bearbeitungsseite entstehen sofort Probleme mit Werkzeugverschleiß, Schnittwärme und anschließendem Spannungsarmglühen – das Toleranzband bleibt gleich, die Kosten steigen jedoch um eine Stufe.
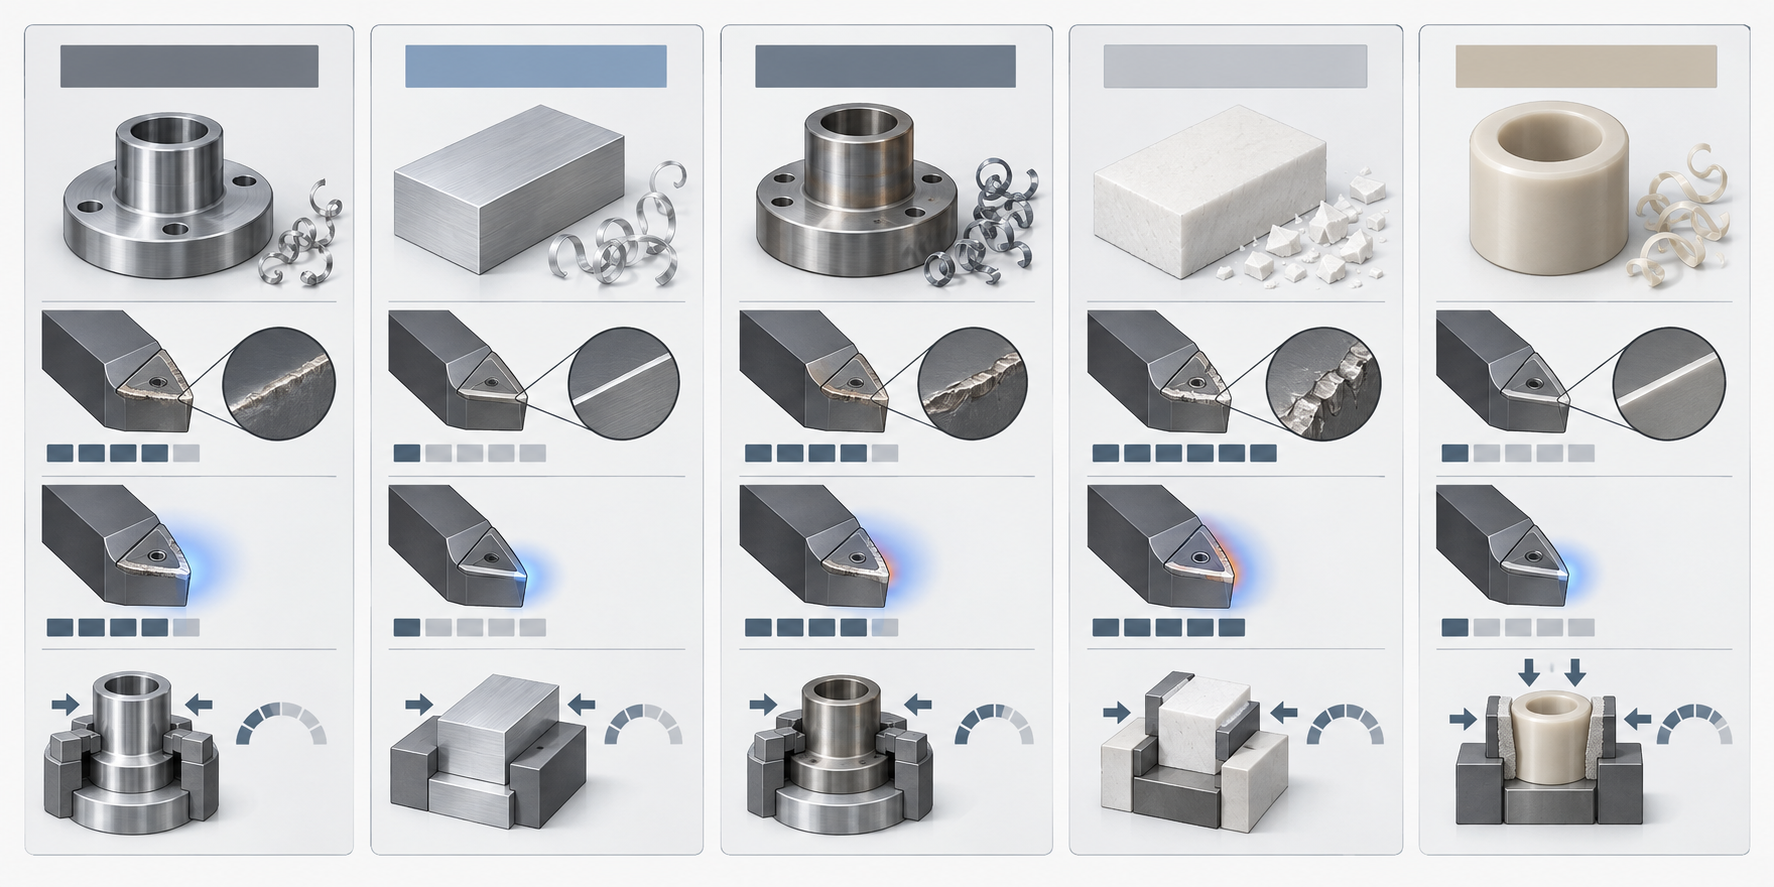
Die Materialien, die im Halbleiterumfeld auf Zerspanungs- und Umformaufträge fallen, lassen sich grob in einige Kategorien einteilen. Bei Edelstahl werden 304 und 316L für Kammern und Gasleitungsbauteile verwendet, 316L ist in Reinheits- und Korrosionsschutzszenarien häufiger; 17-4PH wird oft für Strukturteile eingesetzt, die Festigkeit und Korrosionsbeständigkeit vereinen, doch die Maße ändern sich vor und nach dem Lösungsglühen und Auslagern. Aluminium 6061 ist leicht bearbeitbar und wärmeleitfähig, 7075 ist fester, neigt bei der Zerspanung jedoch stärker zum Rattern dünnwandiger Teile. Kovar und Molybdän werden für Dichtungsteile verwendet, die eine thermische Ausdehnungsanpassung an Glas oder Keramik erfordern, und gehören zur Kategorie der schwer bearbeitbaren Werkstoffe. Keramikteile wie Aluminiumoxid und Aluminiumnitrid werden durch Diamantschleifen bearbeitet und sollten nicht nach metallischen Toleranzgewohnheiten bemaßt werden. Bei technischen Kunststoffen haben PEEK, PTFE, PPS und PI jeweils eigene Schwerpunkte; PTFE ist weich und schwer zu spannen, PEEK reagiert empfindlich auf Schnitttemperatur.
Wie Materialien den Toleranzdruck verstärken
Das Problem schwer bearbeitbarer Materialien liegt nicht in den Worten „lässt sich nicht schneiden“, sondern darin, dass sie die Fehler von Spannen und Wärmeverformung verstärken. Materialien wie Kovar und Molybdän leiten Wärme schlecht, die Schnittwärme konzentriert sich nahe der Schneide, und dünnwandige Teile verändern nach dem Abkühlen ihre Maße; die Ausscheidungshärtung von 17-4PH geht mit Schrumpfung einher, sodass nach dem Schruppen vor dem Auslagern genügend Aufmaß für das Schlichten bleiben muss. PTFE hat einen großen linearen Ausdehnungskoeffizienten; schon ein Unterschied der Raumtemperatur beim Messen kann ein halbes Toleranzband aufzehren. Das heißt: Wird das Material falsch gewählt, muss die gesamte spätere Toleranzverteilung angepasst werden.
Beurteilungsreihenfolge: Funktion → Material → Prozess → Toleranz
Wenn man die Parameter in dieser Reihenfolge durchgeht, spart man viel Hin und Her.
- Funktion: Welche Aufgabe übernimmt dieses Bauteil – Vakuum, Korrosionsbeständigkeit, Wärmeleitung oder Isolierung? Eine Vakuumdichtfläche darf keine durchgehenden Poren aufweisen, korrosionsbeständige Teile dürfen keine zur Lochkorrosion neigenden Sorten verwenden, wärmeleitende Teile müssen den Grenzflächenwiderstand berücksichtigen.
- Material: Unter der Voraussetzung, dass die Funktion erfüllt ist, bevorzugt gut bearbeitbares Material wählen. Wenn 6061 geht, nicht 7075; wenn 304 reicht, muss es nicht 17-4PH sein, es sei denn, Festigkeit oder thermische Ausdehnungsanpassung stellen harte Anforderungen.
- Prozess: Ist das Material festgelegt, ist die Prozessroute im Wesentlichen eingeschränkt. Keramik wird geschliffen, Kovar mit niedriger Geschwindigkeit und großer Schnitttiefe oder elektroerosiv bearbeitet, Kunststoff mit scharfen Schneiden und großem Spanwinkel.
- Toleranz: Erst zuletzt werden die Toleranzen auf die einzelnen Flächen verteilt. Wenn vorher nichts festgelegt wurde und man ±0,01 angibt, stellt man dem Lieferanten meist nur ein Problem.
In der Branche ist es üblich, funktionale und nicht funktionale Flächen getrennt zu bemaßen und nicht funktionale Flächen um eine Stufe zu lockern. Wenn die Materialauswahl für Halbleiterbauteile solide erfolgt, gibt es später Verhandlungsspielraum bei Prozess und Toleranz; umgekehrt erst die Toleranzen festzuschreiben und dann das Material zu wählen, ist meist der teuerste Weg. Die Realisierbarkeit konkreter Werkstoffsorten muss noch anhand der Zeichnung und der Werkzeug- und Spannbedingungen des Lieferanten bestätigt werden.
Von der Zeichnung zur Zerspanung: Spannen, Verformung und Toleranzverteilung bei Halbleiterbauteilen
Sobald Halbleiterbauteile in die CNC-Zerspanung gelangen, besteht die Schwierigkeit nicht darin, die Maße zu erzeugen, sondern darin, dass die Kraft beim Spannen das Bauteil verformt. Dünnwandige Kammern, lange Ausleger, Dichtflächen, tiefe Innenbohrungen – diese Merkmale treten in Vakuumkammern, Gasleitungsbauteilen und Wafer-Transferteilen immer wieder auf, und ihr Toleranzverlust liegt oft nicht an unzureichenden Werkzeugen, sondern an der Lage der Spann- und Stützpunkte. Wenn beim Zeichnen das Spannen nicht berücksichtigt wird, lässt sich nach dem Angebot nur durch mehrfaches Spannen und Nachpassen ausgleichen, was die Kosten verdoppelt.
Woher die Spannverformung kommt: Spannlogik bei dünnwandigen Kammern und langen Auslegern
Eine dünnwandige Kammer (zum Beispiel eine Vakuumkammer mit 2–3 mm Wandstärke) wird mit einem Dreibackenfutter am Außenumfang gespannt, federt nach dem Lösen zurück, und die Rundheit ist dahin. In der Branche ist es üblich, auf weiche Backen, Spannhülsen oder Vakuumspannplatten umzusteigen, um die Spannkraft auf Flächen statt Punkte zu verteilen; bei langen Auslegern müssen Hilfsstützen oder ein Reitstock abstützen, sonst entsteht durch die Schnittkraft Rattern. Das Kriterium ist einfach: Wenn das Bauteil im freien Zustand gemessen in Ordnung ist und gespannt gemessen außerhalb der Toleranz liegt, liegt das Problem beim Spannen. In der Zeichnung „Messung im freien Zustand“ klar anzugeben, hilft mehr als strengere Toleranzen.
Einheitliche Bezüge und mehrfaches Spannen: Wann sich ein zusätzliches Umspannen lohnt
Halbleiterbauteile erfordern oft zwei oder sogar drei Aufspannungen, weil Dichtflächen und tiefe Innenbohrungen häufig nicht aus derselben Richtung erreichbar sind. Das Prinzip ist der einheitliche Bezug: In der ersten Aufspannung wird die Positionierfläche gefertigt, die alle nachfolgenden Arbeitsgänge benötigen, und beim späteren Umspannen wird immer darauf bezogen. Wenn bei tiefen Innenbohrungen der Werkzeugüberhang zu lang ist, verschlechtern Vibrationen die Wand-Ra und die Zylindrizität; dann lieber einmal mehr umspannen und von beiden Seiten fluchtend ausbohren, als mit langem Werkzeug in einem Zug durchzufahren. Das Kriterium: Wenn der Werkzeugüberhang mehr als das Vierfache des Werkzeugschaftdurchmessers beträgt, zuerst die Prozessroute ändern, nicht die Schnittparameter.
Kostentreibende Toleranzen: Welche Flächen streng sein müssen und welche gelockert werden können
Das häufigste Problem auf Zeichnungen von Halbleiterbauteilen ist, dass alle Maße dieselbe Toleranzstufe tragen. Dichtflächen (O-Ring-Nuten, metallische Dichtlippen) und Passflächen müssen tatsächlich streng sein, weil Leckage oder Nichtmontierbarkeit funktionaler Ausfall sind; doch nicht dichtende Außenflächen, nicht passende Montagebohrungen und Kabelkanäle haben bei einer Lockerung um eine Stufe keinerlei funktionale Auswirkung, sparen in der Bearbeitung jedoch eine Schlichtoperation oder eine Prüfung. Funktionale und nicht funktionale Flächen auf der Zeichnung gruppiert zu bemaßen, senkt die Kosten stärker als eine pauschale Verschärfung. Wie streng genau, hängt von Ihrem Vakuumziel und der Prüfmittelausstattung ab; es wird empfohlen, auf der Zeichnung eine Liste der funktionalen Flächen anzugeben und den Lieferanten die Toleranzen aus der Funktion ableiten zu lassen, statt die Bemaßung einfach zu übernehmen.
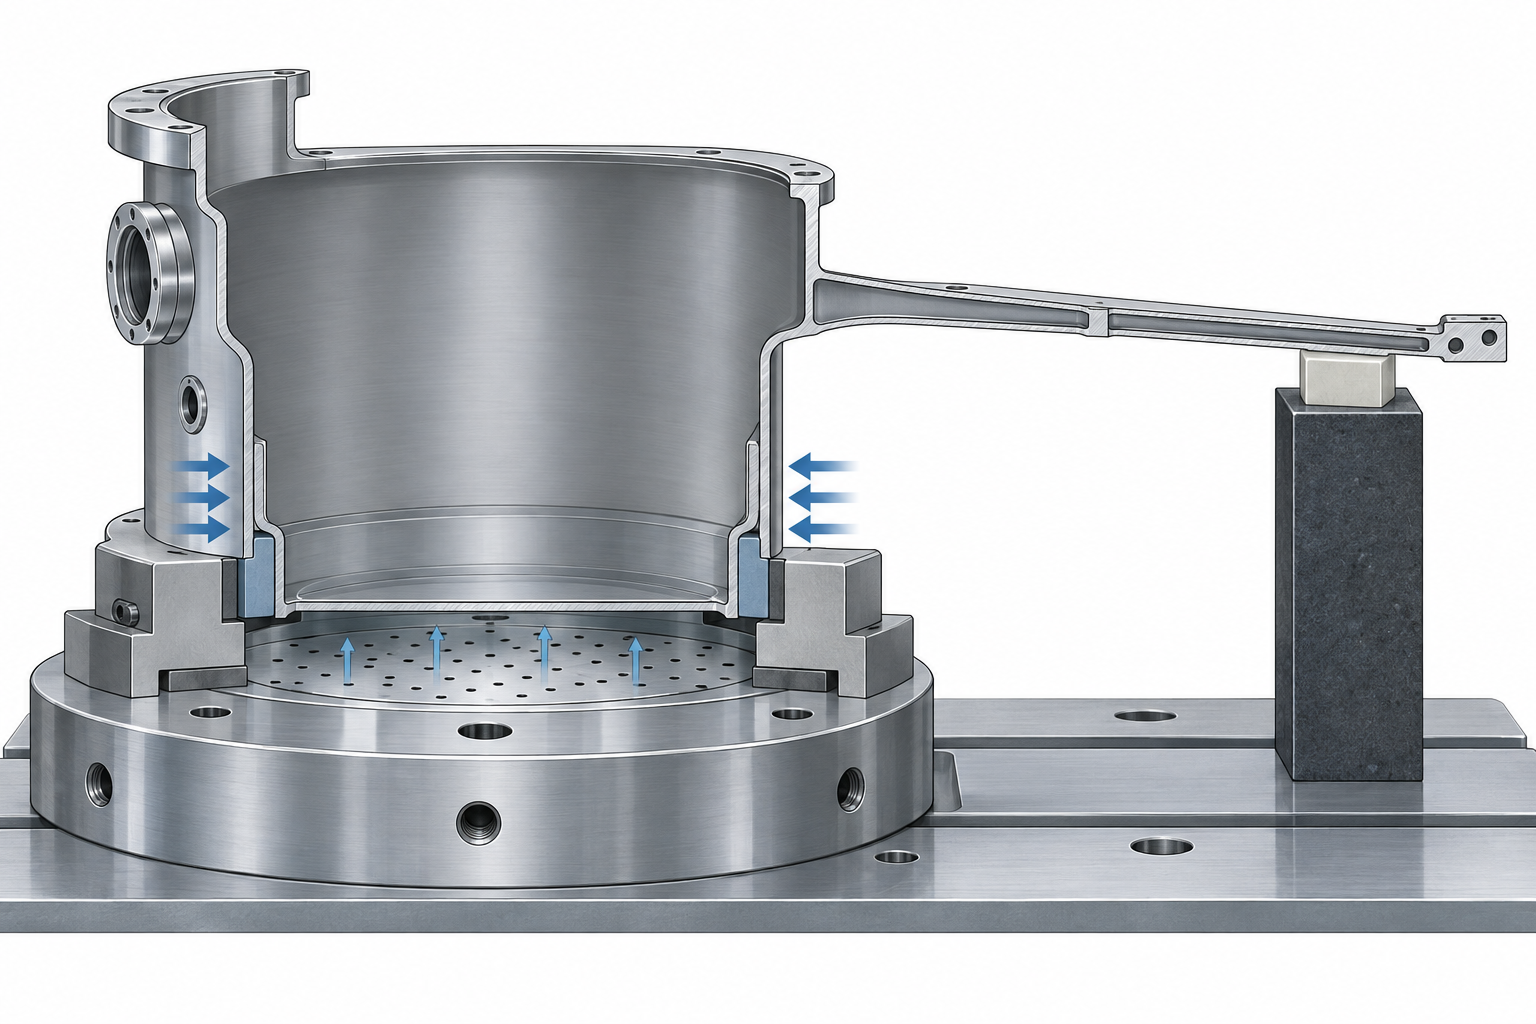
Wenn ein Bauteil gleichzeitig dünnwandige Bereiche und Dichtflächen aufweist, sollten die Bezugsflächen und die Spannstabilität der Dichtflächen vorrangig gewährleistet werden. Dünnwandige Bereiche dürfen vorübergehend durch prozesstechnische Aufsätze verstärkt und nach der Bearbeitung wieder entfernt werden – dieser Ansatz muss vorab mit dem Lieferanten abgestimmt werden, sonst könnte dieser direkt sagen: „Das ist nicht machbar.“
Oberfläche, Reinheit und Nachbearbeitung: Halbleiteranforderungen, die in Zeichnungen leicht übersehen werden
Das, was in Halbleiterbauteil-Zeichnungen am leichtesten übersehen wird, sind nicht die Maßtoleranzen, sondern die Oberflächen- und Reinheitsanforderungen. Maße sind angegeben, die Rauheit nicht; die Rauheit ist angegeben, Partikel und Ausgasungen nicht; erst bei der Montage oder beim Einsatz zeigt sich, dass Dichtflächen undicht sind, die Kammer Partikel abgibt oder Kunststoffteile ausgasen – die Nacharbeitskosten übersteigen die Bearbeitung selbst bei Weitem. Dieser Abschnitt behandelt Oberfläche, Reinheit und Nachbearbeitung gemeinsam, weil sie sich gegenseitig beeinflussen: Die Wahl der Nachbearbeitung bestimmt direkt, wie viel Aufmaß bei der vorherigen Bearbeitung verbleibt und welche Werkzeuge verwendet werden.
Rauheit und Dichtflächen: Ra ist nicht je niedriger, desto besser
Vakuumflansche, O-Ring-Dichtflächen und Gasleitungsanschlüsse verwenden üblicherweise Ra unter 0,8; bei höheren Anforderungen bis Ra 0,4 oder sogar 0,2. Hier gibt es jedoch einen häufigen Irrtum: Dichtflächen sind nicht je glatter, desto besser. Spiegelglanz (Ra unter 0,05) ist für bestimmte Elastomerdichtungen sogar nachteilig, weil die Oberfläche zu glatt ist, der Dichtring keinen mikroskopischen Formschluss hat und bei Mikrobewegungen leicht verrutscht. In der Branche üblich ist, metallische Dichtflächen auf Ra 0,4–0,8 zu halten, kombiniert mit geeigneter Ebenheit; bei Gummidichtungen kann auf Ra 1,6 gelockert werden. Die konkreten Werte müssen je nach Dichtungsart bestätigt werden und dürfen nicht einfach übernommen werden.
Die Rauheit schränkt auch umgekehrt das Bearbeitungsverfahren ein. Ra 0,8 ist in der Regel durch Schlichtfräsen oder Schlichtdrehen erreichbar; Ra 0,4 erfordert Schleifen oder Polieren nach dem Schlichtdrehen; unter Ra 0,2 ist oft Elektropolieren oder manuelles Läppen erforderlich. Wenn in der Zeichnung Ra 0,2 steht, bedeutet das für den Lieferanten einen zusätzlichen Arbeitsgang, was Angebot und Lieferzeit verändert. Daher sollte die Rauheit nur an Funktionsflächen angegeben werden, nicht an allen Nicht-Funktionsflächen.
Partikel, Ausgasungen und Reinigung: Wie Reinheitsanforderungen in die Zeichnung geschrieben werden
Halbleiterausrüstung ist empfindlich gegenüber Partikeln und organischen Ausgasungen. Bearbeitungsrückstände wie Kühlschmierstoff, Polierpaste und Handschuhabdrücke sind bei gewöhnlichen Bauteilen unproblematisch, bei Kammern oder Wafer-Transportteilen jedoch eine Kontaminationsquelle. In der Zeichnung sollte angegeben werden: Reinigungsverfahren (Ultraschallreinigung, Spülen mit deionisiertem Wasser, Lösungsmittelreinigung), Reinheitsgrad (z. B. nach Partikelgröße und -anzahl), ob silizium- oder halogenhaltige Schmierstoffe zulässig sind. Bei Kunststoffteilen (PEEK, PTFE, PI) ist zudem die Ausgasungsrate zu beachten, ggf. ist eine Vakuum-Ausheizung zur Entgasung zu fordern.
- Kratzer auf Dichtflächen: Beschädigung beim Spannen oder Transport, Ra ist eingehalten, aber lokal liegen Kratzer vor, die Dichtung versagt. Entgraten, Kantenverrundung und Schutz zwischen den Arbeitsgängen sind zu fordern.
- Reinigungsrückstände: Nach der Ultraschallreinigung nicht ausreichend gespült, Reinigungsmittelreste gasen im Vakuum aus. Wasserqualität zum Spülen und Trocknungsverfahren müssen festgelegt werden.
- Abblättern der Beschichtung: Zur Korrosionsbeständigkeit wird Vernickelung oder Passivierung durchgeführt; unzureichende Vorbehandlung führt zu schlechter Haftung und Ablösung im Vakuum oder bei Temperaturwechseln.
Nachbearbeitung muss frühzeitig in den Prozessablauf eingeplant werden
Nachbearbeitungen wie Passivierung, Elektropolieren und Beschichtungen dürfen nicht erst nach der Bearbeitung bedacht werden. Sie verändern die Maße: Elektropolieren trägt üblicherweise einige Mikrometer bis einige zehn Mikrometer ab, Beschichtungen erhöhen die Dicke. Wenn kritische Maße Toleranzen haben, muss das Nachbearbeitungsaufmaß vorab berücksichtigt werden. Zudem beeinflusst die Reihenfolge der Nachbearbeitung das Ergebnis – ob zuerst Fasen und dann Polieren oder zuerst Polieren und dann Fasen, ergibt unterschiedliche Kantenqualität. Wird die Nachbearbeitung in den Prozessablauf aufgenommen, fehlen bei der Angebotserstellung keine Positionen.
Das Prüfkonzept bestimmt den Prozessablauf: Nicht messbare Toleranzen sind gleichbedeutend mit keinen Toleranzen
Die kritischen Maße von Halbleiterbauteilen verbergen sich oft in Innenräumen, Dichtflächen oder tiefen Bohrungen, und genau diese Positionen sind am schwersten zu messen. Taststifte von Koordinatenmessgeräten können in tiefe Hohlräume eindringen, sind aber durch Kugeldurchmesser und Steifigkeit des Tastschafts begrenzt; die Bildmessung ist schnell, sieht aber nur Konturen und Oberflächenmerkmale; 3D-Scannen kann komplexe Freiformflächen erfassen, hat jedoch bei tiefen Nuten, Sacklöchern und inneren Absätzen Blindstellen. Nicht messbare Toleranzen können auf der Bearbeitungsseite nur erfahrungsbasiert geschätzt und schließlich durch Montageversuche geprüft werden – dies ist eine der Hauptursachen für Nacharbeit bei Halbleiterbauteilen.
Daher muss das Prüfkonzept vor der Angebotserstellung festgelegt werden, nicht erst, wenn das Bauteil gefertigt ist und Prüfmittel gesucht werden. Wie die Bezugsflächen gewählt werden, welche Prüfmittel verwendet werden, welche Maße vollständig und welche stichprobenartig geprüft werden müssen – diese Entscheidungen schränken umgekehrt die Spannweise und die Bearbeitungsreihenfolge ein. Wenn beispielsweise bei einer Dichtungsnut einer Vakuumkammer das Prüfmittel eine Messplatte mit Stecklehre ist, muss die Bezugsfläche bei der Bearbeitung mit der Bezugsfläche des Prüfmittels übereinstimmen, sonst sind die gemessenen Werte bedeutungslos. Zuerst die Bezugsflächen festlegen, dann die Prüfmittel, dann den Prozess – diese Reihenfolge darf nicht umgekehrt werden.
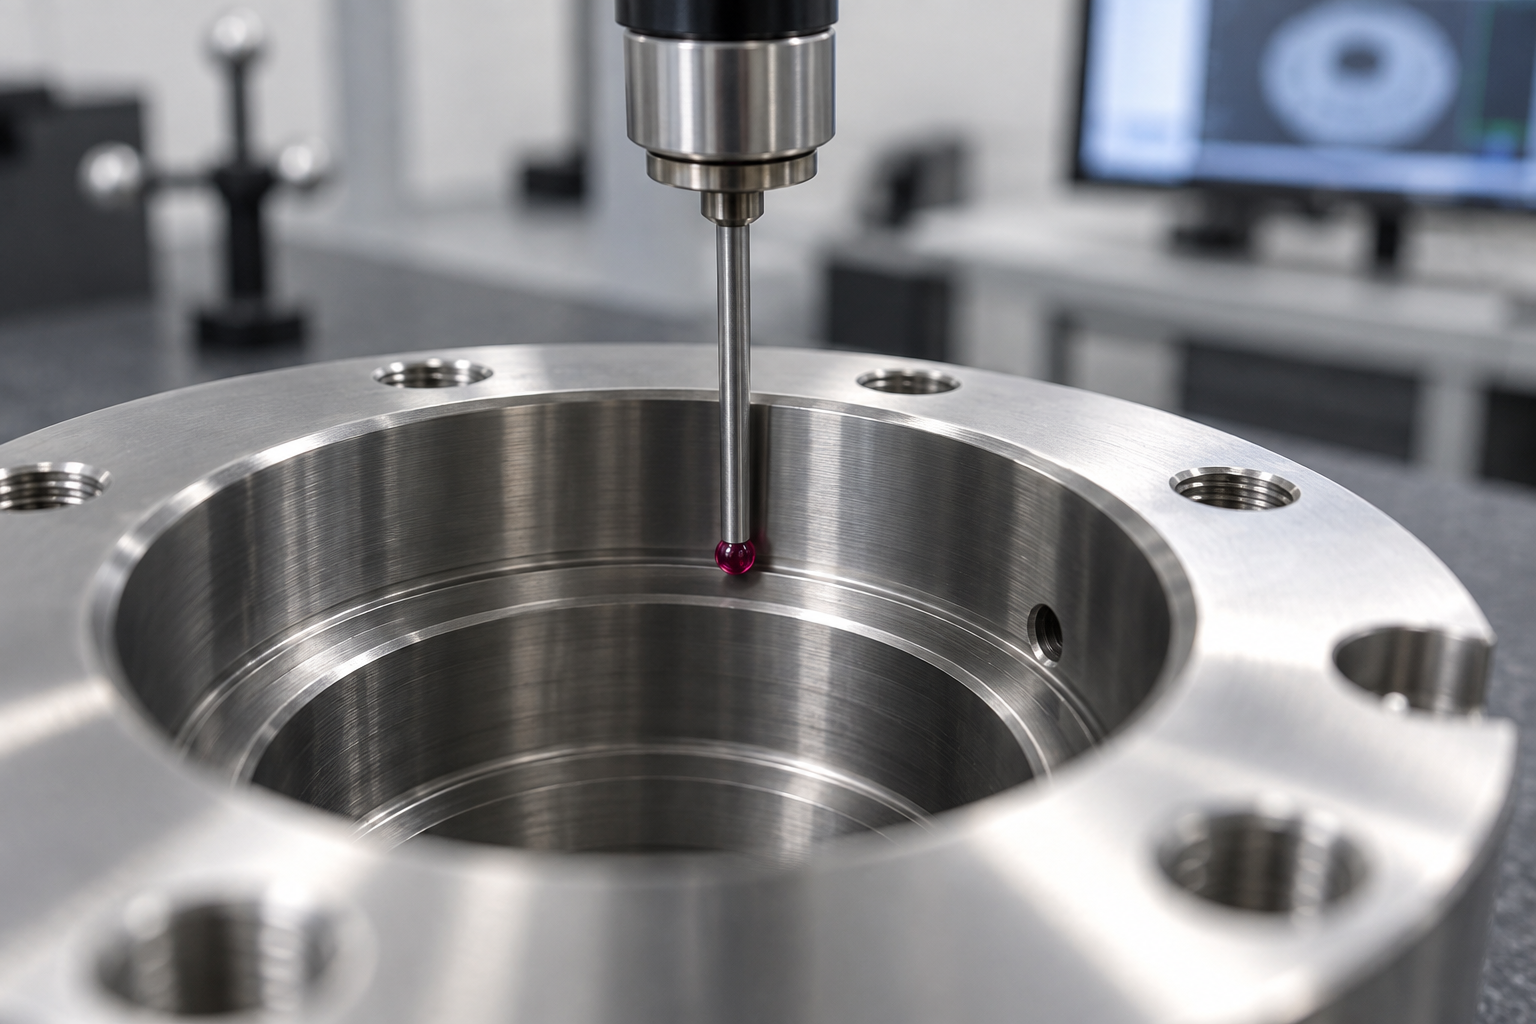
Bezugsflächen und Prüfmittel zuerst abstimmen, dann kann die Spannreihenfolge festgelegt werden
Ein häufiger Fehler in der Praxis ist: In der Zeichnung ist eine Positionstoleranz angegeben, aber keine Bezugsfläche; oder es ist eine Bezugsfläche angegeben, das Prüfmittel richtet sich jedoch nach einer anderen Fläche aus. Bei Halbleiterbauteilen ist die relative Beziehung zwischen Dichtfläche, Montagefläche und Innenraumachse oft wichtiger als ein einzelnes Maß. Wenn Prüfbezug und Bearbeitungsbezug nicht übereinstimmen, ist beim Bearbeiten ein zusätzliches Ausrichtspannen erforderlich, was Kosten und Verformungsrisiko erhöht. Ein umsetzbares Kriterium ist: Zuerst prüfen, ob die Bezugsfläche vom Prüfmittel stabil reproduziert werden kann, dann entscheiden, ob ein spezielles Prüfmittel erforderlich ist, und erst danach die Bearbeitungsfolge festlegen. Wenn das Prüfmittel selbst nicht genau genug ist, kann auch die beste Maschine den tatsächlichen Fehler nicht messen.
Für die Kleinserienfertigung kann 3D-Scannen schnell eine globale Abweichungskarte liefern, geeignet für Erstmustervergleich und Reverse-Engineering-Bestätigung, ersetzt jedoch nicht die quantitative Messung kritischer Maße. In der Branche üblich ist, Scannen für die globale Prüfung und Koordinatenmessung für die Bewertung kritischer Maße einzusetzen; welche Methode verwendet wird, muss nach Zeichnungstoleranzen und Prüfkosten entschieden werden. Je früher das Prüfkonzept festgelegt wird, desto weniger Umwege gibt es im Prozessablauf.
Prozessauswahl nach Bauteiltyp: Grenzen von CNC, Blech, Vakuumguss und Spritzguss
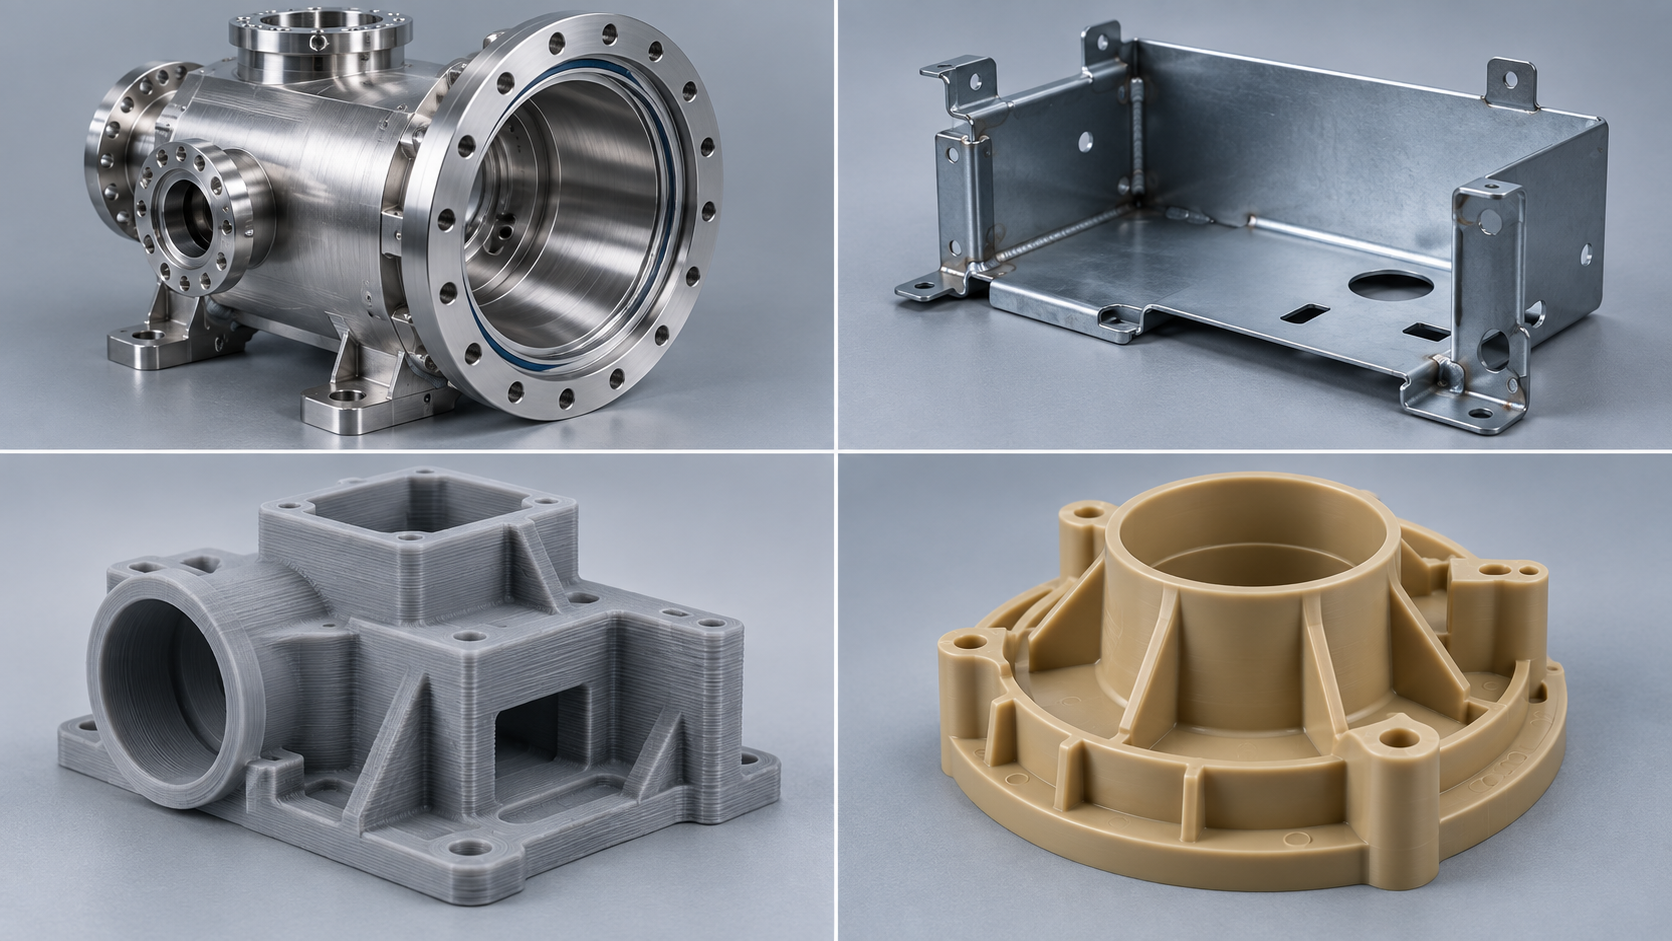
Bei Bauteilen für Halbleiterausrüstung, die in Fertigungsaufträgen landen, entscheiden die Prozessgrenzen mehr über Erfolg oder Misserfolg als die „Präzision“. Zuerst die Funktion des Bauteils betrachten: Druckhaltung, Gasführung, Isolierung, Strukturunterstützung oder nur Abdeckung. Je nach Funktion sind unterschiedliche Verfahren wählbar. Im Folgenden wird für vier häufige Bauteiltypen eine Entscheidungslinie gegeben.
Kammer- und Flanschteile: CNC ist der Standardausgangspunkt
Vakuumkammern, Gasverteilerblöcke und Flanschdichtflächen werden üblicherweise überwiegend durch CNC-Fräsen bearbeitet. Die Bodenrauheit von Dichtungsnuten, die Ebenheit von Flanschflächen und die Geradheit von tiefen Innenbohrungen lassen sich auf Dreh-Fräs-Zentren oder 5-Achsen-Maschinen in einer Aufspannung stabiler fertigen als mit mehreren Aufspannungen. Bei großen Kammern führen dünnwandige Bereiche und lange Ausleger zu Verformungen, die durch weiche Backen oder Vakuumspannfutter unterstützt werden müssen. In der Branche üblich ist, die Toleranzen von Nicht-Dichtflächen um eine Stufe zu lockern und die eingesparte Zeit in das Läppen der Dichtflächen zu investieren, was insgesamt wirtschaftlicher ist. Ob dies anwendbar ist, hängt weiterhin von den in der Zeichnung angegebenen Einsatzbedingungen und Reinheitsanforderungen ab.
Reinraumgehäuse und Halterungen: Blechkonstruktion, aber keine Dichtungsfunktion
Edelstahlgehäuse, Gerätehalterungen und Kabelkanalabdeckungen im Reinraumumfeld lassen sich durch Blechbiegen und -schweißen wirtschaftlicher fertigen. Die Grenzen von Blech sind: Biegeradien, Schweißverformung und Ebenheit erreichen in der Regel nicht die Anforderungen an Dichtflächen, auch Partikelabgabe ist schwer zu kontrollieren. Wenn ein Gehäuse gleichzeitig Vakuumabdichtung übernehmen soll, sollte nicht das gesamte Teil als Blechkonstruktion ausgeführt werden, sondern der Dichtflansch als CNC-Teil gefertigt und mit dem Blechgehäuse montiert werden. Durch diese Aufteilung werden Bearbeitung und Schweißen getrennt durchgeführt, und die Prüfung lässt sich leichter abgrenzen.
Kleinserienfertigung: Unterscheidung zwischen 3D-Druck und Vakuumguss für Handmuster
In der Prototypenphase werden oft einige bis einige Dutzend Stück benötigt. 3D-Druck eignet sich zur Überprüfung von Form, Montagebeziehungen und Kanalverläufen, aber die meisten Druckteile sind in Bezug auf Vakuum, Hochtemperatur und Ausgasung schlechter als Metall. Vakuumguss (Vakuumgießen) liefert Kunststoffteile mit spritzgussähnlicher Optik, geeignet für Strukturvalidierung und frühe Montagedemonstrationen, bietet jedoch ebenfalls keine Garantie für Dichtheit und Reinheit. Die gemeinsame Grenze beider Verfahren ist: Nur zur Validierung von „passt zusammen, ist sichtbar“ verwenden, nicht als Ersatz für Dichtheits- und Reinheitstests von Funktionsteilen.
Serien-Kunststoffteile: Spritzguss hängt von Form und Entformungsschräge ab
Sobald technische Kunststoffe wie PEEK und PPS in die Serienfertigung gehen, ist die Kostenstruktur des Spritzgusses tragfähig. Die zusätzlichen Anforderungen an Spritzgussteile im Halbleiterbereich sind geringe Ausgasung und Maßstabilität: Ungleichmäßige Wandstärken führen zu Einfallstellen und Verzug, die Position der Dichtungsnut muss ausreichend Entformungsschräge aufweisen, die Angusslage beeinflusst die Festigkeit der Bindenaht. Diese Punkte müssen vor dem Formenbau festgelegt werden, denn Formänderungen sind deutlich teurer als Zeichnungsänderungen.
Um eine Zeichnung in ein bewertbares Angebot umzuwandeln, ist der Schlüssel nicht, zuerst nach dem Stückpreis zu fragen, sondern zuerst Bauteiltyp, Material, kritische Flächen und Prüfkonzept klar zu beschreiben. Für eine schnelle Abstimmung kann AI-Dialog-Angebot genutzt werden, um Zeichnung und Funktionsbeschreibung gemeinsam einzureichen, damit der Lieferant eine Rückmeldung nach Prozessgrenzen geben kann und nicht nach einem pauschalen „Hochpräzisions“-Angebot.
Vor der Angebotserstellung zuerst die Zeichnung überarbeiten: DFM-Checkliste für Halbleiterbauteile
Zuerst Funktionsflächen und Nicht-Funktionsflächen trennen, dann über Toleranzen sprechen
Einheitliche Bezüge festlegen und das Prüfkonzept in die Anforderungen aufnehmen
- Funktionsflächen und nicht funktionale Flächen kennzeichnen und jeweils Toleranzklassen angeben; nicht die gesamte Zeichnung mit einer einzigen Anforderung versehen.
- Einheitliche Bezüge festlegen und die Bezugssymbole auf Flächen zeichnen, die gespannt und gemessen werden können.
- Nicht kritische Toleranzen lockern; die Kosten sinken meist in diesem Schritt, nicht in der Bearbeitung.
- Oberflächen- und Reinheitsanforderungen klar angeben: Ra, Partikel, Ausgasung, Reinigungsverfahren; fehlt ein Punkt, muss später ein Prozess ergänzt werden.
- Prüfkonzept eindeutig festlegen: welche Maße gemessen werden, mit welchen Geräten, wer den Bericht erstellt.
- Anforderungen an Entgraten und Fasen kennzeichnen; Grate in der Nähe von Dichtflächen führen direkt zu Undichtigkeiten.
Häufige Fragen (FAQ)
Im Folgenden finden Sie die Fragen, die Leser nach dem vorstehenden Text am häufigsten nachfragen; die Antworten drehen sich um die Fertigungsgrenzen von Halbleiterbauteilen und betreffen keine konkreten Lieferzeiten oder Preise.
Müssen Halbleiterbauteile alle eine sehr hohe Präzision aufweisen?
Nein. Die Präzision konzentriert sich nur auf Funktionsflächen wie Dichtflächen, Passflächen und Bezugsflächen; nicht funktionale Flächen können in der Regel um eine Stufe gelockert werden, ohne die Verwendung zu beeinträchtigen, und senken die Bearbeitungsschwierigkeit deutlich. Funktionsflächen und nicht funktionale Flächen getrennt zu kennzeichnen ist wirksamer, als alles pauschal zu verschärfen.
Können schwer bearbeitbare Materialien durch Ersatzmaterialien ersetzt werden?
Das hängt von den funktionalen Randbedingungen ab. Kovar, Molybdän und Keramik dienen oft der Anpassung der Wärmeausdehnung, der Wärmeleitung oder der Isolierung; ein Ersatz durch Edelstahl oder Aluminium kann diese Eigenschaften zunichtemachen. Handelt es sich nur um strukturelle Stützteile, ist der Spielraum für Ersatz größer, jedoch müssen die Anforderungen an Wärmeausdehnung und Korrosionsbeständigkeit erneut geprüft werden.
Wie sollten Oberflächen- und Reinheitsanforderungen in die Zeichnung aufgenommen werden?
Geben Sie die Obergrenze für Ra, die Zulässigkeit von Kratzern, Grenzwerte für Partikel und Ausgasung sowie Reinigungs- und Passivierungsverfahren an. Nur „sauber“ zu schreiben ist nicht ausführbar. Diese Anforderungen verändern den Prozessweg und sollten am besten vor der Angebotsabgabe gekennzeichnet werden, um spätere Nacharbeit zu vermeiden.
Wer legt das Prüfkonzept fest?
In der Regel bestätigen Konstruktionsseite und Bearbeitungsseite es gemeinsam vor der Angebotsabgabe. Liegen kritische Maße in Innenräumen oder tiefen Bohrungen, kann ein Koordinatenmessgerät sie möglicherweise nicht messen; dann müssen Prüfmittel oder Scanverfahren vorab vereinbart werden. Eine nicht messbare Toleranz ist gleichbedeutend mit keiner Toleranz.
Welches Verfahren sollte für die Kleinserienfertigung gewählt werden?
Für Gehäuse und Flansche vorrangig CNC; für Außengehäuse und Halterungen kann Blech verwendet werden; bei komplexen Formen und sehr geringer Stückzahl 3D-Druck oder Handmuster-Abguss; erst wenn Kunststoffteile in Serie bestätigt sind, Spritzguss in Betracht ziehen. Die Wahl richtet sich nach Bauteiltyp und Stückzahl, nicht nach der pauschalen Überlegenheit eines einzelnen Verfahrens.
Key takeaways
- Die Schwierigkeit bei Halbleiterbauteilen liegt meist nicht in der Einzelpunktgenauigkeit, sondern in den gegenseitigen Zwängen zwischen Material, Spannen, Prüfung und Reinheit.
- Erst Materialrealisierbarkeit beurteilen, dann über Toleranzen sprechen: schwer bearbeitbare Materialien verstärken Spann- und Wärmeverformungsfehler, Toleranzen müssen dem Prozess folgen.
- Kostentreibende Toleranzen sind der zentrale Hebel: eine nicht funktionale Fläche um eine Stufe zu lockern, senkt die Kosten oft stärker als ein Maschinenwechsel.
- Das Prüfkonzept muss vor dem Angebot feststehen: eine nicht messbare Toleranz ist keine Toleranz, Prüfvorrichtungen und Bezüge bestimmen oft die Prozessroute.
- Oberflächen- und Reinheitsanforderungen (Partikel, Ausgasung, Rauheit) müssen in die Zeichnung aufgenommen werden, sonst kommt es in der Nachbearbeitung leicht zu Nacharbeit.



