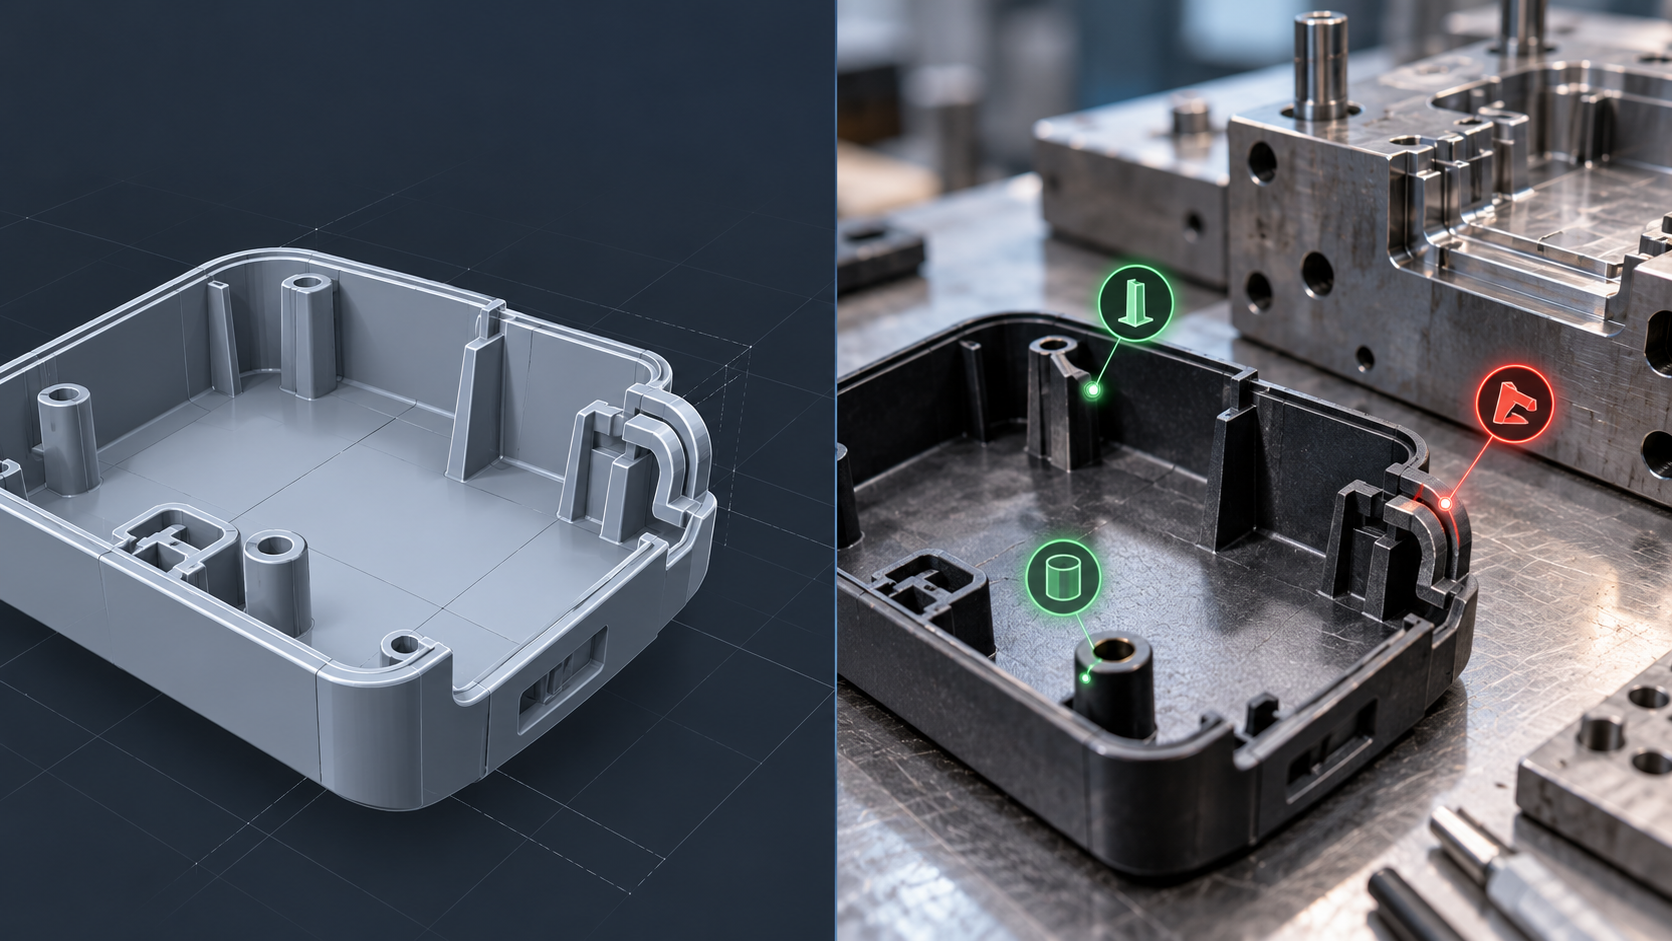
Die ideale Welt hinter dem Angebot: Warum Fertigungsbeschränkungen bei der Anfrage unsichtbar sind
Hersteller fragen, ob es machbar ist; Designer fragen, ob es gut funktioniert
Das Unsichtbare in der Angebotsphase ist strukturell unsichtbar
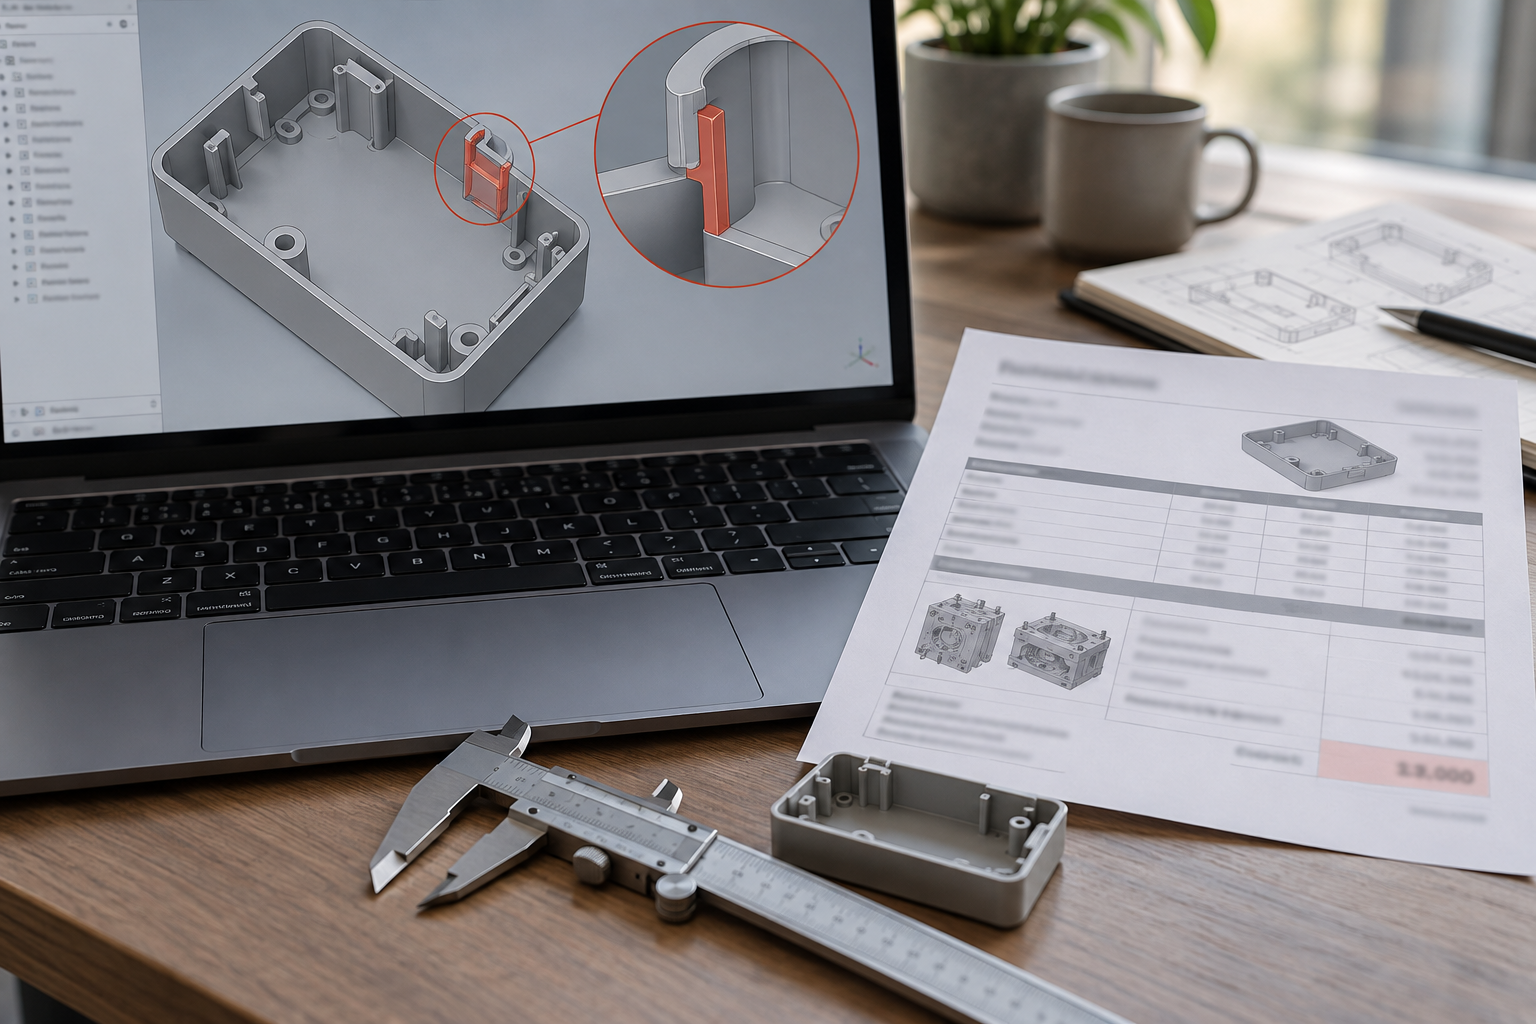
Die Kostenkette von „erst Angebot, dann Probleme entdecken“: von der Entformungsschräge zur Werkzeug-Nacharbeit
Erst Angebot, dann Probleme entdecken – die Kosten sind nicht ein Posten, sondern eine Kette. Eine übersehene Entformungsschräge, eine nicht machbare Toleranz, ein Hinterschnitt außerhalb der Werkzeugreichweite zeigen sich im Angebot nicht; sie tauchen erst beim Werkzeugbau, beim Spannen und bei der Erstmusterprüfung auf. Branchenüblich ist: Ein Problem mit der Entformungsschräge kann Verzögerungen von mehreren Wochen und Werkzeug-Nacharbeit in der Größenordnung mehrerer Tausend Dollar verursachen – dies ist eine typische Branchenbeobachtung, kein präzises Angebot; der konkrete Betrag hängt von Werkzeugstruktur und Änderungsumfang ab und muss anhand der Zeichnung geklärt werden.
Kostenpunkt eins: Werkzeug-Nacharbeit und Formänderung – geändert wird Stahl, verbrannt wird Zeit
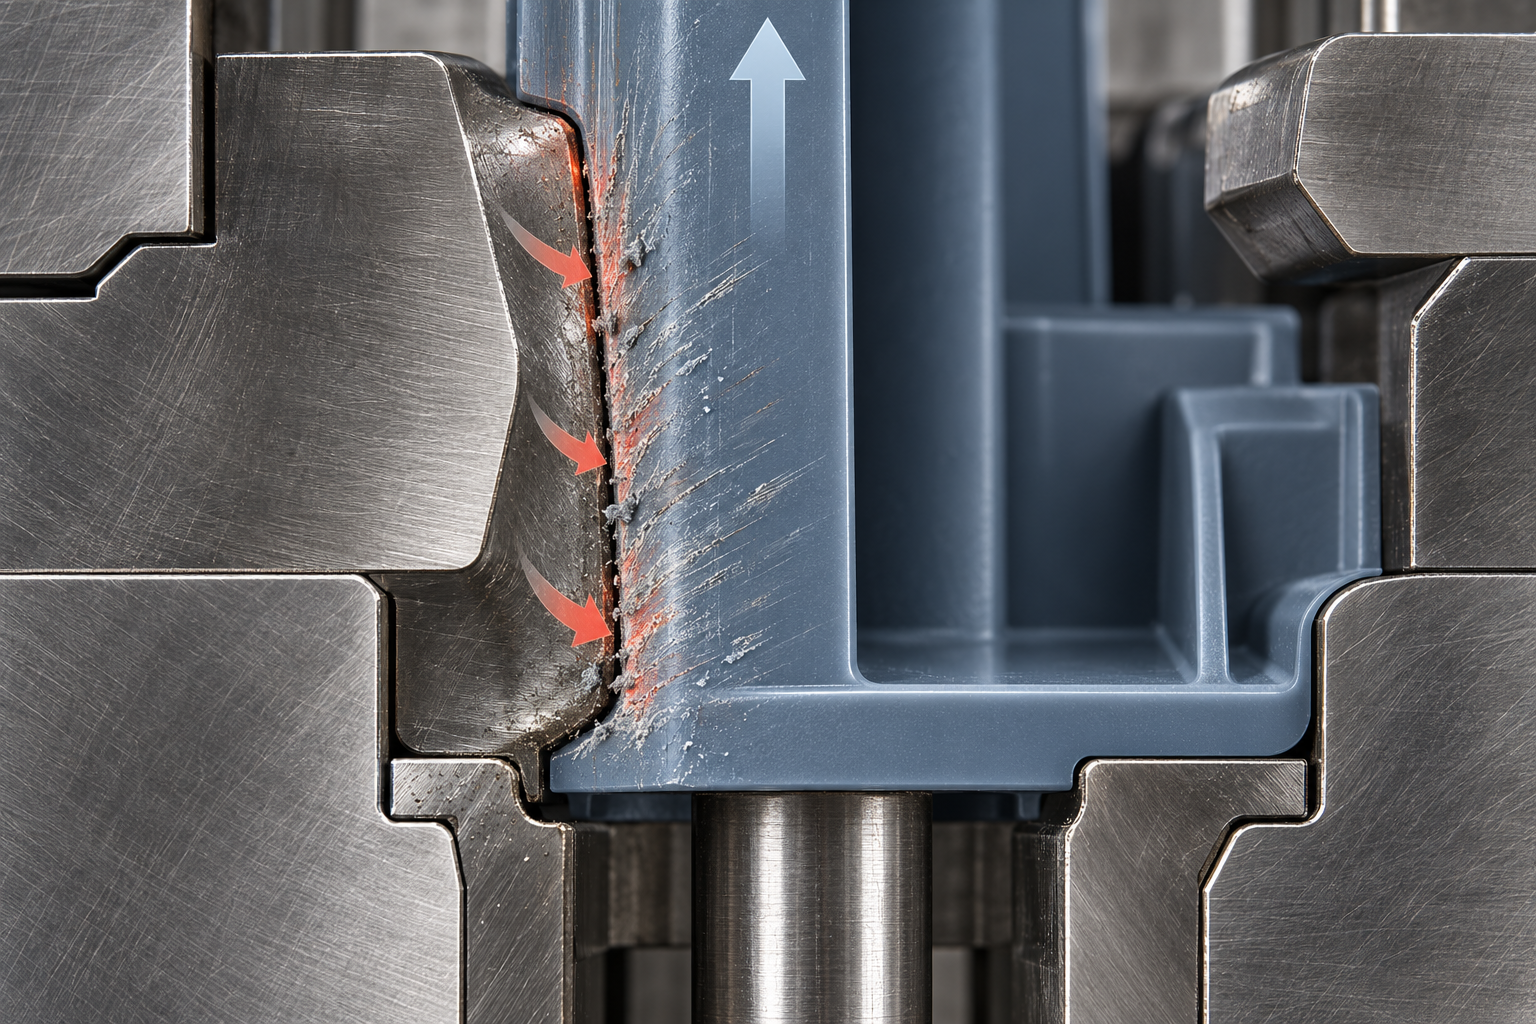
Am typischsten bei Spritzgussteilen. Im Angebot wird eine ideale Form auf Basis nicht optimierten CADs kalkuliert; die Fertigung stellt dann fest, dass Schnapphaken keine Entformungsschräge haben, tiefe Kavitäten beim Entformen Kratzer verursachen, Schieberpositionen mit Auswerferstiften kollidieren. Formänderung heißt nicht Datei ändern, sondern Auftragschweißen, Erodieren, Neu-Anpassen und erneutes Testen. Jede Formänderung erfordert einen erneuten Zyklus aus Test, Prüfung und Freigabe. DFM vorzuziehen bedeutet, vor dem Werkzeugbau Entformungsschrägen, Hinterschnitte und Wandstärkenübergänge durchzugehen und Formänderung in Zeichnungsänderung zu verwandeln – Zeichnungsänderung kostet fast nichts, Formänderung nicht.
Kostenpunkt zwei: Lieferverzögerungen entstehen oft bei Arbeitsgängen, die erst nach dem Angebot geplant werden
Die im Angebot angenommene Prozessroute und die tatsächlich machbare Route sind oft nicht dieselbe. Bei CNC-Teilen, bei denen im Angebot die Anzahl der Aufspannungen nicht berücksichtigt wurde, stellt sich in der Produktion heraus, dass zwei oder drei Aufspannungen nötig sind; die Stückzeit steigt direkt und die Lieferzeit verschiebt sich nach hinten. Solche Verzögerungen stehen nicht im Angebot, sie stehen in der nächsten Kommunikation mit dem Kunden. Das Spannkonzept vor der Anfrage festzulegen ist der direkteste Lieferzeitenschutz durch vorgezogenes DFM.
Kostenpunkt drei: schwierige Spannmittel, nicht erfüllbare Toleranzen, verschwendetes Material und Werkzeug
Dünnwandige Teile verformen sich bei zu großer Spannkraft, unregelmäßige Teile haben keinen geeigneten Positionierbezug, tiefe Kavitäten führen zu schlechter Späneabfuhr und Werkzeugbruch – all das ist in der Angebotsphase unsichtbar. Bei Toleranzen gilt dasselbe: In der Zeichnung sind enge Toleranzen angegeben, aber der Bezug ist falsch gewählt; bei der Prüfung ist nichts konform, am Ende bleibt nur Toleranzaufweichung oder Nacharbeit. Material- und Werkzeugverschwendung ist der am meisten unterschätzte Posten unter den versteckten Kosten: Ein Ausschuss beim Probeschnitt kann teurer sein als das Material der gesamten Charge.
| Schritt | Erst Angebot, dann Probleme entdecken | DFM vor der Anfrage |
|---|---|---|
| Angebotsgrundlage | Nicht optimiertes CAD / 2D-Zeichnungen, Fertigungsbeschränkungen unsichtbar | Modell nach DFM, Beschränkungen offengelegt und behandelt |
| Zeitpunkt der Problementdeckung | Nach Werkzeugbau, beim Spannen, bei der Erstmusterprüfung | Vor dem Angebot, Zeichnungsänderung am günstigsten |
| Formwerkzeug | Formänderung, Nachschweißen, erneute Musterprüfung | Vor dem Werkzeugbau Entformungsschräge, Hinterschnitte und Trennung festlegen |
| Lieferzeit | Umplanung der Arbeitsfolge, kumulierte Verzögerungen | Der Fertigungsweg ist bereits beim Angebot machbar |
| Spannen und Toleranzen | Schwieriges Spannen, Toleranzen fallen bei der Messung durch | Positionierbezug und Toleranzkette vorab bestätigen |
| Material und Werkzeuge | Ausschuss beim Probeschnitt, Beschaffung von Sonderwerkzeugen | Standardwerkzeuge, universelle Spannmittel, wenig Verschwendung |
| Kostentransparenz | Versteckte Kosten verstärken sich stromabwärts | Kostentreiber werden vor dem Angebot beseitigt |
Diese Tabelle will nicht sagen, dass „DFM unbedingt Geld spart“, sondern dass die Kosten, wenn erst nach dem Angebot Probleme entdeckt werden, stromabwärts Stufe für Stufe anwachsen: Eine Zeichnungsänderung dauert Minuten, eine Formänderung Wochen; einen Bezug zu bestätigen ist eine Diskussion, Nacharbeit ist erneutes Fertigen. Der Wert der DFM-Vorverlagerung liegt gerade darin, die Kosten abzufangen, bevor sie sich vergrößern.
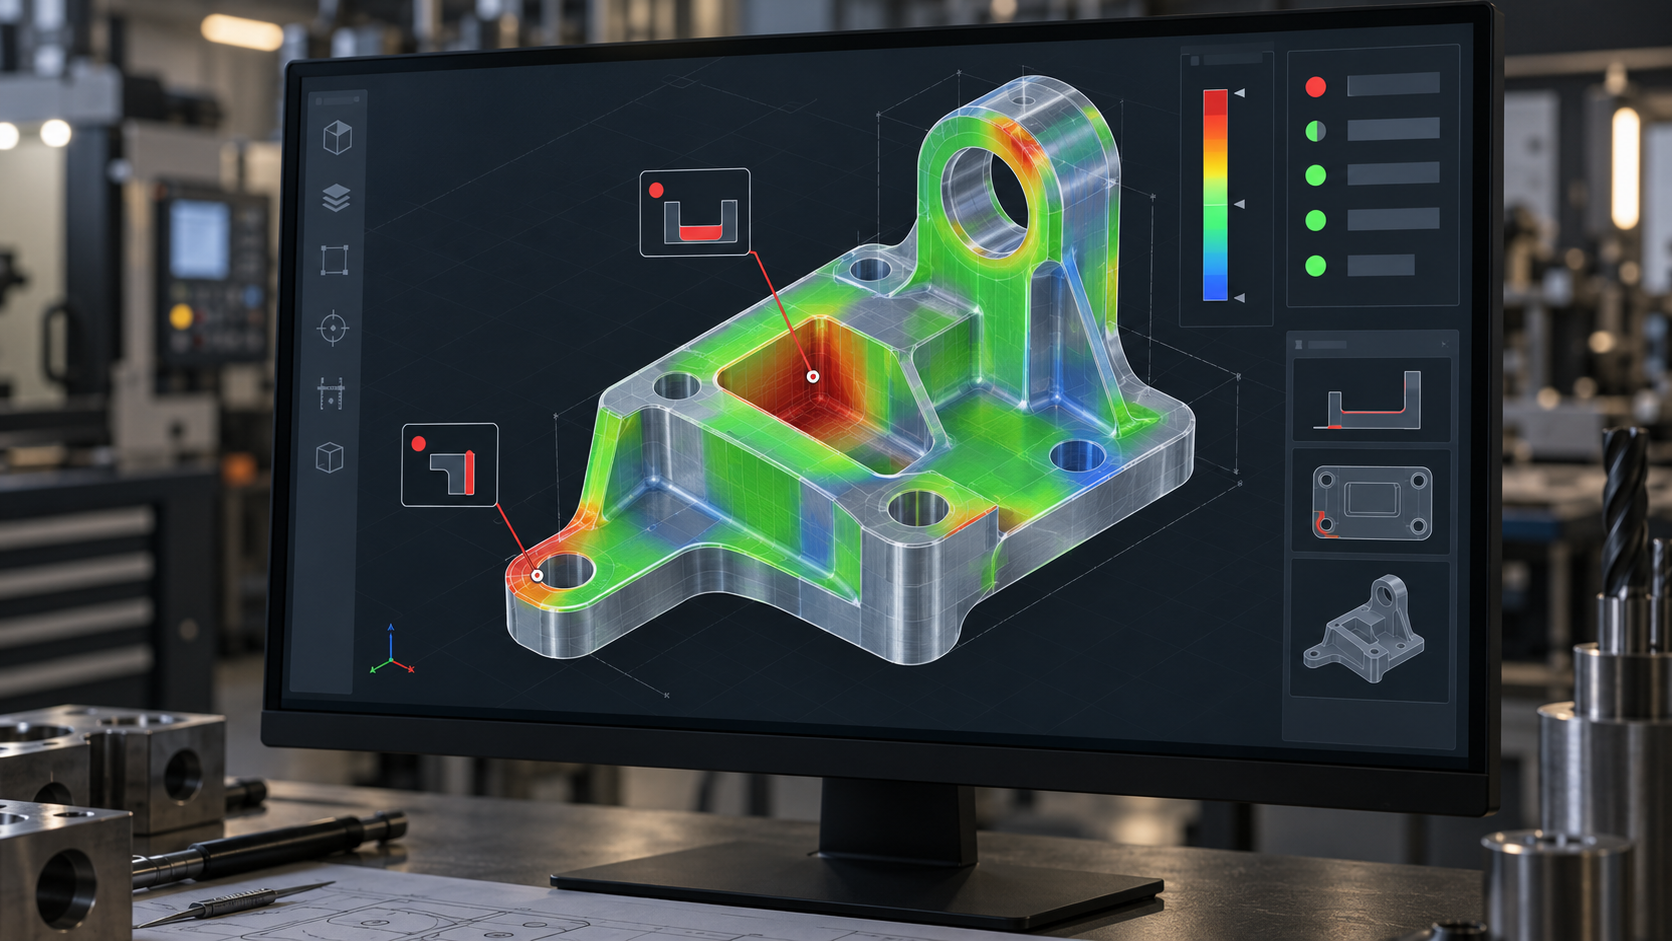
Was genau wird bei der DFM-Vorverlagerung vorverlagert: automatisierte Schnelligkeitsebene vs. manuelle Tiefenebene
DFM vor die Anfrage zu setzen bedeutet nicht, die Designsoftware noch einmal durchlaufen zu lassen. Es gibt zwei Ebenen: eine automatische Prüfung, die in wenigen Minuten Ergebnisse liefert, und eine tiefgehende Bewertung, die einen Fertigungsingenieur erfordert. Die beiden Ebenen lösen nicht dieselbe Art von Problemen, und die Kosten sind völlig unterschiedlich.
Automatisierte Schnelligkeitsebene: STEP hochladen, in wenigen Minuten grünes/rotes Licht erhalten
Automatisiertes DFM funktioniert ganz direkt: STEP-Datei hochladen, der Algorithmus prüft anhand der Regeldatenbank Wandstärke, grundlegende Hinterschnitte, Bohrungspositionen und kleinste Merkmale und gibt per grünem/rotem Licht Rückmeldung. Branchenüblich ist, dass die erste Runde in wenigen Minuten bis zu einer Viertelstunde Ergebnisse liefert; geeignet, um in der Phase schneller Prototypen und kleiner Serien offensichtliche Probleme schnell auszuschließen. Was es abfangen kann, sind Geometrien, die „auf den ersten Blick nicht hätten angeboten werden dürfen“: Wände so dünn, dass kein Werkzeug hineinkommt, Bohrungen am Rand der Trennebene, Hinterschnitte ohne jeglichen Entformungsweg.
Aber die Beurteilung der automatischen Ebene ist regelbasiert. Sie sagt dir, wo es möglicherweise außerhalb der Toleranz liegt, aber nicht, wie dieses Teil auf der Drehmaschine gespannt wird, wie stark sich eine dünne Wand unter der Spannkraft verformt, ob der Spanabfluss in einer tiefen Tasche verstopft. Grün bedeutet nicht herstellbar, sondern nur, dass keine bekannte geometrische Regel-Rotlinie getroffen wurde.
Manuelle Tiefenebene: Vorrichtungen, Spanabfluss, Verformung dünner Wände und Toleranzkette
Tiefgehendes DFM erfordert die Einbeziehung eines Fertigungsingenieurs, der Punkt für Punkt Vorrichtungskonzept, Erreichbarkeit der Werkzeugwege, Spanabflusskanäle, Verformungsrisiko dünner Wände und die Verteilung der Toleranzkette durchgeht. Hierfür gibt es keine allgemeingültige Regel: Bei demselben dünnwandigen Kasten kann die Verformung zwischen Vakuumsauger und weichem Backenfutter um eine ganze Toleranzzone abweichen. Branchenüblich ist, dass eine tiefgehende Bewertung je nach Bauteilkomplexität und ob ein Vorrichtungsentwurf nötig ist, meist 1–3 Werktage dauert; einfache Teile können am selben Tag zum Ergebnis kommen, Teile mit Mehrseitenbearbeitung und dünnen Wänden brauchen länger. Diese Zeit sollte vor der Anfrage eingeplant werden, nicht nach dem Angebot.
Erst beide Ebenen zusammen ergeben eine vollständige DFM-Vorverlagerung: Die automatische Ebene übernimmt die schnelle Prüfung, die manuelle Ebene die Beurteilung der Herstellbarkeit. DFM ist kein Ersatz für die Designsoftware, sondern das Sicherheitsnetz auf der Fertigungsseite – es zeichnet das Teil nicht für dich, aber es sagt dir, wo es schiefgeht, bevor du Geld für Werkzeugbau, Material und Maschinenbelegung ausgibst.
Wenn du eine fertige STEP-Datei hast, kannst du zuerst eine Runde automatische Prüfung laufen lassen, um offensichtliche Probleme wie Wandstärke und Hinterschnitte zu beseitigen, und dann in die manuelle Bewertung gehen. Modell hochladen und automatisiertes DFM-Feedback erhalten ist ein natürlicher Ausgangspunkt; aber denk daran, grünes/rotes Licht ist nur der erste Filter, die eigentlichen Kosten verstecken sich oft im Spannen und in der Verformung, die es nicht sieht.
Vorrichtungen und Spannen: das am leichtesten übersehene Kostenloch, wenn erst nach dem Angebot bewertet wird
Wenn erst nach dem Angebot Probleme entdeckt werden, sind die teuersten Kosten oft nicht Werkzeugverschleiß oder Materialausschuss, sondern das Spannen. Das Angebot nennt dir eine Reihe von Arbeitszeiten und Stückpreisen, die aus geometrischen Merkmalen berechnet sind; doch Vorrichtungen, Ausrichten, Entgraten, zweites Spannen – diese Vorgänge sind in der Anfragephase gar nicht im Blickfeld. Dass ein Teil „bearbeitbar“ ist, heißt nicht, dass es „gut zu spannen“ ist; die Differenz zwischen diesen beiden Dingen ist der Verlust, den man bei Bewertung nach dem Angebot am häufigsten erleidet.
Einige harte Randbedingungen der Vorrichtungskonstruktion bestimmen die Spannkosten: Als Positionierbezug sollte eine bereits bearbeitete genaue Bezugsfläche gewählt werden, sonst gibt es für den ersten Schnitt keinen stabilen Ausgangspunkt; die Spannkraftrichtung muss zum Hauptpositionierbezug hinweisen und das Teil auf die Auflage drücken, nicht zur Seite schieben; bei dünnwandigen Teilen darf die Spannkraft nicht zu groß sein, sonst federt es nach dem Lösen zurück und die Maße liegen außerhalb der Toleranz; der Vorrichtungskörper muss außerdem Werkzeugweg-Kollisionen vermeiden und Spanabflusskanäle freihalten, sonst verkratzen sich ansammelnde Späne die bearbeitete Fläche und stoppen den Vorschub. Das sind keine „Pluspunkte“ des Fertigungsingenieurs, sondern die grundlegenden Bedingungen, die Taktzeit pro Stück und Gutrate bestimmen.
Bewertung nach dem Angebot: Wie die Spannkosten übersehen werden
Ein Angebot betrachtet üblicherweise nur die Geometrie des Teils: Außenmaße, Bohrungspositionen, Toleranzzone, Material. Was es nicht sieht, umfasst: wie viele weiche Backen oder Sondervorrichtungen nötig sind, ob die Spannbezugsfläche groß genug ist, ob dünnwandige Bereiche temporäre Stützen oder Füllung brauchen, die Anzahl von Werkzeugwechseln und Umspannungen, Arbeitszeit für Entgraten und Reinigen. Sobald diese Vorgänge erst nach dem Angebot erkannt werden, gibt es nur drei Umgangsweisen – mehr Geld, Verzögerung oder zurück zum Design. Die ersten beiden trägst du, die dritte bedeutet, dass Form oder Vorrichtung bereits angefasst wurden, mit höheren Nacharbeitskosten.
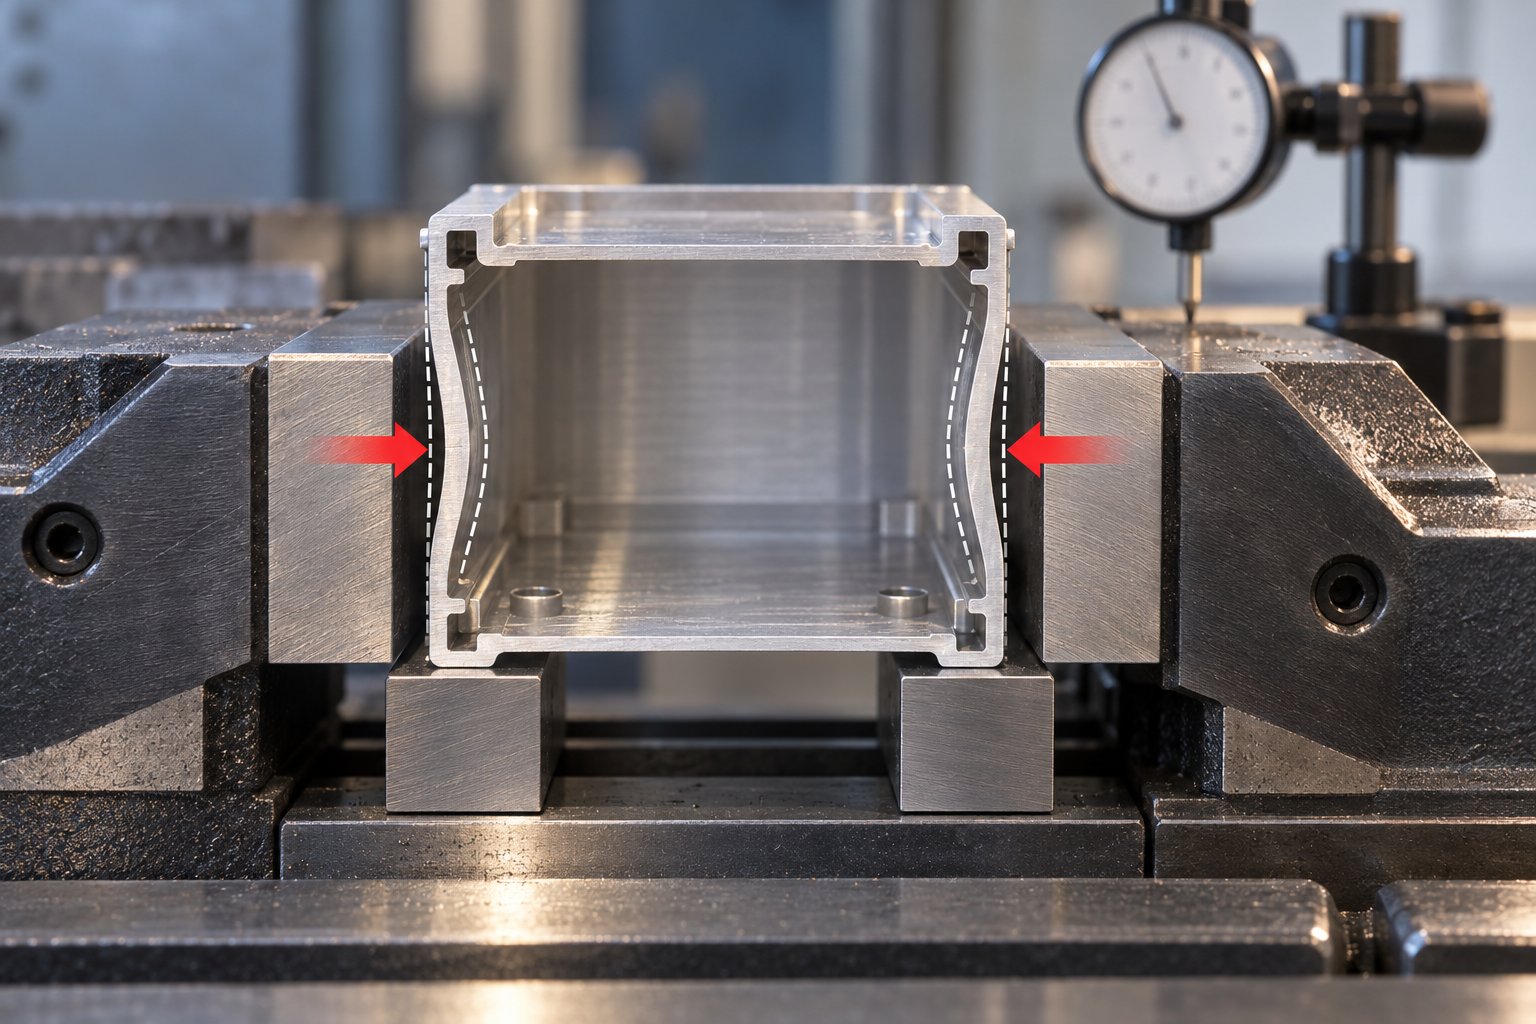
Ein konkretes Szenario der Spannverformung eines dünnwandigen Teils
Angenommen, ein Aluminiumgehäuse mit 1,5 mm Wandstärke, dessen umlaufende Wandflächen die Hauptpositionierflächen sind. Im Angebot wird die Fräszeit nach der Außenform berechnet, was plausibel aussieht. Bei der tatsächlichen Bearbeitung drückt die Spannkraft des Schraubstocks die beiden Seitenwände um etwa 0,1–0,2 mm elastisch nach innen; nach dem Fräsen des Innenraums und dem Lösen federn die Wandflächen zurück, und Ebenheit und Wandstärkentoleranz versagen gleichzeitig. Um das zu retten, kann man nur an der Vorrichtung ansetzen: auf axiale Spannpratzen umstellen, innere Stützen ergänzen oder die Spannkraft bei der Schlichtbearbeitung reduzieren und in zwei Aufspannungen grob und fein spanen. Jede dieser Maßnahmen erfordert zusätzliche Vorrichtungen oder zusätzliche Arbeitszeit, und all das geschieht nach dem Angebot.
Noch problematischer ist der Taktzeitverlust. Vorrichtungen, die speziell für dünnwandige Teile ausgelegt sind, erfordern oft längere Ausrichtzeiten, die Anzahl der Aufspannungen steigt und die Stückzeit wird in die Länge gezogen. Je größer die Losgröße, desto deutlicher wird dieser Verlust. Die Vorrichtung und die Aufspannung bereits vor der Anfrage zu prüfen, bedeutet, die Werkzeugkosten, die Anzahl der Aufspannungen und die Taktzeit schon in der Angebotsphase einzurechnen, statt erst nachdem die erste Charge Ausschuss produziert wurde, nachzubessern.
| Aufspannpunkte | Fertigungstechnische Anforderungen | Kosten, die in der Angebotsphase nicht sichtbar sind |
|---|---|---|
| Positionierbezug | Bearbeitete Feinbezugsfläche wählen, um einen stabilen Ausgangspunkt zu gewährleisten | Zusätzliche Vor bearbeitung der Bezugsfläche oder spezielle Auflagen erforderlich |
| Richtung der Spannkraft | Zum Hauptpositionierbezug hin, fest auf die Auflage drücken | Konstruktion und Fertigung von Spannpratzen, weichen Backen oder speziellen Vorrichtungen |
| Spannen dünnwandiger Teile | Spannkraft darf nicht zu groß sein, um Maßabweichungen durch Rückfederung zu vermeiden | Aufteilung in Schrupp- und Schlichtspannung, temporäre Auflagen oder Füllzeiten |
| Werkzeugweg | Vorrichtung darf nicht mit dem Werkzeug kollidieren | Ausweichkonstruktion, Anpassung der Werkzeugwechselreihenfolge, Programmüberarbeitung |
| Späneabfuhr und Schnellwechsel | Freier Späneabfluss, schnelles und wiederholbares Spannen | Reinigungszeiten, Taktzeitverluste, kumulierte Kosten bei größeren Losgrößen |
Diese Tabelle bedeutet: Die Prüfung von Vorrichtung und Aufspannung ist nicht „Hauptsache, es lässt sich bearbeiten“, sondern eine unsichtbare Variable, die die tatsächlichen Stückkosten bestimmt. DFM vor der Anfrage bedeutet, diese Einschränkungen im Angebot klar zu benennen – das ist deutlich günstiger, als die Vorrichtung nachträglich zu ändern. In der Branche ist es üblich, dass aufspannungsbedingte Nacharbeit und Werkzeugkosten nach der Angebotsabgabe oft unterschätzt werden; für Ihr konkretes Teil muss dies weiterhin anhand der Zeichnungstoleranzen und der Losgröße bestätigt werden.
Standardisierte Bauteile und Werkzeuge: Die langfristigen Kosten, die bei DFM vor der Angebotsphase unsichtbar bleiben
Die in den vorherigen Abschnitten beschriebenen Kosten – Entformungsschrägen, Aufspannung, Toleranzketten – lassen sich grundsätzlich in irgendeiner Version des Angebots wiederfinden. Es gibt jedoch eine Kostenart, die in der Angebotsphase nahezu völlig unsichtbar ist: die langfristigen Fertigungskosten durch standardisierte Bauteile und Werkzeuge. Sie erscheinen nicht in der Geometrie des Teils, sondern nur in den Arbeitszeiten, der Anzahl der Werkzeugwechsel und den Beschaffungskategorien.
Die Werkzeugwechselrechnung, die sich aus einem Stückpreisangebot nicht ableiten lässt
Die Logik eines CNC-Angebots ist üblicherweise: Material + Bearbeitungszeit × Stundensatz + Oberflächenbehandlung. Die „Bearbeitungszeit“ ist hierbei ein Schätzwert, der die Annahme impliziert, dass die Werkzeuge den idealen Weg zurücklegen. In der Realität kann es sein, dass bei drei Senkungen mit unterschiedlichen Durchmessern, zwei Sonderradien und einem seltenen Gewinde am Teil bereits vier oder fünf Werkzeuge eingeplant werden müssen, von denen jedes noch gewechselt, eingemessen und probeweise angefahren werden muss.
Der Werkzeugwechsel selbst dauert nicht lange – in der Branche liegt ein einzelner Wechsel üblicherweise in der Größenordnung von einigen zehn Sekunden; doch häufige Werkzeugwechsel unterbrechen die Schnittkontinuität, erhöhen die Leerwege und steigern die Vielfalt der Werkzeugbeschaffung. Bei kleinen Losgrößen (zum Beispiel 50–500 Stück) ist diese Rechnung, auf das Einzelteil umgelegt, oft auffälliger als die Materialkosten. In der Angebotsphase ist sie nicht sichtbar; erst bei der Produktionsplanung stellt man fest, dass die Stückzeit zwei bis drei Zehntel über der Schätzung liegt – eine in der Branche übliche Abweichung, deren genaues Ausmaß von der Teilekomplexität abhängt und in der Fertigungsprüfung kalkuliert werden muss.
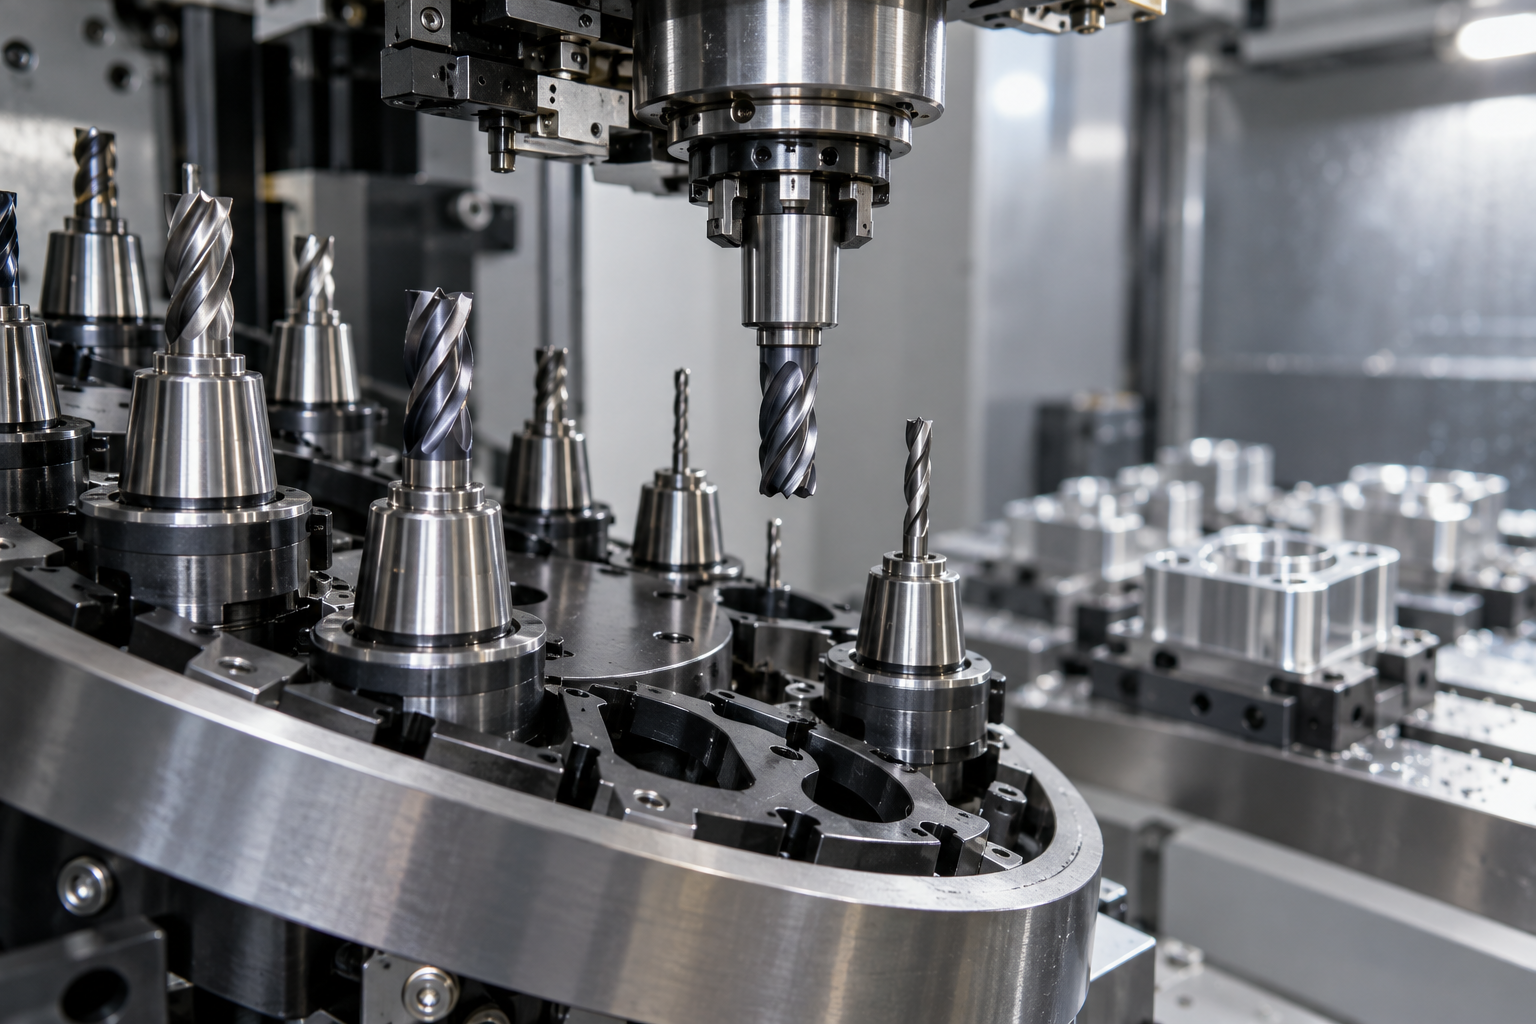
Wie DFM vor der Angebotsphase die Werkzeugstandardisierung in die Konstruktion einbringt
DFM vor der Angebotsphase bedeutet ganz konkret: Bevor das Modell finalisiert wird, wird einmal gefragt: „Welches Werkzeug bearbeitet dieses Merkmal, wie viele Schnitte, braucht es ein Sonderwerkzeug?“ Bohrdurchmesser, die zusammengefasst werden können, werden auf Spezifikationen gebracht, die ein einziger Schaftfräser oder Bohrer abdecken kann; Radiusgrößen werden möglichst an gängige Werkzeugradien angeglichen; die Tiefe von Innenräumen überschreitet nicht das Länge-Durchmesser-Verhältnis von Standardwerkzeugen; Gewinde werden als gängige metrische Spezifikationen gewählt statt als Sondergewindeprofile.
- Werkzeugstandardisierung: Bevorzugt Schaftfräser-, Bohrer- und Gewindebohrer-Spezifikationen verwenden, die in der Werkstatt vorrätig sind, um Beschaffung und Wartezeiten für Sonderwerkzeuge zu reduzieren.
- Merkmalszusammenfassung: Mehrere ähnliche Bohrdurchmesser vereinheitlichen, mit einem Werkzeug fertigbearbeiten, um Werkzeugwechsel und Einmessen zu reduzieren.
- Konvergenz der Beschaffungskategorien: Bei Standardteilen (Schrauben, Stifte, Unterlegscheiben) möglichst handelsübliche Spezifikationen wählen, um zu vermeiden, dass für jedes Teil eine neue Beschaffungslinie eröffnet wird.
- Verknüpfung mit der Losgröße: Bei Einzelteilen und kleinen Serien ist der Nutzen der Standardisierung geringer; je größer die Losgröße, desto deutlicher die Arbeitszeiteinsparung durch Werkzeugwechsel und Kategorienkonvergenz.
Werden diese Entscheidungen vor der Angebotsabgabe getroffen, werden Modellparameter geändert, was nahezu keine Kosten verursacht; erfolgt die Änderung erst nach der Angebotsabgabe, nachdem Werkzeuge bereits beschafft und Programme bereits geschrieben wurden, wird nicht nur das Modell geändert.
Deshalb ist DFM vor der Angebotsphase kein zusätzlicher Prozessschritt, sondern das frühzeitige Einbringen fertigungsseitiger Werkzeug- und Beschaffungsbeschränkungen in die Konstruktionsentscheidungen. Bei CNC-Teilen kann vor der Anfrage zunächst eine allgemeine Selbstprüfung von Merkmalen und Werkzeugen durchgeführt werden, bevor in die Angebotsphase eingetreten wird. Wenn Arbeitszeiten und Werkzeugkonzept anhand der tatsächlichen Geometrie kalkuliert werden müssen, können Sie im CNC-Angebotseingang das Modell hochladen, damit die Fertigungsseite zugleich Standardisierungsempfehlungen gibt.
DFM vor die Anfrage setzen: eine praktikable Prozessreihenfolge
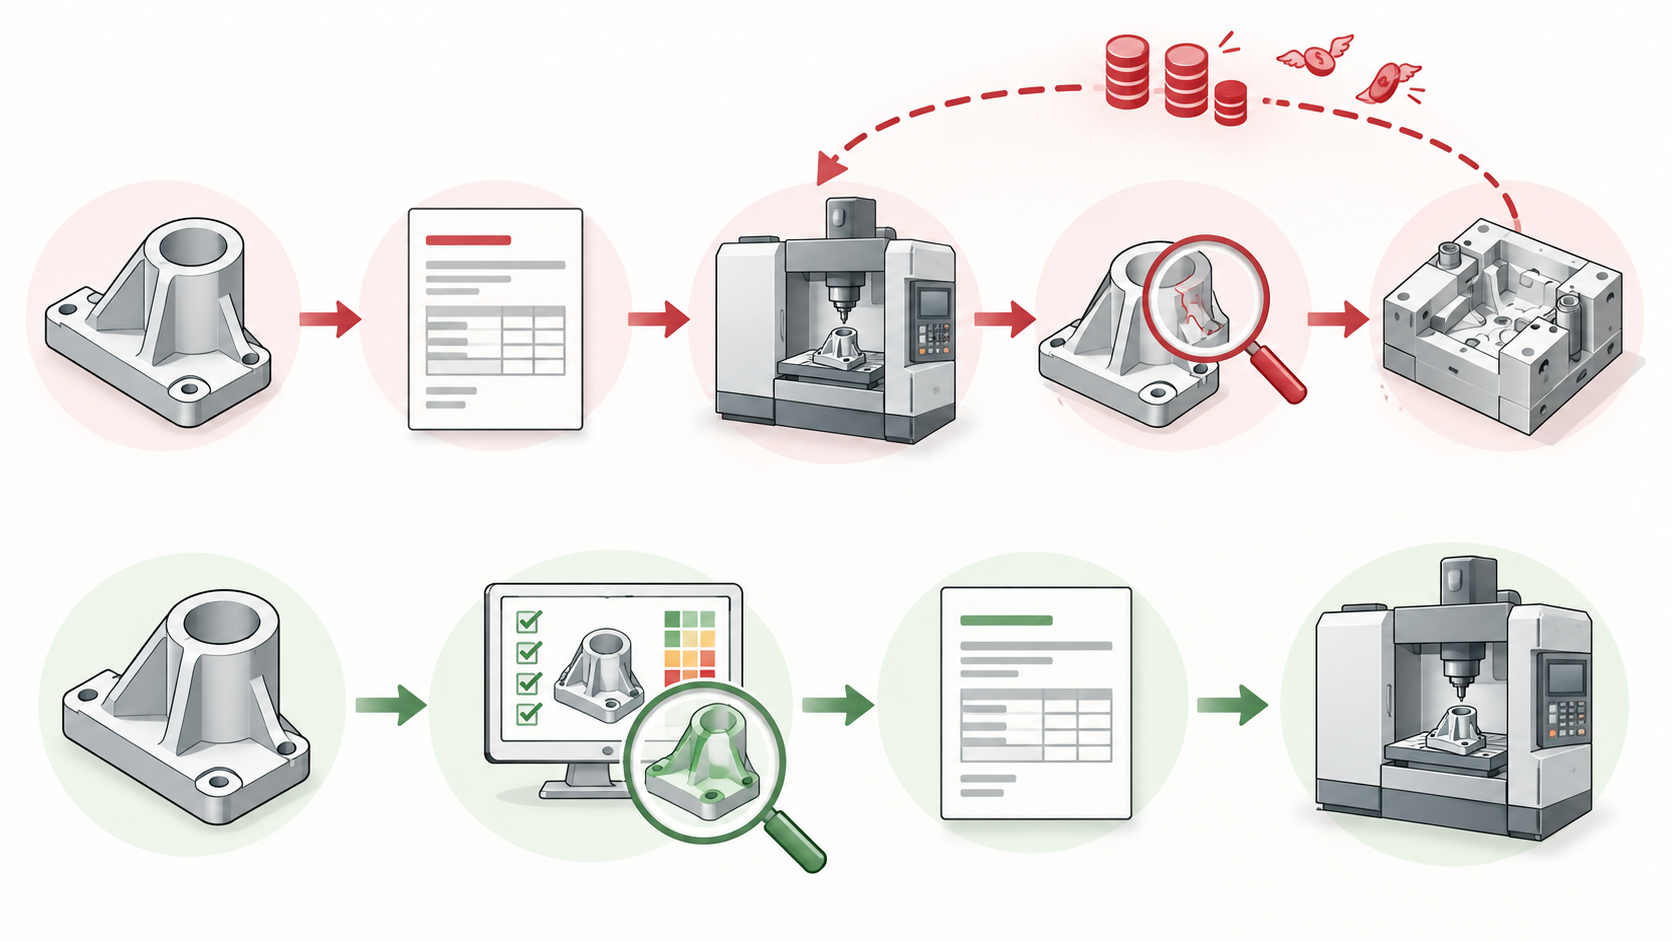
Erst Angebot, dann Prüfung – die Probleme treten erst in der teuersten Phase auf: Die Form ist bereits grob bearbeitet, das Programm läuft zur Hälfte, das Material ist bereits zugeschnitten. Um diesen Weg zu vermeiden, geht es nicht darum, „einen zusätzlichen Prozessschritt zu durchlaufen“, sondern die DFM-Prüfung direkt vor die Anfrage zu setzen – sie zur Eingangsbedingung des Angebots zu machen und nicht zum nachträglichen Patch nach dem Angebot.
Die empfohlene Reihenfolge ist: Konzeptkonstruktion → DFM-Prüfung (automatisierte Prüfung + Tiefenprüfung) → Angebot → Produktion. Der Schlüssel dieser Reihenfolge liegt nicht darin, dass der DFM-Schritt hinzugekommen ist, sondern in seiner Position – die Prüfergebnisse entstehen vor dem Angebot, und das Angebot basiert auf der Prämisse „fertigbar“ statt auf idealisierter CAD-Geometrie.
Eingaben, Ausgaben und Verantwortlichkeiten der einzelnen Schritte
In der Konzeptphase sind die Eingaben die funktionalen Anforderungen und die kritischen Abmessungen, die Ausgabe ist ein prüfbares 3D-Modell, die Verantwortung liegt beim Konstrukteur. In der DFM-Review-Phase sind die Eingaben die STEP-Datei und die Zeichnungen, die Ausgabe ist eine Problemliste und Änderungsvorschläge, die Verantwortung liegt beim Fertigungsingenieur – die automatisierte Prüfung läuft zuerst über Wandstärke, Hinterschnitte und Bohrungspositionen, die Tiefenprüfung ergänzt dann Vorrichtungen, Späneabfuhr und Verformung dünner Wände. In der Angebotsphase sind die Eingaben das korrigierte Modell und der Fertigungsablauf, die Ausgabe ist ein Angebot mit Werkzeug- und Taktzeitabschätzung. Erst in der Produktionsphase fällt der Span auf den Boden.
In dieser Reihenfolge liegt der eigentliche Wert der DFM-Vorverlagerung darin, die Unsicherheit von nach dem Angebot auf vor das Angebot zu verschieben. Wird die Prüfung erst nach dem Angebot nachgeholt, bedeutet jeder Änderungsvorschlag, dass das Angebot ungültig wird, neu kalkuliert werden muss und sich die Lieferzeit verzögert; wird vor der Anfrage geprüft, bleiben die Änderungsvorschläge noch auf dem Bildschirm, und die Kosten für die Zeichnungsänderung sind nahezu null.
DFM-Checkliste vor der Anfrage
- Ist die Wandstärke gleichmäßig, liegt die dünnste Stelle im fertigungstechnisch bearbeitbaren Bereich (Kriterien unterscheiden sich bei Spritzguss, CNC und Blech)
- Gibt es Hinterschnitte oder Strukturen, die seitliches Ausfahren erfordern, ist die Entformungsrichtung eindeutig
- Liegen die kritischen Toleranzen im Prozessfähigkeitsband, oder häufen sich „unmögliche Toleranzen“ auf den Passflächen
- Hat das Teil nutzbare Spannflächen und Positionierbezüge, ist das Spannkonzept für dünnwandige Bereiche tragfähig
- Werkzeugzugänglichkeit – überschreiten tiefe Kavitäten, enge Nuten und Innenradien den Bereich von Standardwerkzeugen
- Können Standardteile und Universalwerkzeuge die Hauptmerkmale abdecken, sind Sonderwerkzeuge erforderlich
- Sind Material und Oberflächenbehandlung miteinander kompatibel, gibt es Konflikte in der Prozessreihenfolge
Diese Checkliste muss nicht vollständig erfüllt sein, um eine Anfrage zu stellen; ihr Zweck ist, dem Anbieter zu zeigen, welche Risiken Sie bereits behandelt haben. Probleme auf der Liste vor der Anfrage zu lösen kostet eine Zeichnung; sie nach dem Angebot zu lösen kann eine komplette Formänderung kosten.
In welchen Fällen der Nutzen der DFM-Vorverlagerung am deutlichsten ist
Die DFM-Vorverlagerung bringt nicht bei allen Teilen den gleichen Nutzen. Dieselbe Prüfung kann bei einem komplexen Schnappteil eine Runde Formänderung einsparen, bei einem 80×60×10 mm Aluminiumblock oft nur die Fase und das Gewindekernloch bestätigen. Die Kosten von erst Angebot, dann Problem entdeckt konzentrieren sich meist auf die Teiletypen mit komplexer Geometrie, engen Toleranzen und großer Stückzahl; je näher an „Standardform + ausgereifter Prozess“, desto geringer der Grenznutzen der Vorabprüfung.
Die fünf Teiletypen und Betriebsbedingungen mit dem höchsten Nutzen
- Komplexe Schnappverbindungen und Hinterschnitte: Bei Spritzgussteilen mit elastischen Schnapphaken, seitlichen Hinterschnitten und tiefen Rippen – ist die Entformungsrichtung einmal falsch festgelegt, betrifft die Formänderung oft Schieber oder Schrägauswerfer, was teurer ist als eine Vorabprüfung.
- Dünnwandige Teile (übliche Wandstärke 0,8–1,5 mm, je nach Material und Fließwegverhältnis): Beim Spritzguss zählen Fließweg und Verzug, beim CNC die Spannverformung; in der Angebotsphase am reinen 3D-Modell sind beide nicht erkennbar.
- Strenge Toleranzketten: Wenn nach der Montage mehrerer Teile ein Gesamtspalt oder eine Koaxialität gewährleistet werden muss, kann selbst eine noch so enge Einzelteiltoleranz die Montage scheitern lassen; die DFM-Vorverlagerung prüft zuerst Bezüge und Toleranzverteilung.
- Unförmige Teile, die spezielle Vorrichtungen erfordern: Bei Teilen ohne natürliche Bezugsfläche, mit großem Überhang und geringer Steifigkeit entscheidet das Spannkonzept über eine stabile Bearbeitung, was beim Angebot kaum sichtbar ist.
- Vor dem Spritzguss-Werkzeugbau in Serie: Ist das Werkzeug einmal gefertigt, wird eine Formänderung in Wochen und im Tausenderbereich gerechnet. Die DFM-Prüfung vor dem Werkzeugbau ist der Abschnitt mit der niedrigsten Kostenkurve.
Umgekehrt benötigen einfache Blockteile, Serienübernahmen mit ausgereiftem Prozess und Einzelprototypen in der Regel keine gleich tiefe Prüfung. Das Kriterium lässt sich auf einen Satz vereinfachen: Gibt es bei diesem Teil auf der Fertigungsseite eine Einschränkung, die „nur durch Erfahrung vorhersehbar“ ist. Wenn ja, lohnt sich die Vorverlagerung; wenn nein, genügen automatisierte Prüfung und eine schnelle Bestätigung meist.
Wie tief die DFM je nach Stückzahl und Prozess investiert werden sollte
| Betriebsbedingung | Empfohlene DFM-Tiefe | Begründung |
|---|---|---|
| Einzelprototyp / 3D-Druck | Überwiegend automatisierte Prüfung | Schnelle Iteration, Designänderung ist günstiger als Prozessänderung |
| Kleinserie CNC (mehrere Dutzend Stück) | Automatisiert + eine Prozessbestätigung | Spann- und Werkzeugkonzept beeinflussen die Stückzeit |
| Vor dem Spritzguss-Werkzeugbau | Vollständige manuelle Prüfung | Das Werkzeug ist irreversibel, Formänderung wird in Wochen gerechnet |
| Blechbiegeteile | Schwerpunktprüfung von Biegeradius und Lochrandabstand | Biegefolge und Zuschnitt bestimmen die Ausschussrate |
Diese Tabelle ist nur ein Ausgangspunkt für die Beurteilung. Die Kosten von erst Angebot, dann Problem entdeckt verstärken sich mit Stückzahl, Werkzeuginvestition und enger werdenden Toleranzen; je näher ein Projekt an der Serienfertigung ist, desto eher sollte die DFM vor der Anfrage abgeschlossen sein.
Häufige Fragen zur DFM-Vorverlagerung und zur Anfrage
Die folgenden Fragen sind die, die Leser nach den vorangegangenen Abschnitten am häufigsten nachfragen. Die Antworten sind so konkret wie möglich, doch bei Lieferzeit, Kosten und Fertigungsfähigkeiten wurden einschränkende Formulierungen ergänzt – konkrete Teile müssen anhand von Zeichnung und Fertigungsreview bestätigt werden.
Verzögert ein vorgelagertes DFM das Angebot und verlängert dadurch sogar den Anfragezyklus?
Das hängt von der Tiefe der Prüfung ab. Automatisierte Screening (Wandstärke, grundlegende Hinterschnitte, Bohrungspositionen) liefert in der Regel in wenigen Minuten Ergebnisse und stellt keinen Engpass dar; wirklich Zeit kostet die tiefgehende Prüfung – Spannvorrichtungskonzept, Spanabfuhrweg, Verformung dünner Wände, Toleranzkette –, die in der Branche je nach Bauteilkomplexität üblicherweise 1–3 Arbeitstage benötigt. Diese Zeit vor das Angebot zu legen, bringt ein Angebot auf Basis einer fertigungsgerechten Konstruktion statt zunächst eine Zahl, die später zwangsläufig geändert werden muss. Ob sich das lohnt, hängt von der Bauteilkomplexität ab, siehe die letzte Frage unten.
Kann automatisiertes DFM die manuelle Prüfung ersetzen?
Nein. Die automatisierte Ebene eignet sich gut zum schnellen Screening harter geometrischer Randbedingungen und liefert Grün/Rot-Rückmeldungen; sie passt für schnelle Prototypen und Kleinserien. Doch wie die Aufspannbezüge gewählt werden, ob die Spannkraft dünne Wände verformt, ob der Werkzeugweg mit der Spannvorrichtung kollidiert, ob die Spanabfuhr reibungslos ist – all das muss ein Fertigungsingenieur anhand der konkreten Maschine und Vorrichtung beurteilen. Betrachten Sie automatisiertes DFM als erste Ebene eines Sicherheitsnetzes, nicht als Ersatz für die Konstruktionssoftware.
Welche Kosten entstehen üblicherweise, wenn Probleme erst nach dem Angebot entdeckt werden?
Die Kosten verstärken sich entlang der Kette: Formänderung oder Nacharbeit, Verlängerung der Lieferzeit, Neuerstellung des Spannkonzepts, Ausschuss wegen nicht erfüllbarer Toleranzen, Material- und Werkzeugverschwendung. Eine in der Branche übliche Beobachtung ist, dass ein übersehener Entformungswinkel oder eine unmögliche Toleranz zu Verzögerungen von mehreren Wochen und Formänderungsnacharbeit in der Größenordnung von mehreren tausend US-Dollar führen kann – das ist ein typischer Bereich, kein präzises Angebot, und hängt tatsächlich vom Bauteil und der Formkonstruktion ab. Je später es entdeckt wird, desto höher die Nacharbeitskosten.
Eignet sich vorgelagertes DFM für alle Projekte?
Nein. Bei einfachen Blockteilen und Bauteilen mit bereits ausgereiftem Prozess ist der Grenznutzen einer vorgelagerten Prüfung gering; ein schneller Durchlauf genügt. Am deutlichsten ist der Nutzen bei: komplexen Schnappverbindungen und Hinterschnitten, dünnwandigen Teilen, strengen Toleranzketten, Sonderformen, die spezielle Spannvorrichtungen erfordern, sowie Bauteilen vor dem Serienwerkzeugbau im Spritzguss. Das Kriterium ist einfach – je mehr Fertigungsrandbedingungen und je höher die Kosten einer Formänderung, desto eher lohnt es sich, das DFM vor der Anfrage solide zu erledigen.
Key takeaways
- Angebote basieren üblicherweise auf nicht optimiertem CAD und 2D-Zeichnungen; Fertigungsbeschränkungen sind in der Angebotsphase unsichtbar, Probleme werden bis zum Werkzeugbau oder Erstmuster verschoben.
- Erst Angebot, dann Probleme entdecken – die Kosten summieren sich entlang einer Kette: Werkzeug-Nacharbeit, Lieferverzögerungen, schwierige Spannmittel, nicht erfüllbare Toleranzen, Material- und Werkzeugverschwendung.
- DFM vorziehen hat zwei Ebenen: automatisierte Grün/Rot-Schnellprüfung von Wandstärken, Hinterschnitten, Bohrungspositionen; Tiefenprüfung behandelt Vorrichtungen, Späneabfuhr, Verformung dünner Wände, dauert üblicherweise 1–3 Werktage (je nach Komplexität).
- „Bearbeitbar“ heißt nicht „gut spannbar“. Vorrichtungen und Spannmittel sind das am häufigsten übersehene Kostenloch nach dem Angebot; Positionierbezug und Richtung der Spannkraft müssen bereits in der Zeichnungsphase festgelegt werden.
- DFM ist kein Ersatz für Designsoftware, sondern ein Sicherheitsnetz auf der Fertigungsseite; die richtige Reihenfolge ist Konzept → DFM-Review → Angebot → Produktion, nicht erst Angebot und dann Review nachschieben.



