Eine Zeichnung löst eine Debatte aus: Muss dieses Teil wirklich auf 5-Achsen gefertigt werden?
Letzte Woche wurde eine Zeichnung eines Aluminiumhalters geprüft: Außenmaße 180×140×90 mm, von sechs Flächen müssen fünf bearbeitet werden, auf der Vorderseite zwei Positionierbohrungen φ8H7, an der Seite eine Stiftbohrung φ10H7, an der Unterseite eine Führungsnut der IT7-Klasse. In der Zeichnung war nur die Positionstoleranz φ0,05 der Bohrungen relativ zu den Bezügen A/B/C angegeben, kein Bearbeitungskonzept. In der Fertigungsbesprechung blockierten sich zwei Lager –
- Das 3-Achsen-Lager: Mit vier Aufspannungen machbar, Wenden über Winkel und Positionierstifte, niedriger Stückpreis; aber bei jedem Wenden wird der Bezug neu angetastet, die Positionstoleranz zwischen den Flächen hängt vollständig von der Vorrichtung ab, und sobald die Serie anläuft, driftet sie bei Vorrichtungsverschleiß.
- Das 5-Achsen-Lager: Mit einer Aufspannung werden fünf Flächen fertig bearbeitet, die Bezugskette wechselt nicht, die Positionstoleranz bleibt stabil; aber der Maschinenstundensatz ist hoch, der Stückpreis steigt sofort, und der Vertrieb runzelt zuerst die Stirn.
Solche Diskussionen tauchen fast jede Woche auf, und tatsächlich gibt es eine entscheidbare Antwort, die nicht auf „fühlt sich teuer an“ beruht. Die Entscheidung folgt nur vier Hauptlinien: Anzahl der Aufspannungen, Werkzeugzugänglichkeit, Art der Form- und Lagetoleranz, Stückzahl. Sobald eine dieser vier Linien überschritten wird, wird 5-Achsen von „Luxus“ zu „notwendig“; wird keine überschritten, bedeutet 5-Achsen, dem Kunden mehr Geld auszugeben.
Im Folgenden werden diese vier Punkte einzeln aufgeschlüsselt, jeweils mit Kriterium und Gegenbeispiel. Zuerst eine Prämisse merken: 5-Achsen ist keine „genauere Werkzeugmaschine“, sondern eine „Werkzeugmaschine mit weniger Bezugswechseln“. Die Genauigkeit kommt daher, dass der Bezug nicht verloren geht, nicht von der Anzahl der Achsen – wer das falsch versteht, beurteilt jeden folgenden Punkt verkehrt.
Kriterium eins: Anzahl der Aufspannungen und Bezugskette – hier liegt der wahre Wert der 5-Achsen-Bearbeitung
Bei der 3-Achsen-Bearbeitung eines Polyeders muss bei jedem Flächenwechsel neu ausgerichtet und neu gespannt werden. Jede Aufspannung bringt eine neue Gruppe von Positionierfehlern und Spannverformungen ein. Bei vier Flächen läuft die Bezugskette von Fläche A zu B und dann zu C, und am Ende wird die Positionstoleranz von C relativ zu A gemessen; die Fehler summieren sich. Häufig ist vor Ort: Einzelmaße sind alle in Ordnung, aber bei der Montage passen die Bohrungspositionen nicht.
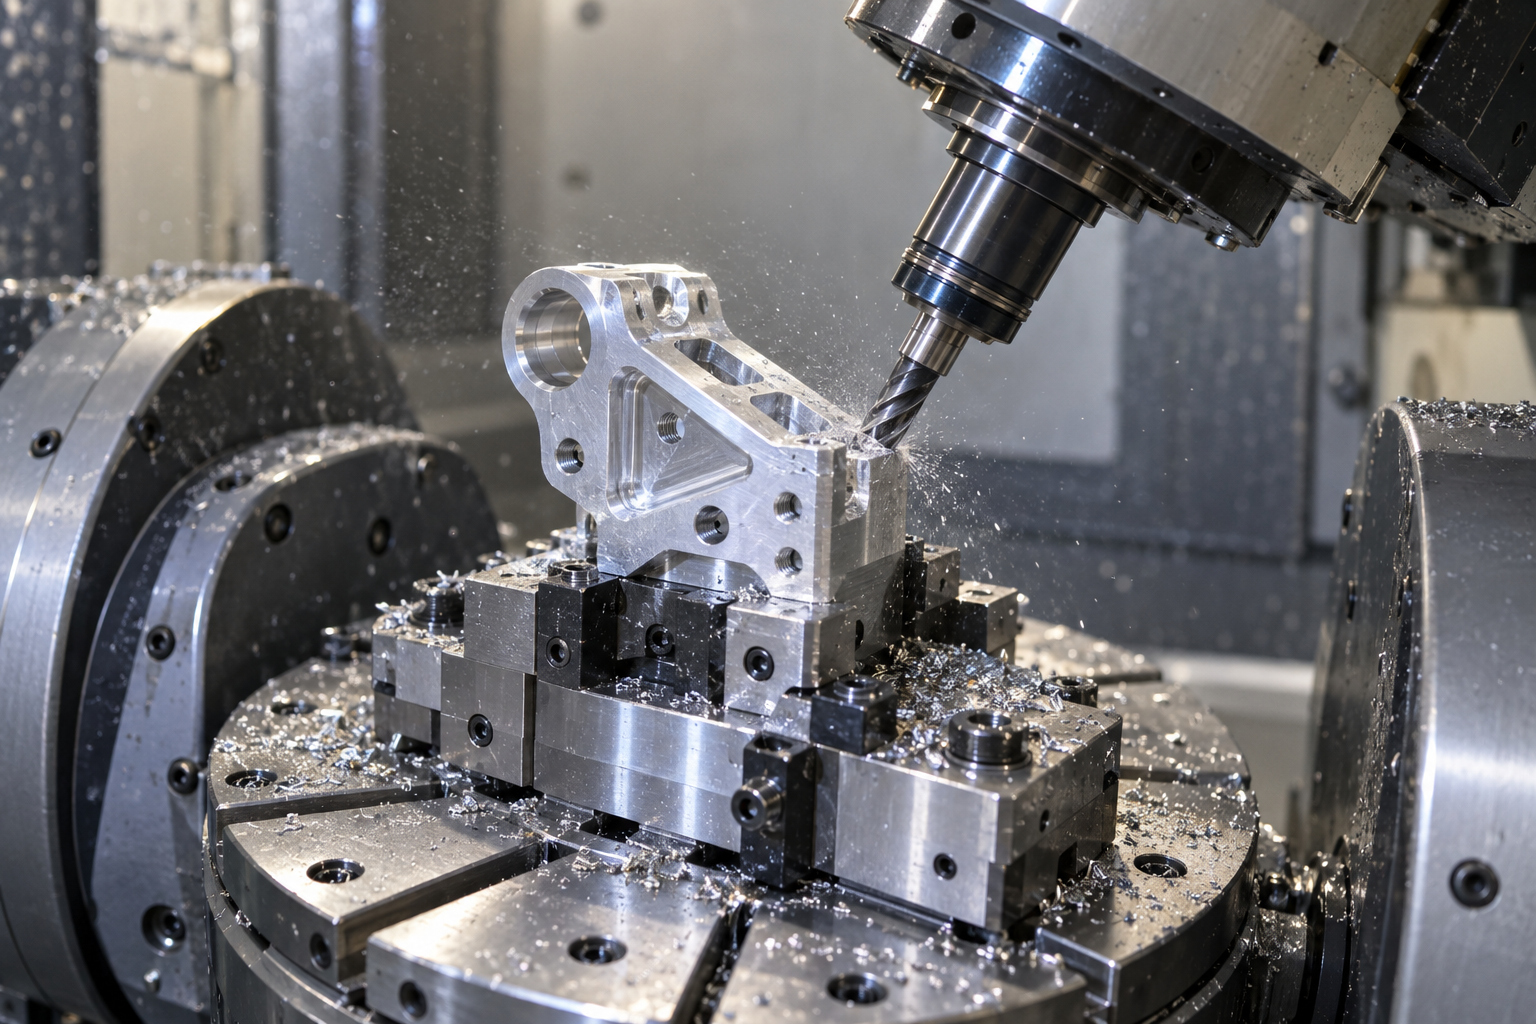
Der Wert der 5-Achsen-Bearbeitung liegt nicht darin, „komplexe Freiformflächen bearbeiten zu können“, sondern darin, mehrere Flächenmerkmale mit einer Aufspannung fertigzustellen. Das Werkstück bleibt fest, der Spindelkopf schwenkt oder der Rundtisch führt das Werkzeug in neue Stellungen, und alle Flächen nutzen denselben Bezug. Beziehungen zwischen Flächen wie Positionstoleranz, Rechtwinkligkeit und Koaxialität ergeben sich direkt aus der geometrischen Genauigkeit der Maschine und werden nicht durch Wenden der Vorrichtung sichergestellt.
Wie sich die Anzahl der Aufspannungen in Toleranzverlust umrechnet
| Vergleichspunkt | 3-Achsen + mehrfache Aufspannung | 5-Achsen mit einer Aufspannung |
|---|---|---|
| Anzahl der Aufspannungen (4-Flächen-Teil) | 4-mal, jede Fläche ausgerichtet | 1-mal, Werkstück fixiert |
| Bezugskette | A→B→C→D stufenweise Übertragung, Fehler summieren sich | Einzelner Bezug, keine Übertragung |
| Typisches Verhalten der Positionstoleranz zwischen Flächen | Beeinflusst durch Spiel der Positionierstifte und Spannverformung, große Chargenschwankung | Abhängig von der Rundachsen-Genauigkeit der Maschine, Wiederholbarkeit stabiler |
| Rechtwinkligkeit/Winkelflächen | Über Winkel oder Winkelvorrichtung, Winkelabweichung schwer zu kontrollieren | Direkte Formung durch Schwenkkopf, Winkel von der Maschine sichergestellt |
| Rüstzeit für das erste Teil | Jede Fläche einzeln probeweise geschnitten und ausgerichtet, zeitaufwendig | Einmaliges Antasten, Stellungswechsel im Programm |
Nicht alle Mehrflächenteile rechtfertigen 5-Achsen. Das Kriterium ist: enge Beziehungen zwischen den Flächen (Positionstoleranz, Rechtwinkligkeit, Koaxialität mit klaren Anforderungen) und Anzahl der zu bearbeitenden Flächen ≥3. Wenn es nur zwei Flächen sind, ist einmal Wenden auf 3-Achsen mit solider Vorrichtung oft günstiger. Wenn es viele Flächen gibt, aber keine Toleranzanforderungen zwischen ihnen – etwa nur Außenkonturen, jeweils unabhängig –, geht auch getrennte 3-Achsen-Bearbeitung.
Ein oft übersehener Punkt: ob die Bezugsfläche selbst bearbeitet werden muss. Wenn der Konstruktionsbezug eine Rohteilfläche ist, rettet auch eine 5-Achsen-Aufspannung nichts – die Abweichung des Rohteils wird direkt in alle Flächen eingetragen. In diesem Fall muss zuerst eine Bezugsfläche gefertigt werden, bevor man über eine einzige Aufspannung spricht. Wenn in der Zeichnung nur Bohrungstoleranzen angegeben sind, aber keine Bezugsfläche, muss vor der Angebotserstellung mit der Konstruktion geklärt werden: Ist die Bezugsfläche eine Gussfläche oder eine bereits bearbeitete Fläche?
Kriterium zwei: Werkzeugzugänglichkeit – Merkmale, die nicht erreichbar sind, kann die Vorrichtung nicht retten
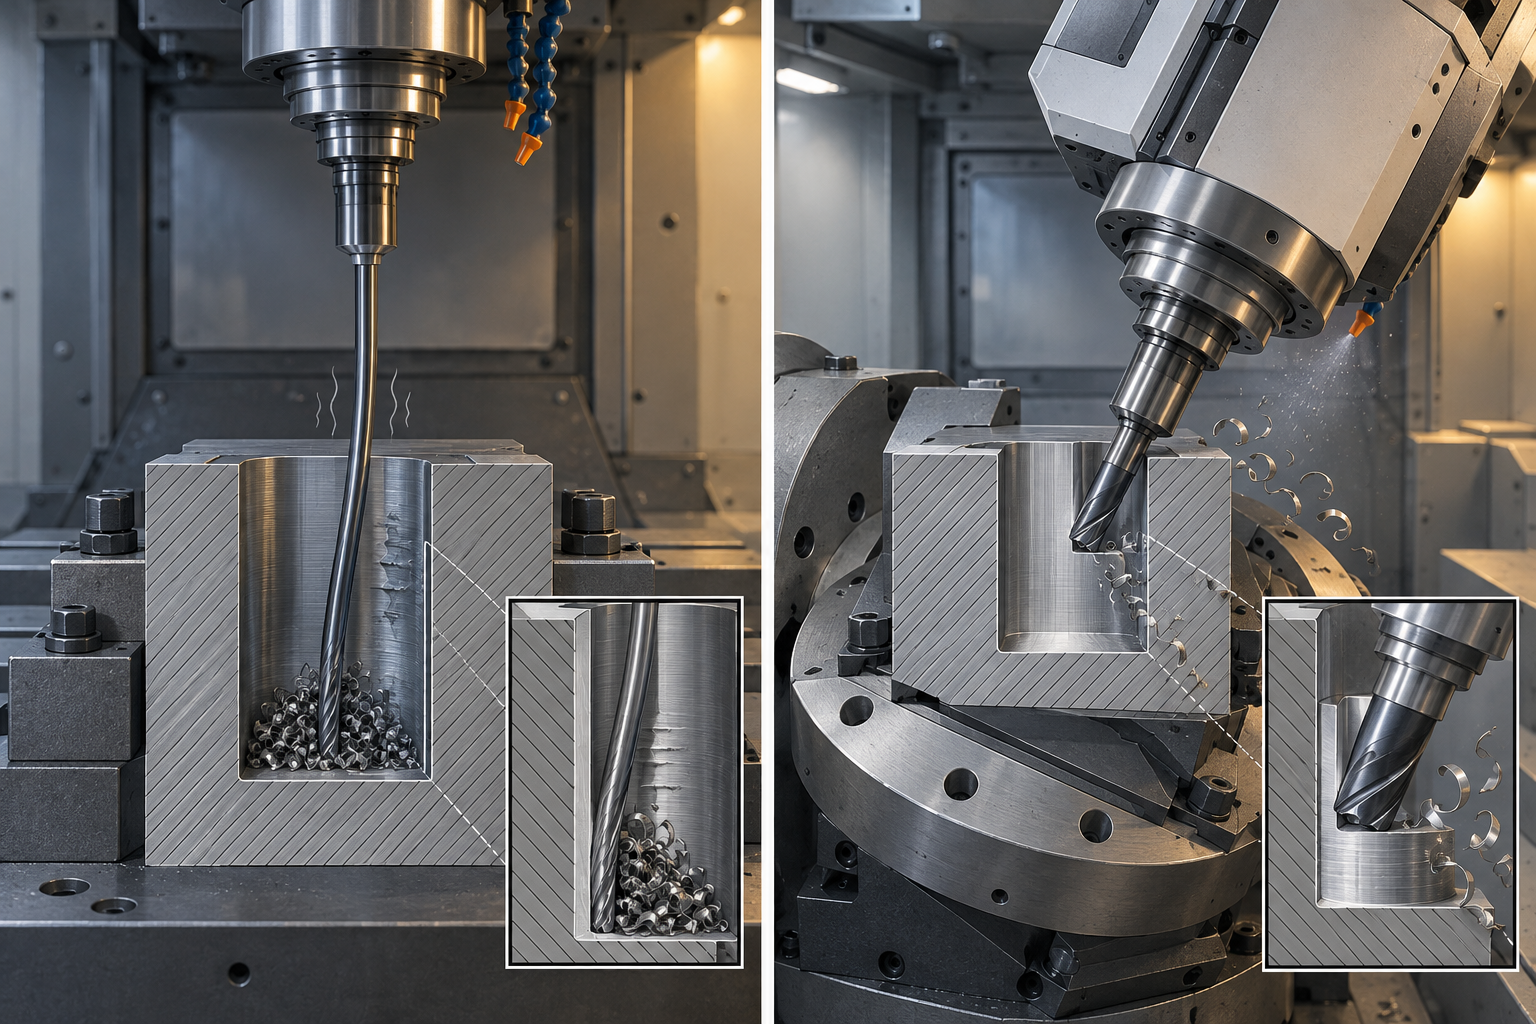
Die Anzahl der Aufspannungen bestimmt die akkumulierte Bezugsabweichung, die Zugänglichkeit bestimmt, ob das Werkzeug in einer steifen Haltung diese Fläche schneiden kann. Diese beiden Dinge werden oft verwechselt: Manche glauben, dass eine zusätzliche Winkelvorrichtung die Bearbeitung der Seitenwand einer tiefen Kavität lösen kann, aber das Ergebnis ist, dass das Werkzeug mit 80 mm Überhang eine 60 mm tiefe seitliche Nut fräst, und die Werkzeugauslenkung größer als die Toleranz ist. Die Vorrichtung kann die Werkstückhaltung ändern, aber nicht die Steifigkeit des Werkzeugs selbst.
Drei typische Zugänglichkeitslücken
Die erste Kategorie ist die Seitenwand tiefer Kavitäten: Wenn das Verhältnis von Kavitätentiefe zu Werkzeugdurchmesser 4:1 überschreitet, kann die Drei-Achsen-Maschine nur verlängerte Werkzeuge oder Werkzeuge mit kleinem Durchmesser verwenden. Erstere weichen aus, letztere brechen leicht, und die Oberflächenrauheit fällt oft von Ra1,6 auf über Ra3,2. Die zweite Kategorie sind seitliche Bohrungen und Hinterschneidungen: Die Bohrungsachse steht in 90° zur Spindel oder hat einen negativen Winkel. Die Drei-Achsen-Maschine muss entweder einen Winkelkopf verwenden (geringe Steifigkeit, begrenzte Drehzahl) oder das Werkstück wenden und ein zweites Mal spannen. Die dritte Kategorie sind kombinierte Winkel Flächen: Eine Fläche hat gleichzeitig Neigungs- und Schwenkwinkel. Die Drei-Achsen-Maschine benötigt spezielle Winkelvorrichtungen, und jede Winkel Fläche muss einzeln ausgerichtet werden.
Der Wert der Fünf-Achsen-Bearbeitung liegt darin: Der Schwenkkopf oder Rundtisch dreht das Werkstück so, dass die Werkzeugachse immer nahe an der Merkmalsnormalen liegt. Das Werkzeug kann kurz und dick sein, und die Schnittkraft wird axial übertragen, anstatt das Werkzeug seitlich zu verbiegen. Bei derselben seitlichen Nut verwendet die Drei-Achsen-Maschine ein Ø6 verlängertes Werkzeug mit 70 mm Überhang, während die Fünf-Achsen-Maschine ein Ø10 Standardwerkzeug mit 30 mm Überhang verwendet. Die Neigung zu Rattern und die Oberflächenqualität sind nicht auf derselben Größenordnung. Dies ist kein Präzisionsversprechen, sondern ein Stabilitätsunterschied, der durch die steife Haltung entsteht.
Checkliste zur Selbstprüfung der Zugänglichkeit
- Kavitätentiefe / minimaler Werkzeugdurchmesser > 4, und die Seitenwand hat Anforderungen an Rauheit oder Rechtwinkligkeit – hohes Risiko bei Drei-Achsen-Bearbeitung.
- Es gibt Bohrungen oder Flächen mit einem Winkel zwischen 30° und 150° zur Spindel, und die Anzahl ist ≥2 – der Winkelkopf muss wiederholt die Richtung wechseln, was sowohl Effizienz als auch Steifigkeit beeinträchtigt.
- Es gibt Hinterschneidungen, T-Nuten, Innenkugelflächen und andere Merkmale, die mit der Drei-Achsen-Axialrichtung nicht erreichbar sind.
- Der Winkel zwischen der Normalen der Fläche, auf der sich das Merkmal befindet, und der Hauptbezugsfläche des Werkstücks überschreitet 45°, und diese Fläche hat eine Positionsanforderung.
- Die Werkzeugüberhanglänge für ein einzelnes Teil überschreitet das 5-fache des Werkzeugschaftdurchmessers und muss dennoch Ra1,6 oder besser gewährleisten – zuerst die Drei-Achsen-Lösung in Frage stellen.
Umgekehrt, wenn alle kritischen Merkmale in einer Richtung erreichbar sind, oder wenn seitliche Merkmale nur Durchgangsbohrungen ohne Positions- und Rauheitsanforderungen sind, reicht eine Drei-Achsen-Maschine mit einfacher Vorrichtung aus. Setzen Sie nicht wegen „es sieht komplex aus“ auf Fünf-Achsen-Bearbeitung – die Rundtischspannung der Fünf-Achsen-Maschine verbraucht selbst einen Teil der Steifigkeit, und dünnwandige Teile verformen sich auf dem Rundtisch eher.
Bei der tatsächlichen Angebotserstellung ist es viel nützlicher, in der Anfragebeschreibung anzugeben, „welche Flächen nicht erreichbar sind, wie viele Aufspannungen erforderlich sind, ob seitliche Bohrungen Positionsanforderungen haben“, als nur eine 3D-Zeichnung zu liefern. Die Beurteilung der Zugänglichkeit entscheidet direkt darüber, ob eine Drei-Achsen-, Fünf-Achsen- oder Dreh-Fräs-Kombination verwendet wird, und auch darüber, ob die Vorrichtungskosten eingerechnet werden.
Kriterium drei: Form- und Lagetoleranzen sowie Oberflächenanforderungen – wann auch die Fünf-Achsen-Bearbeitung nutzlos ist
Bei der Zeichnungsprüfung sieht man oft solche Angaben: Eine Flanschscheibe, Planlauf 0,02, Außendurchmesser φ80 h6, Innenbohrungsrundheit 0,008, Oberfläche Ra0,8. Der Ingenieur sagt: „Mit Fünf-Achsen-Bearbeitung in einer Aufspannung ist es stabil“ – diese Beurteilung ist nur zur Hälfte richtig. Die Fünf-Achsen-Bearbeitung löst die durch Bezugsvereinheitlichung entstehenden Beziehungen zwischen Flächen, aber nicht alle Toleranzen.
Wobei die Fünf-Achsen-Bearbeitung helfen kann: Positionstoleranz, Konturtoleranz, kombinierte Winkel
Positionstoleranz, Konturtoleranz, Rechtwinkligkeit, Koaxialität und ähnliche bezugsbezogene Form- und Lagetoleranzen sind im Wesentlichen die Frage, „wie Merkmale zueinander passen“. Bei mehrfacher Aufspannung auf der Drei-Achsen-Maschine führt jede erneute Ausrichtung zu Bezugsumsetzungsfehlern, die sich häufig auf 0,03 bis 0,05 akkumulieren; die Fünf-Achsen-Bearbeitung in einer Aufspannung verkürzt die Bezugskette auf ein Minimum, und dieser Fehleranteil kann deutlich reduziert werden. Bei geneigten Flächen und Kegelflächenkonturen mit kombinierten Winkeln hinterlässt die Drei-Achsen-Maschine entweder Punktfrässpuren mit dem Kugelfräser oder nähert sich mit dem Winkelkopf segmentweise an, und die Konturtoleranz ist schwer unter 0,02 zu halten.
Wobei die Fünf-Achsen-Bearbeitung nicht helfen kann: Maßtoleranzen, Rundheit, Oberflächenrauheit
Bei einer anderen Art von Toleranzen verschwindet der Vorteil der Fünf-Achsen-Bearbeitung im Wesentlichen:
| Toleranzart | Hauptbestimmende Faktoren | Direkter Nutzen durch Fünf-Achsen-Bearbeitung |
|---|---|---|
| Maßtoleranz (z. B. φ80 h6) | Positioniergenauigkeit der Maschine, Werkzeugverschleiß, Wärmeverformung | Nein, Drei-Achsen-Maschine kann es ebenso |
| Rundheit / Zylindrizität | Radialschlag der Spindel, Werkzeugsteifigkeit, Vorschubstabilität | Nein, sogar geometrische Fehler der Rundtischschwenkung können eingebracht werden |
| Oberflächenrauheit Ra | Werkzeugschneide, Schnittparameter, Rattern | Indirekt, gute Schwenkkopfhaltung kann Ausweichen reduzieren, aber bei falschen Parametern wird es trotzdem schlecht |
| Planlauf / Parallelität | Anlage der Spannfläche, Bezugsvereinheitlichung | Ja, direkter Nutzen durch eine Aufspannung |
| Positionstoleranz / Konturtoleranz | Bezugskettenlänge, Zugänglichkeit | Ja, zentraler Nutzenpunkt |
Wenn Sie also eine Anforderung wie „Rundheit 0,008, Ra0,8“ sehen, schreiben Sie das nicht vorschnell der Fünfachse zu. Es hängt vielmehr von der geometrischen Genauigkeit der Maschine selbst, dem Zustand der Spindel und den Schlichtparametern ab. Umgekehrt gilt: Wenn auf der Zeichnung nur eine Reihe von Maßtoleranzen steht und keine Form- und Lagetoleranzen zwischen Flächen gefordert sind, dann kauft man mit der Fünfachse teuer etwas, das keinen Nutzen bringt.
Gegenbeispiel: Wann die Fünfachse sogar schlechter ist
Ein dünnwandiges Teil, Wandstärke 1,5 mm, gefordert ist Parallelität der beiden Seitenflächen von 0,02. Wenn der Fünfachse-Rundtisch spannt und die Spannkraft senkrecht zur dünnen Wand wirkt, überlagern sich während der Tischdrehung Zentrifugalkraft und Spannverformung; dadurch weicht die dünne Wand leichter aus als bei horizontaler Bearbeitung auf der Dreiachse. Die richtige Vorgehensweise bei solchen Teilen ist, zuerst Spannung und Abstützung zu optimieren, statt standardmäßig anzunehmen, die Fünfachse sei besser. Ebenso gilt: Bei rotationssymmetrischen Teilen mit extrem hoher Rundheitsanforderung ist die symmetrische Kraftwirkung beim Drehen stabiler als beim Fünfachse-Fräsen; die Fünfachse kann das Drehen nicht ersetzen.
Stückzahl und Kosten: In welchem Produktionsbereich sich die Fünfachse lohnt
Der Maschinenstundensatz von Fünfachse-Maschinen ist üblicherweise höher als bei Dreiachse-Maschinen. In der Branche ist es üblich: Bei Einzelstücken oder kleinen Serien, komplexer Struktur und engen Flächenbeziehungen können die durch eine einzige Aufspannung auf der Fünfachse eingesparten Vorrichtungs- und Nacharbeitszeiten den Preisunterschied ausgleichen; sobald die Stückzahl steigt, kehrt sich diese Rechnung jedoch um. Der entscheidende Punkt ist nicht „ob die Fünfachse gut ist“, sondern die pro Stück umgelegten Spann- und Vorrichtungskosten. Die folgende Tabelle schlüsselt dies nach Produktionsbereichen auf.
| Produktionsbereich | Fünfachse-Bearbeitung | Dreiachse + Vorrichtung | Dreh-Fräs-Komplettbearbeitung | Sondermaschine/Kombinationsmaschine |
|---|---|---|---|---|
| Einzelstück / 1–50 Stück | Wenige Aufspannungen, geringer Vorrichtungsaufwand, Gesamtkosten pro Stück oft niedriger; geeignet für Teile mit vielen Flächen und schlechter Zugänglichkeit | Mehrere Vorrichtungssätze oder mehrfaches Aufspannen erforderlich, hohe Vorrichtungsamortisation, Fehlerakkumulation in der Bezugskette | Geeignet für Teile überwiegend rotationssymmetrischer Form mit Fräsmerkmalen an der Stirnfläche | Nicht anwendbar, Anlaufkosten der Sondermaschine lassen sich nicht amortisieren |
| Mittlere Serie / 50–2000 Stück | Stückzeit weiterhin hoch, aber Vorrichtungswartung entfällt; bei engen Flächentoleranzen kann es dennoch wirtschaftlich sein | Nach einmaliger Vorrichtungsinvestition sinken die Stückkosten deutlich; geeignet für Teile mit lockeren Flächenbeziehungen | Höchste Effizienz bei rotationssymmetrischen Teilen, weniger Aufspannungen möglich | Beginnt machbar zu werden, aber Flexibilität beim Umrüsten muss bewertet werden |
| Großserie / über 2000 Stück | Der Nachteil des Stundensatzes pro Stück wird verstärkt, einfache Teile sollten die Fünfachse verlassen | Vorrichtungsamortisation sehr niedrig; geeignet für Teile mit regelmäßiger Form und wenigen Flächen | Eine der ersten Wahl bei großen Serien rotationssymmetrischer Teile | Effizienz und Stückkosten der Sondermaschine am besten; geeignet für Teile mit stabiler Form, die langfristig unverändert bleiben |
Unter welchen Umständen sich die Fünfachse auch in mittleren und großen Serien lohnt
Wenn ein Teil mehrere räumlich gewinkelte Flächen, tiefe seitliche Kavitätenmerkmale und enge Positionstoleranzen zwischen den Flächen aufweist, kann die Dreiachse selbst mit Vorrichtung wegen Bezugsumstellung und mehrfachem Aufspannen möglicherweise die Ausbeute nicht hochbringen. Dann kann die Fünfachse in mittleren Serien sogar sparsamer sein als „Dreiachse + komplexe Vorrichtung + Nacharbeit“. Umgekehrt gilt: Wenn das Teil nur einige Ebenen und Durchgangsbohrungen hat und die Flächenbeziehungen locker sind, sollte man in großen Serien die Dreiachse mit spezieller Vorrichtung oder eine Sondermaschine einsetzen; die Fünfachse mit Gewalt einzusetzen treibt nur die Stückkosten hoch.
Eine weitere Variable ist die Umrüsthäufigkeit. In der Phase vieler Varianten in kleinen Serien und noch laufender Designiteration ist der Flexibilitätsvorteil der Fünfachse deutlich; sobald die Zeichnung eingefroren ist und die Stückzahl hochläuft, sollte neu bewertet werden, ob auf eine Sondermaschine oder eine Dreiachse-Vorrichtungslinie umgestellt wird. Für diesen Umschaltpunkt gibt es keine feste Zahl; üblicherweise muss man die tatsächliche Differenz bei Vorrichtungsinvestition, Nacharbeitsquote und Maschinenstundensatz betrachten. Es wird empfohlen, bereits in der Angebotsphase die Stückkosten beider Routen nebeneinander zu berechnen.
Ein realer Verlauf: von Dreiachse-Nacharbeit zu Fünfachse in einem Durchgang
Letztes Jahr eine Charge Aluminium-Mehrflächen-Träger, sechs Flächen mussten bearbeitet werden, zwischen den Flächen galt eine Positionsanforderung von 0,05. Der Arbeitsvorbereiter plante zunächst Dreiachse plus zwei Sätze Winkelvorrichtungen, vier Aufspannungen. Beim ersten Teil ergab die Koordinatenmessung eine Position von Bezug A zu Bezug B von 0,08, außerhalb der Toleranz. Bei der Nacharbeit wurde das Teil von der Vorrichtung abgenommen, neu ausgerichtet und erneut gefräst; das Ergebnis wurde immer schlechter – jede Aufspannung addierte den Bezugsfehler des vorherigen Arbeitsgangs.
Später wurde auf Fünfachse umgestellt, alle Flächen in einer Aufspannung fertig bearbeitet. Beim selben Teil blieb die Position stabil innerhalb von 0,03. Aber die Umstellung auf Fünfachse war nicht ohne Preis: Das Teil war eine dünnwandige Rahmenstruktur, der Rundtisch hatte wenige Spannpunkte, beim Schruppen waren die Vibrationen deutlich, und bei vierfachem Werkzeugüberhang zeigten sich Rattermarken auf der Oberfläche. Erst durch zusätzliche Hilfsabstützungen, Reduzierung des Vorschubs pro Zahn und Trennung von Schrupp- und Schlichtbearbeitung ließ sich das beherrschen. Auch der Spanabtransport änderte sich – nach dem Schwenken der Fünfachse sammelten sich Späne leicht in toten Ecken der Kavität; es mussten Innenkühlung und Rückzugs- und Spanabfuhrbewegungen im Programm ergänzt werden, sonst zerkratzte der Zweitschnitt die bereits bearbeitete Fläche.
Die Schlussfolgerung aus diesem Fall ist nicht „Fünfachse ist immer besser“, sondern: Wenn die Flächenbeziehungen eng, die Flächenzahl hoch und die Aufspannungen auf der Dreiachse nicht zu drücken sind, dann ist der Wert der Fünfachse gegeben. Wenn nur eine Fläche eine Positionsanforderung hat, genügt Dreiachse plus ein Vorrichtungssatz; die Fünfachse treibt nur die Kosten hoch. Nach der Umstellung auf Fünfachse muss man wirklich auf drei Dinge achten – ob die Spannsteifigkeit ausreicht, ob der Spanabfuhrweg frei ist und ob die Werkzeuglängenkorrektur genau ist. Ist einer dieser drei Punkte nicht sauber gelöst, produziert die Fünfachse genauso Ausschuss.
Was bei Prüfung, Angebot und Zeichnung klar angegeben werden muss
Beim Fünfachsteil ist das größte Risiko nicht die Bearbeitung, sondern dass Zeichnungsbezug und Prüfkonzept nicht zusammenpassen. Dreiachsige Teile haben üblicherweise die Unterseite als Hauptbezug, und auch die Prüfung richtet sich an der Unterseite aus; fünfachsige Teile werden oft in einer Aufspannung auf mehreren Flächen bearbeitet, und der Konstruktionsbezug kann eine Seitenfläche oder eine Achse sein. Wenn die Zeichnung den Bezug noch nach Dreiachs-Gewohnheit angibt, wird bei der Prüfung der Aufspannfehler in den Bauteilfehler eingerechnet. Übliche Vorgehensweise: In der Zeichnung erster Bezug, zweiter Bezug, dritter Bezug eindeutig angeben und den Prüfzustand vermerken (freier Zustand oder Aufspannzustand). Wenn nichts angegeben ist, unbedingt beim Konstrukteur nachfragen.
Prüfung: Koordinatenmessgerät, Scanning und Erstmusterbestätigung
Für Lage zwischen Flächen und Profil bei Fünfachsteilen ist es am direktesten, mit einem Koordinatenmessgerät (KMM) nach dem Bezugssystem Punkte anzutasten; bei komplexen Freiformflächen oder wenn ein Abgleich mit dem CAD-Modell nötig ist, ist 3D-Scanning für eine flächige Abweichungs-Farbkarte effizienter. Die Erstmusterbestätigung sollte mindestens abdecken: Ebenheit der Bezugsfläche, Lage zwischen den Schlüsselflächen, Profil sowie das Merkmal mit der schlechtesten Werkzeugzugänglichkeit. Bei Serienteilen empfiehlt sich Erstmuster + Stichprobenprüfung, wobei die Stichprobenfrequenz nach Losgröße und Toleranzbandbreite festzulegen ist. Dem Prüfbericht ist eine Bezugsskizze beizufügen, sonst sind die Daten bei Nachmessungen wegen unterschiedlicher Ausrichtmethoden nicht vergleichbar.
Für das Angebot erforderliche Angaben zu Aufspannung und Zugänglichkeit
Die Angebotsunterschiede bei Fünfachsteilen sind groß, meist weil unvollständige Angaben zu unterschiedlichen Fertigungskonzepten führen. Vor dem Angebot sollten angegeben werden: Rohteilform und Aufmaß, spannbare Flächen (welche Flächen zum Spannen erlaubt sind, welche zwingend bearbeitet werden müssen), kritische Toleranzen und Prüfanforderungen, Losgröße und Lieferrhythmus, Werkstoffgüte und Wärmebehandlungszustand. Diese bestimmen direkt, ob eine spezielle Vorrichtung nötig ist, ob Schwenkkopf/Rundtisch im Verbund arbeiten müssen und welches Werkzeugkonzept gilt. Bei fehlenden Angaben kann der Anbieter nur mit konservativem Fertigungskonzept kalkulieren, was oft zu hoch ausfällt oder später zu Änderungen führt.
| Variable | Auswirkung auf das Angebot | Bei Zeichnung/Anfrage klar angeben |
|---|---|---|
| Anzahl der Aufspannungen | Jede zusätzliche Aufspannung erhöht Vorrichtungs- und Ausrichtzeit | Erlaubte Spannflächen, Bezugsflächen |
| Werkzeugzugänglichkeit | Tiefe Kavitäten/Seitenbohrungen erfordern Spezialwerkzeuge oder Schwenkkopf-Verbund, Programmier- und Bearbeitungszeit steigen | Merkmaltiefe, Bohrungsdurchmesser, ob Winkelkopf erlaubt ist |
| Toleranzband | Engere Lage-/Profiltoleranzen lösen mehr Prüfung und Kompensation aus | Kritische Toleranzpositionen und Prüfmethoden |
| Losgröße | Kleine Lose verteilen Vorrichtungskosten, hoher Stückpreis; mittlere/große Lose ermöglichen optimierten Takt | Jahresbedarf oder Losgröße |
| Werkstoff | Schwer zerspanbare Werkstoffe (z. B. Titanlegierungen, Hochtemperaturlegierungen) erhöhen Werkzeugverschleiß und Zeit | Güte, Zustand, ob Wärmebehandlung nötig |
Wenn das Teil tatsächlich fünfachsig sein muss, diese Angaben klar zusammenstellen und dann über KI-Dialog-Angebot oder klassisches Angebot gehen, das reduziert Rückfragen. Wer noch zwischen drei und fünf Achsen schwankt, kann zunächst unter CNC-Bearbeitungskapazitäten die Grenzen des konventionellen Fräsens prüfen und dann entscheiden, ob das Verfahren aufgerüstet wird.
Häufige Fragen (FAQ)
Die folgenden Fragen werden bei Zeichnungsprüfung und Anfrage am häufigsten nachgefragt. Die Antworten folgen der Reihenfolge „erst Zeichnung, dann Aufspannung, zuletzt Kosten“ und geben keine Garantieversprechen.
Sind fünfachsig bearbeitete Teile zwangsläufig genauer als dreiachsige?
Nicht unbedingt. Die Vorteile der Fünfachsbearbeitung liegen bei „Flächenbeziehungen in einer Aufspannung“ – Toleranzen wie Lage, Rechtwinkligkeit und Profil zusammengesetzter Winkel, die über Bezugsketten übertragen werden. Einzelmaßtoleranz, Rundheit und Oberflächenrauheit hängen stärker von Maschinensteifigkeit, Werkzeug und Schnittparametern ab; der Wechsel auf fünf Achsen verbessert sie nicht automatisch. Wenn die Zeichnung nur eine Maßkette in einer Richtung enthält, erreicht man mit drei Achsen und guter Vorrichtung oft dasselbe und günstiger.
Lohnt sich Fünfachsbearbeitung bei kleinen Losen von etwa einem Dutzend Stück?
Das hängt vom Teil ab. Bei ≥3 Flächen, engen Flächenbeziehungen oder seitlichen Merkmalen, die nicht erreichbar sind, decken die eingesparten Vorrichtungs- und Nacharbeitskosten meist den Stundensatzunterschied, auch bei einem Dutzend Stück. Umgekehrt bei einfachen einflächigen Teilen mit lockerer Toleranz erhöht Fünfachsbearbeitung nur die Stückzeit, ohne Nutzen. Die Reihenfolge der Beurteilung: erst Aufspannungen zählen, dann Vorrichtungskosten rechnen, zuletzt Stückpreis vergleichen.
Kann Fünfachsbearbeitung das Drehen ersetzen?
Bei überwiegend rotationssymmetrischen Teilen mit hoher Koaxialitätsanforderung bleibt Drehen (oder Dreh-Fräsen-Komplettbearbeitung) erste Wahl; Fünfachs-Fräsen ist auf zylindrischen Flächen ineffizient und die Rundheit schwer stabil zu halten. Nur bei kombinierten Teilen wie „Rotationskörper + mehrflächige Seitenmerkmale“ lohnt sich Dreh-Fräsen-Komplettbearbeitung oder Fünfachs-Formgebung in einer Aufspannung. Reine Wellenteile auf fünf Achsen sind meist Geldverschwendung.
Warum unterscheiden sich die Angebote mehrerer Anbieter bei gleicher Fünfachsbearbeitung so stark?
Häufige Variablen sind: Aufspannkonzept (ob spezielle Weichbacken/Vorrichtungen nötig sind), Rohteilaufmaß und Zerspanvolumen, durch schlechte Zugänglichkeit bedingtes Werkzeug-Länge/Durchmesser-Verhältnis und reduzierte Schnittwerte, ob Inline-Messung oder vollständige KMM-Prüfung nötig ist sowie Spanabfuhr und Kühlung. Große Angebotsunterschiede liegen oft nicht am Maschinenstundensatz, sondern an nicht abgestimmten Fertigungskonzepten. Bei der Anfrage Spannflächen, Zugänglichkeit und kritische Toleranzen klar angeben, dann sind Angebote vergleichbar.
Welche Teile sollten nicht fünfachsig bearbeitet werden?
Typisch sind vier Kategorien: einflächige Platten, reine Rotationskörper, einfache Serienteile in großen Stückzahlen (die auf Sondermaschinen oder im Spritzguss laufen sollten) sowie Teile mit ohnehin lockerer Toleranz, die mit drei Achsen in einer Aufspannung erledigt werden können. Bei diesen zahlt man für Fünfachs-Bearbeitung zusätzlich Schwenkkopf-/Rundtischzeit, ohne Genauigkeit oder Terminvorteil zu gewinnen. Bei der Zeichnungsprüfung zuerst diese vier Kategorien ausschließen, dann über fünf Achsen sprechen.
Key takeaways
- Kriterium eins: Bei Teilen mit Mehrflächenbearbeitung und engen Anforderungen an Positionstoleranz/Rechtwinkligkeit zwischen den Flächen ist die Reduzierung der Aufspannungen durch 5-Achsen oft wertvoller als eingesparte Bearbeitungszeit; einseitige Platten teile auf 5-Achsen zu fertigen ist grundsätzlich Verschwendung.
- Kriterium zwei: Bei tiefen Kavitäten, Seitenbohrungen und Hinterschneidungen, die das Werkzeug nicht erreicht und die lange Auskragungen oder spezielle Winkelköpfe erfordern, sollte vorrangig 5-Achsen in Betracht gezogen werden statt mit Gewalt eine 3-Achsen-Vorrichtung zu konstruieren.
- Kriterium drei: Bei Einzelteilen/kleinen Serien, komplexer Form und häufigen Änderungen ist der Nutzen einer einzigen 5-Achsen-Aufspannung am größten; große Serien einfacher Rotationskörper sollten zurück zum Drehen oder zu Sondermaschinen.
- Vor der Angebotserstellung Bezüge, Aufspannflächen, Zugänglichkeit und Prüfmethode in die Zeichnung oder Beschreibung aufnehmen, sonst werden die Preisvorteile der 5-Achsen-Bearbeitung durch zweite Aufspannungen und Nacharbeit aufgezehrt.
- 5-Achsen können Aufspannfehler reduzieren, aber keine sinnvolle Toleranzangabe ersetzen; nicht funktionale Flächen toleranzmäßig zu lockern spart mehr Geld als eine pauschale Verschärfung.



