CNC-Drehmaschinenbearbeitung und CNC-Bearbeitungsteile: Zuerst klären, „wer sich dreht“
Wenn dasselbe 3D-Modell an drei Lieferanten geschickt wird, können die Angebote um ein Vielfaches abweichen. Das Problem liegt oft nicht am Preis selbst, sondern daran, dass die Prozessart nicht klar benannt wurde: Der eine kalkuliert nach Drehen, du vergleichst nach Fräsen – die Zahlen können nicht übereinstimmen. Um über CNC-Drehmaschinen und CNC-Bearbeitungsteile zu sprechen, muss zuerst ein kognitiver Anker gesetzt werden – wer sich dreht.
Drehen: Das Werkstück rotiert, das Werkzeug ist relativ still. Fräsen: Das Werkstück steht still, das Werkzeug rotiert. Dieser eine Unterschied bestimmt direkt, welche Geometrien gut und welche schwer zu fertigen sind. CNC-Bearbeitungsteile sind eine breitere Kategorie, CNC-Drehteile sind nur eine konkrete Unterart davon, hauptsächlich für runde, rotationssymmetrische Teile. Erst wenn der Umfang geklärt ist, ergibt die spätere Auswahl Sinn.
Eine Prozesslandkarte: Was Drehen, Fräsen, Bohren, Ausbohren, Erodieren und Laser jeweils abdecken
Man muss keine Definitionen auswendig lernen; es genügt, alles entlang von „wer sich dreht, wer verfährt“ zu verknüpfen. Drehen beruht auf der Rotation des Werkstücks und eignet sich für Rotationskörperkonturen; Fräsen beruht auf der Rotation des Werkzeugs und deckt mit mehrachsiger Interpolation prismatische Flächen und komplexe Freiformflächen ab; Bohren und Ausbohren sind meist Zusatzoperationen beim Fräsen oder Drehen und bearbeiten Bohrungsmuster und Innenkreise; Erodieren und Laserschneiden gehen einen anderen Weg und entfernen Material durch Entladung oder Hochenergiestrahlen, häufig für Geometrien, die mit herkömmlichen Werkzeugen nicht erreichbar sind, oder für schwer zerspanbare Materialien – die Geschwindigkeit ist in der Regel langsamer als bei konventioneller Zerspanung.
Die Anwendung dieser Landkarte ist: Zuerst prüfen, ob der Hauptkörper des Teils rotationssymmetrisch ist. Wenn ja, wird das Drehen vorrangig als Hauptprozess gewählt; wenn der Hauptkörper eine nicht-rotierende Struktur wie ein prismatischer Körper, ein Gehäuse oder ein Träger ist, geht es in die Beurteilung von Fräsen oder Dreh-Fräsen. Was die Position der CNC-Drehmaschinenbearbeitung bei Gewindeteilen betrifft, so ist die in der Branche übliche Situation – bei kleinen und mittleren Serien von Gewinderohren und Gewindeverbindungen ist das Drehen aufgrund von Flexibilität und gleichbleibender Genauigkeit oft leichter anzupassen als spezialisierte Ausrüstung. Dies wird bei der späteren Auswahl wiederholt relevant sein.
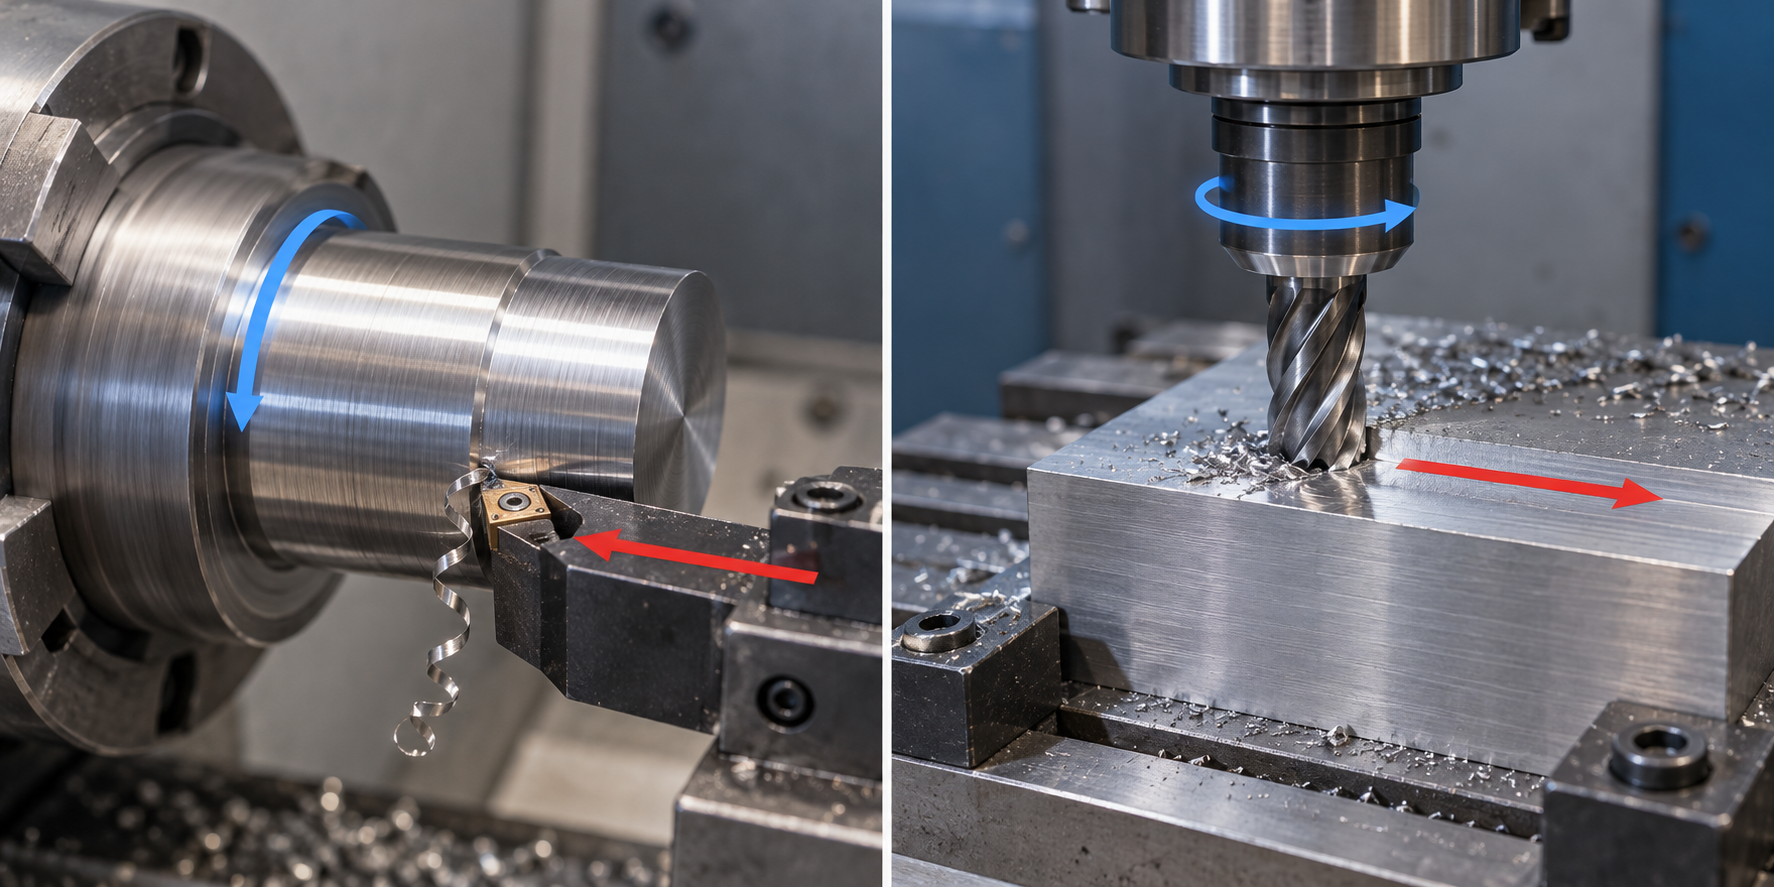
„Wer sich dreht“ als erste Filterebene einzusetzen, kann schnell falsche Prozessrouten aussortieren. Als Nächstes gilt es, diese erste Einschätzung anhand der Teilegeometrie zu überprüfen und die tatsächliche Rechnung von Drehen und Fräsen bei Genauigkeit, Effizienz und Kosten zu klären.
CNC-Drehen und CNC-Fräsen: Kernunterschiede und geeignete Teilegeometrien
Zunächst ein umsetzbarer Beurteilungssatz: Wenn das Teil ein rotationssymmetrischer Körper ist, wird vorrangig Drehen in Betracht gezogen; wenn das Teil nicht-rotierende Merkmale aufweist, geht es erst in Richtung Fräsen oder Dreh-Fräsen. Dieser Satz holt die Prozessauswahl von der „Gewohnheit“ zurück zur Geometrie und ist zugleich der Ausgangspunkt für das Verständnis der Beziehung zwischen CNC-Drehmaschinenbearbeitung und dem breiteren Feld der CNC-Bearbeitungsteile. Der grundlegende Unterschied zwischen Drehen und Fräsen liegt in der Kinematik: Beim Drehen rotiert das Werkstück, das Werkzeug ist relativ still; beim Fräsen steht das Werkstück still, das Schneidwerkzeug rotiert. Wer sich dreht, bestimmt die Geometrietypen, die die Maschine effizient abdecken kann.
Dieser Unterschied ist nicht nur ein Lehrbuchkonzept, er schlägt sich direkt in der Teileliste nieder. Drehen eignet sich für Wellen, Stifte, Buchsen, Unterlegscheiben, Hülsen, Ringe, Gewindeverbinder – gemeinsam ist diesen Teilen, dass der Grundkörper durch eine Rotationsachse definiert wird und der Schneidstoff durch radiale und axiale Vorschubbewegungen Außendurchmesser, Stirnflächen, Innenbohrungen, Gewinde und Nuten in einer Aufspannung fertigen kann. Fräsen eignet sich für Halterungen, Gehäuse, Formen, Kühlkörper, Montageplatten – diese Teile bestehen aus Ebenen, Kavitäten, Bohrungsmustern und Freiformflächen, wobei der Schneidstoff Material in mehreren Richtungen abtragen muss.
| Vergleichspunkt | CNC-Drehen | CNC-Fräsen |
|---|---|---|
| Bewegungsprinzip | Werkstück rotiert, Werkzeug steht fest oder führt nur Vorschubbewegungen aus | Werkstück steht still, das Schneidwerkzeug rotiert und führt mehrachsige Bewegungen aus |
| Am besten geeignete Geometrie | Rotationssymmetrische Körper: Wellen, Stifte, Buchsen, Hülsen, Ringe, Gewindeteile | Prismatische Körper und komplexe 3D-Konturen: Halterungen, Gehäuse, Formen, Kühlkörper |
| Typische Genauigkeitstendenz | Konzentrizität und Durchmessermaße sind in der Regel leichter zu kontrollieren; geeignet für Seriengewinde und Zylinderflächen | Hohe Genauigkeit bei komplexen Maßen und Freiformkonturen; Bohrungspositionen und Ebenheit hängen von Aufspannung und Zugänglichkeit ab |
| Effizienzmerkmale | Kontinuierliche Zerspanung einer einzelnen Rotationskontur, guter Spanabfluss, geeignet für kleine und mittlere Serien | Werkzeugwechsel, Konturfräsen und Eckenräumen erforderlich, Effizienz sinkt mit der Anzahl der Merkmale |
| Kostentreiber | Längen-Durchmesser-Verhältnis, Rattern bei schlanken Teilen, Komplexität von Gewinden und Nuten, Zerspanbarkeit des Materials | Werkzeugzugänglichkeit, Innenradius, Anzahl der Aufspannungen, Schwingungen bei dünnwandigen Teilen, 3-Achsen oder 5-Achsen |
Also, wie wählt man aus? Zeichnen Sie das Bauteil auf Millimeterpapier: Wenn sich seine Form nach einer Drehung um eine Achse im Wesentlichen nicht ändert, berechnen Sie zuerst die Drehlösung. Die Kosten lassen sich in der Regel anhand von Stangendurchmesser, Längen-Durchmesser-Verhältnis und Gewindespezifikation schon recht gut abschätzen. Wenn das Bauteil Bohrungen, Kavitäten oder Flächen aufweist, die nur aus mehreren Richtungen erreichbar sind, hinterlässt das Drehen viele Bereiche, die „nicht gedreht werden können“; dann bewerten Sie das Fräsen oder Dreh-Fräsen neu. Bemerkenswert ist, dass das Drehen bei der Produktion von Gewindeteilen in kleinen und mittleren Serien (wie Gewinderohren, Verbindungsmuffen) aufgrund von Flexibilität und gleichbleibender Genauigkeit oft das wichtigste Bearbeitungsverfahren ist – Gewinde sind die natürliche Stärke des Drehens, während Gewinde beim Fräsen normalerweise zusätzliche Arbeitsgänge erfordern.
Warum die „Bauteilgeometrie“ früher als das „Material“ das Verfahren bestimmt
Beim selben Bauteil unterscheiden sich die Schnittparameter für Aluminium und Stahl, aber die Geometrie entscheidet, ob es auf eine Drehmaschine passt und ob eine Fünfachsbearbeitung erforderlich ist. Das Material beeinflusst die Werkzeugauswahl, Drehzahl und Vorschub sowie die Frage, ob eine Wärmebehandlung nötig ist, während die Geometrie die Maschinenart, die Anzahl der Aufspannungen und die Notwendigkeit einer Funkenerosion zum Entgraten von Ecken beeinflusst. Wenn Sie bei der Anfrage die geometrischen Kriterien klar angeben, kann der Lieferant eher vergleichbare Angebote abgeben, als wenn Sie zuerst sagen: „Ich möchte Aluminiumteile bearbeiten.“ Mit anderen Worten: Die Preisunterschiede bei der CNC-Bearbeitung von Bauteilen entstehen in der ersten Ebene oft durch unterschiedliche Verfahrensarten und nicht durch Preiswettbewerb innerhalb desselben Verfahrens.
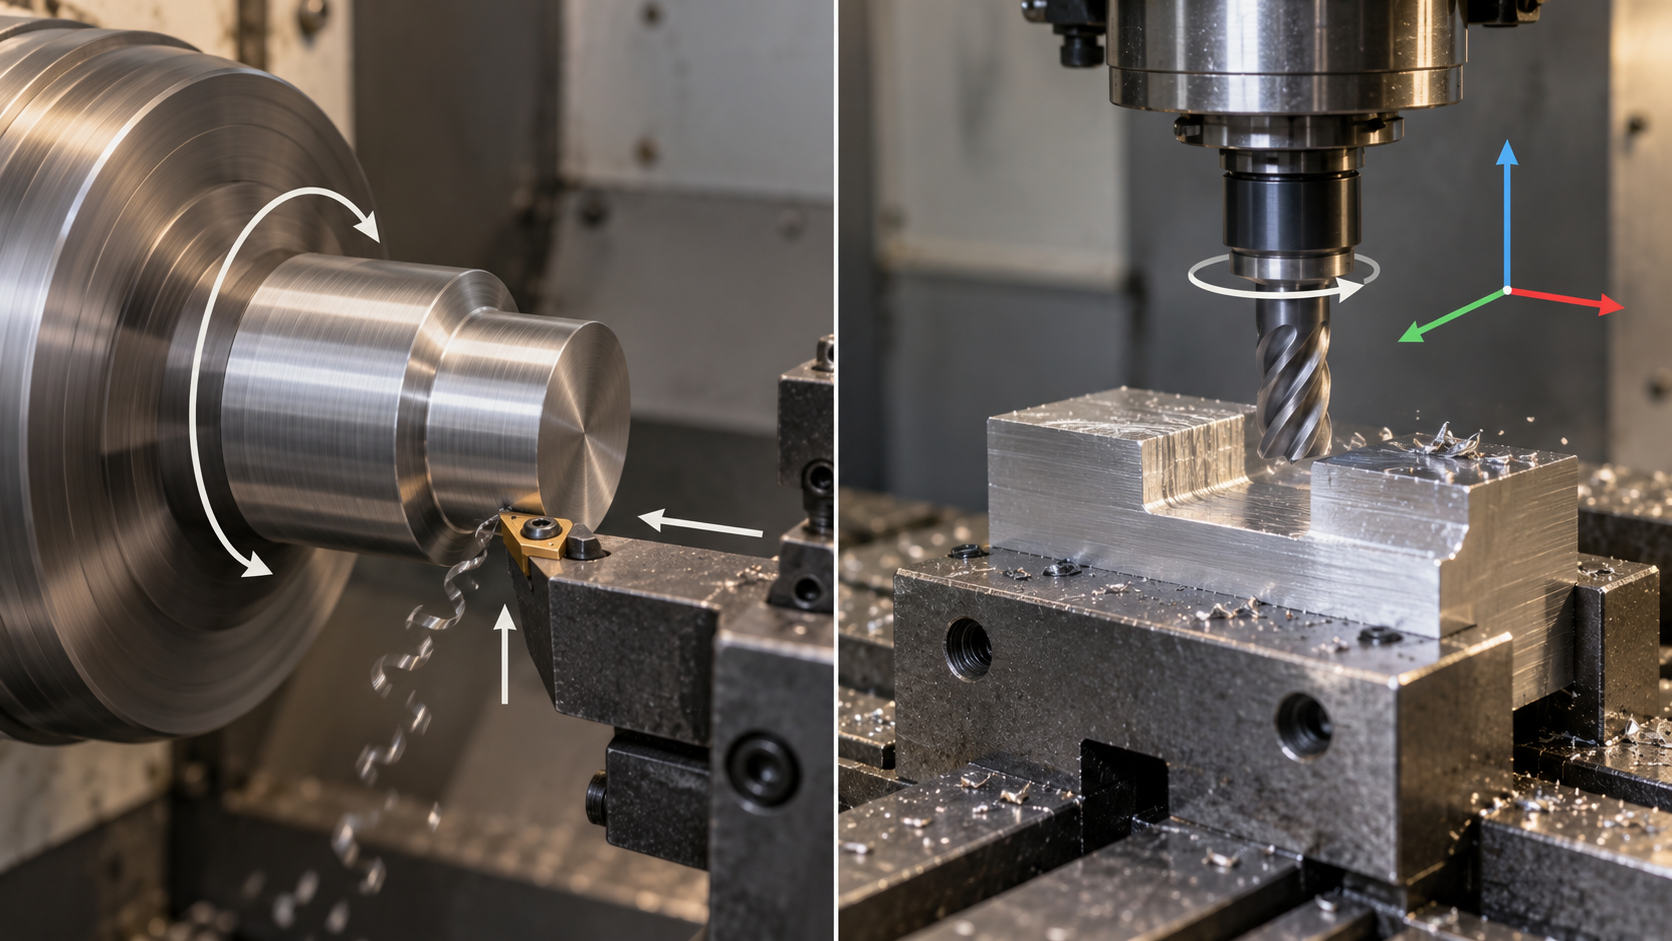
Nutzen Sie diese Vergleichstabelle in der praktischen Kommunikation: Wenn Sie in der Anfrage-E-Mail an den Lieferanten einen Satz schreiben wie „Der Hauptkörper dieses Bauteils ist rotationssymmetrisch, voraussichtlich Drehen; bitte bestätigen Sie, ob Dreh-Fräsen empfohlen wird“, kann die Gegenseite direkt beurteilen, ob ein kombiniertes Verfahren angeboten werden sollte, statt standardmäßig 3-Achsen-Fräsen mit einem zu hohen Preis anzugeben. Im nächsten Schritt werden die geometrischen Kriterien zu einer Auswahl zwischen 3-Achsen-, 5-Achsen- und Dreh-Fräsbearbeitung ausgebaut, und es wird erläutert, wo bei jeder Lösung der Kostenschwerpunkt liegt.
Verfahrenswahl anhand der Bauteilgeometrie: Rotationskörper, prismatische Körper und Dreh-Fräsen
Ein Satz genügt zur Beurteilung: Rotationssymmetrie hat Vorrang für das Drehen; sobald nicht-rotationssymmetrische Merkmale auftreten, kommt Fräsen oder Dreh-Fräsen ins Spiel. Die Bauteilgeometrie ist das erste Kriterium; Material, Toleranzen und Stückzahl folgen danach. Bei derselben Zeichnung prüfen Sie zuerst, ob es sich um eine Form handelt, die durch Drehung um eine Mittelachse entsteht – wenn ja, ist die CNC-Drehmaschine der Standardeinstieg; wenn nicht, geht es weiter.
Ordnen Sie gängige Bauteile ein: Wellen, Stifte, Buchsen, Unterlegscheiben, Hülsen, Ringe, Gewindeverbinder – der Hauptkörper ist ein Rotationskörper; auch mit einem Schraubenschlüsselansatz, einer Stirnseiten-Gewindebohrung oder einer Querölbohrung beginnt man weiterhin mit der CNC-Drehmaschine, und wenige exzentrische Merkmale können mit angetriebenem Werkzeugrevolver oder zweiter Aufspannung gefertigt werden. Prismatische Körper wie Halterungen, Gehäuse, Formen und Kühlkörper, deren Hauptkörper von ebenen und geneigten Flächen begrenzt wird, lassen sich durch Drehen nicht formen und gehen direkt in die 3-Achsen- oder 5-Achsen-Fräsbearbeitung.
3-Achsen, 5-Achsen und Dreh-Fräsen: Auswahl nach geometrischer Komplexität
Nachdem prismatische Bauteile in die Fräsbearbeitung übergegangen sind, muss noch eine Stufe unterschieden werden: ob alle bearbeitbaren Flächen direkt von oben erreichbar sind. Wenn ja, genügen 3 Achsen; bei tiefen Kavitäten, Hinterschneidungen, schrägen Bohrungen oder wenn mehrere Flächen in einer Aufspannung abgedeckt werden müssen, kommen erst 5-Achsen oder Dreh-Fräsen infrage.
| Verfahrensart | Ideale Komplexität | Hauptvorteile | Wichtigste Kostentreiber | Kernwert |
|---|---|---|---|---|
| 3-Achsen-Fräsen | Prismatische Körper, deren Flächen direkt von oben erreichbar sind | Einfache Programmierung und Aufspannung, universelle Werkzeuge | Anzahl der Aufspannungen, Sekundärbearbeitungsschritte | Bei einfacher Geometrie niedrige Kosten pro Zeiteinheit |
| Fünf-Achsen-Fräsen | Tiefe Kavitäten, Hinterschneidungen, komplexe Freiformflächen, Mehrseitenmerkmale | Mehrere Winkel in einer Aufspannung abdecken, erreichbaren Werkzeugbereich erweitern | Maschinenstundensatz, Programmierkomplexität | Weniger Aufspannungen und Sekundärbearbeitung, Gesamtkosten möglicherweise niedriger |
| Dreh-Fräs-Komplettbearbeitung | Rotationskörper + prismatische/exzentrische/transversale Merkmale | Drehen und Fräsen in einer Maschine integriert, weniger Aufspannungen | Maschinenstundensatz, Schwierigkeit der Prozessplanung | Komplexe Teile mit Rotations- und prismatischen Merkmalen in einem Durchgang fertigstellen |
Ein Satz zum Abschluss der Tabelle: Wenn die Geometrie in einer Aufspannung fertig wird, zerlege sie nicht in zwei Arbeitsgänge. Der Preis für das Aufteilen von Arbeitsgängen ist nicht nur die Bearbeitungszeit, sondern auch der Ausrichtfehler beim zweiten Aufspannen und die Vorrichtungskosten. In der Branche ist es üblich, dass die Stundensätze von Fünf-Achsen- und Dreh-Fräs-Komplettmaschinen höher sind als die von Drei-Achsen- oder reinen Drehmaschinen, aber wenn dadurch zwei bis drei Aufspannungen und ein Sekundärbearbeitungsschritt entfallen, sind die Gesamtkosten oft trotzdem niedriger – das muss man für jedes konkrete Teil berechnen und kann es nicht pauschal sagen.
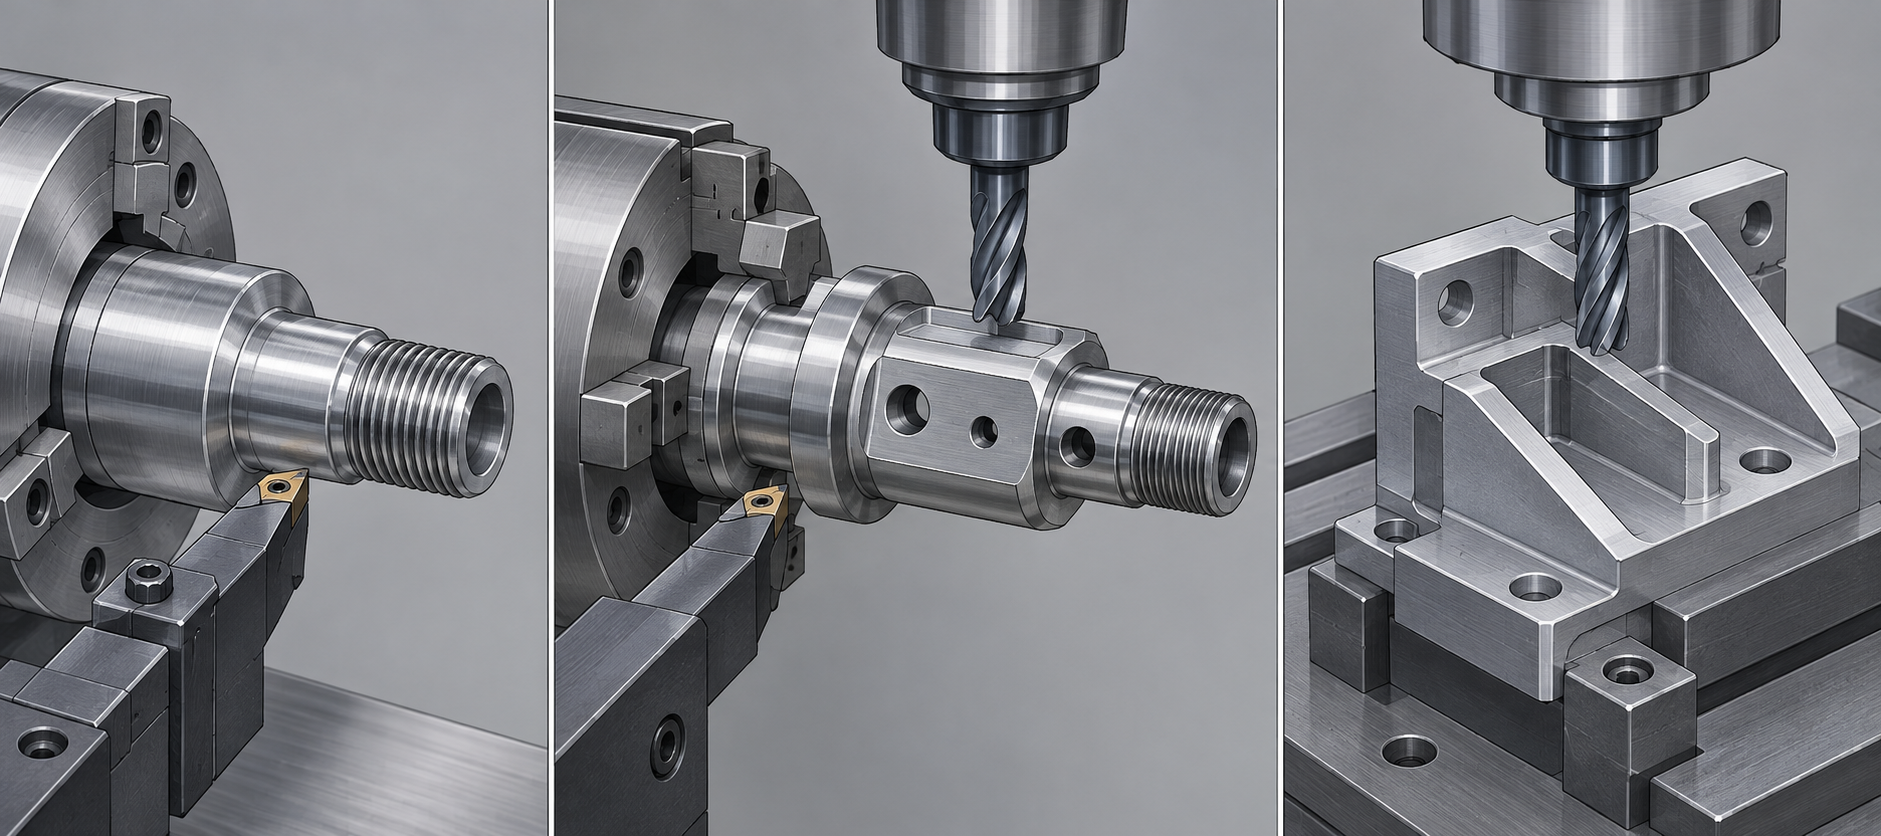
Wann sich Dreh-Fräs-Komplettbearbeitung lohnt
Der Wert der Dreh-Fräs-Komplettbearbeitung zeigt sich, wenn „rotierender Grundkörper + nicht-rotationssymmetrische Merkmale“ gleichzeitig vorhanden sind. Typische Beispiele sind Antriebswellen mit seitlich gefrästen Flächen und Radialbohrungen, Verbindungsteile mit Stirnnocken, Hydraulikanschlüsse mit mehreren schrägen Ölkanälen. Wenn solche Teile in Drehen plus Fräsen aufgeteilt werden, muss die Koaxialität zwischen zwei Aufspannungen über Vorrichtungen und Ausrichtung gewährleistet werden, und kumulierte Fehler sind schwer zu kontrollieren; nach der Integration in eine Maschine wird die Bezugsbasis in einer Aufspannung übertragen, und es entfallen das Einrichten des Werkzeugs und die Nachprüfung.
Umgekehrt müssen reine Rotationskörper nicht auf eine Dreh-Fräs-Komplettmaschine – der höhere Maschinenstundensatz bringt keinen Gegenwert. Bei rein prismatischen Körpern gilt dasselbe, dafür reicht Fünf-Achsen-Fräsen. Die Auswahlreihenfolge lässt sich festlegen: zuerst Rotationssymmetrie beurteilen, dann prüfen, ob nicht-rotationssymmetrische Merkmale vorhanden sind, und erst zuletzt, ob diese Merkmale aus der bestehenden Aufspannrichtung erreichbar sind. Nach diesen drei Schritten ist der Prozesstyp im Wesentlichen bestimmt.
Typische Arten und Konstruktionsgrenzen von CNC-Drehteilen
In den vorigen Abschnitten ging es stets um die Frage, ob Drehen oder Fräsen gewählt werden soll. Dieser Abschnitt betrachtet es aus einem anderen Blickwinkel: Angenommen, das Verfahren ist bereits als Drehen festgelegt – welche Details in der Zeichnung lassen das Werkzeug nicht durchkommen, das Teil vibrieren oder die Kosten explodieren. Der Kern ist nur eines – beim Drehen ist das Werkzeug fest, das Werkstück rotiert, und alle geometrischen Einschränkungen ergeben sich aus dieser Voraussetzung.
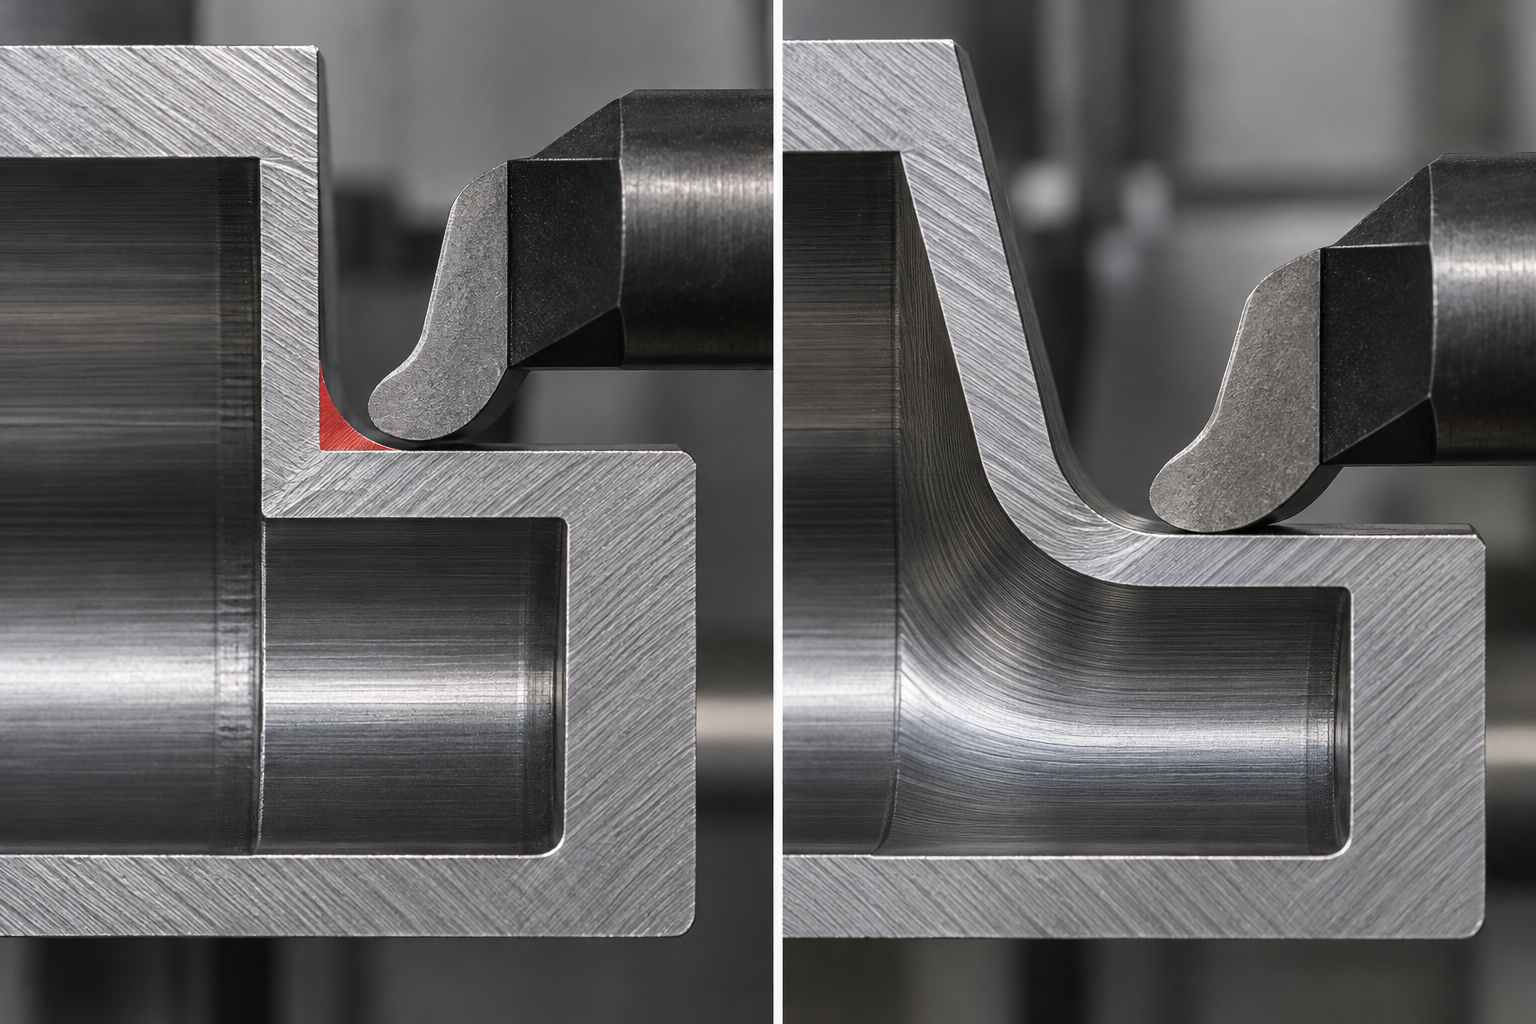
Innen- und Außenecken: Zylindrische Werkzeuge können keine scharfen Ecken ausräumen
Wenn Innenwinkel von CNC-Drehteilen als scharfe rechte Winkel gezeichnet werden, lassen sie sich selbst mit dem kleinsten Werkzeugradius nicht sauber ausräumen; der Lieferant muss entweder eine Erodieroperation ergänzen oder auf ein kleineres Werkzeug zum Eckenausräumen wechseln, was Arbeitsgänge und Angebotspreis erhöht. Vermeiden Sie scharfe Innenwinkel, da zylindrische Werkzeuge keine Ecken ausräumen können. Fügen Sie an der Ecke einen Radius hinzu (in der Branche üblich R0,4–R1,6 mm, je nach Zeichnung) oder neigen Sie die steile Seitenwand leicht – oft kann dann ein einzelnes Drehwerkzeug die Kontur in einem Zug fertigstellen.
Für Außenecken gilt dasselbe. Viele Teile haben am Außenrand eine Fase, und hier gibt es ein leicht übersehenes Detail: Die Fasengröße sollte etwas größer als der Radius des Schaftfräsers sein. In der Branche ist die Denkweise üblich, dass bei einem Schaftfräserradius von 0,125 in (3,175 mm) die Fase etwa 0,130 in (3,3 mm) beträgt, damit das Werkzeug sauber eintauchen kann, ohne eine Stufe zu hinterlassen. Maßgeblich ist der tatsächliche Werkzeugradius; am besten in der Zeichnung angeben oder direkt beim Lieferanten nachfragen.
Schlanke Teile: ungleichmäßige Rotation, Rattern beim Werkzeugkontakt
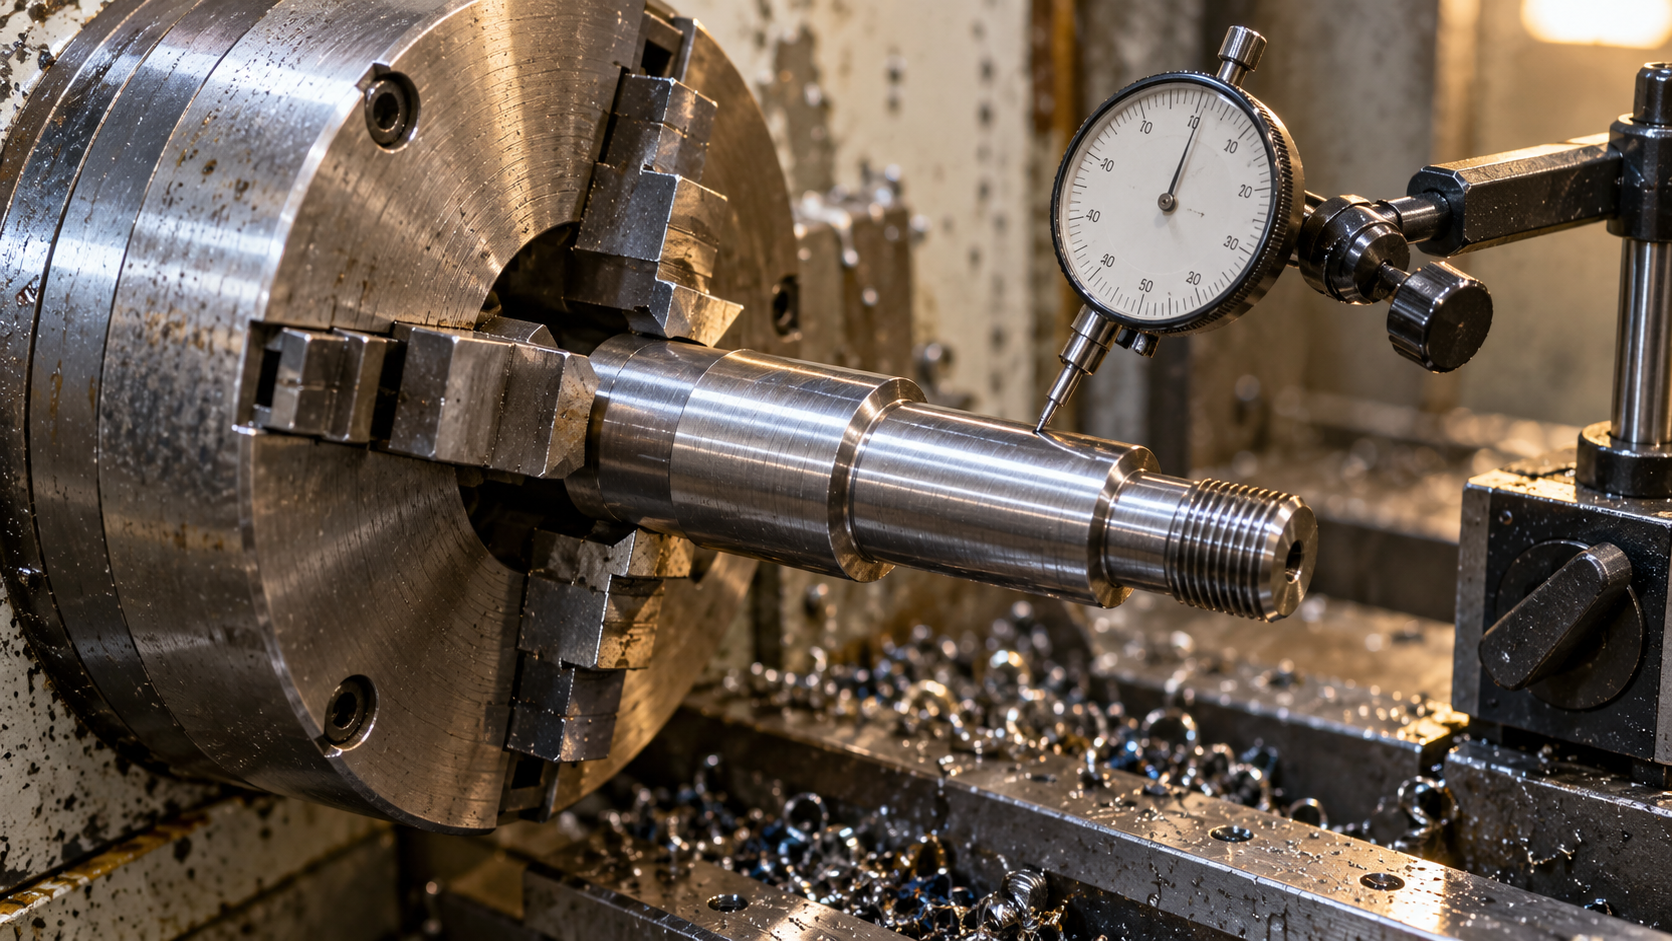
Schlanke Wellen und schlanke Stifte sind die problematischste Kategorie unter den CNC-Drehteilen. Vermeiden Sie schlanke Drehteile, da das Werkstück bei Rotation nicht steif genug ist und leicht ungleichmäßig rotiert und mit dem Werkzeug rattet. Je größer das Längen-Durchmesser-Verhältnis, desto deutlicher die Tendenz, dass die Schnittkraft das Werkstück durchbiegt, was zu Konizität, Rattermarken und Maßabweichungen führt. Verkürzen Sie den Überhang konstruktiv, wo möglich; wenn schlanke Teile wirklich nötig sind, ist prozessseitig meist eine Lünette oder ein Mitlaufkegel als Zwischenstütze erforderlich oder eine segmentierte Bearbeitung mit anschließendem Fügen. Bei solchen Teilen sollte vor der Angebotserstellung am besten auch das Längen-Durchmesser-Verhältnis klar angegeben werden.
Dünnwandig: Vibration oder sogar Bruch unter Schnittkraft
Bei dünnwandigen Rotationskörpern wie Hülsen und Ringen verformt die Schnittkraft die Wand elastisch, sobald die Wandstärke eine bestimmte Größenordnung unterschreitet – im leichten Fall Maßüberschreitung, im schweren Fall direkt Rissbildung. Die Beurteilung ist ganz einfach: Wenn die Wandstärke relativ zum Durchmesser zu dünn ist, verformen sowohl Spann- als auch Schnittkräfte das Teil leicht. Erwägen Sie, Bearbeitungsbosse stehen zu lassen, temporäre Stützen hinzuzufügen oder in zwei Schnitten – Schruppen und Schlichten – zu arbeiten, damit Spannungen abgebaut werden können. Ab welcher Wandstärke „dünn“ beginnt, hängt von Werkstoff, Durchmesser und Spannweise ab; am besten kennzeichnen Sie Funktionsflächen und Nichtfunktionsflächen getrennt, damit der Lieferant entscheiden kann, wo Abstriche möglich sind.
Werkzeugzugänglichkeit: Dreiachsig nur von oben erreichbar
Zugänglichkeit ist kein reines Drehproblem, aber sobald an einem CNC-Bearbeitungsteil Seitenbohrungen, Kreuznuten oder nichtrotationssymmetrische Merkmale auftreten, wird es sofort sichtbar. Dreiachsige Anlagen können nur Merkmale bearbeiten, die von oben direkt zugänglich sind; Strukturen an der Seite oder Unterseite erfordern entweder ein Wenden mit zweiter Aufspannung oder eine Fünfachsbearbeitung. Wenden bringt neue Ausrichtfehler mit sich, und mit jeder zusätzlichen Aufspannung wandert die Bezugsbasis. Deshalb sollte man in der Zeichnungsprüfung fragen: Kann ein Werkzeug dieses Merkmal aus der aktuellen Richtung erreichen? Wenn nicht – Design ändern oder die Kosten der kombinierten Bearbeitung akzeptieren?
Betrachtet man die obigen Punkte zusammen, laufen die Konstruktionsbeschränkungen von CNC-Drehteilen letztlich alle auf dasselbe Wort hinaus – Steifigkeit: Werkzeugsteifigkeit, Werkstücksteifigkeit, Spannsteifigkeit. Ecken verrunden entlastet das Werkzeug, Überhang verkürzen und Stützen hinzufügen entlastet das Werkstück, weniger Wenden entlastet die Bezugsbasis. Wenn diese drei Dinge in der Zeichnung klar durchdacht sind, werden Ausbeute und Angebotspreis von Drehteilen besser kontrollierbar.
Häufige Werkstoffe für CNC-Bearbeitungsteile und schneller Vergleich
Aluminium, Edelstahl, Stahl und Titan: schneller Vergleich von Metallwerkstoffen
| Kategorie | Werkstoff | Hauptvorteile | Häufige Verwendung |
|---|---|---|---|
| Aluminiumlegierung | 6061, 7075, 2024 usw. | Leicht, gut zerspanbar, in der Regel mit höherer Geschwindigkeit bearbeitbar; vielfältige Möglichkeiten der Oberflächenbehandlung | Halterungen, Gehäuse, Kühlkörper, Vorrichtungen, Strukturteile für Drohnen |
| Edelstahl | 304, 316, 17-4PH usw. | Korrosionsbeständigkeit und Festigkeit vereint, 316 ist in chemischen und medizinischen Umgebungen häufiger anzutreffen | Wellen, Stifte, Buchsen, Gewindeverbinder, Teile für Lebensmittel- und Medizingeräte |
| Kohlenstoffstahl und legierter Stahl | 1045, 4140, 42CrMo usw. | Hohe Festigkeit, verschleißfest, mechanische Eigenschaften nach Wärmebehandlung anpassbar | Wellen, Zahnradrohlinge, Verbindungsteile, hochbelastete Strukturteile |
| Titan und Titanlegierungen | TC4 (Ti-6Al-4V) usw. | Hohes Festigkeits-Gewichts-Verhältnis, korrosionsbeständig, häufig für biokompatible Anwendungen | Strukturteile für die Luftfahrt, nicht tragende Teile im Zusammenhang mit medizinischen Implantaten, hochwertige Sportgeräte |
| Kupferlegierungen | Messing, Bronze, Berylliumkupfer usw. | Gute elektrische und thermische Leitfähigkeit, verschleißfest, Messing ist in der Regel sehr gut zerspanbar | Elektrische Kontakte, Lager, Ventilkörper, Verbinder |
Technische Kunststoffe: die Alternative, wenn Metall zu schwer, leitfähig oder zu teuer ist
| Kategorie | Material | Hauptvorteile | Häufige Anwendungen |
|---|---|---|---|
| Technische Kunststoffe | POM (Delrin) | Hohe Steifigkeit, niedriger Reibungskoeffizient, dimensionsstabil, Zerspanbarkeit ähnlich wie Messing | Zahnräder, Buchsen, Führungsschienen, Präzisions-Gleitschuhe |
| Technische Kunststoffe | Nylon (PA6/PA66) | Gute Zähigkeit, verschleißfest, schlagfest, Maßänderung nach Feuchtigkeitsaufnahme | Rollen, Verschleißpads, Clips, leicht belastete Strukturteile |
| Technische Kunststoffe | PTFE (Teflon) | Sehr hohe Chemikalienbeständigkeit, extrem niedriger Reibungskoeffizient, geringere Festigkeit und Steifigkeit | Dichtungen, Isolierteile, korrosionsbeständige Auskleidungen |
| Technische Kunststoffe | PEEK | Hohe Temperaturbeständigkeit, Chemikalienbeständigkeit, Festigkeit im Vergleich zu Kunststoffen hoch, Preis meist deutlich höher als POM | Luftfahrt-Innenraumteile, Medizinprodukte, Halbleiter-Zubehörteile |
Prozessfaktoren und Eingabeliste, die das Angebot für die CNC-Bearbeitung beeinflussen
Dasselbe 3D-Modell an drei Lieferanten geschickt, und die zurückkommenden Angebote können um ein Vielfaches abweichen. Viele Einkäufer denken zuerst: „Hat der zweite Anbieter einfach willkürlich kalkuliert?“ Tatsächlich liegt die häufigere Ursache darin, dass die drei das Teil unterschiedlichen Verfahren zugeordnet haben – einer fertigt per CNC-Drehmaschine drehend, einer per 3-Achsen-Fräsen, und einer hat 5-Achsen oder Dreh-Fräsen-Komplettbearbeitung angeboten. Maschinenstundensatz, Programmieraufwand und Anzahl der Aufspannungen sind alle unterschiedlich, der Preis liegt自然也 nicht auf demselben Niveau. Damit Angebote vergleichbar sind, müssen zuerst Verfahrensart und Eingabebedingungen abgeglichen werden.
Drehen, 3-Achsen, 5-Achsen, Dreh-Fräsen-Komplettbearbeitung: Wo liegen die Preisunterschiede
Diese vier Verfahrensarten haben unterschiedliche Kostenstrukturen. Drehen und 3-Achsen-Fräsen sind bei Ausrüstung und Programmierung relativ ausgereift, der Stückpreis ist meist niedriger; 5-Achsen-Maschinen und Dreh-Fräsen-Komplettbearbeitung haben oft höhere Stundensätze, reduzieren aber die Anzahl der Aufspannungen und der Zweitbearbeitung, sodass bei Serien oder komplexen Teilen der Gesamtpreis sogar niedriger sein kann. Wenn Sie also einen hohen Preis sehen, feilschen Sie nicht sofort, sondern fragen Sie zuerst: Mit welchem Verfahren wollt ihr dieses Teil fertigen?
- Drehen (CNC-Drehmaschine): Das Werkstück rotiert, geeignet für Rotationskörper. Einfache Programmierung, hohe Effizienz bei Einzelteilen, aber nur rotationssymmetrische Merkmale möglich.
- 3-Achsen-Fräsen: Das Werkzeug fährt von oben entlang X/Y/Z, geeignet für prismatische Teile und Planbearbeitung. Die Anzahl der Aufspannungen kann der Hauptkostenfaktor sein.
- 5-Achsen-Fräsen: Das Werkzeug kann sich dem Teil aus mehreren Winkeln nähern, reduziert Aufspannungen und ermöglicht komplexe Freiformflächen, aber Ausrüstung und Programmierung sind teurer.
- Dreh-Fräsen-Komplettbearbeitung: Drehen + Fräsen in einer Maschine, minimale Anzahl an Aufspannungen, geeignet für komplexe Teile mit rotierenden und nicht rotierenden Merkmalen.
Sechs Eingaben, die Angebote für CNC-bearbeitete Teile vergleichbar machen
Wenn Sie nur ein 3D-Modell liefern, kann der Lieferant nur Toleranzen, Material, Oberflächenanforderungen und den Verwendungszweck Ihres Teils erraten. Die erratenen Verfahren unterscheiden sich, und die Angebote sind nicht vergleichbar. Damit Angebote horizontal verglichen werden können, sollten mindestens diese sechs Punkte auf einmal klar angegeben werden:
- Teilezeichnung (2D): Bezüge, kritische Maße, Toleranzen/GD&T angeben. Die Bezüge bestimmen das Spannkonzept und beeinflussen direkt das Angebot.
- 3D-Modell: Format STEP oder IGES, damit der Lieferant das Modell nicht selbst neu aufbauen muss.
- Materialspezifikation: Werkstoffgüte, Zustand (z. B. T6, geglüht), ob Spielraum für Ersatzmaterial besteht.
- Menge und Losgröße: Einzelstück, Kleinserie oder Serienfertigung? Je nach Menge kann die Verfahrenswahl völlig anders ausfallen.
- Oberflächengüte und Sonderbehandlungen: Ra-Anforderungen, Eloxieren, Beschichten, Brünieren, Wärmebehandlung usw.
- Anwendungskontext: Wo das Bauteil eingebaut wird, welche Lasten es aufnimmt und ob es eine Passfläche hat. Das bestimmt, welche Toleranzen die kritischen Toleranzen sind.
Am häufigsten übersehen wird dabei der Anwendungskontext. Beim selben Bauteil können die Toleranzen großzügiger ausfallen, wenn es nur ein Sichtteil ist; handelt es sich um eine Passfläche, sind möglicherweise engere Toleranzen und eine bessere Oberflächenrauheit erforderlich. Engere Toleranzen führen in der Regel zu höheren Fertigungskosten – weil präzisere Maschinen, langsamere Vorschübe und mehr Prüfaufwand nötig sind. Deshalb können Angebote um ein Mehrfaches auseinanderliegen, wenn nur das Modell geliefert und der Verwendungszweck nicht genannt wird.
Zwei leicht übersehene Kostenfaktoren
Erstens die Funkenerosion. Sie ist meist langsamer als herkömmliches Spanen, kann aber harte Werkstoffe oder spezielle Geometrien wie scharfe Innenkanten bearbeiten. Enthält das Bauteildesign Innenecken, die nicht ausgeräumt werden können, sieht sich der Lieferant möglicherweise gezwungen, einen zusätzlichen Funkenerosionsprozess einzuplanen, und das Angebot steigt deutlich. Zweitens die Zweitbearbeitung. Weist ein Drehteil zusätzlich Fräsmerkmale auf (z. B. Seitenbohrungen, Abflachungen), muss entweder auf eine Dreh-Fräs-Kombimaschine gewechselt oder eine zusätzliche Aufspannung und Ausrichtung eingeplant werden. Deren Zeitaufwand wird oft unterschätzt.
Bei der Anfrage können Sie „Bitte geben Sie das geplante Verfahren an“ in die E-Mail aufnehmen. So erkennen Sie auch bei drei unterschiedlichen Angeboten, ob die Unterschiede aus der Verfahrenswahl stammen oder aus Effizienzunterschieden innerhalb desselben Verfahrens. Wenn Sie eine Angebotserstellung nach Zeichnung benötigen, können Sie im CNC-Angebotsportal Zeichnungen und Modelle hochladen oder zunächst unter CNC-Bearbeitungskapazitäten den Verfahrensbereich prüfen. AGX sagt keine festen Lieferzeiten oder Preise zu – maßgeblich ist die tatsächliche Zeichnungsprüfung.
Typischer Ablauf von CNC-Dreh- und Fräsbearbeitung: von der Zeichnung zur Prüfung
Nachdem das Angebot besprochen und das Verfahren festgelegt ist, muss das Bauteil tatsächlich auf die Maschine. CNC-Drehbearbeitung und CNC-Fräsbearbeitung haben unterschiedliche Schwerpunkte bei Aufspannung, Ausrichtung und Schnittparametern, doch das Grundgerüst des Ablaufs ist ähnlich. Im Folgenden wird eine typische Reihenfolge durchlaufen, wobei pro Schritt nur die wesentlichen Aktionen genannt werden, ohne sie zu einer Anleitung auszubauen.
Der grundlegende Unterschied zwischen Drehen und Fräsen bei der Aufspannung ergibt sich aus der Kinematik: Beim Drehen rotiert das Werkstück, die Vorrichtung muss Rundlaufgenauigkeit und dynamisches Gleichgewicht gewährleisten; beim Fräsen rotiert das Werkzeug, die Vorrichtung muss das Werkstück nur fixieren und eine zuverlässige Positionierbasis sicherstellen. Das erklärt auch, warum die Reduzierung der Aufspannungen meist der Kernwert der Dreh-Fräs-Kombination ist – jede eingesparte Aufspannung spart einen Ausrichtfehler und kumulierte Toleranzen, was besonders bei Wellenteilen mit hohen Koaxialitätsanforderungen deutlich wird.
Die Auswahl auf die Zeichnung bringen: eine Eingabeliste für den Lieferanten
An diesem Punkt ist die Logik der Verfahrensauswahl klar: CNC-Drehbearbeitung entspricht rotationssymmetrischen Bauteilen, bei CNC-Bearbeitungsteilen werden prismatische Körper oder komplexe Freiformflächen dem Fräsen übergeben, und erst wenn Rotationsmerkmale und prismatische Merkmale gleichzeitig auftreten, kommt die Dreh-Fräs-Kombination ins Spiel. Doch das richtige Verfahren bedeutet nicht, dass das Angebot verwendbar ist. Wird dasselbe 3D-Modell an drei Lieferanten geschickt und die Angebote unterscheiden sich um das Doppelte, liegt es oft nicht daran, dass jemand willkürlich kalkuliert, sondern daran, dass jeder unterschiedliche Verfahrenstypen, unterschiedliche Aufspannkonzepte und unterschiedliche Toleranzauffassungen annimmt. Um vergleichbare Angebote zu erhalten, müssen zunächst die Eingaben vergleichbar sein.
Verfahrenstyp bestätigen, dann Preise vergleichen
Schreiben Sie bei der Anfrage hinein: „Wollen Sie dieses Bauteil drehen, 3-Achs-fräsen, 5-Achs-fräsen oder dreh-fräsen?“ Verschiedene Verfahren unterscheiden sich stark bei Maschinenstundensatz, Programmierkomplexität und Aufspannanzahl; Drehteile und 5-Achs-Frästeile in derselben Preisvergleichstabelle zu platzieren, macht die Zahlen bedeutungslos. Nachdem der Lieferant den Verfahrenstyp genannt hat, lassen Sie im Angebot klar angeben, wie viele Aufspannungen enthalten sind und ob Zweitbearbeitung und Oberflächenbehandlung enthalten sind – dort liegen die tatsächlichen Positionen, an denen sich Preise auseinanderentwickeln.
Zeichnung und Modell: kritische Toleranzen brauchen eine Grundlage
Das 3D-Modell (STEP oder IGES) definiert die Form, die Zeichnung definiert die Anforderungen; beide können einander nicht ersetzen. Wird nur das Modell geliefert, kann der Lieferant nur mit Standardtoleranzen und Standardoberflächenrauheit kalkulieren, und das Angebot streut naturgemäß. In der Zeichnung müssen mindestens angegeben werden: Bezugsflächen und Bezugsachsen, Maßtoleranzen und geometrische Toleranzen der Passflächen (GD&T, z. B. Rundlauf, Koaxialität, Position), Gewindespezifikation und Genauigkeitsklasse, Ra-Werte der Oberflächenrauheit kritischer Flächen sowie scharfkantige Bereiche oder Fasen, die erhalten bleiben müssen. Bei rotationssymmetrischen Teilen der CNC-Drehbearbeitung sind Koaxialität und Planlauf meist klarer in der Zeichnung als im Modell angegeben.
Werkstoff, Menge, Oberflächenbehandlung und Anwendungskontext
- Werkstoffspezifikation: Geben Sie Sorte und Zustand an, z. B. 6061-T6, 304, POM-C, PEEK. Bei derselben Werkstoffart können Zerspanbarkeit und Preis verschiedener Sorten deutlich abweichen; nur „Aluminium“ oder „Edelstahl“ zu schreiben, macht das Angebot vage.
- Menge und Charge: Einzelstück, Kleinserie oder Lieferung in Teillosen. Die Menge beeinflusst das Aufspannkonzept und die Materialbeschaffung und auch, ob der Lieferant bereit ist, eine spezielle Vorrichtung dafür zu bauen.
- Oberflächenbehandlung: Anodisieren, Brünieren, Vernickeln, Sandstrahlen, Passivieren – geben Sie Art, Schichtdicke oder Farbanforderung klar an sowie ob leichte Farbabweichungen zulässig sind, die die Montage nicht beeinträchtigen.
- Anwendungskontext: Wo das Teil eingebaut wird, welche Lasten es aufnimmt, ob es eine Bewegungsfunktion hat. In einem Satz das Funktionsszenario beschreiben, damit der Lieferant beurteilen kann, welche Flächen Funktionsflächen sind und welche Toleranzen verhandelbar sind.
Diese Angaben auf einer Seite zusammengefasst der Anfrage beizulegen spart Zeit gegenüber wiederholtem Nachfragen. Engere Toleranzen bedeuten in der Regel mehr Arbeitsschritte, langsamere Vorschübe und höhere Prüfkosten, daher sollten kritische Toleranzen gekennzeichnet und nicht kritische Flächen nicht verschärft werden. Ergänzende Verfahren wie Erodieren werden in der Branche üblicherweise zum Entgraten von Ecken oder für schwer bearbeitbare Werkstoffe eingesetzt und sind meist langsamer als konventionelles Zerspanen; vor der Angebotsabgabe prüfen, ob sie wirklich erforderlich sind.
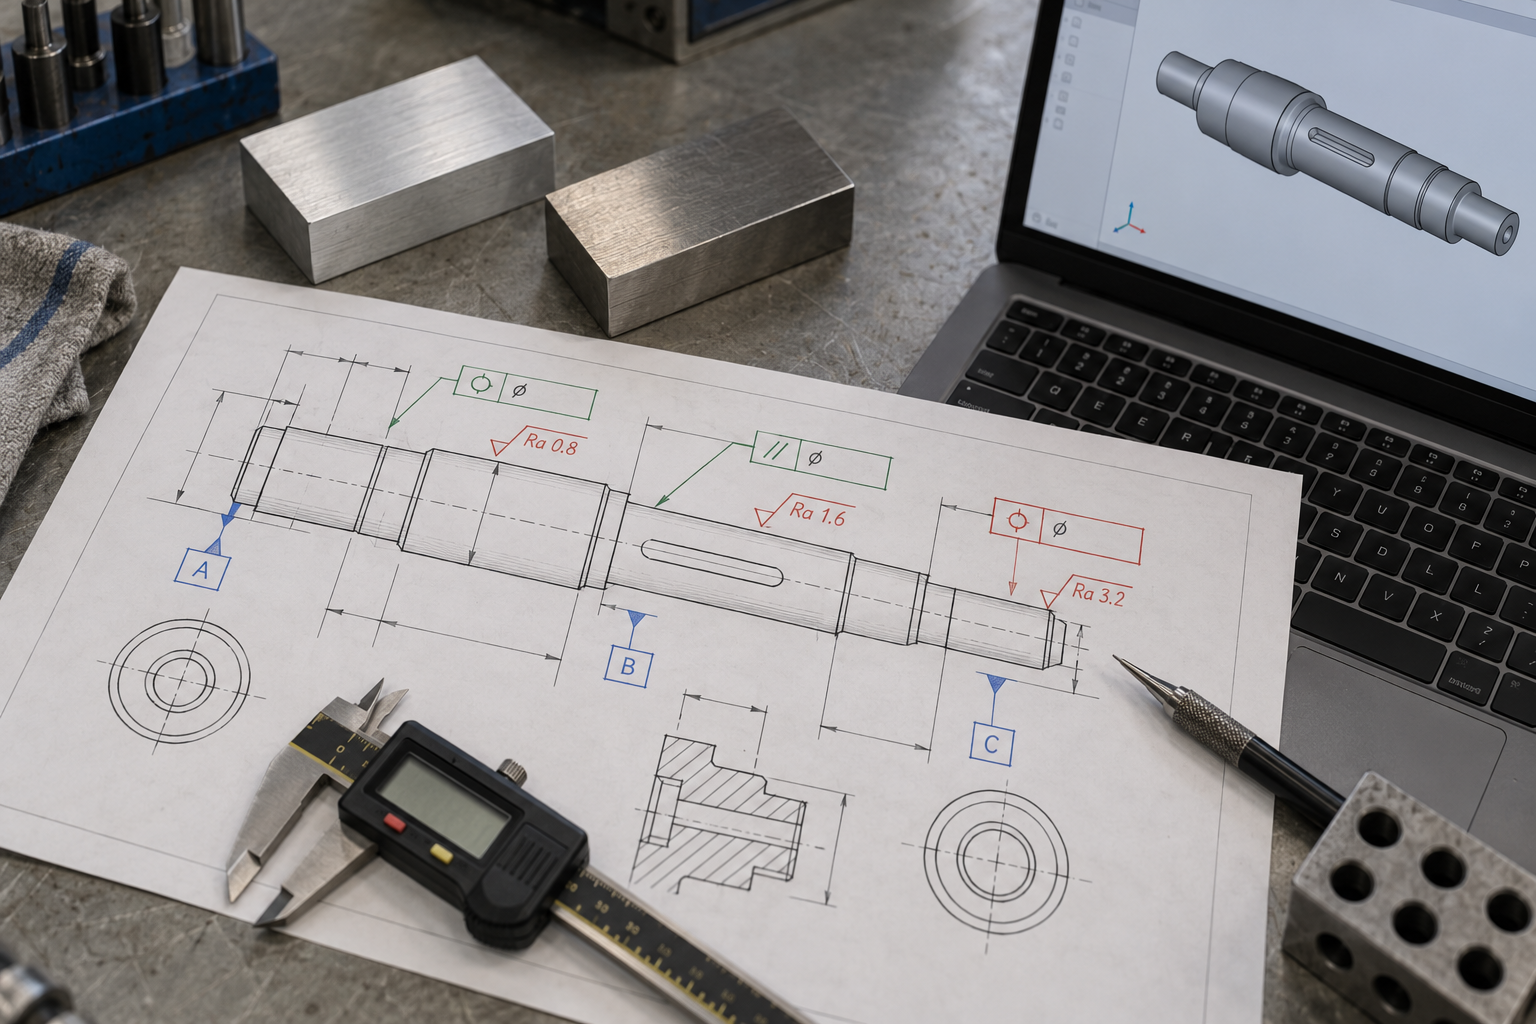
Wenn das Angebot schneller konvergieren soll, können Zeichnung, Modell und Stückliste direkt im Anfrageportal hochgeladen und die oben genannten Punkte in einem Schritt ausgefüllt werden. Die Plattform gibt eine Schätzung nach Bauteilmerkmalen und Stückzahl ab; konkrete Verfahren und Toleranzen bleiben jedoch der technischen Klärung und der Zeichnung vorbehalten – sie ersetzt nicht die verfahrenstechnische Beurteilung des Lieferanten, sondern gleicht zunächst vergleichbare Eingaben ab.
Ein letzter Hinweis: Behandeln Sie „Welches Verfahren der Lieferant einsetzt“ als festes Feld der Anfrage. Erst wenn geklärt ist, ob es sich um Drehen, 3-Achsen-Fräsen, Dreh-Fräsen oder 5-Achsen handelt, lassen sich Preise, Aufspannungen und Prüfkonzepte vergleichen, und die Unterschiede zwischen den Angeboten erhalten einen erklärbaren Bezugspunkt. Wenn die Verfahrensbeurteilung des Lieferanten nicht mit Ihrer Designabsicht übereinstimmt, diskutieren Sie zuerst Geometrie und Funktionsflächen und dann den Preis – das ist meist wirksamer als direktes Herunterhandeln.
Häufige Fragen
Die folgenden Fragen sind die Punkte, an denen Leser bei der Auswahl von CNC-Drehbearbeitung und CNC-Bearbeitungsteilen am häufigsten hängen bleiben; die Antworten orientieren sich möglichst an der Beurteilungslogik dieses Artikels.
Warum bietet der eine Lieferant für dasselbe Teil einen Drehpreis und ein anderer einen Fräspreis an, mit mehrfachen Unterschied?
Weil die Verfahrensart unterschiedlich ist. Beim Drehen rotiert das Werkstück und das Werkzeug steht relativ still, geeignet für rotationssymmetrische Teile; beim Fräsen rotiert das Werkzeug und das Werkstück steht still, geeignet für prismatische Teile oder Teile mit komplexen Freiformflächen. Beim selben 3D-Modell unterscheiden sich Maschinenstundensatz, Programmieraufwand und Aufspannhäufigkeit, wenn ein Lieferant nach Drehen und ein anderer nach 3- oder 5-Achsen-Fräsen kalkuliert, sodass die Angebote naturgemäß auseinandergehen. Bei der Anfrage ist es sinnvoller, klar nach dem geplanten Verfahren zu fragen, als nur Gesamtpreise zu vergleichen.
Wie beurteilt man, ob ein CNC-Bearbeitungsteil gedreht oder gefräst werden sollte?
Zuerst die Geometrie betrachten: Bei insgesamt rotationssymmetrischen Teilen (Wellen, Stifte, Buchsen, Hülsen, Ringe, Gewindeverbinder) hat Drehen Vorrang; erst wenn nicht rotationssymmetrische Merkmale auftreten (prismatische Körper wie Halterungen, Gehäuse, Kühlkörper oder komplexe 3D-Konturen), kommt Fräsen ins Spiel. Wenn ein Teil sowohl einen rotationssymmetrischen Grundkörper als auch seitliche Bohrungen oder Flächen hat, ist Dreh-Fräsen zu erwägen, um mit einer Maschine die Aufspannhäufigkeit zu reduzieren. Das Kriterium ist die Geometrie, nicht der Preis.
Wo wird beim Konstruieren von Drehteilen das Kostenrisiko am häufigsten erhöht?
Drei häufige Punkte: scharfe Innen- und Außenecken, schlanke Teile, dünne Wandungen. Zylindrische Werkzeuge können scharfe Innenecken nicht ausräumen; wenn das Entgraten erzwungen wird, sind oft Erodieren oder zusätzliche Arbeitsschritte nötig; schlanke Teile neigen beim Drehen zu ungleichmäßiger Rotation und Rattern mit dem Werkzeug; dünne Wandungen schwingen unter Schnittkräften oder brechen sogar. Radien anbringen, steile Seitenwände leicht anschrägen und das Längen-Durchmesser-Verhältnis kontrollieren ist meist günstiger, als es nachträglich verfahrenstechnisch zu erzwingen.
Was muss mindestens bereitgestellt werden, damit die CNC-Bearbeitungsangebote mehrerer Lieferanten vergleichbar sind?
Sechs Punkte: Teilezeichnung (mit Toleranzen und GD&T), 3D-Modell (STEP/IGES), Werkstoffspezifikation, Stückzahl, Oberflächengüte oder besondere Behandlungsanforderungen, Anwendungskontext. Wird nur ein 3D-Modell geliefert, können Lieferanten nur Toleranzen, Werkstoff und Losgröße raten, und Abweichungen um ein Mehrfaches sind normal. Nur wenn Bezüge, kritische Toleranzen und Funktionsflächen klar gekennzeichnet sind, haben Angebote eine Vergleichsgrundlage.
5-Achsen oder Dreh-Fräsen kostet pro Stunde mehr – warum ist der Gesamtpreis manchmal trotzdem niedriger?
Denn die Gesamtkosten umfassen nicht nur den Maschinenstundensatz. Fünf-Achs- und Dreh-Fräs-Verbundanlagen haben in der Regel höhere Stundensätze als Drei-Achs- oder reine Drehmaschinen, aber sie reduzieren die Anzahl der Aufspannungen, verringern die Nachbearbeitung und das wiederholte Ausrichten, und auch die durch mehrfaches Aufspannen kumulierten Fehler am Werkstück sind geringer. Bei komplexen Teilen mit rotierenden und prismatischen Merkmalen lassen sich durch weniger Aufspannungen oft die Gesamtkosten senken. Ob es sich rechnet, hängt von der Anzahl der Merkmale und den Toleranzanforderungen des konkreten Teils ab und lässt sich nicht pauschal sagen.
Key takeaways
- Der grundlegende Unterschied zwischen Drehen und Fräsen ist die Kinematik: Beim Drehen rotiert das Werkstück, das Werkzeug ist relativ still; beim Fräsen steht das Werkstück still, das Werkzeug rotiert. Das bestimmt, welche Geometrien jeweils am besten geeignet sind.
- Rotationssymmetrische Teile werden vorzugsweise gedreht, prismatische oder komplexe Freiformflächen gehen ins Fräsen, und wenn sowohl Rotations- als auch prismatische Merkmale vorhanden sind, kommt Dreh-Fräsen in Betracht.
- DFM-Einschränkungen sind meist durch die Werkzeuggeometrie bedingt: Zylindrische Werkzeuge können scharfe Innenwinkel nicht ausräumen, schlanke Teile neigen zum Rattern, dünne Wände verformen sich unter Schnittkräften.
- Die Voraussetzung für vergleichbare Angebote sind vergleichbare Angaben: Zeichnung mit Toleranzen/GD&T, 3D-Modell, Materialspezifikation, Stückzahl, Oberflächenbehandlung, Anwendungskontext – fehlt eines, ist ein Quervergleich schwierig.



