Wo genau liegt die „Präzision“ bei der CNC-Präzisionsteilefertigung?
Material und Struktur: Die erste Hürde für die Erreichbarkeit in der CNC-Präzisionsteilefertigung
Viele Zeichnungen werden schon in der Angebotsphase als „teuer“ oder „nicht machbar“ eingestuft – meist nicht, weil die Maschinengenauigkeit nicht reicht, sondern weil Material und Struktur selbst die Erreichbarkeit der CNC-Präzisionsteilefertigung begrenzen. Dieselbe Maschine kann bei einem 6061-Aluminiumblock und einem 304-Edelstahlblock völlig unterschiedliche Maße, Oberflächen und Effizienz stabil erzielen. Bei der Zeichnungsprüfung schaut man zuerst auf diese beiden Punkte – das ist praktischer, als zuerst nach der Anzahl der Achsen zu fragen.
Materialbearbeitbarkeit: Das Schnittverhalten bestimmt Oberfläche und Grat
In der Branche teilt man Materialien oft in „gut zerspanbar“ und „schwer zerspanbar“ ein; Kriterium sind Spanform und Werkzeugstandzeit. Aluminiumlegierungen (6061, 7075) bilden spröde Späne, lassen sich gut entladen, und Schlichtfräsflächen erreichen meist eine gute Rauheit; Automatenstahl (z. B. 12L14) ist mit Schwefel oder Blei legiert, bricht Späne gut und ist maßstabil, hat aber schlechte Schweißbarkeit und Korrosionsbeständigkeit – vor der Auswahl den Einsatzzweck prüfen. 304-Edelstahl ist zäh, verfestigt schnell, verschleißt Werkzeuge rasch, und die Maße driften in der Serienmitte und -ende leicht – das erste Teil konform bedeutet nicht, dass das fünfzigste konform ist. Kupfer und Kupferlegierungen leiten Wärme gut, neigen aber zum Kleben, die Spanabfuhr in engen Nuten und tiefen Kavitäten ist schwierig, und die Oberfläche wird leicht sekundär zerkratzt. Technische Kunststoffe (POM, PEEK, Nylon) erfordern geringe Schnittkräfte, verformen sich aber schon bei etwas höherer Spannkraft, und PEEK ist teuer, was Probeschnitte kostspielig macht.
Diese Unterschiede zeigen sich schließlich in zwei oder drei Dingen: ob die Zeichnungsrauheit stabil erreicht wird, ob die Gratform kontrollierbar ist und wohin die Maße bei Werkzeugverschleiß in der Serie driften. Die Zeichnung gibt nur „Ra 1,6“ an – die tatsächliche Erreichbarkeit unterscheidet sich je nach Material.
Dünnwandig, tiefe Kavität, schlanke Welle, enge Nut: Die Schwierigkeit liegt in der Kopplung von Struktur und Spannung
Diese vier Strukturtypen sind nicht nur wegen hoher Schnittkräfte schwierig, sondern weil Struktur und Spannung sich gegenseitig bedingen.
- Dünnwandig: Je kleiner das Verhältnis von Wanddicke zu Höhe, desto schlechter die Steifigkeit. Branchenerfahrung: Bei Wanddicken unter 1 mm und Höhen über dem 10-Fachen der Wanddicke führen Schnitt- und Spannkräfte leicht zu Nachgiebigkeit und Rattern; ob es machbar ist, hängt von Material, Wanddickengleichmäßigkeit und Stützart ab.
- Tiefe Kavität: Bei einem Länge-Durchmesser-Verhältnis über 3–4-fach sinkt die Steifigkeit des Werkzeughalters, die Spanabfuhr wird schwierig, längere Werkzeuge oder Schlichten in Schichten sind nötig, und die Oberflächenqualität sinkt deutlich.
- Schlanke Welle: Beim Drehen weicht das Werkstück aus; je größer das Länge-Durchmesser-Verhältnis, desto mehr ist man auf Setzstock oder Mitlauf-Lünette angewiesen, sonst werden die Maße in der Mitte zu groß oder es entsteht Konizität.
- Enge Nut: Die Nutbreite bestimmt den Werkzeugdurchmesser; je dünner das Werkzeug, desto bruchanfälliger, der Vorschub muss langsamer werden, und der Nutgrundradius ist durch den Werkzeugradius begrenzt.
Diese Probleme müssen schon bei der Zeichnungsprüfung markiert werden: Kann die Struktur geändert, geteilt gefertigt oder das Material gewechselt werden? Wenn sie erst in der Spannphase auffallen, sind die Nacharbeitskosten bereits gestiegen.
Material und Struktur gemeinsam zu betrachten ist sinnvoll, weil sie zusammen den Schwierigkeitsgrad von Spannung, Werkzeug und Prüfung bestimmen. Eine 304-Edelstahl-Kavität mit 2 mm Wanddicke erfordert mehr Überlegungen zu Wärmebehandlung zum Spannungsabbau, symmetrischem Materialabtrag und konservativeren Schnittparametern als ein Aluminiumteil gleicher Struktur. Diesen Schritt bei der Zeichnungsprüfung zuerst zu machen, macht die spätere Prozessroute erst sinnvoll. Wenn unsicher ist, in welche Kategorie das eigene Teil fällt, kann man mit Zeichnung und kritischen Maßen die Seite CNC-Bearbeitungsfähigkeiten mit dem Prozessumfang abgleichen und dann entscheiden, ob Struktur oder Material angepasst werden sollen.
Spannung und Bezüge: Der am meisten unterschätzte Kostenpunkt in der Präzisionsteilefertigung
In Angeboten für CNC-Präzisionsteilefertigung wird die Spannung selten separat aufgeführt, doch sie ist oft die Wasserscheide, an der Toleranzen eingehalten oder versaut werden. Dieselbe Maschine, dasselbe Werkzeug, dieselben Parameter – eine andere Spannmethode kann ein ganzes Toleranzband Unterschied ausmachen. Die Spannung muss drei Fragen beantworten: Wie viele Flächen in einer Aufspannung, wie viele Bezugswechsel, und verformt die Spannkraft das Teil? Werden diese drei nicht gelöst, kann man das später mit Werkzeug und Programm noch so sorgfältig machen – es lässt sich nicht aufholen.
Das Kernprinzip ist nur ein Satz: Bezugsvereinheitlichung. Konstruktionsbezug, Fertigungsbezug und Prüfbezug sollten möglichst auf derselben Fläche liegen. Jedes Wenden bedeutet einen zusätzlichen Ausrichtfehler, eine zusätzliche Spannverformung und eine zusätzliche Anschliffspur. Grob kann man sagen: Aufspannungen ≈ Fehleradditionen – nicht linear addiert, sondern mit jeder zusätzlichen Aufspannung kommt ein Glied kumulierbarer Abweichung in die Maßkette. Mehrstufige Teile sollten lieber mehr Zeit in weiche Backen oder spezielle Vorrichtungen investieren, statt wiederholt zu wenden – das ist der Grund.
Wie viele Flächen in einer Aufspannung: zuerst die Geometrie, dann der Maschinenweg
Eine 3-Achsen-Maschine kann in einer Aufspannung meist nur die nach oben weisende Fläche bearbeiten; fünf Flächen erfordern mindestens zwei Aufspannungen; eine 4-Achse mit einer Rundachse kann angrenzende Seitenflächen in einer Aufspannung fertigstellen; 5-Achsen-Simultanbearbeitung reduziert die Wendevorgänge weiter, kostet aber komplexere Programmierung und Vorrichtungen. Hier sei angemerkt: 5-Achsen sind keine notwendige Bedingung für die Präzisionsteilefertigung; sie lösen die „Lagebeziehung zwischen Flächen“ und „weniger Aufspannungen“, machen aber die Toleranz selbst nicht kleiner.
Anwendungsgrenzen gängiger Spannmethoden
Verschiedene Verfahren haben klare Grenzen; eine Vermischung führt zu Problemen:
- Maschinenschraubstock + Parallelunterlagen: geeignet für regelmäßige Quader, kleine und mittlere Serien. Vorteil: schnell und universell; Nachteil: Die Spannkraft konzentriert sich auf beide Seiten, dünnwandige Teile werden leicht ballig gedrückt, und ungleiche Unterlagenhöhen führen zu nicht senkrechten Seitenflächen.
- Weiche Backen: Die Anlagefläche wird passend zur Teilekontur gedreht, die Spannkraft verteilt sich, die Positionierwiederholbarkeit ist gut – geeignet für Teile mit Rotationsmerkmalen oder für zweite Aufspannungen mit Koaxialitätsanforderung. Weiche Backen müssen selbst neu gedreht werden, was eine einmalige Investition ist; je größer die Serie, desto rentabler.
- Vakuumspannplatte: geeignet für dünne Platten und großflächige Flachteile, gleichmäßige Spannkraft, nahezu keine seitliche Verformung. Grenze: Das Teil muss eine gewisse Fläche und einen ebenen Boden haben; bei Schruppbearbeitung mit hohen Schnittkräften hält der Sog nicht.
- Wachs / niedrigschmelzende Legierung: geeignet für dünnwandige, unregelmäßige Teile ohne geeignete Spannfläche, Abstützung über die gesamte Bodenfläche. Nachteil: Entfernen und Reinigen sind zeitaufwendig, und wegen der Schnittwärme nicht für Schwerzerspanung geeignet.
- Spezielle Vorrichtungen: Ab einer bestimmten Seriengröße, Genauigkeit oder Formkomplexität sind spezielle Vorrichtungen die einzige stabile Lösung. Sie trennen Positionierung und Spannung konstruktiv und arbeiten meist mit einem Flächen-Zwei-Stift- oder Drei-Punkt-Auflage-Konzept.
Spannkraft und Verformung: Das am häufigsten übersehene Element im Spannkonzept
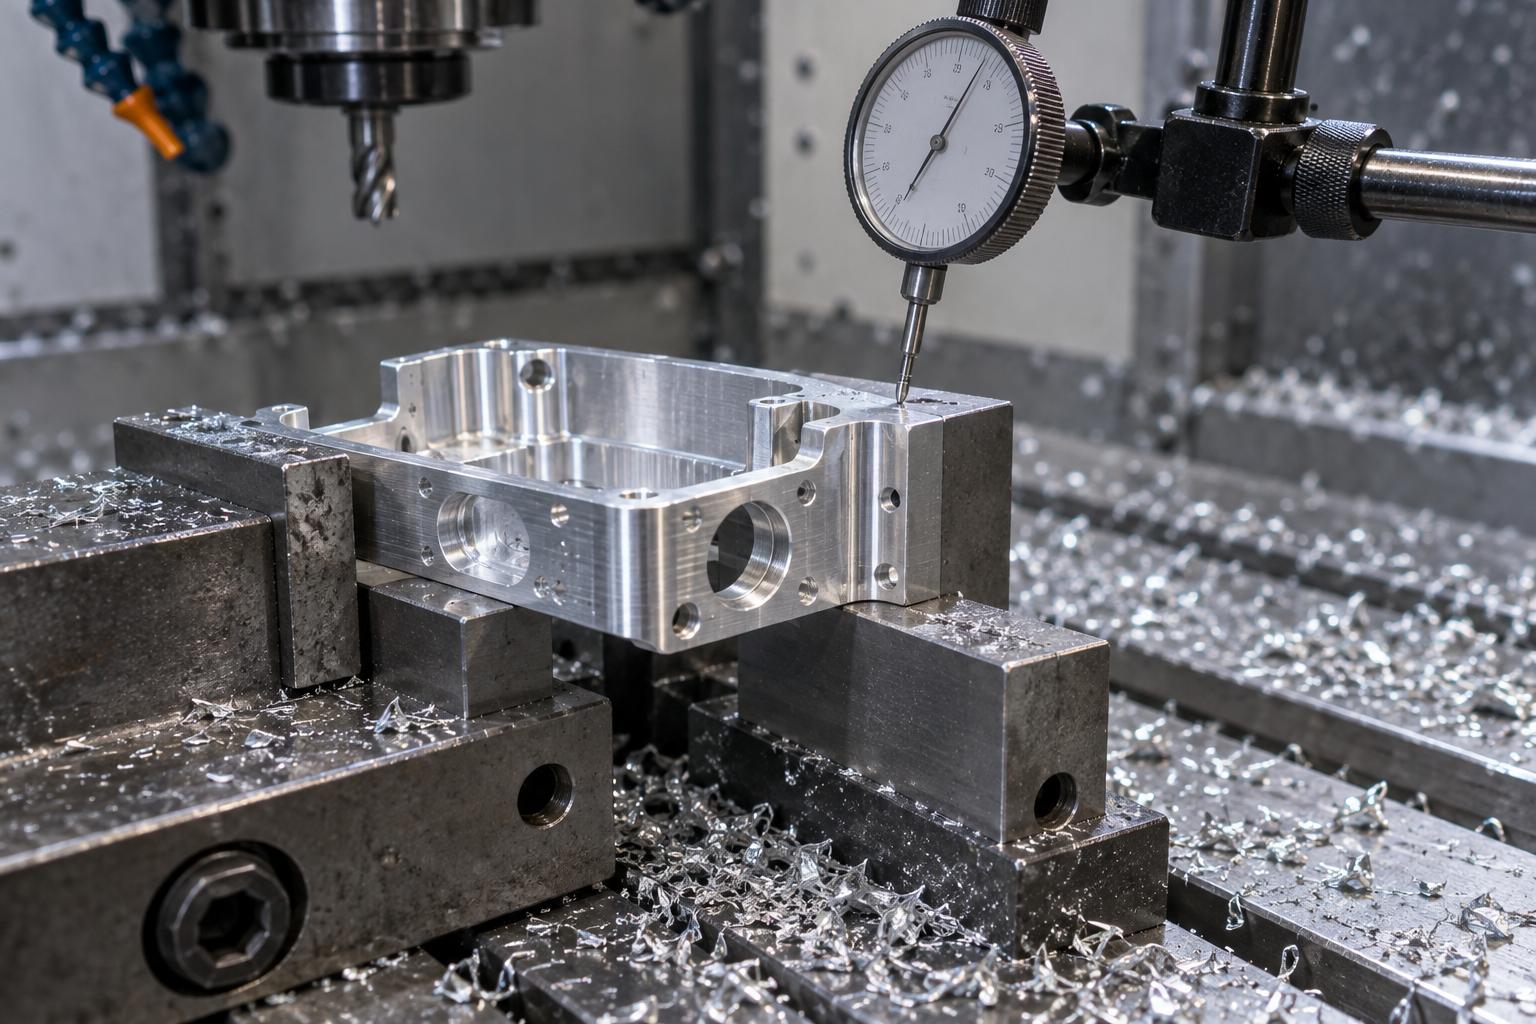
Die Spannkraftrichtung sollte möglichst mit der Hauptschnittkraftrichtung und der Richtung der besten Teilesteifigkeit übereinstimmen. Bei dünnwandigen Teilen ist es üblich, „erst leicht spannen, dann bearbeiten, dann lösen und nachmessen“ oder im freien Zustand mit einer Messuhr die Verformung zu prüfen. Branchenüblich gilt: Nähert sich die Spannverformung 1/3 des Toleranzbandes oder überschreitet sie es, sollte das Spannkonzept gewechselt werden, statt mit Parametern dagegenzuhalten. Dieses Verhältnis ist nur eine Erfahrungsreferenz; maßgeblich sind Material, Wanddicke und Zeichnungsanforderung.
Werkzeuge, Schnittparameter und Oberflächenrauheit: die Toleranzspanne haltbar machen
Auf der Zeichnung steht ±0,02, die Positioniergenauigkeit der Maschine reicht aus, aber das Bauteil ist mal zu groß, mal zu klein, und die Oberfläche hat Werkzeugspuren – das Problem liegt oft nicht an der Maschine, sondern an Werkzeug und Schnittparametern. Bei der CNC-Präzisionsbearbeitung hängt es davon ab, ob die Toleranzspanne haltbar bleibt, und zwar davon, wie Werkzeuggeometrie, Vorschub pro Zahn und Schnitttiefe aufeinander abgestimmt sind. Bei falsch gewählten Parametern produziert selbst die beste Maschine nur stabil Ausschuss.
Warum bei der Schlichtbearbeitung kleine Schnitttiefe, hohe Drehzahl und niedriger Vorschub verwendet werden
Das Ziel der Schruppbearbeitung ist Materialabtrag, das Ziel der Schlichtbearbeitung ist Maß- und Oberflächenkontrolle. Deshalb wird bei der Schlichtbearbeitung die radiale Schnitttiefe üblicherweise auf 5 %–10 % des Werkzeugdurchmessers gedrückt, die axiale Schnitttiefe je nach Längen-Durchmesser-Verhältnis des Werkzeugs angepasst, die Spindeldrehzahl auf die von Werkzeug und Material zulässige Obergrenze erhöht und der Vorschub pro Zahn reduziert. Der Grund ist direkt: Kleine Schnitttiefe bedeutet kleine Schnittkraft, die Nachgiebigkeit von Werkzeug und Werkstück ist gering, und die Wahrscheinlichkeit, dass das Maß in der Mitte der Toleranzspanne liegt, ist hoch; hohe Drehzahl und niedriger Vorschub bedeuten geringe Spanungsdicke pro Zahn, geringe Rautiefe, und die Oberflächenrauheit wird von selbst gut.
Aber das ist kein eisernes Gesetz. Aluminiumlegierungen können mit hoher Drehzahl und großem Vorschub bearbeitet werden, weil die Schnittkraft klein und der Spanabfluss gut ist; Edelstahl und Titanlegierungen leiten Wärme schlecht, bei zu hoher Drehzahl verschleißt die Werkzeugschneide schnell, daher muss man eher die Drehzahl senken, die Kühlung verstärken und den Vorschub pro Zahn nicht zu klein halten, um zu vermeiden, dass die Schneide auf der Verfestigungsschicht reibt. Parameter sind ein Kompromiss aus Material, Werkzeugbeschichtung und Maschinensteifigkeit; das Abschreiben fremder Parametertabellen funktioniert meist nicht.
Unterschiede in der Oberflächenqualität von Kugelfräsern und Planfräsern auf gekrümmten Flächen
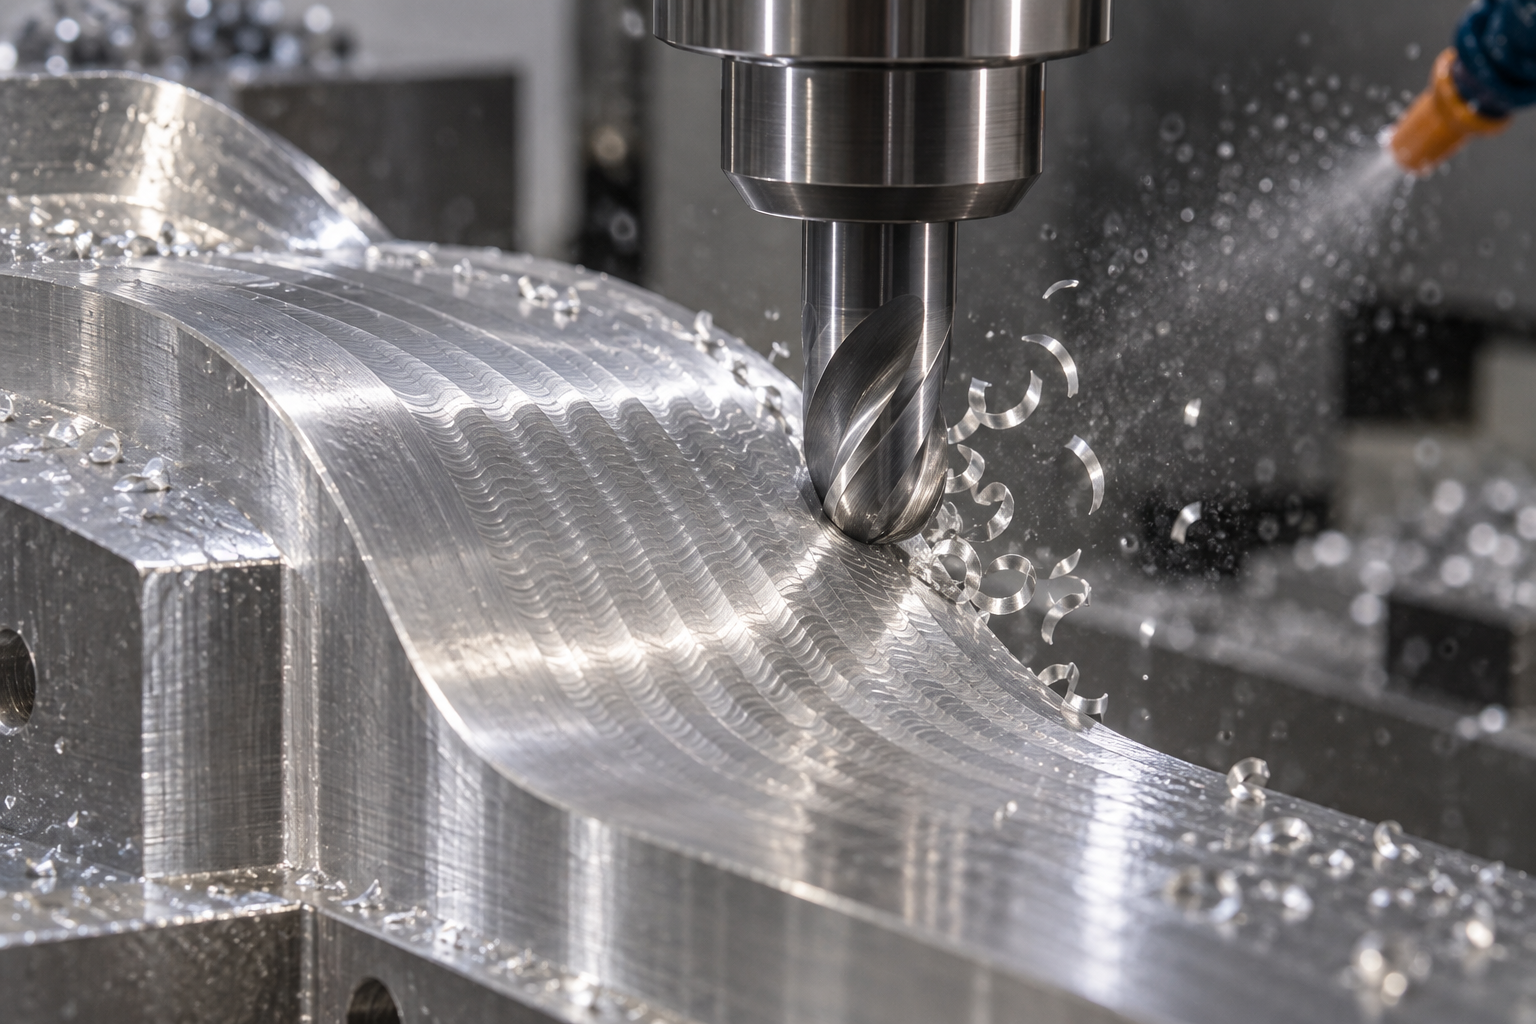
Ein Planfräser läuft über eine ebene Fläche, der Kontakt zwischen Werkzeugboden und Werkstück ist eine Linie, die Rautiefe ist gering, die Oberfläche gleichmäßig. Ein Kugelfräser läuft über eine gekrümmte Fläche, der Kontaktpunkt ist ein Punkt, zwischen benachbarten Werkzeugbahnen bleibt zwangsläufig eine schuppenförmige Rautiefe zurück; je dichter die Zeilenabstände, desto geringer die Rautiefe, aber die Bearbeitungszeit steigt linear. Deshalb wird die Oberflächenrauheit bei der Schlichtbearbeitung gekrümmter Flächen weitgehend vom Zeilenabstand und Werkzeugradius bestimmt, nicht von der Drehzahl. Wer gutes Ra will und nicht schleifen möchte, berechnet den Zeilenabstand genau oder verwendet einen größeren Kugelfräserradius – je größer der Radius, desto geringer die Rautiefe bei gleichem Zeilenabstand.
Übliche Referenzwerte in der Branche: Beim Schlichtfräsen von Aluminiumlegierungen sind Oberflächen in der Größenordnung Ra 0,8–1,6 μm erreichbar, beim Schlichtdrehen von Außendurchmessern ist ein ähnliches Niveau möglich; Edelstahl und Titanlegierungen sind wegen der klebrigen Materialien und des schnellen Werkzeugverschleißes bei gleichen Parametern meist eine Stufe schlechter, Ra 1,6–3,2 μm ist realistischer. Diese Zahlen sind nur Beurteilungsgrundlagen, keine Zusagen – maßgeblich sind Materialzustand, Werkzeugsorte, Kühlmethode und Maschinensteifigkeit; vor der Angebotserstellung gemäß Zeichnung bestätigen.
Nachgiebigkeit, Werkzeugverschleiß und Chargenkonsistenz
Das Werkzeug biegt sich unter der Schnittkraft, das nennt man Nachgiebigkeit. Die Richtung der Nachgiebigkeit bestimmt, ob das Maß zu groß oder zu klein wird: Beim Außendrehen führt Nachgiebigkeit zu einem zu großen Durchmesser, beim Innenbohren zu einem zu kleinen Bohrungsdurchmesser, beim Seitenwandfräsen zu einer zu dicken Wandstärke. Schlanke Werkzeuge, große Auskragung und große Schnitttiefe verstärken die Nachgiebigkeit. Die Vorgehensweise ist: Auskragung reduzieren, in Schichten leicht schneiden, bei Bedarf mit Werkzeugkorrektur feinjustieren.
Der Werkzeugverschleiß hat einen größeren Einfluss auf die Chargenkonsistenz. Das erste Teil in Ordnung zu haben heißt nicht, dass das hundertste in Ordnung ist – nach dem Verschleiß der Freifläche steigt die Schnittkraft, die Nachgiebigkeit ändert sich, und das Maß driftet langsam. Für Serienteile muss eine Werkzeugwechselstrategie festgelegt werden: nach Schnittzeit, nach Stückzahl oder nach Rückmeldung aus der Inline-Messung. Bei kontinuierlicher Bearbeitung die ersten und letzten Teile stichprobenartig prüfen; wenn das Maß einseitig driftet, zuerst den Werkzeugverschleiß verdächtigen, dann die Wärmeverformung.
Wärme, Späne und Eigenspannungen: die unsichtbare Maßdrift bei der Präzisionsbearbeitung
Bei der CNC-Präzisionsbearbeitung ist die am leichtesten übersehene Fehlerquelle nicht eine unzureichende Maschine, sondern Wärme, Späne und Eigenspannungen. Sie erscheinen nicht im Toleranzfeld der Zeichnung, können aber nach dem Lösen der Spannung, dem Abkühlen des Bauteils oder sogar nach einer Nacht Liegezeit das Maß aus der Toleranz drücken. Im Folgenden wird in der Reihenfolge „Wärme → Späne → Spannung“ erklärt, wie jede Art von Drift entsteht und wie sie kontrolliert wird.
Schnittwärme: Warum sich das direkt nach der Bearbeitung gemessene Maß wieder „zurückzieht“
Wenn die Temperatur in der Schnittzone steigt, dehnen sich Werkstück und Werkzeug aus. Der Wärmeausdehnungskoeffizient von Aluminium beträgt etwa 23×10⁻⁶/°C, der von Stahl etwa 11–12×10⁻⁶/°C; bei einem 100 mm langen Aluminiumteil mit 10 °C Temperaturanstieg ergibt sich in Längsrichtung etwa 0,02 mm mehr – das verbraucht bereits einen guten Teil der Toleranzreserve von Präzisionsteilen. Direkt nach der Bearbeitung ist das Teil warm, das Maß zu groß; nach dem Abkühlen auf Raumtemperatur schrumpft es, und ein ursprünglich „gerade noch maßhaltiges“ Maß kann an die Untergrenze stoßen oder aus der Toleranz fallen.
Die umsetzbare Vorgehensweise ist: Schruppen und Schlichten trennen, das Bauteil vor dem Schlichten auf nahezu Raumtemperatur zurückkommen lassen; beim Schlichten Durchfluss und Richtung des Kühlschmierstoffs kontrollieren, damit es nicht lokal mal kalt, mal warm wird; bei dünnwandigen, weit auskragenden Strukturen lieber die einzelne Schnitttiefe reduzieren und die Anzahl der Durchgänge erhöhen, als mit großer Schnittkraft Effizienz zu erkaufen. Wärmedrift lässt sich nicht vollständig beseitigen, aber in die Randbereiche des Toleranzfelds drücken.
Spanabfuhr: Schlechter Spanabfluss führt gleichzeitig zu Kratzern und Nachgiebigkeit
Wenn Späne nicht abgeführt werden, drücken sie sich zwischen Werkzeug und bereits bearbeiteter Fläche. Im leichten Fall drücken sie Kratzer in die Schlichtfläche, im schweren Fall drücken sie das Werkzeug weg und verursachen Nachgiebigkeit – der Werkzeughalter weicht von der theoretischen Bahn ab, und das tatsächlich geschnittene Maß wird größer oder kleiner als der Sollwert. Strukturen wie tiefe Taschen, enge Nuten und Sacklöcher sind besonders anfällig: Die Späne kommen hinein, aber nicht heraus, und der Kühlschmierstoff spült sie auch nicht weg.
Übliche Gegenmaßnahmen sind: passende Spannutform und Spanwinkel je nach Material wählen, damit die Späne sauber brechen; mit Hochdruck-Innenkühlung oder gerichteter Kühlung die Späne aus der Schnittzone spülen; bei tiefen Taschen mit Schichtung und spiralförmigem Eintauchen arbeiten, um einen Schnitt bis zum Grund zu vermeiden; bei Bedarf zwischendurch anhalten und Späne ausblasen. Hier gibt es keine universellen Parameter, sie müssen gemeinsam nach Material, Werkzeug und Taschentiefe eingestellt werden. In der Branche ist es üblich, das Längen-Durchmesser-Verhältnis tiefer Taschen unter dem 3- bis 4-fachen zu halten, um einen stabilen Spanabfluss zu erleichtern; darüber hinaus muss der Prozess gesondert besprochen werden, maßgeblich bleiben Zeichnung und tatsächlicher Probeschnitt.

Eigenspannungen: Warum symmetrischer Materialabtrag und Zwischen-Spannungsarmglühen Zeit wert sind
Stangenmaterial und Platten tragen bereits beim Walzen oder Strangpressen innere Spannungen. Wenn beim Schruppen auf einer Seite viel Material abgetragen wird, wird das Spannungsgleichgewicht gestört, und das Bauteil verbiegt oder verdreht sich zur abgetragenen Seite hin. Beim Schlichten wird es von der Spannvorrichtung gehalten, die Messung ist maßhaltig; sobald es gelöst und abgelegt wird, verteilen sich die Spannungen neu, und das Maß ändert sich. Das ist die typische Ursache dafür, dass dünnwandige Teile „nach der Bearbeitung maßhaltig, über Nacht außer Toleranz“ sind.
Es gibt mehrere umsetzbare Vorgehensweisen: zwischen Schruppen und Schlichten Zeit für natürliche Alterung einplanen, damit sich die Spannungen zunächst einmal abbauen; bei hohen Anforderungen Spannungsarmglühen oder Vibrationsspannungsabbau vorsehen; beim Schruppen symmetrisch Material abtragen, abwechselnd beide Seiten schneiden, nicht eine Seite auf einmal aushöhlen; beim Schlichten kleine Schnitttiefe und viele Durchgänge verwenden, um neue Spannungen pro Durchgang zu reduzieren. Diese Vorgehensweisen erhöhen alle die Bearbeitungszeit, daher muss bereits in der Zeichnungsphase beurteilt werden: Braucht dieses Bauteil wirklich diese Stabilität, oder können die engen Toleranzen auf die Passflächen konzentriert und die übrigen Flächen lockerer gehalten werden.
Betrachtet man diese drei Arten von Drift zusammen, ist die Logik dieselbe: Temperatur, Spanabfuhr und Spannung lassen das tatsächliche Maß vom programmierten Maß abweichen, und oft zeigt sich das erst nach der Messung. Ihre Kontrolle hängt nicht von der Genauigkeit einer einzelnen Maschine ab, sondern von der Ablaufplanung – Trennung von Schruppen und Schlichten, stabile Kühlung, reibungsloser Spanabfluss, symmetrischer Materialabtrag. Um zu beurteilen, zu welcher Risikoklasse Ihr Bauteil gehört, können Sie auf der Seite CNC-Bearbeitungsfähigkeiten zunächst Material- und Strukturbereich abgleichen und dann entscheiden, ob die Prozessroute gesondert besprochen werden muss.
Prüfung und Erstmuster: der Nachweis, dass CNC-Präzisionsbearbeitung wirklich maßhaltig ist
Falsch gewählte Messmittel machen die Maße bei der CNC-Präzisionsbearbeitung wertlos
Was Erstmuster, Stichprobe und Endprüfung jeweils abdecken
Nicht übereinstimmende Prüfmittel und Zeichnungsanforderungen sind eine häufige Streitquelle
- Liste der kritischen Maße: Kennzeichnen, welche Passflächen und welche Freimaße sind, damit die Prüfung nicht mit gleicher Intensität über alles geht.
- Bezugsbestätigung: Sind die Bezüge an Konstruktion, Bearbeitung und Prüfung einheitlich; wenn nicht, zuerst klären.
- Toleranz und Messmittel abstimmen: Für enge Toleranzen Bügelmessschraube und Koordinatenmessmaschine verwenden, nicht mit dem Messschieber improvisieren.
- Oberfläche und Entgratung: Rauheit gemäß Zeichnungsanforderung prüfen; scharfe Kanten, Grate und Aufwürfe separat aufführen.
- Werkstoff und Nachweise: Werkstoffsorte, Zustand und Chargennachweis nach Bedarf anfordern, nicht als selbstverständlich voraussetzen.
- Form des Prüfberichts: Ob ein Erstmusterbericht, ein Vollmaßbericht oder ein Koordinatenmessbericht erforderlich ist, vorab vereinbaren.
Kostengesteuerte Toleranzabwägung: Worüber vor einem Angebot für CNC-Präzisionsteilebearbeitung gesprochen werden sollte
Toleranzen in der Zeichnung sind der Ausdruck der Konstruktionsabsicht; auf der Bearbeitungsseite verbraucht jedoch jede engere Toleranzstufe Arbeitszeit, Werkzeugstandzeit und Prüfressourcen. Der Kostenschwerpunkt bei der CNC-Präzisionsteilebearbeitung liegt nicht im Material, sondern in „den zusätzlichen Arbeitsgängen, um dieses Maß zu halten“. Vor dem Angebot klar zu besprechen, welche Toleranzen in der Zeichnung wirklich erforderlich sind und welche erweitert werden können, senkt die Kosten oft stärker als ein Lieferantenwechsel.
Toleranzen sind nicht je strenger, desto besser: Zuerst die Passflächen herausarbeiten
Übliche Vorgehensweise: Nur Flächen, die tatsächlich an der Passung, Führung oder Dichtung beteiligt sind, erhalten enge Toleranzen, alle übrigen Nicht-Passflächen folgen den allgemeinen Toleranzen. Wenn alle Maße eines Teils mit ±0,01 mm angegeben werden, führt das oft dazu, dass auf der Bearbeitungsseite gezwungenermaßen alle Maße feingefräst und mehrfach gemessen werden; die Kosten steigen, doch die Montage wird dadurch nicht reibungsloser.
- Passflächen, Lagerstellen, Dichtungsnuten: enge Toleranzen der Zeichnung beibehalten, das ist die funktionale Untergrenze.
- Außenkonturen, Nicht-Passungsabsätze, Montagefreistellungsflächen: branchenüblich auf die Größenordnung ±0,1 mm erweitern, je nach Zeichnung und Einsatzszenario zu bestätigen.
- Freiformflächen und Sichtflächen: Der Schwerpunkt liegt auf der Oberflächenrauheit, die Maßtoleranzen können angemessen erweitert werden.
Durch konstruktive Details bestimmte Bearbeitungskosten
Wenn ein Eckradius als Nicht-Standardwert angegeben wird (zum Beispiel R1,7), muss auf der Bearbeitungsseite dafür ein eigenes Werkzeug bereitgestellt oder eine Formwerkzeugbahn gefahren werden, das Angebot steigt entsprechend. Eine Änderung auf einen Radius, der zu vorhandenen Standardwerkzeugen passt (R1, R2, R3), ändert meist nichts an der Funktion, spart aber Werkzeug- und Wechselzeiten. Tiefe Kavitäten und enge Nuten sind eine weitere Art von Kostenverstärker: Tiefe Kavitäten erfordern Werkzeuge mit langer Auskragung, die Steifigkeit sinkt, der Vorschub muss reduziert werden, um Rattermarken zu vermeiden; enge Nuten begrenzen den Werkzeugdurchmesser, die Späneabfuhr ist schwierig, leichte sekundäre Kratzer entstehen leicht.
Vor dem Angebot empfiehlt es sich, diese Punkte zu klären: Werkstoffsorte und -zustand, Rohteilform (Blech/Stange/Schmiedeteil/Gussteil), kritische Toleranzen und deren Bezüge, Anforderungen an die Oberflächenrauheit, Stückzahl und Art des Liefertermins. Je vollständiger die Zeichnungsinformationen, desto eher kann die Bearbeitungsseite einen realitätsnahen Preis nennen, statt über Sicherheitszuschläge abzusichern.
Zusammenhang zwischen Stückzahl, Liefertermin und Kosten
Einzelstücke und Kleinserien können die Zeiten für Programmierung, Spannvorrichtungsdesign und Erstmusterprüfung nicht amortisieren, der Stückpreis ist naturgemäß höher; ab einer höheren Stückzahl lohnen sich spezielle Vorrichtungen und optimierte Werkzeugwege. Der Liefertermin beeinflusst die Kosten ebenfalls: normale Einplanung und dringende Einschübe beanspruchen Ressourcen unterschiedlich. Stückzahl und Liefertermin wahrheitsgemäß anzugeben ist wirksamer als nachträgliches Drücken des Preises. Toleranz, Oberfläche, Material, Stückzahl und Liefertermin bedingen sich in der CNC-Präzisionsteilebearbeitung gegenseitig; sie vor dem Angebot Punkt für Punkt abzustimmen ist weit nützlicher, als pauschal „macht es so gut wie möglich“ zu sagen.
Häufige Fragen: einige praktische Zweifel zur CNC-Präzisionsteilebearbeitung
Oben wurde die Reihenfolge der Zeichnungsprüfung durchlaufen: Material, Struktur, Spannen, Werkzeug, Wärme und Späne, Prüfung. Die folgenden Fragen werden in der Phase der Zeichnungsprüfung und Angebotsanfrage am häufigsten nachgefragt; die Antworten stützen sich auf die im Haupttext genannten Kriterien.
Warum können bei derselben Zeichnung die Preise verschiedener Hersteller um das Zwei- bis Dreifache auseinanderliegen?
Meist liegt es nicht an „Abzocke“ oder „Zugeständnissen“, sondern an drei unterschiedlichen Einschätzungen: Erstens das Spannkonzept, manche fertigen drei Flächen in einer Aufspannung, andere wenden viermal, Arbeitszeit und Vorrichtungskosten unterscheiden sich erheblich; zweitens die Toleranzverteilung, wenn enge Toleranzen von Nicht-Passflächen ebenfalls ernsthaft eingehalten werden, verdoppelt sich die Arbeitszeit; drittens der Prüfumfang, ob eine Erstmuster-Koordinatenmessung enthalten ist und ob ein Bericht erstellt wird. Wenn vor dem Angebot kritische Maße, Bezüge, Entgratungsanforderungen und Prüfmethoden klar angegeben werden, konvergiert die Preisspanne deutlich. Konkrete Stückpreise sind je nach Zeichnung und Stückzahl zu bestätigen; dieser Text gibt keine Preisgarantie.
Wie vermeidet man Verformung bei dünnwandigen Teilen?
Der Kern sind drei Punkte: Schruppen und Schlichten trennen, nach dem Schruppen Aufmaß lassen, damit sich Eigenspannungen abbauen, dann schlichten; symmetrischer Materialabtrag, um zu vermeiden, dass einseitiges kontinuierliches Schneiden das Teil „verbiegt“; die Spannkraft muss klein und verteilt sein, wenn möglich Vakuumspannfutter oder Klebwachs verwenden statt kräftiger Schraubstock-Backen. Branchenüblich ist, bei einem kleinen Verhältnis von Wanddicke zu Höhe (zum Beispiel Wandhöhe deutlich größer als Wanddicke) frühzeitig mit der Bearbeitungsseite zu sprechen; ob es stabil machbar ist, hängt von Material und Struktur ab und lässt sich nicht pauschal sagen.
Die Koordinatenmessung ergibt Gut, aber die Montage passt nicht – woran kann das liegen?
Drei häufige Ursachen: Erstens unterschiedliche Bezüge, die Koordinatenmessung misst nach dem Zeichnungsbezug, die Montage stützt sich auf die tatsächliche Anlagefläche, beide sind nicht dieselbe Fläche; zweitens wurden nur Maße gemessen, nicht Form- und Lagetoleranzen, Positionstoleranz oder Parallelität sind überschritten, obwohl Einzelmaße stimmen; drittens Mess- und Montagetemperatur unterscheiden sich, Wärmeausdehnung zehrt das Spiel auf. Bei der Überprüfung Konstruktionsbezug, Bearbeitungsbezug und Prüfbezug zur Deckung bringen und bestätigen, ob die Form- und Lagetoleranzen in den Prüfpositionen enthalten sind.
Muss CNC-Präzisionsteilebearbeitung unbedingt fünfachsig sein?
Nicht unbedingt. Der Wert der Fünfachsbearbeitung liegt vor allem in der Verringerung der Aufspannungen, der Bearbeitung komplexer Freiformflächen und Schrägbohrungen; weniger Aufspannungen bedeuten auch weniger Bezugsumkehrfehler. Wenn die Teilstruktur jedoch einfach ist und die Toleranzen auf zwei oder drei Flächen konzentriert sind, ist Dreiachsbearbeitung mit sinnvoller Vorrichtung oft wirtschaftlicher. Das Beurteilungskriterium ist: Ob die durch mehrfaches Spannen entstehende Fehleraddition bereits die Toleranzzone aufzehrt, und nicht „fünfachsig ist präziser“. Ob fünfachsig eingesetzt wird, sollte anhand der Teilegeometrie und Stückzahl bewertet werden.
Wie sollten Anforderungen an die Oberflächenrauheit in der Zeichnung angegeben werden?
Schreiben Sie nicht nur „glatte Oberfläche“, sondern geben Sie den Ra-Wert und die zutreffende Fläche an. Beim Feinfräsen ist branchenüblich eine Größenordnung von Ra 0,8–1,6 erreichbar, beim Feindrehen und Schleifen kann es niedriger sein, doch das hängt von Material, Werkzeug und davon ab, ob ein Polierprozess ergänzt wird; je nach Zeichnung und Verfahren zu bestätigen. Passflächen, Dichtflächen und Sichtflächen jeweils mit unterschiedlichen Anforderungen angeben, Nicht-Funktionsflächen erweitern, das spart viel Arbeitszeit. Bei der Angabe der Anforderungen zugleich angeben, ob eine Werkzeugriefenrichtung zulässig ist, um bei der Abnahme unterschiedliche Auslegungen zu vermeiden.
Key takeaways
- Ob die Toleranzen von Präzisionsteilen eingehalten werden können, hängt von drei Dingen ab: der Anzahl der Aufspannungen, dem Bezugswechsel und den Prüfmitteln – nicht nur von der Maschinengenauigkeit.
- Materialbearbeitbarkeit sowie dünnwandige, tiefe Kavitäten und schlanke Strukturen bestimmen Kosten und Ausbeute oft stärker als die Werkstoffsorte selbst.
- Kostengesteuerte Toleranzverteilung: Enge Toleranzen nur den tatsächlichen Passflächen vorbehalten, den Rest lockerer halten – die Gesamtkosten sinken meist deutlich.
- Vor der Angebotsabgabe Zeichnung, Bezüge, kritische Maße, Oberflächen- und Entgratanforderungen abstimmen – das reduziert Nacharbeit stärker als spätere Diskussionen über den Stückpreis.
- Erstmuster- und Prozessprüfung müssen Prüfmittel, Bezüge und Bewertungsmethode festlegen; sonst ist „konform“ nur eine mündliche Schlussfolgerung.



