Was CNC-Prototyping ist: zuerst die drei Wege Subtraktion, Addition und Formgebung unterscheiden
CNC-Prototyping bedeutet, mit einer numerisch gesteuerten Werkzeugmaschine überschüssiges Material von einem massiven Rohteil abzutragen und schnell wenige Teile herzustellen, um das Design zu validieren, die Passung zu testen oder Funktionstests durchzuführen. Im Kern ist es subtraktive Fertigung: Das Rohteil wird nur verkleinert, nicht vergrößert, und die endgültige Form wird durch die Werkzeugbahn bestimmt. Das entscheidet, dass es sich in der Anwendung kaum durch die beiden anderen Wege – 3D-Druck und Spritzguss – ersetzen lässt.
3D-Druck ist additive Fertigung, bei der Material Schicht für Schicht aufgebaut wird. Er eignet sich für frühe Validierungsteile mit komplexer Struktur, internen Kanälen oder Hohlräumen, bei denen die Anforderungen an Optik und Maßgenauigkeit nicht allzu streng sind; nachteilig sind die Anisotropie zwischen den Schichten, sichtbare Schichtlinien und Verzug bei großen ebenen Flächen. Spritzguss ist Formgebung, bei der Kunststoff die Kavität füllt und beim Abkühlen erstarrt; vorgeschaltet ist der Formenbau, dessen Kosten und Durchlaufzeit auf das Werkzeug verteilt werden, weshalb er erst ab ausreichend großer Stückzahl wirtschaftlich ist. CNC-Prototyping liegt dazwischen: kein Formenbau nötig, das Material kommt dem Endanwendungszustand nahe, und Maße und Oberflächen liegen meist näher am Fertigteil als beim Druckteil.
Um zu entscheiden, welcher Weg der richtige ist, fragt man zuerst, welches Problem das Prototyping lösen soll. Geht es nur um Proportionen der Form und die Bestätigung der Montagebeziehung, ist 3D-Druck oft schneller und günstiger; soll das Teil in eine bestehende Mechanik eingebaut werden, Drehmoment aufnehmen, eine Dichtpassung bilden oder mit dem endgültigen Material einem Ermüdungstest unterzogen werden, ist CNC-Prototyping besser geeignet. Der Kernwert des Prototypings ist die Validierung von Montagebeziehungen, Toleranzpassungen und Strukturfestigkeit, nicht das Erreichen eines Serienstückpreises – ist das klar, gibt es eine Grundlage für die spätere Auswahl von Maschine und Material sowie die Toleranzangabe.
| Dimension | CNC-Prototyping (subtraktiv) | 3D-Druck (additiv) | Spritzguss (Formgebung) |
|---|---|---|---|
| Formgebungsart | Werkzeug trägt Rohteilmaterial ab | Material wird Schicht für Schicht aufgebaut | Schmelze füllt die Formkavität |
| Formenbau/Vorrichtung | meist nur Spannvorrichtung nötig | meist nicht nötig | Formenbau zwingend, hohe Vorabinvestition |
| Geeignete Stückzahl | Einzelstück bis Kleinserie | Einzelstück bis Kleinserie | erst bei Serienfertigung wirtschaftlich |
| Maße und Oberfläche | näher am Fertigteil, nachbearbeitbar | deutliche Schichtlinien, Genauigkeit prozessbedingt begrenzt | gute Gleichmäßigkeit, abhängig von der Formqualität |
| Typische Risiken | Verformung durch Aufspannung, Werkzeugkollision | Verzug, Festigkeit zwischen den Schichten | Einfallstellen, Bindenaht, Verzug |
Ein weiterer oft übersehener Punkt: Beim CNC-Prototyping sind die Maße „herausgearbeitet“, nicht „aus der Form kopiert“. Bei derselben Zeichnung können ein anderes Aufspannkonzept und ein anderes Werkzeug zu anderen Ergebnissen führen. Auch deshalb sollte man in der Prototyping-Phase die Arbeitsfolge mit dem Bearbeiter abstimmen, statt die Dateien abzugeben und auf die Lieferung zu warten.
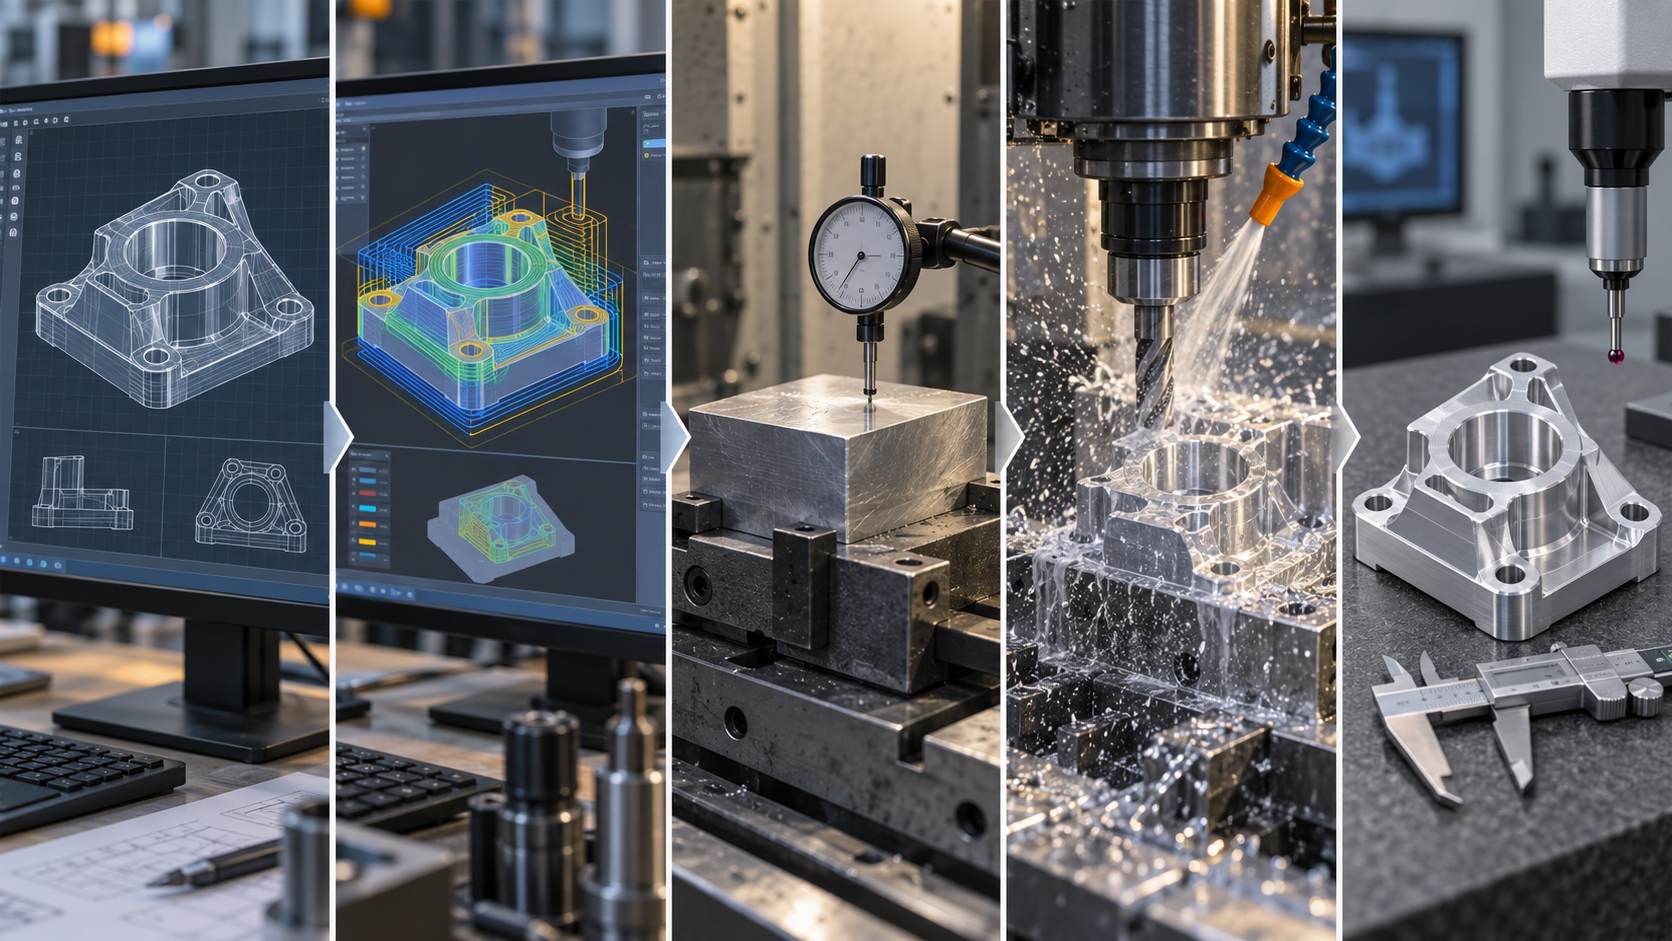
CNC-Prototyping: So geht man vor – die tatsächlichen Schritte eines Fünf-Schritt-Prozesses
Erster Schritt: CAD-Modell prüfen – vor dem Prototyping zuerst die Daten bereinigen
Zweiter Schritt: CAM-Programmierung – vom Werkzeugweg zum G-Code
Dritter Schritt: Aufspannung und Werkzeugvermessung – der Bezug bestimmt die Maßhaltigkeit
Vierter Schritt: Zerspanung – Spanabfuhr, Kühlung und Werkzeugausweichen im Blick behalten
Fünfter Schritt: Nachbearbeitung und Prüfung – nach der Bearbeitung ist nicht Schluss
Welche Maschine für das Prototyping: Die Arbeitsteilung von Fräsen, Drehen und Bohren
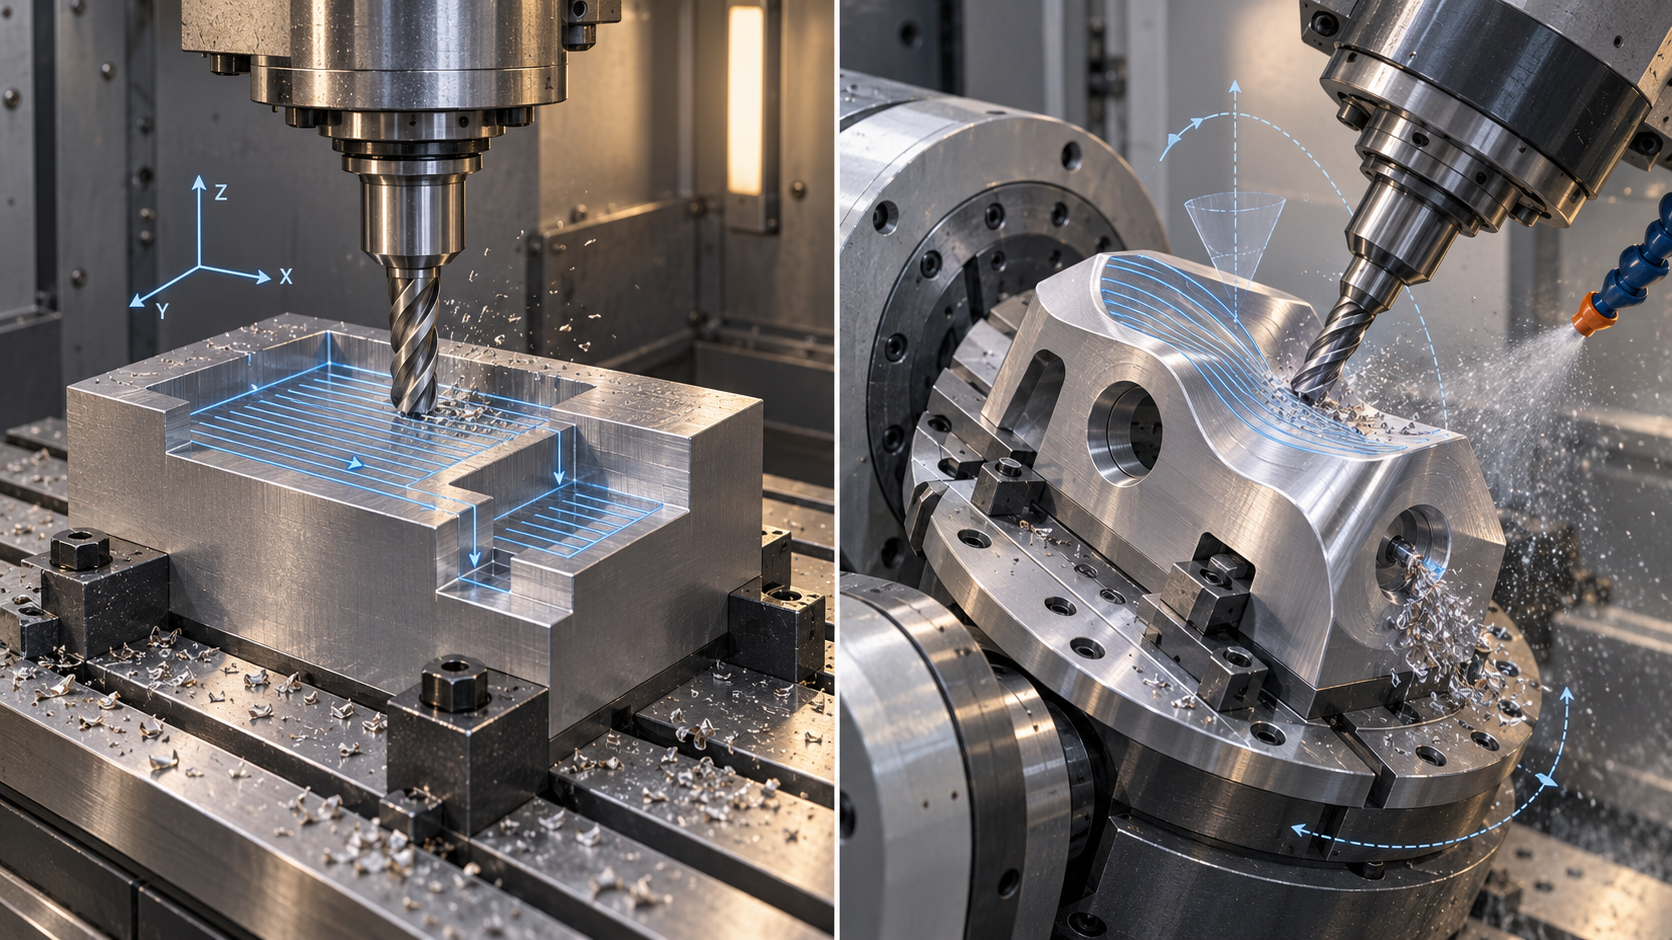
Fräsen: Wie man drei Achsen und fünf Achsen unterscheidet
Drehen: Rotationskörper zuerst, Stückkosten meist niedriger
Bohren, Reiben und Gewindeschneiden: Ergänzende Arbeitsgänge für Bohrungsmerkmale
Auswahlentscheidung: Die Merkmale bestimmen die Maschine
| Ebenen, Absätze, Formnester, Konturen | 3-Achs-Fräsen | Direkte Aufspannung, klarer Programmierweg |
| Freiformflächen, seitliche Bohrungen, mehrmals zugängliche Merkmale | 5-Achs-Fräsen | Weniger Aufspannungen, höhere Programmier- und Maschinenstundenkosten |
| Wellen, Buchsen, Flansche, Gewindestangen | Drehen | Rotationskörper in einer Aufspannung fertig, Stückkosten meist niedriger |
| Normale Montagebohrungen | Bohren | Allgemeine Genauigkeit, geeignet für Nicht-Passungslöcher |
| Stiftlöcher, Positionierlöcher | Reiben | Korrigiert Bohrungsdurchmesser und Bohrungswand, höhere Passgenauigkeit |
| Innengewinde | Gewindeschneiden | Erfordert Freiraum für den Werkzeugrückzug, Gewindespezifikation angeben |
Wie man das Prototyping-Material auswählt: gängige Optionen für Metalle und Kunststoffe
Die Materialauswahl beim CNC-Prototyping ist im Wesentlichen eine Rückwärtsableitung vom „Testzweck“. Wofür das Teil zur Validierung verwendet wird, dafür wird das Material gewählt. Montagetest, optisches Handmuster, funktionaler Belastungstest, Anforderungen an Leitfähigkeit oder Korrosionsbeständigkeit – sie alle führen zu unterschiedlichen Optionen. In der Branche ist es üblich, zuerst das Testziel festzulegen, dann zu prüfen, ob das Material die im Zeichnung geforderten Schlüsselmerkmale herausarbeiten kann, und erst zuletzt den Preis zu vergleichen. Umgekehrt, wenn man zuerst fragt „Wie viel kostet das teuerste Material?“, gibt man in der Prototyping-Phase oft unnötig Geld aus.
Metall-Prototyping: Abwägung zwischen Aluminium, Stahl, Messing und Titan
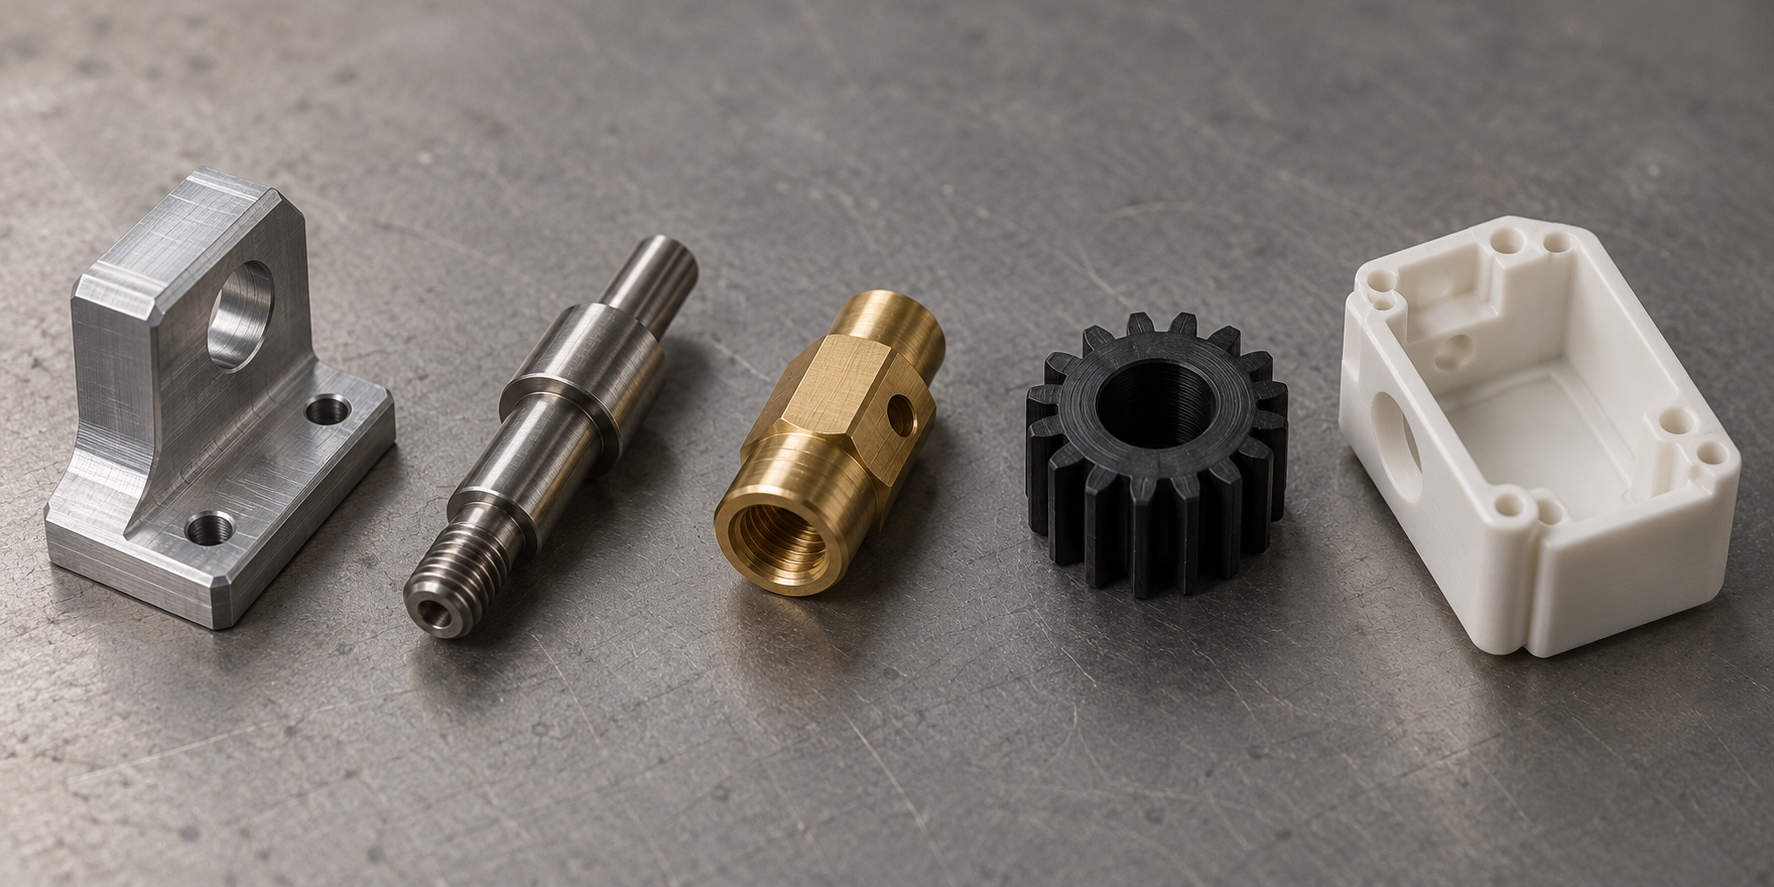
Aluminiumlegierung ist das am häufigsten verwendete Metall beim CNC-Prototyping. Sie lässt sich gut zerspanen, ist leicht und bietet viele Optionen für die Oberflächenbehandlung; sie wird häufig für Strukturteile, Gehäusehandmuster und Halterungsteile verwendet. 6061 und 7075 sind in der Branche gängige Werkstoffgüten – erstere bietet eine ausgewogene Bearbeitungs- und Eloxalperformance, letztere hat höhere Festigkeit, ist aber beim Schneiden empfindlicher gegenüber Werkzeugen und Parametern. Wenn das Prototypenteil dem Endprodukt im Gebrauchszustand nahekommen soll, ist Aluminium oft ein recht solider Ausgangspunkt.
Stahl und Edelstahl werden für Anwendungen mit höheren Anforderungen an Strukturfestigkeit, Verschleißfestigkeit oder Korrosionsbeständigkeit eingesetzt. Kohlenstoffarmer Stahl ist leicht zerspanbar und eignet sich für Belastungsnachweisteile; Edelstahl (z. B. 304, 316) hat gute Korrosionsbeständigkeit, aber schlechte Zerspanbarkeit, schnellen Werkzeugverschleiß und in der Regel längere Bearbeitungszeiten, wodurch auch die Stückkosten steigen. Messing hat eine hervorragende Zerspanbarkeit und wird häufig für leitfähige Teile, Dekorteile und präzise Kleinteile verwendet; die erzielte Oberflächengüte ist oft gut. Titan ist ein anderer Fall: hohe Festigkeit, geringes Gewicht, aber schlechte Wärmeleitfähigkeit und schlechte Zerspanbarkeit – beim Bearbeiten neigt es zum Werkzeugausweichen und Werkzeugbrand. In der Branche wird es häufig für funktionale Nachweisteile mit hoher Festigkeit und geringem Gewicht verwendet, und die Kosten sind deutlich höher als bei Aluminium und Stahl.
Kunststoff-Prototyping: Einsatzszenarien für ABS, POM, Nylon und PMMA
Kunststoff-Prototyping wird überwiegend für optische Validierung und Montagetests verwendet. ABS bietet eine ausgewogene Gesamtperformance, die Oberfläche lässt sich nach dem Schneiden leicht schleifen und lackieren, es ist eine gängige Wahl für optische Handmuster. POM (in der Branche oft Delrin genannt) ist steif, maßstabil und hat einen niedrigen Reibungskoeffizienten; es eignet sich für Zahnräder, Gleitsteine und Passungsteile. Nylon ist zäh und verschleißfest, aber nach Feuchtigkeitsaufnahme ändern sich die Maße – wenn beim Prototyping Maßempfindlichkeit besteht, muss dies berücksichtigt werden. PMMA (Acrylglas) hat gute Transparenz und wird für Lichtleitteile, Sichtfenster und transparente Außenteile verwendet, ist aber relativ spröde und erfordert Vorsicht bei Bearbeitung und Handhabung.
Kunststoff-Prototyping und Metall-Prototyping haben unterschiedliche Positionierungen: Kunststoffteile dienen eher der Validierung von Montagebeziehungen, optischen Effekten und vorläufigen Strukturen, während Metallteile dem Endgebrauchszustand näher kommen. Wenn das Prototypenteil später auf Spritzguss umgestellt werden soll, müssen außerdem Materialschwindung und Entformungsrichtung beachtet werden – diese Punkte sollten bereits in der Designphase mit dem Bearbeiter abgestimmt werden. In der Branche ist es üblich: ABS oder PMMA für die optische Validierung, POM oder Nylon für die Montagevalidierung, und bei funktionaler Belastungsvalidierung bevorzugt Metall.
Nach der Materialauswahl gibt es noch einen leicht zu übersehenden Punkt: Derselbe Werkstoff in unterschiedlichen Zuständen (z. B. Aluminium T6 und T651, Stahl geglüht und vergütet) verhält sich bei der Bearbeitung und in der Endperformance unterschiedlich. In der Prototyping-Zeichnung sollten Werkstoffgüte und Zustand möglichst klar angegeben werden; bei Bedarf sind die entscheidenden Leistungsanforderungen zu vermerken, damit der Bearbeiter nicht mit dem standardmäßigen Lagermaterial beginnt. Bei der Materialauswahl gilt nicht „je teurer, desto besser“, sondern dass das Prototyping-Ergebnis die Frage beantworten kann, die Sie validieren möchten. Die in der Branche üblichen CNC-Prototyping-Toleranzen liegen in der Größenordnung von ±0,1 mm; strengere Passungsflächen müssen separat gekennzeichnet und bestätigt werden, und die Materialauswahl beeinflusst direkt, ob diese Toleranz stabil erreicht werden kann.
DFM-Prüfung, die vor dem Prototyping unbedingt durchgeführt werden muss: Kosten in die Designphase verlagern
Bei der Frage, wie man CNC-Prototyping macht, ist die erste Reaktion vieler: „Eine Maschine finden und das Modell herausschneiden.“ Die tatsächliche Reihenfolge ist genau umgekehrt: Zuerst sollte die DFM-Prüfung erfolgen, also die Bewertung der Fertigbarkeit. Beim gleichen Teil können ein paar Rundungen, eine Wandstärke oder eine Toleranzangabe auf der Zeichnung die Bearbeitungszeit um ein großes Stück unterscheiden. DFM ändert das Modell, nicht die Maschine – eine Linie auf dem Bildschirm zu verschieben kostet weit weniger als in der Werkstatt neu aufzuspannen, das Werkzeug zu wechseln und das Programm ein zweites Mal laufen zu lassen.
Was die DFM-Prüfung in der CNC-Prototyping-Phase tatsächlich ändert
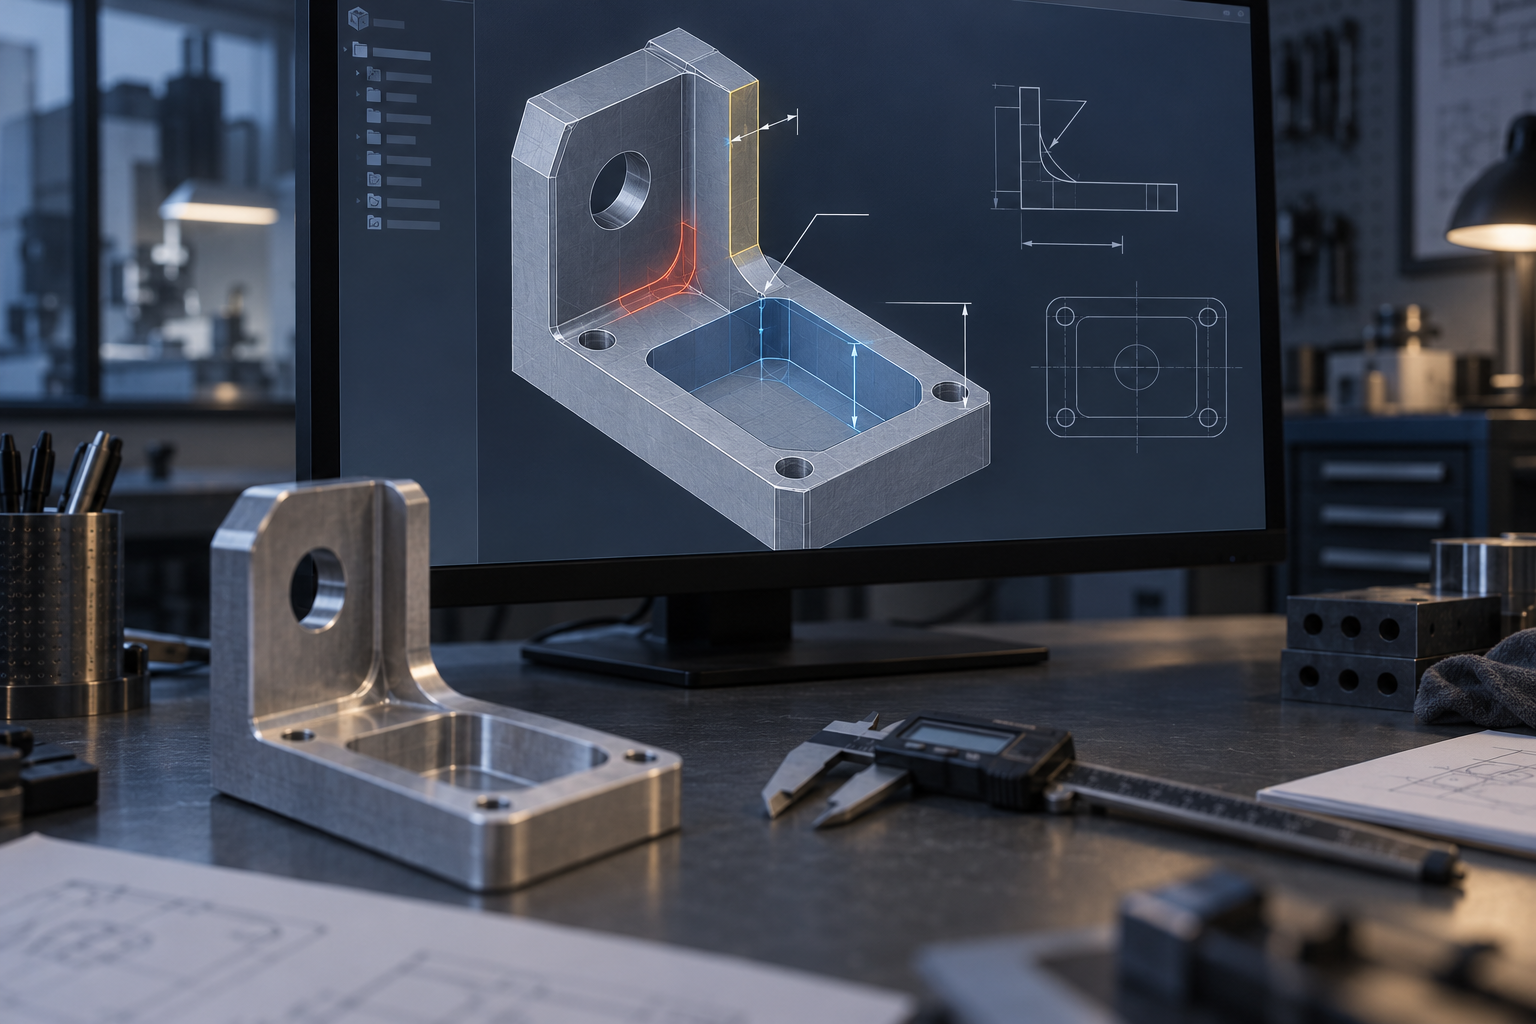
Beim CNC-Prototyping wird subtraktiv gefertigt, das Werkzeug ist rund, und es muss Platz zum Anfahren und Rückziehen geben. Jedes Design, das mit dieser physikalischen Regel kollidiert, schlägt direkt in Zeit und Kosten nieder. Zu den üblichen Prüfpunkten vor dem Prototyping gehören:
- Innenradius: Der Radius in Formnest-Ecken sollte nicht kleiner sein als der Radius des verwendeten Werkzeugs. Ein rechter Winkel im Design bedeutet, dass das Werkzeug eckig sein müsste – in der Praxis kann nur mit kleinerem Durchmesser langsam entgratet werden, eventuell sogar mit Funkenerosion. Einen größeren R-Wert anzugeben ist oft die kostensparendste Änderung.
- Wandstärke: Zu dünne stehende Wände vibrieren unter Schnittkräften, erzeugen Werkzeugausweichen und Rattermarken und verformen sich im schlimmsten Fall bis zum Ausschuss. In der Branche ist es üblich, die dünnste Wandstärke nicht unter ein bestimmtes Vielfaches des Werkzeugdurchmessers zu legen; der konkrete Wert variiert mit Material und Struktursteifigkeit und muss auf der Zeichnung bestätigt werden.
- Formnesttiefe: Tiefe Kavitäten sind durch das Längen-Durchmesser-Verhältnis des Werkzeugs begrenzt. Je länger das Werkzeug auskragt, desto leichter rattert es, und Oberflächenqualität sowie Maße sind schwer zu gewährleisten; nur schichtweises langsames Fahren mit geringer Schnitttiefe ist möglich. Tiefe Kavitäten müssen entweder flacher gestaltet werden, oder man akzeptiert bereits in der Designphase eine längere Bearbeitungszeit.
- Gewindebohrungen und Freiraum für den Werkzeugrückzug: Am Bohrungsgrund muss Platz für Gewindebohrer oder Fräser bleiben; Sacklochgewinde werden besonders leicht übersehen. Ist der Abstand von der Bohrungsöffnung zur Seitenwand zu gering, stoßen Werkzeug und Spannzange am Werkstück an.
- Unnötige enge Toleranzen und Nicht-Standard-Merkmale: Maße, die keine Passungsflächen sind, auf zwei Nachkommastellen anzugeben, erhöht nur den Prüfaufwand, ohne die Funktion zu verbessern. Merkmale wie Nicht-Standard-Gewinde und Sonderformen erfordern oft Sonderwerkzeuge oder zusätzliche Arbeitsgänge.
Je enger die Toleranz angegeben wird, desto höher die Prototyping-Kosten
Toleranzen sind der Punkt in DFM, der am leichtesten beiläufig zu streng angegeben wird. Jede Verschärfung einer Toleranzstufe auf der Zeichnung bedeutet für die Bearbeitungsseite eine zusätzliche Messung, einen zusätzlichen Schlichtschnitt und eine weitere Erstmusterprüfung. Die in der Branche üblichen CNC-Prototyping-Toleranzen liegen grob in der Größenordnung von ±0,1 mm und können die meisten Montagevalidierungen und Funktionstests erfüllen; wirklich strengere Passungsflächen – etwa Lagerstellen, Positionierstiftbohrungen – sollten separat gekennzeichnet und vorab mit dem Bearbeiter abgestimmt werden, ob sie erreichbar sind, statt die gesamte Zeichnung einheitlich zu verschärfen. Strengere Toleranzen bedeuten in der Regel höheren Aufwand bei Ausrüstung und Arbeitszeit, was sich bereits in der Angebotsphase zeigt.
Die DFM-Prüfung vor das Prototyping zu legen, bringt kumulative Vorteile: weniger Aufspannungen, kürzere Programmierzeit, geringere Ausschusswahrscheinlichkeit. Wenn erst nach dem Schneiden des Teils eine Kollision entdeckt wird, ändert sich nicht nur das Modell. Wenn Sie unsicher sind, welche Merkmale gelockert werden können, übergeben Sie Zeichnung und Funktionsanforderungen gemeinsam an den Bearbeiter für eine Runde Fertigbarkeitsbewertung – das ist schneller, als selbst wiederholt zu raten.
Die DFM-Prüfliste ist keine universelle Formel
Unterschiedliche Materialien, unterschiedliche Maschinen und unterschiedliche Werkzeuge haben unterschiedliche akzeptable Grenzen. Aluminiumteile lassen sich leicht zerspanen, die Toleranz für dünne Wände ist höher als bei Edelstahl; 5-Achsen-Maschinen können Aufspannungen reduzieren, aber die Programmierzeit für komplexe Freiformflächen bleibt bestehen. Daher sollten die Ergebnisse der DFM-Prüfung auf diese Zeichnung, dieses Material und diesen Prototyping-Zweck bezogen sein und nicht einfach eine allgemeine Checkliste kopieren. Erklären Sie klar, „warum dieses Merkmal so gestaltet ist“, damit der Bearbeiter wirklich brauchbare Alternativen vorschlagen kann.
Aufspannung, Bezugsflächen und Toleranzen: der Schlüssel zur Maßstabilität von Prototypenteilen
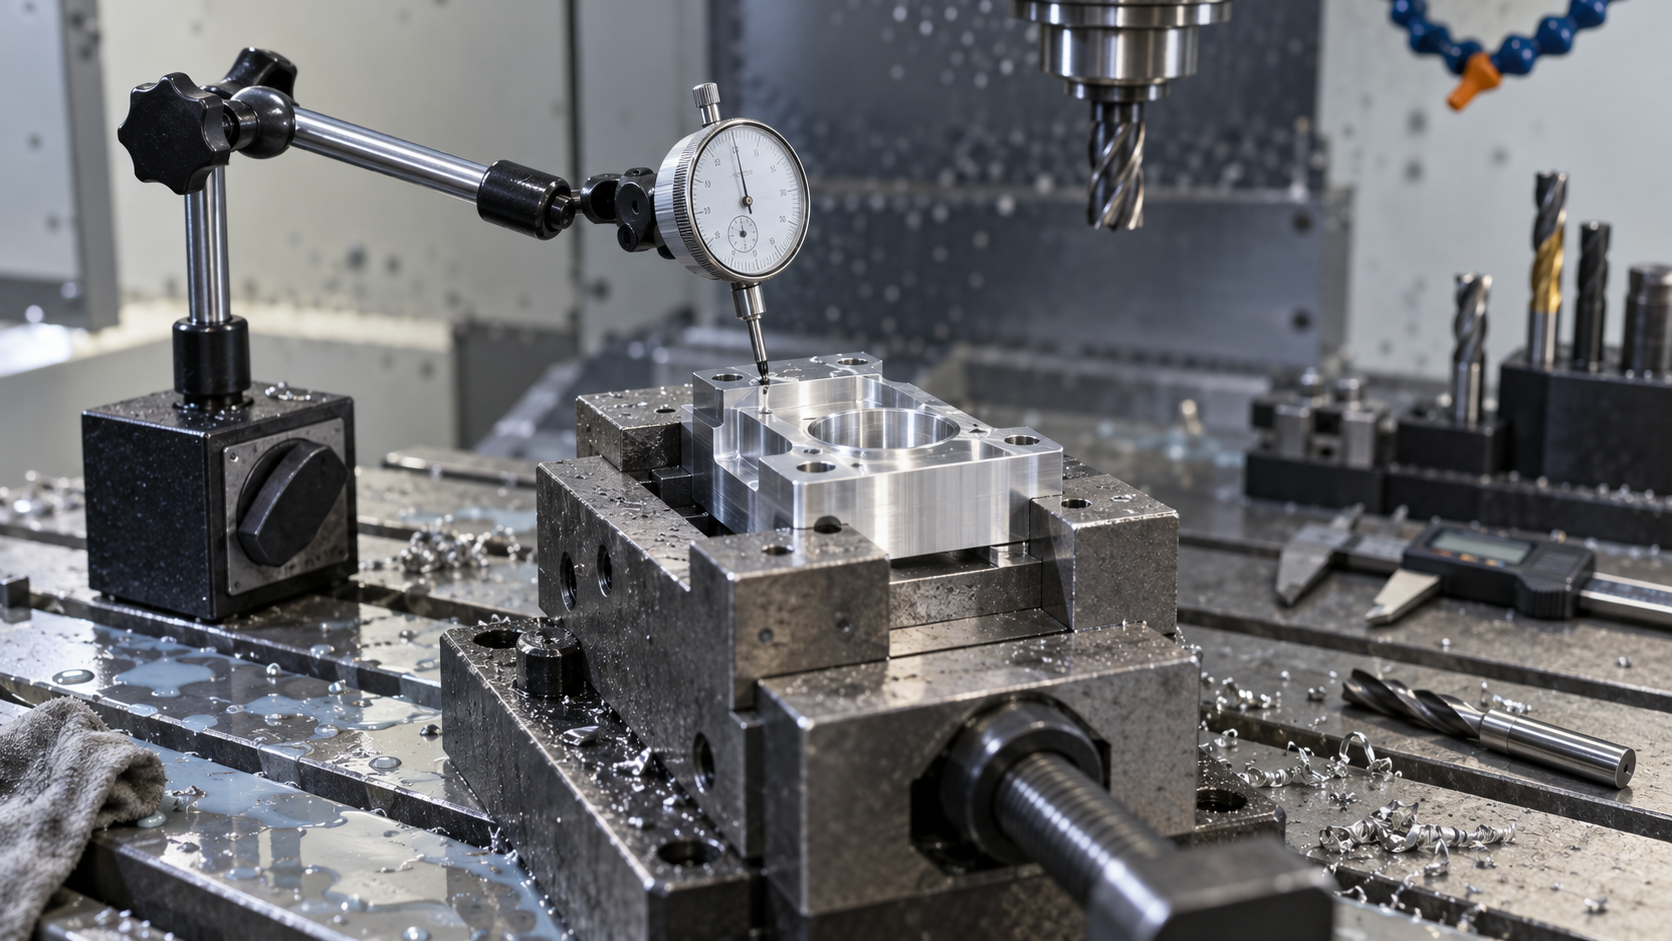
Beim gleichen Modell, derselben Maschine und demselben Werkzeug können bei einem anderen Aufspannkonzept die gemessenen Maße um mehrere Hundertstel abweichen. Im CNC-Prototyping wird genau dieser Punkt am häufigsten unterschätzt: Die Toleranzangaben auf der Zeichnung beschreiben nur „was gefordert ist“, während Bezugsflächen und Aufspannung bestimmen, „ob es stabil erreichbar ist“. CNC-Prototyping-Teile sind wenige Stückzahlen und haben oft keine spezielle Vorrichtung, daher entscheiden einheitliche Bezugsflächen und steife Aufspannung nahezu direkt über die Erstmusterquote.
Bezugsvereinheitlichung: Konstruktionsbezug, Fertigungsbezug und Prüfbezug möglichst zur Deckung bringen
Die Fläche oder Achse, die beim Bemaßen gewählt wird, ist der Konstruktionsbezug; die Fläche, die bei der Bearbeitung zum Ausrichten und Positionieren dient, ist der Fertigungsbezug; die Fläche, von der aus beim Prüfen der Messschieber oder das Koordinatenmessgerät ansetzt, ist der Prüfbezug. Wenn diese drei nicht zur Deckung kommen, entsteht ein Bezugsumsetzungsfehler. Wenn beispielsweise in der Zeichnung die Bohrungsposition von der Bodenfläche aus bemaßt ist, bei der Bearbeitung aber über eine Seitenfläche mit Anschlag positioniert wird und beim Prüfen dann die Deckfläche gespannt wird, dann addiert sich bei jedem Bezugswechsel eine weitere Fehlerschicht. Beim Prototyping ist der einfachste Weg, den Fertiger nach der Bezugsfläche der Zeichnung spannen zu lassen und diese Fläche am Erstmuster eindeutig zu kennzeichnen.
Wenn die Zeichnung selbst keinen eindeutigen Bezug vorgibt oder der Bezug ein schwer auffindbares Merkmal wie eine theoretische Mittellinie ist, muss vor dem Prototyping mit dem Fertiger geklärt werden: Stattdessen eine spannbare reale Fläche als Fertigungsbezug verwenden und die Bemaßung der kritischen Maße entsprechend mit anpassen. Der Kommunikationsaufwand dieses Schritts ist weit geringer als ein verschrottetes und neu gefertigtes Endprodukt.
Mehr Merkmale in einer Aufspannung fertigstellen: Wiederholte Positionierfehler reduzieren
Jedes Mal, wenn das Werkstück ab- und wieder aufgespannt wird, muss neu ausgerichtet und neu eingemessen werden, und die Fehler summieren sich. Wenn mehrere Kavitäten, Absätze und Bohrungspositionen derselben Fläche in einer einzigen Aufspannung komplett bearbeitet werden können, ist die Positionsgenauigkeit in der Regel deutlich besser als bei mehreren Aufspannungen. Das ist auch einer der Werte von Fünfachsbearbeitungszentren beim CNC-Prototyping: Durch den verketteten Rundtisch werden bei weniger Aufspannungen mehrere Bearbeitungsflächen des Werkstücks zugänglich, wodurch die durch Umspannen verursachte Bezugsdrift verringert wird. Ob eine Fünfachsbearbeitung sinnvoll ist, hängt natürlich von der Bauteilstruktur ab – nicht jedes Prototyping-Teil rechtfertigt das; dies ist im Einzelfall anhand der Merkmalsverteilung und der Toleranzanforderungen zu klären.
Spannkraftkontrolle bei dünnwandigen und langgestreckten Teilen sowie Risiko des Werkzeugausweichens
Bei dünnwandigen Teilen ist eine zu große Spannkraft am gefährlichsten: Beim Spannen wird das Werkstück verformt, nach dem Lösen federt es zurück, und das Maß ist außer Toleranz. Übliche Gegenmaßnahmen sind: Spannkraft reduzieren, Auflagepunkte vermehren, Schruppen und Schlichten trennen – beim Schruppen Aufmaß lassen, nach dem Lösen der Spannungen auf Fertigmaß schlichten. Bei langgestreckten Teilen besteht eher die Gefahr des Werkzeugausweichens: Werkzeug oder Werkstück verformen sich unter der Schnittkraft elastisch, die tatsächlich geschnittene Kontur weicht etwas von der programmierten Bahn ab, was sich als mittig zu groß oder zu klein zeigt. Kürzere Werkzeugauskragung, geringere radiale Schnitttiefe und zusätzliche Hilfsauflagen können das mildern. Wenn in der Prototyping-Phase solche Abweichungen auftreten, sollte zuerst die Aufspannung und die Werkzeugsteifigkeit geprüft werden, statt vorschnell das Programm zu ändern.
Schnittwärme und Wärmeverformung: Maßdrift bei kontinuierlicher Bearbeitung
Kontinuierliches Schneiden erwärmt Spindel, Werkzeug und Werkstück; nach der Wärmeausdehnung des Materials weichen die gemessenen Maße von denen nach dem Abkühlen ab. Aluminium hat einen relativ großen Längenausdehnungskoeffizienten; bei langen Bauteilen können bei einigen Grad Temperaturdifferenz auf mehreren hundert Millimetern Länge sichtbare Abweichungen auftreten. Bei Prototyping-Teilen mit geringer Stückzahl und kurzer Einzelstückzeit ist dieses Problem meist nicht ausgeprägt; bei langer kontinuierlicher Zerspanung oder großen dünnwandigen Teilen sollte jedoch Schruppen und Schlichten getrennt, ausreichend gekühlt und gegebenenfalls die endgültige Messung erst nach dem Abkühlen des Werkstücks durchgeführt werden. Bei der Prüfung sind die Daten maßgeblich, die in einem klimatisierten Raum oder in stabiler Umgebung gemessen wurden.
Betrachtet man diese Faktoren überlagert, so ist die Maßstabilität beim CNC-Prototyping tatsächlich das Ergebnis des Zusammenwirkens von „Bezug – Aufspannung – Werkzeug – Wärme“. Branchenüblich ist: Die Toleranz von Prototyping-Teilen wird im Bereich von ±0,1 mm gehalten, Passflächen oder Lagerstellen werden separat enger toleriert und erfordern eine Erstmusterbestätigung (branchentypisch, keine Zusage, im Einzelfall nach Zeichnung und Einschätzung des Fertigers). Je strenger die Maßanforderungen, desto mehr ändern sich Aufspannkonzept, Prüfmittel und Arbeitszeit; daher ist es der lohnendste Schritt, vor dem Prototyping Bezüge und kritische Maße klar zu benennen. Wenn die Zeichnung bereits feststeht, kann man sich zunächst unter CNC-Bearbeitungsmöglichkeiten über den Prozessumfang informieren und dann das Modell hochladen, um Aufspannung und Toleranzkonzept zu bestätigen.
Nachbearbeitung und Prüfung beim Prototyping: Entgraten, Oberflächenbehandlung und Messen
Ein CNC-Prototyping-Teil, das von der Maschine kommt, ist nur ein Halbfertigprodukt. Scharfe Kanten, Grate, Werkzeugspuren und unbehandelte Oberflächenzustände führen dazu, dass ein maßhaltiges Teil bei Montage oder Test Probleme macht. Erst nach Nachbearbeitung und Prüfung als abschließende Schritte ist ein wirklich geliefertes Prototyping-Teil der geschlossene Kreislauf von CAD zum realen Bauteil.
Entgraten und Anfasen: Zuerst sicherstellen, dass es hineinpasst und sicher anzufassen ist
Beim Schneiden entstehen zwangsläufig Grate an der Austrittskante, besonders deutlich an den Konturkanten beim Fräsen, an beiden Enden von Bohrungen und an Gewindeein- und -austritten. Grate sind nicht nur ein Gefühlsthema: Sie beeinträchtigen die Anlage von Passflächen, und abfallende Metallspäne können in Bewegungspaare gelangen und andere Teile beschädigen. Manuelles Entgraten erfolgt mit Feile, Schaber, Ölstein; bei etwas größerer Stückzahl können Entgratwerkzeuge oder Vibrationsgleitschleifen eingesetzt werden. Anfasen muss nach Zeichnung erfolgen; die üblichen 0,5×45°, 1×45° sind nur branchenübliche Schreibweisen, konkreter Winkel und Kantenbreite richten sich nach der Zeichnungsangabe. Bei allen Kanten, die von Hand berührt werden, und bei Kanten außerhalb von Dichtflächen sollte bereits in der Prototyping-Phase geklärt werden, ob angefast wird, statt erst bei blockierender Montage nachzuarbeiten.
Oberflächenbehandlung: Der entscheidende Schritt für Aussehen und Verschleißfestigkeit
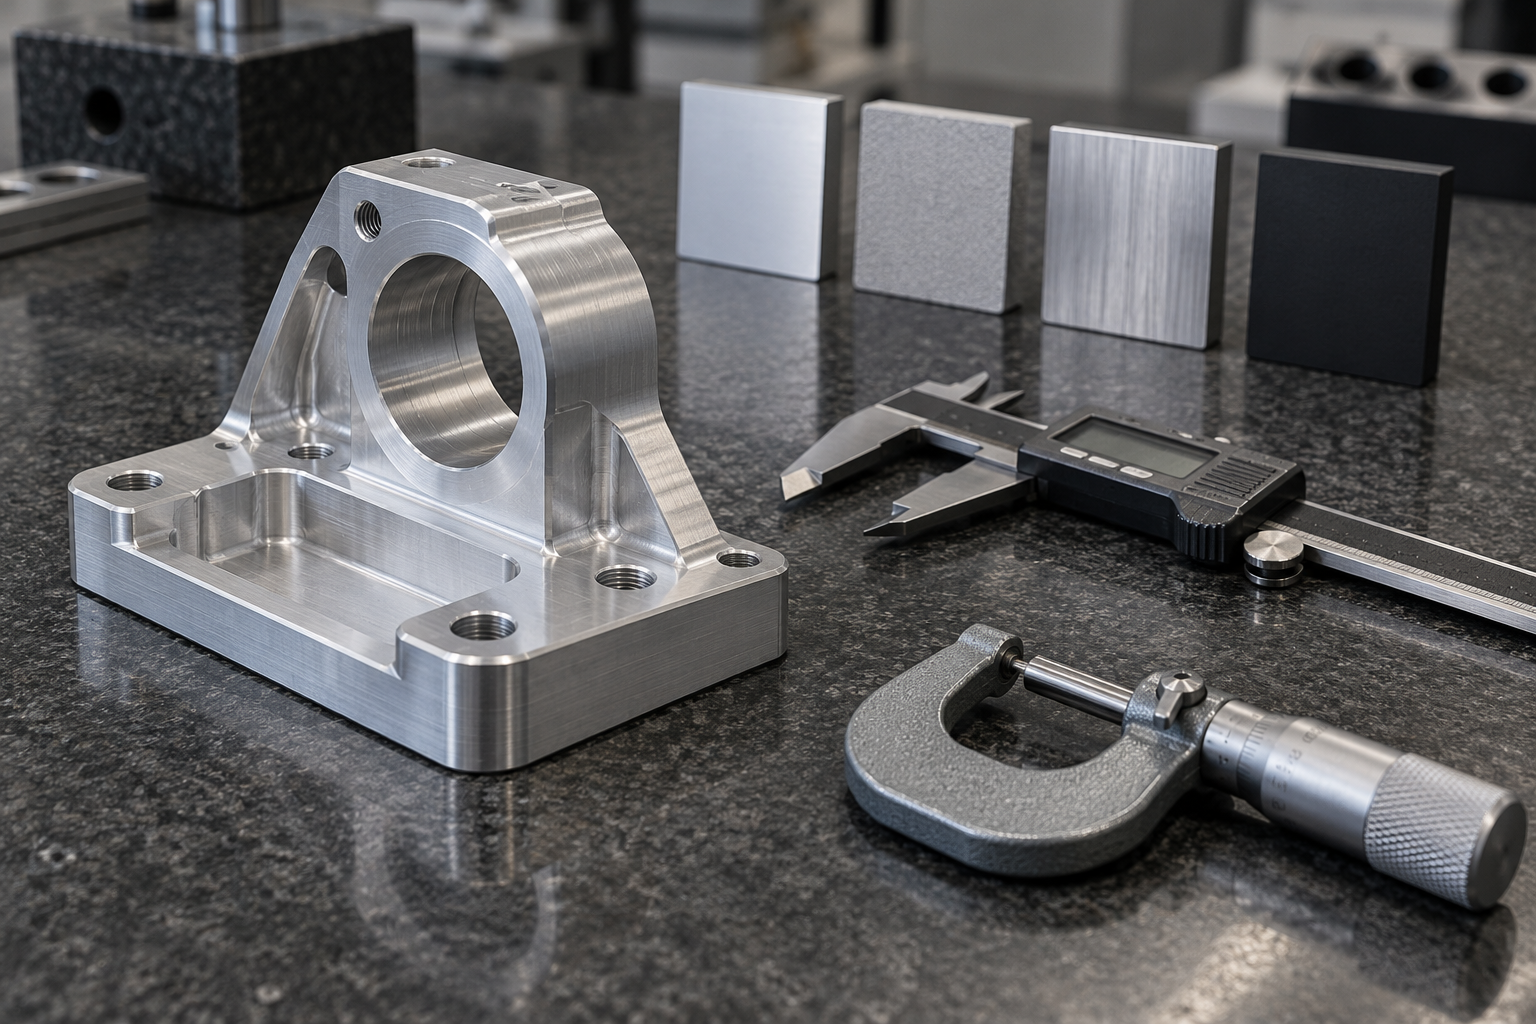
Die Oberflächenbehandlung beim Prototyping richtet sich nach dem Testzweck. Bei Aluminiumteilen sind Eloxieren (einfärbbar, erhöht Korrosionsbeständigkeit und Oberflächenhärte), Sandstrahlen (einheitliche matte Optik) und Bürsten (dekorative Textur) üblich; bei Stahlteilen Brünieren, Verzinken, Vernickeln; bei Messingteilen, die leitfähig oder dekorativ sein müssen, kommt Vernickeln oder Passivieren infrage. Zu beachten ist, dass Behandlungen wie Eloxieren und Galvanisieren die Maße verändern – Oxidschicht und Beschichtung erhöhen die Wandstärke in der Größenordnung von Mikrometern, bei Gewinden, Passbohrungen und präzisen Wellenzapfen müssen oft Aufmaß vorgesehen oder eine Maskierung vorgenommen werden. Wenn in der Zeichnung nur „Oberflächenbehandlung: Eloxieren“ steht, weiß der Fertiger nicht, wo maskiert werden muss und welche Schichtdickenklasse gilt; solche Informationen sollten am besten bereits in der Prototyping-Bestätigungsphase ergänzt werden.
Messen und Erstmusterbericht: Kritische Maße klar benennen
Normale Maße lassen sich mit Messschieber, Mikrometer und Höhenmessgerät prüfen; kritische Passmaße und Form- und Lagetoleranzen (Koaxialität, Rechtwinkligkeit, Positionstoleranz) erfordern ein Koordinatenmessgerät (KMG) oder ein Bildmessgerät. Die häufigste Falle in der Prototyping-Phase ist, dass in der Zeichnung nicht angegeben ist, welches Maß als kritisch gilt – der Fertiger liefert nach üblicher Stichprobenprüfung, und erst bei der Montage zeigt sich, dass eine Bohrungsposition abweicht. Es empfiehlt sich, im Prototyping-Auftrag direkt die Passmaße, Bezüge und Positionen, für die ein Bericht erforderlich ist, zu markieren. Der Wert des Erstmusterprüfberichts (FAI) liegt nicht in der Form, sondern darin, festzuhalten, „wie dieses Maß gemessen wurde, wo der Bezug liegt und welches Ergebnis erzielt wurde“. Bei geringer Prototyping-Stückzahl ist eine Einzelmessung oft machbar; bei Kleinserien ist, ob stichprobenartig geprüft wird, nach Toleranzklasse der Zeichnung und Verwendungszweck gesondert zu klären.
Erst nach Abschluss von Nachbearbeitung und Prüfung ist ein CNC-Prototyping-Teil wirklich für Montagevalidierung oder Funktionstest geeignet. Mit anderen Worten: Der Lieferstandard beim Prototyping ist nicht „herausgeschnitten“, sondern „Maße nachvollziehbar, Kanten sicher, Oberflächenzustand passend zum Einsatzszenario“.
Häufige Fragen zum CNC-Prototyping: Warum Prototyping-Teile teurer sind als Serienteile
Der Stückpreis auf dem Prototyping-Angebot liegt oft deutlich über dem von Serienteilen. Der Grund liegt nicht im Material, sondern in der Arbeitszeitstruktur: CAM-Programmierung, Vorrichtungsbau und Aufspannung, Werkzeugvorbereitung, Erstmuster-Probeschnitt und Maßprüfung – diese einmaligen Arbeiten müssen auf wenige oder sogar ein einziges Teil umgelegt werden. Erst mit steigender Stückzahl, wenn dasselbe Programm wiederholt läuft, sinkt der Stückpreis deutlich. Daher lässt sich vom Prototyping-Stückpreis in der Regel nicht auf den Serien-Stückpreis schließen.
Die beim Prototyping häufigen Problemarten lassen sich meist schon beim Programmieren und Aufspannen im Voraus vermeiden:
- Maß außer Toleranz: Zuerst die geometrische Genauigkeit und Wärmedrift der Maschine prüfen, dann Korrekturwerte und tatsächlichen Werkzeugdurchmesser überprüfen; eine Abweichung zwischen Einmessbezug und Zeichnungsbezug ist eine häufige Ursache.
- Rattermarken an der Oberfläche: Vorschub pro Zahn reduzieren, Werkzeugauskragung verkürzen, Hilfsauflagen ergänzen, bei Bedarf Schnitttiefe verringern und mit mehreren Zustellungen arbeiten.
- Grate und Aufwürfe: An- und Abfahrwege sowie Schnittparameter optimieren, an der Austrittsseite anfasen oder Entgrataufmaß vorsehen, um Nacharbeit bis unter Maß zu vermeiden.
- Rauheit nicht erreicht: Drehzahl und Vorschub aufeinander abstimmen, Schneidenecke mit kleinerem Eckenradius verwenden oder einen zusätzlichen Schlichtgang vorsehen.
Diesen Problemen ist gemeinsam: Das Programm zu ändern ist billiger als das Teil zu ändern. Nach der Erstbearbeitung zuerst die kritischen Maße messen und erst nach Bestätigung weiterlaufen – das ist deutlich wirtschaftlicher, als alles auf einmal zu fräsen und dann nachzuarbeiten.
Warum ist der Stückpreis beim CNC-Prototyping höher als in der Serie?
Programmierung, Aufspannung, Werkzeugvorbereitung und Erstmuster-Einrichtung sind einmalige Arbeitszeiten, die sich bei geringer Stückzahl nicht verteilen lassen. Mit steigender Stückzahl werden diese Kosten umgelegt, und der Stückpreis sinkt in der Regel entsprechend. Das konkrete Ausmaß der Senkung hängt von Bauteilkomplexität und Stückzahl ab und erfordert eine Anfrage nach tatsächlicher Menge.
Wie lange dauert CNC-Prototyping in der Regel?
Branchenüblich sind einige Tage bis ein bis zwei Wochen, abhängig von Bauteilkomplexität, Stückzahl, Materialbeschaffung und Anforderungen an die Oberflächenbehandlung. Dies ist ein branchentypischer Bereich, keine Lieferterminzusage; der tatsächliche Zeitplan ist mit dem Fertiger abzustimmen.
Welche Toleranzen sind beim Prototyping erreichbar?
Branchenüblich liegt die Prototyping-Toleranz im Bereich von ±0,1 mm; strengere Toleranzen erhöhen den Bearbeitungs- und Prüfaufwand und damit die Kosten. Kritische Passflächen sollten separat bemaßt und vorab abgestimmt werden, nicht die gesamte Zeichnung pauschal enger tolerieren.
Was tun, wenn am Prototyping-Teil Rattermarken oder Maßabweichungen auftreten?
Zuerst die Ursache lokalisieren: Rattermarken hängen meist mit Werkzeugauskragung, Vorschub und Auflagesteifigkeit zusammen; bei Maßabweichungen zuerst Korrekturwerte, Einmessbezug und Maschinenzustand prüfen. Die Messdaten des Erstmusters an die Programmierung zurückzumelden ist meist wirksamer, als direkt nachzuarbeiten.
Muss nach der Prototyping-Bearbeitung noch eine Nachbearbeitung erfolgen?
In der Regel ja. Entgraten und Anfasen beeinflussen Montage und Sicherheit, Oberflächenbehandlungen wie Eloxieren, Sandstrahlen und Galvanisieren beeinflussen Aussehen und Verschleißfestigkeit. Ob und in welchem Umfang dies erforderlich ist, hängt vom tatsächlichen Einsatzszenario des Bauteils ab.
Key takeaways
- CNC-Prototyping gehört zur subtraktiven Fertigung: Material wird mit Werkzeugen vom Rohteil abgetragen und so geformt. Es ist neben der additiven 3D-Druck-Fertigung und der formgebenden Spritzgussfertigung einer von drei unterschiedlichen Wegen.
- Das Prozessgerüst ist CAD-Modell → CAM-Programmierung zur Erzeugung des G-Codes → Aufspannen und Nullpunktanfahren → Zerspanung → Nachbearbeitung und Prüfung. Fehlt ein Schritt, kommt es später leicht zu Nacharbeit.
- Rotationskörper lassen sich wirtschaftlicher drehen; platten- oder gehäuseartige Teile mit Kavitäten, Absätzen und Gewindebohrungen werden gefräst; bei komplexen Freiformflächen kann Fünfachsbearbeitung die Anzahl der Aufspannungen reduzieren.
- Eine DFM-Prüfung vor dem Prototyping (scharfe Ecken, dünne Wände, tiefe Kavitäten, Verhältnis Werkzeuglänge zu Durchmesser) ist deutlich günstiger als Nacharbeit nach der Bearbeitung. Das ist der Schritt, der in der Prototyping-Phase am häufigsten übersprungen wird und sich am meisten lohnt.
- Der Stückpreis beim Prototyping liegt meist über dem Serieneinzelpreis, weil die Rüstzeiten für Programmierung und Aufspannung auf sehr wenige Stückzahlen verteilt werden. Das ist strukturell bedingt und keine überhöhte Angebotskalkulation.



