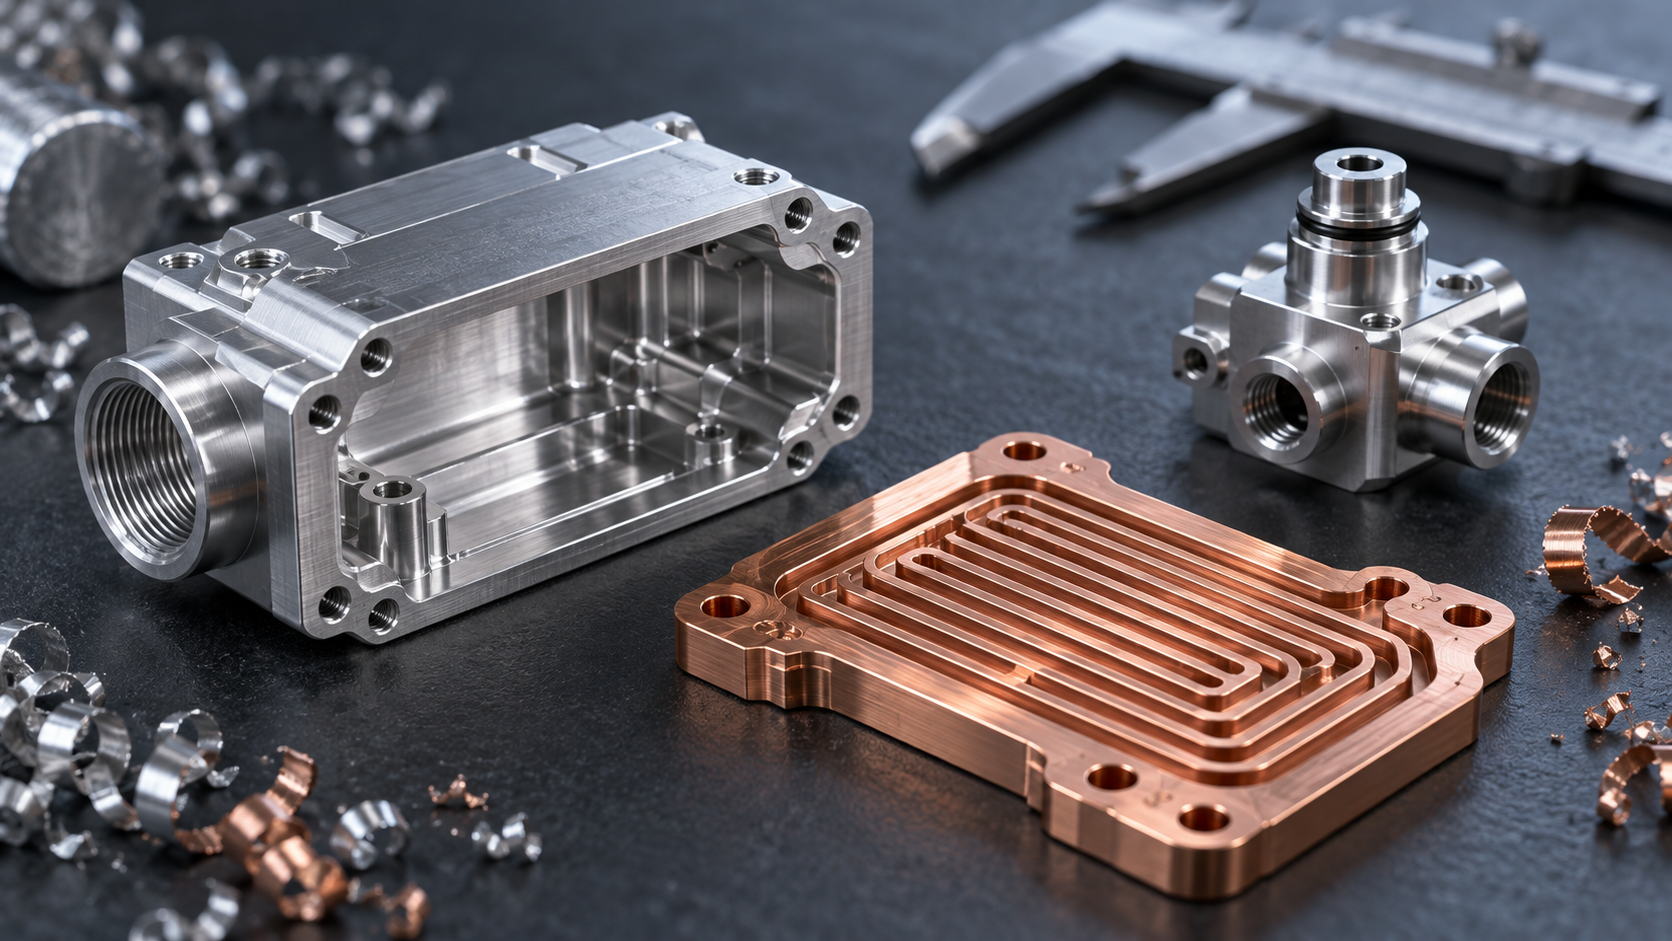
Warum die Bearbeitung elektronischer Teile so empfindlich auf Präzision reagiert
Bei der Bearbeitung elektronischer Teile ist der teuerste Fehler oft nicht die Bearbeitungsgebühr, sondern das erst nach der Montage entdeckte 0,02 mm. Ist eine Steckverbinderbohrung um 0,02 mm versetzt, kann der Kontaktwiderstand nach einigen Steckvorgängen schwanken; ist die Ebenheit eines Kühlkörpers um 0,05 mm schlechter, steigt der Grenzflächenwärmewiderstand und der Chip drosselt. Solche Abweichungen liegen einzeln betrachtet am „Toleranzrand“, werden im Gesamtgerät aber direkt zum Funktionsproblem.
Die Empfindlichkeit der Bearbeitung elektronischer Teile gegenüber Präzision konzentriert sich auf vier Folgen: Kontaktfehler – Abweichungen bei Bohrungsposition, Koaxialität und Schichtdicke führen zu unzureichender Kontaktfläche zwischen Stift und Buchse; Befestigungsversagen – ein zu großes oder versetztes Gewindekernloch lässt das Anzugsmoment nicht steigen oder das Gewinde überdrehen; Kühlverschlechterung – Ebenheit und Oberflächenrauheit bestimmen direkt die Füllstärke des Wärmeleit-Interface-Materials; Medienleckage – sobald die Dichtfläche von Ventilkörpern oder Gasanschlüssen Kratzer oder Ebenheitsabweichungen aufweist, wird der Druckhaltetest nicht bestanden.
Diese Probleme haben eines gemeinsam: Sie sind nicht „nicht herstellbar“, sondern „die Zeichnung legt die Abnahmekriterien nicht klar fest“. Ob Bohrungspositionen auf eine Bezugsfläche oder auf Achsabstände bezogen werden, ob Ebenheit mit Fühlerlehre oder Koordinatenmessgerät geprüft wird, mit welchem Druck und wie lange Dichtheit geprüft wird – bei uneinheitlichen Kriterien reden beide Seiten aneinander vorbei. Im Folgenden wird entlang von sechs Linien – Teiletyp, kritisches Maß, Werkstoff, DFM, Prozesskombination und Lieferantenauswahl – aufgeschlüsselt, welche Kriterien bei der Bearbeitung elektronischer Teile verhandelbar sind.
Vier Teiletypen, für die CNC-Bearbeitung bei elektronischen Teilen besonders geeignet ist
Was die CNC-Bearbeitung in der Bearbeitung elektronischer Teile wirklich in der Prozesskette hält, ist nicht die pauschale Aussage „hohe Präzision“, sondern die Art, wie einige Teiletypen von kritischen Maßen abhängen. Im Folgenden wird nach Teiletyp aufgeschlüsselt: Zuerst die kritischen Anforderungen, dann die übliche Bearbeitung, schließlich ein typisches Versagensszenario – Versagensszenarien zeigen besser als Datenblätter, wo das Problem liegt.
Steckverbinder und Anschlüsse: Bohrungsposition, Gewinde, Koaxialität
Bei Steckverbindergehäusen, Klemmsockeln und HF-Steckerhülsen konzentrieren sich die kritischen Maße auf Bohrungs- und Positionslage, Gewindeprofil und Sacklochtiefe sowie die Koaxialität zwischen mehreren Stiftpositionen. Ist der Lochabstand etwas versetzt, lässt sich der Stift nicht in die Klemme drücken; ist das Gewindekernloch etwas zu flach, lässt sich die Schraube nicht bis zum Anschlag eindrehen und das Gewinde überdreht leicht. Solche Teile werden meist durch CNC-Fräsen in Kombination mit Drehen gefertigt: Stiftarrays laufen über Bohren und Reiben, Rotationskörper über Drehen zur Sicherung der Koaxialität.
Typisches Versagen: Die Bohrungspositionen einer Steckverbindercharge liegen innerhalb der Zeichnungstoleranz, doch beim Zusammenbau schwankt die Steckkraft stark. Die Ursache: Als Bezug für die Positionslage wurde die Stirnfläche statt der Montagefläche gewählt; die Bearbeitung richtete sich an der Stirnfläche aus, sodass die Messung um eine Ebene vom Montagebezug abwich. Die Positionslage selbst war nicht überschritten, doch montiert passte es nicht.
Kühlmodule und Kühlteile: Ebenheit, Rauheit, Strömungskanäle
Bei Kühlgrundplatten, Kühlplatten, Heatpipe-Presssitzen und Flüssigkühlkanalblöcken sind die kritischen Anforderungen Ebenheit der Anlagefläche, Oberflächenrauheit und Konsistenz des Kanalquerschnitts. Bei schlechter Ebenheit lässt sich der Wärmewiderstand auch mit dickerem Interface-Material nicht ausgleichen; bei zu großer Rauheit verkleinert sich die tatsächliche Kontaktfläche und der Wärmeleitpfad verschlechtert sich. Die Bearbeitung erfolgt überwiegend durch CNC-Fräsen; bei tiefen Kanälen wird häufig „Gussrohling + CNC-Feinbearbeitung“ kombiniert, wobei die Kanäle dem Guss und die Dicht- und Montageflächen dem Fräsen überlassen bleiben.
Typisches Versagen: Ein Kühlkörper besteht die Ebenheitsabnahme mit der Fühlerlehre, doch am Wärmeerzeuger ist der Temperaturanstieg zu hoch. Ursache: Die Fühlerlehre prüfte nur den Rand, während der mittlere Bereich leicht eingesenkt war – und nach dem Anpressen ist gerade die Mitte die Hauptwärmeübertragungszone. Abnahmekriterium und tatsächliche Anlagefläche passten nicht zusammen.
Steuerungs- und Ventilkörperteile: Dichtheit, Passungsspiel, Dichtfläche
Bei Gassteuerblöcken, Mikroventilkörpern und Sensorgehäusen sind die kritischen Anforderungen Dichtheit, Passungsspiel und Rauheit der Dichtfläche. Solche Teile integrieren oft kreuzende Kanäle in kleinem Volumen; sobald die Dichtfläche Werkzeugspuren oder Grate aufweist, tritt die Leckage nach der Montage auf, nicht während der Bearbeitung. Die Bearbeitung erfolgt meist durch CNC-Dreh-Fräskombination, bei der mehrdirektionale Kanäle und Dichtflächen in einer Aufspannung fertiggestellt werden, um Positionsfehler durch wiederholtes Ausrichten zu reduzieren.
Typisches Versagen: Ein Ventilkörper besteht den Dichtheitstest als Einzelteil, doch nach dem Zusammenbau tritt eine Mikroleckage auf. Ursache: Die Relativposition von Dichtfläche und Kanal verschob sich bei der zweiten Aufspannung; am Einzelteil nicht messbar, offenbart sie sich erst, wenn der Dichtring in der Baugruppe versetzt anliegt. Mehrdirektionale Kanalteile möglichst in einer Aufspannung zu fertigen, dient genau solchen Problemen.
Bedien- und Strukturträgerteile: Festigkeit, Maßkonsistenz
Bei Bedienfeldern, Halterungen, Abschirmrahmen und inneren Lastaufnahmeteilen sind die kritischen Anforderungen Festigkeit und Maßkonsistenz, nicht punktuelle Höchstpräzision. Solche Teile laufen oft als CNC-Fräsen in Kombination mit Blechumformung: Die Hauptkontur wird durch Blechbiegen geformt, Montagelöcher und Passflächen werden per CNC feinbearbeitet – ein Kompromiss aus Kosten und Konsistenz. Bei großen Stückzahlen und einfachen Formen ist Blechumformung selbst der geeignetere Weg.
Typisches Versagen: Die Maße einzelner Halterungen liegen alle im Toleranzband, doch bei der Serienmontage treten teilweise Interferenzen auf. Ursache: Die Rückfederung beim Biegen schwankt von Charge zu Charge; ein konformes Einzelteil bedeutet nicht Konsistenz innerhalb der Charge. Bei solchen Teilen ist bei der Abnahme die Konsistenz innerhalb der Charge oft wichtiger als die Grenzpräzision des Einzelteils und sollte in die Anforderungen aufgenommen werden.

Bohrungsposition, Gewinde, Ebenheit, Dichtheit: Wie man die kritischen Maße bei der Bearbeitung elektronischer Teile verhandelt
Was bei der Bearbeitung elektronischer Teile wirklich zu Streit führt, ist oft nicht „ob die Präzision ausreicht“, sondern wie es auf der Zeichnung bemaßt und bei der Abnahme gemessen wird. Für Bohrungsposition, Gewinde, Ebenheit und Dichtheit gibt es jeweils mindestens zwei vertretbare Schreibweisen; der Lieferant fertigt nach A, der Kunde prüft nach B – und schon wird ein konformes Teil als nicht konform beurteilt. Im Folgenden werden diese vier Punkte in verhandelbare Kriterien zerlegt.
Bohrungsposition: Erst Bezug festlegen, dann Positionslage oder Koordinatentoleranz verhandeln
Bei der Bearbeitung elektronischer Teile wie Steckverbindern sind Bohrungspositionen die häufigste Problemquelle. Bei der Verhandlung sind drei Dinge zu klären: Was ist der Bezug (die große Gehäuseebene, zwei Positionierstiftbohrungen oder die Stirnfläche), ob als Positionslage oder als Koordinatentoleranz bemaßt wird und ob die Bohrung selbst eine Passungsanforderung hat (Pressstifte, Positionierzapfen und Schraubendurchgangslöcher stellen völlig unterschiedliche Anforderungen an den Bohrungsdurchmesser).
Bei Positionslage mit MMC (Maximum Material Condition) erweitert ein Bohrungsdurchmesser an der Obergrenze sogar die Positionsanforderung; bei Koordinatentoleranz gibt es diesen Ausgleich nicht. Werden beide Bemaßungsarten auf einer Zeichnung gemischt, zerfasert das Prüfkriterium. Branchenüblich ist, für Funktionsbohrungen Positionslage mit Bezugssystem und für dekorative oder Durchgangsbohrungen Koordinatentoleranzen zu verwenden; welche Variante gilt, sollte auf der Zeichnung vermerkt und vor der Angebotsabgabe mit dem Bearbeiter das Prüfmittel (Koordinatenmessgerät oder Lehre) geklärt werden.
Gewinde: Kernloch, Gewindeprofil und Sacklochtiefe zusammen betrachten
Gewinde sind bei der Bearbeitung elektronischer Teile selten die Schwierigkeit, aber oft der Streitpunkt. Bei kleinen Gewinden wie M2 oder M2.5 beeinflussen Kernlochtoleranz und Gewindeprofil (metrisches Regel- oder Feingewinde, ob 6H-Genauigkeit erforderlich) direkt das Montagedrehmoment und das Risiko des Überdrehens. Bei Sacklochgewinden sind außerdem wirksame Gewindetiefe und Bohrtiefe zu klären – die Angabe „5 tief“ allein genügt nicht; bis zum Grund zu schneiden bedeutet nicht, dass das wirksame Gewinde bis zum Grund reicht.
Bei kleinen Gewinden in dünnwandigen Aluminiumteilen sollte auf der Zeichnung vermerkt werden, ob Gewindeeinsätze (z. B. Drahtgewindeeinsätze) zulässig sind, da die Lebensdauer direkter Aluminiumgewinde bei wiederholtem Ein- und Ausbau begrenzt ist. Solche Konstruktionsentscheidungen gehören zum DFM-Bereich und sind vor der Angebotsabgabe günstiger zu klären als nach der Bearbeitung nachzuarbeiten.
Ebenheit: Klarstellen, ob Anlagefläche oder Gesamtfläche, und wie gemessen wird
Kühlkörper, Leistungshalbleitersockel und Abschirmhauben-Anlageflächen fordern Ebenheit, doch „Ebenheit 0,05“ kann um ein Mehrfaches abweichen, wenn nicht gesagt wird, ob lokale Anlagezone oder Gesamtfläche gemeint ist. Je kleiner die Anlagefläche und je strenger die Anforderung, desto mehr müssen beim Bearbeiten Aufspannspannungen und Schnittwärme kontrolliert werden, sonst federt das Teil nach dem Lösen der Spannvorrichtung zurück.
Auch das Messkriterium muss einheitlich sein: Die Fühlerlehre misst lokalen Spalt, das Koordinatenmessgerät berechnet die Abweichung einer Ausgleichsebene – beides ist nicht dasselbe. Bei Teilen, die empfindlich auf den Grenzflächenwärmewiderstand reagieren, liegt der Schwerpunkt in der Branche oft auf der Kontaktfläche der Anlagezone statt auf absoluter Ebenheit der Gesamtfläche; wie viel zulässig ist, sollte anhand der Füllfähigkeit des Wärmeleit-Interface-Materials (Wärmeleitpad, Wärmeleitpaste) festgelegt werden, nicht durch Abschreiben einer Zahl.
Dichtheit: Prüfdruck, Medium und Leckagerate zusammen angeben
Steuergehäuse, Ventilkörper und Sensorgehäuse tragen bei der Bearbeitung elektronischer Teile häufig Dichtheitsanforderungen. Mit nur dem Wort „dicht“ lässt sich nicht abnehmen; mindestens anzugeben sind: Prüfmedium (Druckluft oder Helium), Prüfdruck (Relativdruck oder Absolutdruck), Haltezeit und zulässige Leckagerate (oder Obergrenze des Druckabfalls).
Die Heliumprüfung ist empfindlich, aber teuer; die Druckluft-Druckabfallmethode ist günstig, aber unempfindlich gegenüber kleinen Leckagen. Welche gewählt wird, hängt vom tatsächlichen Einsatzfall ab – Wasserdichtigkeit, Staubdichtigkeit oder Kältemitteldichtigkeit – und lässt sich nicht pauschal entscheiden. Außerdem ist anzugeben, ob die Dichtfläche mit Dichtmittel beschichtet werden darf, da dies spätere Demontage und Reparatur beeinflusst. Solche Kriterien sollten bereits bei der Anfrage mitgeliefert werden, damit der Bearbeiter sie prozesstechnisch (Rauheit der Dichtfläche, Ebenheit, Dichtungsnutmaße) vorab abstimmen kann.
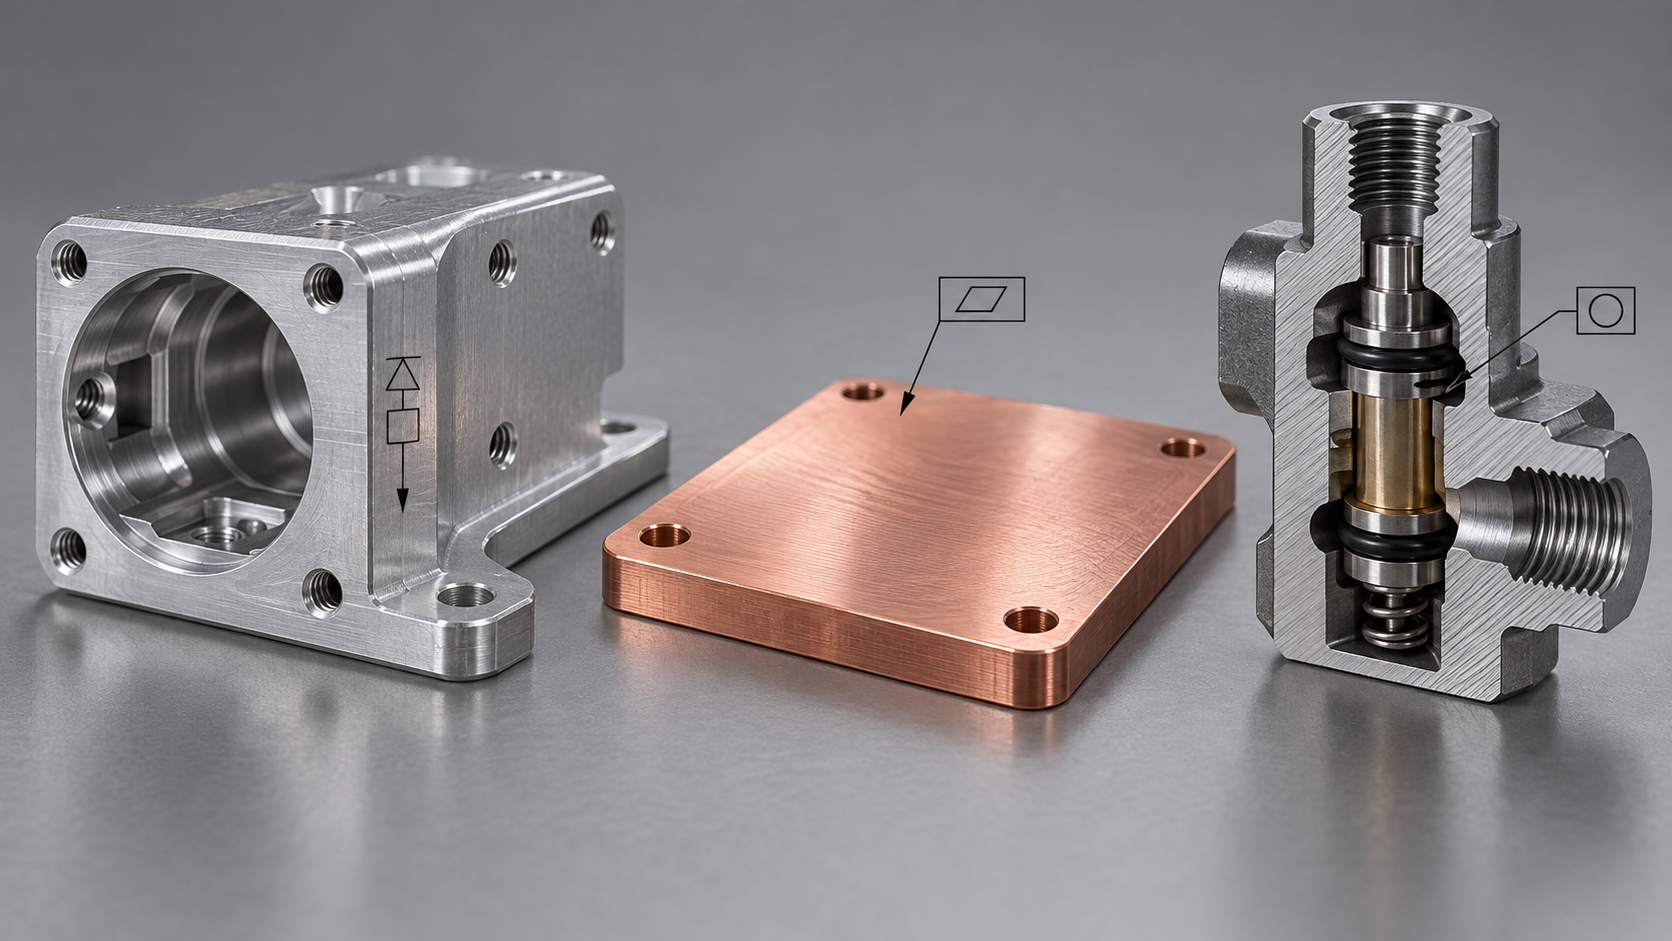
Betrachtet man die vier Punkte zusammen, fällt die Gemeinsamkeit auf: Die meisten Streitfälle bei der Elektronikteile-Bearbeitung entstehen aus einer Unstimmigkeit zwischen Bemaßung und Abnahme, nicht daraus, dass die Maschine es nicht könnte. Diese Festlegungen bereits in der Zeichnungsphase verbindlich zu machen, erspart deutlich mehr Aufwand als die nachträgliche Diskussion darüber, ob etwas konform ist oder nicht.
Materialauswahl: sechs Dimensionen von elektrischen Eigenschaften über Wärmemanagement bis zur Bearbeitbarkeit
Wenn eine Zeichnung für ein Elektronikteil hereinkommt, steht im Materialfeld oft „AL 6061“ oder „PEEK“, aber warum es dieses ist, können die meisten nicht beantworten. Die Materialauswahl bei der Elektronikteile-Bearbeitung bedeutet nicht, das Teuerste zu wählen, sondern sechs Dimensionen nach Priorität zu ordnen und dann gemeinsam mit dem Prozess zu konvergieren.
Elektrische Eigenschaften: Isolierteile und leitfähige Teile nehmen zwei Wege
Für Elektronikteile-Bearbeitungsteile, die isolieren müssen, wie Testvorrichtungsgrundplatten, Hochspannungs-Isolierblöcke, HF-Stützteile, wählt man üblicherweise PEEK, PTFE, PPS oder keramikgefüllte Kunststoffe. Sie haben einen hohen spezifischen Volumenwiderstand, aber beim Zerspanen ist die Spanabfuhr schlecht und es entsteht leicht Wärme; PTFE verformt sich zudem durch Kaltfluss, sodass bei dünnen Wänden der Vorschub reduziert werden muss.
Umgekehrt verwendet man für Teile, die Strom führen oder Erdungsfunktion haben – Sammelschienen, Abschirmbleche, Kontaktfedern – Kupfer, Kupfer-Nickel, Kupfer-Zinn oder Aluminium. Kupfer leitet Strom und Wärme gut, der Preis dafür ist Klebrigkeit am Werkzeug und schnelle Kaltverfestigung; Werkzeuge und Kühlschmierstoff müssen speziell darauf abgestimmt werden.
Wärmemanagement sowie Festigkeit und Gewicht: Bei Kühlteilen bevorzugt Aluminium und Kupfer, bei Strukturteilen zählt die Belastung
Bei Kühlmodulen und Kühlteilen zählt die Wärmeleitfähigkeit: Aluminium etwa 150–200 W/(m·K), reines Kupfer etwa 380–400 W/(m·K); in der Branche ist es üblich, Aluminium als Hauptkörper und Kupfer als Einsatz oder Heatpipe zu verwenden. Keramik und Spezialkunststoffe sind höher temperaturbeständig, leiten aber schlecht Wärme und eignen sich nur für kleine Wärmepfade.
Strukturstützteile werden nach Belastung und Vibrationsumgebung gewählt: Edelstahl ist fest, aber schwer und schwer zu zerspanen; ABS, PC/ABS sind leicht und leicht zu formen, geeignet für Gehäuse und Halterungen. Bei hohen Leichtbauanforderungen sind Aluminium und technische Kunststoffe der Standardausgangspunkt. Hier gibt es keine einzige Antwort; es hängt davon ab, was das Teil im Gesamtgerät aushalten muss.
Korrosionsbeständigkeit und Bearbeitbarkeit: zwei leicht unterschätzte Randbedingungen
Elektronikteile für den Außenbereich oder Fahrzeuge müssen Salzsprühnebel, Feuchtwärme oder chemische Reinigung bestehen; Aluminium benötigt Eloxieren oder chemisches Vernickeln, Edelstahl wird als 304/316 gewählt, Kupfer braucht eine Oxidationsschutzbehandlung. Sobald die Korrosionsschutz-Materialauswahl die Oberflächenbehandlung festlegt, müssen Maßkette und Toleranzen entsprechend angepasst werden; dieser Schritt sollte am besten vor dem Einfrieren der Zeichnung bestätigt werden.
Die Bearbeitbarkeit bestimmt Kosten und Lieferzeit. Kupfer klebt am Werkzeug, dünne Wände neigen zu Ratterschwingungen; PEEK leitet schlecht Wärme und verbrennt bei lokaler Überhitzung; Aluminium ist am unkompliziertesten, aber extrem dünne Wände verformen sich dennoch. Eine in der Branche übliche Erfahrung ist: Wenn bei demselben Teil sowohl Kupfer als auch Aluminium die thermische Auslegung erfüllen, rechnet man zuerst mit Aluminium, es sei denn, die Wärmestromdichte ist tatsächlich nicht zu beherrschen. Konkret bezogen auf die Zeichnung empfiehlt es sich, Werkzeugweg und Spannweise direkt mit dem Bearbeiter abzustimmen, statt nur den Materialstückpreis zu vergleichen. Kühlteile bevorzugt aus Aluminium oder Kupfer, isolierende Strukturteile bevorzugt aus PEEK/PTFE – das sind zwei häufige Kombinationen, aber keine harten Regeln.
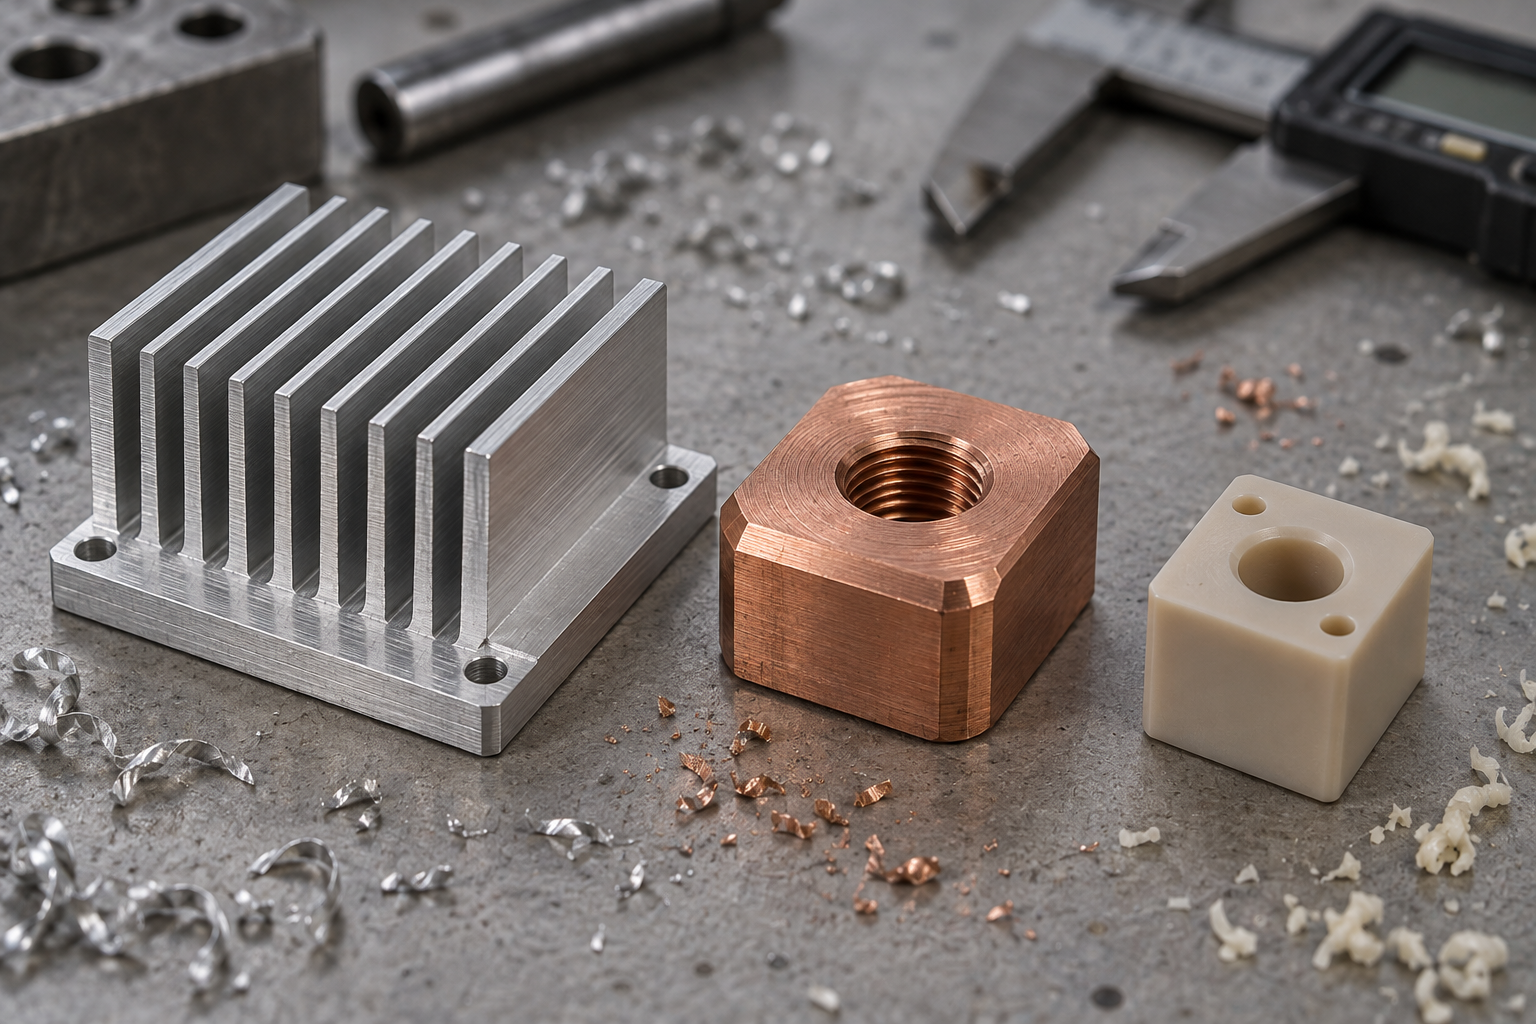
| Material | Elektrische Eigenschaften | Wärmeleitfähigkeit W/(m·K) | Festigkeit/Gewicht | Korrosionsbeständigkeit | Bearbeitbarkeit |
|---|---|---|---|---|---|
| Aluminium 6061 | Leitfähig, erdfähig | ≈150–200 | Mittlere Festigkeit, leicht | Eloxieren erforderlich | Gut, extrem dünne Wände verformen sich dennoch |
| Reinkupfer/Kupferlegierung | Elektrisch und thermisch leitfähig, ausgezeichnet | ≈380–400 | Hohe Dichte, eher weich | Oxidiert leicht, Behandlung erforderlich | Klebt am Werkzeug, Kaltverfestigung |
| PEEK | Isolierend, chemikalienbeständig | ≈0,25 | Gute Festigkeit, leicht | Ausgezeichnet | Schlechte Wärmeleitung, Überhitzungsgefahr |
| PTFE | Isolierend, niedrige Dielektrizitätskonstante | ≈0,25 | Weich, neigt zum Kaltfluss | Sehr gut | Schwer zu spannen, dünnwandig und verformungsanfällig |
| 304/316 Edelstahl | Leitfähig, erdbar | ≈16 | Hohe Festigkeit, schwer | Sehr gut | Schwer zu zerspanen, schneller Werkzeugverschleiß |
| PC/ABS | Isolierend | ≈0,2 | Mittel, leicht | Durchschnittlich | Spritzgussfreundlich, beim CNC-Fräsen leichtes Anschmelzen der Kanten |
Wenn man die sechs Dimensionen durchgeht, bleiben meist nur zwei oder drei Materialkandidaten übrig. Der nächste Schritt ist keine Entscheidung, sondern die Kandidatenmaterialien zusammen mit den kritischen Maßen dem Bearbeiter zur Fertigbarkeitsbewertung zu übergeben – viele Kostenunterschiede bei der Bearbeitung von Elektronikteilen werden tatsächlich schon in der Materialauswahl festgeschrieben. Wenn Sie schnell eine Runde Material- und Prozesskombinationen vergleichen möchten, können Sie in der Materialbibliothek gängige Werkstoffgüten ansehen und dann anhand der CNC-Bearbeitungskapazitäten prüfen, ob Toleranzen und Oberflächenanforderungen dazu passen.
DFM: Der am häufigsten übersprungene Schritt bei der Bearbeitung von Elektronikteilen
Nacharbeit bei der Bearbeitung von Elektronikteilen entsteht meist nicht an der Maschine, sondern in dem Moment, in dem die Zeichnung finalisiert wird. Falsch gewählte Bohrungsbezüge, Innenradien kleiner als der Werkzeugradius, dünnwandige Teile ohne Spannungsabbauzugabe – diese Probleme lassen sich in der Angebotsphase mit einer geänderten Bemaßung nahezu kostenlos beheben; nach dem An schnitt des Rohlings bedeutet eine Änderung neue Vorrichtungen, Neuprogrammierung und erneute Prüfung. Genau diesen Abschnitt adressiert DFM (Design for Manufacturing). Sein Ergebnis ist kein schön aussehendes Dokument, sondern eine Reihe konkreter Beurteilungen der Art „Wie wird diese Bemaßung bearbeitet, wo liegen die Kosten?“.
Auf die Bearbeitung von Elektronikteilen übertragen ist die DFM-Checkliste enger und härter als bei allgemeiner Zerspanung: Lässt sich die Positionstoleranz mit einer einzigen Aufspannung abdecken, kollidiert der Werkzeughalter bei tiefen Kühlkörpergehäusen, mit welchem Prüfmittel wird die Ebenheit der Dichtfläche eines Ventilkörpers abgenommen, federt ein dünnwandiger Abschirmschirm nach dem Fräsen aufgrund von Eigenspannungen zurück. All das gehört zu den Dingen, die vor der Angebotsabgabe geklärt werden sollten.
Was DFM bei der Bearbeitung von Elektronikteilen prüft
- Toleranzen und Bezüge: Ist die Positionstoleranz auf den Montagebezug bemaßt und nicht auf den Konstruktionsursprung; können mehrere Bohrungen mit demselben Bezug in einer Aufspannung geprüft werden.
- Werkzeugzugänglichkeit: Ob tiefe Kavitäten, enge Nuten und innenliegende rechte Winkel den vorhandenen Werkzeugradius und das Längen-Durchmesser-Verhältnis überschreiten und Erodieren oder eine Strukturänderung erfordern.
- Wandstärke und Steifigkeit: Ob dünnwandige Kühlkörpergehäuse und schlanke Stützpfeiler unter Spann- und Schnittkräften verformen und ob Prozessbosse oder eine aufgeteilte Bearbeitung nötig sind.
- Oberfläche und Passung: Ob Rauheit und Ebenheit von Dichtflächen, Wärmeleitkontaktflächen und Abschirmflächen jeweils klar angegeben sind und ob mit Fühlerlehre oder Koordinatenmessgerät geprüft wird.
- Material und Charge: Ob Kupferteile zum Kleben neigen, Aluminiumteile leicht zerkratzen, PEEK Feuchtigkeit aufnimmt und ob dies bereits in der DFM-Phase mit dem Prozess abgestimmt wird.
Häufige Konstruktionsfehler: Die drei, die am häufigsten durch CAD-Nachlässigkeit entstehen
Die erste Kategorie ist die Toleranzkette. Anschlussbohrungen, Gehäusepositionierstifte und PCB-Auflageflächen lassen jeweils etwas Spiel, und beim Zusammenbau treten dann Interferenzen oder schwankende Kontaktwiderstände auf. In der DFM-Phase werden kritische Maße üblicherweise auf einen Bezug konzentriert und die übrigen Maße gelockert, statt die gesamte Zeichnung einheitlich enger zu tolerieren.
Die zweite Kategorie ist die Missachtung des Werkzeugradius. Innenliegende rechte Winkel in Kavitäten und enge Nuten am Fuß von Kühlrippen sind im 3D-Modell selbstverständlich, erfordern beim Fräsen aber kleinere Werkzeuge und längere Auskragungen, wodurch Oberflächenqualität und Effizienz sinken. Üblich ist, Innenradien zu ergänzen oder den Fertiger den minimal bearbeitbaren Radius nennen zu lassen und das Modell dann anzupassen.
Die dritte Kategorie sind Spannungsabbau und Spannverformung. Dünnwandige Elektronikgehäuse und schlanke Halterungen bauen nach der Schruppbearbeitung Spannungen ab, und bei der Schlichtbearbeitung hat sich die Form bereits verändert – die Maße sind maßhaltig, aber die Montage passt nicht. DFM beurteilt im Voraus, ob Schruppen und Schlichten getrennt, ob Spannungsarmglühen oder ob eine Alterung durchgeführt werden muss.
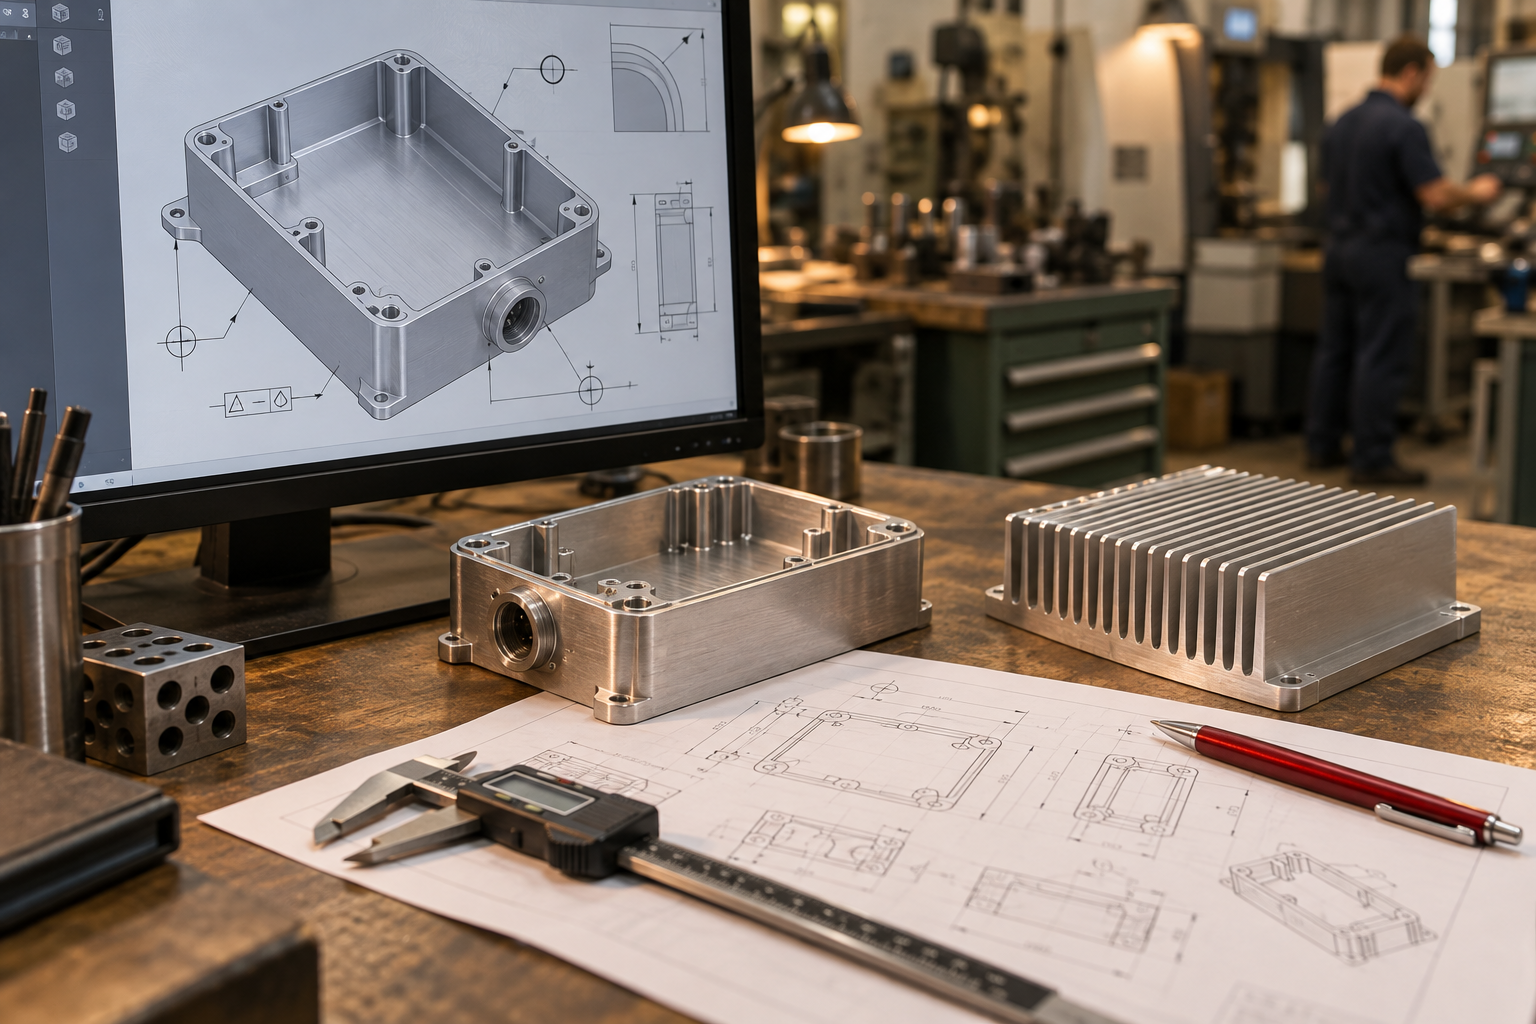
Diese drei Problemkategorien haben eines gemeinsam: Sie treten alle erst nach der Bearbeitung zutage, doch ihre Ursache liegt in der Zeichnungsphase. Wird die DFM-Prüfung vor der Angebotsabgabe und vor dem Materialzuschnitt durchgeführt, ändert man Bemaßungen und Modelle; wird sie nach dem Erstmuster durchgeführt, ändert man Geld und Lieferzeit. Wie weit geprüft wird, hängt vom Verwendungszweck des Teils ab: Bei einfachen Halterungen genügt eine grobe Prüfung, während Maße wie Ventilkörper, Wärmeleitkontaktflächen und HF-Abschirmkavitäten, die direkt die Funktion bestimmen, einzeln bemaßt und Punkt für Punkt bestätigt werden sollten. Die Grenzen der Prozessfähigkeit finden Sie unter CNC-Bearbeitungskapazitäten, die materialseitige Auswahl in den Erläuterungen der Seite Materialbibliothek.
CNC ist nur ein Glied: Wie man die Prozesskombination bei der Bearbeitung von Elektronikteilen beurteilt
Die Bearbeitung von Elektronikteilen mit CNC gleichzusetzen, ist die häufigste Fehleinschätzung in der Angebotsphase. In einer Elektronikbaugruppe sind es oft Anschluss sockel, Ventilkörper und Kühlkörpergrundplatten, die tatsächlich gefräst oder gedreht werden müssen; Gehäuse, Abschirmschirme und Halterungen eignen sich besser für Blechbearbeitung; Vorrichtungen, ungewöhnliche Luftkanäle und Schnellvalidierungsteile können zunächst im 3D-Druck entstehen; nach der Strukturfestlegung kann eine Kleinserie von Gehäusen auf Vakuumgießen übergehen und in der Massenfertigung auf Spritzguss. Die Verfahren decken jeweils unterschiedliche Stückzahl- und Strukturbereiche ab; erzwingt man eines, geraten entweder die Kosten außer Kontrolle oder Präzision und Konsistenz passen nicht.
Beurteilung nach Stückzahl: CNC-Prototyp, Vakuumgießen für Kleinserien, Spritzguss für die Massenfertigung
Die Stückzahl ist die erste Trennlinie. Prototypen und Validierungsteile bis zu einigen Dutzend Stück lassen sich sowohl mit CNC-Bearbeitung als auch mit 3D-Druck abdecken; Ersteres ist maßstabiler und oberflächennäher am Endprodukt, Letzteres bietet mehr Strukturfreiheit und kostet bei Änderungen fast nichts. Handmuster-Abformung (Vakuumgießen) eignet sich für Kleinserien von einigen Dutzend bis einigen Hundert Stück, die Aussehen und Haptik von Spritzgussteilen nahekommen; Werkzeugkosten und Durchlaufzeit sind meist niedriger als beim Spritzguss, doch Einzelteil-Konsistenz und Maßgenauigkeit sind in der Regel schlechter als bei CNC. Ab mehreren Tausend Stück bietet Spritzguss erst einen Kostenvorteil – vorausgesetzt, Wandstärke, Entformungsschräge und Angusslage wurden in der Konstruktionsphase per DFM bestätigt.
Beurteilung nach Struktur und Oberflächenanforderungen: Die Grenzen von Blech, 3D-Druck und CNC
Die Blechbearbeitung behandelt plattenartige Teile: Gehäuse, Abschirmschirme, Montagehalterungen, Kühlkörpergrundplatten. Stanzen, Biegen und Schweißen formen schnell, doch Rückfederung beim Biegen, Verzug nach dem Schweißen und Grat an Bohrungen erhöhen die Maßschwankungen; Ebenheit und Überlappungsspalte von Abschirmschirmen müssen oft mit Prüfmitteln bestätigt werden. 3D-Druck eignet sich für innenliegende Kanäle, Gitter-Kühlstrukturen und ungewöhnliche Vorrichtungen – Formen, die mit subtraktiven Verfahren nicht herstellbar sind –, doch Anisotropie, Oberflächenrauheit und langfristige Maßstabilität müssen je nach Anwendung bewertet werden. CNC-Bearbeitung eignet sich für Teile mit Passungsanforderungen, Gewinden, dichten Flächen und strengen Positionstoleranzen; der Preis dafür sind steigende Kosten durch die Anzahl der Aufspannungen und Werkzeugkollisionen.
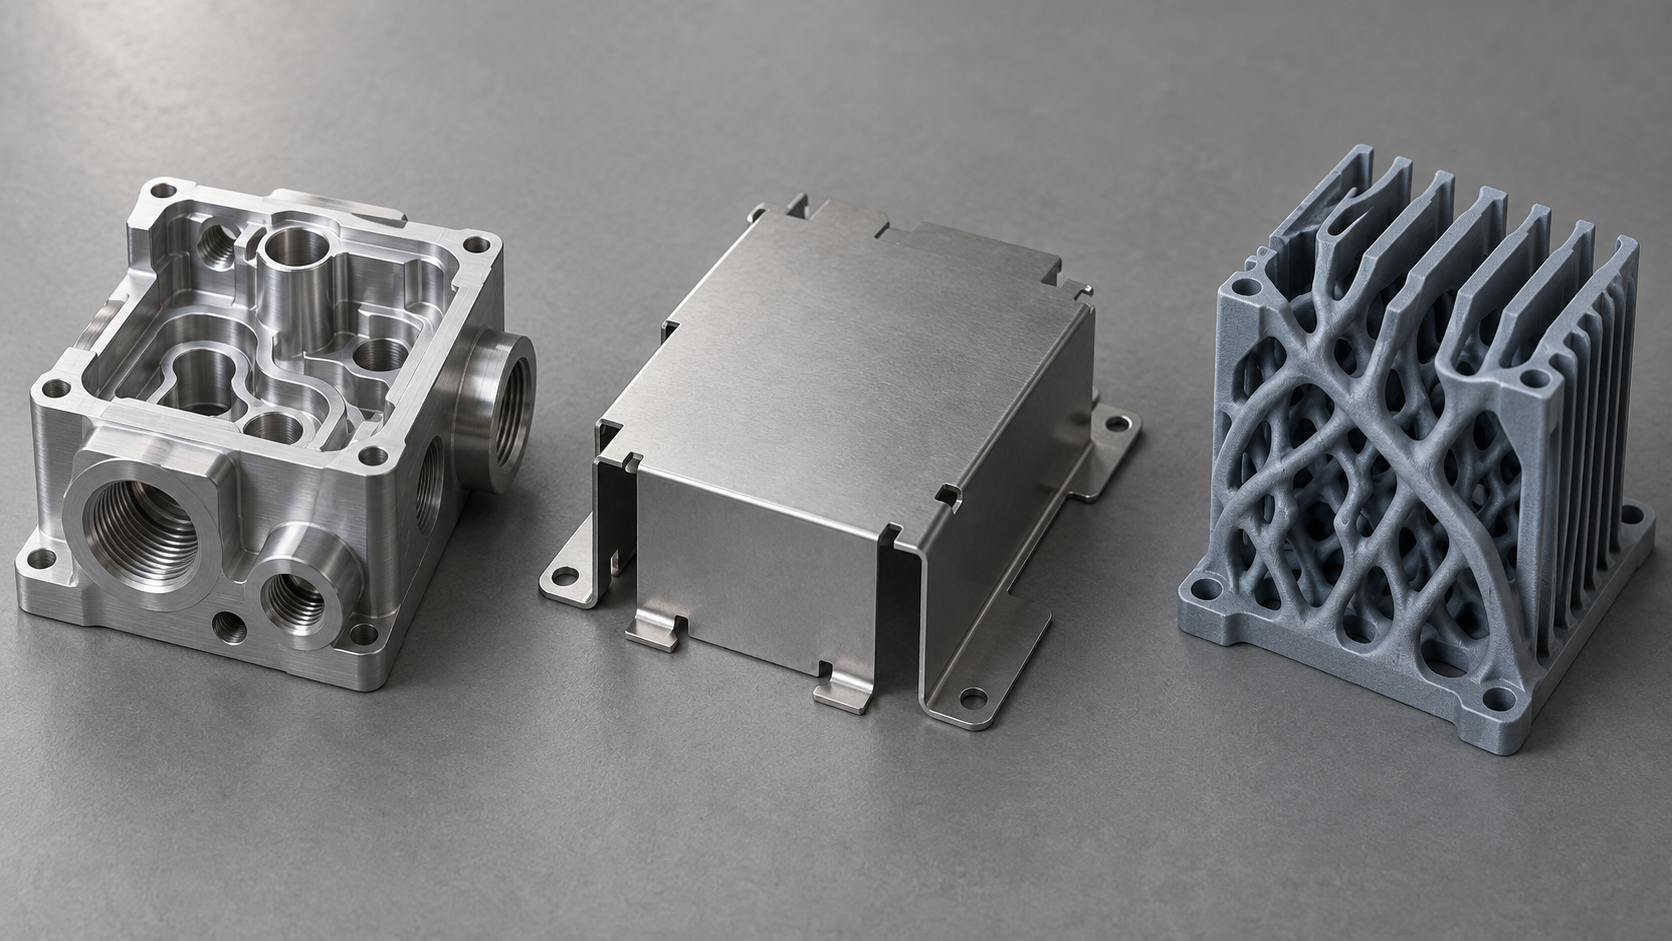
Betrachtet man diese Verfahren auf einer Produktlinie, ist die übliche Reihenfolge: CNC oder 3D-Druck für die Prototypenvalidierung → Vakuumgießen für die Kleinserien-Vorserie → Spritzguss für die Serienfertigung; Blechbearbeitung übernimmt Gehäuse und Strukturteile, 3D-Druck übernimmt Vorrichtungen und Kühlstrukturen. Der Kern der Beurteilung ist nicht, welches Verfahren fortschrittlicher ist, sondern welche der fünf Punkte Stückzahl, Material, Strukturkomplexität, Oberflächenanforderungen und Toleranzvorgaben echte harte Randbedingungen sind.
Wie beurteilt man, ob ein Lieferant für Elektronikteile-Bearbeitung zuverlässig ist
Zuerst prüfen, ob die Gegenseite Ihre kritischen Maße verstanden hat
Wurden DFM-Probleme aktiv angesprochen
Prüfvorgaben und Prüfmittel müssen klar sein
Wie werden Materialcharge und Übereinstimmung von Muster und Serie verifiziert
Häufige Fragen zur Elektronikteile-Bearbeitung
Die folgenden Fragen stammen aus den am häufigsten nachgefragten Punkten bei Anfragen und Musterbau für Elektronikteile-Bearbeitung; die Antworten orientieren sich an den zuvor in diesem Artikel genannten Kriterien und geben keine absoluten Zusagen.
Wie sollten CNC-Toleranzen in der Elektronikteile-Bearbeitung üblicherweise sinnvoll angegeben werden?
Zunächst ist zwischen „Passmaßen“ und „Nicht-Passmaßen“ zu unterscheiden. Bei Passmaßen wie Steckverbinder-Bohrungspositionen, Lagerstellen und Dichtflächen ist es branchenüblich, kritische Maße im Bereich von ±0,01–0,02 mm zu halten; in Hochpräzisionsszenarien sind etwa ±0,005 mm möglich, aber das lässt sich nicht einfach zusagen, sondern hängt von Material, Struktursteifigkeit und Spannweise ab. Für nicht passende Außenformen und Freistellungen genügen meist ±0,1 mm. Kritische Maße auf der Zeichnung separat zu kennzeichnen und Bezüge anzugeben ist kostengünstiger und besser abzunehmen, als die Toleranz für die gesamte Zeichnung einheitlich zu verschärfen.
Kupfer oder Aluminium für Kühlteile – wie wägt man in der Elektronikteile-Bearbeitung ab?
Entscheidend sind Wärmeleitungsbedarf und Gewichtsbeschränkung. Kupfer leitet Wärme besser, hat aber etwa die dreifache Dichte von Aluminium und neigt bei der Bearbeitung zum Kleben, die Spanabfuhr ist schlechter, dünne Wände und feine Kanäle sind schwerer zu beherrschen; Aluminium ist leicht, gut bearbeitbar und kostengünstig, daher wird für die meisten Kühlgehäuse und Kühlplatten vorrangig Aluminium verwendet. Wenn lokal eine höhere Wärmeleitfähigkeit nötig ist, können Kupfereinleger oder Kupfer-Aluminium-Verundstrukturen erwogen werden, wobei die unterschiedliche Wärmeausdehnung beider Materialien und die Montageart vorab zu klären sind. Die endgültige Materialwahl sollte zusammen mit Anforderungen an Ebenheit und Oberflächenrauheit zur Bewertung an den Bearbeiter gegeben werden.
Wie verhindert man in der Elektronikteile-Bearbeitung Verformung bei dünnwandigen Elektronikgehäusen?
Verformung dünner Wände entsteht hauptsächlich durch Schnittkräfte und Spannspannungen und lässt sich nicht allein durch „langsamer“ lösen. Übliche Vorgehensweisen: mehrere leichte Schnitte, symmetrischer Materialabtrag, Trennung von Schrupp- und Schlichtbearbeitung mit eingeplanter Spannungsarmglühung, Verwendung weicher Backen oder spezieller Vorrichtungen zur Verteilung der Spannkraft. Auch die Konstruktionsseite kann mitwirken, etwa die Wandstärke in einen für das Werkzeug stabil schneidbaren Bereich zu legen, großflächige dünne Böden zu vermeiden und auf Nicht-Sichtflächen Prozessbosse vorzusehen. Wie dünn tatsächlich stabil gefertigt werden kann, muss je nach Material und Struktur vom Bearbeiter durch Probeschnitt bestätigt werden; Grenzwerte sollten nicht direkt auf der Zeichnung festgeschrieben werden.
In welcher Phase der Elektronikteile-Bearbeitung wird üblicherweise ein DFM-Bericht erstellt?
Am besten vor der Angebotsabgabe und vor dem Einfrieren der Zeichnung. Der Wert des DFM liegt gerade darin, vor dem ersten Schnitt strenge Toleranzen, tiefe Kavitäten, dünne Wände, scharfe Innenradien und für Werkzeuge unzugängliche Stellen herauszufiltern, damit nicht erst mitten in der Bearbeitung eine Designänderung nötig wird. Wenn dies erst nach Fertigung des Musters angesprochen wird, sind oft bereits Nacharbeit und Formänderungskosten entstanden. Bei der Anfrage können Sie direkt fragen, ob die Gegenseite DFM-Feedback gibt und in welcher Form; das zeigt die Zusammenarbeitsbereitschaft besser als ein reiner Stückpreisvergleich.
Sollte man für Kleinserien von Elektronikteilen CNC oder Vakuumgießen wählen?
Entscheidend sind Stückzahl, Material und Genauigkeitsanforderungen. Bis zu einigen Dutzend Stück, wenn echte Materialeigenschaften oder hochpräzise Passungen gefordert sind, ist CNC stabiler; bei einigen Dutzend bis einigen Hundert Stück, relativ fester Struktur, überwiegend Kunststoffteilen und nicht extremen Genauigkeitsanforderungen ist Vakuumgießen (Handmuster-Abformung) hinsichtlich Kosten und Durchlaufzeit meist geeigneter. Wenn später auf Spritzguss-Serienfertigung umgestellt werden soll, kann man Struktur und Montage zunächst per CNC oder Gießen validieren und dann das Werkzeug bauen. Beide Verfahren unterscheiden sich in Maßhaltigkeit und Oberflächenwirkung; vor dem Wechsel sollte geprüft werden, ob die kritischen Maße erfüllt werden können.
Key takeaways
- Die kritisichen Maße bei der Bearbeitung elektronischer Teile konzentrieren sich auf vier Kategorien: Bohrungsposition, Gewinde, Ebenheit und Dichtheit. Sie entsprechen jeweils Montagekontakt, Befestigung, Wärmeableitungsanlage und Medienabdichtung.
- Der Grund, warum CNC-Bearbeitung zur Elektronikbranche passt, sind kleine komplexe Teile, eine breite Werkstoffkompatibilität und gute Chargenkonsistenz; Mikrometer-Toleranzen sind in der Branche üblich, müssen aber merkmalweise bestätigt werden.
- Die Werkstoffauswahl ist nach sechs Dimensionen zu ordnen: elektrische Eigenschaften, Wärmemanagement, Festigkeit, Gewicht, Korrosionsbeständigkeit und Bearbeitbarkeit. Die Priorität ergibt sich aus der Funktion des Teils; eine allgemein optimale Lösung gibt es nicht.
- Die DFM-Prüfung sollte in die Zeichnungsphase vorverlegt werden, mit Schwerpunkt auf tiefen Kavitäten, dünnen Wänden, scharfen Innenradien und Toleranzstapelung – häufige Ursachen für Nacharbeit und aus dem Ruder laufende Kosten.



